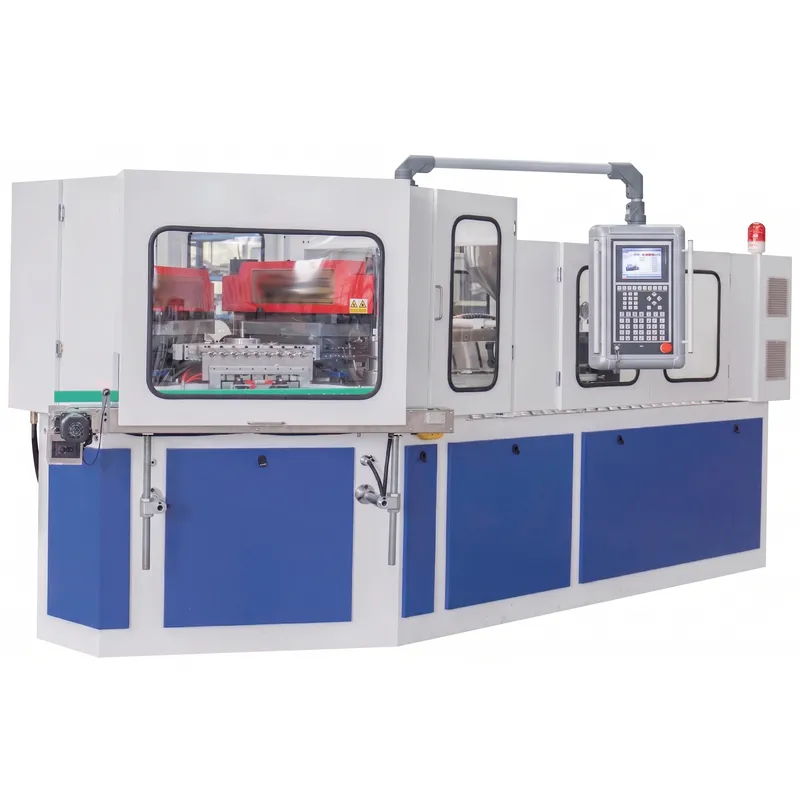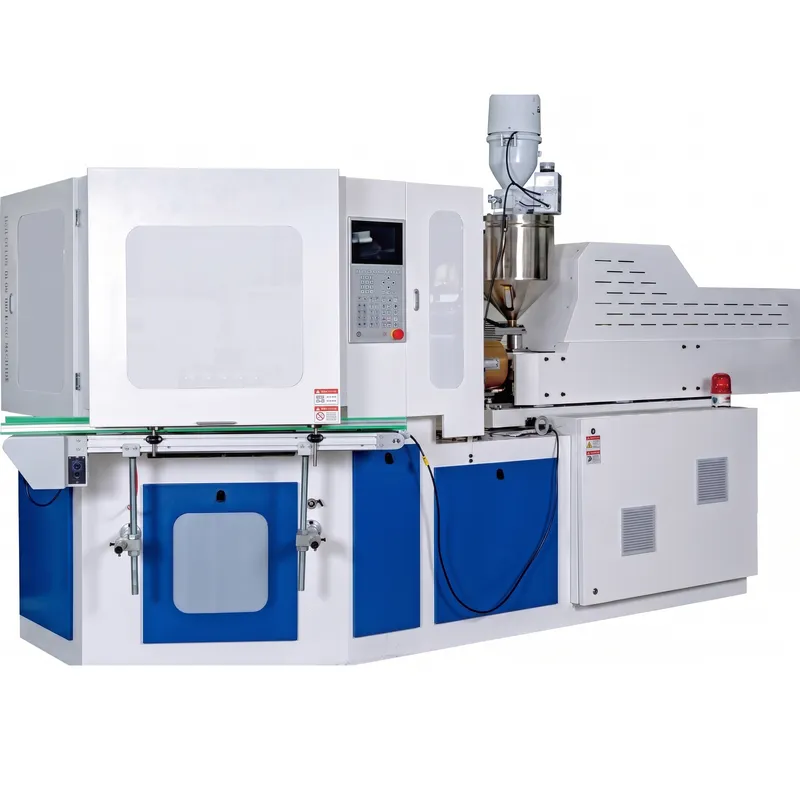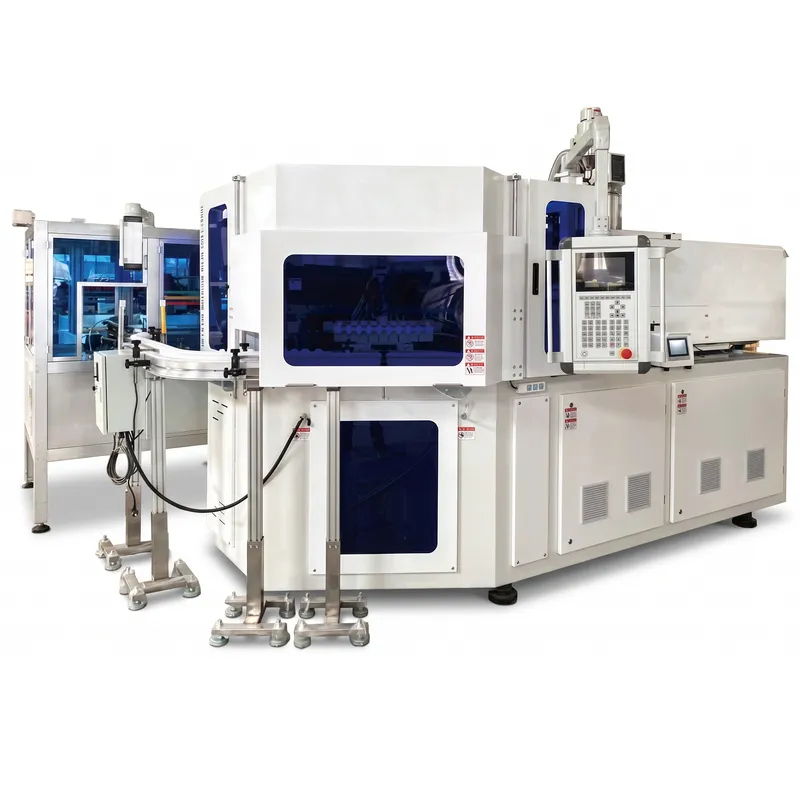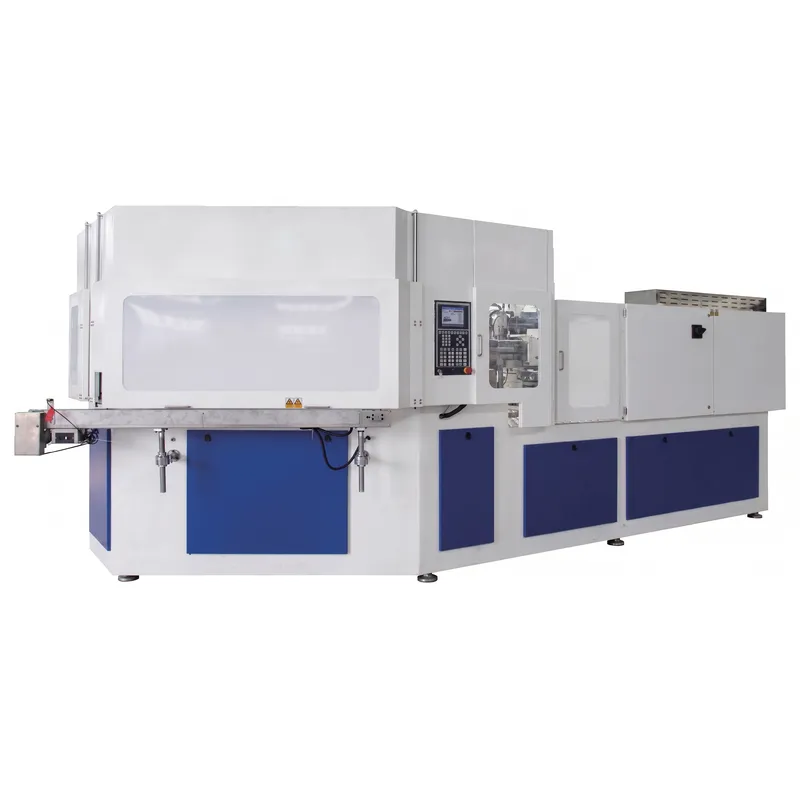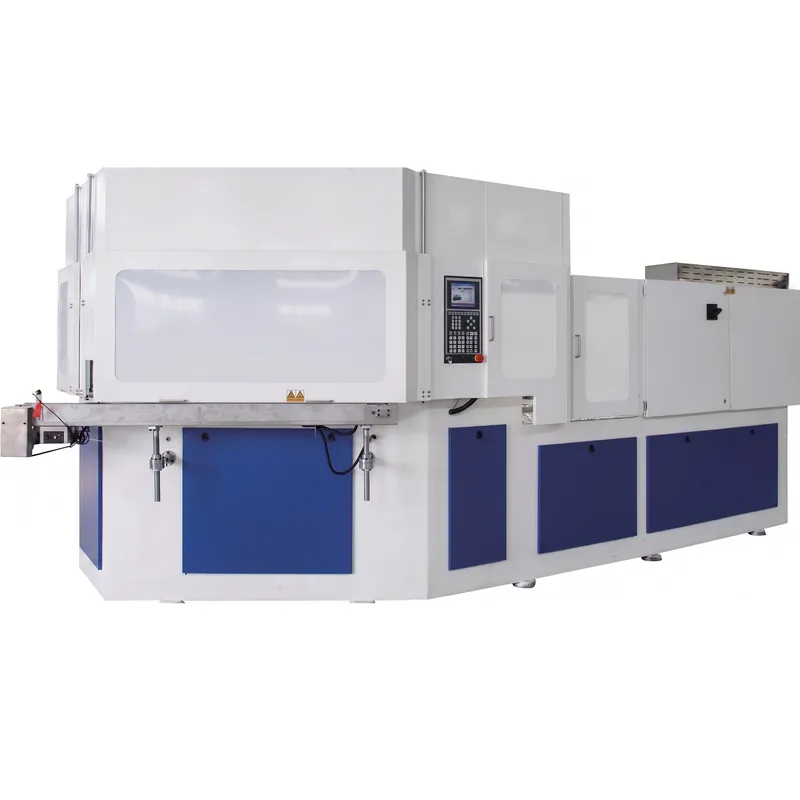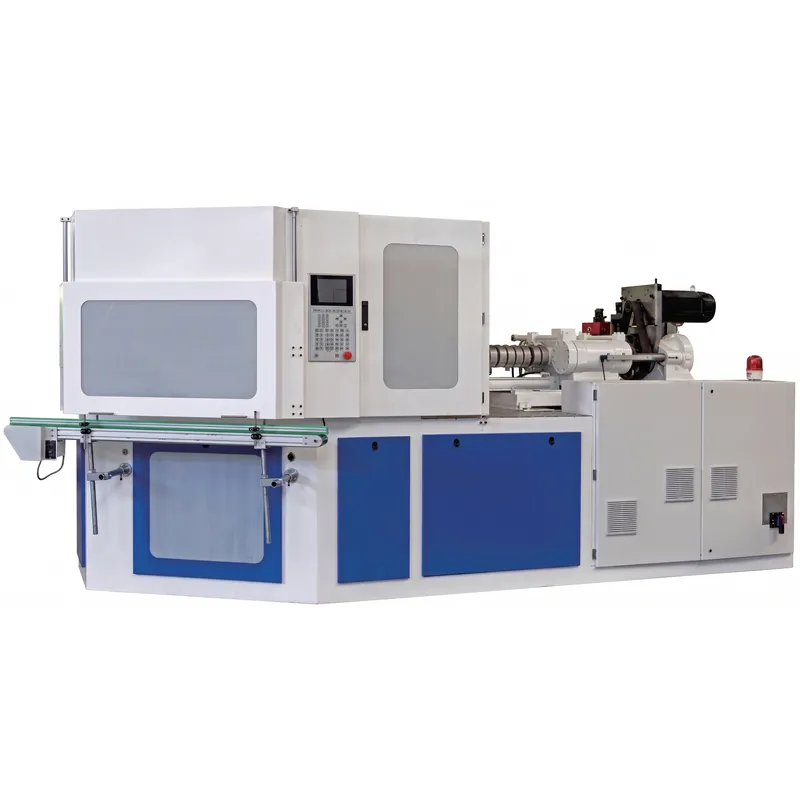
ZQ80 Spritzblasformmaschine (Europäisch)
Die ZQ80 Spritzblasformmaschine in europäischer Bauweise zeichnet sich durch außergewöhnliche Langlebigkeit und zuverlässige Leistung aus und eignet sich daher ideal für intensive Produktionsumgebungen mit 24/7-Betrieb. Diese fortschrittliche IBM-Maschine bietet eine um 201 bis 301 T/min höhere Schließkraft als vergleichbare Modelle und reduziert so den durch Vibrationen während des Formprozesses verursachten Materialverlust deutlich. Dank des serienmäßigen servogesteuerten Rotationssystems verfügt die Maschine über eine optimierte mechanische Anordnung, die die tägliche Wartung vereinfacht, die Bedienung vereinfacht und die Einarbeitungszeit für die Bediener verkürzt.
ZQ80 Spritzblasformmaschine (Europäisch)
Die ZQ80 Spritzblasformmaschine in europäischer Bauweise zeichnet sich durch außergewöhnliche Langlebigkeit und zuverlässige Leistung aus und eignet sich daher ideal für intensive Produktionsumgebungen mit 24/7-Betrieb. Diese fortschrittliche IBM-Maschine bietet eine 201 bis 301 Tonnen höhere Schließkraft als vergleichbare Modelle und reduziert so den durch Vibrationen während des Formprozesses verursachten Materialverlust deutlich. Dank des standardmäßigen servogesteuerten Rotationssystems verfügt die Maschine über eine optimierte mechanische Anordnung, die die tägliche Wartung vereinfacht, die Bedienung vereinfacht und die Einarbeitungszeit für die Bediener verkürzt. Die innovative Druckschließkonstruktion hält den Boosterzylinder vollständig vom Öffnungs- und Schließvorgang der Form fern, wodurch der Energieverbrauch um 10 bis 201 Tonnen gesenkt und die Produktionskosten Ihres Unternehmens direkt reduziert werden. Ob Sie pharmazeutische Behälter, Kosmetikverpackungen oder kleine Getränkeflaschen herstellen – diese Kunststoff-Spritzblasformmaschine bietet die von Ihrer Produktionslinie geforderte Konsistenz und den erforderlichen Durchsatz.
Die Spritzblasformmaschine ZQ80 ist für die Fertigung mittlerer bis hoher Stückzahlen konzipiert und verarbeitet Flaschen von 10 ml bis 1.000 ml mit einer maximalen Kavitation von bis zu 20 Formen pro Zyklus für kleinere Behälter. Ihre Schließkraft von 800 kN und der Schneckendurchmesser von 55 mm gewährleisten eine stabile Plastifizierung und gleichmäßige Schmelzeverteilung bei jedem Spritzvorgang. Von pharmazeutischen Ampullen und Tropfflaschen über Shampoo-Behälter bis hin zu Pestizidverpackungen – dieses vielseitige Produktionssystem passt sich unterschiedlichsten Produktanforderungen an und gewährleistet dabei enge Maßtoleranzen und makellose Halsoberflächen. Die servogesteuerte Plattform macht Hydrauliköl im Antriebssystem überflüssig und schafft so einen saubereren Arbeitsbereich, der die GMP- und Hygienestandards für sensible Produktkategorien erfüllt.
Formkavitation (zur Information)
| Ungefähres Volumen | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
| Max. Kavitation | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Technische Spezifikationen
| Artikel | Einheit | ZQ80 |
| Einspritzsystem | ||
| Schraubendurchmesser | mm | 55 |
| Schraube L/D | % | 22:1 |
| Einspritzgewicht! | G | 466 |
| Heizleistung | KW | 11 |
| Anzahl der Laufzonen | 4+N | |
| Injektionsschlag | mm | 180 |
| Spannsystem | ||
| Schließkraft der Einspritzung | KN | 800 |
| Öffnungshub für die Injektion | mm | 140 |
| C Lampenkraft des Blasvorgangs | KN | 120 |
| Eröffnungsschlag zum Blasen | mm | 140 |
| Hubhöhe des Drehtisches | mm | 70 |
| Schimmel | ||
| Maximale Plattengröße (L x B) | mm | 800x400 |
| Formdicke | mm | 280 |
| Durchmesser der Flasche | mm | 120 |
| Flaschenhöhe | mm | 220 |
| Geeignete Flaschenhöhe | mm | 1-2000 |
| Streifenstrich | mm | 230 |
| Hydrauliksystem | ||
| Hydraulischer Druck | Karte | 14 |
| Motorleistung | KW | 18.5+18.5 |
| Trockengang | S | 4 |
| Gesamtleistung | KW | 55 |
| Betriebsleistung | % | 52-70 |
| Andere | ||
| Mindestdruck der Druckluft | MPa | 0.8-1.2 |
| Druckluftkapazität | m³/min | 0.8 |
| Wasserdurchfluss | M³/h | 4 |
| Kühlwasserdruck | MPa | 0.3-0.4 |
| Abmessungen (Länge x Breite x Höhe) | M | 4,5 x 1,6 x 2 |
| Nettogewicht | Tonne | 10 |
Austauschbare Marke und Modell
| CMN | Klemmkraft | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
IBM Maschinenschraubendurchmesser
| CMN | Schraubendurchmesser | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
IBM Maschineneinspritzgewicht
| CMN | Einspritzgewicht | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
IBM Maschinen-Spritzgieß-Schließkraft
| CMN | Einspritzklemmkraft | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
IBM-Maschinenformgröße
| CMN | Formgröße | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
IBM Maschinengröße
| CMN | Formgröße (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Hinweis: Marken werden nur genannt, um Kunden bei der Produktauswahl zu helfen, nicht um die Produkte dieser Marken zu verkaufen.
Komponenten für Spritzblasformmaschinen
1. Zubereitung der Stammlösung / Injektionsgerät
Die Spritzgießvorrichtung schmilzt, homogenisiert und spritzt das Rohkunststoffgranulat in die Vorformling-Form. Mit einer 55-mm-Schnecke und einem Längen-Durchmesser-Verhältnis von 22:1 gewährleistet sie eine vollständige Plastifizierung und gleichbleibende Schmelzqualität. Die 4+N Heizzonen im Zylinder ermöglichen eine präzise Temperaturprofilierung für verschiedene Polymere, und der Einspritzhub von 180 mm fördert bis zu 466 g Material pro Schuss.
2. Heißkanalsystem
Das Heißkanalsystem gewährleistet eine gleichmäßige Schmelztemperatur, während der Kunststoff von der Einspritzdüse in die einzelnen Vorformlinge fließt. Dieser kontrollierte Wärmepfad minimiert Materialermüdung, verkürzt die Zykluszeit und sorgt für eine gleichmäßige Füllung aller Formteile. Durch den Wegfall von Kaltkanalverlusten senkt das Heißkanalsystem den Rohmaterialverbrauch und trägt zu einer nachhaltigeren Produktion bei.
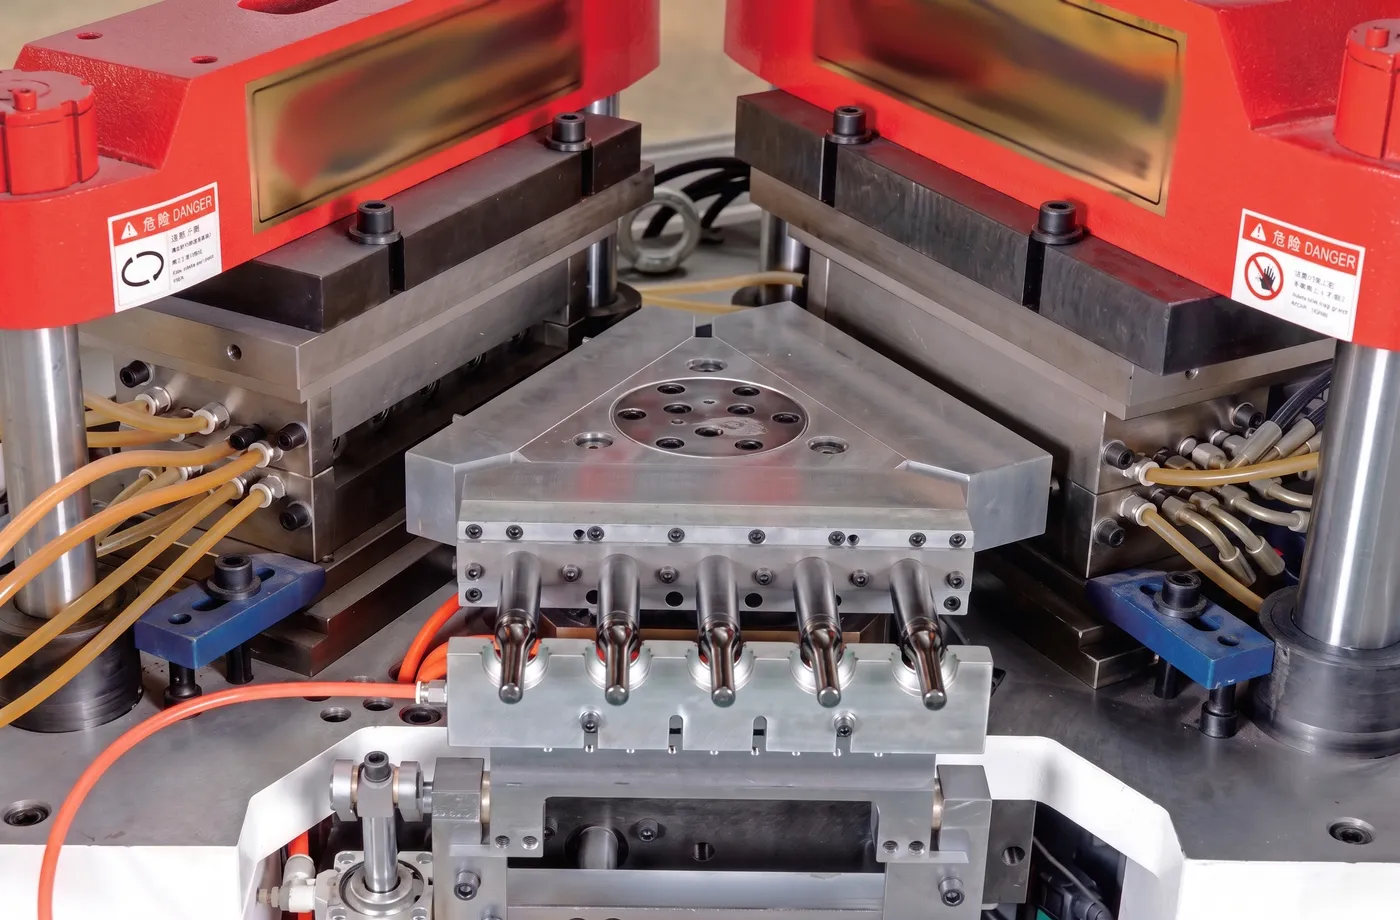
3. Kernbohrstange (Dorn)
Kernstäbe bilden den inneren Hohlraum jedes Vorformlings und dienen als Medium für die Luftzufuhr während des Blasformprozesses. Ihre speziell entwickelten Kühlkanäle gewährleisten eine schnelle und gleichmäßige Temperaturabsenkung und ermöglichen so kürzere Zykluszeiten ohne Einbußen bei der Wandstärkengleichmäßigkeit. Die präzisionsbearbeitete Dornoberfläche ist entscheidend für die Herstellung glatter Flascheninnenwände, die den Standards für Pharmazeutika und Lebensmittel entsprechen.
4. Flaschenvorformling
Der Flaschenrohling, auch Vorformling oder Rohrrohling genannt, ist das Zwischenprodukt, das an der Spritzgießstation geformt wird. Seine Form, Wandstärkenverteilung und Halsgeometrie bestimmen maßgeblich die Qualität der fertigen Flasche. Ein optimiertes Rohlingsdesign gewährleistet minimale Gewichtsschwankungen und ein gleichbleibendes Blasergebnis und vermeidet häufige Fehler wie dünne Stellen, unebene Schultern und verzogene Halsabschlüsse.
5. Spritzguss
Das Spritzgießwerkzeug besteht aus dem Vorformlingskavum, dem Halsring und der Kernstiftbaugruppe. Gefertigt aus importiertem S136-Stahl oder 4Cr13-Edelstahl, bieten diese Werkzeuge hervorragende Korrosionsbeständigkeit und lange Lebensdauer auch bei kontinuierlichem Betrieb unter hohen Temperaturen und Drücken. Die aktivitätsoptimierten Kavitäts- und Halseinsätze lassen sich für Produktwechsel schnell austauschen, wodurch Stillstandszeiten zwischen den Produktionsläufen minimiert werden.
6. Einspritzstation
Die Einspritzstation ist die erste von drei Positionen auf dem Drehtisch. Hier wendet das Schließsystem eine Kraft von bis zu 800 kN an, um die Spritzgießform zu verriegeln, während die Schneckeneinheit das geschmolzene Harz in die Vorformlinge presst. Die präzise Steuerung von Einspritzdruck, -geschwindigkeit und Nachdruckzeit gewährleistet eine vollständige Füllung der Formlinge und verhindert unvollständige Füllung, Gratbildung und Einfallstellen in der Vorformlingstruktur.
7. Blasstation
In der Blasstation wird Druckluft mit einem Druck von 0,8 bis 1,2 MPa durch den Kernstab zugeführt, um den erhitzten Vorformling gegen die Wände der Blasform zu pressen. Die Schließkraft von 120 kN hält die Form während des Aufblasens und der anschließenden Abkühlung fest verschlossen. Gezielter Luftstrom und Kühlwasserzirkulation gewährleisten, dass die Flasche ihre endgültige Form mit gleichmäßiger Wandstärke und einer glatten, spannungs- und faltenfreien Oberfläche erhält.
8. Blasformen
Die Blasform bestimmt die endgültige äußere Form der Flasche, einschließlich Korpuskontur, Bodenprofil und eventueller Prägungen oder Muster. Diese präzisionsgefertigten Formen aus gehärtetem Werkzeugstahl verfügen über integrierte Kühlkanäle, die die Zykluszeiten verkürzen und gleichzeitig gleichbleibende Flaschenabmessungen gewährleisten. Dank Schnellwechselschnittstellen können die Bediener mit minimalen Produktionsunterbrechungen zwischen verschiedenen Flaschendesigns wechseln.
9. Strippingstation
Die Abstreifstation ist die letzte Position auf dem Drehtisch. Hier werden die fertigen Flaschen automatisch von den Kernstangen auf das Ausgabeband ausgeworfen. Der Abstreifhub von 230 mm bietet ausreichend Platz für Flaschen mit einer Höhe von bis zu 220 mm. Das mechanische Auswurfsystem arbeitet präzise getaktet, um Beschädigungen der Flaschen zu vermeiden. Von hier aus gelangen die Flaschen zur nachgelagerten Qualitätskontrolle, Etikettierung oder Verpackung – für einen vollständig integrierten Arbeitsablauf.
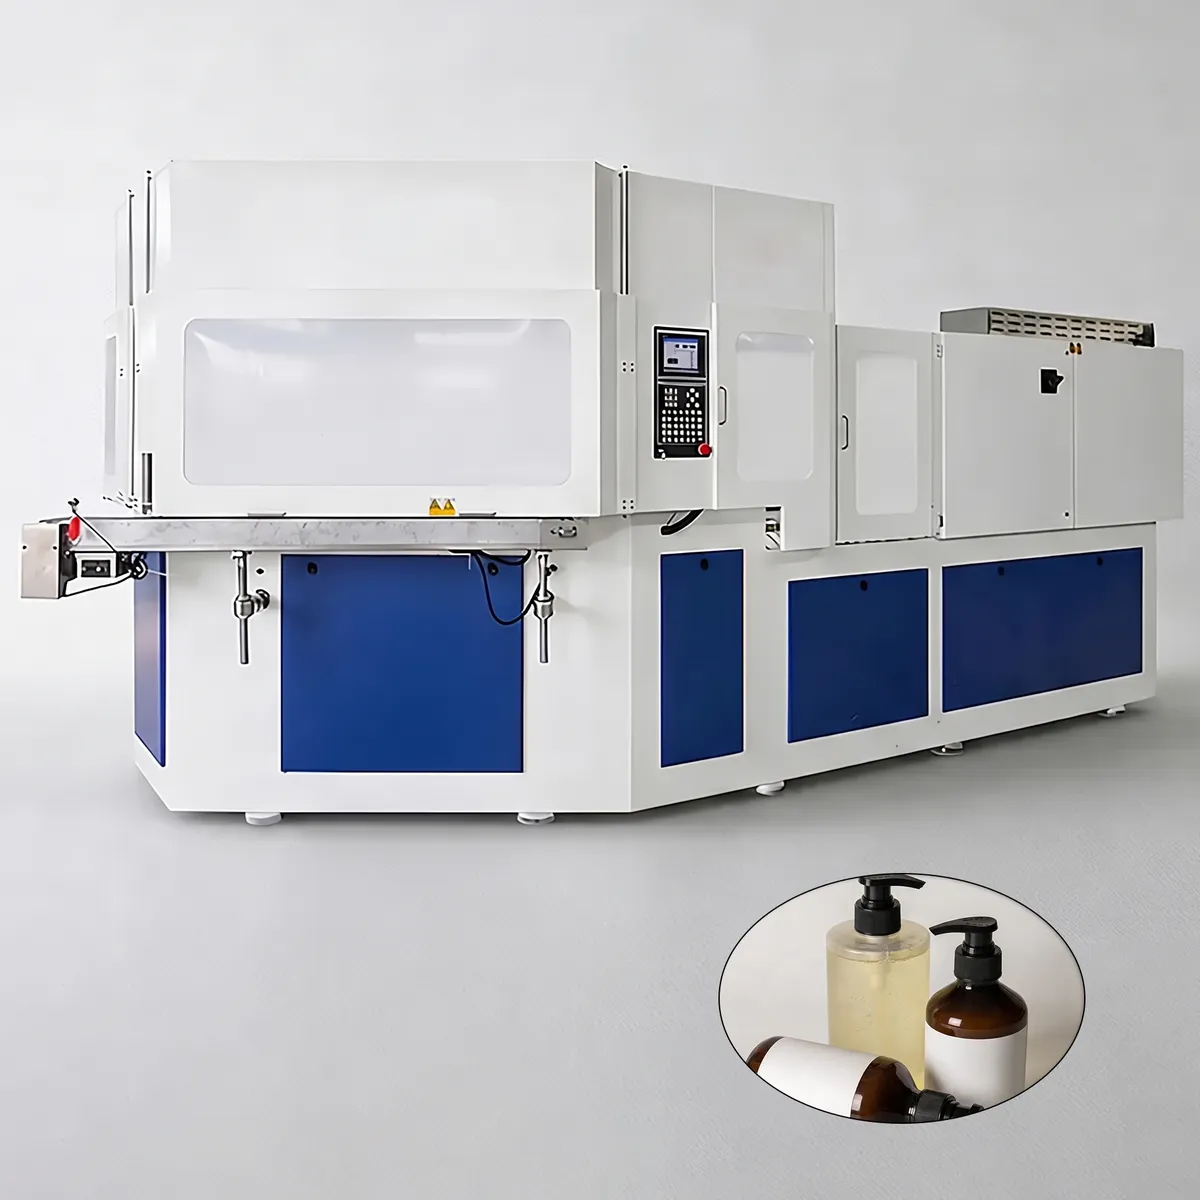
Hauptmerkmale der ZQ80 Spritzblasformmaschine
1. Hocheffiziente servogesteuerte Produktion
Diese energiesparende Produktionsplattform wurde speziell für die Massenproduktion von kleinen und mittelgroßen Kunststoffflaschen für die Pharma-, Kosmetik- und Lebensmittelverpackungsindustrie entwickelt. Ausgestattet mit präzisen Temperatur- und Druckregelungssystemen gewährleistet die Maschine gleichmäßige Wandstärken, glatte Außenflächen und eine gleichbleibende Maßgenauigkeit bei jedem Endprodukt. Der fortschrittliche Regelkreis überwacht die Zylindertemperatur in Echtzeit und ermöglicht es den Bedienern, die Verarbeitungsparameter für verschiedene Harztypen und Flaschengeometrien feinabzustimmen, ohne den Produktionslauf zu unterbrechen.
2. Vollelektrischer Betrieb ohne Hydrauliköl
Dieser servogesteuerte Vollelektriker Spritzblasformmaschine Die Maschine arbeitet vollständig ohne Hydrauliköl; alle mechanischen Bewegungen werden von drehmomentstarken Servomotoren angetrieben. Im Vergleich zu herkömmlichen Hydraulikmodellen erreicht sie eine deutlich kürzere Zykluszeit und füllt 30-ml-Flaschen in nur 8,2 Sekunden ab. Das entspricht einer Kapazität von ca. 105.000 Flaschen pro Tag im Standardbetrieb, mit einer maximalen Tagesleistung von 115.000 Flaschen. Der Energieverbrauch der 30% ist mit durchschnittlich ca. 12 kWh pro Stunde für die Produktion von 30-ml-Flaschen deutlich reduziert. Ein Servosystem mit Absolutwertgebern sorgt für einen geräuscharmen Betrieb und gewährleistet höchste Präzision und hervorragende Wiederholgenauigkeit.
3. Einstellbare Spannkraft für vielseitige Produktion
Eine speziell entwickelte Schließkonstruktion ermöglicht eine einstellbare Schließkraft von 40 bis 80 Tonnen. Dadurch eignet sich dieses vielseitige System für unterschiedlichste Produktionsanforderungen bei verschiedenen Flaschengrößen und Harzformulierungen. Ob dünnwandige Kosmetikbehälter oder dickwandige Chemikalienverpackungen – die Bediener können den exakt benötigten Schließdruck einstellen, um die Formstabilität zu gewährleisten und Gratbildung zu vermeiden. Der robuste Schließmechanismus sorgt für eine gleichbleibende Formschließkraft auch bei längeren Produktionsläufen und sichert so die Flaschenqualität Charge für Charge.
4. Hygienisches Design in pharmazeutischer Qualität
Die von unten nach oben angeordnete mechanische Konstruktion dieses fortschrittlichen Produktionssystems hält Schmieröl vollständig vom Formbereich fern und erfüllt somit strenge Hygieneanforderungen für pharmazeutische Produkte und hochwertige Kunststoffflaschenverpackungen. Diese Konstruktionsfunktion ist unerlässlich für Hersteller von Medikamentenflaschen, Behältern für Nahrungsergänzungsmittel und Lebensmittelverpackungen, bei denen Kontaminationsrisiken ausgeschlossen werden müssen. Die Reinraumzone in Kombination mit dem ölfreien Servoantriebssystem gewährleistet, dass die ZQ80 die Anforderungen von GMP-Anlagen und internationalen Verpackungssicherheitsvorschriften vollständig erfüllt.
5. Elektrische Zylindereinspritzung für überlegene Stabilität
Diese auf kundenspezifische Anforderungen zugeschnittene, erstklassige Spritzblasformmaschine nutzt eine elektrisch angetriebene Einspritzeinheit, die die Einspritzstabilität deutlich erhöht und die langfristigen Wartungskosten erheblich senkt. Im Gegensatz zu hydraulischen Einspritzsystemen, die regelmäßige Dichtungswechsel, Ölfilterung und Druckkalibrierung erfordern, liefert der elektrische Zylindermechanismus eine gleichmäßige Einspritzkraft bei minimalem Verschleiß der beweglichen Teile. Dieser Konstruktionsansatz verlängert die Wartungsintervalle, reduziert den Ersatzteilbedarf und hält die Gesamtbetriebskosten deutlich unter denen vergleichbarer hydraulischer Antriebssysteme auf dem Markt.
6. Vollständige Automatisierung und Inline-Qualitätskontrolle
Für vollautomatisierte Produktionslinien lässt sich das Fördersystem dieser fortschrittlichen IBM-Maschine mit einer umfassenden Suite nachgelagerter Anlagen integrieren. Visuelle Inspektionssysteme prüfen in Echtzeit auf Fremdkörper im Flaschenkörper, unzureichendes Füllmaterial an der Öffnung und unebene Böden. Seitliche Dichtigkeitsprüfgeräte verifizieren die Dichtigkeit jeder einzelnen Flasche, während Inline-Etikettiermaschinen und automatische Verpackungsanlagen den Produktionsablauf vervollständigen. Diese Integration ermöglicht einen vollautomatischen Betrieb, senkt die Personalkosten und eliminiert menschliche Fehler im Hochdurchsatz moderner Fertigungsanlagen.
Funktionsprinzip
1. Vorformlingsinjektion
Im ersten Schritt wird Rohkunststoff im Zylinder geschmolzen und unter kontrolliertem Druck durch die 55-mm-Schnecke in den Vorformlingkav eingespritzt. Flaschenhals und Gewinde werden an dieser Station mit höchster Maßgenauigkeit geformt, um eine perfekte Dichtungsgeometrie zu gewährleisten. Sobald der Einspritzvorgang abgeschlossen ist und der Vorformling das korrekte Temperaturprofil erreicht hat, öffnet sich die Form. Der Drehtisch transportiert den Dorn mit dem frisch geformten Rohling zur Blasformstation. Dieser Transport erfolgt reibungslos dank des hochpräzisen Winkelteilers, der das Öffnen der Form und das Anheben des Revolvers in einer einzigen mechanischen Bewegung synchronisiert.
2. Blasformen
An der Blasformstation wird Druckluft durch den Hohlkern in den noch warmen Vorformling geleitet und bläst ihn auf, bis die Kunststoffwand exakt den Konturen des Blasformhohlraums entspricht. Flaschenform und Formdesign bestimmen die Anzahl der Hohlräume, die an dieser Station gleichzeitig bearbeitet werden können. Nachdem der geblasene Behälter ausreichend abgekühlt ist, um seine Form zu behalten, öffnet sich die Blasform, und der Revolver dreht den Kern mit der fertigen Flasche zur Entformungsstation. Der kontrollierte Kühlzyklus gewährleistet eine gleichmäßige Wandstärke und beseitigt innere Spannungen, die zu Verzug oder Maßabweichungen führen könnten.
3. Abstreifen und Auswerfen
An der letzten Station werden die fertig geformten und gekühlten Flaschen automatisch von den Kernstäben ausgeworfen und auf das Ausgabeband zur Weiterverarbeitung oder Verpackung transportiert. Der entscheidende Vorteil dieses einstufigen IBM-Designs liegt darin, dass alle drei Arbeitsschritte gleichzeitig ablaufen: Während ein Satz Kavitäten neue Vorformlinge einspritzt, bläst ein anderer Satz Flaschen, und ein dritter Satz entnimmt die fertigen Produkte. Durch diesen simultanen Betrieb werden Leerlaufzeiten zwischen den Stationen vermieden, was einen hocheffizienten Zyklus mit praktisch keinem Materialverlust und ohne Grate oder Spritzer an den fertigen Flaschen ermöglicht, da der Flaschenhals während des Einspritzvorgangs geformt und nicht in einem separaten Prozess geschnitten wird.
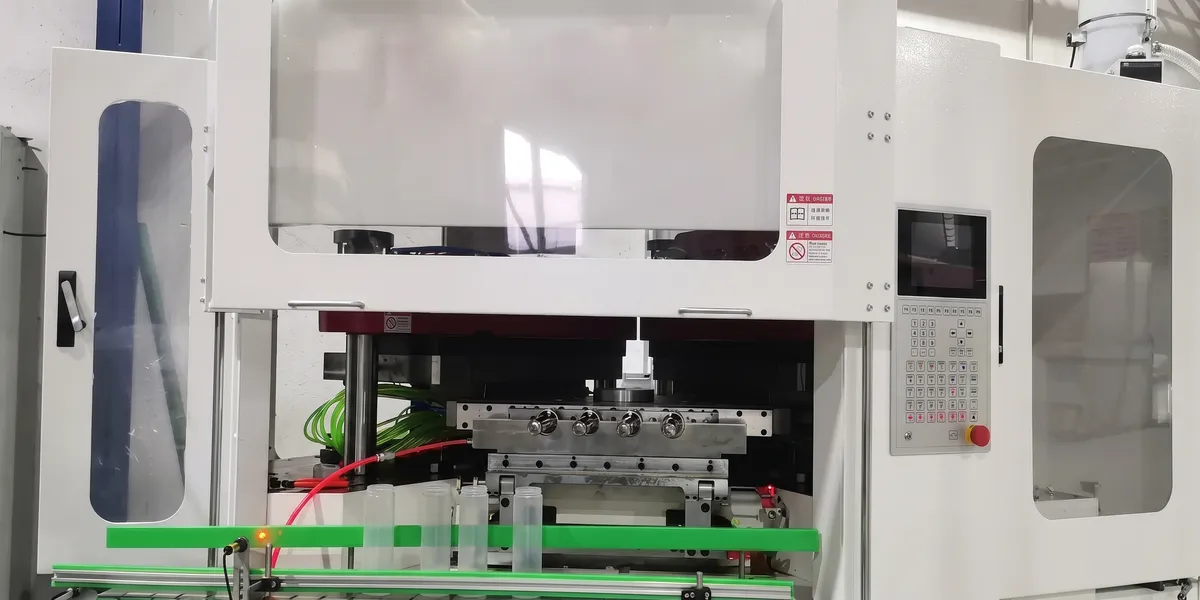
Anwendungsbereiche der IBM ZQ80-Maschine
Von pharmazeutischen Ampullen bis hin zu Behältern für Industriechemikalien deckt die ZQ80 ein breites Spektrum an Anwendungen für Kunststoffflaschen ab.
1. Chemikalienflaschen
Chemikalienverpackungen erfordern eine ausgezeichnete Beständigkeit gegenüber korrosiven Substanzen und eine gleichmäßige Wandstärke, um Leckagen während Lagerung und Transport zu verhindern. Die ZQ80 produziert Chemikalienflaschen aus HDPE und PP mit präziser Maßgenauigkeit und gewährleistet so eine zuverlässige Dichtigkeit, die den industriellen Sicherheitsstandards für die Lagerung gefährlicher Flüssigkeiten entspricht.
2. Pharmazeutische Flaschen
Pharmazeutische Behälter erfordern makellose Halsverarbeitung, gratfreie Oberflächen und vollständige Abdichtung, um empfindliche Medikamente vor Verunreinigungen zu schützen. Die ölfreie Konstruktion und die von unten nach oben arbeitende Bauweise dieser Maschine gewährleisten eine hygienische Produktionsumgebung, die den GMP-Anforderungen entspricht. Dadurch ist sie ideal für die Verpackung von Tablettenflaschen, Ampullen mit flüssigen Medikamenten und Nahrungsergänzungsmitteln geeignet.
3. Kosmetikflaschen
Die Kosmetikverpackungsindustrie legt Wert auf eine glatte Oberfläche und hohe optische Qualität – beides liefert die ZQ80 konstant. Die präzise Druckregelung beseitigt Oberflächenunebenheiten und ermöglicht die Herstellung von Flaschen, die sich ideal für Lotionen, Seren, Make-up und andere Kosmetikprodukte eignen, die im Regal ansprechend präsentiert werden und eine hochwertige Haptik erfordern.
4. Getränkeflaschen
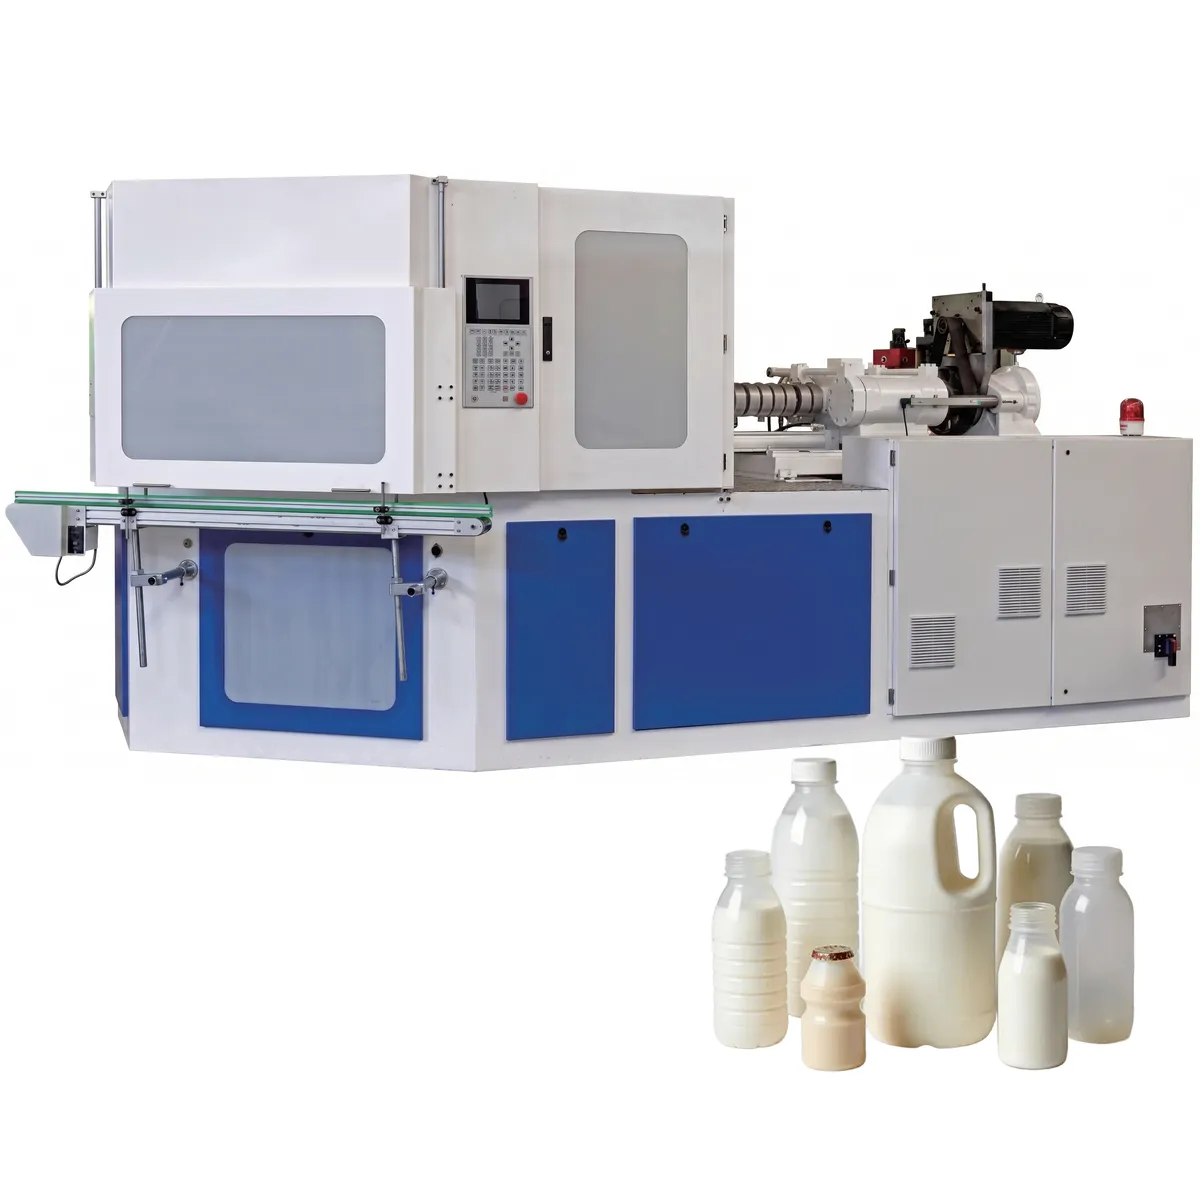
Für Getränkeverpackungen produziert die ZQ80 robuste PP- und HDPE-Flaschen in Volumina von 100 ml bis 1.000 ml. Die hohe Kavitationskapazität und die kurze Zykluszeit ermöglichen eine kostengünstige Massenproduktion von Wasserflaschen, Saftbehältern, Milchverpackungen und Flaschen für Gesundheitsgetränke mit lebensmittelechten Materialien und gleichbleibender Qualität.
5. Babyflaschen
Babyflaschen müssen strengsten Sicherheits- und Hygienestandards entsprechen, darunter die Verarbeitung BPA-freier Materialien und ein einwandfreies Gewinde am Flaschenhals. Die ZQ80 fertigt Babyflaschen aus PP- und PPSU-Harzen mit präzisem Gewinde und 100%-Dichtungsqualität und bietet Eltern und Betreuungspersonen somit eine sichere und zuverlässige Verpackung für Säuglingsnahrung.
6. Pipettenflaschen
Für Pipettenflaschen und Dosierbehälter mit kleinem Volumen sind höchste Präzision am Flaschenhals und dünne, gleichmäßige Wandstärken unerlässlich. Die ZQ80 eignet sich hervorragend für die Herstellung dieser Miniaturflaschen mit Volumina ab 10 ml und nutzt ihre Kapazität von 20 Kavitäten in dieser Größe für einen hohen Durchsatz. Der spritzgegossene Flaschenhals gewährleistet eine wiederholgenaue Tropferpassung ohne Gratbildung oder Maßabweichungen.
7. Shampooflaschen
Flaschen für Shampoo und Körperpflegeprodukte weisen oft komplexe Formen auf und erfordern ansprechende Oberflächen. Die ZQ80 eignet sich für Flaschenhöhen bis zu 220 mm und Durchmesser bis zu 120 mm und bietet somit Flexibilität für Standard- und individuelle Shampooflaschendesigns. Die gleichmäßige Wandstärke gewährleistet einen zuverlässigen Sitz des Pumpverschlusses und einen hohen Druckwiderstand bei der Anwendung.
8. Pestizidflaschen
Behälter für Pflanzenschutzmittel müssen aggressiven Chemikalien standhalten und gleichzeitig einen manipulationssicheren Verschluss gewährleisten. Die ZQ80 produziert robuste HDPE-Flaschen mit dicken, gleichmäßigen Wänden und präzise geformten Gewinden, die ein Auslaufen beim Transport und der Handhabung im Feld verhindern. Das hochfeste Klemmsystem gewährleistet Formstabilität auch bei der Verarbeitung hochviskoser HDPE-Harze bei erhöhten Temperaturen.
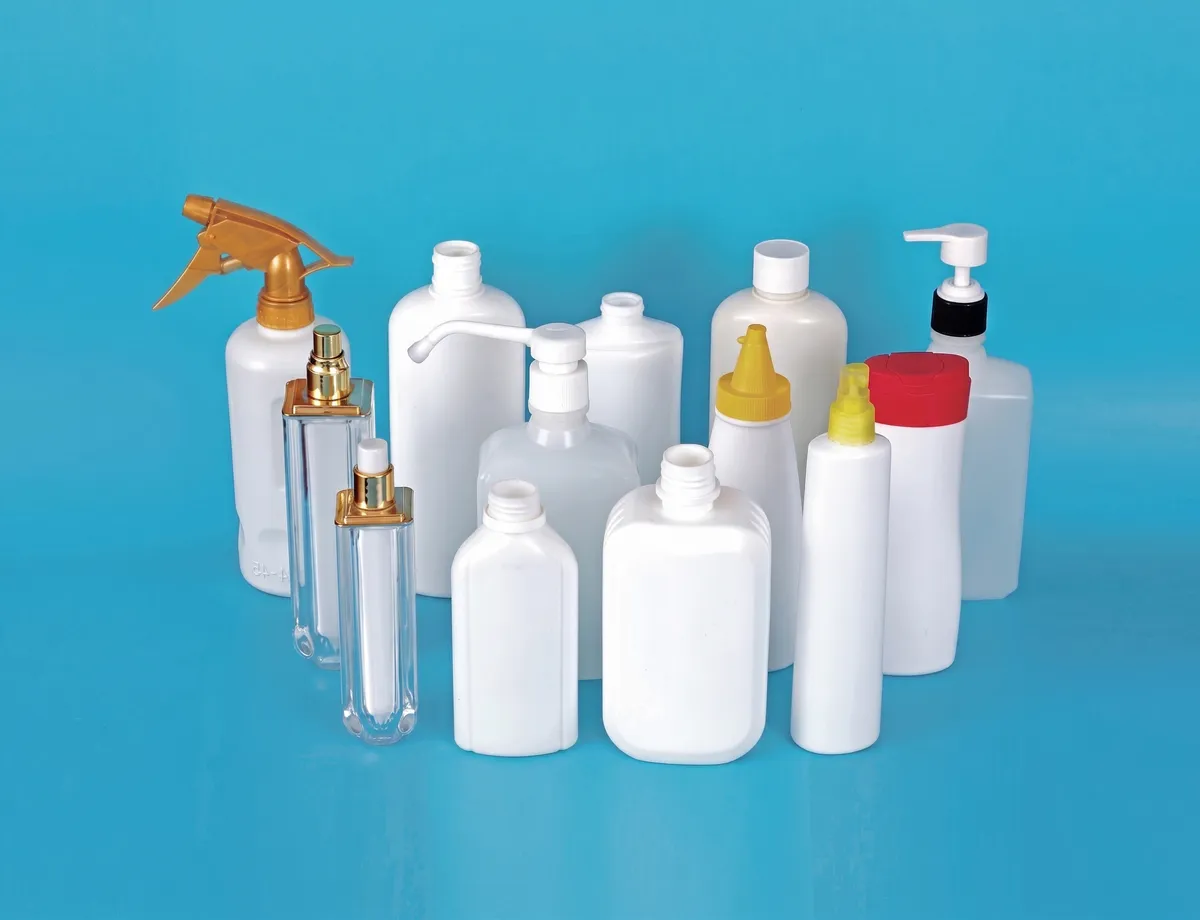 | 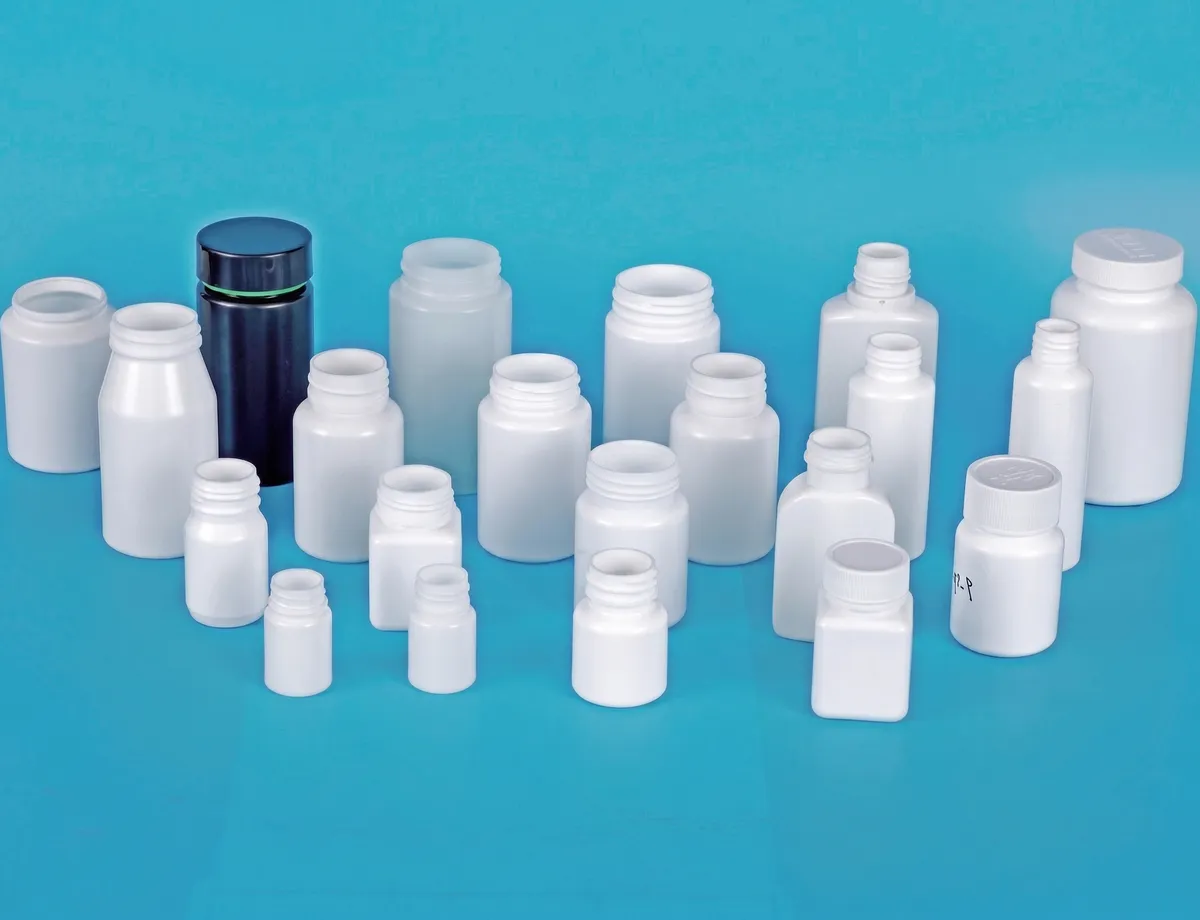 |
| Tägliche Chemikalienflaschen | Pharmaflaschen |
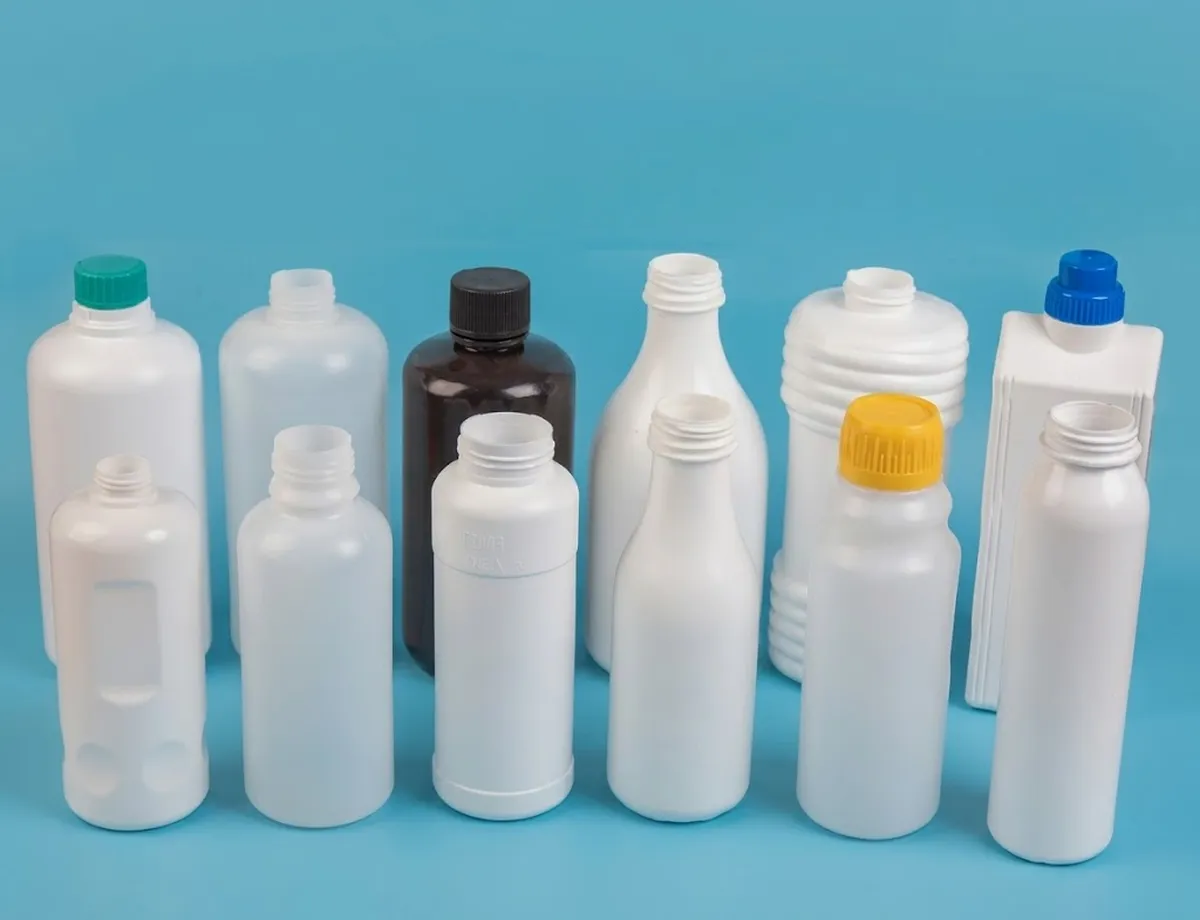 | 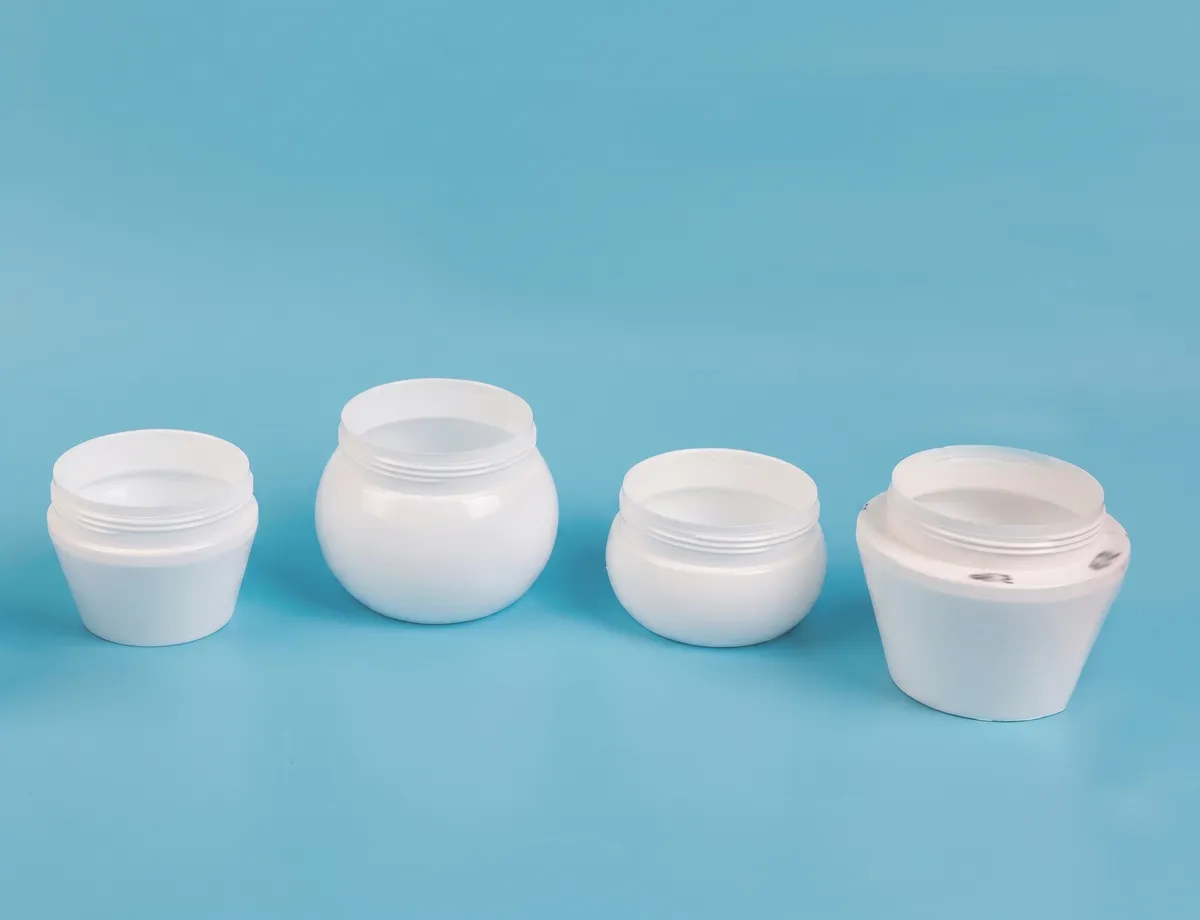 |
| Babyflaschen | Kosmetikflaschen |
IBM-Maschine vs. ISBM-Maschine
Die Wahl zwischen einer Spritzblasformmaschine und einer Spritzstreckblasformmaschine hängt von Ihren Produktanforderungen, Materialpräferenzen und Produktionszielen ab.
ISBM-Maschinen (Injection Stretch Blow Molding) und Standard-Spritzblasformmaschinen (IBM) stellen zwei etablierte Verfahren zur Herstellung von Kunststoffbehältern dar. Jedes Verfahren ist darauf ausgelegt, unterschiedliche technische Anforderungen durch maßgeschneiderte Fertigungsabläufe zu erfüllen. Der ISBM-Prozess umfasst drei integrierte Schritte: Zunächst wird die Vorform durch Spritzgießen geformt, anschließend erfolgt das axiale Strecken mit einem Streckstab und schließlich das Blasformen, um das Material in die endgültige Form zu bringen. Im Gegensatz dazu folgt das IBM-Verfahren einem einfacheren, zweistufigen Zyklus, der sich auf das Spritzgießen der Vorform und das anschließende Blasformen beschränkt; die Streckphase entfällt.
Dieser grundlegende Unterschied im Formgebungsprinzip führt zu unterschiedlichen Ergebnissen. Bei einstufigen Spritzblasformanlagen bewirkt die Streckung eine biaxiale Ausrichtung der Polymerketten, was die Molekularstruktur stärkt und zu Flaschen mit hoher mechanischer Festigkeit und außergewöhnlicher optischer Klarheit führt. IBM-Systeme erzielen ihre Ergebnisse durch direktes Aufblasen des Vorformlings, wodurch eine gleichmäßige Wandstärke im gesamten Behälter sowie eine präzise Kontrolle kritischer Abmessungen wie des Flaschenhalses gewährleistet werden.
Die Möglichkeiten zur Produktformgebung variieren je nach Technologie erheblich. Hersteller von ISBM-Anlagen entwickeln ihre Systeme so, dass sie die Herstellung komplexer Geometrien und größerer Kapazitäten ermöglichen, die auch unter Druck ihre strukturelle Integrität bewahren. Die IBM-Technologie hingegen erweist sich als effektiver für einfache Konfigurationen und kleinere Flaschenformate, bei denen Einfachheit und Wiederholbarkeit im Vordergrund stehen.
Die Materialkompatibilität unterstreicht diese Unterschiede. ISBM-Verfahren nutzen primär Polyethylenterephthalat (PET)-Harze, um die Vorteile des Streckblasens auszuschöpfen. Daher verfügen PET-Flaschenplattformen häufig über eine Streckblasfunktion. Standard-IBM-Systeme verarbeiten ein breiteres Spektrum an Harzen, darunter Polyethylen (PE), Polypropylen (PP), Polyvinylchlorid (PVC) und Polystyrol (PS). Dies ermöglicht eine größere Flexibilität bei der Harzauswahl und eröffnet Anwendungsmöglichkeiten in der Pharma-, Kosmetik- und Industriebranche.
Diese technischen Eigenschaften sind auf spezifische Anwendungsszenarien abgestimmt. Hersteller von kohlensäurehaltigen Getränken und Mineralwasser wählen typischerweise ISBM-Maschinen aufgrund ihrer Fähigkeit, druckfeste, kristallklare Flaschen für Hochgeschwindigkeits-Produktionslinien herzustellen. Pharmazeutische, kosmetische und Kleinverpackungsbetriebe bevorzugen häufig IBM-Systeme wegen ihrer gleichmäßigen Wandverteilung und der Kompatibilität mit empfindlichen Formulierungen in kompakten Behältergrößen. Die Wahl eines Ersatzes für eine Aoki-Spritzblasformmaschine oder ein ähnliches Modell hängt oft davon ab, diese Prozessunterschiede an Ihre spezifische Produktlinie anzupassen.
| Besonderheit | ISBM-Maschine | IBM-Maschine |
|---|---|---|
| Arbeitsprozess | Spritzgießen, Strecken, Blasformen | Spritzguss, Blasformen |
| Formprinzip | Verbessert das Material durch biaxiale Dehnung | Direktes Blasformen ohne Streckung |
| Produktleistung | Hohe Festigkeit und hervorragende Klarheit | Gleichmäßige Wandstärke |
| Produktform | Komplexe und große Flaschenformen | Einfache und kleine Flaschenformen |
| Primärmaterialien | Hauptsächlich Haustiere | PE, PP, PVC, PS |
| Anwendungsszenarien | Kohlensäurehaltige Getränke, Mineralwasserlinien | Pharmazeutika, Kosmetika, Kleinverpackungen |
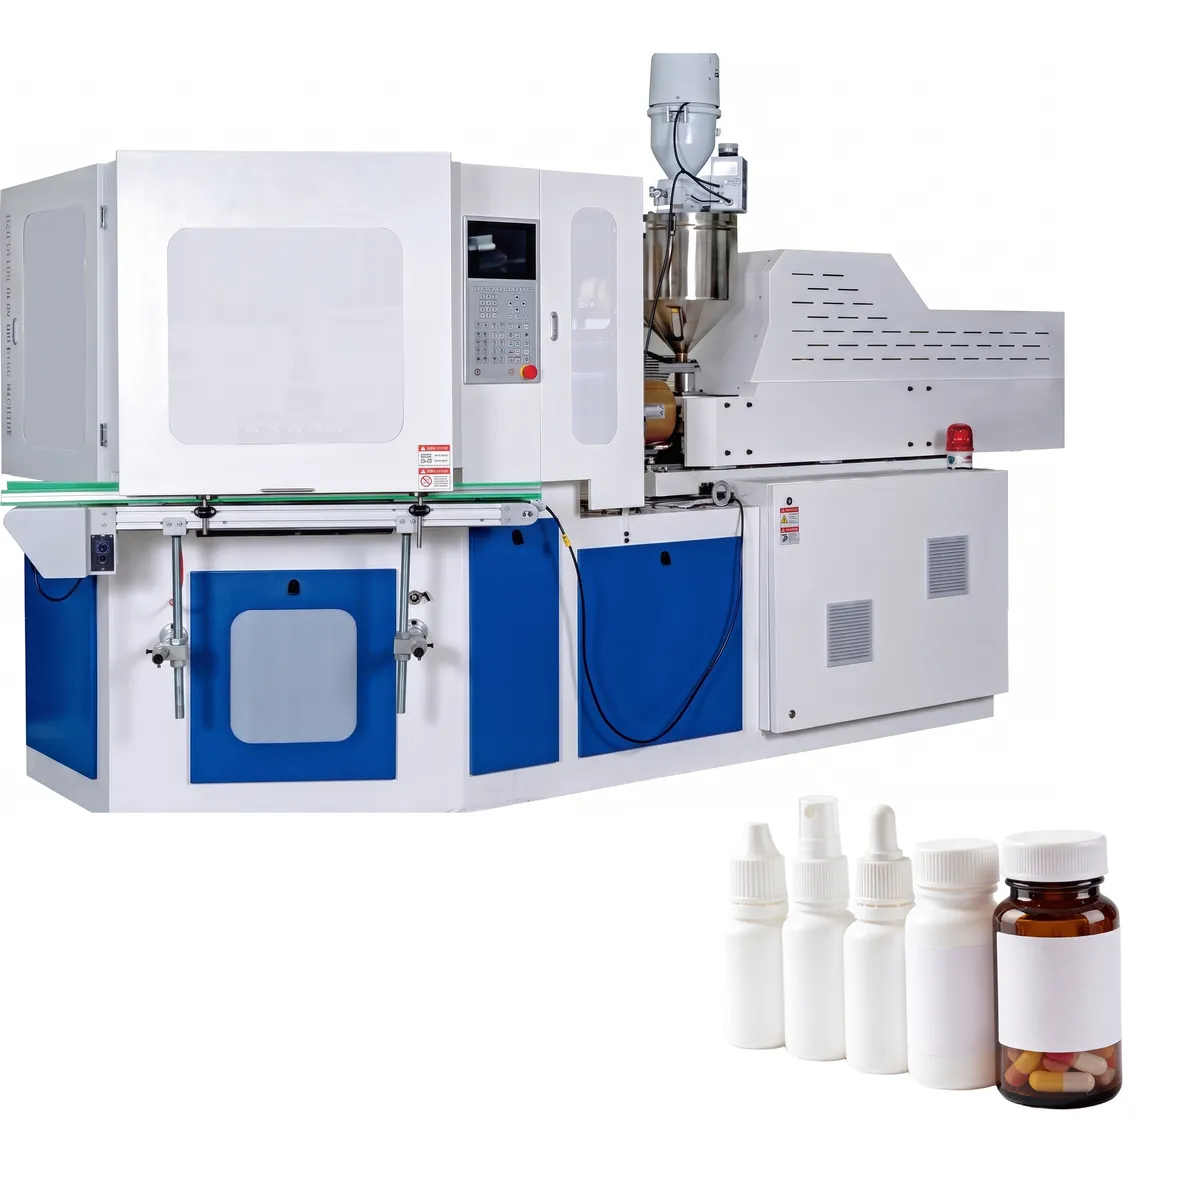
Kompatible Rohstoffe für die Spritzblasformmaschine
HDPE (Polyethylen hoher Dichte)
HDPE ist eines der am häufigsten verarbeiteten Kunststoffe auf dieser Anlage. Bekannt für seine hervorragende Chemikalienbeständigkeit, Steifigkeit und Feuchtigkeitsbarriere, ist HDPE das bevorzugte Material für Pharmaflaschen, Behälter für Haushaltschemikalien und Pflanzenschutzmittelverpackungen. Die Maschine verarbeitet HDPE mit einer stabilen Plastifizierung dank ihres Schneckenverhältnisses von 22:1 (Länge/Durchmesser).
LDPE (Polyethylen niedriger Dichte)
LDPE bietet hervorragende Flexibilität und Quetschbarkeit und eignet sich daher ideal für Quetschflaschen, Augentropfenbehälter und weiche Verpackungen. Die Maschine verarbeitet LDPE bei niedrigeren Zylindertemperaturen, und die präzise Temperaturzonierung über 4+N Zylinderabschnitte gewährleistet einen gleichmäßigen Schmelzfluss und glatte Flaschenoberflächen.
PP (Polypropylen)
Polypropylen bietet hohe Hitzebeständigkeit, in bestimmten Qualitäten ausgezeichnete Transparenz und eine hohe Chemikalienbeständigkeit. PP-Flaschen, die auf der ZQ80 hergestellt werden, finden breite Anwendung in der Lebensmittelverpackung, bei Heißabfüllbehältern für Getränke und in der Verpackung von Medizinprodukten. Die einstellbare Schließkraft ermöglicht es dem Bediener, den Formverschluss optimal an die spezifischen Schrumpfungseigenschaften von PP beim Abkühlen anzupassen.
PS (Polystyrol) und hochtransparentes PS
Standard-PS und hochtransparentes PS (einschließlich Verpackungsqualitäten für Milchsäurebakterien) werden auf der ZQ80 für Anwendungen verarbeitet, die kristallklare Flaschenwände und eine stabile Struktur erfordern. Diese Materialien sind beliebt für Verpackungen von Milchprodukten und probiotischen Getränken, da die visuelle Produktpräsentation und die Markenpräsentation maßgeblich die Kaufentscheidung der Verbraucher beeinflussen.
ABS (Acrylnitril-Butadien-Styrol)
ABS-Harz vereint Robustheit, Steifigkeit und eine ansprechende Oberflächenästhetik und eignet sich daher für Spezialbehälter, die Herstellung von LED-Lampenabdeckungen und Kosmetikverpackungen, die ein hochwertiges mattes oder glänzendes Finish erfordern. Die ZQ80 verarbeitet ABS bei moderaten Zylindertemperaturen mit exzellenter Füllleistung und Dimensionsstabilität.
PCTG und EVA
PCTG bietet hervorragende Transparenz, Chemikalienbeständigkeit und BPA-Freiheit und eignet sich daher ideal für hochwertige Kosmetikflaschen und wiederverwendbare Wasserbehälter. EVA (Ethylenvinylacetat) sorgt für eine angenehme Haptik und ist somit ideal für Spezialverpackungen. Die Maschine kann außerdem umweltfreundliche Biokunststoffe auf Maisbasis verarbeiten und ist damit eine Lösung für Hersteller, die in umweltbewussten Märkten nach nachhaltigen Verpackungsalternativen suchen.
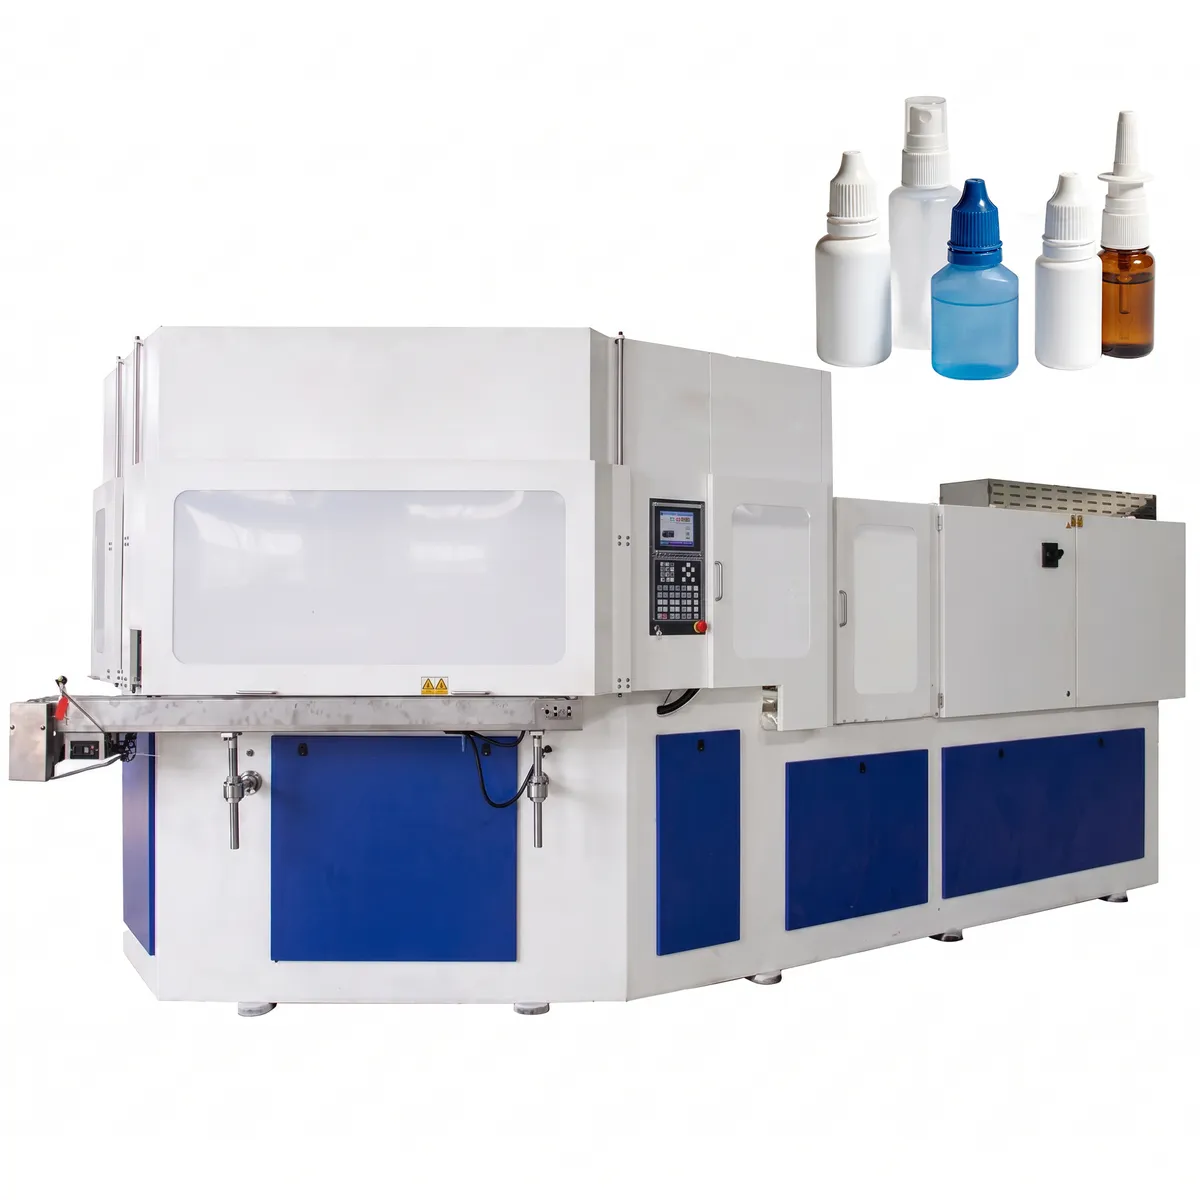
Eigenschaften der automatischen Form der ZQ-Serie
Das firmeneigene Formsystem ist auf schnelle Umrüstungen, lange Lebensdauer und fehlerfreie Flaschenproduktion ausgelegt.
1. Austauschbare Kavitäts- und Halseinsätze
Das Spritzgusswerkzeug verfügt über einen speziell entwickelten Kavitäts- und Halsbereich mit eigens konstruierten Ölkanälen, die sich schnell und einfach austauschen lassen. Diese modulare Bauweise gewährleistet eine gleichmäßige Temperaturverteilung im gesamten Werkzeug und sorgt so für gleichbleibende Rohlingsabmessungen auch bei längeren Produktionsläufen. Die Bediener können Flaschengrößen mit minimalen Ausfallzeiten wechseln, wodurch die Auslastung der Produktionsanlage hoch bleibt.
2. Hochwertige Konstruktion aus Edelstahl S136 und 4Cr13
Alle Spritzgussformkomponenten werden aus importiertem S136-Stahl oder 4Cr13-Edelstahl gefertigt, die aufgrund ihrer überlegenen Härte, Korrosionsbeständigkeit und Polierbarkeit ausgewählt wurden. Diese hochfesten Werkstoffe verlängern die Lebensdauer der Form unter kontinuierlicher Hochtemperatur- und Hochdruckbelastung erheblich, reduzieren die Austauschhäufigkeit und senken die Gesamtbetriebskosten der Werkzeuge bei Serienfertigung.
3. Optimiertes Heißkanal- und Vorformling-Design
Das optimierte Heißkanalsystem arbeitet mit einem präzisionsgefertigten Flaschenrohling zusammen, um Gewichtsschwankungen und Wandstärkenabweichungen in allen Kavitäten zu minimieren. Der speziell strukturierte Dorn ermöglicht schnelle Formzyklen bei gleichzeitig exzellenter Kernkühlung. So wird sichergestellt, dass jeder Rohling die Blasstation mit der idealen Temperatur für eine gleichmäßige Flaschenexpansion erreicht.
4. Präzise Mund- und Gewindebildung
Flaschenmund und Gewinde werden im Spritzgussverfahren mit höchster Maßgenauigkeit geformt, wodurch bei jeder produzierten Flasche eine Dichtigkeit nach 100% erreicht wird. Diese Präzision ist entscheidend für Verpackungsanwendungen in der Pharma-, Lebensmittel- und Chemieindustrie, bei denen Leckagen und Verunreinigungen vollständig ausgeschlossen werden müssen. Die Halsgeometrie bleibt unabhängig von Produktionsgeschwindigkeit und Chargenvolumen konstant.
5. Flaschenoberfläche ohne Grate und Abfall
Das einstufige Spritzblasverfahren beseitigt Grate und Materialreste sowohl an der Flaschenmündung als auch am Flaschenboden und erzeugt so einen sauberen, fertigen Behälter, der keiner Nachbearbeitung bedarf. Dieses abfallfreie Verfahren spart Rohmaterialien, macht nachgelagerte Nachbearbeitungsmaschinen überflüssig und liefert Flaschen mit einem glatten, professionellen Erscheinungsbild, die direkt nach dem Ausstoßen etikettiert und befüllt werden können.
6. Gleichbleibende Maß- und Gewichtshomogenität
Produktgröße, Gewicht, Sichtbarkeit der Formtrennlinie und Wandstärke bleiben in jeder Produktionscharge von der ersten bis zur letzten Flasche konstant. Das Formsystem der ZQ-Serie liefert reproduzierbare Ergebnisse, die strengste Qualitätskontrollvorgaben erfüllen, statistische Prozesskontrollprogramme (SPC) unterstützen und Herstellern niedrige Ausschussquoten sowie hohe Kundenzufriedenheit über alle Flaschengrößen hinweg ermöglichen.
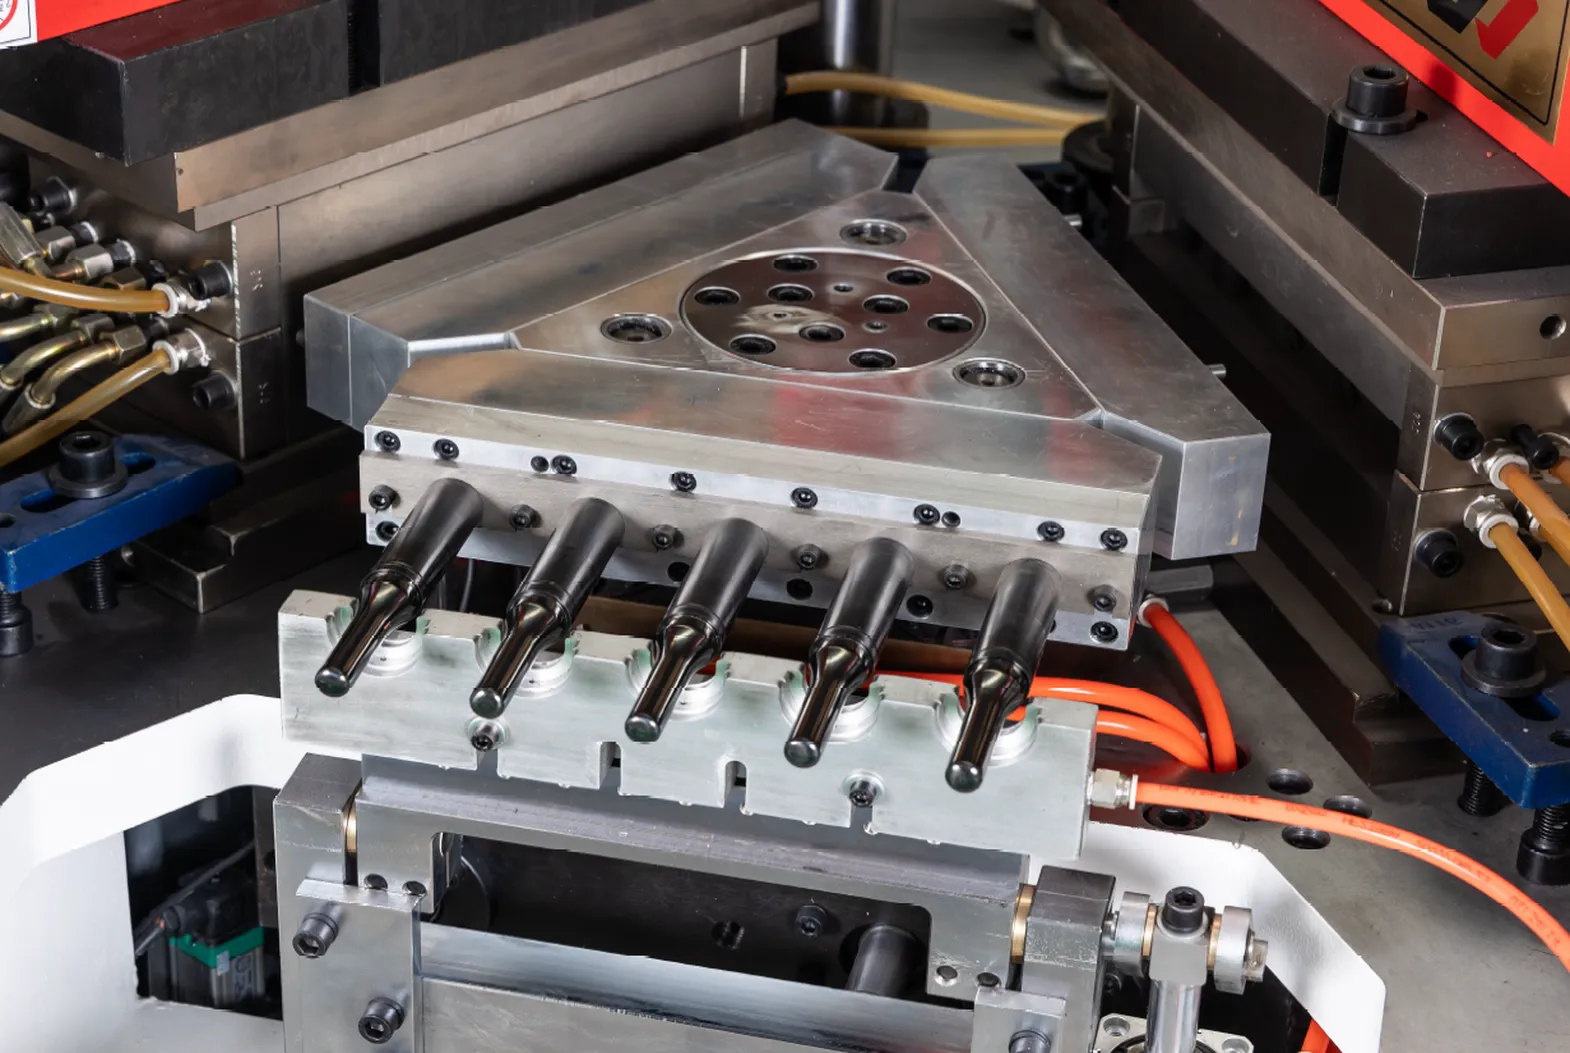
Häufige Fehlerbehebung bei IBM-Maschinen
Beim Betrieb solcher Anlagen stoßen die Bediener häufig auf verschiedene Probleme. Viele davon resultieren aus der Integration von Spritzguss- und Blasformprozessen in einem einzigen Zyklus. Durch die Anpassung der Zyklusparameter, die gründliche Reinigung der Formen und die Verwendung hochwertiger, speziell für das Blasformen entwickelter Trennmittel lassen sich die meisten Produktionsfehler beheben.
1. Produktfehler aufgrund falscher Zyklusparameter
Falsche Einstellungen für Temperatur, Zykluszeit oder Kühlzeit können zu Verformungen, unvollständiger Füllung, Einfallstellen oder ungleichmäßiger Wandstärke der fertigen Flaschen führen. Bediener sollten sicherstellen, dass die Temperaturen in den Zylinderzonen dem vom Harzhersteller empfohlenen Verarbeitungsbereich entsprechen und die Einspritzgeschwindigkeit sowie den Nachdruck feinjustieren. Die Anpassung der Kühlzeit ist besonders wichtig beim Wechsel zwischen verschiedenen Flaschengrößen oder Harztypen an der ZQ80.
2. Die Maschine startet nicht.
Wenn die Maschine nicht anspringt, sollten die Bediener zunächst die Stromversorgung prüfen und alle Kabel auf lose Verbindungen oder sichtbare Beschädigungen untersuchen. Vor dem Starten des Zyklus muss sichergestellt werden, dass die Zylindertemperaturen die erforderlichen Sollwerte erreicht haben. Die Einstellungen der Druckschalter müssen möglicherweise neu kalibriert werden, insbesondere nach einem Stromausfall oder einer Notabschaltung. Es ist zu überprüfen, ob alle Sicherheitsverriegelungen und Not-Aus-Schaltungen ordnungsgemäß zurückgesetzt wurden.
3. Die Maschine stoppt nicht.
Läuft die Maschine weiter, obwohl sie stoppen sollte, prüfen Sie den Druckschalter auf Fehlfunktionen oder falsche Kalibrierung. Kontrollieren Sie den Hydraulikölstand und suchen Sie nach Leckagen an Schläuchen, Anschlüssen und Zylinderverbindungen. Ein klemmendes Magnetventil im Hydraulikkreislauf kann ebenfalls die ordnungsgemäße Zyklusbeendigung verhindern. Die Bediener sollten die SPS-Steuerungslogik überprüfen und sicherstellen, dass das Zyklusendesignal korrekt vom Controller empfangen wird.
4. Die Maschine kann den Druck nicht halten.
Druckverluste während des Einspritz- oder Blasvorgangs entstehen typischerweise durch Luftlecks, verstopfte Filter oder verschlissene Dichtungen in den pneumatischen oder hydraulischen Kreisläufen. Bediener sollten alle Kabelverbindungen prüfen, die Druckluftleitungen systematisch auf Lecks untersuchen und verstopfte Filter oder verschlissene Dichtungen austauschen. Beim ZQ80 arbeitet das Druckluftsystem mit 0,8 bis 1,2 MPa, sodass selbst kleine Lecks die Blasdruckkonstanz und die Flaschenqualität erheblich beeinträchtigen können.
5. Übermäßiger Maschinenlärm
Ungewöhnliche Betriebsgeräusche können auf Probleme mit der Motordrehzahlregelung, Luft- oder Hydrauliklecks oder Beschädigungen der Form hinweisen. Die Bediener sollten überprüfen, ob der Servomotor innerhalb seines Nenndrehzahlbereichs läuft und alle pneumatischen und hydraulischen Anschlüsse auf hörbare Lecks kontrollieren. Die Formen sind auf Risse, lose Einsätze oder defekte Kühlanschlüsse zu prüfen, die Vibrationen verursachen können. Verschleißte Lager am Drehtisch oder an der Antriebswelle sollten umgehend ausgetauscht werden, um weitere mechanische Schäden zu vermeiden.
6. Verschmutzte Formen und mangelhafte Teilequalität
Verunreinigte Formoberflächen oder die Verwendung minderwertiger Trennmittel führen häufig zu Oberflächenfehlern, Anhaften und Maßabweichungen an den fertigen Flaschen. Die Bediener sollten die Formhohlräume in regelmäßigen Abständen gründlich mit zugelassenen Lösungsmitteln reinigen und hochwertige Trennmittel verwenden, die speziell für Blasformverfahren entwickelt wurden. Regelmäßiges Polieren der Formhohlraumoberfläche gewährleistet die für die Herstellung von Pharma- und Kosmetikflaschen erforderliche glatte Oberfläche.
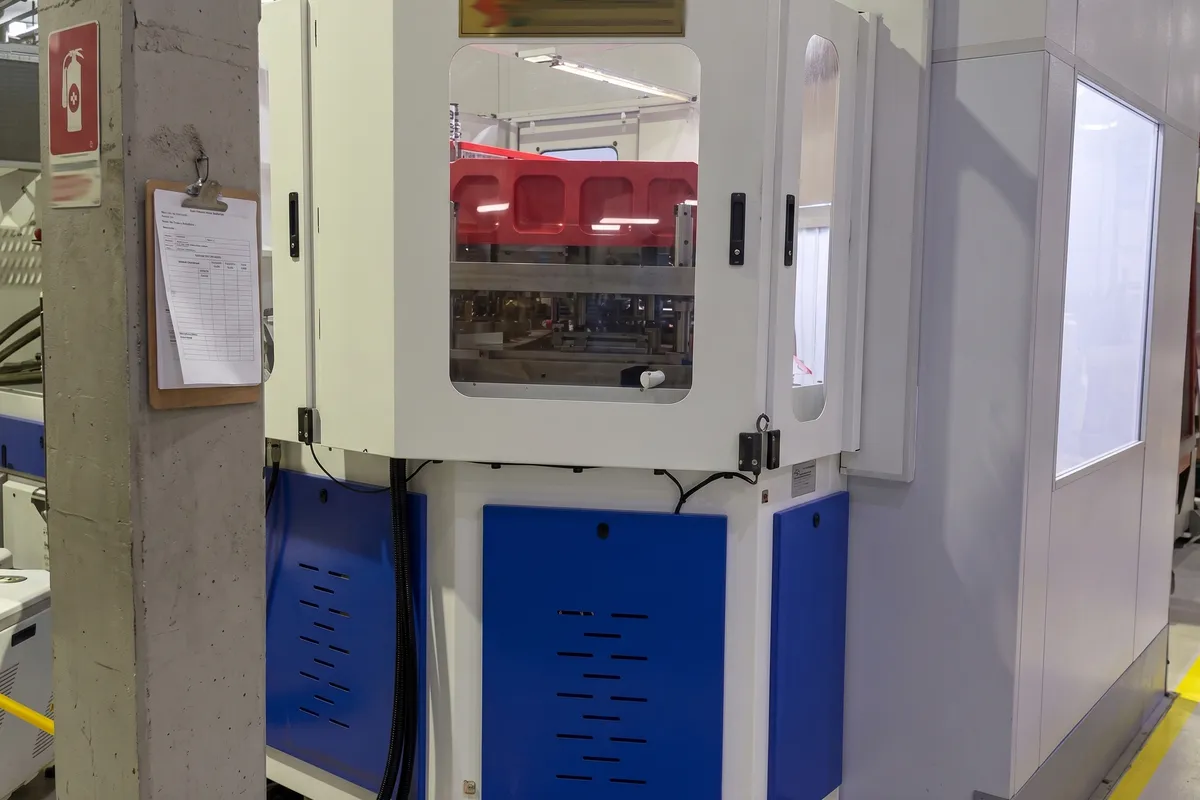
Sicherheit und Instandhaltung
Tägliche Pflege
Rundganginspektion und Reinigung
Die Bediener sollten jede Schicht mit einer gründlichen Sichtprüfung beginnen und dabei auf sichtbare Mängel, Öltropfen, Wasserlecks oder lose Teile achten. Verwenden Sie eine standardisierte Checkliste, um alle kritischen Punkte der Produktionsanlage zu überprüfen. Reinigen Sie den Zylinder, indem Sie Harzreste entfernen, um Verunreinigungen beim Materialwechsel zu vermeiden. Entfernen Sie Ablagerungen vom Maschinentisch und stellen Sie sicher, dass der Ölrücklaufanschluss frei ist.
Schmierung und Feuchtigkeitskontrolle
Um Rostbildung in den Kühlkanälen zu verhindern, sollte das Wasser aus dem Hydraulikölkühler und dem Formkühler mit Druckluft abgelassen werden. Alle beweglichen Teile, einschließlich Scharniere, Kniehebel und Antriebswellen, sind gemäß dem Schmierplan des Herstellers zu schmieren. Die Manometer des Bypass- und Ölsaugfilters sind zu prüfen und die Filterpatronen bei Bedarf zu reinigen oder auszutauschen. Eine ordnungsgemäße Schmierung verlängert die Lebensdauer der mechanischen Bauteile und reduziert ungeplante Ausfallzeiten.
Überprüfung der Elektro- und Kühlsysteme
Reinigen Sie den Motorlüfter und den Schaltschrank regelmäßig, um Überhitzung zu vermeiden. Legen Sie Mottenkugeln in den Schaltschrank, um Nagetiere fernzuhalten, die die Verkabelung beschädigen könnten. Überwachen Sie die Temperaturen in der Trommelzone während der gesamten Schicht und vergleichen Sie die Messwerte mit den Sollwerten. Stellen Sie sicher, dass der Kühlwasserdurchfluss die geforderten 4 m³/h erreicht und der Kühlwasserdruck im Betriebsbereich von 0,3 bis 0,4 MPa liegt.
Sicherheitsüberprüfung
Führen Sie täglich Sicherheitsprüfungen durch, einschließlich der Überprüfung aller Not-Aus-Taster, der Inspektion der Schutzvorrichtungen und der Sicherstellung, dass die Abdeckungen der Schaltschränke fest verschlossen sind. Bediener dürfen während des Betriebs der Anlage niemals in den Formschließbereich oder den Trichter greifen. Regelmäßige Sicherheitsprüfungen tragen zur Vermeidung von Arbeitsunfällen bei und gewährleisten die Einhaltung der Arbeitsschutzbestimmungen.
Langzeitwartung
Hydrauliksystem- und Ölanalyse
Prüfen Sie wöchentlich den Hydraulikölstand und senden Sie alle vier Monate Ölproben zur Laboranalyse ein, um Verunreinigungen, Oxidation oder Metallpartikel, die auf Verschleiß hinweisen, festzustellen. Untersuchen Sie Hydraulikbaugruppen, einschließlich Pumpen, Ventile und Schläuche, auf Leckagen und ungewöhnliche Geräusche. Tauschen Sie Hydraulikdichtungen und Schlauchleitungen vorsorglich aus, bevor es zu Ausfällen kommt. Sauberes und optimal aufbereitetes Hydrauliköl ist unerlässlich für eine gleichbleibende Klemmkraft.
Inspektion von Schraube, Zylinder und Heizelement
Die Schneckenbaugruppe sollte jährlich demontiert werden, um Schaft, Schneckenflügel und Zylinderinnendurchmesser auf Verschleiß zu prüfen. Die Heizbänder sind mit einem Temperaturfühler auf beschädigte Heizelemente oder Kabelbrüche zu überprüfen. Der Wärmetauscher sollte einmal jährlich einer milden Säurereinigung und einer Spulenprüfung unterzogen werden, um Ablagerungen zu vermeiden, die zu Überhitzung und verminderter Plastifizierungsleistung im Spritzgießsystem führen können.
Druckplatte, Zugstange und mechanische Bauteile
Prüfen Sie die Plattenoberflächen zwischen den Formwechseln auf Beschädigungen und glätten Sie die Steinplatten gegebenenfalls. Kontrollieren Sie die Plattenbohrungen auf Gewindeschäden und schneiden Sie gegebenenfalls nach. Überprüfen Sie in regelmäßigen Abständen die Ausrichtung der Zugstangen, den Verschleiß der Buchsen und die Funktion des Schmiersystems. Halten Sie den Schaltschrank sauber und frei von Öl und Schmutz und prüfen Sie die Lüfterbaugruppen und den festen Sitz der Anschlüsse. Beheben Sie elektrische Schäden umgehend, um Folgeausfälle zu vermeiden.
Vorteile der planmäßigen Wartung
Die Einhaltung eines strukturierten Wartungsplans reduziert ungeplante Ausfallzeiten und gewährleistet die optimale Leistung der Produktionsanlagen. Zu den wichtigsten kontinuierlichen Schritten gehören: die Vorbereitung und das Einlegen hochwertiger Rohmaterialien, die präzise Einstellung von Temperatur- und Luftdruckparametern, die genaue Überwachung des Spritzgießprozesses, die Sicherstellung einer ordnungsgemäßen Kühlung und eines reibungslosen Auswerfens sowie die umgehende Behebung von Fehlern. Sicherheitsbewusstsein, regelmäßige Wartung und sorgfältige Überwachung tragen dazu bei, häufige Probleme wie Verzug oder unvollständige Füllung zu vermeiden.
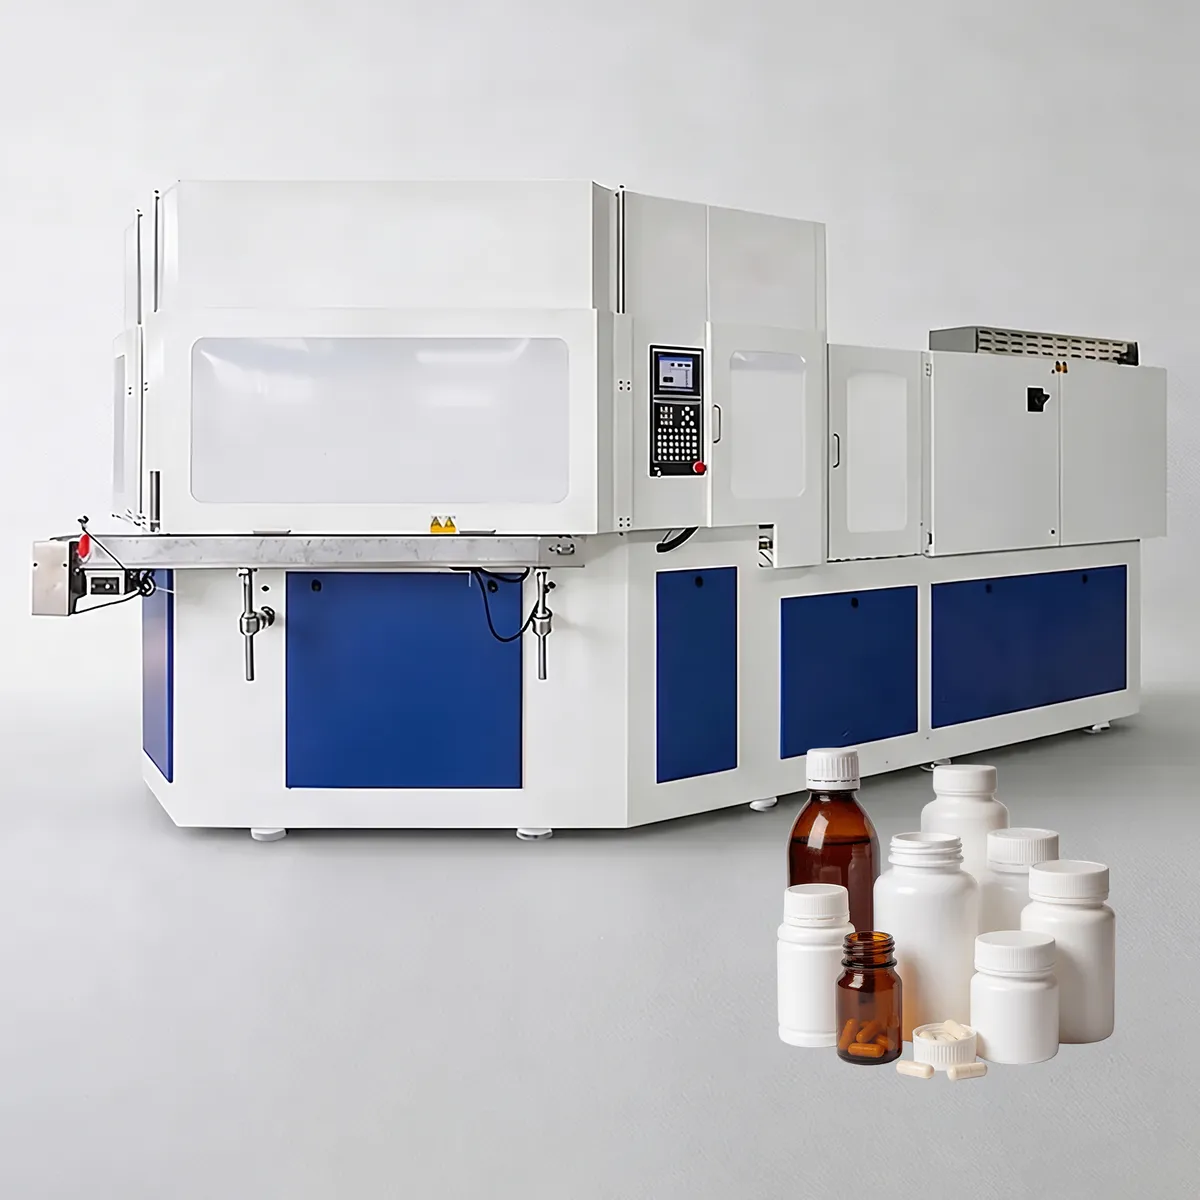
Warum sollten Sie sich für die Spritzblasformmaschinen von CMN entscheiden?
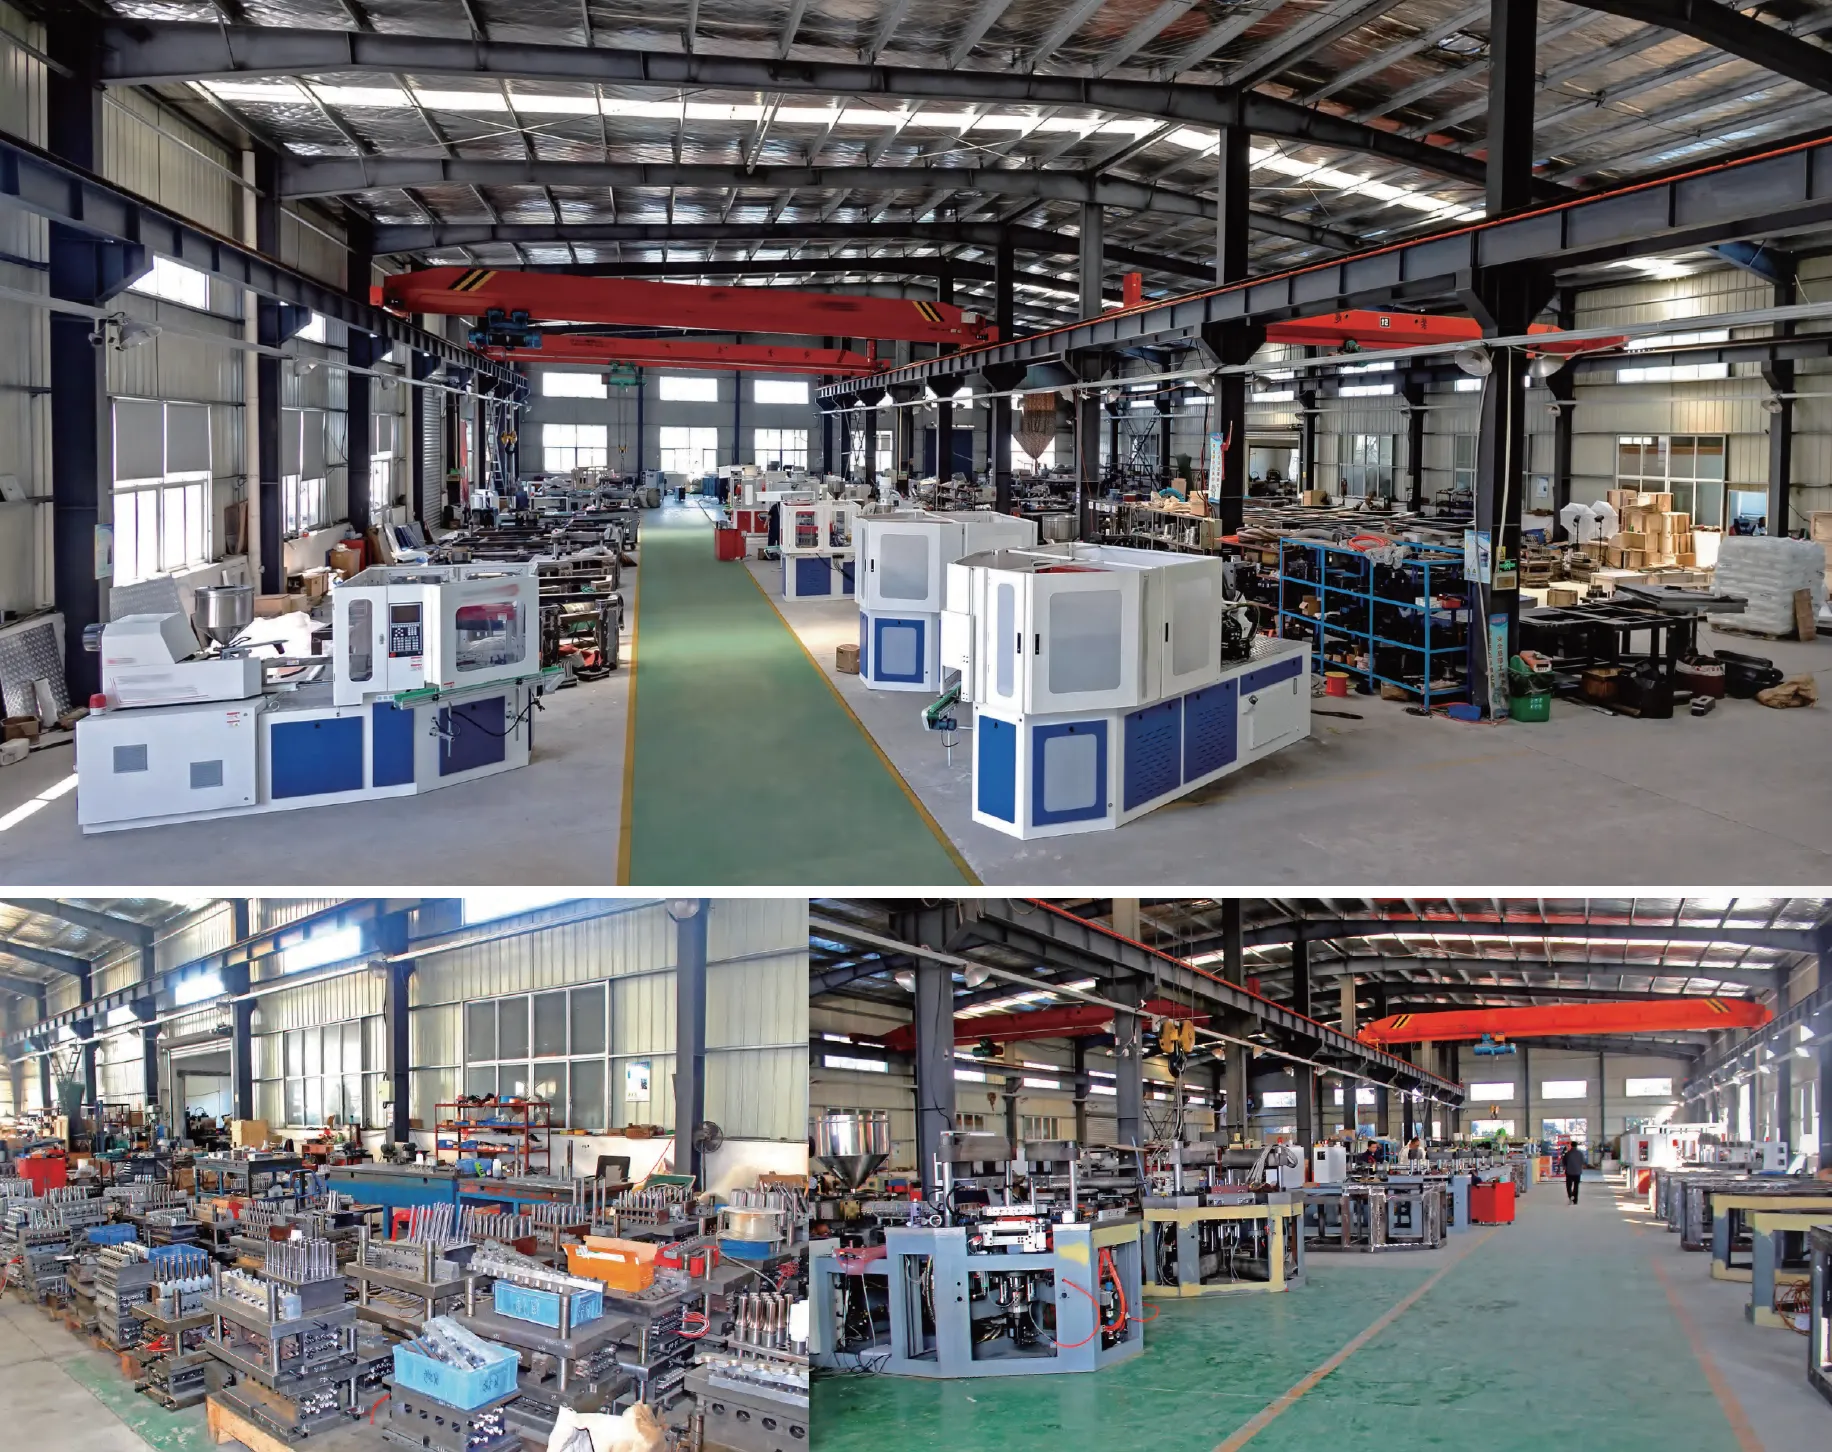
CMN Transmission ist spezialisiert auf die Forschung und Entwicklung, Produktion, den Vertrieb und den internationalen Handel von automatischen Einstufen-Spritzblasformmaschinen und zugehörigen Spritzblasformsystemen. Unser Produktportfolio umfasst Spritzblas-, Extrusionsblas- und Streckblasmaschinen sowie ein umfassendes Sortiment an Peripheriegeräten. Dank unserer Lage in einer Region mit exzellenter Logistikinfrastruktur und optimaler Verkehrsanbindung beliefert CMN Transmission Kunden in über 30 Ländern mit zuverlässigem Lieferkettenmanagement und reaktionsschneller Exportunterstützung.
Unser Unternehmen verfügt über ein herausragendes Forschungs- und Entwicklungsteam aus erfahrenen Ingenieuren und Technikern, die sich auf die Konstruktion von Spritzblasmaschinen und die Entwicklung von Spritzblasformen spezialisiert haben. Dank fundierter theoretischer Kenntnisse und umfassender praktischer Erfahrung bieten unsere Ingenieure unseren Kunden in jeder Phase der Zusammenarbeit einen detaillierten und aufmerksamen Service. Von der ersten Machbarkeitsanalyse im Rahmen der Vorverkaufsberatung über die Unterstützung bei Installation und Inbetriebnahme vor Ort während der Verkaufsphase bis hin zur langfristigen technischen Unterstützung und Ersatzteilversorgung nach dem Kauf bietet CMN Transmission umfassende Projektbetreuung, die Herstellern hilft, ihre Produktionsleistung zu maximieren.
Unsere Maschinen decken ein breites Anwendungsgebiet ab, darunter Verpackungen für Pharmazeutika, Lebensmittel, Gesundheitsprodukte, Kosmetik und diverse industrielle Kunststoffverpackungen. Wir fertigen Behälter von 1 ml bis 1.000 ml aus Materialien wie HDPE, LDPE, PP, PS, hochtransparentem PS, ABS, umweltfreundlichen Biokunststoffen auf Maisbasis, EVA und PCTG. Ob Standardkonfiguration oder kundenspezifische Lösung – unser Ingenieurteam entwickelt, fertigt und liefert schlüsselfertige Lösungen, die optimal auf Ihre Produktanforderungen und regulatorischen Rahmenbedingungen abgestimmt sind.
CMN Transmission verpflichtet sich den Unternehmensprinzipien Selbstständigkeit, Integrität, Pragmatismus, Innovation und Verantwortungsbewusstsein. Wir realisieren schlüsselfertige Komplettlösungen für die Herstellung hochwertiger Spritzblasprodukte mit erstklassiger Qualität und höchster Kundenzufriedenheit. Mit CMN als Ihrem zuverlässigen Partner für Produktionsanlagen gewinnen Sie einen Fertigungspartner, der sich der Optimierung Ihrer Produktionseffizienz, der Senkung Ihrer Betriebskosten und der Unterstützung Ihres Unternehmenswachstums auf wettbewerbsintensiven globalen Märkten verschrieben hat.
Häufig gestellte Fragen
F: Welche Flaschengrößen kann die Spritzblasformmaschine ZQ80 herstellen?
A: Die ZQ80 kann Flaschen von 1 ml bis ca. 2.000 ml in geeigneter Flaschenhöhe herstellen. Der maximale Flaschendurchmesser beträgt 120 mm, die maximale Flaschenhöhe pro Zyklus 220 mm. Die Anzahl der Kavitäten variiert je nach Volumen: 20 Kavitäten für 10-ml-Flaschen, 18 für 30-ml-Flaschen, 14 für 60-ml-Flaschen, 12 für 100-ml-Flaschen, 8 für 250-ml-Flaschen, 5 bis 6 für 500-ml-Flaschen und 3 bis 4 für 1.000-ml-Behälter.
F: Wie hoch ist die tägliche Produktionskapazität der IBM ZQ80-Maschine?
A: Die ZQ80 erreicht eine Zykluszeit von 8,2 Sekunden für 30-ml-Flaschen, was etwa 105.000 Flaschen pro Standardschicht entspricht. Die maximale Tagesleistung beträgt 115.000 Flaschen. Der tatsächliche Durchsatz variiert je nach Flaschengröße, Harztyp und Anzahl der konfigurierten Formhohlräume. Größere Flaschen mit weniger Hohlräumen erzielen eine geringere Tagesleistung, während kleinere Flaschen mit höherer Kavitätenzahl ein größeres Volumen liefern.
F: Wie viel Energie verbraucht diese vollelektrische Maschine?
A: Die ZQ80 verbraucht bei der Herstellung von 30-ml-Flaschen ca. 12 kWh pro Stunde, was einer Reduzierung um 301 TP³T gegenüber herkömmlichen hydraulisch angetriebenen Modellen entspricht. Die installierte Gesamtleistung beträgt 55 kW, der tatsächliche Stromverbrauch im Betrieb liegt jedoch typischerweise zwischen 521 TP³T und 701 TP³T der Nennleistung. Das servogesteuerte System und die Druckschließvorrichtung tragen zur Energieeinsparung bei, indem sie den Leerlaufstromverbrauch während des Öffnens und Schließens der Form eliminieren.
F: Welche Kunststoffe können auf einer Maschine wie ZQ80 verarbeitet werden?
A: Die ZQ80 verarbeitet ein breites Spektrum an thermoplastischen Kunststoffen, darunter HDPE, LDPE, PP, PS (einschließlich hochtransparentem PS und Milchsäurebakterien-Qualitäten), ABS, PCTG, EVA sowie umweltfreundliche Biokunststoffe auf Maisbasis. Dank dieser Vielseitigkeit eignet sich die Maschine für Verpackungsanwendungen in der Pharma-, Kosmetik-, Lebensmittel-, Chemie- und Agrarindustrie. Die 4+N Heizzonen im Zylinder und die einstellbare Schneckendrehzahl ermöglichen eine präzise Temperatur- und Durchflussregelung für jeden Kunststofftyp.
F: Ist der ZQ80 für die Herstellung von pharmazeutischen Flaschen geeignet, die GMP-Konformität erfordern?
A: Ja. Die ZQ80 verfügt über eine von unten nach oben arbeitende mechanische Konstruktion, die verhindert, dass Schmieröl in den Formbereich gelangt. Dadurch werden die GMP-Hygienestandards für pharmazeutische und lebensmittelkonforme Kunststoffflaschenverpackungen erfüllt. Das ölfreie Servoantriebssystem schließt das Risiko einer Kontamination mit Hydrauliköl aus. Der spritzgegossene Hals und das Gewinde gewährleisten eine 100%-Dichtung ohne Grate und erfüllen somit die strengen Qualitätsanforderungen für Medikamentenflaschen, Behälter für Nahrungsergänzungsmittel und Verpackungen für Gesundheitsprodukte.
F: Kann ich den ZQ80 in automatische Verpackungs- und Inspektionsanlagen integrieren?
A: Ja. Die Förderbandrückseite des ZQ80 ist für die nahtlose Integration mit nachgelagerten Automatisierungsanlagen ausgelegt. Zu den kompatiblen Systemen gehören Sichtkameras zur Erkennung von Fremdkörpern, unzureichendem Materialstand am Flaschenhals und unebenen Böden. Seitliche Dichtigkeitsprüfgeräte, Inline-Etikettiermaschinen und automatische Verpackungssysteme können angeschlossen werden, um einen vollautomatischen Betrieb zu ermöglichen, den Personalaufwand zu reduzieren und die Gesamtproduktionseffizienz zu steigern.
F: Worin besteht der Unterschied zwischen einer Spritzblasformmaschine für Restkanten und der ZQ80?
A: Eine Spritzblasformmaschine mit Randabfallverfahren produziert typischerweise Flaschen mit Grat oder Verschnitt an der Trennlinie, was einen zusätzlichen Entgratungsvorgang erfordert. Die ZQ80 hingegen nutzt ein einstufiges Spritzblasverfahren, bei dem der Flaschenhals präzise spritzgegossen und der Korpus direkt geblasen wird. Dadurch werden Grat, Füllmaterial und Verschnitt sowohl an der Flaschenmündung als auch am Flaschenboden vermieden. Dieser abfallfreie Ansatz reduziert die Materialkosten und macht Entgratungsanlagen überflüssig.
F: Welcher Platzbedarf besteht für die Aufstellung der Spritzblasformmaschine ZQ80?
A: Die ZQ80 hat Abmessungen von 4,5 m (L) x 1,6 m (B) x 2,0 m (H) und ein Nettogewicht von 10 Tonnen. Die Anlage muss ausreichend Freiraum um die Maschine für den Zugang des Bedieners, Werkzeugwechsel und die Förderbandführung bieten. Darüber hinaus benötigt der Aufstellungsort eine Druckluftversorgung mit einer Förderleistung von 0,8 m³/min bei 0,8 bis 1,2 MPa, einen Kühlwasserdurchfluss von 4 m³/h bei 0,3 bis 0,4 MPa sowie eine stabile Stromversorgung, die den Gesamtleistungsbedarf von 55 kW deckt.
F: Wie erhalte ich ein Angebot für den Maschinenpreis?
A: Um ein detailliertes Angebot für die ZQ80 oder ein anderes Modell aus unserem Sortiment zu erhalten, besuchen Sie unsere Kontaktseite oder nutzen Sie das Angebotsanfrageformular auf der Produktseite. Bitte geben Sie Ihre gewünschten Flaschenspezifikationen (Volumen, Material, Tagesleistung) an. Unser Ingenieurteam erstellt Ihnen anschließend ein umfassendes Angebot inklusive Maschinenpreis, Werkzeugkosten, Versandkosten und Installationsoptionen, die auf Ihre Produktionsanforderungen zugeschnitten sind.
F: Bietet CMN kundenspezifische Maschinenkonfigurationen an?
A: Ja. Als erfahrener Hersteller von Spritzblasformmaschinen bietet CMN Transmission kundenspezifische Konfigurationen, die auf Ihre individuellen Produktionsanforderungen zugeschnitten sind. Zu den Anpassungsmöglichkeiten gehören spezielle Werkzeugkonstruktionen für besondere Flaschenformen, integrierte Automatisierungspakete für nachgelagerte Produktionsprozesse, Spannungs- und Frequenzanpassungen an unterschiedliche regionale Stromnetze sowie maßgeschneiderte Schnecken- und Zylinderkonfigurationen für Spezialkunststoffe. Kontaktieren Sie unser Ingenieurteam, um Ihre Anpassungsanforderungen zu besprechen und eine speziell für Ihre Produktionslinie entwickelte Lösung zu erhalten.
Kundenrezensionen
Park Joon-ho, Werksleiter, Südkorea
„Wir haben die ZQ80-Maschine vor etwa acht Monaten in unsere pharmazeutische Abfüllanlage integriert, und sie läuft seitdem praktisch ununterbrochen. Die Schließkraft von 800 kN bewältigt unsere 60-ml-Medikamentenflaschen problemlos. Besonders überrascht hat uns die Energieersparnis. Unsere vorherige Maschine verbrauchte fast 20 kWh pro Stunde, diese hier hingegen durchschnittlich nur etwa 12 kWh für die gleiche Flaschengröße. Das CMN-Team unterstützte uns in der ersten Woche bei der Fernkonfiguration der Temperaturzonen im Abfüllbehälter, was uns viel Zeit und Aufwand ersparte. Wir sind mit dem Kauf sehr zufrieden.“
Rajesh Mehta, Produktionsleiter, Indien
„Unsere Fabrik produziert eine Mischung aus HDPE- und PP-Flaschen für Kosmetikverpackungen in Größen von 30 ml bis 250 ml. Die ZQ80 bewältigt Materialwechsel schneller als erwartet, und der Werkzeugwechsel ist unkompliziert. Wir produzieren täglich etwa 100.000 Flaschen auf der 30-ml-Linie, was genau dem Angebot von CMN entspricht. Das Servomotorsystem ist deutlich leiser als unsere ältere Hydraulikanlage, und meine Mitarbeiter schätzen den geringeren Geräuschpegel während ihrer Schichten. Die Lieferung nach Mumbai dauerte inklusive Unterstützung bei der Zollabfertigung durch das Logistikteam von CMN etwa fünf Wochen.“
Ahmet Yilmaz, Technischer Leiter, Türkei
„Wir haben drei verschiedene Anlagenhersteller evaluiert, bevor wir uns für CMN Transmission für unsere neue Abfüllanlage entschieden haben. Das europäische Modell ZQ80 überzeugte uns durch seine Spezifikationen und seinen Preis. Die einstellbare Schließkraft zwischen 40 und 80 Tonnen ist ein echter Vorteil beim Wechsel zwischen unseren dünnwandigen Kosmetikbehältern und unseren dickwandigeren Chemikalienflaschen. Es gab eine geringfügige Verzögerung bei der Lieferung der Ersatzheizbänder, aber die Maschine selbst hat sich in den vier Monaten, in denen wir sie betreiben, als sehr zuverlässig erwiesen. Der technische Support antwortet bei Fragen innerhalb eines Tages.“
Dmitri Wolkow, Chefingenieur, Russland
„Die ZQ80 ist nun seit fast einem Jahr in unserer Produktion im Einsatz, und wir sind mit ihrer Leistung bei der Herstellung von 100-ml-Pharmazeutikaflaschen sehr zufrieden. Die Bottom-Up-Konstruktion, die Öl vom Formbereich fernhält, war für uns ein entscheidender Faktor, da unsere Anlage strenge GMP-Vorschriften einhalten muss. Das Heißkanalsystem verteilt das Material gleichmäßig auf alle 12 Kavitäten, und wir beobachten eine Gewichtsabweichung von weniger als 0,5 Gramm zwischen den Flaschen. CMN lieferte sehr detaillierte Installationszeichnungen und eine russischsprachige Bedienungsanleitung, die unseren Technikern äußerst hilfreich waren.“
Thabo Nkosi, Betriebsleiter, Südafrika
„Wir haben die ZQ80 für unsere neue Körperpflegeproduktlinie in Johannesburg angeschafft, und CMN hat den gesamten Versand inklusive der Hafenabfertigung organisiert. Die Maschine kam in einwandfreiem Zustand und mit allen Zubehörteilen ordnungsgemäß verpackt an. Unser Team konnte sie innerhalb von drei Tagen mit Unterstützung der CMN-Ingenieure in Betrieb nehmen. Aktuell produzieren wir 500-ml-Shampooflaschen aus HDPE mit etwa fünf Kavitäten pro Zyklus, und die Wandstärkenkonsistenz ist deutlich besser als bei unserer vorherigen Anlage. Der Preis war für diese Qualität sehr wettbewerbsfähig.“
Carlos Eduardo Silva, Fabrikbesitzer, Brasilien
„Unser Werk in São Paulo setzt seit Jahren IBM-Maschinen verschiedener Hersteller ein, und das europäische Modell ZQ80 ist mit Abstand die energieeffizienteste, die wir je hatten. Wir haben einen tatsächlichen Stromverbrauch von rund 12,5 kWh pro Stunde an unserer Abfüllanlage für 30-ml-Tropfflaschen gemessen, was uns eine erhebliche monatliche Stromersparnis bringt. Die 55-mm-Schnecke plastifiziert LDPE für unsere Quetschflaschen hervorragend. CMN hat uns außerdem bei der Integration eines Kamerasystems zur Bildinspektion am Förderbandausgang unterstützt, das Fehler vor dem Verpacken erkennt.“
James Mitchell, Vizepräsident Fertigung, Vereinigte Staaten
„Wir setzen die ZQ80 seit etwa fünf Monaten in unserer Produktionslinie für 250-ml-Pestizidflaschen ein. Die 800 kN Einspritzschließkraft bietet ausreichend Druck für HDPE, und die Flaschen weisen sehr saubere Gewinde und keinerlei Grate auf. Die Einrichtung wurde von zwei CMN-Ingenieuren durchgeführt, die eigens für die Installation eingeflogen sind. Sie haben unser Team in die täglichen Wartungsarbeiten und die grundlegende Fehlerbehebung eingewiesen. Mein einziger kleiner Kritikpunkt ist, dass die englische Bedienungsanleitung an einigen Stellen verständlicher sein könnte, aber die Leistung der Maschine spricht für sich.“
Maria Gonzalez, Produktionsleiterin, Mexiko
„Wir benötigten einen zuverlässigen IBM-Maschinenlieferanten für unser Lohnverpackungsgeschäft in Monterrey. Nach dem Vergleich mehrerer Optionen entschieden wir uns für die ZQ80, da sie die größte Bandbreite an Flaschengrößen von 10 ml bis 1.000 ml verarbeiten kann. In den ersten drei Monaten haben wir bereits Produktionschargen für vier verschiedene Kunden abgefüllt, darunter pharmazeutische Tabletten, Vitaminpräparate, Speiseöl und Handdesinfektionsmittel. Dank des schnellen Werkzeugwechselsystems können wir die Produkte in weniger als 90 Minuten umstellen, was uns Flexibilität in unserem Produktionsablauf ermöglicht. Eine Investition mit hervorragendem Preis-Leistungs-Verhältnis.“
Nguyen Van Thanh, General Manager, Vietnam
„Ich betreibe die ZQ80 in einer Produktionslinie für PP-Flaschen mit Milchsäurebakterien. Die hochtransparente PS-Option eignet sich auch hervorragend für unsere probiotischen Getränkeverpackungen. Die Maschinenabmessungen von 4,5 x 1,6 x 2 Metern passen optimal in unsere Produktionsstätte, und das Gewicht von 10 Tonnen sorgt für Stabilität auch bei hohen Produktionsgeschwindigkeiten. CMN Transmission bot ein sehr günstiges Komplettpaket inklusive Formen, Ersatzteilset und einjähriger Garantie. Der Kundendienst ist sogar am Wochenende per WhatsApp erreichbar, was sich als sehr praktisch erwiesen hat, als wir während der Anlaufphase unserer Nachtschicht Fragen hatten.“
Zusätzliche Informationen
| Bearbeitet von | Yjx |
|---|