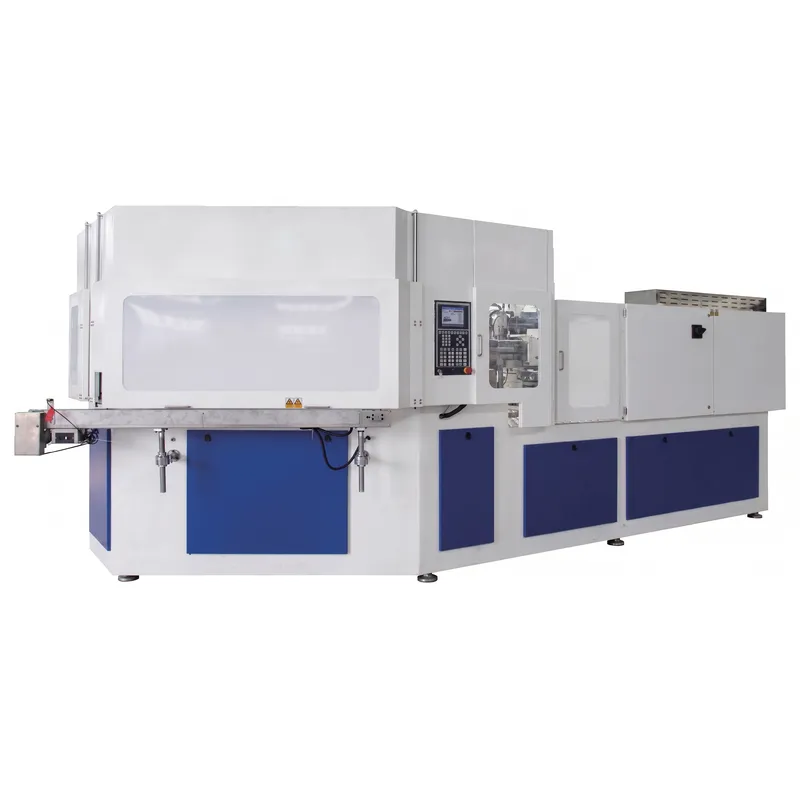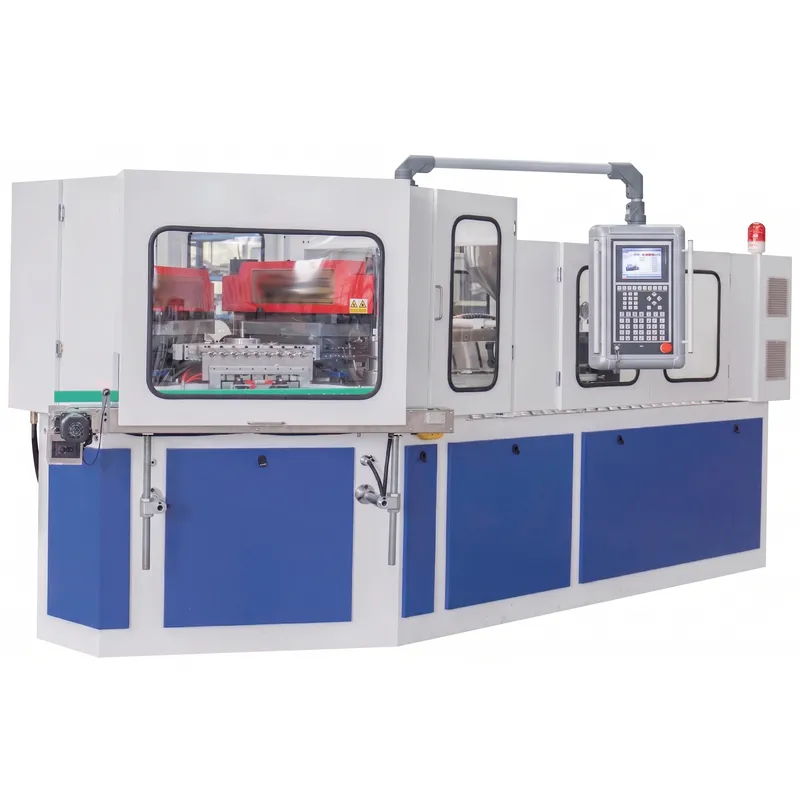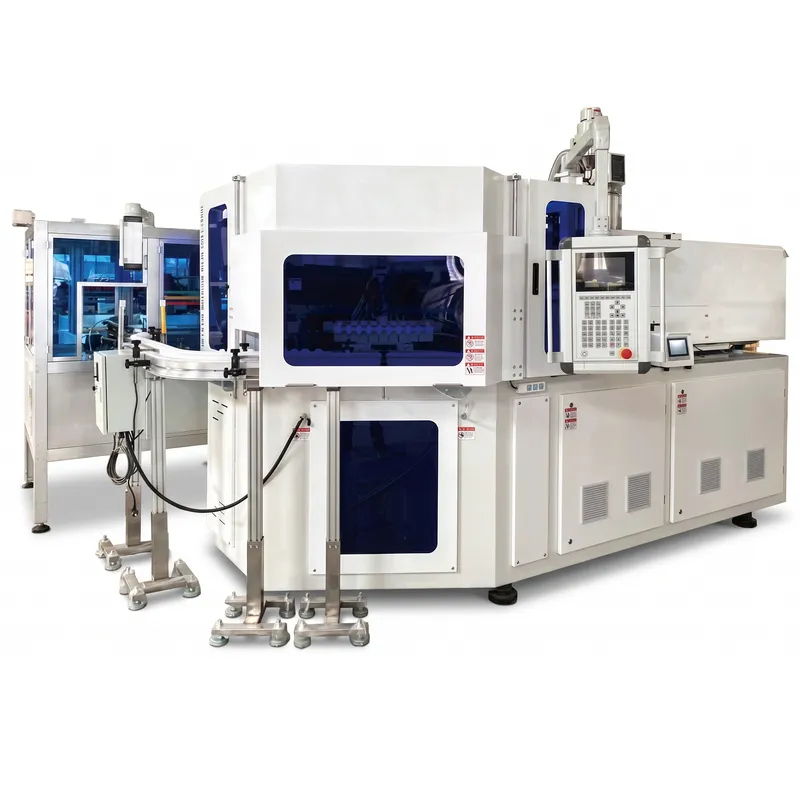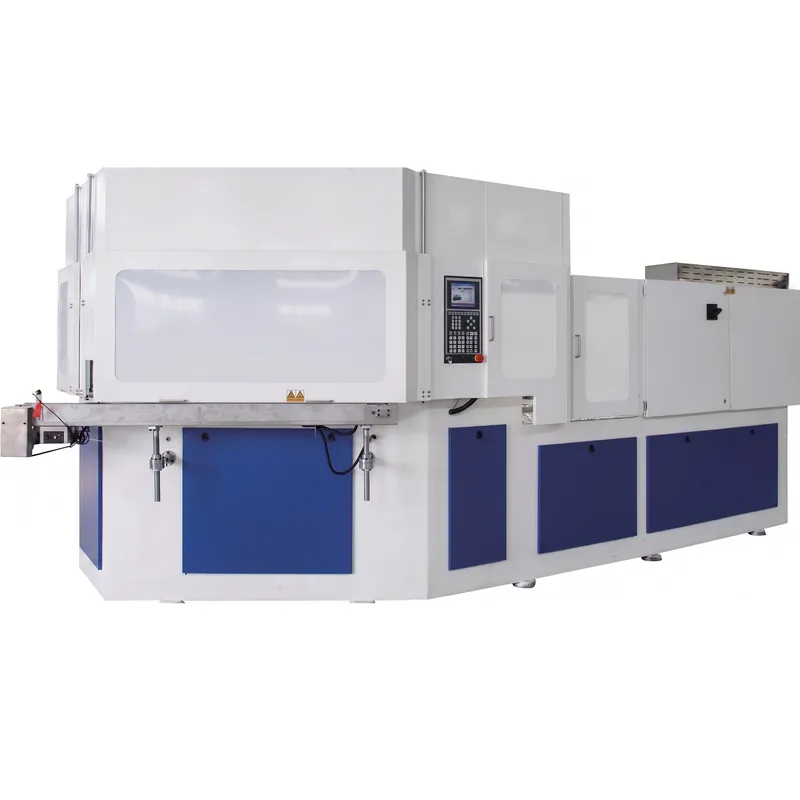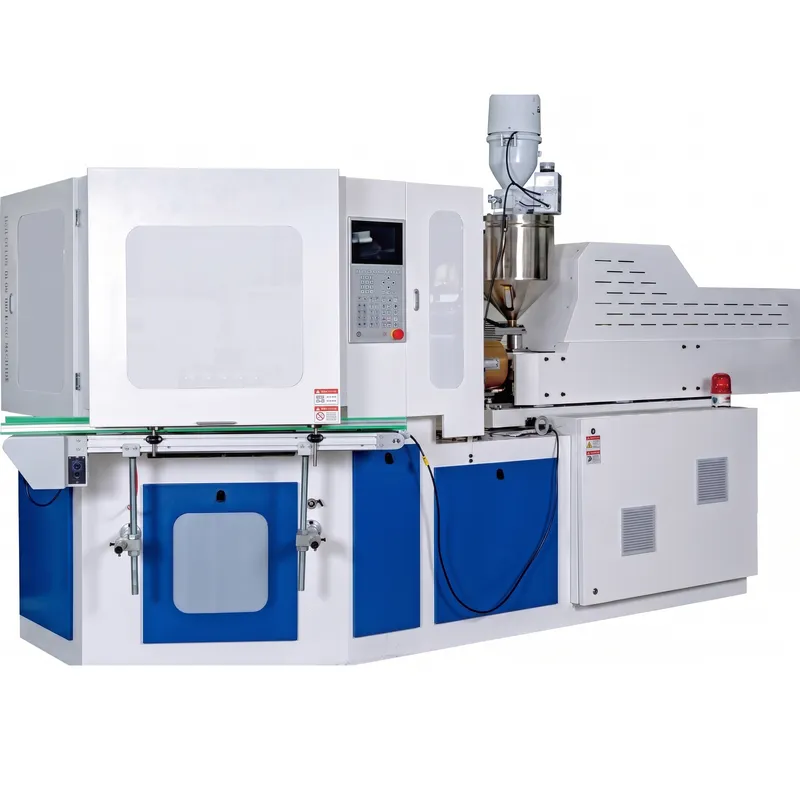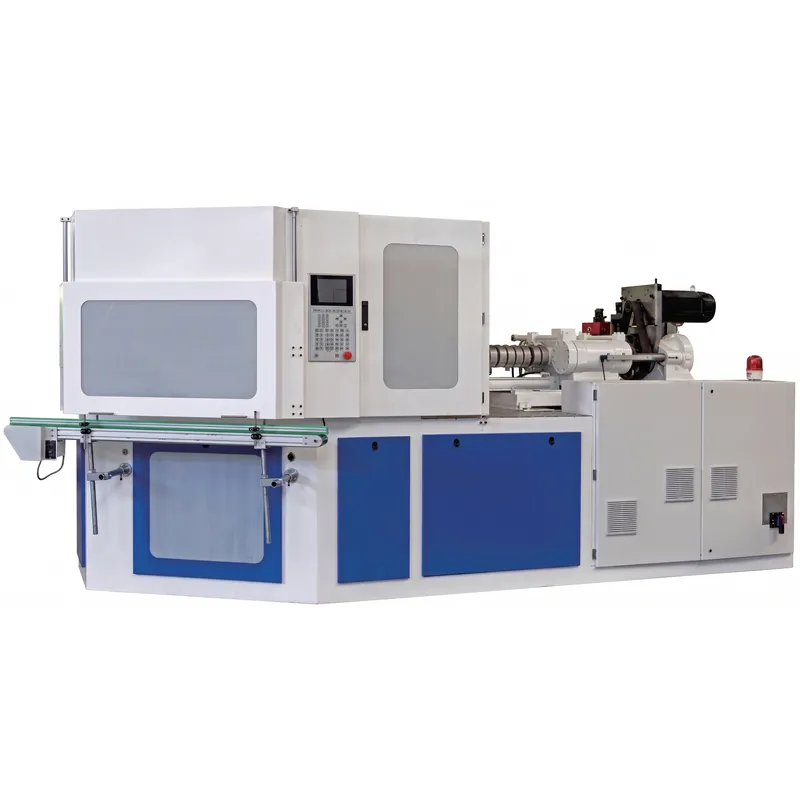
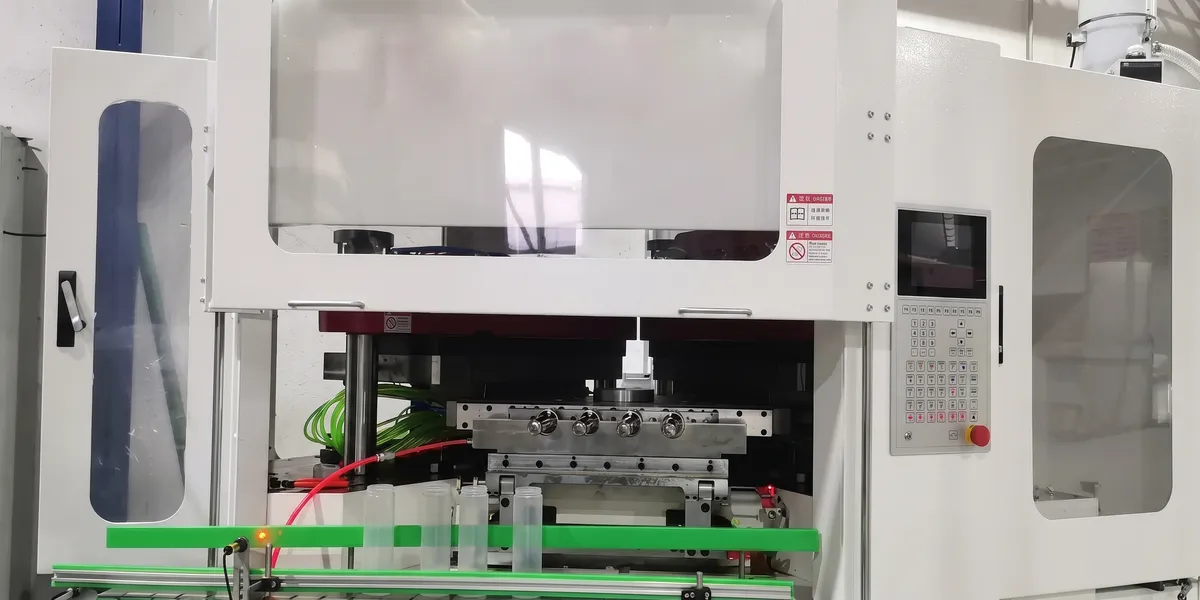
ZQ80射出ブロー成形機(欧州仕様)
ZQ80射出ブロー成形機は、ヨーロッパスタイルの構造を全面的に採用し、卓越した耐久性と信頼性の高い性能を実現するように設計されているため、24時間体制の集中的な生産環境に最適です。この先進的なIBM製機械は、同クラスの競合機種よりも20%~30%高い型締め力を発揮し、成形サイクル中の振動による材料ロスを大幅に削減します。標準装備のサーボ駆動回転システムにより、機械構造が簡素化され、日常的なメンテナンスが容易になり、操作の複雑さが軽減され、オペレーターのトレーニング時間も短縮されます。
ZQ80射出ブロー成形機(欧州仕様)
ZQ80射出ブロー成形機は、ヨーロッパスタイルの構造を全面的に採用し、卓越した耐久性と信頼性の高い性能を実現するように設計されているため、24時間体制の集中的な生産環境に最適です。この先進的なIBM製マシンは、同クラスの競合モデルよりも20%から30%高い型締め力を発揮し、成形サイクル中の振動による材料ロスを大幅に削減します。標準のサーボ駆動回転システムを搭載し、機械レイアウトを合理化することで、日常のメンテナンスを簡素化し、操作の複雑さを軽減し、オペレーターのトレーニング時間を短縮します。革新的な加圧型締め構造により、ブースターシリンダーが金型の開閉プロセスから完全に排除されるため、エネルギー消費量を10%から20%削減し、企業の生産コストを直接削減します。医薬品容器、化粧品パッケージ、小型飲料ボトルなど、製造する製品の種類を問わず、このプラスチック射出ブロー成形機は、生産ラインが必要とする一貫性とスループットを提供します。
中量から大量生産向けに設計されたZQ80射出ブロー成形機は、10mlから1,000mlまでのボトルを成形でき、小型容器の場合は1サイクルあたり最大20個の金型キャビティに対応します。800kNの射出型締め力と55mmのスクリュー径により、安定した可塑化と均一な溶融樹脂分布を実現します。医薬品バイアルや点眼ボトルからシャンプー容器、農薬包装まで、この汎用性の高い生産システムは、厳しい寸法公差と完璧なネック仕上げを維持しながら、多様な製品要件に対応します。サーボ制御プラットフォームにより、駆動システムに油圧オイルが不要となり、GMPおよび衛生基準を満たすクリーンな作業環境が実現し、デリケートな製品カテゴリーにも対応します。
金型キャビテーション(参考資料)
| おおよその容量 | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
| 最大キャビテーション | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
技術仕様
| アイテム | ユニット | ZQ80 |
| 注入システム | ||
| ネジ径 | んん | 55 |
| ネジL/D | % | 22:1 |
| 注射重量! | グラム | 466 |
| 火力 | キロワット | 11 |
| バレルゾーンの数 | 4+N | |
| 注射ストローク | んん | 180 |
| クランプシステム | ||
| 射出成形時の締め付け力 | KN | 800 |
| 注射のための開始ストローク | んん | 140 |
| Cランプの吹き付け力 | KN | 120 |
| 吹き込みのための最初のストローク | んん | 140 |
| 回転テーブルの揚程 | んん | 70 |
| 型 | ||
| 最大プラテンサイズ(長さ×幅) | んん | 800x400 |
| 金型の厚さ | んん | 280 |
| ボトルの直径 | んん | 120 |
| ボトルの高さ | んん | 220 |
| 適切なボトル高さ | んん | 1-2000 |
| ストリッピングストローク | んん | 230 |
| 油圧システム | ||
| 油圧 | 地図 | 14 |
| モーター出力 | キロワット | 18.5+18.5 |
| 乾燥サイクル | S | 4 |
| 総出力 | キロワット | 55 |
| 動作電力 | % | 52-70 |
| その他 | ||
| 圧縮空気の最小空気圧 | MPa | 0.8-1.2 |
| 圧縮空気容量 | M³/分 | 0.8 |
| 水の流れ | メートル/時 | 4 |
| 冷却水圧 | MPa | 0.3-0.4 |
| 寸法(長さ×幅×高さ) | M | 4.5x1.6x2 |
| 正味重量 | トン | 10 |
交換可能なブランドとモデル
| CMN | 締め付け力 | ジョマール | スマ | ユニロイ | ブロマ |
| ZQ40 | 40トン | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80トン | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110トン | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
IBMマシンのねじ径
| CMN | ネジ径 | ジョマール | スマ | ブロマ |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
IBM射出成形機の重量
| CMN | 注射重量 | ジョマール | スマ | ブロマ |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
IBM製射出成形機の型締め力
| CMN | 射出成形時の型締め力 | ジョマール | スマ | ブロマ |
| ZQ40 | 400KN | 340kN | 386KN | 350kN |
| ZQ60 | 600KN | 460kN | 580kN | 500KN |
| ZQ80 | 800KN | 680kN | 720KN | 700KN |
| ZQ110 | 1100KN | 1210KN | 1200KN | 1250kN |
| ZQ135 | 1350kN | 1560kN | 1600KN |
IBMマシンの金型サイズ
| CMN | 金型サイズ | ジョマール | スマ | ブロマ |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
IBMマシンサイズ
| CMN | 金型サイズ(M) | ジョマール | スマ | ブロマ |
| ZQ40 | 3.8 × 1.3 × 1.7 | 2.72 × 1.9 × 2.75 | 3.8 × 1.5 × 2.3 | 4.05 × 1.52 × 2.55 |
| ZQ60 | 3.8 × 1.4 × 1.8 | 2.92 × 1.98 × 3.41 | 4 × 1.7 × 2.3 | 620 × 430 × 2.55 |
| ZQ80 | 4.5 × 1.6 × 2 | 3.33 × 1.94 × 3.41 | 4.5 × 2 × 2.6 | 620 × 430 × 2.55 |
| ZQ110 | 5 × 1.8 × 2.2 | 3.79 × 2.4 × 3.41 | 5 × 2.4 × 2.7 | 900 × 480 × 2.55 |
| ZQ135 | 5.5 × 2 × 2.4 | 4.22 × 2.67 × 3.58 | 6 × 2.6 × 2.7 |
注:ブランド名は、お客様が商品を選ぶ際の参考として記載しているものであり、当該ブランドの商品を販売する意図はありません。
射出ブロー成形機部品
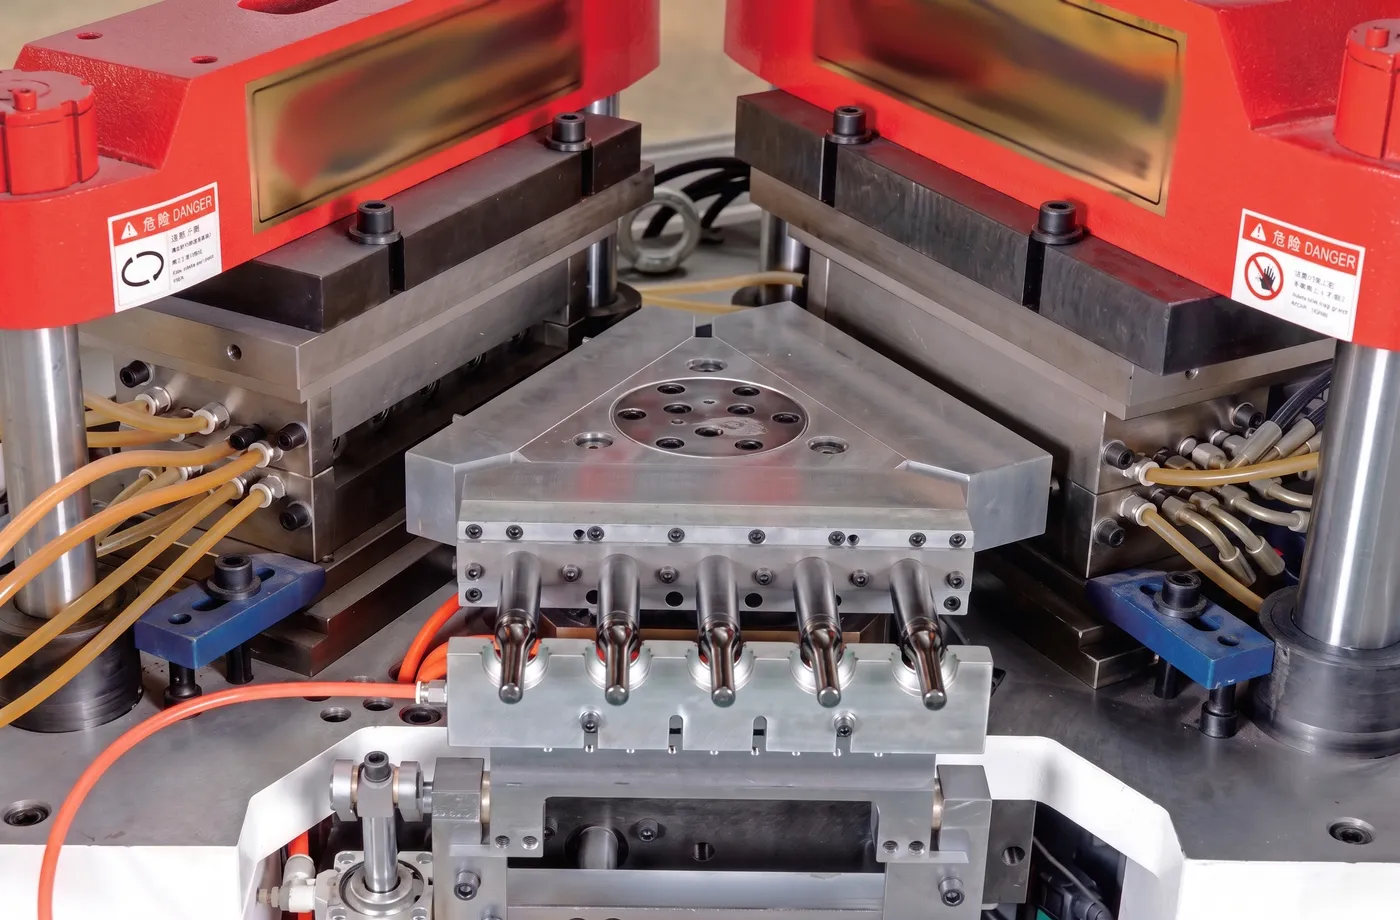
1. 原液調製/注入装置
射出成形装置は、原料プラスチック樹脂を溶融、均質化し、プリフォーム金型に射出する役割を担います。55mm径のスクリューと22:1のL/D比により、徹底した可塑化と安定した溶融品質を実現します。4+N個のバレル加熱ゾーンにより、様々なポリマーに対して精密な温度プロファイルが可能となり、180mmの射出ストロークで1ショットあたり最大466gの材料を供給します。
2. ホットランナーシステム
ホットランナーシステムは、射出ノズルから各プリフォームキャビティへプラスチックが流れる間、溶融温度を均一に保ちます。この制御された熱経路により、材料の劣化を最小限に抑え、サイクルタイムを短縮し、すべてのキャビティへの均一な充填を保証します。コールドランナーの廃棄物を排除することで、ホットランナー設計は原材料の消費量を削減し、より持続可能な生産活動に貢献します。
3. コアロッド(マンドレル)
コアロッドは各プリフォームの内部空洞を形成し、ブロー成形工程における空気供給媒体として機能します。特別に設計された冷却チャネルにより、迅速かつ均一な温度低下が実現し、肉厚の均一性を損なうことなくサイクルタイムを短縮できます。精密加工されたマンドレル表面は、医薬品および食品グレードの基準を満たす滑らかなボトル内壁を製造するために不可欠です。
4. ボトルプリフォーム
ボトルプリフォーム(パリソンまたはチューブビレットとも呼ばれる)は、射出成形工程で形成される中間製品です。その形状、肉厚分布、ネック形状は、完成品のボトルの品質を直接左右します。最適化されたプリフォーム設計により、重量変動を最小限に抑え、ブロー成形性能を安定させ、薄肉部、肩部の不均一、ネック部の歪みといった一般的な欠陥を排除できます。
5. 射出成形
射出成形金型は、プリフォームキャビティ、ネックリング、およびコアピンアセンブリで構成されています。輸入されたS136鋼合金または4Cr13ステンレス鋼で製造されたこれらの金型は、高温高圧の連続運転下でも優れた耐食性と長寿命を実現します。用途に合わせて設計されたキャビティおよびネックインサートは、製品切り替え時に迅速に交換できるため、生産間のダウンタイムを短縮できます。
6. 注射ステーション
射出ステーションは、回転ターンテーブル上の3つの位置のうち最初の位置です。ここでは、クランプシステムが最大800kNの力を加えて射出成形金型を固定し、スクリューユニットが溶融樹脂をプリフォームのキャビティに押し込みます。射出圧力、速度、保持時間を精密に制御することで、キャビティへの樹脂の完全な充填が保証され、プリフォーム構造におけるショートショット、バリ、ヒケが解消されます。
7. ブローステーション
ブロー成形工程では、0.8~1.2MPaの圧縮空気がコアロッドを通して導入され、加熱されたプリフォームがブロー成形金型の壁面に押し付けられます。120kNのブロー成形クランプ力により、成形中およびその後の冷却中、金型はしっかりと閉じられます。制御された空気の流れと冷却水の循環により、ボトルは均一な肉厚と、応力痕やしわのない滑らかな外面を持つ最終形状に仕上がります。
8. ブロー成形
ブロー成形金型は、ボトル本体の輪郭、底面の形状、エンボス加工された文字や模様など、ボトルの最終的な外形を決定します。硬化工具鋼から精密加工されたこれらの金型には、冷却チャネルが内蔵されており、ボトルの寸法を一定に保ちながらサイクルタイムを短縮します。クイックチェンジ金型インターフェースにより、作業者は生産現場でのダウンタイムを最小限に抑えながら、異なるボトルデザインを切り替えることができます。
9. ストリッピングステーション
ストリッピングステーションは回転テーブル上の最終位置であり、完成したボトルはコアロッドから自動的に排出され、出力コンベア上に送られます。230mmのストリッピングストロークは、高さ220mmまでのボトルに十分なクリアランスを提供し、機械式排出システムはボトルの損傷を防ぐために精密なタイミングで動作します。ここからボトルは下流の品質検査、ラベリング、または包装装置へと送られ、完全に統合されたワークフローが実現します。
ZQ80射出ブロー成形機の主な特長
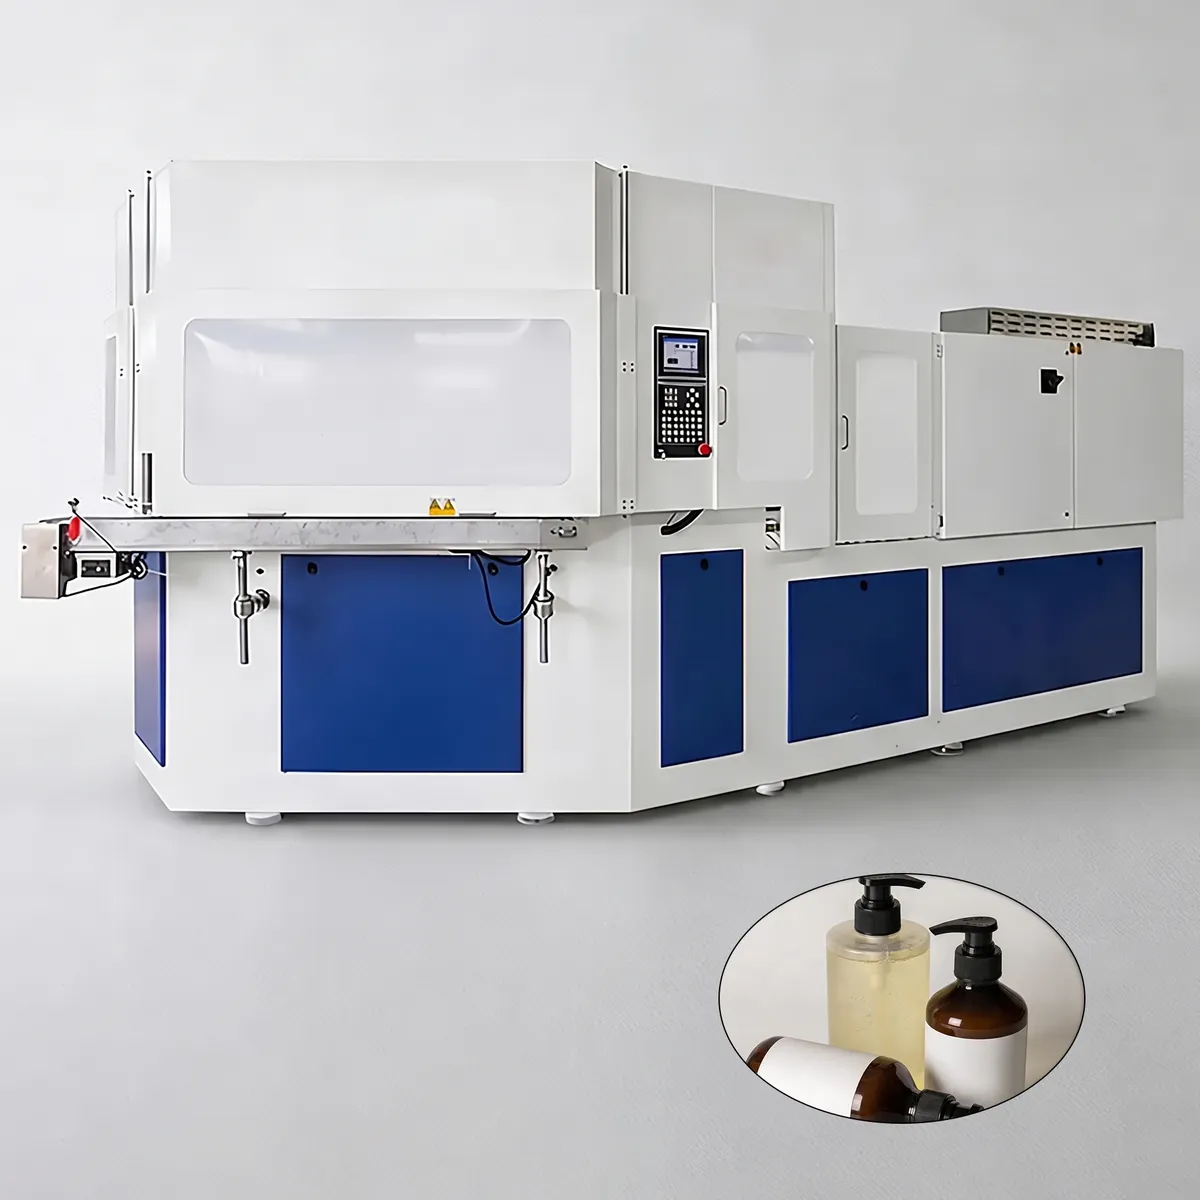
1. 高効率サーボ駆動生産
この省エネ型生産プラットフォームは、医薬品、化粧品、食品包装業界における小型・中型プラスチックボトルの大量生産向けに設計されています。精密な温度・圧力制御システムを搭載し、完成品の肉厚均一性、滑らかな外面、安定した寸法精度を実現します。高度なフィードバックループにより、バレル温度をリアルタイムで監視できるため、オペレーターは生産を中断することなく、樹脂の種類やボトルの形状に合わせて加工パラメータを微調整できます。
2. 油圧オイル不要の完全電動運転
このサーボ制御式全電動 射出ブロー成形機 油圧オイルを一切使用せず、全ての機械動作は高トルクサーボモーターによって駆動されます。従来の油圧式モデルと比較してサイクルタイムが20%短縮され、30mlボトル1本あたりわずか8.2秒でサイクルを完了します。これは、標準シフトで1日あたり約105,000本のボトルを生産できることを意味し、最大生産量は1日あたり115,000本に達します。エネルギー消費量は30%削減され、30mlボトル1本あたり平均約12kWh/時です。アブソリュートエンコーダを備えたサーボシステムにより、低騒音動作がさらに強化され、高精度と優れた再現性が確保されています。
3. 多様な生産に対応できる調整可能なクランプ力
特別に設計されたクランプ構造により、40~80トンの調整可能なクランプ力を実現。この汎用性の高いシステムは、様々なボトルサイズや樹脂配合に対応し、幅広い生産要件を満たすことができます。薄肉の化粧品容器から厚肉の化学薬品容器まで、オペレーターは金型の完全性を維持し、バリの発生を防ぐために必要なクランプ圧力を正確に設定できます。堅牢なクランプ機構により、長期間の生産においても一貫した金型閉鎖力が確保され、バッチごとにボトルの品質が維持されます。
4. 医薬品グレードの衛生設計
この先進的な生産システムのボトムアップ式機械レイアウトは、潤滑油を金型領域から完全に隔離することで、医薬品や高品質プラスチックボトル包装用途における厳格な衛生基準を満たしています。この設計上の特徴は、汚染リスクを排除しなければならない医薬品ボトル、健康補助食品容器、食品接触包装を製造するメーカーにとって不可欠です。クリーンな金型領域とオイルフリーのサーボ駆動システムを組み合わせることで、ZQ80はGMP施設の要件および国際的な包装安全規制に完全に準拠しています。
5. 優れた安定性を実現する電動シリンダー噴射
顧客固有の要件に合わせて設計されたこのクラス最高の射出ブロー成形機は、電動シリンダー駆動の射出ユニットを採用することで、射出安定性を飛躍的に向上させ、長期的なメンテナンスコストを大幅に削減します。定期的なシール交換、オイルろ過、圧力調整が必要な油圧式射出システムとは異なり、電動シリンダー機構は可動部品の摩耗を最小限に抑えながら、安定した射出力を実現します。このエンジニアリングアプローチにより、サービス間隔が延長され、スペアパーツの在庫が削減され、総所有コストは市場に出回っている同等の油圧駆動システムよりも大幅に低くなります。
6. 完全自動化とインライン品質管理
完全自動化された生産ライン向けに、この先進的なIBM製機械のコンベアシステムは、包括的な下流設備群と統合できます。目視検査システムは、ボトル本体の異物、口部の充填不足、底面の凹凸などをリアルタイムでチェックします。側面漏れ検査装置は、各ユニットのシール状態を検証し、インラインラベリングマシンと自動包装装置が生産ワークフローを完了させます。この統合により、真の無人運転が可能になり、現代の製造施設における大量生産シフト全体で、人件費の削減と人為的ミスによる欠陥の排除を実現します。
動作原理
1. プリフォーム射出
最初の工程では、バレル内で生のプラスチック樹脂が溶融され、55mmスクリューユニットを通して制御された圧力でプリフォームキャビティに射出されます。この工程でボトルネックとネジ山が正確な寸法精度で成形され、完璧なシール形状が確保されます。射出サイクルが完了し、プリフォームが適切な温度プロファイルに達すると、金型が開き、回転テーブルがマンドレルと成形されたばかりの形状ブランクをブロー成形ステーションに搬送します。この搬送は、金型の開閉とタレットの昇降を単一の機械的動作で同期させる高精度角度分割器のおかげでスムーズに行われます。
2. ブロー成形
ブロー成形ステーションでは、圧縮空気が中空のマンドレルを通してまだ温かいプリフォームに送り込まれ、プラスチックの壁がブロー成形キャビティの輪郭に正確に沿うまで膨張します。ボトルの形状と金型設計によって、このステーションで同時に稼働できるキャビティの数が決まります。ブロー成形された容器が形状を維持できるほど十分に冷却されると、ブロー成形金型が開き、タレットが完成したボトルを乗せたマンドレルを回転させてストリッピングステーションへと送ります。制御された冷却サイクルにより、均一な肉厚が維持され、反りや寸法ずれの原因となる内部応力が除去されます。
3. 剥離と排出
最終工程では、完全に成形され冷却されたボトルがコアロッドから自動的に排出され、回収または後工程の包装のために出力コンベアに移送されます。このワンステップIBM設計の重要な利点は、3つの工程すべてが同時に実行されることです。1組のキャビティが新しいプリフォームを射出している間に、別のキャビティがボトルをブロー成形し、さらに別のキャビティが完成品をストリッピングします。この同時操作により、工程間の待機時間がなくなり、非常に効率的なサイクルが実現します。ネックは二次工程で切断されるのではなく、射出時に成形されるため、材料の無駄はほぼゼロで、完成したボトルにバリやバリが発生することもありません。
IBM ZQ80マシンの応用例
医薬品用バイアルから工業用化学薬品容器まで、ZQ80は幅広いプラスチックボトル用途に対応します。
1. 化学薬品ボトル
化学薬品の包装には、腐食性物質に対する優れた耐性と、保管および輸送中の漏洩を防ぐための均一な肉厚が求められます。ZQ80は、精密な寸法制御によりHDPEおよびPP製の化学薬品ボトルを製造し、危険液体の封じ込めに関する産業安全基準を満たす、確実な密封性を保証します。
2. 医薬品ボトル
医薬品容器には、デリケートな医薬品を汚染から守るため、完璧なネック仕上げ、バリのない表面、そして完全な密封性が求められます。この機械は、オイルフリー設計とボトムアップ構造により、GMP要件に準拠した衛生的な製造環境を実現しており、錠剤ボトル、液剤バイアル、サプリメント包装に最適です。
3. 化粧品ボトル
化粧品包装業界では、滑らかな表面仕上げと高い視覚品質が重視されますが、ZQ80はこれらの特性を常に高いレベルで実現します。精密な圧力制御により表面の欠陥を排除し、魅力的な店頭での外観と高級感が求められるローション、美容液、ファンデーションなどの化粧品に最適なボトルを製造します。
4. 飲料ボトル
飲料包装用途において、ZQ80は100mlから1,000mlまでの容量の耐久性に優れたPPおよびHDPEボトルを製造します。高いキャビテーション能力と高速なサイクルタイムにより、食品安全基準に適合した素材と安定した品質で、ウォーターボトル、ジュース容器、乳製品包装、健康飲料ボトルなどのコスト効率の高い大量生産が可能です。
5. 哺乳瓶
哺乳瓶は、BPAフリー素材の使用や完璧なネックねじの形成など、最も厳格な安全衛生基準を満たす必要があります。ZQ80は、PPおよびPPSU樹脂から哺乳瓶を製造し、ねじの精度と100%シールの完全性を確保することで、乳幼児向け栄養製品の安全で信頼性の高いパッケージを保護者や介護者に提供します。
6. スポイトボトル
スポイトボトルや小容量ディスペンサー容器には、極めて高いネック精度と薄く均一な肉厚が求められます。ZQ80は、10mlという小容量のボトル製造に優れており、このサイズでの20キャビティ機能を活用することで高い生産性を実現しています。射出成形されたネックは、バリや寸法ばらつきがなく、スポイトを常に正確に装着できることを保証します。
7. シャンプーボトル
シャンプーやパーソナルケア製品のボトルは、複雑な形状をしていることが多く、美しい表面仕上げが求められます。ZQ80は、ボトルの高さが最大220mm、直径が最大120mmまで対応し、標準的なシャンプーボトルはもちろん、カスタムデザインのボトルにも柔軟に対応します。均一な壁面構造により、ポンプキャップの確実な取り付けと、使用時の押し込み抵抗を実現します。
8.農薬ボトル
農業用殺虫剤容器は、強力な化学薬品に耐えつつ、不正開封防止シール性能を維持する必要があります。ZQ80は、厚く均一な壁面と精密に成形されたネックねじを備えた堅牢なHDPE製殺虫剤ボトルを製造し、輸送中や現場での取り扱い中の漏れを防ぎます。高強度クランプシステムにより、高粘度HDPE樹脂を高温で使用しても寸法安定性が確保されます。
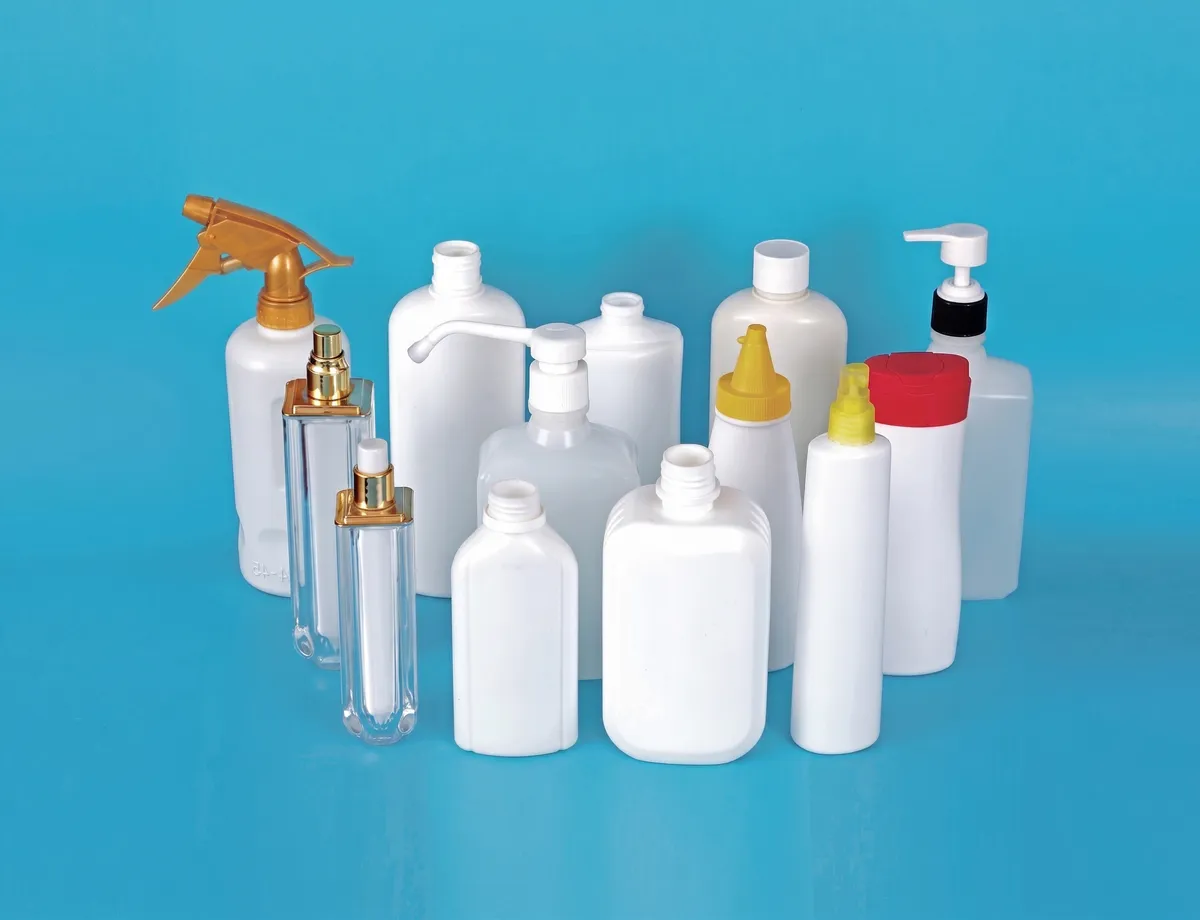 | 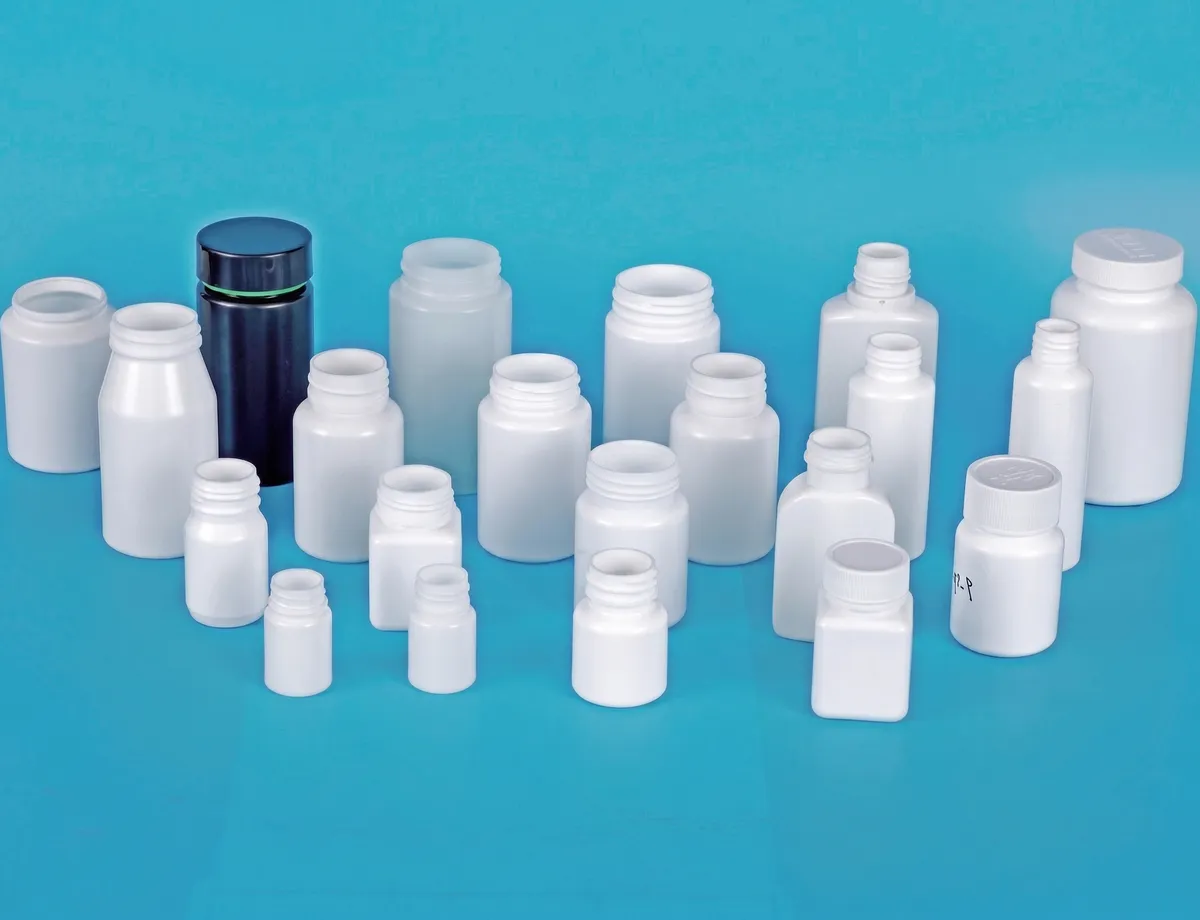 |
| 日常的に使用する化学薬品ボトル | 医薬品ボトル |
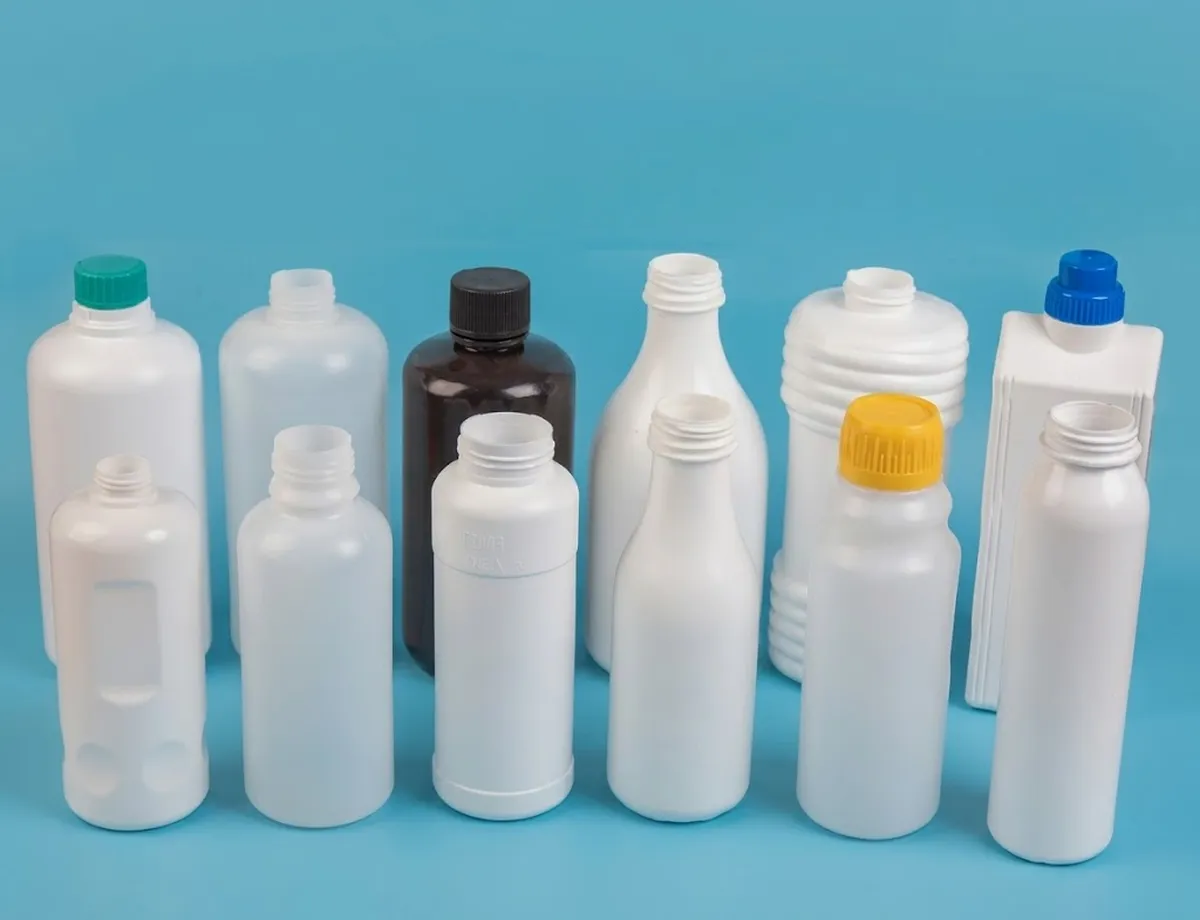 | 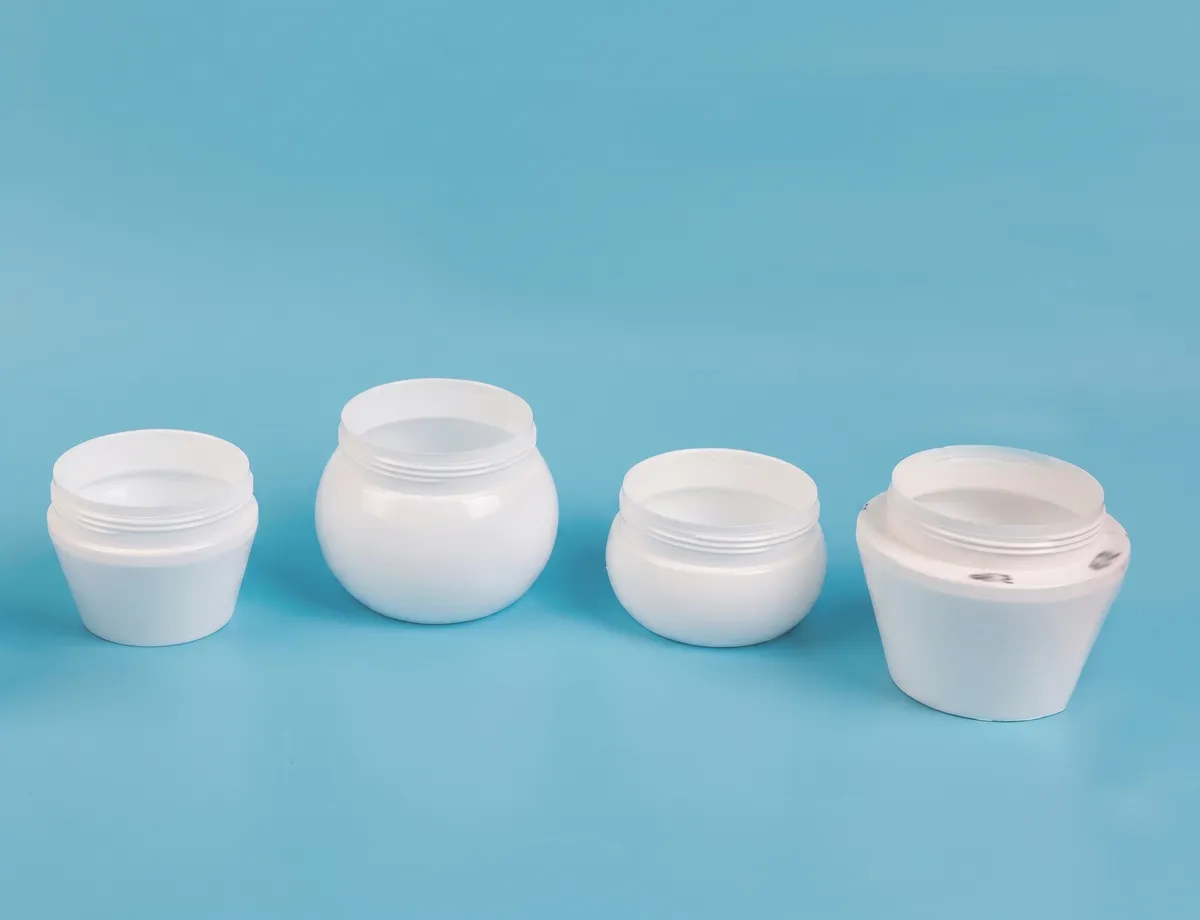 |
| 食品ボトル | 化粧品ボトル |
IBMマシン対ISBMマシン
射出ブロー成形機と射出延伸ブロー成形機のどちらを選ぶかは、製品の要件、使用材料の好み、および生産目標によって決まります。
射出延伸ブロー成形機(ISBM)と標準射出ブロー成形機(IBM)は、プラスチック容器の製造において確立された2つの手法であり、それぞれ異なる技術的要求を満たすように設計された、カスタマイズされた製造工程で構成されています。ISBMの作業工程は、プリフォームを成形するための最初の射出成形、それに続く延伸棒による軸方向延伸、そして材料を最終形状に膨張させるための最後のブロー成形という3つの統合された段階からなります。一方、IBMプロセスは、プリフォームの射出成形とそれに続くブロー成形のみという、よりシンプルな2段階のサイクルを採用しており、延伸工程は省略されています。
成形原理におけるこの根本的な違いは、明確な結果をもたらします。単段射出延伸ブロー成形機システムでは、延伸作用によってポリマー鎖の二軸配向が促進され、分子構造が強化されるため、高い機械的強度と優れた透明度を兼ね備えたボトルが得られます。IBMシステムは、プリフォームを直接膨張させることで、容器全体にわたって均一な肉厚を実現し、ネック仕上げなどの重要な寸法を精密に制御することで、これらの結果を達成します。
製品形状の成形能力も、技術によって大きく異なります。ISBMの機器メーカーは、複雑な形状や大容量設計に対応し、加圧下でも構造的な完全性を維持できるシステムを設計しています。一方、IBMの技術は、シンプルさと再現性が重視される、単純な形状や小型ボトル形状においてより効果的です。
材料の適合性は、これらの違いをさらに際立たせます。ISBM(インライン・セルフ・ブロー)方式では、延伸の利点を活用するために主にポリエチレンテレフタレート(PET)樹脂が使用されるため、PETボトルプラットフォームには延伸ブロー成形機能が搭載されていることがよくあります。一方、標準的なIBM(インライン・ブロー)システムは、ポリエチレン(PE)、ポリプロピレン(PP)、ポリ塩化ビニル(PVC)、ポリスチレン(PS)など、より幅広い樹脂に対応しており、樹脂選択の自由度を高め、医薬品、化粧品、工業分野など幅広い用途への展開を可能にしています。
これらの技術的特性は、特定の用途シナリオに合致しています。炭酸飲料やミネラルウォーターのメーカーは、高速生産ラインに適した耐圧性で透明なボトルを製造できることから、ISBMマシンを選択するのが一般的です。医薬品、化粧品、小容量包装施設では、均一な肉厚分布と、コンパクトな容器サイズでの繊細な配合との互換性から、IBMシステムを好むことがよくあります。青木射出ブロー成形機または類似ブランドの代替機を選ぶ際には、これらのプロセス上の違いを自社の製品ラインに合わせることが重要です。
| 特徴 | ISBMマシン | IBMマシン |
|---|---|---|
| 作業プロセス | 射出成形、延伸成形、ブロー成形 | 射出成形、ブロー成形 |
| 成形原理 | 二軸延伸により材料の性能を向上させる | 延伸せずに直接ブロー成形する |
| 製品性能 | 高強度と優れた透明度 | 壁の厚さが均一です |
| 製品形状 | 複雑で大きなボトル形状 | シンプルで小さなボトル形状 |
| 主要材料 | 主にPET | PE、PP、PVC、PS |
| アプリケーションシナリオ | 炭酸飲料、ミネラルウォーター | 医薬品、化粧品、小型包装 |
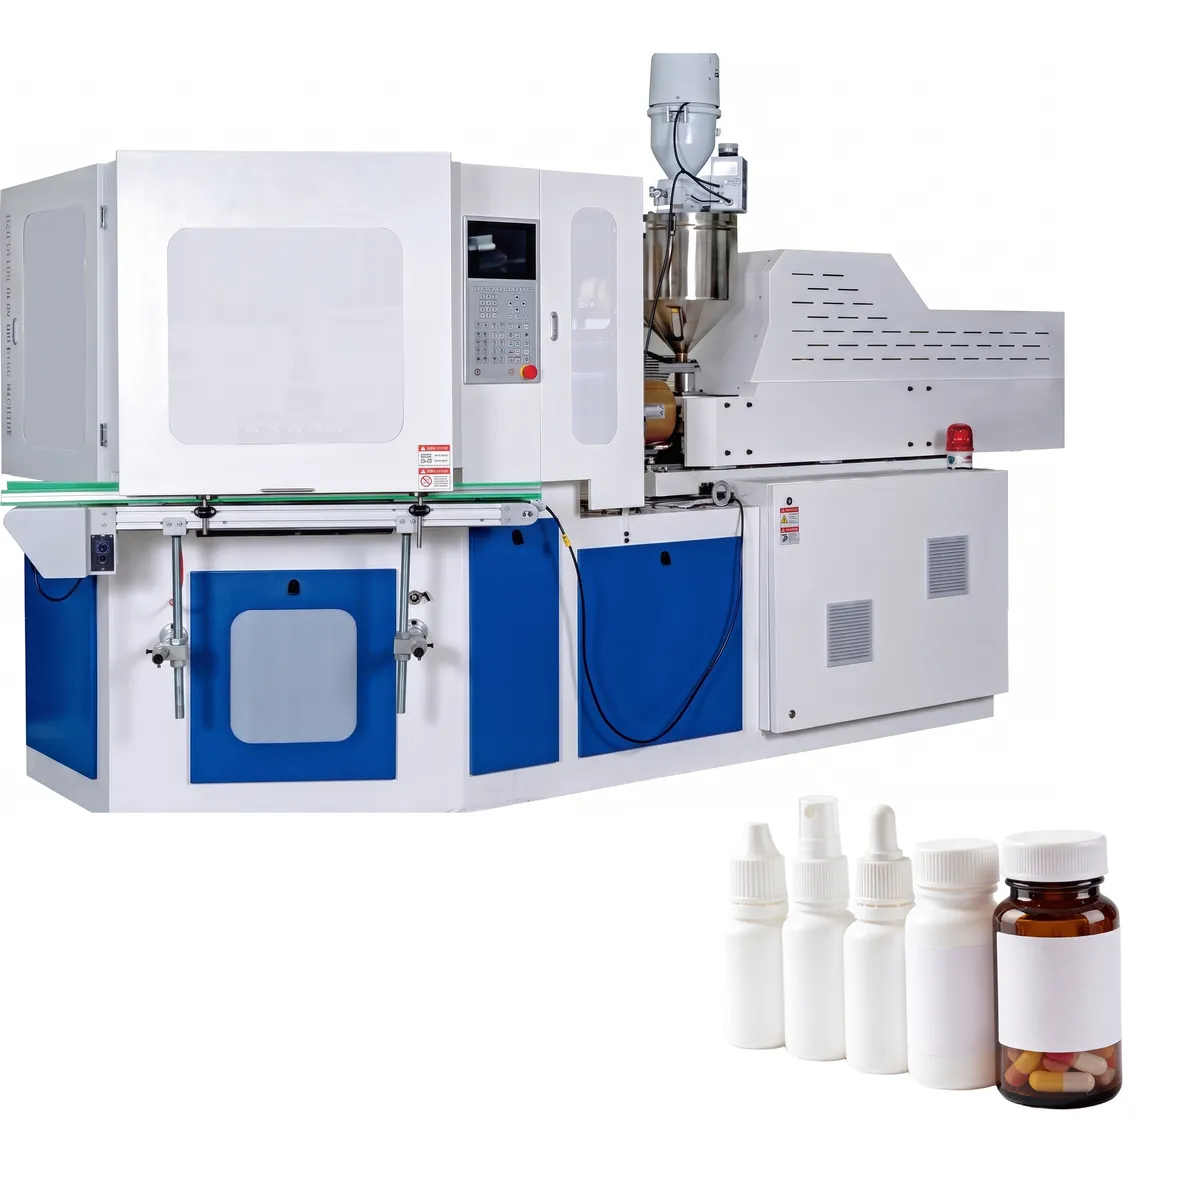
射出ブロー成形機に適合する原材料
HDPE(高密度ポリエチレン)
HDPEは、この装置で最も一般的に加工される樹脂の一つです。優れた耐薬品性、剛性、防湿性で知られるHDPEは、医薬品ボトル、家庭用化学薬品容器、農薬包装材として好んで使用されています。この機械は、22:1のL/Dスクリュー比により、安定した可塑化性能でHDPEを処理できます。
LDPE(低密度ポリエチレン)
LDPEは優れた柔軟性と圧縮特性を備えているため、絞り出し式ディスペンサーボトル、点眼薬容器、ソフトボディ包装に最適です。この機械はLDPEを低いバレル温度で加工し、4+N個のバレルセクションにわたる精密な温度ゾーン制御により、均一な溶融流動と滑らかなボトル表面を実現します。
PP(ポリプロピレン)
ポリプロピレンは、高い耐熱性、特定のグレードでは優れた透明性、そして強い耐薬品性を備えています。ZQ80で製造されたPPボトルは、食品包装、ホットフィル飲料容器、医療機器包装などに幅広く使用されています。調整可能な型締め力により、オペレーターは冷却時のPP特有の収縮特性に合わせて金型の閉鎖状態を最適化できます。
PS(ポリスチレン)および高透明PS
標準PSおよび高透明PS(乳酸菌包装グレードを含む)は、透明なボトル壁と強固な構造が求められる用途向けに、ZQ80で加工されます。これらの素材は、乳製品の包装やプロバイオティクス飲料の容器など、消費者の購買決定において製品の視覚的な魅力とブランドイメージが大きく影響する分野で広く使用されています。
ABS (Acrylonitrile Butadiene Styrene)
ABS樹脂は、靭性、剛性、そして優れた表面美観を兼ね備えているため、特殊容器、LED電球カバーの製造用途、そして高級感のあるマット仕上げまたは光沢仕上げが求められる化粧品パッケージなどに適しています。ZQ80は、中程度のバレル温度でABS樹脂を優れた充填性能と寸法安定性で処理します。
PCTG and EVA
PCTGは優れた透明性、耐薬品性、BPAフリーという特長を備えており、高級化粧品ボトルや再利用可能なウォーターコンテナに最適です。EVA(エチレン酢酸ビニル)は、特殊包装に適したソフトタッチ特性を提供します。また、この機械は、環境意識の高い市場で持続可能な包装代替品を求めるメーカー向けに、環境に優しいトウモロコシ由来のバイオプラスチックも加工できます。
ZQシリーズ自動金型の特性
独自の金型システムは、迅速な切り替え、長い耐用年数、そして欠陥のないボトル生産を実現するように設計されています。
1. 交換可能なキャビティインサートとネックインサート
射出成形金型は、作業環境に合わせて設計されたキャビティとネック部を備え、特殊設計のオイルチャンネルにより、迅速かつ容易に交換が可能です。このモジュール設計により、金型全体に安定した温度分布が確保され、長時間の生産においてもチューブビレットの寸法が一定に保たれます。オペレーターは最小限のダウンタイムでボトルサイズを変更できるため、工場の稼働率を高く維持できます。
2. 高品質のS136および4Cr13ステンレス鋼構造
射出成形金型部品はすべて、優れた硬度、耐食性、研磨特性を持つ輸入S136鋼合金または4Cr13ステンレス鋼から製造されています。これらの高強度材料は、高温高圧の連続サイクル下でも金型の耐用年数を大幅に延ばし、交換頻度を低減し、大量生産における金型所有コストを削減します。
3. 最適化されたホットランナーとプリフォーム設計
最適化されたホットランナーシステムは、精密に設計されたボトルプリフォームと連携して、すべてのキャビティにおけるグラム重量のばらつきと肉厚の変動を最小限に抑えます。特殊な構造のマンドレルは、優れたコア冷却性能を発揮しながら高速成形サイクルを維持し、各プリフォームが均一なボトル膨張に最適な温度でブロー成形ステーションに到達することを保証します。
4. 精密な口金形状とねじ山形成
ボトルの口部とネジ部は射出成形工程で高精度に成形され、製造されるすべてのボトルで100%のシール完全性を実現します。この精度は、漏れや汚染を完全に排除する必要がある医薬品、食品、化学薬品の包装用途において非常に重要です。ネック形状は、生産速度やバッチ量に関わらず一定に保たれます。
5. バリゼロ、廃棄物ゼロのボトル仕上げ
ワンステップ射出ブロー成形プロセスにより、ボトル口と底部の両方でバリや材料の無駄がなくなり、二次的なトリミングやバリ取りが不要な、清潔で完成度の高い容器が得られます。この無駄のないプロセスにより、原材料の節約、後工程でのトリミング装置の不要化、そして射出後すぐにラベル貼付と充填が可能な、滑らかでプロフェッショナルな外観のボトルが実現します。
6. 寸法と重量の均一性
製品のサイズ、重量、金型パーティングラインの視認性、および肉厚は、すべての生産ロットにおいて、最初のボトルから最後のボトルまで一貫しています。ZQシリーズの金型システムは、最も厳しい品質管理仕様を満たす再現性の高い結果を提供し、統計的プロセス管理(SPC)プログラムをサポートすることで、メーカーがすべてのボトルサイズにおいて低い不良率と高い顧客満足度を維持できるようにします。
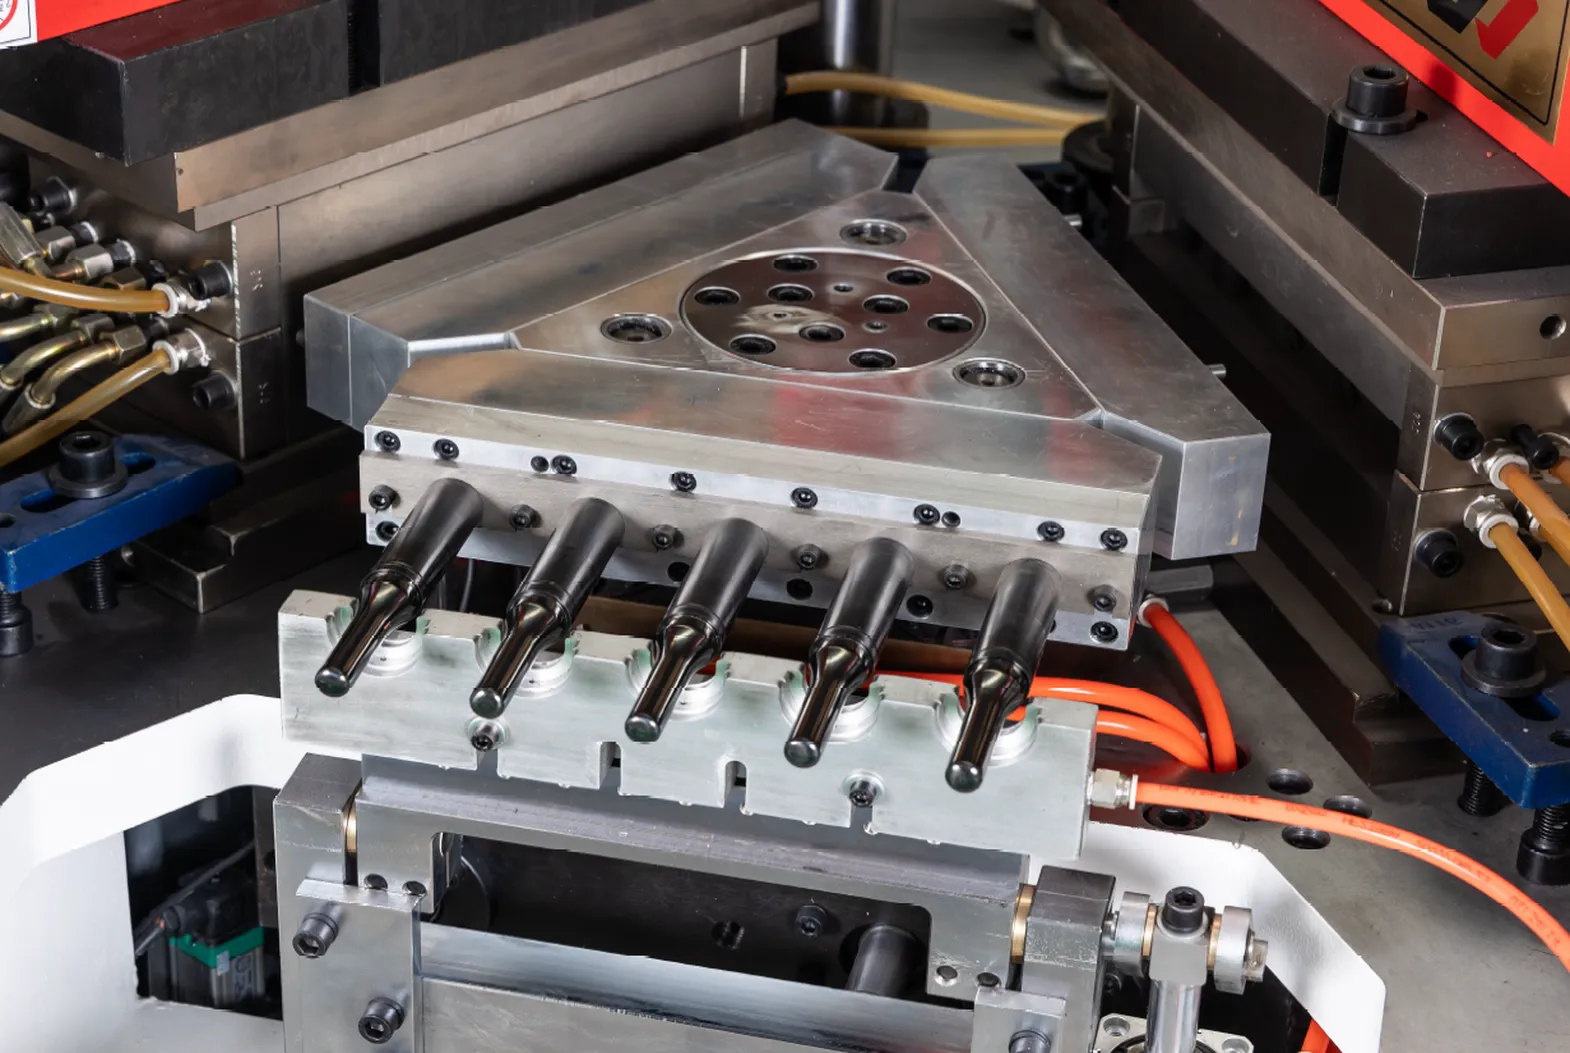
IBMマシンの一般的なトラブルシューティング
この種の装置を操作する際、オペレーターはしばしば様々な問題に直面します。多くの問題は、射出成形とブロー成形の工程を単一のサイクル内で統合していることに起因します。サイクルパラメータの調整、金型の徹底的な洗浄、ブロー成形専用の高品質離型剤の使用によって、ほとんどの製造不良は解決できます。
1. 不適切なサイクルパラメータによる製品不良
温度、サイクル時間、または冷却時間の設定が不適切だと、完成したボトルに反り、射出不足、ヒケ、または壁厚の不均一が生じる可能性があります。オペレーターは、バレルゾーンの温度が樹脂メーカー推奨の処理範囲と一致していることを確認し、射出速度と保持圧力を微調整する必要があります。ZQ80でボトルサイズや樹脂の種類を切り替える場合は、冷却時間の調整が特に重要です。
2. 機械が起動しない
機械が起動しない場合は、まず電源を確認し、すべてのケーブルの接続不良や目に見える損傷がないか点検してください。サイクルを開始する前に、バレル温度が設定値に達していることを確認してください。特に停電や緊急停止後には、圧力スイッチの設定を再調整する必要がある場合もあります。すべての安全インターロックと緊急停止回路が正しくリセットされていることを確認してください。
3. 機械が停止しない
機械が停止すべき時に作動し続ける場合は、圧力スイッチの故障または校正不良を点検してください。作動油レベルを確認し、ホース、継手、シリンダー接続部からの漏れがないか確認してください。油圧回路内のソレノイドバルブが固着している場合も、サイクルの適切な終了を妨げる可能性があります。オペレーターはPLC制御ロジックを点検し、サイクル終了信号がコントローラに正しく受信されていることを確認する必要があります。
4. 機械が圧力を保持できない
射出またはブロー成形サイクル中の圧力低下は、通常、空気漏れ、フィルターの目詰まり、または空気圧回路もしくは油圧回路のシール摩耗によって発生します。オペレーターは、すべての配線接続を確認し、エアラインの漏れを系統的に点検し、目詰まりしたフィルターや劣化したシールを交換する必要があります。ZQ80では、圧縮空気システムが0.8~1.2MPaで動作するため、わずかな漏れでもブロー圧力の安定性やボトルの品質に大きな影響を与える可能性があります。
5. 過剰な機械騒音
運転中に異音がする場合は、モーターの速度制御の問題、空気漏れや油圧漏れ、金型の損傷などが考えられます。オペレーターは、サーボモーターが定格速度範囲内で動作していることを確認し、すべての空気圧および油圧接続部から異音がないか点検してください。金型に亀裂、インサートの緩み、または振動の原因となる冷却継手の破損がないか点検してください。回転テーブルまたは駆動軸のベアリングが摩耗している場合は、さらなる機械的損傷を防ぐため、速やかに交換してください。
6. 汚れた金型と不良な部品品質
金型表面の汚染や低品質の離型剤の使用は、完成したボトルに表面欠陥、付着、寸法不均一を引き起こす原因となります。作業者は、承認された溶剤を使用して定期的に金型キャビティを徹底的に洗浄し、ブロー成形用途向けに特別に配合された高品質の離型剤を使用する必要があります。金型キャビティ表面を定期的に研磨することで、医薬品および化粧品ボトルの製造に必要な滑らかな仕上がりを維持できます。
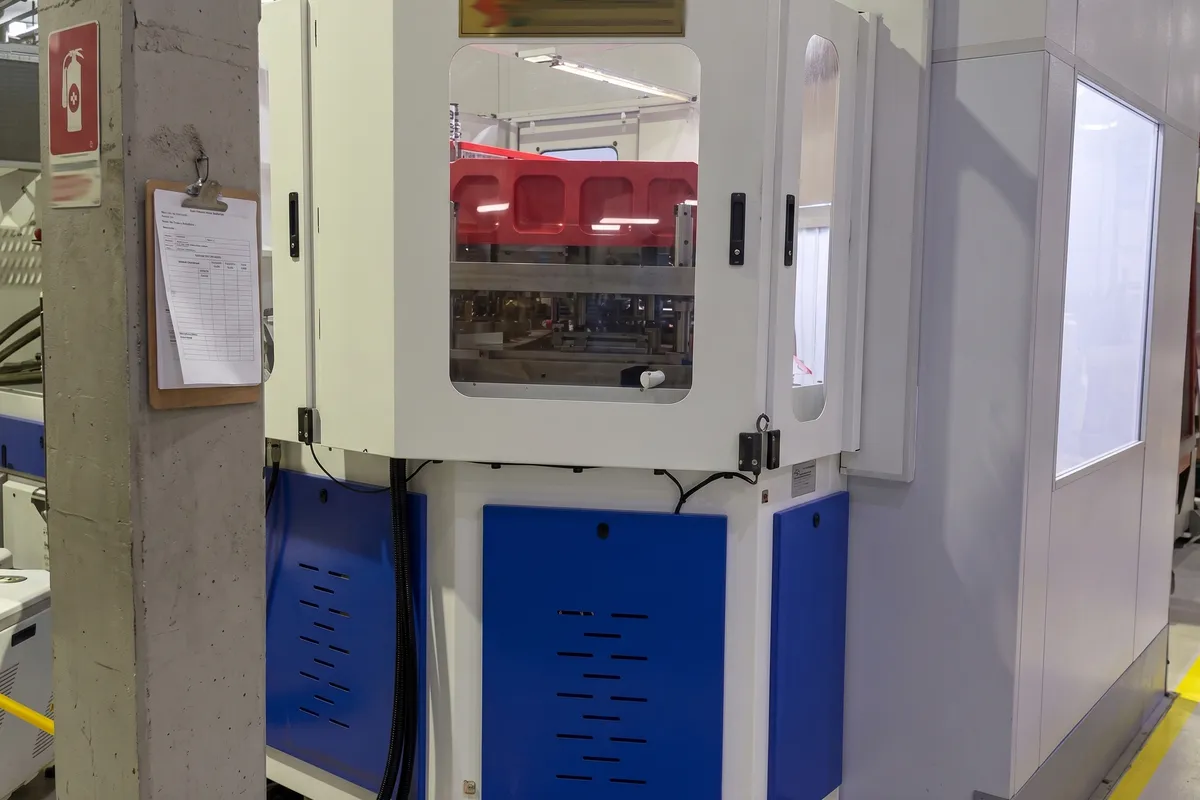
安全とメンテナンス
日常ケア
巡回点検と清掃
作業員は、各シフトの開始時に、目に見える不具合、油漏れ、水漏れ、または緩んだ部品がないか、徹底的な巡回点検を行う必要があります。標準化されたチェックリストを使用して、生産設備のすべての重要箇所を確認してください。材料を切り替える際に汚染を防ぐため、残ったプラスチック樹脂を排出してバレルを清掃してください。機械テーブルからゴミを取り除き、オイル戻り口が塞がれていないことを確認してください。
潤滑と水分制御
油圧オイルクーラーとモールドクーラーから圧縮空気を使用して水を抜き、冷却通路での錆の発生を防ぎます。ヒンジ、トグルリンク、ドライブシャフトなどの可動部品はすべて、メーカーの潤滑スケジュールに従って潤滑してください。バイパスフィルターとオイルサクションフィルターの圧力計を確認し、必要に応じてフィルターカートリッジを清掃または交換してください。適切な潤滑は機械部品の耐用年数を延ばし、予期せぬダウンタイムを削減します。
電気系統および冷却系統の点検
モーター冷却ファンと電気制御盤は、過熱を防ぐために定期的に清掃してください。配線を損傷する可能性のあるネズミを寄せ付けないように、電気ボックス内に防虫剤を入れてください。シフト中はバレルゾーンの温度を監視し、設定値と比較してください。冷却水流量が規定の4 m³/hを満たしていること、および冷却水圧力が0.3~0.4 MPaの運転範囲内にあることを確認してください。
安全性の検証
毎日、すべての緊急停止ボタンの確認、安全シールドとガードの点検、電気キャビネットのカバーがしっかりとロックされていることの確認など、安全点検を実施してください。作業者は、装置の稼働中に金型クランプエリアやホッパーに手を伸ばしてはなりません。定期的な安全点検は、職場での事故を防止し、労働安全衛生規則の遵守を確実にします。
長期メンテナンス
油圧システムとオイル分析
油圧オイルのレベルを毎週確認し、4か月ごとにオイルサンプルを研究所に提出して、汚染、酸化、または摩耗を示す金属粒子を検出してください。ポンプ、バルブ、ホースなどの油圧アセンブリに漏れや異音がないか点検してください。故障が発生する前に、予防的なスケジュールに従って油圧シールとホースアセンブリを交換してください。清潔で適切な状態の油圧オイルを維持することは、一定の締め付け力を維持するために不可欠です。
スクリュー、バレル、ヒーターの点検
年に一度、スクリューアセンブリを取り外し、シャンク、フライト、バレル内径の摩耗パターンを点検してください。ヒーターバンドは温度プローブで点検し、損傷した発熱体や断線した配線がないか確認してください。熱交換器は、年に一度、弱酸洗浄とコイル点検を行い、スケールの蓄積を防いでください。スケールの蓄積は、射出成形システムの過熱や可塑化効率の低下の原因となります。
プラテン、タイバー、および機械部品
金型交換の合間にプラテン表面に損傷がないか点検し、必要に応じてプラテンを平滑化してください。プラテン穴のねじ山に損傷がないか点検し、必要に応じてタップを切り直してください。定期的にタイバーのアライメント、ブッシングの摩耗、潤滑システムの機能を確認してください。電気キャビネットは清潔に保ち、油やゴミが付着しないようにしてください。また、ファンアセンブリと端子の締め付け具合を確認してください。連鎖的な故障を防ぐため、電気系統の損傷は直ちに修理してください。
定期メンテナンスのメリット
体系的なメンテナンススケジュールに従うことで、予期せぬダウンタイムを削減し、生産設備の最適なパフォーマンスを維持できます。主な継続的な手順には、高品質の原材料の準備と投入、正確な温度と空気圧パラメータの設定、成形プロセスの綿密な監視、適切な冷却とスムーズな排出の確保、および不具合の迅速なトラブルシューティングが含まれます。安全意識、定期的なメンテナンス、および注意深い監視は、反りやショートショットなどの一般的な問題を未然に防ぐのに役立ちます。
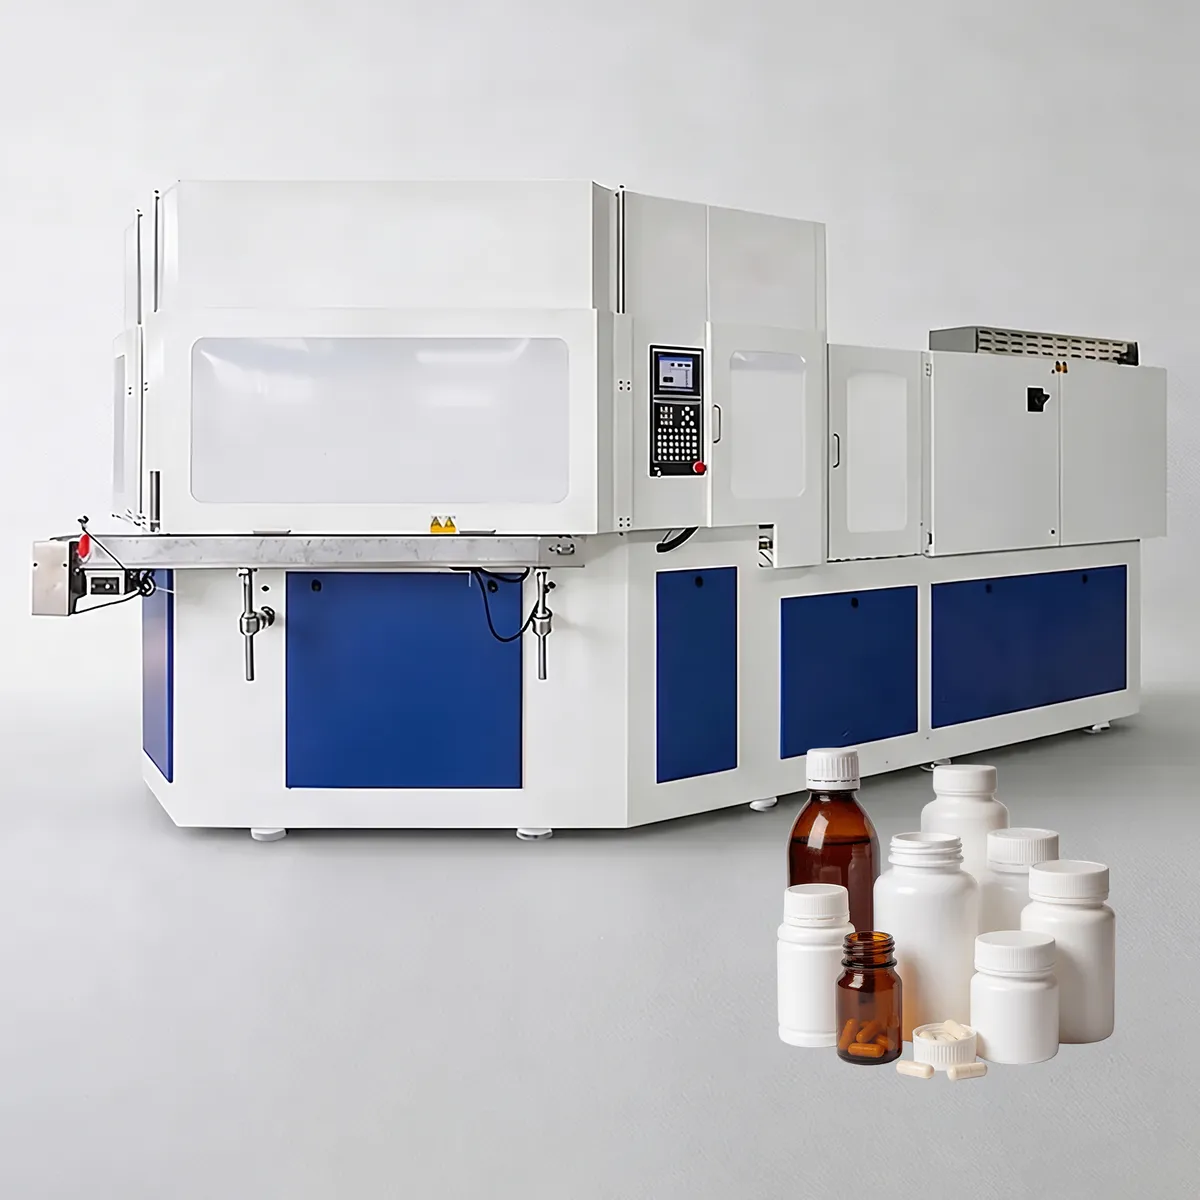
CMNの射出ブロー成形機を選ぶ理由とは?
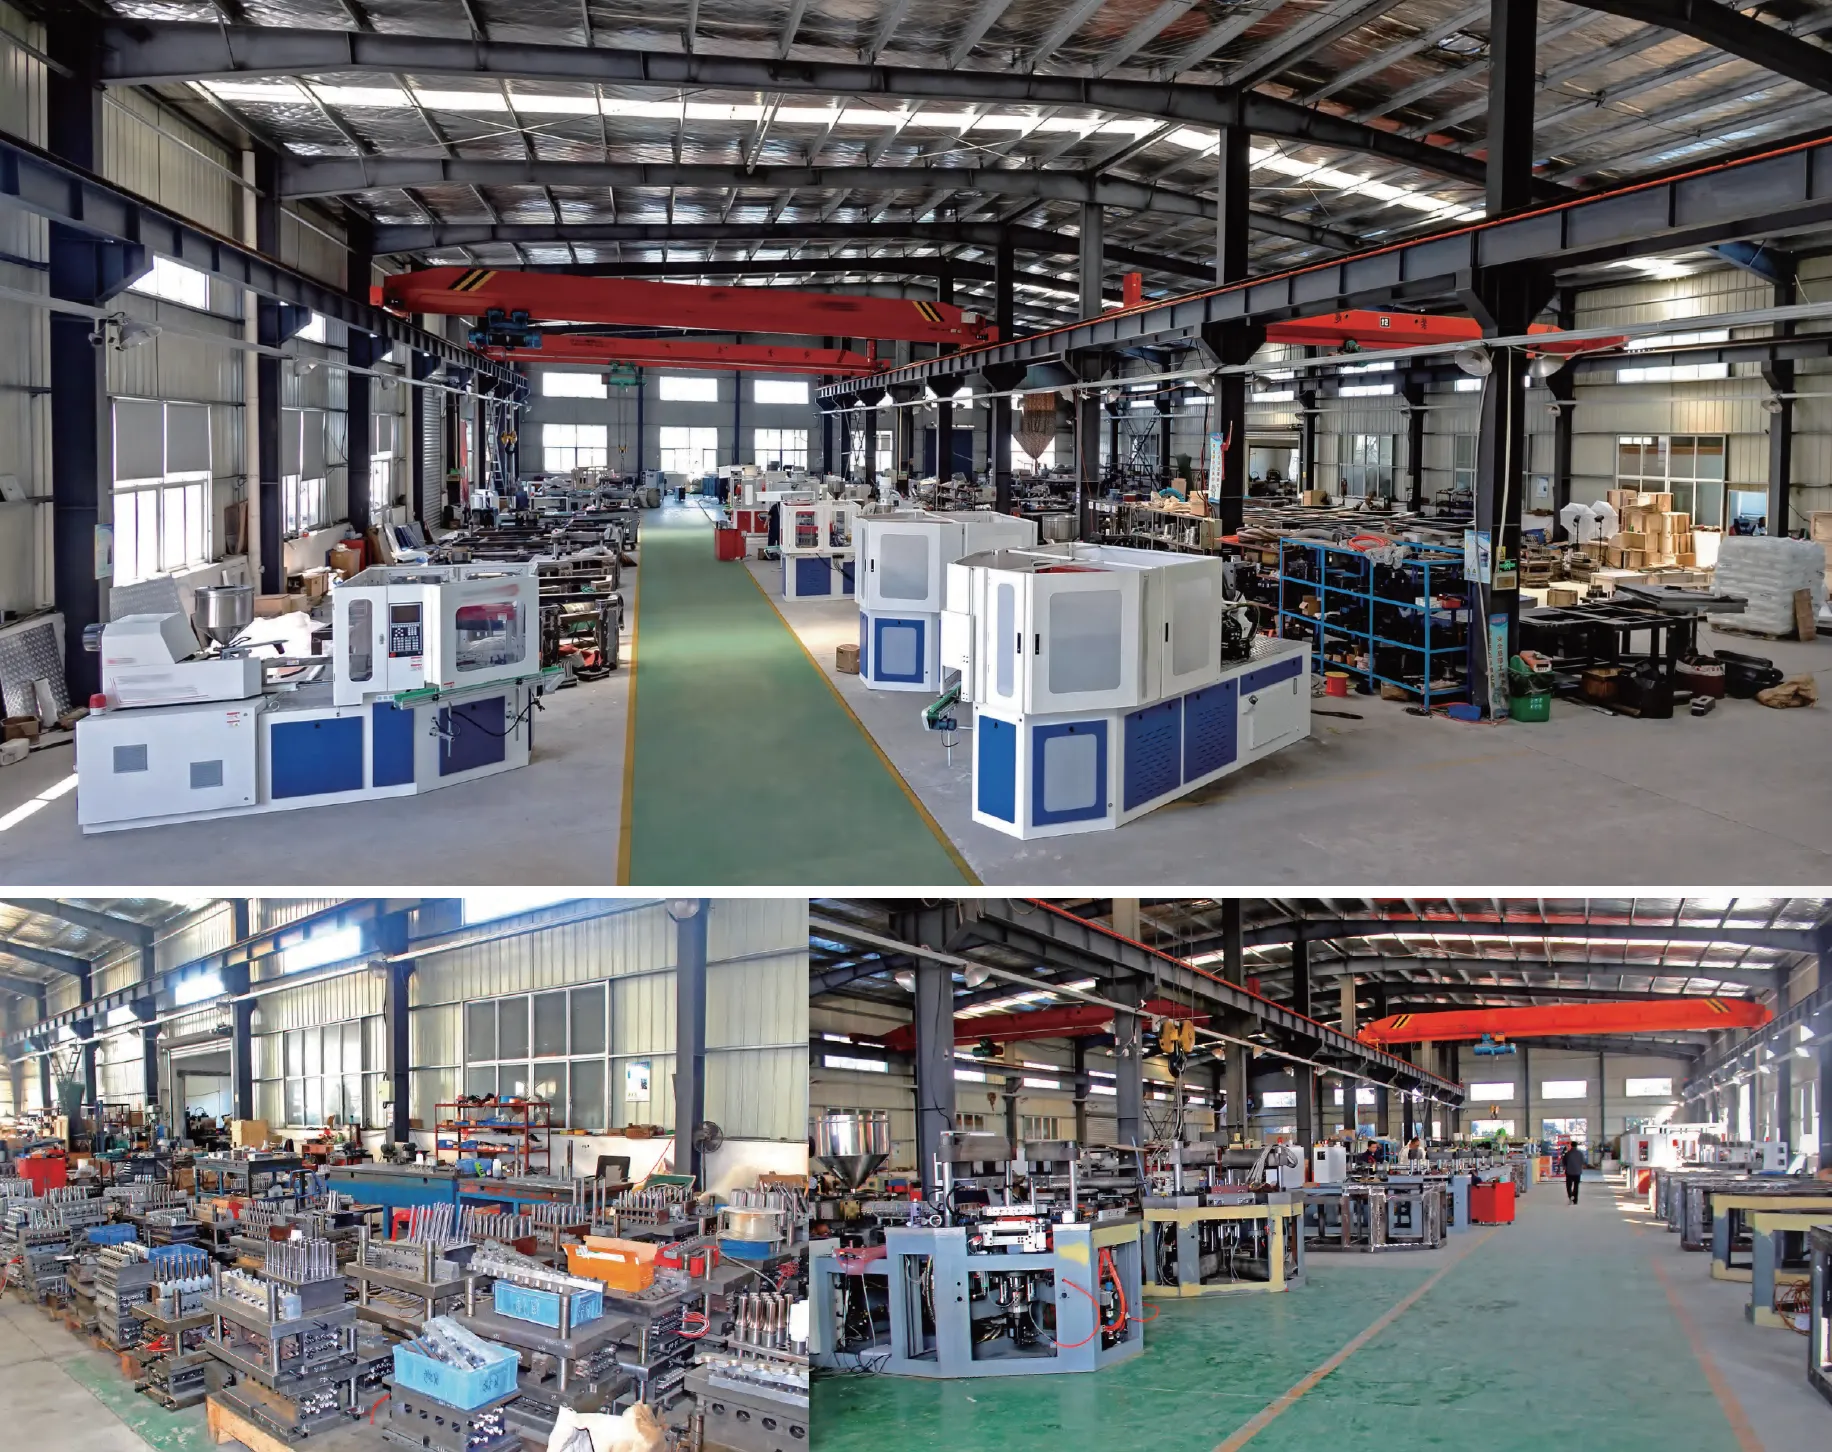
CMN Transmissionは、自動ワンステップ射出ブロー成形機および関連射出ブロー成形システムの研究開発、製造、販売、国際貿易を主力事業としています。当社の製品ポートフォリオは、射出ブロー成形機、押出ブロー成形機、延伸ブロー成形機の各カテゴリーに加え、幅広い補助機器を取り揃えています。優れた物流インフラと便利な交通アクセスに恵まれた地域に位置するCMN Transmissionは、信頼性の高いサプライチェーン管理と迅速な輸出サポートにより、30カ国以上のお客様にサービスを提供しています。
当社は、射出ブロー成形機の設計および射出ブロー成形金型のエンジニアリングを専門とする経験豊富なエンジニアと技術者からなる優れた研究開発チームを擁しています。深い理論的基盤と豊富な実務経験に基づき、当社のエンジニアは協力のあらゆる段階において、お客様にきめ細やかで丁寧なサービスを提供いたします。販売前のコンサルティングにおける初期製品実現可能性分析から、販売段階における現場での設置・試運転サポート、そして販売後の長期的な技術支援やスペアパーツ供給に至るまで、CMN Transmissionは製造業者が最高の生産性能を達成できるよう、エンドツーエンドのプロジェクトサポートを提供します。
当社の機械は、医薬品包装、食品包装、ヘルスケア製品包装、化粧品包装、および多様な産業用プラスチック包装分野を網羅しています。製造能力は、HDPE、LDPE、PP、PS、高透明PS、ABS、環境に優しいトウモロコシ由来バイオプラスチック、EVA、PCTGなどの材料を使用し、1mlから1,000mlまでの容器に対応可能です。標準構成が必要な場合でも、完全にカスタマイズされた生産ソリューションが必要な場合でも、当社のエンジニアリングチームは、お客様の製品要件と規制環境に最適化されたターンキーソリューションを設計、構築、提供します。
CMNトランスミッションは、自立、誠実、実用主義、革新、責任という企業発展の原則を堅持しています。当社は、最高品質の射出成形製品を生産し、お客様にご満足いただけるワンストップのターンキープロジェクトの構築に尽力しています。CMNを信頼できる生産設備パートナーとしてお選びいただくことで、生産効率の最適化、運用コストの削減、そして競争の激しいグローバル市場における事業成長を支援する製造パートナーを得ることができます。
よくある質問
Q:ZQ80射出ブロー成形機は、どのようなサイズのボトルを製造できますか?
A:ZQ80は、適切なボトル高さで1mlから約2,000mlまでのボトルを製造できます。ボトルの最大直径は120mm、1サイクルあたりのボトルの最大高さは220mmです。金型キャビティ数は容量によって異なり、10mlボトルでは20個、30mlでは18個、60mlでは14個、100mlでは12個、250mlでは8個、500mlでは5~6個、1,000ml容器では3~4個となります。
Q:IBM ZQ80マシンの1日の生産能力はどれくらいですか?
A:ZQ80は30mlボトルで8.2秒のサイクルタイムを実現し、標準シフトあたり約10万5000本のボトルを生産できます。1日の最大生産量は11万5000本です。実際の生産量は、ボトルのサイズ、樹脂の種類、および金型キャビティの数によって異なります。キャビティの数が少ない大型ボトルは1日の生産量が少なくなり、キャビティの数が多い小型ボトルは生産量が多くなります。
Q:この全電動機械はどれくらいのエネルギーを消費しますか?
A:ZQ80は、30mlボトルを製造する際に1時間あたり約12kWhを消費し、従来の油圧駆動モデルと比較して30%の削減を実現しています。総設置電力は55kWですが、実際の運転電力使用量は定格容量の52%から70%の間です。サーボ駆動システムと加圧式クランプ構造の両方が、金型の開閉時のアイドル電力消費を排除することで、エネルギー削減に貢献しています。
Q:ZQ80のようなプラスチック加工機では、どのようなプラスチックを加工できますか?
A:ZQ80は、HDPE、LDPE、PP、PS(高透明PSおよび乳酸菌グレードを含む)、ABS、PCTG、EVA、環境に優しいトウモロコシ由来のバイオプラスチックなど、幅広い熱可塑性樹脂を加工できます。この汎用性により、医薬品、化粧品、食品、工業用化学薬品、農業用包装用途に適しています。4+N個のバレル加熱ゾーンと調整可能なスクリュー速度により、樹脂の種類ごとに正確な温度と流量制御が可能です。
Q:ZQ80は、GMP(医薬品製造管理基準)への準拠が求められる医薬品ボトル製造に適していますか?
A:はい。ZQ80は、潤滑油が金型領域に一切触れないようにするボトムアップ式の機械設計を採用しており、医薬品および食品グレードのプラスチックボトル包装に関するGMP衛生基準を満たしています。オイルフリーのサーボ駆動システムにより、作動油による汚染のリスクを排除しています。射出成形されたネックとねじ山は、バリのない100%シールの完全性を実現し、医薬品ボトル、サプリメント容器、ヘルスケア製品包装に関する厳しい品質要件を満たしています。
Q:ZQ80を自動包装・検査装置と統合することは可能ですか?
A:はい。ZQ80のコンベア後部は、下流の自動化機器とのシームレスな統合を前提に設計されています。対応システムには、異物、ボトル口の充填不足、底部の凹凸などを検出する目視検査カメラが含まれます。側面漏れ検査装置、インラインラベリングマシン、自動包装システムなどを接続することで、完全無人運転が可能になり、人件費を削減し、生産効率全体を向上させることができます。
Q:スクラップエッジ射出ブロー成形機とZQ80の違いは何ですか?
A:スクラップエッジ射出ブロー成形機では、通常、パーティングラインにバリやトリミング屑が発生するため、二次的なトリミング作業が必要となります。ZQ80は、ネック部分を精密に射出成形し、本体部分を直接ブロー成形するワンステップ射出ブロー成形プロセスを採用しているため、ボトルの口部と底部の両方でバリ、バリ、スクラップ材が一切発生しません。この廃棄物ゼロのアプローチにより、材料費が削減され、バリ取り装置も不要になります。
Q:ZQ80射出ブロー成形機の設置に必要なスペースはどれくらいですか?
A:ZQ80の全体寸法は、長さ4.5m×幅1.6m×高さ2.0m、正味重量は10トンです。設置施設では、オペレーターのアクセス、金型交換、コンベアの配線のために、機械の周囲に十分なスペースを確保する必要があります。さらに、設置場所には、0.8~1.2MPaで0.8m³/分の圧縮空気供給能力、0.3~0.4MPaで4m³/時の冷却水流量、および総電力要件55kWを支えられる安定した電力供給能力が必要です。
質問:機械の価格見積もりはどのように入手できますか?
A:ZQ80または当社製品ラインナップのその他のモデルに関する詳細な見積もりをご希望の場合は、お問い合わせページをご覧いただくか、製品ページの見積もり依頼フォームをご利用ください。ご希望のボトル仕様(容量、材質、日産量)をご記入いただければ、当社のエンジニアリングチームが、機械価格、金型費用、送料見積もり、設置サポートオプションなど、お客様の生産要件に合わせた包括的な提案書を作成いたします。
Q:CMNはカスタマイズされた機械構成を提供していますか?
A:はい。CMN Transmissionは、経験豊富な射出ブロー成形機メーカーとして、お客様の特定の生産ニーズに合わせたカスタマイズ構成を提供しています。カスタマイズオプションには、独自のボトル形状に対応した特殊金型設計、統合型下流自動化パッケージ、地域ごとの電力規格に対応した電圧・周波数調整、特殊樹脂に対応したスクリューおよびバレル構成などが含まれます。カスタマイズのご要望について、弊社のエンジニアリングチームまでお問い合わせください。お客様の生産ラインに特化したソリューションをご提案いたします。
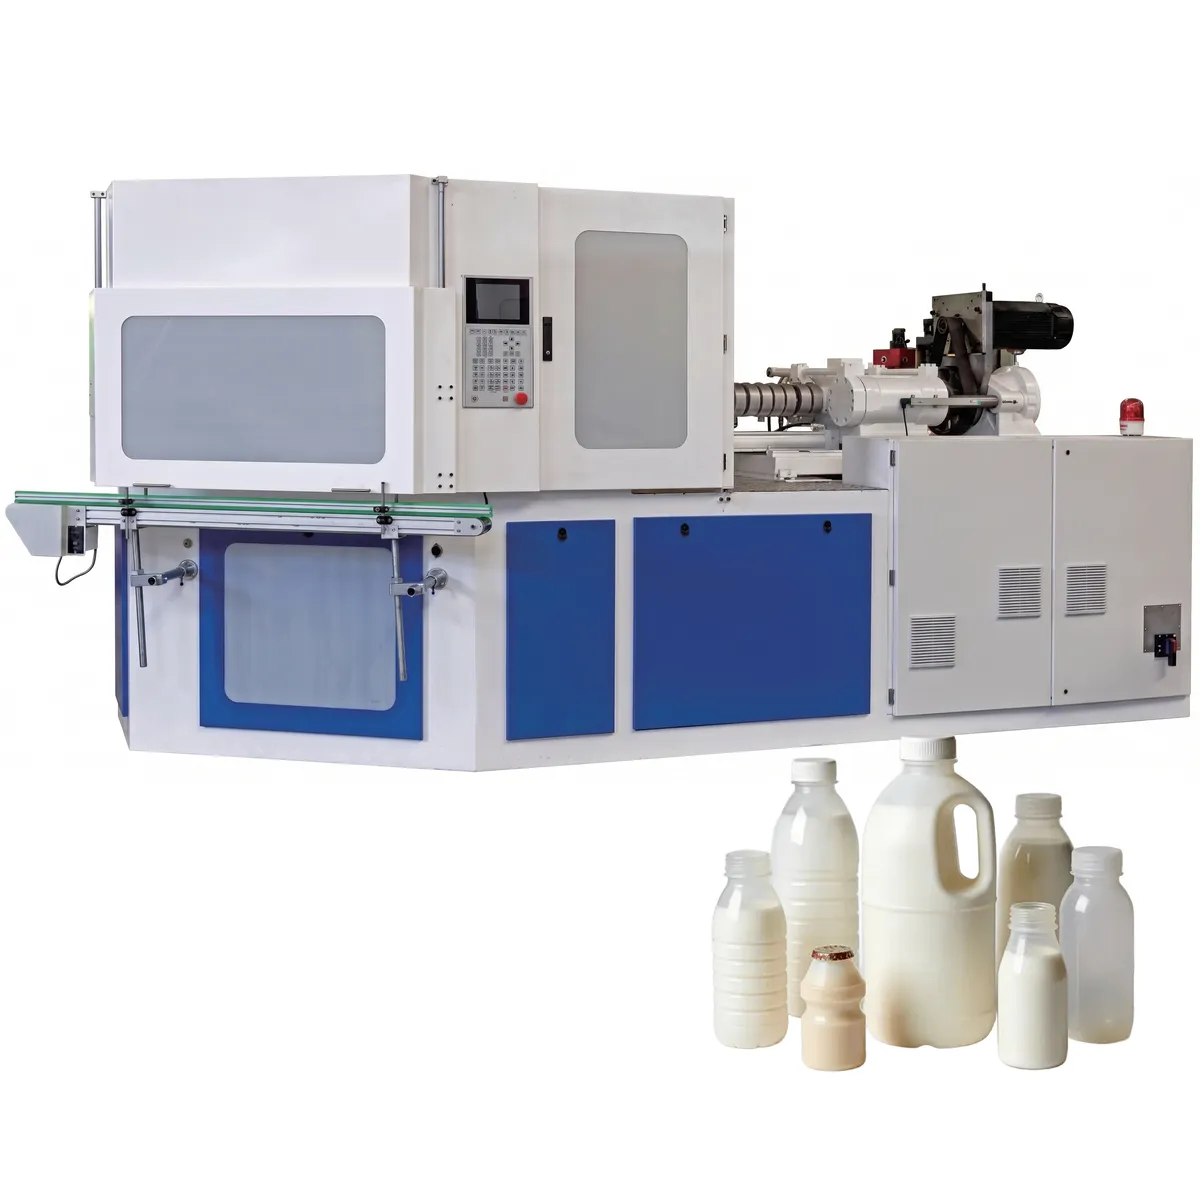
お客様の声
パク・ジュンホ、工場長、韓国
「約8か月前にZQ80を当社の医薬品製造ラインに導入しましたが、初日からほぼノンストップで稼働しています。800kNのクランプ力で、60mlの薬瓶を全く問題なく処理できます。特に驚いたのは省エネルギー効果です。以前の機械は1時間あたり約20kWhを消費していましたが、この機械は同じサイズの瓶で平均約12kWhです。CMNのチームは最初の1週間、遠隔でバレル温度ゾーンの設定をサポートしてくれたので、試行錯誤の手間が大幅に省けました。この購入には大変満足しています。」
ラジェシュ・メータ、インド制作ディレクター
「当社の工場では、化粧品包装用に30mlから250mlまでのHDPEボトルとPPボトルを混用して製造しています。ZQ80は予想以上に迅速に材料の切り替えに対応し、金型交換も簡単です。30mlラインでは1日あたり約10万本のボトルを生産しており、これはCMNの見積もり通りです。サーボモーターシステムは以前の油圧ユニットよりも大幅に静かで、作業員は勤務中の騒音レベルが下がったことを高く評価しています。ムンバイへの配送は、物流チームによる通関手続きのサポートを含めて、ドアツードアで約5週間でした。」
アフメト・ユルマズ、テクニカルマネージャー、トルコ
新しいボトリングラインの導入にあたり、CMN Transmission社製の機器を選定するにあたり、3社のメーカーを比較検討しました。ZQ80ヨーロッパモデルは、仕様と価格の両面で優れていました。40トンから80トンまで調整可能なクランプ力は、薄肉の化粧品容器と厚肉の化学薬品ボトルを切り替える際に非常に大きな利点となります。予備のヒーターバンドの納入に若干の遅れがありましたが、機械自体は稼働開始から4ヶ月間、非常に安定して稼働しています。技術サポートは、質問があれば1日以内に対応してくれます。
ドミトリー・ヴォルコフ、チーフエンジニア、ロシア
「ZQ80は当社の生産現場で約1年間稼働しており、100mlの医薬品ボトル製造における性能に大変満足しています。オイルが金型領域に混入しないボトムアップ設計は、当社の施設が厳格なGMP規制を遵守する必要があるため、導入の決め手となりました。ホットランナーシステムにより、12個のキャビティすべてに材料が均一に分配され、ボトル間の重量差は0.5グラム未満です。CMN社は非常に詳細な設置図面とロシア語の操作マニュアルを提供してくれ、当社の技術者にとって大変役立ちました。」
タボ・ンコシ、南アフリカ事業部長
「ヨハネスブルグで新たに展開するパーソナルケア製品ライン向けにZQ80を購入しましたが、CMN社が港湾通関書類を含む輸送手続きをすべて手配してくれました。機械は良好な状態で到着し、付属品もすべて適切に梱包されていました。当社のチームは、CMN社のエンジニアによる遠隔指導を受けながら、3日以内に稼働させることができました。現在、500mlのHDPE製シャンプーボトルを1サイクルあたり約5個のキャビティで製造していますが、肉厚の均一性は以前の装置で製造していたものよりも明らかに優れています。この品質レベルで価格は非常に競争力がありました。」
カルロス・エドゥアルド・シルバ、工場オーナー、ブラジル
「サンパウロにある当社の工場では、長年にわたり様々なメーカーのIBM製機械を使用してきましたが、ZQ80ヨーロッパモデルは、エネルギー効率の面で間違いなくこれまでで最高の機種です。30mlの点眼ボトル製造ラインで実際に計測したところ、消費電力は約12.5kWh/時で、毎月の電気料金を大幅に節約できています。55mmのスクリューは、当社のスクイーズボトル用のLDPEを可塑化するのに最適です。CMN社は、コンベア出力部に画像検査カメラシステムを導入するお手伝いもしてくれました。これにより、包装前に欠陥を検出できるようになりました。」
ジェームズ・ミッチェル、米国製造担当副社長
「弊社では、250mlの農薬ボトル製造ラインでZQ80を約5ヶ月間使用しています。800kNの射出成形力はHDPEに十分な圧力をかけ、ボトルは非常にきれいなネックネジ山で、バリも全くありません。設置はCMNのエンジニア2名が担当し、彼らは設置のために飛行機で来てくれました。また、日常的なメンテナンス手順と基本的なトラブルシューティングについても弊社チームにトレーニングを行いました。唯一の小さな不満点は、ユーザーマニュアルの英語が一部の箇所でもう少し分かりやすければ良いということですが、機械の性能は言うまでもありません。」
マリア・ゴンザレス、生産監督、メキシコ
「モンテレイにある当社の受託包装事業において、信頼できるIBM製機械サプライヤーが必要でした。複数の選択肢を比較検討した結果、10mlから1,000mlまで幅広いボトルサイズに対応できるZQ80を選びました。導入後最初の3ヶ月で、医薬品錠剤、ビタミン剤、食用油、手指消毒剤ボトルなど、4社のお客様向けに既に生産バッチを稼働させています。迅速な金型交換システムにより、90分以内に製品を切り替えることができ、スケジュールに柔軟性を持たせることができています。投資に見合う素晴らしい価値を感じています。」
Nguyen Van Thanh 氏、ゼネラルマネージャー、ベトナム
「私はPP製乳酸菌ボトルを製造するラインでZQ80を稼働させていますが、高透明度PSオプションも当社のプロバイオティクス飲料のパッケージングに最適です。機械の寸法は4.5m×1.6m×2mで、当社の工場にぴったり収まります。また、10トンの重量は高速生産時でも安定性を保ちます。CMN Transmission社は、金型、スペアパーツキット、1年間の保証を含むフルパッケージを非常にリーズナブルな価格で提供してくれました。アフターサービスチームは週末でもWhatsAppで対応してくれるので、夜間シフトの立ち上げ中に質問があった際にも大変助かりました。」
追加情報
| 編集者 | Yjx |
|---|