射出ブロー成形機
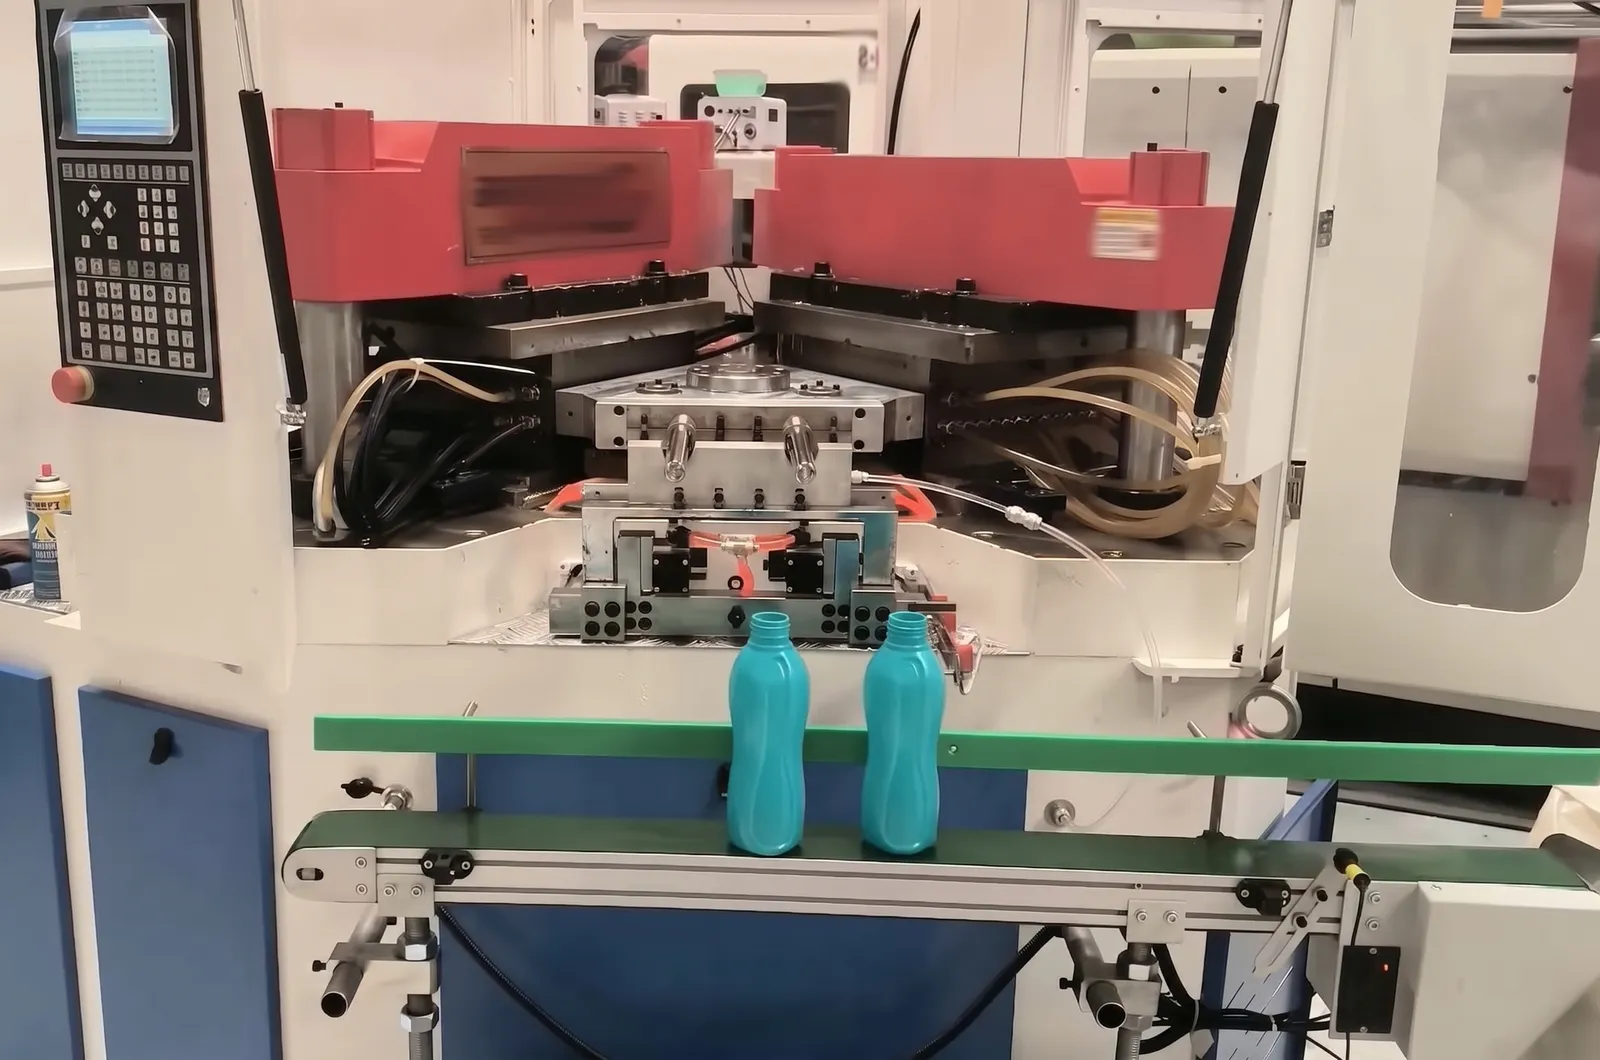
射出ブロー成形機(IBMマシンとも呼ばれる)は、射出成形とブロー成形の工程を1台の機械に統合したプラスチック成形製造装置であり、プラスチックボトルの製造に広く用いられています。IBMマシンは、高精度、高自動化、高効率を特長としており、複雑な形状のプラスチックボトルの製造要件にも対応できます。製造技術の継続的な向上、省エネルギー、環境保護の推進に伴い、射出ブロー成形機の技術も絶えず進歩しています。
射出ブロー成形機モデル
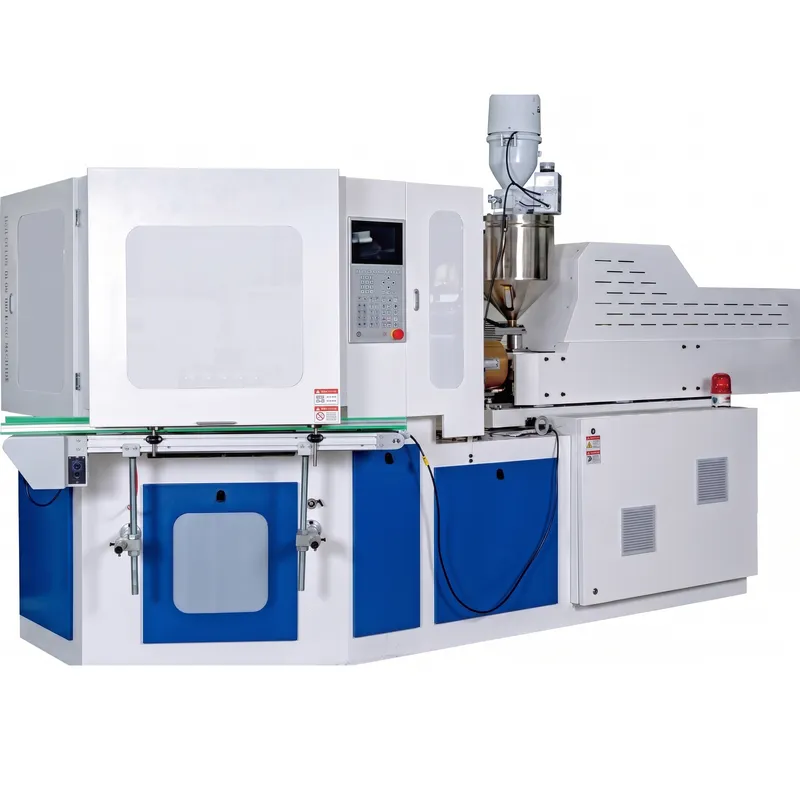
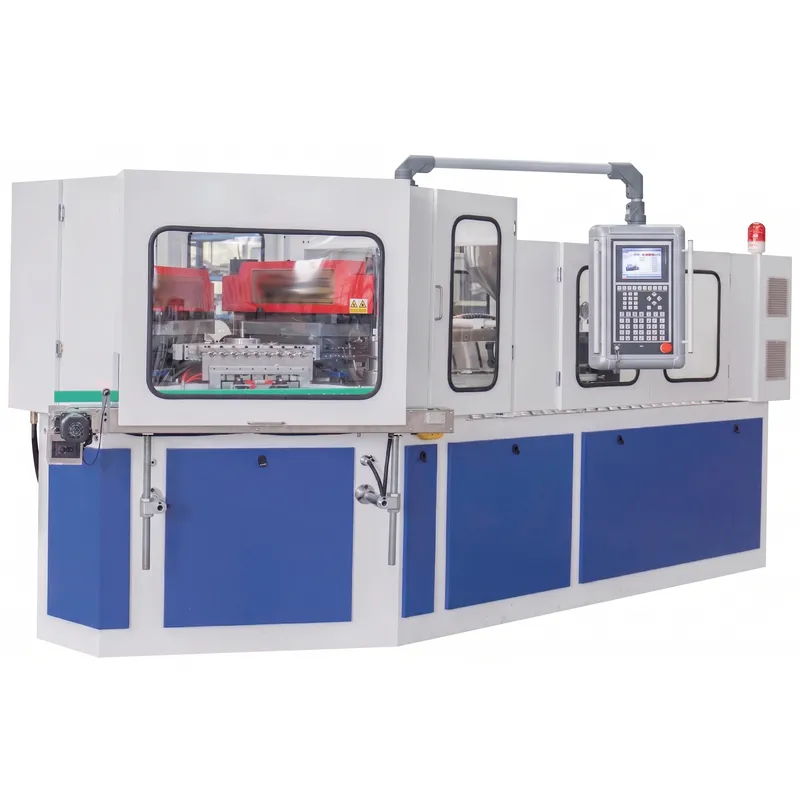
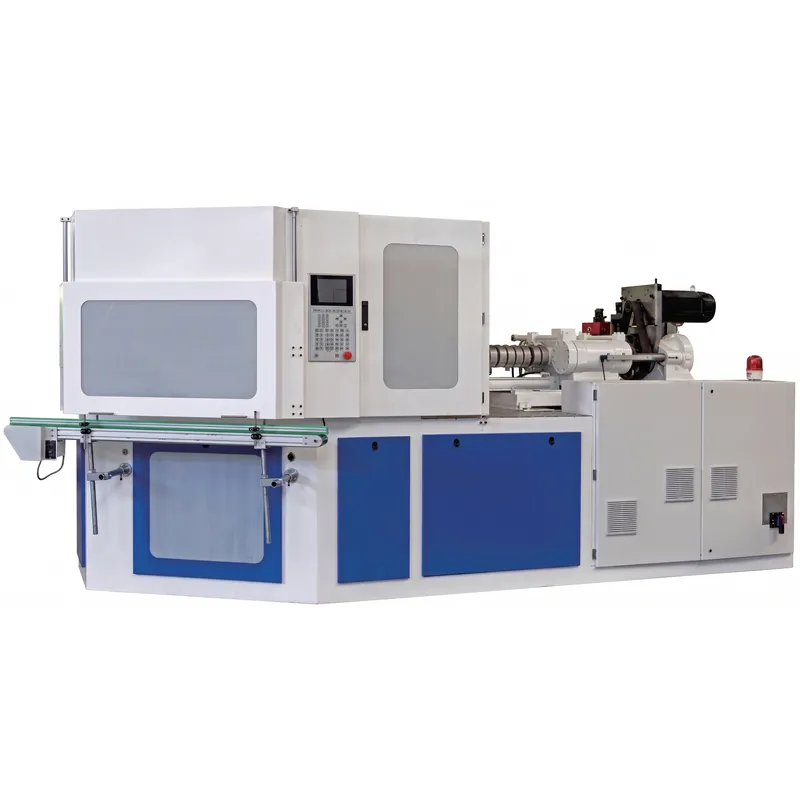
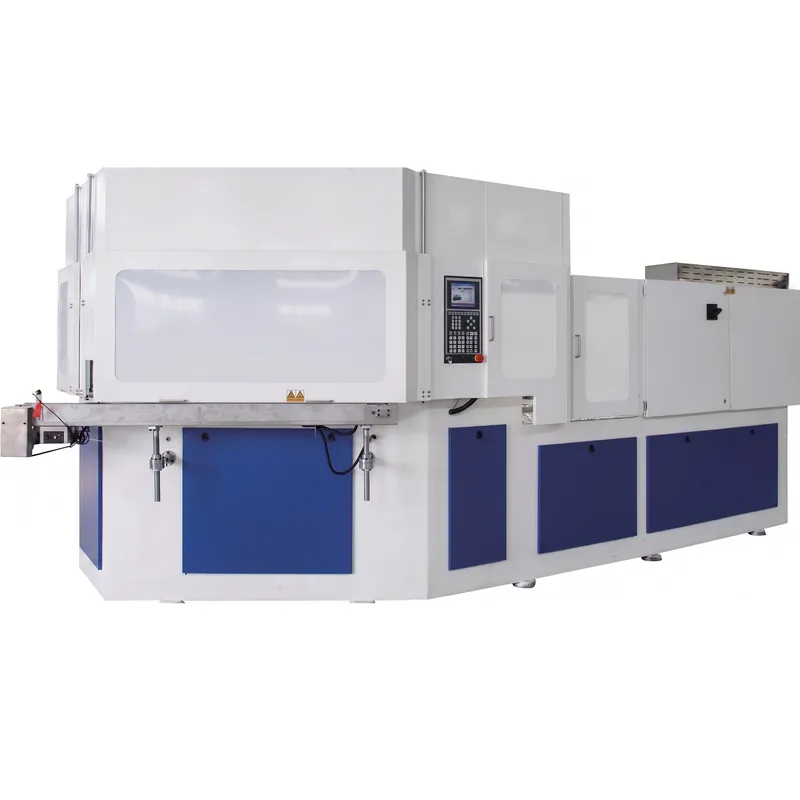
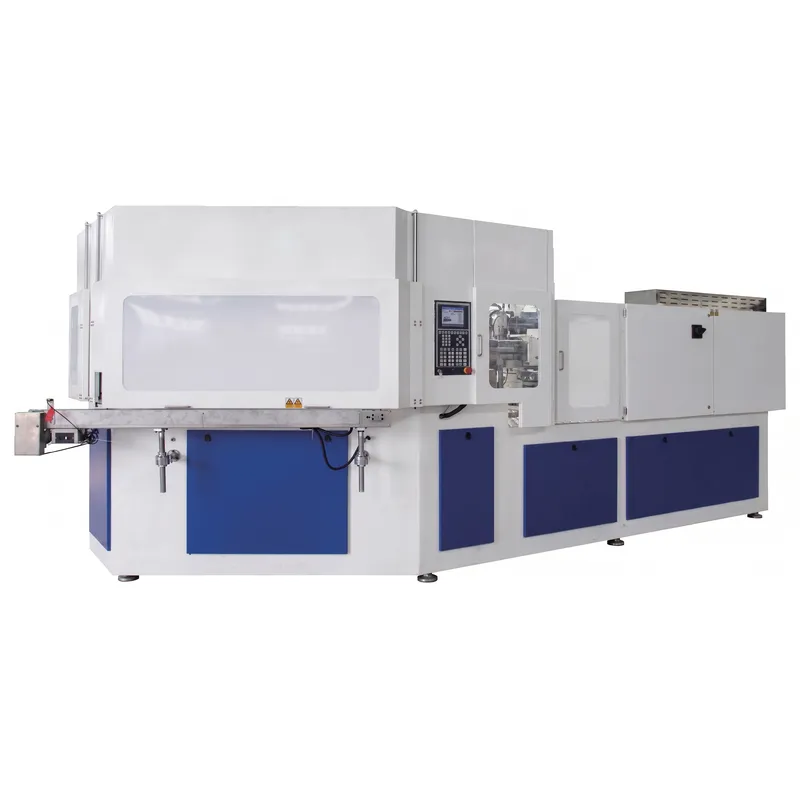
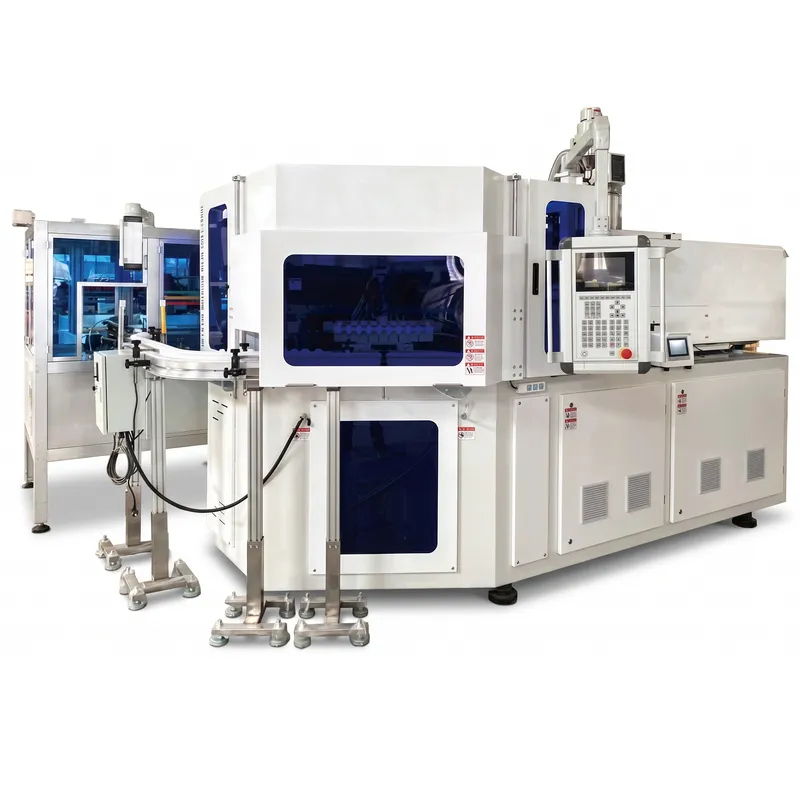
射出ブロー成形機とは何ですか?
射出ブロー成形機(IBM機とも呼ばれる)は、射出成形とブロー成形の工程を1台の機械に統合したプラスチック成形製造装置の一種で、プラスチックボトルの製造に広く使用されています。IBM機は、高精度、高自動化、高効率を特長としています。また、複雑な形状のプラスチックボトルの製造要件にも対応できます。製造技術の継続的な改善、省エネルギー、環境保護に伴い、射出ブロー成形機の技術も絶えず進歩しています。プリフォームの射出成形、冷却ブロー成形、自動排出などの複数の工程を1ステップの成形プロセスで完了し、高精度のプラスチックボトルを実現します。
従来の2段階成形プロセスと比較して、IBMの機械は、生産サイクルの短縮、完成品の均一性の高さ、ボトルネックの高精度など、多くの利点があります。コンパクトな構造と高度な自動化により、現代のクリーンパッケージング業界において不可欠な設備となっています。
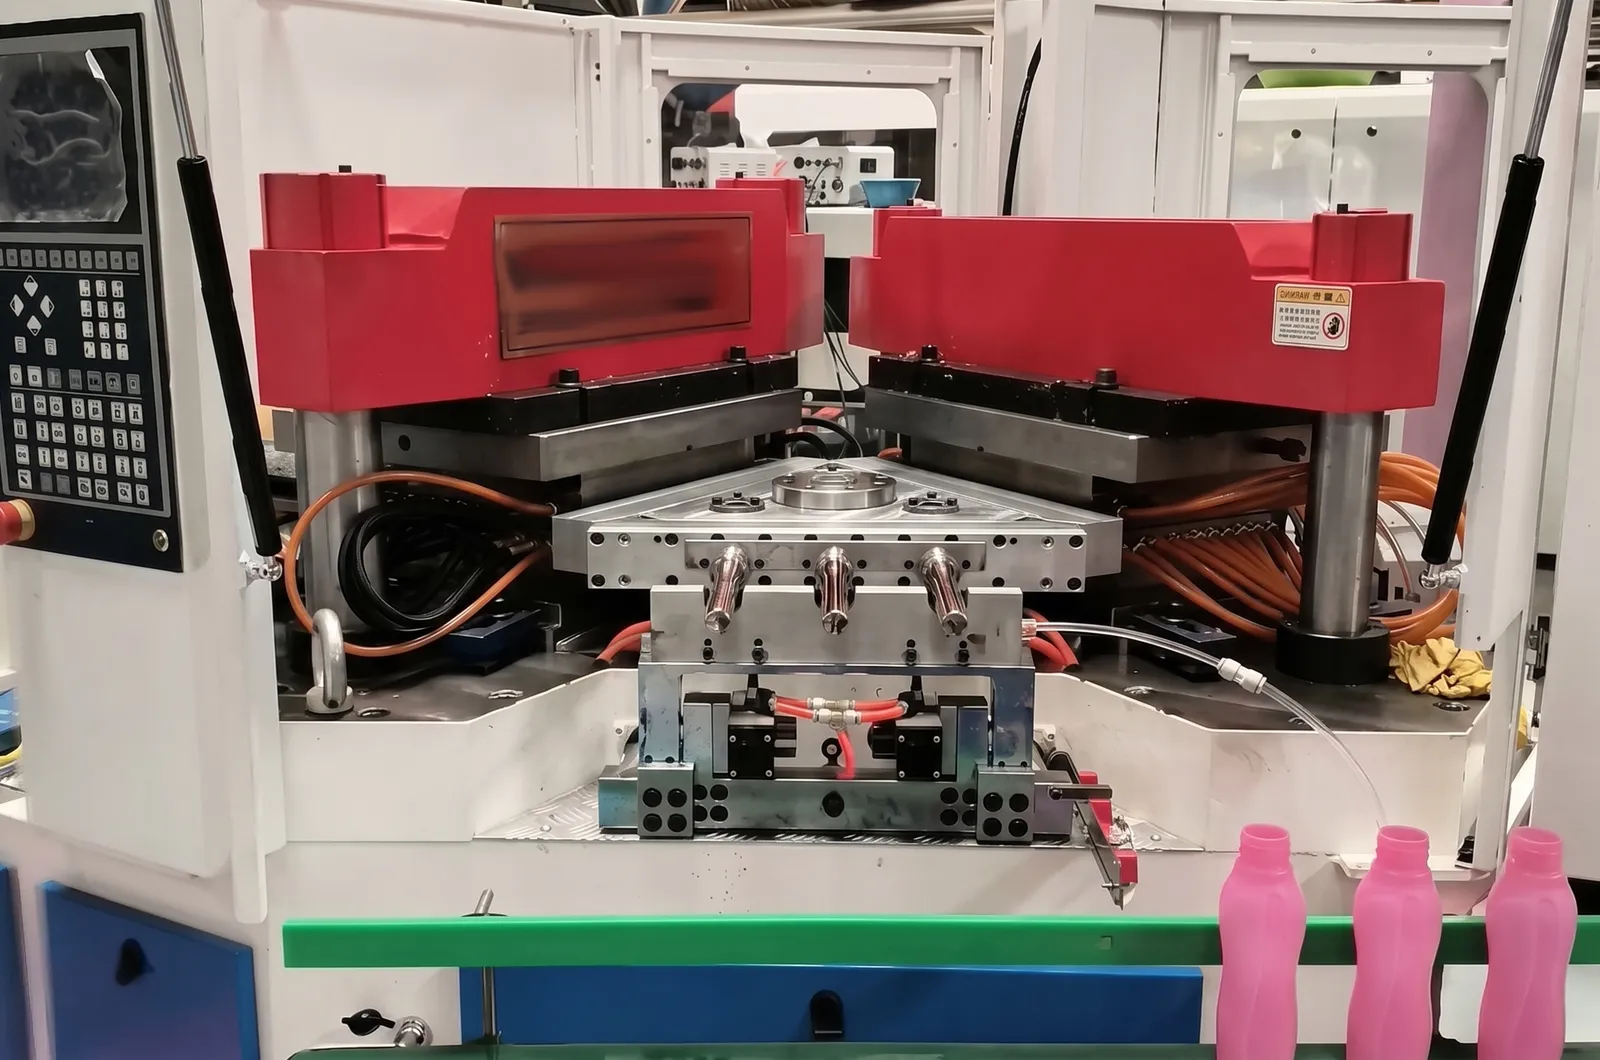
動作原理
1. プリフォーム射出
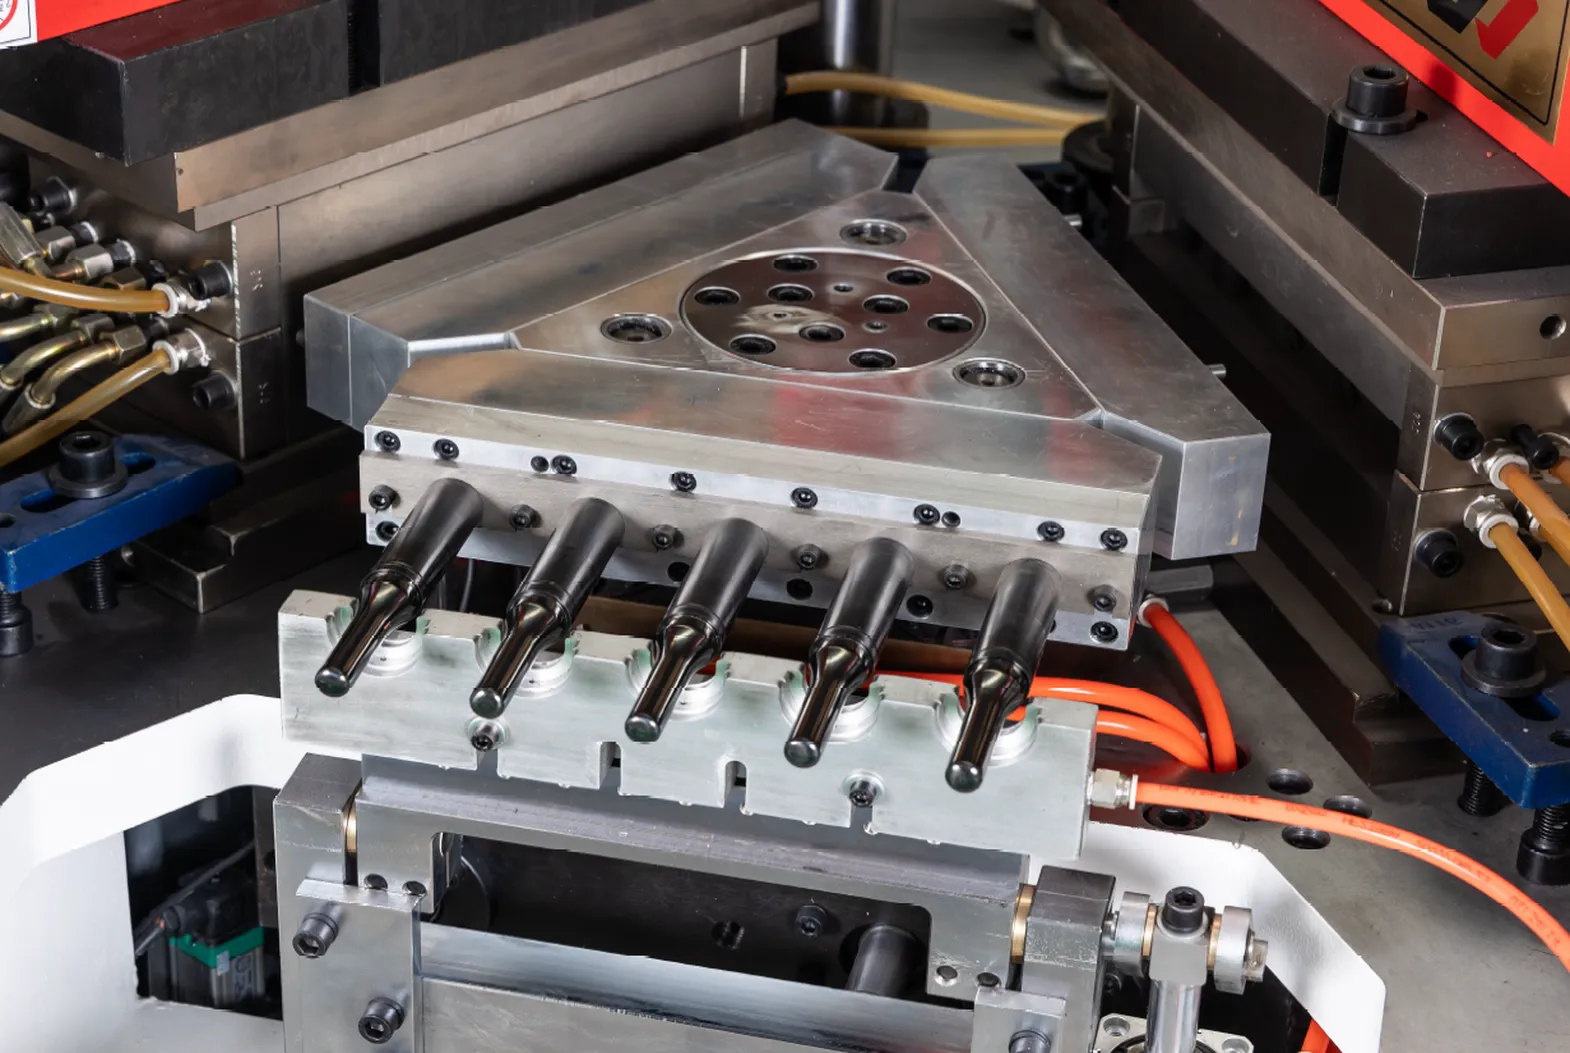
溶融材料は、制御された温度と圧力条件下でプリフォームキャビティに精密に射出され、ボトルネックとねじ山仕上げが正確な寸法公差で成形されます。射出サイクルが完了し、プリフォームが十分に冷却されると、金型が開き、マンドレルと成形されたプリフォームブランクがスムーズにブロー成形ステーションに移送され、次の生産工程に進みます。
2. ブロー成形
ブロー成形工程では、マンドレルを通して高圧空気が送り込まれ、加熱されたプリフォームが外側に膨張し、周囲の金型キャビティの輪郭に正確に適合します。この段階でボトルの形状と肉厚が決定され、キャビティの数はボトルのデザインと生産量に応じて決まります。最終形状が安定するまで十分に冷却された後、金型が開き、マンドレルは完全に成形されたボトルとともに回転して剥離工程へと移動します。
3. 剥離(排出)
ストリッピングステーションでは、完成したボトルが手作業による介入なしに、コールドロッドから自動的かつきれいに排出され、品質検査と包装のために直接搬送されます。プリフォーム射出、ブロー成形、ボトル排出の3つの工程は、各機械サイクルにおいてそれぞれのステーションで同時に行われるため、生産プロセス全体を通して非常に高い効率、最小限の材料ロス、そして連続運転全体にわたる一貫した製品品質を実現します。
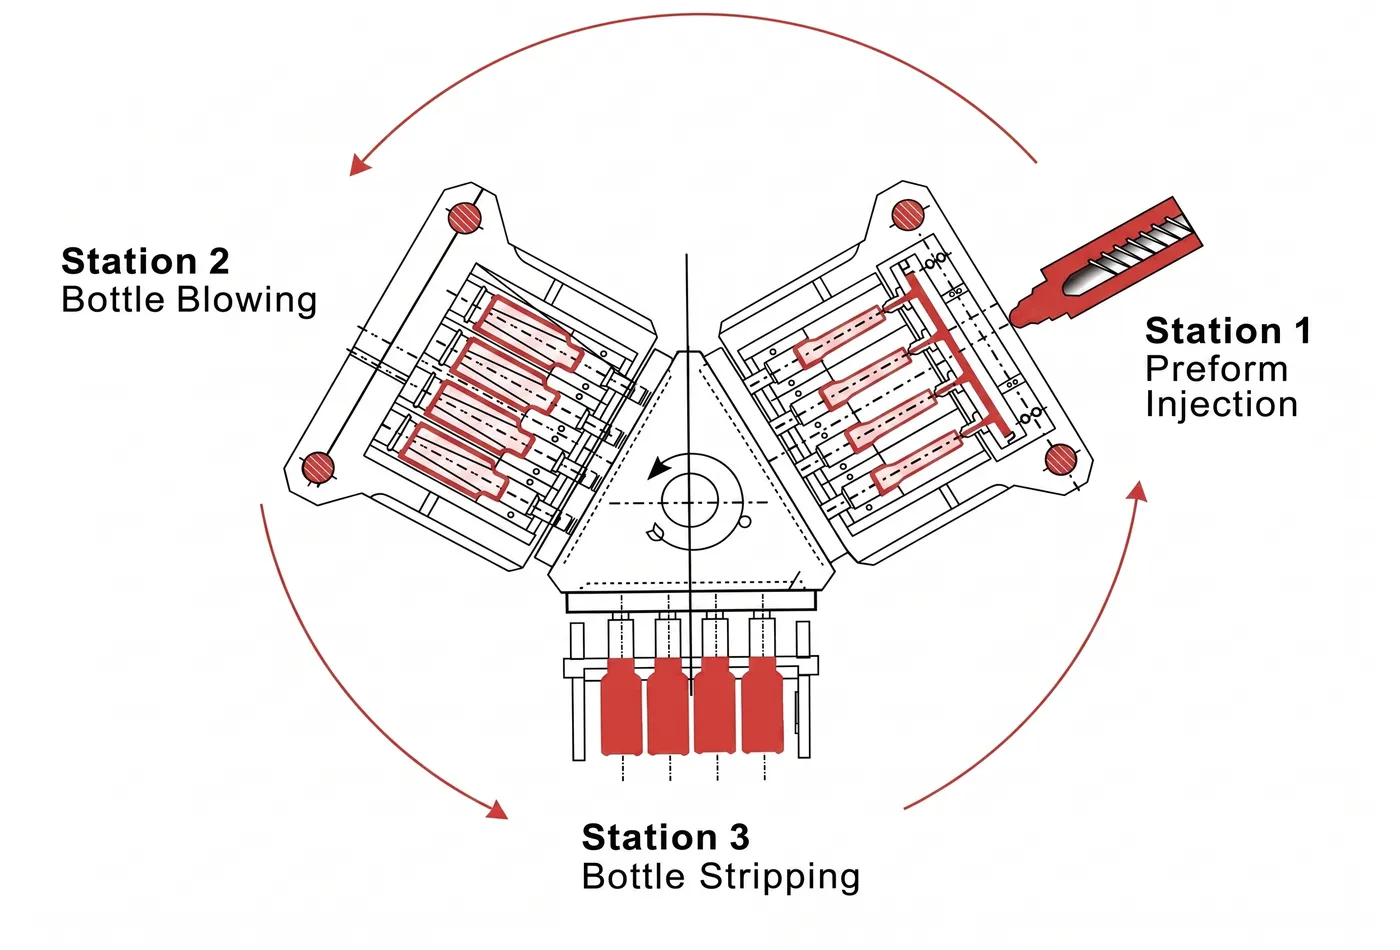
| 1 | 原液調製/注入装置 | 2 | ホットランナー |
| 3 | コアロッド | 4 | ボトルプリフォーム |
| 5 | 射出成形金型 | 6 | 注射ステーション |
| 7 | ブローステーション | 8 | ブロー成形 |
| 9 | ストリッピングステーション |
IBMマシンの利点
1. 高精度射出成形金型設計
射出成形金型は厳密な公差で設計されており、あらゆる生産ロットにおいて、ボトルネックの寸法精度、同軸性、そして確実なシール性能を保証します。このレベルの寸法精度は、医薬品、化粧品、食品包装用途で求められる厳格な品質および安全基準を直接的に満たします。
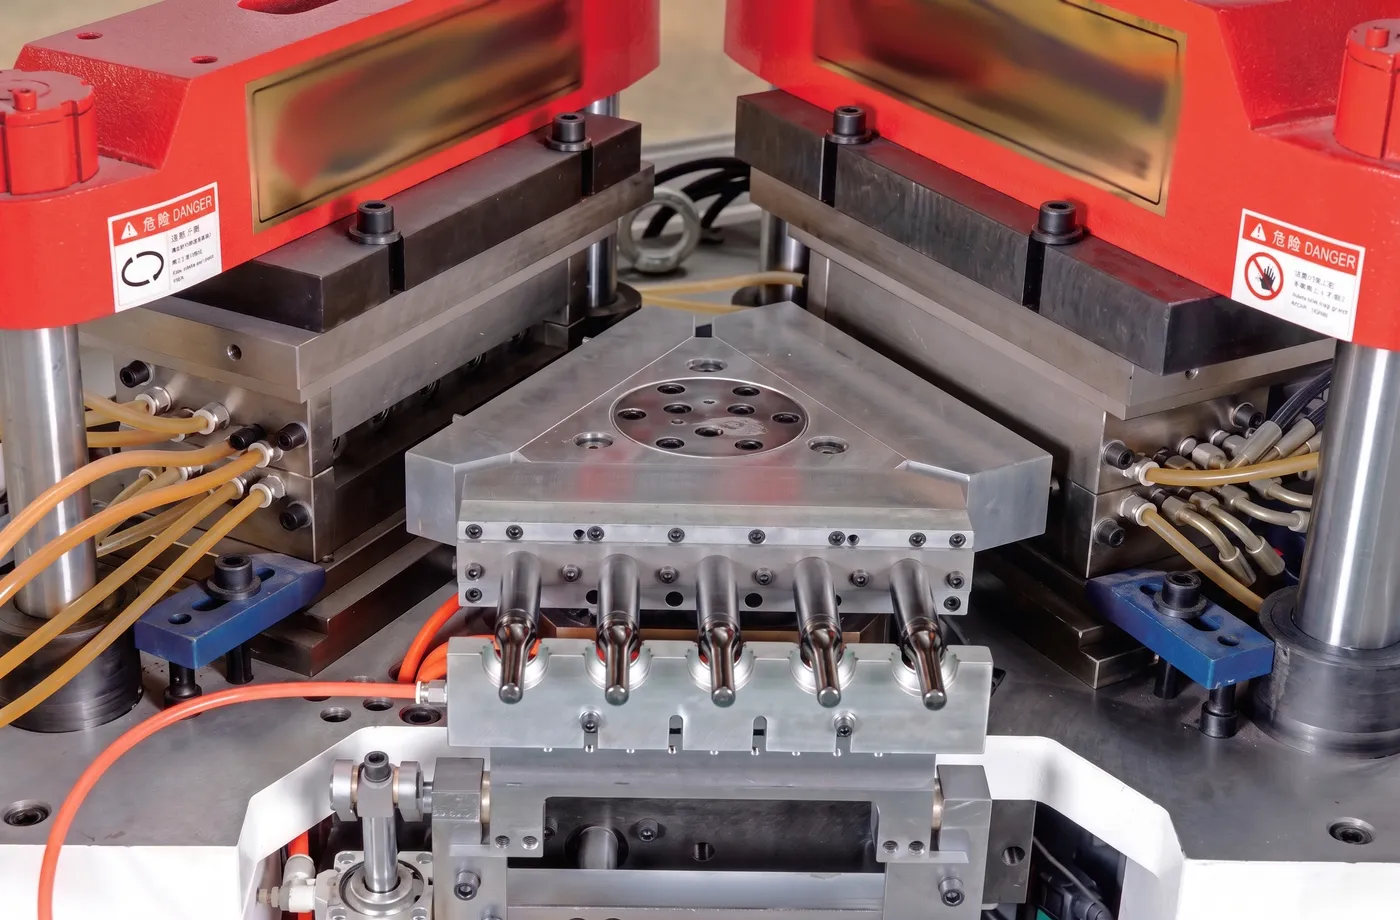
2. 回転テーブル構造
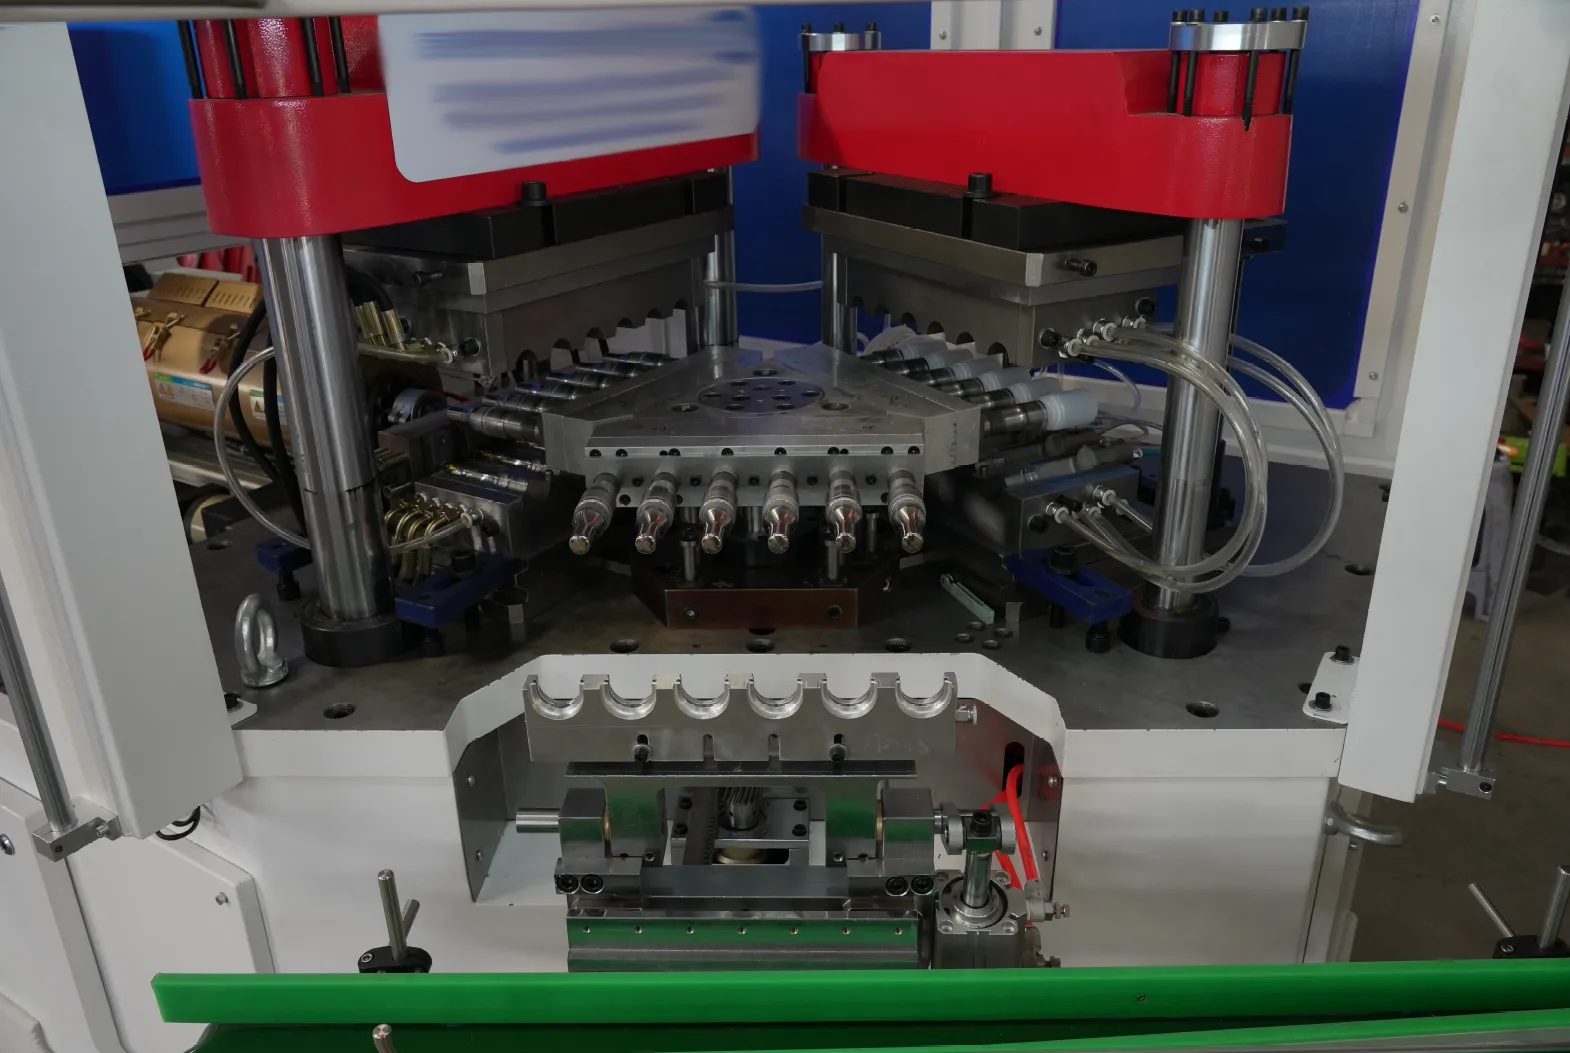
回転テーブル機構により、射出、ブロー成形、排出の各工程間でプリフォームがシームレスに搬送され、単一の連続サイクルで処理されます。この同期されたマルチステーションレイアウトにより、工程間の待機時間がなくなり、スループットが最大化され、安定した生産リズムが維持されるため、寸法精度やボトル形状を損なうことなく、生産能力が向上します。
3. インテリジェントPLC制御システム
高度なプログラマブルロジックコントローラが、射出圧力、溶融温度、ブロータイミング、冷却時間など、あらゆる重要なプロセス変数をリアルタイムで高精度に制御します。オペレーターは特定の製品レシピを保存・呼び出しできるため、切り替え時間を大幅に短縮し、シフトやオペレーターに関係なく、すべてのバッチが同一の品質基準を満たすことを保証します。
4. 省エネシステム
この装置は、バレル、金型、冷却チャネル全体で均一かつ安定した温度を維持する最適化された熱管理設計を採用しています。このバランスの取れた熱分布により、成形サイクルが短縮され、樹脂の劣化が抑制され、生産単位あたりの電力消費量が削減され、生産速度を犠牲にすることなく環境に配慮した製造目標をサポートします。
5. 自動脱型装置
ボトルは専用の剥離機構によってマンドレルから自動的に取り外されるため、この段階での手動による取り外しは不要です。制御された排出力により、表面の傷、変形、ネックの損傷を防ぎ、不良率を直接的に低減し、労働力への依存度を下げ、長期連続運転における単位生産コストを削減します。
6. 無公害成形環境
機械フレームと金型部分は、堅牢な密閉構造となっており、製造中に空気中の粉塵、微粒子、環境汚染物質が金型内部に到達するのを物理的に遮断します。この内蔵された汚染防止機能は、医薬品バイアル、点眼薬ボトル、医療用容器など、清浄度に関する規制要件が厳格に定められている製品において特に重要です。
射出ブロー成形機の応用
1. 食品・飲料
食品・飲料業界は、安全かつ効率的な包装を実現するために、射出ブロー成形に大きく依存しています。メーカーはこの製法を用いて、牛乳、ジュース、ソース、調味料などのプラスチックボトル、瓶、蓋を製造しています。IBMの機械は、FDAおよびGMAの厳格な規制を満たす食品包装を製造し、消費者の安全を確保します。
- 射出ブロー成形は、一貫した品質でカスタマイズされた容器を大量生産することを可能にします。
- PETやHDPEなどの食品グレードのプラスチックは、耐久性と耐薬品性に優れています。
- この工程により気密性の高いシールが形成され、鮮度を保ち、賞味期限を延ばすことができます。
- 複雑な形状と厳しい公差は、包装の完全性を維持し、漏れを防ぐのに役立ちます。
- 耐熱容器は、食品や飲料を保管中および輸送中に保護します。
この技術により、食品・飲料業界は幅広い製品に対して、安全で魅力的かつ信頼性の高い包装を提供することが可能になります。
2. 化粧品およびパーソナルケア用品
化粧品・パーソナルケア業界では、射出ブロー成形は視覚的に魅力的で機能的なパッケージを作成できることから高く評価されています。企業はこのプロセスを用いて、ローションボトル、デオドラントスティック、化粧品容器などを製造しています。ISBM社製の機械と比較して、IBM社の機械はカスタム金型設計が可能であり、ブランドは独自の形状や人間工学に基づいたフォルムで製品を差別化することができます。
フードボトル
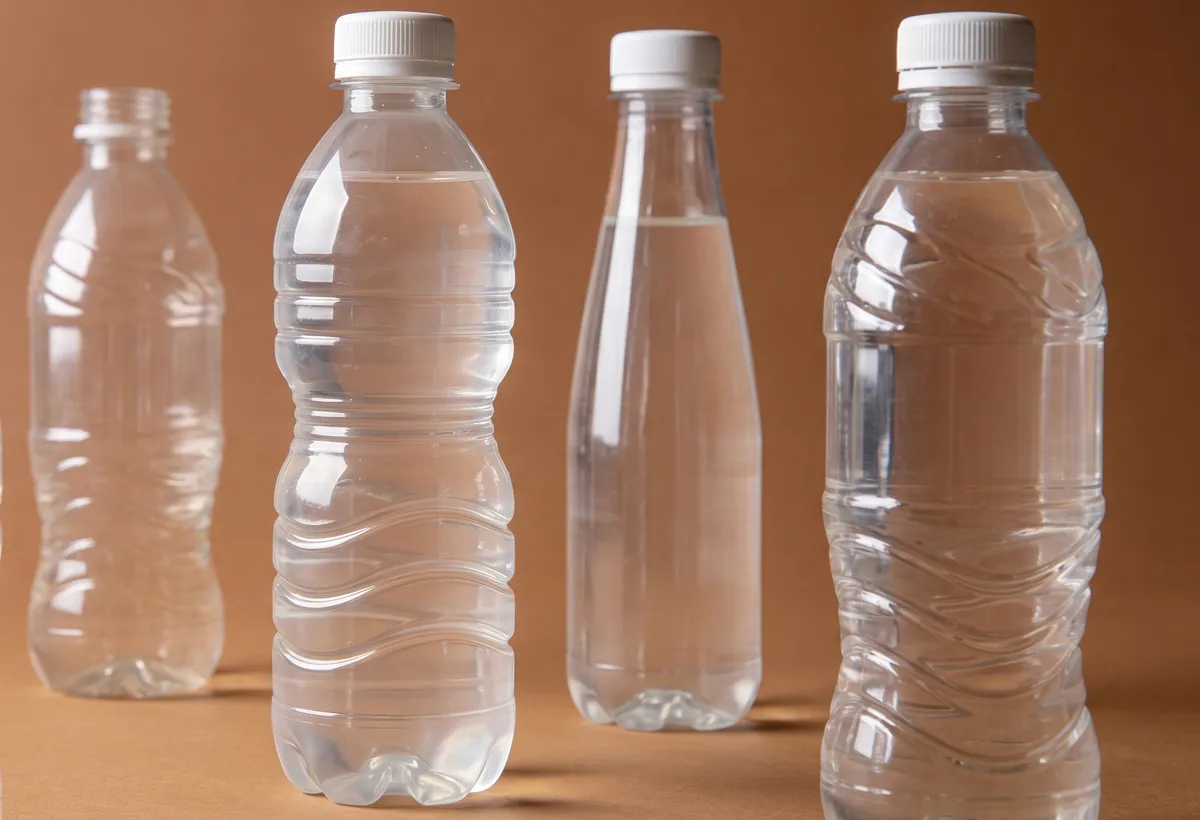
飲料ボトル
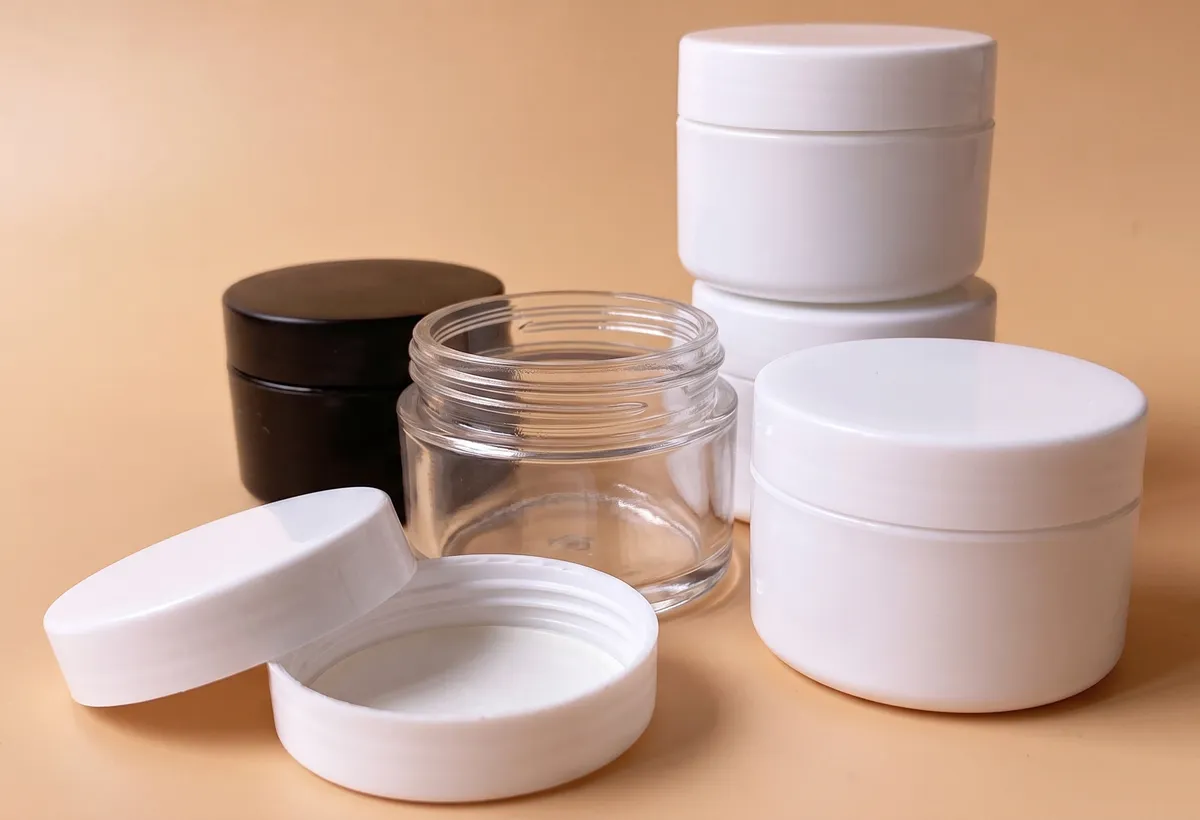
化粧品ボトル
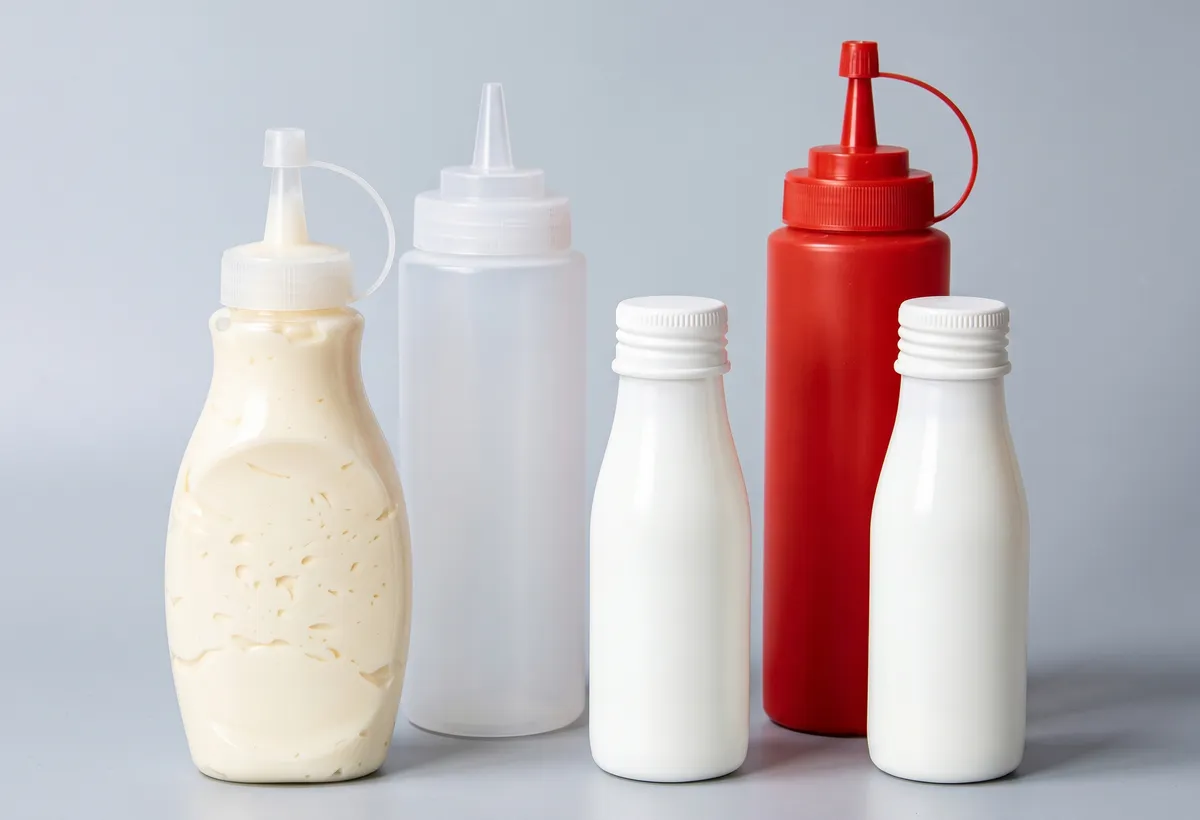
調味料ボトル
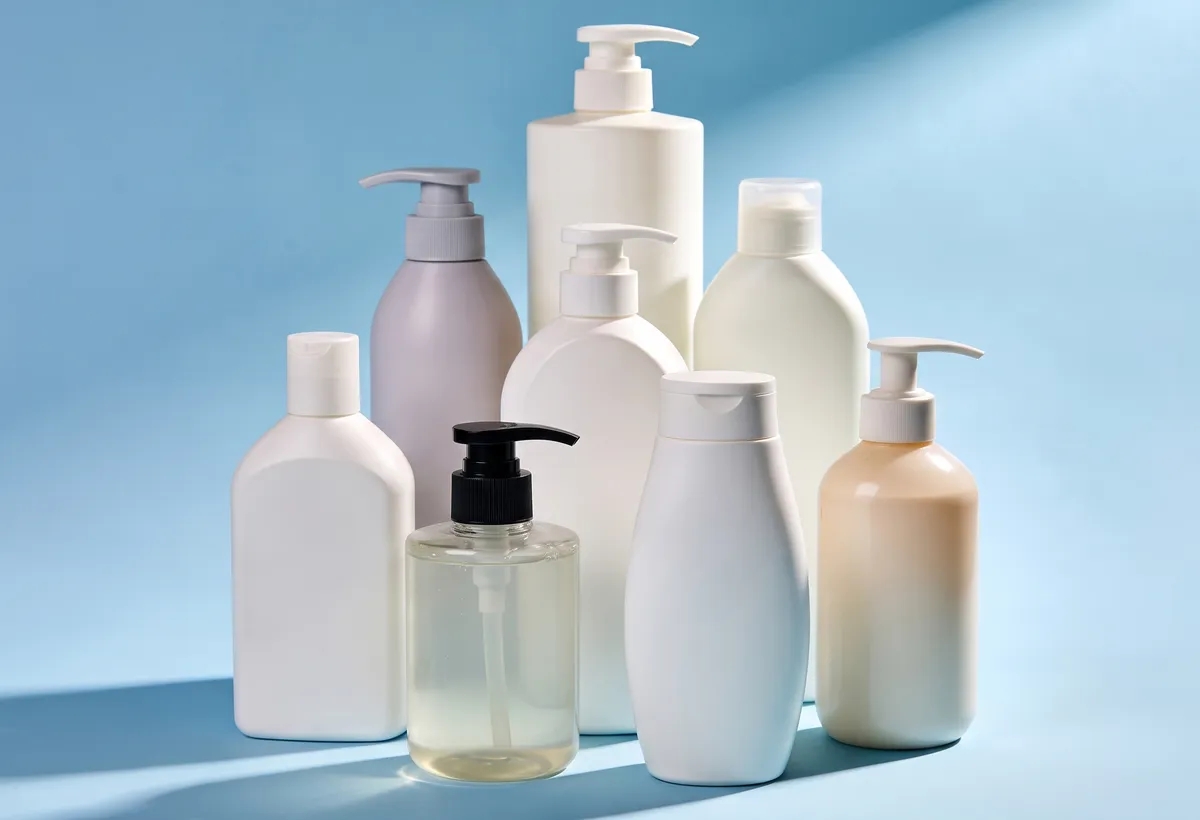
シャンプーボトル
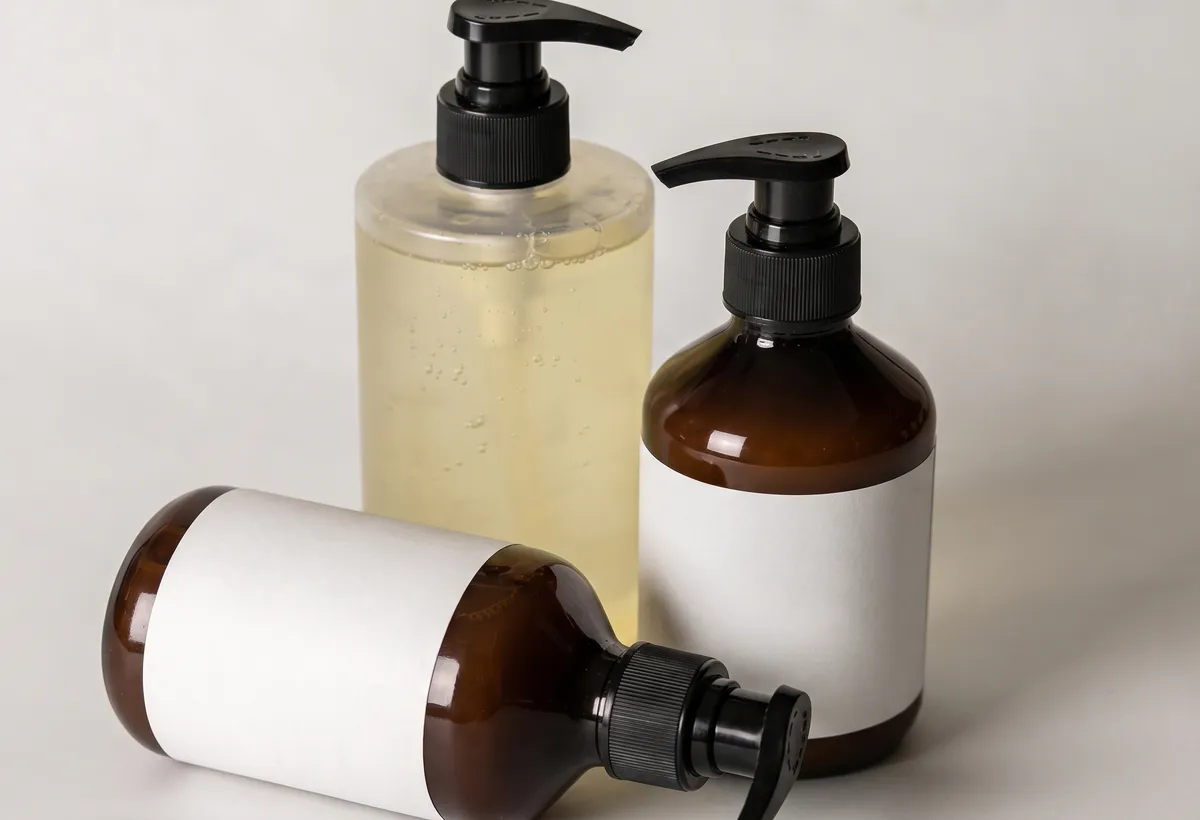
ボディウォッシュボトル
3. 医薬品
製薬会社は、医薬品、シロップ、サプリメント用の精密なプラスチック容器を製造するために、射出ブロー成形に依存しています。このプロセスにより、世界的な規制基準を満たすISBMボトルとバイアルが製造されます。PETボトルは、その透明性、強度、軽量性から、医薬品包装において主流となっています。これらの容器は、湿気や酸素に対する優れたバリア保護機能を提供し、医薬品の安定性と保存期間を維持します。
製造業者は、無菌状態を維持するためにクリーンルーム環境でIBM製機械を使用しています。自動検査システムは、製造工程のあらゆる段階で品質とコンプライアンスをチェックします。改ざん防止機能とチャイルドレジスタント機能を備えたクロージャーにより、安全性が向上します。射出成形されたネック仕上げにより、確実な密封が保証され、漏れや汚染を防ぎます。医薬品包装は、化学的適合性と機械的強度に関する厳格な試験に合格する必要があり、そのため射出ブロー成形はこの業界で最も好まれる選択肢となっています。
4. 化学物質
化学メーカーは、キャップ、クロージャー、計量キャップ、ポンプ、スプレーなどの包装部品の製造に射出ブロー成形法を採用しています。この製法では、HDPE、LDPE、PETなどの適切なポリマーを選択することで、耐薬品性と安全性を確保しています。これらの材料は、強力な化学薬品や環境ストレスに耐えることができます。
- 高速射出成形により、迅速な試作品製作と互換性テストが可能になります。
- 設計上の特徴としては、均一な壁厚や、子供が開けられないようにする留め具などの安全機構が挙げられる。
- 品質管理には、寸法検査、漏れ試験、材料検証が含まれます。
射出ブロー成形は、耐久性、安全性、カスタマイズ性に優れた包装部品を提供し、化学業界における信頼性の高い製品封じ込めのニーズを支えています。
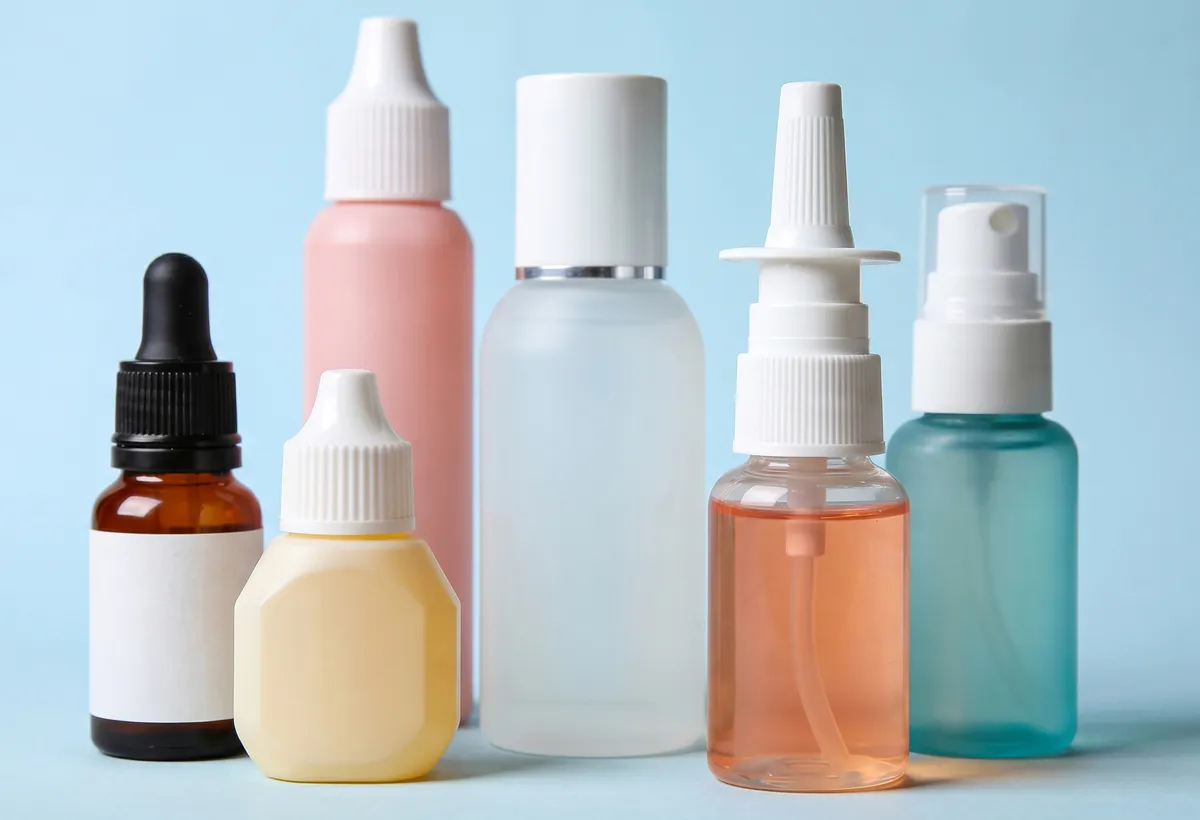
点眼薬ボトル
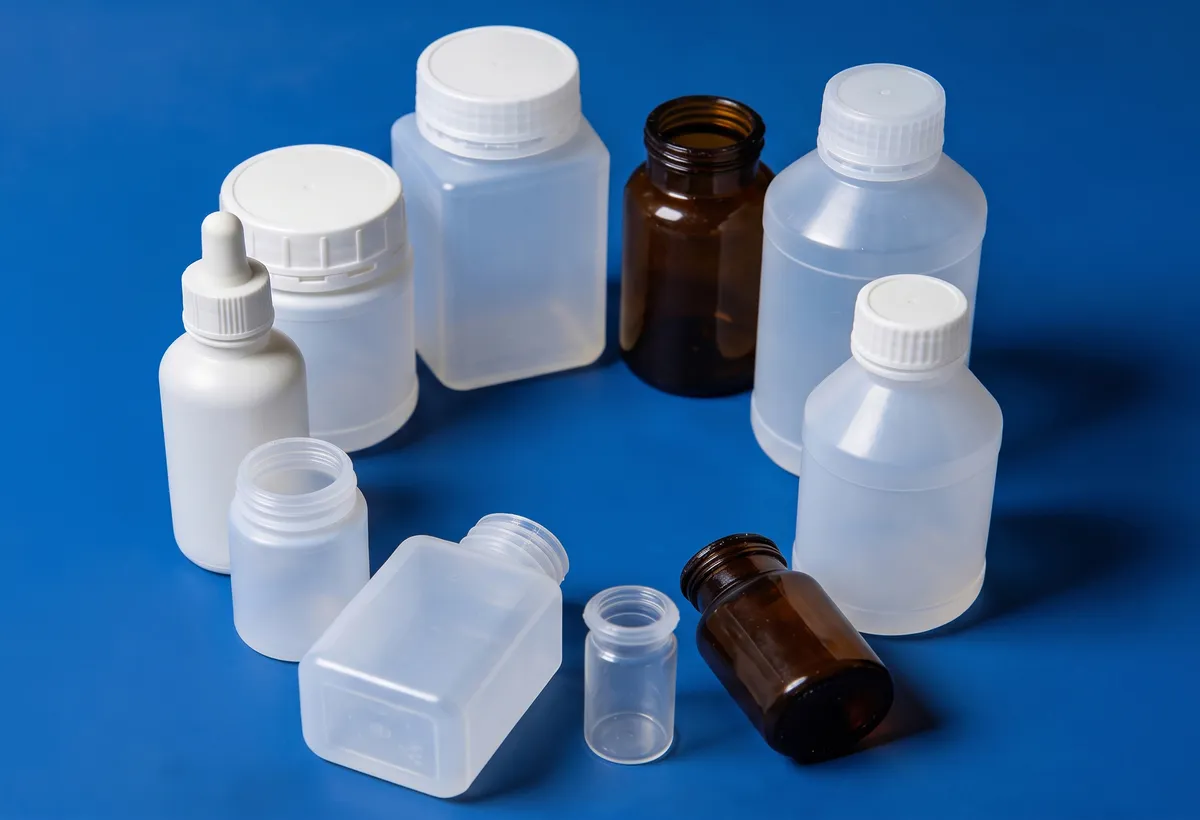
化学薬品ボトル
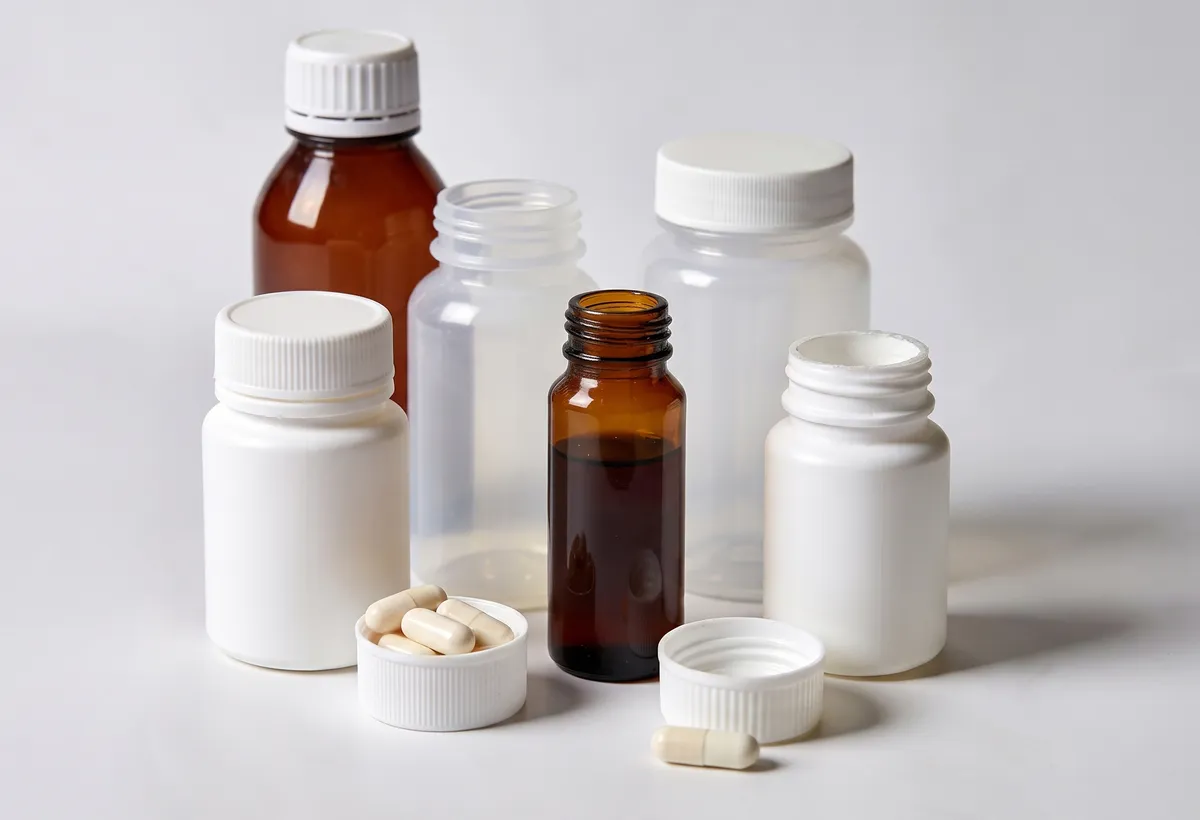
医薬品ボトル
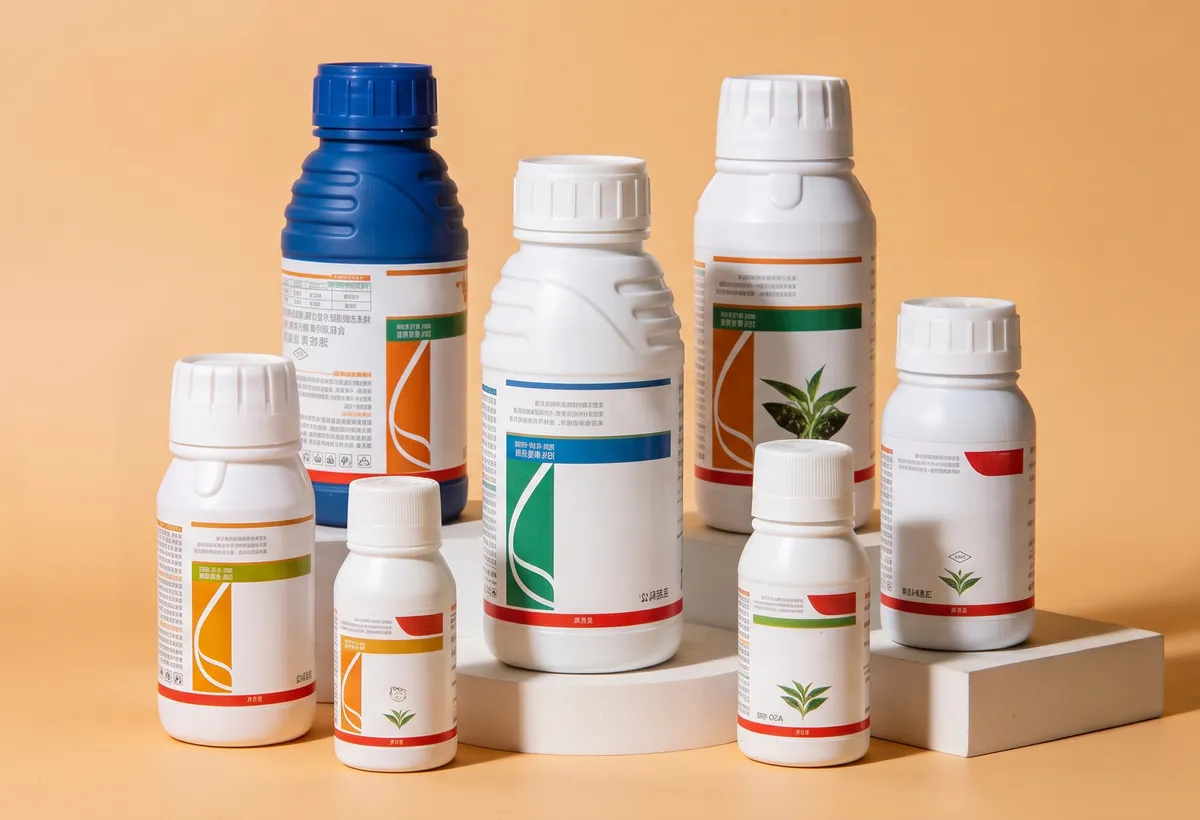
農薬ボトル
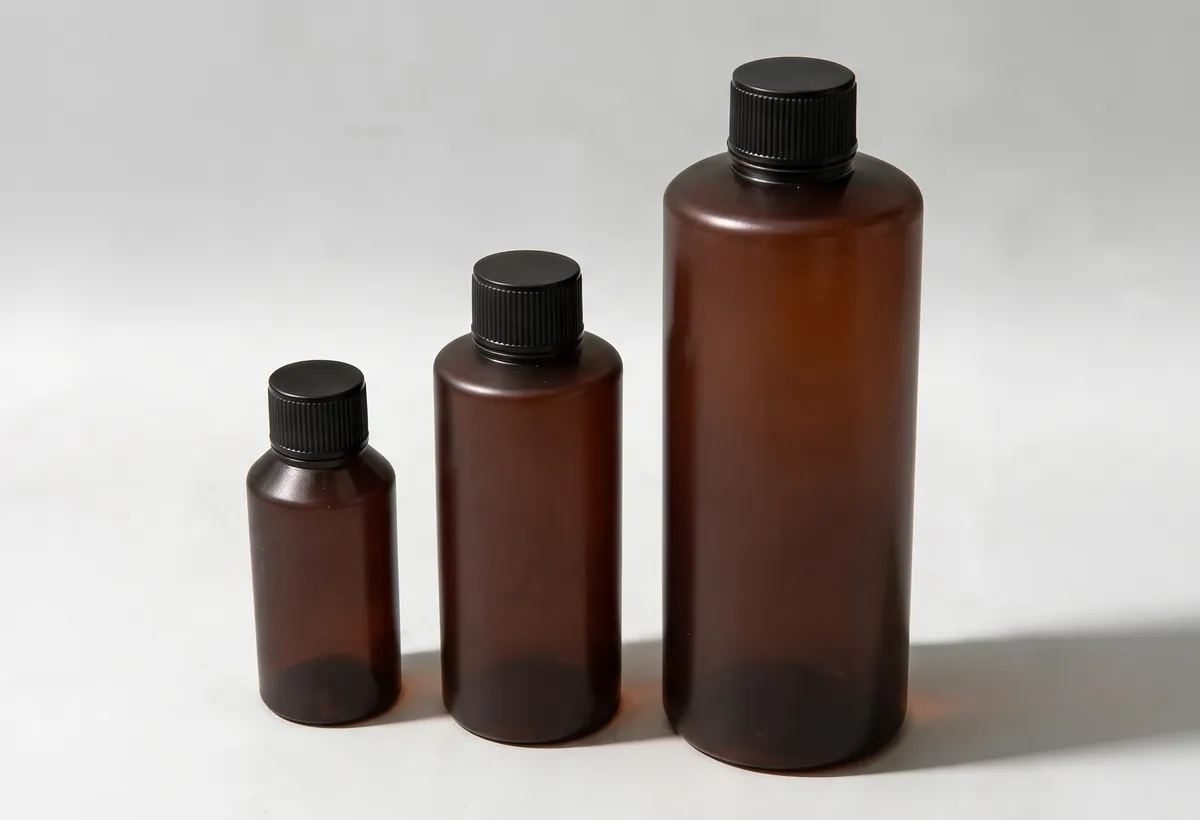
医薬品用ドライシロップボトル
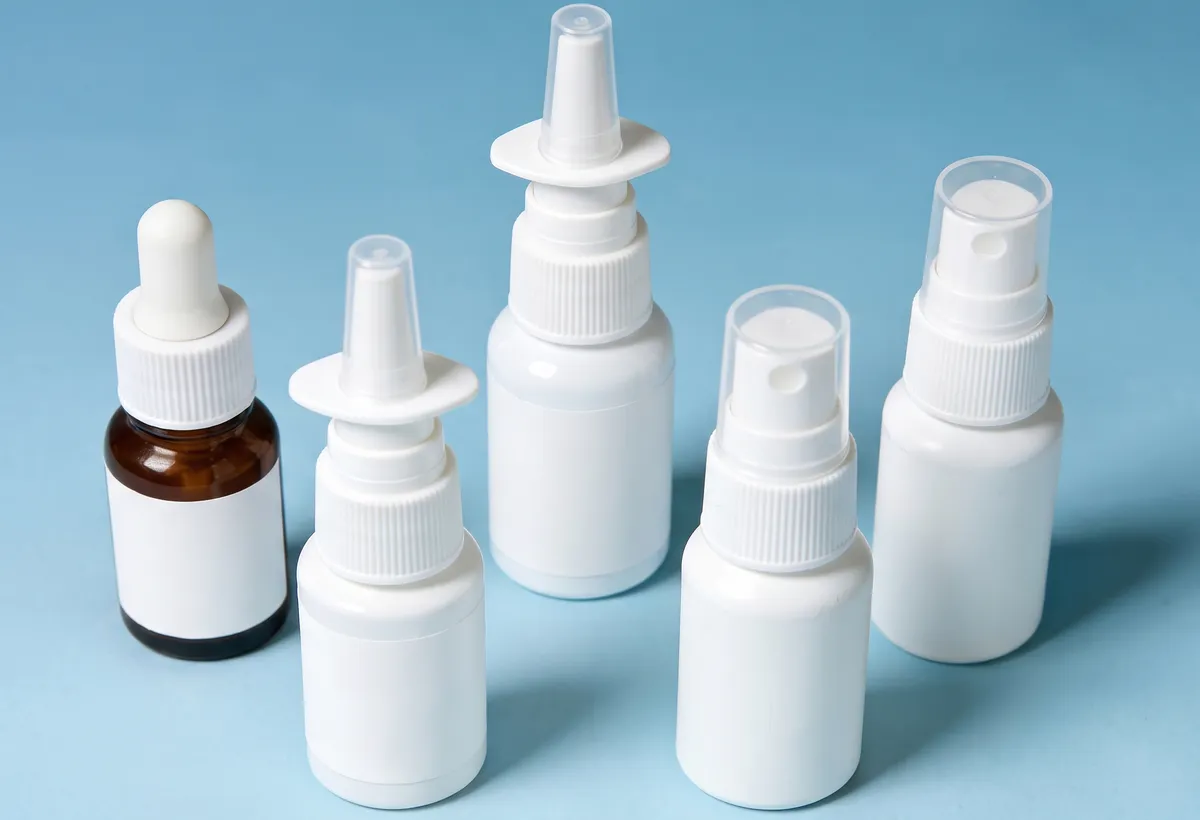
薬用スプレーボトル
射出ブロー成形と押出ブロー成形の比較
この違いは、ネックの精度、肉厚制御、トリミングロス、金型構造、材料特性、サイクル安定性、および各工程で効率的に生産できるボトルの種類に影響を与える。
射出ブロー成形(IBM)
- 注射: 溶融プラスチックを芯棒の周囲に射出することで、精密なプリフォームとネック仕上げが形成される。
- 吹く: プリフォームはブロー成形ステーションに移動し、ボトル金型内で膨張される。
- ストリッピング: 完成したボトルは、バリをトリミングせずに取り出される。
押出ブロー成形(EBM)
- 押し出し: 溶融したプラスチックは、パリソンと呼ばれる中空の管状になって下方に押し出される。
- クランプ: 型がパリソンを包み込み、余分な材料を挟み込む。
- 送風と剪定: 空気がボトルを形成し、冷却後にバリを取り除く必要がある。
IBMとEBMで使用される原材料
どちらのプロセスも一般的な包装用プラスチックで使用できますが、材料の選択は、ボトルの形状、密封要件、規制要件、および生産の安定性との整合性を常に考慮して検証する必要があります。
IBMとEBMのプロセスの違い
| 特徴 | 射出ブロー成形(IBM) | 押出ブロー成形(EBM) |
|---|---|---|
| 開始フォーム | 射出成形プリフォーム | 押し出し成形パリソン |
| ネックの精度 | 非常に高い。ネックは射出成形により予め成形されている。 | 標準仕様。金型の閉鎖、トリミング、ネックのキャリブレーションによって異なる。 |
| スクラップ/廃棄物 | フラッシュゼロ、プロセス廃棄物も非常に少ない | トリミングとリサイクルが必要なフラッシュを生成します |
| 最適な容器サイズ | 小型から中型の精密ボトル | 中型から大型の空洞容器 |
| 初期金型費用 | 精密工具とコアロッドへの初期投資額が高額になる | 多くの大型中空容器の初期金型コストを削減 |
| 最適なアプリケーション | 医薬品の錠剤容器、点眼容器、化粧品、実験用容器 | 大型の牛乳容器、洗剤ドラム缶、ジェリカン、複雑な取っ手 |
| 品質を最優先に | 寸法精度、クリーンな製造工程、そしてシール性能の信頼性 | サイズの柔軟性、生産量、コンテナ容積の経済性 |
IBMおよびEBMの一般的なボトルアプリケーション
| Application | より良いフィット感 | なぜそれが重要なのか |
|---|---|---|
| 医薬品の錠剤ボトル | 射出ブロー成形 | 精密なネック仕上げ、クリーンな製造工程、そして安定した密封性は、通常、金型コストの低減よりも重要です。錠剤ボトル製造ガイドをご覧ください。特に医療・医薬品包装については、専用の医療包装工程比較表をご覧ください。 |
| 点眼器と点鼻スプレーボトル | 射出ブロー成形 | 小容量製剤の包装には、正確なネック形状と一貫した寸法が求められます。医薬品用点眼容器のソリューションについて検討してください。 |
| 化粧品の瓶や日用品の小さなボトル | 射出ブロー成形 | 表面仕上げ、寸法精度、トリミングロス削減により、製品品質が向上します。化粧品ボトル製造機の活用事例をご覧ください。 |
| ジェリカン、ドラム缶、大型容器 | 押出ブロー成形 | 大容量で柔軟な中空形状は、通常、EBM装置との相性が良い。 |
| 大型工業用中空部品 | 押出ブロー成形 | EBMは、トリミングが必要な場合でも、より大きなパリソンや幅広の製品形状に対応できます。 |
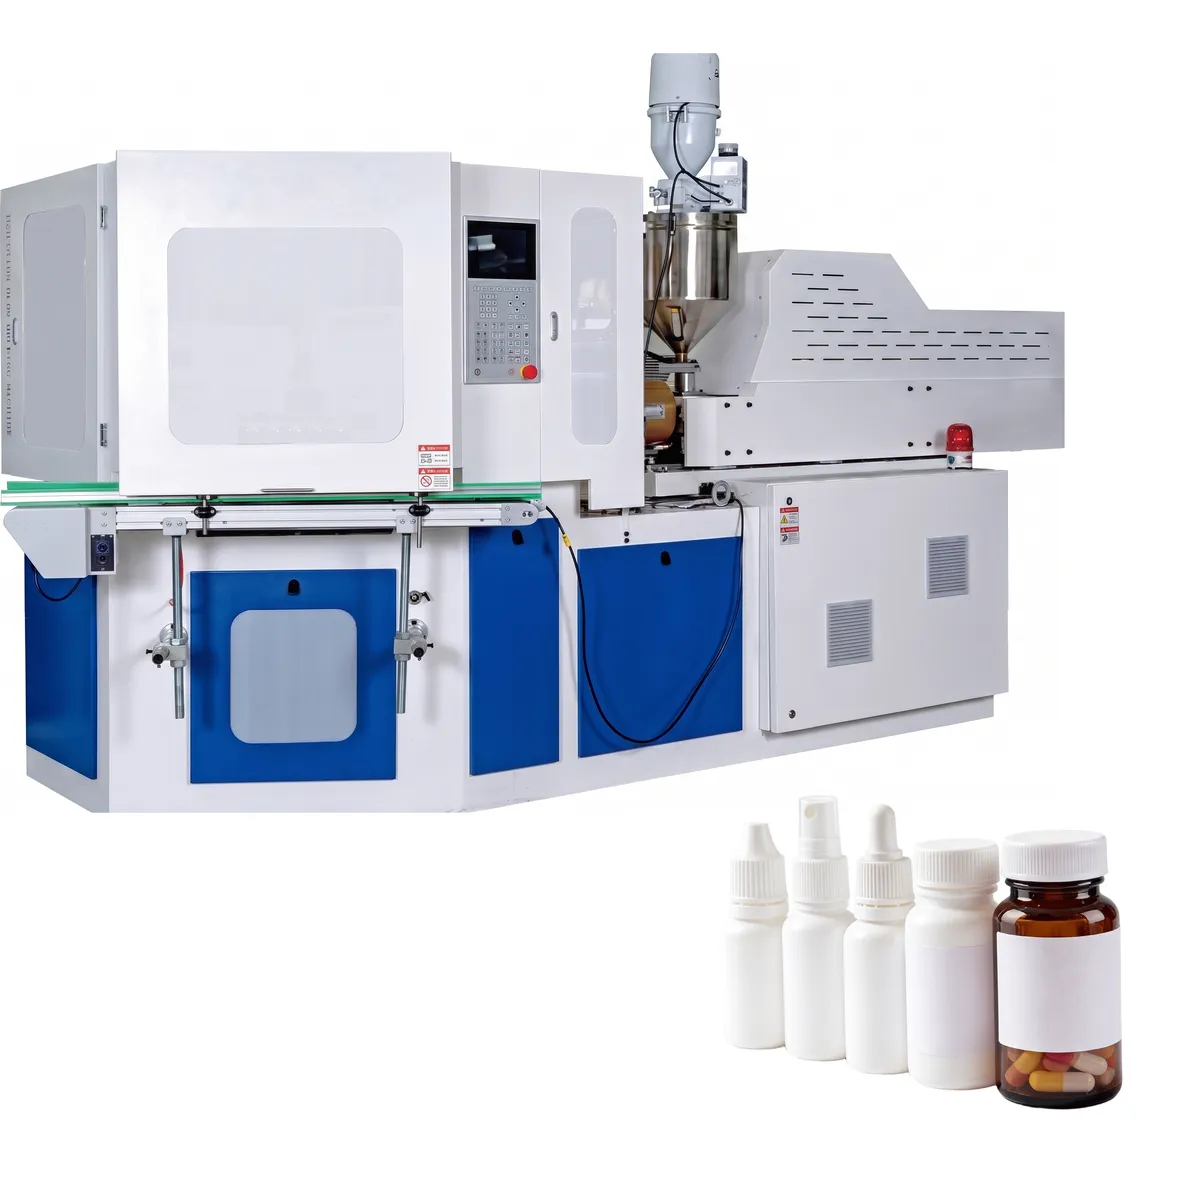
IBMマシン
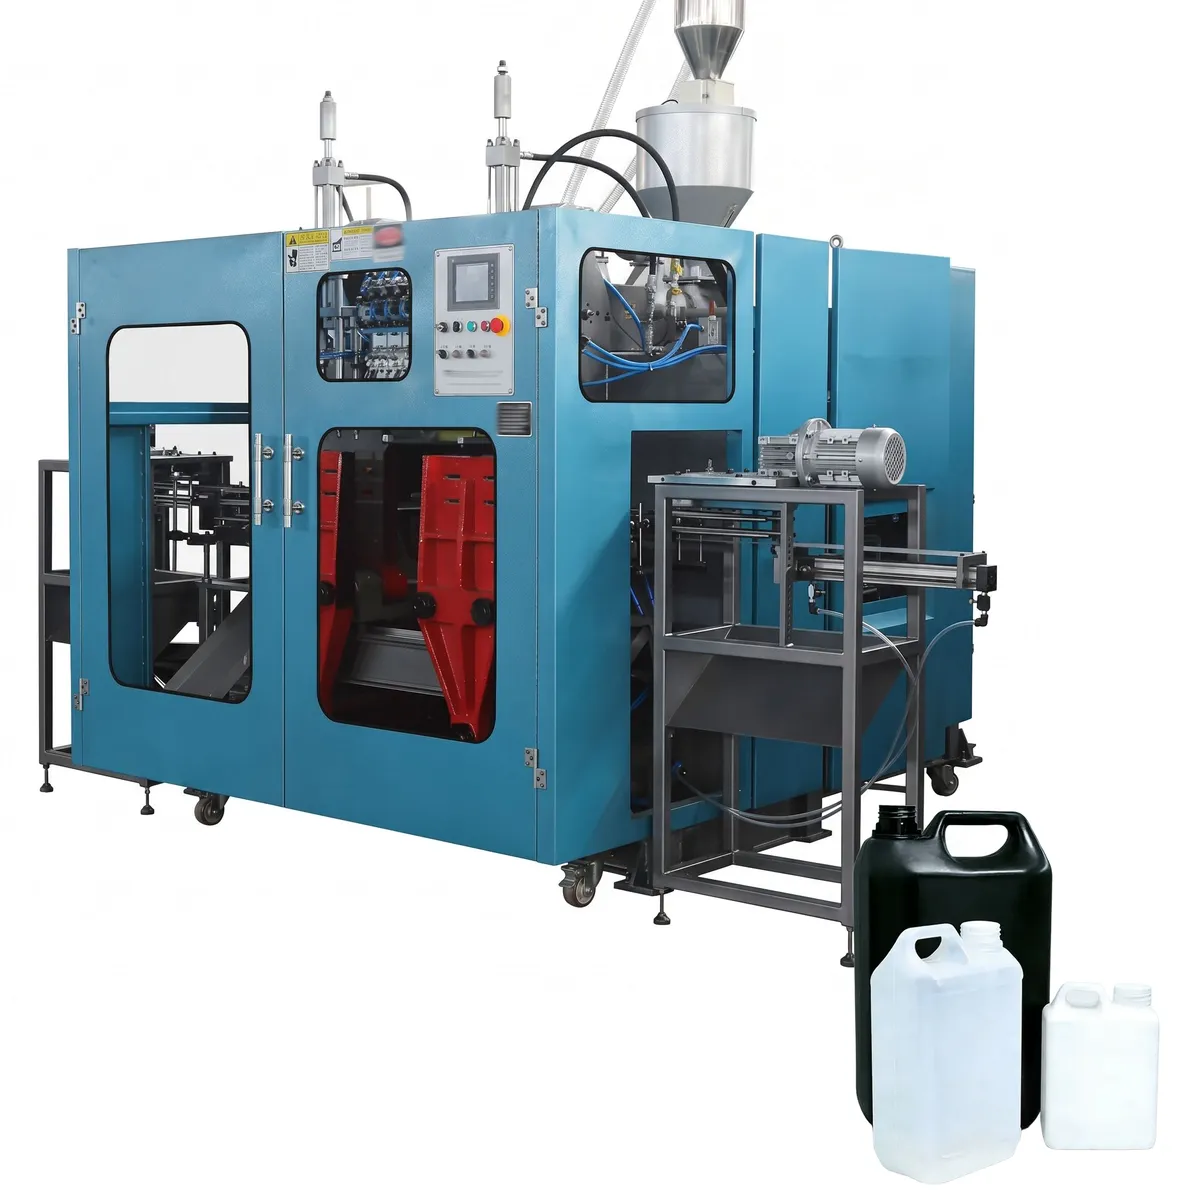
EBMマシン
ZQシリーズ自動金型の特性
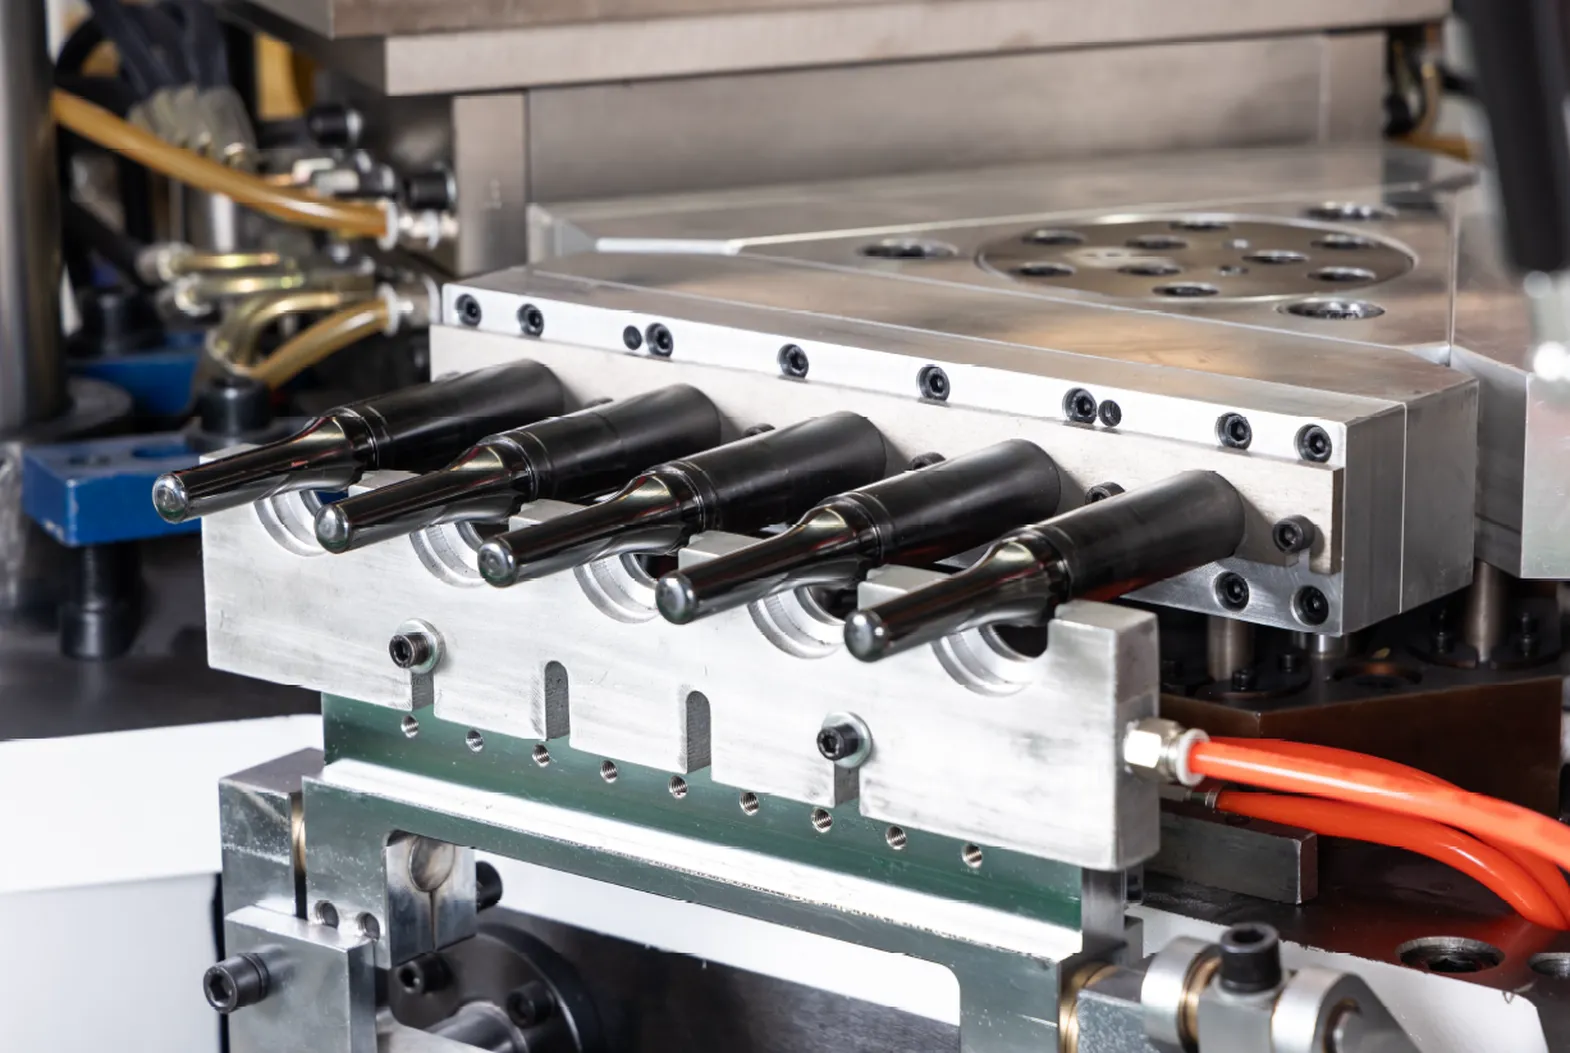
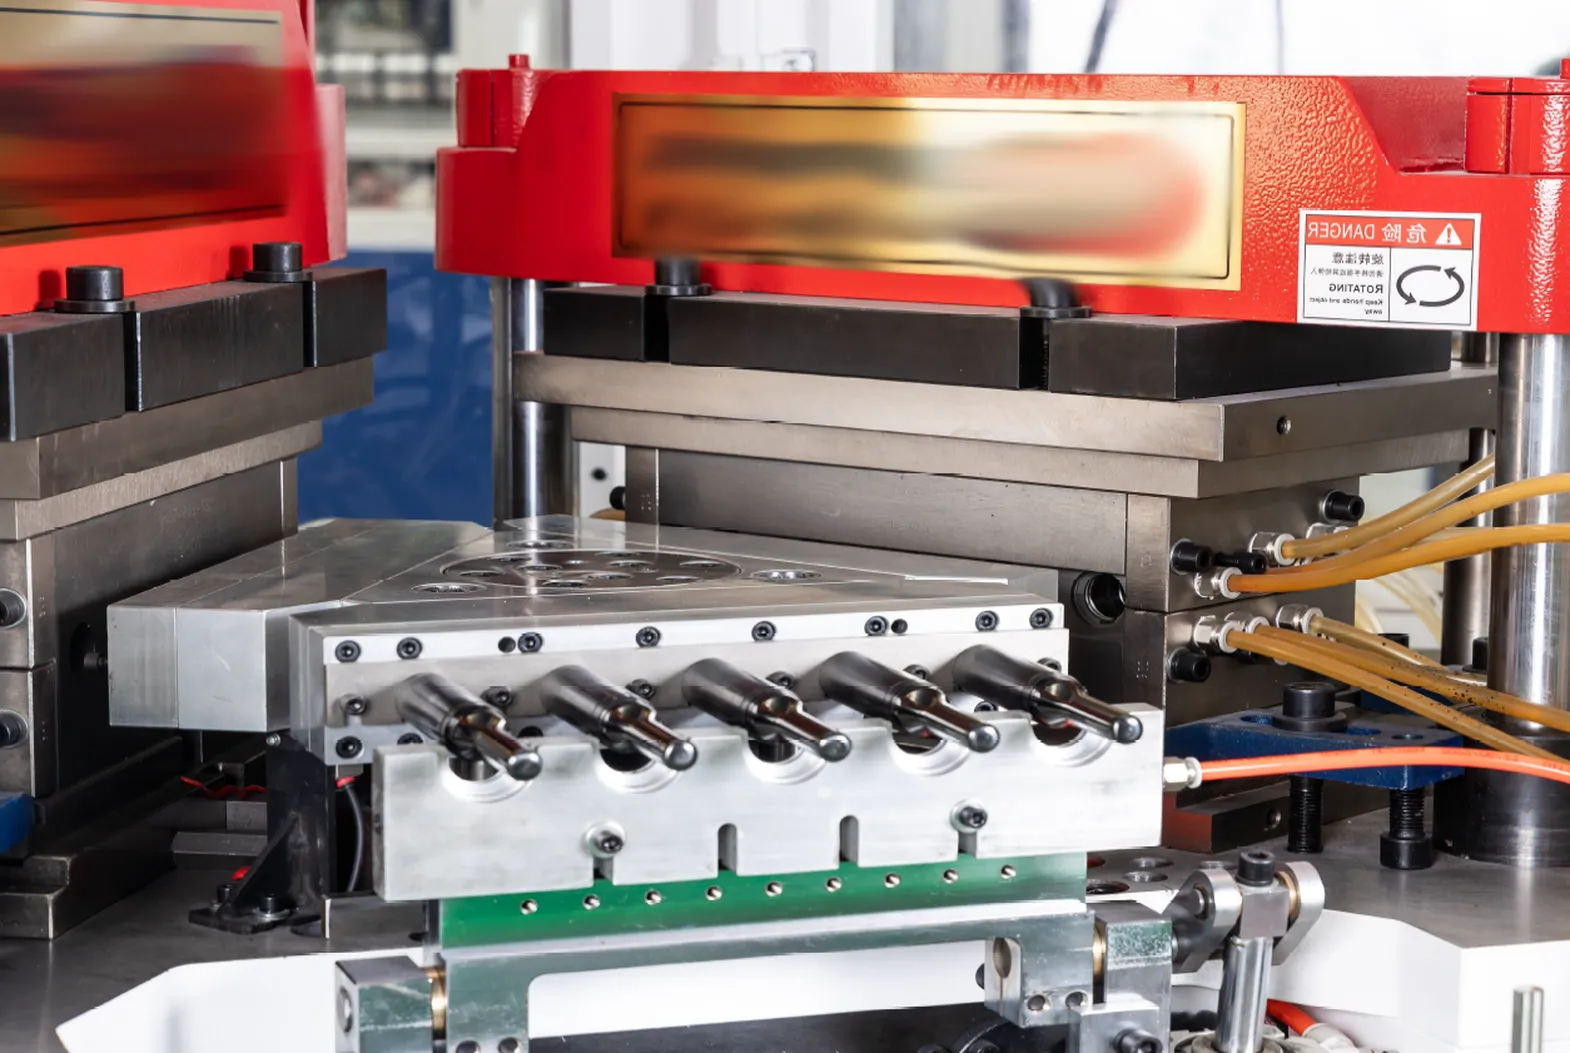
1. この活動では、射出成形金型のキャビティとネックを設計し、チューブビレットのサイズと安定した温度を確保するために簡単に変更できる特別なオイルウェイを設計しました。
2. 射出成形金型の材料には、輸入S136鋼合金または4Cr13ステンレス鋼を採用しています。高強度鋼を使用することで、耐用年数が向上します。
3. 最適化されたホットランナーシステムとボトル胚により、グラム重量のばらつきと肉厚のばらつきを最小限に抑えます。マンドレルの特殊構造により、高速成形サイクルと良好なコア冷却効果を維持します。
4. 口とネジのサイズは正確で、100% シールされています。
5. ボトルの口と底にバリやゴミが付着していないこと。
6. 製品のサイズ、重量、成形線、およびボトルの厚さが一定である。
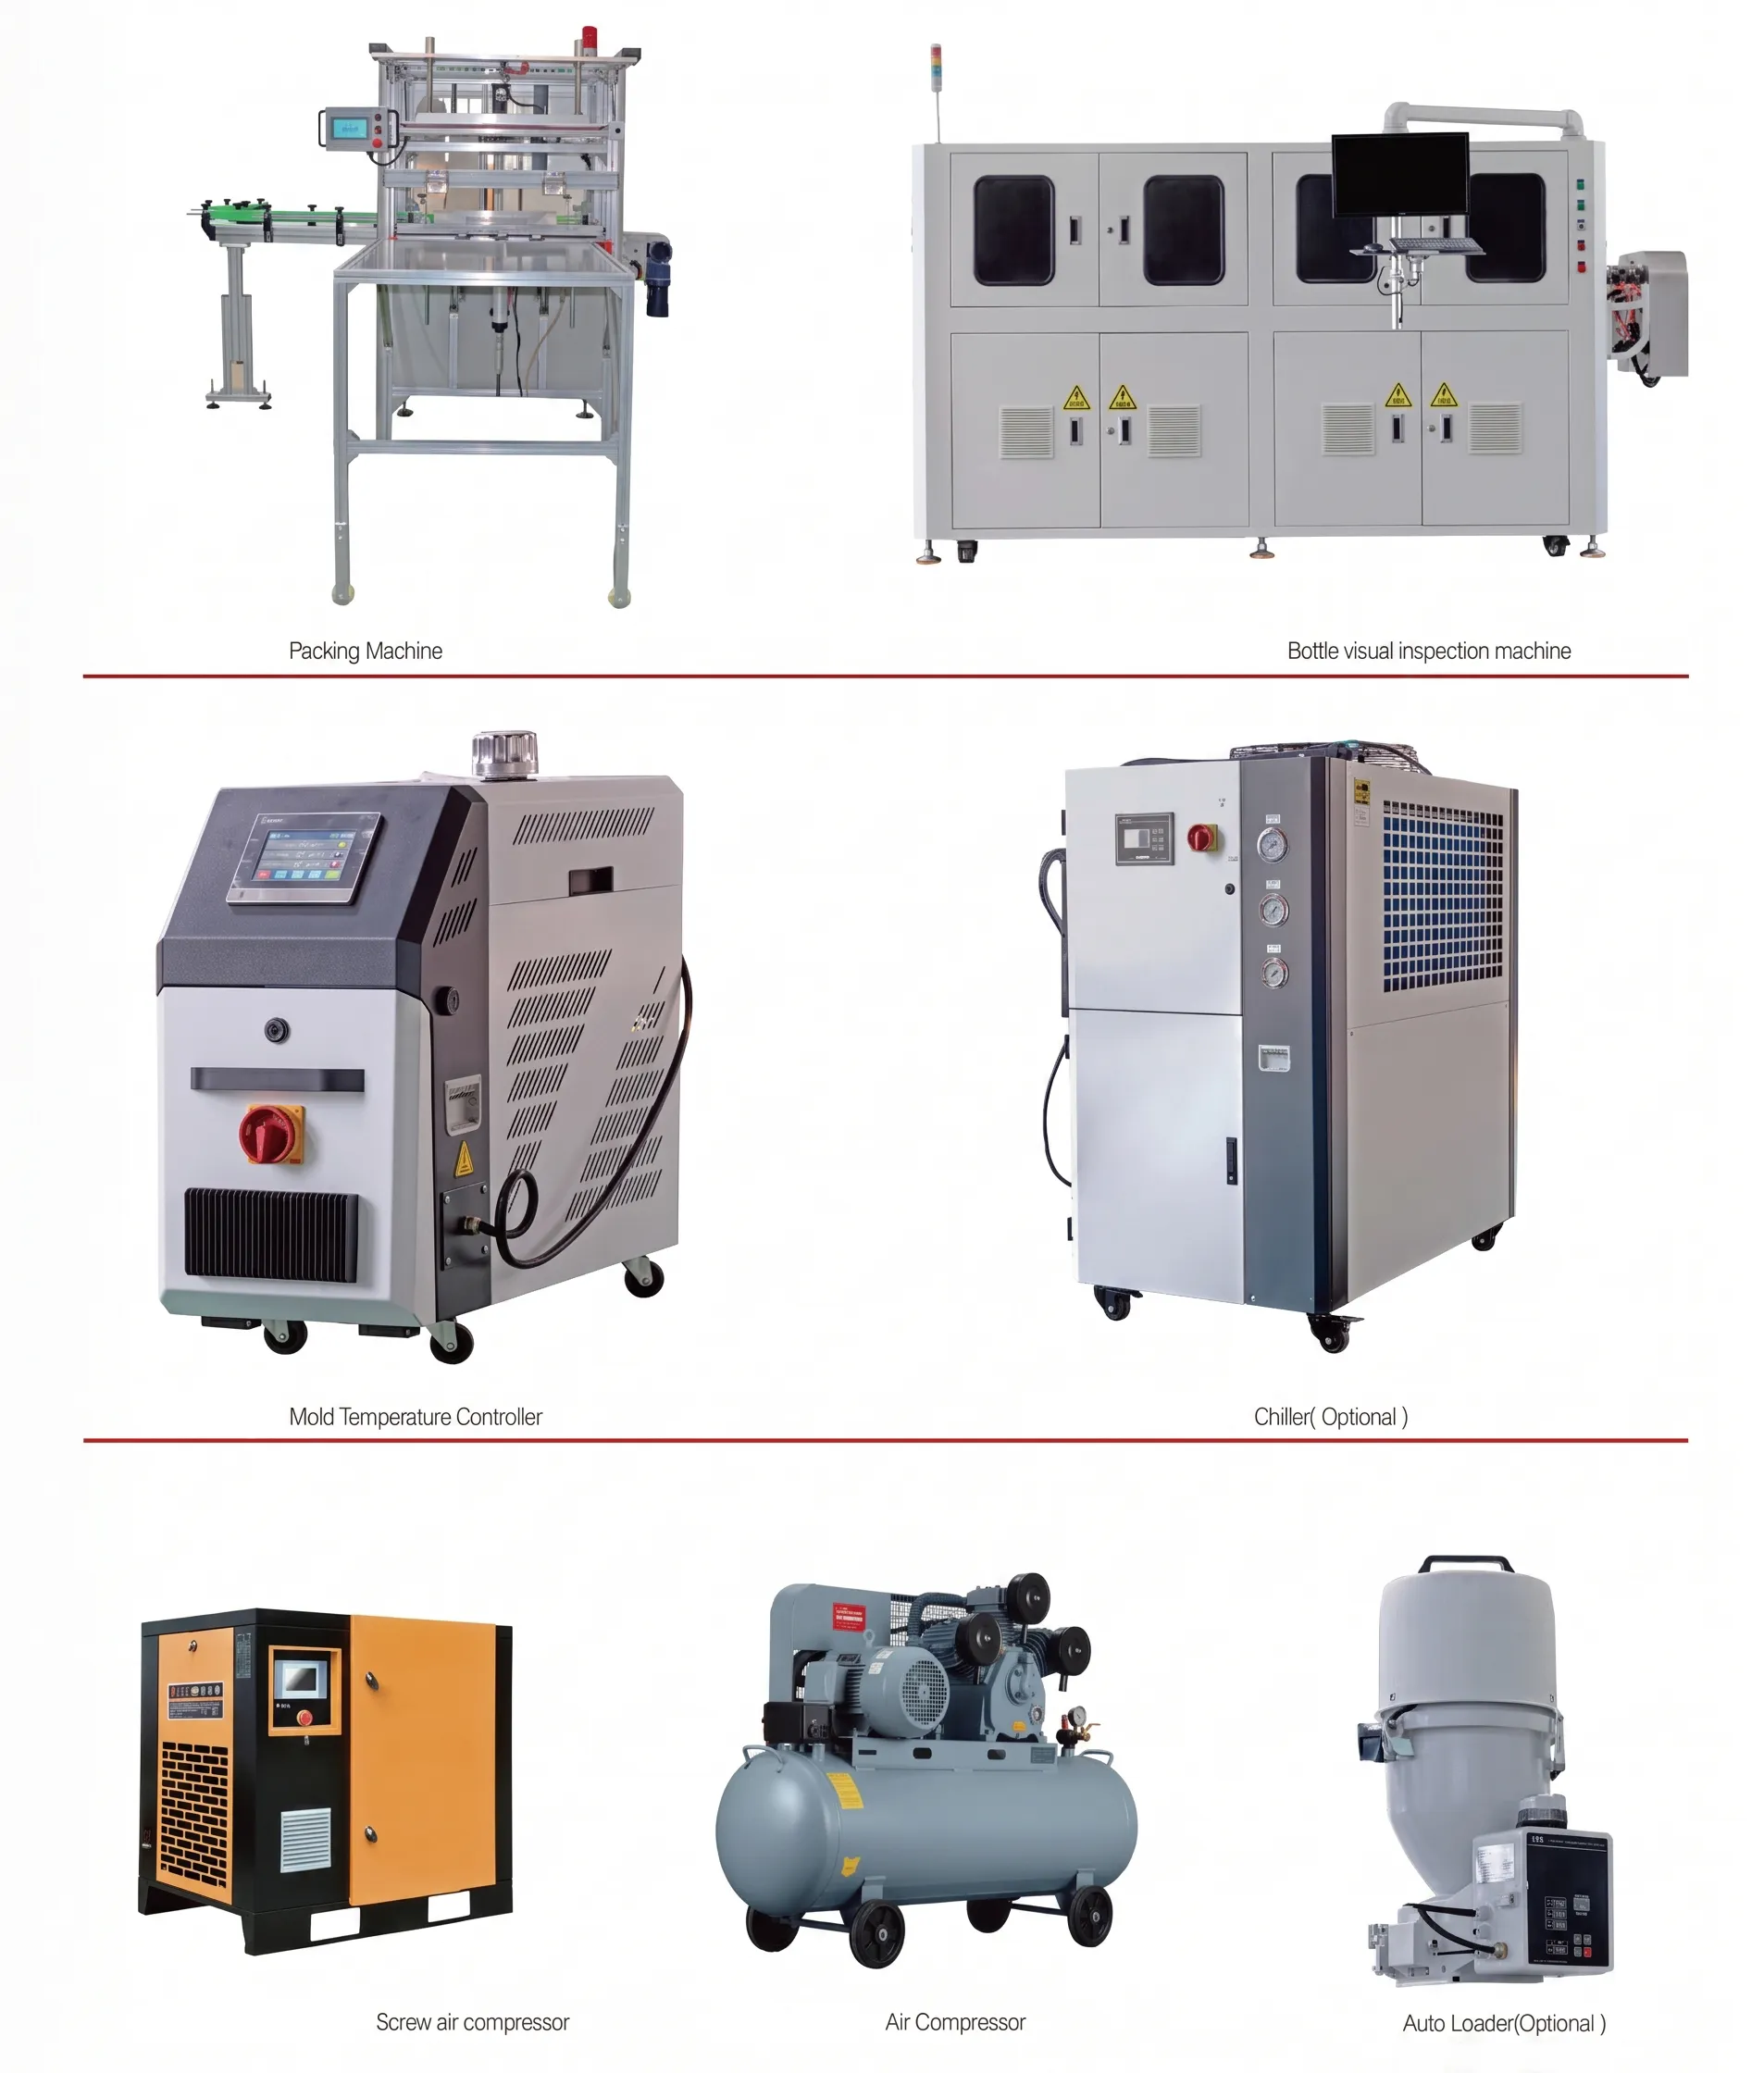
補助機器