注塑吹塑机
注塑吹塑机,又称IBM机,是一种将注塑和吹塑工艺集成于一体的塑料成型制造设备,广泛应用于塑料瓶的生产。IBM机具有精度高、自动化程度高、效率高等特点,能够满足复杂形状塑料瓶的生产需求。随着制造工艺的不断改进、节能环保理念的日益普及,注塑吹塑机的技术也在不断进步。
注塑吹塑机型号
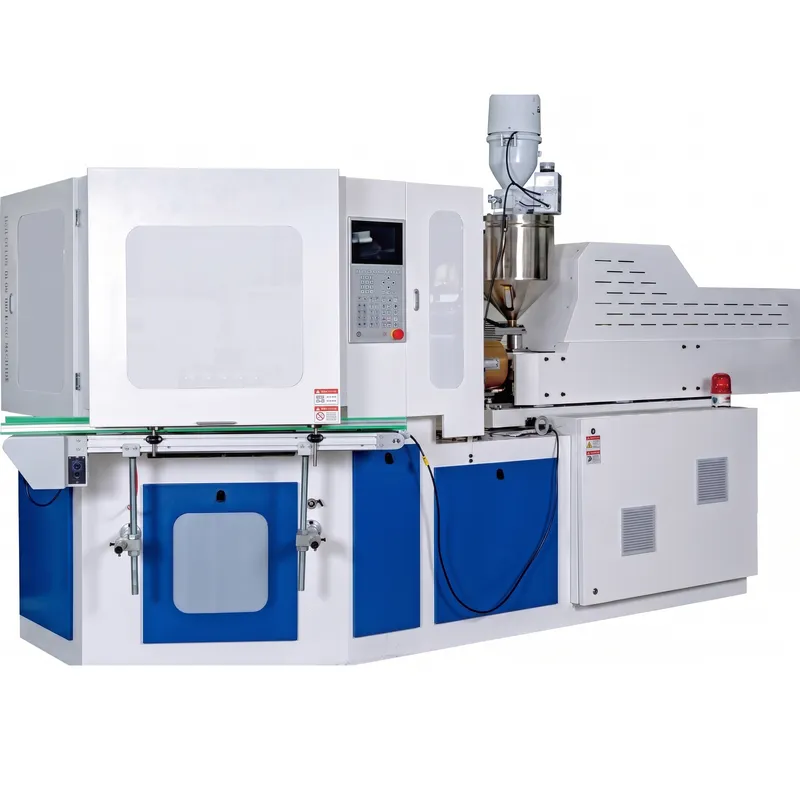
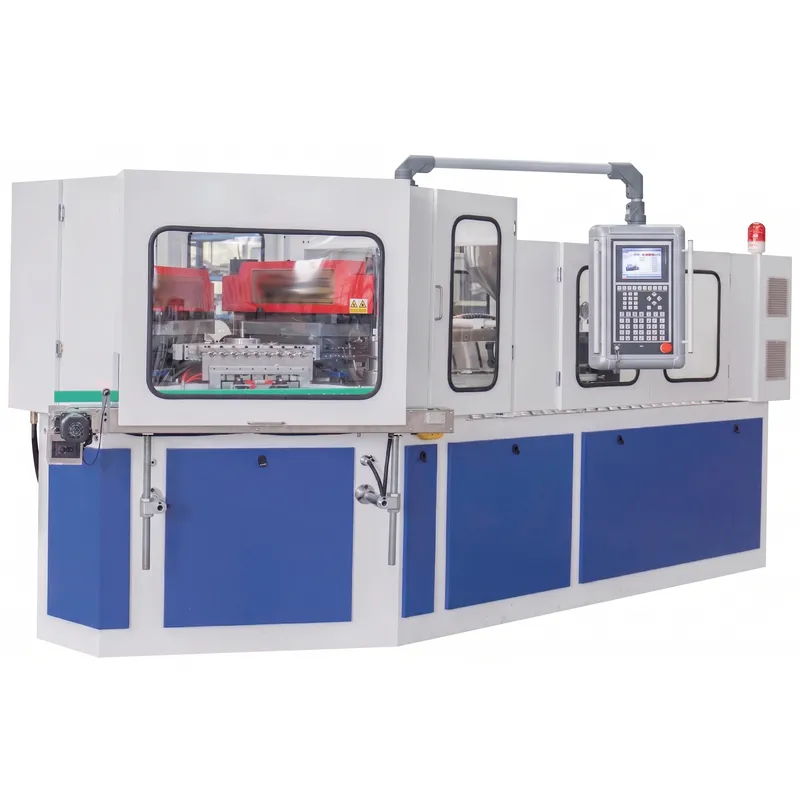
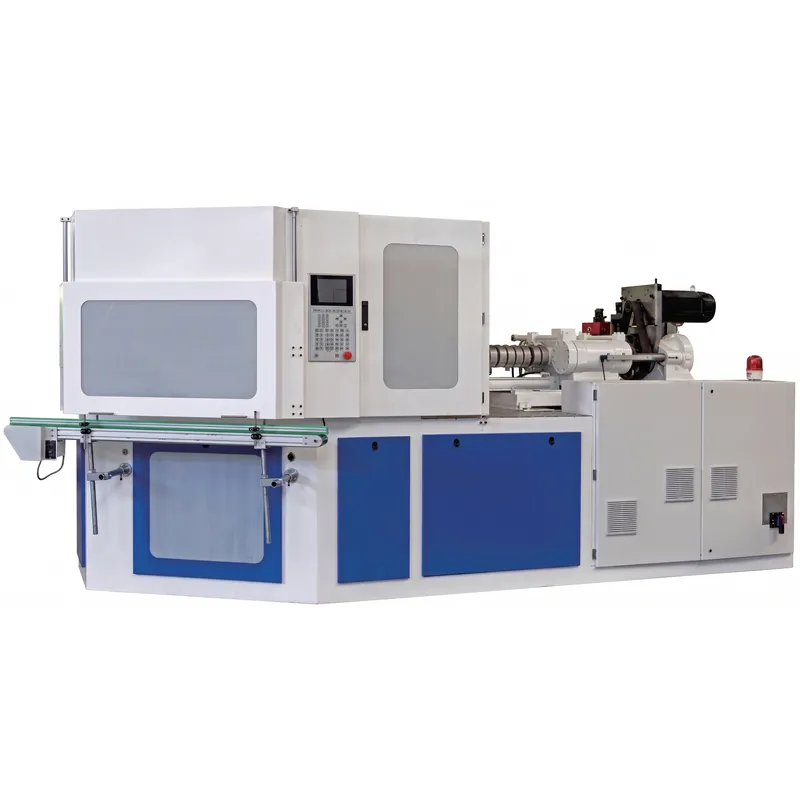
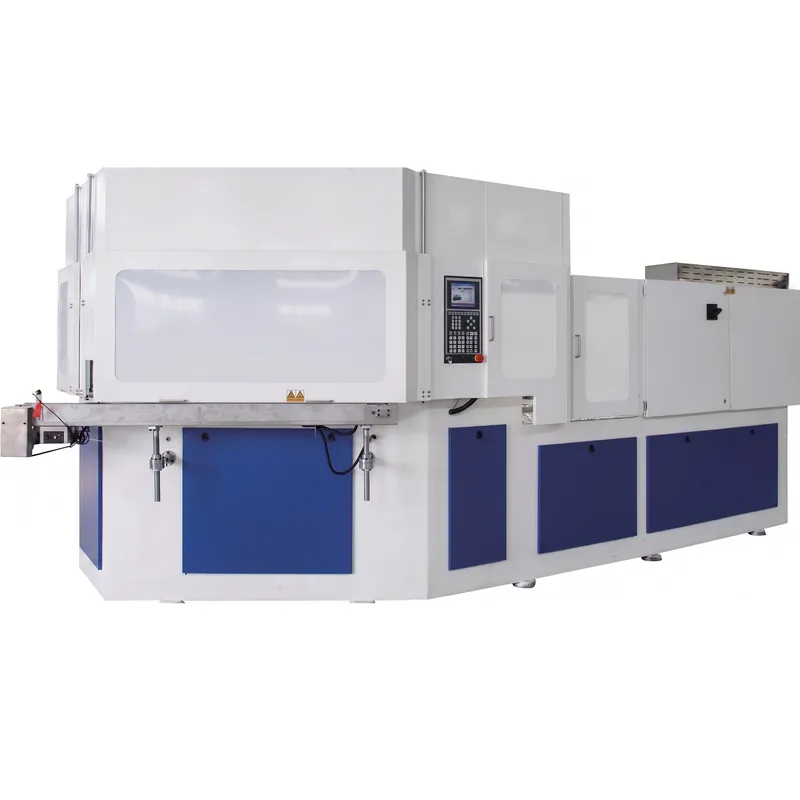
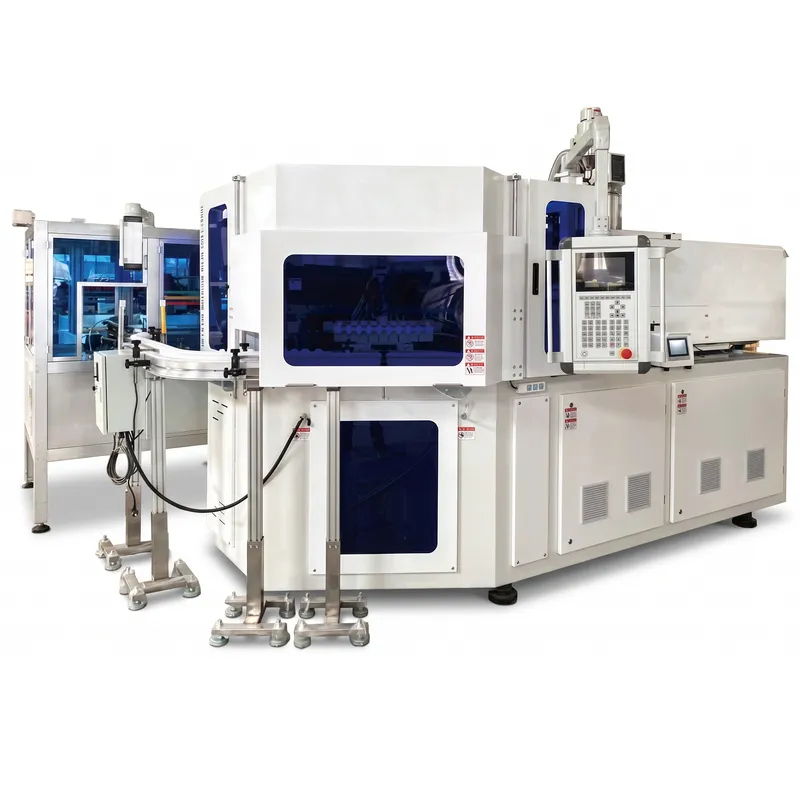
什么是注塑吹塑成型机?
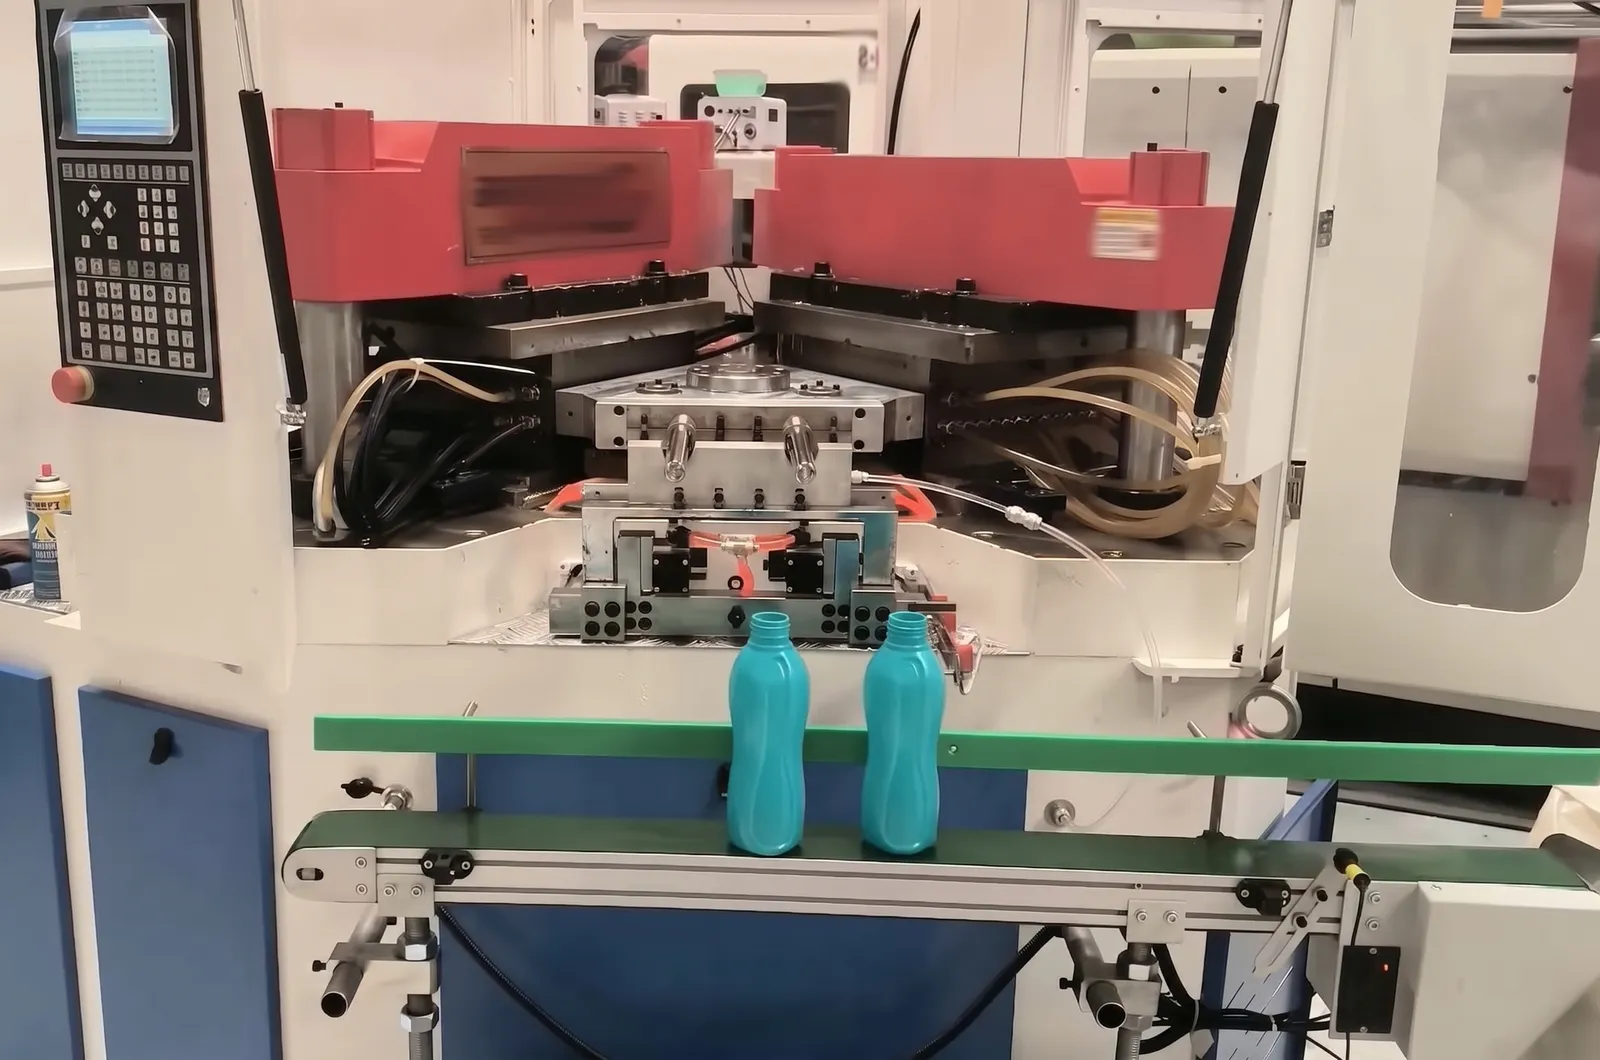
注塑吹塑机,又称IBM机,是一种将注塑和吹塑工艺集成于一体的塑料成型制造设备,广泛应用于塑料瓶的生产。IBM机具有精度高、自动化程度高、效率高等特点,能够满足复杂形状塑料瓶的生产需求。随着制造工艺的不断改进、节能环保的理念日益普及,注塑吹塑机的技术也在不断进步,通过一步成型工艺完成瓶坯注塑、冷却吹塑、自动顶出等多个步骤,从而实现塑料瓶的高精度生产。
与传统的两步成型工艺相比,IBM一体机具有生产周期短、成品一致性好、瓶颈精度高等显著优势。其结构紧凑、自动化程度高,是现代洁净包装行业不可或缺的设备。
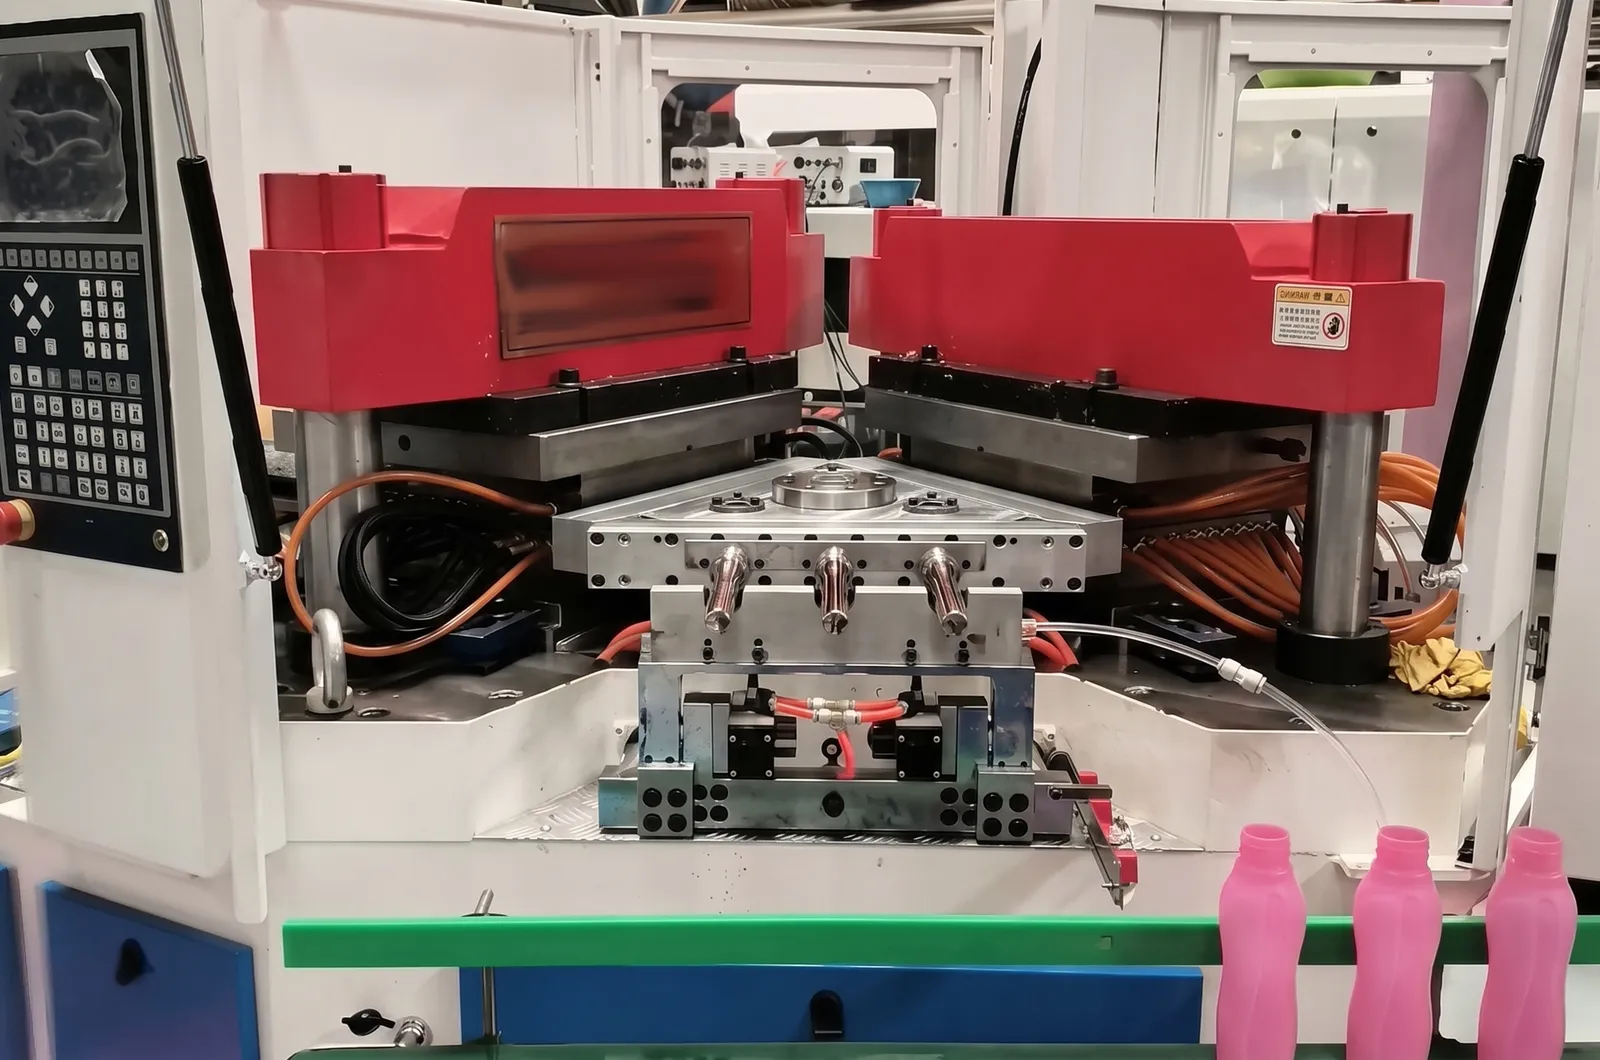
工作原理
1. 预成型注射
在严格控制的温度和压力条件下,熔融材料被精确注入预成型模腔,从而精确成型瓶颈和螺纹,达到严格的尺寸公差。注射循环完成后,待预成型件充分冷却,模具打开,芯轴连同成型的预成型坯料平稳地输送到吹塑工位,进行下一阶段的生产。
2. 吹塑成型
在吹塑工位,高压空气通过芯轴引入,使加热后的预成型坯向外膨胀,直至其精确贴合模腔的轮廓。瓶子的形状和壁厚在此阶段确定,模腔数量则取决于所需的瓶子设计和产量。待充分冷却以稳定最终形状后,模具打开,芯轴连同成型的瓶子一起旋转至脱模工位。
3. 剥离(弹出)
在脱瓶工位,成品瓶无需人工干预即可自动、干净地从冷杆上脱出,然后直接输送至质量检验和包装工序。由于瓶坯注射、吹塑和脱瓶这三道工序在每个机器循环中均在其各自的工位同时进行,因此整个生产过程实现了极高的效率、最小的材料浪费以及在连续运行过程中始终如一的产品质量。
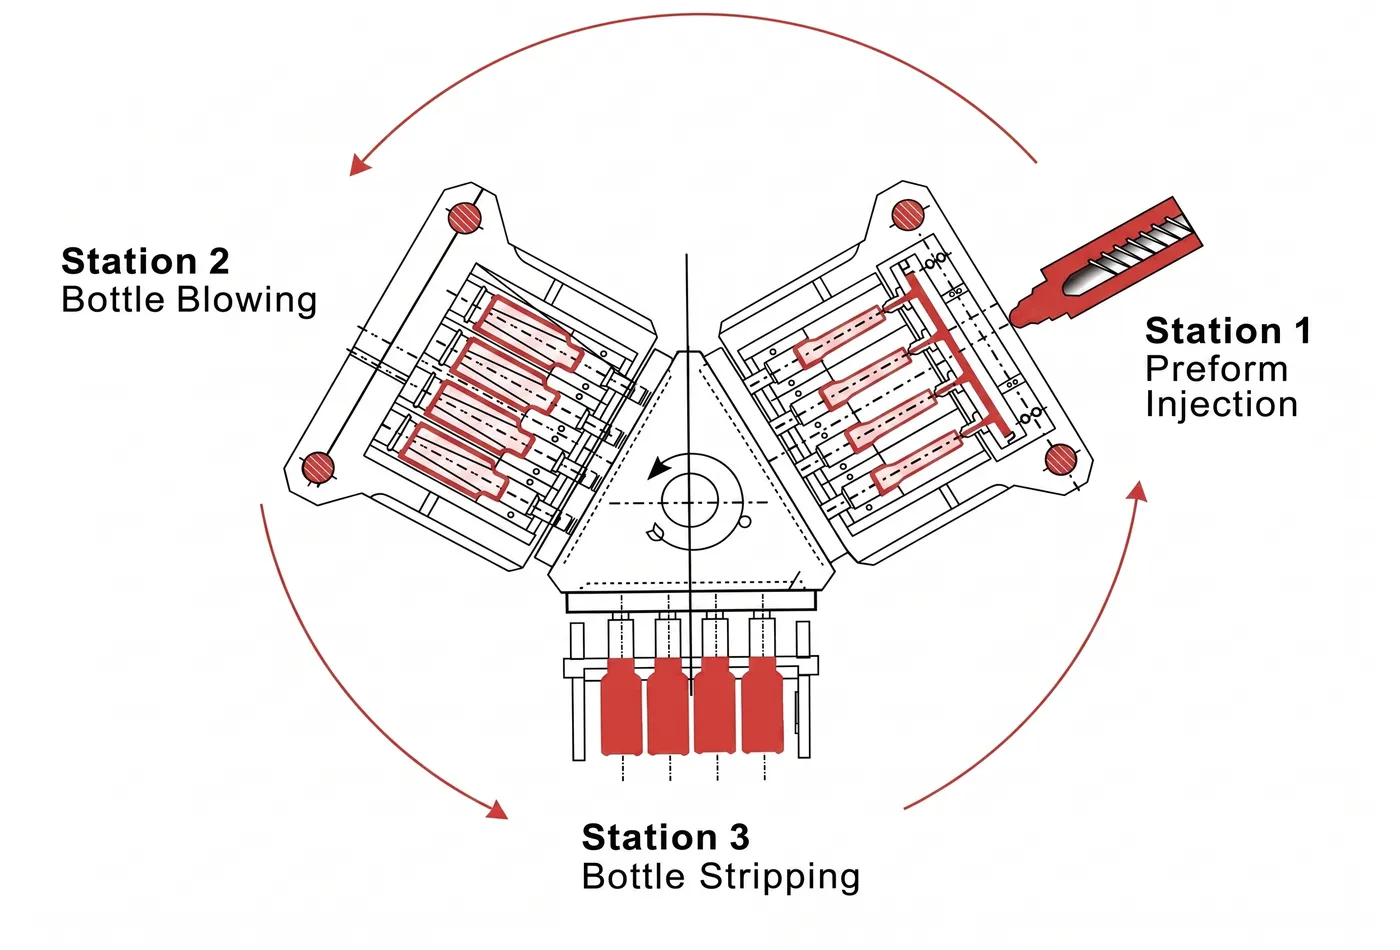
| 1 | 血库制备/注射装置 | 2 | 热跑者 |
| 3 | 芯棒 | 4 | 瓶坯 |
| 5 | 注塑模具 | 6 | 注射站 |
| 7 | 吹气站 | 8 | 吹塑 |
| 9 | 脱衣舞站 |
IBM机器的优势
1. 高精度注塑模具设计
注塑模具采用精密设计,确保瓶颈尺寸一致、同轴度优异,且在每次生产中均能实现可靠的密封性能。这种尺寸精度完全满足医药、化妆品和食品包装应用领域严苛的质量和安全标准。
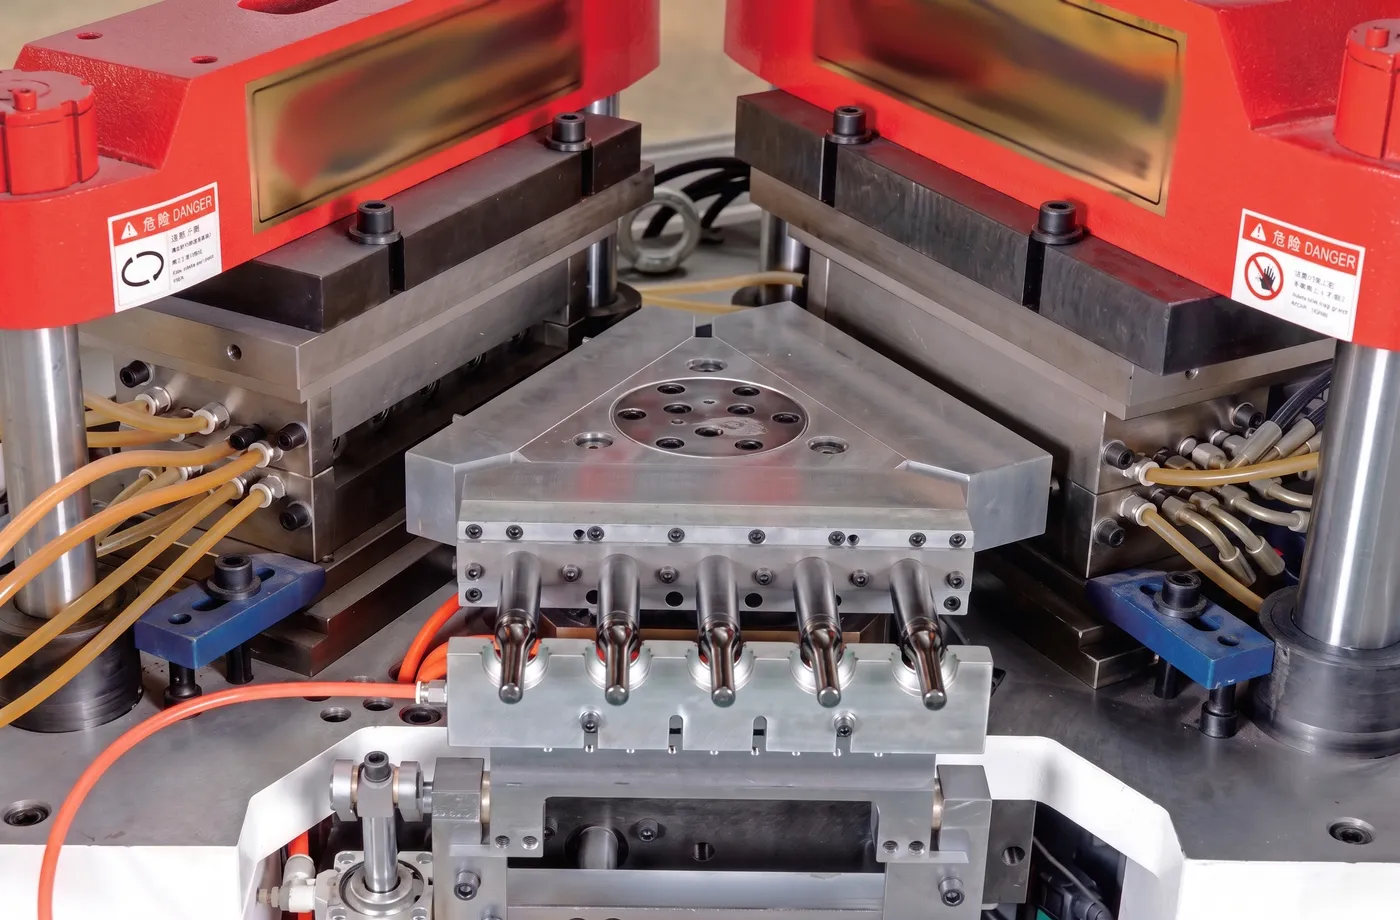
2. 旋转工作台结构
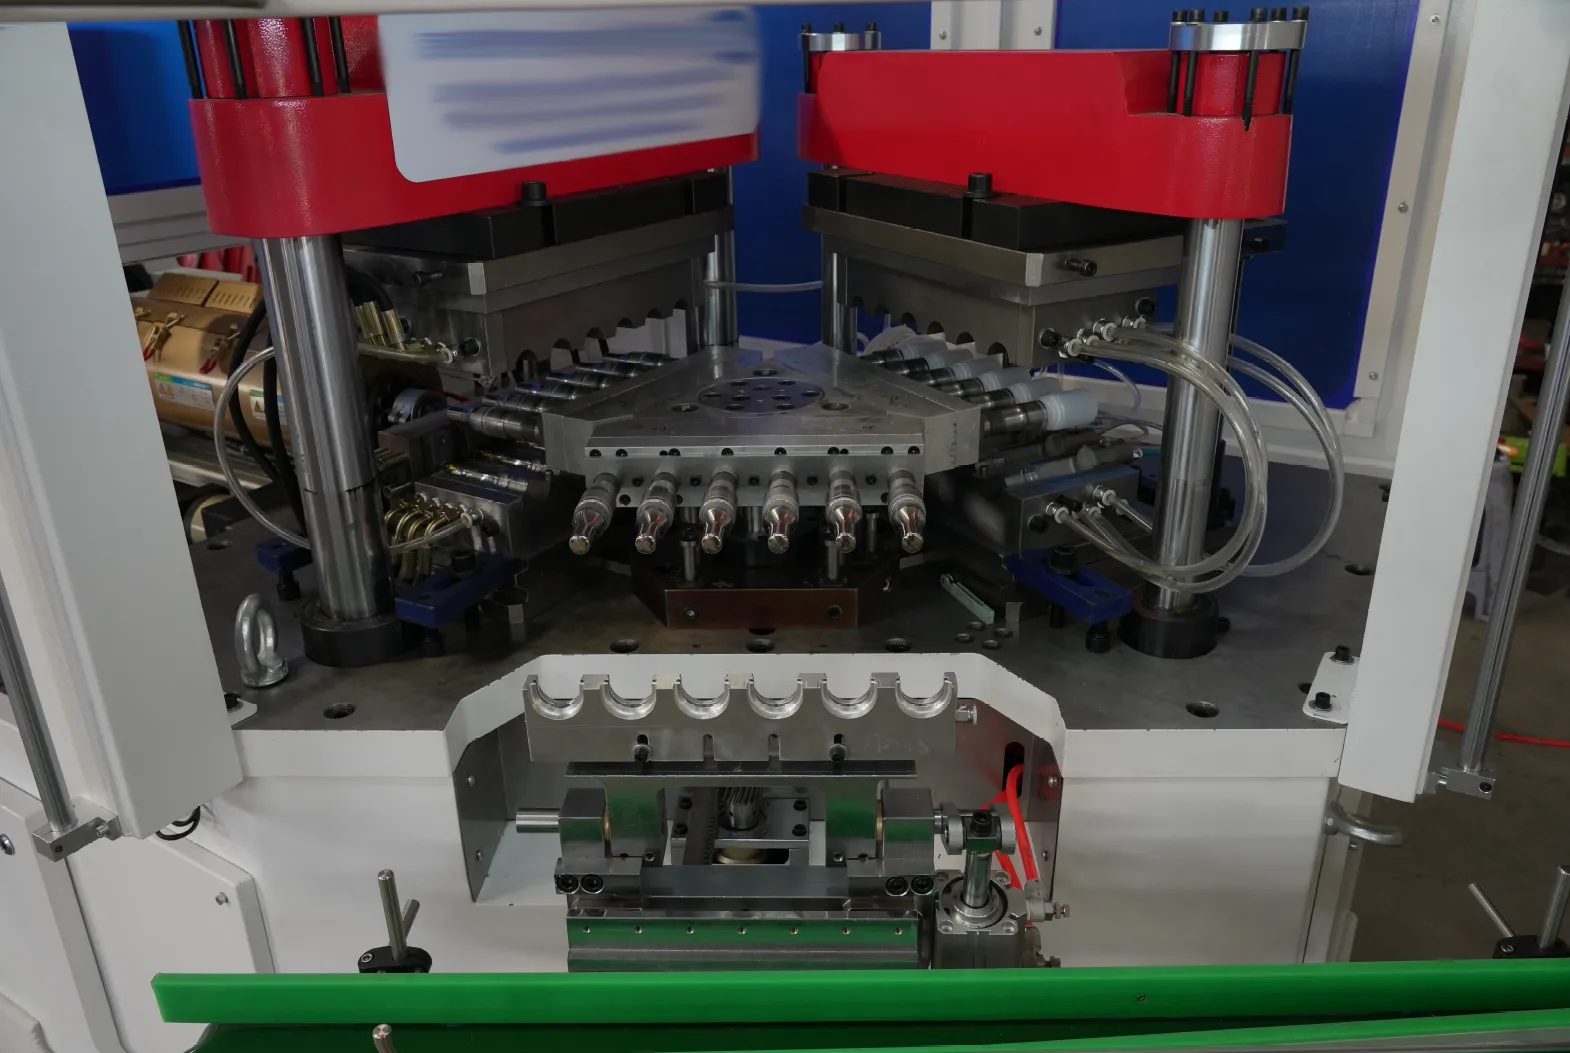
旋转工作台机构可在单个连续循环内,将瓶坯无缝地传递至注塑、吹塑和顶出工位。这种同步多工位布局消除了工序间的空闲时间,最大限度地提高了生产效率,并保持了稳定的生产节奏,从而在不影响尺寸一致性或瓶体完整性的前提下,实现了更高的产量。
3. 智能PLC控制系统
先进的可编程逻辑控制器实时精确地控制着所有关键工艺变量,包括注射压力、熔体温度、吹气时间和冷却时间。操作人员可以存储和调用特定的产品配方,从而显著缩短换型时间,并确保无论班次或操作人员如何,每批产品都能达到相同的质量标准。
4. 节能系统
该机器采用优化的热管理设计,可确保料筒、模具和冷却通道的温度均匀稳定。这种均衡的热分布缩短了成型周期,减少了树脂降解,降低了单位产品的能耗,并在不牺牲生产速度的前提下,支持了环保型生产目标。
5. 自动脱模装置
瓶子通过专用的脱模机构自动从芯轴上脱落,无需在此阶段进行人工移除。可控的脱模力可防止表面划伤、变形或瓶颈损坏,从而直接降低废品率,减少对人工的依赖,并在长期连续运行中降低单位生产成本。
6. 无污染的成型环境
机器框架和模具区域采用坚固的密封外壳,可有效阻隔空气中的灰尘、颗粒物和环境污染物,防止其在生产过程中进入模腔。这种内置的污染控制功能对于药品小瓶、眼药水瓶和医疗容器尤为重要,因为这些产品的洁净度是不可妥协的监管要求。
注塑吹塑机的应用
1. 食品和饮料
食品饮料行业高度依赖注塑吹塑成型工艺来实现安全高效的包装。制造商利用该工艺生产用于盛装牛奶、果汁、酱料和调味品的塑料瓶、罐和瓶盖。IBM 机器生产的食品包装符合美国食品药品监督管理局 (FDA) 和美国食品药品监督管理局 (GMA) 的严格规定,确保消费者安全。
- 注塑吹塑成型工艺能够大批量生产质量稳定的定制容器。
- 食品级塑料,如PET和HDPE,具有耐用性和耐化学性。
- 该工艺可形成密封包装,从而保持食品新鲜度并延长保质期。
- 复杂的形状和严格的公差有助于保持包装的完整性并防止泄漏。
- 耐高温容器可在储存和运输过程中保护食品和饮料。
这项技术使食品饮料行业能够为各种产品提供安全、美观、可靠的包装。
2. 化妆品和个人护理
化妆品和个人护理行业之所以重视注塑吹塑工艺,是因为它能够打造美观实用的包装。企业利用这种工艺生产乳液瓶、除臭棒和化妆品罐。与ISBM机器相比,IBM机器能够实现定制模具设计,使品牌能够通过独特的形状和符合人体工程学的设计来打造差异化的产品。
食品瓶
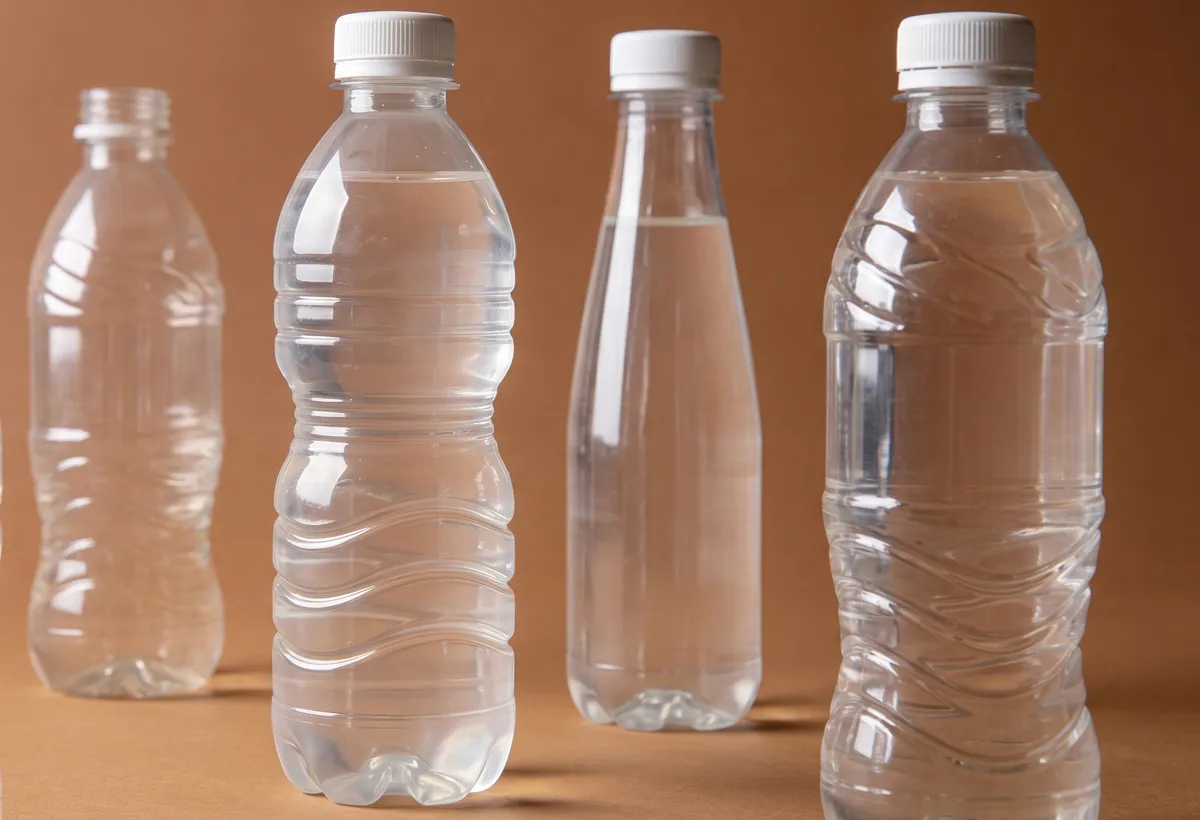
饮料瓶
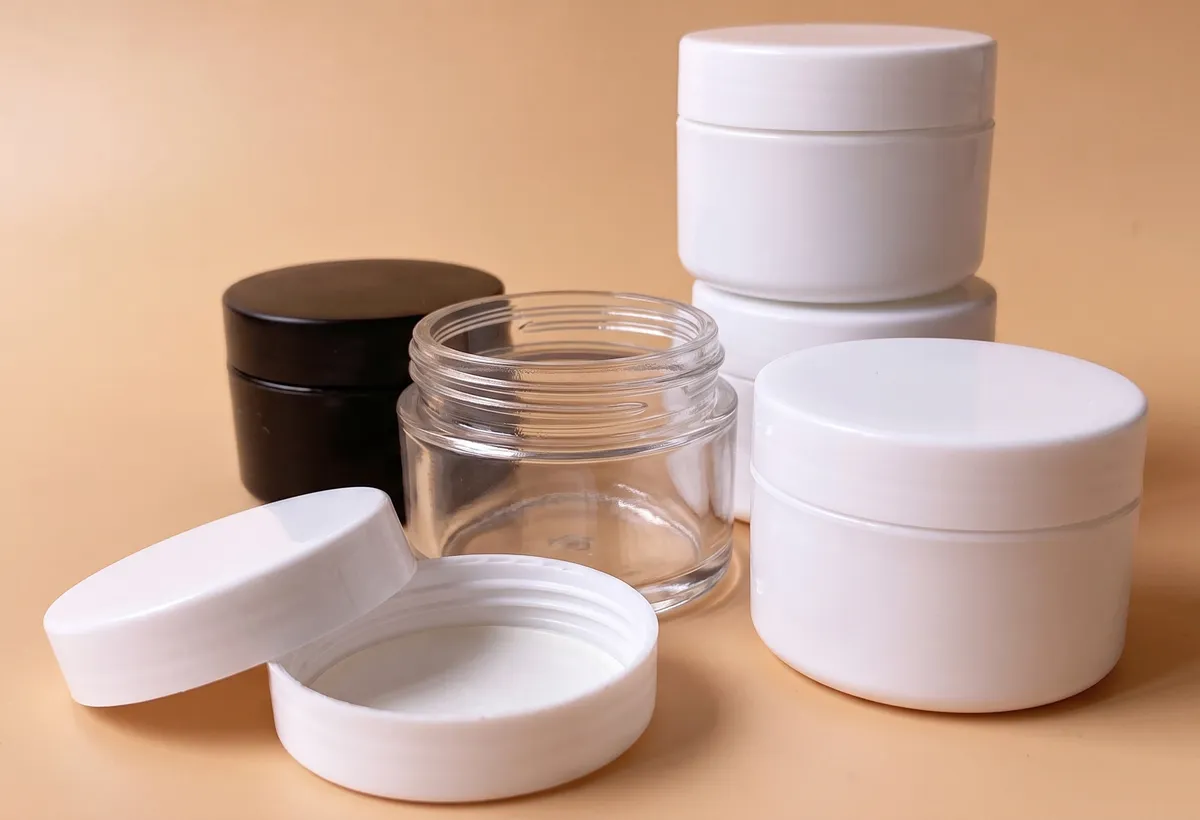
化妆品瓶
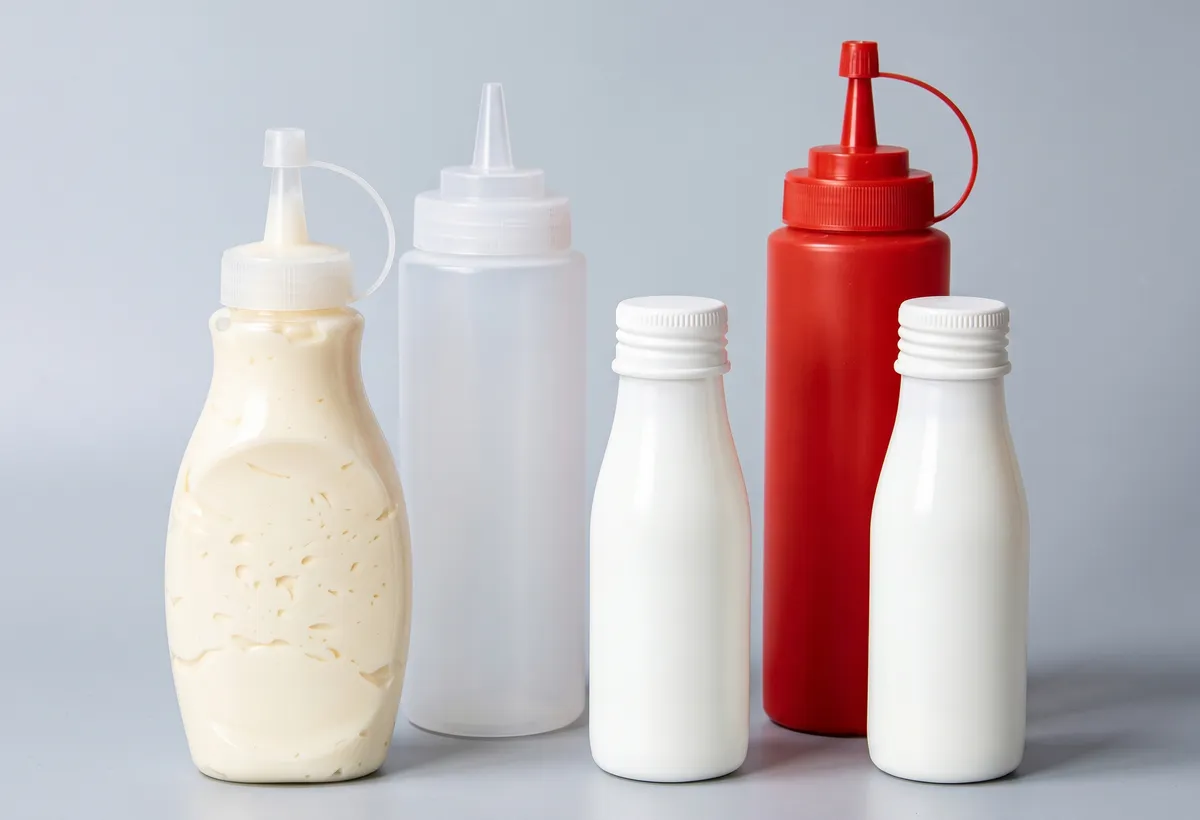
调味瓶
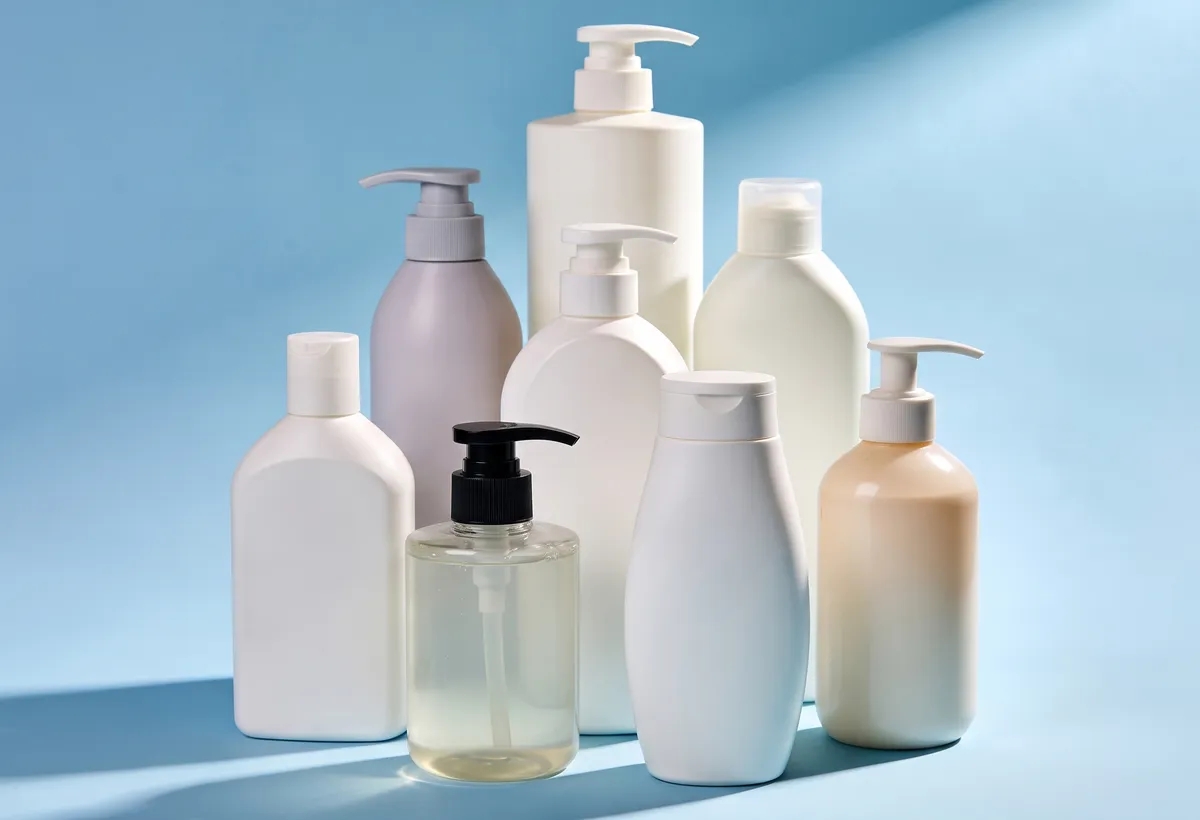
洗发水瓶
沐浴露瓶
3. 制药
制药公司依赖注塑吹塑成型技术生产用于盛装药品、糖浆和保健品的精密塑料容器。该工艺生产的ISBM瓶和西林瓶符合全球监管标准。PET瓶因其透明度高、强度高、重量轻等特性,成为药品包装的主流选择。这些容器具有优异的阻隔性能,能够有效防止水分和氧气的侵入,从而保持药物的稳定性和延长保质期。
制造商在洁净室环境中使用IBM机器来维持无菌环境。自动化检测系统对生产的每个阶段进行质量和合规性检查。防篡改和儿童安全锁扣提高了安全性。注塑成型的颈部封口确保密封牢固,防止泄漏和污染。药品包装必须通过严格的化学相容性和机械强度测试,因此注塑吹塑成型是该行业的首选工艺。
4. 化学品
化工生产商采用注塑吹塑工艺生产包装组件,例如瓶盖、封盖、计量盖、泵和喷雾器。该工艺通过选择合适的聚合物(例如高密度聚乙烯 (HDPE)、低密度聚乙烯 (LDPE) 和聚对苯二甲酸乙二醇酯 (PET))来确保产品的耐化学性和安全性。这些材料能够承受腐蚀性化学品和环境压力。
- 快速注塑成型技术可以快速制作原型并进行兼容性测试。
- 设计特点包括均匀的壁厚和安全机制,例如儿童安全锁扣。
- 质量控制包括尺寸检验、泄漏测试和材料验证。
注塑吹塑成型可提供耐用、安全且可定制的包装组件,满足化工行业对可靠产品密封的需求。
眼药水瓶
化学瓶
药瓶
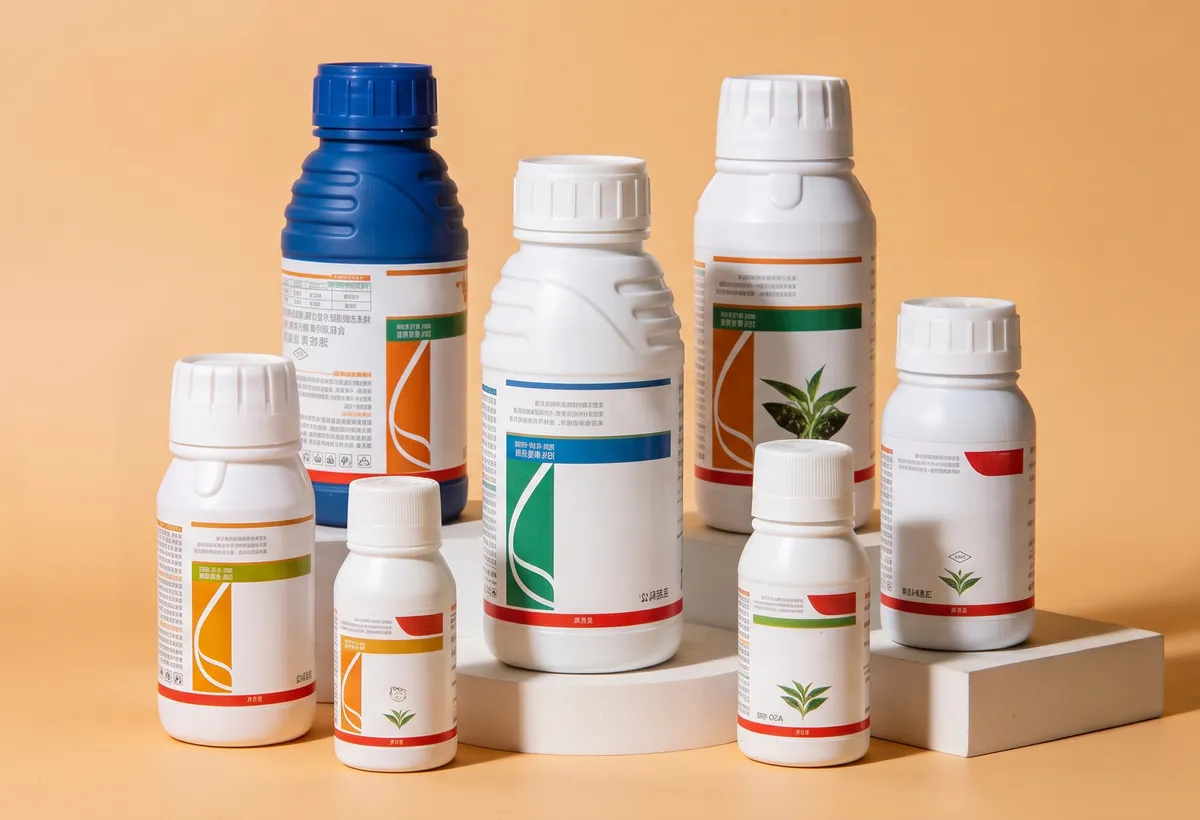
农药瓶
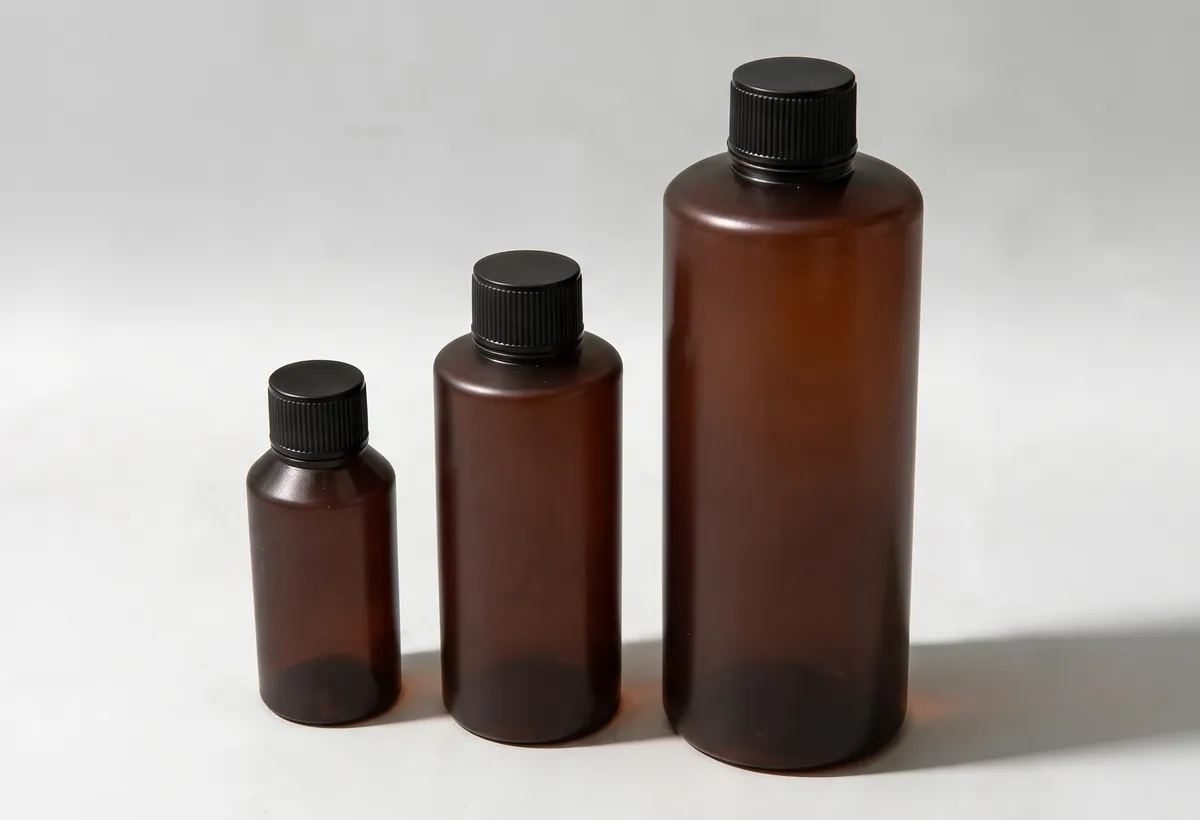
药用干糖浆瓶
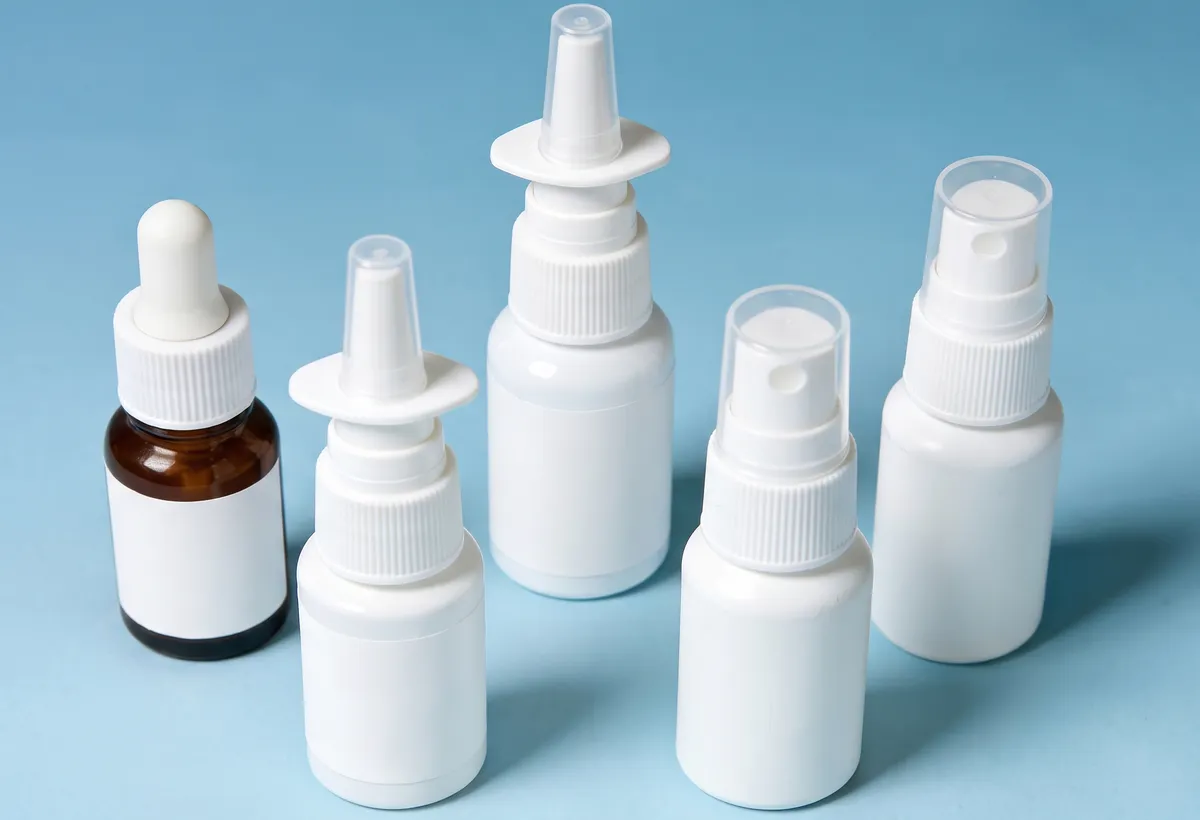
药用喷雾瓶
注塑吹塑成型与挤出吹塑成型
这种差异会影响瓶颈精度、壁厚控制、修整废料、模具结构、材料性能、循环稳定性以及每种工艺能够高效生产的瓶子类型。
注塑吹塑成型(IBM)
- 注射: 将熔融塑料注入芯棒周围,形成精确的预成型件和颈部饰面。
- 吹: 瓶坯被送到吹瓶工位,并在瓶模内充气。
- 脱衣舞: 成品瓶子无需修剪闪光即可取下。
挤出吹塑成型(EBM)
- 挤压: 熔融塑料向下挤出,形成一个称为型坯的空心管。
- 夹紧: 模具闭合,将坯体包裹住,并捏掉多余的材料。
- 吹干和修剪: 空气形成瓶子,冷却后必须修剪闪光部分。
IBM 与 EBM 使用的原材料不同
这两种工艺都可以使用常见的包装塑料,但材料的选择应始终根据瓶子的几何形状、密封要求、监管要求和生产稳定性进行验证。
IBM 与 EBM 流程差异
| 特征 | 注塑吹塑成型(IBM) | 挤出吹塑成型(EBM) |
|---|---|---|
| 起始形式 | 注塑成型预成型件 | 挤压坯料 |
| 颈部精度 | 高得惊人;颈部采用注塑预成型工艺。 | 标准型;取决于模具闭合、修整和颈部校准。 |
| 废料/废弃物 | 零闪光,工艺浪费极低 | 产生的闪光需要修剪和回收 |
| 最佳容器尺寸 | 小型至中型精密瓶 | 中型至大型空心容器 |
| 模具初始成本 | 精密工具和芯棒的前期投资较高 | 许多大型空心容器的初始模具成本较低 |
| 最佳应用 | 药瓶、滴管、化妆品、实验室容器 | 大牛奶罐、洗涤剂桶、塑料桶、复杂的把手 |
| 质量优先 | 尺寸一致性、洁净的生产工艺和密封可靠性 | 尺寸灵活性、产量和集装箱体积经济性 |
IBM 和 EBM 的常用瓶装应用
| 应用 | 更合身 | 为什么这很重要 |
|---|---|---|
| 药瓶 | 注塑吹塑 | 精确的瓶颈加工、洁净的生产流程和稳定的密封性能通常比低廉的模具成本更为重要。请参阅药瓶制造指南。对于医疗和药品包装,请阅读专门的医疗包装工艺对比。 |
| 滴眼液瓶和鼻腔喷雾瓶 | 注塑吹塑 | 小剂量包装需要精确的瓶颈几何形状和一致的尺寸。请查阅药用滴眼液包装解决方案。 |
| 化妆品罐和小型日常化学品瓶 | 注塑吹塑 | 表面光洁度、尺寸控制和减少修边废料可提高产品质量。探索化妆品瓶装机械的应用。 |
| 塑料桶、油桶和大型容器 | 挤出吹塑 | 大体积和灵活的空心形状通常更适合用 EBM 设备加工。 |
| 大型工业空心零件 | 挤出吹塑 | 即使需要修整,EBM 也能处理更大的型坯和更宽的产品形状。 |
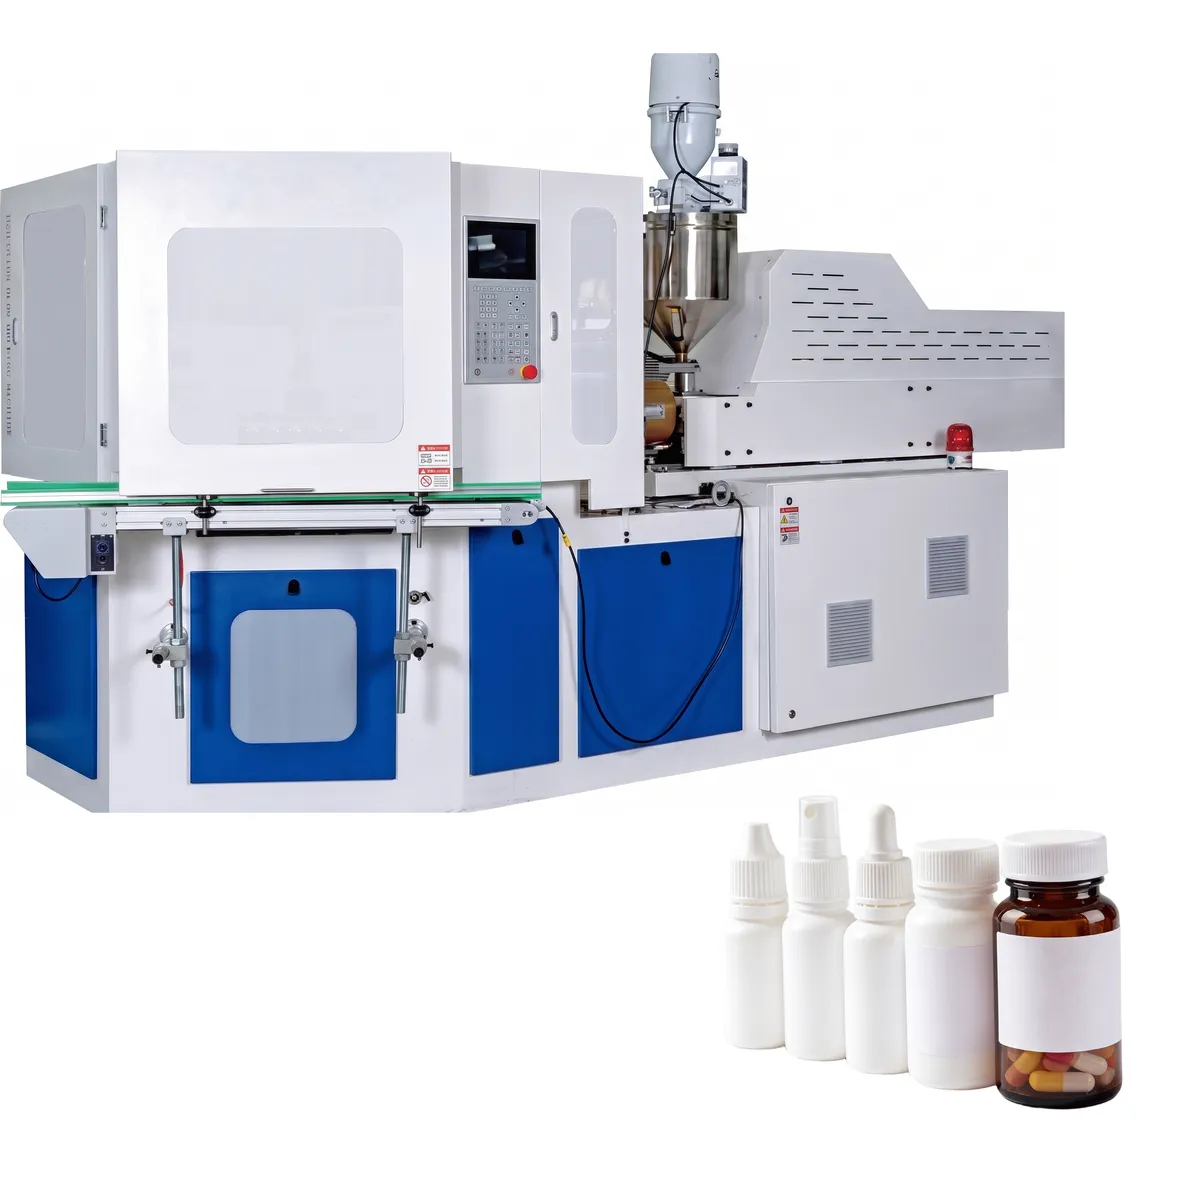
IBM机器
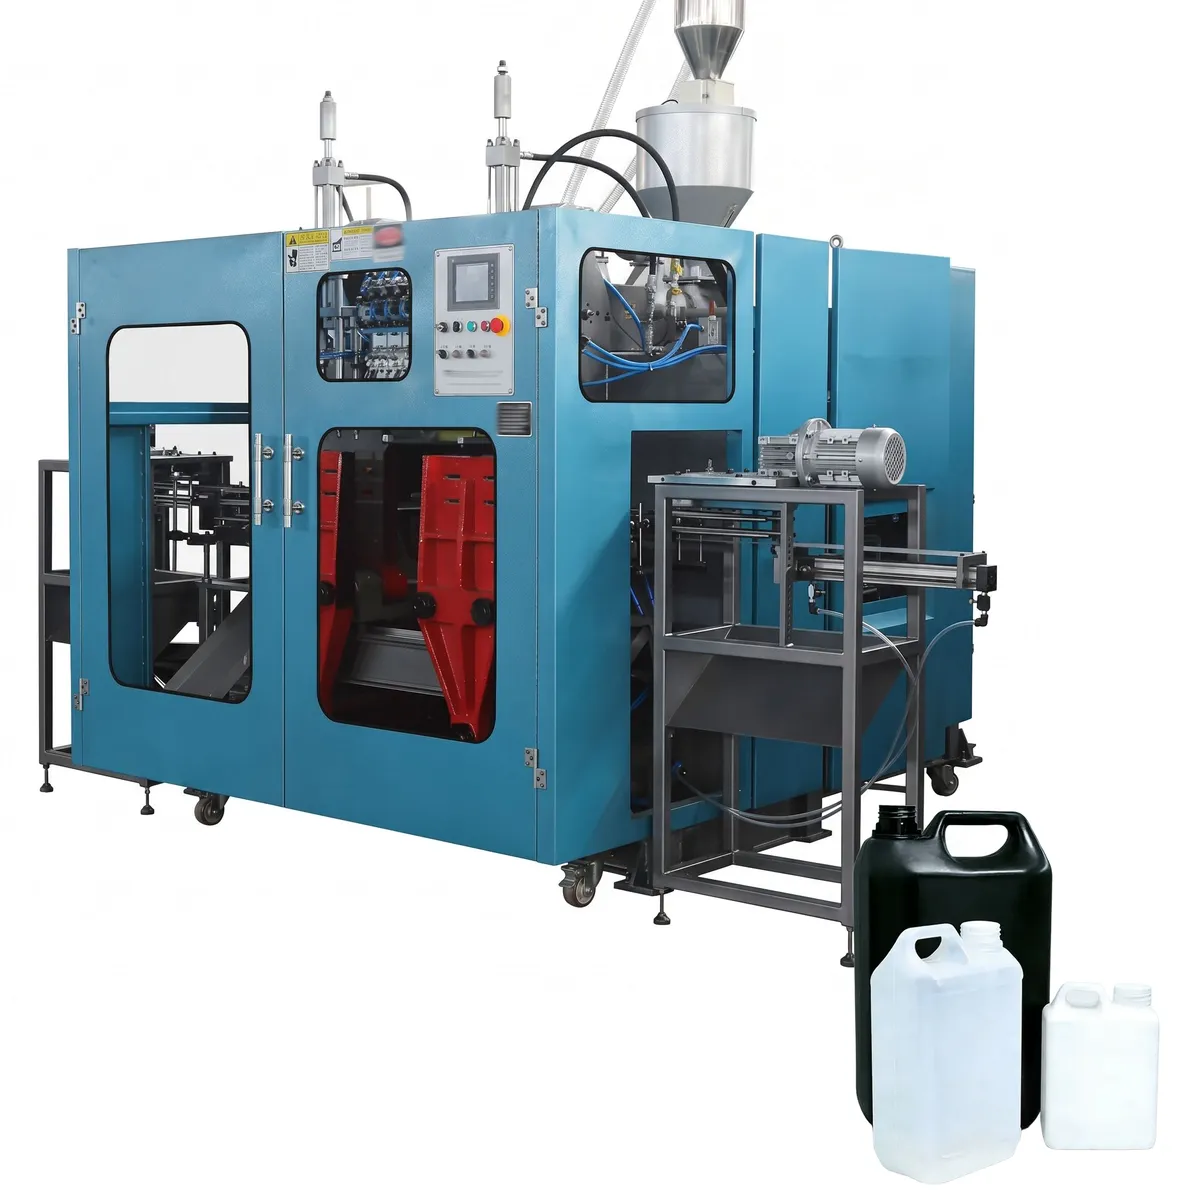
EBM机器
ZQ系列自动模具特性
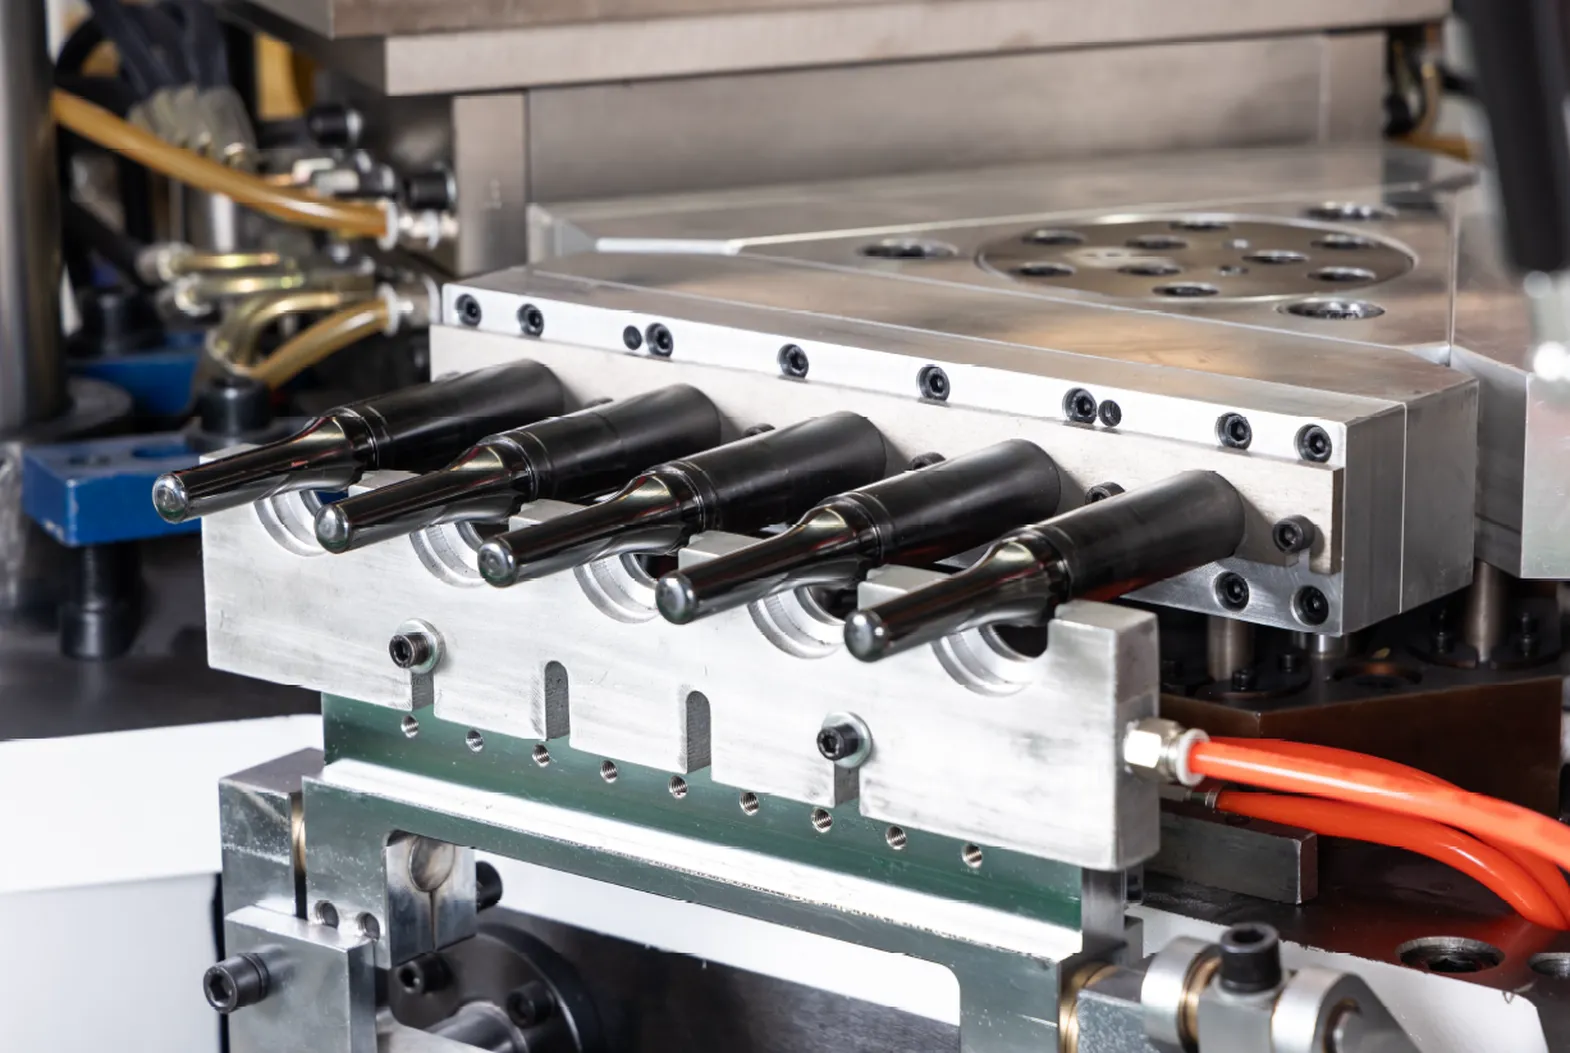
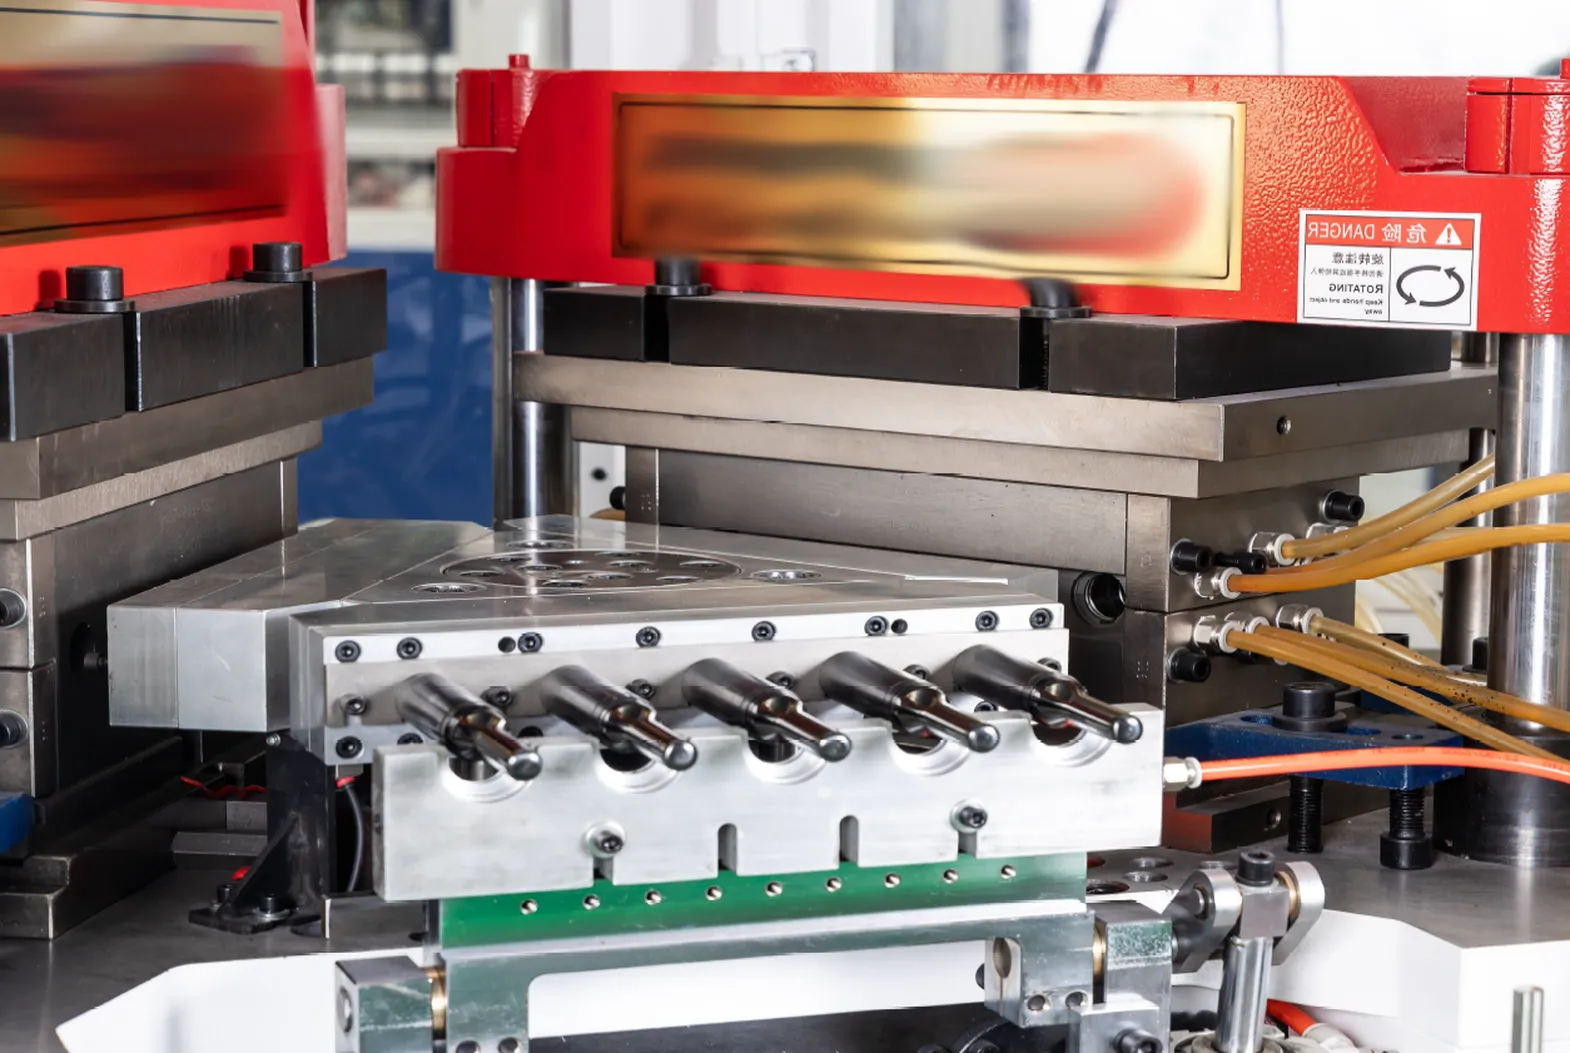
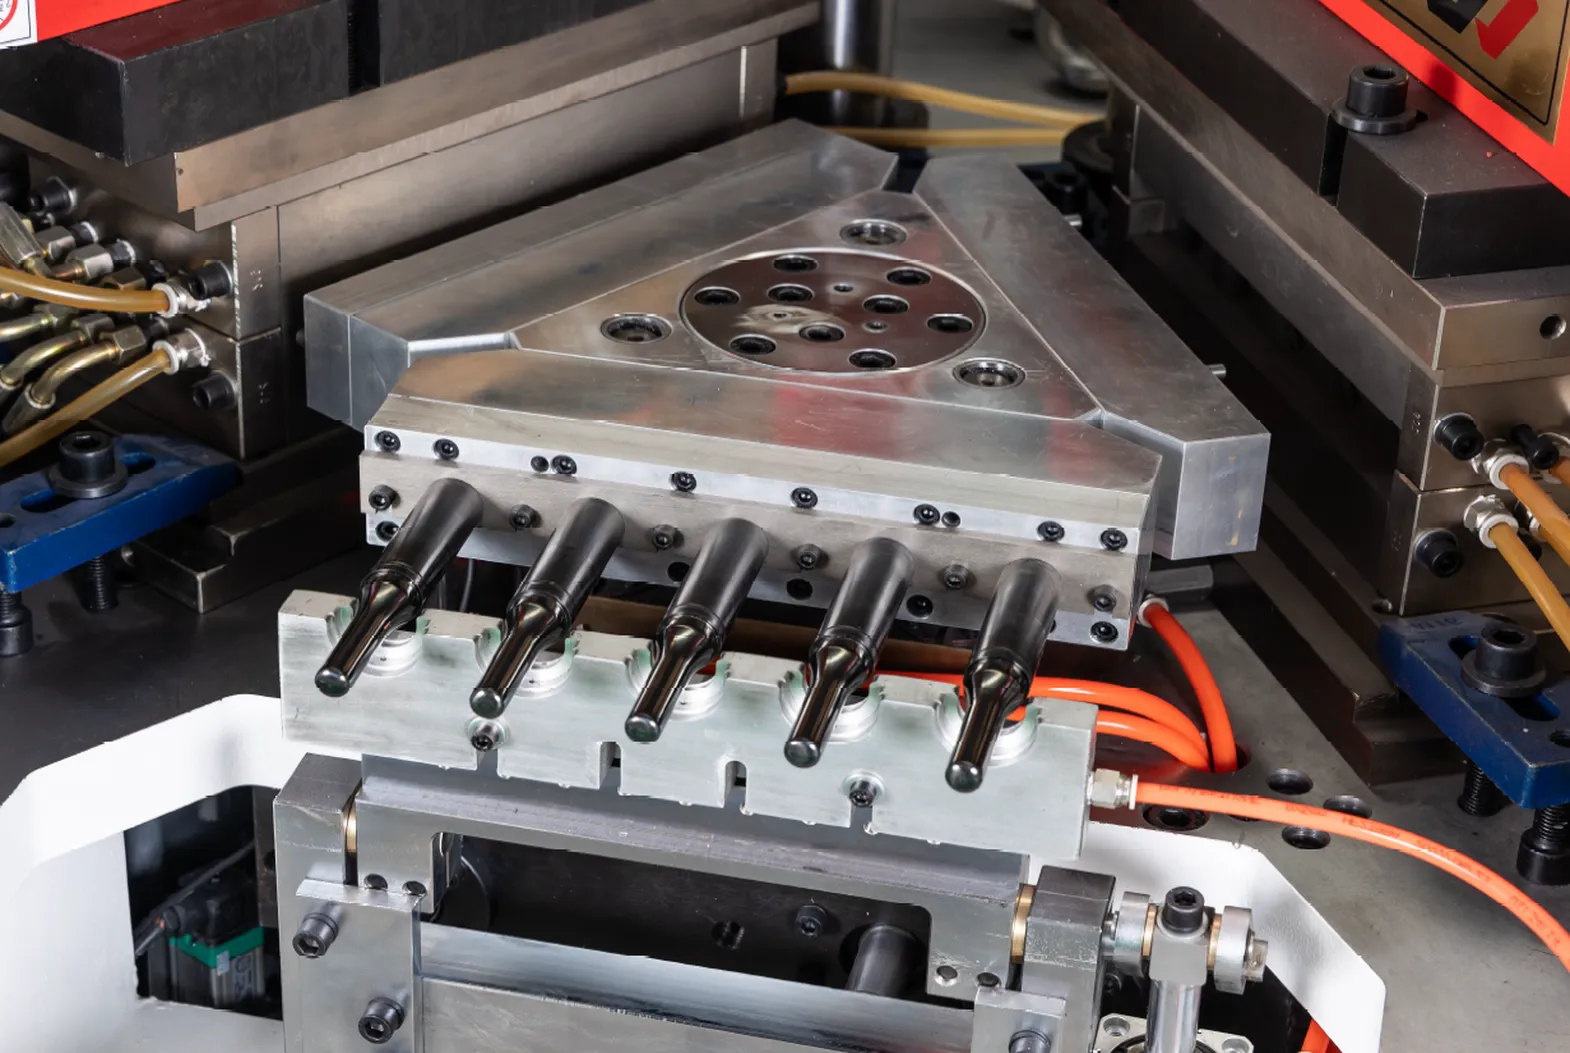
1. 该活动设计了注塑模具的型腔和颈部,并专门设计了油道,可以方便地进行更换,以保证管坯尺寸和稳定的温度。
2. 注塑模具材料采用进口S136钢合金或4Cr13不锈钢。高强度钢材提高了模具的使用寿命。
3. 优化的热流道系统和瓶胚设计,确保克重偏差和壁厚偏差最小化。特殊的芯轴结构可保持快速成型周期和良好的型芯冷却效果。
4. 口径和螺纹尺寸准确,密封性为 100%。
5. 瓶口和瓶底没有毛刺和杂质。
6. 产品尺寸、重量、模线和瓶身厚度一致。
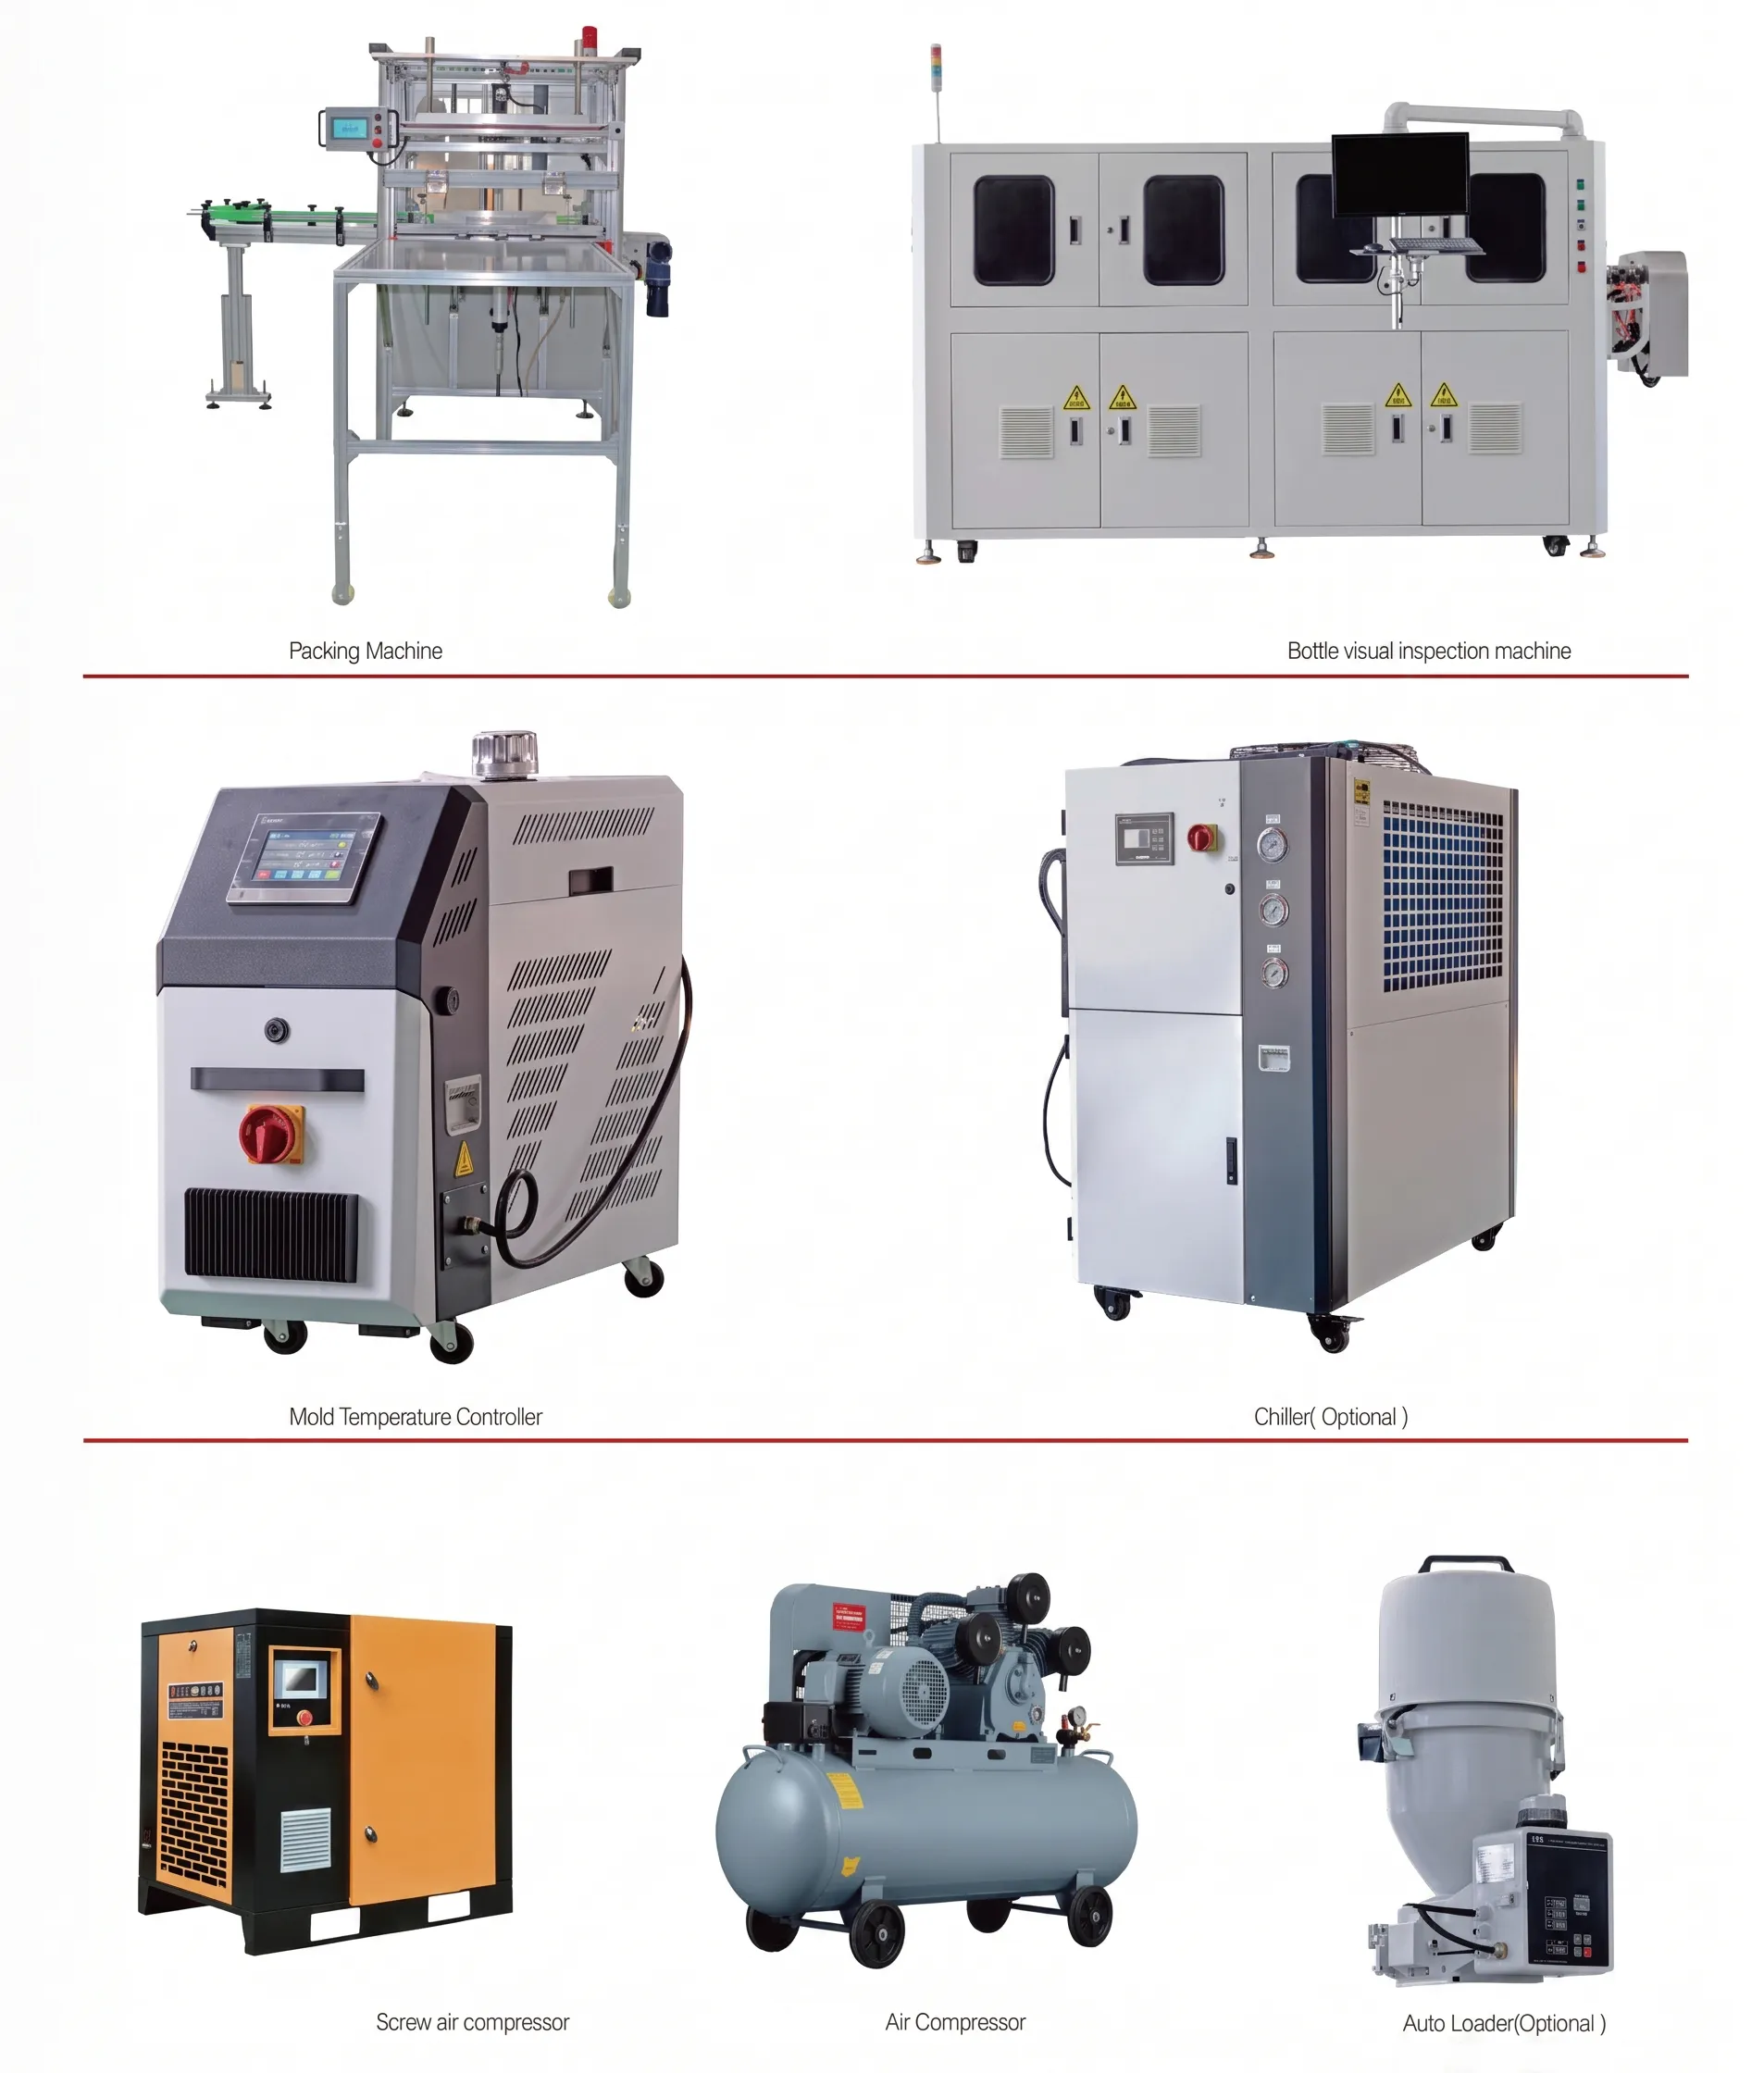
辅助设备