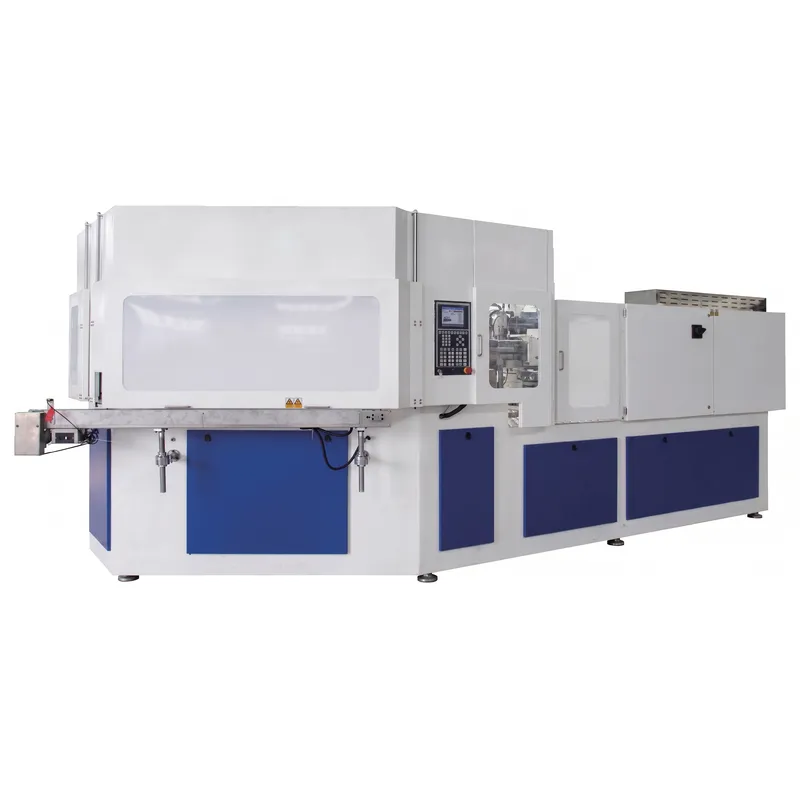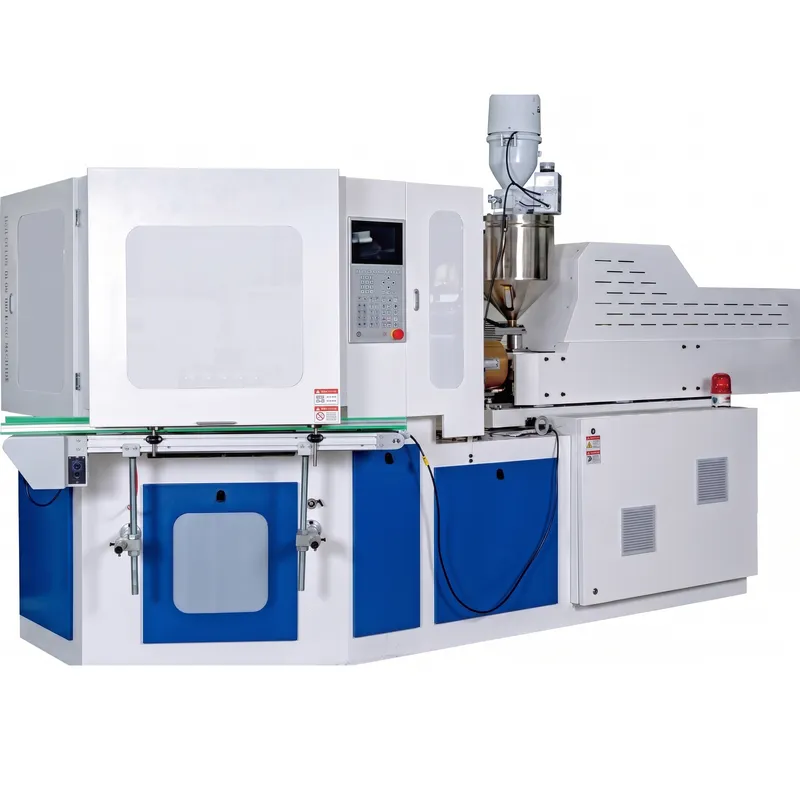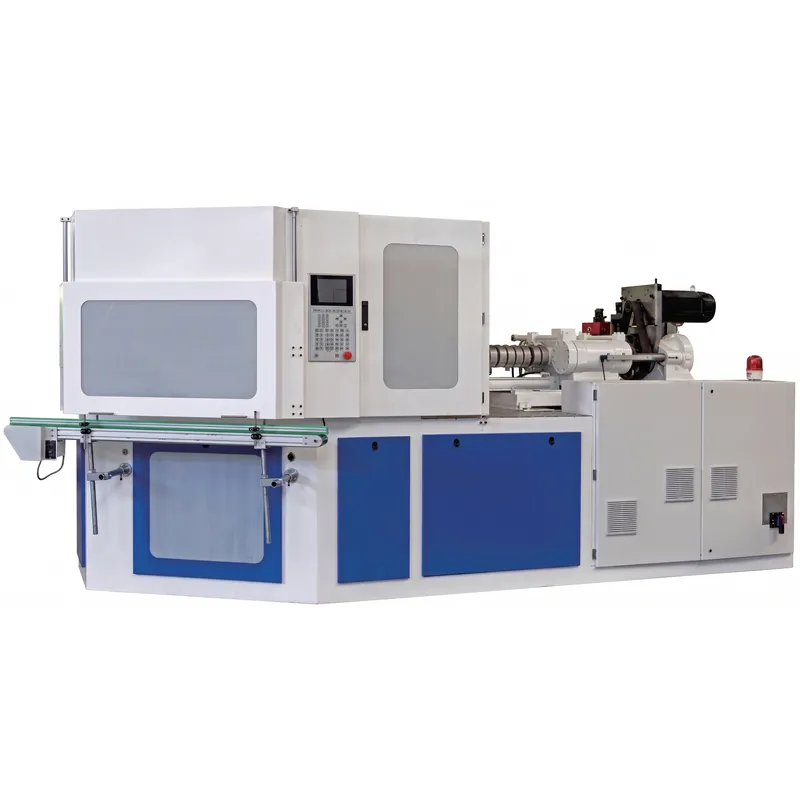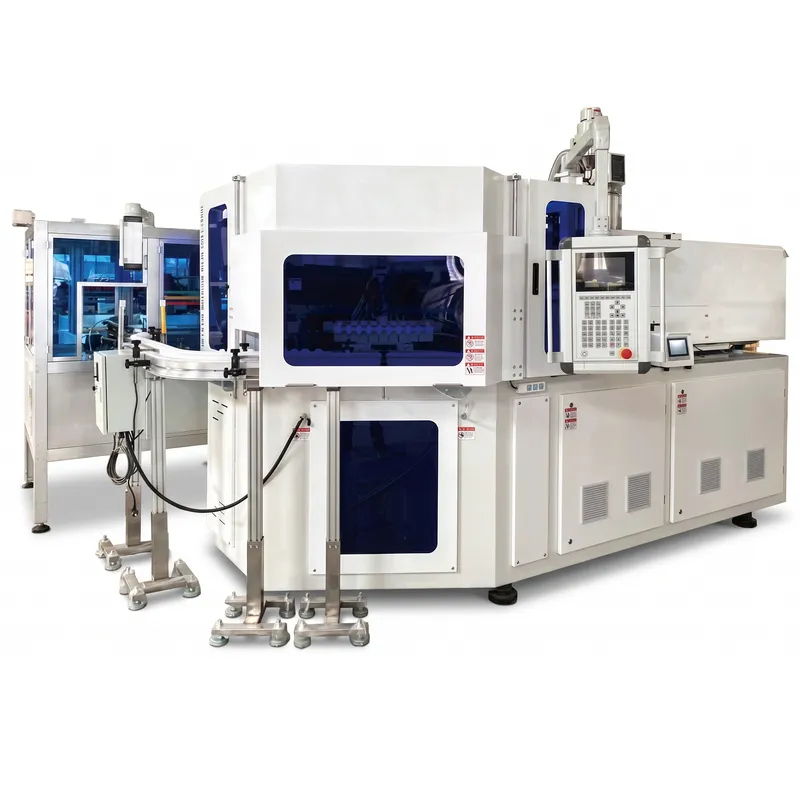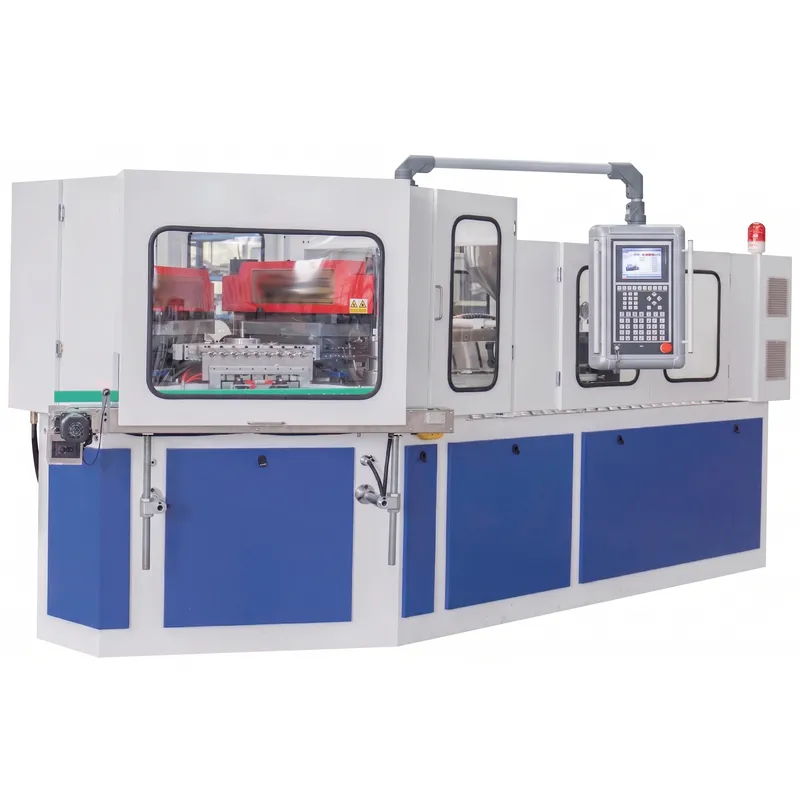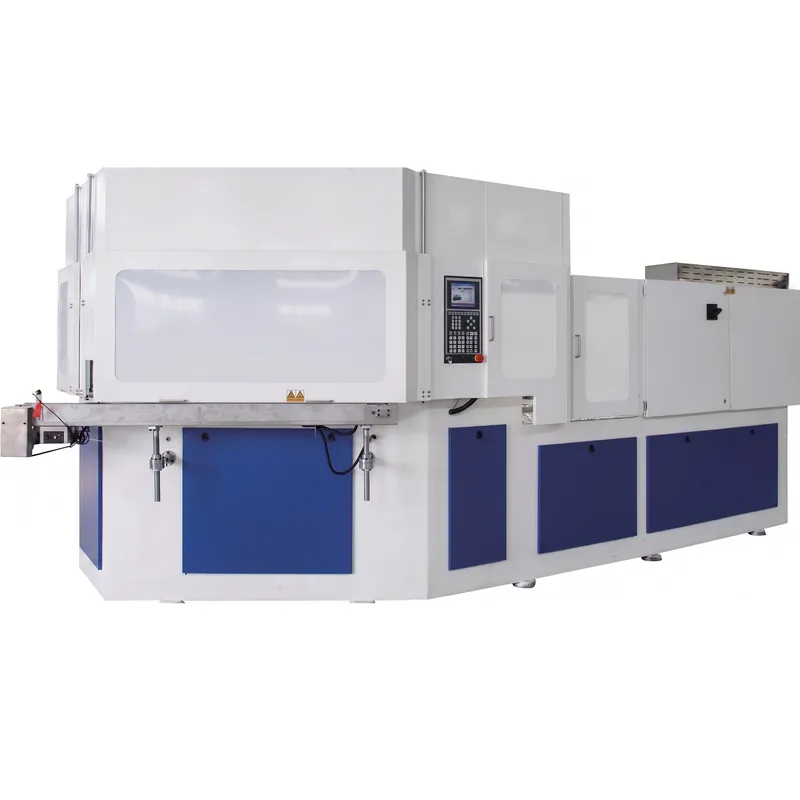
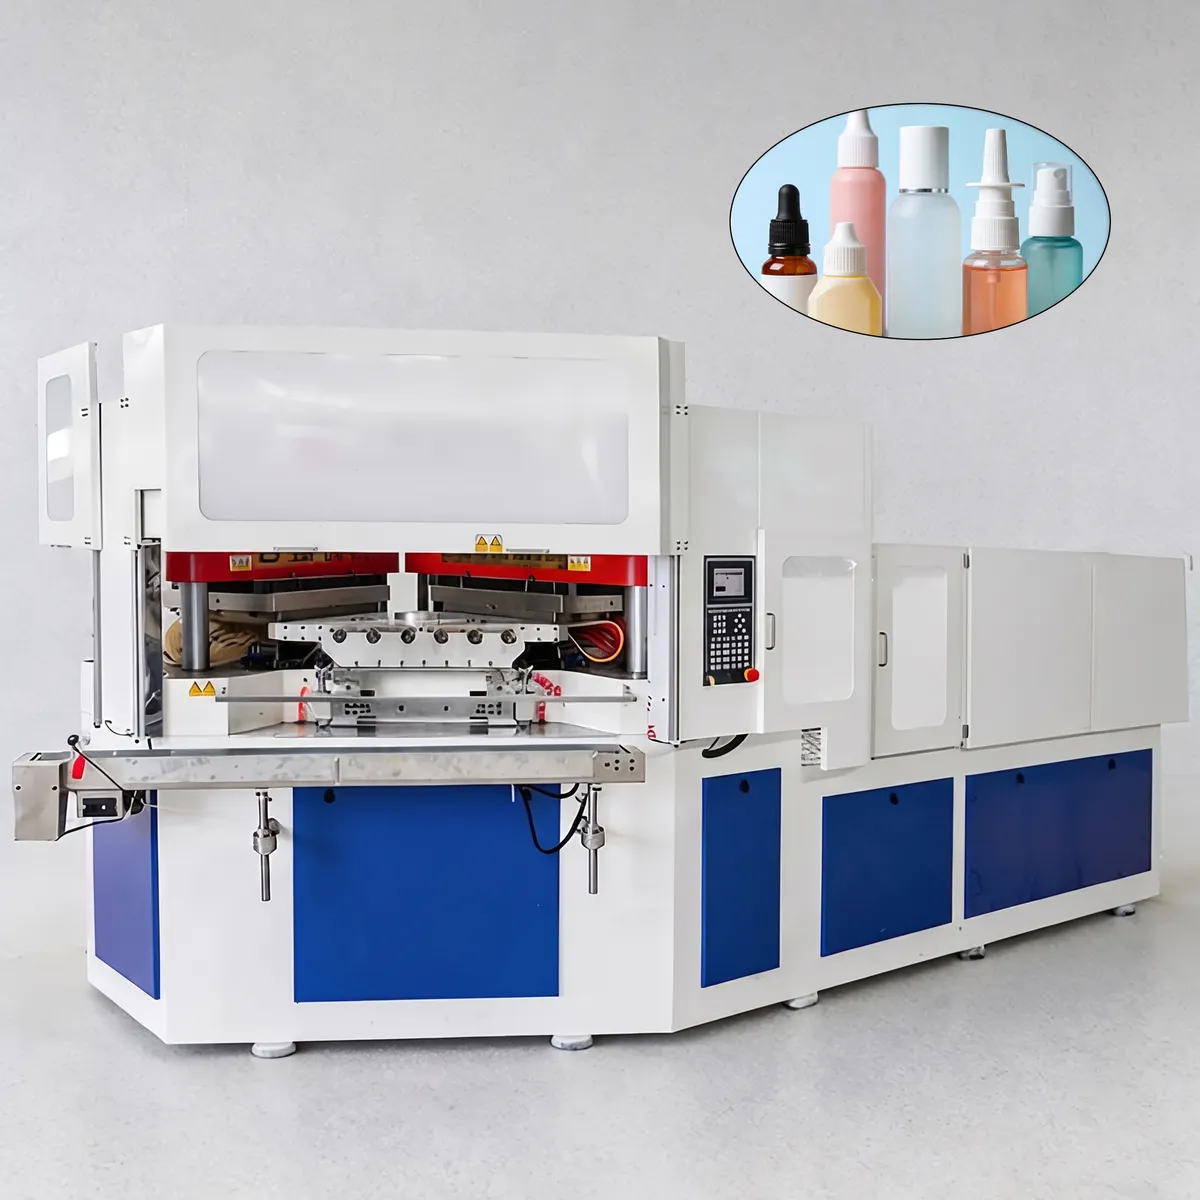
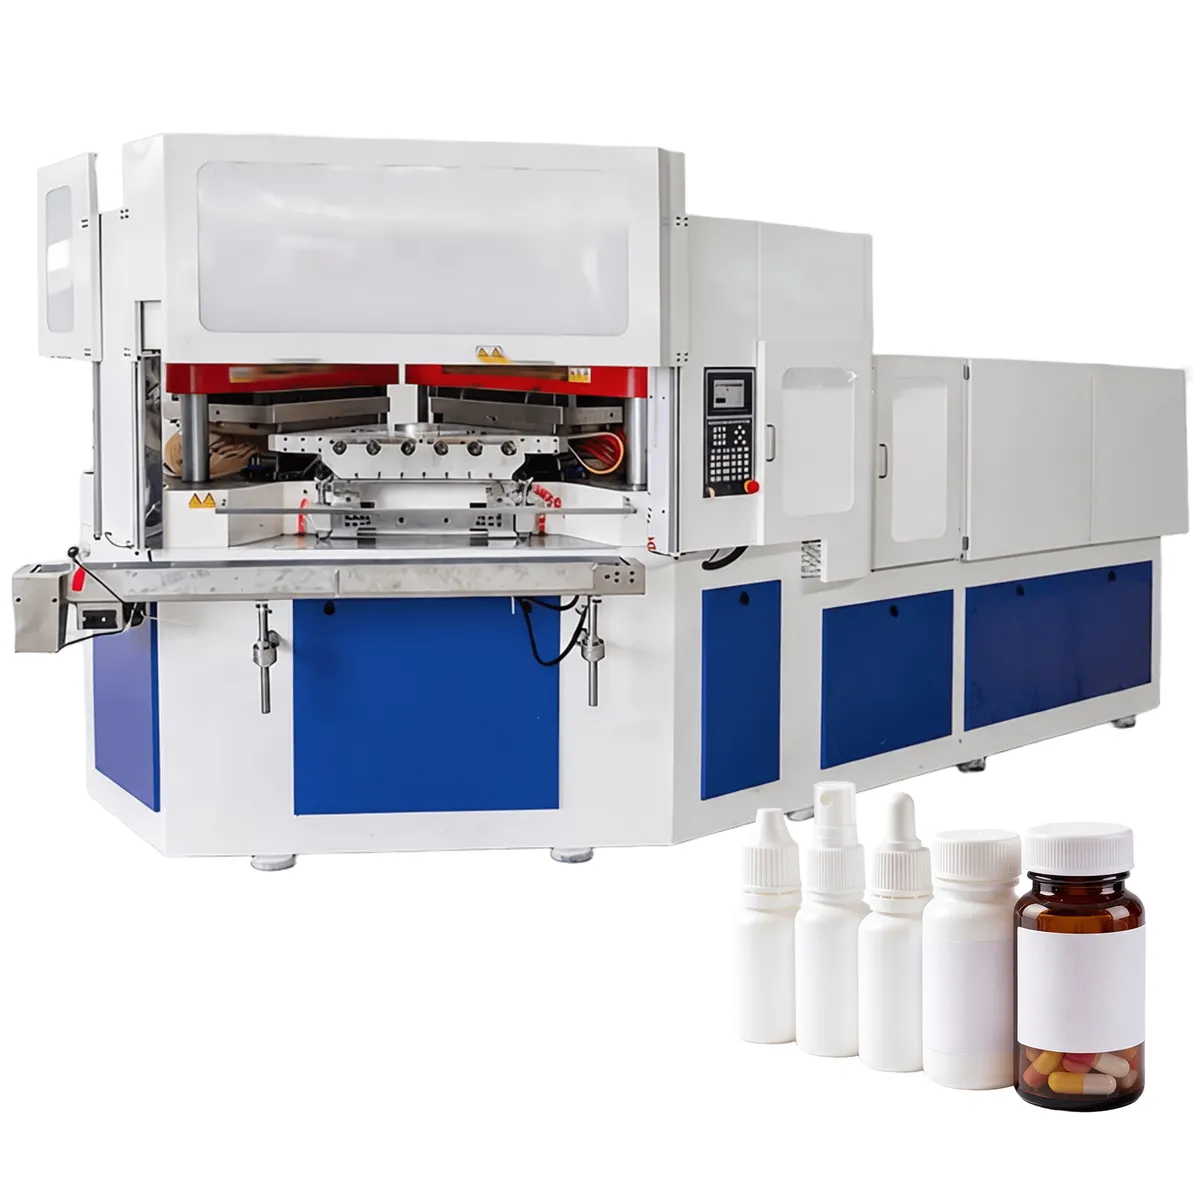
ZQ110射出ブロー成形機(欧州仕様)
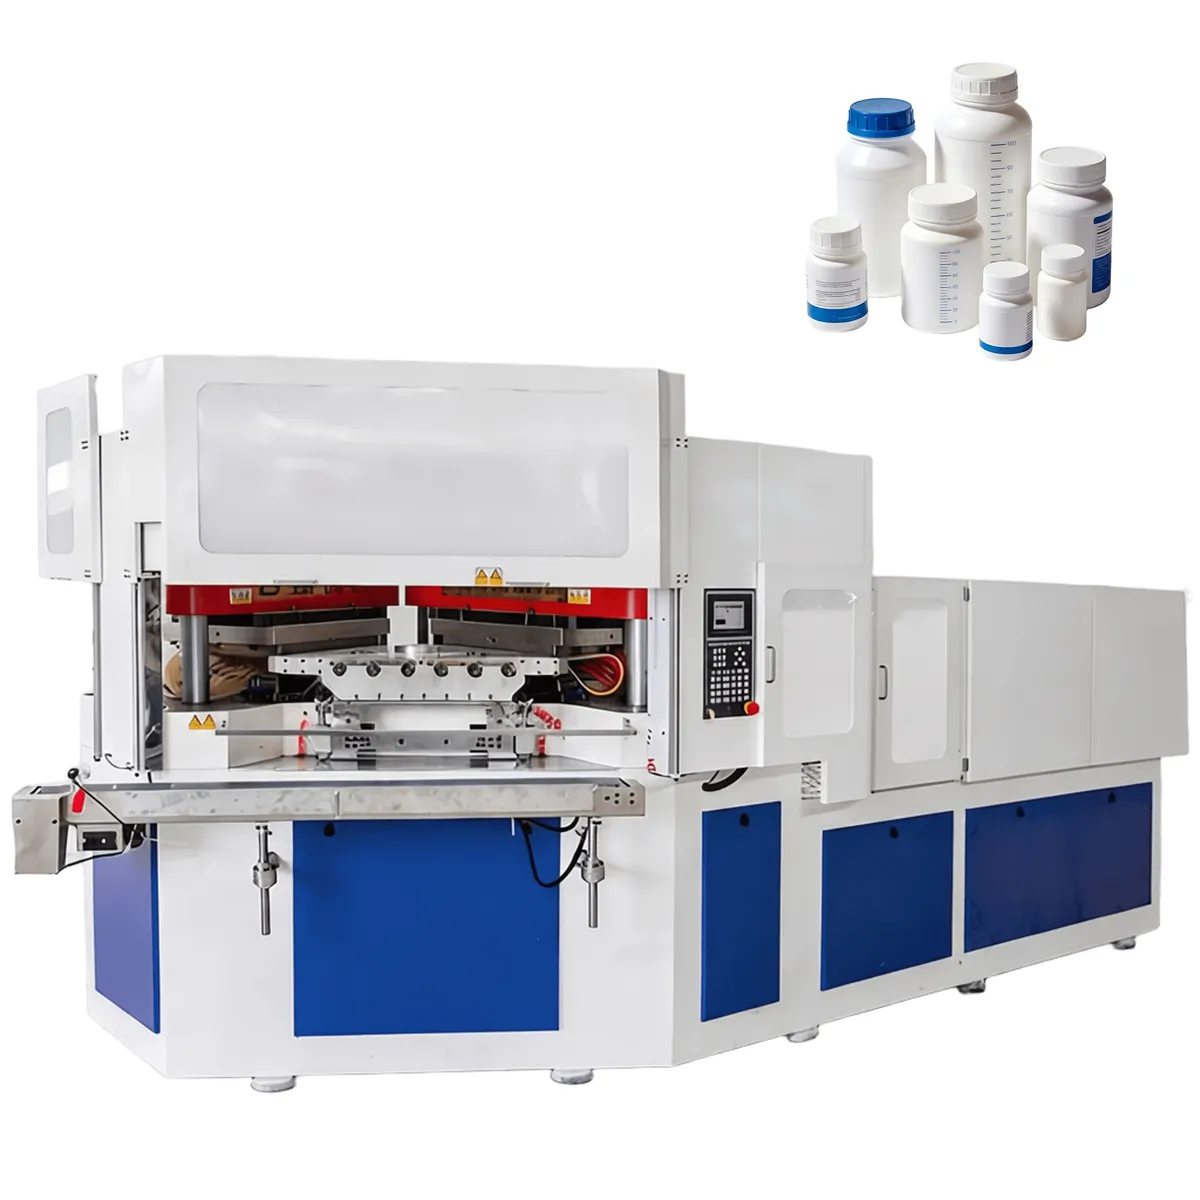
ヨーロッパスタイルの構造を全面的に採用したZQ110射出ブロー成形機は、様々な生産条件下で優れた寸法安定性を実現します。その制振力は業界平均を20%~30%上回り、HDPE、PP、LDPE、PS、特殊樹脂など幅広い材料を安定かつ確実に加工できます。標準装備のサーボ回転システムにより、スムーズで安定したタレット動作と直感的なパラメータ調整が可能となり、あらゆるスキルレベルのオペレーターが容易に操作できます。
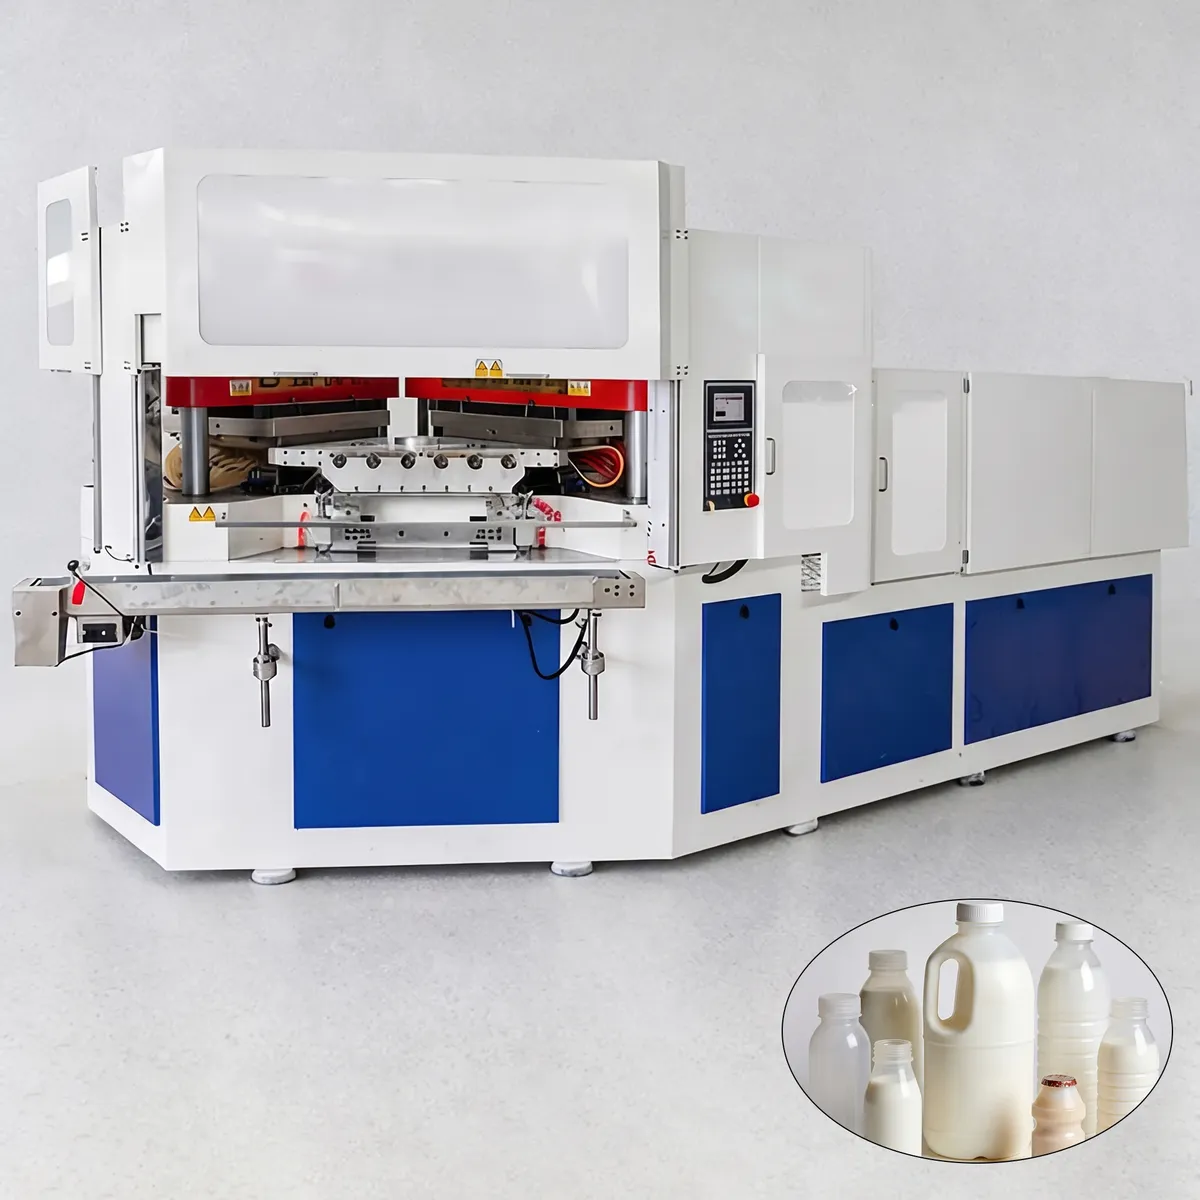
ZQ110射出ブロー成形機(欧州仕様)
ヨーロッパスタイルの構造で設計されたZQ110射出ブロー成形機は、様々な生産条件下で優れた寸法安定性を実現します。その制振力は業界平均を20%~30%上回り、HDPE、PP、LDPE、PS、特殊樹脂など幅広い材料を安定して加工できます。標準装備のサーボ回転システムにより、スムーズで安定したタレット動作と直感的なパラメータ調整が可能となり、あらゆるスキルレベルのオペレーターが操作できます。医薬品包装、化粧品ボトルライン、食品容器生産など、どのような用途でも、IBM ZQ110は最小限のセットアップ変更で対応し、シフトごとに再現性の高い品質を提供します。
独自の加圧クランプ構造は、金型の開閉時にブースターシリンダーが非参加モードとなるように設計されています。このインテリジェントな設計により、従来の油圧式IBM製機械と比較して10%から20%のエネルギーを節約しながら、生産サイクル全体を通して堅牢なクランプ性能を維持します。完全にカスタマイズ可能な射出ブロー成形機であるZQ110は、医薬品の錠剤ボトル大量生産ライン、精密化粧品用スポイト包装、日用品ハンドソープ容器、農薬ボトル製造、飲料包装など、幅広い用途に適しています。ボトムアップ式の金型エリア設計により潤滑油による汚染がなく、世界中の規制産業で求められる最も厳しい衛生基準を満たしています。
金型キャビテーション(参考資料)
| おおよその容量 | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
| 最大キャビテーション | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
技術仕様
| アイテム | ユニット | ZQ110 |
| で射出システム | ||
| ネジ径 | んん | 65 |
| ネジL/D | % | 22:1 |
| 注射重量 | グラム | 540 |
| 火力 | キロワット | 20 |
| バレルゾーンの数 | 5+N | |
| 注射ストローク | んん | 200 |
| クランプシステム | ||
| 射出成形時の締め付け力 | KN | 1100 |
| 注射のための開始ストローク | んん | 140 |
| 吹く力の締め付け | KN | 150 |
| 吹き込みのための最初のストローク | んん | 140 |
| 回転テーブルの揚程 | んん | 70 |
| 型 | ||
| 最大プラテンサイズ(長さ×幅) | んん | 1100x460 |
| 金型の厚さ | んん | 280 |
| ボトルの直径 | んん | 120 |
| ボトルの高さ | んん | 220 |
| 適切なボトル高さ | んん | 1-2000 |
| ストリッピングストローク | んん | 260 |
| 油圧システム | ||
| 油圧 | 地図 | 14 |
| モーター出力 | キロワット | 22+22 |
| 乾燥サイクル | S | 4 |
| 総出力 | キロワット | 80 |
| 動作電力 | % | 52-70 |
| その他 | ||
| 圧縮空気の最小空気圧 | MPa | 0.7-1.2 |
| 圧縮空気容量 | M³/分 | 0.7 |
| 水の流れ | メートル/時 | 4 |
| 冷却水圧 | MPa | 0.3-0.4 |
| 寸法(長さ×幅×高さ) | M | 5x1.8x2.2 |
| 正味重量 | トン | 15 |
交換可能なブランドとモデル
| CMN | 締め付け力 | ジョマール | スマ | ユニロイ | ブロマ |
| ZQ40 | 40トン | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80トン | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110トン | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
IBMマシンのねじ径
| CMN | ネジ径 | ジョマール | スマ | ブロマ |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
IBM射出成形機の重量
| CMN | 注射重量 | ジョマール | スマ | ブロマ |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
IBM製射出成形機の型締め力
| CMN | 射出成形時の型締め力 | ジョマール | スマ | ブロマ |
| ZQ40 | 400KN | 340kN | 386KN | 350kN |
| ZQ60 | 600KN | 460kN | 580kN | 500KN |
| ZQ80 | 800KN | 680kN | 720KN | 700KN |
| ZQ110 | 1100KN | 1210KN | 1200KN | 1250kN |
| ZQ135 | 1350kN | 1560kN | 1600KN |
IBMマシンの金型サイズ
| CMN | 金型サイズ | ジョマール | スマ | ブロマ |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
IBMマシンサイズ
| CMN | 金型サイズ(M) | ジョマール | スマ | ブロマ |
| ZQ40 | 3.8 × 1.3 × 1.7 | 2.72 × 1.9 × 2.75 | 3.8 × 1.5 × 2.3 | 4.05 × 1.52 × 2.55 |
| ZQ60 | 3.8 × 1.4 × 1.8 | 2.92 × 1.98 × 3.41 | 4 × 1.7 × 2.3 | 620 × 430 × 2.55 |
| ZQ80 | 4.5 × 1.6 × 2 | 3.33 × 1.94 × 3.41 | 4.5 × 2 × 2.6 | 620 × 430 × 2.55 |
| ZQ110 | 5 × 1.8 × 2.2 | 3.79 × 2.4 × 3.41 | 5 × 2.4 × 2.7 | 900 × 480 × 2.55 |
| ZQ135 | 5.5 × 2 × 2.4 | 4.22 × 2.67 × 3.58 | 6 × 2.6 × 2.7 |
注:ブランド名は、お客様が商品を選ぶ際の参考として記載しているものであり、当該ブランドの商品を販売する意図はありません。
ZQ110射出ブロー成形機の特長
1. フルサーボ駆動、油圧オイル不要
ZQ110全電動射出ブロー成形機は、すべての動作軸にフルサーボモーター駆動を採用し、生産環境から油圧オイルを完全に排除しています。これにより、作業スペースのクリーン化、医薬品および食品グレードのボトルラインにおける汚染リスクの低減、オイル漏れメンテナンスの大幅な削減、そして従来のIBM製油圧式機械と比較して運転騒音の低減を実現しています。30mlボトルのサイクルタイムは8.2秒で、1日あたり最大11万5000本のボトルを生産できます。
2. 30% 高出力による省エネルギー
従来の油圧式プラスチック射出ブロー成形機と比較して、ZQ110はエネルギー消費量を約30%削減します。30mlボトル生産時、1時間あたり12kWhの消費電力で稼働し、1日あたり105,000本のボトルを通常生産し、最大115,000本のボトルを生産できます。非参加型ブースターシリンダーモードを備えた加圧式クランプ構造により、開閉サイクル中の消費電力がさらに低減され、生産単位あたりの電気料金を直接削減します。
3. 高精度な繰り返し動作を実現するアブソリュートエンコーダサーボ
サーボシステムは、すべての動作軸にアブソリュートエンコーダを搭載しており、数百万サイクルにわたって高い再現性と精度を保証します。電源が遮断されても位置データが失われることはなく、再起動時の原点復帰手順は不要です。これにより、ZQ110は信頼性の高いベストセラーとなります。 射出ブロー成形機 寸法精度と密封性の信頼性が譲れない必須要件となる医薬品包装ラインに最適な選択肢です。
4. 40~80トンの調整可能なクランプ力
特殊な加圧式クランプ構造により、40~80トンの調整可能なクランプ力を実現。ZQ110は、機械の切り替えなしに、様々なボトルサイズ、肉厚、樹脂タイプに対応できます。この柔軟性により、10mlの小型医薬品バイアルから1,000mlの消費者向けボトルまで、HDPE、PP、LDPE、透明PSなどの材料に対応し、カスタマイズ可能な射出ブロー成形機として最適です。
5. 衛生基準を満たすためのオイルフリーのボトムアップ設計
ボトムアップ式の金型設計により、製造工程のどの段階においても、潤滑油が金型キャビティや完成ボトルに接触することが確実に防止されます。これは、医薬品、医療機器、食品、高級化粧品包装市場向けのPET射出ブロー成形機ラインにとって不可欠な要件です。ZQ110は、金型周辺に追加の封じ込め対策を必要とせず、クリーンルーム対応ボトル製造に関する最も厳格な国際衛生基準を満たしています。
6. 完全な下流統合による自動化対応
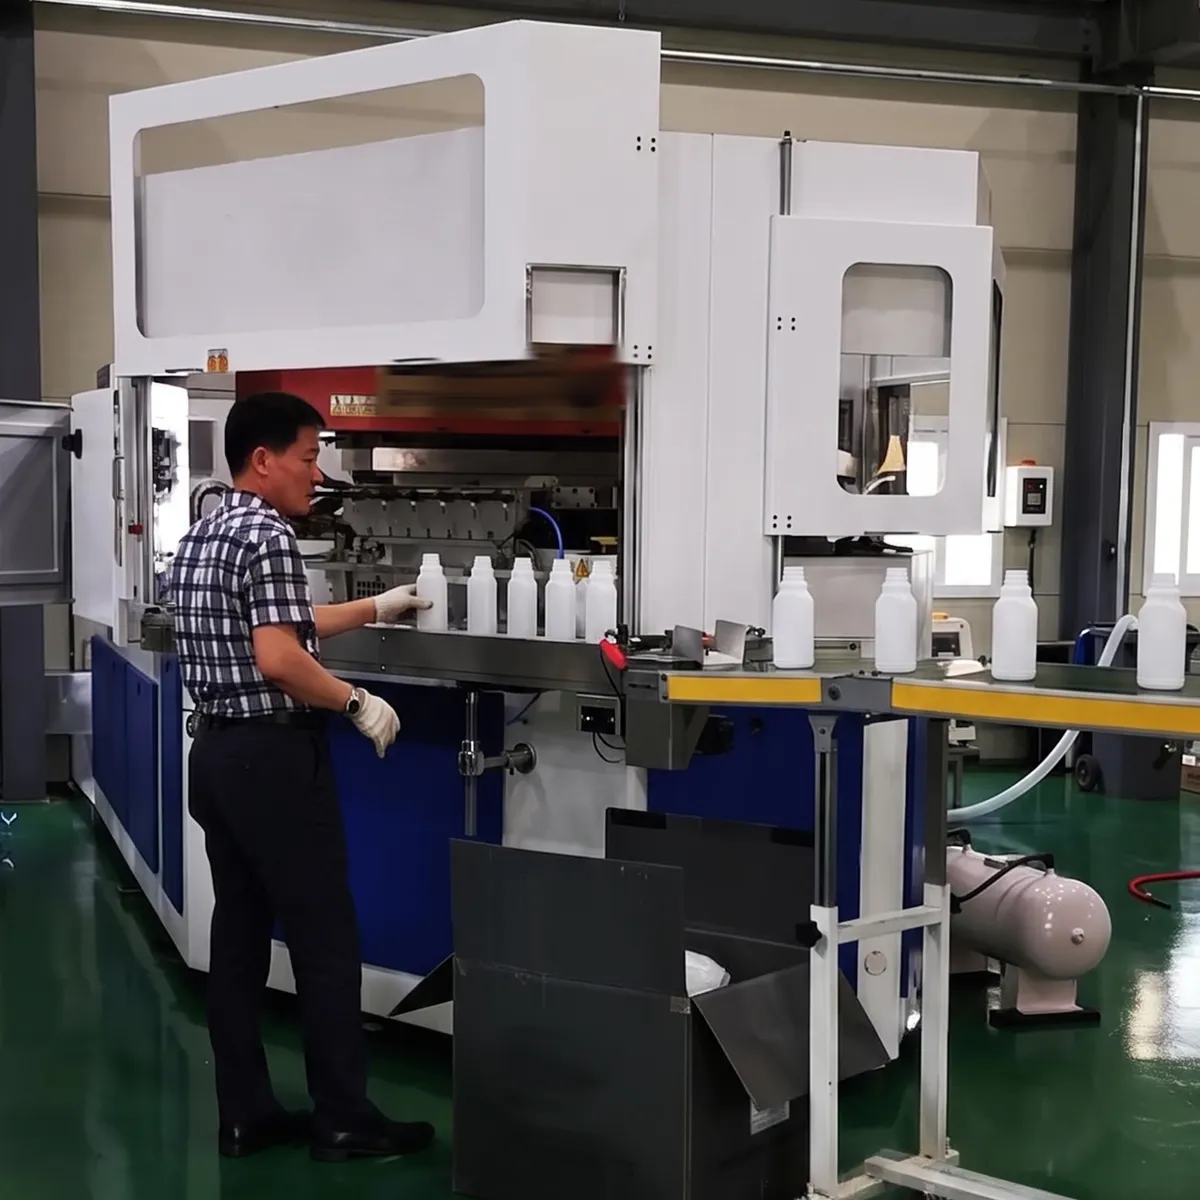
ZQ110のコンベア出口は、目視検査システム、側面漏れ検査装置、ラベリングマシン、自動包装装置と完全に互換性があります。これにより、24時間無人生産が可能な真のワンステップ射出ブロー成形機プラットフォームとなっています。統合された検出システムは、異物、口材不足、ボトル底の不均一性を検知し、不良品を自動的に排除することで、オペレーターの継続的な監視なしに生産品質を維持します。
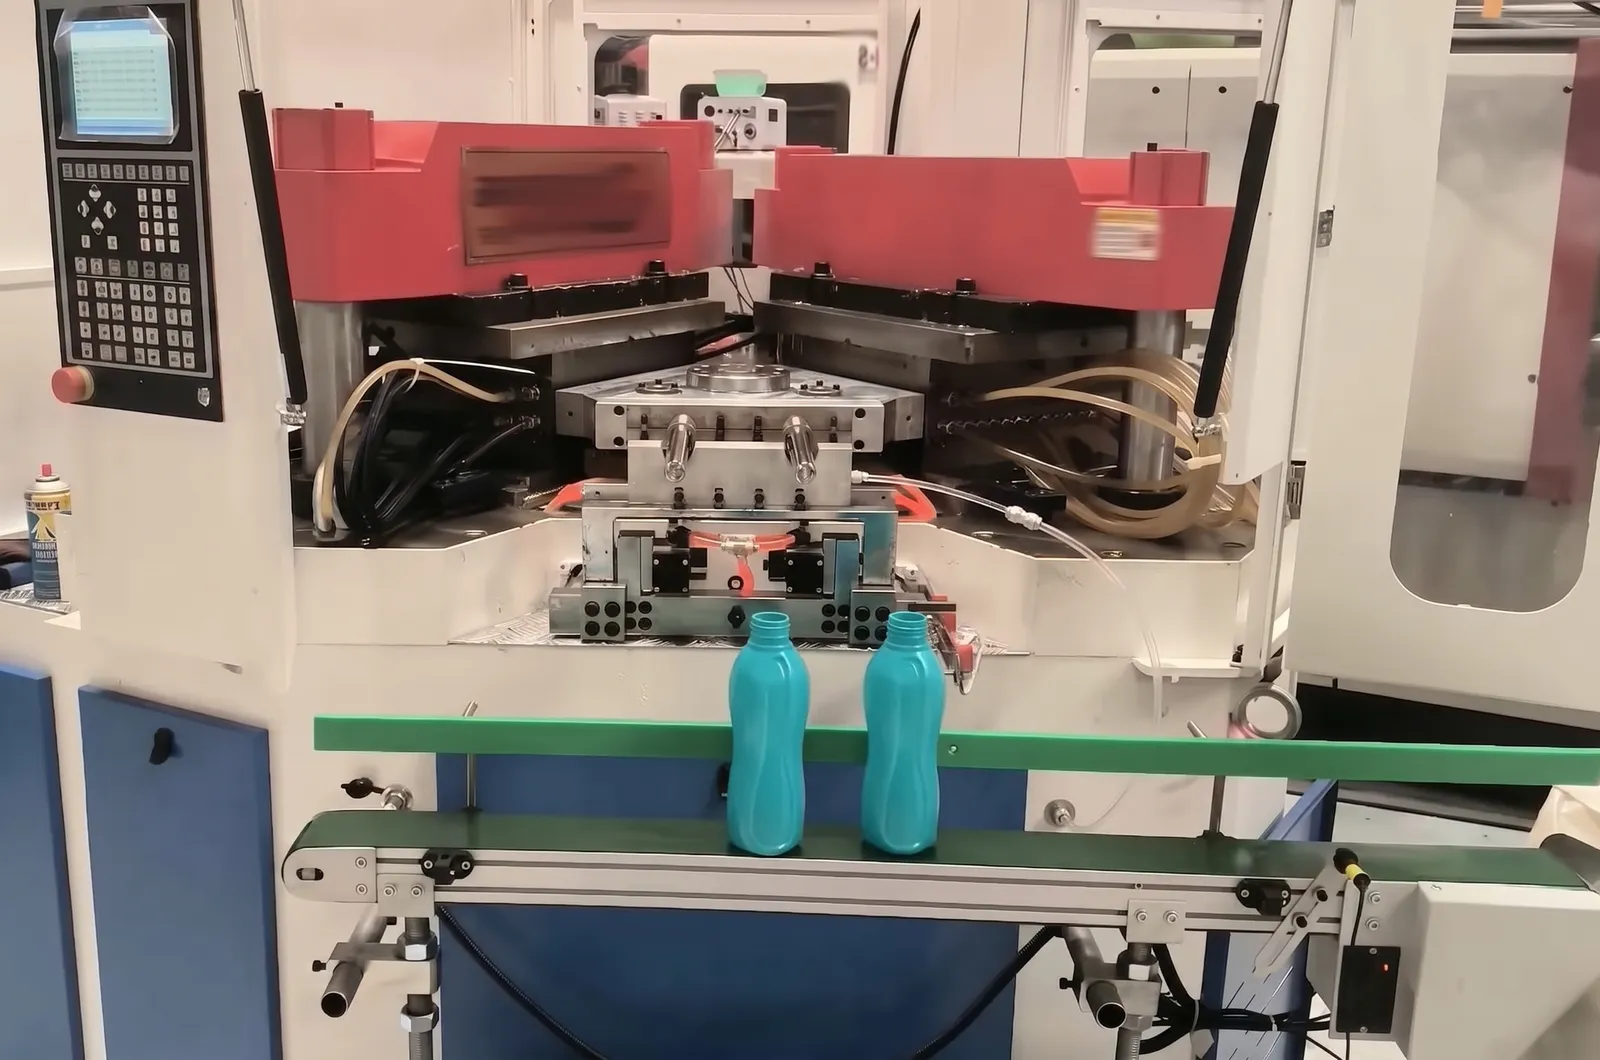
Working Principle
IBMのZQ110射出ブロー成形機は、同期された3ステーション回転サイクルで動作し、3つのボトルバッチを同時に処理することで、スループットを最大化し、待機時間を最小限に抑えます。
ステップ1. 注入前処理
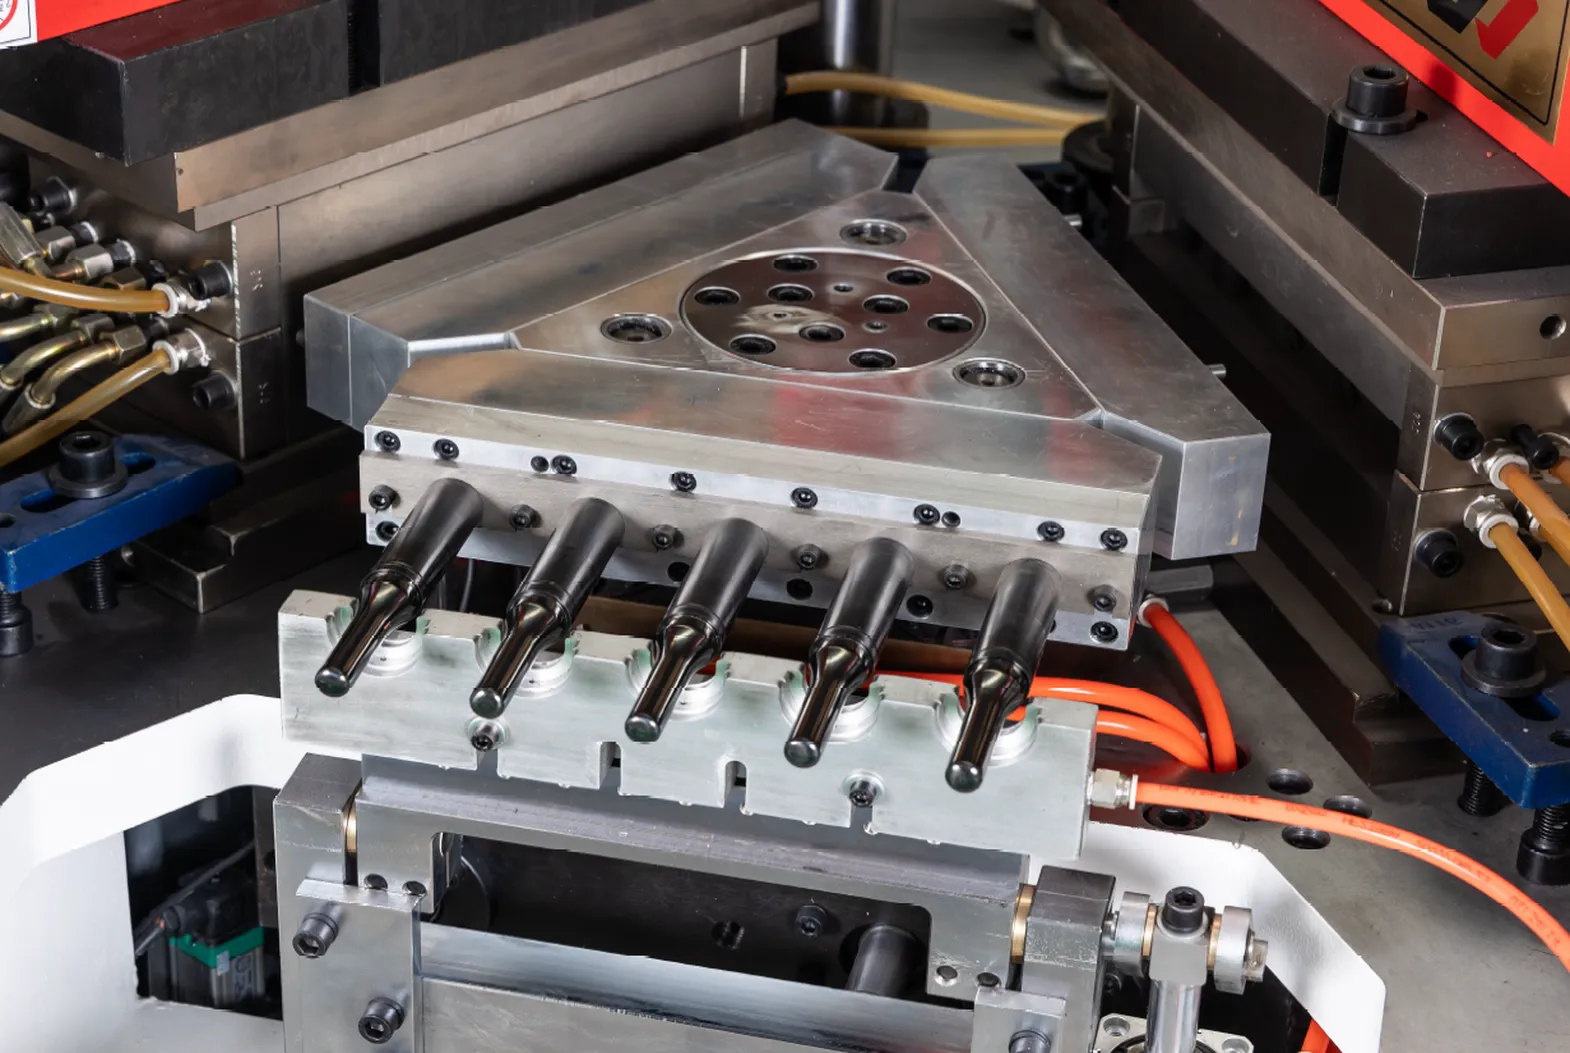
溶融プラスチック樹脂は、射出成形金型キャビティ内の精密コアロッドの周囲に、制御された圧力で射出されます。この工程で、ねじ山を含むボトルネックの形状が高精度に成形されます。バレル温度、射出速度、保持圧力、冷却時間は、樹脂の種類ごとに個別にプログラム可能です。プリフォームが目標温度に達し、ネックが完全に固化すると、金型が開き、プリフォームが取り付けられたコアロッドがサーボ駆動の回転テーブルによってブロー成形工程へと送り出されます。
ステップ2.ブロー成形
ブロー成形ステーションでは、コアロッド上に残ったプリフォームをブロー成形金型が包み込みます。マンドレルを通して供給される0.7~1.2MPaの圧縮空気が、まだ温かいプリフォームを外側に膨らませ、プラスチックがブロー成形金型キャビティの内面に接触して正確に密着するまで膨張させます。ボトルの形状、肉厚分布、底部の形状は、ブロー成形金型の設計とブロー空気圧およびタイミングパラメータによって決まります。金型内部で制御された冷却が行われた後、完成したボトルは最終的な形状を維持します。その後、ブロー成形金型が開き、テーブルが再びストリッピングステーションへと移動します。
ステップ3.剥離と排出
ストリッピングステーションでは、完全に冷却され成形されたボトルが、260 mmのストリッピングストロークでコールドコアロッドから自動的に排出されます。ネック形状は第1段階で射出成形され、ボトル本体はピンチングなしで成形されているため、この段階ではバリやトリミングによる廃棄物は発生しません。完成したボトルは、検査、漏れ検査、ラベリング、梱包装置との接続のため、直接排出コンベアに送られます。3つのステーションは完全に同期して同時に動作するため、射出、ブロー成形、ストリッピングがすべて同時に行われ、30 mlボトルのサイクルタイムは8.2秒を実現しています。
射出ブロー成形機の用途
1. 医薬品ボトル
医薬品包装は、IBMにとって最も要求の厳しいアプリケーションです。錠剤ボトル、シロップボトル、点眼薬バイアル、点鼻スプレー容器には、100%シールネックねじ、汚染のない生産、規制仕様に準拠したバッチ間の寸法一貫性が求められます。ZQ110は、オイルフリーの成形エリア、アブソリュートエンコーダサーボシステム、ボトムアップ設計により、世界中のGMP準拠医薬品ボトルライン向けに、信頼性の高い射出ブロー成形機ソリューションを提供しています。
2. 化学薬品ボトル
ZQ110は、溶剤への曝露や圧力ストレスに耐える必要のあるHDPEおよびPP製の化学薬品ボトルを製造します。この用途では、精密な肉厚制御と完全に密閉されたネックねじが不可欠です。本機は100mlから1,000mlまでのボトル容量に対応し、100mlサイズでは最大12個のキャビティを収容できます。これにより、フラッシュ廃棄物ゼロと一貫した重量制御を実現し、大量生産の化学薬品包装ラインをサポートします。
3. 化粧品ボトル
化粧品パッケージには、優れた表面仕上げ、精密な寸法公差、そしてPSやPCTGなどの透明または高光沢樹脂を加工できる能力が求められます。ZQ110のサーボ制御射出成形は、10mlおよび30mlの小型バイアルにおいて、均一な肉厚と表面の透明度を実現します。そのため、欧州規格の化粧品ボトル品質を、競争力のある価格帯で求めるブランドにとって、AOKI射出ブロー成形機の直接的な代替機となります。
4. 飲料ボトル
乳酸菌飲料、機能性飲料、乳製品包装にPSまたはHDPEを使用した小型ボトルを使用する飲料メーカー向けに、ZQ110は30mlボトルで最大18個、10mlボトルで最大20個のキャビティを提供します。1日あたり10万5000本、最大11万5000本のボトルを生産でき、大量生産の飲料充填ラインのニーズに対応するとともに、オイルフリーの生産環境により食品安全基準を満たしています。
5. 哺乳瓶
哺乳瓶の製造には、あらゆる消費者向け哺乳瓶製造の中でも最も厳格な衛生基準が求められます。PPは耐熱性と食品安全基準への適合性から、この用途において最も広く使用されている樹脂です。ZQ110は、正確な肉厚、完全に密閉された口、そしてボトル開口部や底部にバリのないPP哺乳瓶を製造し、二次的なトリミングや再検査を行うことなく、すべての完成品が国際的な乳幼児製品安全基準を満たすことを保証します。
6. ハンドソープボトル
パーソナルケア製品やハンドソープのボトル製造ラインでは、通常、ポンプ接続可能なネックネジを備えた250ml~500mlのHDPEまたはLDPE製容器が必要です。ZQ110は500ml容器で5~6個のキャビティに対応し、中量生産のパーソナルケア製品パッケージングにおいて、キャビティ数と生産性のバランスに優れています。この機械はクランプ力の調整が可能で、金型交換も迅速に行えるため、パーソナルケア製品パッケージングメーカーは、ダウンタイムを最小限に抑えながら、異なるボトルSKUを切り替えることができます。
7. 食品ボトル
ソースボトル、調味料容器、蜂蜜瓶、栄養補助食品ボトルには、食品と化学的に適合し、十分なバリア性を備えた樹脂が必要です。ZQ110は、HDPE、PP、PS製の食品ボトルを、改ざん防止キャップやチャイルドレジスタントクロージャー用の正確なねじ山形状で加工します。ボトムアップ設計により油汚染のリスクを排除し、欧州連合、北米、その他の市場における食品接触材料規制を満たしています。
8.農薬ボトル
農薬や農薬用ボトルは、強力な化学物質への曝露に耐え、チャイルドレジスタントまたは改ざん防止機能付きの確実なキャップを維持する必要があります。このような厳しい用途には、HDPE樹脂が標準的に使用されています。ZQ110の1,100kNの射出成形力により、肉厚の農薬ボトル用プリフォームは、キャビティが完全に充填され、ヒケのない状態で成形されます。また、100%のシールされたねじ山形状により、農薬製品規制に準拠し、保管および輸送中の漏れを防ぎます。
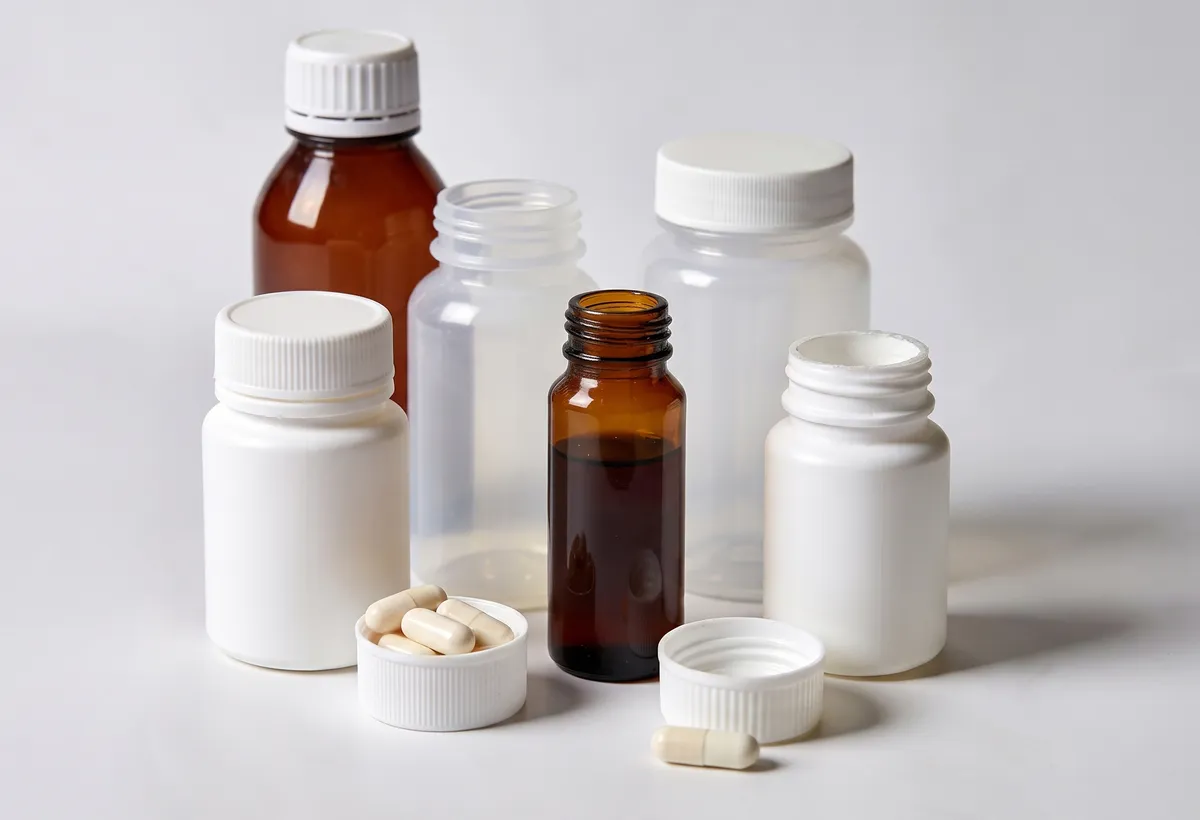 | 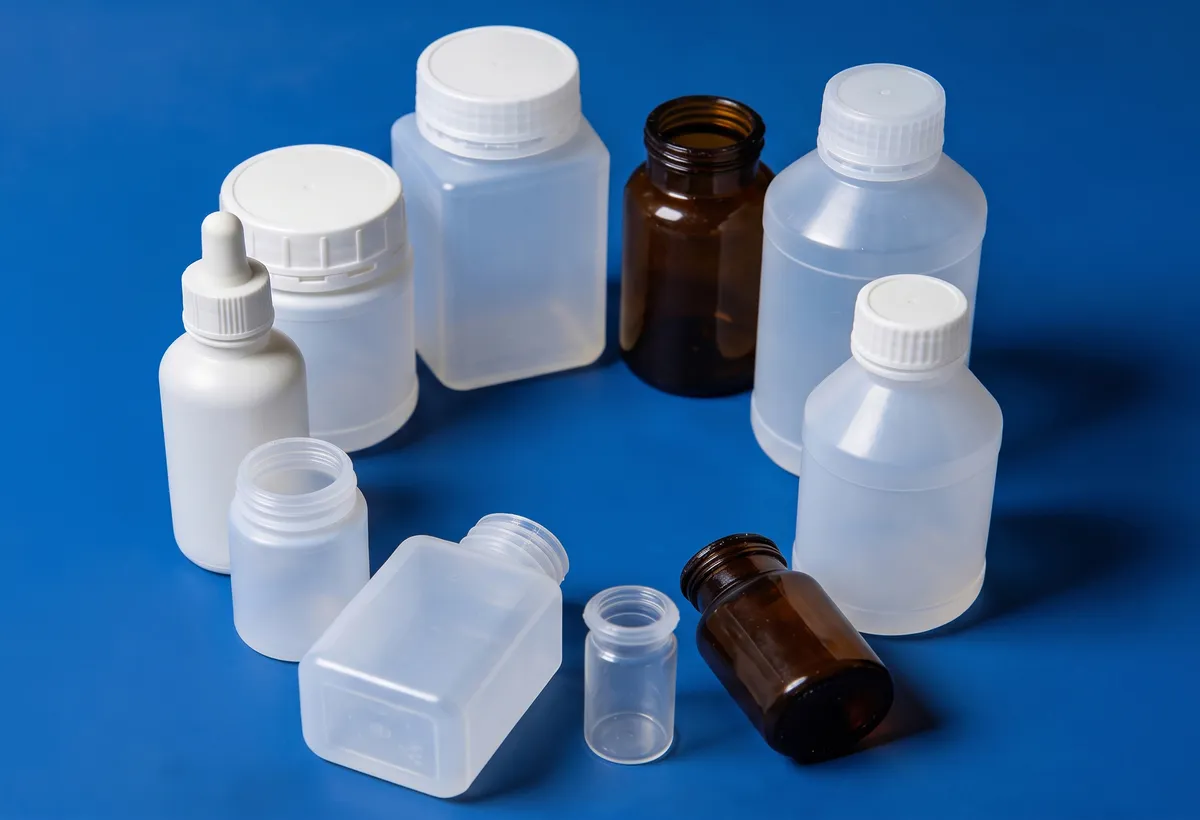 |
| 医薬品ボトル | 化学薬品ボトル |
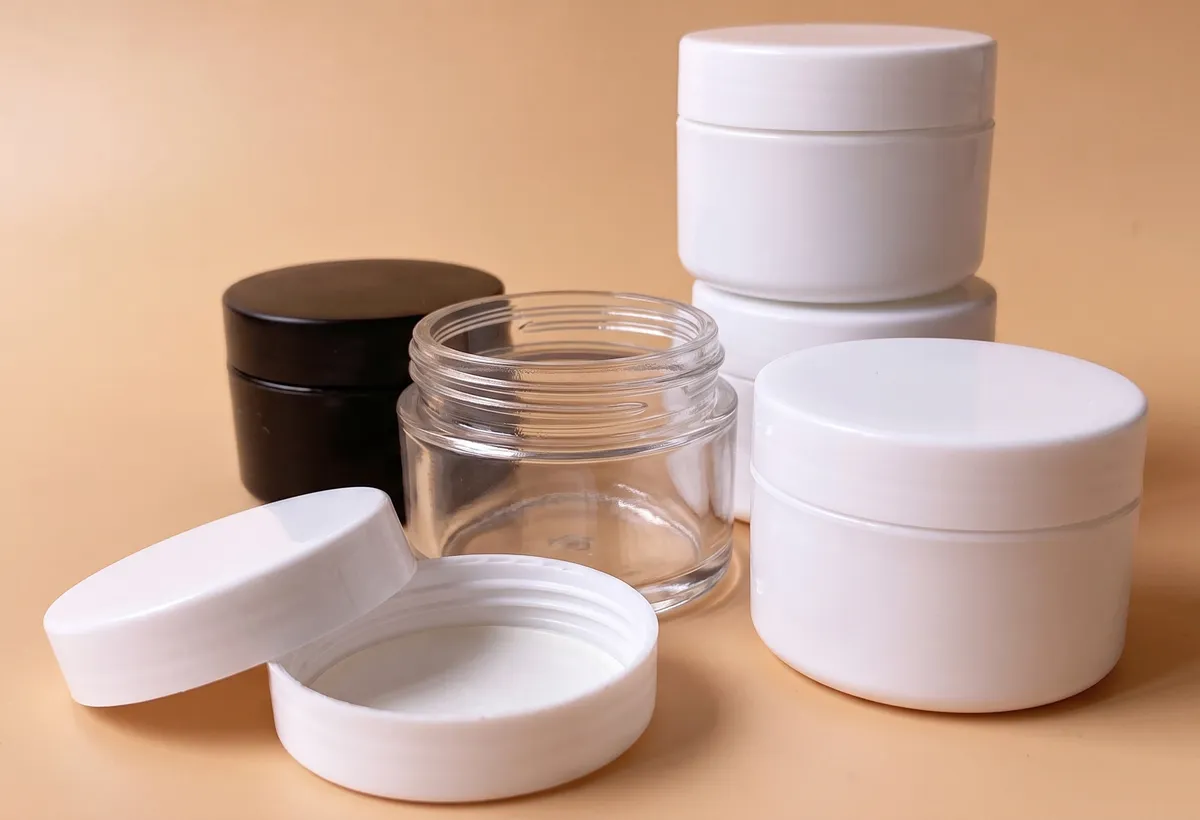 | 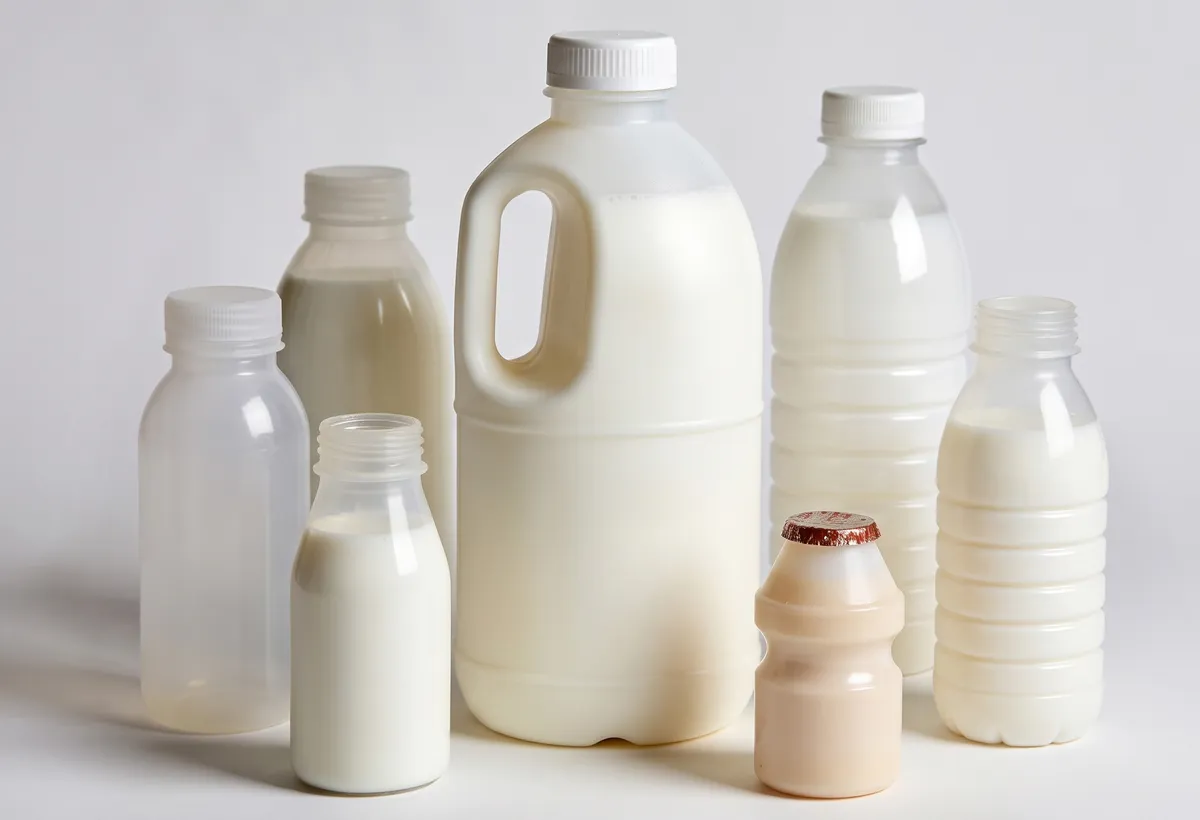 |
| 化粧品ボトル | フードボトル |
ZQ110 IBMマシン部品構造
1. 原液調製および注入装置
原料調製ユニットは、ホッパー、スクリュー、バレル、および駆動システムで構成されています。直径65mm、L/D比22:1のスクリューは、樹脂顆粒を均一に可塑化し、1サイクルあたり540gの射出重量を実現します。5+N個のバレル加熱ゾーンは、各樹脂タイプごとに正確な温度プロファイルを維持します。電動シリンダー射出ユニットは、油圧式射出アクチュエータと比較して、優れた射出安定性と大幅なメンテナンス削減を実現します。
2. ホットランナーシステム
最適化されたホットランナーシステムは、溶融プラスチックをすべてのキャビティに均一に分配し、温度変化を最小限に抑えます。これにより、キャビティ間の重量差と肉厚差が直接的に最小限に抑えられ、多キャビティ金型内の各ボトルが同じ寸法仕様を満たすことが保証されます。キャビティ間の重量バランスが全体の生産品質を左右する多キャビティ射出ブロー成形機の運転においては、適切に設計されたホットランナーが不可欠です。
3. コアロッド
コアロッドは、すべてのIBM製成形機の中核となる精密部品です。射出成形時にプリフォームの内部形状を形成し、インデックス時にプリフォームをブロー成形ステーションへ搬送し、マンドレルチャネルを通してブローエアを供給します。ZQ110に採用されている特殊なコアロッド構造は、高速成形サイクル性能と優れたコア冷却効率を実現するように設計されており、ブロー成形ステーションに到達する前にプリフォームの温度がブロー成形に最適な状態に保たれるようになっています。
4. ボトルプリフォーム
ボトルプリフォームは、射出成形ステーションで形成される中間製品です。別々に製造される延伸ブロー成形用プリフォームとは異なり、IBMプリフォームはコアロッドから一度も離れることなく、単一の機械で成形およびブローされます。これにより、プリフォームの再加熱エネルギーが不要になり、材料の取り扱いが簡素化され、汚染が防止されます。プリフォームの形状は最終的なボトル壁厚分布を決定するため、目標重量と外観仕様を満たすには、ブロー成形金型と連携して設計する必要があります。
5. 射出成形
ZQ110の射出成形金型は、高硬度、耐食性、長寿命を特長とする輸入S136鋼合金または4Cr13ステンレス鋼で製造されています。動作特性に合わせて設計されたキャビティ部とネック部には、特殊なオイルチャンネルが設けられており、容易に交換できるため、チューブビレットの寸法安定性と温度分布の均一性を確保できます。射出成形金型はネックねじの形状を決定し、この工程でトリミング不要で100%の精度で成形されます。
6. 注射ステーション
射出成形ステーションでは、可塑化された溶融樹脂がコアロッドの周囲にある密閉された射出成形金型に射出されます。ZQ110の1,100kNの射出型締め力により、肉厚で高粘度の樹脂プリフォームでも、キャビティを完全に充填し、パーティングラインにバリが発生しない成形が可能です。200mmの射出ストロークは幅広いプリフォーム長に対応し、高さ220mmまでの背の高いボトルデザインにも対応できる柔軟性を備えています。
7. ブローステーション
ブロー成形ステーションでは、ブロー成形金型が150kNの型締め力でプリフォームを包み込みます。コアロッドを通して設定された圧力とタイミングで圧縮空気が供給され、温められたプリフォームが金型壁に向かって膨張します。ブロー成形ステーションの開口ストロークは140mmで、金型開口時に最大120mmのボトル径をきれいに通過させることができます。ブロー時間、空気圧、冷却時間は、コントローラに保存されている各金型設定ごとに個別にプログラム可能なパラメータです。
8. ブロー成形
ブロー成形金型は、完成したボトルの最終的な外形、肩部の形状、ラベルパネルの形状、および底部のデザインを決定します。最大プラテンサイズは1,100 mm x 460 mmで、高キャビティ生産用の大型多キャビティブロー成形金型に対応します。ZQ110用のブロー成形金型は、容量1 mlから2,000 mlまでのボトルに対応できるよう設計できるため、パッケージデザイナーは製品ごとに異なる機械クラスを用意することなく、容器フォーマットに関して幅広い選択肢を持つことができます。
9. ストリッピングステーション
ストリッピングステーションは、各サイクルの最終段階です。260mmのストリッピングストロークにより、完成して完全に冷却されたボトルは、コアロッドから機械的に取り外され、ボトル本体表面に傷が付くことなく、出口コンベアに搬送されます。IBMはボトルネックや底部にバリが発生しないため、二次的なトリミング作業は不要です。ストリッピングステーションは、ZQ110が標準のダウンストリームオプションとしてサポートする目視検査および漏れ検査装置の統合ポイントとしても機能します。
射出ブロー成形と押出ブロー成形の比較
射出ブロー成形は通常、精密な小型ボトルに、押出ブロー成形は通常、大型の中空容器に選ばれます。どちらのプロセスも中空のプラスチック容器を製造しますが、その成形方法は全く異なります。射出ブロー成形は射出成形されたプリフォームから始まり、押出ブロー成形は押出成形されたパリソンから始まります。イギリス英語では、同じ比較を「射出ブロー成形 vs 押出ブロー成形」と表記することがよくあります。この違いは、ネックの精度、肉厚制御、トリミングロス、金型構造、材料特性、サイクル安定性、そして各プロセスで効率的に製造できるボトルの種類に影響を与えます。
射出ブロー成形(IBM)
- 注射: 溶融プラスチックを芯棒の周囲に射出することで、精密なプリフォームとネック仕上げが形成される。
- 吹く: プリフォームはブロー成形ステーションに移動し、ボトル金型内で膨張される。
- ストリッピング: 完成したボトルは、バリをトリミングせずに取り出される。
押出ブロー成形(EBM)
- 押し出し: 溶融したプラスチックは、パリソンと呼ばれる中空の管状になって下方に押し出される。
- クランプ: 型がパリソンを包み込み、余分な材料を挟み込む。
- 送風と剪定: 空気がボトルを形成し、冷却後にバリを取り除く必要がある。
IBMは射出成形によってボトルの首部を制御する。EBMはパリソンからボトルを成形するため、通常はトリミングによる廃棄物が発生する。
| 射出ブロー成形が必要なときは、射出ブロー成形を選択してください。 | 押出ブロー成形が必要なときは、押出ブロー成形を選択してください。 |
|
|
IBMとEBMのプロセスの違い
| 特徴/要因 | 射出ブロー成形(IBM) | 押出ブロー成形(EBM) |
|---|---|---|
| 開始フォーム | 射出成形プリフォーム | 押し出し成形パリソン |
| ネックの精度 | 非常に高い。ネックは射出成形により予め成形されている。 | 標準仕様。金型の閉鎖、トリミング、ネックのキャリブレーションによって異なる。 |
| スクラップ/廃棄物 | フラッシュゼロ、プロセス廃棄物も非常に少ない | トリミングとリサイクルが必要なフラッシュを生成します |
| 最適な容器サイズ | 小型から中型の精密ボトル | 中型から大型の空洞容器 |
| 初期金型費用 | 精密工具とコアロッドへの初期投資額が高額になる | 多くの大型中空容器の初期金型コストを削減 |
| 最適なアプリケーション | 医薬品の錠剤容器、点眼容器、化粧品、実験用容器 | 大型の牛乳容器、洗剤ドラム缶、ジェリカン、複雑な取っ手 |
| 品質を最優先に | 寸法精度、クリーンな製造工程、そしてシール性能の信頼性 | サイズの柔軟性、生産量、コンテナ容積の経済性 |
IBMおよびEBMの一般的なボトルアプリケーション
| Application | より良いフィット感 | なぜそれが重要なのか |
|---|---|---|
| 医薬品の錠剤ボトル | 射出ブロー成形 | 精密なネック仕上げ、クリーンな製造工程、そして安定した密封性は、通常、金型コストの低減よりも重要です。錠剤ボトル製造ガイドをご覧ください。特に医療・医薬品包装については、専用の医療包装工程比較表をご覧ください。 |
| 点眼器と点鼻スプレーボトル | 射出ブロー成形 | 小容量製剤の包装には、正確なネック形状と一貫した寸法が求められます。医薬品用点眼容器のソリューションについて検討してください。 |
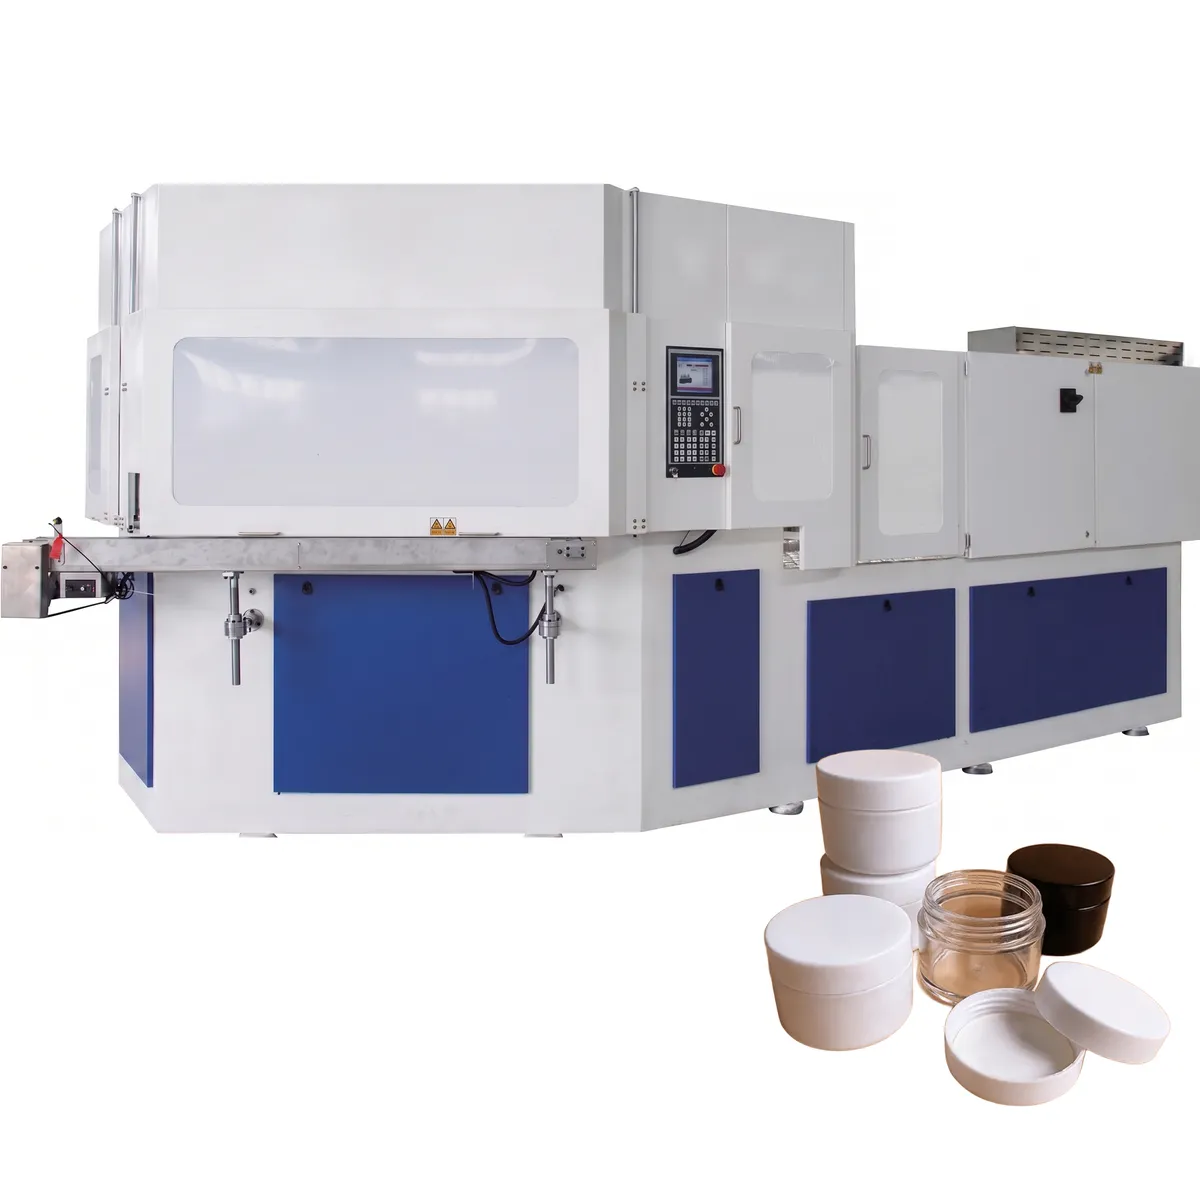
| 化粧品の瓶や日用品の小さなボトル | 射出ブロー成形 | 表面仕上げ、寸法精度、トリミングロス削減により、製品品質が向上します。化粧品ボトル製造機の活用事例をご覧ください。 |
| ジェリカン、ドラム缶、大型容器 | 押出ブロー成形 | 大容量で柔軟な中空形状は、通常、EBM装置との相性が良い。 |
| 大型工業用中空部品 | 押出ブロー成形 | EBMは、トリミングが必要な場合でも、より大きなパリソンや幅広の製品形状に対応できます。 |
IBMとEBMで使用される原材料
どちらのプロセスも一般的な包装用プラスチックで使用できますが、材料の選択は、ボトルの形状、密封要件、規制要件、および生産の安定性との整合性を常に考慮して検証する必要があります。
射出ブロー成形および押出ブロー成形に使用される材料には、HDPE、PP、LDPE、PET、PVCなどがあり、HDPEとPPは精密なIBMパッケージングで一般的に使用されています。EBMは、HDPE、LDPE、および大型の工業用容器に広く使用されています。
適合する原材料
ZQ110射出ブロー成形機は、幅広い種類の熱可塑性樹脂を加工できます。IBMで最も一般的に使用されている材料は、HDPE、LDPE、PP、PSで、それぞれ異なる製品タイプに適した特性を持つものが選ばれています。
HDPE(高密度ポリエチレン)
HDPEはIBM製品において最も広く使用されている樹脂であり、洗剤ボトル、水ボトル、化学薬品容器、医薬品包装の標準素材です。優れた耐薬品性、寸法安定性、耐衝撃性を備えているため、規制の厳しい業界において、射出ブロー成形機のメーカーや購入者にとって最適な選択肢となっています。ZQ110は、5ゾーンバレル温度制御システムにより、HDPEを安定した溶融流動性で加工します。
LDPE(低密度ポリエチレン)
LDPEはHDPEよりも柔軟性が高く、透明度にも優れているため、スクイーズボトル、フレキシブルディスペンシング容器、ドロッパーパッケージなどに最適な樹脂です。ZQ110の電動シリンダー射出ユニットは、LDPEの比較的低い溶融粘度でも安定した射出圧力を実現し、高キャビティ金型構成においても、プリフォームの重量と肉厚分布を均一に保ちます。
LLDPE(線状低密度ポリエチレン)
LLDPEは、柔軟性と靭性を兼ね備えているため、構造的な完全性と耐穿刺性、耐落下衝撃性の両方が求められる包装用途に最適です。工業用容器、包装フィルム、特殊ボトルなどの用途に使用されるLLDPEは、HDPEやLDPEと同様にサーボ制御による安定した射出成形が可能なZQ110で加工され、バレル温度と背圧はグレード仕様に応じて設定されます。
PP(ポリプロピレン)
PPは、優れた耐熱性、化学的不活性、FDA/EU食品接触規格への適合性から、食品容器、医薬品包装、哺乳瓶などの素材として広く採用されています。ZQ110では、PPは精密な溶融温度制御によって加工され、劣化を防ぎ、透明度を維持します。PPは加工温度が高いため、プリフォームの品質を一定に保つために必要な安定した温度プロファイルを維持するには、5ゾーンバレルシステムが必要です。
HIPS(高耐衝撃性ポリスチレン)
HIPSは強度と耐衝撃性に優れているため、取り扱い時、輸送時、または消費者使用時に耐久性が求められる製品に適しています。玩具の包装、家電製品の容器、一部の化粧品包装などに使用されているHIPSは、ZQ110で射出速度を制御して加工することで、噴射不良や表面欠陥を防ぎます。この機械の最大射出重量は540gで、ポリオレフィン樹脂に比べてHIPSの溶融密度がやや低いことに対応しています。
PS(ポリスチレン)
PSおよび高透明PS(HIPSクリスタルクリアグレード)は、高い光学的透明度が最重要視される乳酸菌飲料ボトル、乳製品包装、化粧品容器などに広く使用されています。ZQ110はアジア市場におけるPSボトル製造の実績あるプラットフォームであり、10mlで最大20キャビティの生産能力を持つ乳酸菌ボトルライン向けに検証済みです。PSは劣化や黄変を防ぐためにバレル温度を厳密に管理する必要がありますが、マルチゾーンシステムはこれを効果的に処理します。
射出ブロー成形機の一般的なトラブルシューティング
1. 壁厚の不均一
完成したボトルの肉厚が不均一になる原因は、通常、ホットランナーシステムの温度バランスの崩れ、背圧設定の誤り、またはコアロッド表面の摩耗です。まず、すべてのホットランナーゾーンの温度が仕様範囲内で安定していることを確認してください。複数の方向からプリフォームの肉厚を測定して、コアロッドの同心度を確認します。溶融均一性を最適化するために、背圧を少しずつ調整します。複数のキャビティで問題が続く場合は、ホットランナーマニホールドに流量制限や熱漏れがないか点検してください。
2. 漏れ検査に不合格となったボトル
ボトルからの漏れは、射出成形時のネックねじの形成不良、またはシール面の欠陥のいずれかを示しています。ネック金型に摩耗、樹脂の付着、またはねじ山形状の損傷がないか点検してください。射出圧力と保持時間が、ネック部分のキャビティ充填に十分であることを確認してください。使用するキャップが、金型に指定されているねじ規格と一致していることを確認してください。ねじ山形状を変形させる可能性のあるバリを除去するため、射出成形金型のパーティングラインとネックインサートの座面を清掃してください。
3. 虫歯間の重量差
キャビティ間のグラム重量のばらつきは、ホットランナーの流量バランスの問題を示しています。各キャビティの出力を個別に測定し、どのキャビティの出力が重くなっているか、または軽くなっているかを特定してください。該当するホットランナーヒーターゾーンを少しずつ調整し、影響を受けているキャビティへの流量を増減させてください。温度調整だけでは問題が解決しない場合は、金型メーカーのホットランナー流量バランス図を参照して、マニホールドチャネルに流量制限器の調整が必要かどうかを確認してください。
4.ボトル表面の欠陥
完成したボトルに表面の跡、筋、曇り、またはオレンジの皮のような質感が生じる原因としては、樹脂の水分含有量、溶融温度が低すぎるか高すぎる、金型の冷却が不十分、またはブローエアのタイミングが速すぎるなどが考えられます。PSやABSなどの吸湿性樹脂は、加工前に必ずメーカー推奨の水分レベルまで乾燥させてください。樹脂のデータシートと照らし合わせて、バレル温度プロファイルを確認してください。射出時の表面温度が高すぎる場合は、金型冷却水の流量を増やしてください。ブローステーションで最適なプリフォーム温度を見つけるために、ブローエアの遅延タイミングを少しずつ調整してください。
5. サーボアラームまたは位置決めエラー
ZQ110のサーボ位置決めアラームは、通常、機械的な詰まり、電源の中断、またはエンコーダケーブルの故障後に発生します。この機械はアブソリュートエンコーダを使用しているため、電源の再投入後も位置データが保持され、原点復帰エラーが解消されます。回転テーブルの移動経路に物理的な障害物がないか確認し、エンコーダケーブルがしっかりと接続されていることを確認し、サーボドライブのディスプレイに特定のエラーコードが表示されていないか確認してください。ほとんどの位置決めアラームは、コントローラインターフェースからエラーをクリアし、生産速度に戻る前に低速テストサイクルを実行して機械的な動きがスムーズであることを確認することで解決できます。
6. ブロー成形ステーションでのボトル成形不完全
ボトルがブロー成形金型の壁に完全に接触しない不完全なブロー成形は、通常、ブロー空気圧不足、ブロー時間短すぎる、ブロー成形ステーション到着時のプリフォーム温度が低すぎる、またはコアロッドのブローエアシールが摩耗していることが原因です。まず、機械入口の圧縮空気供給圧力が0.7~1.2MPaの範囲内であることを確認してください。コントローラーでブロー時間を長くし、ロータリーテーブル速度をわずかに下げて、射出成形とブロー成形の間のプリフォームの熱保持を良くします。ブロー漏れや圧力損失が検出された場合は、コアロッドのブローエアシールを点検して交換してください。
適切なIBMマシンを選ぶ方法
ボトル容量範囲を評価する
ZQ110は、1mlから2,000mlまでのボトルに最適化されており、10mlボトルでは最大20個のキャビティ、1,000mlボトルでは3~4個のキャビティを形成できます。250ml以下の小容量精密ボトルを主生産する場合、ZQ110はキャビティ、クランプ力、および生産速度の最適なバランスを提供します。500mlを超えるボトルを主生産する場合、または小容量ボトルで20個を超える非常に高いキャビティを必要とする場合は、CMNの技術チームにカスタムツーリングのオプションについてご相談ください。
目標とする1日あたりの生産量に合った機械を選びましょう。
ZQ110は、18キャビティで30mlボトルを1日あたり10万5000本から11万5000本生産できます。1日の生産量を増やす必要がある場合は、10mlボトルを20キャビティで生産できるよう、機械をアップグレードできます。充填ラインの速度とシフトスケジュールに基づいて必要な1日の生産量を計算し、金型キャビティ参照表を使用して、特定のボトルサイズで生産目標に合致するキャビティ数を決定してください。これにより、生産能力を確保しながら、金型への投資を過剰に行うことを回避できます。
樹脂の適合性を確認する
ZQ110は、HDPE、LDPE、LLDPE、PP、PS、HIPS、透明PS、PCTG、ABS、EVA、および環境に優しいトウモロコシ由来樹脂を加工できます。ご購入前に、ご希望の樹脂グレードが対応していることをご確認の上、加工パラメータの検証のため、樹脂データシートをCMNの技術チームと共有してください。PCTGや特定のPSグレードなど、一部の特殊樹脂は加工範囲が狭いため、ご購入予定の機械構成に合わせて、バレル温度プロファイルや射出速度の調整を行うための試作試験を実施することをお勧めします。
業界のコンプライアンス要件を評価する
医薬品および食品包装ラインは、GMP、FDA、EU食品接触規制、各国固有の包装基準などの規制枠組みの下で稼働しています。ZQ110のオイルフリー成形エリアとクリーン生産設計は、これらの規制環境に最適ですが、ご注文前に、コンプライアンスチームにどの機械の機能が機器適格性評価パッケージ(IQ/OQ/PQ)に記載する必要があるかを確認し、CMN Transmissionから関連する技術文書を入手してください。
自動化統合のニーズを考慮する
生産ラインで目視検査、漏れ検査、ラベリング、自動包装などの無人運転が必要な場合、ZQ110のコンベア出口はこれらの下流システムとの直接統合を前提として設計されています。プロジェクト計画段階でCMN Transmissionと自動化レイアウトの要件についてご相談いただくことで、機械の電気インターフェース、コンベア出口の高さと速度を、お客様が選択された検査・包装機器のブランドとモデルに合わせて指定することができ、納品後の高額な現場改造を回避できます。
CMNの射出ブロー成形機を選ぶ理由とは?
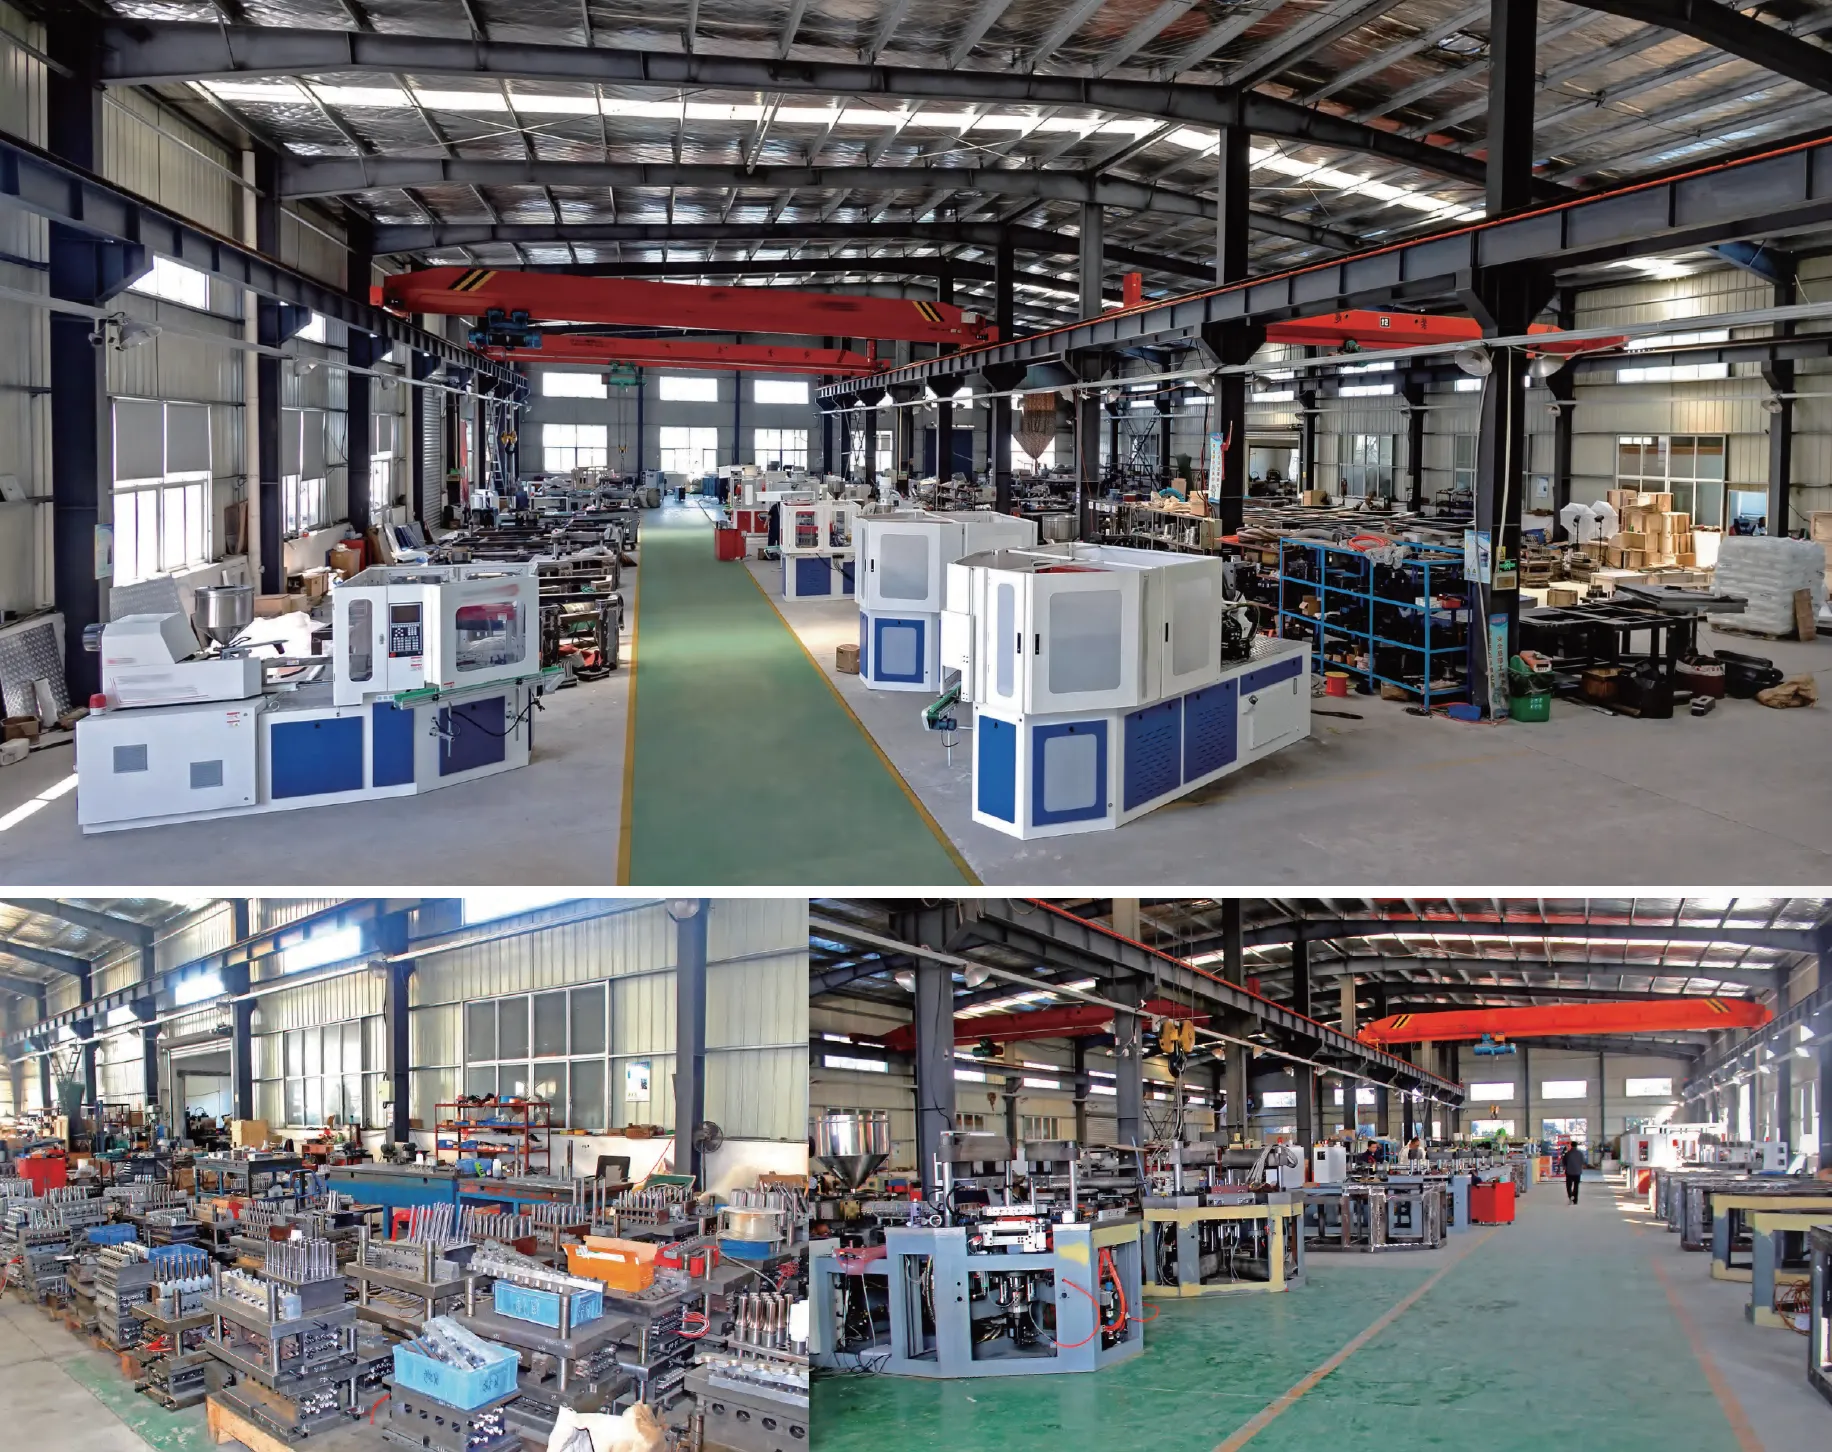
CMN Transmissionは、自動ワンステップ射出ブロー成形機および関連する射出ブロー成形金型の研究、開発、製造、販売に特化した専門メーカーであり、グローバルサプライヤーです。当社の製品ラインナップは、射出ブロー成形機、押出ブロー成形機、射出延伸ブロー成形機、および補助機器を網羅しており、研究室規模から大量生産ラインまで、あらゆる生産規模に対応しています。
- IBMの専門知識: 汎用機械メーカーとは異なり、CMN Transmissionは射出ブロー成形技術に特化しています。当社のエンジニアリングチームは、IBM機の設計、ホットランナーシステム、金型設計、プロセス最適化の専門家で構成されています。この専門性により、当社の機械と金型は他の機種を流用するのではなく、IBM機の性能を最大限に引き出すように設計されています。
- 世界的な実績が証明されています。 CMNトランスミッションマシンは、韓国、インド、トルコ、ロシア、南アフリカ、ブラジル、米国、メキシコをはじめとする世界各国の生産施設で稼働しています。用途は医薬品包装、食品・飲料、化粧品、パーソナルケア、化学、農業など多岐にわたります。このグローバルな顧客基盤は、世界各地の多様な規制環境や生産条件へのマシンの適応性の高さを物語っています。
- 完全なターンキープロジェクト対応能力: CMN Transmissionは、機械供給、金型設計・製造、補助機器、工場受入試験、輸送物流、現場設置、オペレーター研修、プロセス試運転までを網羅する、ワンストップのターンキープロジェクトを提供します。この統合されたサービスにより、購入者のプロジェクト管理が簡素化され、機械と金型を別々のサプライヤーから調達する際の複雑な調整作業が不要になります。
- 幅広い素材を網羅: CMN社の機械は、HDPE、LDPE、LLDPE、PP、PS(乳酸菌グレードを含む)、高透明PS、HIPS、ABS、EVA、PCTG、および環境に優しいトウモロコシ由来の生分解性材料を、1mlから1,000mlまでのボトルに加工します。この幅広い樹脂とサイズに対応することで、医薬品、食品、化粧品、特殊包装など、あらゆる用途のお客様を単一の機械プラットフォームでサポートします。
- 販売前、販売中、販売後のサポート: CMN Transmissionは、お客様との関係のあらゆる段階において、詳細かつ迅速なサポートを提供します。販売前サポートには、アプリケーション分析、出力計算、樹脂適合性レビュー、金型設計コンサルティングが含まれます。設置時には、当社のエンジニアが現場での試運転とトレーニングを実施します。販売後サポートは、遠隔診断、スペアパーツの供給、プロセス上のトラブルシューティング、機械の耐用期間にわたる定期メンテナンス指導を網羅しています。
- エネルギー効率と持続可能性におけるリーダーシップ: CMNは、ZQシリーズ全機種にフルサーボ駆動アーキテクチャを採用することで、従来のIBM製油圧式成形機と比較して20%から30%の省エネルギーを実現しています。油圧オイルの使用量ゼロ、低騒音運転、生分解性樹脂との互換性といった特長に加え、CMNの成形機は、包装メーカーが企業のサステナビリティ目標を達成しながら、運用コストを削減するのに役立ちます。射出ブロー成形機の価格と総所有コストを比較検討する購入者にとって、この省エネルギー効果は、標準的な10年間の機械耐用年数にわたって大幅に向上します。
よくある質問
Q:射出ブロー成形機と射出延伸ブロー成形機の違いは何ですか?
A:射出ブロー成形機(IBM)は、射出成形によってボトルプリフォームを成形した後、延伸せずに同じコアロッド上で直接ブロー成形します。射出延伸ブロー成形機(ISBM)は、機械的な延伸工程を追加し、延伸ロッドによってブロー成形前およびブロー成形中にプリフォームを軸方向に延伸することで、ポリマー鎖を二軸配向させます。ISBMは、炭酸飲料ボトルや水ボトルなど、二軸配向によって優れた強度とガスバリア性能が得られるPETボトルに主に使用されます。IBMは、対象となる樹脂やボトル形状において延伸配向が不要または有益でないHDPE、PP、LDPE、PS製の精密小容量ボトルに適しています。
Q:ZQ110は標準的な飲料ボトル用のPETを加工できますか?
A:ZQ110は、炭酸飲料ボトルや水ボトルなどの二軸延伸PETボトル製造には対応していません。これらの用途には、機械式延伸ロッドシステムを備えた単段射出延伸ブロー成形機が必要です。ZQ110は、HDPE、LDPE、LLDPE、PP、PS、HIPS、透明PS、PCTG、ABS、EVA、およびトウモロコシ由来の生分解性樹脂に最適化されています。PET炭酸飲料ボトルまたは水ボトルの製造が主な用途である場合は、CMN Transmissionまでお問い合わせいただき、用途に適したISBM機モデルについてご相談ください。
Q:ZQ110は、AOKI射出ブロー成形機の代替機として適していますか?
A:はい。ZQ110は、同等以上の性能をより競争力のある総コストで求めるお客様から、AOKI射出ブロー成形機の代替機として頻繁にご指定いただいています。ZQ110は、同等のAOKI製機械モデルと同等の型締め力、サイクル速度、材料適合性を備え、いくつかのパラメータではそれらを上回っています。また、フルサーボ駆動システムと約30%の省エネルギー性能により、旧型の油圧式IBMプラットフォームと比較して運用コストを削減できます。CMNの技術チームがお客様の現在のAOKI製機械の仕様を確認し、お客様のボトルシリーズと金型設計との互換性を確認いたします。
Q:ZQ110は60mlの化粧品ボトルを何個のキャビティに加工できますか?
A:ZQ110の金型キャビティ基準表によると、60mlボトルの最大キャビティ数は14個です。つまり、1サイクルあたり14本のボトルを製造できます。このサイズでのサイクルタイムは約8.2秒なので、24時間稼働の場合、1日の生産量は約147,000本、12時間シフトの場合は約73,000本となります。実際の生産量は、樹脂の種類、ボトルの肉厚、プロセス設定によって若干異なる場合があります。お客様のボトル設計と生産シフトスケジュールに合わせた生産量計算については、CMNの技術チームにお問い合わせください。
Q:ZQ110の動作には作動油が必要ですか?
A:いいえ。ZQ110は、全軸の動作にサーボモーターを使用し、電動シリンダー射出ユニットを備えた完全電動射出ブロー成形機です。機械駆動システムには作動油は不要で、使用もしていません。そのため、金型エリアおよび機械駆動系全体が完全にオイルフリーとなり、製品や包装への油汚染が許容されない医薬品、食品、化粧品ボトル製造ラインにとって不可欠な要件を満たしています。オイルフリー設計により、作動油の交換、フィルター交換、漏れ防止といったメンテナンス作業も不要になります。
Q:ZQ110で製造できるボトルの最小サイズと最大サイズはどれくらいですか?
A:ZQ110は、容量1mlから最大2,000mlまでのボトルを製造できます。物理的な寸法としては、ボトルの最大直径は120mm、最大高さは220mmです。この機械は、最大プラテンサイズ1,100mm×460mm、金型厚さ280mmに対応しています。お客様の用途がこれらの寸法範囲外となる場合は、CMN Transmissionまでお問い合わせください。ZQシリーズの別の機種や構成変更により、お客様のボトル形状要件に最適な機種をご提案できるかどうか検討いたします。
Q:ZQ110は医薬品製造における目視検査システムに接続できますか?
A:はい。ZQ110コンベア出口は、目視検査システム、側面漏れ検査装置、ラベリングマシン、自動包装装置との直接統合を前提に設計されており、完全自動化された無人医薬品ボトル生産ラインに適しています。このシステムは、ボトル内部の異物、口材不足、ボトル底の不均一性などを検出し、不良品を生産ラインから自動的に排除します。ZQ110を特定の検査装置または包装装置ブランドと統合する場合は、注文時にインターフェース仕様をCMNにお知らせください。そうすることで、機械出口の高さ、速度、電気インターフェースを適合するように構成できます。
Q:ZQ110の実際のエネルギー消費量はどのくらいですか?
A: 30mlボトル製造の場合、ZQ110は通常運転時で1時間あたり約12kWhを消費します。総設置電力は80kWですが、減速時のサーボ駆動システムのエネルギー回生により、実際の運転電力消費量は設置容量の52%から70%となります。これは、同クラスのIBM製油圧式機械と比較して約30%のエネルギー節約に相当します。1時間あたり12kWhで24時間稼働した場合、1日のエネルギー消費量は約288kWhです。1,000本あたりの実際のコストは地域の電気料金によって異なりますが、一般的な産業用電気料金では、エネルギー節約により機械の耐用年数にわたって運用コストが大幅に削減されます。
Q:ZQ110は、異なるボトルデザイン間の金型交換にどのように対応しますか?
A: ZQ110は、コントローラーメモリに複数の金型設定を保存できる、完全にカスタマイズ可能な射出ブロー成形機です。各金型設定には、射出、ブロー、冷却の各パラメータが個別に保存されるため、保存されたボトルレシピの切り替えはわずか数分で完了します。ZQ110の金型交換は、金型の取り外し、取り付け、位置合わせ、パージ、パラメータのロードを含め、熟練した金型チームでも通常2~4時間かかります。ZQシリーズ金型のキャビティとネックは、用途に合わせて設計されているため、同じボトル本体でもネック仕上げやクロージャーの種類が異なる場合でも、金型アセンブリ全体を取り外すことなくキャビティ側の部品を交換できます。
Q:CMNトランスミッションはZQ110に関してどのようなアフターサービスを提供していますか?
A:CMN Transmissionは、すべてのZQ110マシンに対し、販売前、現場での試運転、および販売後の包括的なサポートを提供します。サポートには、出荷前の工場受入試験、現場での設置および試運転支援、オペレーター研修、お客様固有の樹脂およびボトル設計に合わせたプロセスパラメータ設定、ビデオ通話、メール、電話による継続的なリモート技術サポートが含まれます。各マシンには、標準的な消耗部品を網羅した推奨スペアパーツキットが付属しています。韓国、インド、トルコ、ロシア、南アフリカ、ブラジル、米国、メキシコなど、CMNの代理店ネットワークが確立されている地域のお客様には、必要に応じて迅速な現場対応が可能な現地代理店サポートもご利用いただけます。
お客様の声
パク・ジフン、韓国化粧品業界
「ZQ110を30ml化粧品美容液ボトル製造ラインで約8ヶ月間使用していますが、正直なところ、その生産量には驚かされています。通常の1日勤務で約10万8000本、すべてがうまく調整されている時は11万3000本近くまで生産できます。省エネ効果も抜群で、以前使用していた油圧式機械と比べて電気代が大幅に下がりました。サーボはスムーズで静かで、アブソリュートエンコーダのおかげで停電後も原点復帰する必要がありません。新しい金型でのセットアップも、手順さえ分かれば半日程度で完了します。全体的に非常に満足しています。」
ラジェシュ・メータ、インド製薬業界
「国内市場向けに100mlのHDPE製医薬品ボトルを製造するためにZQ110を購入しましたが、期待通りの性能を発揮してくれました。ネック部のねじ山精度は、チャイルドレジスタントキャップ100%のシール率に必要な精度と全く同じで、漏れ検査でも不良品は一つもありませんでした。CMNの技術チームはビデオ通話で初期パラメータ設定をサポートしてくれ、機械到着後3日以内に安定生産体制を整えることができました。アフターサービスも、質問があるたびに迅速に対応してくれました。射出ブロー成形機の価格を考えると、品質は間違いなく申し分ありません。」
メフメト・ユルマズ、トルコ化学工業
「大変満足しています。6か月前に古いAOKI製成形機をZQ110に交換しましたが、その違いは歴然です。型締め力、サイクルタイム、エネルギー消費量、すべてにおいて改善が見られました。オペレーターもすぐに操作方法を習得しました。PSとHDPEの成形も問題なく行えます。CMN社が付属して提供してくれた金型は非常に精度が高く、キャビティ間のボトル重量も非常に均一です。唯一の問題は、最初の週にエアフィッティングからわずかな漏れがあったことですが、CMN社はすぐに交換部品を送ってくれ、修理方法をビデオで技術者に指導してくれました。これほど手厚いサポートは滅多にありません。」
ドミトリ・ボロノフ、食品産業、ロシア
「弊社では、ZQ110を使用して250mlと500mlのPP製食品容器を1年以上製造しています。機械は1日2交代制で稼働しており、機械的な信頼性は非常に良好です。12ヶ月目に最初の定期メンテナンスを実施しましたが、特に大きな問題はなく、剥離ステーションの標準的な消耗部品の交換のみでした。生産量は安定しており、ボトルの重量は仕様範囲内で、ボトルの成形時のパーティングラインも非常にきれいです。距離的な問題から技術サポートについて懸念していましたが、CMNチームは当日中に対応してくれ、これまでのところ全ての問題をリモートで解決してくれています。」
Sipho Ndlovu、化粧品産業、南アフリカ
「当社はPCTGと透明PSを使用した化粧品ボトル製造用にZQ110を購入しました。この機械を導入する前は別のメーカーの機械を使用していましたが、透明PSの表面品質に常に問題がありました。ZQ110の温度制御は明らかに安定しており、表面欠陥による不良率は最初の1ヶ月で約3%から0.5%以下にまで低下しました。CMNのアプリケーションエンジニアが設置と金型試運転のために3日間当社の工場を訪問してくれたおかげで、チームが機械に慣れるまでの時間が短縮されました。工場から当社施設への物流もスムーズに行われました。」
カルロス・ザンデイ、パーソナルケア業界、ブラジル
「当社はパーソナルケア製品用の120ml HDPEボトルを製造するためにZQ110を購入しました。その性能には大変満足しています。エネルギー消費量は予想をはるかに下回り、以前使用していた機械と比べて電気代が約30%も削減できました。ボトルの品質も素晴らしく、バリや漏れは一切ありません。機器は丁寧に梱包されて届き、輸入書類もCMN社から問題なくすべて提供されました。射出ブロー成形機を検討している包装メーカーの方には、ぜひお勧めします。」
ケビン・ブルックス、食品業界、アメリカ合衆国
「CMNを選定する前に、IBMの機械メーカー3社を評価しました。ZQ110は、中級クラスの機械の中で、型締め力、サイクルスピード、エネルギー効率のバランスが最も優れていました。乳酸菌飲料メーカー向けに100mlのPSボトルを製造していますが、この機械は14キャビティで透明なPSボトルを非常にスムーズに処理してくれます。目視検査システムの統合も簡単で、機械の出口コンベアのインターフェースは既存の検査機器と変更なしで互換性がありました。注文から納品までのリードタイムは約12週間でしたが、事前に明確に伝えられ、予定通りに納品されました。非常にプロフェッショナルな対応でした。」
ホルヘ・ビジャロボス、化学工業、メキシコ
「ZQ110を9ヶ月間使用し、家庭用洗剤用の400mlボトルを製造しています。1日の生産量は当初の予想を上回り、8キャビティで12時間シフトで通常約62,000本のボトルを生産しています。以前使用していた油圧式装置に比べて静かで、金型エリアも清潔に保たれています。CMNチームは、最初の1週間、設置とオペレーターのトレーニングをサポートしてくれました。スペイン語と英語でのコミュニケーションもスムーズでした。将来的には、間違いなくもう1台購入を検討します。」
アナスタシア・キマニ、南アフリカの製薬業界
「ZQ110を導入したことで、以前使用していた中古機と入れ替えましたが、製品品質の向上はすぐに実感できました。当社では14キャビティの60ml PP製医薬品ボトルを製造していますが、ZQシリーズ金型(本機に付属)を使用することで、キャビティ間の重量ばらつきが約±0.4gから0.15g未満にまで改善しました。最初のバッチでは、ねじシール率が100%に達しました。機械は予定通りに納入され、CMNの試運転担当エンジニアは知識豊富で丁寧な対応でした。当社の品質管理チームは、CMNから提供された技術資料を参考に、IQ/OQ文書の作成を完了することができました。迷うことなく星5つです。」
追加情報
| 編集者 | Yjx |
|---|