
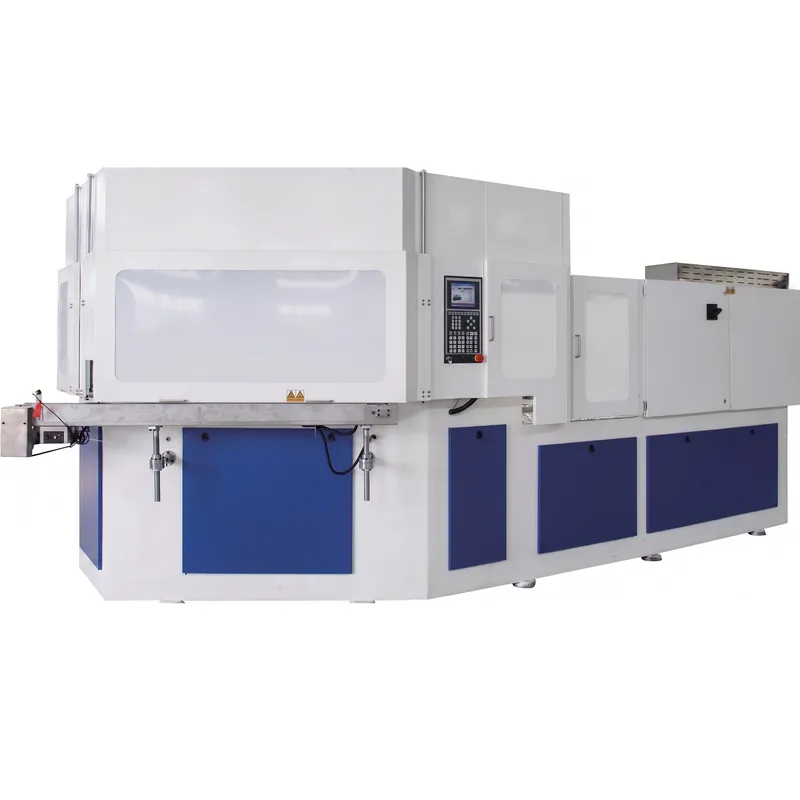
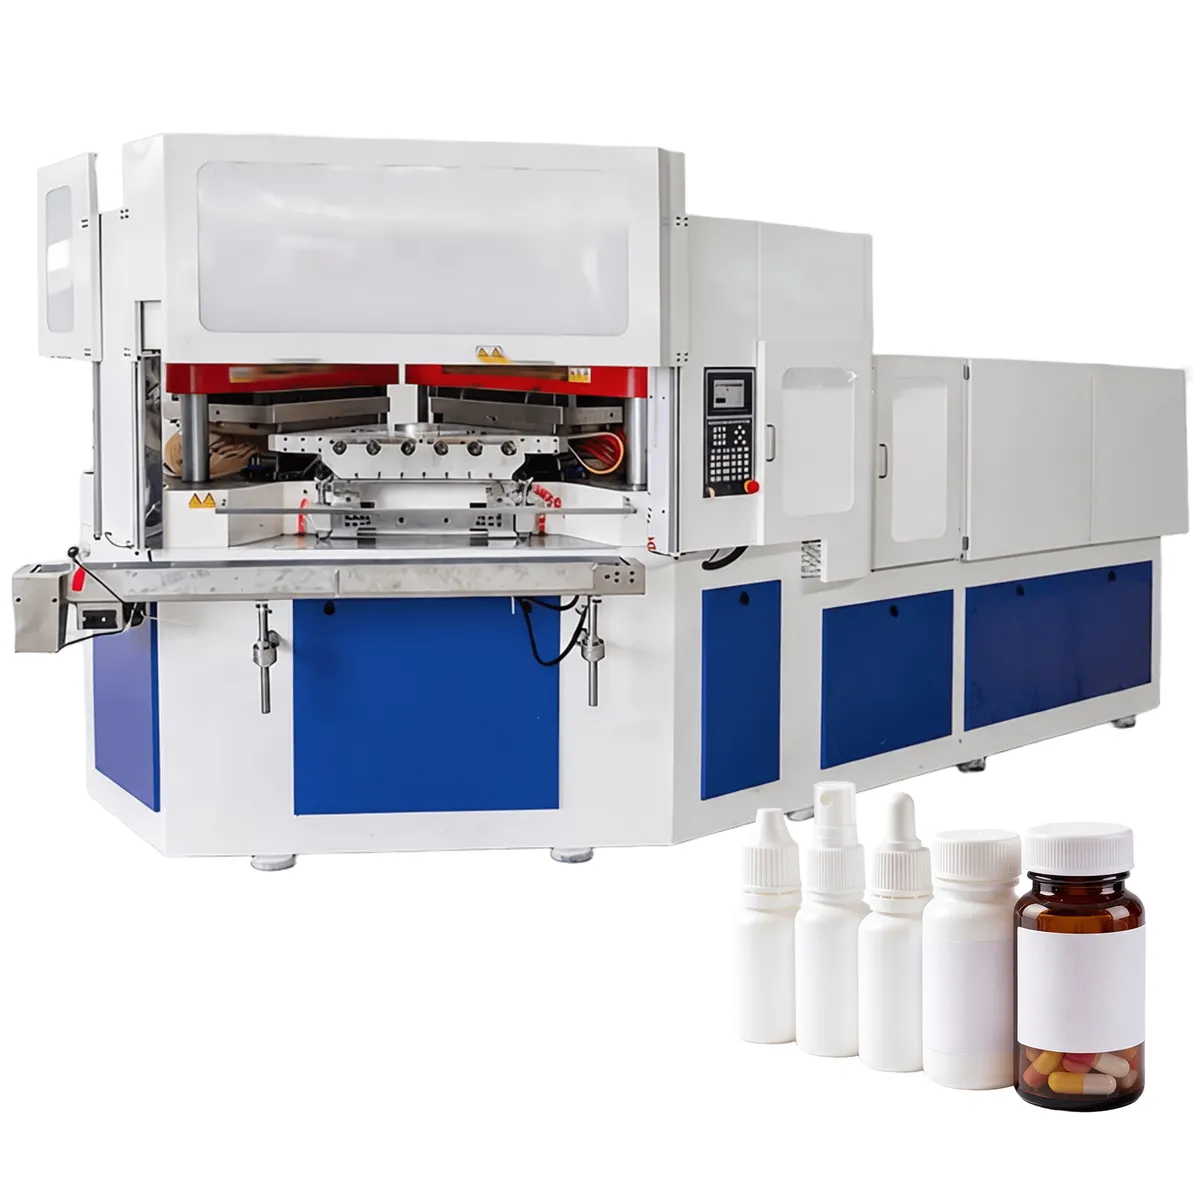
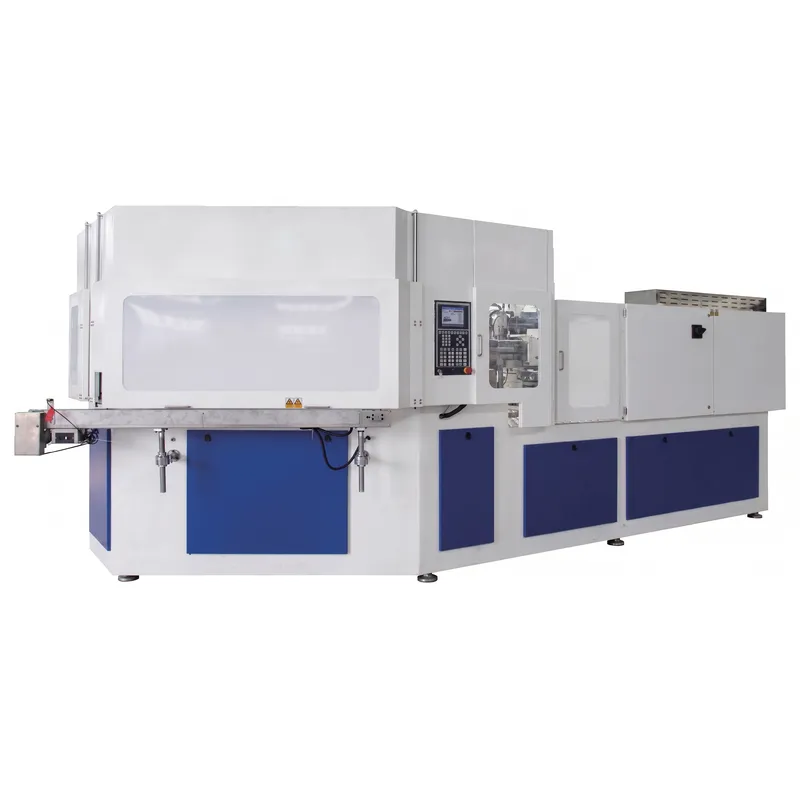
Литейно-выдувная машина ZQ110 (европейская версия)
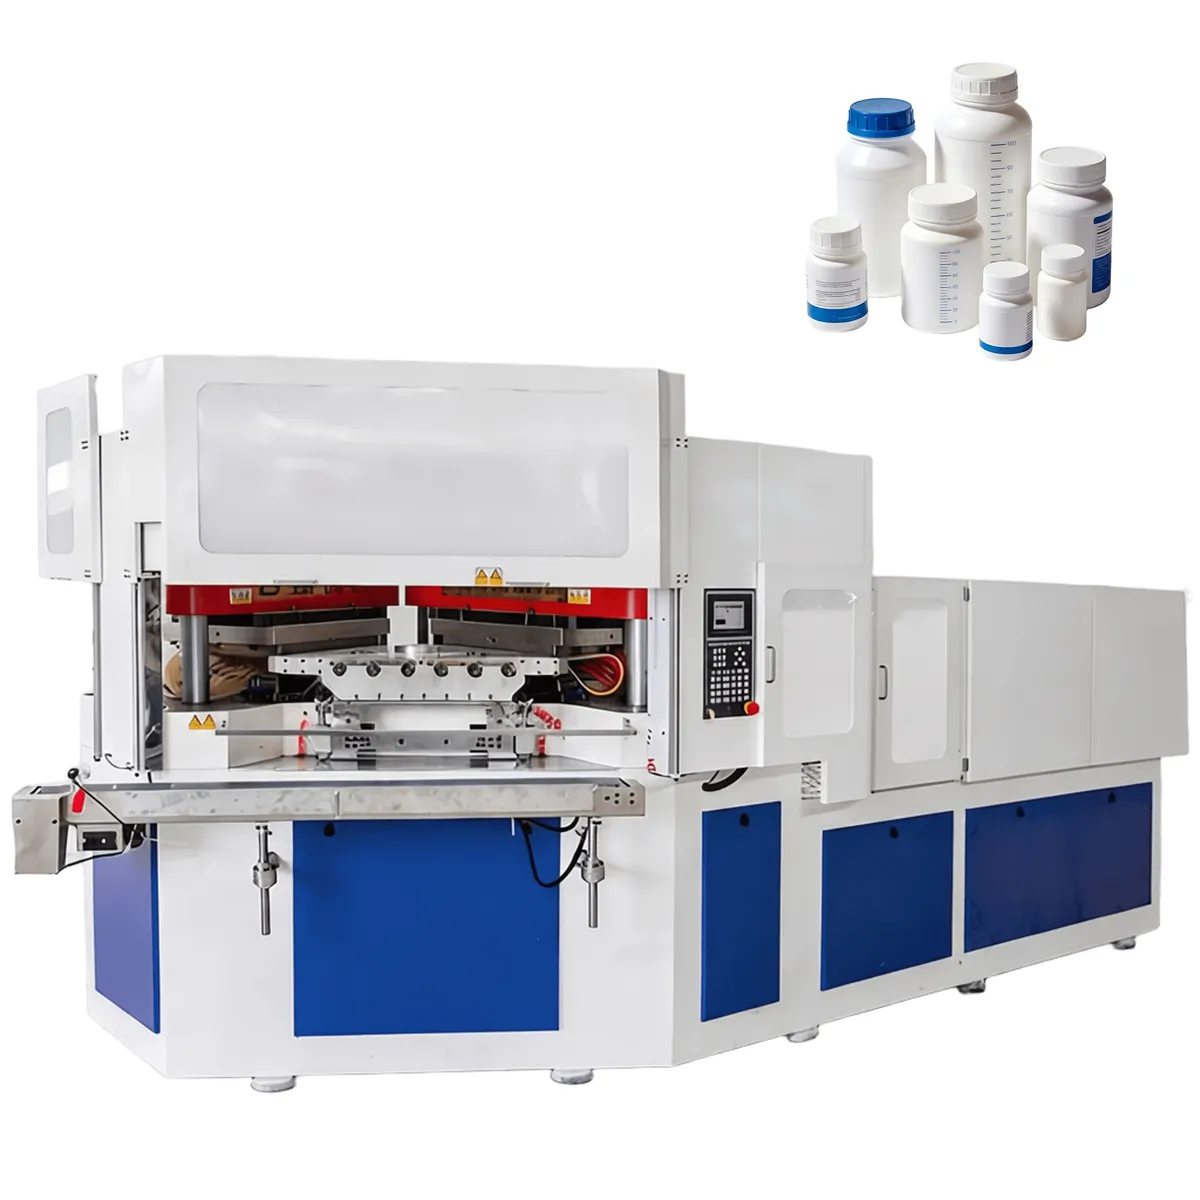
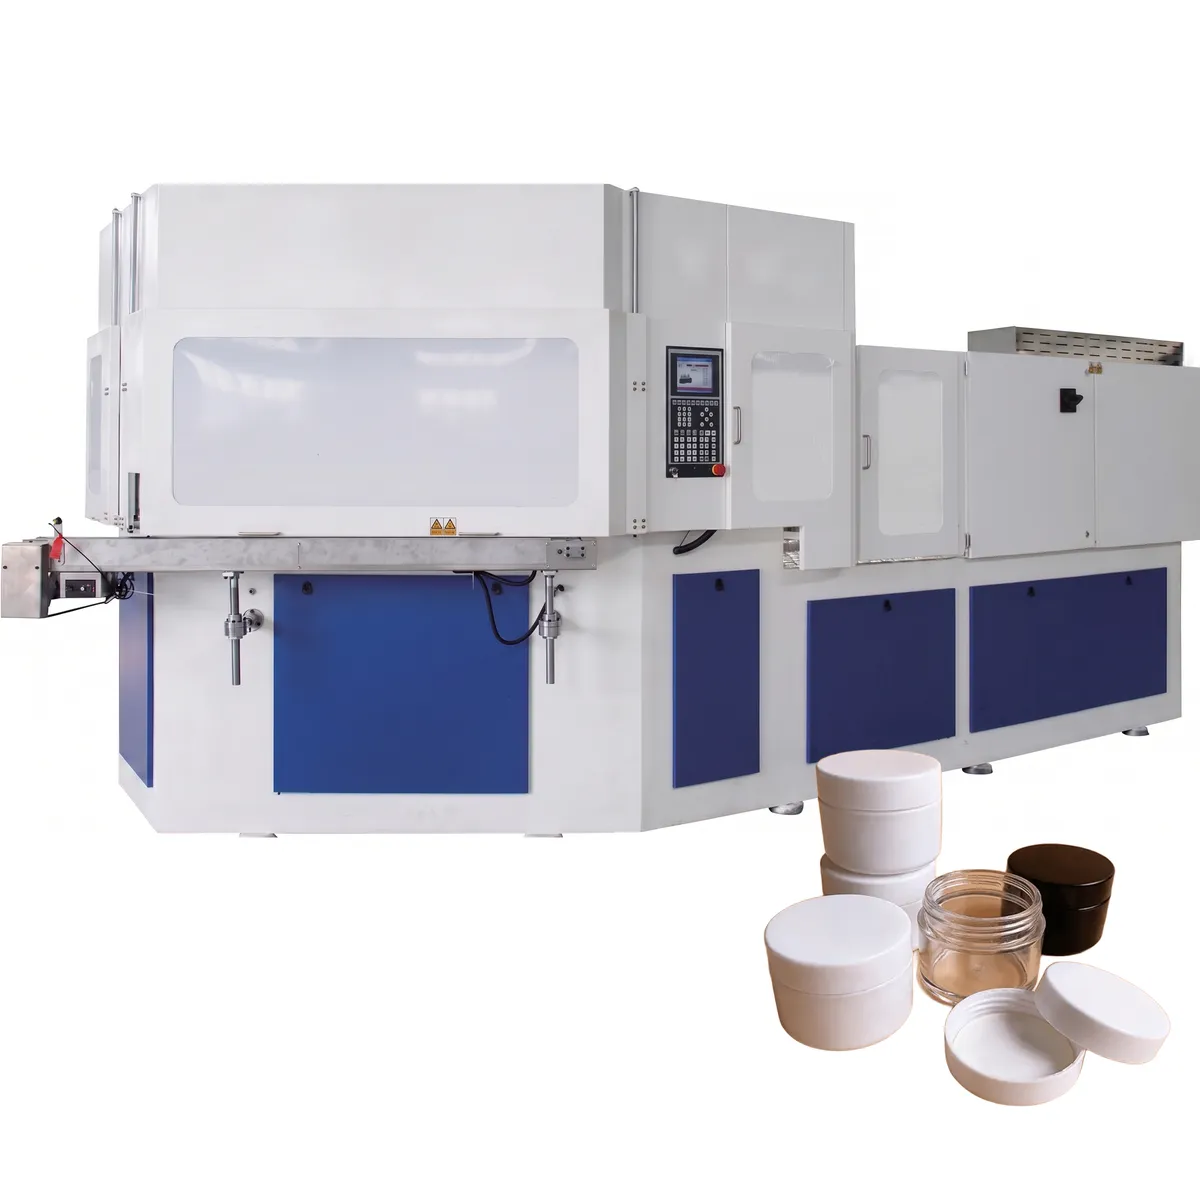
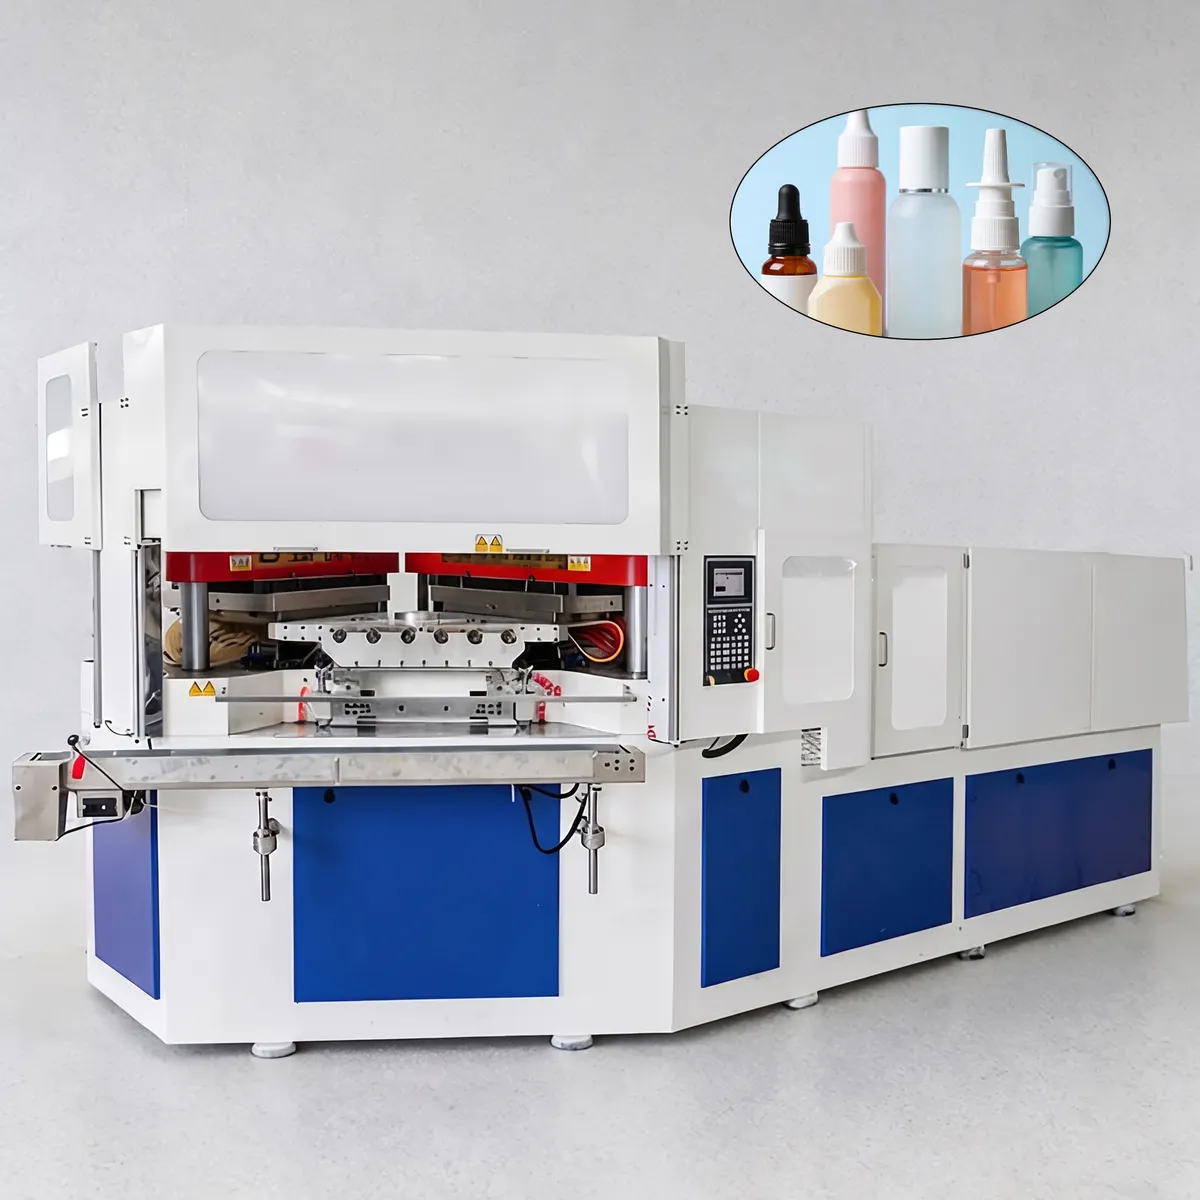
Разработанная с учетом европейского стандарта, машина для литья под давлением ZQ110 обеспечивает исключительную стабильность размеров в различных производственных условиях. Ее демпфирующая сила превосходит аналогичные показатели в отрасли на 201–301 тонну на 3 тонны, что позволяет надежно и стабильно обрабатывать широкий спектр материалов, включая ПЭВП, ПП, ПНД, ПС и специальные смолы. Стандартная система сервопривода гарантирует плавное и стабильное перемещение револьверной головки и интуитивно понятную настройку параметров, что делает ее доступной для операторов любого уровня квалификации.
Литейно-выдувная машина ZQ110 (европейская версия)
Разработанная с учетом европейского стандарта, машина для литья под давлением ZQ110 обеспечивает исключительную стабильность размеров в различных производственных условиях. Ее демпфирующая сила превосходит аналогичные показатели в отрасли на 201–301 тонну на 3 тонны, что позволяет надежно и стабильно обрабатывать широкий спектр материалов, включая HDPE, PP, LDPE, PS и специальные смолы. Стандартная система сервопривода гарантирует плавное и стабильное перемещение револьверной головки и интуитивно понятную настройку параметров, что делает ее доступной для операторов любого уровня квалификации. Независимо от того, работаете ли вы на линиях по упаковке фармацевтической продукции, косметических флаконов или пищевой тары, машина ZQ110 IBM адаптируется с минимальными изменениями настроек и обеспечивает стабильное качество от смены к смене.
Уникальная конструкция зажима под давлением использует неактивный режим работы цилиндра усилителя во время открытия и закрытия пресс-формы. Эта интеллектуальная конструкция обеспечивает экономию энергии от 101 до 201 тонны на тонну по сравнению с традиционными гидравлическими машинами IBM, сохраняя при этом надежную работу зажима на протяжении всего производственного цикла. Будучи полностью настраиваемой машиной для литья под давлением, предлагаемой к продаже, ZQ110 одинаково хорошо подходит для высокопроизводительных линий по производству фармацевтических флаконов для таблеток, прецизионной упаковки косметических капельниц, контейнеров для ежедневного использования, флаконов для пестицидов и упаковки напитков. Конструкция пресс-формы с расположением снизу вверх исключает загрязнение смазочным маслом, соответствуя самым строгим гигиеническим стандартам, требуемым регулируемыми отраслями промышленности по всему миру.
Кавитация плесени (для справки)
| Приблизительный объем | 10 мл | 30 мл | 60 мл | 100 мл | 250 мл | 500 мл | 1000 мл |
| Максимальная кавитация | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Технические характеристики
| Элемент | Единица | ZQ110 |
| ВСистема проекции | ||
| Диаметр винта | мм | 65 |
| Винт L/D | % | 22:1 |
| Вес инъекции | г | 540 |
| Тепловая мощность | КВ | 20 |
| Количество зон ствола | 5+Н | |
| Инъекционный инсульт | мм | 200 |
| Система зажима | ||
| Сила зажима при впрыске | КН | 1100 |
| Начальный ход инъекции | мм | 140 |
| Сила сжатия при выдувании | КН | 150 |
| Начальный ход для выдувания | мм | 140 |
| Высота подъема поворотного стола | мм | 70 |
| Форма | ||
| Максимальный размер тарелки (ДхШ) | мм | 1100x460 |
| Толщина пресс-формы | мм | 280 |
| Диаметр бутылки | мм | 120 |
| высота бутылки | мм | 220 |
| Подходящая высота бутылки | мм | 1-2000 |
| Удар полоски | мм | 260 |
| Гидравлическая система | ||
| Гидравлическое давление | Карта | 14 |
| Мощность двигателя | КВ | 22+22 |
| Сухой цикл | С | 4 |
| Суммарная мощность | КВ | 80 |
| Рабочая мощность | % | 52-70 |
| Другие | ||
| Минимальное давление сжатого воздуха | МПа | 0.7-1.2 |
| производительность сжатого воздуха | М³/мин | 0.7 |
| Поток воды | М³/ч | 4 |
| Давление охлаждающей воды | МПа | 0.3-0.4 |
| Габариты (Дх Шх В) | М | 5x1.8x2.2 |
| Вес нетто | Тон | 15 |
Заменяемая марка и модель
| ЦМН | Сила зажима | Джомар | СУМА | Унилой | Блома |
| ZQ40 | 40Т | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60Т | IBM65 | 65iB | УИБ90 | IBM50 |
| ZQ80 | 80Т | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110Т | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135Т | IBM175 | 175iB | UIB180 |
Диаметр машинного винта IBM
| ЦМН | Диаметр винта | Джомар | СУМА | Блома |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Вес инъекции в машине IBM
| ЦМН | Вес инъекции | Джомар | СУМА | Блома |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Сила зажима при литье под давлением в станке IBM
| ЦМН | Сила зажима при впрыске | Джомар | СУМА | Блома |
| ZQ40 | 400 кН | 340 кН | 386 кН | 350 кН |
| ZQ60 | 600 кН | 460 кН | 580 кН | 500 кН |
| ZQ80 | 800 кН | 680 кН | 720 кН | 700 кН |
| ZQ110 | 1100 кН | 1210 кН | 1200 кН | 1250 кН |
| ZQ135 | 1350 кН | 1560 кН | 1600 кН |
Размер пресс-формы для станка IBM
| ЦМН | Размер формы | Джомар | СУМА | Блома |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Размер машины IBM
| ЦМН | Размер пресс-формы (М) | Джомар | СУМА | Блома |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Примечание: Упоминание брендов предназначено лишь для того, чтобы помочь покупателям выбрать товары, а не для продажи продукции этих брендов.
Характеристики машины для литья под давлением и выдувного формования ZQ110
1. Полностью сервопривод, без гидравлического масла.
Полностью электрическая инжекционно-выдувная машина ZQ110 использует сервопривод для каждой оси движения, что полностью исключает гидравлическое масло из производственной среды. Это обеспечивает более чистое рабочее пространство, снижает риск загрязнения линий по производству фармацевтической и пищевой продукции, значительно сокращает объем работ по устранению утечек масла и снижает уровень шума по сравнению с традиционными гидравлическими машинами IBM. Время цикла для бутылок объемом 30 мл достигает 8,2 секунды, обеспечивая суточную производительность до 115 000 бутылок.
2. 30% Снижение энергопотребления при высокой производительности
По сравнению с традиционными гидравлическими машинами для литья пластмасс под давлением и выдувного формования, ZQ110 снижает энергопотребление примерно на 301 тонну на 3 тонны. При производительности 12 кВт·ч в час для производства бутылок объемом 30 мл машина обеспечивает обычную суточную производительность в 105 000 бутылок, а пиковая — в 115 000 бутылок в день. Конструкция зажима под давлением с неактивным режимом работы бустерного цилиндра дополнительно снижает потребление энергии во время циклов открытия и закрытия, напрямую уменьшая затраты на электроэнергию на единицу произведенной продукции.
3. Абсолютный энкодер с сервоприводом для обеспечения высокой точности и повторяемости.
Сервосистема оснащена абсолютными энкодерами на всех осях движения, что гарантирует высокую повторяемость и точность на протяжении миллионов циклов. Данные о положении никогда не теряются даже после отключения питания, что исключает необходимость процедур возврата в исходное положение при перезапуске. Это делает ZQ110 надежным и лучшим в своем классе. машина для выдувного формования Этот вариант идеально подходит для линий фармацевтической упаковки, где соответствие размерам и надежность герметизации являются обязательными требованиями.
4. Регулируемое усилие зажима от 40 до 80 тонн
Специальная конструкция зажима под давлением обеспечивает регулируемое усилие зажима от 40 до 80 тонн, что позволяет ZQ110 адаптироваться к широкому диапазону размеров бутылок, толщины стенок и типов смол без переналадки оборудования. Эта гибкость делает его идеальным специализированным оборудованием для литья под давлением и выдувного формования, подходящим для применения в самых разных областях — от небольших фармацевтических флаконов объемом 10 мл до потребительских бутылок объемом 1000 мл, с использованием таких материалов, как HDPE, PP, LDPE и прозрачный PS.
5. Безмасляная конструкция «снизу вверх» для соблюдения гигиенических норм.
Конструкция пресс-формы с расположением пресс-формы снизу вверх гарантирует, что смазочное масло не будет контактировать с полостью пресс-формы или готовыми бутылками на любом этапе производственного цикла. Это является основополагающим требованием для линий литья под давлением ПЭТ, используемых в фармацевтической, медицинской, пищевой промышленности и производстве косметической упаковки премиум-класса. Модель ZQ110 соответствует самым строгим международным стандартам гигиены для производства бутылок, совместимых с чистыми помещениями, без необходимости дополнительных мер по изоляции зоны пресс-формы.
6. Готовность к автоматизации с полной интеграцией с нижестоящими системами.
Выходной конвейер ZQ110 полностью совместим с системами визуального контроля, боковыми тестерами герметичности, этикетировочными машинами и автоматическим упаковочным оборудованием. Это делает его настоящей платформой для одноэтапного инжекционно-выдувного формования, позволяющей осуществлять круглосуточное производство без участия оператора. Встроенная система обнаружения выявляет посторонние частицы, недостаточное количество материала горлышка и неровное дно бутылок, автоматически отбраковывая дефектные изделия и поддерживая качество продукции без постоянного контроля со стороны оператора.
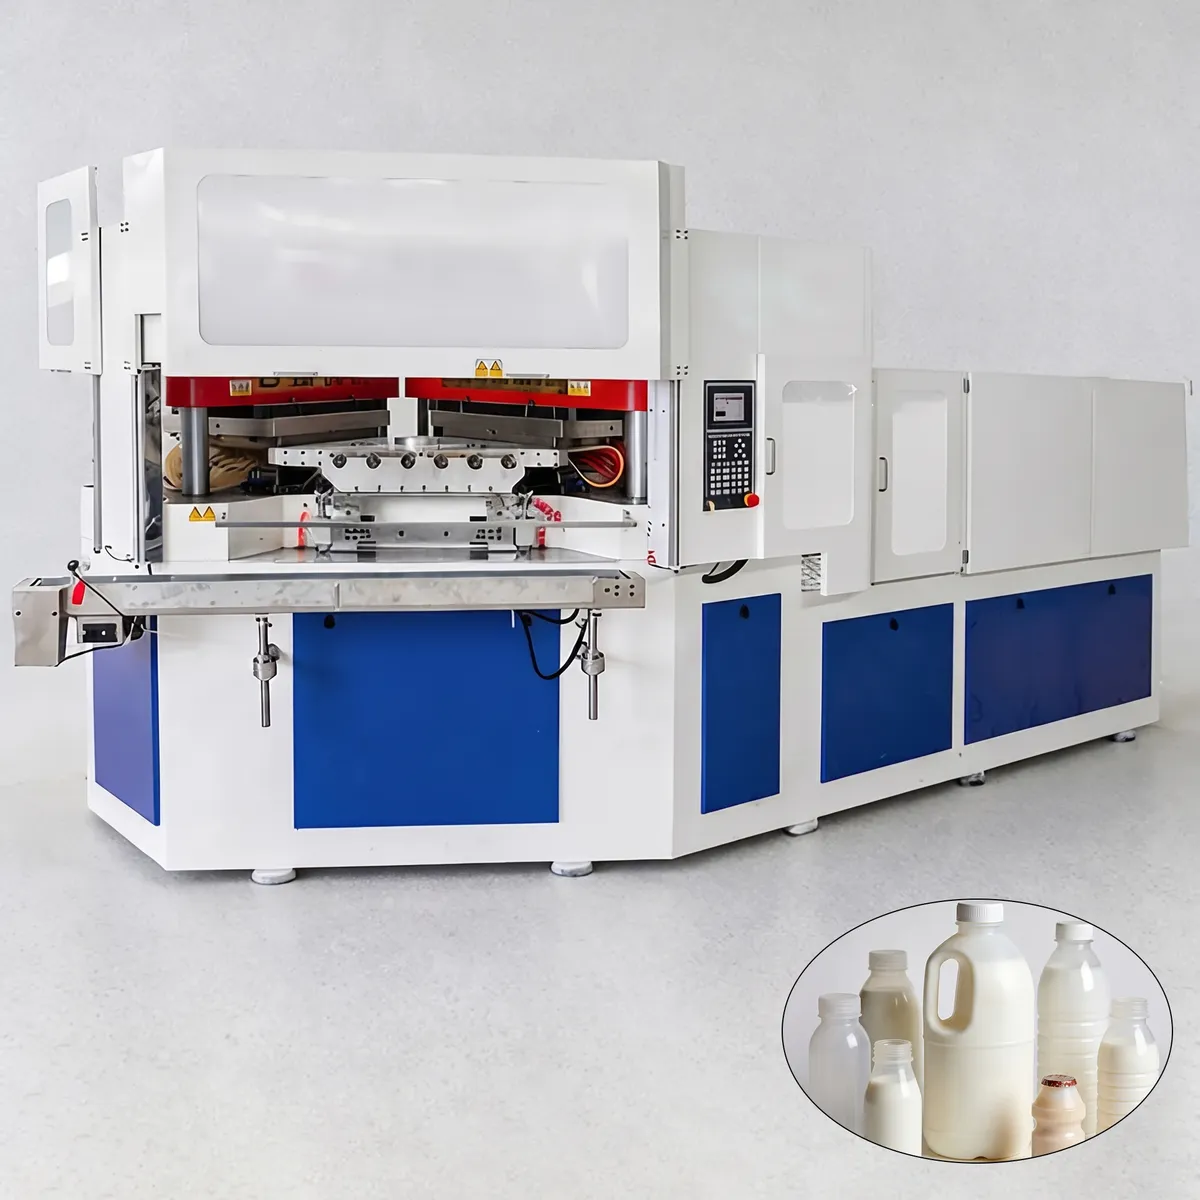
Working Principle
Литейно-выдувная машина ZQ110 IBM работает в синхронизированном трехпозиционном роторном цикле, одновременно обрабатывая три партии бутылок, что позволяет максимизировать производительность и минимизировать время простоя.
Шаг 1. Впрыскивание заготовки.
Расплавленная пластиковая смола впрыскивается под контролируемым давлением вокруг прецизионного стержня внутри полости литьевой формы. На этом участке с высокой точностью формируется геометрия горлышка бутылки, включая все резьбовые элементы. Температура цилиндра, скорость впрыска, давление выдержки и время охлаждения программируются независимо для каждого типа смолы. После того, как заготовка достигает целевой температуры и горлышко полностью затвердевает, форма открывается, и стержень с прикрепленной заготовкой перемещается вперед к станции выдувания с помощью сервоприводного поворотного стола.
Шаг 2. Выдувное формование
На станции выдувания выдувная форма закрывается вокруг заготовки, остающейся на стержне сердечника. Сжатый воздух, подаваемый через оправку под давлением от 0,7 до 1,2 МПа, раздувает еще теплую заготовку наружу до тех пор, пока пластик не соприкоснется с внутренней поверхностью полости выдувной формы и не примет ее точное соответствие. Форма бутылки, распределение толщины стенок и геометрия дна определяются конструкцией выдувной формы, а также параметрами давления и времени подачи воздуха. После контролируемого охлаждения внутри формы готовая бутылка сохраняет свою окончательную геометрию. Затем выдувная форма открывается, и стол снова перемещается на станцию выдувания.
Шаг 3. Удаление и выброс
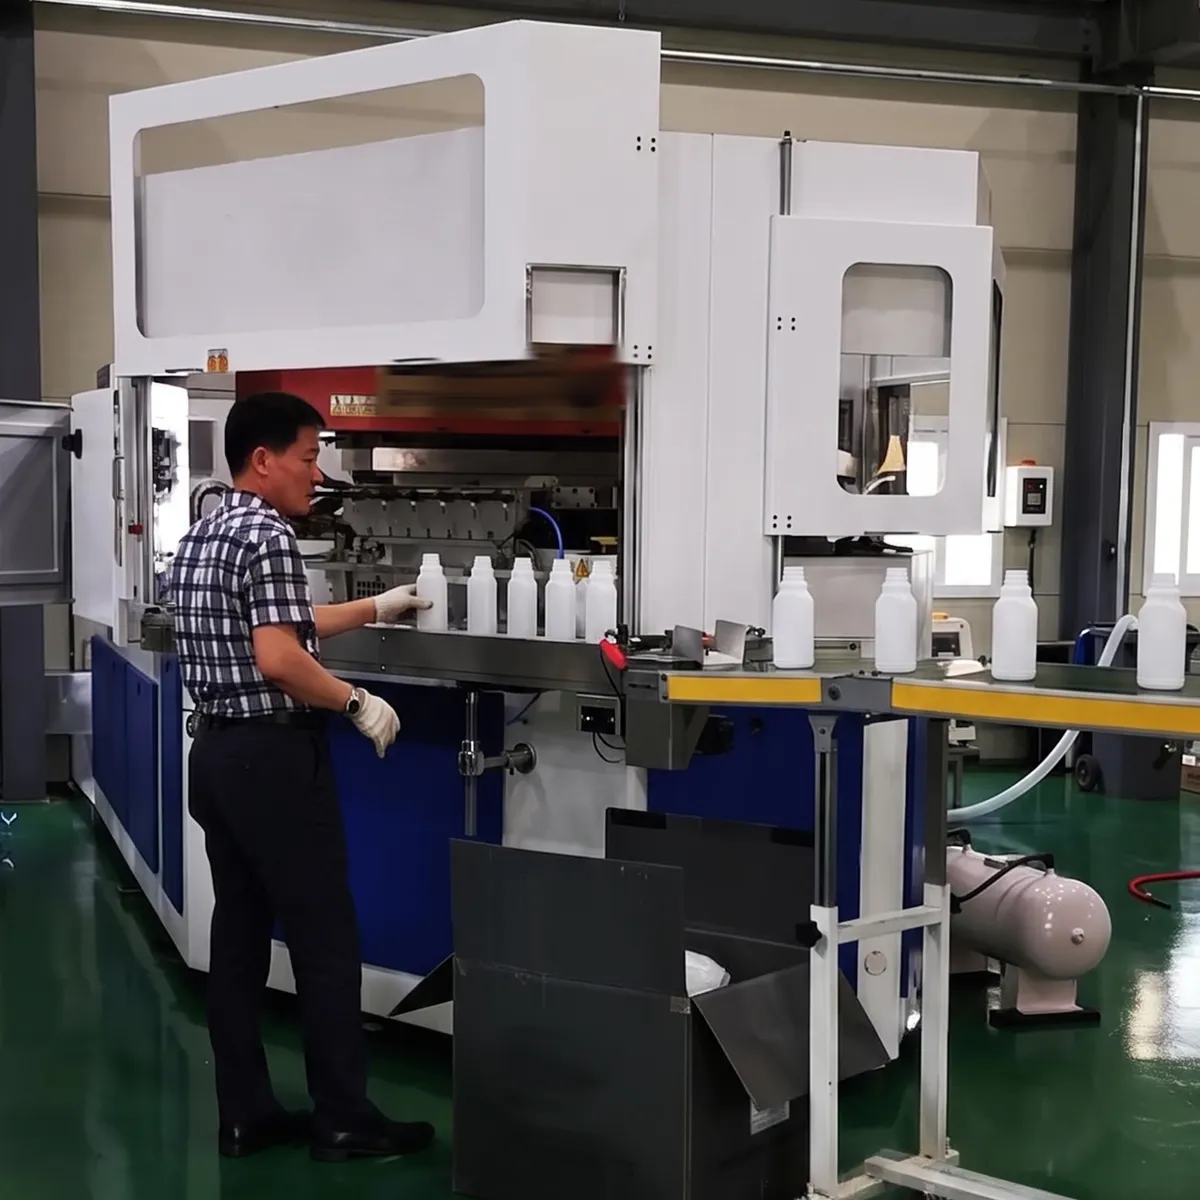
На станции отливки полностью охлажденные и сформированные бутылки автоматически выталкиваются из стержней с холодным сердечником с помощью хода отливки 260 мм. Поскольку геометрия горлышка формируется методом впрыска на первом этапе, а корпус бутылки формируется без сжатия, на этом этапе отсутствуют облой и обрезки. Готовые бутылки поступают непосредственно на конвейер для последующей интеграции с оборудованием для контроля качества, проверки герметичности, маркировки и упаковки. Три станции работают одновременно в идеальной синхронизации, поэтому впрыск, выдувание и отливка происходят одновременно, обеспечивая цикл в 8,2 секунды для бутылок объемом 30 мл.
Применение машин для литья под давлением и выдувного формования
1. Фармацевтические флаконы
Упаковка фармацевтической продукции — наиболее требовательная область применения оборудования IBM. Флаконы для таблеток, сиропов, глазных капель и назальных спреев требуют герметичной резьбы горловины 100%, производства без загрязнений и обеспечения стабильности размеров от партии к партии в соответствии с нормативными требованиями. Безмасляная зона прессования, сервосистема с абсолютным энкодером и конструкция «снизу вверх» делают ZQ110 надежным решением для производителей термопластавтоматов, соответствующих стандартам GMP, для линий по производству фармацевтической продукции по всему миру.
2. Бутылки с химикатами
Станок ZQ110 производит химические бутылки из полиэтилена высокой плотности (HDPE) и полипропилена (PP), которые должны выдерживать воздействие растворителей и давление. Точный контроль толщины стенок и полностью герметичная резьба горловины имеют решающее значение для этой задачи. Машина обрабатывает бутылки объемом от 100 мл до 1000 мл, имея до 12 ячеек размером 100 мл, что позволяет поддерживать высокопроизводительные линии упаковки химических веществ без потерь и с постоянным контролем веса.
3. Косметические флаконы
Для косметической упаковки требуется высококачественная обработка поверхности, точные допуски по размерам и возможность обработки прозрачных или глянцевых смол, таких как PS и PCTG. Сервоуправляемая система впрыска ZQ110 обеспечивает постоянную толщину стенок и прозрачность поверхности в небольших флаконах объемом 10 мл и 30 мл, что делает ее прямой заменой литьевой машины AOKI для брендов, которым требуется качество косметических флаконов европейского класса по конкурентоспособной цене.
4. Бутылки для напитков
Для производителей напитков, выпускающих напитки малого формата с добавлением молочнокислых бактерий, функциональные напитки и молочную продукцию в упаковке из полистирола (PS) или полиэтилена высокой плотности (HDPE), модель ZQ110 предлагает до 18 ячеек объемом 30 мл и до 20 ячеек объемом 10 мл. Благодаря суточной производительности в 105 000 бутылок и пиковой производительности в 115 000, она справляется с высокими требованиями к линиям розлива напитков, а безмасляная производственная среда соответствует требованиям безопасности пищевых продуктов.
5. Бутылочки для кормления
Производство детских бутылочек для кормления требует соблюдения самых строгих гигиенических стандартов во всей отрасли производства потребительских бутылочек. Полипропилен (ПП) является основным полимером для этой цели благодаря своей термостойкости и соответствию требованиям безопасности пищевых продуктов. Станок ZQ110 обрабатывает полипропиленовые бутылочки для кормления, обеспечивая точную толщину стенок, полностью герметичное горлышко и отсутствие заусенцев на горлышке или основании, гарантируя, что каждая готовая бутылочка соответствует международным стандартам безопасности детских товаров без дополнительной обрезки или доработки при проверке.
6. Бутылки для мытья рук
Для линий по производству бутылок для средств личной гигиены и жидкого мыла обычно требуются контейнеры из полиэтилена высокой плотности (HDPE) или полиэтилена низкой плотности (LDPE) объемом от 250 до 500 мл с резьбой на горлышке, подходящей для использования с помпой. Модель ZQ110 обрабатывает от 5 до 6 ячеек по 500 мл, обеспечивая хороший баланс количества ячеек и производительности для упаковки средств личной гигиены средних объемов. Регулируемое усилие смыкания и функция быстрой смены пресс-форм позволяют производителям упаковки для средств личной гигиены переключаться между различными артикулами бутылок с минимальным временем простоя.
7. Бутылочки для еды
Для бутылок с соусами, контейнеров для приправ, банок для меда и бутылок для пищевых добавок требуются смолы, химически совместимые с пищевыми продуктами и обеспечивающие надлежащие барьерные свойства. ZQ110 обрабатывает пищевые бутылки из HDPE, PP и PS с точной геометрией резьбы для крышек с защитой от вскрытия и детских затворов. Конструкция «снизу вверх» исключает риск загрязнения маслом, соответствуя требованиям к материалам, контактирующим с пищевыми продуктами, в Европейском Союзе, Северной Америке и других странах.
8. Бутылки с пестицидами
Флаконы для пестицидов и агрохимикатов должны выдерживать воздействие агрессивных химических веществ и иметь надежную защиту от детей или вскрытия. Стандартным материалом для таких сложных условий является полиэтилен высокой плотности (HDPE). Усилие смыкания при литье под давлением 1100 кН, обеспечиваемое прессом ZQ110, гарантирует формирование толстостенных заготовок для бутылок с пестицидами с полным заполнением полостей и без усадочных раковин, а герметичная резьба 100% предотвращает протечки во время хранения и транспортировки в соответствии с требованиями к агрохимической продукции.
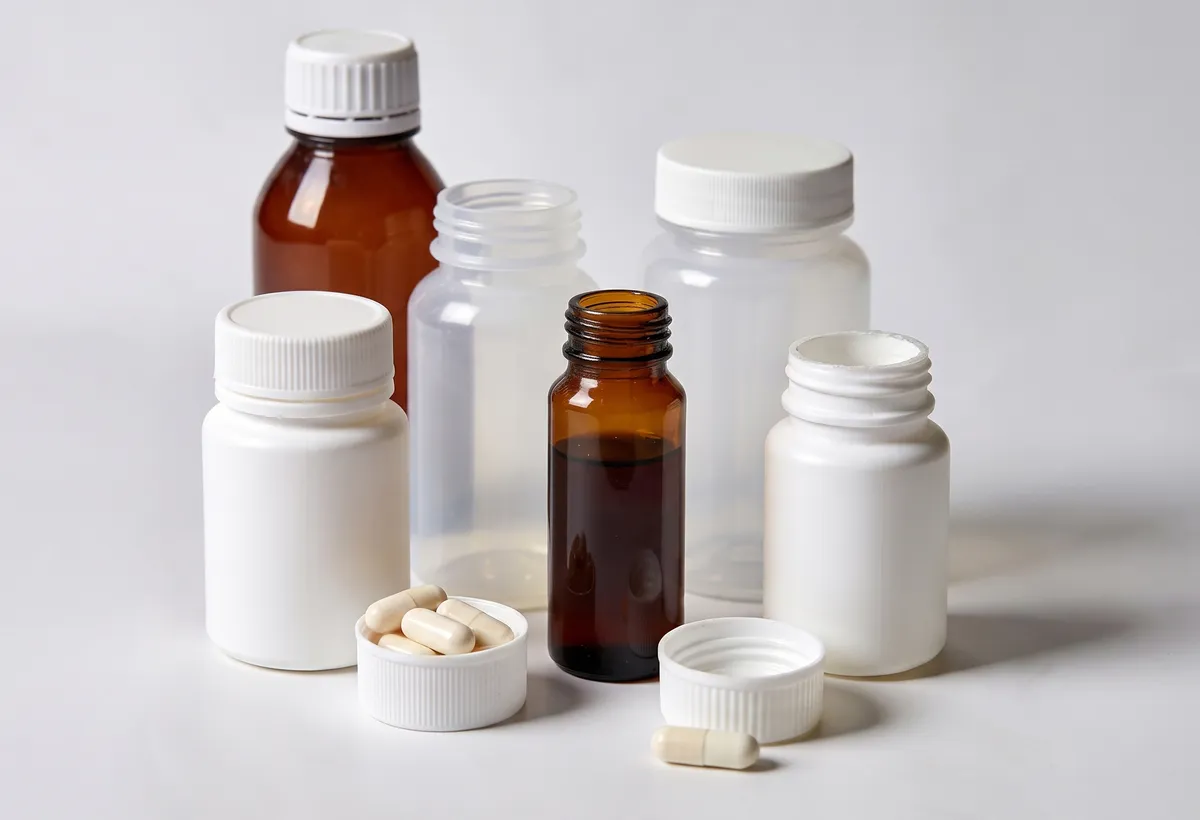 | 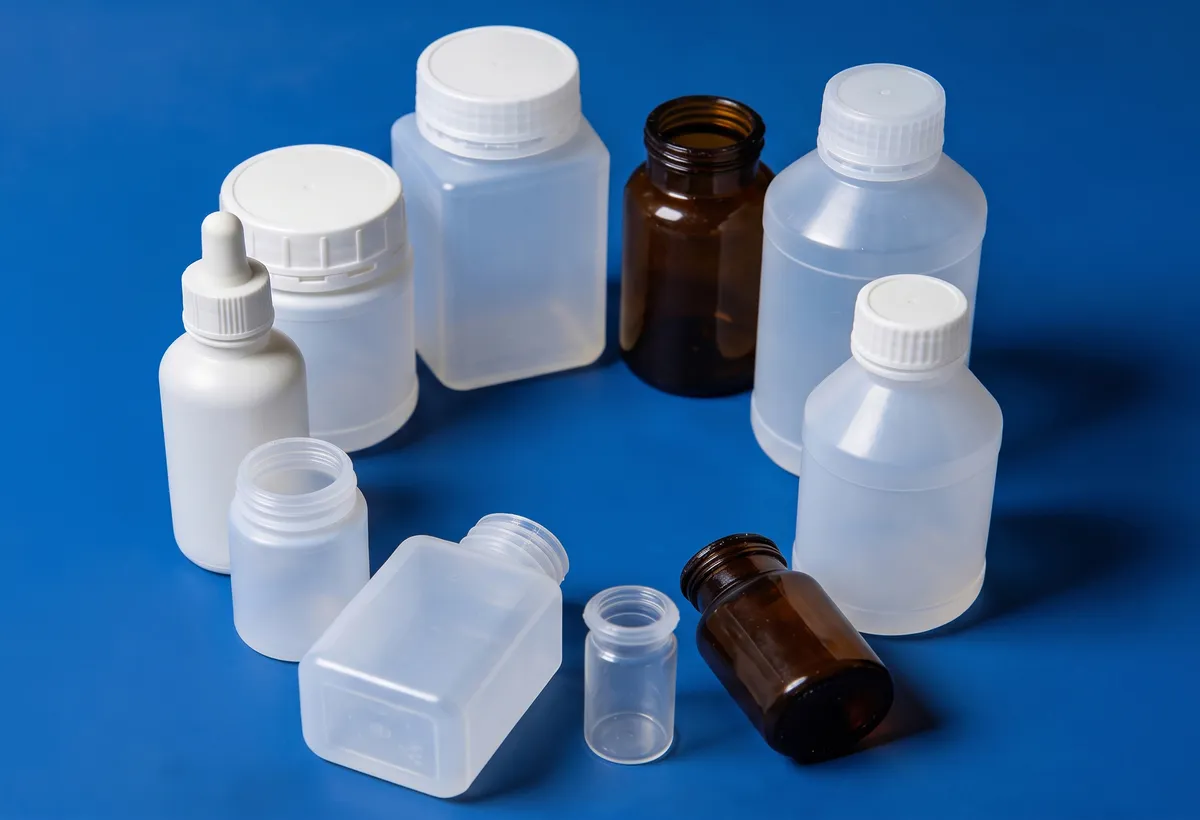 |
| Фармацевтический флакон | Химическая бутылка |
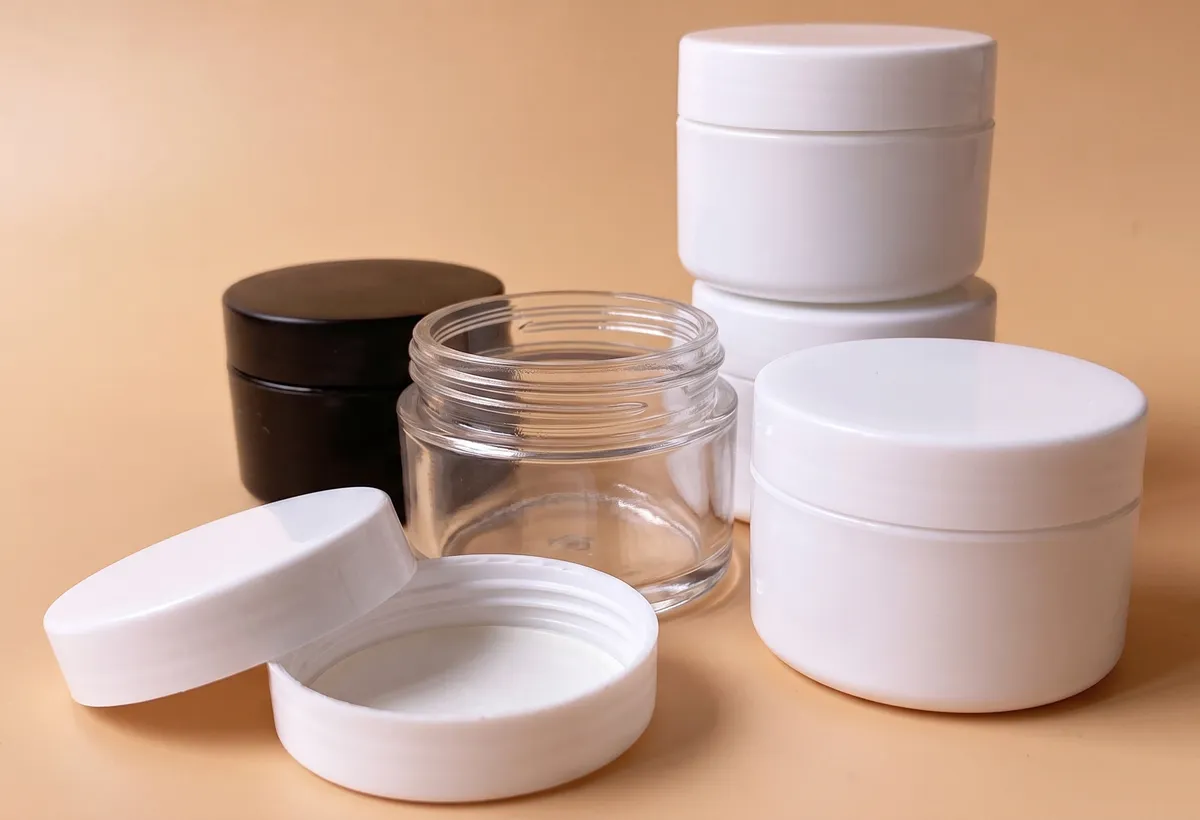 | 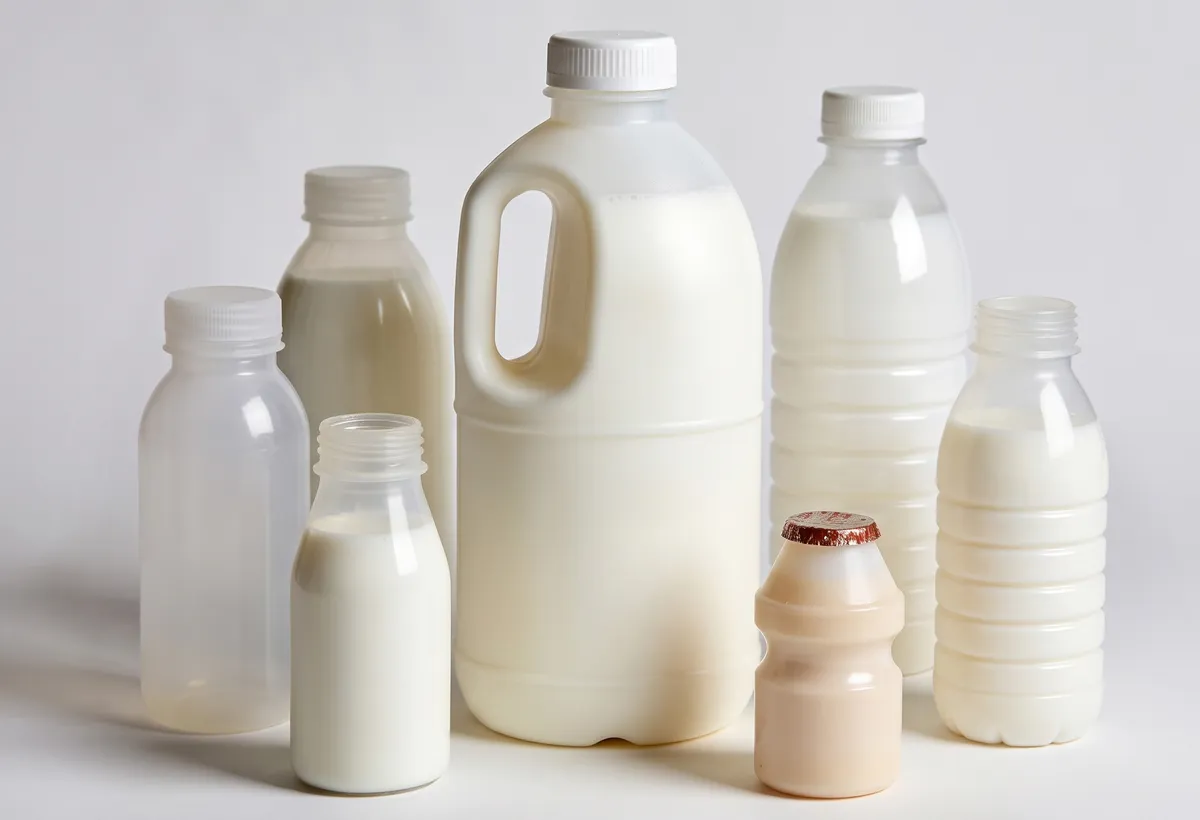 |
| Косметический флакон | Бутылочка с едой |
ZQ110 Конструкция деталей машины IBM
1. Устройство для приготовления и впрыскивания раствора
Блок подготовки сырья состоит из бункера, шнека, цилиндра и приводной системы. Шнек диаметром 65 мм с соотношением L/D 22:1 равномерно пластифицирует гранулы смолы и подает 540 г массы впрыска за цикл. Пять зон нагрева цилиндра с коэффициентом P+N поддерживают точные температурные профили для каждого типа смолы. Электроцилиндровый инжекционный блок обеспечивает превосходную стабильность впрыска и значительно снижает затраты на техническое обслуживание по сравнению с гидравлическими инжекционными приводами.
2. Система горячего литья
Оптимизированная система горячеканального потока равномерно распределяет расплавленный пластик по всем полостям с минимальными колебаниями температуры. Это напрямую минимизирует отклонение веса и изменение толщины стенок в полостях, гарантируя, что каждая бутылка в многогнездной оснастке соответствует одним и тем же размерным характеристикам. Хорошо спроектированная система горячеканального потока необходима для работы многогнездных машин для литья под давлением, где баланс веса между полостями определяет общее качество продукции.
3. Сердечник
Сердечник — это центральный прецизионный компонент каждой машины IBM. Он формирует внутреннюю геометрию заготовки во время впрыска, перемещает заготовку к выдувной станции во время индексации и обеспечивает подачу воздуха для выдувания через канал оправки. Специальная конструкция стержня сердечника на ZQ110 разработана для обеспечения высокой скорости цикла формования и превосходной эффективности охлаждения сердечника, гарантируя оптимизацию температуры заготовки для выдувного формования до ее поступления на выдувную станцию.
4. Заготовка для бутылки
Заготовка для бутылки — это промежуточный продукт, формируемый на литьевой станции. В отличие от заготовок для выдувного формования, которые производятся отдельно, заготовка для выдувного формования формируется и выдувается в одной машине, не покидая стержень. Это исключает затраты энергии на повторный нагрев заготовки, упрощает обработку материала и предотвращает загрязнение. Геометрия заготовки определяет распределение толщины стенок бутылки и должна быть разработана совместно с выдувной формой для достижения целевых показателей веса и внешнего вида.
5. Литье под давлением
Пресс-форма для литья под давлением на станке ZQ110 изготовлена из импортной стали S136 или нержавеющей стали 4Cr13, обе выбраны за их высокую твердость, коррозионную стойкость и длительный срок службы. Разработанные с учетом требований к производительности, полость и горловина с особыми масляными каналами легко заменяются, обеспечивая стабильные размеры заготовки и равномерное распределение температуры. Пресс-форма определяет геометрию резьбы горловины, которая формируется на этом участке с точностью до 100% без необходимости обрезки.
6. Инжекционная станция
Впрыскивающая станция — это место, где пластифицированный расплав впрыскивается в закрытую литьевую форму вокруг стержней сердечника. Усилие смыкания впрыскивающего устройства ZQ110, составляющее 1100 кН, обеспечивает формирование даже толстостенных и высоковязких заготовок из смолы с полным заполнением полости и без облоя на линии разъема. Ход впрыска 200 мм позволяет работать с заготовками различной длины, обеспечивая гибкость машины для изготовления высоких бутылок высотой до 220 мм.
7. Станция для продувки
На станции выдувания выдувная форма сжимается вокруг заготовки с усилием 150 кН. Сжатый воздух, подаваемый через стержень сердечника под заданным давлением и в заданное время, раздувает нагретую заготовку наружу к стенке формы. Ход открытия выдувной формы составляет 140 мм, что позволяет выдувной форме без проблем проходить через бутылку диаметром до 120 мм во время открытия. Время выдувания, давление воздуха и время охлаждения являются независимо программируемыми параметрами для каждой настройки формы, которые сохраняются в контроллере.
8. Выдувное формование
Выдувная форма определяет окончательную внешнюю форму, геометрию плеча, геометрию этикеточной панели и дизайн дна готовой бутылки. Максимальный размер плиты 1100 мм х 460 мм позволяет использовать большие многогнездные выдувные формы для высокопроизводительного производства. Выдувные формы для ZQ110 могут быть разработаны для бутылок объемом от 1 мл до 2000 мл, что дает дизайнерам упаковки широкие возможности для выбора форматов контейнеров без необходимости использования разных классов оборудования для каждого ассортимента продукции.
9. Станция для снятия изоляции
Станция отвода является заключительным этапом каждого цикла. При ходе отвода 260 мм готовые и полностью охлажденные бутылки механически отделяются от стержней и перемещаются на выходной конвейер без какого-либо контакта с поверхностью корпуса бутылки, который мог бы оставить следы. Поскольку IBM не образует заусенцев на горлышке или основании бутылки, дополнительная операция обрезки не требуется. Станция отвода также служит точкой интеграции для оборудования визуального контроля и проверки герметичности, которое ZQ110 поддерживает в качестве стандартных опций на последующих этапах.
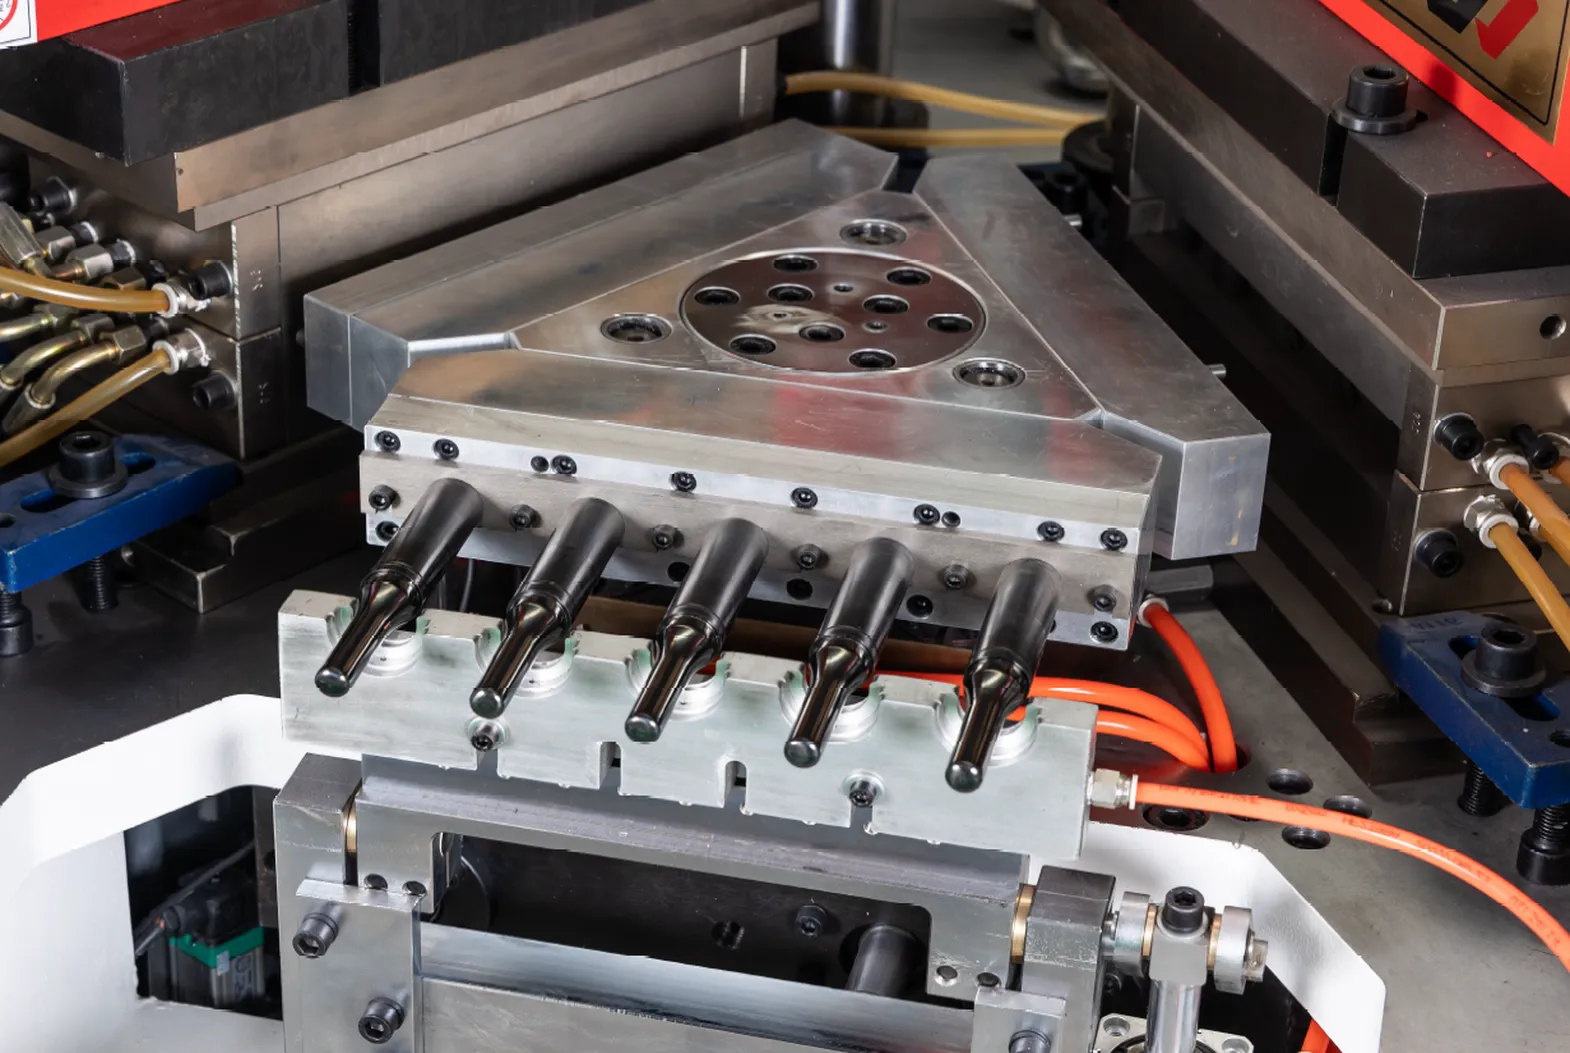
Литье под давлением с выдувом против экструзионно-выдувного формования
Литье под давлением с выдувом обычно выбирают для изготовления небольших бутылок с высокой точностью; экструзионное выдувное формование обычно выбирают для более крупных полых контейнеров. Оба процесса позволяют создавать полые пластиковые контейнеры, но они формируют исходную форму совершенно по-разному. Литье под давлением с выдувом начинается с заготовки, полученной методом литья под давлением. Экструзионное выдувное формование начинается с экструдированной заготовки. В британском английском языке одно и то же сравнение для покупателей часто пишется как «литье под давлением с выдувом» против «экструзионное выдувное формование с выдувом». Это различие влияет на точность горлышка, контроль толщины стенок, отходы обрезки, структуру пресс-формы, поведение материала, стабильность цикла и тип бутылок, которые каждый процесс может эффективно производить.
Литье под давлением с выдувом (IBM)
- Инъекция: Расплавленный пластик впрыскивается вокруг стержня-основы для формирования точной заготовки и обработки горловины.
- Дуть: Заготовка перемещается на станцию выдувания и раздувается внутри формы для бутылки.
- Стриптиз: Готовую бутылку удаляют, не обрезая излишки.
Экструзионно-выдувное формование (ЭВЛ)
- Экструзия: Расплавленный пластик экструдируется вниз в виде полой трубки, называемой заготовкой.
- Зажим: Форма плотно облегает заготовку и отщипывает излишки материала.
- Сдувание и подрезка: В бутылке образуется воздух, затем после охлаждения необходимо обрезать вспышку.
Компания IBM контролирует форму горлышка бутылки методом литья под давлением. Технология EBM (электронно-лучевая формовка) изготавливает бутылку из заготовки и обычно приводит к образованию отходов при обрезке.
| Выбирайте литье под давлением с выдувным формованием, когда это необходимо. | Выбирайте экструзионно-выдувное формование, когда это необходимо. |
|
|
Различия в процессах IBM и EBM
| Характеристика / Фактор | Литье под давлением с выдувом (IBM) | Экструзионно-выдувное формование (ЭВЛ) |
|---|---|---|
| Начальная форма | Заготовка, полученная методом литья под давлением | Экструдированная заготовка |
| Точность шейного отдела | Чрезвычайно высокая; горловина отлита методом литья под давлением. | Стандартный; зависит от закрытия пресс-формы, обрезки и калибровки горловины. |
| Лом / отходы | Отсутствие испарений и очень низкие производственные отходы. | Генерирует вспышку, требующую обрезки и повторного использования. |
| Оптимальный размер контейнера | Бутылки малой и средней точности | Полые контейнеры среднего и большого размера |
| Первоначальная стоимость пресс-формы | Более высокие первоначальные инвестиции в прецизионный инструмент и стержни для кернового бурения. | Снижение первоначальных затрат на изготовление пресс-форм для множества больших полых контейнеров. |
| Лучшие приложения | Флаконы для фармацевтических таблеток, глазные пипетки, косметика, лабораторная тара. | Большие молочные кувшины, бочки из-под моющих средств, канистры, сложные ручки. |
| Приоритет качества | Стабильность размеров, чистота производства и надежность герметизации. | Гибкость размеров, производительность и экономика, основанная на объеме контейнерных перевозок. |
Типичные области применения бутылок для IBM и EBM
| Приложение | Более подходящая посадка | Почему это важно |
|---|---|---|
| Флаконы с аптечными таблетками | Литье под давлением с выдувным формованием | Точная обработка горлышка, чистота производства и надежная герметизация обычно важнее, чем низкая стоимость оснастки. См. руководство по производству флаконов для таблеток. Что касается медицинской и фармацевтической упаковки, ознакомьтесь со специальным сравнительным обзором процессов медицинской упаковки. |
| Флаконы с глазными пипетками и назальным спреем | Литье под давлением с выдувным формованием | Для упаковки малых доз требуется точная геометрия горлышка и постоянные размеры. Ознакомьтесь с решениями для фармацевтических глазных капельниц. |
| Косметические баночки и небольшие флакончики с бытовыми химическими средствами. | Литье под давлением с выдувным формованием | Качество поверхности, контроль размеров и сокращение отходов при обрезке улучшают качество продукции. Изучите возможности применения машин для производства косметических флаконов. |
| Канистры, бочки и большие контейнеры | Экструзионно-выдувное формование | Для оборудования, использующего технологию электрофоретической плавки, обычно лучше подходят полые формы большого объема и гибкой формы. |
| Крупные промышленные полые детали | Экструзионно-выдувное формование | Технология EBM позволяет обрабатывать заготовки больших размеров и изделия более широкой формы, несмотря на необходимость обрезки. |
Сырье, используемое в IBM и EBM.
Оба процесса могут работать с распространенными упаковочными пластиками, но выбор материала всегда должен быть согласован с геометрией бутылки, требованиями к герметизации, нормативными требованиями и стабильностью производства.
Материалы, используемые в литье под давлением и экструзионно-выдувном формовании, включая HDPE, PP, LDPE, PET и PVC, HDPE и PP, широко применяются в высокоточной упаковке методом экструзионно-выдувного формования. Экструзионно-выдувное формование широко используется для HDPE, LDPE и крупных промышленных контейнеров.
Совместимое сырье
Машина для литья под давлением ZQ110 перерабатывает широкий спектр термопластичных смол. Наиболее распространенные материалы, используемые в литье под давлением, включают HDPE, LDPE, PP и PS, каждый из которых выбран за свои специфические свойства, подходящие для различных типов продукции.
Полиэтилен высокой плотности (HDPE)
Полиэтилен высокой плотности (HDPE) — наиболее широко используемый полимер в производстве методом выдувного формования под давлением (IBM) и является стандартным выбором для бутылок с моющими средствами, бутылок для воды, контейнеров для химических веществ и фармацевтической упаковки. Его превосходная химическая стойкость, стабильность размеров и ударопрочность делают его предпочтительным выбором для производителей и покупателей машин для выдувного формования под давлением в различных отраслях промышленности. Благодаря пятизонной системе регулирования температуры цилиндра, машина ZQ110 обеспечивает стабильный контроль потока расплава HDPE.
LDPE (полиэтилен низкой плотности)
LDPE более гибкий, чем HDPE, и обладает хорошей прозрачностью, что делает его предпочтительным материалом для бутылок с дозатором, гибких контейнеров для дозирования и упаковки с пипетками. Электрический цилиндрический инжекционный блок ZQ110 обеспечивает стабильное давление впрыска даже при относительно низкой вязкости расплава LDPE, гарантируя постоянный вес заготовки и равномерное распределение толщины стенок по всем полостям в конфигурациях оснастки с большим количеством полостей.
ЛЛПНП (линейный полиэтилен низкой плотности)
LLDPE сочетает в себе гибкость и прочность, что делает его идеальным материалом для упаковки, требующей как структурной целостности, так и устойчивости к проколам и ударам при падении. LLDPE используется в промышленных контейнерах, упаковочной пленке и специальных бутылках. Обработка LLDPE осуществляется на установке ZQ110 с той же стабильностью впрыска, что и у HDPE и LDPE, с сервоуправлением, при этом температура цилиндра и противодавление устанавливаются в соответствии со спецификацией конкретного сорта.
ПП (полипропилен)
Полипропилен (ПП) является предпочтительным материалом для пищевых контейнеров, фармацевтической упаковки и детских бутылочек для кормления благодаря своей превосходной термостойкости, химической инертности и соответствию требованиям FDA/ЕС к материалам, контактирующим с пищевыми продуктами. На установке ZQ110 ПП обрабатывается с точным контролем температуры расплава, что предотвращает деградацию и сохраняет прозрачность в прозрачных марках ПП. Более высокая температура обработки ПП требует использования пятизонной системы цилиндров для поддержания стабильного температурного профиля, необходимого для обеспечения стабильного качества преформ.
Ударопрочный полистирол (HIPS)
HIPS — прочный и ударостойкий материал, что делает его подходящим для изделий, требующих долговечности при транспортировке, хранении или использовании потребителями. Используемый в упаковке игрушек, контейнерах для бытовой техники и некоторых форматах косметической упаковки, HIPS обрабатывается на машине ZQ110 с контролируемой скоростью впрыска для предотвращения разбрызгивания и дефектов поверхности. Максимальная масса впрыска 540 г позволяет использовать HIPS, поскольку его плотность расплава несколько ниже, чем у полиолефиновых смол.
ПС (полистирол)
Полистирол (ПС) и высокопрозрачный ПС (кристально чистые марки HIPS) широко используются в бутылках для напитков с молочнокислыми бактериями, упаковке молочных продуктов и косметических контейнерах, где высокая оптическая прозрачность является основным требованием. Платформа ZQ110 зарекомендовала себя как надежная платформа для производства бутылок из ПС на азиатских рынках и прошла валидацию для линий по производству бутылок с молочнокислыми бактериями с производительностью до 20 ячеек по 10 мл. Для предотвращения деградации и пожелтения ПС требуется тщательный контроль температуры цилиндра, что эффективно обеспечивает многозонная система.
Типичные способы устранения неполадок в литьевых машинах под давлением
1. Неравномерная толщина стенки
Неравномерная толщина стенок готовых бутылок обычно вызвана температурным дисбалансом в системе горячего канала, неправильными настройками противодавления или износом поверхности стержня сердечника. Сначала убедитесь, что все температуры в зонах горячего канала находятся в пределах заданных параметров и стабильны. Проверьте концентричность стержня сердечника, измерив толщину стенок заготовки в нескольких положениях. Регулируйте противодавление с шагом для оптимизации однородности расплава. Если проблема сохраняется в нескольких полостях, осмотрите коллектор горячего канала на предмет ограничения потока или тепловых утечек.
2. Бутылки не прошли проверку на герметичность.
Протекающие бутылки обычно указывают либо на неполное формирование резьбы в горлышке на станции впрыска, либо на дефект уплотнительной поверхности. Осмотрите оснастку горлышка на предмет износа, скопления смолы или повреждения профиля резьбы. Убедитесь, что давление впрыска и время выдержки достаточны для полного заполнения полости в области горлышка. Проверьте, соответствует ли используемая крышка стандарту резьбы, указанному для пресс-формы. Очистите линию разъема пресс-формы и поверхности посадки вставки горлышка, чтобы удалить облой, который может деформировать геометрию резьбы.
3. Разница в весе между полостями
Разница в весе между полостями указывает на проблему с балансом потока в системе горячего канала. Взвесьте выходные объемы каждой полости отдельно, чтобы определить, какие полости работают с большим, а какие с меньшим объемом. Отрегулируйте соответствующие зоны нагрева системы горячего канала с небольшим шагом, чтобы сместить поток в сторону или от затронутых полостей. Если регулировка температуры сама по себе не решает проблему, обратитесь к схеме баланса потока в системе горячего канала от производителя пресс-формы, чтобы определить, требуется ли регулировка ограничителя потока в канале коллектора.
4. Дефекты поверхности бутылки
Поверхностные дефекты, полосы, помутнение или текстура, напоминающая апельсиновую корку, на готовых бутылках могут быть вызваны содержанием влаги в смоле, слишком низкой или слишком высокой температурой расплава, недостаточным охлаждением пресс-формы или слишком быстрым временем продувки воздухом. Всегда сушите гигроскопичные смолы, такие как PS и ABS, до уровня влажности, рекомендованного производителем, перед обработкой. Сверьте температурные профили цилиндра с техническими характеристиками смолы. Увеличьте скорость потока охлаждающей воды в пресс-форме, если температура поверхности при выталкивании слишком высока. Регулируйте время задержки продувки воздухом с небольшими шагами, чтобы найти оптимальную температуру заготовки на станции продувки.
5. Сигнализация сервопривода или ошибка позиционирования
Сигналы тревоги о неправильном позиционировании сервопривода на ZQ110 обычно возникают после механического заклинивания, перебоев в электропитании или неисправности кабеля энкодера. Поскольку в машине используются абсолютные энкодеры, данные о положении сохраняются после перезагрузки питания, что исключает ошибки возврата в исходное положение. Проверьте наличие физических препятствий на пути перемещения поворотного стола, убедитесь в надежном подключении кабелей энкодера и проверьте дисплей сервопривода на наличие конкретного кода ошибки. Большинство сигналов тревоги о неправильном позиционировании можно устранить, сбросив ошибку через интерфейс контроллера и выполнив цикл проверки на низкой скорости, чтобы убедиться в свободном механическом перемещении, прежде чем вернуться к рабочей скорости.
6. Неполное формирование бутылки на станции выдувания
Неполное выдувание, когда бутылка не полностью соприкасается со стенкой выдувной формы, обычно вызвано недостаточным давлением воздуха для выдувания, слишком коротким временем выдувания, слишком низкой температурой заготовки по прибытии на выдувную станцию или износом уплотнения для воздуха на стержне сердечника. Сначала проверьте давление сжатого воздуха на входе в машину, которое должно находиться в диапазоне от 0,7 до 1,2 МПа. Увеличьте время выдувания в контроллере и немного уменьшите скорость вращения стола, чтобы обеспечить лучшее сохранение тепла в заготовке между впрыском и выдуванием. Проверьте и замените уплотнения для воздуха на стержне сердечника, если обнаружен прорыв воздуха или потеря давления.
Как выбрать подходящий компьютер IBM
Оцените диапазон объема вашей бутылки.
Модель ZQ110 оптимизирована для бутылок объемом от 1 мл до 2000 мл с максимальным количеством кавитаций 20 при объеме 10 мл и от 3 до 4 при объеме 1000 мл. Если ваш основной производственный диапазон — это прецизионные бутылки малого объема менее 250 мл, ZQ110 обеспечит оптимальный баланс кавитации, силы зажима и производительности. Для бутылок объемом преимущественно более 500 мл или для объемов, требующих очень высокой кавитации (более 20 кавитаций) при малых размерах, обсудите варианты изготовления оснастки на заказ с технической командой CMN.
Подберите оборудование в соответствии с вашей целевой суточной производительностью.
Пресс-форма ZQ110 обеспечивает производство от 105 000 до 115 000 бутылок в день при объеме 30 мл и наличии 18 ячеек. Для увеличения суточной производительности машину можно модернизировать до 20 ячеек при объеме 10 мл для производства бутылок меньшего формата. Рассчитайте необходимую суточную производительность, исходя из скорости линии розлива и графика смен, а затем используйте справочную таблицу количества ячеек пресс-формы, чтобы определить, какое количество ячеек соответствует вашей целевой производительности для конкретного размера бутылок. Это позволит избежать чрезмерных инвестиций в оснастку и обеспечит достижение необходимой производственной мощности.
Проверьте совместимость смолы.
Станок ZQ110 перерабатывает HDPE, LDPE, LLDPE, PP, PS, HIPS, прозрачный PS, PCTG, ABS, EVA и экологически чистые смолы на основе кукурузы. Перед покупкой убедитесь, что целевая марка смолы включена в комплект, и предоставьте техническую документацию по смоле технической команде CMN для проверки параметров обработки. Некоторые специальные смолы, такие как PCTG и определенные марки PS, имеют узкий диапазон обработки, поэтому рекомендуется провести предпроизводственные испытания для оптимизации температурных профилей цилиндра и скорости впрыска на конкретной конфигурации станка, который вы собираетесь приобрести.
Оценить требования к соответствию отраслевым стандартам.
Линии по упаковке фармацевтической и пищевой продукции работают в соответствии с нормативными требованиями, включая GMP, FDA, Регламент ЕС о контакте с пищевыми продуктами и национальные стандарты упаковки. Безмасляная зона формования и чистая производственная конструкция ZQ110 хорошо подходят для этих регулируемых условий, но перед размещением заказа вам следует уточнить у вашей группы по соблюдению нормативных требований, какие конкретные характеристики машины должны быть задокументированы в вашем пакете документов по квалификации оборудования (IQ/OQ/PQ), и запросить соответствующую техническую документацию у CMN Transmission.
Учитывайте потребности в интеграции автоматизации.
Если ваша производственная линия требует работы в автоматическом режиме с визуальным контролем, проверкой на герметичность, маркировкой или автоматической упаковкой, выход конвейера ZQ110 разработан для прямой интеграции с этими системами. Обсудите ваши требования к компоновке автоматизированного оборудования с компанией CMN Transmission на этапе планирования проекта, чтобы можно было определить электрический интерфейс машины, а также высоту и скорость выхода конвейера в соответствии с выбранными вами марками и моделями оборудования для контроля и упаковки, избегая дорогостоящих модификаций на месте после поставки.
Почему стоит выбрать машины для литья под давлением с выдувным формованием от CMN?
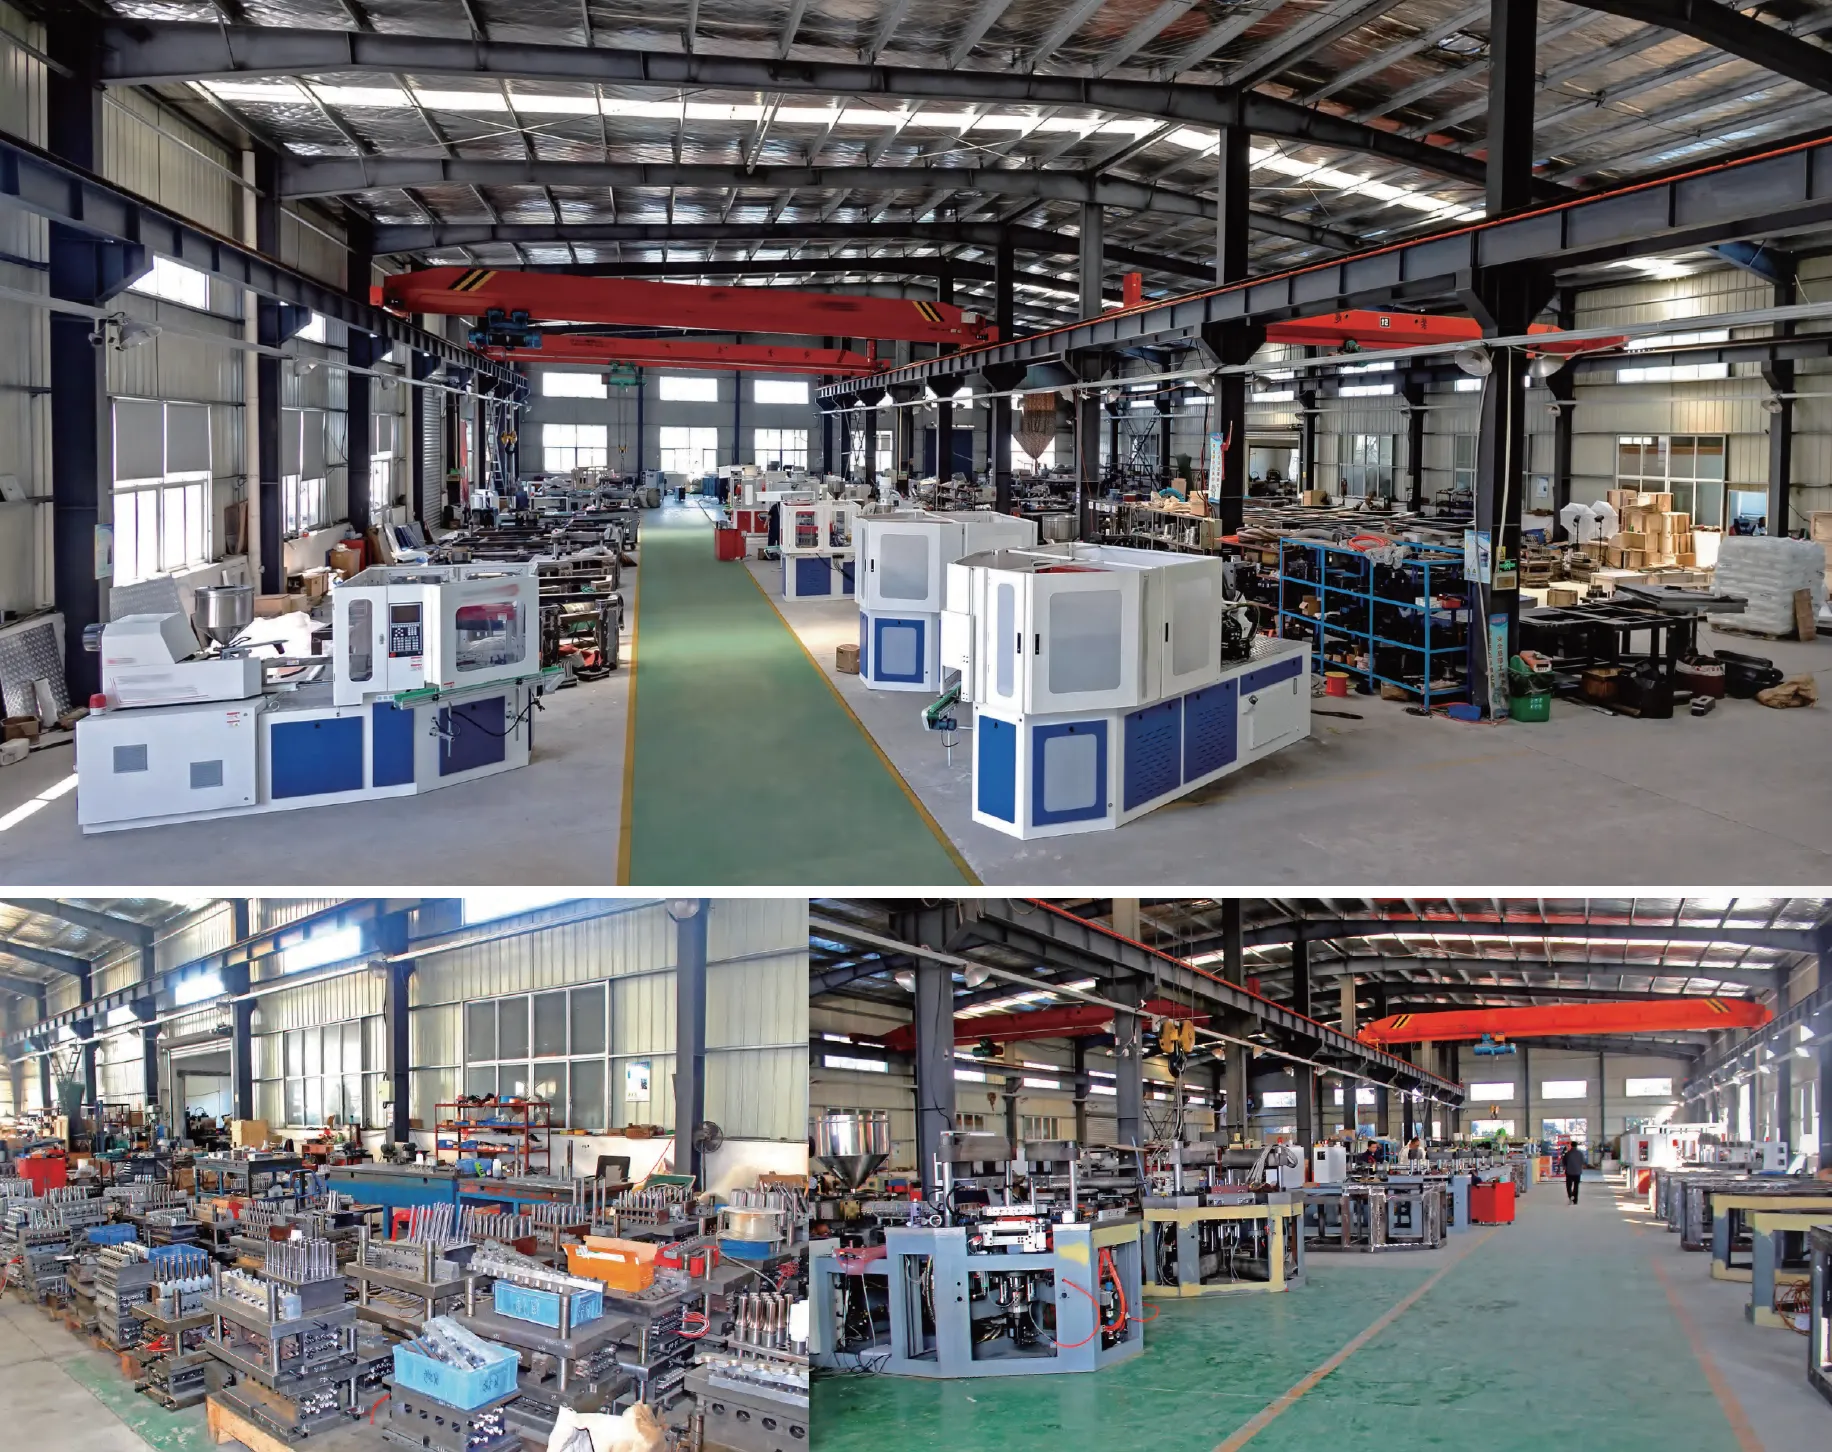
CMN Transmission — это специализированный производитель и глобальный поставщик, занимающийся исключительно исследованиями, разработкой, производством и торговлей автоматическими одноступенчатыми машинами для литья под давлением и выдувного формования, а также вспомогательными пресс-формами для литья под давлением. Наш ассортимент продукции включает в себя машины для литья под давлением, экструзионные выдувные машины, машины для литья под давлением с растяжением и выдувным формованием, а также вспомогательное оборудование для всего производственного процесса — от лабораторных испытаний до крупномасштабных промышленных линий.
- Специализированная экспертиза IBM: В отличие от производителей оборудования общего назначения, компания CMN Transmission полностью сосредоточена на технологии литья под давлением с выдувным формованием. Наша инженерная команда объединяет специалистов в области проектирования машин IBM, систем горячего литья, проектирования пресс-форм и оптимизации процессов. Благодаря этой узкой специализации наши машины и пресс-формы разработаны специально для работы с оборудованием IBM, а не адаптированы под другие типы машин.
- Подтвержденный опыт работы на международном уровне: Оборудование CMN Transmission используется на производственных предприятиях в Корее, Индии, Турции, России, Южной Африке, Бразилии, США, Мексике и многих других странах. Области применения охватывают фармацевтическую упаковку, пищевую промышленность, производство напитков, косметику, средства личной гигиены, химическую и сельскохозяйственную отрасли. Эта глобальная клиентская база отражает адаптивность оборудования к различным нормативным требованиям и производственным условиям по всему миру.
- Полный комплекс услуг по реализации проектов «под ключ»: Компания CMN Transmission предоставляет комплексные решения «под ключ», охватывающие поставку оборудования, проектирование и изготовление пресс-форм, вспомогательное оборудование, заводские приемочные испытания, логистику доставки, монтаж на месте, обучение операторов и пусконаладку технологического процесса. Такая интегрированная система упрощает управление проектами для заказчиков и устраняет сложности, связанные с координацией поставок оборудования и пресс-форм от разных поставщиков.
- Полный ассортимент продукции: Оборудование CMN предназначено для обработки полиэтилена высокой плотности (HDPE), полиэтилена низкой плотности (LDPE), линейного полиэтилена низкой плотности (LLDPE), полипропилена (PP), полистирола (PS), включая марки, обработанные молочнокислыми бактериями, высокопрозрачного полистирола (HIPS), АБС-пластика (ABS), ЭВА (EVA), поликарбоната (PCTG) и экологически чистых биоразлагаемых материалов на основе кукурузы для бутылок объемом от 1 мл до 1000 мл. Широкий выбор смол и размеров позволяет покупателям использовать оборудование в фармацевтической, пищевой, косметической и специализированной упаковочной отраслях в рамках единой платформы.
- Поддержка до продажи, во время продажи и после продажи: Компания CMN Transmission обеспечивает детальную и оперативную поддержку на каждом этапе взаимодействия с клиентом. Предпродажная поддержка включает анализ применения, расчет производительности, проверку совместимости смол и консультации по проектированию пресс-форм. Во время установки наши инженеры проводят пусконаладочные работы и обучение на месте. Послепродажная поддержка включает удаленную диагностику, поставку запасных частей, устранение неполадок в процессе производства и рекомендации по периодическому техническому обслуживанию на протяжении всего срока службы оборудования.
- Лидерство в области энергоэффективности и устойчивого развития: Приверженность компании CMN к полностью сервоприводной архитектуре во всей линейке машин ZQ обеспечивает экономию энергии от 201 до 301 тонны на 3 тонны по сравнению с традиционными гидравлическими машинами IBM. В сочетании с нулевым расходом гидравлического масла, низким уровнем шума и совместимостью с биоразлагаемыми смолами, машины CMN помогают производителям упаковки достигать корпоративных целей в области устойчивого развития, одновременно снижая эксплуатационные расходы. Для покупателей, оценивающих цену машины для литьевого выдувного формования с учетом общей стоимости владения, преимущество в экономии энергии значительно возрастает в течение стандартного 10-летнего срока службы машины.
Часто задаваемые вопросы
В: В чем разница между машиной для литья под давлением с выдувом и машиной для литья под давлением с растяжением и выдувом?
A: Машина для литья под давлением и выдувного формования (IBM) формирует заготовку бутылки методом литья под давлением, а затем выдувает ее непосредственно в нужную форму на том же стержне без растяжения. Машина для литья под давлением и выдувного формования с растяжением (ISBM) добавляет этап механического растяжения, при котором растягивающий стержень удлиняет заготовку в осевом направлении до и во время выдувания, что приводит к двуосной ориентации полимерных цепей. ISBM в основном используется для ПЭТ-бутылок, таких как бутылки для газированных безалкогольных напитков и воды, где двуосная ориентация обеспечивает превосходную прочность и газобарьерные свойства. IBM предпочтительна для прецизионных бутылок малого объема из ПЭВП, ПП, ПНД и ПС, где ориентация растяжением не требуется или не является полезной для целевой смолы и геометрии бутылки.
В: Может ли аппарат ZQ110 обрабатывать ПЭТ-пластик для стандартных бутылок для напитков?
A: Машина ZQ110 не предназначена для производства ПЭТ-бутылок с двуосной ориентацией волокон, таких как бутылки для газированных напитков или воды. Для этих целей требуется одноступенчатая машина для инжекционно-выдувного формования с механической системой растягивающего стержня. ZQ110 оптимизирована для производства ПЭВП, ПНД, ЛПНП, ПП, ПС, ГИПС, прозрачного ПС, ПКТГ, АБС, ЭВА и биоразлагаемых смол на основе кукурузы. Если ваша основная задача — производство ПЭТ-бутылок для газированных напитков или воды, пожалуйста, свяжитесь с CMN Transmission, чтобы обсудить подходящую модель машины для инжекционно-выдувного формования для вашего применения.
В: Подходит ли модель ZQ110 в качестве замены для термовыдувной машины AOKI?
A: Да. Модель ZQ110 часто выбирают покупатели в качестве замены машин для выдувного формования AOKI, стремясь к эквивалентной или превосходной производительности при более конкурентоспособной общей стоимости. ZQ110 соответствует, а по ряду параметров и превосходит по усилию смыкания, скорости цикла и совместимости с материалами аналогичные модели машин AOKI. Полноценная сервоприводная система и экономия энергии примерно на 301 тонну/3 тонны также снижают эксплуатационные расходы по сравнению со старыми гидравлическими платформами IBM. Техническая команда CMN может проанализировать ваши текущие технические характеристики машин AOKI и подтвердить совместимость с вашим конкретным ассортиментом бутылок и конструкциями пресс-форм.
В: Сколько ячеек может обработать машина ZQ110 для косметических флаконов объемом 60 мл?
A: Согласно справочной таблице по формовке ZQ110, максимальное количество полостей для бутылок объемом 60 мл составляет 14. Это означает, что за один цикл можно произвести 14 бутылок. При времени цикла около 8,2 секунд для бутылок такого размера, ваша суточная производительность составит приблизительно 147 000 бутылок при 24-часовом графике производства или около 73 000 бутылок за одну 12-часовую смену. Фактическая производительность может незначительно отличаться в зависимости от типа смолы, толщины стенки бутылки и настроек процесса. Свяжитесь с технической командой CMN, чтобы рассчитать производительность для вашей конкретной конструкции бутылок и графика производственной смены.
В: Требуется ли гидравлическое масло для работы ZQ110?
A: Нет. ZQ110 — это полностью электрическая машина для литья под давлением и выдувного формования, использующая серводвигатели для всех осей перемещения и электрический цилиндрический блок впрыска. В системе привода машины не требуется и не используется гидравлическое масло. Это делает ее полностью безмасляной в зоне пресс-формы и во всей механической трансмиссии, что является фундаментальным требованием для линий по производству фармацевтических, пищевых и косметических бутылок, где загрязнение продукта или упаковки маслом недопустимо. Безмасляная конструкция также исключает задачи по техническому обслуживанию, связанные с заменой гидравлического масла, заменой фильтров и предотвращением утечек.
В: Какой минимальный и максимальный размер бутылок может производить ZQ110?
A: Станок ZQ110 может производить флаконы объемом от 1 мл до 2000 мл. Что касается габаритов, максимальный диаметр флакона составляет 120 мм, а максимальная высота — 220 мм. Станок поддерживает максимальный размер плиты 1100 мм х 460 мм и толщину пресс-формы 280 мм. Если ваши требования выходят за рамки этих параметров, свяжитесь с компанией CMN Transmission, чтобы обсудить, подойдет ли модифицированная конфигурация или другая модель станка серии ZQ для ваших конкретных требований к геометрии флаконов.
В: Можно ли подключить ZQ110 к системе визуального контроля на фармацевтическом производстве?
A: Да. Выходной конвейер ZQ110 предназначен для прямой интеграции с системами визуального контроля, тестерами боковых протечек, этикетировочными машинами и автоматическим упаковочным оборудованием, что делает его подходящим для полностью автоматизированных линий по производству фармацевтических флаконов без участия персонала. Система может обнаруживать посторонние частицы внутри флаконов, недостаточное количество материала горлышка и неровное дно флаконов, автоматически отбраковывая дефектные единицы из производственного потока. Если вы интегрируете ZQ110 с оборудованием для контроля или упаковки определенных марок, предоставьте CMN спецификации интерфейса на этапе заказа, чтобы можно было настроить высоту выходного конвейера, скорость и электрический интерфейс в соответствии с ними.
В: Каково энергопотребление модели ZQ110 на практике?
A: При производстве бутылок объемом 30 мл машина ZQ110 потребляет примерно 12 кВт·ч в час в нормальном режиме работы. Общая установленная мощность составляет 80 кВт, но фактическое потребление электроэнергии в процессе работы составляет от 521 до 701 тонн установленной мощности из-за рекуперации энергии сервоприводной системы во время замедления. Это представляет собой примерно 301 тонну экономии энергии по сравнению с аналогичными гидравлическими машинами IBM того же класса. За 24-часовой производственный день при потреблении 12 кВт·ч в час суточное потребление энергии составляет приблизительно 288 кВт·ч. Ваша фактическая стоимость на 1000 бутылок зависит от вашего местного тарифа на электроэнергию, но при типичных промышленных ценах на электроэнергию экономия энергии приводит к существенному снижению эксплуатационных расходов в течение всего срока службы машины.
В: Как ZQ110 справляется со сменой пресс-форм при использовании бутылок разного дизайна?
A: ZQ110 — это полностью настраиваемая машина для литья под давлением и выдувного формования, которая поддерживает несколько настроек пресс-формы, хранящихся в памяти контроллера. Каждая настройка пресс-формы хранит все параметры впрыска, выдувания и охлаждения независимо, поэтому переключение между сохраненными рецептами бутылок занимает всего несколько минут. Физическая замена пресс-форм на ZQ110 обычно занимает от двух до четырех часов для опытной бригады специалистов по оснастке, включая снятие пресс-формы, установку, выравнивание, продувку и загрузку параметров. Конструкция полости и горловины пресс-формы серии ZQ позволяет менять компоненты со стороны полости без демонтажа всей пресс-формы в сборе для применений, использующих один и тот же корпус бутылки с различными вариантами отделки горловины или типами крышек.
В: Какую послепродажную поддержку предоставляет компания CMN Transmission для модели ZQ110?
A: Компания CMN Transmission предоставляет комплексную предпродажную, пусконаладочную и послепродажную поддержку для всех машин ZQ110. Поддержка включает заводские приемочные испытания перед отгрузкой, помощь в установке и пусконаладке на месте, обучение операторов, настройку параметров процесса для вашей конкретной смолы и конструкции бутылки, а также постоянную удаленную техническую поддержку по видеосвязи, электронной почте и телефону. К каждой машине прилагается рекомендуемый комплект запасных частей, включающий стандартные расходные компоненты. Для покупателей в регионах, входящих в сеть агентов CMN, включая Корею, Индию, Турцию, Россию, Южную Африку, Бразилию, США и Мексику, также доступна поддержка местных агентов для более быстрого реагирования на месте при необходимости.
Отзывы покупателей
Пак Джи-хун, косметическая индустрия, Корея
«Мы используем ZQ110 на нашей линии по производству косметических сывороток объемом 30 мл уже около восьми месяцев, и, честно говоря, производительность нас просто поразила. В обычную дневную смену мы производим около 108 000 флаконов, а иногда, когда все настроено идеально, приближаемся к 113 000. Экономия энергии тоже реальна: наши счета за электричество заметно снизились по сравнению со старой гидравлической машиной, которую мы использовали раньше. Сервопривод работает плавно, тихо, а абсолютные энкодеры означают, что нам никогда не приходится перенастраивать его после отключения электроэнергии. Настройка новой формы занимает, возможно, полдня, как только вы освоите процесс. В целом, очень довольны».
Раджеш Мехта, фармацевтическая промышленность, Индия
«Мы приобрели ZQ110 для производства 100-миллилитровых фармацевтических флаконов из полиэтилена высокой плотности (HDPE) для внутреннего рынка, и могу сказать, что он оправдал все ожидания. Точность резьбы на горлышке точно соответствует нашим требованиям для крышек с защитой от детей (100%), герметичность не была зафиксирована, тест на герметичность показал отсутствие брака. Техническая команда CMN помогла нам с первоначальной настройкой параметров по видеосвязи и обеспечила стабильное производство в течение трех дней после прибытия машины. Послепродажное обслуживание всегда было на высоте, когда у нас возникали вопросы. За ту цену, которую мы заплатили за термовыдувную машину, качество определенно на высоте».
Мехмет Йылмаз, химическая промышленность, Турция
«Мы действительно очень довольны. Шесть месяцев назад мы установили ZQ110 взамен нашей старой машины AOKI, и разница заметна. Усилие смыкания, время цикла, энергопотребление — все лучше. Наши операторы быстро освоили интерфейс. Машина без проблем работает с полистиролом и полиэтиленом высокой плотности. Пресс-форма, поставленная CMN вместе с машиной, очень точная, вес бутылок очень стабилен между полостями. Единственная проблема, с которой мы столкнулись, — это небольшая утечка воздуха в первом цикле работы. CMN немедленно выслала запасную часть и показала нашему специалисту, как устранить проблему, с помощью видеоинструкции. Такой уровень поддержки встречается редко».
Дмитрий Воронов, Пищевая промышленность, Россия
«Мы производим пищевые контейнеры из полипропилена объемом 250 мл и 500 мл на станке ZQ110 уже более года. Станок работает в две смены в день, и его механическая надежность остается на высоком уровне. Первое плановое техническое обслуживание было проведено через 12 месяцев, ничего серьезного, только стандартный износ деталей на станции отслаивания. Производительность стабильна, вес бутылок соответствует спецификации, а линия разъема пресс-формы очень чистая. Мы беспокоились о технической поддержке из-за расстояния, но команда CMN отвечает в тот же день и до сих пор смогла решить все проблемы удаленно».
Сифо Ндлову, косметическая промышленность, Южная Африка
«Мы приобрели ZQ110 для производства косметических флаконов из PCTG и прозрачного PS. До этого мы работали с продукцией другой марки и постоянно сталкивались с проблемами качества поверхности прозрачного PS. Контроль температуры в ZQ110 заметно стабильнее, и процент брака из-за дефектов поверхности снизился с примерно 31 тонны на 3 тонны до менее 0,51 тонны на 3 тонны в течение первого месяца. Инженер по применению продукции CMN посетил наш завод на три дня во время установки и ввода пресс-формы в эксплуатацию, что значительно ускорило освоение оборудования нашей командой. Логистика от завода до нашего предприятия также была организована на высоком уровне».
Карлос Зандей, индустрия средств личной гигиены, Бразилия
«Мы приобрели ZQ110 для производства 120-миллилитровых флаконов из полиэтилена высокой плотности (HDPE) для средств личной гигиены. Мы очень довольны производительностью. Энергопотребление оказалось намного ниже, чем мы ожидали, мы платим примерно на 301 тонну меньше за электроэнергию по сравнению с нашей предыдущей машиной. Качество флаконов отличное, без заусенцев и протечек. Оборудование прибыло в надежной упаковке, и все импортные документы были предоставлены компанией CMN без каких-либо проблем. Мы рекомендуем его любому производителю упаковки, который рассматривает возможность приобретения машин для литья под давлением с выдувным формованием».
Кевин Брукс, пищевая промышленность, США
«Перед тем как выбрать CMN, мы оценили трех поставщиков оборудования IBM. Модель ZQ110 обладала наилучшим сочетанием силы смыкания, скорости цикла и энергоэффективности в среднем ценовом сегменте. Мы производим 100-миллилитровые бутылки из полистирола для клиента, производящего напитки с молочнокислыми бактериями, и машина отлично справляется с прозрачным полистиролом, имея 14 ячеек. Интеграция системы визуального контроля прошла без проблем, интерфейс конвейера на выходе машины идеально подошел к нашему существующему контрольно-измерительному оборудованию без каких-либо модификаций. Срок выполнения заказа и доставки составил около 12 недель, о чем было четко сообщено заранее, и все было выполнено в срок. Очень профессиональный процесс».
Хорхе Вильялобос, химическая промышленность, Мексика
«Мы используем ZQ110 уже девять месяцев для производства бутылок объемом 400 мл для бытовых чистящих средств. Ежедневная производительность превосходит наши первоначальные ожидания: обычно за 12-часовую смену с 8 формами мы производим около 62 000 бутылок. Машина работает тише, чем наше предыдущее гидравлическое оборудование, и зона формования остается чистой. Команда CMN оказала нам поддержку в установке и обучении операторов в течение первой недели. Общение было налажено на испанском и английском языках. Мы определенно рассмотрим возможность приобретения еще одного агрегата в будущем».
Анастасия Кимани, фармацевтическая промышленность, Южная Африка
«ZQ110 заменила у нас бывшую в употреблении машину, и улучшение качества продукции было сразу же заметно. Мы производим фармацевтические флаконы из полипропилена объемом 60 мл с 14 ячейками, и равномерность веса по ячейкам улучшилась: разброс уменьшился с примерно ±0,4 г до менее 0,15 г при использовании пресс-формы серии ZQ, которая поставлялась с машиной. Показатель герметичности резьбы достиг 100% в первой партии. Машина была доставлена вовремя, а инженер по вводу в эксплуатацию из CMN был компетентным и внимательным. Наша команда контроля качества смогла завершить подготовку документации по квалификации и окклюзии при поддержке технической документации, предоставленной CMN. Пять звезд без колебаний».
Детали
| Отредактировано | Yjx |
|---|
Похожие товары
-
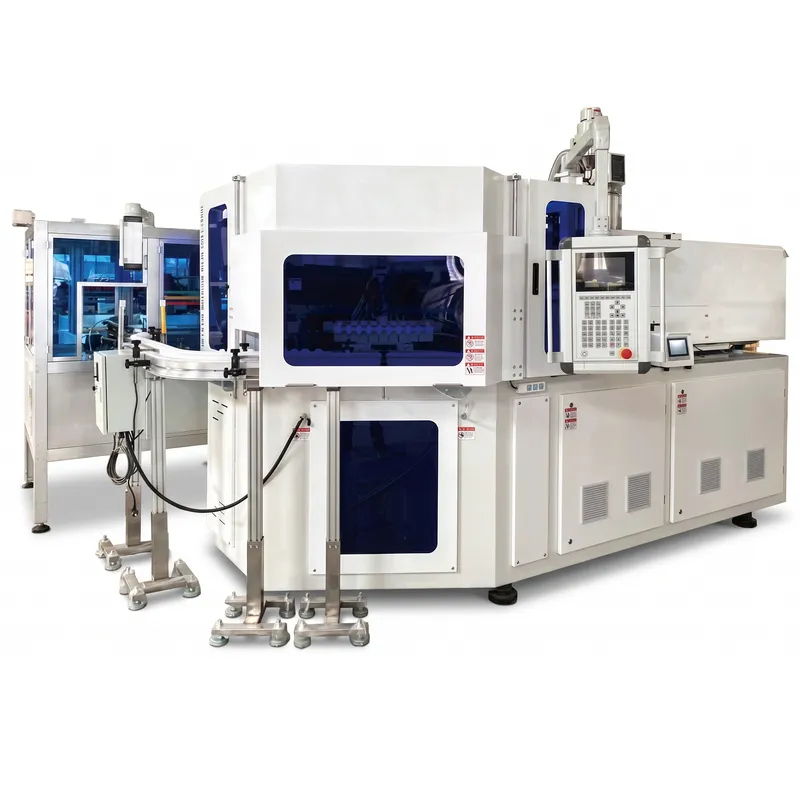
Высокоскоростная полностью электрическая инжекционно-выдувная формовочная машина ZQ60HE (европейская версия)
-
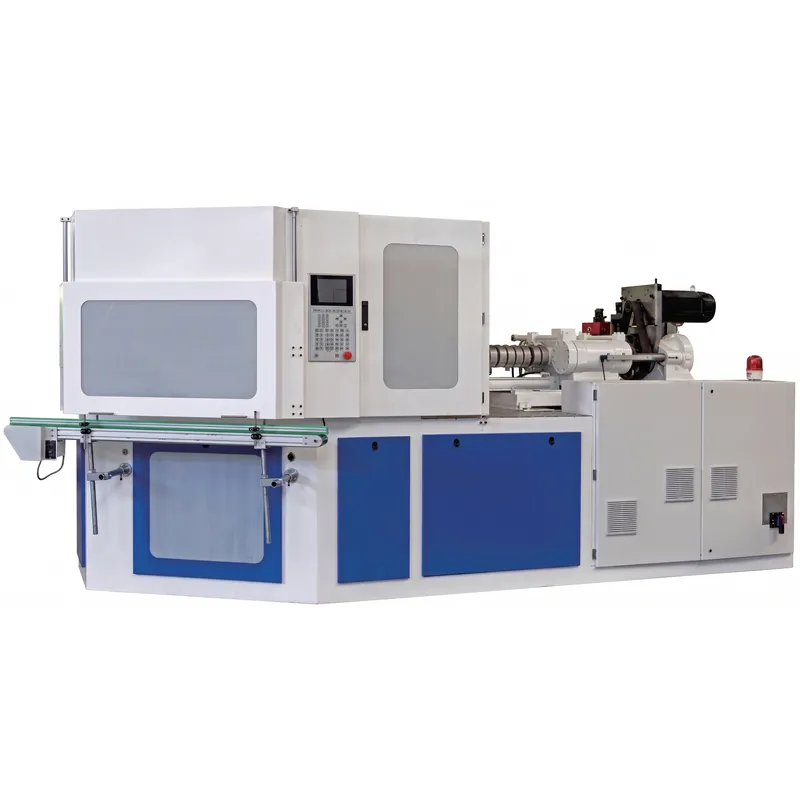
Литейно-выдувная машина ZQ80 (европейская версия)
-
Литейно-выдувная машина ZQ135 (европейская версия)
-
Литейно-выдувная машина ZQ60 (европейская версия)
-
Литейно-выдувная машина ZQ40 (европейская версия)


