
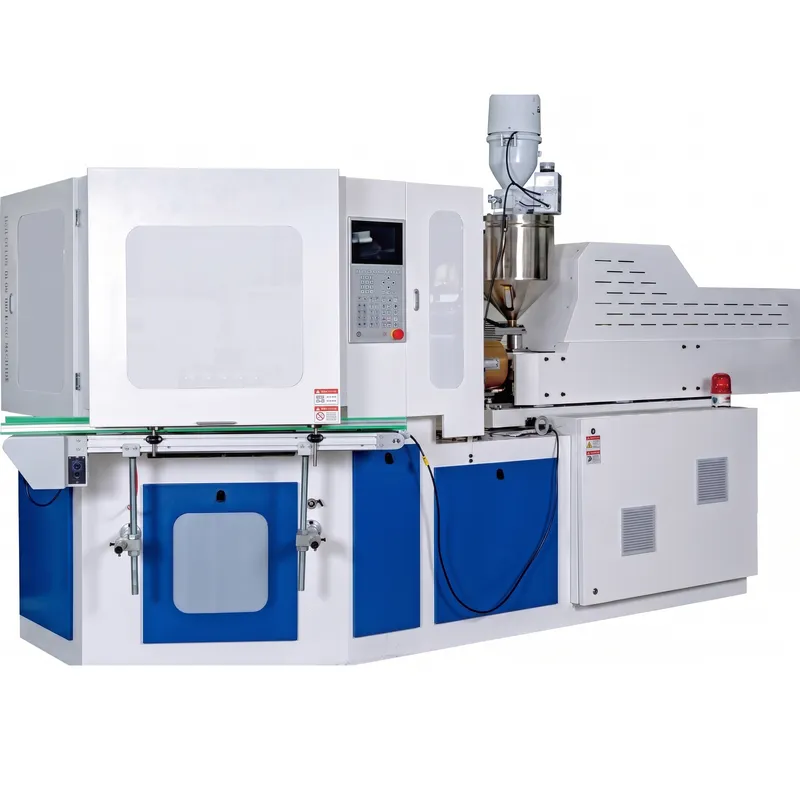
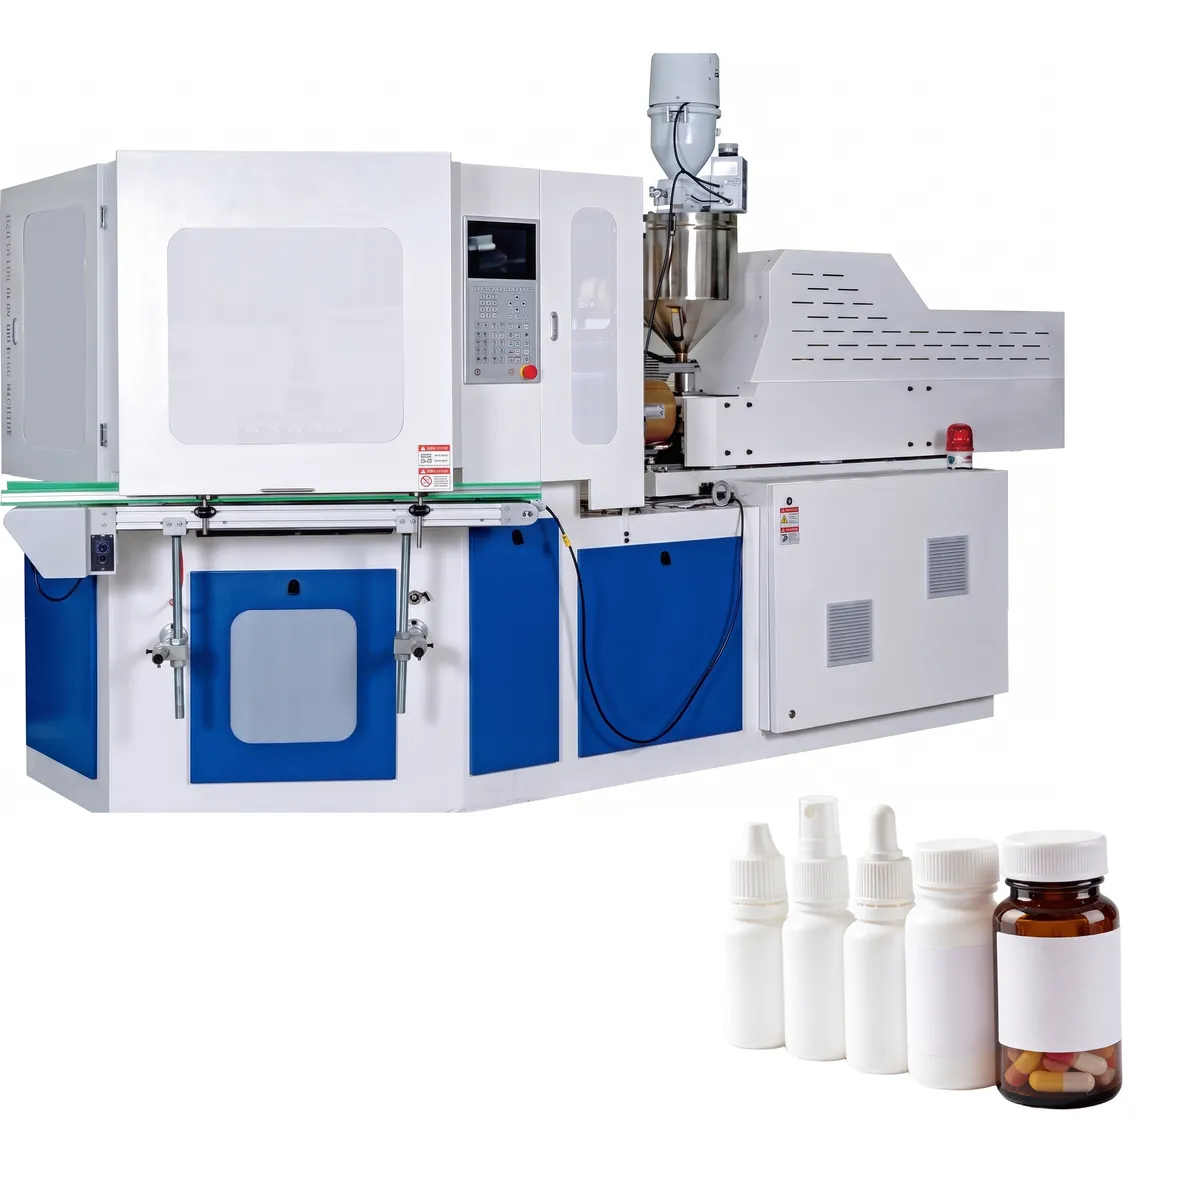
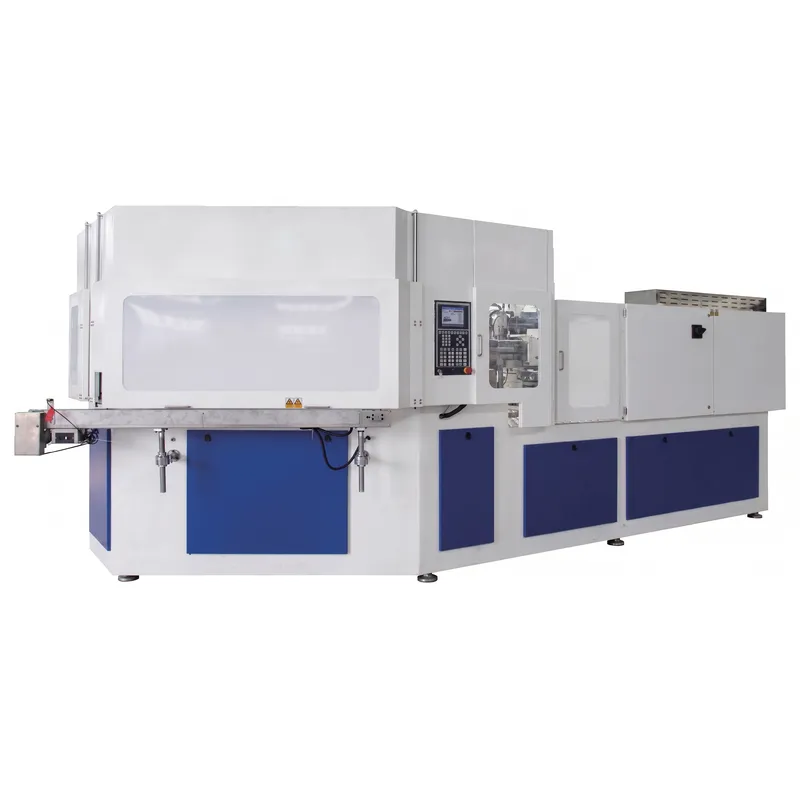
Литейно-выдувная машина ZQ40 (европейская версия)
Наша машина для литья под давлением и выдувного формования ZQ40 имеет полностью европейскую конструкцию, что обеспечивает надежную основу для длительной и стабильной работы. Благодаря демпфирующей силе 20%-30%, превышающей показатели аналогичных машин для литья под давлением и выдувного формования на рынке, она гарантирует равномерную толщину стенок и безупречную чистоту поверхности заготовок. Стандартная сервосистема вращения обеспечивает точное управление и простоту эксплуатации, сокращая время обучения операторов.
Литейно-выдувная машина ZQ40 (европейская версия)
Наша машина для литья под давлением и выдувного формования ZQ40 имеет полностью европейскую конструкцию, что обеспечивает надежную основу для длительной и стабильной работы. Благодаря демпфирующей силе, на 201-301 тонну выше, чем у аналогичных машин для литья под давлением и выдувного формования на рынке, она гарантирует равномерную толщину стенок и безупречную отделку заготовок. Стандартная сервосистема вращения обеспечивает точное управление и простоту эксплуатации, сокращая время обучения операторов. Благодаря уникальной конструкции зажима под давлением, цилиндр усилителя не участвует в открытии или закрытии пресс-формы, что не только повышает стабильность зажима, но и снижает энергопотребление на 101-201 тонну по сравнению со стандартами отрасли. Эта машина IBM разработана для обеспечения исключительной точности для производителей, стремящихся к большим объемам производства с минимальным количеством дефектов.
Разработанная для универсального применения в упаковочной промышленности, машина для литья пластмасс под давлением ZQ40 широко используется в производстве фармацевтических флаконов, косметической тары, пищевой упаковки и упаковки для бытовой химии. Независимо от того, нужно ли вам производить небольшие флаконы-пипетки объемом 10 мл или большие контейнеры объемом 1000 мл, эта машина для литья под давлением обеспечивает гибкость и надежность, необходимые для современных производственных линий. Благодаря компактным размерам (всего 3,5 x 1,3 x 1,7 метра) и весу 3,8 тонны, ZQ40 органично вписывается в существующие производственные планировки, обеспечивая при этом лучшие в отрасли показатели производительности и энергоэффективности, что делает ее лучшим выбором среди производителей машин для литья под давлением по всему миру.
Кавитация в пресс-форме (для справки)
| Приблизительный объем | 10 мл | 30 мл | 60 мл | 100 мл | 250 мл | 500 мл | 1000 мл |
|---|---|---|---|---|---|---|---|
| Максимальная кавитация | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Технические параметры
| Элемент | Единица | ZQ40 |
|---|---|---|
| Система впрыска | ||
| Диаметр винта | мм | 40/45 |
| Винт L/D | % | 22:1 |
| Вес инъекции! | г | 190/260 |
| Тепловая мощность | КВ | 7.5 |
| Количество зон ствола | 3+Н | |
| Инъекционный инсульт | мм | 120 |
| Система зажима | ||
| Сила зажима при впрыске | КН | 400 |
| Начальный ход инъекции | мм | 165 |
| Сила нагнетания света лампы C | КН | 60 |
| Начальный ход для выдувания | мм | 140 |
| Высота подъема поворотного стола | мм | 70 |
| Форма | ||
| Максимальный размер тарелки (ДхШ) | мм | 480x340 |
| Толщина пресс-формы | мм | 180 |
| Диаметр бутылки | мм | 120 |
| высота бутылки | мм | 220 |
| Подходящая высота бутылки | мм | 1-1500 |
| Удар полоски | мм | 220 |
| Гидравлическая система | ||
| Гидравлическое давление | Карта | 14 |
| Мощность двигателя | КВ | 11 |
| Сухой цикл | С | 3.5 |
| Суммарная мощность | КВ | 20 |
| Рабочая мощность | % | 52-70 |
| Другие | ||
| Мин. давление сжатого воздуха | МПа | 0.7- 1.2 |
| производительность сжатого воздуха | М³/мин | 0.7 |
| Поток воды | М³/ч | 3.5 |
| Давление охлаждающей воды | МПа | 0.3-0.4 |
| Габариты (Дх Шх В) | М | 3,5х1,3х1,7 |
| Вес нетто | Тон | 3.8 |
Компоненты машины для литья под давлением ZQ40
| 1 | Устройство для приготовления/впрыскивания раствора | 2 | Горячий Бегун |
| 3 | Стержень сердечника | 4 | Заготовка для бутылки |
| 5 | Литье под давлением | 6 | Инжекционная станция |
| 7 | Станция продувки | 8 | Выдувная форма |
| 9 | Станция раздевания |
Заменяемая марка и модель
| ЦМН | Сила зажима | Джомар | СУМА | Унилой | Блома |
| ZQ40 | 40Т | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60Т | IBM65 | 65iB | УИБ90 | IBM50 |
| ZQ80 | 80Т | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110Т | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135Т | IBM175 | 175iB | UIB180 |
Диаметр машинного винта IBM
| ЦМН | Диаметр винта | Джомар | СУМА | Блома |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Вес инъекции в машине IBM
| ЦМН | Вес инъекции | Джомар | СУМА | Блома |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Сила зажима при литье под давлением в станке IBM
| ЦМН | Сила зажима при впрыске | Джомар | СУМА | Блома |
| ZQ40 | 400 кН | 340 кН | 386 кН | 350 кН |
| ZQ60 | 600 кН | 460 кН | 580 кН | 500 кН |
| ZQ80 | 800 кН | 680 кН | 720 кН | 700 кН |
| ZQ110 | 1100 кН | 1210 кН | 1200 кН | 1250 кН |
| ZQ135 | 1350 кН | 1560 кН | 1600 кН |
Размер пресс-формы для станка IBM
| ЦМН | Размер формы | Джомар | СУМА | Блома |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Размер машины IBM
| ЦМН | Размер пресс-формы (М) | Джомар | СУМА | Блома |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Примечание: Упоминание брендов предназначено лишь для того, чтобы помочь покупателям выбрать товары, а не для продажи продукции этих брендов.
Основные характеристики машины IBM ZQ40
1. Система привода с использованием полностью сервомоторов
Эта полностью электрическая машина для литья под давлением и выдувного формования использует систему привода с сервомотором, что полностью исключает необходимость использования гидравлического масла во всех движениях машины. Благодаря исключению традиционных гидравлических компонентов, ZQ40 обеспечивает более чистую, тихую и экологичную производственную среду. Архитектура с сервоприводом также значительно снижает требования к техническому обслуживанию, уменьшает риск загрязнения маслом в чувствительных упаковочных приложениях и обеспечивает более плавное и быстрое управление машиной на каждом этапе цикла формования.
2. 20% Сокращенное время цикла
По сравнению с традиционными машинами для литья под давлением и выдувного формования, ZQ40 может похвастаться более коротким циклом работы (на 201 TP3T меньше). Для стандартных флаконов объемом 30 мл каждый производственный цикл завершается всего за 8,2 секунды, что позволяет достичь суточной производительности около 105 000 флаконов, а максимальная производительность достигает 115 000 флаконов в день. Такая выдающаяся производительность делает ZQ40 одним из лучших вариантов машин для литья под давлением и выдувного формования для крупномасштабного производства фармацевтической и косметической тары, где скорость и стабильность имеют решающее значение для выполнения жестких графиков поставок.
3. 30% Энергосбережение с высокой точностью
Энергопотребление этой термовыдувной машины IBM снижено примерно на 301 тонну по сравнению с традиционными моделями, составляя всего 12 кВт·ч в час при производстве бутылок объемом 30 мл. Машина работает со значительно меньшим уровнем шума, обеспечивая более комфортные условия труда. Благодаря абсолютным энкодерам, интегрированным в сервосистему, ZQ40 обеспечивает исключительную повторяемость и точность позиционирования. Специальная конструкция зажима позволяет регулировать усилие зажима от 40 до 80 тонн, что позволяет производить продукцию с широким диапазоном технических характеристик без ущерба для производительности.
4. Гигиеничный подход «снизу вверх»
Литейно-выдувная машина ZQ40 имеет конструкцию, обеспечивающую полное отсутствие смазочного масла во всей зоне пресс-формы. Эта гигиеничная архитектура специально разработана для соответствия строгим стандартам чистоты, предъявляемым к фармацевтической упаковке, пищевой таре и высококачественным пластиковым бутылкам. Для производителей в регулируемых отраслях эта зона пресс-формы, свободная от масла, исключает риски загрязнения, гарантирует чистоту продукции и упрощает процесс валидации, требуемый в соответствии с правилами GMP и FDA для первичных упаковочных материалов.
5. Электроцилиндровый инжекционный блок
Предлагаемая к продаже полностью индивидуализированная машина для литья под давлением и выдувного формования ZQ40 оснащена электроцилиндровым приводом впрыска, обеспечивающим повышенную стабильность впрыска на протяжении всего производственного цикла. Этот усовершенствованный приводной механизм заменяет традиционные гидравлические системы впрыска, что приводит к значительному снижению затрат на техническое обслуживание и более стабильной повторяемости от цикла к циклу. Электроцилиндр обеспечивает точное регулирование давления и скорости, позволяя производителям точно настраивать параметры впрыска для различных материалов и геометрии бутылок, что крайне важно для достижения оптимального распределения толщины стенок и качества поверхности.
6. Полная совместимость с автоматизированными системами
Задний конвейер выдувно-инжекционной машины ZQ40 разработан для бесшовной интеграции с последующим автоматизированным оборудованием. Он полностью совместим с системами визуального контроля для обнаружения посторонних частиц в корпусе бутылки, недостатка материала у горлышка и неровного дна бутылки. Машина также может быть подключена к устройствам для проверки герметичности, этикетировочным машинам и автоматическому упаковочному оборудованию, что позволяет создать полностью автоматизированную производственную линию от формования до готовой упаковки без участия человека на любом этапе.
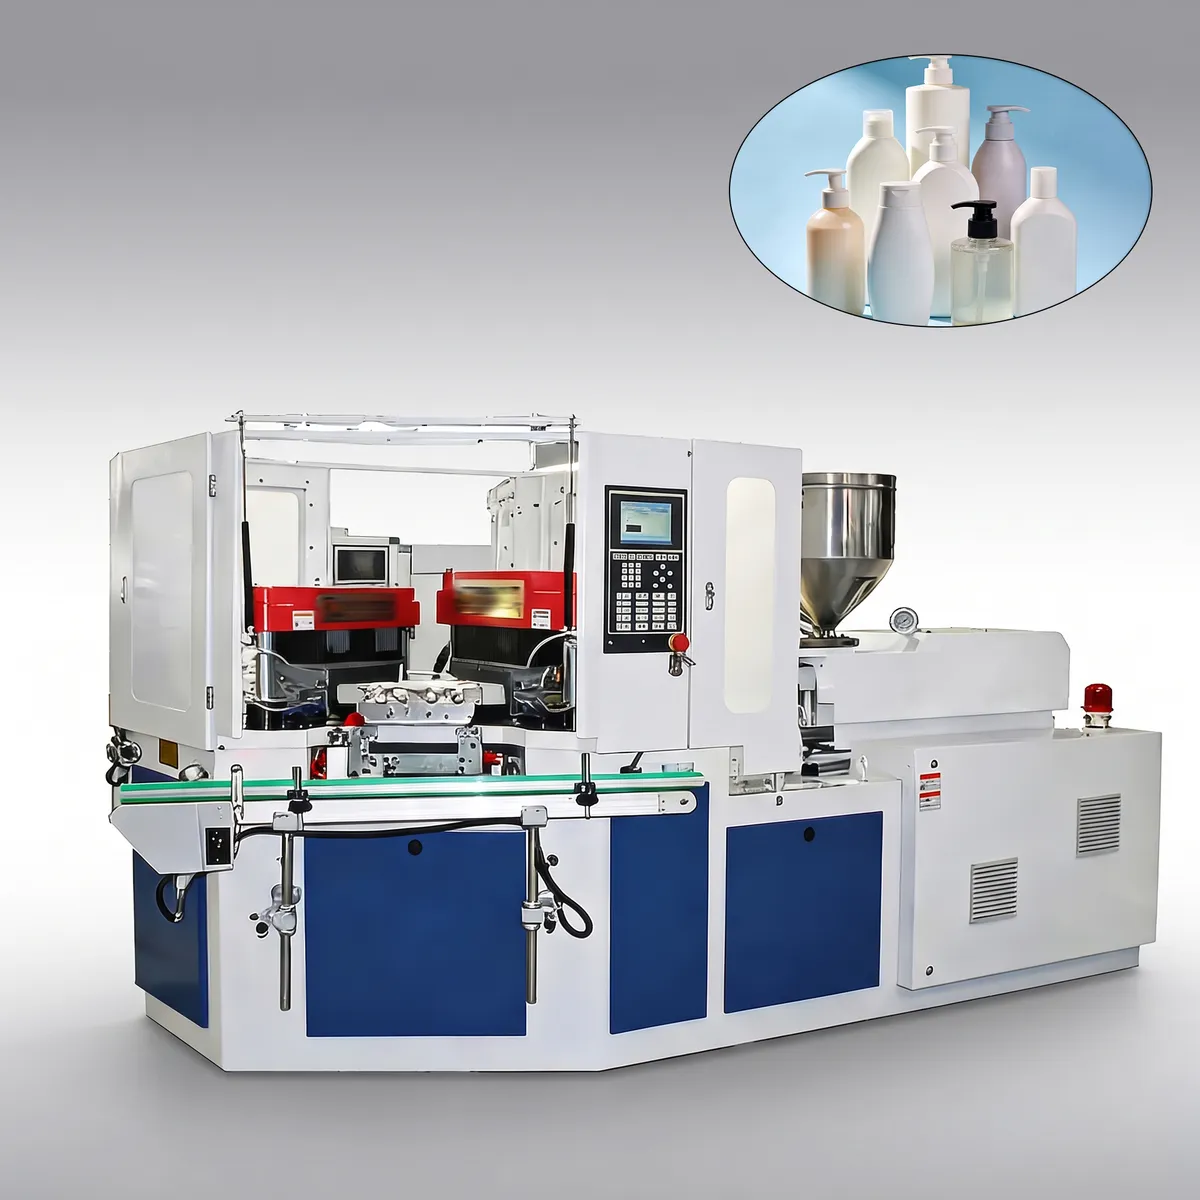
Принцип работы машины для литья под давлением и выдувного формования.
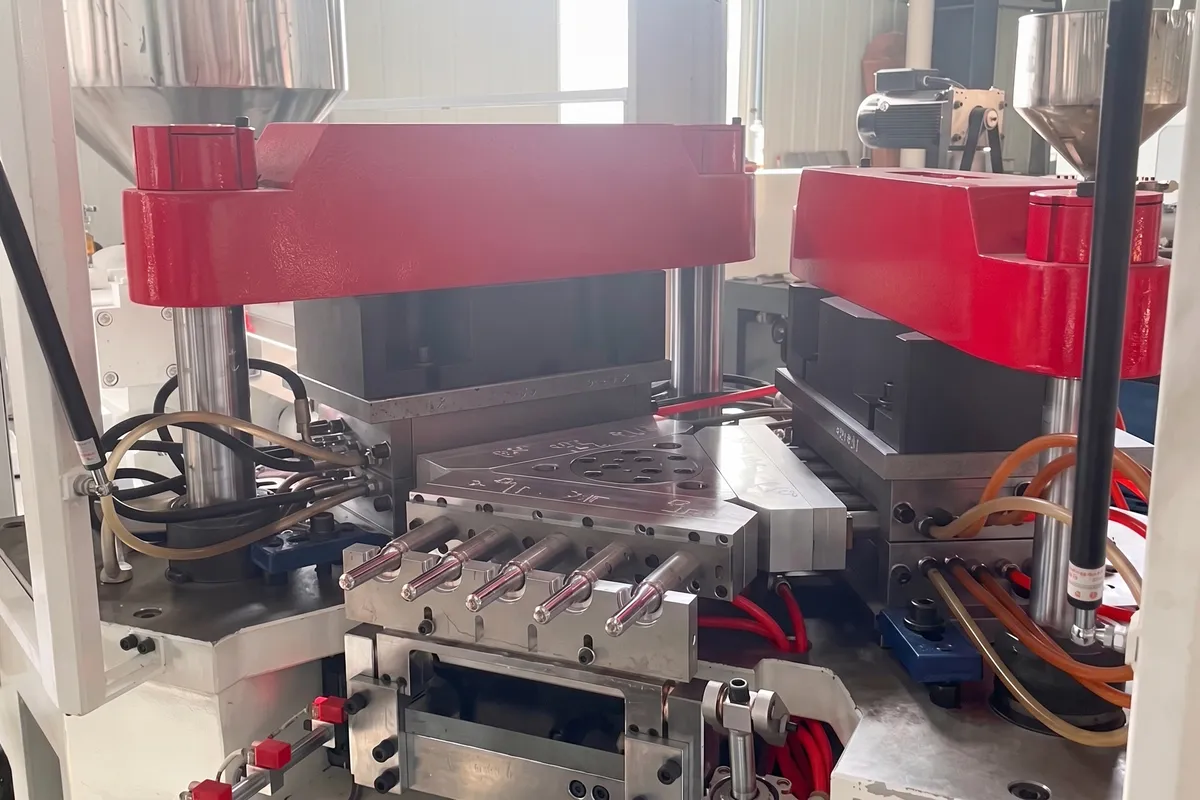
Одноэтапная машина для литья под давлением и выдувного формования ZQ40 работает по синхронизированному трехпозиционному роторному процессу, объединяющему впрыск, выдувание и снятие покрытия в единый непрерывный производственный цикл. Такой интегрированный подход максимизирует эффективность при минимизации отходов, что делает ее одной из самых передовых машин для литья под давлением и выдувного формования, доступных для промышленного производства бутылок.
Шаг 1: Впрыскивание заготовки
На этапе впрыска заготовки сырьевой пластик нагревается и впрыскивается в полость литьевой формы с помощью точно управляемой системы шнека и цилиндра. На этом этапе с высокой точностью формуется горлышко бутылки, включая резьбу и уплотнительные поверхности. Процесс впрыска тщательно контролируется по температуре, давлению и времени, чтобы обеспечить правильную форму, вес и распределение материала заготовки. После того как заготовка достаточно остынет и затвердеет, чтобы сохранить свою форму, форма открывается, и оправка с заготовкой перемещается с помощью поворотного стола на станцию выдувного формования для следующего этапа производства.
Шаг 2: Выдувное формование
На станции выдувного формования сжатый воздух подается через стержень-оправку, чтобы раздуть нагретую заготовку наружу, прижимая ее к стенкам полости выдувной формы. Форма бутылки и конечные размеры определяются конструкцией выдувной формы, а количество полостей на этой станции зависит от целевого размера бутылки. По мере расширения заготовки сжатым воздухом размягченный пластик точно повторяет внутренние контуры формы, создавая бесшовный, однородный корпус контейнера. После короткого периода охлаждения для фиксации формы бутылки выдувная форма открывается, и поворотный стол перемещает оправку и готовую бутылку на станцию выдувного формования.
Шаг 3: Удаление
На станции выталкивания готовые бутылки автоматически выталкиваются из охлажденных стержней с помощью механизма выталкивания. Вытолкнутые бутылки затем транспортируются к последующему оборудованию для проверки, маркировки или упаковки. Важно отметить, что все три этапа процесса литья под давлением (впрыскивание, выдувание и выталкивание) выполняются одновременно на соответствующих станциях. Пока одна группа заготовок впрыскивается, другая группа выдувается в бутылки, а третья группа готовых бутылок выталкивается. Эта одновременная работа является ключом к высокой эффективности, быстрому циклу и минимальному количеству отходов материала, которые характеризуют эту машину для литья под давлением и выдувания.
Применение в промышленности
1. Бутылки с химикатами
Машина для литья под давлением ZQ40 производит химические бутылки с исключительной химической стойкостью и равномерной толщиной стенок. Эти контейнеры идеально подходят для хранения лабораторных реагентов, чистящих средств, растворителей и других промышленных химикатов, требующих герметичного, воздухонепроницаемого уплотнения и материалов, которые не будут вступать в реакцию с содержимым при длительном хранении.
2. Фармацевтические флаконы
Фармацевтическая упаковка требует высочайших стандартов точности, чистоты и целостности материалов. Машина ZQ40 IBM обеспечивает производство флаконов с чистыми горлышками без заусенцев, герметичной резьбой 100% и нулевым риском загрязнения благодаря безмасляной зоне формования. Она идеально подходит для производства флаконов для таблеток, контейнеров для жидких лекарственных препаратов, капсульных флаконов и другой первичной фармацевтической упаковки в полном соответствии со стандартами GMP.
3. Косметические флаконы
Для косметической промышленности качество обработки поверхности имеет первостепенное значение. Пластик ZQ40 машина для выдувного формования Производит косметические контейнеры с кристально чистой прозрачностью, гладкой внешней поверхностью и точными размерами горлышка. Идеально подходит для производства флаконов для лосьонов, сывороток, тональных кремов и упаковки для премиальной косметики, где имидж бренда зависит от безупречного визуального оформления и надежной функциональности.
4. Бутылки для напитков
Станок ZQ40 способен производить пищевые бутылки для напитков из таких материалов, как полипропилен (PP) и полиэтилен высокой плотности (HDPE), для молочных напитков, соков и ароматизированной воды. Равномерная толщина стенок и постоянный контроль веса (отклонение в пределах 11 тонн 3 тонны) гарантируют сохранение структурной целостности каждой бутылки во время розлива, укупорки и транспортировки, что снижает потери продукта и сохраняет привлекательность на полках магазинов на протяжении всей цепочки поставок.
5. Бутылочки для еды
Упаковочные бутылки для пищевых продуктов, производимые на этой машине для литьевого выдувного формования, соответствуют строгим стандартам безопасности и гигиены. Машина может формовать контейнеры для специй, соусов, меда, растительного масла и приправ из пищевого пластика. Благодаря отсутствию заусенцев и облоя на горлышке и дне бутылки, каждый контейнер обеспечивает идеальную герметизацию и аккуратный внешний вид, который производители продуктов питания и потребители ожидают от упаковки премиум-класса.
6. Флаконы с пипеткой
Для изготовления флаконов-пипеток малого объема требуется исключительная точность размеров горлышка и резьбы. Станок ZQ40 превосходно справляется с производством таких миниатюрных контейнеров, как правило, объемом от 5 до 30 мл, с герметичными горлышками 100% и точными допусками по размерам. Эти флаконы необходимы для растворов для глаз, эфирных масел, фармацевтических капель и для точного дозирования жидкостей, где точность дозировки и предотвращение загрязнения имеют решающее значение.
7. Флаконы с шампунем
Машина для литья под давлением и выдувания ZQ40 производит прочные и визуально привлекательные флаконы для шампуней с равномерной толщиной стенок и гладкой поверхностью. Эти контейнеры, как правило, имеют объем от 200 до 500 мл и должны выдерживать многократное сжатие, сохранять форму и обеспечивать надежное закрытие. Машина отлично справляется с обработкой полиэтилена высокой плотности (HDPE), полипропилена (PP) и других материалов, обычно используемых в упаковке средств личной гигиены.
8. Бутылки с пестицидами
Для контейнеров с пестицидами и агрохимикатами необходима высокая химическая стойкость, герметичность и совместимость с защитными крышками, предотвращающими несанкционированное вскрытие. Эта машина для литья под давлением и выдувного формования производит прочные бутылки для пестицидов, соответствующие строгим требованиям к сельскохозяйственной упаковке. Постоянная толщина стенок, точные размеры резьбы и отсутствие заусенцев обеспечивают безопасное хранение и транспортировку опасных химических веществ на протяжении всего срока их хранения и транспортировки.
 | 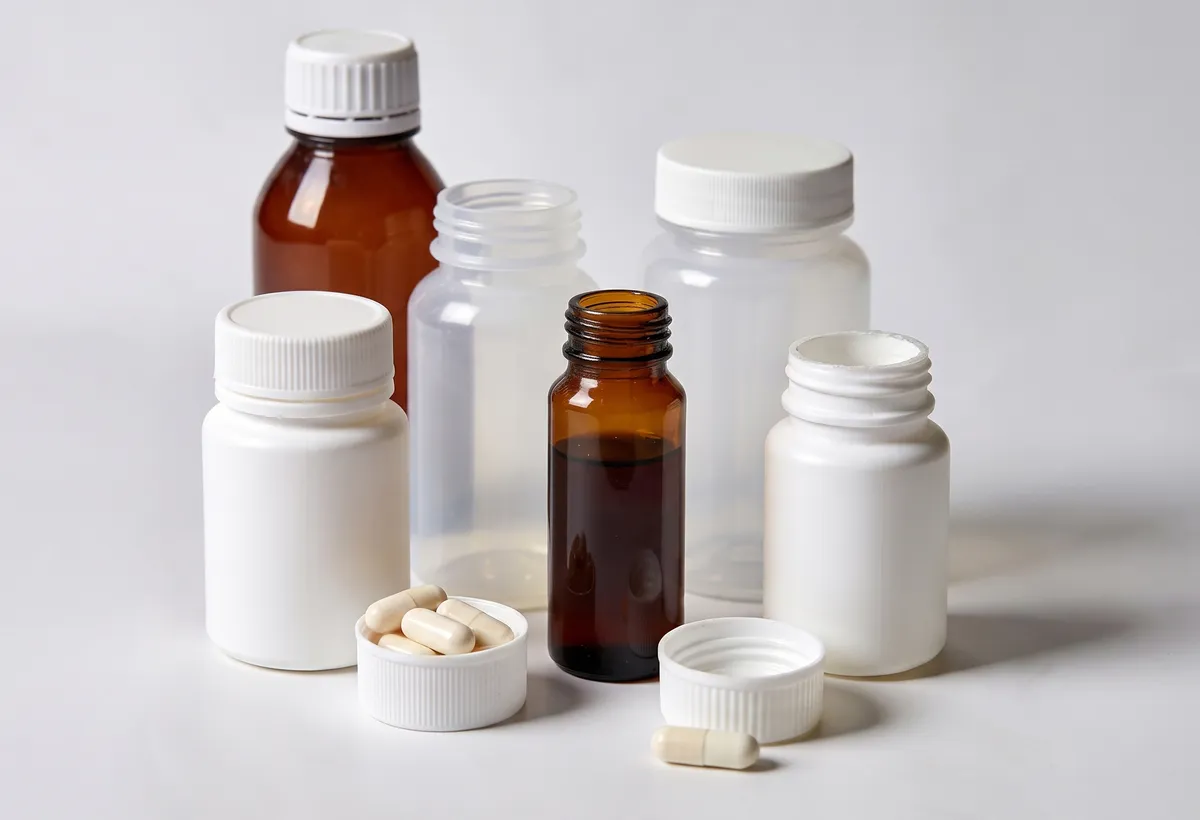 |
| Бутылка напитка | Фармацевтический флакон |
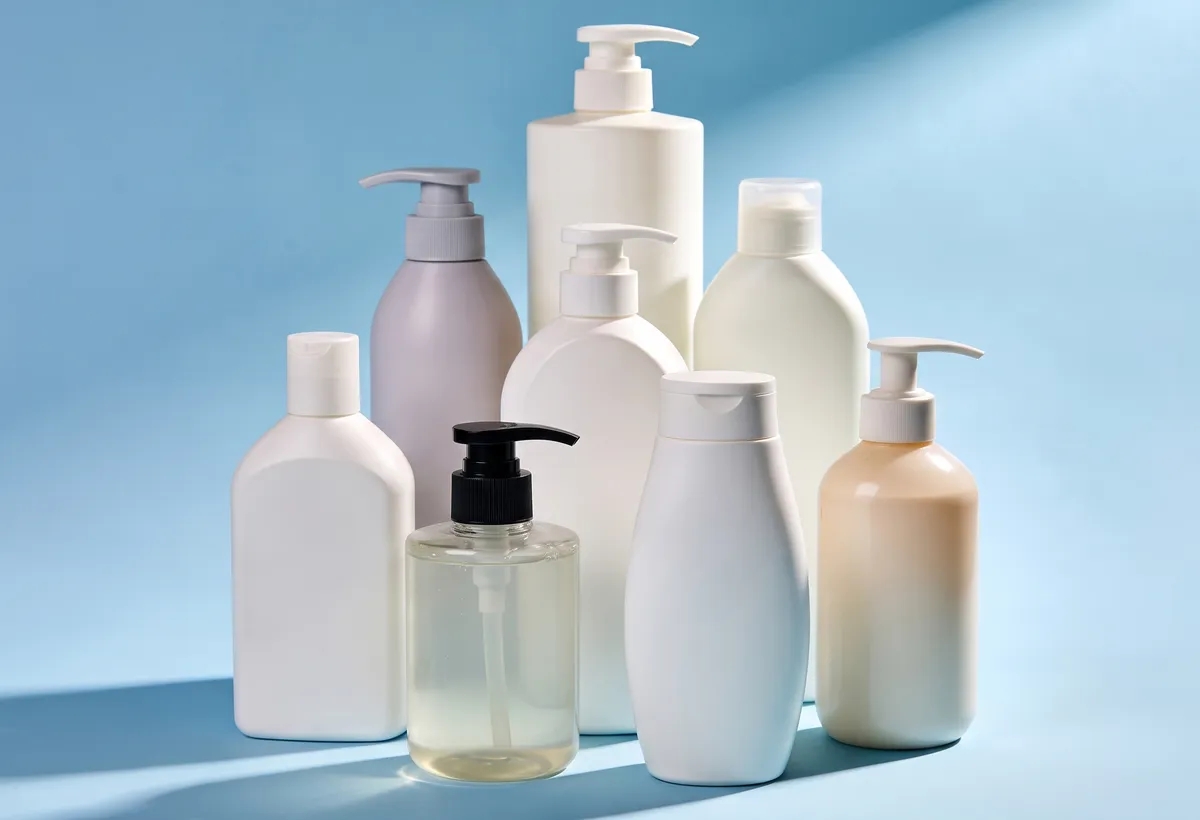 | 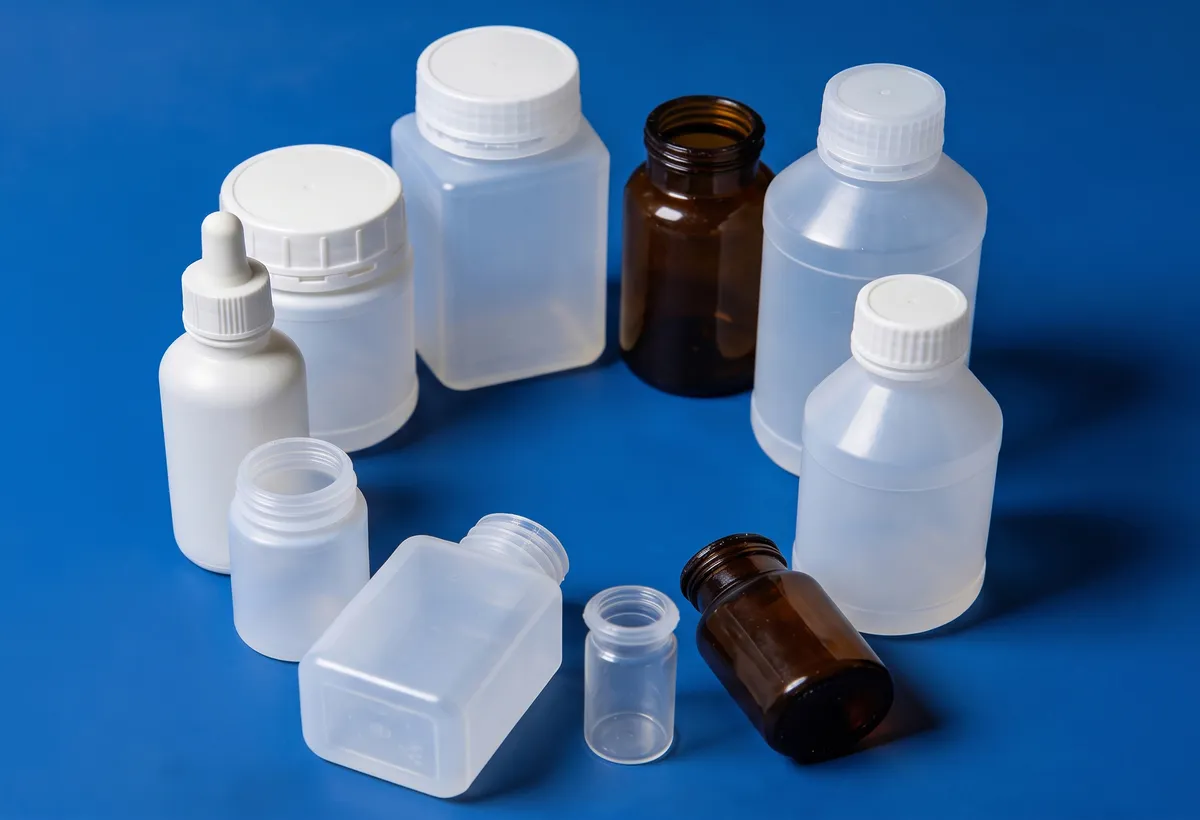 |
| Флакон шампуня | Химическая бутылка |
Компоненты машины для литья под давлением ZQ40
1. Устройство для приготовления раствора / инъекционное устройство
Устройство для подготовки и впрыскивания материала служит основным блоком обработки материала. Оно включает в себя бункер, шнековый узел и нагревательные элементы, которые плавят, смешивают и впрыскивают сырую пластиковую смолу в полость пресс-формы с точно контролируемой температурой, давлением и объемом для каждого производственного цикла.
2. Система горячего литья
Оптимизированная система горячего литья поддерживает пластиковый материал в расплавленном состоянии по мере его потока от инжекционной форсунки к каждой полости пресс-формы. Этот важнейший компонент обеспечивает равномерное распределение материала, минимизирует отклонения по массе между полостями и исключает отходы системы холодного литья, значительно повышая эффективность использования материала.
3. Сердечник (оправка)
Стержень, также известный как оправка, устанавливается на вращающийся стол и формирует внутреннюю форму заготовки бутылки. Он имеет специально разработанную конструкцию, обеспечивающую эффективное охлаждение стержня и ускоряющую цикл формования. Стержень также служит воздушным каналом во время выдувного формования и точкой выталкивания на станции вытяжки.
4. Заготовка для бутылки (прекурсор)
Заготовка для бутылки, или паризон, — это промежуточный продукт, образующийся на стадии литья под давлением. Она состоит из точно отформованной горловины с готовой резьбой и трубчатого корпуса, который будет расширяться в процессе выдувного формования. Качество заготовки, включая равномерность ее веса и толщину стенок, напрямую определяет качество конечной бутылки.
5. Литье под давлением
Пресс-форма для литья под давлением определяет форму заготовки, включая резьбу в горловине, уплотнительные поверхности и профиль корпуса. Изготовленные из импортной стали S136 или нержавеющей стали 4Cr13, эти прецизионные пресс-формы имеют специально разработанные полости и специальные каналы охлаждения, которые обеспечивают стабильный контроль температуры и постоянные размеры заготовки на каждом этапе производственного цикла.
6. Инжекционная станция
Впрыскивающая станция — это место, где сырье впрыскивается в полости пресс-формы вокруг стержней сердечника. В ней размещен зажимной механизм, обеспечивающий усилие зажима до 400 кН во время впрыска, гарантируя герметичность половин пресс-формы под высоким давлением впрыска. Точный контроль зажима предотвращает образование облоя и обеспечивает производство заготовок без дефектов.
7. Станция для продувки
На станции выдувания нагретая заготовка раздувается, придавая ей окончательную форму бутылки, с помощью сжатого воздуха, подаваемого через стержни сердечника. Выдувная форма на этой станции определяет внешний контур и текстуру поверхности готового контейнера. Благодаря усилию смыкания при выдувании 60 кН и точному контролю давления воздуха каждая бутылка имеет стабильные размеры и гладкую поверхность.
8. Выдувное формование
Выдувная форма — это прецизионно изготовленный инструмент, определяющий внешнюю геометрию готовой бутылки, включая форму корпуса, контур дна и любые рельефные элементы. Разработанная для длительного срока службы, выдувная форма имеет эффективную систему охлаждения, которая обеспечивает быстрое время цикла при сохранении точных допусков по размерам и превосходного качества поверхности каждой отформованной бутылки.
9. Станция для снятия изоляции
Станция извлечения бутылок — это заключительный этап, на котором готовые бутылки автоматически извлекаются из охлажденных стержней. Механизм извлечения работает с ходом 220 мм, обеспечивая чистое удаление бутылок без деформации или повреждения поверхности. Затем извлеченные бутылки перемещаются на выходной конвейер для дальнейшей обработки, контроля качества или упаковки.
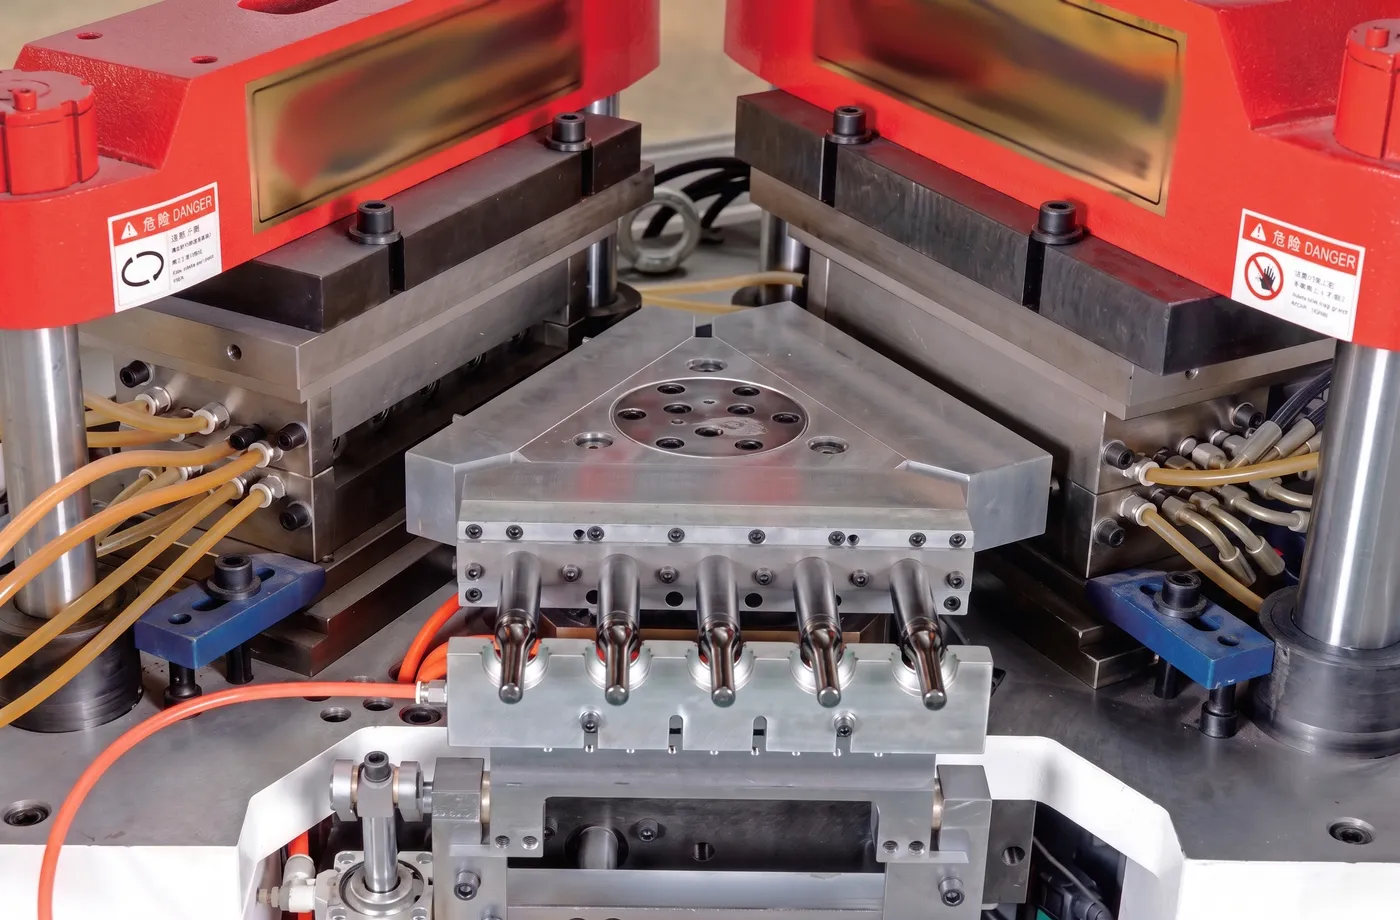
Различия между экструзионным и литьевым формованием
Обзор экструзионного формования
Экструзионное формование придает пластиковым материалам непрерывный, однородный профиль путем продавливания расплавленного пластика через фильеру, формируя такие изделия, как трубы, трубки и листы. Оборудование работает непрерывно, что делает его идеальным для крупномасштабного производства простых линейных форм. В большинстве случаев при экструзионном формовании используются термопласты, такие как полипропилен, полиэтилен и полистирол. Эти материалы обладают гибкостью, химической стойкостью и долговечностью, что делает их подходящими для широкого спектра отраслей промышленности.
Экструзионное формование используется в самых разных отраслях промышленности благодаря своей эффективности и универсальности. Например, в солнечной энергетике его применяют для изготовления рамок панелей, а в автомобильной промышленности — для производства уплотнителей и прокладок. Производители бытовой техники используют экструзию для изготовления энергоэффективных прокладок и ручек, а в строительстве — для окон и дверей. Компании, производящие медицинские изделия, выпускают трубки и катетеры, а упаковочная промышленность — пленки и листы.
Распространенные материалы для экструзионного формования
| Материал | Ключевые свойства | Приложения |
|---|---|---|
| Полипропилен | Высокая прочность на изгиб, влагостойкость | Трубы, внутренняя отделка, замена металла |
| Нейлон | Высокое соотношение прочности к весу, химическая стойкость. | Резервуары, трубки в автомобильных двигателях |
| Акрил | Чёткость, светопропускание, ударопрочность | Оптические приложения |
| полиэтилен | Гибкость, упругость, химическая стойкость | Упаковочные пленки, трубы, контейнеры |
| Полистирол | Отличная теплоизоляция, лёгкий вес | Строительная теплоизоляция |
| Поликарбонат | Ударопрочность, оптическая прозрачность | Автомобильные компоненты, электронные корпуса |
| АБС | Прочность, износостойкость | Электропроводка, корпуса бытовой техники, отделка. |
Обзор литья под давлением
Литье под давлением позволяет создавать сложные трехмерные детали путем впрыскивания расплавленного пластика в полость пресс-формы. В этом процессе используется специализированное оборудование, способное работать с широким спектром термопластов и термореактивных пластмасс, что позволяет производить изделия со сложной конструкцией, жесткими допусками и высококачественной обработкой поверхности. Производители часто выбирают литье под давлением для изделий, требующих точности и детальной проработки.
Выбор материалов играет решающую роль в определении сложности и характеристик изделия. Литье под давлением используется во многих отраслях промышленности, включая производство оконных и дверных рам, сантехнических приборов, электрощитов, пищевой упаковки, медицинских изделий, деталей для оборонной промышленности, сельскохозяйственного оборудования, электронных компонентов и мебельных деталей. Машина ISBM (Injection Stretch Blow Molding Machine) представляет собой специализированную форму литья под давлением, которая создает полые пластиковые контейнеры путем растягивания и выдувания впрыскиваемой заготовки до ее окончательной формы, подчеркивая универсальность литья под давлением для производства как сплошных, так и полых изделий.
Экструзионное литье против литья под давлением
Основные различия между экструзионным и литьевым формованием касаются формы изделия, сложности, стоимости и областей применения. Экструзионное формование позволяет получать непрерывные, однородные профили, что делает его идеальным для таких изделий, как трубы и рамы. Литье под давлением превосходно подходит для создания сложных, детализированных трехмерных деталей, таких как автомобильные компоненты и медицинские приборы. Недавние достижения, включая литье с наложением слоев, литье с закладными элементами, новые термопласты, такие как полиэтеримид и полиэфирэфиркетон, а также интеграция искусственного интеллекта и робототехники, еще больше укрепили выбор между этими двумя методами, отражая эволюцию современного производства.
Техническое сравнение: литье под давлением и экструзионное литье.
| Аспект | Литье под давлением | Экструзионное формование |
|---|---|---|
| Машины и оборудование | Специализированное оборудование для впрыскивания материала в пресс-формы. | Непрерывный процесс с использованием штампа для придания формы материалу. |
| Прочность плавления | Повышенная прочность расплава для сложных форм | Более низкая прочность расплава, подходит для более простых профилей. |
| Обрабатываемые материалы | Широкий ассортимент термопластов и термореактивных пластмасс. | В основном термопласты, но только определенных типов. |
| Сложность детали | Способен создавать сложные узоры. | Лучше всего подходит для простых, однородных форм. |
| Отделка поверхности | Достижимы высококачественные результаты обработки поверхности. | Качество обработки поверхности может варьироваться, зачастую оно менее отточено. |
| Объём производства | Подходит для крупносерийного производства. | Идеально подходит для непрерывного производства. |
| Время цикла | Увеличение времени цикла из-за охлаждения и затвердевания. | Сокращение времени цикла, непрерывный поток |
| Затраты на оснастку | Более высокие первоначальные затраты на оснастку. | Снижение затрат на оснастку |
| Материальные отходы | Увеличение отходов материала из-за литников и обломков. | Как правило, меньше отходов материалов. |
| Точность | Возможна высокая точность и жесткие допуски. | Умеренная точность, меньший контроль над размерами. |
| Размер изделия | Ограничено размером пресс-формы. | Может создавать более длинные непрерывные формы. |
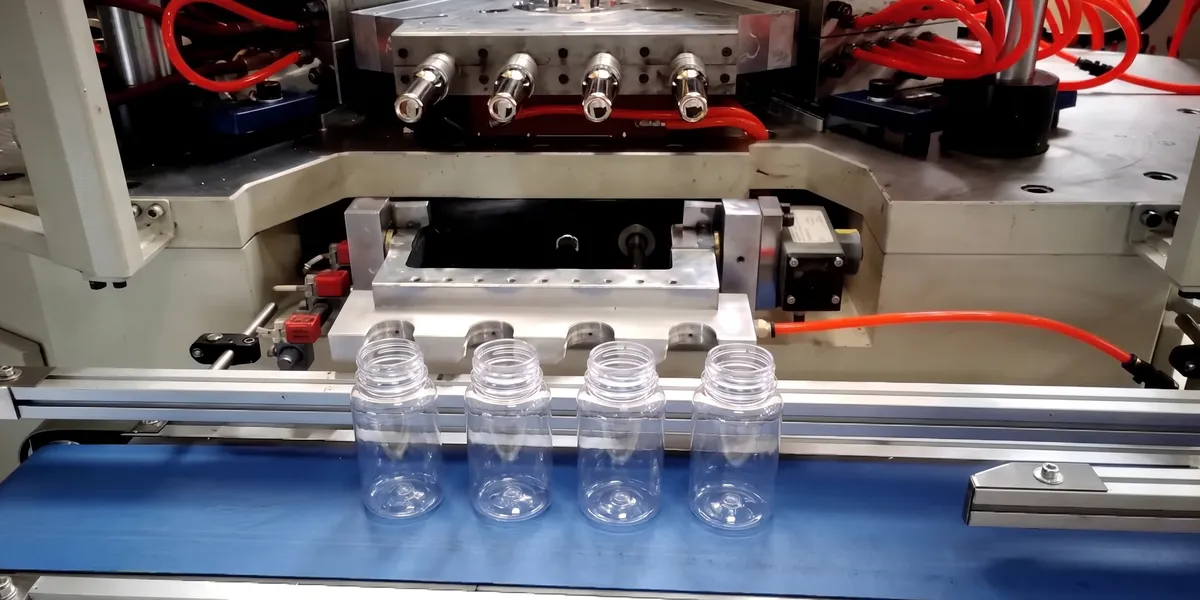
Пресс-форма для литьевой машины серии ZQ
1. Конфигурация полости и шеи, разработанная с учетом особенностей поведения ребенка.
Пресс-форма для литья под давлением имеет специально разработанную полость и горловину со специально спроектированным расположением масляных каналов. Такая конструкция позволяет удобно менять компоненты полости и горловины для различных конфигураций изделий, обеспечивая при этом стабильные размеры заготовки и равномерное распределение температуры по всей пресс-форме. Взаимозаменяемая конструкция сокращает время простоя при переключении между различными характеристиками бутылок.
2. Высококачественный материал для пресс-форм из стального сплава.
Все компоненты пресс-форм для литья под давлением изготавливаются из импортной стали марки S136 или нержавеющей стали 4Cr13. Эти высокопрочные, коррозионностойкие марки стали обеспечивают исключительную твердость, износостойкость и полируемость, значительно продлевая срок службы пресс-формы. Выбор высококачественных материалов гарантирует сохранение точности размеров и качества поверхности пресс-форм на протяжении миллионов производственных циклов.
3. Оптимизированная система горячего канала и оправки.
Оптимизированная система горячего литья разработана с высокой точностью для минимизации отклонений в весе и толщины стенок во всех полостях. В сочетании со специально разработанной конструкцией оправки эта система обеспечивает быстрый цикл формования, одновременно гарантируя превосходную эффективность охлаждения сердечника. В результате получаются бутылки неизменно однородной формы с минимальными различиями в весе между отдельными единицами, произведенными в одном цикле.
4. Прецизионная резьба и точность уплотнения 100%.
Система литья позволяет изготавливать горлышки и резьбу для бутылок с исключительной точностью размеров, обеспечивая надежность герметизации 100% для каждой бутылки. Такой уровень точности имеет решающее значение для фармацевтической и химической промышленности, где целостность контейнера напрямую влияет на безопасность продукта, срок годности и соответствие нормативным требованиям. Точное формирование резьбы также обеспечивает совместимость со стандартными крышками и дозирующими принадлежностями.
5. Отсутствие заусенцев и отходов во рту и на дне.
В отличие от экструзионно-выдувного формования, в результате которого образуется 20-40% отходов, процесс инжекционно-выдувного формования на машинах серии ZQ позволяет получать бутылки без каких-либо заусенцев или отходов на горлышке и дне. Это исключает необходимость последующей обрезки, снижает затраты на материалы, повышает качество продукции и гарантирует, что каждая готовая бутылка готова к немедленному розливу и упаковке без дополнительных этапов обработки.
6. Постоянные размеры, вес и толщина стенок.
Каждая бутылка, изготовленная с помощью пресс-формы серии ZQ, отличается высокой степенью стабильности размеров, веса, линии разъема пресс-формы и толщины стенок от единицы к единице. Разница в весе составляет приблизительно 11 тонн на 3 тонны, в то время как для экструзионно-выдувного формования характерна разница в 31 тонну на 3 тонны. Эта исключительная стабильность имеет решающее значение для автоматизированных линий розлива, соблюдения требований контроля качества и поддержания стандартов бренда при больших объемах производства.
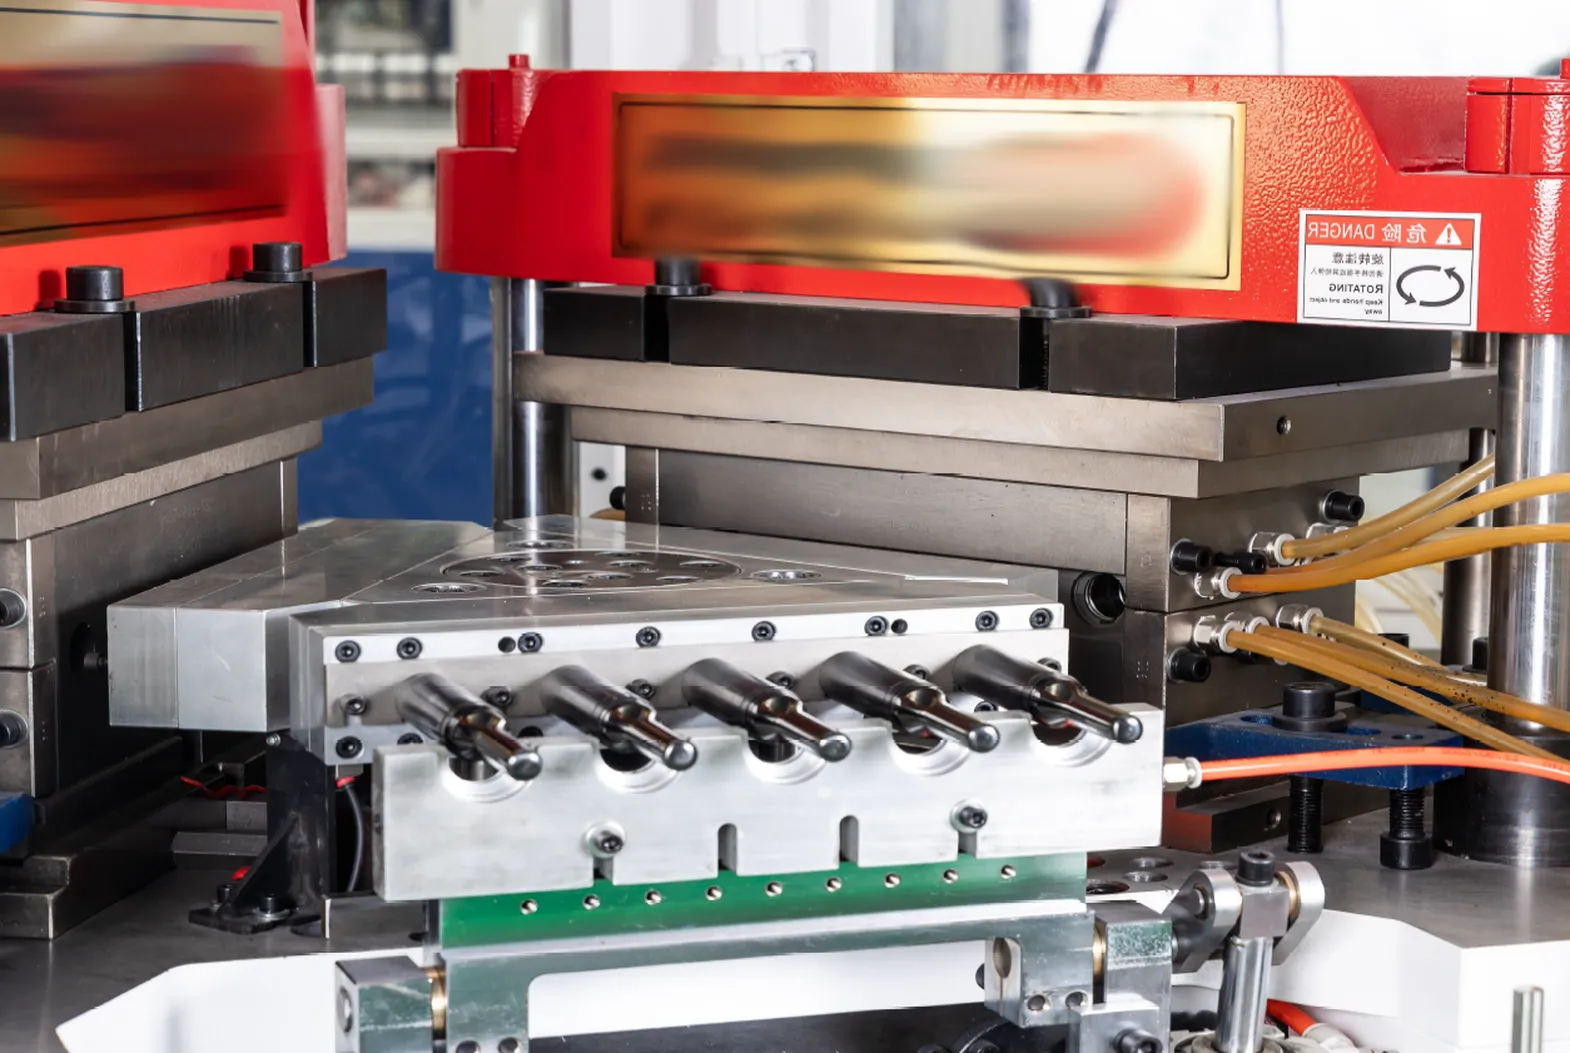
Меры предосторожности при эксплуатации машины IBM
1. Предэксплуатационная проверка безопасности
Перед запуском машины для выдувного формования операторы должны провести тщательную проверку безопасности всех механических, электрических и пневматических систем. Убедитесь в исправности кнопок аварийной остановки, правильной установке всех защитных ограждений, давлении в системе сжатого воздуха (0,7-1,2 МПа) и подаче охлаждающей воды при правильном давлении и температуре. Задокументируйте все проверки перед запуском в ежедневном журнале технического обслуживания.
2. Подготовка материала и предварительная сушка
Перед подачей в бункер убедитесь, что сырье должным образом высушено до рекомендованного производителем уровня влажности. Избыточная влажность таких материалов, как ПЭВП, ПП или ПС, может привести к дефектам поверхности, образованию пузырьков и неравномерной толщине стенок в процессе литья под давлением. Используйте сушилку для материалов, настроенную на правильную температуру и продолжительность для каждого конкретного типа смолы, и проверяйте материал на наличие загрязнений или посторонних частиц перед загрузкой.
3. Мониторинг температурной зоны
Тщательно контролируйте температуру в зоне нагрева цилиндра (3+N зон), чтобы обеспечить достижение и поддержание правильной температуры обработки для конкретного используемого материала. Неправильные настройки температуры могут привести к неполному плавлению, деградации материала, неравномерному распределению потока и дефектам заготовок. Перед началом производства дайте цилиндру достаточное время для достижения равномерной температуры и регулярно проверяйте показания регулятора температуры во время работы.
4. Установка и выравнивание пресс-формы
При установке или замене пресс-форм на станке ZQ40 обеспечьте точное выравнивание литьевой формы, выдувной формы и механизма вытяжки относительно положения поворотного стола. Несоосность может привести к повреждению пресс-формы, неравномерному зажиму и бракованной продукции. Следуйте указанным производителем моментам затяжки всех крепежных болтов пресс-формы и убедитесь в герметичности соединений каналов охлаждения пресс-формы перед началом пробных запусков с новой оснасткой.
5. Соблюдение графика регулярного технического обслуживания
Строго соблюдайте рекомендованный график профилактического технического обслуживания серводвигателей, подшипников поворотного стола, винтового узла и всех приводных компонентов. Смазывайте указанные точки с заданной периодичностью, проверяйте изнашиваемые детали, такие как наконечники винтов и обратные клапаны, на наличие признаков износа и своевременно заменяйте изношенные компоненты. Регулярное техническое обслуживание предотвращает непредвиденные простои и гарантирует сохранение точности и эффективности работы станка на протяжении всего срока его эксплуатации.
6. Процедура остановки и продувка ствола.
При остановке машины для литья под давлением и выдувного формования соблюдайте правильную последовательность выключения. Промойте цилиндр соответствующим продувочным составом или переходным материалом, чтобы удалить остатки смолы и предотвратить карбонизацию во время простоя. Постепенно снижайте температуру цилиндра в соответствии со спецификациями материала, отключайте подачу охлаждающей воды только после того, как машина достаточно остынет, и активируйте все предохранительные замки, прежде чем оставлять машину без присмотра.
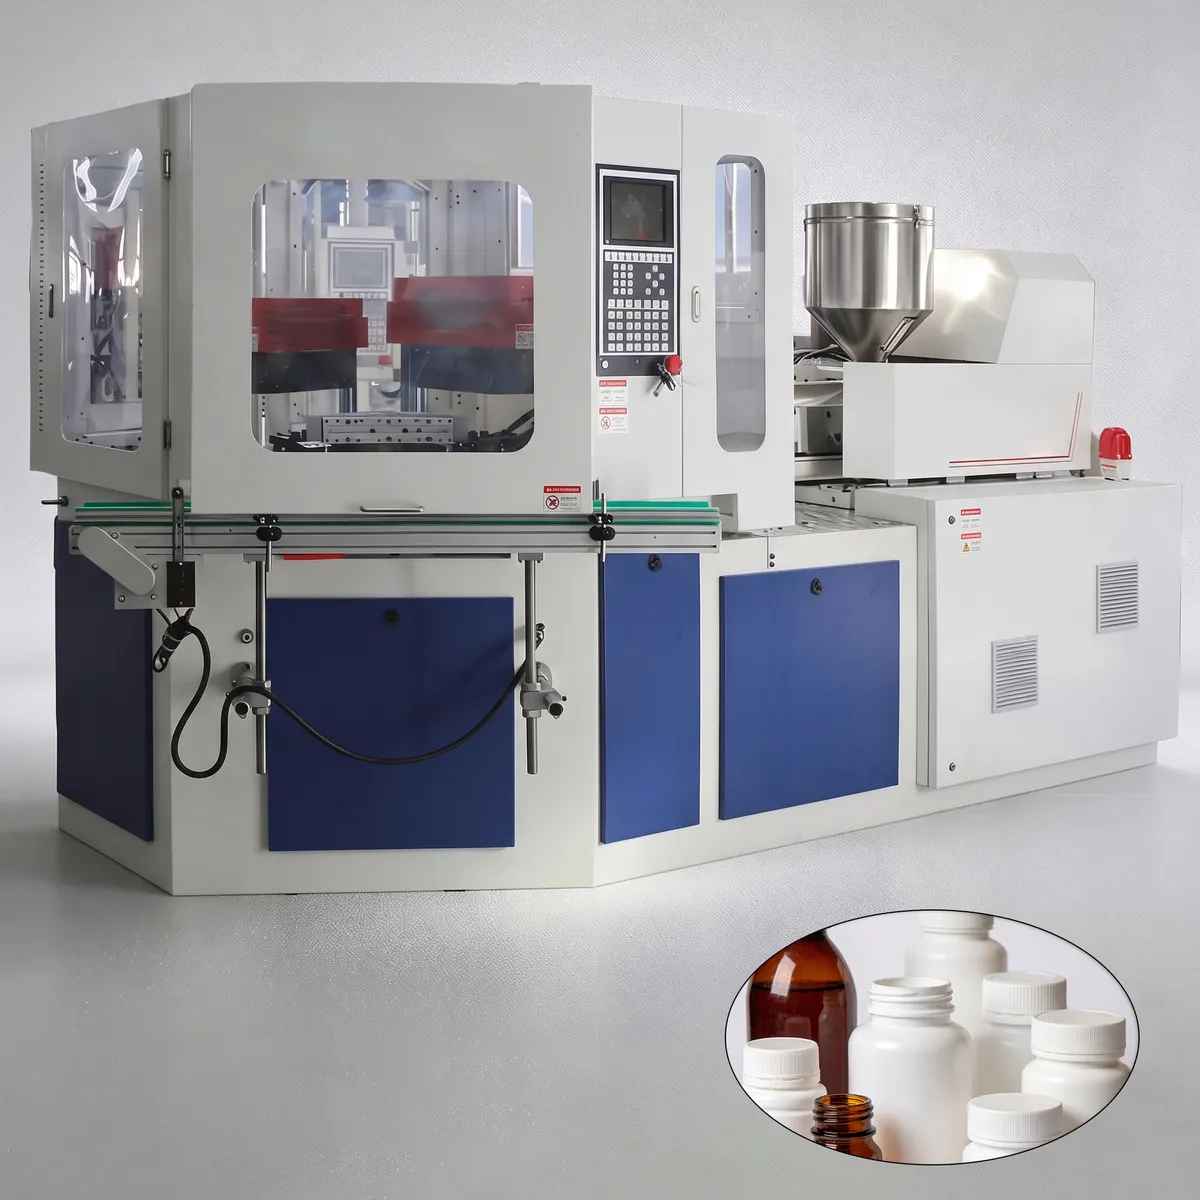
Типичные способы устранения неполадок в литьевых машинах под давлением
Неравномерная толщина стенок
Если готовые бутылки имеют неравномерную толщину стенок, проверьте равномерность температуры заготовки, соосность стержней сердечника и баланс давления впрыска во всех полостях. Наиболее распространенными причинами являются смещение стержней сердечника или неравномерная температура в зоне цилиндра. Убедитесь, что система горячего канала равномерно распределяет материал, проверьте концентричность стержней сердечника и отрегулируйте параметры впрыска для обеспечения сбалансированного заполнения всех полостей пресс-формы.
Неполное выдувное формование / Тонкие участки
Если на бутылках видны тонкие участки или неполное выдувное формование, проблема обычно связана с недостаточным давлением выдувного воздуха, чрезмерным охлаждением заготовки перед этапом выдувания или неправильным распределением температуры заготовки. Убедитесь, что подача сжатого воздуха находится в рабочем диапазоне 0,7-1,2 МПа, проверьте синхронизацию между станциями впрыска и выдувания и отрегулируйте температурный профиль заготовки для более равномерного растяжения материала во время выдувания.
Заусенцы или блестки на линии разъема
Облой или избыток материала вдоль линии разъема пресс-формы указывают на недостаточную силу смыкания, износ поверхностей пресс-формы или чрезмерное давление впрыска. Осмотрите сопрягаемые поверхности пресс-формы на предмет износа, мусора или повреждений. Убедитесь, что сила смыкания установлена правильно (ZQ40 поддерживает регулируемое смыкание от 40 до 80 тонн), очистите поверхности разъема пресс-формы и уменьшите давление или скорость впрыска, если облой сохраняется после завершения механических проверок.
Прилипание бутылки к форме или стержню стержня
Если бутылки плохо отделяются от формы или прилипают к стержням стержней на станции извлечения, проверьте состояние поверхности формы, температуру в каналах охлаждения и работу механизма извлечения. Чрезмерная температура формы, недостаточное время охлаждения или износ компонентов механизма извлечения могут вызывать проблемы с адгезией. При необходимости отполируйте поверхности формы, увеличьте поток охлаждающей воды и убедитесь, что ход извлечения достигает полной длины в 220 мм.
Неполное или неполное наполнение
Неполный впрыск возникает, когда полости пресс-формы не полностью заполнены материалом. Распространенные причины включают недостаточное давление впрыска, низкую температуру цилиндра, засорение форсунок горячеканальной системы или недостаточную подачу материала из бункера. Увеличьте давление и скорость впрыска, постепенно повышайте температуру в зоне цилиндра, осмотрите и очистите каналы горячеканальной системы и убедитесь, что система подачи материала работает без засоров или образования заторов в бункере.
Дефекты поверхности (полосы, пузырьки, усадочные раковины)
Дефекты поверхности, такие как полосы, пузырьки или усадочные раковины, могут быть вызваны влагой в сырье, чрезмерной температурой цилиндра, приводящей к деградации материала, попаданием воздуха или недостаточным давлением при прессовании. Убедитесь, что материал тщательно предварительно высушен, проверьте температуру цилиндра на наличие признаков перегрева, убедитесь, что вентиляционные отверстия в форме чистые, и увеличьте давление и время выдержки, чтобы компенсировать усадку материала во время охлаждения.
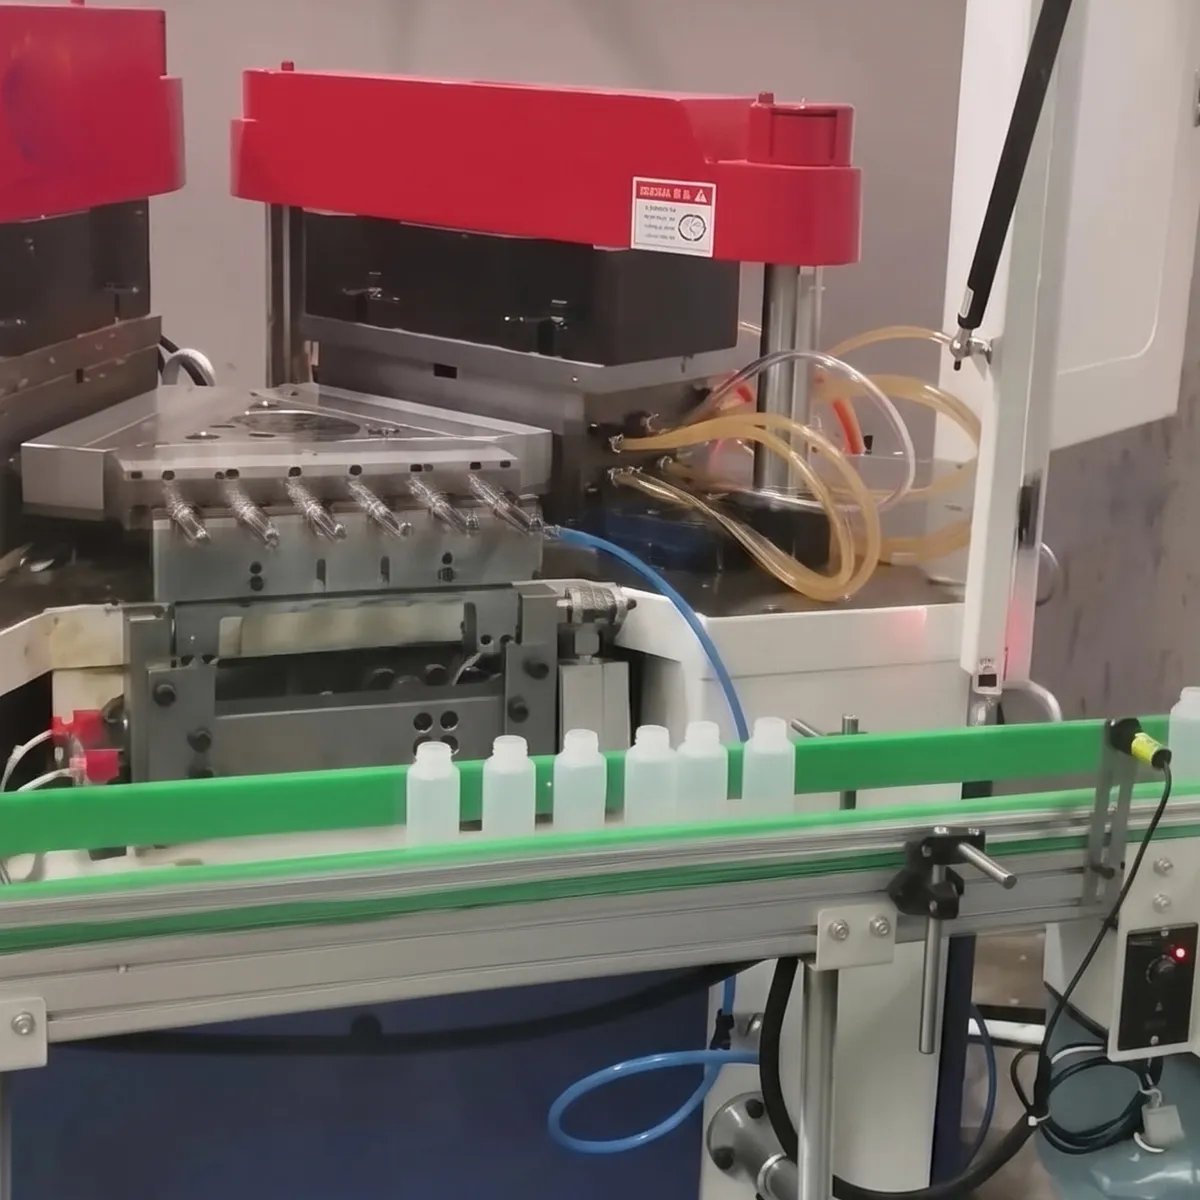
Почему стоит выбрать термовыдувную машину CMN?
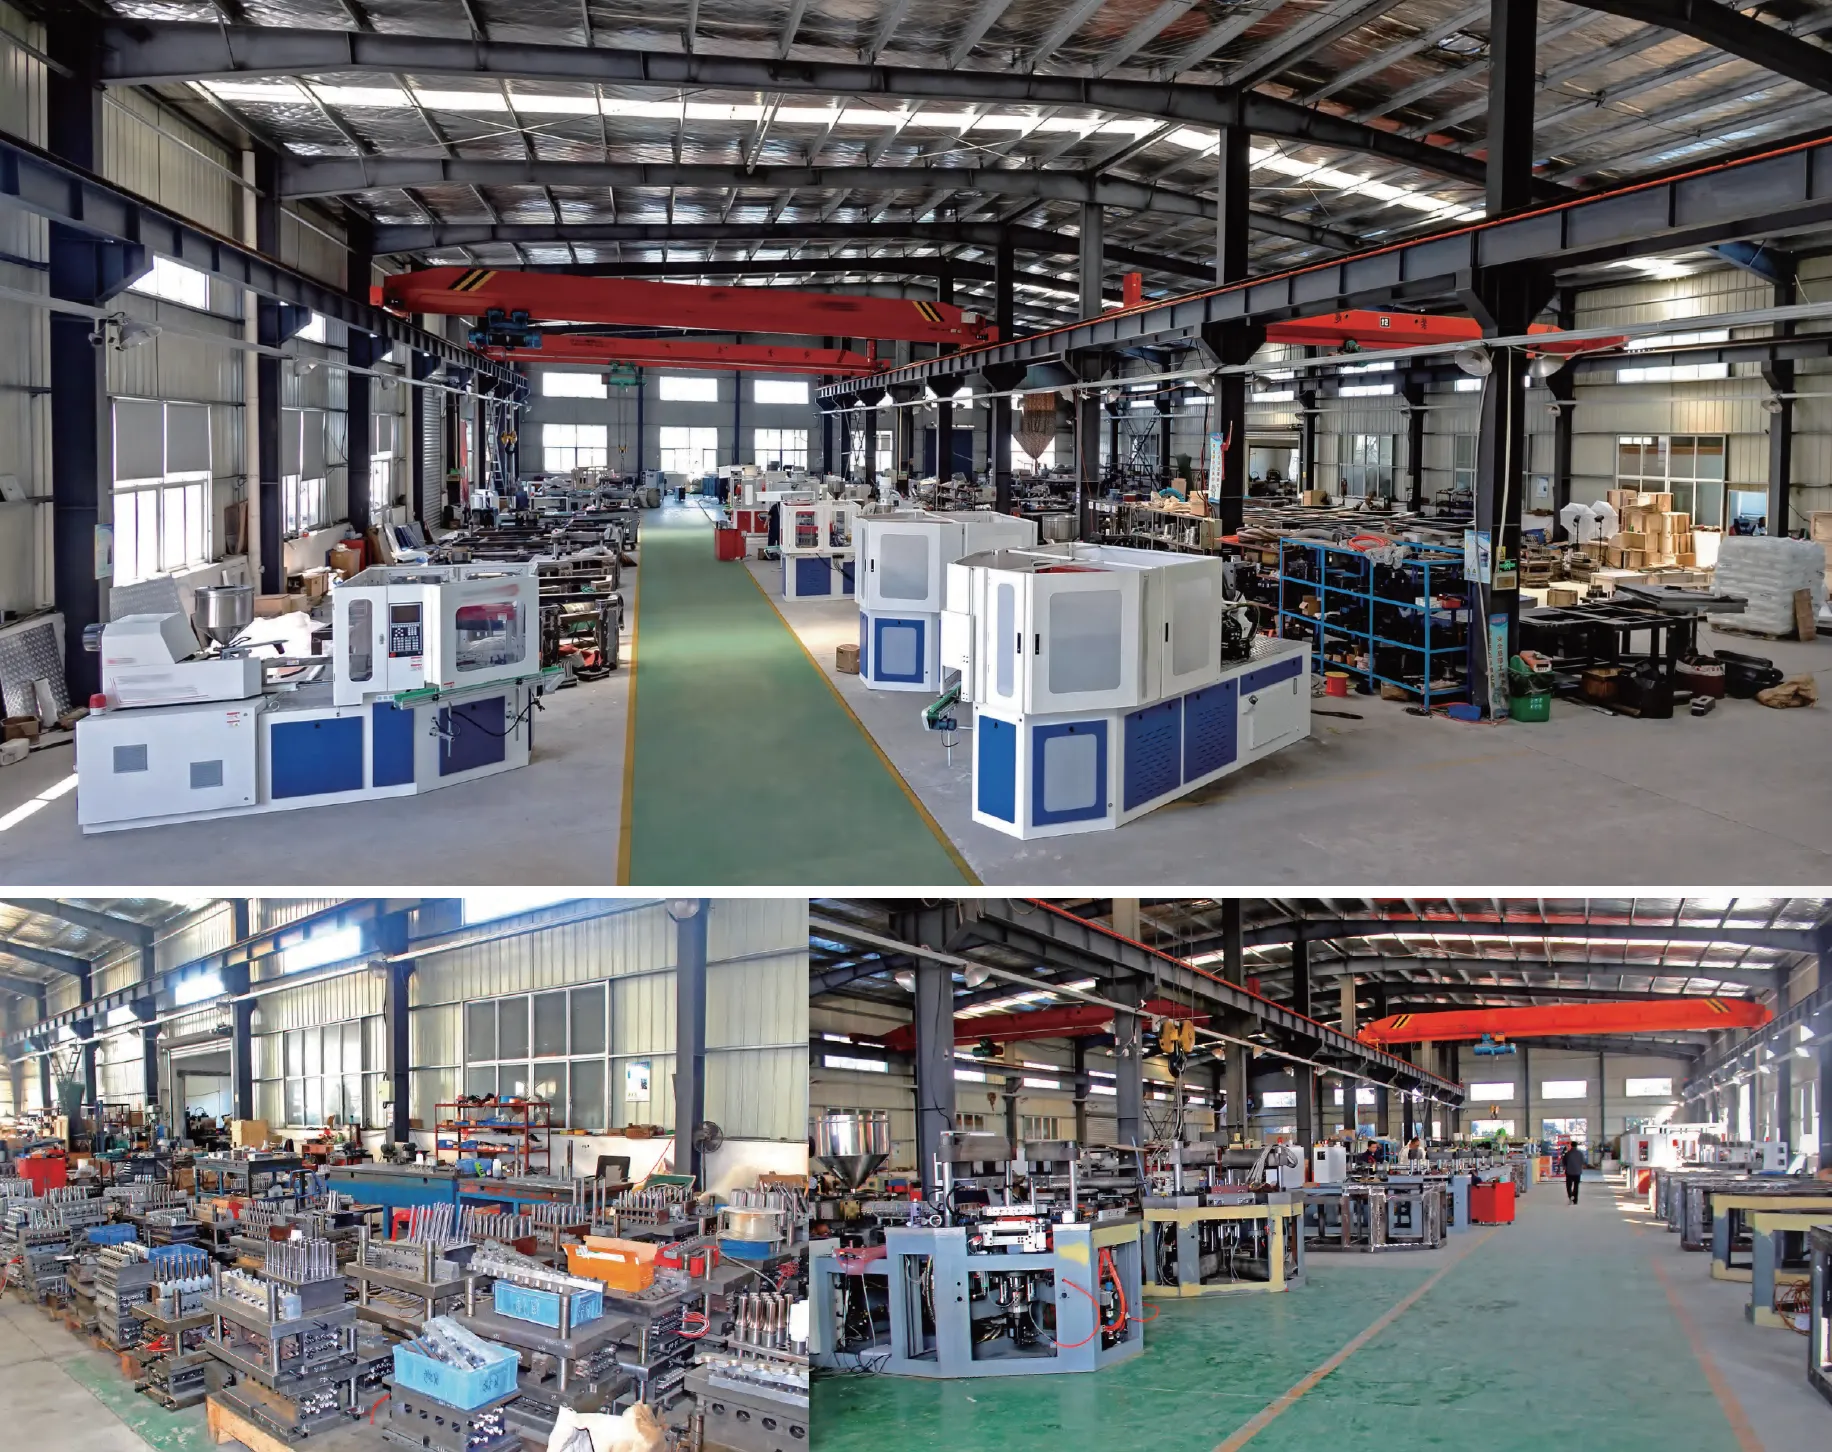
Компания CMN Transmission специализируется на производстве термовыдувных машин, занимаясь в основном исследованиями и разработками, производством, продажей и международной торговлей автоматическими одноступенчатыми термовыдувными машинами и вспомогательными системами для термовыдувного формования. Наш обширный ассортимент продукции включает в себя термовыдувные машины, экструзионные выдувные машины, термовыдувные машины и полный спектр вспомогательного оборудования. Благодаря стратегически выгодному расположению и удобной транспортной доступности, CMN Transmission обслуживает клиентов в Азии, Европе, Северной и Южной Америке, Африке и на Ближнем Востоке.
Компания CMN Transmission располагает выдающейся командой разработчиков, объединяющей множество опытных инженеров и технических специалистов, специализирующихся на оборудовании для литья под давлением и технологиях литья под давлением и выдувного формования. Обладая обширными теоретическими знаниями и практическим опытом, накопленным за годы лидерства в отрасли, наша команда предоставляет клиентам подробные и всесторонние консультации перед продажей, техническое сопровождение во время продажи и послепродажную поддержку. От первоначального планирования производства до установки оборудования, обучения операторов и текущего технического обслуживания, CMN Transmission стремится стать вашим долгосрочным партнером в производстве.
Наши машины для литья под давлением и выдувного формования применяются в самых разных отраслях, включая фармацевтическую упаковку, пищевую упаковку, упаковку товаров медицинского назначения, косметическую упаковку и различные другие секторы производства пластиковой тары. Машины CMN позволяют производить пластиковые изделия объемом от 1 мл до 1000 мл, используя такие материалы, как HDPE, LDPE, PP, PS (включая полистирол, пригодный для использования с молочнокислыми бактериями), высокопрозрачный PS, ABS, экологически чистый биоразлагаемый материал на основе кукурузы, EVA, PCTG и многие другие специальные смолы. Такая универсальность материалов гарантирует, что независимо от ваших требований к упаковке, компания CMN Transmission располагает оборудованием и опытом для предоставления решения, отвечающего вашим конкретным производственным потребностям и стандартам качества.
Компания CMN Transmission придерживается философии развития предприятия, основанной на самодостаточности, честности, прагматизме, инновациях и ответственности. Мы стремимся создавать комплексные решения «под ключ», позволяющие нашим клиентам производить высококачественную продукцию, изготовленную методом литья под давлением, с первоклассным качеством и удовлетворительным опытом для конечного пользователя. Как один из ведущих поставщиков и производителей машин для литья под давлением и выдувного формования, мы сочетаем передовые принципы европейского дизайна с экономически эффективным производством, чтобы поставлять машины, конкурирующие с премиум-брендами, по конкурентоспособной цене. Независимо от того, нужен ли вам один агрегат ZQ40 или многомашинная производственная линия с полной автоматизацией, CMN Transmission обладает возможностями и готовностью обеспечить успех вашего проекта.
Часто задаваемые вопросы
В: Какой максимальный объем бутылок может произвести термовыдувная машина ZQ40?
A: Станок ZQ40 может производить флаконы высотой от 1 мл до 1500 мл, с практическим объемом от 10 мл до 1000 мл. При объеме 1000 мл машина работает в однокамерной конфигурации, в то время как для производства флаконов меньшего объема, например, 10 мл, может использоваться до 9 камер за цикл для максимальной производительности. Максимальный диаметр флакона составляет 120 мм, а максимальная высота — 220 мм.
В: Чем полностью электрическая машина для литья под давлением и выдувного формования отличается от гидравлической модели?
A: Полностью электрическая машина для литья под давлением и выдувного формования, такая как ZQ40, полностью исключает использование гидравлического масла, что приводит к снижению энергопотребления примерно на 301 тонну на 3 тонны, значительному снижению уровня шума, нулевому риску загрязнения маслом зоны пресс-формы и снижению долгосрочных затрат на техническое обслуживание. Сервоприводная система также обеспечивает более высокую точность и повторяемость благодаря абсолютным энкодерам по сравнению с пропорциональными гидравлическими клапанами, используемыми в обычных машинах.
В: Каково типичное время цикла и суточная производительность этой машины IBM?
A: Для стандартных 30-миллилитровых бутылок ZQ40 обеспечивает время цикла приблизительно 8,2 секунды, что соответствует производительности около 105 000 бутылок в сутки при максимальной мощности до 115 000 бутылок в день. Время цикла варьируется в зависимости от размера бутылки, типа материала, толщины стенок и количества используемых ячеек, при этом для бутылок меньшего размера обычно достигается более высокая скорость цикла.
В: Можно ли использовать ZQ40 в качестве замены машины для литья под давлением и выдувного формования Aoki?
A: Да, ZQ40 разработан как конкурентоспособная замена системам выдувных формовочных машин Aoki и другим премиальным брендам. Он предлагает сопоставимые или превосходящие технические характеристики, включая усилие смыкания при впрыске 400 кН, полностью сервопривод и конструкцию в европейском стиле, при этом обеспечивая более конкурентоспособную цену. Инженерная команда CMN Transmission может помочь с оценкой совместимости пресс-форм и планированием перехода для клиентов, переходящих с других брендов.
В: Какие виды пластмассовых материалов может обрабатывать эта машина для литья под давлением и выдувного формования?
A: Станок ZQ40 может перерабатывать широкий спектр термопластичных смол, включая HDPE, LDPE, PP, PS, высокопрозрачный PS, ABS, PCTG, EVA и экологически чистые материалы на основе кукурузы. Станок особенно хорошо подходит для производства фармацевтической, косметической и пищевой упаковочной тары из этих материалов. Конфигурация зон цилиндра 3+N позволяет точно регулировать температуру для каждого конкретного типа смолы, оптимизируя качество расплава и стабильность качества продукции.
В: В чем разница между машиной для литья под давлением с выдувом и машиной для литья под давлением с растяжением и выдувом?
A: Машина для литьевого выдувного формования (IBM) производит бутылки за один этап, впрыскивая заготовку и сразу же выдувая ее без растяжения. Машина для литьевого выдувного формования с растяжением (ISBM) добавляет этап растяжения, который обеспечивает двуосную ориентацию пластика для повышения прочности и прозрачности; обычно используется для ПЭТ-бутылок. ZQ40 — это машина IBM, оптимизированная для упаковки из HDPE, PP и PS. Для производства ПЭТ-контейнеров рекомендуется использовать машину для литьевого выдувного формования ПЭТ или одноступенчатую машину для литьевого выдувного формования с растяжением.
В: Сколько обычно стоит изготовленная на заказ машина для литья под давлением и выдувного формования, предлагаемая к продаже?
A: Цена на машины для литья под давлением и выдувного формования варьируется в зависимости от технических характеристик, количества кавитаций, уровня автоматизации и требований к индивидуальной настройке. Компания CMN Transmission предлагает конкурентоспособные цены на машины для литья под давлением и выдувного формования, разработанные с учетом конкретных производственных потребностей каждого клиента. Свяжитесь с нашей командой продаж, указав целевые характеристики бутылок, требуемый объем ежедневной производительности и тип материала, чтобы получить подробное коммерческое предложение, включающее машину, пресс-формы, вспомогательное оборудование и поддержку при установке.
В: Подходит ли ZQ40 для производства фармацевтических флаконов в соответствии с требованиями GMP?
А: Безусловно. Модель ZQ40 специально разработана для соответствия стандартам фармацевтической упаковки. Ее конструкция с восходящим потоком обеспечивает полное отсутствие смазочного масла в зоне пресс-формы, производство бутылок без заусенцев исключает риск загрязнения частицами, а герметичная резьба 100% обеспечивает надежную целостность контейнера. Эти особенности делают ZQ40 предпочтительным выбором среди производителей машин для литья под давлением и выдувного формования, обслуживающих фармацевтическую и медицинскую отрасли.
В: Какую послепродажную поддержку компания CMN предоставляет покупателям термовыдувных формовочных машин?
A: Компания CMN Transmission предоставляет комплексное послепродажное обслуживание, включая установку и ввод в эксплуатацию на месте опытными старшими инженерами, профессиональные программы обучения операторов, круглосуточную поддержку по горячей линии, напоминания о профилактическом техническом обслуживании и достаточный запас запасных частей для минимизации простоев. Также доступна удаленная помощь в устранении неполадок по видеосвязи для быстрой диагностики и решения проблем, что гарантирует максимальную производительность ваших термовыдувных машин.
В: Чем термовыдувная машина ZQ40 является лучшим выбором для мелкосерийного и среднесерийного производства?
A: Модель ZQ40 сочетает в себе компактные размеры (3,5 x 1,3 x 1,7 м), низкое общее энергопотребление (20 кВт), возможность быстрой смены пресс-форм и гибкие варианты количества полостей (от 1 до 9), что делает ее исключительно подходящей для мелкосерийного и среднесерийного производства. Регулируемое усилие смыкания от 40 до 80 тонн позволяет производителям использовать на одной машине бутылки разных размеров и из разных материалов, максимально повышая эффективность использования оборудования при сохранении точности и стандартов качества, ожидаемых от полностью электрической машины для литья под давлением и выдувного формования.
Отзывы покупателей
Пак Джун-хо, управляющий заводом, Южная Корея.
«Около восьми месяцев назад мы приобрели инжекционно-выдувную машину ZQ40 для нашего предприятия по упаковке фармацевтической продукции. Сила смыкания в 400 кН обеспечивает нам идеально герметичные горлышки бутылок каждый раз. Мы производим 50-миллилитровые флаконы из полиэтилена высокой плотности (HDPE) примерно по 7 ячеек за цикл, а суточная производительность достигает почти 90 000 единиц. Что нас действительно впечатлило, так это экономия энергии. Наши счета за электроэнергию заметно снизились по сравнению со старой гидравлической моделью. Инженеры CMN находились на объекте целую неделю во время установки и тщательно обучили всю нашу команду».
Раджеш Патель, операционный директор, Индия
«Наша компания занимается производством косметических флаконов более пятнадцати лет. После сравнения нескольких производителей машин для литья под давлением и выдувного формования мы выбрали CMN для модели ZQ40 благодаря системе полного сервопривода и безмасляной зоне формования. Мы производим флаконы для лосьона объемом 30 мл, и время цикла действительно составляет около 8 секунд, как и было обещано, что является значительным улучшением по сравнению с нашим предыдущим оборудованием. Качество поверхности превосходное. Наши клиенты, бренды косметики, очень довольны прозрачностью флаконов и гладкой поверхностью. Доставка была вовремя, и запасные части поступали быстро, когда они нам были нужны».
Мехмет Йылмаз, руководитель производства, Турция
«Нам требовалась надежная машина IBM для производства 100-миллилитровых полипропиленовых бутылок для нашей линии по производству молочной продукции. ZQ40 работает у нас в цехе уже пять месяцев, и ее стабильность поразительна. Разница в весе между бутылками не превышает 11 тонн 3 тонны, что именно то, что нам нужно для нашей автоматизированной линии розлива. Особенно мне нравится, насколько тихо работает машина по сравнению с нашими старыми гидравлическими моделями. Сервосистема действительно заметно снижает уровень шума в цехе. Команда послепродажной поддержки CMN оперативно отвечала на все наши вопросы».
Дмитрий Волков, технический директор, Россия
«Сейчас на нашем предприятии параллельно работают две машины ZQ40. Первая эксплуатируется уже более года, производя фармацевтические флаконы объемом 60 мл из полиэтилена высокой плотности, и мы были настолько довольны, что три месяца назад заказали вторую. Электроприводной инжекционный блок работает очень стабильно, а затраты на техническое обслуживание значительно ниже, чем на старое оборудование. Машины достаточно компактны, чтобы поместиться в нашем существующем производственном помещении без существенных изменений планировки. Очень довольны ценами CMN и соотношением цены и качества».
Табо Молефе, владелец фабрики, Южная Африка
«Найти хорошую термовыдувную машину по разумной цене было для нас главной задачей. После переговоров с компанией CMN Transmission мы пришли к выводу, что модель ZQ40 предлагает наилучшее соотношение производительности и стоимости. Мы используем ее для производства химических бутылок объемом 250 мл и 500 мл, работая с двумя и тремя полостями соответственно. Бутылки не имеют заусенцев, имеют чистые линии разъема и обладают отличной химической стойкостью. Машина прибыла в хорошо упакованном виде и в хорошем состоянии. Установка заняла около четырех дней с помощью технических специалистов CMN, которые прилетели с завода».
Карлос Эдуардо Сильва, руководитель инженерного отдела, Бразилия
«Около десяти месяцев назад мы заменили наше устаревшее оборудование для литья под давлением и выдувного формования на ZQ40, и улучшение оказалось впечатляющим. Снижение энергопотребления на 30% реально и измеримо по нашим счетам за коммунальные услуги. Мы производим бутылки для пестицидов и пищевые бутылки в сменном режиме, и процесс смены пресс-формы прост. Конфигурация 3+N зон цилиндра обеспечивает нам хороший контроль над температурным профилем материала для различных смол. Единственной незначительной проблемой была небольшая задержка доставки из-за логистики, но компания CMN держала нас в курсе всего процесса, и сама машина превзошла наши ожидания».
Майк Хендерсон, вице-президент по операциям, США
«Для нас, как для контрактного упаковщика нескольких фармацевтических компаний, надежность оборудования имеет первостепенное значение. ZQ40 производит для нас флаконы-пипетки объемом 10 мл и 30 мл с максимальной плотностью кавитации (9 и 8 каверн соответственно) без единого незапланированного простоя в течение более семи месяцев. Абсолютные энкодеры в сервосистеме обеспечивают повторяемую точность, благодаря чему процент брака составляет менее 0,31 TP3T. Мы подключили к конвейеру систему визуального контроля и тестер герметичности, и вся линия работает в автоматическом режиме в ночные смены. Надежное оборудование, надежная поддержка».
Мария Гонсалес, руководитель производства, Мексика
«Мы выбрали станок ZQ40 от CMN Transmission после того, как наша техническая команда посетила их завод и увидела оборудование в процессе производства. Европейский дизайн и качество сборки убедили нас в правильности этого вложения. Мы используем 100-миллилитровые бутылки из полистирола для наших напитков с молочнокислыми бактериями, и прозрачность у них превосходная. Регулируемое усилие смыкания от 40 до 80 тонн очень полезно, поскольку по выходным мы также используем бутылки из-под шампуня с более толстыми стенками. CMN предоставила всестороннее обучение, а их поддержка через WhatsApp оказалась очень полезной для быстрого решения проблем, когда это было необходимо».
Прия Шарма, управляющий директор, Индия
«Перед тем как выбрать CMN, мы оценили несколько поставщиков машин для литья под давлением и выдувного формования. Модель ZQ40 выделяется своими компактными размерами — 3,5 x 1,3 x 1,7 метра. Она идеально вписывается в наш производственный цех рядом с существующей линией розлива. Мы производим косметические флаконы различных размеров, от 30 мл до 250 мл, и качество неизменно высокое для всех размеров. Конструкция с подъемом снизу вверх — это настоящее преимущество для нашей косметической упаковки, где любое загрязнение маслом было бы недопустимо. Машина показала себя надежной, и мы уже планируем заказать второй экземпляр для нашего нового предприятия в следующем году».
Детали
| Отредактировано | Yjx |
|---|
Похожие товары
-
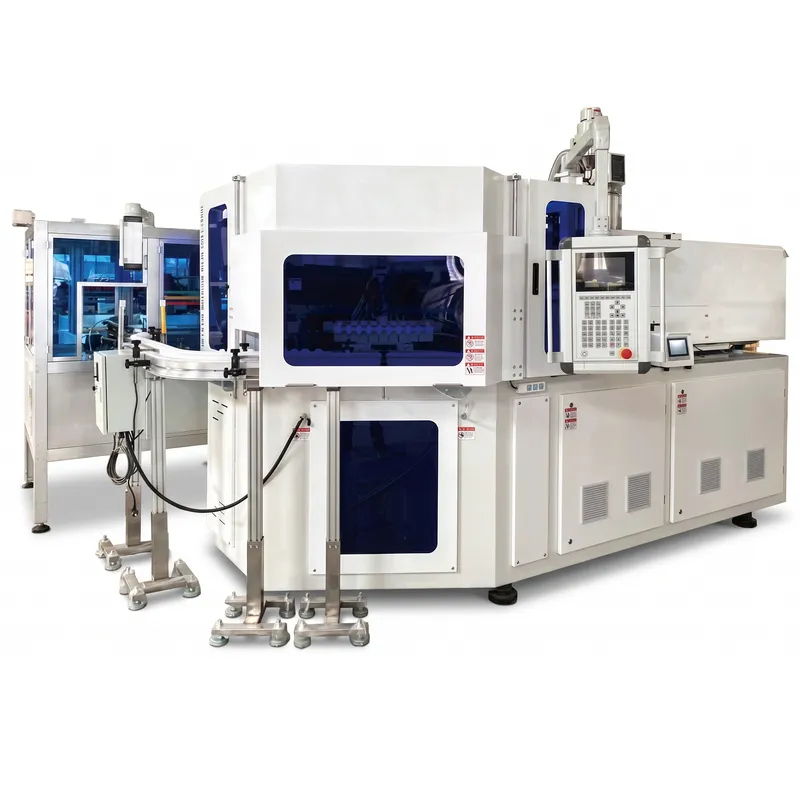
Высокоскоростная полностью электрическая инжекционно-выдувная формовочная машина ZQ60HE (европейская версия)
-
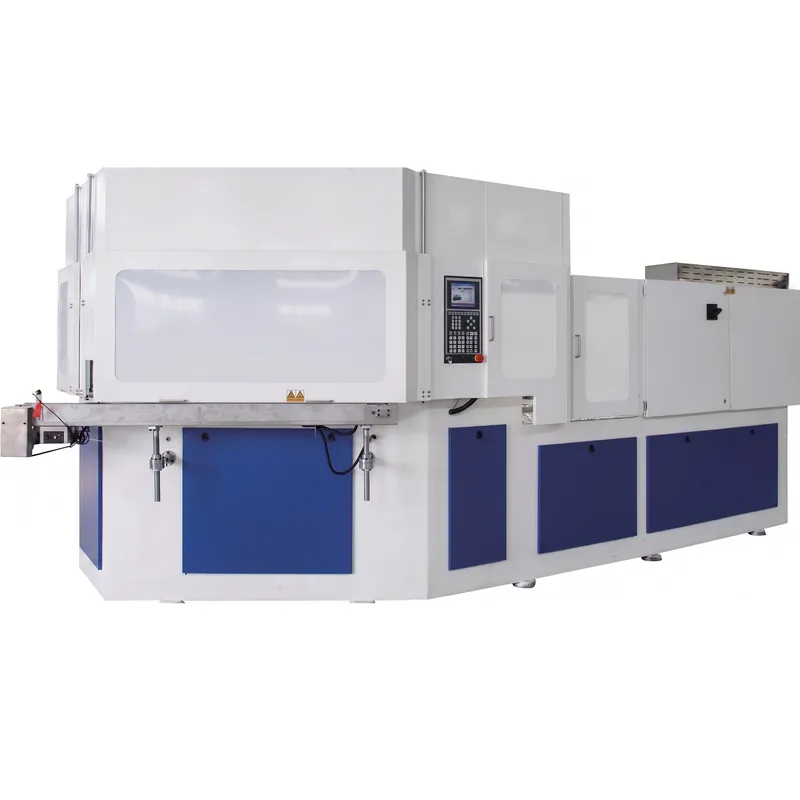
Литейно-выдувная машина ZQ110 (европейская версия)
-
Литейно-выдувная машина ZQ135 (европейская версия)
-
Литейно-выдувная машина ZQ80 (европейская версия)
-
Литейно-выдувная машина ZQ60 (европейская версия)


