
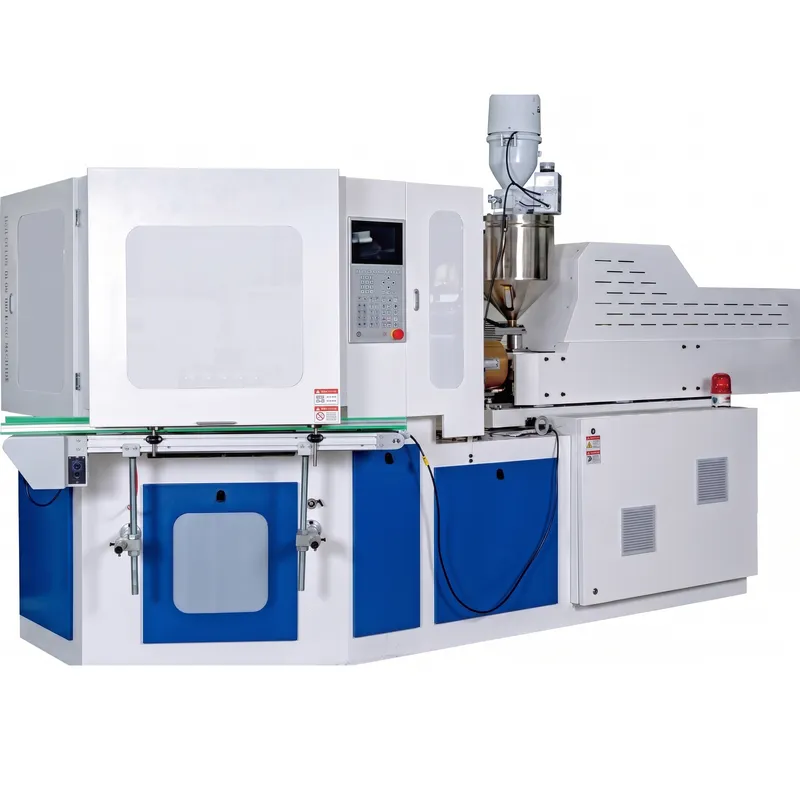
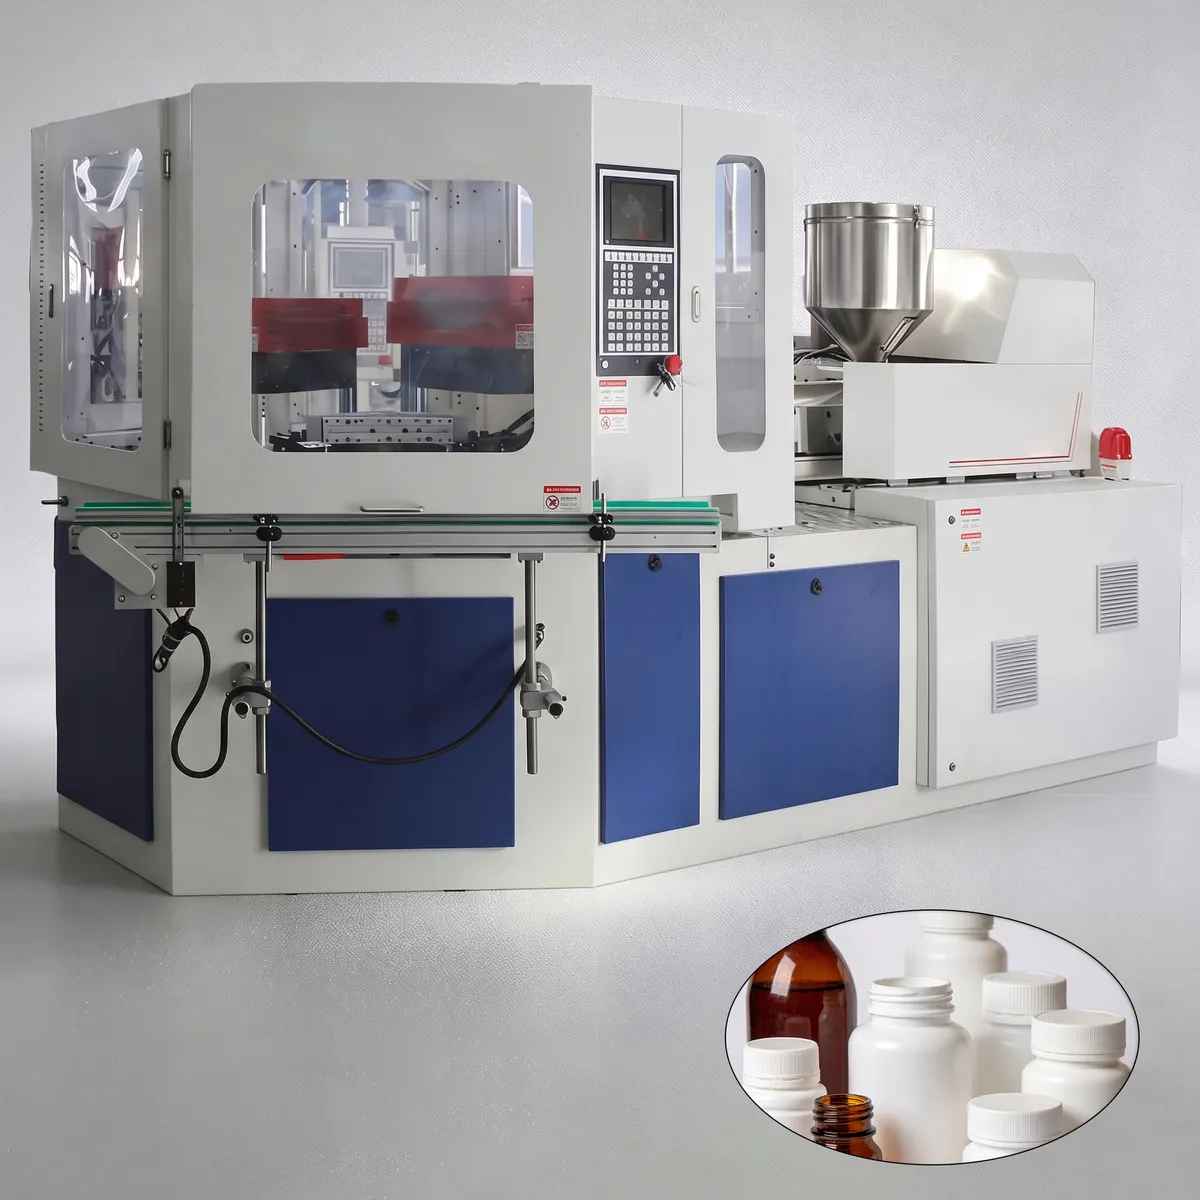
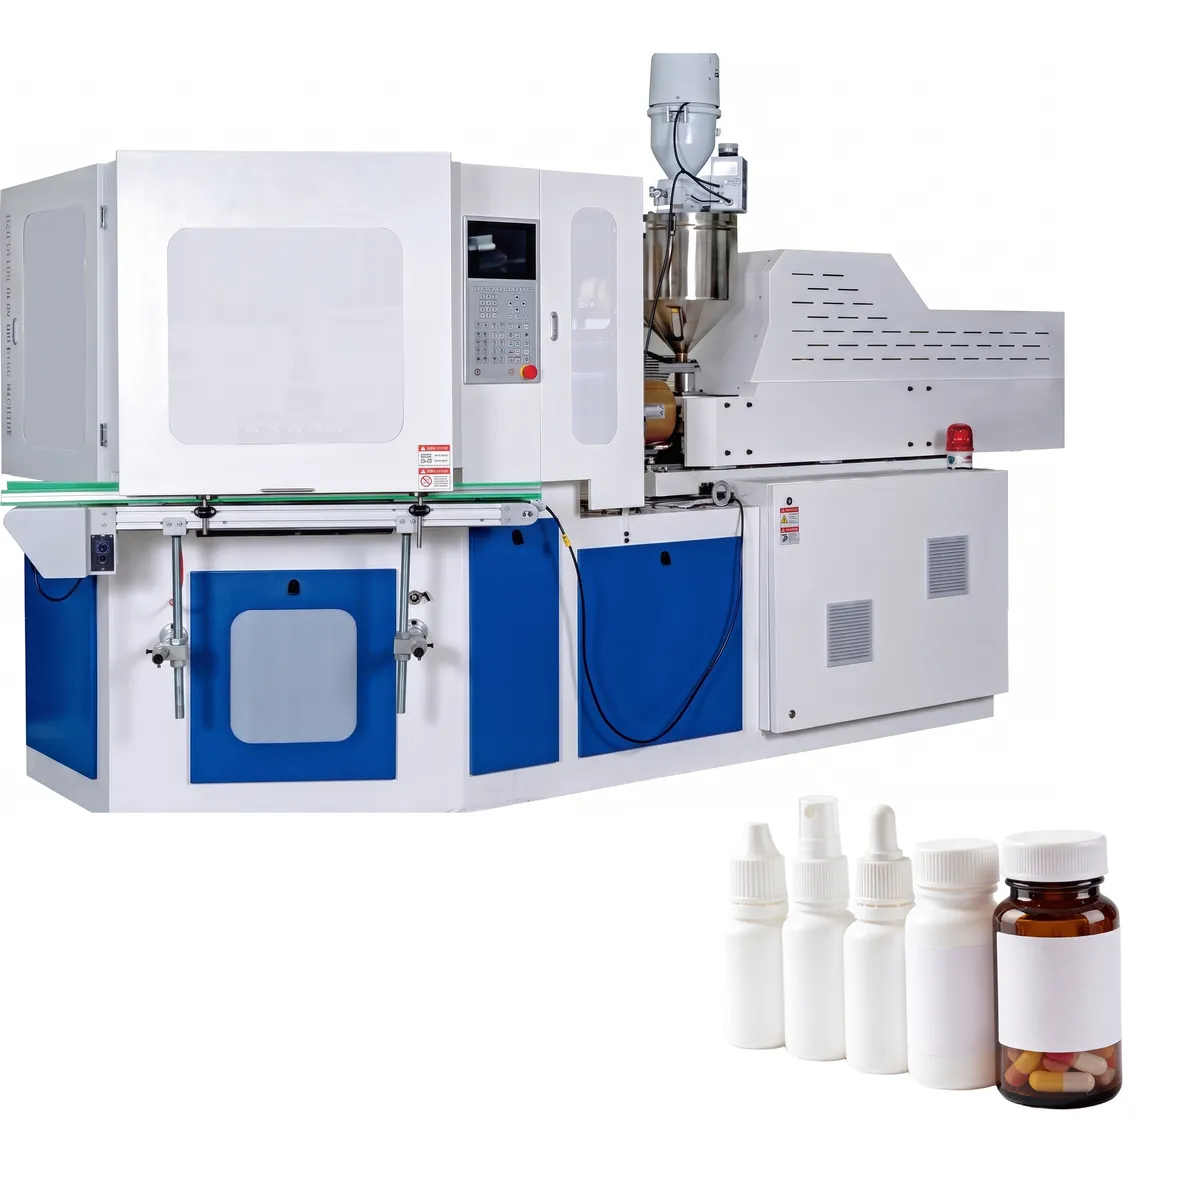
Máquina de moldeo por inyección-soplado ZQ40 (europea)
Nuestra máquina de moldeo por inyección-soplado ZQ40 integra un diseño estructural de estilo europeo, sentando las bases para un funcionamiento estable a largo plazo. Con una fuerza de amortiguación de 20% a 30%, superior a la de máquinas similares del mercado, garantiza un espesor de pared uniforme y un acabado impecable de las piezas. El sistema de rotación servo estándar permite un control preciso y un funcionamiento sencillo, reduciendo la curva de aprendizaje para los operarios.
Máquina de moldeo por inyección-soplado ZQ40 (europea)
Nuestra máquina de moldeo por inyección-soplado ZQ40 integra un diseño estructural de estilo europeo, sentando una base sólida para un funcionamiento estable a largo plazo. Con una fuerza de amortiguación 20%-30% superior a la de máquinas de moldeo por inyección-soplado similares en el mercado, garantiza un espesor de pared uniforme y un acabado impecable de las piezas. El sistema de rotación servo estándar permite un control preciso y un funcionamiento sencillo, reduciendo la curva de aprendizaje para los operarios. Gracias a la exclusiva estructura de sujeción presurizada, el cilindro de refuerzo no participa en la apertura ni el cierre del molde, lo que no solo mejora la estabilidad de la sujeción, sino que también reduce el consumo de energía entre 10% y 20% en comparación con los estándares de la industria. Esta máquina IBM está diseñada para ofrecer una precisión excepcional a los fabricantes que buscan una producción de alto volumen con un mínimo de defectos.
Diseñada para aplicaciones de envasado versátiles, la máquina de moldeo por inyección-soplado de plástico ZQ40 se utiliza ampliamente en la producción de frascos farmacéuticos, envases cosméticos, envases para alimentos y productos químicos de uso diario. Ya sea que necesite producir pequeños frascos cuentagotas de 10 ml o grandes envases de 1000 ml, esta máquina ofrece la flexibilidad y confiabilidad que exigen las líneas de producción modernas. Con unas dimensiones compactas de tan solo 3,5 x 1,3 x 1,7 metros y un peso neto de 3,8 toneladas, la ZQ40 se integra perfectamente en las instalaciones de fábrica existentes, a la vez que ofrece tasas de producción líderes en la industria y una eficiencia energética que la convierten en una de las mejores opciones entre los fabricantes de máquinas de moldeo por inyección-soplado a nivel mundial.
Cavitación del molde (para referencia)
| Volumen aproximado | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Cavitación máxima | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Parámetros técnicos
| Artículo | Unidad | ZQ40 |
|---|---|---|
| Sistema de inyección | ||
| Diámetro del tornillo | mm | 40/45 |
| Tornillo L/D | % | 22:1 |
| ¡Peso de la inyección! | gramo | 190/260 |
| Potencia calorífica | KW | 7.5 |
| Número de zona de barriles | 3+N | |
| accidente cerebrovascular por inyección | mm | 120 |
| Sistema de sujeción | ||
| Fuerza de sujeción de la inyección | KN | 400 |
| Carrera de apertura para la inyección | mm | 165 |
| Fuerza de soplado de la lámpara C | KN | 60 |
| Golpe de apertura para soplar | mm | 140 |
| Altura de elevación de la mesa giratoria | mm | 70 |
| Moho | ||
| Tamaño máximo de la placa (largo x ancho) | mm | 480x340 |
| Espesor del molde | mm | 180 |
| Diámetro de la botella | mm | 120 |
| Altura de la botella | mm | 220 |
| Altura adecuada de la botella | mm | 1-1500 |
| golpe de despojo | mm | 220 |
| Sistema hidráulico | ||
| Presión hidráulica | Mapa | 14 |
| Potencia del motor | KW | 11 |
| Ciclo seco | S | 3.5 |
| Potencia total | KW | 20 |
| Potencia operativa | % | 52-70 |
| Otros | ||
| Presión mínima de aire comprimido | MPa | 0.7- 1.2 |
| capacidad de aire comprimido | M³/min | 0.7 |
| flujo de agua | M³/h | 3.5 |
| Presión del agua de refrigeración | MPa | 0.3-0.4 |
| Dimensiones (largo x ancho x alto) | METRO | 3,5x1,3x1,7 |
| Peso neto | Tonelada | 3.8 |
Componentes de la máquina de moldeo por inyección-soplado ZQ40
| 1 | Dispositivo de preparación/inyección de pasta | 2 | Corredor caliente |
| 3 | Varilla central | 4 | Preforma de botella |
| 5 | Moldeo por inyección | 6 | Estación de inyección |
| 7 | Estación de soplado | 8 | Moldeo por soplado |
| 9 | Estación de despojado |
Marca y modelo reemplazables
| CMN | Fuerza de sujeción | Jomar | SUMA | Uniloy | Flora |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diámetro del tornillo de máquina IBM
| CMN | Diámetro del tornillo | Jomar | SUMA | Flora |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Peso de inyección de la máquina IBM
| CMN | Peso de inyección | Jomar | SUMA | Flora |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Fuerza de sujeción de inyección de máquina IBM
| CMN | Fuerza de sujeción por inyección | Jomar | SUMA | Flora |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 KN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Tamaño del molde de la máquina IBM
| CMN | Tamaño del molde | Jomar | SUMA | Flora |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Tamaño de máquina IBM
| CMN | Tamaño del molde (M) | Jomar | SUMA | Flora |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Nota: Las marcas se mencionan únicamente para ayudar a los clientes a elegir productos, no para vender los productos de esas marcas.
Características principales de la máquina IBM ZQ40
1. Sistema completo de accionamiento por servomotor
Esta máquina de moldeo por inyección-soplado totalmente eléctrica incorpora un sistema de accionamiento por servomotor que elimina por completo la necesidad de aceite hidráulico en todos los movimientos de la máquina. Al suprimir los componentes hidráulicos tradicionales, la ZQ40 ofrece un entorno de producción más limpio, silencioso y respetuoso con el medio ambiente. La arquitectura servoaccionada también reduce significativamente los requisitos de mantenimiento, disminuye el riesgo de contaminación por aceite en aplicaciones de embalaje delicadas y proporciona un control de la máquina más suave y preciso en cada etapa del ciclo de moldeo.
2. 20% Ciclo de vida más corto
En comparación con las máquinas de moldeo por inyección-soplado tradicionales, la ZQ40 ofrece un tiempo de ciclo 20% menor. Para botellas estándar de 30 ml, cada ciclo de producción se completa en tan solo 8,2 segundos, alcanzando una producción diaria de aproximadamente 105 000 botellas, con una capacidad máxima de hasta 115 000 botellas al día. Este rendimiento excepcional convierte a la ZQ40 en una de las mejores opciones de máquinas de moldeo por inyección-soplado para la producción de envases farmacéuticos y cosméticos de alto volumen, donde la velocidad y la consistencia son fundamentales para cumplir con los exigentes plazos de entrega.
3. Ahorro de energía 30% con alta precisión
El consumo energético de esta máquina de moldeo por inyección-soplado de IBM se reduce en aproximadamente un 301% en comparación con los modelos convencionales, consumiendo tan solo 12 kWh por hora durante la producción de botellas de 30 ml. La máquina funciona con niveles de ruido significativamente más bajos, lo que proporciona un entorno de trabajo más confortable. Gracias a los codificadores absolutos integrados en el sistema de servocontrol, la ZQ40 garantiza una repetibilidad y precisión de posicionamiento excepcionales. Su estructura de sujeción especial permite ajustar la fuerza de sujeción de 40 a 80 toneladas, adaptándose a una amplia gama de especificaciones de producto sin sacrificar el rendimiento.
4. Diseño higiénico de abajo hacia arriba
La máquina de moldeo por inyección-soplado ZQ40 incorpora un diseño estructural de abajo hacia arriba que mantiene toda el área del molde completamente libre de aceite lubricante. Esta arquitectura higiénica está diseñada específicamente para cumplir con los estrictos estándares de limpieza requeridos para envases farmacéuticos, envases para alimentos y botellas de plástico de alta calidad. Para los fabricantes en industrias reguladas, esta zona de molde libre de aceite elimina los riesgos de contaminación, garantiza la pureza del producto y simplifica el proceso de validación requerido por las directrices de GMP y FDA para materiales de envasado primario.
5. Unidad de inyección eléctrica accionada por cilindro
La ZQ40, una máquina de moldeo por inyección-soplado totalmente personalizable, incorpora una unidad de inyección con cilindro eléctrico que proporciona una mayor estabilidad de inyección durante todo el ciclo de producción. Este avanzado mecanismo de accionamiento sustituye a los sistemas de inyección hidráulicos tradicionales, lo que se traduce en costes de mantenimiento significativamente menores y una mayor repetibilidad entre inyecciones. El cilindro eléctrico ofrece un control preciso de la presión y la velocidad, lo que permite a los fabricantes ajustar con precisión los parámetros de inyección para diferentes materiales y geometrías de botellas, algo fundamental para lograr una distribución óptima del espesor de la pared y una excelente calidad superficial.
6. Compatibilidad total con la automatización
La cinta transportadora trasera de la máquina de moldeo por inyección-soplado ZQ40 está diseñada para una integración perfecta con los equipos de automatización posteriores. Es totalmente compatible con sistemas de inspección visual para detectar partículas extrañas en el cuerpo de la botella, material insuficiente en la boca y fondos irregulares. La máquina también se puede conectar a detectores de fugas laterales, etiquetadoras y equipos de envasado automático, lo que permite una línea de producción totalmente automatizada y sin supervisión, desde el moldeo hasta el envasado final, sin intervención humana en ninguna etapa.
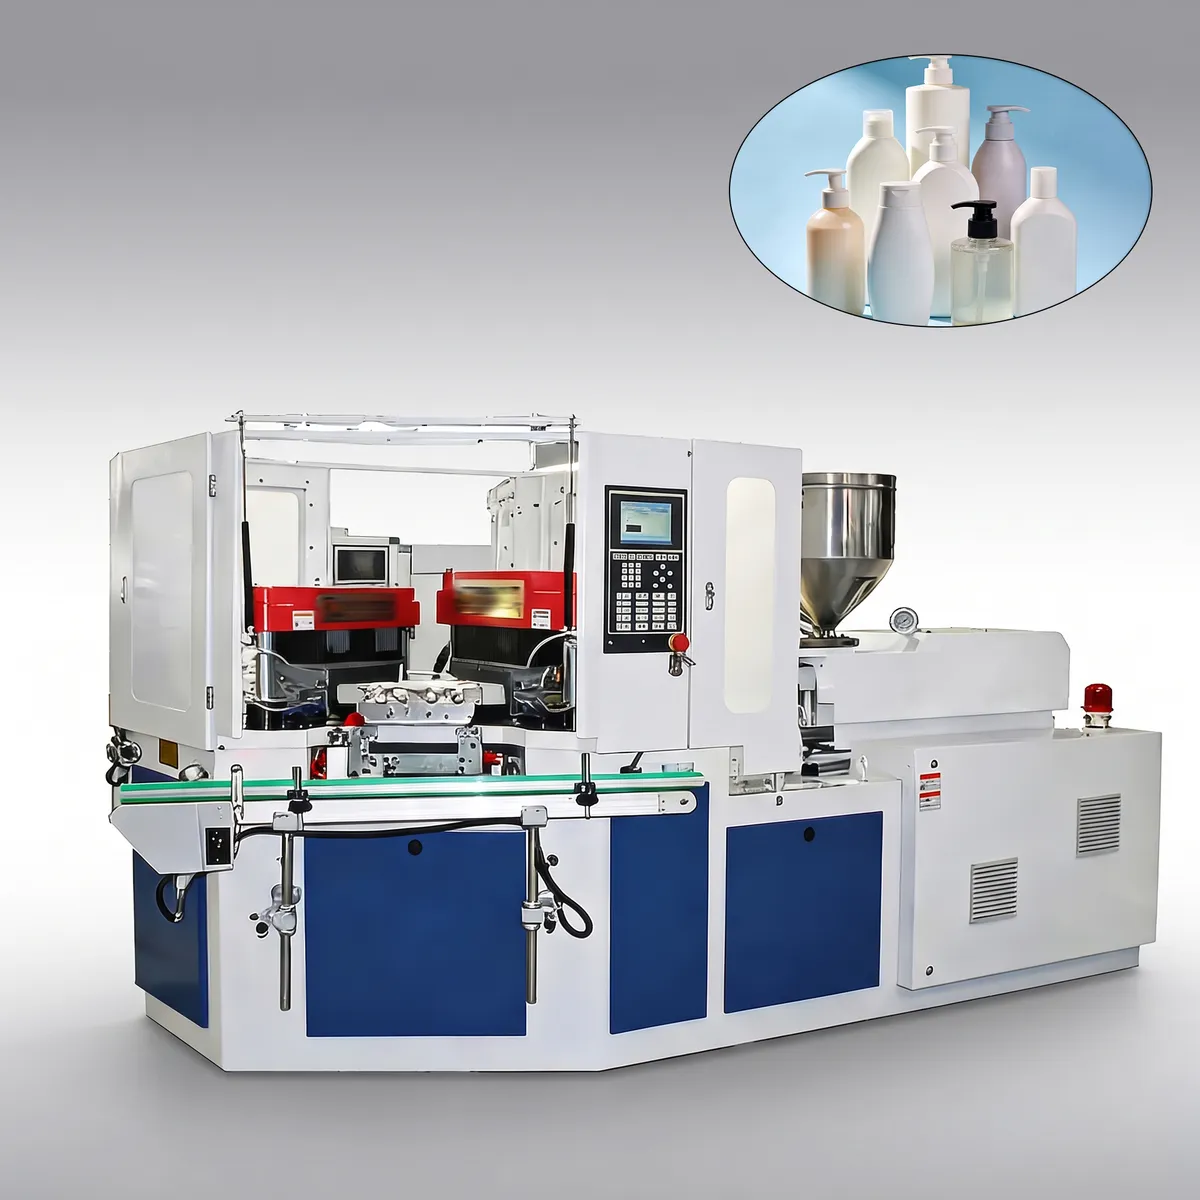
Principio de funcionamiento de la máquina de moldeo por inyección-soplado
La máquina de moldeo por inyección-soplado de un solo paso ZQ40 funciona mediante un proceso rotativo sincronizado de tres estaciones que combina la inyección, el soplado y el desmoldeo en un único ciclo de producción continuo. Este enfoque integrado maximiza la eficiencia y minimiza los residuos, lo que la convierte en una de las máquinas de moldeo por inyección-soplado más avanzadas disponibles para la producción comercial de botellas.
Paso 1: Inyección de la preforma
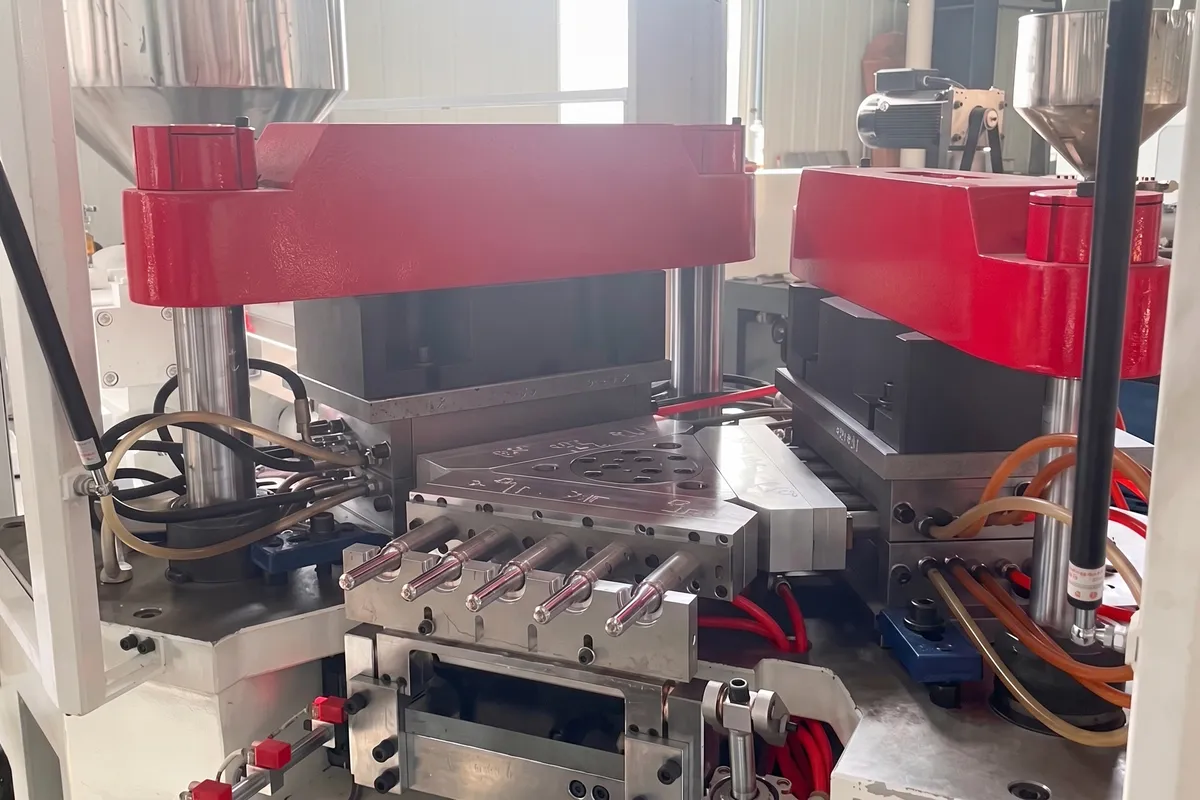
Durante la etapa de inyección de la preforma, el material plástico en bruto se calienta y se inyecta en la cavidad del molde de inyección mediante un sistema de husillo y cilindro de control preciso. El cuello de la botella, incluyendo las roscas y las superficies de sellado, se moldea con alta precisión dimensional en esta estación. El proceso de inyección se controla cuidadosamente en términos de temperatura, presión y tiempo para asegurar que la preforma tenga la forma, el peso y la distribución del material correctos. Una vez que la preforma se ha enfriado y solidificado lo suficiente para mantener su forma, el molde se abre y el mandril que la contiene se transfiere mediante la mesa giratoria a la estación de moldeo por soplado para la siguiente etapa de producción.
Paso 2: Moldeo por soplado
En la estación de moldeo por soplado, se introduce aire comprimido a través del mandril del núcleo para inflar la preforma calentada contra las paredes de la cavidad del molde. La forma y las dimensiones finales de la botella vienen determinadas por el diseño del molde, y el número de cavidades en esta estación depende del tamaño deseado. A medida que el aire a presión expande la preforma, el plástico ablandado se adapta con precisión a los contornos internos del molde, creando un envase uniforme y sin costuras. Tras un breve periodo de enfriamiento para fijar la forma de la botella, el molde se abre y la mesa giratoria desplaza el mandril y la botella terminada hasta la estación de desmoldeo.
Paso 3: Desprendimiento
En la estación de desmoldeo, las botellas terminadas se expulsan automáticamente de las varillas de núcleo enfriadas mediante el mecanismo de desmoldeo. Posteriormente, las botellas expulsadas se transportan a los equipos posteriores para su inspección, etiquetado o empaquetado. Es fundamental destacar que las tres acciones del proceso de moldeo por inyección-soplado (inyección, soplado y desmoldeo) se realizan simultáneamente en sus respectivas estaciones. Mientras se inyecta un conjunto de preformas, otro se sopla para formar las botellas y un tercer conjunto de botellas terminadas se desmolda. Esta operación simultánea es clave para la alta eficiencia, los ciclos rápidos y el mínimo desperdicio de material que caracterizan a esta máquina de moldeo por inyección-soplado.
Industria de aplicaciones
1. Botellas de productos químicos
La máquina de moldeo por inyección-soplado ZQ40 produce botellas para productos químicos con una excelente resistencia química y un espesor de pared uniforme. Estos envases son ideales para almacenar reactivos de laboratorio, agentes de limpieza, disolventes y otros productos químicos industriales que requieren un cierre hermético y a prueba de fugas, así como materiales que no reaccionen con el contenido durante largos periodos de almacenamiento.
2. Frascos farmacéuticos
El envasado farmacéutico exige los más altos estándares de precisión, limpieza e integridad de los materiales. La máquina ZQ40 de IBM produce frascos con bocas sin rebabas, roscas selladas 100% y riesgo de contaminación nulo gracias a su zona de moldeo libre de aceite. Es ideal para la producción de frascos para comprimidos, envases de medicamentos líquidos, viales para cápsulas y otros envases primarios farmacéuticos, cumpliendo plenamente con las Buenas Prácticas de Fabricación (BPF).
3. Frascos de cosméticos
Para la industria cosmética, la calidad del acabado superficial es primordial. El plástico ZQ40 máquina de moldeo por inyección-soplado Produce envases cosméticos con una transparencia cristalina, superficies exteriores lisas y dimensiones precisas en el cuello. Es ideal para la fabricación de frascos de loción, envases de sérum, frascos de base de maquillaje y envases de alta gama para el cuidado de la piel, donde la imagen de marca depende de una presentación visual impecable y una funcionalidad fiable.
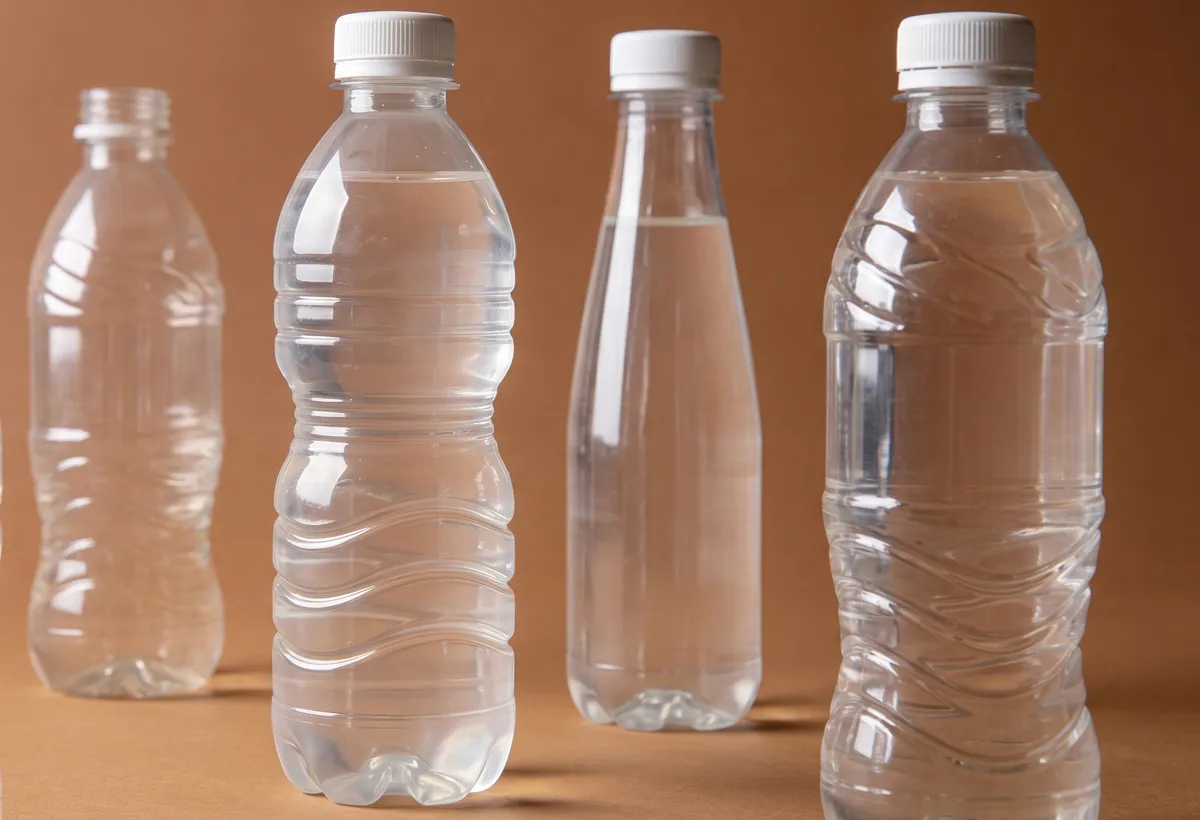
4. Botellas de bebidas
La ZQ40 es capaz de producir botellas de bebidas aptas para uso alimentario a partir de materiales como PP y HDPE para bebidas lácteas, envases de zumos y botellas de agua saborizada. El grosor uniforme de la pared y el control de peso constante (variación dentro de 1%) garantizan que cada botella mantenga su integridad estructural durante el llenado, el taponado y el transporte, lo que reduce las pérdidas de producto y mantiene su atractivo en el lineal a lo largo de toda la cadena de suministro.
5. Botellas de comida
Las botellas para envasado de alimentos fabricadas con esta máquina de moldeo por inyección-soplado cumplen con rigurosos estándares de seguridad e higiene. La máquina puede producir envases para especias, salsas, miel, aceite de cocina y condimentos utilizando plásticos aptos para uso alimentario. Sin rebabas ni imperfecciones en la boca ni en la base de la botella, cada envase ofrece un sellado perfecto y una presentación impecable, tal como esperan los fabricantes de alimentos y los consumidores de un envase de alta calidad.
6. Frascos cuentagotas
Los frascos cuentagotas de pequeño volumen requieren una precisión excepcional en las dimensiones del cuello y la rosca. La ZQ40 destaca en la producción de estos envases miniatura, generalmente de 5 ml a 30 ml, con bocas selladas 100% y tolerancias dimensionales exactas. Estos frascos son esenciales para soluciones oftálmicas, aceites esenciales, gotas farmacéuticas y aplicaciones de dosificación precisa de líquidos, donde la exactitud de la dosificación y la prevención de la contaminación son requisitos fundamentales.
7. Botellas de champú
La máquina de moldeo por inyección-soplado ZQ40 produce botellas de champú duraderas y visualmente atractivas, con paredes de espesor uniforme y superficies lisas. Estos envases suelen tener una capacidad de entre 200 ml y 500 ml y deben resistir la presión repetida, mantener su forma y ofrecer un cierre fiable. La máquina procesa HDPE, PP y otros materiales comúnmente utilizados en envases de cuidado personal con excelentes resultados.
8. Botellas de pesticidas
Los envases para pesticidas y agroquímicos requieren una alta resistencia química, un sellado hermético y la compatibilidad con cierres a prueba de manipulaciones. Esta máquina de moldeo por inyección-soplado produce botellas robustas para pesticidas que cumplen con las estrictas normativas de envasado agrícola. El grosor uniforme de la pared, las dimensiones precisas de la rosca y el acabado sin rebabas garantizan el almacenamiento y transporte seguros de sustancias químicas peligrosas durante todo su ciclo de vida de distribución.
 | 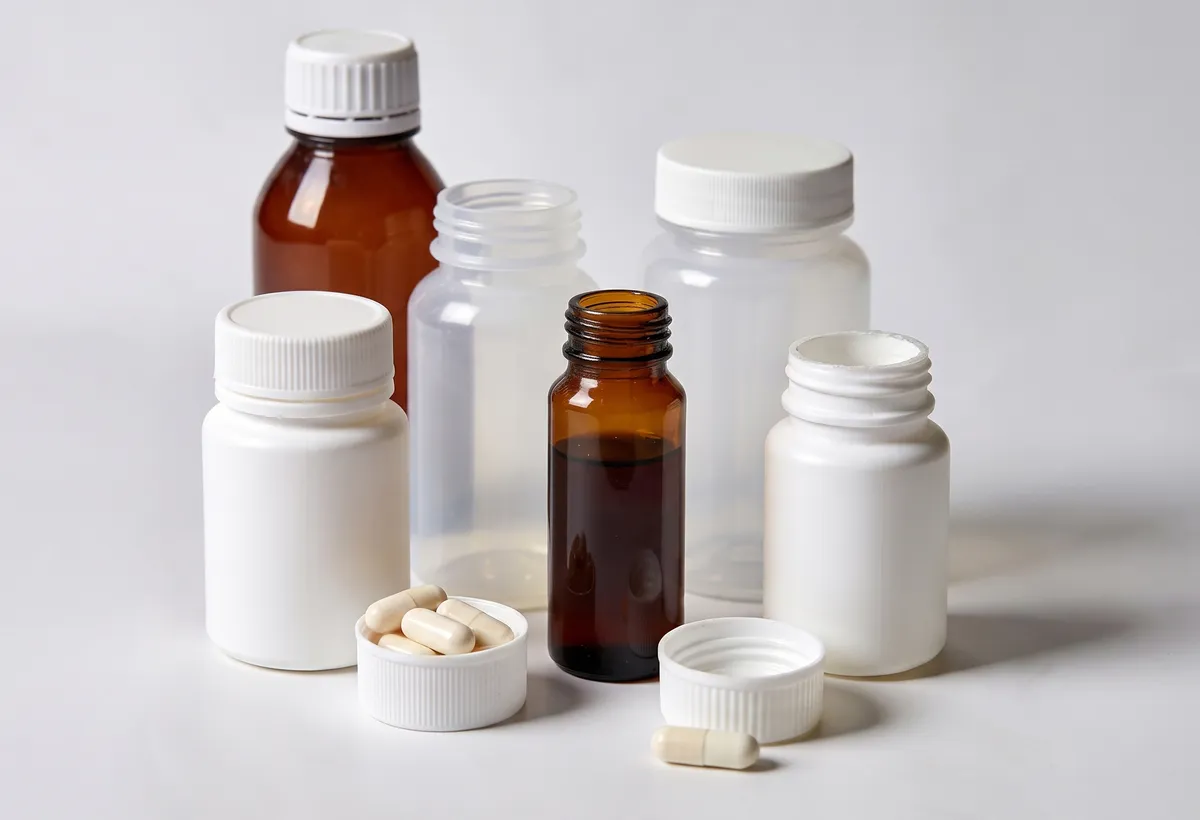 |
| Botella de bebida | Frasco farmacéutico |
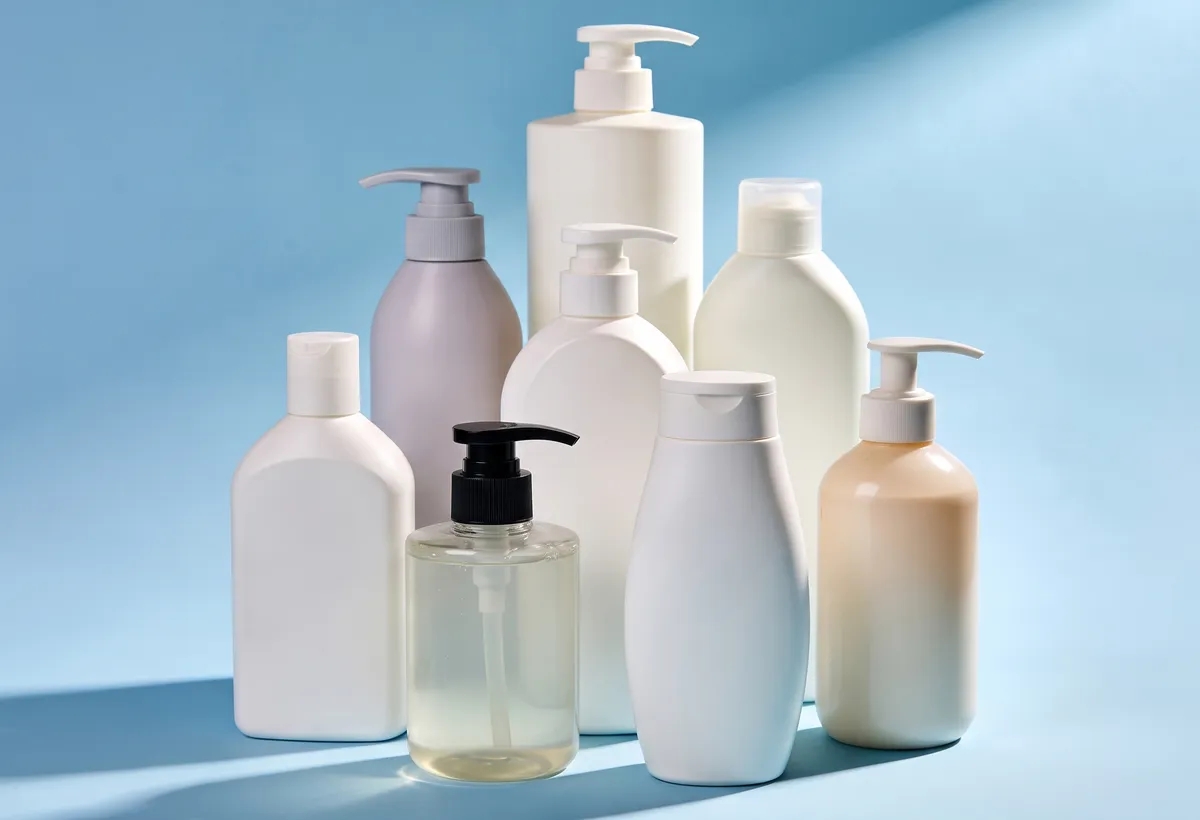 | 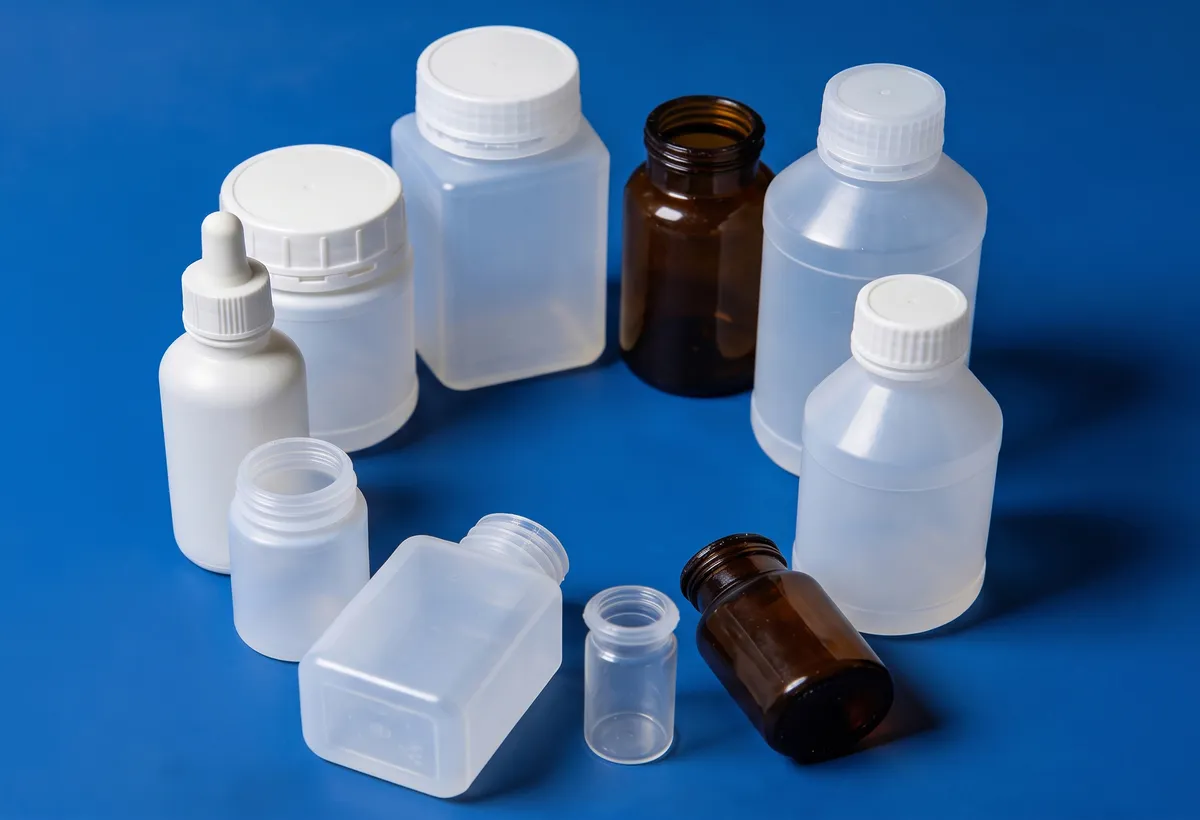 |
| Botella de champú | Botella de productos químicos |
Componentes de la máquina de moldeo por inyección-soplado ZQ40
1. Dispositivo de preparación/inyección de la pasta
El dispositivo de preparación e inyección de la pasta funciona como la unidad principal de procesamiento del material. Incluye la tolva, el conjunto del cilindro de tornillo y los elementos calefactores que funden, mezclan e inyectan la resina plástica cruda en la cavidad del molde con temperatura, presión y volumen controlados con precisión para cada ciclo de producción.
2. Sistema de canal caliente
El sistema de canal caliente optimizado mantiene el material plástico en estado fundido mientras fluye desde la boquilla de inyección a cada cavidad del molde. Este componente fundamental garantiza una distribución uniforme del material, minimiza la variación de peso entre las cavidades y elimina el desperdicio en el canal frío, mejorando significativamente la eficiencia en el aprovechamiento del material.
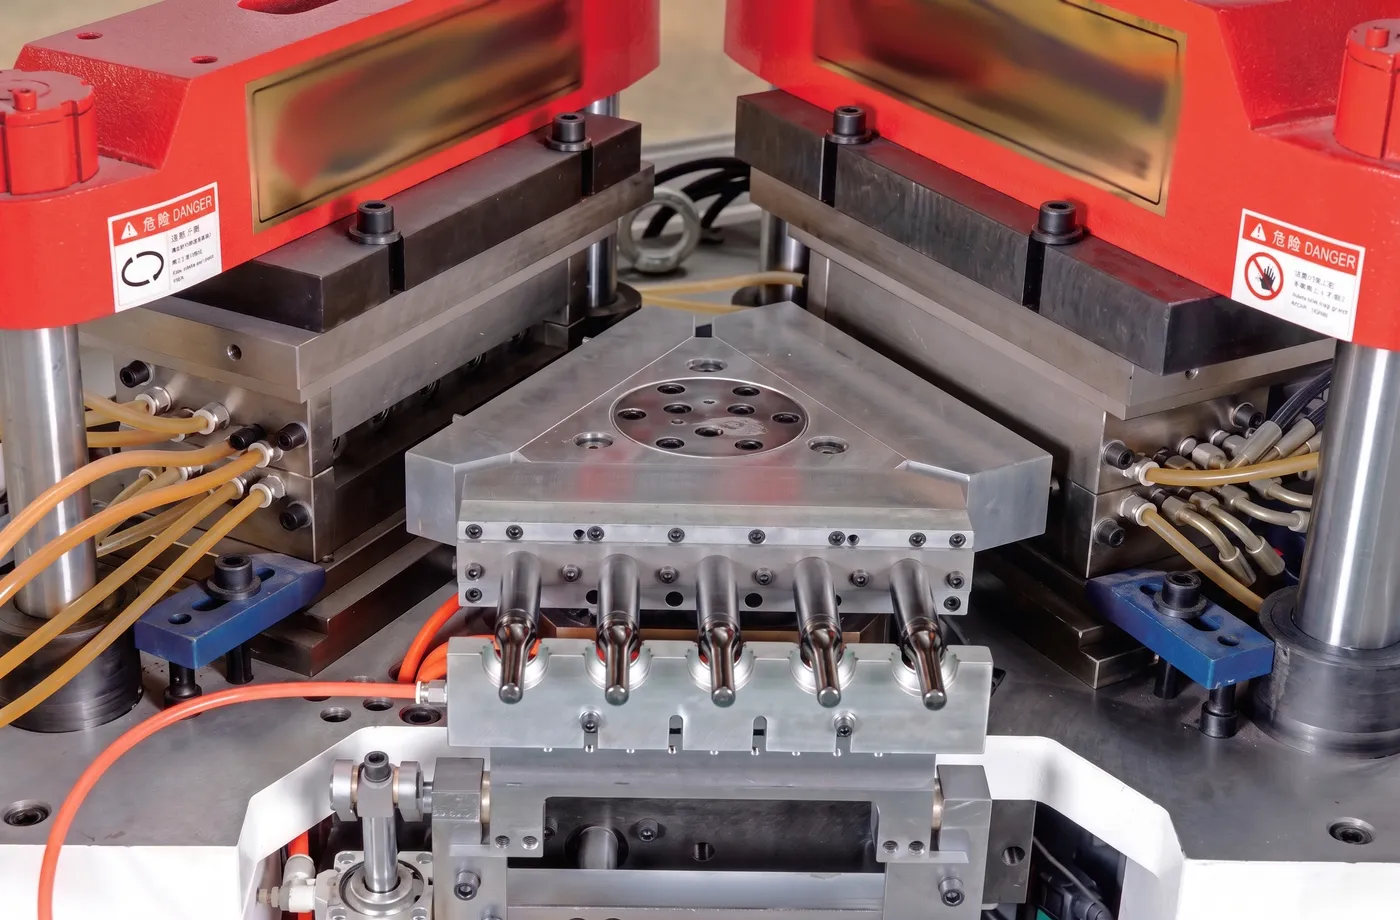
3. Varilla central (mandril)
La varilla de núcleo, también conocida como mandril, se monta en la mesa giratoria y da forma al interior de la preforma de la botella. Su estructura especialmente diseñada permite una refrigeración eficiente del núcleo y facilita un ciclo de moldeo rápido. La varilla de núcleo también funciona como canal de aire durante el moldeo por soplado y como punto de expulsión en la estación de desmoldeo.
4. Preforma de botella (Parison)
La preforma, o parison, es el producto intermedio que se forma durante la etapa de inyección. Consta de una sección de cuello moldeada con precisión, con roscas acabadas, y un cuerpo tubular que se expandirá durante el moldeo por soplado. La calidad de la preforma, incluyendo su uniformidad de peso y consistencia del espesor de la pared, determina directamente la calidad final de la botella.
5. Moldeo por inyección
El molde de inyección define la forma de la preforma, incluyendo las roscas del cuello, las superficies de sellado y el perfil del cuerpo. Fabricados con aleación de acero S136 importada o acero inoxidable 4Cr13, estos moldes de precisión cuentan con cavidades diseñadas para cada actividad y canales de refrigeración especializados que garantizan un control de temperatura estable y dimensiones uniformes de la pieza en cada ciclo de producción.
6. Estación de inyección
La estación de inyección es donde se inyecta la materia prima en las cavidades del molde alrededor de las varillas centrales. Alberga el mecanismo de sujeción que proporciona una fuerza de hasta 400 kN durante la inyección, asegurando que las mitades del molde permanezcan selladas herméticamente bajo alta presión de inyección. El control preciso de la sujeción evita rebabas y garantiza la producción de preformas sin defectos.
7. Estación de soplado
En la estación de soplado, la preforma calentada se infla hasta obtener la forma final de la botella mediante aire comprimido suministrado a través de las varillas del núcleo. El molde de soplado en esta estación define el contorno exterior y la textura superficial del envase terminado. Con una fuerza de cierre de soplado de 60 kN y un control preciso de la presión del aire, cada botella logra dimensiones uniformes y un acabado superficial liso.
8. Moldeo por soplado
El molde de soplado es una herramienta de precisión que determina la geometría externa de la botella terminada, incluyendo la forma del cuerpo, el contorno de la base y cualquier relieve. Diseñado para una larga vida útil, el molde de soplado cuenta con circuitos de refrigeración eficientes que permiten ciclos de producción rápidos, manteniendo tolerancias dimensionales precisas y una calidad superficial superior en cada botella moldeada.
9. Estación de despojado
La estación de desmoldeo es la etapa final donde las botellas terminadas se expulsan automáticamente de las varillas de núcleo refrigeradas. El mecanismo de desmoldeo opera con una carrera de 220 mm para retirar las botellas limpiamente sin causar deformaciones ni daños en la superficie. Las botellas desmoldadas se transfieren a la cinta transportadora de salida para su posterior procesamiento, inspección o integración en el empaque.
Diferencias entre el moldeo por extrusión y el moldeo por inyección
Descripción general del moldeo por extrusión
El moldeo por extrusión da forma a los materiales plásticos, creando perfiles continuos y uniformes mediante el empuje del plástico fundido a través de una matriz, formando productos como tuberías, tubos y láminas. La maquinaria funciona de forma continua, lo que la hace ideal para la producción en grandes volúmenes de formas simples y lineales. La mayoría de las aplicaciones de moldeo por extrusión utilizan termoplásticos como el polipropileno, el polietileno y el poliestireno. Estos materiales ofrecen flexibilidad, resistencia química y durabilidad, características que los hacen adecuados para una amplia gama de industrias.
Diversas industrias dependen del moldeo por extrusión por su eficiencia y versatilidad. Por ejemplo, la industria solar lo utiliza para los marcos de los paneles, mientras que el sector automotriz produce burletes y juntas. Los fabricantes de electrodomésticos emplean la extrusión para juntas y manijas de alta eficiencia energética, y la industria de la construcción la utiliza para ventanas y puertas. Las empresas de dispositivos médicos producen tubos y catéteres, y la industria del embalaje fabrica películas y láminas.
Materiales comunes para moldeo por extrusión
| Material | Propiedades clave | Aplicaciones |
|---|---|---|
| Polipropileno | Alta resistencia a la flexión, resistencia a la humedad | Tubos, molduras interiores, reemplazo de metal |
| Nylon | Alta relación resistencia-peso, resistencia química | Depósitos, tubos en motores de automóviles |
| Acrílico | Claridad, transmisión de luz, resistencia al impacto | Aplicaciones ópticas |
| Polietileno | Flexibilidad, resiliencia, resistencia química | Películas de embalaje, tuberías, contenedores |
| Poliestireno | Excelente aislamiento, ligero | Aislamiento para la construcción |
| Policarbonato | Resistencia al impacto, claridad óptica | Componentes de automoción, carcasas electrónicas |
| ABS | Resistencia, resistencia a la abrasión | Tuberías eléctricas, carcasas de electrodomésticos, molduras |
Descripción general del moldeo por inyección
El moldeo por inyección crea piezas tridimensionales complejas mediante la inyección de plástico fundido en la cavidad de un molde. Este proceso utiliza maquinaria especializada capaz de procesar una amplia gama de termoplásticos y termoestables, lo que permite obtener artículos con diseños intrincados, tolerancias estrictas y acabados superficiales de alta calidad. Los fabricantes suelen elegir el moldeo por inyección para productos que requieren precisión y detalles minuciosos.
La selección de materiales desempeña un papel crucial en la determinación de la complejidad y el rendimiento del producto. El moldeo por inyección se utiliza en numerosas industrias, como marcos de ventanas y puertas, accesorios de plomería, cajas eléctricas, envases de alimentos, dispositivos médicos, componentes de defensa, herramientas agrícolas, componentes electrónicos y piezas de muebles. La máquina ISBM (Máquina de Moldeo por Inyección, Estiramiento y Soplado) representa una forma especializada de moldeo por inyección que crea contenedores de plástico huecos mediante el estiramiento y soplado de la preforma inyectada hasta obtener su forma final, lo que pone de manifiesto la adaptabilidad del moldeo por inyección para la producción de artículos tanto sólidos como huecos.
Moldeo por extrusión frente a moldeo por inyección
Las principales diferencias entre el moldeo por extrusión y el moldeo por inyección radican en la forma, la complejidad, el coste y las aplicaciones del producto. El moldeo por extrusión produce perfiles continuos y uniformes, lo que lo hace ideal para elementos como tuberías y marcos. El moldeo por inyección destaca en la creación de piezas tridimensionales complejas y detalladas, como componentes de automoción y dispositivos médicos. Los avances recientes, como el sobremoldeo, el moldeo por inserción, los nuevos termoplásticos como la polieterimida y la poliéter éter cetona, y la integración de la IA y la robótica, han influido aún más en la elección entre estos dos métodos, reflejando la evolución de la fabricación moderna.
Comparación técnica: Moldeo por inyección frente a moldeo por extrusión
| Aspecto | Moldeo por inyección | Moldeo por extrusión |
|---|---|---|
| Maquinaria | Maquinaria especializada para inyectar material en moldes. | Proceso continuo que utiliza una matriz para dar forma al material. |
| Resistencia a la fusión | Mayor resistencia a la fusión para formas complejas. | Menor resistencia a la fusión, adecuada para perfiles más sencillos. |
| Materiales manipulados | Amplia gama de termoplásticos y termoestables. | Principalmente termoplásticos, limitados a tipos específicos. |
| Complejidad de la pieza | Capaz de producir diseños complejos | Ideal para formas más simples y uniformes. |
| Acabado superficial | Acabados superficiales de alta calidad | El acabado superficial puede variar, a menudo siendo menos refinado. |
| Volumen de producción | Adecuado para producción en grandes volúmenes. | Ideal para producción continua |
| Tiempo de ciclo | Ciclos de tiempo más prolongados debido al enfriamiento y la solidificación. | Ciclos de tiempo más cortos, flujo continuo |
| Costos de herramientas | Mayores costos iniciales de utillaje | Menores costos de herramientas |
| Residuos de materiales | Mayor desperdicio de material debido a los bebederos y canales de alimentación. | Generalmente, menor cantidad de residuos de material. |
| Precisión | Es posible lograr alta precisión y tolerancias estrictas. | Precisión moderada, menor control sobre las dimensiones. |
| Tamaño del producto | Limitado por el tamaño del molde | Puede producir formas continuas más largas |
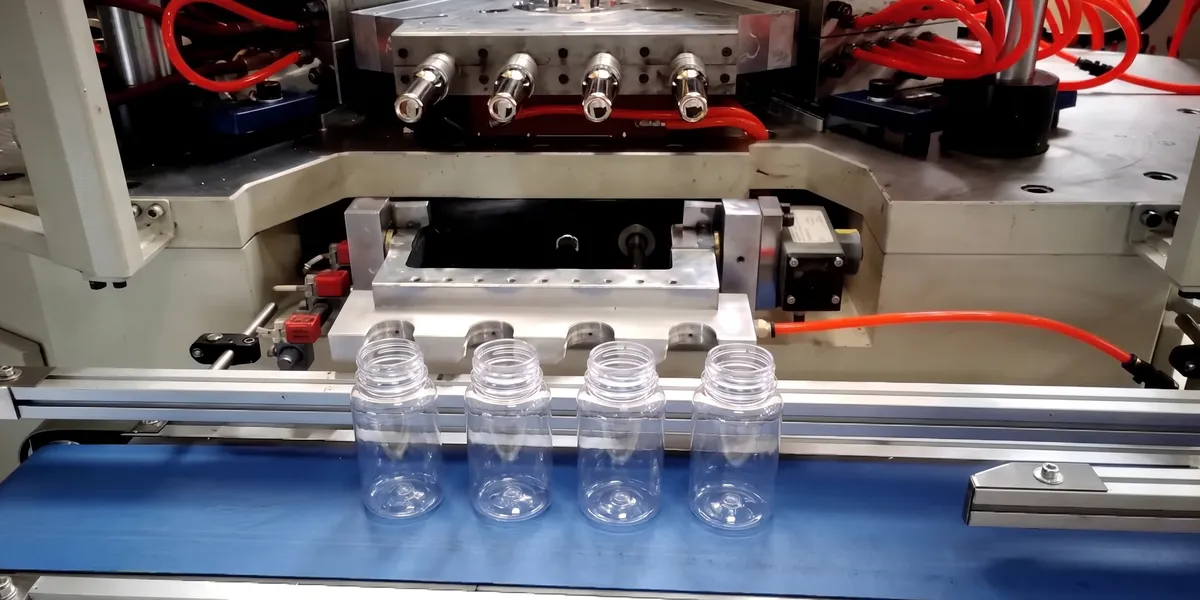
Molde para máquina de moldeo por inyección-soplado serie ZQ
1. Configuración de cavidad y cuello diseñada para la actividad
El molde de inyección cuenta con una cavidad y una sección de cuello diseñadas específicamente para cada actividad, con una disposición de canales de aceite especialmente diseñada. Este diseño permite cambiar fácilmente los componentes de la cavidad y el cuello para diferentes configuraciones de producto, garantizando al mismo tiempo un tamaño uniforme del tubo y una distribución de temperatura estable en todo el molde. El diseño intercambiable reduce el tiempo de inactividad al cambiar entre diferentes especificaciones de botella.
2. Material de molde de aleación de acero de primera calidad
Todos los componentes de los moldes de inyección se fabrican con aleación de acero S136 importada o acero inoxidable 4Cr13. Estos aceros de alta resistencia y resistentes a la corrosión ofrecen una dureza, resistencia al desgaste y capacidad de pulido excepcionales, lo que prolonga significativamente la vida útil del molde. La selección de materiales de primera calidad garantiza que los moldes mantengan su precisión dimensional y la calidad de su acabado superficial durante millones de ciclos de producción.
3. Sistema optimizado de canal caliente y mandril
El sistema de canal caliente optimizado está diseñado con precisión para minimizar la desviación de peso y la variación del espesor de pared en todas las cavidades. Combinado con el diseño especial del mandril, este sistema mantiene un ciclo de moldeo rápido a la vez que proporciona una excelente eficacia de enfriamiento del núcleo. El resultado son botellas uniformes y consistentes con mínimas diferencias de peso entre las unidades individuales producidas en el mismo ciclo.
4. Precisión de rosca y sellado 100%
El sistema de moldeo produce bocas y roscas de botellas con una precisión dimensional excepcional, logrando una fiabilidad de sellado 100% en cada botella. Este nivel de precisión es fundamental para aplicaciones farmacéuticas y químicas, donde la integridad del envase influye directamente en la seguridad del producto, su vida útil y el cumplimiento normativo. La formación precisa de la rosca también garantiza la compatibilidad con cierres y accesorios de dosificación estándar.
5. Cero rebabas y cero residuos en la boca y en el fondo.
A diferencia del moldeo por extrusión-soplado, que genera material de desecho (20-40%), el proceso de moldeo por inyección-soplado en las máquinas de la serie ZQ produce botellas sin rebabas ni desperdicios en la boca ni en la base. Esto elimina la necesidad de recortes posteriores a la producción, reduce los costos de material, mejora la calidad del producto y garantiza que cada botella terminada esté lista para su llenado y envasado inmediatos sin pasos de procesamiento adicionales.
6. Tamaño, peso y espesor de pared uniformes.
Cada botella producida con el molde de la serie ZQ mantiene una gran uniformidad en tamaño, peso, línea de separación del molde y espesor de pared, unidad tras unidad. La variación de peso se mantiene dentro de aproximadamente 11 TP3T, en comparación con la variación de 31 TP3T típica del moldeo por extrusión-soplado. Esta excepcional uniformidad es fundamental para las líneas de llenado automatizadas, el cumplimiento del control de calidad y el mantenimiento de los estándares de la marca en grandes series de producción.
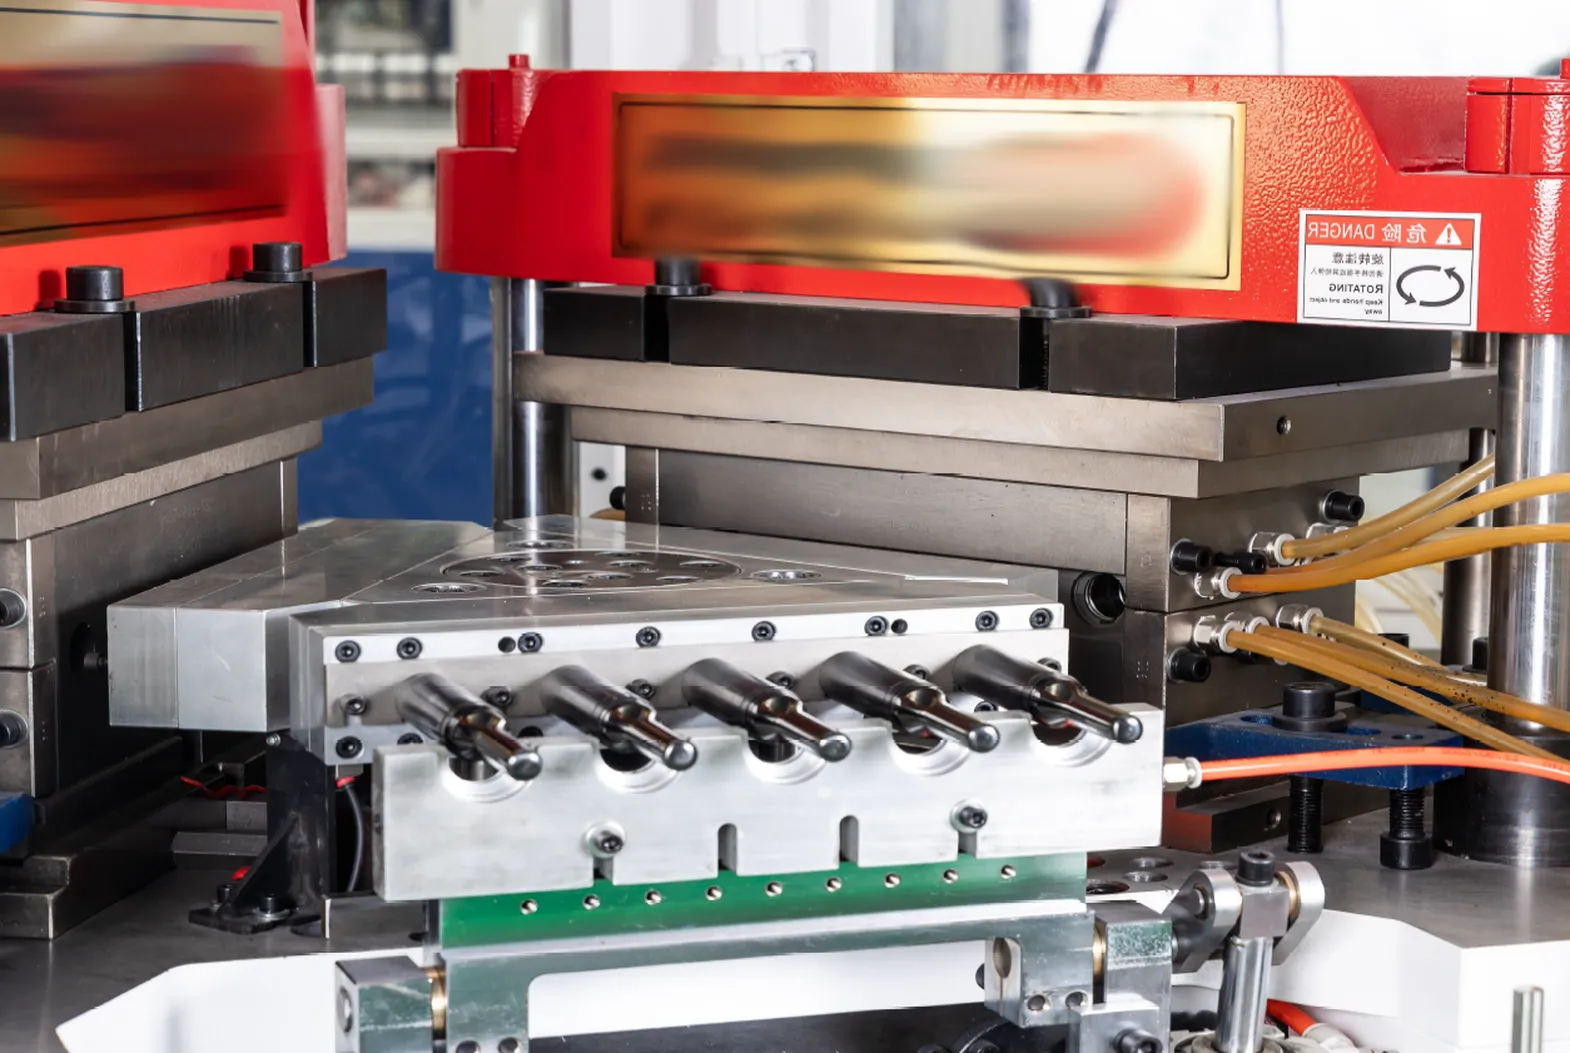
Precauciones de funcionamiento para la máquina IBM
1. Inspección de seguridad previa a la operación
Antes de poner en marcha la máquina de moldeo por inyección-soplado, los operarios deben realizar una inspección de seguridad exhaustiva de todos los sistemas mecánicos, eléctricos y neumáticos. Verifique que los botones de parada de emergencia funcionen correctamente, que todas las protecciones de seguridad estén instaladas adecuadamente, que el sistema de aire comprimido tenga la presión requerida (0,7-1,2 MPa) y que el suministro de agua de refrigeración fluya a la presión y temperatura correctas. Documente todas las comprobaciones previas al arranque según el libro de registro de mantenimiento diario.
2. Preparación del material y presecado
Asegúrese de que la materia prima esté completamente seca hasta alcanzar el contenido de humedad recomendado por el fabricante antes de introducirla en la tolva. El exceso de humedad en materiales como HDPE, PP o PS puede provocar defectos superficiales, burbujas y un espesor de pared irregular durante el proceso de inyección. Utilice un secador de material ajustado a la temperatura y duración correctas para cada tipo de resina, e inspeccione el material para detectar contaminación o partículas extrañas antes de cargarlo.
3. Monitoreo de la zona de temperatura
Supervise atentamente las temperaturas de la zona de calentamiento del cilindro (zonas 3 y N) para asegurar que alcancen y mantengan la temperatura de procesamiento correcta para el material específico que se esté utilizando. Una configuración de temperatura inadecuada puede provocar una fusión incompleta, degradación del material, una distribución irregular del flujo y preformas defectuosas. Deje transcurrir el tiempo de reposo suficiente para que el cilindro alcance una temperatura uniforme antes de comenzar la producción y compruebe periódicamente las lecturas del controlador de temperatura durante el funcionamiento.
4. Instalación y alineación del molde
Al instalar o cambiar moldes en la ZQ40, asegúrese de alinear con precisión el molde de inyección, el molde de soplado y el mecanismo de extracción con las posiciones de la mesa giratoria. Una desalineación puede provocar daños en el molde, una sujeción irregular y productos defectuosos. Siga las especificaciones de torque del fabricante para todos los pernos de montaje del molde y verifique que las conexiones del canal de refrigeración del molde no presenten fugas antes de realizar pruebas con la nueva configuración de herramientas.
5. Cumplimiento del programa de mantenimiento regular
Siga estrictamente el programa de mantenimiento preventivo recomendado para los servomotores, los cojinetes de la mesa giratoria, el conjunto del husillo y todos los componentes de transmisión. Lubrique los puntos designados a intervalos regulares, inspeccione las piezas de desgaste, como las puntas de los husillos y las válvulas de retención, para detectar signos de deterioro y reemplace los componentes desgastados de inmediato. El mantenimiento regular previene paradas inesperadas y garantiza que la máquina mantenga su precisión y eficiencia durante toda su vida útil.
6. Procedimiento de parada y purga del barril
Siga la secuencia de apagado correcta al detener la máquina de moldeo por inyección-soplado. Purge el cilindro con el compuesto de purga o material de transición adecuado para eliminar la resina residual y evitar la carbonización durante los periodos de inactividad. Reduzca gradualmente la temperatura del cilindro según las especificaciones del material, desconecte el suministro de agua de refrigeración solo después de que la máquina se haya enfriado lo suficiente y active todos los seguros antes de dejar la máquina sin supervisión.
Solución de problemas comunes en máquinas de moldeo por inyección-soplado
Espesor de pared desigual
Si las botellas terminadas presentan un espesor de pared irregular, verifique la uniformidad de la temperatura de la preforma, la alineación de la varilla del núcleo y el equilibrio de la presión de inyección en todas las cavidades. Las varillas del núcleo desalineadas o las temperaturas inconsistentes en la zona del cilindro son las causas más comunes. Verifique que el sistema de canal caliente distribuya el material de manera uniforme, inspeccione la concentricidad de la varilla del núcleo y ajuste los parámetros de inyección para asegurar un llenado equilibrado en todas las cavidades del molde.
Moldeo por soplado incompleto / Zonas delgadas
Cuando las botellas presentan zonas delgadas o un moldeo por soplado incompleto, el problema suele deberse a una presión de aire de soplado insuficiente, un enfriamiento excesivo de la preforma antes de la etapa de soplado o una distribución incorrecta de la temperatura de la preforma. Compruebe que el suministro de aire comprimido se encuentre dentro del rango de operación de 0,7 a 1,2 MPa, verifique la sincronización entre las estaciones de inyección y soplado, y ajuste el perfil de temperatura de la preforma para lograr un estiramiento más uniforme del material durante el inflado.
Rebabas o destellos en la línea de separación
La presencia de rebabas o exceso de material en la línea de separación del molde indica una fuerza de sujeción insuficiente, superficies del molde desgastadas o una presión de inyección excesiva. Inspeccione las superficies de contacto del molde para detectar desgaste, residuos o daños. Asegúrese de que la fuerza de sujeción esté ajustada correctamente (la ZQ40 admite una sujeción ajustable de 40 a 80 toneladas), limpie las superficies de separación del molde y reduzca la presión o la velocidad de inyección si las rebabas persisten después de realizar las comprobaciones mecánicas.
La botella se adhiere al molde o a la varilla central.
Si las botellas no se desprenden correctamente del molde o se adhieren a las varillas de extracción en la estación de desmoldeo, verifique el estado de la superficie del molde, la temperatura de los canales de enfriamiento y el funcionamiento del mecanismo de desmoldeo. Una temperatura excesiva del molde, un tiempo de enfriamiento insuficiente o el desgaste de los componentes de desmoldeo pueden causar problemas de adherencia. Pulir las superficies del molde según sea necesario, aumentar el flujo de agua de enfriamiento y verificar que la carrera de desmoldeo alcance los 220 mm de recorrido.
Disparos incompletos o llenado incompleto
Las inyecciones incompletas ocurren cuando las cavidades del molde no se llenan completamente con material. Las causas comunes incluyen presión de inyección insuficiente, baja temperatura del cilindro, boquillas del canal caliente obstruidas o suministro inadecuado de material desde la tolva. Aumente la presión y la velocidad de inyección, eleve gradualmente la temperatura de la zona del cilindro, inspeccione y limpie los canales del canal caliente y verifique que el sistema de alimentación de material funcione sin obstrucciones ni atascos en la tolva.
Defectos superficiales (rayas, burbujas, marcas de hundimiento)
Las imperfecciones superficiales, como vetas, burbujas o marcas de hundimiento, pueden deberse a la humedad en la materia prima, a una temperatura excesiva del cilindro que provoca la degradación del material, a la presencia de aire atrapado o a una presión de compactación insuficiente. Asegúrese de que el material esté completamente seco previamente, compruebe la temperatura del cilindro para detectar signos de sobrecalentamiento, verifique que la ventilación del molde esté despejada y aumente la presión y el tiempo de mantenimiento para compensar la contracción del material durante el enfriamiento.
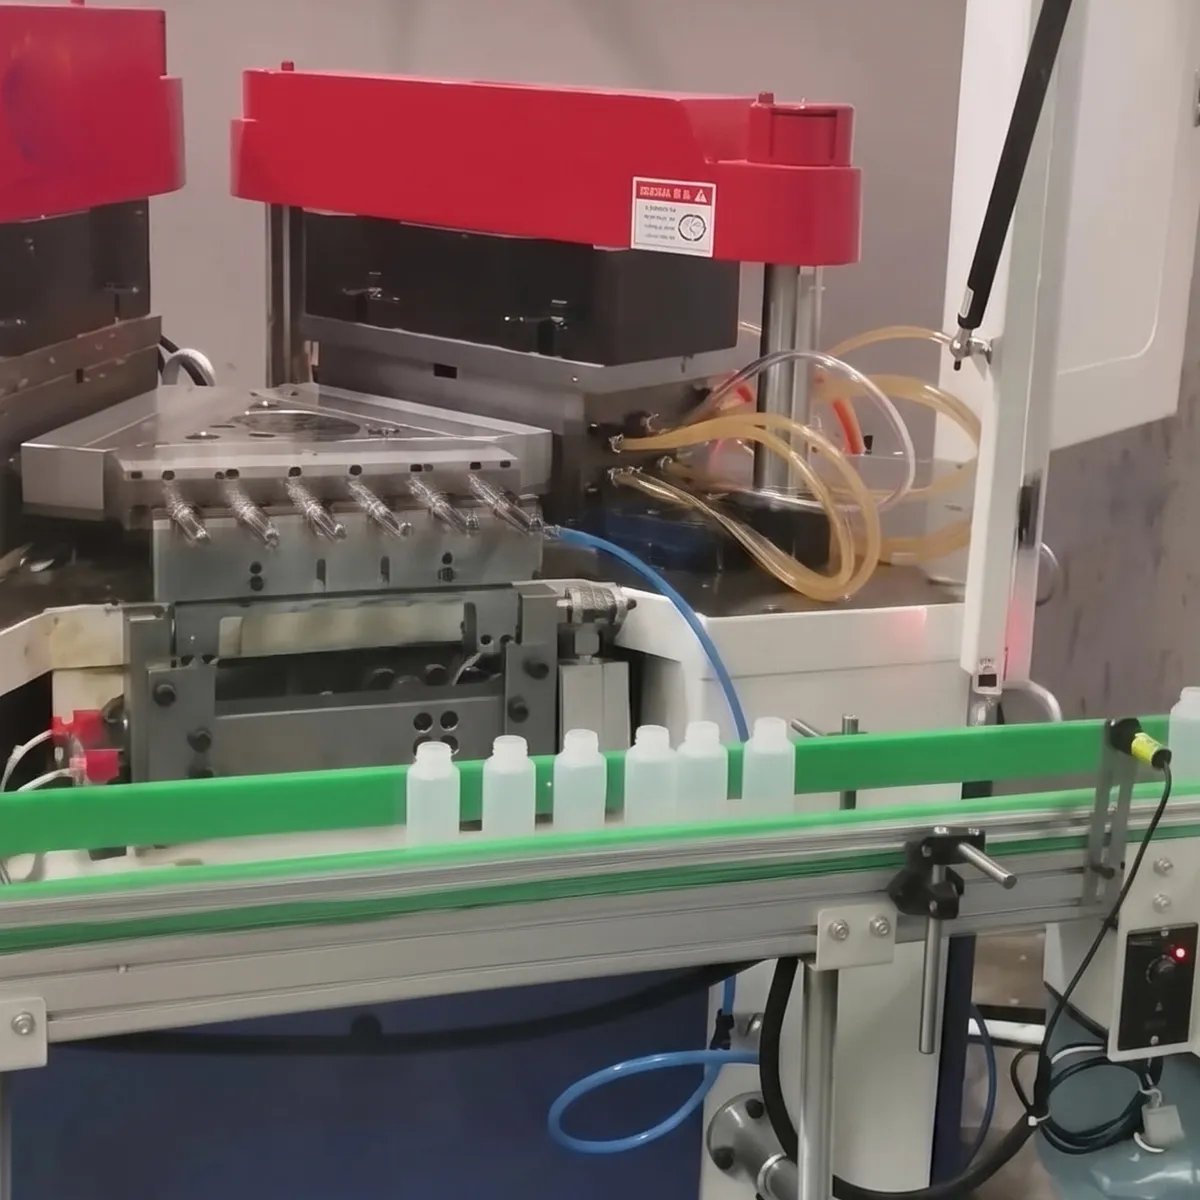
¿Por qué elegir la máquina de moldeo por inyección-soplado de CMN?
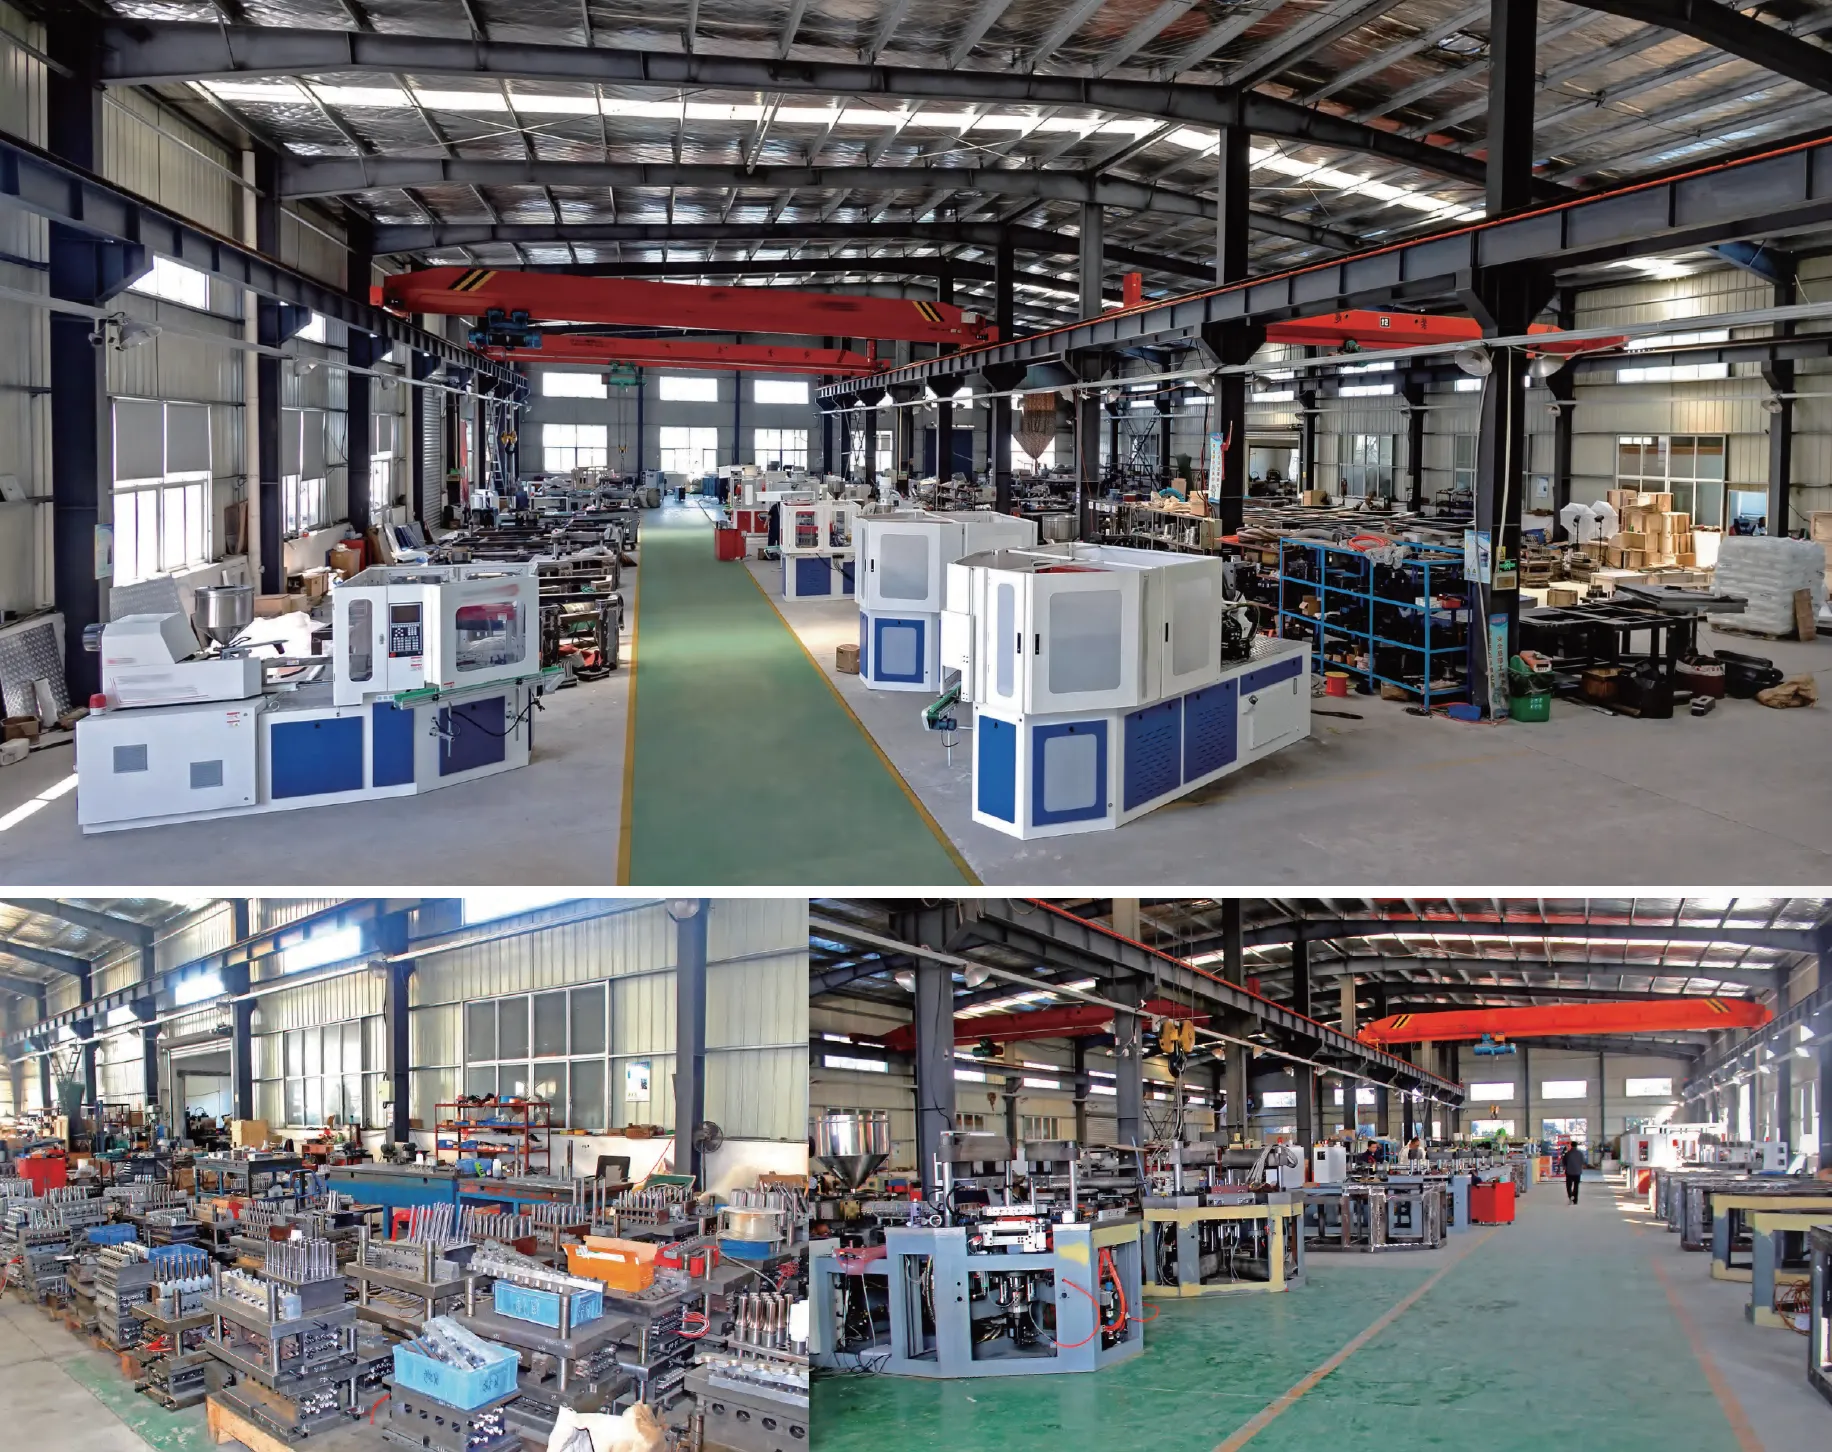
CMN Transmission es un fabricante especializado en máquinas de moldeo por inyección-soplado, dedicado principalmente a la investigación y el desarrollo, la producción, la venta y el comercio internacional de máquinas automáticas de moldeo por inyección-soplado de un solo paso y sistemas de moldeo por inyección-soplado auxiliares. Nuestra amplia gama de productos incluye máquinas de moldeo por inyección-soplado, máquinas de moldeo por extrusión-soplado, máquinas de moldeo por inyección-estirado-soplado y una completa línea de equipos auxiliares. Ubicada en una posición estratégica con fácil acceso al transporte, CMN Transmission presta servicios a clientes en Asia, Europa, América, África y Oriente Medio.
CMN Transmission cuenta con un excelente equipo de I+D que reúne a numerosos profesionales técnicos y de ingeniería con amplia experiencia, especializados en maquinaria y tecnología de moldeo por inyección-soplado. Gracias a sus profundos conocimientos teóricos y su dilatada experiencia práctica, acumulada a lo largo de años de liderazgo en el sector, nuestro equipo ofrece a los clientes asesoramiento integral y detallado antes de la venta, asistencia técnica durante la venta y servicios de soporte posventa. Desde la planificación inicial de la producción hasta la instalación de la máquina, la formación de los operarios y el mantenimiento continuo, CMN Transmission se compromete a ser su socio de fabricación a largo plazo.
Nuestras máquinas de moldeo por inyección-soplado se utilizan en una amplia gama de industrias, incluyendo el envasado farmacéutico, alimentario, de productos sanitarios, cosmético y otros sectores de fabricación de envases de plástico. Las máquinas CMN pueden producir productos de plástico de 1 ml a 1000 ml utilizando materiales como HDPE, LDPE, PP, PS (incluido el grado para bacterias lácticas), PS de alta transparencia, ABS, material biodegradable ecológico a base de maíz, EVA, PCTG y muchas otras resinas especiales. Esta versatilidad de materiales garantiza que, sean cuales sean sus necesidades de envasado, CMN Transmission cuenta con el equipo y la experiencia necesarios para ofrecerle una solución que cumpla con sus requisitos específicos de producción y estándares de calidad.
CMN Transmission se rige por la filosofía de desarrollo empresarial de autosuficiencia, integridad, pragmatismo, innovación y responsabilidad. Nos dedicamos a crear soluciones integrales llave en mano que permiten a nuestros clientes producir productos de inyección-soplado de alta gama con una calidad excepcional y una experiencia de usuario final satisfactoria. Como uno de los principales proveedores y fabricantes de máquinas de moldeo por inyección-soplado y estirado-soplado, combinamos principios de diseño europeos avanzados con una fabricación rentable para ofrecer máquinas que rivalizan con las marcas premium a un precio competitivo. Tanto si necesita una sola unidad ZQ40 como una línea de producción con múltiples máquinas y automatización completa, CMN Transmission tiene la capacidad y el compromiso para que su proyecto sea un éxito.
Preguntas frecuentes
P: ¿Cuál es el volumen máximo de botella que puede producir la máquina de moldeo por inyección-soplado ZQ40?
A: La ZQ40 puede producir botellas con alturas que van desde 1 ml hasta 1500 ml, con una capacidad de volumen práctico de 10 ml a 1000 ml. A 1000 ml, la máquina funciona con una sola cavidad, mientras que las botellas más pequeñas, como las de 10 ml, se pueden producir con hasta 9 cavidades por ciclo para un rendimiento máximo. El diámetro máximo de la botella es de 120 mm y la altura máxima es de 220 mm.
P: ¿Cómo se compara una máquina de moldeo por inyección-soplado totalmente eléctrica con un modelo hidráulico?
A: Una máquina de moldeo por inyección-soplado totalmente eléctrica como la ZQ40 elimina por completo el aceite hidráulico, lo que se traduce en un consumo de energía aproximadamente 30% menor, niveles de ruido significativamente reducidos, riesgo cero de contaminación por aceite en el área del molde y menores costos de mantenimiento a largo plazo. El sistema servoaccionado también proporciona mayor precisión y repetibilidad gracias a los codificadores absolutos, en comparación con las válvulas hidráulicas proporcionales utilizadas en las máquinas convencionales.
P: ¿Cuál es el tiempo de ciclo típico y la producción diaria de esta máquina IBM?
A: Para botellas estándar de 30 ml, la ZQ40 alcanza un tiempo de ciclo de aproximadamente 8,2 segundos por ciclo, lo que se traduce en una producción diaria de unas 105 000 botellas en una producción continua de 24 horas, con una capacidad máxima de hasta 115 000 botellas al día. Los tiempos de ciclo varían según el tamaño de la botella, el tipo de material, el grosor de la pared y el número de cavidades utilizadas; por lo general, las botellas más pequeñas alcanzan velocidades de ciclo más rápidas.
P: ¿Se puede utilizar la ZQ40 como sustituto de una máquina de moldeo por inyección-soplado Aoki?
Sí, la ZQ40 está diseñada como una alternativa competitiva a los sistemas de moldeo por inyección-soplado de Aoki y otras marcas de alta gama. Ofrece especificaciones técnicas comparables o superiores, incluyendo una fuerza de cierre por inyección de 400 kN, servoaccionamiento completo y un diseño estructural de estilo europeo, a un precio más competitivo. El equipo de ingeniería de CMN Transmission puede ayudar con la evaluación de la compatibilidad de moldes y la planificación de la transición para clientes que cambian de otras marcas.
P: ¿Qué tipos de materiales plásticos puede procesar esta máquina de moldeo por inyección-soplado?
A: La ZQ40 puede procesar una amplia gama de resinas termoplásticas, incluyendo HDPE, LDPE, PP, PS, PS de alta transparencia, ABS, PCTG, EVA y materiales ecológicos a base de maíz. La máquina es especialmente adecuada para la producción de envases para productos farmacéuticos, cosméticos y alimentarios a partir de estos materiales. La configuración de 3+N zonas de cilindro permite un perfilado de temperatura preciso para cada tipo de resina, optimizando así la calidad de la fusión y la consistencia del producto.
P: ¿Cuál es la diferencia entre una máquina de moldeo por inyección-soplado y una máquina de moldeo por inyección-estirado-soplado?
A: Una máquina de moldeo por inyección-soplado (IBM) produce botellas en un solo paso inyectando una preforma e inmediatamente soplándola sin estirarla. Una máquina de moldeo por inyección-estirado-soplado (ISBM) añade un paso de estiramiento que orienta biaxialmente el plástico para mejorar su resistencia y transparencia, y se utiliza normalmente para botellas de PET. La ZQ40 es una máquina IBM optimizada para envases de HDPE, PP y PS. Para la producción de envases de PET, se recomienda una máquina de moldeo por inyección-soplado de PET o una máquina de moldeo por inyección-estirado-soplado de una sola etapa.
P: ¿Cuánto suele costar una máquina de moldeo por inyección-soplado personalizada?
A: El precio de las máquinas de moldeo por inyección-soplado varía según las especificaciones, el número de cavidades, el nivel de automatización y los requisitos de personalización. CMN Transmission ofrece presupuestos competitivos para máquinas de moldeo por inyección-soplado, adaptados a las necesidades específicas de producción de cada cliente. Póngase en contacto con nuestro equipo de ventas e indíquenos las especificaciones de la botella, los requisitos de producción diaria y el tipo de material para obtener un presupuesto detallado que incluya la máquina, los moldes, el equipo auxiliar y el soporte para la instalación.
P: ¿Es el ZQ40 adecuado para la producción de frascos farmacéuticos que cumplan con los requisitos de las Buenas Prácticas de Fabricación (BPF)?
R: Por supuesto. La ZQ40 está diseñada específicamente para cumplir con los estándares de envasado farmacéutico. Su diseño de abajo hacia arriba garantiza que el área del molde permanezca completamente libre de aceite lubricante, la producción de botellas sin rebabas elimina los riesgos de contaminación por partículas y las roscas selladas 100% proporcionan una integridad confiable del envase. Estas características hacen de la ZQ40 la opción preferida entre los fabricantes de máquinas de moldeo por inyección-soplado que abastecen a los sectores de envasado farmacéutico y sanitario.
P: ¿Qué tipo de soporte posventa ofrece CMN a los compradores de máquinas de moldeo por inyección-soplado?
CMN Transmission ofrece un servicio posventa integral que incluye instalación y puesta en marcha in situ por ingenieros sénior con amplia experiencia, programas de capacitación para operadores profesionales, asistencia telefónica 24/7, servicios de recordatorio de mantenimiento preventivo y un amplio inventario de repuestos para minimizar el tiempo de inactividad. También ofrecemos asistencia remota para la resolución de problemas mediante videollamada, lo que permite un diagnóstico y solución rápidos y garantiza el máximo rendimiento de sus máquinas de moldeo por inyección-soplado.
P: ¿Qué hace que la ZQ40 sea la mejor máquina de moldeo por inyección-soplado para series de producción pequeñas y medianas?
A: La ZQ40 combina dimensiones compactas (3,5 x 1,3 x 1,7 m), bajo consumo energético (20 kW), capacidad de cambio rápido de molde y opciones de cavitación flexibles (de 1 a 9 cavidades), lo que la hace excepcionalmente adecuada para series de producción pequeñas y medianas. Su fuerza de cierre ajustable de 40 a 80 toneladas permite a los fabricantes procesar diferentes tamaños de botellas y materiales en la misma máquina, maximizando la utilización del equipo y manteniendo la precisión y los estándares de calidad propios de una máquina de moldeo por inyección-soplado totalmente eléctrica.
Opiniones de los clientes
Park Joon-ho, Gerente de Planta, Corea del Sur
"Adquirimos la máquina de moldeo por inyección-soplado ZQ40 hace unos ocho meses para nuestra planta de envasado farmacéutico. La fuerza de cierre de 400 kN del sistema de inyección nos proporciona un sellado perfecto de las bocas de las botellas en cada ocasión. Estamos produciendo frascos de tabletas de HDPE de 50 ml a unas 7 cavidades por ciclo, y la producción diaria alcanza casi las 90 000 unidades. Lo que realmente nos impresionó fue el ahorro energético. Nuestra factura de electricidad se redujo notablemente en comparación con nuestro antiguo modelo hidráulico. Los ingenieros de CMN estuvieron presentes durante una semana completa para la instalación y capacitaron exhaustivamente a todo nuestro equipo."
Rajesh Patel, Director de Operaciones, India
Nuestra empresa lleva más de quince años fabricando envases para cosméticos. Tras comparar varios fabricantes de máquinas de moldeo por inyección-soplado, elegimos CMN para la ZQ40 por su sistema de servoaccionamiento completo y su zona de moldeo libre de aceite. Producimos envases de loción de 30 ml y el tiempo de ciclo es de aproximadamente 8 segundos, tal como se prometió, lo que supone una mejora significativa con respecto a nuestro equipo anterior. La calidad de la superficie es excepcional. Nuestros clientes de marcas de cosméticos están muy satisfechos con la transparencia y el acabado liso de los envases. La entrega fue puntual y las piezas de repuesto llegaron rápidamente cuando las necesitamos.
Mehmet Yilmaz, Supervisor de Producción, Turquía
Necesitábamos una máquina IBM fiable para producir botellas de PP de 100 ml para nuestra línea de productos lácteos. La ZQ40 lleva cinco meses funcionando en nuestras instalaciones y su consistencia es excepcional. La variación de peso entre botellas se mantiene dentro de 11 TP3T, justo lo que necesitamos para nuestra línea de llenado automatizada. Algo que valoro especialmente es lo silenciosa que es la máquina en comparación con nuestros modelos hidráulicos anteriores. El sistema servo realmente marca una diferencia notable en los niveles de ruido del taller. El equipo de soporte posventa de CMN siempre ha respondido con rapidez a nuestras preguntas.
Dmitri Volkov, Director Técnico, Rusia
Actualmente contamos con dos máquinas ZQ40 funcionando simultáneamente en nuestras instalaciones. La primera lleva más de un año en funcionamiento produciendo frascos farmacéuticos de HDPE de 60 ml, y quedamos tan satisfechos que encargamos una segunda unidad hace tres meses. La unidad de inyección con cilindro eléctrico ha demostrado ser muy estable y los costes de mantenimiento son mucho menores que los de nuestro antiguo equipo. Las máquinas son lo suficientemente compactas como para adaptarse al espacio de nuestra fábrica sin necesidad de grandes modificaciones en la distribución. Estamos muy contentos con los precios de CMN y la excelente relación calidad-precio.
Thabo Molefe, propietario de fábrica, Sudáfrica
"Nuestra mayor preocupación era encontrar una buena máquina de moldeo por inyección-soplado a un precio razonable. Tras negociar con CMN Transmission, consideramos que la ZQ40 ofrecía el mejor equilibrio entre rendimiento y precio. La utilizamos para fabricar botellas de productos químicos de 250 ml y 500 ml, con dos y tres cavidades respectivamente. Las botellas no presentan rebabas, tienen líneas de separación limpias y una excelente resistencia química. La máquina llegó bien embalada y en buen estado. La instalación tardó unos cuatro días con la ayuda de los técnicos de CMN, que viajaron desde la fábrica."
Carlos Eduardo Silva, Gerente de Ingeniería, Brasil
Hace unos diez meses sustituimos nuestra antigua máquina de moldeo por inyección-soplado por la ZQ40 y la mejora ha sido espectacular. La reducción de energía del modelo 30% es real y se refleja en nuestras facturas de servicios públicos. Producimos botellas de pesticidas y de alimentos en turnos alternos, y el cambio de molde es muy sencillo. La configuración de la zona del cilindro 3+N nos permite un buen control del perfil de temperatura del material para diferentes resinas. El único inconveniente fue un breve retraso en el envío debido a problemas logísticos, pero CMN nos mantuvo informados durante todo el proceso y la máquina ha superado nuestras expectativas.
Mike Henderson, vicepresidente de operaciones, Estados Unidos
Como empresa de envasado por contrato para varias compañías farmacéuticas, la fiabilidad de la maquinaria es fundamental para nosotros. La ZQ40 lleva más de siete meses produciendo frascos cuentagotas de 10 ml y 30 ml con la máxima cavitación (9 y 8 cavidades respectivamente) sin ninguna parada no planificada. Los codificadores absolutos del sistema servo ofrecen una precisión repetible que mantiene nuestra tasa de rechazo por debajo de 0,3%. Conectamos un sistema de inspección visual y un detector de fugas a la salida de la cinta transportadora, y toda la línea funciona sin supervisión durante los turnos de noche. Una máquina robusta con un soporte técnico excepcional.
María González, Supervisora de Producción, México
Elegimos la ZQ40 de CMN Transmission después de que nuestro equipo técnico visitara su fábrica y viera las máquinas en funcionamiento. Su diseño de estilo europeo y su calidad de fabricación nos convencieron de que era la inversión adecuada. Hemos estado utilizando botellas de PS de 100 ml para nuestras bebidas con bacterias lácticas y la transparencia es excelente. La fuerza de sujeción ajustable de 40 a 80 toneladas es muy útil, ya que también utilizamos botellas de champú de paredes más gruesas los fines de semana. CMN nos proporcionó una formación completa y su soporte por WhatsApp ha sido de gran ayuda para obtener asistencia rápida cuando hemos necesitado ayuda.
Priya Sharma, Directora General, India
Evaluamos a varios proveedores de máquinas de moldeo por inyección-soplado antes de elegir CMN. La ZQ40 destaca por su tamaño compacto de 3,5 x 1,3 x 1,7 metros. Se adapta perfectamente a nuestra nave de producción, junto a nuestra línea de llenado actual. Producimos frascos de cosméticos en varios tamaños, desde 30 ml hasta 250 ml, y la calidad es consistentemente alta en todos ellos. El diseño de abajo hacia arriba supone una ventaja real para nuestros envases de cosméticos, donde cualquier contaminación por aceite sería inaceptable. La máquina ha demostrado ser fiable y ya estamos planeando encargar una segunda unidad para nuestras nuevas instalaciones el próximo año.
Información adicional
| Editado por | Yjx |
|---|
Productos relacionados
-
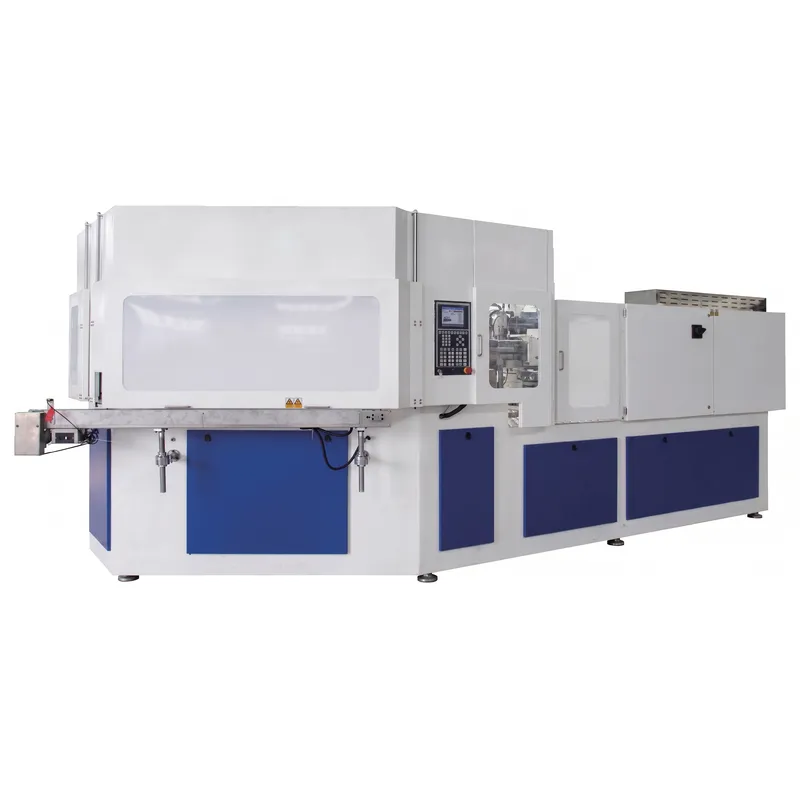
Máquina de moldeo por inyección-soplado ZQ135 (europea)
-
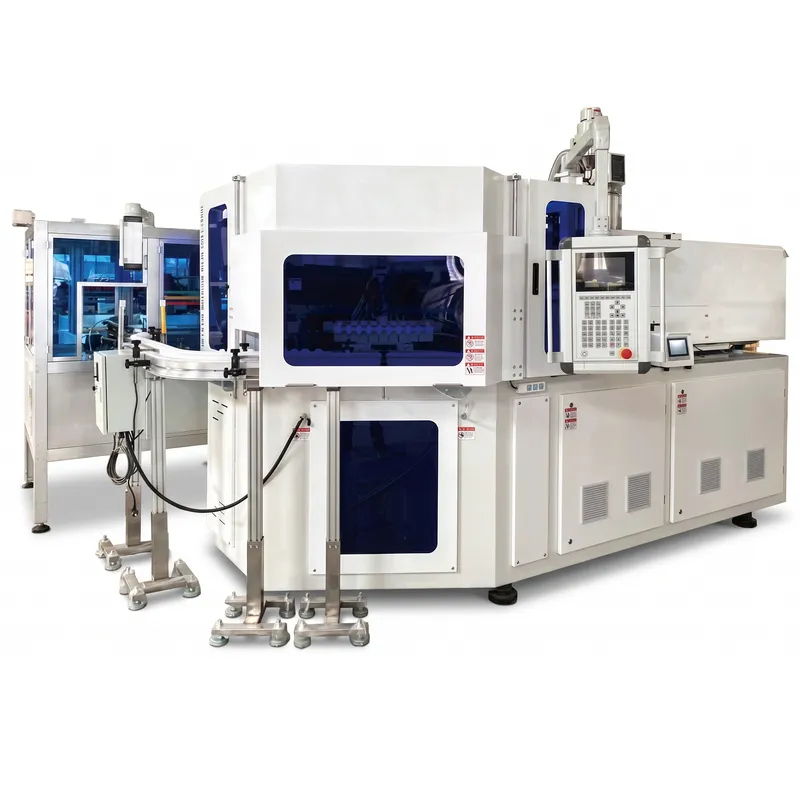
Máquina de moldeo por inyección-soplado totalmente eléctrica de alta velocidad ZQ60HE (Europea)
-
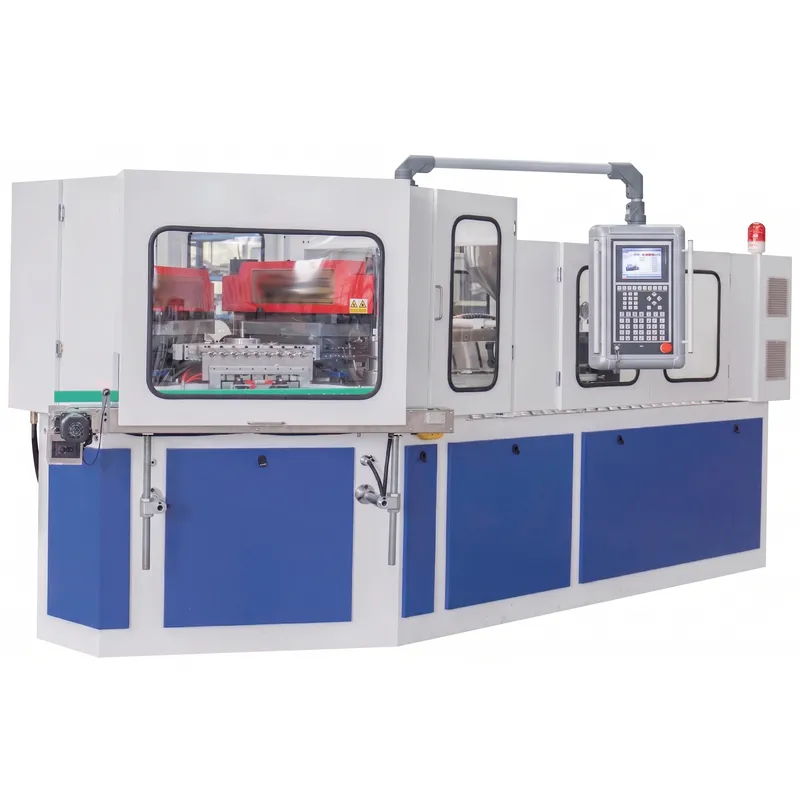
Máquina de moldeo por inyección-soplado ZQ60 (europea)
-
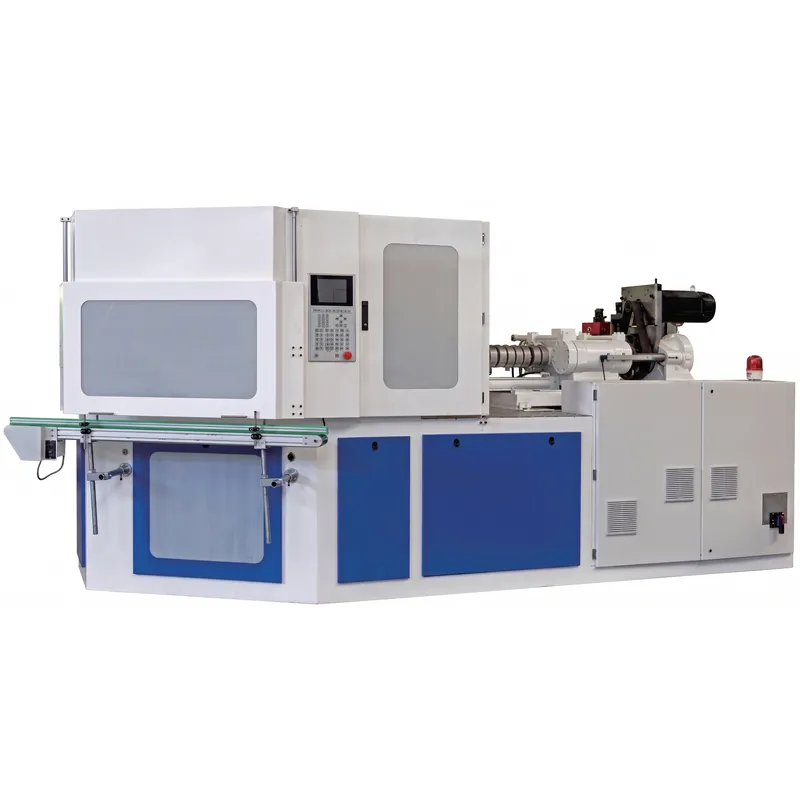
Máquina de moldeo por inyección-soplado ZQ80 (europea)
-
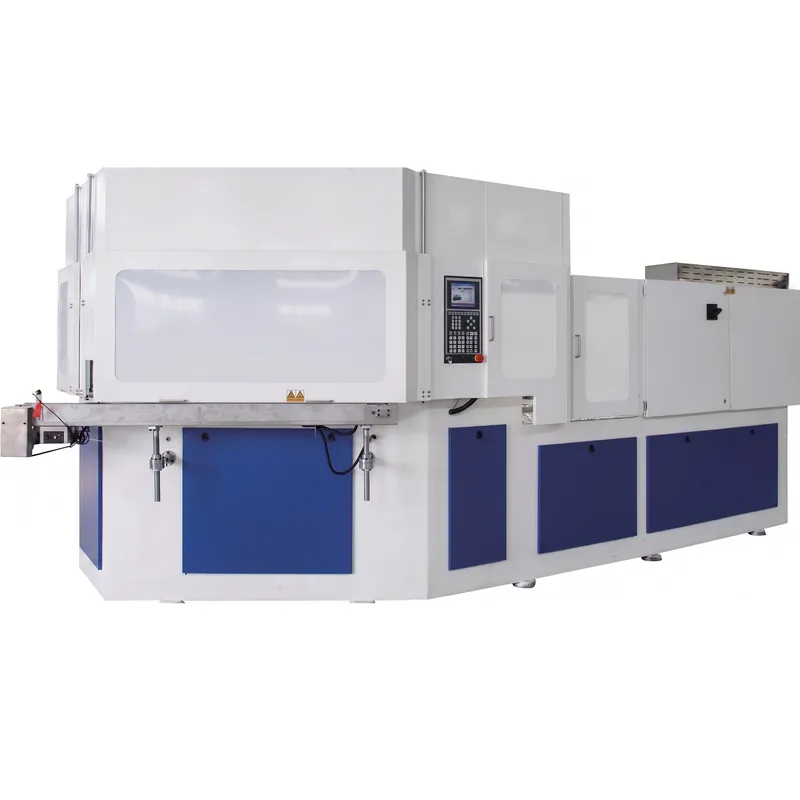
Máquina de moldeo por inyección-soplado ZQ110 (europea)


