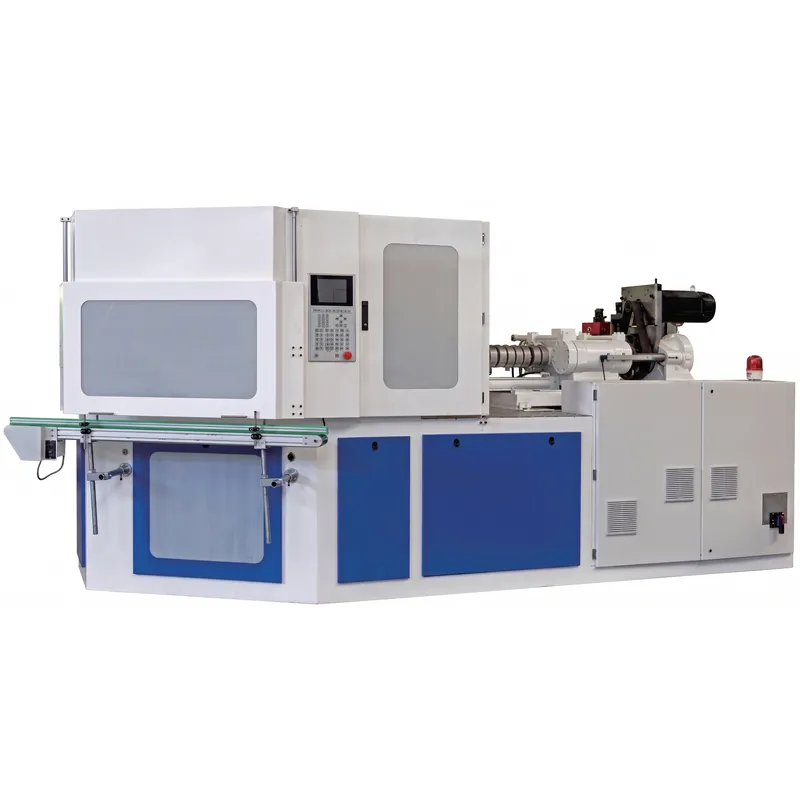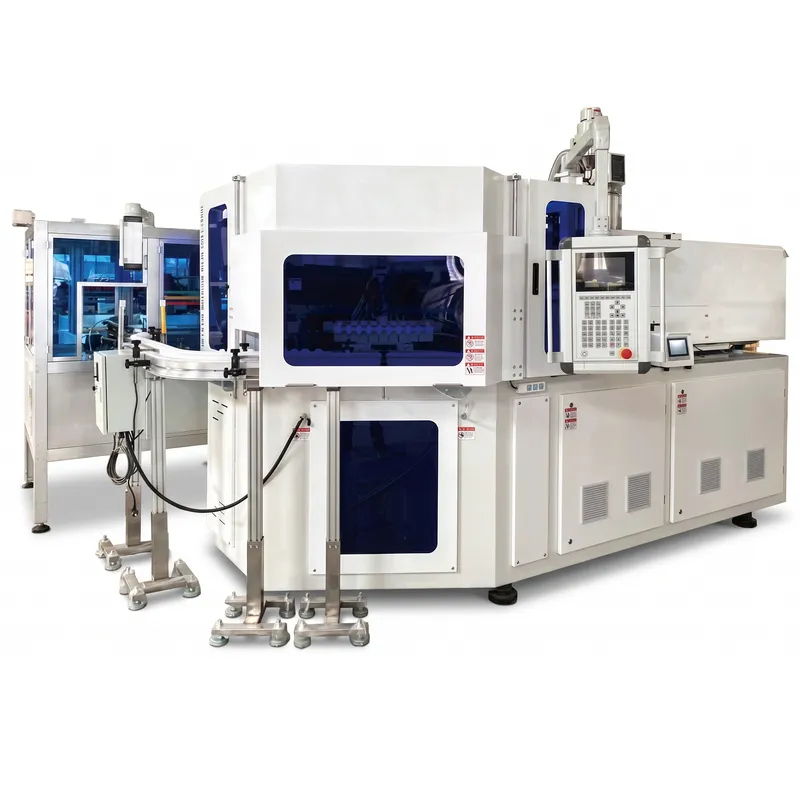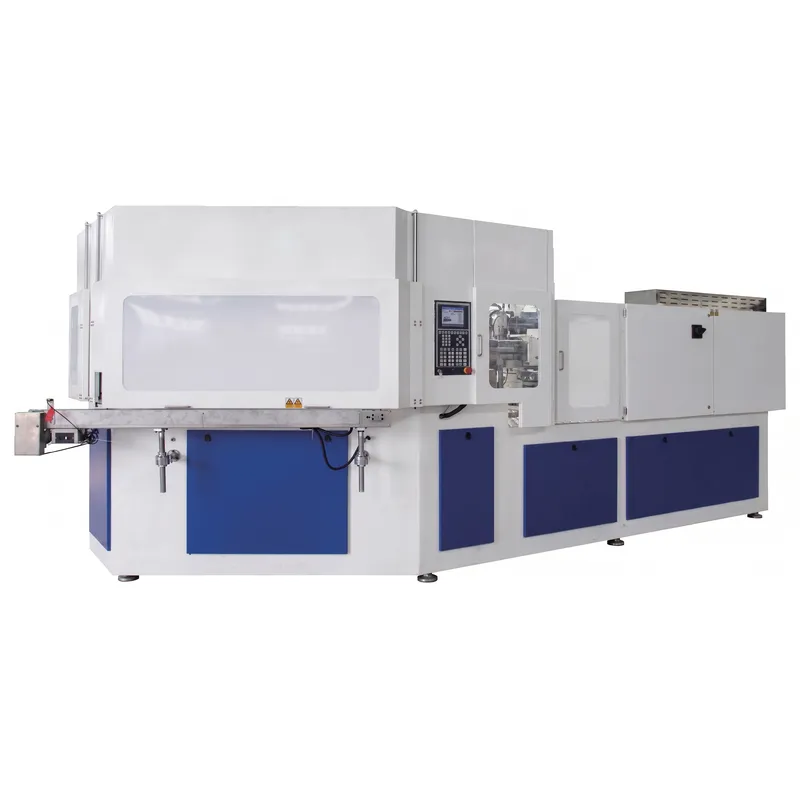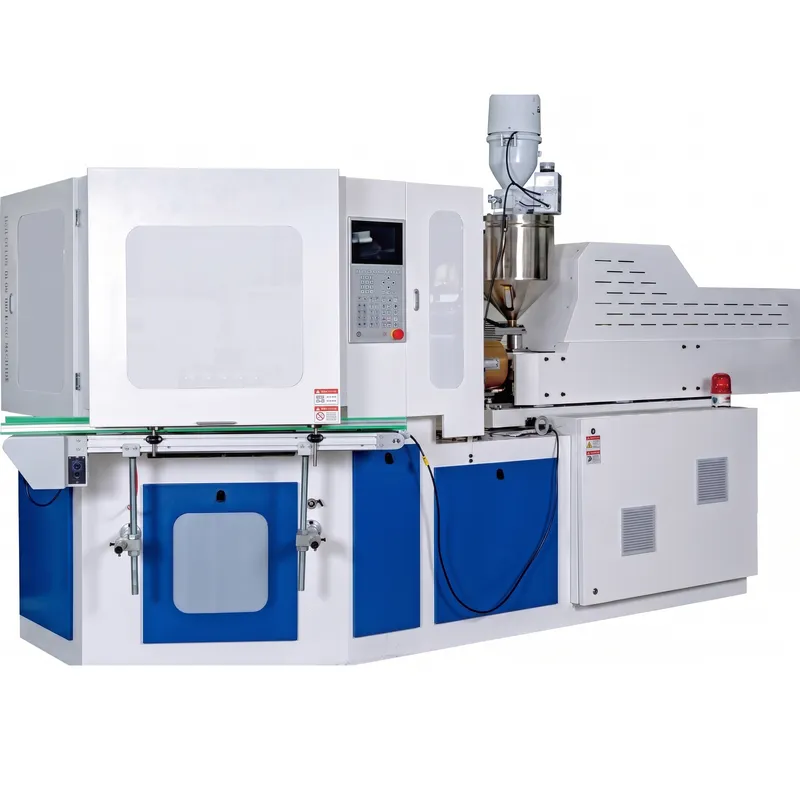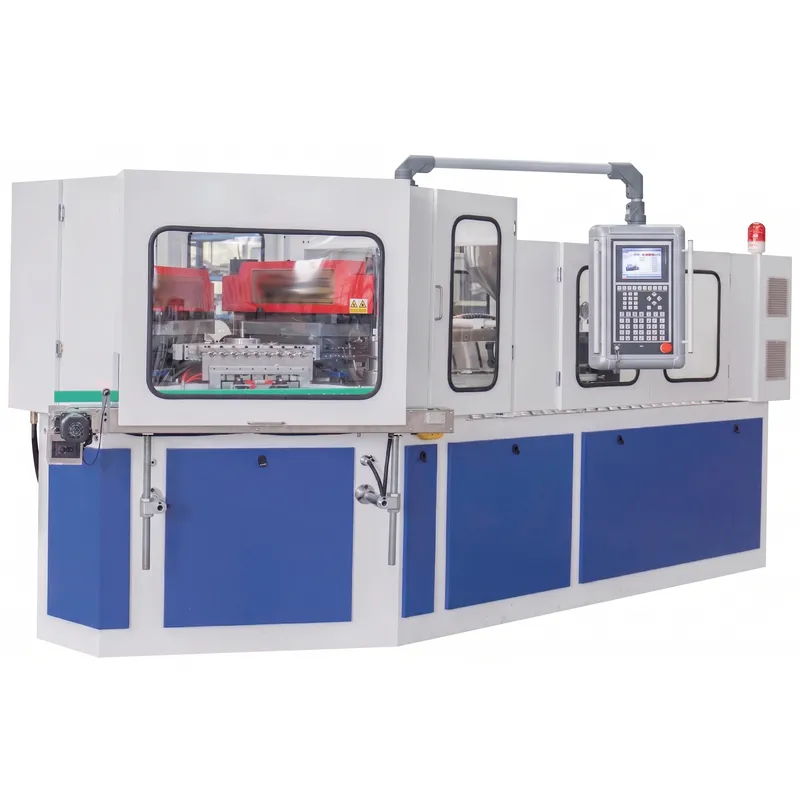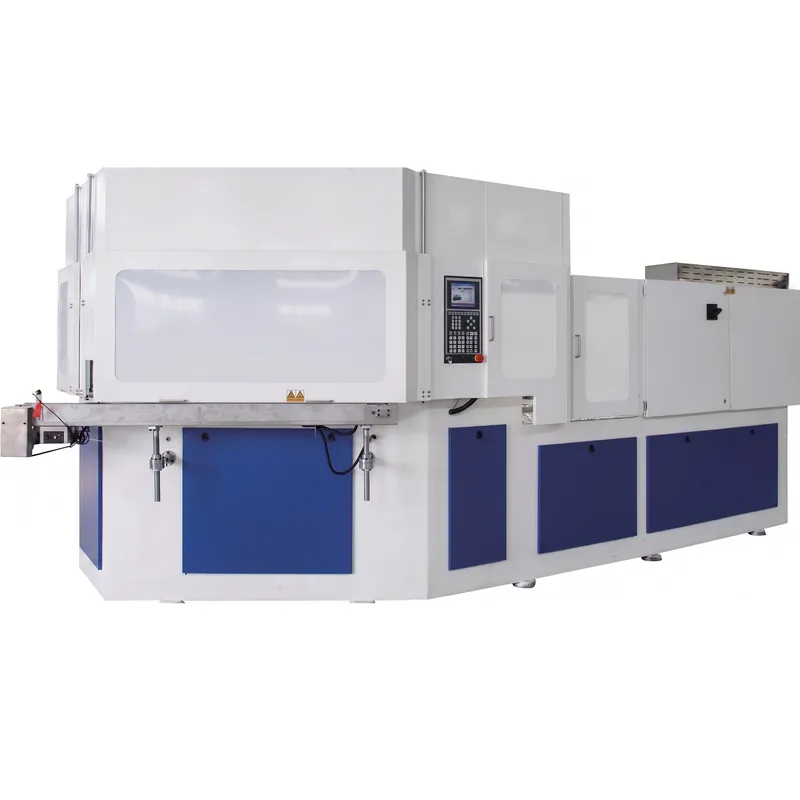
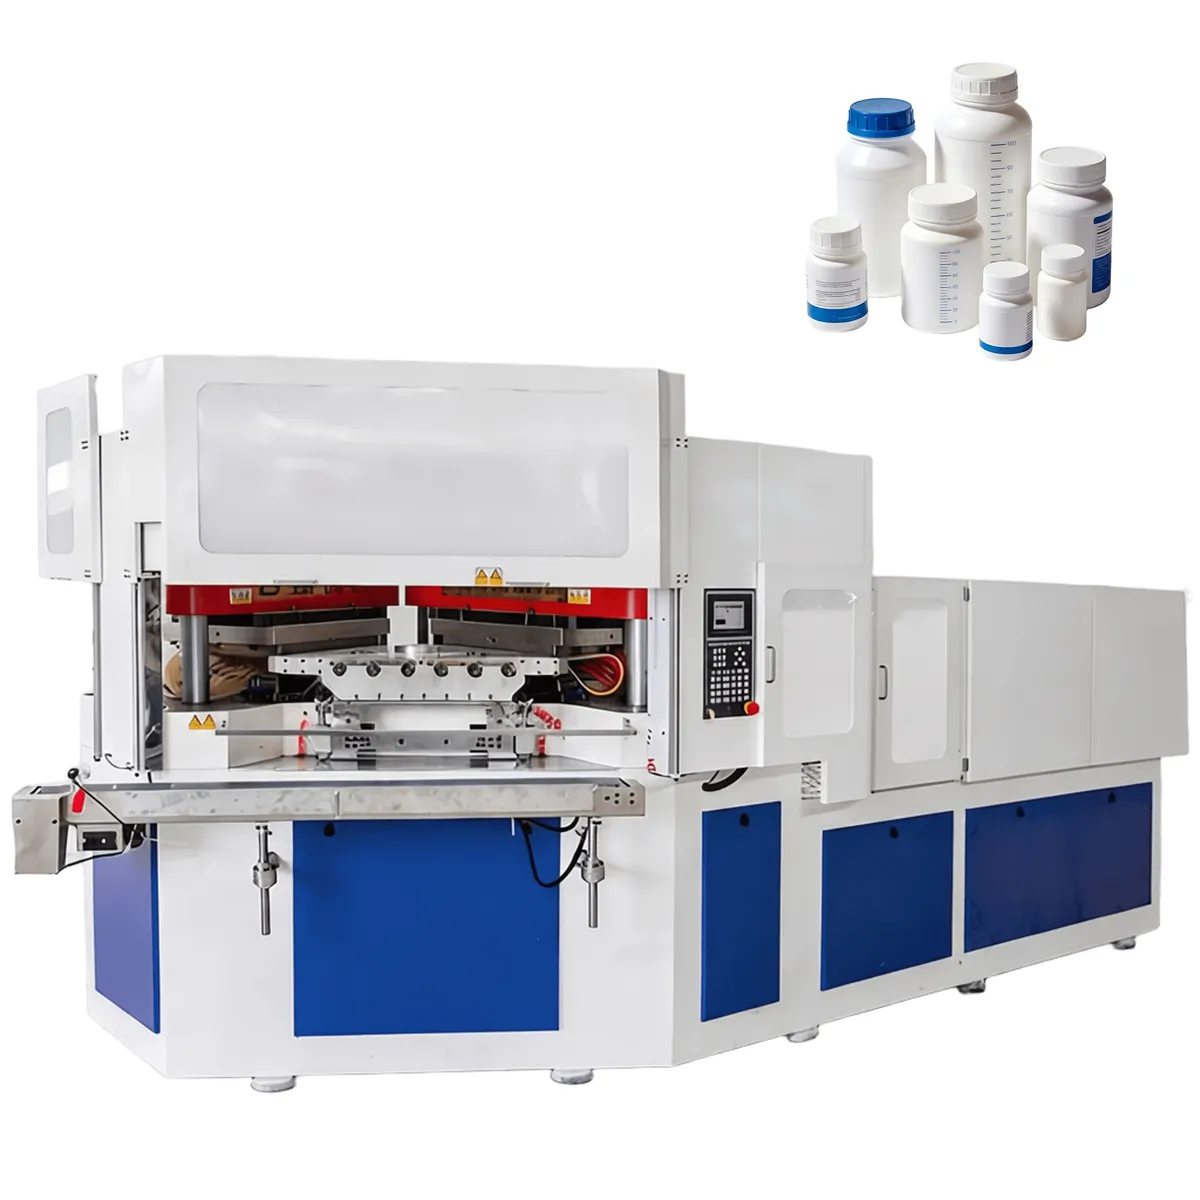
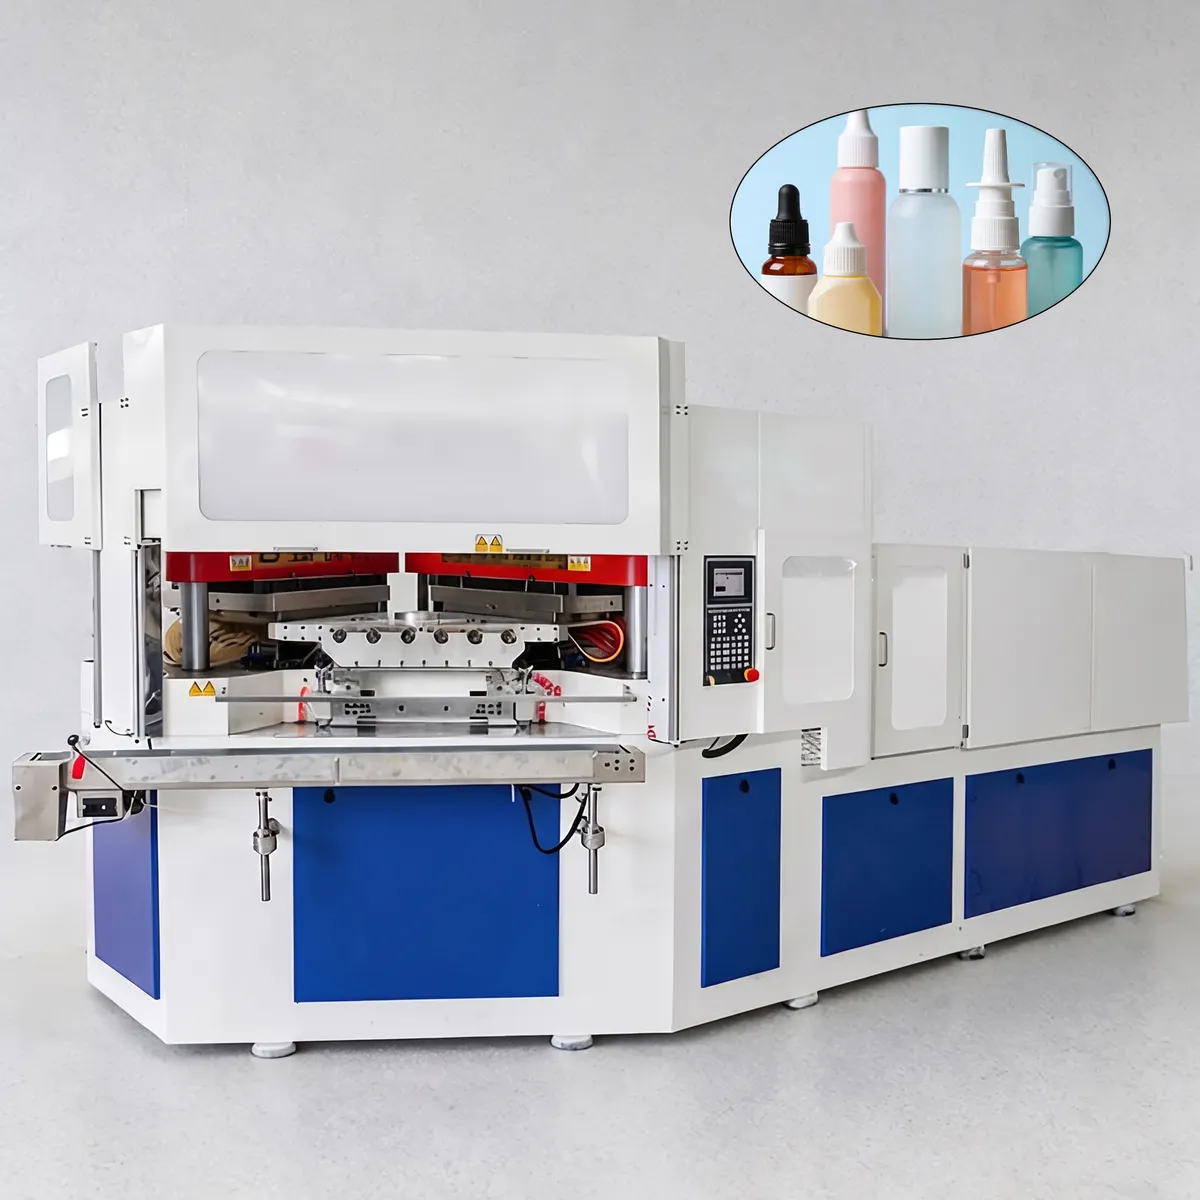
ZQ110 Spritzblasformmaschine (Europäisch)
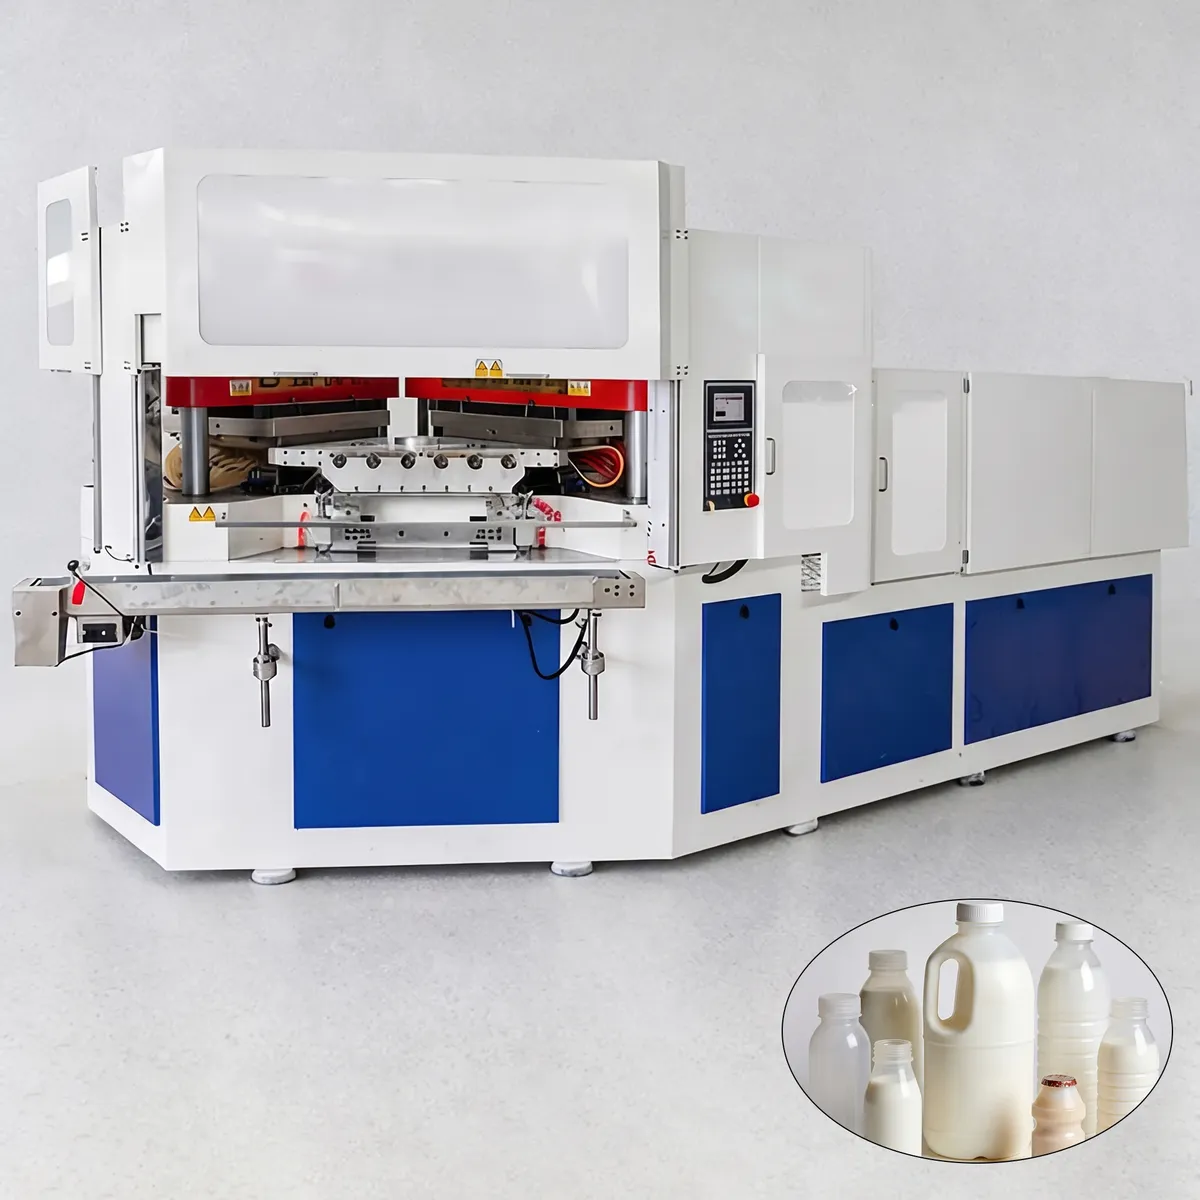
Die ZQ110 Spritzblasformmaschine ist in europäischer Bauweise gefertigt und bietet außergewöhnliche Dimensionsstabilität unter verschiedensten Produktionsbedingungen. Ihre Dämpfungskraft übertrifft die vergleichbarer Maschinen um 201 TP3T bis 301 TP3T und ermöglicht so die zuverlässige und stabile Verarbeitung einer breiten Materialpalette, darunter HDPE, PP, LDPE, PS und Spezialkunststoffe. Das serienmäßige Servo-Rotationssystem garantiert eine gleichmäßige und präzise Turmbewegung sowie eine intuitive Parametereinstellung und ist somit für Bediener aller Erfahrungsstufen geeignet.
ZQ110 Spritzblasformmaschine (Europäisch)
Die ZQ110 Spritzblasformmaschine, konstruiert in europäischer Bauweise, bietet außergewöhnliche Dimensionsstabilität unter verschiedensten Produktionsbedingungen. Ihre Dämpfungskraft übertrifft die vergleichbarer Maschinen um 201 TP3T bis 301 TP3T und ermöglicht so die zuverlässige und stabile Verarbeitung einer breiten Materialpalette, darunter HDPE, PP, LDPE, PS und Spezialkunststoffe. Das serienmäßige Servo-Rotationssystem garantiert eine gleichmäßige und präzise Bewegung des Revolvers sowie eine intuitive Parametereinstellung und ist somit für Bediener aller Erfahrungsstufen geeignet. Ob Sie pharmazeutische Verpackungen, Kosmetikflaschen oder Lebensmittelbehälter herstellen – die ZQ110 von IBM passt sich mit minimalen Rüstzeiten an und liefert Schicht für Schicht gleichbleibende Qualität.
Die einzigartige Druckschließkonstruktion arbeitet mit einem nicht-partizipativen Modus für den Boosterzylinder beim Öffnen und Schließen der Form. Diese intelligente Konstruktion ermöglicht Energieeinsparungen von 101 bis 201 Tonnen pro 100 Tonnen im Vergleich zu herkömmlichen hydraulischen IBM-Maschinen und gewährleistet gleichzeitig eine robuste Schließleistung über den gesamten Produktionszyklus. Die ZQ110 ist eine vollständig anpassbare Spritzblasformmaschine und eignet sich gleichermaßen für die Herstellung von pharmazeutischen Tablettenflaschen in großen Stückzahlen, präzise Kosmetikverpackungen mit Tropfverschluss, Handwaschmittelbehältern für den täglichen Gebrauch, Pestizidflaschen und Getränkeverpackungen. Dank ihrer von unten nach oben geführten Formkonstruktion ist sie frei von Schmierölkontamination und erfüllt somit die strengsten Hygieneanforderungen regulierter Branchen weltweit.
Formkavitation (zur Information)
| Ungefähres Volumen | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
| Max. Kavitation | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Technische Spezifikationen
| Artikel | Einheit | ZQ110 |
| InEinspritzsystem | ||
| Schraubendurchmesser | mm | 65 |
| Schraube L/D | % | 22:1 |
| Einspritzgewicht | G | 540 |
| Heizleistung | KW | 20 |
| Anzahl der Laufzonen | 5+N | |
| Injektionsschlag | mm | 200 |
| Spannsystem | ||
| Schließkraft der Einspritzung | KN | 1100 |
| Öffnungshub für die Injektion | mm | 140 |
| Klemmkraft des Blas | KN | 150 |
| Eröffnungsschlag zum Blasen | mm | 140 |
| Hubhöhe des Drehtisches | mm | 70 |
| Schimmel | ||
| Maximale Plattengröße (L x B) | mm | 1100x460 |
| Formdicke | mm | 280 |
| Durchmesser der Flasche | mm | 120 |
| Flaschenhöhe | mm | 220 |
| Geeignete Flaschenhöhe | mm | 1-2000 |
| Streifenstrich | mm | 260 |
| Hydrauliksystem | ||
| Hydraulischer Druck | Karte | 14 |
| Motorleistung | KW | 22+22 |
| Trockengang | S | 4 |
| Gesamtleistung | KW | 80 |
| Betriebsleistung | % | 52-70 |
| Andere | ||
| Mindestluftdruck der Druckluft | MPa | 0.7-1.2 |
| Druckluftkapazität | m³/min | 0.7 |
| Wasserdurchfluss | M³/h | 4 |
| Kühlwasserdruck | MPa | 0.3-0.4 |
| Abmessungen (Länge x Breite x Höhe) | M | 5x1,8x2,2 |
| Nettogewicht | Tonne | 15 |
Austauschbare Marke und Modell
| CMN | Klemmkraft | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
IBM Maschinenschraubendurchmesser
| CMN | Schraubendurchmesser | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
IBM Maschineneinspritzgewicht
| CMN | Einspritzgewicht | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
IBM Maschinen-Spritzgieß-Schließkraft
| CMN | Einspritzklemmkraft | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
IBM-Maschinenformgröße
| CMN | Formgröße | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
IBM Maschinengröße
| CMN | Formgröße (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Hinweis: Marken werden nur genannt, um Kunden bei der Produktauswahl zu helfen, nicht um die Produkte dieser Marken zu verkaufen.
Merkmale der ZQ110 Spritzblasformmaschine
1. Vollservoantrieb, kein Hydrauliköl
Die vollelektrische Spritzblasformmaschine ZQ110 nutzt für jede Bewegungsachse einen Servomotorantrieb und verzichtet somit vollständig auf Hydrauliköl. Dies führt zu einem saubereren Arbeitsbereich, einem geringeren Kontaminationsrisiko bei der Abfüllung von pharmazeutischen und lebensmittelkonformen Flaschen, deutlich reduziertem Wartungsaufwand aufgrund von Ölleckagen und einem niedrigeren Betriebsgeräuschpegel im Vergleich zu herkömmlichen hydraulischen IBM-Maschinen. Die Zykluszeit für 30-ml-Flaschen beträgt nur 8,2 Sekunden, was eine Tagesleistung von bis zu 115.000 Flaschen ermöglicht.
2. 30% Energieeinsparung bei hoher Leistung
Im Vergleich zu herkömmlichen hydraulischen Spritzblasformmaschinen reduziert die ZQ110 den Energieverbrauch um ca. 301 TP3T. Bei einem Verbrauch von 12 kWh pro Stunde für die Produktion von 30-ml-Flaschen erreicht die Maschine eine normale Tagesleistung von 105.000 Flaschen mit einer Spitzenkapazität von 115.000 Flaschen pro Tag. Die druckbeaufschlagte Schließkonstruktion mit ihrem nicht-partizipierenden Boosterzylinder reduziert den Stromverbrauch während der Öffnungs- und Schließzyklen zusätzlich und senkt somit direkt Ihre Stromkosten pro produzierter Einheit.
3. Absolutwertgeber-Servo für präzise Wiederholgenauigkeit
Das Servosystem ist mit Absolutwertgebern auf allen Bewegungsachsen ausgestattet und garantiert so höchste Wiederholgenauigkeit und Präzision über Millionen von Zyklen. Positionsdaten gehen auch nach einem Stromausfall nicht verloren, wodurch ein erneutes Referenzieren beim Neustart entfällt. Dies macht den ZQ110 zu einem zuverlässigen Spitzenprodukt. Spritzblasformmaschine Die erste Wahl für pharmazeutische Verpackungslinien, bei denen Maßgenauigkeit und Dichtheitsgarantie unabdingbare Anforderungen an die Konformität darstellen.
4. Einstellbare Klemmkraft von 40 bis 80 Tonnen
Eine spezielle Druckschließvorrichtung ermöglicht eine einstellbare Schließkraft von 40 bis 80 Tonnen. Dadurch kann die ZQ110 ohne Maschinenumrüstung an unterschiedlichste Flaschengrößen, Wandstärken und Kunststoffarten angepasst werden. Diese Flexibilität macht sie zur idealen, kundenspezifischen Spritzblasformmaschine für Anwendungen von kleinen 10-ml-Pharmazeutikafläschchen bis hin zu 1.000-ml-Konsumentenflaschen aus Materialien wie HDPE, PP, LDPE und transparentem PS.
5. Ölfreies Bottom-Up-Design für hygienische Einhaltung der Hygienevorschriften
Die von unten nach oben verlaufende Formkonstruktion gewährleistet, dass während des gesamten Produktionsprozesses kein Schmieröl mit dem Formhohlraum oder den fertigen Flaschen in Berührung kommt. Dies ist eine Grundvoraussetzung für PET-Spritzblasformanlagen, die in der Pharma-, Medizin-, Lebensmittel- und Kosmetikindustrie für hochwertige Verpackungen eingesetzt werden. Die ZQ110 erfüllt die strengsten internationalen Hygienestandards für die Reinraum-konforme Flaschenproduktion, ohne dass zusätzliche Schutzmaßnahmen im Formbereich erforderlich sind.
6. Automatisierungsbereit mit vollständiger Downstream-Integration
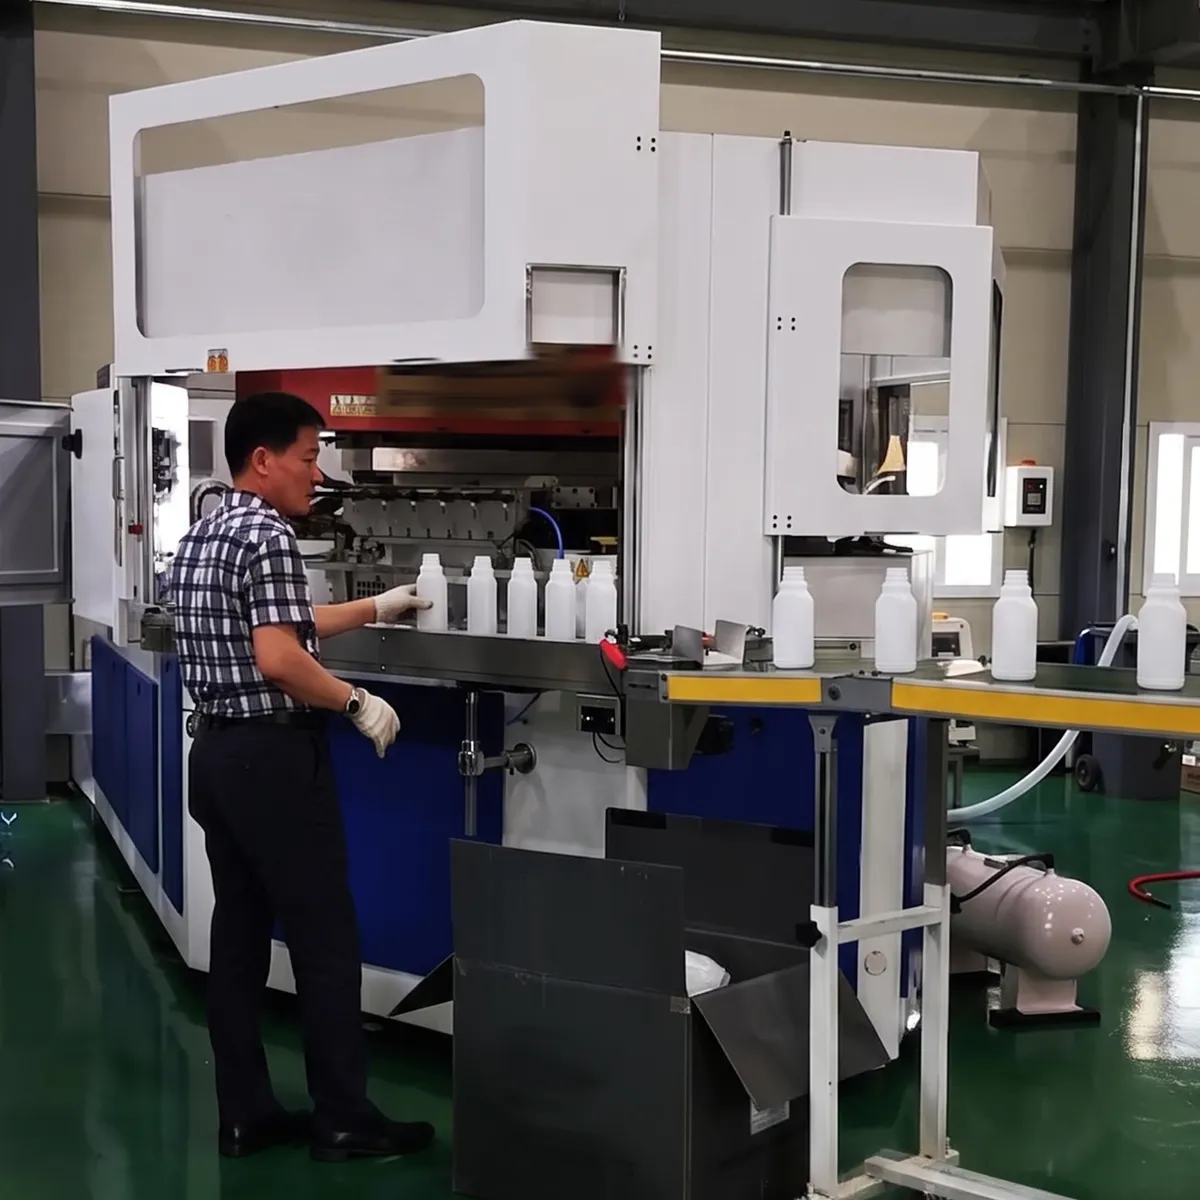
Der Auslauf der ZQ110 ist vollständig kompatibel mit Sichtprüfsystemen, Seitendichtigkeitsprüfern, Etikettiermaschinen und automatischen Verpackungsanlagen. Dadurch eignet sie sich ideal als vollwertige Ein-Schritt-Spritzblasformmaschine für den unbeaufsichtigten 24-Stunden-Betrieb. Das integrierte Detektionssystem erkennt Fremdkörper, unzureichendes Füllmaterial und unebene Flaschenböden, sortiert fehlerhafte Einheiten automatisch aus und gewährleistet so eine gleichbleibende Produktionsqualität ohne ständige Bedienerüberwachung.
Working Principle
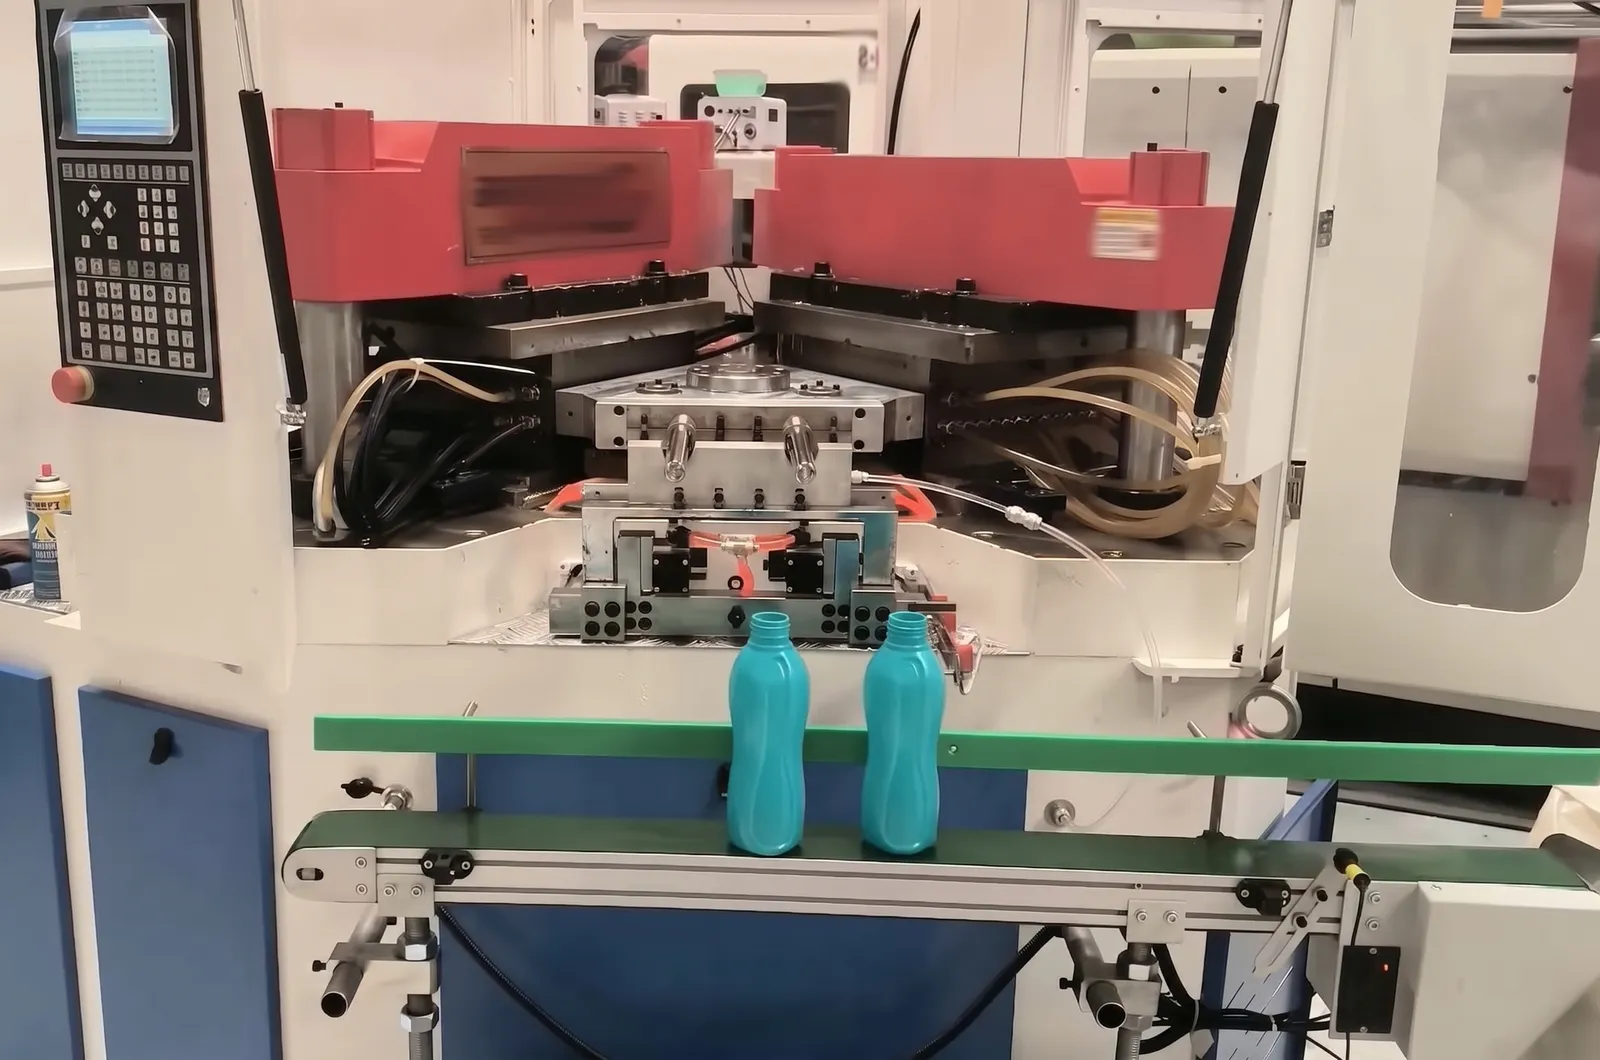
Die IBM Spritzblasformmaschine ZQ110 arbeitet mit einem synchronisierten Drei-Stationen-Rotationszyklus, der gleichzeitig drei Flaschenchargen verarbeitet und so den Durchsatz maximiert und die Leerlaufzeiten minimiert.
Schritt 1. Vorformlingsinjektion
Geschmolzenes Kunststoffharz wird unter kontrolliertem Druck um einen Präzisionskernstab im Inneren des Spritzgießformhohlraums eingespritzt. Die Flaschenhalsgeometrie inklusive aller Gewindemerkmale wird an dieser Station mit hoher Genauigkeit geformt. Zylindertemperatur, Einspritzgeschwindigkeit, Nachdruck und Kühlzeit sind für jeden Harztyp individuell programmierbar. Sobald der Vorformling die Zieltemperatur erreicht hat und der Hals vollständig erstarrt ist, öffnet sich die Form und der Kernstab mit dem daran befestigten Vorformling wird mittels des servogesteuerten Drehtisches zur Blasstation vorgeschoben.
Schritt 2. Blasformen
An der Blasstation schließt sich die Blasform um den auf dem Kernstab verbliebenen Vorformling. Druckluft mit einem Druck von 0,7 bis 1,2 MPa, die durch den Dorn zugeführt wird, bläst den noch warmen Vorformling nach außen, bis der Kunststoff die Innenfläche des Blasformhohlraums berührt und sich ihr präzise anpasst. Flaschenform, Wandstärkenverteilung und Bodengeometrie werden durch die Konstruktion der Blasform sowie die Parameter für Blasdruck und -zeit bestimmt. Nach kontrollierter Abkühlung in der Form behält die fertige Flasche ihre endgültige Form. Anschließend öffnet sich die Blasform, und der Tisch fährt zur Abstreifstation.
Schritt 3. Abstreifen und Auswerfen
An der Abstreifstation werden die vollständig abgekühlten und geformten Flaschen mit einem Abstreifhub von 260 mm automatisch von den Kaltkernstäben ausgeworfen. Da die Halsgeometrie im ersten Schritt durch Einspritzen und der Flaschenkörper ohne Abklemmen geformt wurde, entstehen in dieser Phase keine Grate oder Verschnittreste. Die fertigen Flaschen gelangen direkt auf das Austragsband zur Weiterverarbeitung mit Inspektions-, Dichtheitsprüfungs-, Etikettier- und Verpackungsanlagen. Die drei Stationen arbeiten perfekt synchronisiert, sodass Einspritzen, Blasen und Abstreifen gleichzeitig erfolgen und die Zykluszeit von 8,2 Sekunden für 30-ml-Flaschen erreicht wird.
Anwendungsbereiche von Spritzblasformmaschinen
1. Pharmazeutische Flaschen
Die pharmazeutische Verpackung stellt die anspruchsvollste Anwendung von IBM dar. Tablettenflaschen, Sirupflaschen, Augentropfenfläschchen und Nasenspraybehälter erfordern 100%-dichte Gewinde, kontaminationsfreie Produktion und chargenübergreifende Maßgenauigkeit gemäß den regulatorischen Vorgaben. Der ölfreie Formraum, das absolute Encoder-Servosystem und die Bottom-Up-Konstruktion der ZQ110 machen sie zu einer bewährten Lösung für GMP-konforme pharmazeutische Flaschenproduktionslinien weltweit.
2. Chemikalienflaschen
Die ZQ110 produziert Chemikalienflaschen aus HDPE und PP, die beständig gegen Lösungsmittel und Druck sein müssen. Präzise Wandstärkenkontrolle und ein vollständig abgedichtetes Halsgewinde sind für diese Anwendung unerlässlich. Die Maschine verarbeitet Flaschenvolumina von 100 ml bis 1.000 ml mit bis zu 12 Kavitäten bei 100 ml und unterstützt so leistungsstarke Chemikalienverpackungslinien mit minimalem Abfall und gleichbleibender Gewichtskontrolle.
3. Kosmetikflaschen
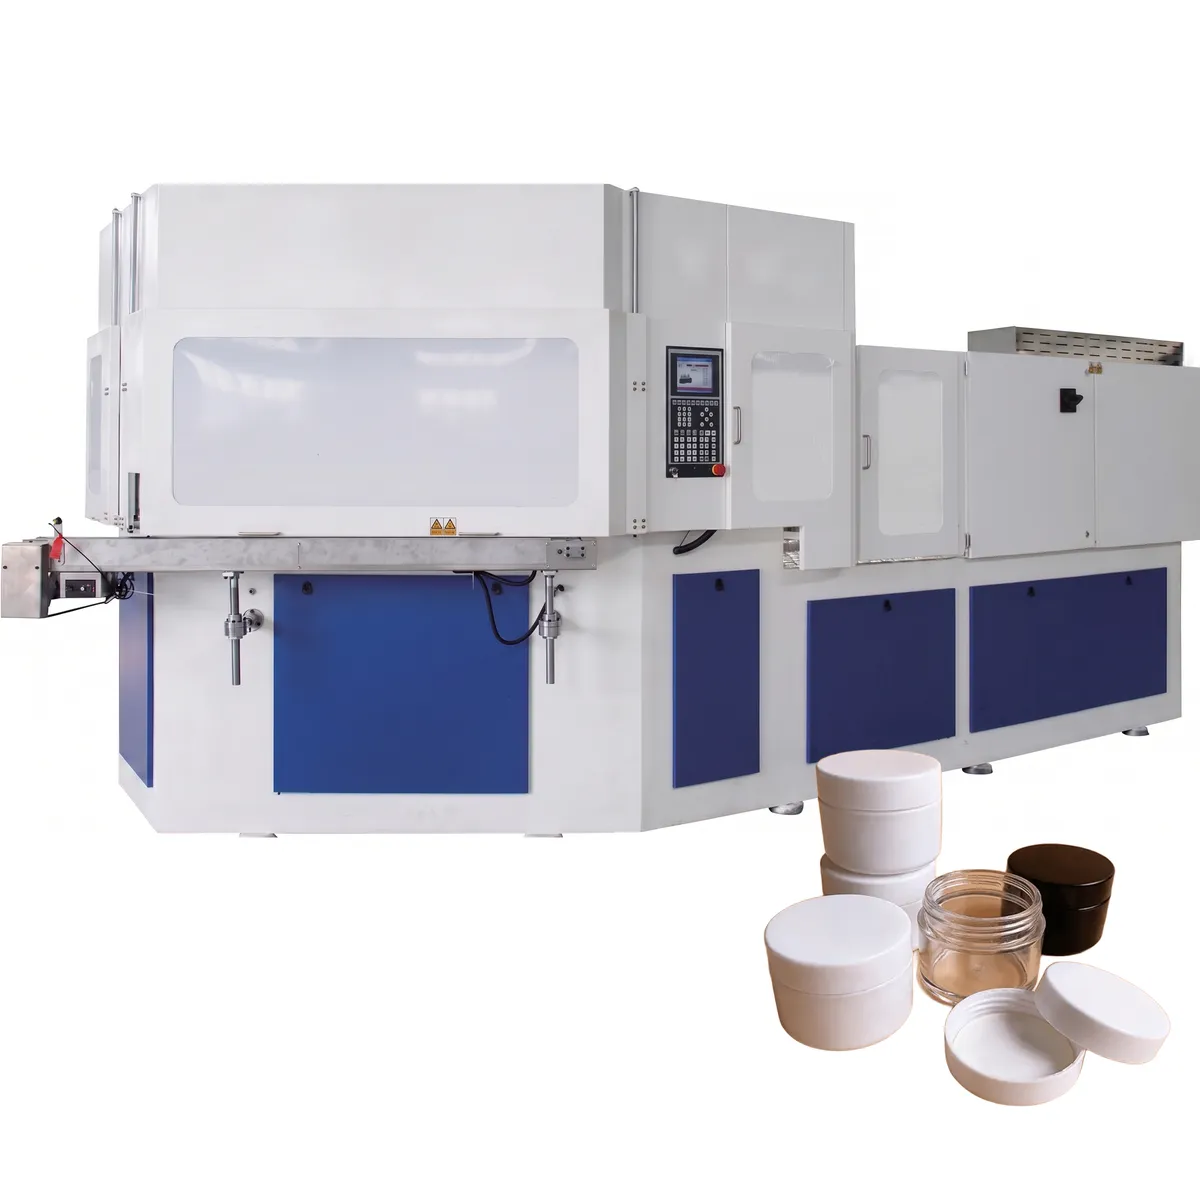
Kosmetikverpackungen erfordern eine erstklassige Oberflächenbeschaffenheit, präzise Maßtoleranzen und die Verarbeitung transparenter oder hochglänzender Kunststoffe wie PS und PCTG. Die servogesteuerte Spritzgießmaschine ZQ110 gewährleistet eine gleichbleibende Wandstärke und Oberflächenklarheit bei kleinen 10-ml- und 30-ml-Fläschchen und ist damit ein direkter Ersatz für die AOKI-Spritzblasformmaschine für Marken, die Kosmetikflaschen in europäischer Qualität zu wettbewerbsfähigen Preisen benötigen.
4. Getränkeflaschen
Für Getränkehersteller, die Kleinflaschen für Milchsäurebakteriengetränke, funktionelle Getränke und Molkereiprodukte aus PS oder HDPE verwenden, bietet die ZQ110 bis zu 18 Kavitäten à 30 ml und bis zu 20 Kavitäten à 10 ml. Mit einer Tagesleistung von 105.000 Flaschen und einer Spitzenleistung von 115.000 Flaschen erfüllt sie die Anforderungen von Abfüllanlagen mit hohem Durchsatz. Die ölfreie Produktionsumgebung gewährleistet die Einhaltung der Lebensmittelsicherheitsstandards.
5. Babyflaschen
Die Herstellung von Babyflaschen erfordert höchste Hygienestandards. Polypropylen (PP) ist aufgrund seiner Hitzebeständigkeit und Lebensmittelkonformität das am häufigsten verwendete Material. Die ZQ110 verarbeitet PP-Babyflaschen mit präziser Wandstärke, vollständig geschlossenem Mund und ohne Grate an Öffnung und Boden. So wird sichergestellt, dass jede fertige Flasche die internationalen Sicherheitsstandards für Säuglingsprodukte erfüllt – ohne Nachbearbeitung oder Inspektion.
6. Flaschen mit Handwäsche
Abfüllanlagen für Körperpflege- und Handwaschmittelflaschen benötigen typischerweise 250-ml- bis 500-ml-Behälter aus HDPE oder LDPE mit pumpenfertigem Gewinde. Die ZQ110 verarbeitet 5 bis 6 Kavitäten à 500 ml und bietet damit ein optimales Verhältnis von Kavitätenanzahl und Produktivität für die Verpackung von Körperpflegeprodukten in mittleren Mengen. Dank der einstellbaren Schließkraft und des schnellen Werkzeugwechsels können Hersteller von Körperpflegeverpackungen mit minimalen Ausfallzeiten zwischen verschiedenen Flaschenvarianten wechseln.
7. Babyflaschen
Für Saucenflaschen, Gewürzbehälter, Honiggläser und Flaschen für Nahrungsergänzungsmittel werden Harze benötigt, die chemisch mit Lebensmitteln kompatibel sind und ausreichende Barriereeigenschaften aufweisen. Die ZQ110 verarbeitet HDPE-, PP- und PS-Lebensmittelflaschen mit präziser Gewindegeometrie für Originalitätsverschlüsse und kindersichere Verschlüsse. Das Bottom-Up-Design schließt das Risiko einer Ölkontamination aus und erfüllt die Vorschriften für Lebensmittelkontaktmaterialien in der Europäischen Union, Nordamerika und anderen Märkten.
8. Pestizidflaschen
Flaschen für Pestizide und Agrochemikalien müssen aggressiven Chemikalien standhalten und einen sicheren kindersicheren oder manipulationssicheren Verschluss gewährleisten. HDPE ist der Standardkunststoff für diese anspruchsvolle Anwendung. Die Einspritzschließkraft der ZQ110 von 1.100 kN sorgt für die vollständige Füllung der Hohlräume und die Vermeidung von Einfallstellen bei dickwandigen Pestizidflaschen-Rohlingen. Gleichzeitig verhindert das abgedichtete Gewinde 100% das Auslaufen während Lagerung und Transport gemäß den Vorschriften für Agrochemikalien.
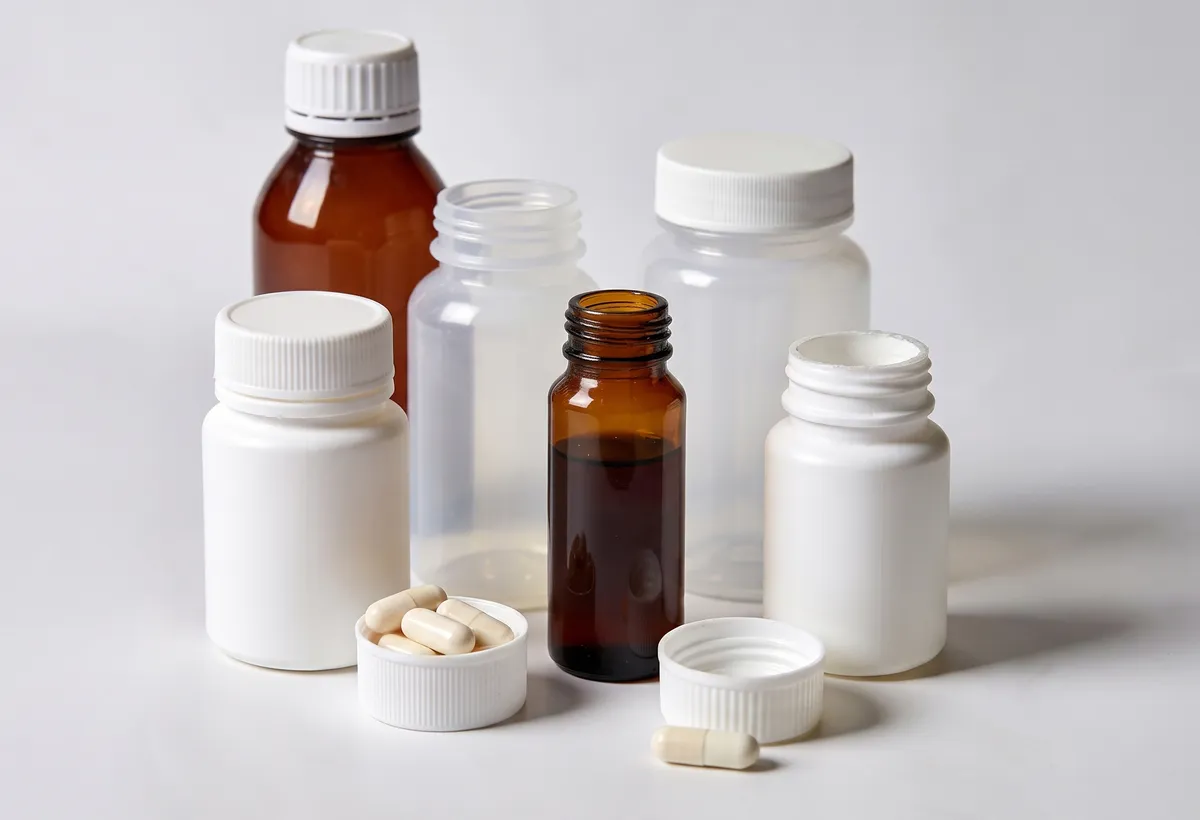 | 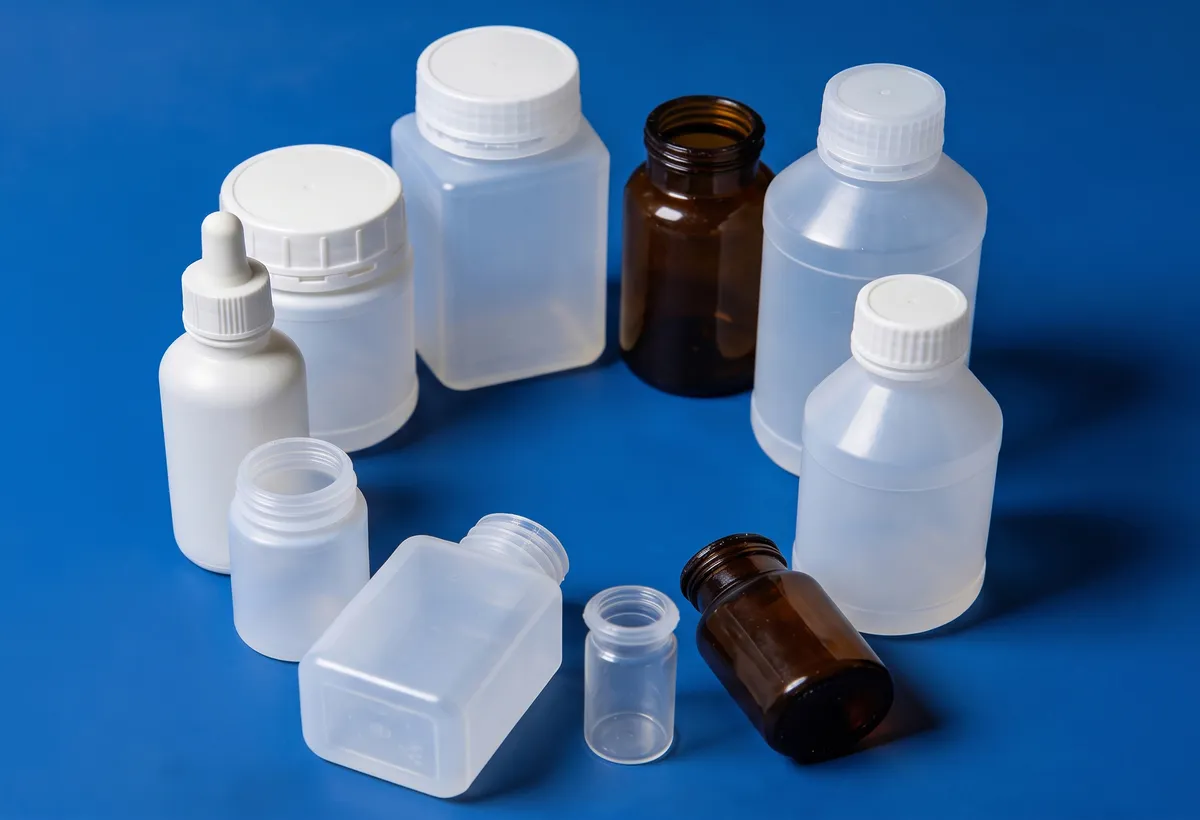 |
| Pharmazeutische Flasche | Chemikalienflasche |
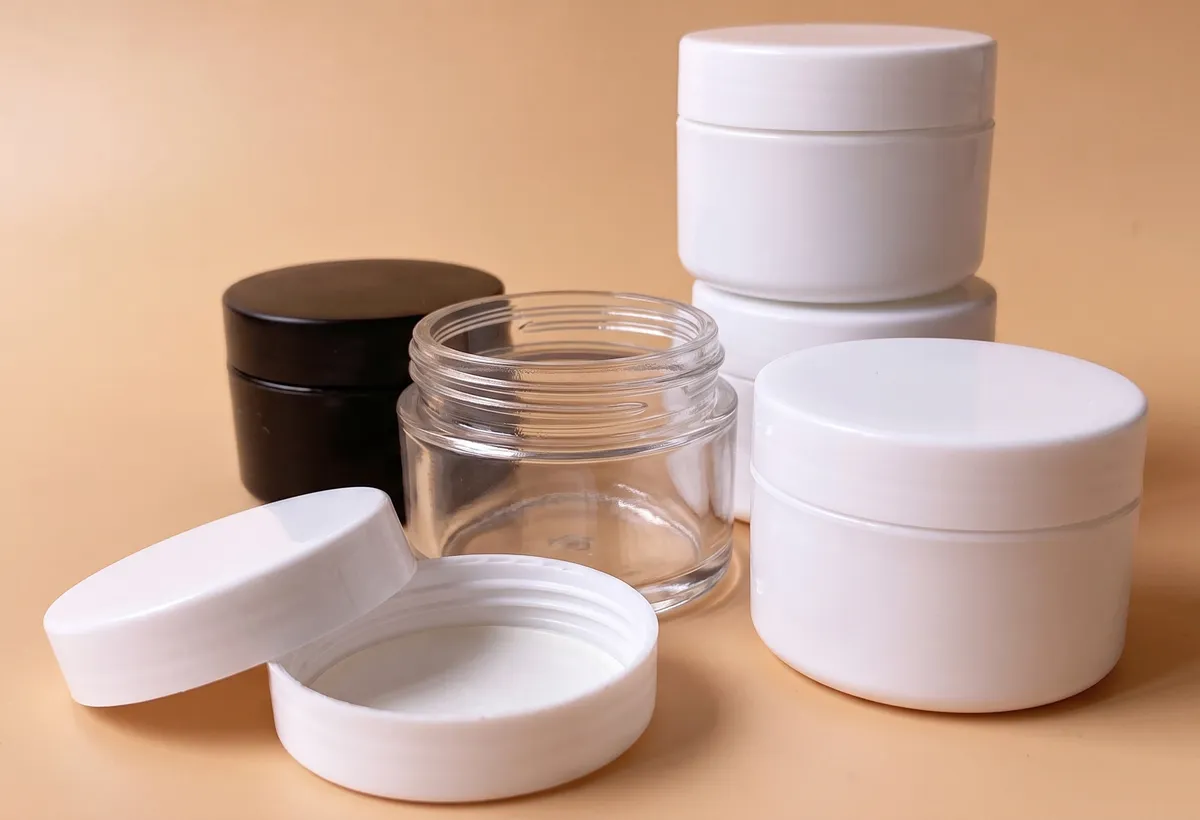 | 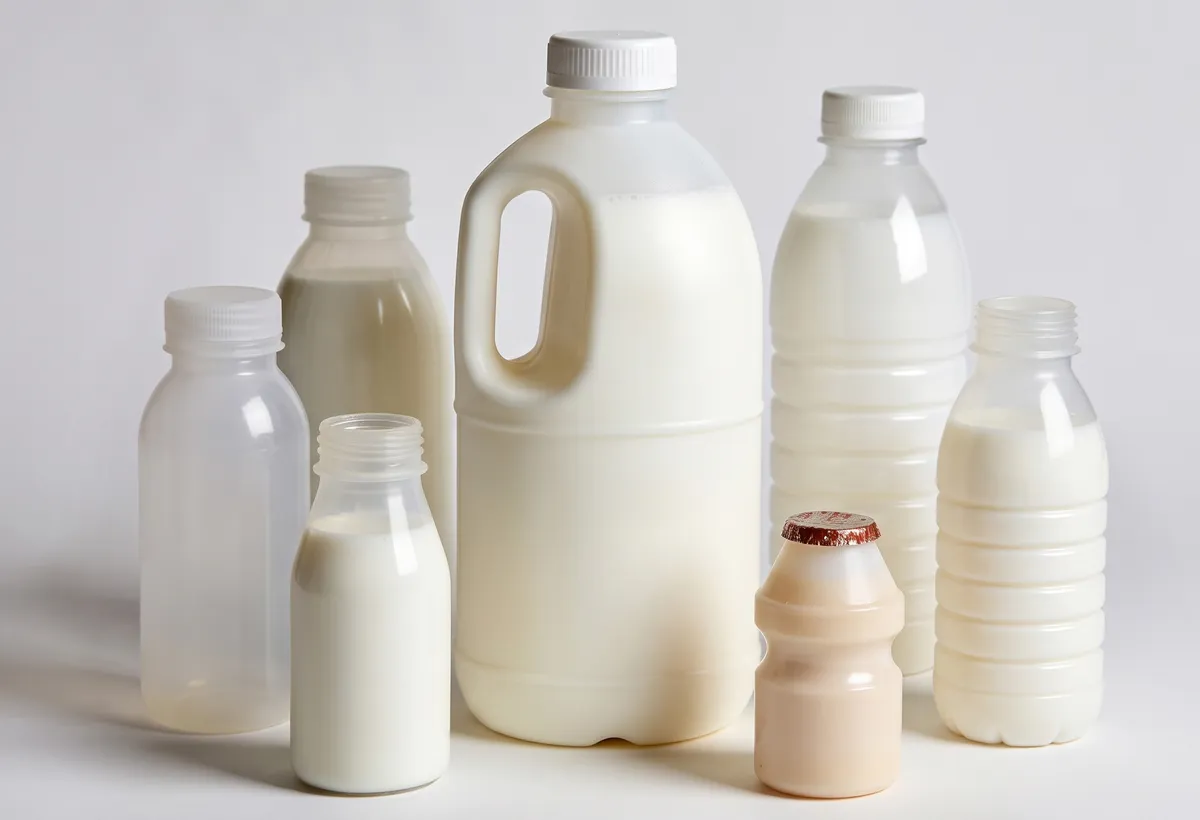 |
| Kosmetikflasche | Nahrungsflasche |
ZQ110 IBM Maschinenteilstruktur
1. Gerät zur Herstellung der Stammlösung und zur Injektion
Die Materialaufbereitungseinheit besteht aus Trichter, Schnecke, Zylinder und Antriebssystem. Die Schnecke mit 65 mm Durchmesser und einem Längen-Durchmesser-Verhältnis von 22:1 plastifiziert das Harzgranulat gleichmäßig und fördert 540 g Schussmasse pro Zyklus. Die fünf plus N Heizzonen im Zylinder gewährleisten präzise Temperaturprofile für jeden Harztyp. Die elektrische Zylindereinspritzung sorgt für überlegene Einspritzstabilität und reduziert den Wartungsaufwand im Vergleich zu hydraulischen Einspritzzylindern deutlich.
2. Heißkanalsystem
Das optimierte Heißkanalsystem verteilt den geschmolzenen Kunststoff gleichmäßig und mit minimalen Temperaturschwankungen auf alle Kavitäten. Dadurch werden Gewichts- und Wandstärkenabweichungen zwischen den Kavitäten minimiert und sichergestellt, dass jede Flasche in einem Mehrkavitätenwerkzeug die gleichen Maßvorgaben erfüllt. Ein gut konstruiertes Heißkanalsystem ist für den Betrieb von Spritzblasformmaschinen mit hoher Kavitätenanzahl unerlässlich, da die Gewichtsverteilung zwischen den Kavitäten die Gesamtqualität der Produktion bestimmt.
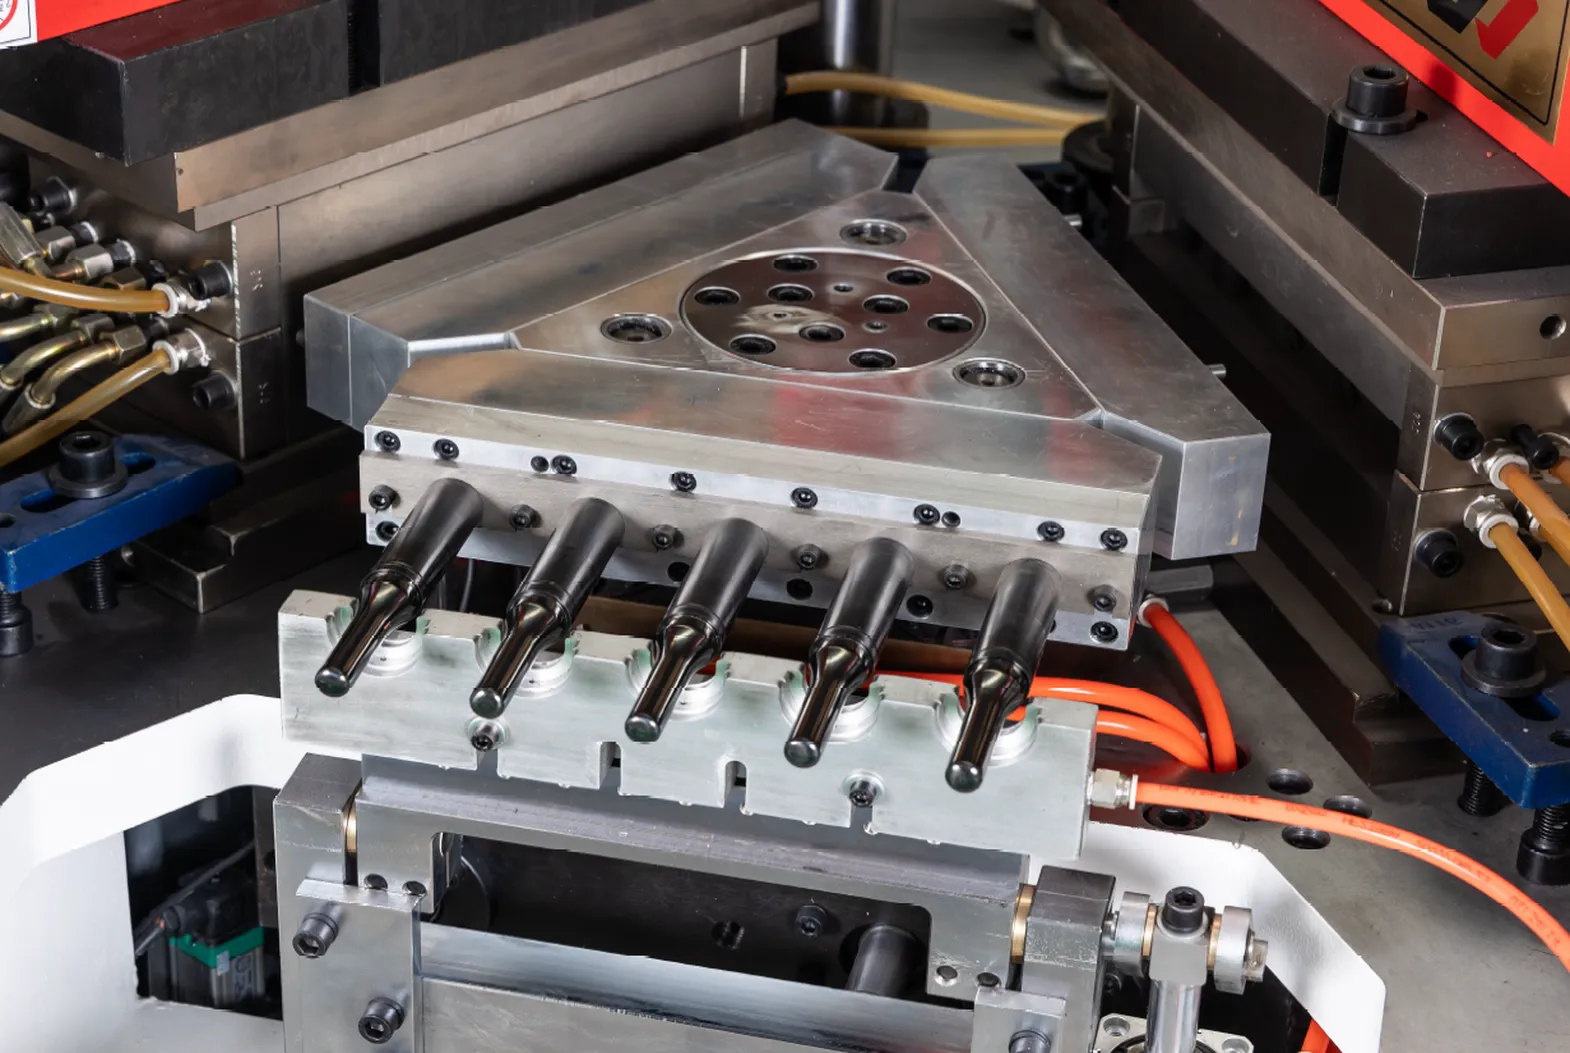
3. Kernstab
Der Kernstab ist die zentrale Präzisionskomponente jeder IBM-Maschine. Er formt die innere Geometrie des Vorformlings beim Einspritzen, transportiert ihn während der Indexierung zur Blasstation und versorgt ihn über den Dornkanal mit Blasluft. Die spezielle Kernstabkonstruktion der ZQ110 ist auf schnelle Formgebungszyklen und hervorragende Kernkühlung ausgelegt und gewährleistet so, dass die Vorformlingstemperatur vor Erreichen der Blasstation optimal für das Blasformen ist.
4. Flaschenvorformling
Die Flaschenvorform ist das Zwischenprodukt, das an der Spritzgießstation geformt wird. Im Gegensatz zu Streckblasform-Vorformlingen, die separat hergestellt werden, wird die IBM-Vorform in einer einzigen Maschine geformt und geblasen, ohne den Kernstab zu verlassen. Dadurch entfällt die Energie für das Wiedererwärmen der Vorform, die Materialhandhabung wird vereinfacht und Verunreinigungen werden vermieden. Die Geometrie der Vorform bestimmt die endgültige Wandstärkenverteilung der Flasche und muss in Abstimmung mit dem Blasformwerkzeug so ausgelegt sein, dass die angestrebten Gewichts- und Aussehensvorgaben erreicht werden.
5. Spritzguss
Die Spritzgussform der ZQ110 wird aus importiertem S136-Stahl oder 4Cr13-Edelstahl gefertigt. Beide Werkstoffe wurden aufgrund ihrer hohen Härte, Korrosionsbeständigkeit und langen Lebensdauer ausgewählt. Die speziell entwickelten Kavitäts- und Halsabschnitte mit ihren optimierten Ölkanälen lassen sich einfach austauschen und gewährleisten so stabile Rohlingsabmessungen und eine gleichmäßige Temperaturverteilung. Die Form bestimmt die Gewindegeometrie des Halses, die an dieser Station mit einer Genauigkeit von 100% ohne Nachbearbeitung hergestellt wird.
6. Einspritzstation
An der Einspritzstation wird die plastifizierte Schmelze um die Kernstäbe in die geschlossene Spritzgießform eingespritzt. Die Schließkraft der ZQ110 von 1.100 kN gewährleistet, dass selbst dickwandige und hochviskose Harzvorformlinge vollständig gefüllt und gratfrei geformt werden. Der Einspritzhub von 200 mm ermöglicht die Verarbeitung einer Vielzahl von Vorformlinglängen und bietet somit Flexibilität für hohe Flaschen mit einer Höhe von bis zu 220 mm.
7. Blasstation
An der Blasstation schließt sich die Blasform mit einer Schließkraft von 150 kN um den Vorformling. Druckluft, die durch den Kernstab mit dem eingestellten Druck und Zeitintervall zugeführt wird, bläst den warmen Vorformling nach außen gegen die Formwand. Der Öffnungshub der Blasstation von 140 mm ermöglicht es der Blasform, Flaschen mit einem Durchmesser von bis zu 120 mm beim Öffnen sauber zu bearbeiten. Blaszeit, Luftdruck und Kühlzeit sind für jede Formkonfiguration individuell programmierbare Parameter, die in der Steuerung gespeichert werden.
8. Blasformen
Die Blasform bestimmt die endgültige Außenform, die Schultergeometrie, die Geometrie des Etikettenfelds und das Bodendesign der fertigen Flasche. Die maximale Plattengröße von 1.100 mm × 460 mm ermöglicht den Einsatz großer Mehrkavitäten-Blasformplatten für die Produktion mit hoher Kavitätenzahl. Blasformen für die ZQ110 können für Flaschen mit einem Volumen von 1 ml bis 2.000 ml konstruiert werden. Dies bietet Verpackungsdesignern große Flexibilität bei der Wahl des Behälterformats, ohne dass für jede Produktreihe eine andere Maschinenklasse erforderlich ist.
9. Strippingstation
Die Abstreifstation bildet den letzten Schritt jedes Zyklus. Mit einem Abstreifhub von 260 mm werden die fertigen und vollständig abgekühlten Flaschen mechanisch von den Kernstangen getrennt und berührungslos auf das Auslaufband transportiert, sodass keine Spuren auf der Flaschenoberfläche entstehen. Da IBM keinen Grat am Flaschenhals oder -boden erzeugt, ist kein Nachbearbeiten erforderlich. Die Abstreifstation dient außerdem als Integrationspunkt für die Sichtprüfung und Dichtigkeitsprüfung, die der ZQ110 standardmäßig unterstützt.
Spritzblasformen vs. Extrusionsblasformen
Spritzblasformen wird üblicherweise für präzise kleine Flaschen gewählt, Extrusionsblasformen hingegen für größere Hohlbehälter. Beide Verfahren erzeugen Hohlbehälter aus Kunststoff, jedoch auf völlig unterschiedliche Weise. Beim Spritzblasformen wird ein spritzgegossener Vorformling verwendet, beim Extrusionsblasformen ein extrudierter Vorformling. Im britischen Englisch wird der Vergleich der Verfahren oft als „Injection Blow Moulding vs. Extrusion Blow Moulding“ formuliert. Dieser Unterschied beeinflusst die Präzision des Flaschenhalses, die Wandstärkenkontrolle, den Verschnitt, die Formstruktur, das Materialverhalten, die Zyklusstabilität und die Art der Flaschen, die mit den jeweiligen Verfahren effizient hergestellt werden können.
Spritzblasformen (IBM)
- Injektion: Geschmolzener Kunststoff wird um einen Kernstab eingespritzt, um eine präzise Vorform und einen präzisen Halsabschluss zu erzeugen.
- Blasen: Die Vorform wird zur Blasstation transportiert und im Inneren der Flaschenform aufgeblasen.
- Strippen: Die fertige Flasche wird ohne Grate entnommen.
Extrusionsblasformen (EBM)
- Extrusion: Geschmolzener Kunststoff wird als hohles Rohr, der sogenannte Vorformling, nach unten extrudiert.
- Klemmung: Die Form schließt sich um den Vorformling und klemmt überschüssiges Material ab.
- Blasen und Trimmen: Die Luft bildet sich in der Flasche, der Grat muss nach dem Abkühlen entfernt werden.
IBM steuert den Flaschenhals durch Spritzguss. EBM formt die Flasche aus einem Vorformling und erzeugt normalerweise Verschnitt.
| Wählen Sie das Spritzblasformen, wenn Sie Folgendes benötigen: | Wählen Sie das Extrusionsblasformen, wenn Sie Folgendes benötigen: |
|
|
IBM vs. EBM Prozessunterschiede
| Merkmal / Faktor | Spritzblasformen (IBM) | Extrusionsblasformen (EBM) |
|---|---|---|
| Ausgangsform | Spritzgegossene Vorform | Extrudiertes Vorgelatine |
| Präzision des Halses | Extrem hoch; der Hals ist spritzgegossen vorgeformt. | Standard; abhängig von Formschließung, Beschnitt und Halskalibrierung |
| Schrott / Abfallmaterial | Kein Flash und sehr geringer Prozessabfall | Erzeugt Blitzlicht, das gekürzt und wiederverwendet werden muss. |
| Optimale Behältergröße | Kleine bis mittelgroße Präzisionsflaschen | Mittelgroße bis große Hohlbehälter |
| Anfängliche Formkosten | Höhere Vorabinvestitionen für Präzisionswerkzeuge und Kernstangen | Geringere anfängliche Formkosten für viele große Hohlbehälter |
| Beste Anwendungen | Pharmazeutische Tablettenfläschchen, Augenpipetten, Kosmetika, Laborbehälter | Große Milchkannen, Waschmittelfässer, Benzinkanister, komplizierte Griffe |
| Qualitätspriorität | Maßgenauigkeit, saubere Produktion und Dichtungszuverlässigkeit | Größenflexibilität, Produktionsleistung und Wirtschaftlichkeit des Containervolumens |
Gängige Flaschenanwendungen für IBM und EBM
| Anwendung | Bessere Passform | Warum es wichtig ist |
|---|---|---|
| Pharmazeutische Pillenflaschen | Spritzblasformen | Präzise Halsbearbeitung, saubere Produktion und stabile Abdichtung sind in der Regel wichtiger als niedrige Werkzeugkosten. Siehe den Leitfaden zur Herstellung von Tablettenflaschen. Speziell für medizinische und pharmazeutische Verpackungen lesen Sie den Vergleich der entsprechenden Verpackungsverfahren. |
| Augentropfer- und Nasensprayflaschen | Spritzblasformen | Kleindosierverpackungen erfordern eine präzise Halsgeometrie und gleichbleibende Abmessungen. Pharmazeutische Augentropferlösungen prüfen. |
| Kosmetiktiegel und kleine Fläschchen für den täglichen Gebrauch | Spritzblasformen | Oberflächengüte, Maßgenauigkeit und reduzierter Verschnitt verbessern die Produktqualität. Entdecken Sie die Einsatzmöglichkeiten von Maschinen für Kosmetikflaschen. |
| Benzinkanister, Fässer und große Behälter | Extrusionsblasformen | Große Volumina und flexible Hohlformen eignen sich in der Regel besser für EBM-Anlagen. |
| Große industrielle Hohlteile | Extrusionsblasformen | EBM kann auch größere Vorformlinge und breitere Produktformen verarbeiten, allerdings ist hierfür ein Nachbearbeiten erforderlich. |
Verwendete Rohstoffe bei IBM vs. EBM
Beide Verfahren sind mit gängigen Verpackungskunststoffen kompatibel, die Materialwahl sollte jedoch stets im Hinblick auf Flaschengeometrie, Dichtungsanforderungen, regulatorische Vorgaben und Produktionsstabilität geprüft werden.
Materialien wie HDPE, PP, LDPE, PET und PVC werden beim Spritzblasformen und Extrusionsblasformen verwendet. HDPE und PP sind gängige Werkstoffe für präzise IBM-Verpackungen. Das Extrusionsblasformen findet breite Anwendung bei HDPE-, LDPE- und größeren Industriebehältern.
Kompatible Rohstoffe
Die Spritzblasformmaschine ZQ110 verarbeitet eine breite Palette thermoplastischer Kunststoffe. Zu den am häufigsten verwendeten Materialien bei IBM gehören HDPE, LDPE, PP und PS, die jeweils aufgrund ihrer spezifischen Eigenschaften für unterschiedliche Produkttypen ausgewählt werden.
HDPE (Polyethylen hoher Dichte)
HDPE ist das am häufigsten verwendete Harz in der IBM-Produktion und die Standardwahl für Waschmittel-, Wasser- und Chemikalienbehälter sowie für pharmazeutische Verpackungen. Seine hervorragende Chemikalienbeständigkeit, Dimensionsstabilität und Schlagfestigkeit machen es zur ersten Wahl für Hersteller und Käufer von Spritzblasformmaschinen in regulierten Branchen. Die ZQ110 verarbeitet HDPE mit gleichmäßiger Schmelzeflusskontrolle dank des Fünf-Zonen-Zylindertemperatursystems.
LDPE (Polyethylen niedriger Dichte)
LDPE ist flexibler als HDPE und bietet eine gute Transparenz, wodurch es sich als bevorzugtes Material für Quetschflaschen, flexible Dosierbehälter und Tropfverpackungen eignet. Die elektrische Zylinderinjektionseinheit des ZQ110 liefert selbst bei der relativ niedrigen Schmelzviskosität von LDPE einen stabilen Injektionsdruck und gewährleistet so ein gleichmäßiges Vorformlingsgewicht und eine gleichmäßige Wandstärkenverteilung in allen Kavitäten von Werkzeugkonfigurationen mit hoher Kavitätenzahl.
LLDPE (Lineares Polyethylen niedriger Dichte)
LLDPE bietet eine Kombination aus Flexibilität und Robustheit und eignet sich daher ideal für Verpackungsanwendungen, die sowohl strukturelle Integrität als auch Durchstoß- und Stoßfestigkeit erfordern. LLDPE wird für Industriebehälter, Verpackungsfolien und Spezialflaschen verwendet und auf der ZQ110 mit der gleichen servogesteuerten Spritzgießstabilität wie HDPE und LDPE verarbeitet. Zylindertemperaturen und Gegendruck werden entsprechend der jeweiligen Spezifikation eingestellt.
PP (Polypropylen)
PP ist aufgrund seiner hervorragenden Hitzebeständigkeit, chemischen Inertheit und der Einhaltung der FDA/EU-Richtlinien für Lebensmittelkontakt das bevorzugte Material für Lebensmittelbehälter, Pharmaverpackungen und Babyflaschen. Auf der ZQ110 wird PP mit präziser Schmelztemperaturkontrolle verarbeitet, um Zersetzung zu verhindern und die Transparenz bei klaren PP-Typen zu erhalten. Die höhere Verarbeitungstemperatur von PP erfordert das Fünf-Zonen-Zylindersystem, um das für eine gleichbleibende Preform-Qualität notwendige stabile Temperaturprofil zu gewährleisten.
HIPS (Hochschlagfestes Polystyrol)
HIPS ist robust und schlagfest und eignet sich daher für Produkte, die beim Transport, der Handhabung oder der Verwendung durch den Verbraucher widerstandsfähig sein müssen. Es wird für Spielzeugverpackungen, Behälter für Haushaltsgeräte und einige Kosmetikverpackungen eingesetzt und auf der ZQ110 mit kontrollierter Einspritzgeschwindigkeit verarbeitet, um Strahlbildung und Oberflächenfehler zu vermeiden. Das maximale Schussgewicht der Maschine von 540 g berücksichtigt die etwas geringere Schmelzdichte von HIPS im Vergleich zu Polyolefinharzen.
PS (Polystyrol)
Polystyrol (PS) und hochtransparentes PS (HIPS, kristallklare Qualitäten) werden häufig für Getränkeflaschen mit Milchsäurebakterien, Molkereiverpackungen und Kosmetikbehälter eingesetzt, wo höchste optische Klarheit oberste Priorität hat. Die ZQ110 ist eine bewährte Plattform für die PS-Flaschenproduktion auf asiatischen Märkten und validiert für Milchsäurebakterien-Flaschenlinien mit einer Ausstoßleistung von bis zu 20 Kavitäten à 10 ml. PS erfordert eine sorgfältige Temperaturkontrolle im Zylinder, um Zersetzung und Vergilbung zu vermeiden. Das Mehrzonensystem gewährleistet dies effektiv.
Häufige Fehlersuche bei Spritzblasformmaschinen
1. Ungleichmäßige Wandstärke
Ungleichmäßige Wandstärken in fertigen Flaschen werden typischerweise durch Temperaturungleichgewichte im Heißkanalsystem, falsche Gegendruckeinstellungen oder eine verschlissene Kernstaboberfläche verursacht. Prüfen Sie zunächst, ob alle Temperaturen in den Heißkanalzonen innerhalb der Spezifikationen liegen und stabil sind. Überprüfen Sie die Konzentrizität des Kernstabs, indem Sie die Wandstärke der Vorformlinge in verschiedenen Ausrichtungen messen. Passen Sie den Gegendruck schrittweise an, um eine optimale Schmelzhomogenität zu erreichen. Tritt das Problem in mehreren Kavitäten weiterhin auf, prüfen Sie den Heißkanalverteiler auf Durchflussbehinderungen oder Wärmeverluste.
2. Flaschen, die den Dichtigkeitstest nicht bestehen
Undichte Flaschen deuten in der Regel entweder auf eine unvollständige Gewindebildung am Flaschenhals im Spritzgießbereich oder auf einen Defekt an der Dichtfläche hin. Prüfen Sie das Werkzeug für den Flaschenhals auf Verschleiß, Harzablagerungen oder Beschädigungen des Gewindeprofils. Stellen Sie sicher, dass Spritzdruck und Nachdruckzeit für eine vollständige Füllung des Formhohlraums im Halsbereich ausreichen. Prüfen Sie, ob der verwendete Verschluss dem für die Form vorgegebenen Gewindestandard entspricht. Reinigen Sie die Trennebene der Spritzgießform und die Auflageflächen des Flaschenhalseinsatzes, um Grat zu entfernen, der die Gewindegeometrie verformen könnte.
3. Gewichtsunterschiede zwischen den Kavitäten
Abweichungen im Grammgewicht zwischen den Kavitäten deuten auf ein Problem mit dem Heißkanal-Durchfluss hin. Wiegen Sie die Auslässe der einzelnen Kavitäten separat, um festzustellen, welche Kavitäten zu viel oder zu wenig Material liefern. Passen Sie die entsprechenden Heizzonen des Heißkanals schrittweise an, um den Materialfluss zu den betroffenen Kavitäten hin oder von ihnen weg zu lenken. Falls eine Temperaturanpassung allein das Problem nicht behebt, konsultieren Sie das Heißkanal-Durchflussdiagramm des Werkzeugherstellers, um festzustellen, ob eine Anpassung der Durchflussbegrenzung im Verteilerkanal erforderlich ist.
4. Oberflächenfehler der Flasche
Oberflächenfehler wie Streifen, Trübungen oder eine orangenhautartige Textur an fertigen Flaschen können durch den Feuchtigkeitsgehalt des Harzes, eine zu niedrige oder zu hohe Schmelztemperatur, unzureichende Formkühlung oder eine zu kurze Blasluftzufuhr verursacht werden. Hygroskopische Harze wie PS und ABS müssen vor der Weiterverarbeitung stets auf den vom Hersteller empfohlenen Feuchtigkeitsgehalt getrocknet werden. Überprüfen Sie die Zylindertemperaturprofile anhand des Harzdatenblatts. Erhöhen Sie den Kühlwasserdurchfluss der Form, wenn die Oberflächentemperatur beim Auswerfen zu hoch ist. Passen Sie die Blasluftverzögerung in kleinen Schritten an, um die optimale Vorformlingtemperatur an der Blasstation zu ermitteln.
5. Servo-Alarm oder Positionierungsfehler
Positionsalarme der Servosteuerung an der ZQ110 treten typischerweise nach einer mechanischen Blockierung, einem Stromausfall oder einem Fehler im Encoderkabel auf. Da die Maschine Absolutwertgeber verwendet, bleiben die Positionsdaten nach einem Neustart erhalten, wodurch Referenzierungsfehler vermieden werden. Prüfen Sie, ob sich physische Hindernisse im Verfahrweg des Drehtisches befinden, vergewissern Sie sich, dass die Encoderkabel fest angeschlossen sind, und prüfen Sie die Anzeige des Servoantriebs auf einen spezifischen Fehlercode. Die meisten Positionsalarme lassen sich beheben, indem Sie den Fehler über die Steuerungsschnittstelle löschen und einen Testlauf mit niedriger Drehzahl durchführen, um die freie mechanische Bewegung zu überprüfen, bevor Sie zur Produktionsgeschwindigkeit zurückkehren.
6. Unvollständige Flaschenbildung an der Blasstation
Unvollständiges Blasformen, bei dem die Flasche die Blasformwand nicht vollständig berührt, wird üblicherweise durch unzureichenden Blasluftdruck, eine zu kurze Blaszeit, eine zu niedrige Vorformlingtemperatur beim Eintreffen an der Blasstation oder eine verschlissene Blasluftdichtung am Kernstab verursacht. Überprüfen Sie zunächst den Druckluftversorgungsdruck am Maschineneinlass; dieser muss im Bereich von 0,7 bis 1,2 MPa liegen. Erhöhen Sie die Blaszeit in der Steuerung und reduzieren Sie die Drehzahl des Drehtisches leicht, um eine bessere Wärmespeicherung im Vorformling zwischen Einspritzen und Blasformen zu ermöglichen. Überprüfen und ersetzen Sie die Blasluftdichtungen am Kernstab, falls ein Durchblasen oder Druckverlust festgestellt wird.
Wie man die richtige IBM-Maschine auswählt
Ermitteln Sie Ihren Flaschenvolumenbereich
Die ZQ110 ist für Flaschen von 1 ml bis 2.000 ml optimiert und erreicht eine maximale Kavitation von 20 Kavitäten bei 10 ml und 3 bis 4 Kavitäten bei 1.000 ml. Wenn Sie hauptsächlich Präzisionsflaschen mit kleinem Volumen unter 250 ml produzieren, bietet die ZQ110 die optimale Balance zwischen Kavitation, Schließkraft und Ausstoßrate. Für Flaschen mit überwiegend über 500 ml oder für Volumina, die eine sehr hohe Kavitation von über 20 bei kleinen Flaschengrößen erfordern, besprechen Sie bitte kundenspezifische Werkzeugoptionen mit dem technischen Team von CMN.
Passen Sie die Maschine an Ihre angestrebte Tagesleistung an.
Die ZQ110 produziert 105.000 bis 115.000 Flaschen pro Tag mit 30 ml Inhalt und 18 Kavitäten. Für höhere Tagesleistungen kann die Maschine auf 20 Kavitäten bei 10 ml Inhalt für kleinere Produktionsmengen aufgerüstet werden. Berechnen Sie Ihre benötigte Tagesleistung anhand der Abfüllgeschwindigkeit und des Schichtplans. Nutzen Sie anschließend die Kavitäten-Referenztabelle, um die optimale Kavitätenanzahl für Ihre spezifische Flaschengröße zu ermitteln. So vermeiden Sie eine Überdimensionierung der Werkzeuginvestitionen und stellen gleichzeitig die Produktionskapazität sicher.
Harzkompatibilität prüfen
Die ZQ110 verarbeitet HDPE, LDPE, LLDPE, PP, PS, HIPS, transparentes PS, PCTG, ABS, EVA und umweltfreundliche Kunststoffe auf Maisbasis. Bitte prüfen Sie vor dem Kauf, ob Ihr gewünschter Kunststofftyp abgedeckt ist, und senden Sie das Datenblatt des Kunststoffs zur Validierung der Verarbeitungsparameter an das technische Team von CMN. Einige Spezialkunststoffe wie PCTG und bestimmte PS-Typen weisen enge Verarbeitungsfenster auf. Hier sind Vorversuche empfehlenswert, um die Zylindertemperaturprofile und die Einspritzgeschwindigkeitsrampen für die von Ihnen gewählte Maschinenkonfiguration zu optimieren.
Branchenkonformitätsanforderungen bewerten
Pharmazeutische und Lebensmittelverpackungslinien unterliegen regulatorischen Rahmenbedingungen wie GMP, FDA, der EU-Lebensmittelkontaktverordnung und länderspezifischen Verpackungsstandards. Der ölfreie Formbereich und das Reinraumdesign der ZQ110 eignen sich hervorragend für diese regulierten Umgebungen. Bitte klären Sie jedoch mit Ihrem Compliance-Team, welche spezifischen Maschinenmerkmale in Ihrem Gerätequalifizierungspaket (IQ/OQ/PQ) dokumentiert werden müssen, und fordern Sie die entsprechende technische Dokumentation von CMN Transmission an, bevor Sie Ihre Bestellung aufgeben.
Automatisierungsintegrationsanforderungen berücksichtigen
Wenn Ihre Produktionslinie einen unbeaufsichtigten Betrieb mit Sichtprüfung, Dichtheitsprüfung, Etikettierung oder automatischer Verpackung erfordert, ist der Förderbandauslauf der ZQ110 für die direkte Integration in diese nachgelagerten Systeme ausgelegt. Besprechen Sie Ihre Anforderungen an die Automatisierungsplanung mit CMN Transmission bereits in der Projektplanungsphase. So können die elektrische Schnittstelle der Maschine sowie Höhe und Geschwindigkeit des Förderbandauslaufs optimal auf Ihre gewählten Prüf- und Verpackungsanlagen abgestimmt werden, wodurch kostspielige Nachrüstungen vor Ort nach der Lieferung vermieden werden.
Warum sollten Sie sich für die Spritzblasformmaschinen von CMN entscheiden?
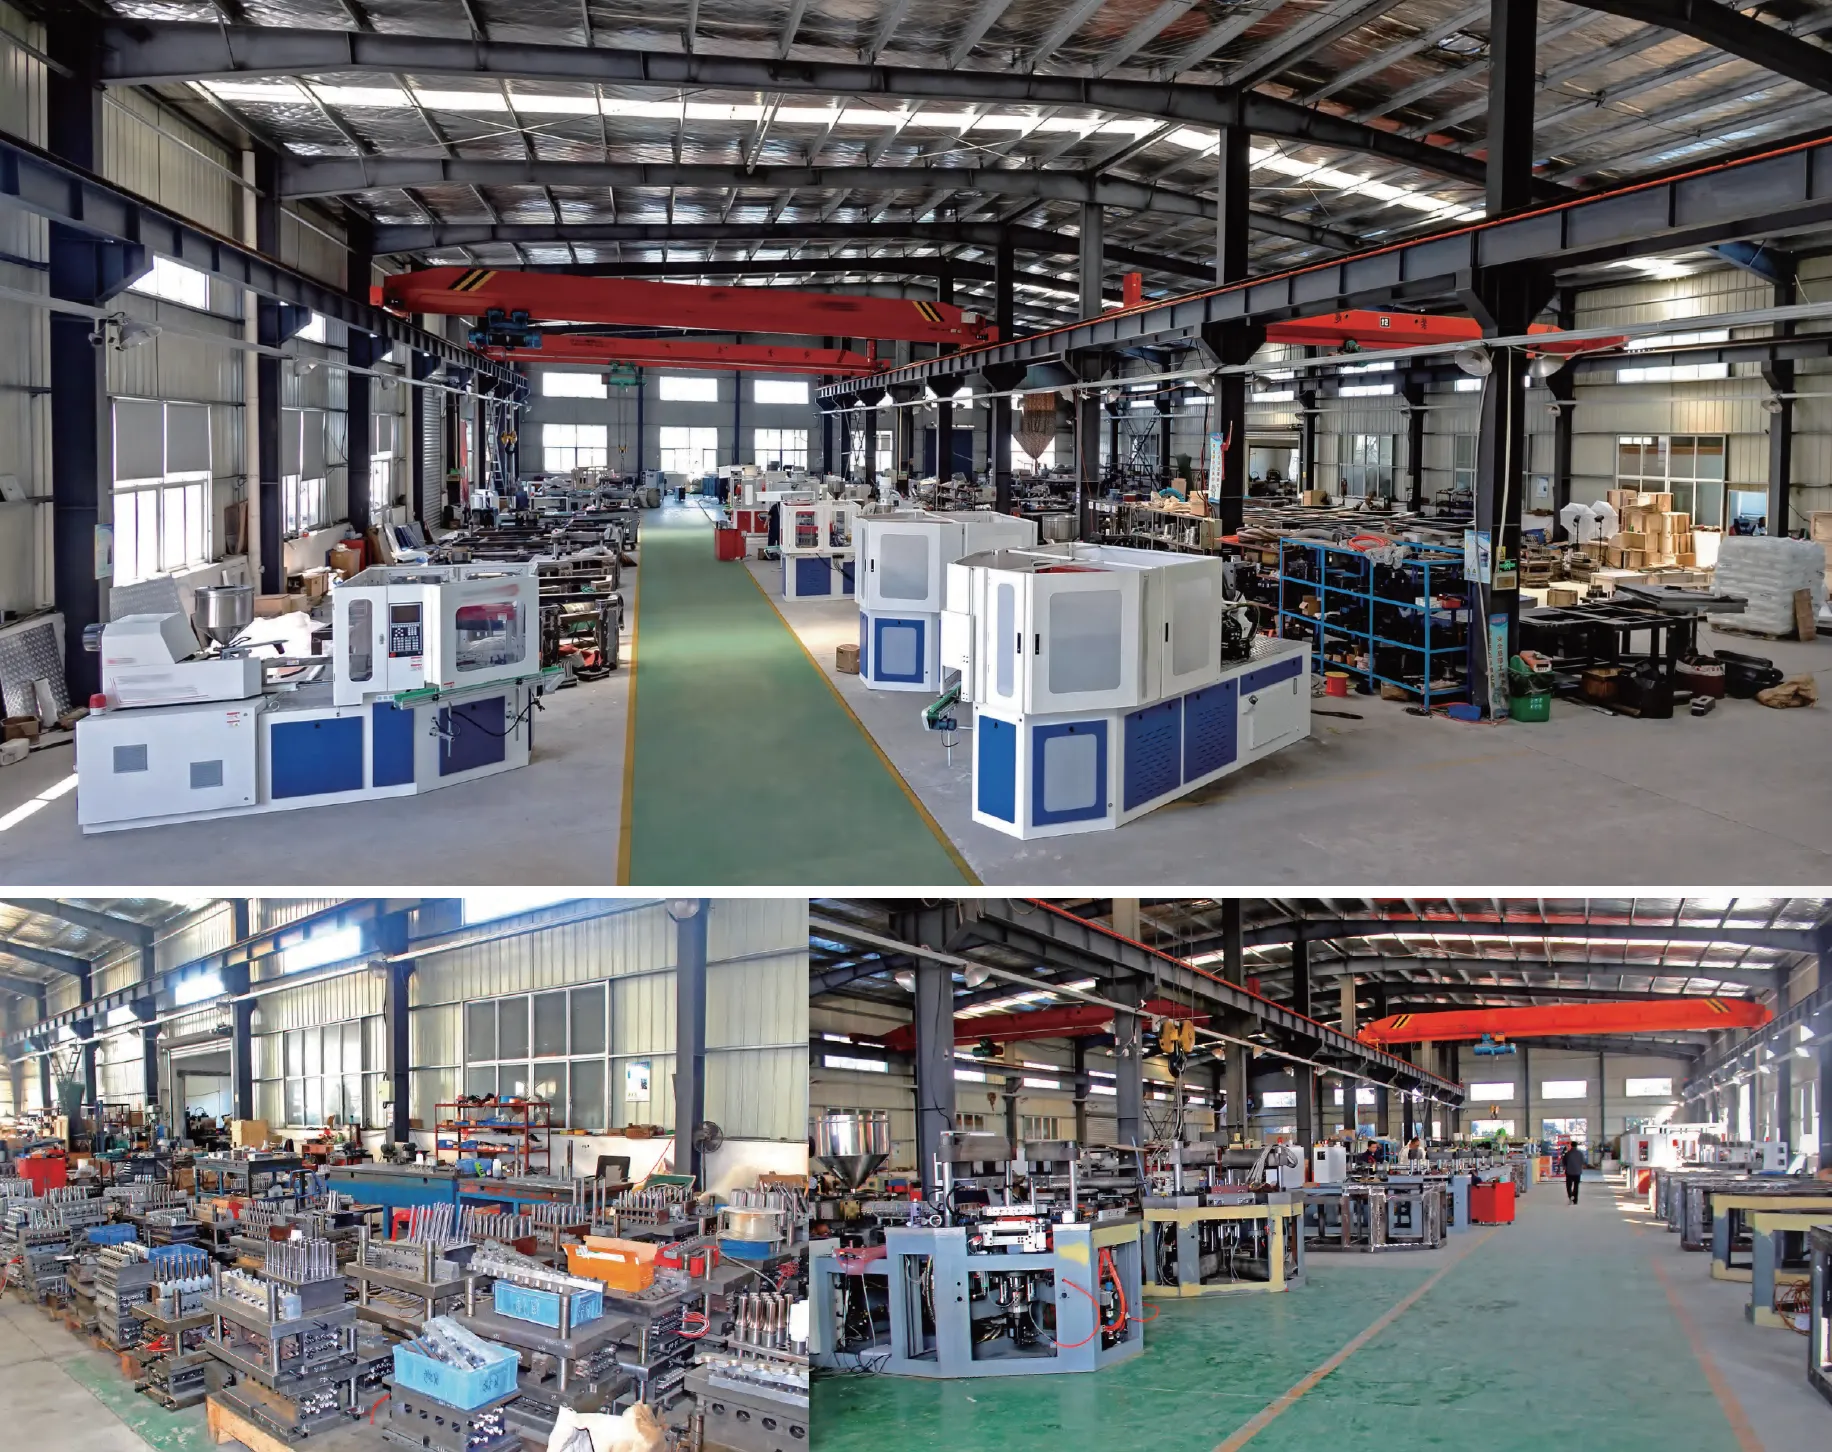
CMN Transmission ist ein spezialisierter Hersteller und globaler Lieferant, der sich ausschließlich auf die Forschung, Entwicklung, Produktion und den Vertrieb von automatischen Einstufen-Spritzblasformmaschinen und den dazugehörigen Spritzblasformwerkzeugen konzentriert. Unser Produktportfolio umfasst Spritzblasformmaschinen, Extrusionsblasformmaschinen, Spritzstreckblasformmaschinen und Peripheriegeräte für die gesamte Produktionsskala – vom Labormaßstab bis hin zu industriellen Großanlagen.
- Spezialisierte IBM-Expertise: Im Gegensatz zu Herstellern von Standardmaschinen konzentriert sich CMN Transmission ausschließlich auf die Spritzblasformtechnologie. Unser Ingenieurteam vereint Spezialisten für IBM-Maschinenkonstruktion, Heißkanalsysteme, Werkzeugbau und Prozessoptimierung. Dank dieser spezialisierten Expertise sind unsere Maschinen und Werkzeuge speziell für die Anforderungen von IBM-Maschinen entwickelt und nicht von anderen Maschinentypen adaptiert.
- Nachweislich weltweite Erfolgsbilanz: CMN-Getriebemaschinen sind in Produktionsstätten in Korea, Indien, der Türkei, Russland, Südafrika, Brasilien, den USA, Mexiko und vielen weiteren Märkten im Einsatz. Die Anwendungsbereiche umfassen pharmazeutische Verpackungen, Lebensmittel und Getränke, Kosmetik, Körperpflege, Chemie und Landwirtschaft. Dieser globale Kundenstamm spiegelt die Anpassungsfähigkeit der Maschinen an unterschiedliche regulatorische Rahmenbedingungen und Produktionsbedingungen weltweit wider.
- Komplette schlüsselfertige Projektabwicklung: CMN Transmission bietet Komplettlösungen aus einer Hand, die Maschinenlieferung, Werkzeugkonstruktion und -fertigung, Peripheriegeräte, Werksabnahmeprüfung, Transportlogistik, Installation vor Ort, Bedienerschulung und Inbetriebnahme umfassen. Diese integrierte Kompetenz vereinfacht das Projektmanagement für Käufer und eliminiert den Koordinationsaufwand für die Beschaffung von Maschinen und Werkzeugen bei verschiedenen Lieferanten.
- Vollständige Materialpalette: CMN-Maschinen verarbeiten HDPE, LDPE, LLDPE, PP, PS (einschließlich Milchsäurebakterien-Qualitäten), hochtransparentes PS, HIPS, ABS, EVA, PCTG und umweltfreundliche, biologisch abbaubare Materialien auf Maisbasis für Flaschen von 1 ml bis 1.000 ml. Diese breite Palette an Harzen und Größen unterstützt Anwender in den Bereichen Pharma, Lebensmittel, Kosmetik und Spezialverpackungen mit nur einer Maschinenplattform.
- Unterstützung vor, während und nach dem Kauf: CMN Transmission bietet in jeder Phase der Kundenbeziehung detaillierte und reaktionsschnelle Unterstützung. Die Vorverkaufsberatung umfasst Anwendungsanalyse, Leistungsberechnung, Prüfung der Harzverträglichkeit und Beratung zur Werkzeugkonstruktion. Während der Installation übernehmen unsere Ingenieure die Inbetriebnahme und Schulung vor Ort. Der Kundendienst beinhaltet Ferndiagnose, Ersatzteilversorgung, Fehlerbehebung im Prozess und regelmäßige Wartungshinweise für die gesamte Lebensdauer der Maschine.
- Führungsrolle in den Bereichen Energieeffizienz und Nachhaltigkeit: CMNs Engagement für eine vollautomatische Servoantriebsarchitektur in der gesamten ZQ-Maschinenreihe ermöglicht Energieeinsparungen von 201 bis 301 Tonnen im Vergleich zu herkömmlichen hydraulischen IBM-Maschinen. Dank des Verzichts auf Hydrauliköl, des geräuscharmen Betriebs und der Kompatibilität mit biologisch abbaubaren Kunststoffen unterstützen CMN-Maschinen Verpackungshersteller dabei, ihre Nachhaltigkeitsziele zu erreichen und gleichzeitig die Betriebskosten zu senken. Für Käufer, die den Preis einer Spritzblasformmaschine gegen die Gesamtbetriebskosten abwägen, summiert sich der Energieeinsparungsvorteil über die übliche Nutzungsdauer von 10 Jahren erheblich.
Häufig gestellte Fragen
F: Worin besteht der Unterschied zwischen einer Spritzblasformmaschine und einer Spritzstreckblasformmaschine?
A: Eine Spritzblasformmaschine (IBM) formt den Flaschenrohling durch Spritzgießen und bläst ihn anschließend direkt auf demselben Kernstab in Form, ohne ihn zu strecken. Eine Spritzstreckblasformmaschine (ISBM) fügt einen mechanischen Streckschritt hinzu, bei dem ein Streckstab den Rohling vor und während des Blasvorgangs axial dehnt und so die Polymerketten biaxial ausrichtet. ISBM wird hauptsächlich für PET-Flaschen wie Flaschen für kohlensäurehaltige Erfrischungsgetränke und Wasserflaschen eingesetzt, da die biaxiale Ausrichtung hier eine höhere Festigkeit und Gasbarrierewirkung gewährleistet. IBM wird bevorzugt für Präzisionsflaschen mit kleinem Volumen aus HDPE, PP, LDPE und PS verwendet, bei denen eine Streckausrichtung für das Zielharz und die Flaschengeometrie weder erforderlich noch vorteilhaft ist.
F: Kann die ZQ110 PET für Standard-Getränkeflaschen verarbeiten?
A: Die ZQ110 ist nicht für die Herstellung biaxial orientierter PET-Flaschen wie z. B. für kohlensäurehaltige Getränke oder Wasserflaschen ausgelegt. Für diese Anwendungen wird eine einstufige Spritzstreckblasformmaschine mit mechanischem Streckstangensystem benötigt. Die ZQ110 ist optimiert für HDPE, LDPE, LLDPE, PP, PS, HIPS, transparentes PS, PCTG, ABS, EVA und biologisch abbaubare Kunststoffe auf Maisbasis. Wenn Sie primär PET-Flaschen für kohlensäurehaltige Getränke oder Wasser herstellen möchten, kontaktieren Sie bitte CMN Transmission, um das für Ihre Anwendung geeignete ISBM-Maschinenmodell zu besprechen.
F: Ist die ZQ110 ein geeigneter Ersatz für eine AOKI-Spritzblasformmaschine?
A: Ja. Die ZQ110 wird häufig als Ersatz für AOKI-Spritzblasformmaschinen spezifiziert, da Käufer eine gleichwertige oder überlegene Leistung zu wettbewerbsfähigeren Gesamtkosten suchen. Die ZQ110 erreicht und übertrifft in mehreren Parametern die Schließkraft, Zyklusgeschwindigkeit und Materialverträglichkeit vergleichbarer AOKI-Maschinenmodelle. Ihr vollservogetriebenes System und die Energieeinsparung von ca. 301 TP3T senken zudem die Betriebskosten im Vergleich zu älteren hydraulischen IBM-Plattformen. Das CMN-Technikteam kann Ihre aktuellen AOKI-Maschinenspezifikationen prüfen und die Kompatibilität für Ihre spezifischen Flaschenserien und Werkzeugkonstruktionen bestätigen.
F: Wie viele Kavitäten kann die ZQ110 für 60-ml-Kosmetikfläschchen verarbeiten?
A: Laut der Referenztabelle für Formkavitation der ZQ110 beträgt die maximale Kavitation für 60-ml-Flaschen 14 Kavitäten. Das bedeutet, dass Sie 14 Flaschen pro Zyklus produzieren können. Bei einer Zykluszeit von ca. 8,2 Sekunden ergäbe sich bei dieser Flaschengröße eine Tagesproduktion von ca. 147.000 Flaschen im 24-Stunden-Betrieb bzw. ca. 73.000 Flaschen in einer 12-Stunden-Schicht. Die tatsächliche Produktionsmenge kann je nach Harztyp, Flaschenwandstärke und Prozesseinstellungen leicht variieren. Kontaktieren Sie das CMN-Technikteam, um eine Produktionsmengenberechnung für Ihr spezifisches Flaschendesign und Ihren Produktionsschichtplan durchführen zu lassen.
F: Benötigt der ZQ110 Hydrauliköl für den Betrieb?
A: Nein. Die ZQ110 ist eine vollelektrische Spritzblasformmaschine mit Servomotoren für alle Bewegungsachsen und einer elektrischen Zylinder-Einspritzeinheit. Im Antriebssystem der Maschine wird kein Hydrauliköl benötigt oder verwendet. Dadurch ist sie im Formbereich und im gesamten mechanischen Antriebsstrang vollständig ölfrei. Dies ist eine Grundvoraussetzung für Produktionslinien von Pharma-, Lebensmittel- und Kosmetikflaschen, bei denen eine Ölverunreinigung des Produkts oder der Verpackung inakzeptabel ist. Die ölfreie Konstruktion eliminiert zudem die Wartungsarbeiten, die mit dem Nachfüllen von Hydrauliköl, dem Filterwechsel und der Leckageverhinderung verbunden sind.
F: Welche minimale und maximale Flaschengröße kann die ZQ110 produzieren?
A: Die ZQ110 produziert Flaschen mit einem Volumen von 1 ml bis 2.000 ml. Die maximalen Abmessungen betragen 120 mm Flaschendurchmesser und 220 mm Flaschenhöhe. Die Maschine unterstützt eine maximale Plattengröße von 1.100 mm × 460 mm und eine Formdicke von 280 mm. Sollten Ihre Anforderungen außerhalb dieser Parameter liegen, kontaktieren Sie CMN Transmission, um zu besprechen, ob eine angepasste Konfiguration oder ein anderes Maschinenmodell der ZQ-Serie besser zu Ihren spezifischen Flaschengeometrie-Anforderungen passt.
F: Kann der ZQ110 an ein visuelles Inspektionssystem für die pharmazeutische Produktion angeschlossen werden?
A: Ja. Der Auslauf des Förderbandes ZQ110 ist für die direkte Integration mit Sichtprüfsystemen, Seitendichtigkeitsprüfern, Etikettiermaschinen und automatischen Verpackungsanlagen konzipiert und eignet sich daher ideal für vollautomatische, unbeaufsichtigte Produktionslinien für pharmazeutische Flaschen. Das System erkennt Fremdkörper in den Flaschen, unzureichendes Flaschenhalsmaterial und unebene Flaschenböden und sortiert fehlerhafte Einheiten automatisch aus. Wenn Sie den ZQ110 mit bestimmten Prüf- oder Verpackungsanlagen integrieren möchten, teilen Sie CMN bitte die Schnittstellenspezifikationen bereits bei der Bestellung mit, damit Auslaufhöhe, Geschwindigkeit und elektrische Schnittstelle optimal konfiguriert werden können.
F: Wie sieht der Energieverbrauch des ZQ110 in der Praxis aus?
A: Bei der Produktion von 30-ml-Flaschen verbraucht die ZQ110 im Normalbetrieb ca. 12 kWh pro Stunde. Die installierte Gesamtleistungsaufnahme beträgt 80 kW, der tatsächliche Stromverbrauch im Betrieb liegt jedoch aufgrund der Energierückgewinnung des Servoantriebs während der Bremsphasen zwischen 521 TP³T und 701 TP³T der installierten Leistung. Dies entspricht einer Energieeinsparung von ca. 301 TP³T im Vergleich zu vergleichbaren hydraulischen IBM-Maschinen derselben Klasse. Bei einem 24-Stunden-Produktionstag mit 12 kWh pro Stunde beträgt der tägliche Energieverbrauch ca. 288 kWh. Ihre tatsächlichen Kosten pro 1.000 Flaschen hängen von Ihrem lokalen Stromtarif ab, aber bei üblichen Industriestrompreisen führt die Energieeinsparung über die gesamte Lebensdauer der Maschine zu einer deutlichen Reduzierung der Betriebskosten.
F: Wie bewältigt das System ZQ110 Formänderungen bei unterschiedlichen Flaschendesigns?
A: Die ZQ110 ist eine vollständig kundenspezifische Spritzblasformmaschine, die mehrere im Controller-Speicher hinterlegte Werkzeugkonfigurationen unterstützt. Jede Konfiguration speichert alle Spritz-, Blas- und Kühlparameter unabhängig, sodass der Wechsel zwischen gespeicherten Flaschenrezepturen nur wenige Minuten dauert. Der physische Werkzeugwechsel an der ZQ110 dauert in der Regel zwei bis vier Stunden für ein erfahrenes Werkzeugteam, einschließlich Werkzeugausbau, -einbau, Ausrichtung, Spülung und Parameterladen. Die aktivitätsoptimierte Kavität und der Hals der ZQ-Serie ermöglichen den Austausch von Kavitätskomponenten, ohne die gesamte Werkzeugbaugruppe ausbauen zu müssen. Dies ist ideal für Anwendungen mit gleichem Flaschenkörper, aber unterschiedlichen Halsausführungen oder Verschlussarten.
F: Welche Kundendienstleistungen bietet CMN Transmission für das ZQ110 an?
A: CMN Transmission bietet umfassenden Support vor dem Kauf, bei der Inbetriebnahme vor Ort und nach dem Kauf für alle ZQ110-Maschinen. Der Support umfasst Werksabnahmetests vor dem Versand, Unterstützung bei Installation und Inbetriebnahme vor Ort, Bedienerschulungen, die Einrichtung der Prozessparameter für Ihr spezifisches Harz- und Flaschendesign sowie fortlaufenden technischen Support per Videoanruf, E-Mail und Telefon. Ein empfohlenes Ersatzteilset mit Standard-Verbrauchsmaterialien wird mit jeder Maschine geliefert. Für Käufer in den Regionen des etablierten CMN-Vertreternetzwerks, darunter Korea, Indien, Türkei, Russland, Südafrika, Brasilien, die USA und Mexiko, steht bei Bedarf auch lokaler Support für eine schnellere Reaktion vor Ort zur Verfügung.
Kundenrezensionen
Park Ji-hoon, Kosmetikindustrie, Korea
„Wir betreiben die ZQ110 nun seit etwa acht Monaten an unserer Abfüllanlage für 30-ml-Kosmetikserumflaschen und sind vom Ergebnis absolut begeistert. An einem normalen Tag produzieren wir rund 108.000 Flaschen, manchmal sogar fast 113.000, wenn alles optimal eingestellt ist. Auch die Energieeinsparung ist beachtlich: Unsere Stromrechnung ist im Vergleich zu unserer alten Hydraulikmaschine merklich gesunken. Der Servoantrieb läuft sanft und leise, und dank der Absolutwertgeber müssen wir nach einem Stromausfall nie neu kalibrieren. Die Einrichtung einer neuen Form dauert, sobald man den Prozess kennt, nur etwa einen halben Tag. Wir sind rundum zufrieden.“
Rajesh Mehta, Pharmaindustrie, Indien
„Wir haben die ZQ110 zur Herstellung von 100-ml-HDPE-Pharmaflaschen für unseren Inlandsmarkt angeschafft und sie hat unsere Erwartungen voll erfüllt. Die Gewindegenauigkeit entspricht exakt unseren Anforderungen für kindersichere Verschlüsse (100%-Dichtungsrate), und der Dichtheitstest ergab keine Ausschussware. Das technische Team von CMN unterstützte uns per Videoanruf bei der Erstkonfiguration und ermöglichte uns innerhalb von drei Tagen nach Maschinenlieferung einen stabilen Produktionsbetrieb. Auch der Kundendienst war bei Fragen stets hilfsbereit. Angesichts des Preises der Spritzblasformmaschine ist die Qualität absolut top.“
Mehmet Yilmaz, Chemische Industrie, Türkei
„Wir sind wirklich sehr zufrieden. Wir haben die ZQ110 vor sechs Monaten als Ersatz für unsere alte AOKI-Maschine installiert, und der Unterschied ist deutlich spürbar. Schließkraft, Zykluszeit und Energieverbrauch sind deutlich besser. Unsere Bediener haben sich schnell mit der Benutzeroberfläche vertraut gemacht. Die Maschine verarbeitet PS und HDPE problemlos. Die mitgelieferte CMN-Form ist sehr präzise, die Flaschengewichte sind in den einzelnen Kavitäten sehr konstant. Das einzige Problem war ein kleines Leck an einer Luftleitung in der ersten Woche. CMN hat umgehend ein Ersatzteil geschickt und unseren Techniker per Video durch die Reparatur geführt. Solch ein Kundenservice ist selten.“
Dmitri Voronov, Lebensmittelindustrie, Russland
„Wir produzieren seit über einem Jahr 250-ml- und 500-ml-PP-Lebensmittelbehälter auf der ZQ110. Die Maschine läuft im Zweischichtbetrieb und ist mechanisch absolut zuverlässig. Die erste planmäßige Wartung haben wir nach 12 Monaten durchgeführt – nichts Großartiges, nur der Austausch von Standard-Verschleißteilen an der Entformungsstation. Die Ausbringungsmenge ist konstant, die Flaschengewichte liegen innerhalb der Spezifikationen und die Formtrennlinie an den Flaschen ist sehr sauber. Aufgrund der Entfernung hatten wir Bedenken hinsichtlich des technischen Supports, aber das CMN-Team reagiert noch am selben Tag und konnte bisher jedes Problem per Fernwartung lösen.“
Sipho Ndlovu, Kosmetikindustrie, Südafrika
„Wir haben die ZQ110 für die Herstellung von Kosmetikflaschen aus PCTG und transparentem PS angeschafft. Vorher produzierten wir eine andere Marke und hatten ständig Probleme mit der Oberflächenqualität des transparenten PS. Die Temperaturregelung der ZQ110 ist deutlich stabiler, und unsere Ausschussrate aufgrund von Oberflächenfehlern sank innerhalb des ersten Monats von etwa 31 % auf unter 0,51 %. Der CMN-Anwendungstechniker war während der Installation und der Inbetriebnahme der Form drei Tage lang in unserem Werk, was maßgeblich dazu beitrug, dass sich unser Team schnell mit der Maschine vertraut machte. Auch die Logistik vom Werk zu uns verlief reibungslos.“
Carlos Zandei, Körperpflegeindustrie, Brasilien
„Wir haben die ZQ110 zur Herstellung von 120-ml-HDPE-Flaschen für Körperpflegeprodukte angeschafft. Wir sind mit der Leistung sehr zufrieden. Der Energieverbrauch ist deutlich geringer als erwartet; wir sparen rund 301 TP3T Stromkosten im Vergleich zu unserer vorherigen Maschine. Die Flaschenqualität ist hervorragend, ohne Grate und ohne Leckagen. Die Anlage wurde gut verpackt geliefert, und CMN hat alle Importdokumente problemlos bereitgestellt. Wir empfehlen sie jedem Verpackungshersteller, der Spritzblasformmaschinen evaluiert.“
Kevin Brooks, Lebensmittelindustrie, USA
„Wir haben drei IBM-Maschinenanbieter evaluiert, bevor wir uns für CMN entschieden haben. Die ZQ110 bot die beste Kombination aus Schließkraft, Taktgeschwindigkeit und Energieeffizienz in der mittleren Maschinenklasse. Wir verarbeiten 100-ml-PS-Flaschen für einen Kunden, der Getränke mit Milchsäurebakterien herstellt, und die Maschine verarbeitet transparentes PS mit 14 Kavitäten sehr gut. Die Integration des Sichtprüfsystems verlief problemlos; die Schnittstelle des Maschinenauslaufbandes war ohne Modifikationen mit unserer bestehenden Prüfausrüstung kompatibel. Die Lieferzeit betrug etwa 12 Wochen, was im Vorfeld klar kommuniziert und termingerecht eingehalten wurde. Ein sehr professioneller Ablauf.“
Jorge Villalobos, Chemische Industrie, Mexiko
„Wir nutzen die ZQ110 seit neun Monaten zur Herstellung von 400-ml-Flaschen für Haushaltsreiniger. Die Tagesleistung übertrifft unsere Erwartungen – wir produzieren in einer 12-Stunden-Schicht mit 8 Kavitäten normalerweise rund 62.000 Flaschen. Die Maschine ist im Vergleich zu unseren vorherigen Hydraulikanlagen leise, und der Formbereich bleibt sauber. Das CMN-Team unterstützte uns in der ersten Woche bei der Installation und der Schulung unserer Bediener. Die Kommunikation verlief reibungslos auf Spanisch und Englisch. Wir würden definitiv den Kauf einer weiteren Anlage in Erwägung ziehen.“
Anastasia Kimani, Pharmaindustrie, Südafrika
„Die ZQ110 ersetzte eine gebrauchte Maschine, die wir zuvor im Einsatz hatten, und die Verbesserung der Produktqualität war sofort sichtbar. Wir produzieren 60-ml-PP-Pharmaflaschen mit 14 Kavitäten. Die Gewichtskonstanz über alle Kavitäten hinweg verbesserte sich von einer Streuung von ca. ± 0,4 g auf unter 0,15 g mit der mit der Maschine gelieferten ZQ-Serie-Form. Die Gewindedichtigkeitsrate erreichte beim ersten Durchgang 1001 TP3T. Die Maschine wurde termingerecht geliefert, und der Inbetriebnahmetechniker von CMN war kompetent und gründlich. Unser Qualitätsteam konnte die IQ/OQ-Dokumentation mithilfe der von CMN bereitgestellten technischen Dokumentation vollständig ausfüllen. Fünf Sterne ohne Zögern.“
Zusätzliche Informationen
| Bearbeitet von | Yjx |
|---|