
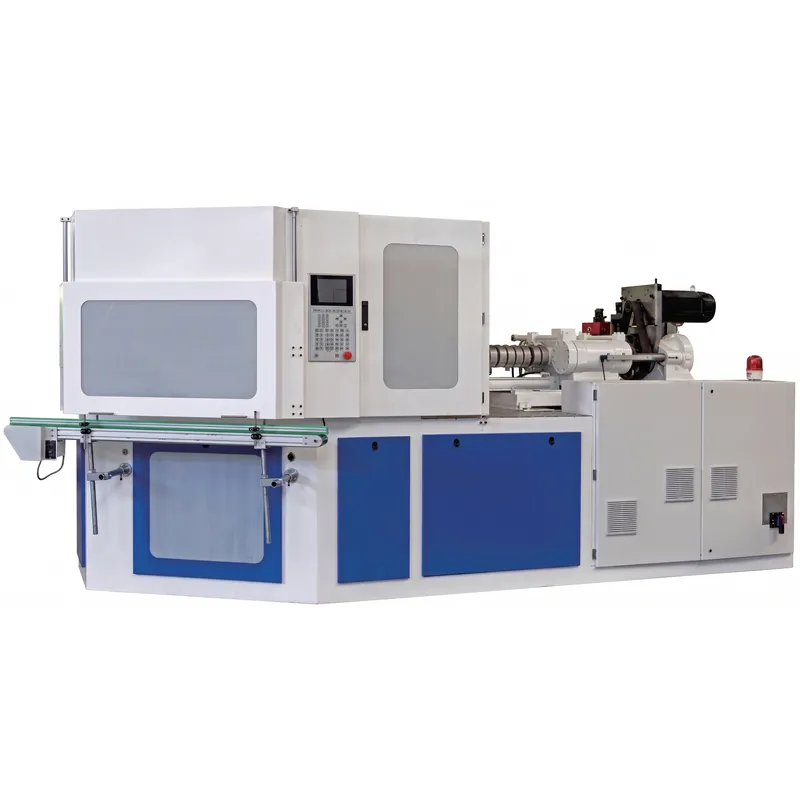
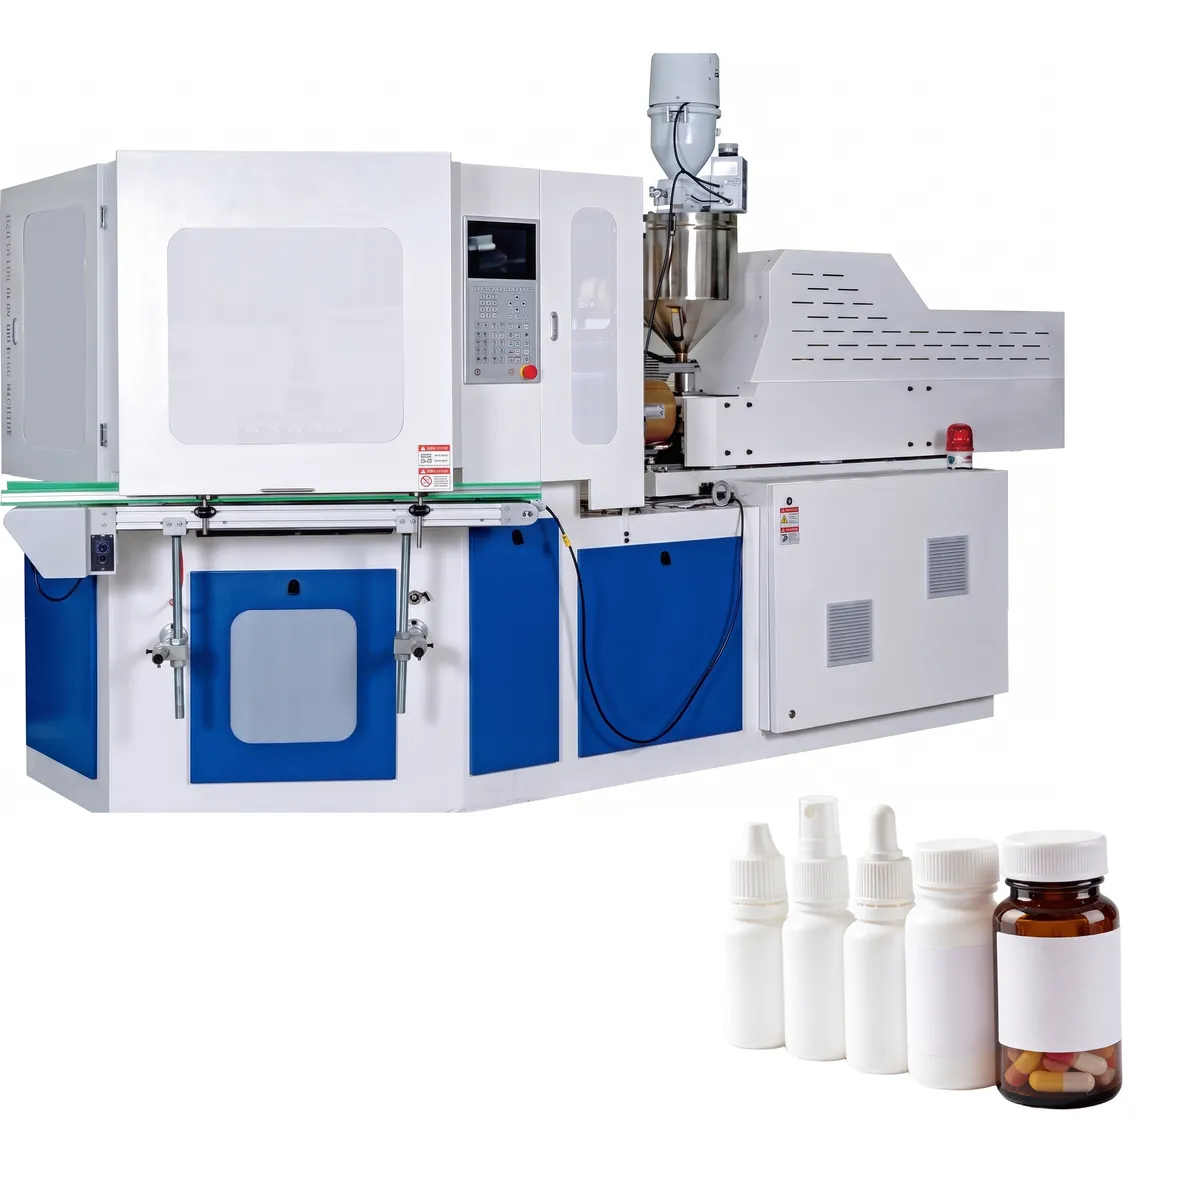
Machine de moulage par injection-soufflage ZQ80 (européenne)
La structure entièrement européenne de la presse à injecter-souffler ZQ80 est conçue pour une durabilité exceptionnelle et une fiabilité à toute épreuve, la rendant parfaitement adaptée aux environnements de production intensifs fonctionnant 24 h/24. Cette machine IBM de pointe offre une force de fermeture de 20% à 30% supérieure à celle des modèles concurrents de la même catégorie, réduisant ainsi considérablement les pertes de matière dues aux vibrations pendant le cycle de moulage. Dotée d'un système de rotation servo-motorisé de série, la machine bénéficie d'une conception mécanique optimisée qui simplifie la maintenance quotidienne, réduit la complexité d'utilisation et raccourcit le temps de formation des opérateurs.
Machine de moulage par injection-soufflage ZQ80 (européenne)
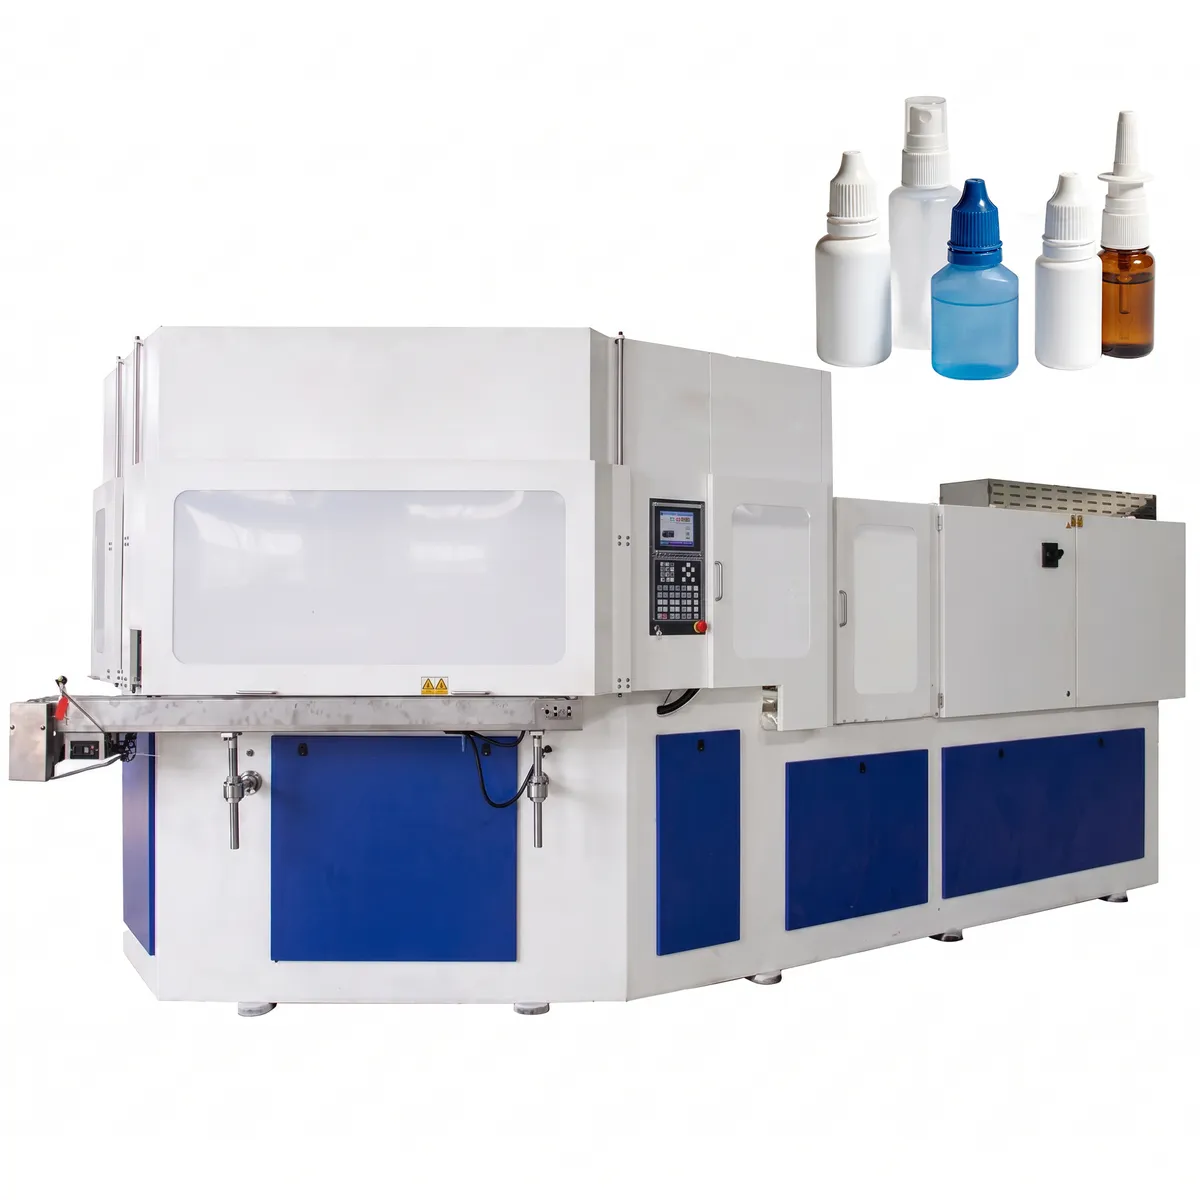
La structure entièrement européenne de la machine de moulage par injection-soufflage ZQ80 est conçue pour une durabilité exceptionnelle et des performances fiables, la rendant parfaitement adaptée aux environnements de production intensifs fonctionnant 24 h/24. Cette machine IBM de pointe offre une force de fermeture de 201 à 301 TPL supérieure à celle des modèles concurrents de la même catégorie, réduisant considérablement les pertes de matière dues aux vibrations pendant le cycle de moulage. Dotée d'un système de rotation servo-motorisé de série, la machine présente une conception mécanique simplifiée qui facilite la maintenance quotidienne, réduit la complexité d'utilisation et raccourcit le temps de formation des opérateurs. Sa structure de fermeture sous pression innovante maintient le vérin de surpression totalement hors du processus d'ouverture et de fermeture du moule, réduisant ainsi la consommation d'énergie de 101 à 201 TPL et diminuant directement les coûts de production de l'entreprise. Que votre usine fabrique des contenants pharmaceutiques, des emballages cosmétiques ou de petites bouteilles de boissons, cette machine de moulage par injection-soufflage de plastique offre la constance et le débit requis par votre ligne de production.
Conçue pour la production en moyennes et grandes séries, la machine de moulage par injection-soufflage ZQ80 traite des flacons de 10 ml à 1 000 ml, avec une capacité de cavitation maximale de 20 moules par cycle pour les petits contenants. Sa force de fermeture de 800 kN et son diamètre de vis de 55 mm garantissent une plastification stable et une répartition uniforme de la matière fondue à chaque injection. Des flacons pharmaceutiques et compte-gouttes aux contenants de shampoing et emballages de pesticides, ce système de production polyvalent s'adapte à diverses exigences, tout en maintenant des tolérances dimensionnelles strictes et des finitions de col impeccables. La plateforme servo-commandée élimine le besoin d'huile hydraulique dans le système d'entraînement, créant ainsi un espace de travail plus propre, conforme aux normes BPF et d'hygiène pour les produits sensibles.
Cavitation du moule (à titre de référence)
| Volume approximatif | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
| Cavitation maximale | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Spécifications techniques
| Article | Unité | ZQ80 |
| Système d'injection | ||
| Diamètre de la vis | mm | 55 |
| Vis L/D | % | 22:1 |
| Poids d'injection ! | g | 466 |
| puissance de chauffage | KW | 11 |
| Nombre de zones de barils | 4+N | |
| coup d'injection | mm | 180 |
| Système de serrage | ||
| Force de serrage de l'injection | KN | 800 |
| Coup d'ouverture pour injection | mm | 140 |
| force de serrage du soufflage | KN | 120 |
| coup d'ouverture pour souffler | mm | 140 |
| Hauteur de levage de la table rotative | mm | 70 |
| Moule | ||
| Dimensions maximales du plateau (L x l) | mm | 800x400 |
| Épaisseur du moule | mm | 280 |
| Diamètre de la bouteille | mm | 120 |
| Hauteur de la bouteille | mm | 220 |
| Hauteur de bouteille appropriée | mm | 1-2000 |
| Coup de dénudage | mm | 230 |
| Système hydraulique | ||
| Pression hydraulique | Carte | 14 |
| Puissance du moteur | KW | 18.5+18.5 |
| Cycle de séchage | S | 4 |
| Puissance totale | KW | 55 |
| Puissance de fonctionnement | % | 52-70 |
| Autres | ||
| Pression minimale de l'air comprimé | MPa | 0.8-1.2 |
| capacité d'air comprimé | M³/min | 0.8 |
| débit d'eau | M³/h | 4 |
| Pression de l'eau de refroidissement | MPa | 0.3-0.4 |
| Dimension (L x l x H) | M | 4,5 x 1,6 x 2 |
| Poids net | Tonne | 10 |
Marque et modèle remplaçables
| CMN | Force de serrage | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diamètre de la vis à métaux IBM
| CMN | Diamètre de la vis | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Poids d'injection de la machine IBM
| CMN | Poids d'injection | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Force de serrage par injection de machine IBM
| CMN | Force de serrage par injection | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Taille du moule de la machine IBM
| CMN | Taille du moule | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Taille de la machine IBM
| CMN | Taille du moule (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Remarque : Les marques sont mentionnées uniquement pour aider les clients à choisir les produits, et non pour vendre les produits de ces marques.
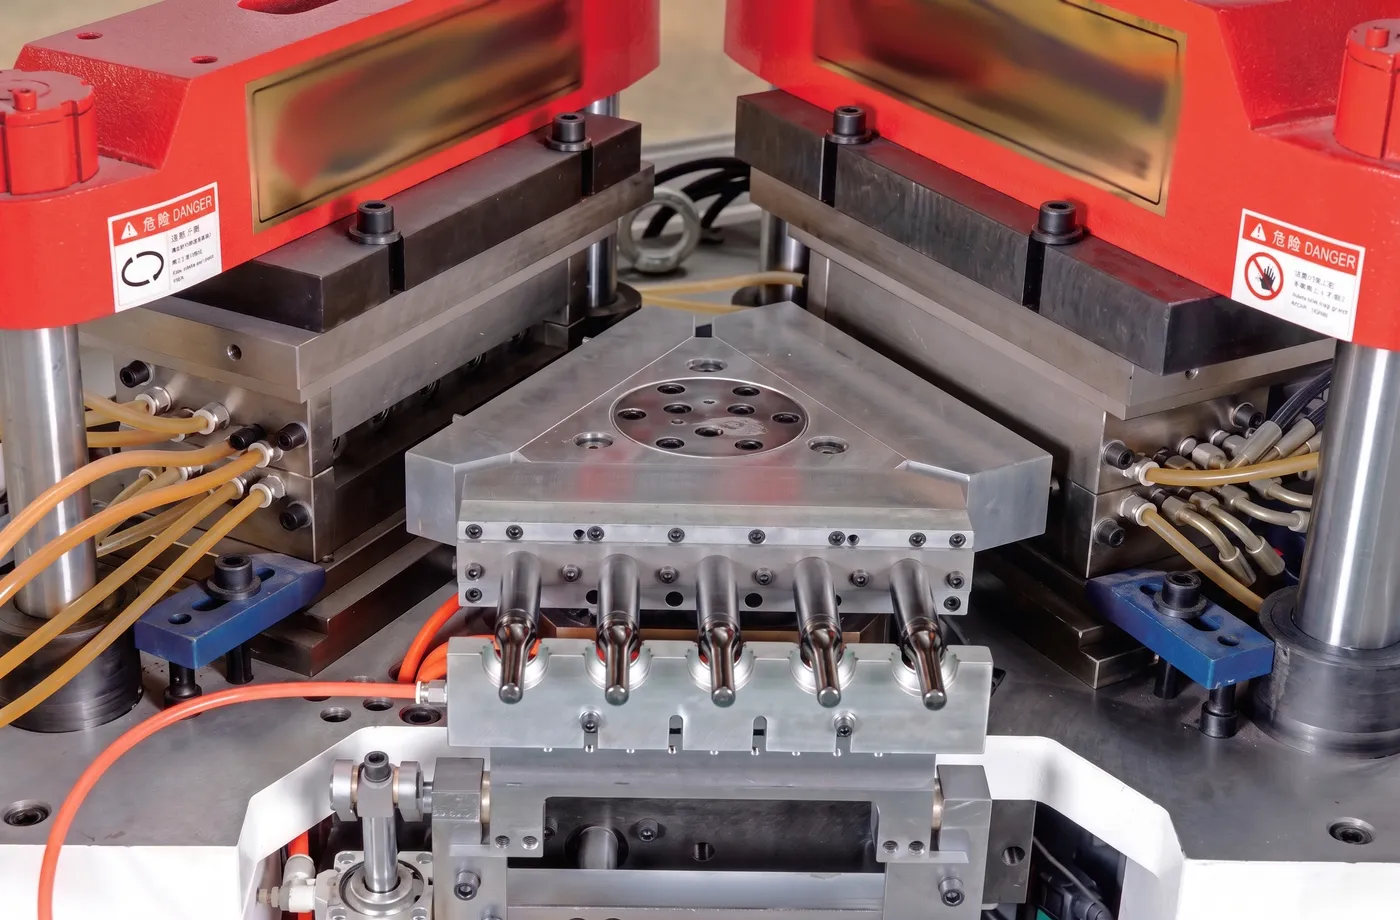
Composants de machines de moulage par injection-soufflage
1. Préparation du stock / Dispositif d'injection
Le dispositif d'injection assure la fusion, l'homogénéisation et l'injection de la résine plastique brute dans le moule de préforme. Doté d'une vis de 55 mm avec un rapport L/D de 22:1, il garantit une plastification complète et une qualité de fusion constante. Les 4+N zones de chauffe du fourreau permettent un profilage précis de la température pour différents polymères, et la course d'injection de 180 mm délivre jusqu'à 466 g de matériau par injection.
2. Système à canaux chauds
Le système à canaux chauds maintient une température de fusion uniforme lors de l'écoulement du plastique de la buse d'injection vers chaque cavité de préforme. Ce circuit thermique contrôlé minimise la dégradation du matériau, réduit le temps de cycle et assure un remplissage homogène de toutes les cavités. En éliminant les pertes liées aux canaux froids, la conception à canaux chauds diminue la consommation de matières premières et contribue à des opérations de production plus durables.
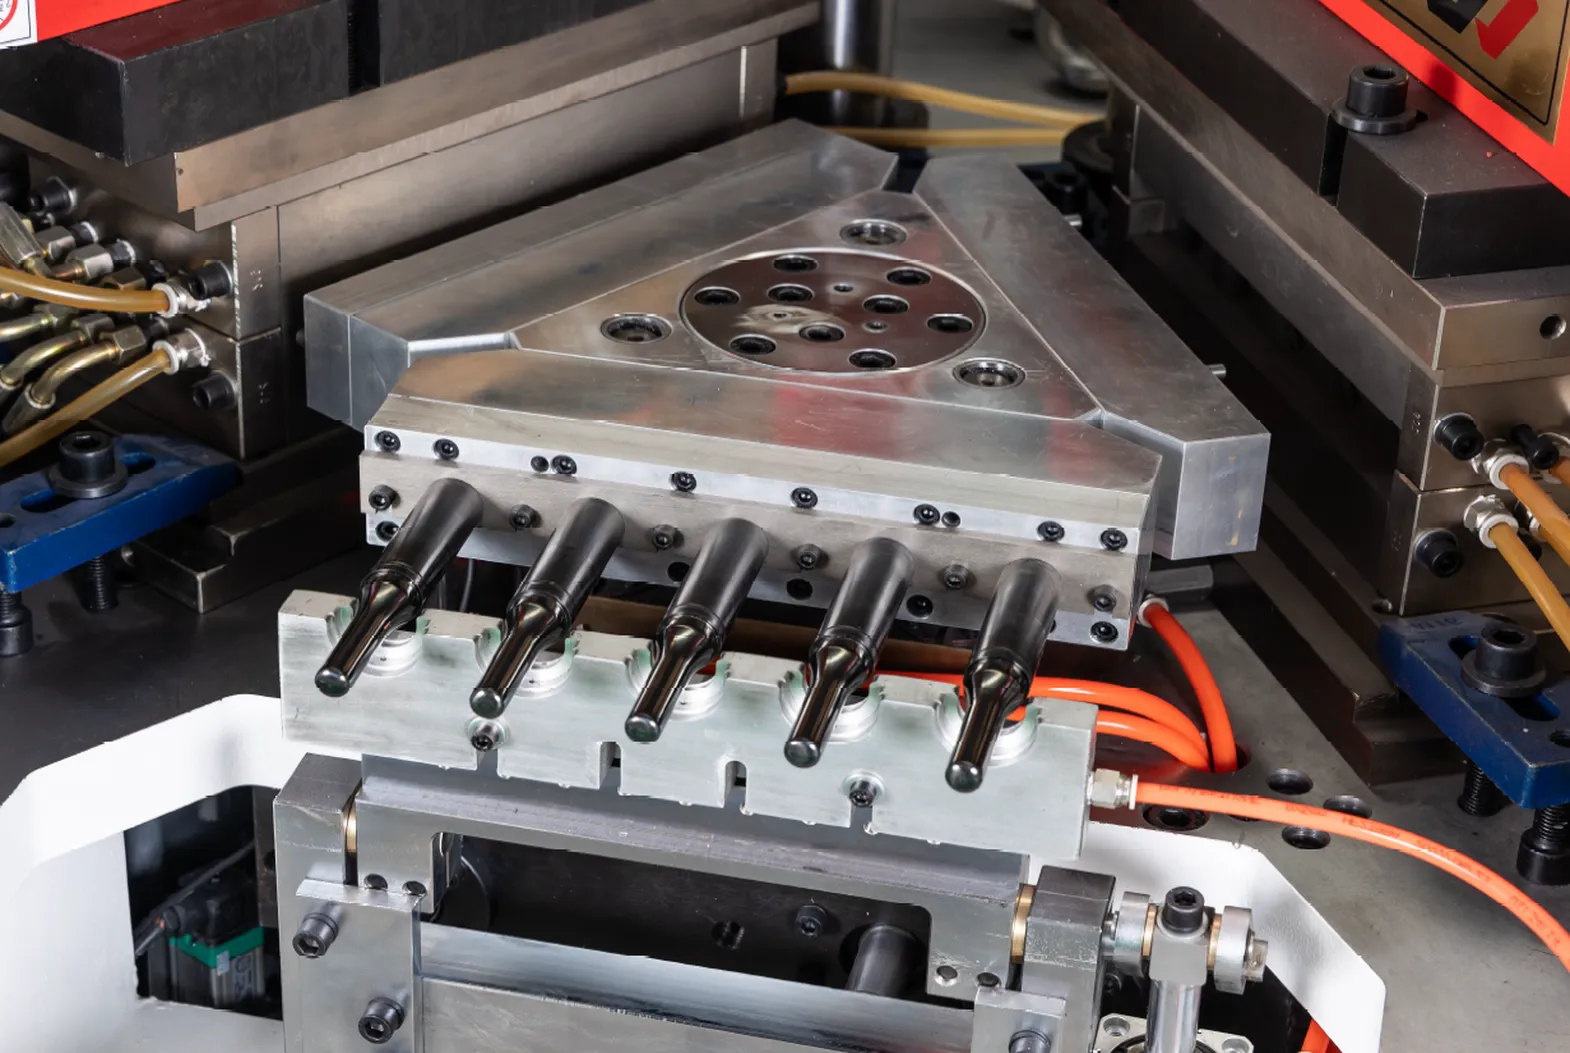
3. Tige de carottage (mandrin)
Les noyaux forment la cavité interne de chaque préforme et servent de conduit d'air lors du soufflage. Leurs canaux de refroidissement spécialement conçus assurent une réduction rapide et homogène de la température, permettant des cycles de production plus courts sans compromettre l'uniformité de l'épaisseur des parois. La surface usinée avec précision du mandrin est essentielle pour obtenir des parois internes lisses, conformes aux normes pharmaceutiques et alimentaires.
4. Préforme de bouteille
La préforme de bouteille, également appelée paraison ou ébauche tubulaire, est le produit intermédiaire formé au poste d'injection. Sa forme, la répartition de ses parois et la géométrie de son col déterminent directement la qualité de la bouteille finie. Une conception optimisée de la préforme garantit une variation de poids minimale et un soufflage constant, éliminant ainsi les défauts courants tels que les zones trop fines, les épaules irrégulières et les finitions de col déformées.
5. Moule d'injection
Le moule d'injection se compose de l'empreinte de la préforme, de la bague de collet et du porte-noyau. Fabriqués en acier allié S136 importé ou en acier inoxydable 4Cr13, ces moules offrent une excellente résistance à la corrosion et une longue durée de vie, même en fonctionnement continu à haute température et haute pression. Les inserts d'empreinte et de collet, conçus pour une utilisation intensive, peuvent être changés rapidement lors des changements de production, réduisant ainsi les temps d'arrêt entre les cycles.
6. Station d'injection
Le poste d'injection est le premier des trois postes de la table rotative. Le système de serrage y applique une force allant jusqu'à 800 kN pour bloquer le moule d'injection, tandis que la vis sans fin injecte la résine fondue dans les cavités des préformes. Un contrôle précis de la pression d'injection, de la vitesse et du temps de maintien garantit un remplissage complet des cavités et élimine les injections incomplètes, les bavures et les retassures dans la structure des préformes.
7. Station de soufflage
À la station de soufflage, de l'air comprimé à une pression de 0,8 à 1,2 MPa est insufflé par la tige centrale pour gonfler la préforme chauffée contre les parois du moule. La force de serrage de 120 kN assure la fermeture hermétique du moule pendant le gonflage et le refroidissement. Un flux d'air contrôlé et une circulation d'eau de refroidissement garantissent que la bouteille acquiert sa forme finale, avec une épaisseur de paroi uniforme et une surface extérieure lisse, exempte de marques de tension ou de plis.
8. Moulage par soufflage
Le moule de soufflage définit la forme extérieure finale de la bouteille, notamment le contour du corps, le profil de la base et les inscriptions ou motifs en relief. Usinés avec précision à partir d'acier à outils trempé, ces moules intègrent des canaux de refroidissement qui accélèrent les cycles de production tout en garantissant des dimensions de bouteille constantes. Grâce à des interfaces de changement rapide, les opérateurs peuvent passer d'un modèle de bouteille à l'autre avec un temps d'arrêt minimal sur la chaîne de production.
9. Station de décapage
Le poste d'éjection est la dernière étape de la table rotative, où les bouteilles remplies sont automatiquement éjectées des mandrins vers le convoyeur de sortie. La course d'éjection de 230 mm offre un dégagement suffisant pour les bouteilles jusqu'à 220 mm de hauteur, et le système d'éjection mécanique fonctionne avec une grande précision afin d'éviter tout dommage. De là, les bouteilles sont acheminées vers les équipements de contrôle qualité, d'étiquetage ou de conditionnement en aval, pour un flux de production entièrement intégré.
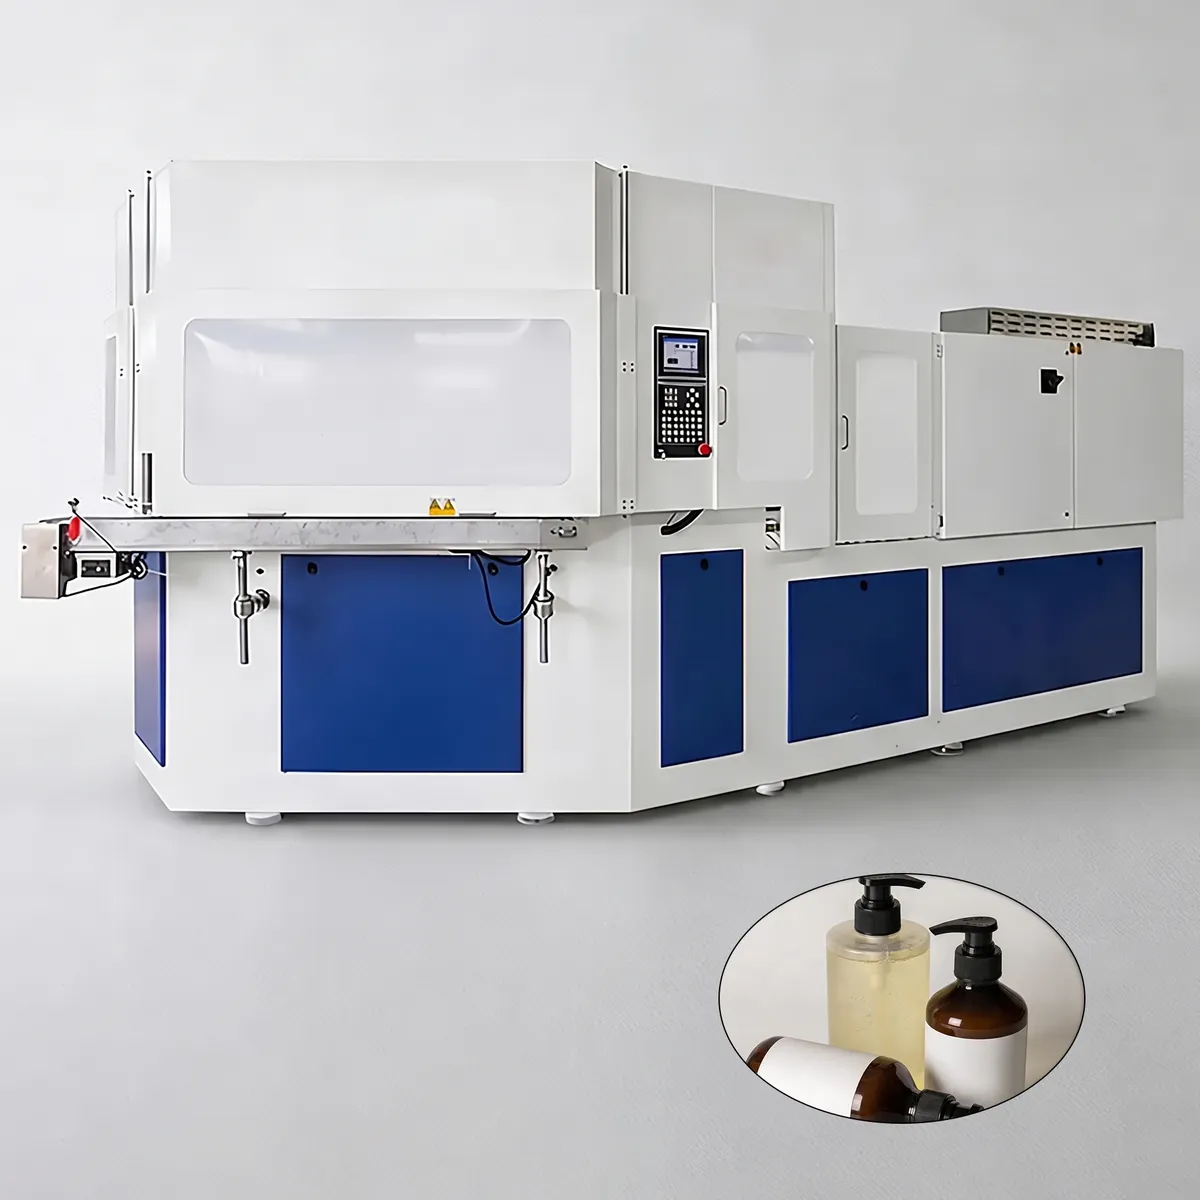
Caractéristiques principales de la machine de moulage par injection-soufflage ZQ80
1. Production à servocommande haute efficacité
Cette plateforme de production écoénergétique est spécialement conçue pour la production en série de flacons en plastique de petite et moyenne taille destinés aux industries pharmaceutique, cosmétique et agroalimentaire. Dotée de systèmes de contrôle précis de la température et de la pression, la machine garantit une épaisseur de paroi uniforme, des surfaces extérieures lisses et une précision dimensionnelle constante pour chaque produit fini. La boucle de rétroaction avancée surveille la température du cylindre en temps réel, permettant aux opérateurs d'ajuster avec précision les paramètres de traitement en fonction du type de résine et de la géométrie des flacons, sans interrompre la production.
2. Fonctionnement entièrement électrique sans huile hydraulique
Ce servomoteur entièrement électrique machine de moulage par injection-soufflage Fonctionnant entièrement sans huile hydraulique, tous les mouvements mécaniques sont assurés par des servomoteurs à couple élevé, la machine 20% affiche un temps de cycle plus court que les modèles hydrauliques traditionnels, réalisant un cycle de production de flacons de 30 ml en seulement 8,2 secondes. Cela correspond à environ 105 000 flacons par jour en horaires standards, avec une capacité de production journalière maximale de 115 000 flacons. La consommation d'énergie est réduite de 12 kWh par heure en moyenne pour la production de flacons de 30 ml. Le fonctionnement silencieux est optimisé par un système d'asservissement avec codeurs absolus, garantissant une haute précision et une excellente répétabilité.
3. Force de serrage réglable pour une production polyvalente
Une structure de serrage spécialement conçue offre une force de serrage réglable de 40 à 80 tonnes, permettant à ce système polyvalent de répondre à un large éventail d'exigences de production, pour différentes tailles de flacons et formulations de résine. Qu'il s'agisse de fabriquer des contenants cosmétiques à parois fines ou des emballages chimiques à parois épaisses, les opérateurs peuvent ajuster avec précision la pression de serrage nécessaire pour préserver l'intégrité du moule et éviter les bavures. Le mécanisme de serrage robuste garantit une force de fermeture du moule constante tout au long des campagnes de production prolongées, préservant ainsi la qualité des flacons lot après lot.
4. Conception hygiénique de qualité pharmaceutique
La conception mécanique ascendante de ce système de production avancé permet d'éloigner complètement l'huile de lubrification de la zone du moule, répondant ainsi aux normes d'hygiène strictes requises pour les applications pharmaceutiques et les emballages de flacons en plastique de haute qualité. Cette caractéristique est essentielle pour les fabricants de flacons de médicaments, de conditionnements de compléments alimentaires et d'emballages pour le contact alimentaire, où les risques de contamination doivent être éliminés. La zone de moule propre, associée au système d'entraînement servo sans huile, rend la ZQ80 entièrement conforme aux exigences des installations BPF et aux réglementations internationales en matière de sécurité des emballages.
5. Injection de cylindre électrique pour une stabilité supérieure
Conçue sur mesure pour répondre aux exigences spécifiques du client, cette machine de moulage par injection-soufflage, la meilleure de sa catégorie, utilise un système d'injection à vérin électrique qui améliore considérablement la stabilité de l'injection et réduit significativement les coûts de maintenance à long terme. Contrairement aux systèmes d'injection hydrauliques qui nécessitent des changements de joints réguliers, une filtration de l'huile et un étalonnage de la pression, le mécanisme à vérin électrique assure une force d'injection constante avec une usure minimale des pièces mobiles. Cette conception permet d'allonger les intervalles d'entretien, de réduire le stock de pièces détachées et de maintenir le coût total de possession bien en deçà de celui des systèmes hydrauliques comparables disponibles sur le marché.
6. Automatisation complète et contrôle qualité en ligne
Pour les lignes de production entièrement automatisées, le système de convoyage de cette machine IBM de pointe peut être intégré à une gamme complète d'équipements en aval. Des systèmes d'inspection visuelle contrôlent en temps réel la présence de corps étrangers dans les bouteilles, un niveau de remplissage insuffisant au goulot et des irrégularités du fond. Des testeurs d'étanchéité latérale vérifient l'intégrité du scellage de chaque unité, tandis que des étiqueteuses en ligne et des machines d'emballage automatiques complètent le flux de production. Cette intégration permet un fonctionnement totalement automatisé, réduisant ainsi les coûts de main-d'œuvre et éliminant les erreurs humaines lors des cadences de production élevées dans les usines modernes.
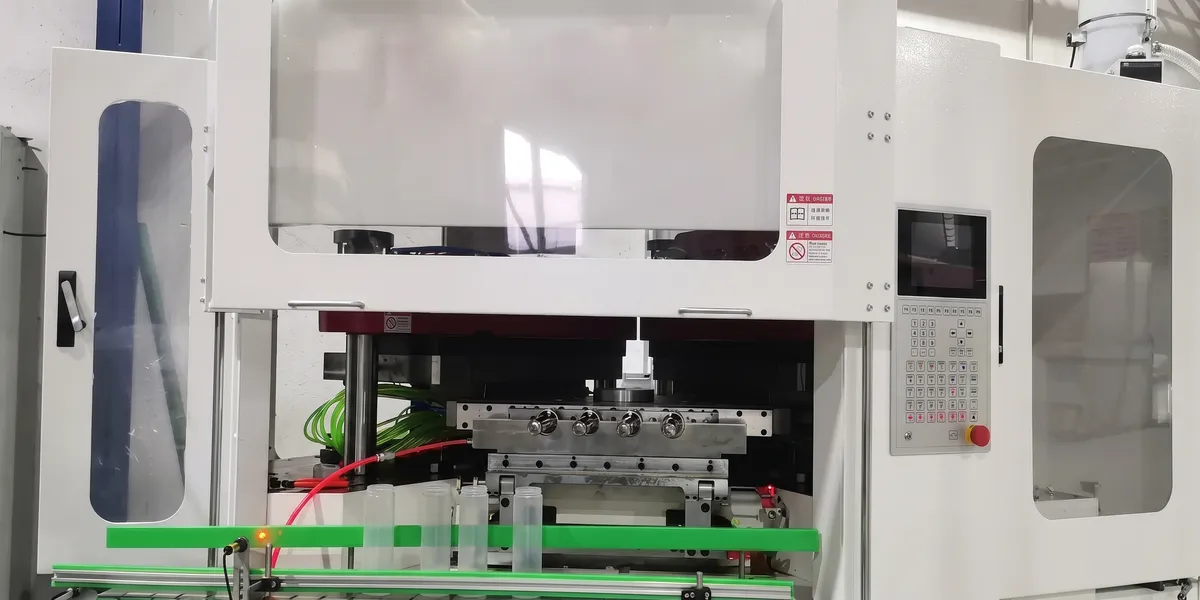
Principe de fonctionnement
1. Injection de préforme
Lors de la première étape, la résine plastique brute est fondue dans le cylindre puis injectée sous pression contrôlée dans la cavité de la préforme grâce à la vis sans fin de 55 mm. Le goulot et le filetage sont moulés avec une précision dimensionnelle absolue à ce poste, garantissant une étanchéité parfaite. Une fois le cycle d'injection terminé et la préforme à la température requise atteinte, le moule s'ouvre et la table rotative transfère le mandrin et l'ébauche ainsi formée vers le poste de soufflage. Ce transfert s'effectue en douceur grâce au diviseur d'angle de haute précision, qui synchronise l'ouverture du moule et le levage de la tourelle en un seul mouvement mécanique.
2. Moulage par soufflage
À la station de soufflage, de l'air comprimé est insufflé dans la préforme encore chaude à travers le mandrin creux, la gonflant jusqu'à ce que sa paroi épouse parfaitement les contours de la cavité du moule. La forme de la bouteille et la conception du moule déterminent le nombre de cavités pouvant être traitées simultanément à cette station. Une fois le récipient soufflé suffisamment refroidi pour conserver sa forme, le moule s'ouvre et la tourelle entraîne le mandrin portant la bouteille finie vers la station d'éjection. Ce cycle de refroidissement contrôlé garantit une épaisseur de paroi uniforme et élimine les contraintes internes susceptibles d'entraîner des déformations ou des variations dimensionnelles.
3. Déshabillage et éjection
À la dernière station, les bouteilles entièrement formées et refroidies sont automatiquement éjectées des mandrins et transférées sur le convoyeur de sortie pour être collectées ou conditionnées ultérieurement. L'avantage majeur de cette conception IBM en une seule étape réside dans le fonctionnement simultané des trois opérations : pendant qu'une série de cavités injecte de nouvelles préformes, une autre souffle les bouteilles et une troisième ébavure les produits finis. Cette simultanéité élimine les temps morts entre les stations, garantissant un cycle très efficace avec un gaspillage de matière quasi nul et des bouteilles sans bavures, le col étant formé lors de l'injection et non découpé lors d'une étape secondaire.
Applications de la machine IBM ZQ80
Des flacons pharmaceutiques aux conteneurs de produits chimiques industriels, le ZQ80 couvre un large éventail d'applications de bouteilles en plastique.
1. Bouteilles de produits chimiques
L'emballage des produits chimiques exige une excellente résistance aux substances corrosives et une épaisseur de paroi constante afin d'éviter les fuites lors du stockage et du transport. La ZQ80 produit des flacons chimiques en PEHD et en PP avec un contrôle dimensionnel précis, garantissant une étanchéité fiable conforme aux normes de sécurité industrielles pour le confinement des liquides dangereux.
2. Flacons pharmaceutiques
Les contenants pharmaceutiques exigent des finitions de col impeccables, des surfaces sans bavures et une étanchéité parfaite afin de protéger les médicaments sensibles de toute contamination. La conception sans huile et la structure ascendante de cette machine garantissent une zone de production hygiénique conforme aux exigences des BPF, ce qui en fait un choix idéal pour les flacons de comprimés, les flacons de médicaments liquides et les conditionnements de compléments alimentaires.
3. Flacons cosmétiques
L'industrie du conditionnement cosmétique valorise une finition de surface lisse et une qualité visuelle irréprochable, deux qualités que la ZQ80 garantit avec constance. Le contrôle précis de la pression élimine les imperfections de surface, permettant de produire des flacons adaptés aux lotions, sérums, fonds de teint et autres produits de beauté exigeant une présentation soignée et un toucher haut de gamme.
4. Bouteilles de boissons
Pour les applications d'emballage de boissons, la ZQ80 produit des bouteilles durables en PP et PEHD d'une contenance allant de 100 ml à 1 000 ml. Sa capacité de cavitation élevée et son cycle de production rapide permettent une production en série économique de bouteilles d'eau, de contenants pour jus de fruits, d'emballages pour produits laitiers et de bouteilles pour boissons santé, tout en garantissant une compatibilité avec les matériaux alimentaires et une qualité constante.
5. Biberons
Les biberons doivent répondre aux normes de sécurité et d'hygiène les plus strictes, notamment en utilisant des matériaux sans BPA et en assurant un filetage impeccable. La ZQ80 fabrique des biberons en résine PP et PPSU, garantissant une précision de filetage et une étanchéité parfaite grâce à la norme 100%, offrant ainsi aux parents et aux personnes s'occupant d'enfants un emballage sûr et fiable pour les produits d'alimentation infantile.
6. Flacons compte-gouttes
Les flacons compte-gouttes et les petits récipients de distribution exigent une précision exceptionnelle au niveau du col et des parois fines et uniformes. La ZQ80 excelle dans la production de ces flacons miniatures, même dans des volumes aussi faibles que 10 ml, grâce à sa capacité de 20 cavités qui garantit un débit élevé. Le col moulé par injection assure un ajustement précis et constant du compte-gouttes, sans bavure ni variation dimensionnelle.
7. Bouteilles de shampoing
Les flacons de shampoing et de produits d'hygiène personnelle présentent souvent des formes complexes et nécessitent des finitions de surface soignées. La ZQ80 accepte des flacons jusqu'à 220 mm de hauteur et 120 mm de diamètre, offrant ainsi une grande flexibilité pour la conception de flacons de shampoing standards et sur mesure. L'épaisseur homogène des parois garantit une fixation fiable du bouchon-pompe et une bonne résistance à la pression lors de l'utilisation.
8. Bouteilles de pesticides
Les contenants de pesticides agricoles doivent résister aux formulations chimiques agressives tout en conservant des propriétés de fermeture inviolables. La ZQ80 produit des flacons de pesticides robustes en PEHD, dotés de parois épaisses et régulières et d'un filetage de col précis qui empêche les fuites pendant le transport et la manipulation sur le terrain. Le système de serrage haute résistance assure une stabilité dimensionnelle même lors de l'utilisation de résines PEHD à haute viscosité et à haute température.
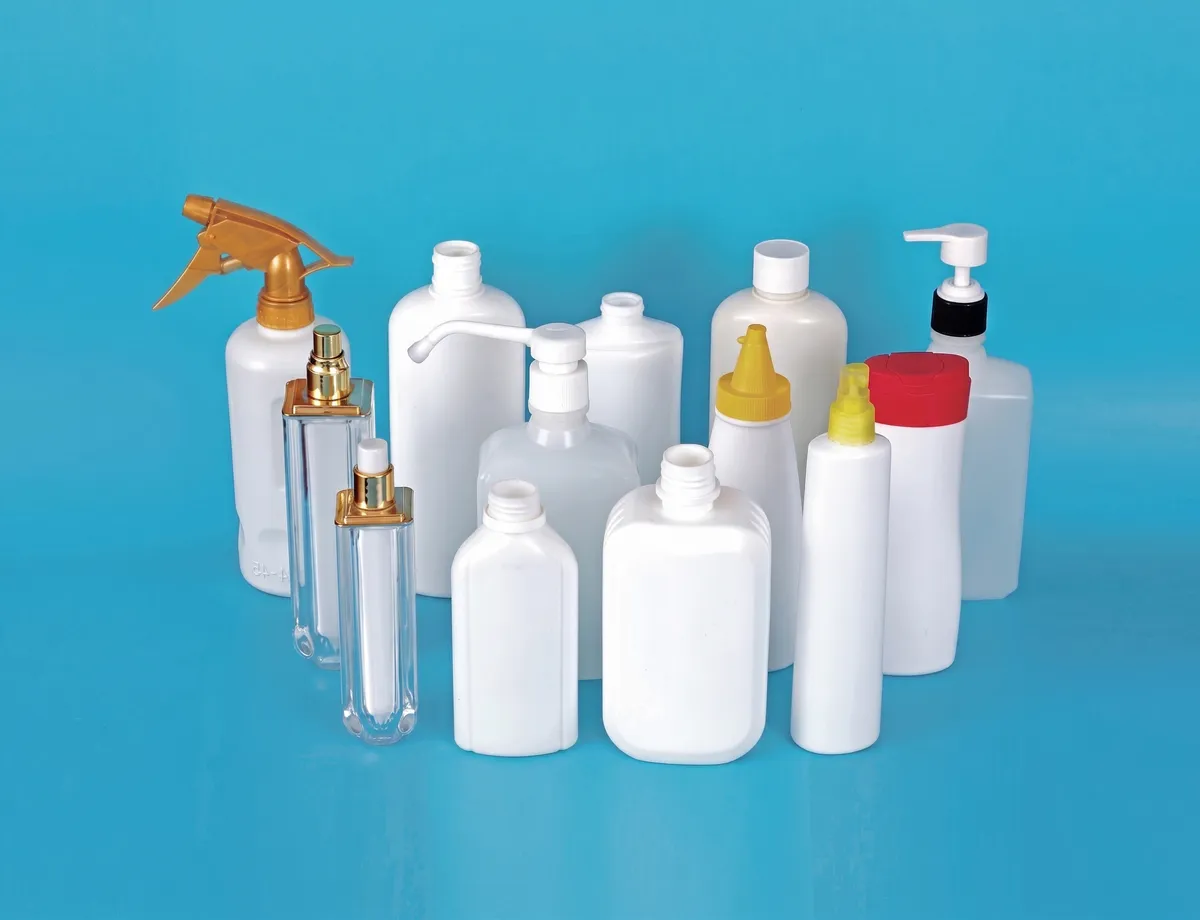 | 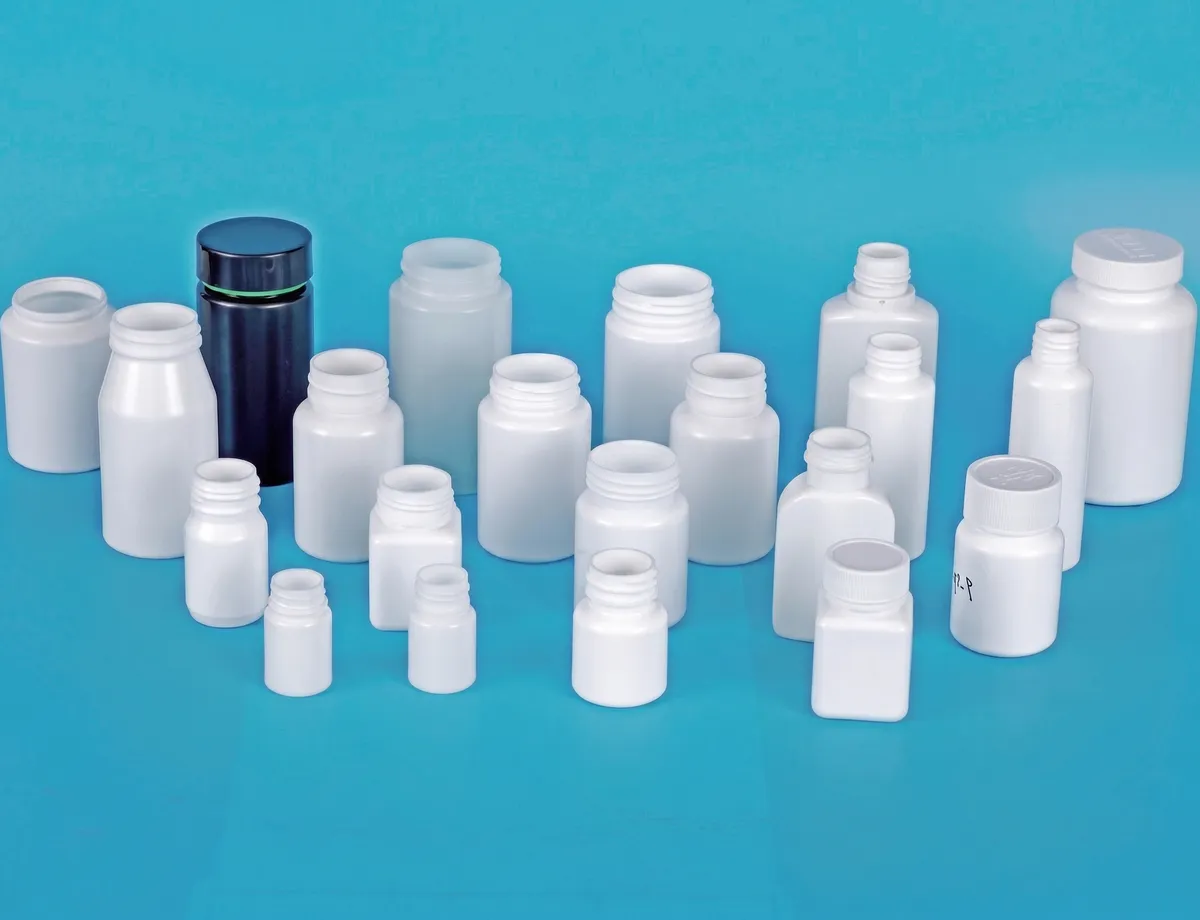 |
| Bouteilles de produits chimiques quotidiens | Flacons pharmaceutiques |
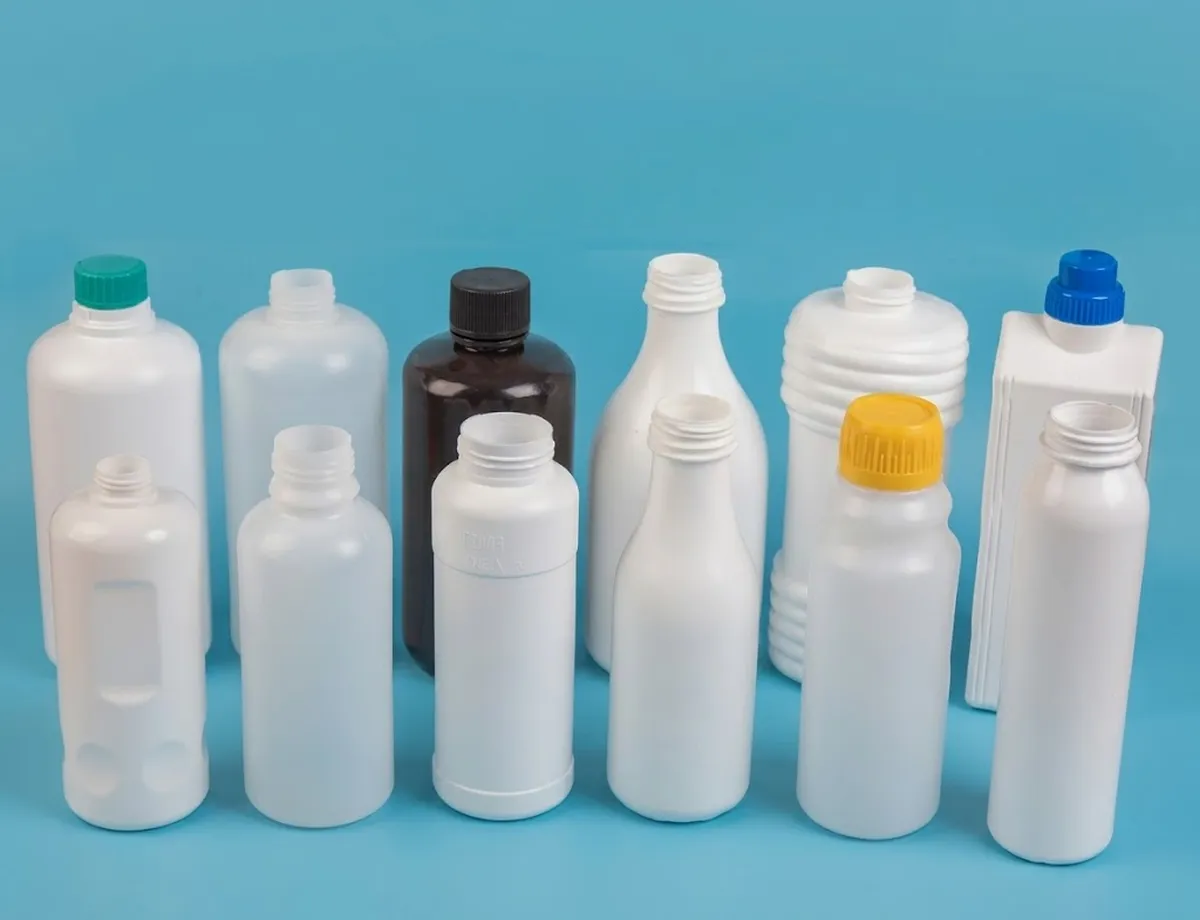 | 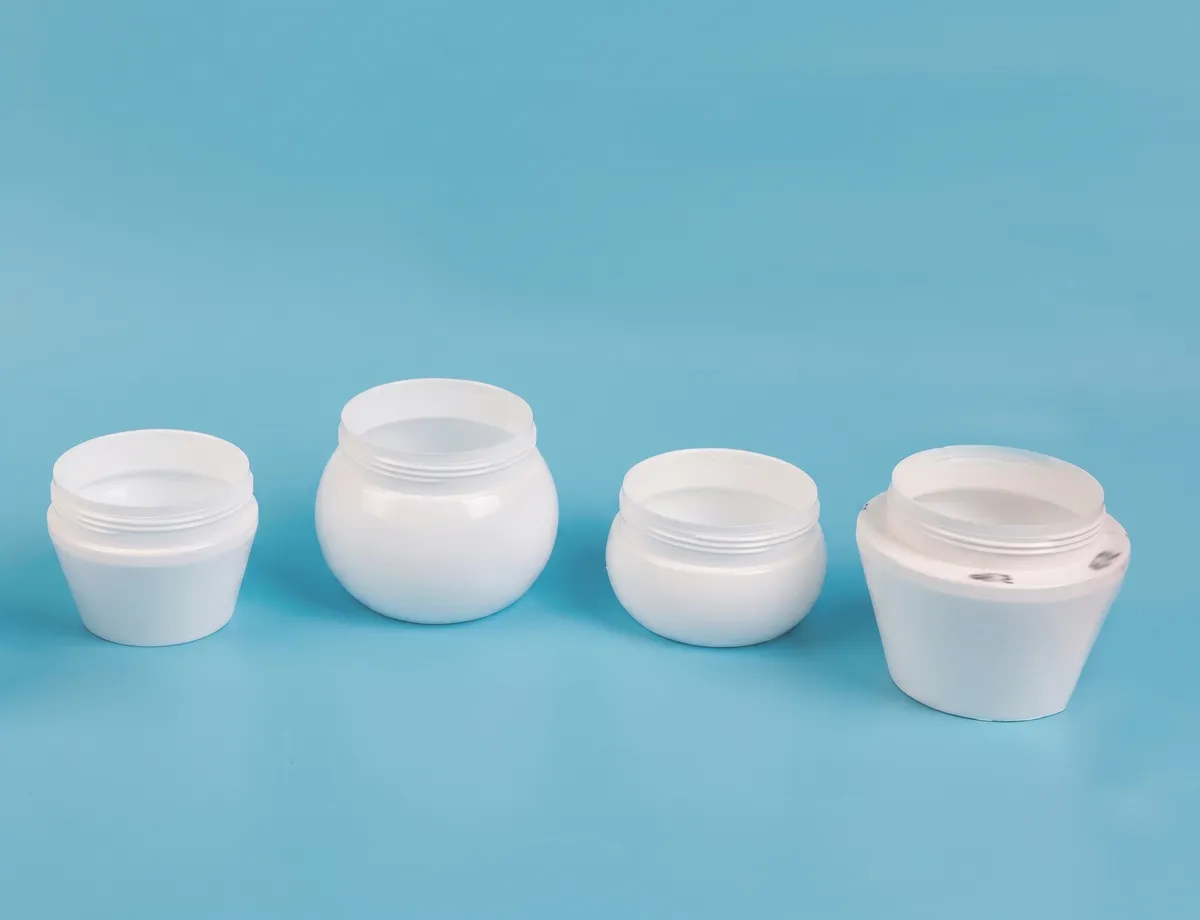 |
| Bouteilles alimentaires | Flacons cosmétiques |
Machine IBM contre machine ISBM
Le choix entre une machine de moulage par injection-soufflage et une machine de moulage par injection-étirage-soufflage dépend des exigences de votre produit, de vos préférences en matière de matériaux et de vos objectifs de production.
Les machines de moulage par injection-soufflage-étirage (ISBM) et les machines de moulage par injection-soufflage standard (IBM) représentent deux approches éprouvées pour la production de contenants en plastique. Chacune est conçue pour répondre à des exigences techniques différentes grâce à des séquences de fabrication adaptées. Le procédé ISBM comprend trois étapes intégrées : le moulage par injection initial pour former la préforme, suivi d’un étirage axial à l’aide d’une tige d’étirage, et le soufflage final pour donner à la matière sa forme définitive. En revanche, le procédé IBM suit un cycle plus simple en deux étapes, limité au moulage par injection de la préforme et au soufflage immédiat, sans phase d’étirage.
Cette différence fondamentale dans le principe de moulage engendre des résultats distincts. Dans les systèmes de moulage par injection-soufflage en une seule étape, l'étirage favorise l'orientation biaxiale des chaînes polymères, ce qui renforce la structure moléculaire et permet d'obtenir des bouteilles présentant une résistance mécanique élevée et une transparence exceptionnelle. Les systèmes IBM, quant à eux, atteignent ces résultats grâce au gonflage direct de la préforme, garantissant une épaisseur de paroi constante et uniforme sur l'ensemble du contenant, ainsi qu'un contrôle précis des dimensions critiques telles que la finition du col.
Les capacités de mise en forme des produits varient considérablement selon les technologies. Les fabricants d'équipements ISBM conçoivent leurs systèmes pour permettre la création de géométries complexes et de modèles de grande capacité qui conservent leur intégrité structurelle sous pression. La technologie IBM, quant à elle, s'avère plus efficace pour les configurations simples et les petits formats de bouteilles, où la simplicité et la répétabilité sont primordiales.
La compatibilité des matériaux renforce ces distinctions. Les procédés ISBM utilisent principalement des résines de polyéthylène téréphtalate (PET) pour tirer parti des avantages de l'étirage, ce qui explique pourquoi les plateformes de production de bouteilles PET sont souvent équipées d'une fonction d'étirage-soufflage. Les systèmes IBM standard acceptent une gamme plus étendue de résines, notamment le polyéthylène (PE), le polypropylène (PP), le polychlorure de vinyle (PVC) et le polystyrène (PS), offrant ainsi une plus grande flexibilité dans le choix des résines et ouvrant la voie à des applications dans les secteurs pharmaceutique, cosmétique et industriel.
Ces caractéristiques techniques correspondent à des applications spécifiques. Les fabricants de boissons gazeuses et d'eaux minérales privilégient généralement les machines ISBM pour leur capacité à produire des bouteilles transparentes et résistantes à la pression, adaptées aux lignes de production à grande vitesse. Les industries pharmaceutiques, cosmétiques et de conditionnement de petits volumes préfèrent souvent les systèmes IBM pour l'homogénéité de l'épaisseur des parois et leur compatibilité avec les formulations sensibles dans des contenants compacts. Le choix d'une machine de remplacement pour une presse à injecter-souffler Aoki ou une marque similaire dépend souvent de l'adéquation de ces différences de procédé à votre gamme de produits.
| Fonctionnalité | Machine ISBM | Machine IBM |
|---|---|---|
| Processus de travail | injection, étirage, moulage par soufflage | moulage par injection, par soufflage |
| Principe de moulage | Améliore le matériau par étirement biaxial | Moulage par soufflage direct sans étirement |
| Performance du produit | Haute résistance et excellente clarté | Épaisseur de paroi uniforme |
| Forme du produit | Formes de bouteilles complexes et de grande taille | Formes de bouteilles simples et petites |
| Matériaux primaires | Principalement des animaux de compagnie | PE, PP, PVC, PS |
| Scénarios d'application | Lignes de boissons gazeuses et d'eau minérale | Produits pharmaceutiques, cosmétiques, petits emballages |
Matières premières compatibles pour la machine de moulage par injection-soufflage
PEHD (polyéthylène haute densité)
Le PEHD est l'une des résines les plus fréquemment transformées sur cet équipement. Reconnu pour son excellente résistance chimique, sa rigidité et ses propriétés de barrière à l'humidité, le PEHD est le matériau de prédilection pour les flacons pharmaceutiques, les contenants de produits chimiques ménagers et les emballages de pesticides. La machine assure une plastification stable du PEHD grâce à son rapport L/D de vis de 22:1.
PEBD (polyéthylène basse densité)
Le PEBD offre une flexibilité et une aptitude à la compression supérieures, ce qui le rend idéal pour les flacons souples, les flacons de gouttes oculaires et les emballages souples. La machine transforme le PEBD à des températures de cylindre plus basses, et le zonage précis de la température sur 4+N sections de cylindre garantit un flux de fusion constant et des surfaces de flacons lisses.
PP (Polypropylène)
Le polypropylène offre une haute résistance à la chaleur, une excellente transparence pour certaines qualités et une grande résistance chimique. Les bouteilles en PP produites sur la ZQ80 sont largement utilisées dans l'emballage alimentaire, les contenants pour boissons chaudes et les emballages de dispositifs médicaux. La force de fermeture réglable permet d'optimiser la fermeture du moule en fonction du retrait spécifique du PP lors du refroidissement.
PS (polystyrène) et PS haute transparence
Le polystyrène standard et le polystyrène haute transparence (y compris les qualités d'emballage pour bactéries lactiques) sont transformés sur la ZQ80 pour les applications exigeant des parois de bouteilles parfaitement transparentes et une structure rigide. Ces matériaux sont couramment utilisés dans l'emballage des produits laitiers et des boissons probiotiques, où la présentation visuelle du produit et l'image de marque influencent fortement les décisions d'achat des consommateurs.
ABS (Acrylonitrile Butadiène Styrène)
La résine ABS allie robustesse, rigidité et esthétique de surface, ce qui la rend idéale pour les contenants spéciaux, la production de couvercles d'ampoules LED et les emballages cosmétiques exigeant une finition mate ou brillante haut de gamme. La ZQ80 travaille l'ABS à des températures de cylindre modérées, offrant d'excellentes performances de remplissage et une grande stabilité dimensionnelle.
PCTG et EVA
Le PCTG offre une transparence exceptionnelle, une résistance chimique optimale et est conforme aux normes sans BPA, ce qui le rend idéal pour les flacons cosmétiques haut de gamme et les contenants d'eau réutilisables. L'EVA (éthylène-acétate de vinyle) confère un toucher doux, idéal pour les emballages spéciaux. La machine peut également traiter des bioplastiques écologiques à base de maïs pour les fabricants recherchant des solutions d'emballage durables sur les marchés soucieux de l'environnement.
Caractéristiques des moules automatiques de la série ZQ
Le système de moules exclusif est conçu pour des changements de production rapides, une longue durée de vie et une production de bouteilles sans défaut.
1. Inserts interchangeables pour la cavité et le cou
Le moule d'injection est doté d'une cavité et d'un col conçus pour optimiser l'activité, avec des canaux d'huile spécialement étudiés et facilement interchangeables. Cette conception modulaire garantit une répartition stable de la température dans le moule, assurant ainsi des dimensions constantes des ébauches de tubes, même lors de longues séries de production. Les opérateurs peuvent changer de format de bouteille avec un temps d'arrêt minimal, optimisant ainsi la productivité de l'usine.
2. Construction en acier inoxydable de qualité supérieure S136 et 4Cr13
Tous les composants des moules d'injection sont fabriqués à partir d'acier allié S136 ou d'acier inoxydable 4Cr13 importés, sélectionnés pour leur dureté supérieure, leur résistance à la corrosion et leurs propriétés de polissage. Ces matériaux haute résistance prolongent considérablement la durée de vie des moules soumis à des cycles continus de haute température et de haute pression, réduisant ainsi la fréquence de remplacement et le coût total de possession de l'outillage pour les productions en grande série.
3. Conception optimisée des canaux chauds et des préformes
Le système de canaux chauds optimisé, associé à une conception de préformes de bouteilles de haute précision, minimise les variations de poids et d'épaisseur de paroi dans toutes les cavités. Le mandrin à structure spécifique assure des cycles de moulage rapides tout en garantissant un refroidissement optimal du noyau, assurant ainsi que chaque préforme arrive à la station de soufflage à la température idéale pour une expansion uniforme de la bouteille.
4. Formation précise de l'embouchure et du filetage
Le goulot et le filetage sont formés avec une grande précision dimensionnelle lors de l'injection, garantissant ainsi l'intégrité du joint 100% sur chaque flacon produit. Cette précision est essentielle pour les applications d'emballage pharmaceutique, alimentaire et chimique où toute fuite ou contamination doit être totalement éliminée. La géométrie du goulot reste constante, indépendamment de la vitesse de production ou du volume du lot.
5. Finition de bouteille sans bavure ni déchet
Le procédé d'injection-soufflage en une seule étape élimine les bavures et les déchets de matière au niveau du goulot et du fond de la bouteille, produisant un contenant propre et fini qui ne nécessite aucun ébarbage ni détourage. Cette approche zéro déchet permet d'économiser les matières premières, de supprimer les équipements d'ébarbage en aval et de fournir des bouteilles à l'aspect lisse et professionnel, prêtes à être étiquetées et remplies immédiatement après l'éjection.
6. Uniformité dimensionnelle et pondérale constante
La taille, le poids, la visibilité de la ligne de joint du moule et l'épaisseur de la paroi restent constants de la première à la dernière bouteille, pour chaque lot de production. Le système de moules de la série ZQ garantit des résultats reproductibles, conformes aux exigences de contrôle qualité les plus strictes. Il prend en charge les programmes de contrôle statistique des processus (SPC) et permet aux fabricants de maintenir de faibles taux de rebut et une satisfaction client élevée, quelle que soit la taille des bouteilles.
Dépannage courant des machines IBM
Lors de l'utilisation de ce type d'équipement, les opérateurs rencontrent souvent plusieurs problèmes. Nombre d'entre eux proviennent de l'intégration des procédés de moulage par injection et par soufflage au sein d'un même cycle. L'ajustement des paramètres du cycle, le nettoyage minutieux des moules et l'utilisation d'agents de démoulage de haute qualité spécialement conçus pour le soufflage permettent de résoudre la plupart des défauts de production.
1. Défauts de produit dus à des paramètres de cycle incorrects
Des réglages incorrects de température, de durée de cycle ou de temps de refroidissement peuvent entraîner des déformations, des injections incomplètes, des retassures ou une épaisseur de paroi irrégulière sur les bouteilles finies. Les opérateurs doivent vérifier que les températures de la zone du cylindre correspondent à la plage de traitement recommandée par le fabricant de résine et ajuster avec précision la vitesse d'injection et la pression de maintien. Le réglage du temps de refroidissement est particulièrement important lors du changement de format de bouteille ou de type de résine sur la ZQ80.
2. La machine ne démarre pas
En cas de panne de la machine, les opérateurs doivent d'abord vérifier l'alimentation électrique et inspecter tous les câbles afin de détecter tout desserrage ou dommage visible. Avant de lancer le cycle, assurez-vous que la température du cylindre a atteint les valeurs de consigne requises. Il peut également être nécessaire de recalibrer les réglages du pressostat, notamment après une coupure de courant ou un arrêt d'urgence. Vérifiez que tous les dispositifs de sécurité et les circuits d'arrêt d'urgence ont été correctement réinitialisés.
3. La machine ne s'arrête pas.
Si la machine continue de fonctionner alors qu'elle devrait s'arrêter, vérifiez le pressostat afin de détecter tout dysfonctionnement ou un mauvais étalonnage. Contrôlez le niveau d'huile hydraulique et recherchez les fuites au niveau des flexibles, des raccords et des connexions des vérins. Un solénoïde bloqué dans le circuit hydraulique peut également empêcher l'arrêt correct du cycle. Les opérateurs doivent examiner la logique de commande de l'automate programmable et vérifier que le signal de fin de cycle est correctement reçu par le contrôleur.
4. La machine ne supporte pas la pression
Les pertes de pression lors du cycle d'injection ou de soufflage sont généralement dues à des fuites d'air, des filtres encrassés ou des joints usés dans les circuits pneumatiques ou hydrauliques. Les opérateurs doivent vérifier tous les raccordements électriques, inspecter systématiquement les conduites d'air pour détecter les fuites et remplacer les filtres encrassés ou les joints détériorés. Sur la ZQ80, le système d'air comprimé fonctionne entre 0,8 et 1,2 MPa ; par conséquent, même de petites fuites peuvent affecter considérablement la régularité de la pression de soufflage et la qualité des bouteilles.
5. Bruit excessif des machines
Un bruit inhabituel pendant le fonctionnement peut indiquer un problème de régulation de la vitesse du moteur, une fuite d'air ou hydraulique, ou un dommage au moule. Les opérateurs doivent vérifier que le servomoteur fonctionne dans sa plage de vitesse nominale et contrôler l'étanchéité de tous les raccords pneumatiques et hydrauliques. Inspectez les moules pour détecter toute fissure, tout insert desserré ou tout raccord de refroidissement cassé susceptible de générer des vibrations. Les roulements usés de la table rotative ou de l'arbre d'entraînement doivent être remplacés rapidement afin d'éviter d'autres dommages mécaniques.
6. Moules sales et mauvaise qualité des pièces
La contamination des surfaces des moules ou l'utilisation d'agents de démoulage de mauvaise qualité entraînent fréquemment des défauts de surface, des collages et des irrégularités dimensionnelles sur les flacons finis. Les opérateurs doivent nettoyer soigneusement les cavités des moules à intervalles réguliers à l'aide de solvants homologués et appliquer des produits de démoulage de haute qualité, spécialement formulés pour le soufflage. Un polissage régulier de la surface des cavités permet de conserver la finition lisse requise pour la production de flacons pharmaceutiques et cosmétiques.
Sécurité et entretien
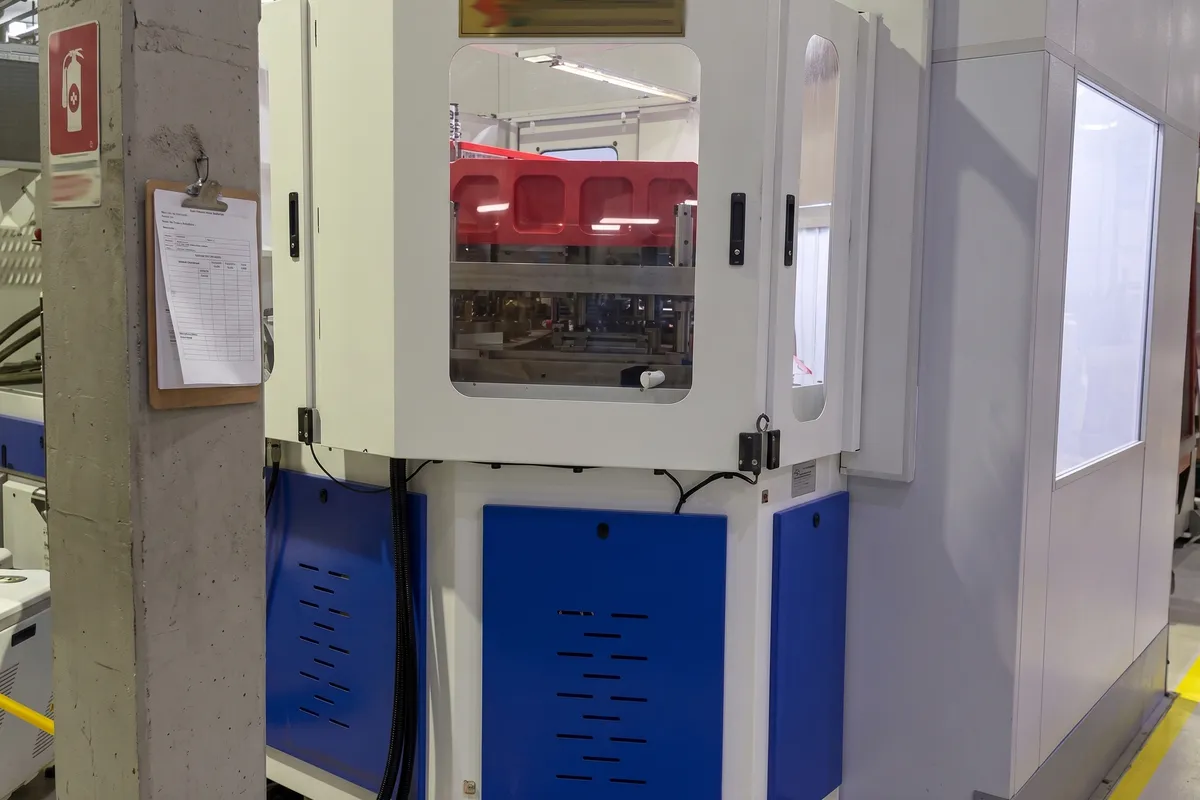
Soins quotidiens
Inspection et nettoyage des lieux
Avant chaque quart de travail, les opérateurs doivent effectuer une inspection visuelle complète de la machine, en recherchant les défauts visibles, les fuites d'huile ou d'eau, ainsi que les pièces desserrées. Utilisez une liste de contrôle standardisée pour vérifier tous les points critiques de l'équipement de production. Nettoyez le cylindre en éliminant les résidus de résine plastique afin d'éviter toute contamination lors du changement de matériau. Enlevez les débris de la table de la machine et assurez-vous que l'orifice de retour d'huile reste dégagé.
Lubrification et contrôle de l'humidité
Purgez l'eau du refroidisseur d'huile hydraulique et du refroidisseur de moule à l'aide d'air comprimé afin d'éviter la formation de rouille dans les conduits de refroidissement. Lubrifiez toutes les pièces mobiles, y compris les charnières, les articulations et les arbres de transmission, conformément aux préconisations du fabricant. Contrôlez la pression des filtres de dérivation et d'aspiration d'huile et nettoyez ou remplacez les cartouches filtrantes si nécessaire. Une lubrification adéquate prolonge la durée de vie des composants mécaniques et réduit les temps d'arrêt imprévus.
Vérifications des systèmes électriques et de refroidissement
Nettoyez régulièrement le ventilateur de refroidissement du moteur et l'armoire électrique pour éviter toute surchauffe. Placez des boules antimites dans le boîtier électrique pour éloigner les rongeurs susceptibles d'endommager le câblage. Surveillez la température de la zone du cylindre pendant toute la durée du poste et comparez les relevés aux valeurs de consigne. Vérifiez que le débit d'eau de refroidissement est conforme aux spécifications (4 m³/h) et que la pression d'eau de refroidissement reste dans la plage de fonctionnement de 0,3 à 0,4 MPa.
Vérification de sécurité
Effectuez des contrôles de sécurité quotidiens, notamment la vérification de tous les boutons d'arrêt d'urgence, l'inspection des écrans et protections de sécurité, et la confirmation que les couvercles des armoires électriques sont bien verrouillés. Il est formellement interdit aux opérateurs d'introduire les mains dans la zone de serrage du moule ou dans la trémie lorsque l'équipement est en marche. Ces contrôles de sécurité réguliers contribuent à prévenir les accidents du travail et garantissent la conformité aux normes de santé et de sécurité au travail.
Maintenance à long terme
Système hydraulique et analyse d'huile
Vérifiez le niveau d'huile hydraulique chaque semaine et faites analyser des échantillons d'huile en laboratoire tous les quatre mois afin de détecter toute contamination, oxydation ou présence de particules métalliques indiquant une usure. Inspectez les ensembles hydrauliques, notamment les pompes, les vannes et les flexibles, pour déceler les fuites et les bruits anormaux. Remplacez les joints hydrauliques et les flexibles de manière préventive avant toute défaillance. Un fluide hydraulique propre et en bon état est essentiel pour une force de serrage constante.
Inspection de la vis, du cylindre et du dispositif de chauffage
Chaque année, démontez la vis sans fin pour inspecter la tige, les spires et le diamètre intérieur du cylindre afin de déceler toute usure. Vérifiez les résistances chauffantes à l'aide d'une sonde de température pour identifier les éléments chauffants endommagés ou les câbles défectueux. L'échangeur de chaleur doit être nettoyé à l'acide doux et son serpentin inspecté une fois par an afin de prévenir l'accumulation de tartre, susceptible d'entraîner une surchauffe et une réduction de l'efficacité de plastification dans le système d'injection.
Plateau, barre d'accouplement et composants mécaniques
Inspectez les surfaces des plateaux entre les changements de moules et polissez-les si nécessaire. Vérifiez l'état des filetages des trous des plateaux et retaraudez-les si besoin. Contrôlez l'alignement des tirants, l'usure des bagues et le bon fonctionnement du système de lubrification à intervalles réguliers. Maintenez l'armoire électrique propre et exempte d'huile et de débris, et vérifiez le bon fonctionnement des ventilateurs et le serrage des bornes. Réparez immédiatement tout dommage électrique afin d'éviter des pannes en cascade.
Avantages liés à la maintenance planifiée
Le respect d'un programme de maintenance structuré réduit les temps d'arrêt imprévus et garantit des performances optimales des équipements de production. Les principales étapes de cette maintenance comprennent : la préparation et le chargement de matières premières de qualité, le réglage précis de la température et de la pression d'air, la surveillance étroite du processus de moulage, le refroidissement adéquat et l'éjection fluide des pièces, ainsi que le dépannage rapide des défauts. La vigilance en matière de sécurité, la maintenance régulière et une surveillance attentive contribuent à prévenir les problèmes courants tels que le gauchissement ou les injections incomplètes.
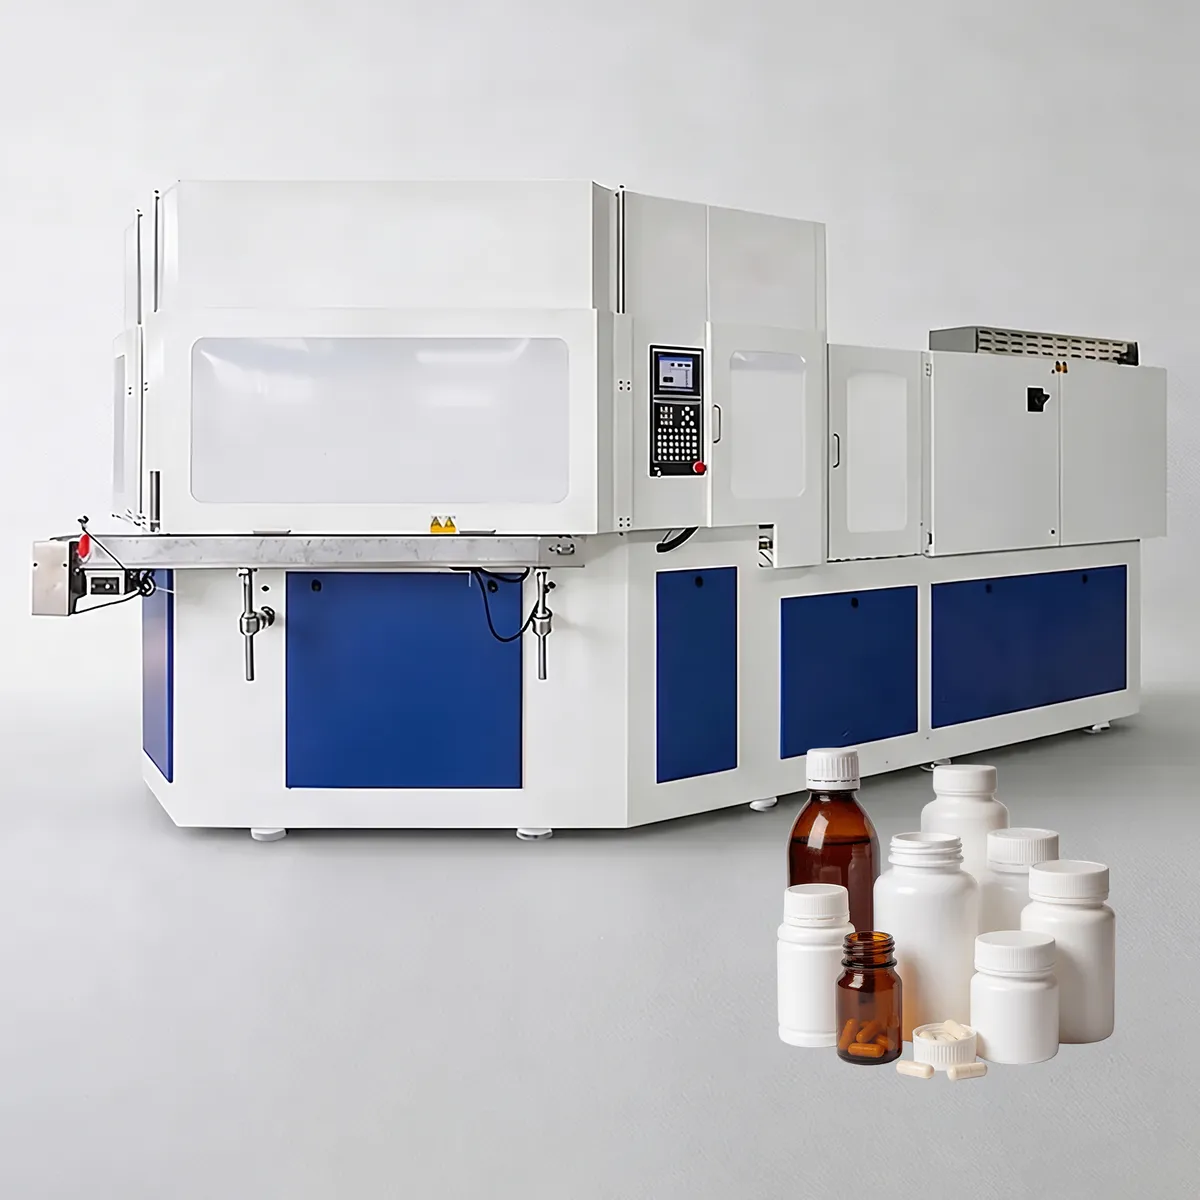
Pourquoi choisir les machines de moulage par injection-soufflage de CMN ?
CMN Transmission se consacre principalement à la recherche et au développement, à la production, à la vente et au commerce international de machines de moulage par injection-soufflage automatiques en une étape et de systèmes de moules associés. Notre gamme de produits comprend des machines d'injection-soufflage, d'extrusion-soufflage et d'étirage-soufflage, ainsi qu'une gamme complète d'équipements auxiliaires. Implantée dans une région bénéficiant d'excellentes infrastructures logistiques et d'un accès facile aux transports, CMN Transmission dessert des clients dans plus de 30 pays grâce à une gestion fiable de la chaîne d'approvisionnement et un service d'assistance à l'exportation réactif.
Notre entreprise dispose d'une équipe de recherche et développement exceptionnelle, composée d'ingénieurs et de techniciens expérimentés, spécialisés dans la conception de machines d'injection-soufflage et l'ingénierie des moules d'injection-soufflage. Forts de solides connaissances théoriques et d'une vaste expérience pratique, nos ingénieurs offrent à nos clients un service personnalisé et attentif à chaque étape de leur collaboration. De l'analyse de faisabilité initiale lors de la consultation avant-vente, en passant par l'assistance à l'installation et à la mise en service sur site pendant la phase de vente, jusqu'à l'assistance technique à long terme et la fourniture de pièces détachées après-vente, CMN Transmission assure un accompagnement complet qui permet aux fabricants d'atteindre une performance de production optimale.
Nos machines sont utilisées dans les secteurs de l'emballage pharmaceutique, alimentaire, des produits de santé, cosmétique et pour divers emballages plastiques industriels. Notre capacité de production couvre des contenants de 1 ml à 1 000 ml et utilise des matériaux tels que le PEHD, le PEBD, le PP, le PS, le PS haute transparence, l'ABS, les bioplastiques écologiques à base de maïs, l'EVA et le PCTG. Que vous ayez besoin d'une configuration standard ou d'une solution de production entièrement personnalisée, notre équipe d'ingénieurs conçoit, fabrique et livre des solutions clés en main optimisées pour vos exigences spécifiques et le contexte réglementaire.
CMN Transmission adhère aux principes de développement d'entreprise suivants : autonomie, intégrité, pragmatisme, innovation et responsabilité. Nous nous engageons à réaliser des projets clés en main complets, produisant des pièces moulées par injection-soufflage de qualité supérieure et garantissant la pleine satisfaction de nos clients. En choisissant CMN comme partenaire de confiance pour vos équipements de production, vous bénéficiez d'un partenaire industriel dédié à l'optimisation de votre productivité, à la réduction de vos coûts d'exploitation et au soutien de votre croissance sur les marchés mondiaux concurrentiels.
FAQ
Q : Quelles sont les tailles de bouteilles que la machine de moulage par injection-soufflage ZQ80 peut produire ?
A : La ZQ80 peut produire des flacons d'une contenance allant de 1 ml à environ 2 000 ml, avec une hauteur adaptée. Le diamètre maximal des flacons est de 120 mm et leur hauteur maximale par cycle est de 220 mm. Le nombre de cavités dans le moule varie selon le volume : 20 cavités pour les flacons de 10 ml, 18 pour ceux de 30 ml, 14 pour ceux de 60 ml, 12 pour ceux de 100 ml, 8 pour ceux de 250 ml, 5 à 6 pour ceux de 500 ml et 3 à 4 pour ceux de 1 000 ml.
Q : Quelle est la capacité de production journalière de la machine IBM ZQ80 ?
A : La ZQ80 atteint un temps de cycle de 8,2 secondes pour les flacons de 30 ml, soit environ 105 000 flacons par poste standard, avec une production journalière maximale de 115 000 flacons. Le débit réel varie en fonction de la taille des flacons, du type de résine et du nombre de cavités du moule. Les flacons plus grands, avec moins de cavités, auront une production journalière plus faible, tandis que les flacons plus petits, avec un nombre de cavités plus élevé, permettront d'obtenir un volume plus important.
Q : Quelle est la consommation énergétique de cette machine entièrement électrique ?
A : La ZQ80 consomme environ 12 kWh par heure pour la production de flacons de 30 ml, soit une réduction de 301 TPE par rapport aux modèles hydrauliques traditionnels. La puissance installée totale est de 55 kW, mais la consommation en fonctionnement se situe généralement entre 521 TPE et 701 TPE de la capacité nominale. Le système servo-motorisé et la structure de fermeture sous pression contribuent à cette réduction d'énergie en éliminant la consommation d'énergie à vide lors des phases d'ouverture et de fermeture du moule.
Q : Quels types de plastiques peuvent être traités sur un plastique comme le ZQ80 ?
A: La ZQ80 transforme une large gamme de résines thermoplastiques, notamment le PEHD, le PEBD, le PP, le PS (y compris le PS haute transparence et les qualités résistantes aux bactéries lactiques), l'ABS, le PCTG, l'EVA et les bioplastiques écologiques à base de maïs. Cette polyvalence la rend idéale pour les applications d'emballage pharmaceutique, cosmétique, alimentaire, chimique industriel et agricole. Les 4+N zones de chauffe du cylindre et la vitesse de vis réglable permettent un contrôle précis de la température et du débit pour chaque type de résine.
Q : Le ZQ80 convient-il à la production de flacons pharmaceutiques nécessitant la conformité aux BPF ?
R : Oui. La ZQ80 est dotée d'une conception mécanique ascendante qui empêche toute trace d'huile de lubrification d'entrer en contact avec la zone du moule, répondant ainsi aux normes d'hygiène BPF pour les emballages de flacons en plastique pharmaceutiques et alimentaires. Le système d'entraînement servo sans huile élimine tout risque de contamination par l'huile hydraulique. Le col et le filetage moulés par injection garantissent une étanchéité parfaite (100%) sans bavures, répondant aux exigences de qualité strictes pour les flacons de médicaments, les emballages de compléments alimentaires et les produits de santé.
Q : Puis-je intégrer le ZQ80 à un équipement d'emballage et d'inspection automatique ?
R : Oui. Le convoyeur arrière du ZQ80 est conçu pour une intégration parfaite avec les équipements d'automatisation en aval. Les systèmes compatibles incluent des caméras d'inspection visuelle pour la détection de particules étrangères, de quantités insuffisantes de produit au goulot des bouteilles et de fonds irréguliers. Des testeurs d'étanchéité latérale, des étiqueteuses en ligne et des systèmes d'emballage automatiques peuvent être connectés pour permettre un fonctionnement entièrement automatisé, réduisant ainsi les besoins en main-d'œuvre et améliorant l'efficacité globale de la production.
Q : Quelle est la différence entre une machine de moulage par injection-soufflage à bords de rebut et la ZQ80 ?
A: Une machine de moulage par injection-soufflage classique produit généralement des bouteilles présentant des bavures ou des déchets de découpe au niveau de la ligne de joint, ce qui nécessite des opérations d'ébavurage secondaires. La ZQ80 utilise un procédé d'injection-soufflage en une seule étape : le col est moulé par injection avec précision et le corps est soufflé directement, éliminant ainsi les bavures, les excédents de matière et les déchets de fabrication, tant au niveau du goulot que du fond de la bouteille. Cette approche zéro déchet réduit les coûts des matériaux et supprime le besoin d'équipement d'ébavurage.
Q : Quels sont les besoins en espace d'installation de la machine de moulage par injection-soufflage ZQ80 ?
A : La ZQ80 mesure 4,5 m (L) x 1,6 m (l) x 2,0 m (H) et pèse 10 tonnes. L'installation doit prévoir un dégagement suffisant autour de la machine pour permettre l'accès de l'opérateur, le changement des moules et la circulation des convoyeurs. De plus, le site d'installation nécessite une alimentation en air comprimé de 0,8 m³/min à une pression de 0,8 à 1,2 MPa, un débit d'eau de refroidissement de 4 m³/h à une pression de 0,3 à 0,4 MPa et une alimentation électrique stable capable de fournir la puissance totale requise de 55 kW.
Q : Comment puis-je obtenir un devis pour le prix de la machine ?
Pour obtenir un devis détaillé pour la ZQ80 ou tout autre modèle de notre gamme, veuillez consulter notre page « Nous contacter » ou utiliser le formulaire de demande de devis sur la page produit. Indiquez les spécifications de vos bouteilles (volume, matériau, cadence de production journalière) ; notre équipe d’ingénieurs vous fournira une proposition complète incluant le prix de la machine, les coûts d’outillage, une estimation des frais de livraison et les options d’assistance à l’installation, adaptées à vos besoins de production.
Q : CMN propose-t-il des configurations de machines personnalisées ?
R : Oui. En tant que fabricant expérimenté de machines de moulage par injection-soufflage, CMN Transmission propose des configurations personnalisées pour répondre à vos besoins de production spécifiques. Les options de personnalisation incluent la conception de moules spéciaux pour les formes de bouteilles uniques, des solutions d'automatisation intégrées en aval, l'adaptation de la tension et de la fréquence aux différentes normes électriques régionales, ainsi que des configurations de vis et de cylindre sur mesure pour les résines spéciales. Contactez notre équipe d'ingénieurs pour discuter de vos besoins de personnalisation et obtenir une solution conçue spécifiquement pour votre ligne de production.
Avis clients
Park Joon-ho, directeur d'usine, Corée du Sud
« Nous avons installé la machine ZQ80 sur notre ligne pharmaceutique il y a environ huit mois, et elle fonctionne quasiment sans interruption depuis. Sa force de fermeture de 800 kN permet de conditionner nos flacons de 60 ml sans aucun problème de projection. Ce qui nous a vraiment surpris, ce sont les économies d'énergie. Notre ancienne machine consommait près de 20 kWh par heure, tandis que celle-ci consomme en moyenne environ 12 kWh pour des flacons de même format. L'équipe CMN nous a aidés à configurer à distance les zones de température du cylindre pendant la première semaine, ce qui nous a évité de nombreux tâtonnements. Nous sommes très satisfaits de cet achat. »
Rajesh Mehta, directeur de production, Inde
Notre usine produit un mélange de flacons en PEHD et en PP pour l'emballage cosmétique, d'une contenance de 30 ml à 250 ml. La ZQ80 gère les changements de matériau plus rapidement que prévu, et le processus de changement de moule est simple. Nous produisons environ 100 000 flacons par jour sur la ligne de 30 ml, ce qui correspond parfaitement au devis de CMN. Le système à servomoteur est nettement plus silencieux que notre ancienne unité hydraulique, et mes opérateurs apprécient la réduction du bruit pendant leurs quarts de travail. La livraison à Mumbai a pris environ cinq semaines, porte à porte, incluant l'assistance au dédouanement de leur équipe logistique.
Ahmet Yilmaz, directeur technique, Turquie
« Nous avons évalué trois fabricants d'équipements différents avant de choisir CMN Transmission pour notre nouvelle ligne d'embouteillage. Le modèle européen ZQ80 s'est avéré le plus performant en termes de spécifications et de prix. La force de serrage réglable entre 40 et 80 tonnes est un véritable atout lorsque nous passons de nos contenants cosmétiques à parois fines à nos flacons de produits chimiques plus épais. Nous avons constaté un léger retard dans la réception des bandes chauffantes de rechange, mais la machine elle-même s'est montrée très fiable durant les quatre mois d'utilisation. L'assistance technique répond en moins de 24 heures à nos questions. »
Dmitry Volkov, ingénieur en chef, Russie
« La ZQ80 est utilisée dans notre atelier de production depuis près d'un an et nous sommes très satisfaits de ses performances sur les flacons pharmaceutiques de 100 ml. La conception ascendante qui éloigne l'huile de la zone du moule a été un facteur déterminant pour nous, car notre usine doit respecter des normes BPF strictes. Le système à canaux chauds répartit le matériau uniformément dans les 12 cavités et nous constatons un écart de poids inférieur à 0,5 gramme entre les flacons. CMN a fourni des schémas d'installation très détaillés et un manuel d'utilisation en russe, qui se sont avérés extrêmement utiles pour nos techniciens. »
Thabo Nkosi, directeur des opérations, Afrique du Sud
« Nous avons fait l'acquisition de la ZQ80 pour notre nouvelle gamme de produits d'hygiène personnelle à Johannesburg. CMN s'est chargé de l'expédition complète, y compris des formalités de dédouanement. La machine est arrivée en parfait état, tous les accessoires étant correctement emballés. Notre équipe l'a mise en service en trois jours seulement, avec l'assistance à distance de leurs ingénieurs. Nous produisons actuellement des flacons de shampoing de 500 ml en PEHD, à raison d'environ 5 cavités par cycle. L'épaisseur des parois est nettement plus homogène qu'avec notre ancien équipement. Le prix était très compétitif pour ce niveau de qualité. »
Carlos Eduardo Silva, propriétaire d'usine, Brésil
« Notre usine de São Paulo utilise depuis des années des machines IBM de différentes marques, et le modèle européen ZQ80 est sans conteste le plus performant que nous ayons possédé en termes d'efficacité énergétique. Nous avons mesuré une consommation électrique réelle d'environ 12,5 kWh par heure sur notre ligne de production de flacons compte-gouttes de 30 ml, ce qui nous permet de réaliser d'importantes économies sur notre facture d'électricité mensuelle. La vis de 55 mm assure une excellente plastification du PEBD pour nos flacons souples. CMN nous a également aidés à intégrer un système de caméra d'inspection visuelle à la sortie du convoyeur, ce qui permet de détecter les défauts avant le conditionnement. »
James Mitchell, vice-président de la production, États-Unis
« Nous utilisons la ZQ80 depuis environ cinq mois sur notre ligne de production de flacons de pesticides de 250 ml. La force de serrage par injection de 800 kN assure une pression suffisante pour le PEHD, et les flacons sont livrés avec des filetages de col parfaitement nets, sans aucune bavure. L'installation a été réalisée par deux ingénieurs de CMN venus spécialement pour l'occasion, qui ont formé notre équipe aux procédures de maintenance quotidienne et au dépannage de base. Mon seul petit bémol concerne la qualité de la rédaction du manuel d'utilisation : certains passages pourraient être plus clairs, mais les performances de la machine sont indéniables. »
Maria Gonzalez, superviseure de production, Mexique
« Nous avions besoin d'un fournisseur fiable de machines IBM pour notre activité de conditionnement à façon à Monterrey. Après avoir comparé plusieurs options, nous avons choisi la ZQ80 car elle prend en charge une large gamme de formats de flacons, de 10 ml à 1 000 ml. Au cours des trois premiers mois, nous avons déjà réalisé des lots de production pour quatre clients différents, notamment pour des comprimés pharmaceutiques, des compléments vitaminiques, de l'huile de cuisson et des flacons de gel hydroalcoolique. Le système de changement rapide de moule nous permet de changer de produit en moins de 90 minutes, ce qui nous assure une grande flexibilité. Un excellent investissement. »
Nguyen Van Thanh, directeur général, Vietnam
« J'utilise la ZQ80 sur une ligne de production de bouteilles en PP pour bactéries lactiques, et l'option PS haute transparence convient parfaitement à nos emballages de boissons probiotiques. Ses dimensions (4,5 x 1,6 x 2 mètres) s'intègrent parfaitement à notre installation, et son poids de 10 tonnes lui assure une grande stabilité, même à cadence de production élevée. CMN Transmission nous a proposé un prix très compétitif pour l'ensemble de la solution, incluant les moules, le kit de pièces détachées et une garantie d'un an. Leur service après-vente est disponible sur WhatsApp même le week-end, ce qui s'est avéré très pratique lors de la montée en puissance de notre équipe de nuit. »
Informations complémentaires
| Édité par | Yjx |
|---|
Produits similaires
-
Machine de moulage par injection-soufflage ZQ135 (européenne)
-
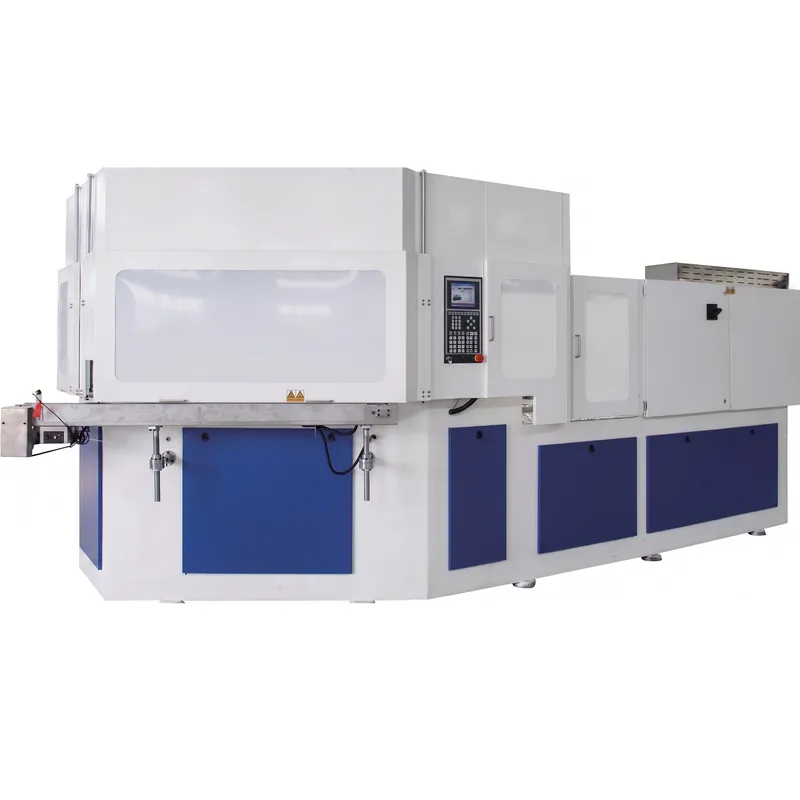
Machine de moulage par injection-soufflage ZQ110 (européenne)
-
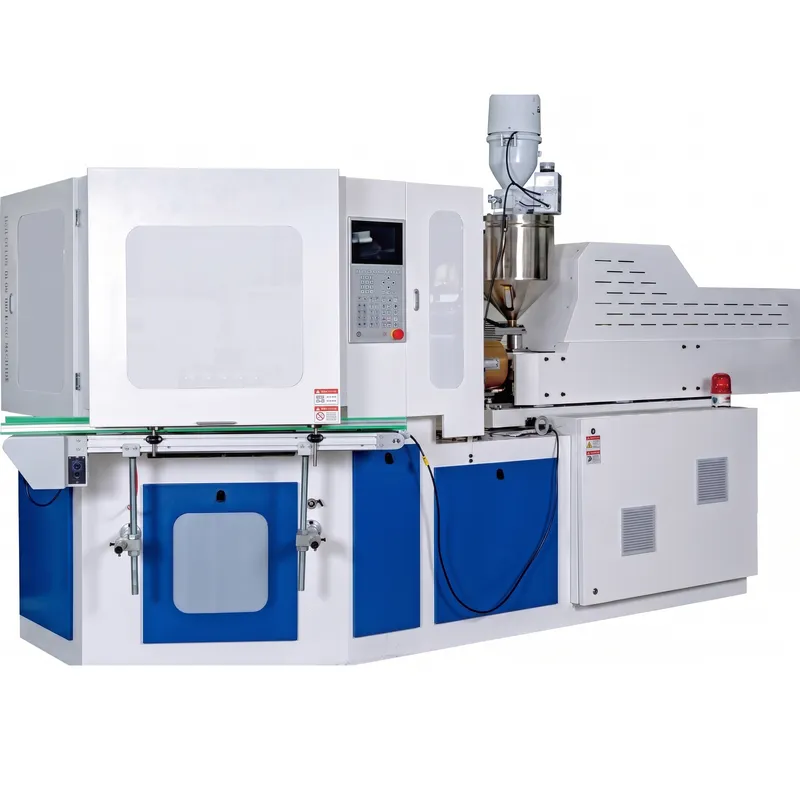
Machine de moulage par injection-soufflage ZQ40 (européenne)
-
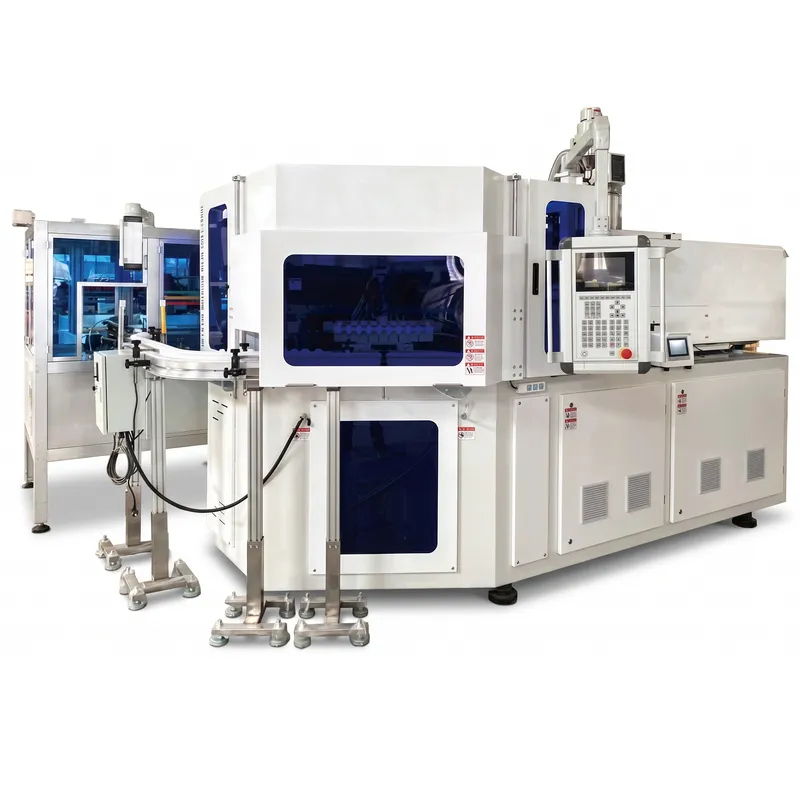
Machine de moulage par injection-soufflage entièrement électrique haute vitesse ZQ60HE (européenne)
-
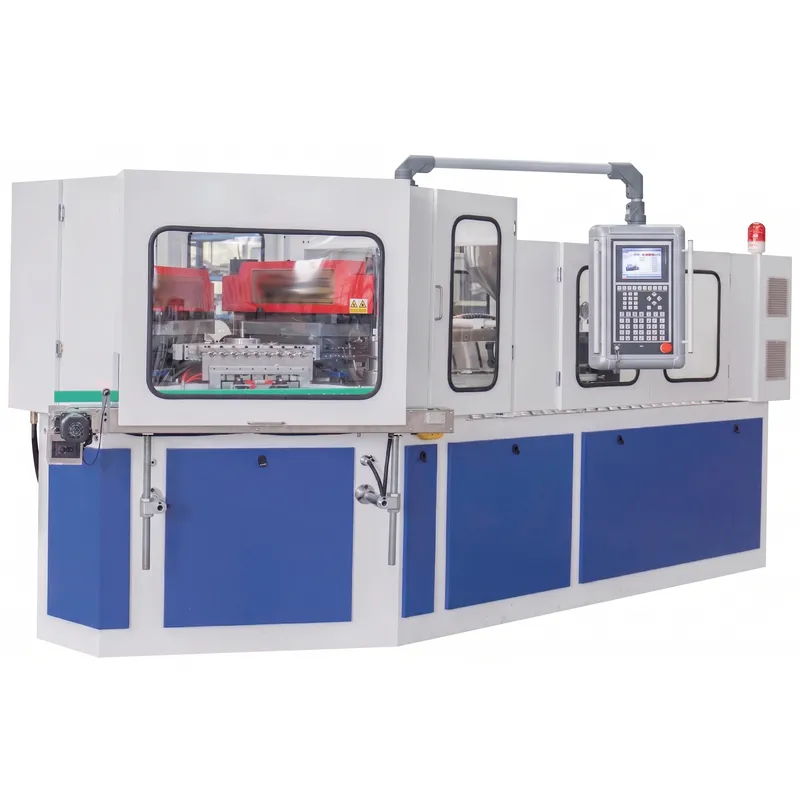
Machine de moulage par injection-soufflage ZQ60 (européenne)


