
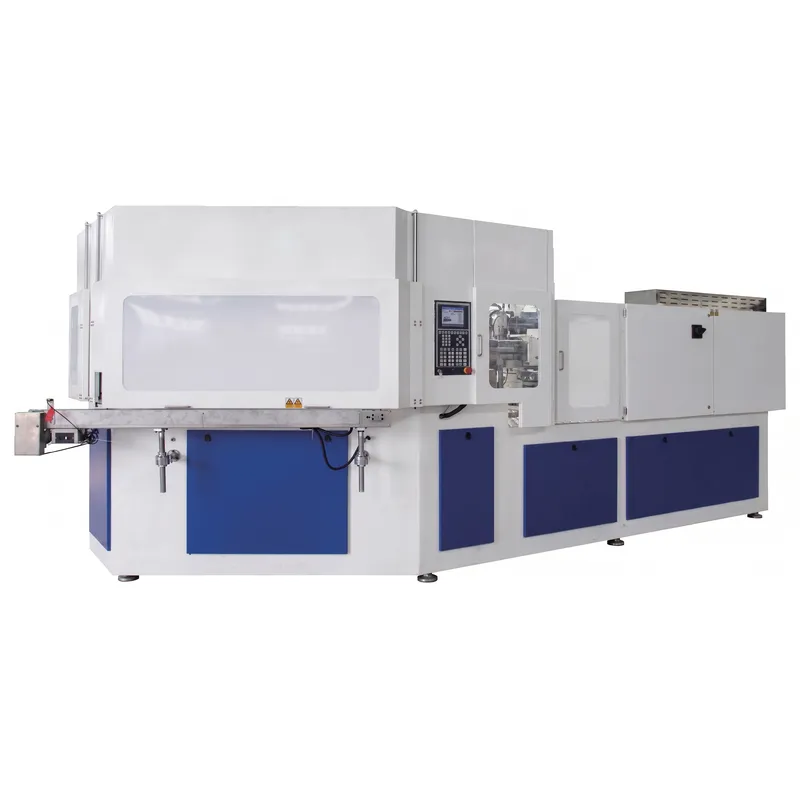
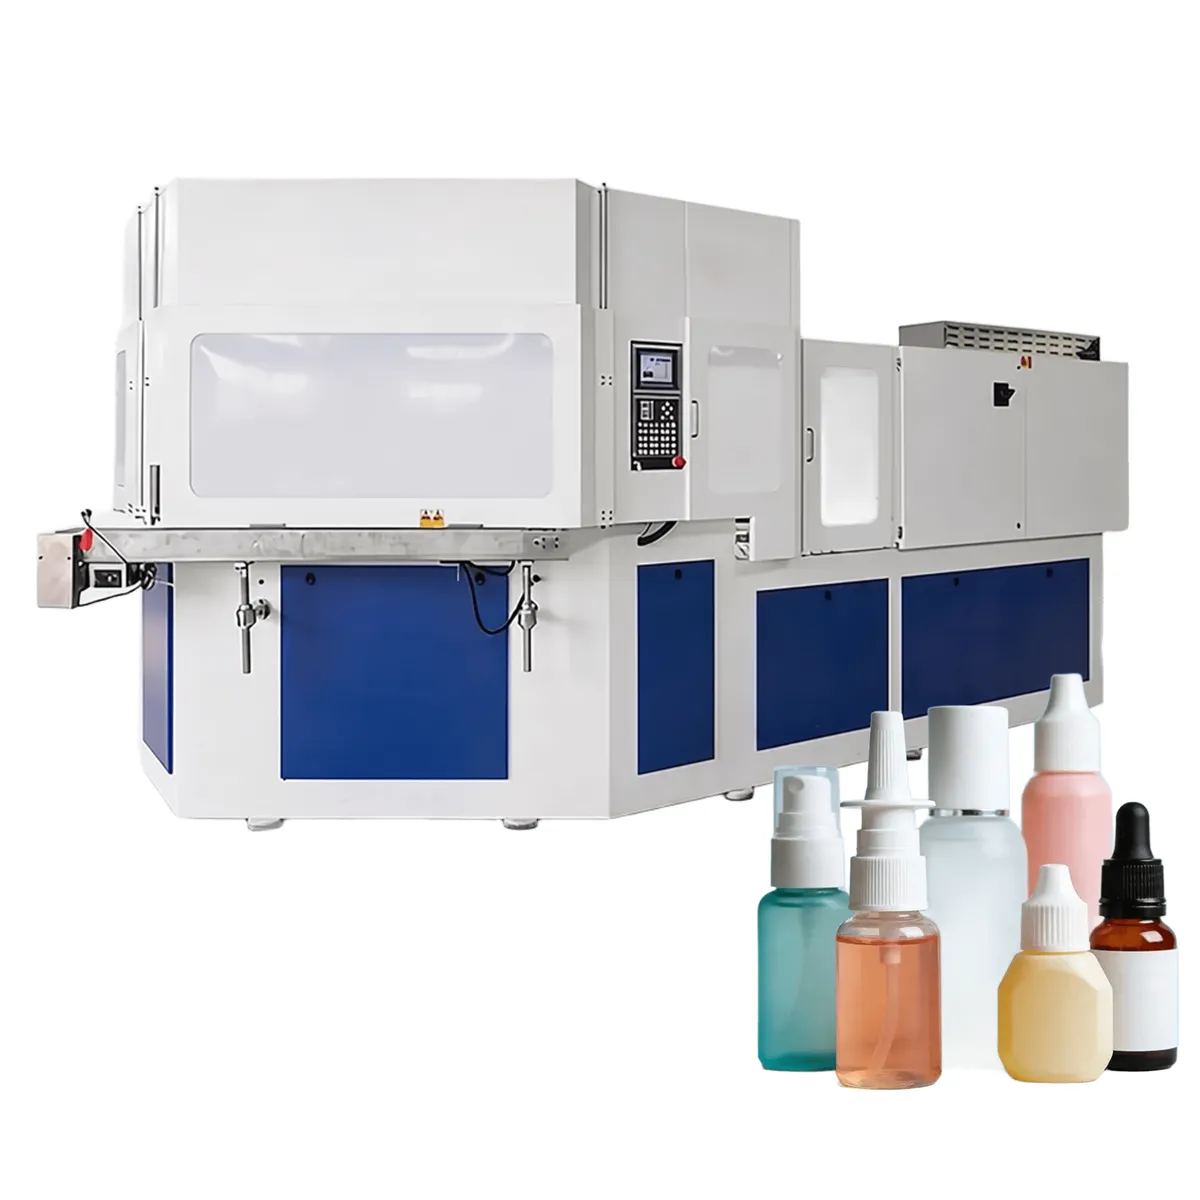
Machine de moulage par injection-soufflage ZQ135 (européenne)
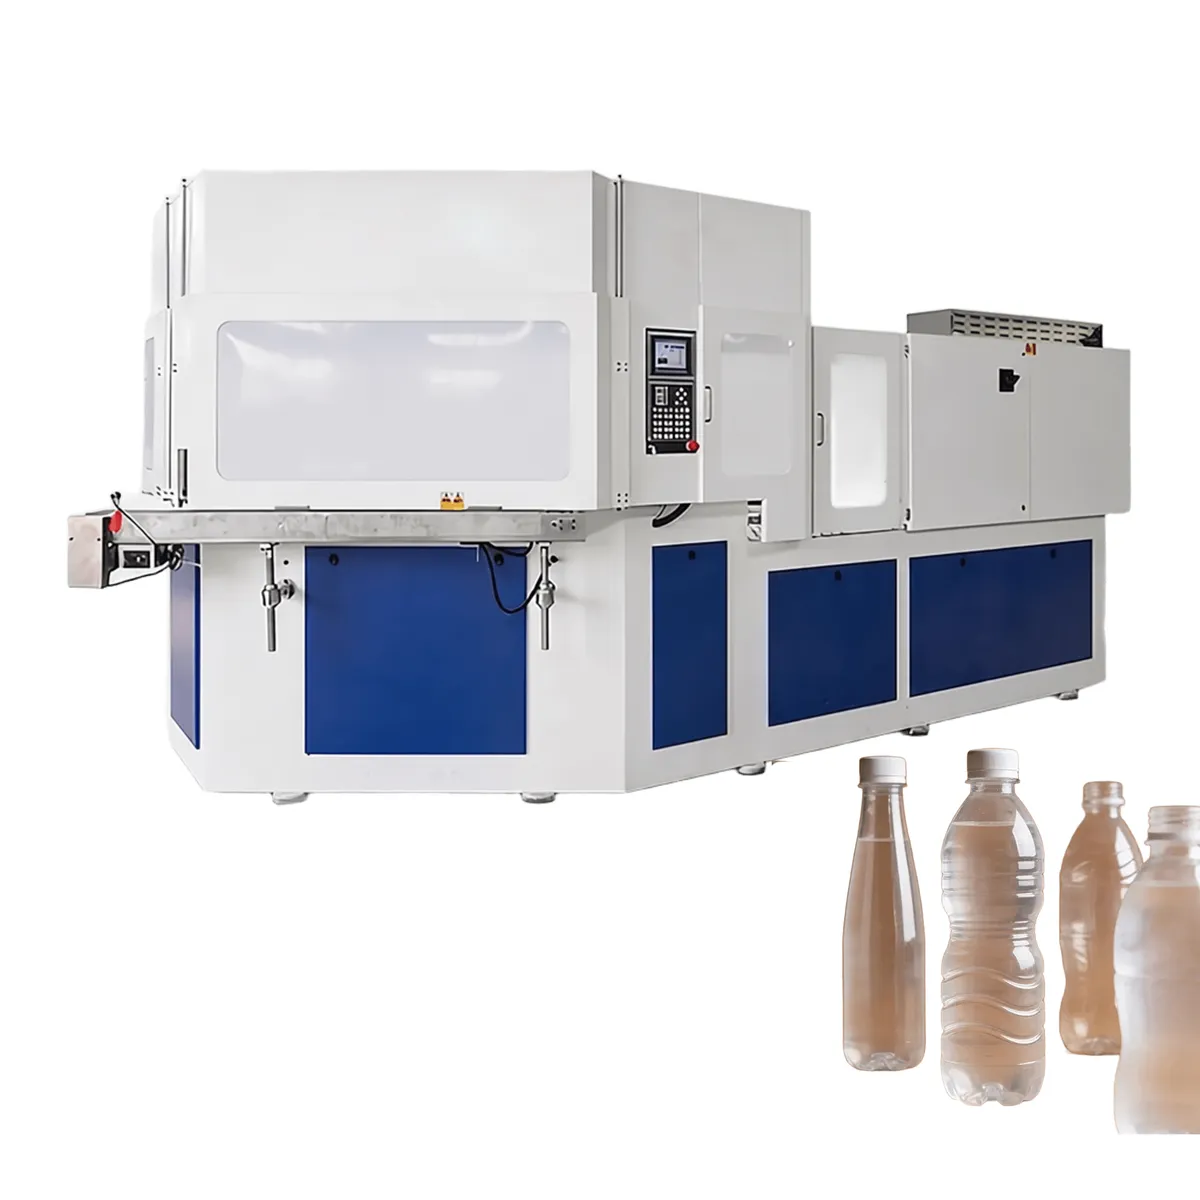
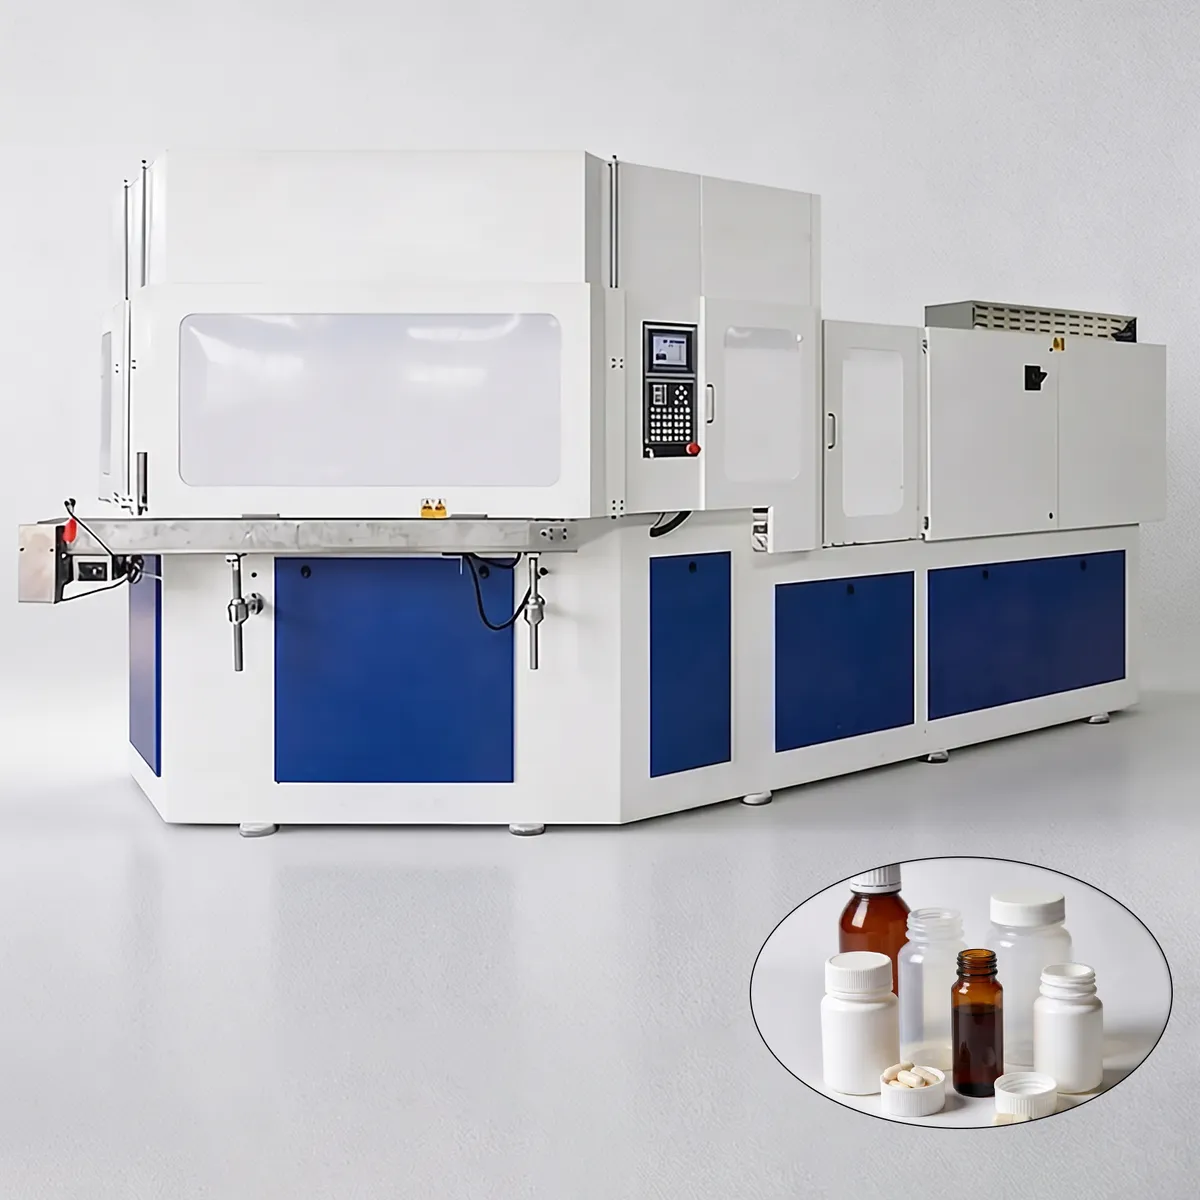
En tant que fabricant leader de machines de moulage par injection-soufflage, CMN Transmission est fier de présenter la machine ZQ135, conçue selon une structure entièrement européenne qui établit une nouvelle référence en matière de stabilité et d'efficacité de production. Cette machine IBM de pointe offre une force de fermeture de 201 à 301 TP3T supérieure à la moyenne du secteur, redéfinissant ainsi la précision du moulage plastique pour les applications les plus exigeantes. La rotation servo standard, associée à une structure mécanique optimisée, garantit un fonctionnement efficace et pratique pour une large gamme de flacons, de 1 ml à 1 000 ml.
Machine de moulage par injection-soufflage ZQ135 (européenne)
En tant que fabricant leader de machines de moulage par injection-soufflage, CMN Transmission est fier de présenter la machine ZQ135. Conçue selon une structure entièrement européenne, elle établit une nouvelle référence en matière de stabilité et d'efficacité de production. Cette machine IBM de pointe offre une force de fermeture de 201 à 301 TPT supérieure à la moyenne du secteur, redéfinissant ainsi la précision du moulage plastique pour les applications les plus exigeantes. La rotation servo standard, associée à une structure mécanique optimisée, garantit un fonctionnement efficace et pratique pour une large gamme de flacons, de 1 ml à 1 000 ml. La structure de fermeture sous pression exclusive, où le vérin de surpression n'intervient pas dans les mouvements d'ouverture ou de fermeture, réduit la consommation d'énergie de 101 à 201 TPT, faisant de la ZQ135 un choix économique et respectueux de l'environnement pour les lignes de production de haute qualité.
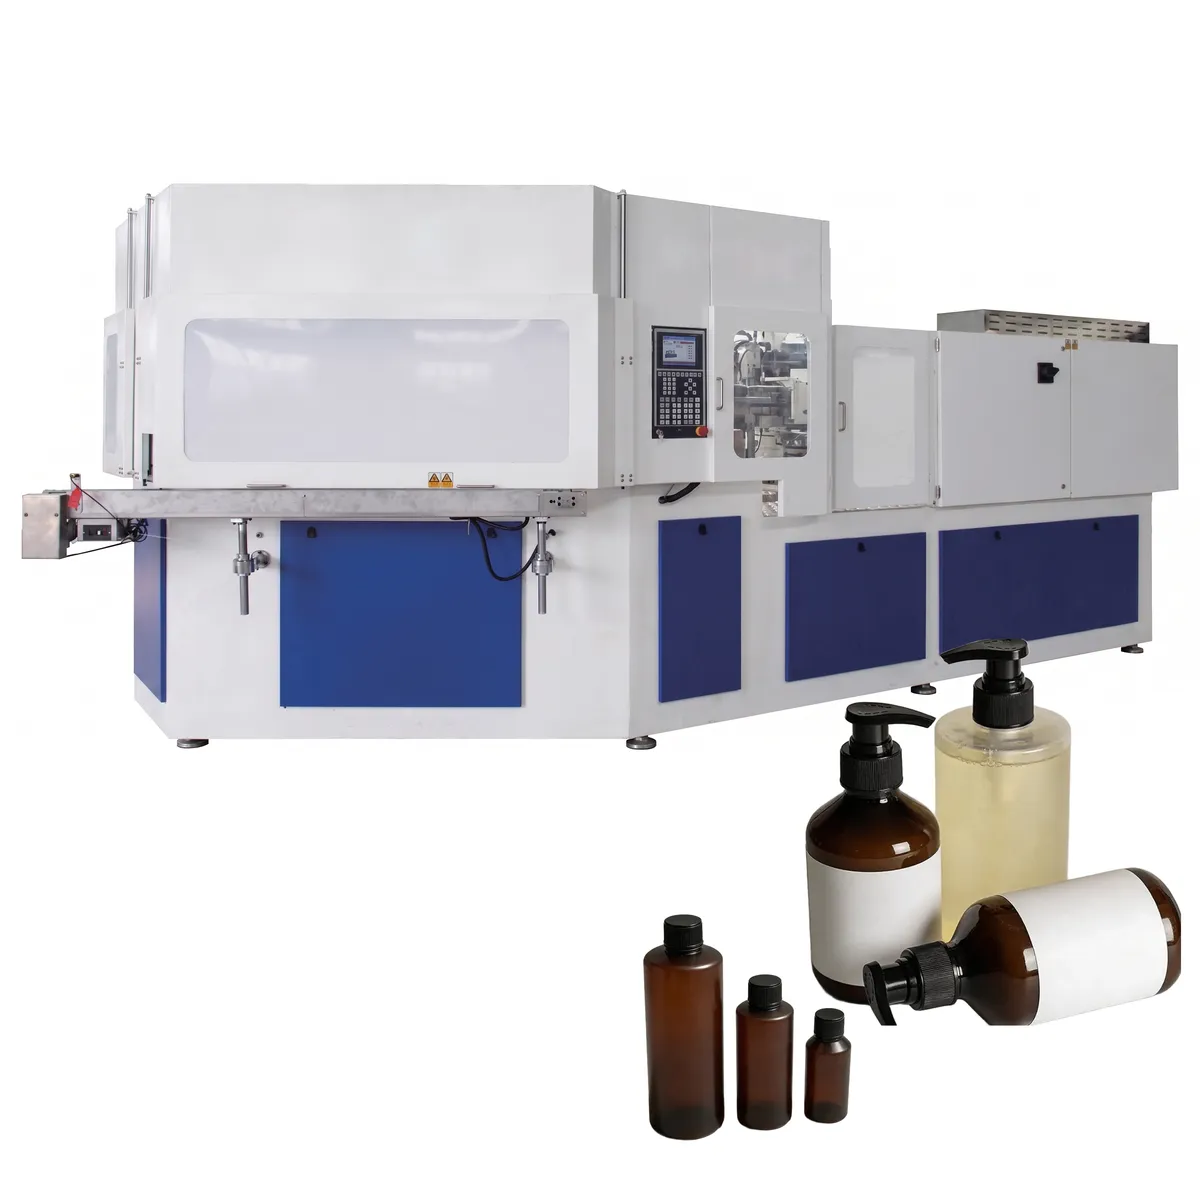
Conçue pour les industries de l'emballage pharmaceutique, cosmétique, alimentaire, des boissons et des produits chimiques, la machine de moulage par injection-soufflage ZQ135 excelle dans la production de pièces creuses en plastique de haute précision, sans bavures. Que vous fabriquiez des flacons pharmaceutiques exigeant une étanchéité parfaite, des contenants cosmétiques à la finition impeccable ou des bouteilles alimentaires conformes aux normes d'hygiène les plus strictes, cette machine vous offre la précision, la rapidité et la fiabilité nécessaires à votre ligne de production. La ZQ135 est largement reconnue comme une alternative compétitive aux équipements Aoki IBM, offrant des performances comparables, voire supérieures, à un prix plus abordable. Comptant parmi les fournisseurs de machines IBM les plus fiables du secteur, CMN Transmission propose des solutions clés en main complètes aux acheteurs internationaux à la recherche de la solution IBM optimale pour leurs opérations.
Cavitation du moule (à titre de référence)
| Volume approximatif | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
| Cavitation maximale | 30 | 26 | 22 | 18 | 14 | 10 | 8 |
Spécifications techniques
| Article | Unité | ZQ135 |
| Système d'injection | ||
| Diamètre de la vis | mm | 70 |
| Vis L/D | % | 22:1 |
| Poids d'injection | g | 650 |
| puissance de chauffage | KW | 30 |
| Nombre de zones de barils | 6+N | |
| coup d'injection | mm | 200 |
| Système de serrage | ||
| Force de serrage de l'injection | KN | 1350 |
| Coup d'ouverture pour injection | mm | 140 |
| force de serrage du soufflage | KN | 200 |
| coup d'ouverture pour souffler | mm | 140 |
| Hauteur de levage de la table rotative | mm | 70 |
| Moule | ||
| Dimensions maximales du plateau (L x l) | mm | 1300x500 |
| Épaisseur du moule | mm | 280 |
| Diamètre de la bouteille | mm | 120 |
| Hauteur de la bouteille | mm | 220 |
| Hauteur de bouteille appropriée | mm | 1-2000 |
| Coup de dénudage | mm | 280 |
| Système hydraulique | ||
| Pression hydraulique | Carte | 14 |
| Puissance du moteur | KW | 37+37 |
| Cycle de séchage | S | 4 |
| Puissance totale | KW | 95 |
| Puissance de fonctionnement | % | 52-70 |
| Autres | ||
| Pression minimale de l'air comprimé | MPa | 0.7- 1.2 |
| capacité d'air comprimé | M³/min | 0.7 |
| débit d'eau | M³/h | 4 |
| Pression de l'eau de refroidissement | MPa | 0.3- 0.4 |
| Dimension (L x l x H) | M | 5,5 x 2 x 2,4 |
| Poids net | Tonne | 18 |
Marque et modèle remplaçables
| CMN | Force de serrage | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diamètre de la vis à métaux IBM
| CMN | Diamètre de la vis | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Poids d'injection de la machine IBM
| CMN | Poids d'injection | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Force de serrage par injection de machine IBM
| CMN | Force de serrage par injection | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Taille du moule de la machine IBM
| CMN | Taille du moule | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Taille de la machine IBM
| CMN | Taille du moule (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Remarque : Les marques sont mentionnées uniquement pour aider les clients à choisir les produits, et non pour vendre les produits de ces marques.
Composants de machines de moulage par injection-soufflage
1. Préparation du stock / Dispositif d'injection
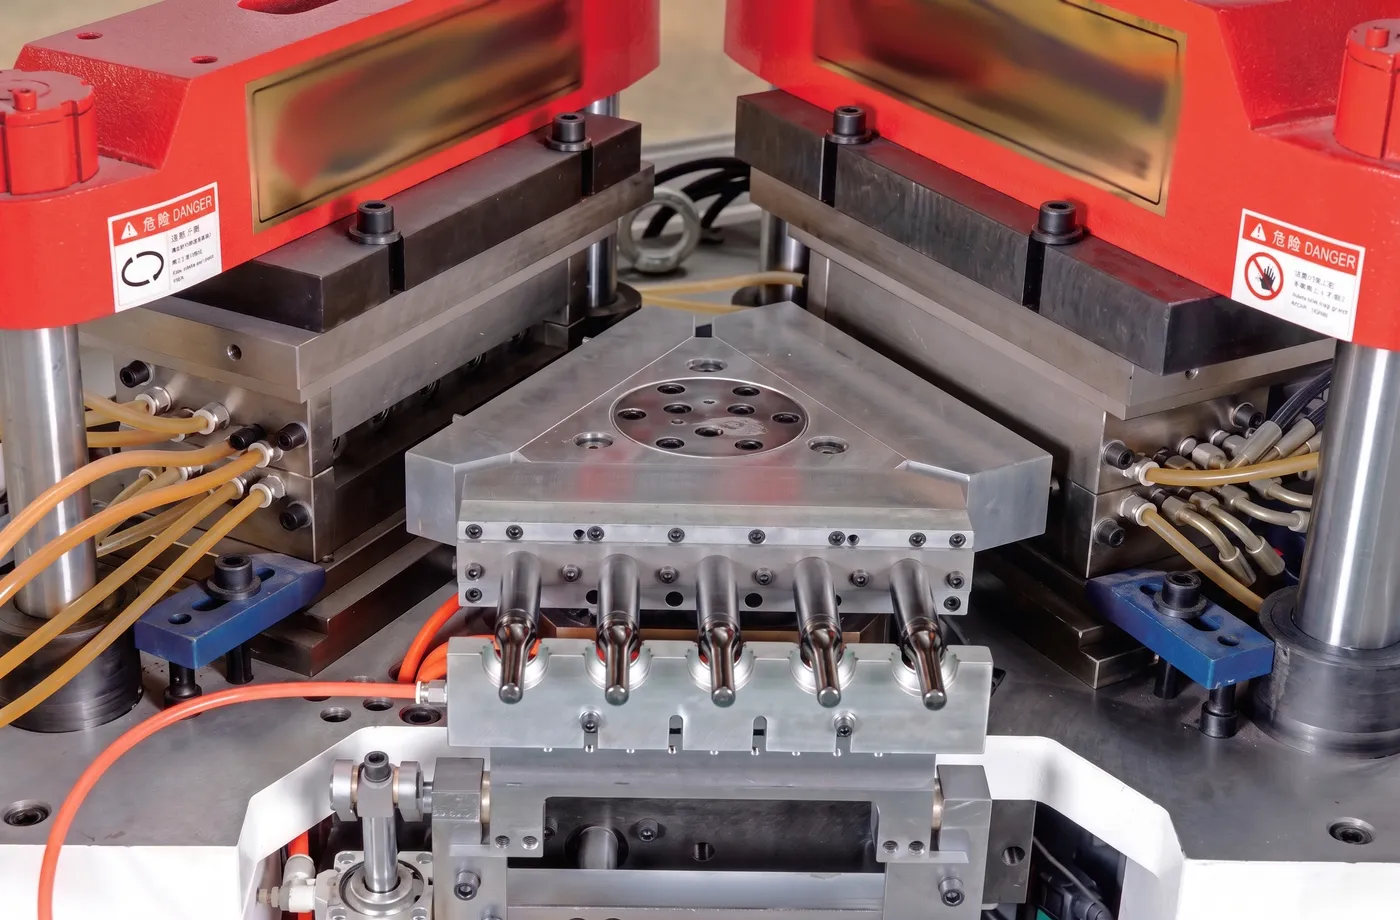
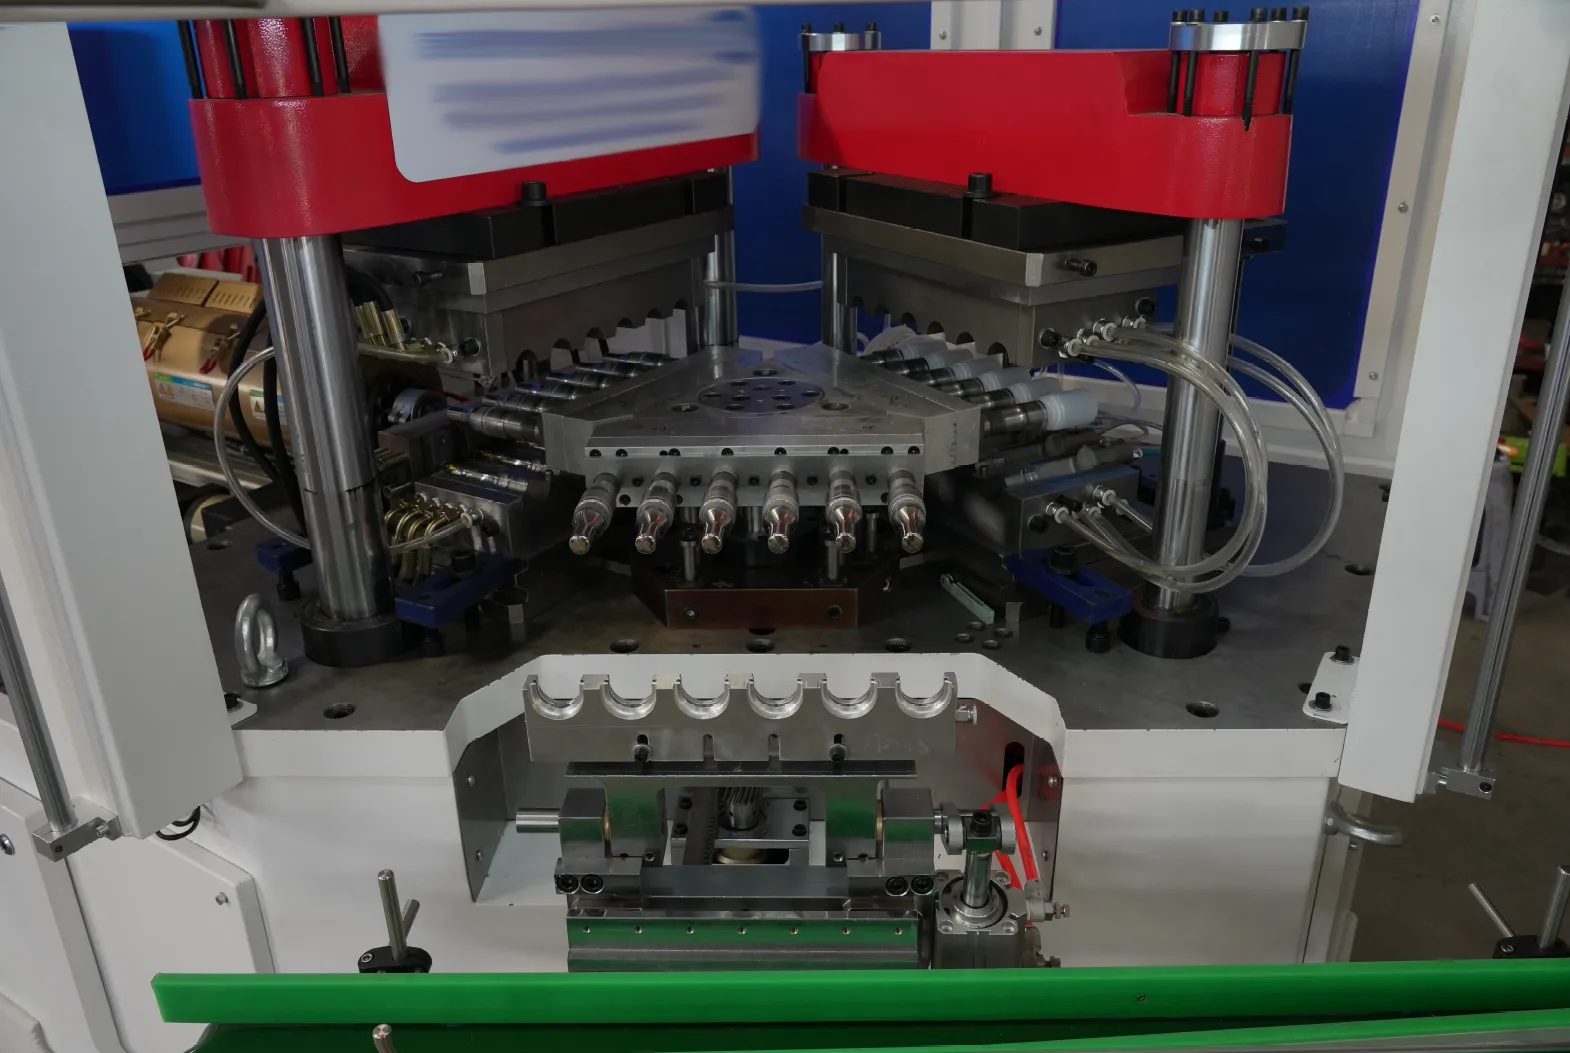
Le dispositif de préparation et d'injection de la résine est l'unité de plastification principale de la ZQ135. Il se compose d'une vis de précision de 70 mm avec un rapport L/D de 22:1, de plusieurs zones de chauffe du cylindre et d'une unité d'injection à vérin électrique. Ce système permet de fondre, d'homogénéiser et d'injecter la résine plastique dans la cavité du moule à pression et température contrôlées.
2. Système à canaux chauds
Le système de canaux chauds optimisé maintient une température de fusion constante lors de l'écoulement du plastique fondu de l'unité d'injection vers chaque cavité du moule. Ceci garantit une distribution uniforme du matériau, minimise les variations de poids et réduit le gaspillage. La gestion thermique précise des canaux chauds est essentielle pour produire des bouteilles d'une qualité et d'un aspect constants.
3. Tige centrale
Les noyaux servent de mandrins internes autour desquels la préforme est moulée par injection. Leur structure, spécialement conçue, intègre des canaux de refroidissement internes assurant un refroidissement rapide et uniforme du noyau pendant la production. La conception des noyaux influe directement sur la vitesse de cycle, la concentricité de la préforme, l'uniformité de l'épaisseur des parois et la qualité globale du produit fini.
4. Préforme de bouteille
La préforme de bouteille est le produit intermédiaire formé au poste d'injection. Il s'agit d'un tube de plastique de forme précise, doté d'un col et d'un filetage entièrement formés. L'épaisseur de la paroi, le poids et la température de la préforme sont rigoureusement contrôlés avant son transfert au poste de soufflage, où elle sera gonflée pour prendre la forme finale de la bouteille à l'intérieur de la cavité du moule.
5. Moule d'injection
Le moule d'injection est doté de cavités et d'inserts de col conçus pour optimiser l'activité, avec des canaux d'huile spécialement étudiés et facilement interchangeables pour différents produits. Fabriqué en acier allié S136 importé ou en acier inoxydable 4Cr13, ce moule offre une durabilité et une précision exceptionnelles. Il détermine avec une extrême précision la forme de la préforme, la géométrie du col et les dimensions du filetage.
6. Station d'injection
La station d'injection est la première des trois positions rotatives où le plastique fondu est injecté autour des barres de noyau pour former des préformes précises. Elle intègre le moule d'injection, le mécanisme de fermeture et le système de chauffage. La force de fermeture de 1 350 kN du système d'injection garantit une fermeture stable du moule et un remplissage précis en matière à chaque cycle d'injection, sans bavures ni débordements.
7. Station de soufflage
La station de soufflage est la deuxième position rotative où de l'air comprimé (0,7 à 1,2 MPa) gonfle la préforme chauffée à l'intérieur du moule de soufflage pour lui donner la forme finale de la bouteille. Un contrôle précis de la pression d'air garantit une épaisseur de paroi uniforme et des contours de bouteille précis. Le système de refroidissement intégré au moule de soufflage solidifie la bouteille avant son transfert à la station d'éjection pour le démoulage du produit fini.
8. Moulage par soufflage
Le moule de soufflage détermine la forme, la taille et la texture de surface finales de la bouteille. Il est doté de cavités usinées avec précision et de canaux de refroidissement intégrés pour une solidification rapide et uniforme. La force de serrage de 200 kN assure la fermeture hermétique des deux moitiés du moule pendant le gonflage, garantissant ainsi des bouteilles aux dimensions constantes et à la surface impeccable.
9. Station de décapage
La station d'éjection est la troisième et dernière position rotative où les bouteilles finies sont automatiquement éjectées des mandrins refroidis. La course d'éjection de 280 mm garantit un retrait propre et complet des bouteilles, des petits flacons aux grands contenants. Les bouteilles éjectées sont transférées directement sur le convoyeur de sortie pour inspection, étiquetage ou conditionnement, sans aucune manipulation manuelle.
Caractéristiques de la machine de moulage par injection-soufflage ZQ135
1. Fonctionnement entièrement servo-commandé
Tous les mouvements opérationnels de cette machine sont entièrement servo-commandés, éliminant ainsi tout besoin d'huile hydraulique et réduisant considérablement l'impact environnemental de la production. Le système servo intègre des codeurs absolus pour garantir une haute précision et une répétabilité exceptionnelle à chaque cycle. Cette architecture 100 % électrique positionne la ZQ135 comme une machine de référence dans la catégorie des machines IBM servo-commandées, répondant aux exigences modernes de développement durable tout en maintenant les normes de précision de production les plus élevées.
2. 20% Temps de cycle plus rapide
La ZQ135 affiche un temps de cycle réduit de 201 TP3T par rapport aux machines IBM traditionnelles. Pour les flacons de 30 ml, chaque cycle s'effectue en seulement 8,2 secondes, permettant une production d'environ 105 000 flacons par jour, avec un rendement journalier maximal de 115 000 flacons. Ce débit impressionnant fait de la ZQ135 la solution idéale pour les sites de production à haut volume exigeant une vitesse constante sans compromis sur la qualité des produits, la positionnant ainsi parmi les systèmes IBM les plus performants pour la production de masse.
3. Gain d'efficacité énergétique 30%
L'efficacité énergétique du modèle 30% est optimisée par rapport aux modèles hydrauliques classiques. Lors de la production de flacons de 30 ml, la consommation électrique horaire est d'environ 12 kWh, ce qui réduit considérablement les coûts d'exploitation sur l'ensemble du cycle de vie de la machine. La structure de fermeture sous pression exclusive garantit que le vérin auxiliaire ne participe pas à l'ouverture ou à la fermeture du moule, réduisant ainsi davantage le gaspillage d'énergie. Grâce à cette conception écoénergétique, la ZQ135 est une machine qui s'amortit d'elle-même grâce aux économies réalisées sur les dépenses énergétiques.
4. Force de serrage réglable
Une structure de serrage spéciale, à force réglable de 40 à 80 tonnes, s'adapte à diverses spécifications de produits et de formats de bouteilles. Cette grande polyvalence permet aux opérateurs d'ajuster précisément la pression de serrage en fonction du type de matériau, de la géométrie de la bouteille et de l'épaisseur de paroi requise. Qu'il s'agisse de petits flacons pharmaceutiques ou de grands contenants de boissons, la machine s'adapte à chaque scénario de production sans nécessiter de réglages d'outillage supplémentaires, optimisant ainsi la flexibilité des lignes de production.
5. Conception hygiénique ascendante
La conception ascendante de la machine empêche efficacement toute contamination par l'huile de lubrification dans la zone du moule, garantissant ainsi le respect total des normes d'hygiène strictes requises pour les emballages pharmaceutiques et les flacons en plastique de haute qualité. Grâce à cette conception, la machine de moulage par injection-soufflage ZQ135 IBM est particulièrement adaptée aux environnements réglementés par les BPF (Bonnes Pratiques de Fabrication) où la pureté du produit est essentielle. L'environnement de production propre élimine tout risque de contamination croisée, assurant ainsi que chaque flacon réponde aux normes les plus exigeantes en matière de sécurité alimentaire et d'emballage pharmaceutique.
6. Intégration complète de l'automatisation
Le système de convoyage se connecte facilement aux systèmes d'inspection visuelle pour détecter les corps étrangers, les insuffisances de matériau à l'ouverture et les irrégularités du fond. Il s'intègre également aux testeurs d'étanchéité latérale, aux étiqueteuses et aux équipements d'emballage automatiques, permettant une production entièrement automatisée et sans surveillance 24 h/24. L'unité d'injection à vérin électrique assure une pression d'injection stable et des coûts de maintenance réduits par rapport aux solutions hydrauliques. Grâce à cette automatisation complète, la ZQ135 est une machine résolument moderne, parfaitement adaptée aux environnements d'usine intelligente de l'Industrie 4.0.
Principe de fonctionnement
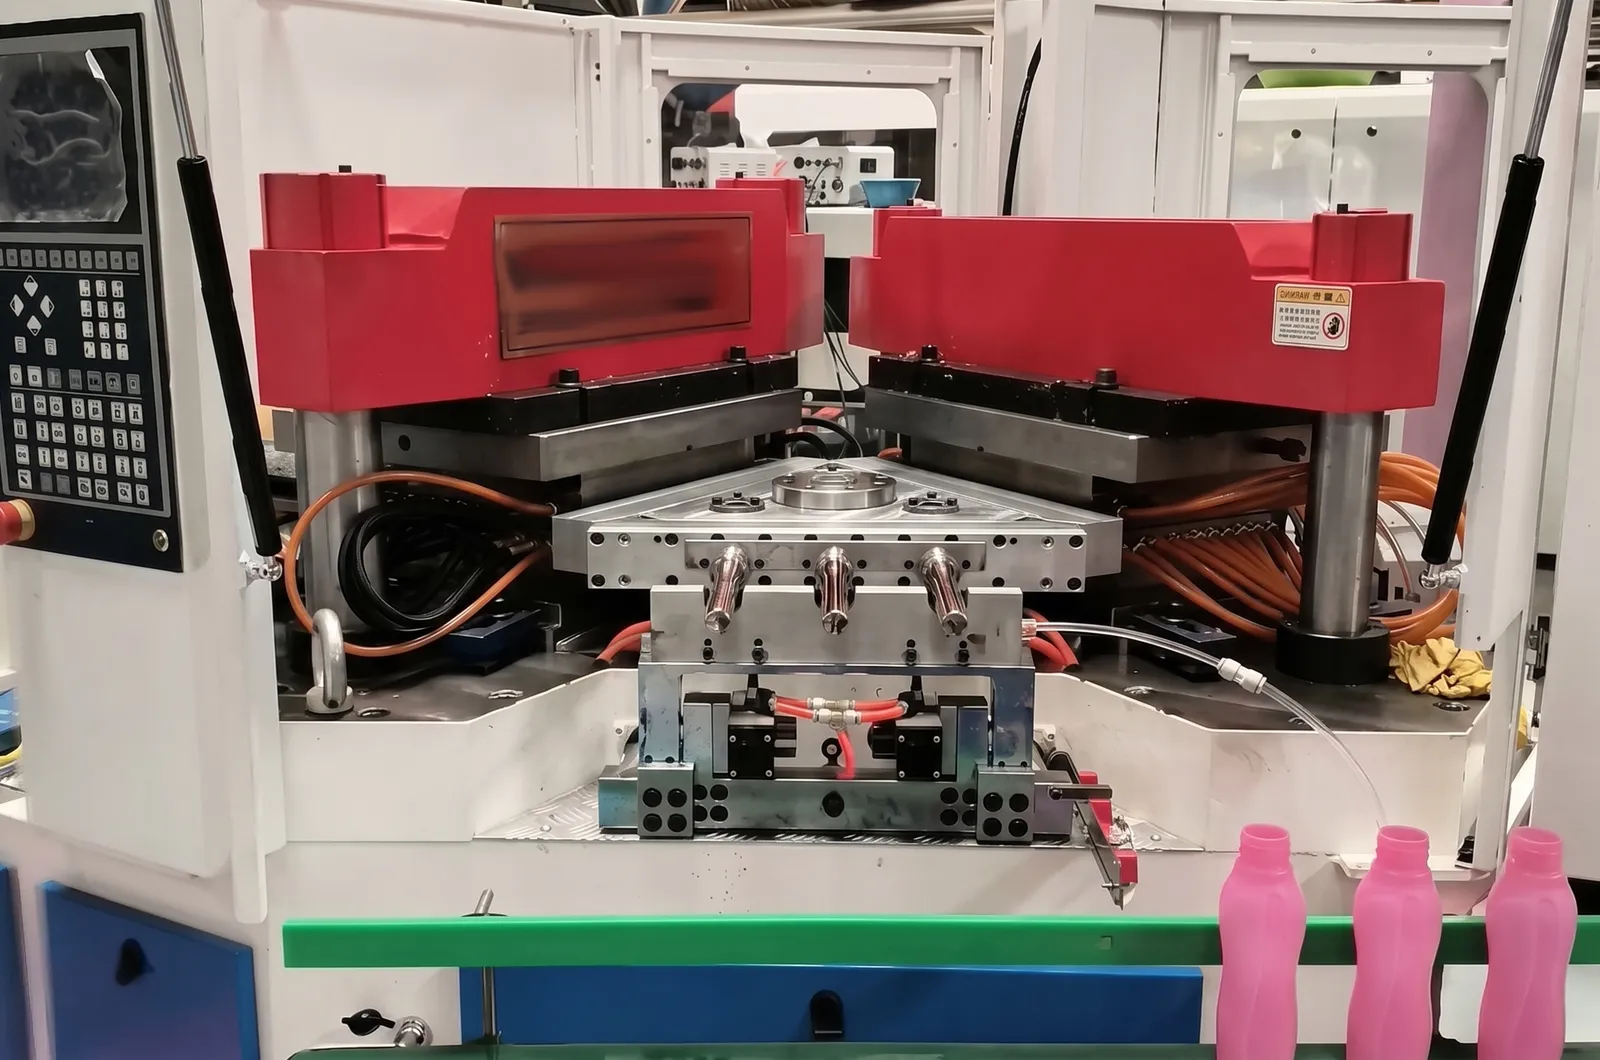
La machine de moulage par injection-soufflage ZQ135 fonctionne selon un processus rotatif à trois stations à haut rendement, permettant l'injection, le soufflage et le démoulage simultanés. Ce fonctionnement simultané est à la base de sa productivité exceptionnelle et de sa production minimale de déchets, ce qui en fait l'une des machines les plus performantes de sa catégorie actuellement disponibles sur le marché.
1. Injection de préforme
Lors de l'injection, la matière plastique fondue est injectée avec précision dans la cavité du moule autour du noyau, formant ainsi une préforme précise avec un col et un filetage parfaitement moulés. Le procédé d'injection garantit un contrôle total de la répartition de la matière, de l'épaisseur de paroi et de la géométrie du col. Une fois la préforme à la température et au point de solidification optimaux atteints, le moule s'ouvre et le mandrin portant la préforme est transféré vers la station de soufflage grâce au mécanisme de table rotative.
2. Moulage par soufflage
À la station de soufflage, de l'air comprimé est acheminé à travers le mandrin pour gonfler la préforme chauffée à l'intérieur de la cavité du moule. La matière plastique ainsi expansée épouse précisément le contour du moule, formant la bouteille définitive. La forme de la bouteille et la conception du moule déterminent le nombre de cavités par cycle. Après refroidissement et solidification suffisants dans le moule, la bouteille finie conserve sa précision dimensionnelle. Le moule s'ouvre ensuite et la table rotative transfère le mandrin et la bouteille finie à la station d'éjection.
3. Déshabillage et éjection
À la station de démoulage, les bouteilles finies sont automatiquement éjectées des mandrins refroidis et acheminées vers la ligne de conditionnement. Les trois opérations d'injection, de soufflage et d'éjection s'effectuent simultanément à leurs stations respectives à chaque cycle de rotation, ce qui permet de réaliser ce processus en une seule étape. machine de moulage par injection-soufflage Ce procédé de fabrication très efficace génère quasiment aucun déchet. Le goulot étant préformé lors de l'injection, il n'y a ni bavures, ni ébarbage, ni finition secondaire, ce qui permet d'obtenir des bouteilles prêtes à l'emploi.
Application Areas
1. Flacons pharmaceutiques
La ZQ135 produit des flacons de pilules pharmaceutiques, des récipients pour médicaments liquides et des flacons compte-gouttes avec un goulot scellé 100%. Sa conception hygiénique, de bas en haut, prévient toute contamination par l'huile et répond aux normes d'emballage BPF et FDA pour la production de flacons de qualité médicale, avec une grande précision dimensionnelle.
2. Flacons cosmétiques
Pour les emballages cosmétiques, la ZQ135 produit des contenants à la finition de surface impeccable et au filetage précis. Elle fabrique des flacons de lotion, des ampoules de sérum, des pots de crème et des flacons de parfum d'une épaisseur de paroi constante et sans bavures, garantissant ainsi une présentation haut de gamme de la marque en rayon.
3. Bouteilles de boissons
Cette machine fabrique des bouteilles pour boissons, notamment des bouteilles d'eau, des briques de jus et des emballages pour produits laitiers, avec une étanchéité fiable. Sa cadence de production élevée, jusqu'à 115 000 bouteilles par jour, répond aux exigences de production élevées des principales usines de transformation et d'embouteillage de boissons.
4. Bouteilles alimentaires
Pour la production de contenants alimentaires, la ZQ135 fabrique des bouteilles de sauce, des pots à condiments, des pots de miel et des emballages d'épices avec des matériaux conformes aux normes de sécurité alimentaire. Le procédé de moulage propre et la finition précise du col garantissent une fermeture inviolable pour la protection des produits alimentaires destinés au consommateur.
5. Biberons
La fabrication de biberons exige les normes de sécurité et d'hygiène les plus strictes. La ZQ135 produit des biberons en PEHD et PP sans BPA, dotés d'une fermeture hermétique, d'une surface intérieure lisse et d'une épaisseur de paroi constante, garantissant ainsi des produits pour bébés sûrs et fiables, conformes aux certifications internationales de sécurité des produits pour nourrissons.
6. Bouteilles de lavage des mains
La ZQ135 produit efficacement des flacons de savon liquide, de gel hydroalcoolique et de savon pour les mains, avec des finitions précises au niveau du goulot du distributeur. Sa force de serrage réglable s'adapte à différentes tailles de flacons, des petits flacons de voyage aux distributeurs domestiques de grande capacité, garantissant une étanchéité parfaite et un aspect uniforme du produit.
7. Bouteilles de produits chimiques
Pour les applications d'emballage chimique, la ZQ135 fabrique des contenants pour détergents, produits de nettoyage, produits chimiques industriels et réactifs de laboratoire en PEHD et PP, des matériaux résistants à la corrosion chimique. L'étanchéité précise empêche toute fuite de contenu dangereux, conformément aux normes de sécurité et de transport industrielles.
8. Bouteilles de pesticides
La production de flacons pour pesticides et produits agrochimiques exige des matériaux résistants aux produits chimiques et des bouchons inviolables. La ZQ135 fabrique des contenants de pesticides en PEHD dotés de bouchons à vis de sécurité enfant, d'une épaisseur de paroi uniforme pour un stockage sûr des produits chimiques et d'un volume précis conforme aux réglementations d'étiquetage du secteur agricole.
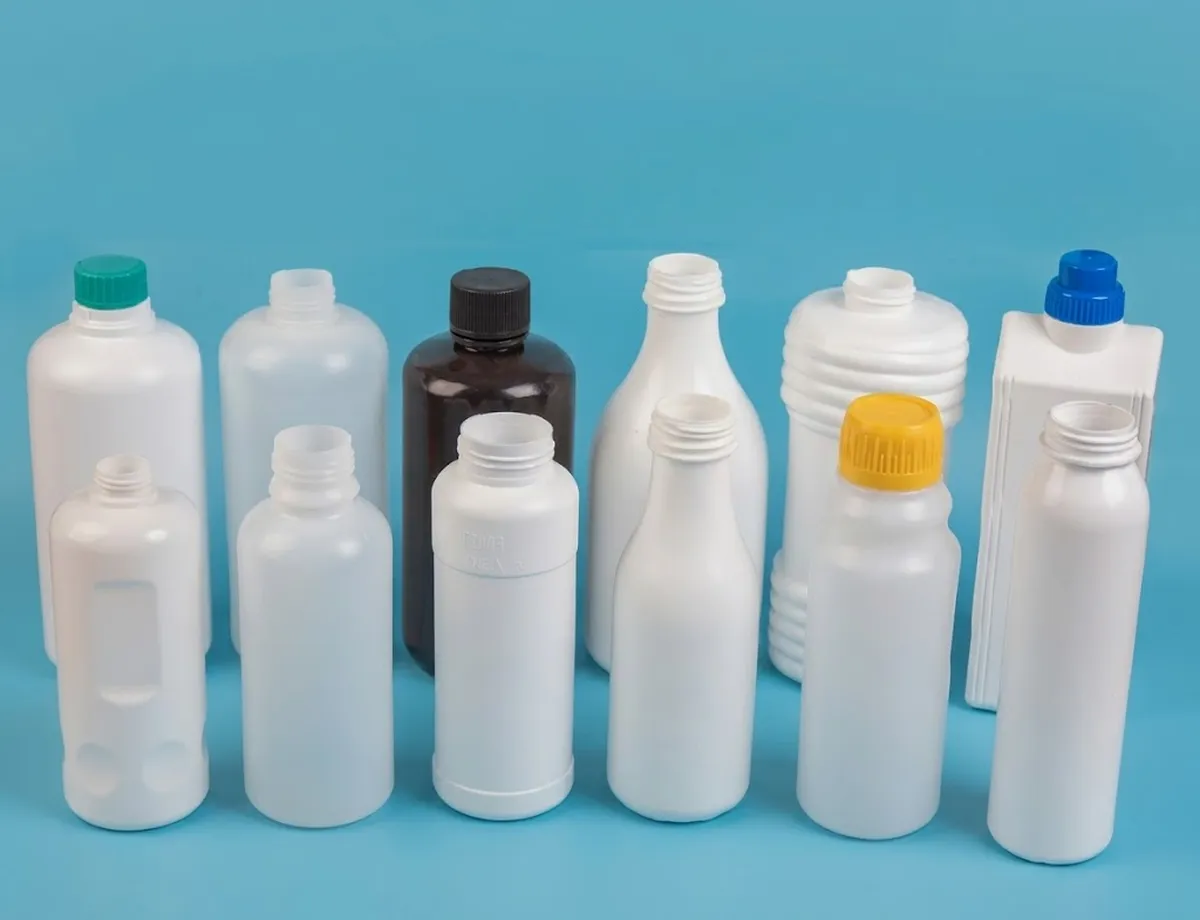 | 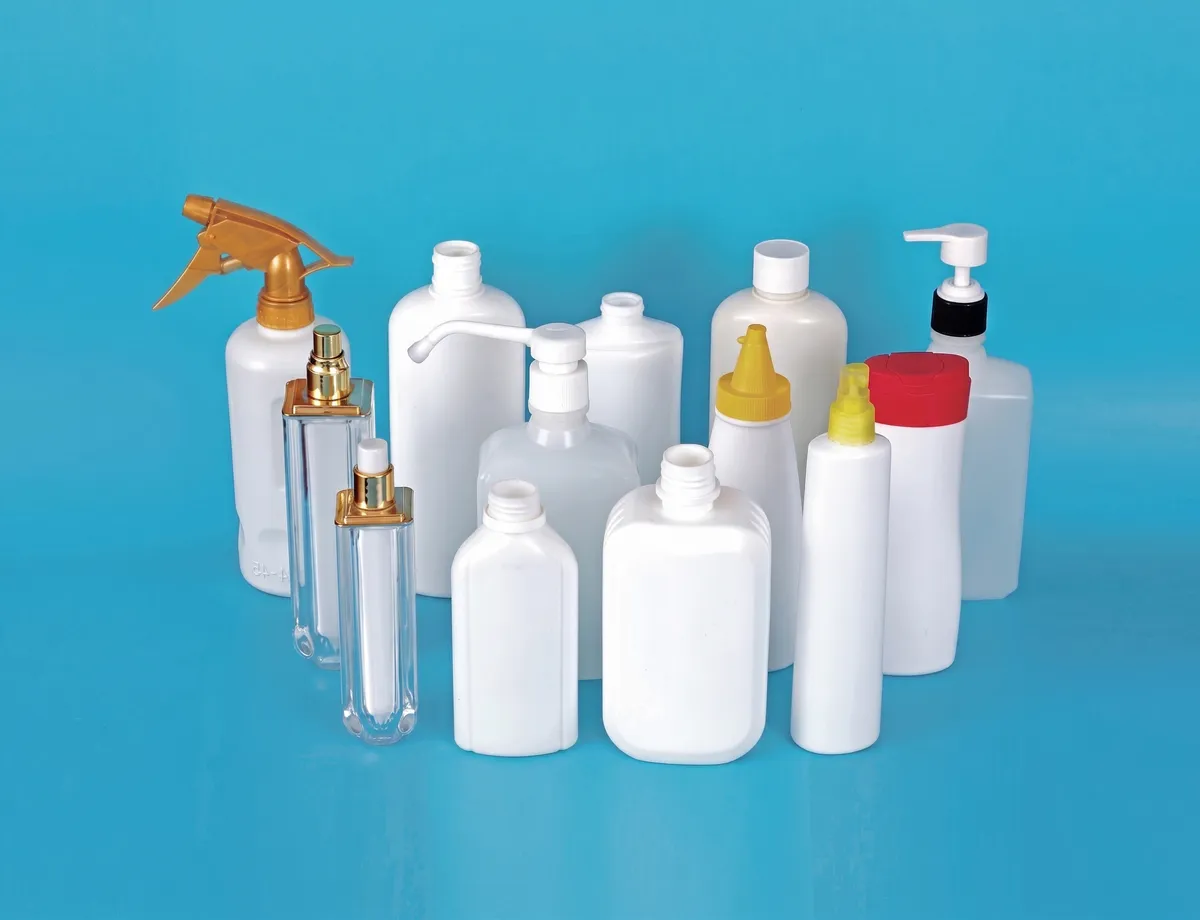 | 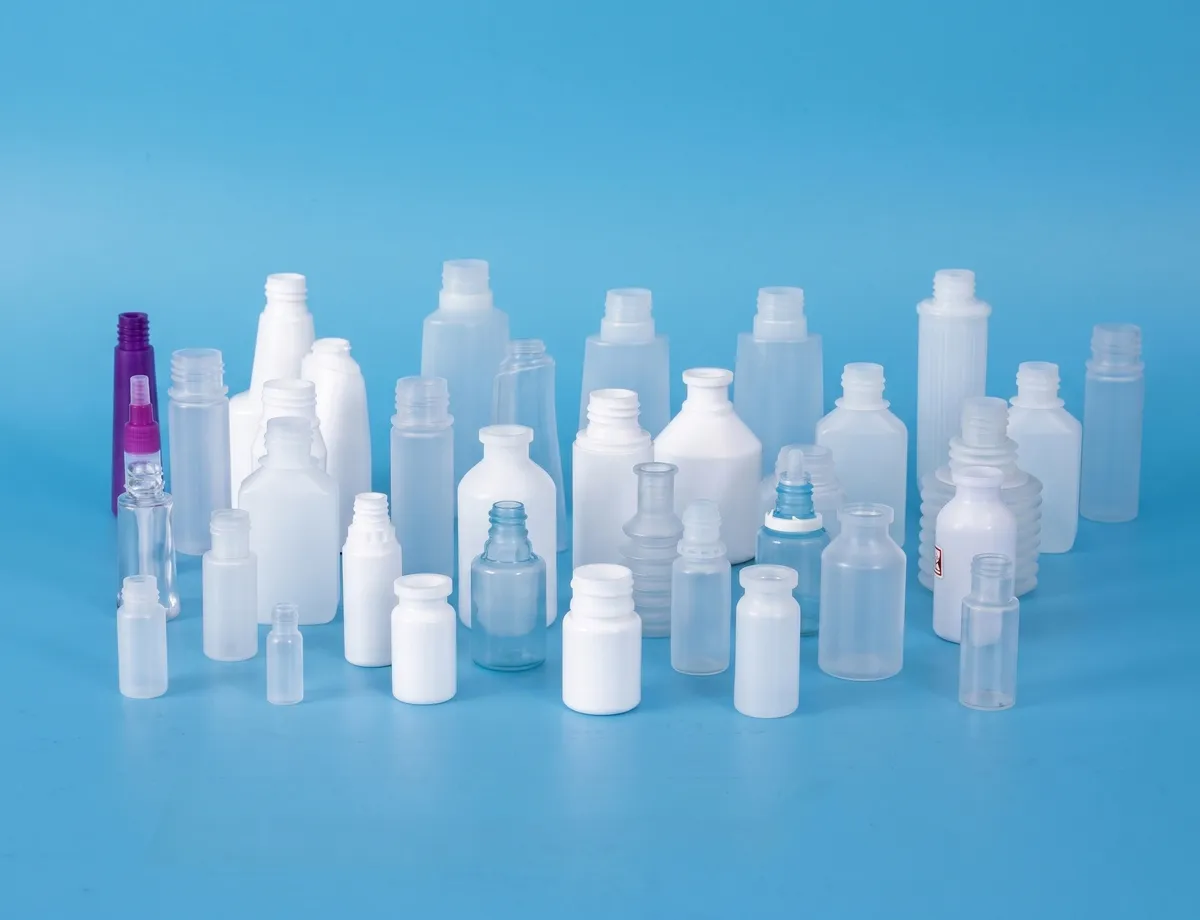 |
| Bouteilles alimentaires | Bouteilles de produits chimiques | Flacons compte-gouttes |
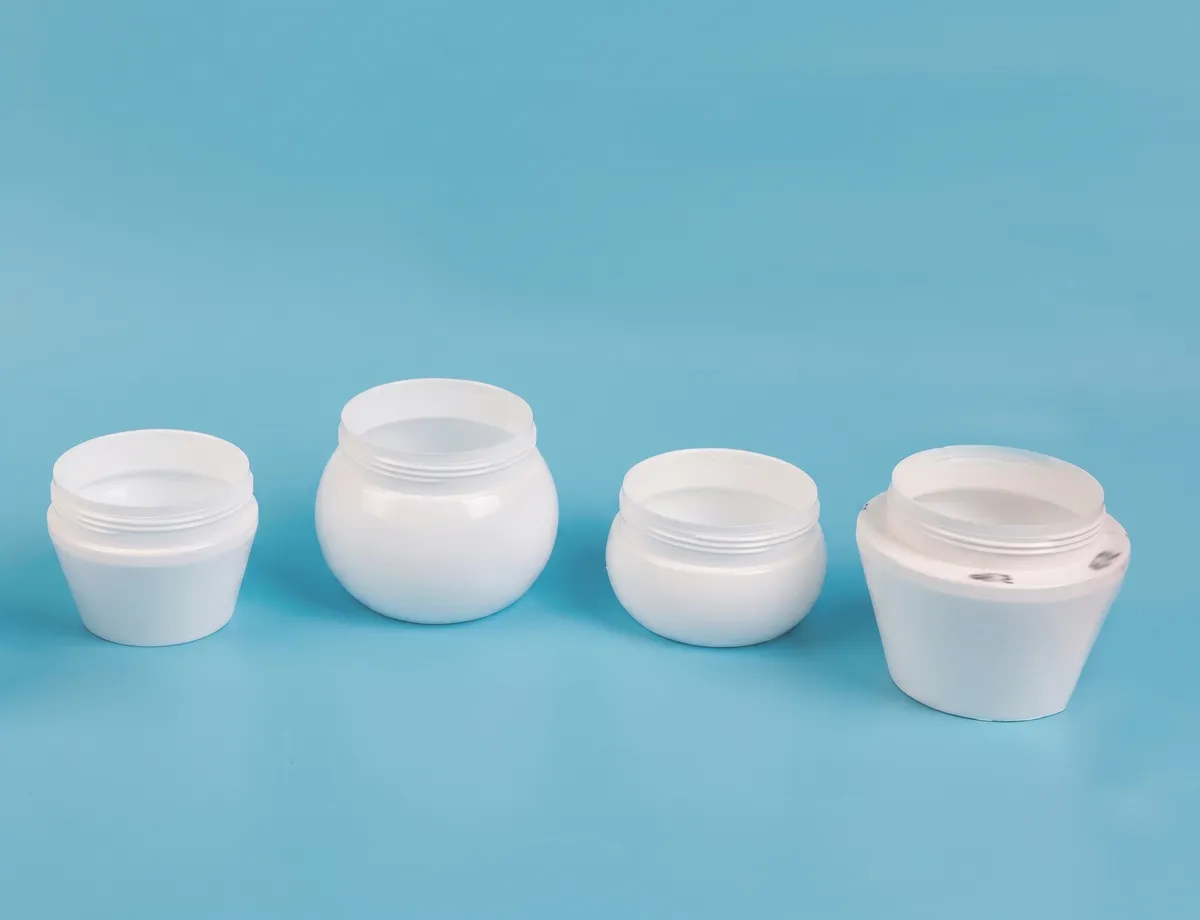 | 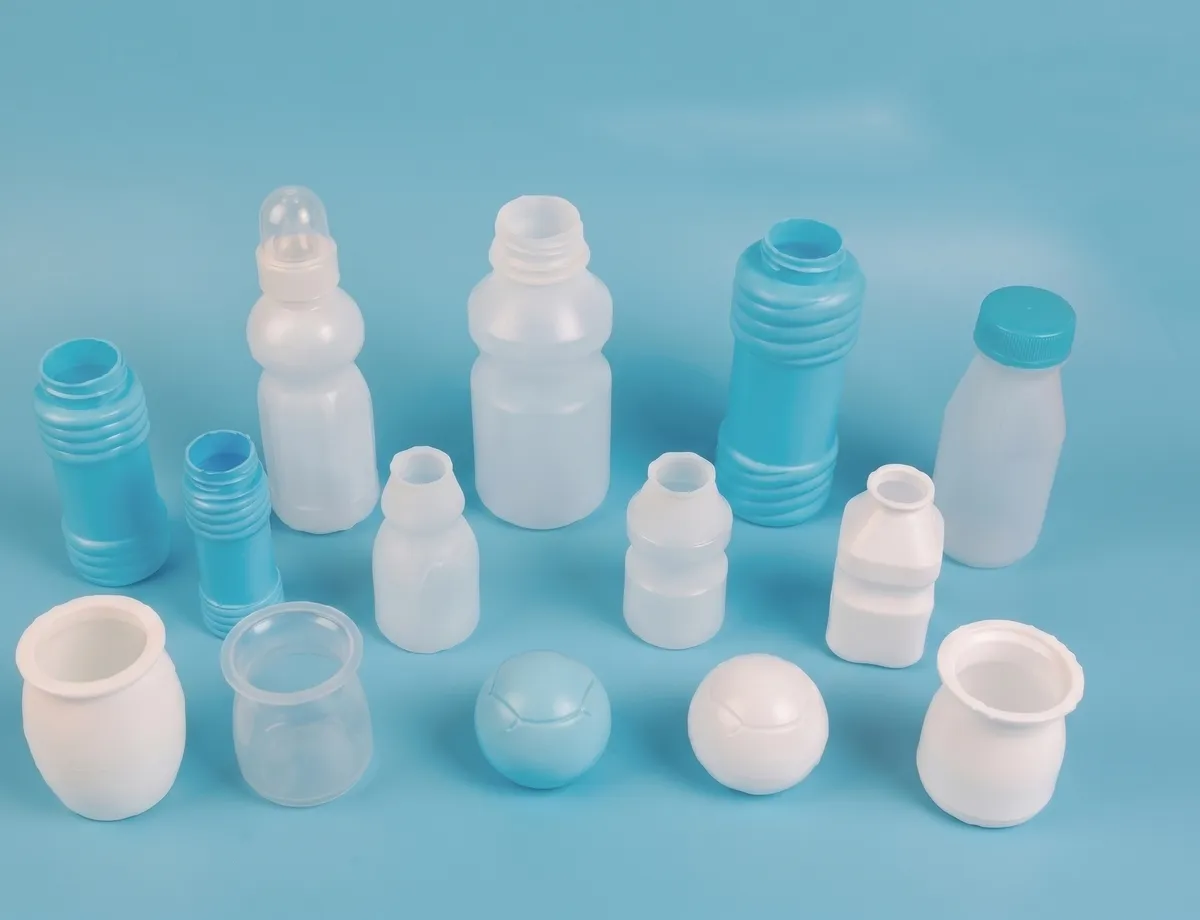 | 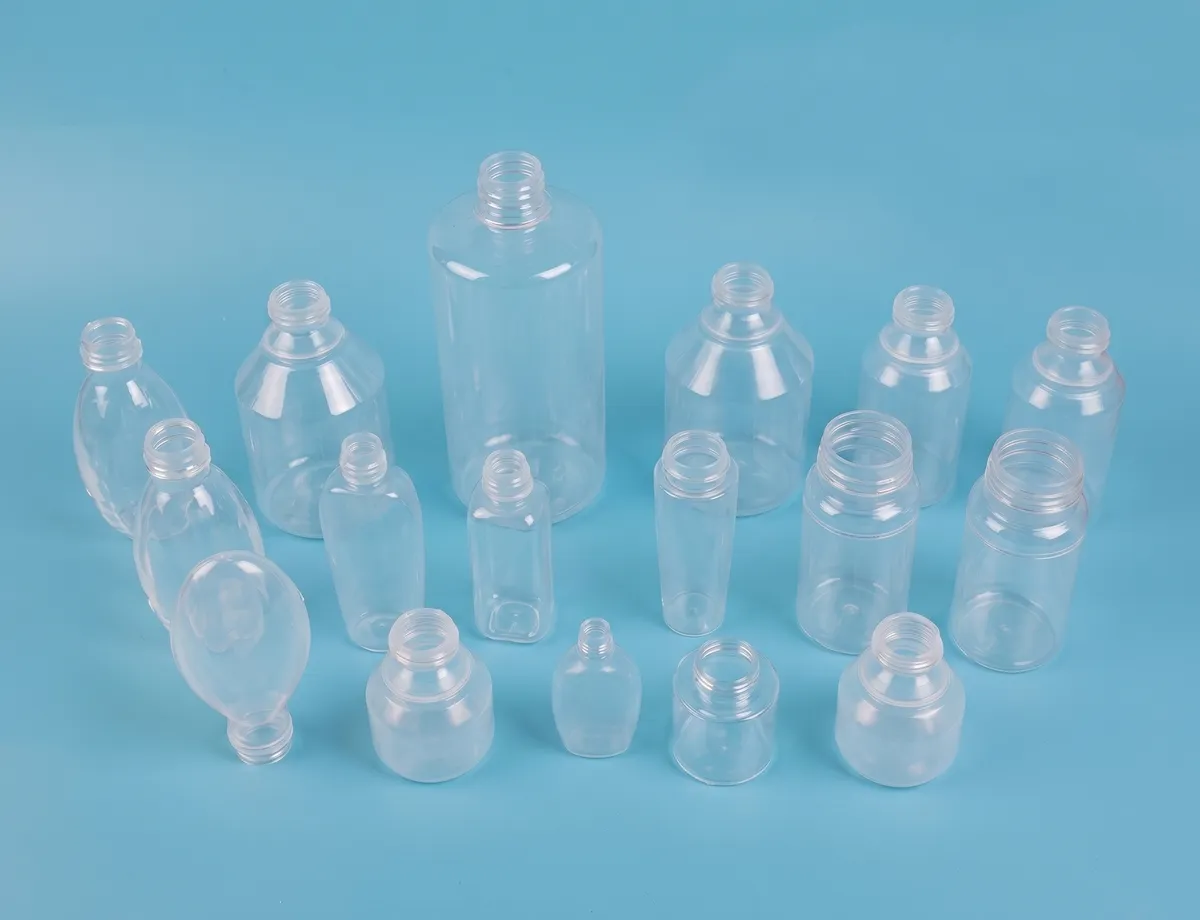 |
| Flacons cosmétiques | Biberons | Bouteilles en PP |
Moulage par injection-soufflage vs. moulage par extrusion-soufflage
Le moulage par injection-soufflage et le moulage par extrusion-soufflage sont deux procédés largement utilisés pour la fabrication de contenants en plastique creux, mais la mise en forme initiale diffère fondamentalement. Le moulage par injection-soufflage utilise une préforme moulée par injection, où le plastique fondu est injecté autour d'un noyau pour créer une préforme précise avec un col parfaitement formé. Le moulage par extrusion-soufflage, quant à lui, utilise une paraison extrudée, un tube creux de plastique fondu extrudé vers le bas à partir d'une filière. Cette différence fondamentale dans la forme initiale influe sur la précision du col, le contrôle de l'épaisseur des parois, les déchets d'ébarbage, la structure du moule, le comportement du matériau, la stabilité du cycle et le type de bouteille que chaque procédé peut produire efficacement.
Fonctionnement du moulage par injection-soufflage (IBM)
Injection: Du plastique fondu est injecté autour d'une tige centrale pour former une préforme précise avec un col et un filetage aux finitions impeccables.
Souffler : La préforme est transférée à la station de soufflage et gonflée à l'air comprimé à l'intérieur du moule à bouteille pour former la forme finale du contenant.
Décapage : La bouteille finie est éjectée de la tige centrale sans qu'aucun ébarbage ou découpage ne soit nécessaire, ce qui donne un produit fini propre.
Comment fonctionne le moulage par extrusion-soufflage (EBM)
Extrusion: Le plastique fondu est extrudé vers le bas sous forme de tube creux appelé paraison à partir de la tête de filière.
Serrage : Le moule se referme autour de la paraison et enlève l'excédent de matière en haut et en bas.
Soufflage et coupe : L'air comprimé donne la forme de la bouteille, puis les déchets de combustion doivent être ébarbés et recyclés après refroidissement.
IBM contrôle le goulot par moulage par injection, garantissant une précision de filetage et une étanchéité extrêmement élevées. EBM forme la bouteille à partir d'une paraison et génère généralement des déchets de découpe nécessitant un traitement secondaire. La structure de la machine de moulage par injection-soufflage IBM est basée sur des mandrins et un système de transfert de station, tandis que celle de la machine EBM est basée sur l'extrusion, le contrôle de la paraison et le bridage du moule.
IBM ou EBM : quel procédé de moulage par soufflage choisir ?
Choisissez le moulage par injection-soufflage lorsque vous avez besoin de : Bouteilles de précision de petite ou moyenne taille avec col fileté précis ; emballages pharmaceutiques, médicaux, cosmétiques, de laboratoire ou de grande valeur ; faible production de déchets et production plus propre sans ébarbage secondaire ; dimensions stables, épaisseur de paroi répétable et étanchéité fiable.
Choisissez le moulage par extrusion-soufflage lorsque vous avez besoin de : Grandes bouteilles, jerricans, fûts, réservoirs ou pièces creuses irrégulières ; coûts d’outillage réduits pour les emballages moins exigeants en précision ; grande flexibilité des contenants et plus large choix de géométries de produits ; applications où les bavures de découpe sont acceptables.
Comparaison rapide : Différences entre les processus IBM et EBM
| Caractéristique / Facteur | Moulage par injection-soufflage (IBM) | Moulage par extrusion-soufflage (EBM) |
|---|---|---|
| Formulaire de départ | préforme moulée par injection | Paraison extrudée |
| Précision du cou | Extrêmement haut ; le col est pré-moulé par injection | Standard ; dépend de la fermeture du moule, de l'ébarbage et de l'étalonnage du col |
| Déchets / rebuts | Zéro flash et très peu de déchets de procédé | Génère un flash qui nécessite d'être découpé et recyclé |
| Taille optimale du conteneur | Bouteilles de précision de petite à moyenne taille | conteneurs creux de taille moyenne à grande |
| Coût initial du moule | Investissement initial plus élevé pour l'outillage de précision et les barres de noyau | Réduction des coûts initiaux de moulage pour de nombreux grands conteneurs creux |
| Meilleures applications | Flacons de pilules pharmaceutiques, compte-gouttes, cosmétiques, récipients de laboratoire | Gros bidons de lait, fûts de détergent, jerricans, poignées complexes |
| Priorité à la qualité | Cohérence dimensionnelle, production propre et fiabilité d'étanchéité | Flexibilité des dimensions, rendement et rentabilité du volume des conteneurs |
Applications courantes de bouteilles pour IBM et EBM
| Application | Meilleure adaptation | Pourquoi c'est important |
|---|---|---|
| flacons de pilules pharmaceutiques | IBM | La précision de la finition du col, la propreté de la production et la stabilité de l'étanchéité sont plus importantes que le faible coût de l'outillage. |
| Flacons compte-gouttes et vaporisateurs nasaux | IBM | Le conditionnement en petites doses exige une géométrie de col précise et des dimensions constantes. |
| pots cosmétiques et flacons de produits chimiques d'usage courant | IBM | L'état de surface, le contrôle dimensionnel et la réduction des déchets de découpe améliorent la qualité du produit. |
| bidons, fûts et grands conteneurs | EBM | Les pièces de grand volume et de forme creuse flexible sont généralement mieux adaptées aux équipements EBM. |
| grandes pièces creuses industrielles | EBM | L'EBM peut traiter des paraisons plus grandes et des formes de produits plus larges, même si le parage est nécessaire. |
Matières premières utilisées dans IBM vs EBM
Les deux procédés sont compatibles avec les plastiques d'emballage courants, mais le choix du matériau doit toujours être validé en fonction de la géométrie du flacon, des exigences d'étanchéité, des exigences réglementaires et de la stabilité de la production. Le PEHD et le PP sont fréquemment utilisés dans les emballages IBM de précision. La fabrication par fusion d'électrons (EBM) est largement employée pour le PEHD, le PEBD et les grands contenants industriels. Le choix du matériau dépend de l'application finale, des exigences de résistance chimique et des capacités spécifiques des équipements de production utilisés.
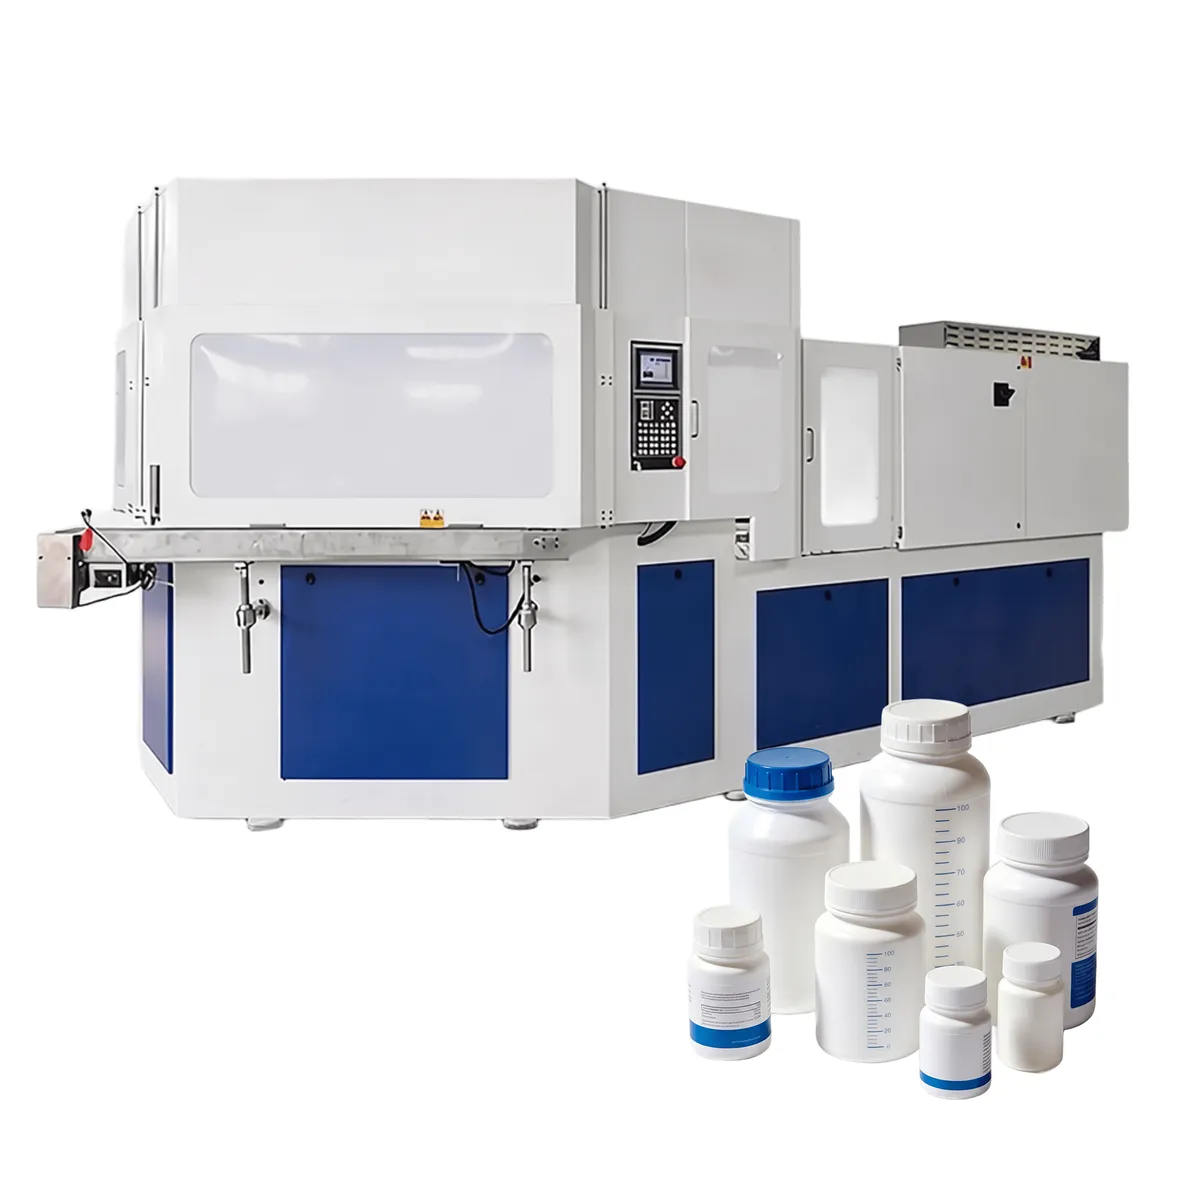
Matières premières compatibles avec la machine IBM ZQ135
La ZQ135 est conçue pour traiter une large gamme de résines thermoplastiques. Les matériaux les plus couramment utilisés chez IBM sont le PEHD, le PEBD, le PP et le PS, chacun étant choisi pour ses propriétés spécifiques adaptées à différents types de produits. Vous trouverez ci-dessous la liste des principaux matériaux compatibles avec cette machine.
PEHD (polyéthylène haute densité)
Utilisations courantes : Bouteilles de détergent, bouteilles d'eau, contenants pharmaceutiques
Le PEHD est l'un des matériaux les plus utilisés sur la ZQ135. Extrêmement durable et résistant à la fissuration, il est le matériau de prédilection pour les produits exigeant une résistance et une solidité supérieures. Son excellente résistance chimique le rend également idéal pour le conditionnement de produits ménagers et de nettoyants industriels.
PEBD (polyéthylène basse densité)
Utilisations courantes : Flacons souples, récipients flexibles, flacons compte-gouttes
Le PEBD est plus flexible que le PEHD et offre une bonne transparence, ce qui le rend idéal pour les contenants nécessitant d'être comprimés ou pliés lors de leur utilisation. Il est couramment utilisé pour les flacons compte-gouttes, les tubes souples cosmétiques et les emballages souples. Le PEBD se travaille facilement sur la machine ZQ135, offrant d'excellentes propriétés de démoulage et une épaisseur de paroi homogène.
LLDPE (polyéthylène linéaire basse densité)
Utilisations courantes : Contenants d'emballage, bouteilles industrielles
Le LLDPE offre un équilibre parfait entre flexibilité et robustesse, ce qui le rend idéal pour les produits de consommation et industriels. Il offre une meilleure résistance à la perforation et à la traction que le LDPE conventionnel, tout en conservant une bonne transparence et une bonne aptitude à la transformation. Le LLDPE est parfaitement adapté aux applications d'emballage exigeant des performances mécaniques accrues sans compromettre la flexibilité.
PP (Polypropylène)
Utilisations courantes : Contenants alimentaires, emballages pharmaceutiques, bouteilles à remplissage à chaud
Le polypropylène (PP) est résistant à la chaleur et aux produits chimiques, ce qui en fait le matériau de choix pour les produits alimentaires ou les contenants nécessitant une résistance au remplissage à chaud. Il est largement utilisé pour les flacons de comprimés pharmaceutiques, les pots de yaourt et les bouteilles de sauce. La machine ZQ135 transforme le PP grâce à un contrôle optimisé de la température du fourreau sur ses 6+N zones de chauffe, garantissant une plastification de qualité optimale.
HIPS (polystyrène choc)
Utilisations courantes : jouets, pièces d'électroménager, contenants cosmétiques
Le HIPS est un matériau robuste et résistant aux chocs, idéal pour les produits nécessitant une grande durabilité sous contrainte. Il est couramment utilisé pour la fabrication de jouets, de coques d'appareils électroménagers et de divers emballages de produits de consommation. Le HIPS offre une excellente stabilité dimensionnelle et un fini de surface lisse lorsqu'il est transformé sur la machine ZQ135, ce qui le rend adapté aux applications où l'esthétique et la résistance mécanique sont toutes deux importantes.
PS (Polystyrène)
Utilisations courantes : Vaisselle jetable, emballages, flacons de bactéries lactiques
Le polystyrène (PS) est très transparent et facile à mouler, ce qui le rend idéal pour les produits économiques et d'une grande clarté. Il est fréquemment utilisé pour la fabrication de gobelets jetables, d'emballages transparents et de bouteilles de boissons probiotiques. La ZQ135 peut également traiter des qualités de PS spéciales, notamment le PS haute transparence, pour les emballages haut de gamme où la clarté optique et la visibilité du produit sont des arguments de vente essentiels.
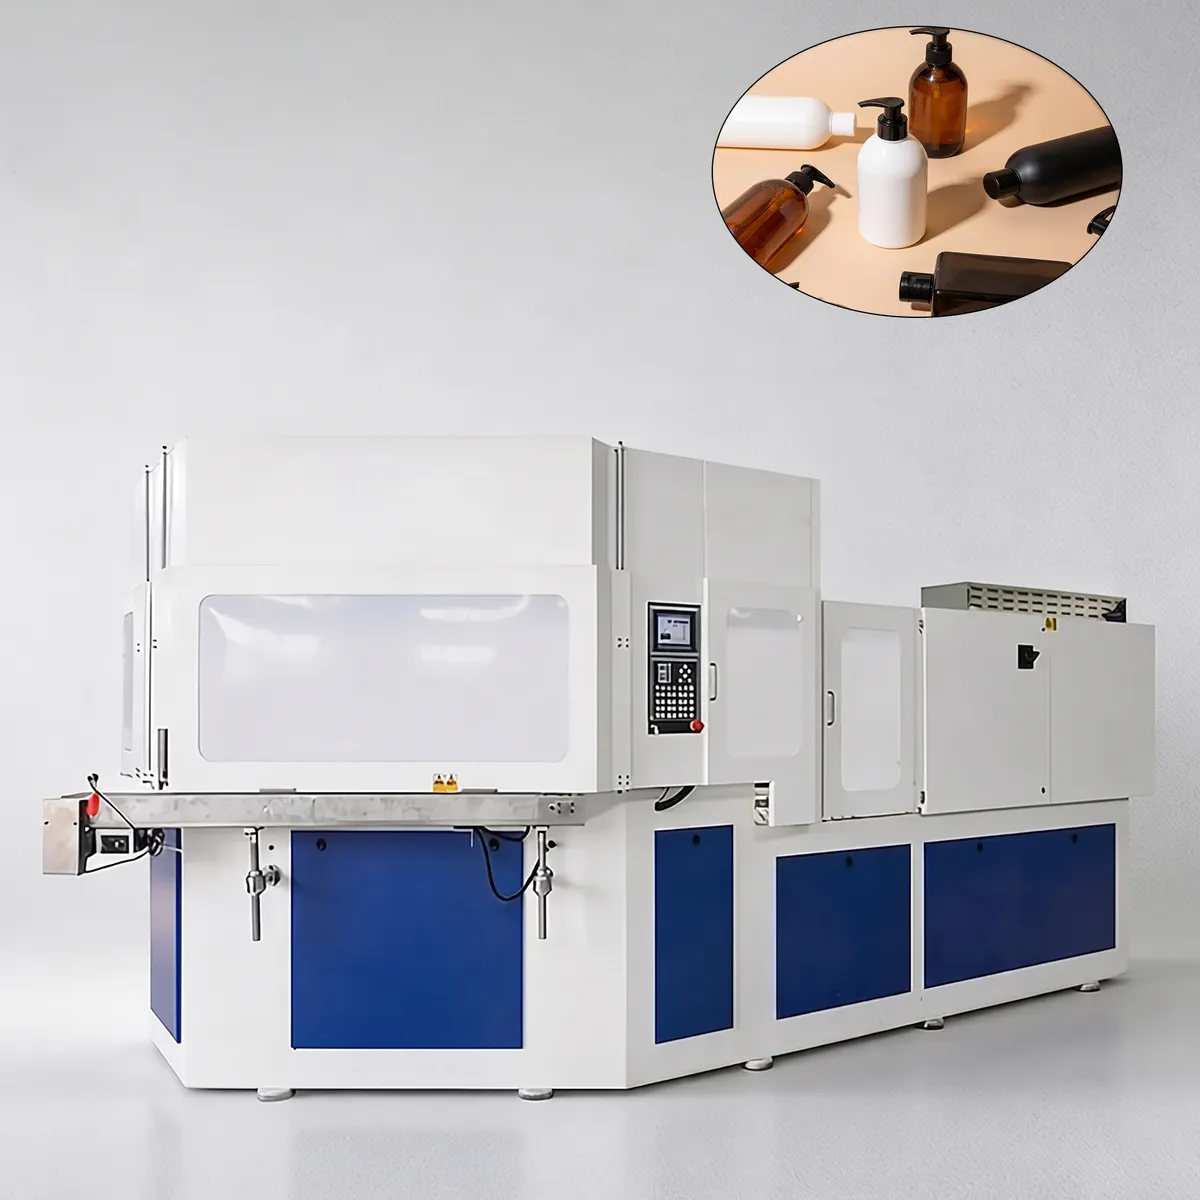
Caractéristiques des moules automatiques de la série ZQ
1. Conception de cavité et de col interchangeables
Le moule d'injection est doté d'une cavité et d'un insert de col conçus pour optimiser l'activité, ainsi que de canaux d'huile spécialement étudiés et facilement interchangeables pour s'adapter à différentes tailles de produits. Cette conception modulaire garantit un changement rapide de format de bouteille tout en maintenant une répartition stable de la température dans le moule, préservant ainsi la précision dimensionnelle des préformes tout au long des cycles de production.
2. Construction en acier moulé de qualité supérieure
Tous les composants des moules d'injection sont fabriqués à partir d'acier allié S136 ou d'acier inoxydable 4Cr13 importés, reconnus pour leur dureté exceptionnelle, leur résistance à la corrosion et leur aptitude au polissage. Ce choix d'acier à haute résistance accroît considérablement la durée de vie des outillages de moulage, réduisant ainsi les coûts de remplacement à long terme et garantissant une qualité de produit constante sur des millions de cycles de moulage.
3. Système de canaux chauds et de préformes optimisé
Le système de canaux chauds optimisé et la conception des préformes de bouteilles fonctionnent de concert pour minimiser les variations de poids et d'épaisseur de paroi. La structure du mandrin, spécialement conçue, assure des cycles de moulage rapides tout en garantissant un excellent refroidissement du noyau, assurant ainsi une qualité uniforme des préformes et, par conséquent, des bouteilles finies de qualité constante et élevée, même lors de campagnes de production prolongées.
4. Précision du col et du filetage
Les dimensions de l'ouverture et du filetage produites par le moule de la série ZQ sont d'une extrême précision, garantissant une étanchéité parfaite conforme à la norme 100%. Ce niveau de précision est essentiel pour les applications d'emballage pharmaceutique et alimentaire où le scellage inviolable et l'étanchéité sont des exigences obligatoires pour la conformité réglementaire et la sécurité des consommateurs lors de la distribution sur le marché final.
5. Finition zéro bavure et zéro déchet
La bouteille finie est parfaitement exempte de bavures et de résidus, tant au niveau du goulot que du fond. Contrairement au moulage par extrusion-soufflage, le moulage par injection-soufflage élimine totalement les bavures, rendant inutiles toutes opérations de finition ou d'ébarbage. Cet avantage en matière de production propre réduit les coûts de main-d'œuvre, supprime le traitement des résidus et garantit que chaque bouteille est prête pour le remplissage et le conditionnement immédiats.
6. Cohérence dimensionnelle et pondérale
La taille, le poids, la ligne de joint du moule et l'épaisseur de la paroi de la bouteille restent parfaitement constants d'une bouteille à l'autre, pour chaque lot de production. Cette répétabilité exceptionnelle est obtenue grâce à des composants de moule usinés avec précision, un contrôle stable de la température et le processus servo-commandé de la ZQ135, garantissant une qualité de produit uniforme conforme aux normes de contrôle qualité les plus strictes des industries réglementées.
Conseils d'entretien pour les machines de moulage par injection-soufflage
1. Lubrification régulière et inspection mécanique
Effectuez la lubrification périodique de toutes les pièces mobiles, y compris les rails de guidage, les mécanismes à genouillère, les roulements de la table rotative et les articulations, conformément au manuel d'entretien. Inspectez régulièrement les composants mécaniques afin de détecter tout signe d'usure, de jeu ou de désalignement. Une lubrification adéquate réduit la friction, prévient les défaillances prématurées des composants et prolonge la durée de vie globale de l'équipement.
2. Nettoyage du canon et de la vis
Nettoyez soigneusement le cylindre d'injection et la vis sans fin lors de tout changement de matériau ou après une production prolongée. L'accumulation de résine résiduelle peut altérer la qualité du produit, provoquer des contaminations de couleur et réduire l'efficacité de la plastification. Utilisez les composés de purge appropriés ou procédez au nettoyage manuel par démontage, conformément aux recommandations spécifiques au type de résine utilisé sur votre machine.
3. Vérifications du système de chauffage et du régulateur de température
Inspectez régulièrement les bandes chauffantes, les thermocouples et les régulateurs de température des cylindres afin de garantir un chauffage précis et stable dans toutes les zones du cylindre 6+N. Des éléments chauffants défectueux ou des relevés de température inexacts peuvent entraîner une plastification irrégulière, une mauvaise qualité des préformes et une épaisseur de paroi de bouteille non uniforme. Remplacez les éléments chauffants usés et recalibrez les capteurs de température lors de la maintenance programmée.
4. Entretien du système d'eau de refroidissement
Assurez le bon fonctionnement du système de refroidissement en contrôlant régulièrement le débit, la pression (0,3 à 0,4 MPa) et la qualité de l'eau. Nettoyez les canaux de refroidissement des moules et des noyaux pour éviter l'accumulation de minéraux et les obstructions. Un refroidissement insuffisant entraîne des temps de cycle plus longs, une mauvaise stabilité dimensionnelle des bouteilles et un retrait irrégulier. Surveillez la température et le débit de l'eau pour garantir le maintien constant du débit requis de 4 m³/h.
5. Entretien des moules et des tiges de noyau
Nettoyez et inspectez les moules d'injection, les moules de soufflage et les noyaux après chaque production. Appliquez un traitement antirouille sur les surfaces des moules avant le stockage. Vérifiez l'alignement des moules, l'état des lignes de joint et la qualité de la surface des cavités afin de garantir la précision dimensionnelle et la finition de surface. Les composants de moule endommagés ou usés doivent être réparés ou remplacés rapidement afin d'éviter la production de bouteilles défectueuses qui ne satisferaient pas au contrôle qualité.
6. Inspection du servomoteur et du système électrique
Inspectez régulièrement les servomoteurs, les codeurs absolus, les variateurs et les connexions électriques. Le système d'asservissement est le cœur de cette machine entièrement électrique ; toute dégradation de ses performances affecte directement le temps de cycle, la précision de positionnement et la qualité du produit. Veillez à la propreté des armoires électriques, vérifiez l'intégrité de la mise à la terre et consultez les journaux d'alarmes des servomoteurs pour détecter rapidement les pannes.
Liste de vérification pour la sélection de la machine avant de demander un devis
Avant de sélectionner un modèle de machine, CMN Transmission examine généralement le dessin de la bouteille, le matériau, le poids cible, la finition du col, le nombre d'empreintes, le rendement cible et les exigences d'automatisation en aval. Ces informations permettent à notre équipe d'ingénieurs de vous recommander la configuration de machine la plus adaptée à votre projet.
1. Capacité et dessin de la bouteille
Le volume de la bouteille et un dessin technique détaillé permettent de déterminer la force de fermeture requise, les dimensions du moule, la disposition des noyaux et les besoins en refroidissement. En nous communiquant la contenance de la bouteille (par exemple : 10 ml, 30 ml, 60 ml, 100 ml, 250 ml ou 500 ml) ainsi qu’un dessin technique ou un échantillon, CMN peut calculer avec précision la configuration du moule, l’agencement des cavités et la puissance de la machine nécessaires à votre projet de production.
2. Qualité de la résine et poids de la bouteille
Le type de résine plastique et le poids cible de la bouteille influent directement sur la capacité de plastification, le profil de température de transformation et la durée du cycle. Différents matériaux, tels que le PEHD, le PP, le PEBD et le PS, présentent chacun des caractéristiques de fluidité à l'état fondu et des taux de retrait spécifiques qui influent sur les réglages de la zone du cylindre, la pression d'injection et la durée de refroidissement de la presse à injecter-souffler IBM.
3. Finition du manche et type de capuchon
Les spécifications de finition du col et le type de bouchon déterminent la conception du filetage, la tolérance d'étanchéité et les exigences de précision du moule. Que la bouteille utilise un bouchon à vis, un bouchon à clapet, un distributeur à pompe ou un bouchon de sécurité enfant, l'insert de moule du col doit être conçu pour correspondre exactement au pas de filetage, au diamètre et aux dimensions de la surface d'étanchéité afin de garantir une fermeture fiable dans l'application finale.
4. Débit et cavités requis
L'objectif de production journalière permet d'adapter la conception des flacons à la taille de la machine et à la configuration du moule. La ZQ135 prend en charge jusqu'à 30 cavités pour les flacons de 10 ml et 8 cavités pour les flacons de 1 000 ml. CMN calcule le nombre optimal de cavités, le temps de cycle et le taux d'utilisation de la machine afin de garantir l'atteinte de votre objectif de production de manière efficace et économique, tant pour la mise en place initiale que pour l'augmentation de la capacité à long terme.
Pourquoi choisir les machines de moulage par injection-soufflage de CMN ?
CMN Transmission est une entreprise spécialisée dans la recherche et le développement, la production, la vente et le commerce international de machines de moulage par injection-soufflage automatiques en une étape, ainsi que de solutions de moules associées. Fabricant reconnu de machines de moulage par injection-soufflage, notre gamme de produits comprend des machines de moulage par injection-soufflage, des machines de moulage par extrusion-soufflage, des machines de moulage par injection-étirage-soufflage, et une ligne complète d'équipements auxiliaires pour l'automatisation en aval et l'intégration du contrôle qualité.
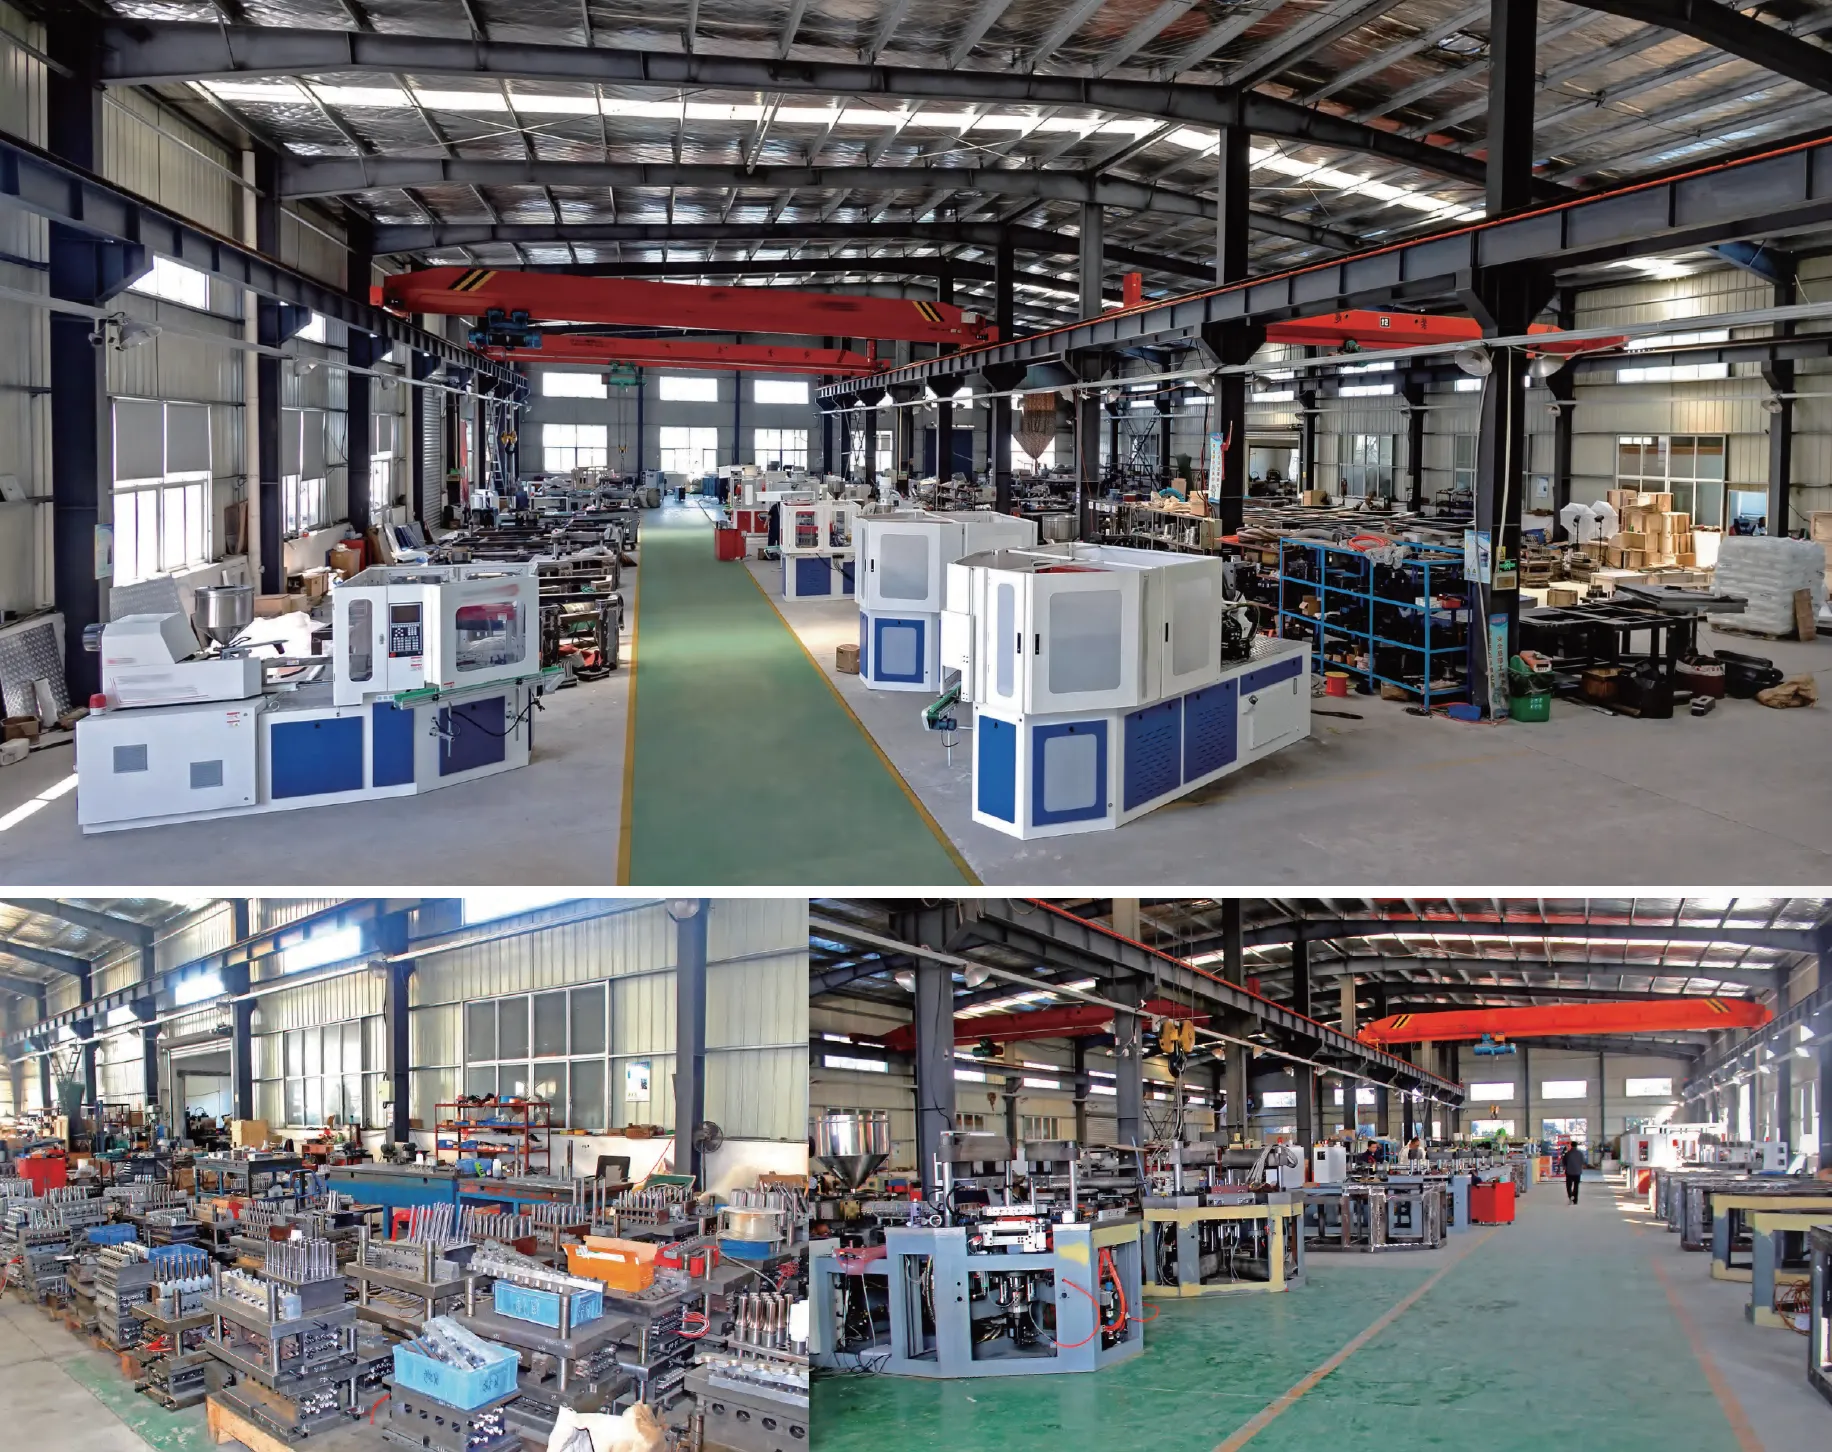
CMN Transmission a réuni une équipe R&D exceptionnelle, composée d'ingénieurs et de techniciens expérimentés, experts en machines d'injection-soufflage et en conception de moules. Forte de solides connaissances théoriques et d'une vaste expérience pratique acquise au fil de milliers de projets, notre équipe propose à ses clients des conseils personnalisés avant-vente, un support technique pendant la vente et un service après-vente complet. Que vous ayez besoin d'aide pour choisir le modèle de machine adapté, concevoir un moule, optimiser les paramètres de production ou résoudre des problèmes à distance, l'équipe d'ingénierie de CMN est là pour vous accompagner à chaque étape de votre projet.
Nos produits sont utilisés dans les secteurs de l'emballage pharmaceutique, alimentaire, médical, cosmétique et autres secteurs nécessitant un emballage plastique de précision. Les machines CMN peuvent produire des contenants de 1 ml à 1 000 ml à partir d'une large gamme de plastiques, notamment le PEHD, le PEBD, le PP, le PS, le PS haute transparence, l'ABS, le PLA (matériau écologique), l'EVA et le PCTG. Cette grande compatibilité avec les matériaux garantit que, quel que soit votre besoin, CMN dispose d'une solution éprouvée et prête à l'emploi.
CMN Transmission adhère à une philosophie de développement d'entreprise fondée sur l'autonomie, l'intégrité, le pragmatisme, l'innovation et la responsabilité. Nous nous engageons à réaliser des projets clés en main complets, fournissant des produits de soufflage par injection haut de gamme, d'une qualité utilisateur irréprochable et aux performances de production optimales. De la consultation initiale à la livraison de la machine, en passant par la mise en service des moules, la formation des opérateurs et le support technique continu, CMN propose un partenariat complet qui contribue à la réussite de ses clients sur les marchés mondiaux concurrentiels de l'emballage. Comptant parmi les fournisseurs de machines IBM les plus fiables, au service d'acheteurs du monde entier, nous vous invitons à nous contacter dès aujourd'hui pour discuter de votre prochain projet et découvrir comment CMN peut vous aider à optimiser votre production de bouteilles.
FAQ
Q : Quelles sont les tailles de bouteilles que la machine de moulage par injection-soufflage ZQ135 peut produire ?
A : La ZQ135 peut produire des flacons de 1 ml à 2 000 ml, avec une hauteur adaptée. Le nombre de cavités du moule varie de 30 pour les flacons de 10 ml à 8 pour les flacons de 1 000 ml. Le diamètre maximal des flacons est de 120 mm et leur hauteur maximale de 220 mm, couvrant ainsi un large éventail d'applications dans les secteurs pharmaceutique, cosmétique, alimentaire et industriel.
Q : Quel est le rendement journalier de cette machine IBM pour des flacons de 30 ml ?
A : Pour les flacons de 30 ml, la ZQ135 atteint un temps de cycle de 8,2 secondes avec 26 cavités, produisant environ 105 000 flacons par jour, pour une capacité de production journalière maximale de 115 000 flacons. Ce débit élevé la rend idéale pour la production industrielle de flacons à grande échelle dans les industries pharmaceutiques et cosmétiques.
Q : Quelle est la consommation énergétique de la machine de moulage par injection-soufflage entièrement électrique ZQ135 ?
A : La ZQ135 permet de réaliser des économies d'énergie de 301 TPL par rapport aux machines de moulage par injection-soufflage hydrauliques traditionnelles. Pour la production de flacons de 30 ml, la consommation électrique horaire est d'environ 12 kWh. La puissance installée totale est de 95 kW, avec un rapport de puissance de fonctionnement de 521 TPL à 701 TPL, ce qui signifie que la consommation d'énergie réelle en production est nettement inférieure à la puissance nominale.
Q : Quels matériaux plastiques cette machine de moulage par injection-soufflage peut-elle traiter ?
A: La machine de moulage par injection-soufflage ZQ135 transforme une large gamme de thermoplastiques, notamment le PEHD, le PEBD, le PEBDL, le PP, le PS, le HIPS, le PS haute transparence, l'ABS, le PLA (matériau écologique), l'EVA et le PCTG. Chaque matériau peut être optimisé grâce aux 6+N zones de chauffe du fourreau et aux paramètres d'injection réglables, afin d'obtenir la meilleure qualité de produit pour des applications d'emballage spécifiques.
Q : Le ZQ135 convient-il comme alternative aux équipements Aoki IBM ?
R : Oui, la ZQ135 est largement reconnue comme une alternative compétitive aux machines Aoki IBM. Elle offre une stabilité structurelle comparable, de type européen, des forces de fermeture similaires voire supérieures, une qualité de bouteille équivalente avec des finitions de col précises et sans bavures, ainsi qu'un fonctionnement entièrement servo-motorisé, le tout à un prix nettement plus abordable. De nombreux acheteurs ont migré avec succès de leurs anciennes machines Aoki vers la ZQ135 sans compromettre la qualité de leur production.
Q : Puis-je connecter le ZQ135 à des systèmes automatisés d'emballage et d'inspection ?
R : Absolument. Le système de convoyage ZQ135 se connecte facilement aux systèmes d'inspection visuelle pour détecter les corps étrangers, les insuffisances de matériau à l'ouverture et les irrégularités du fond. Il s'intègre également aux testeurs de fuites latérales, aux étiqueteuses et aux équipements d'emballage automatiques, permettant une production entièrement automatisée et sans surveillance, idéale pour les environnements d'usines intelligentes de l'Industrie 4.0.
Q : Quel est le prix de la machine chez CMN Transmission ?
R : Le prix de la machine dépend du modèle, de la configuration du moule, du nombre d'empreintes et des exigences de personnalisation. CMN Transmission propose des prix compétitifs, généralement de 301 à 401 TP3T inférieurs à ceux des marques européennes et japonaises comparables, tout en maintenant une qualité de fabrication équivalente. Veuillez contacter notre équipe commerciale et lui communiquer les spécifications de vos bouteilles pour obtenir un devis détaillé incluant la machine, le moule et les équipements auxiliaires optionnels.
Q : CMN propose-t-il à la vente des machines de moulage par injection-soufflage personnalisées avec outillage de moule spécifique ?
R : Oui, CMN Transmission propose un service clé en main complet, incluant des ensembles machines personnalisés avec outillage de moulage adapté à votre projet. Notre équipe d'ingénieurs conçoit l'agencement du moule, le système de canaux chauds, la configuration des noyaux et la disposition des cavités en fonction de votre plan de bouteille, des spécifications des matériaux et des exigences de production. Nous livrons une machine et un ensemble moule entièrement testés et prêts pour la production.
Q : Quelle est la différence entre une machine de moulage par injection-soufflage et une machine de moulage par injection-étirage-soufflage ?
A : Une machine IBM (moulage par injection-soufflage) forme une préforme et la transforme en bouteille en une seule étape continue sur une seule machine. Une machine ISBM (moulage par injection-étirage-soufflage) ajoute une étape d'étirage mécanique qui oriente le plastique de manière biaxiale avant le soufflage, généralement utilisée pour les bouteilles en PET. La ZQ135 est une machine IBM idéale pour les bouteilles en PEHD, PP et PS, tandis que les machines ISBM sont mieux adaptées aux bouteilles en PET qui nécessitent une transparence et des propriétés barrières accrues.
Q : Quel est le délai de livraison pour une commande de machine de moulage par injection-soufflage ZQ135 ?
A: Le délai de livraison standard pour un ZQ135 est généralement de 60 à 90 jours à compter de la confirmation de commande, en fonction de la complexité du moule et des exigences de personnalisation. CMN Transmission coordonne la logistique internationale, y compris les tests en usine, le transport maritime et les documents douaniers. L'installation sur site et la formation des opérateurs peuvent également être organisées dans vos locaux. Des options de livraison express peuvent être disponibles pour les projets urgents ; veuillez contacter notre équipe commerciale pour en discuter.
Q : La ZQ135 peut-elle produire des flacons pour ampoules LED et des contenants spéciaux ?
R : Oui, la ZQ135 peut servir de machine de moulage par injection-soufflage pour la production de couvercles d'ampoules LED, de diffuseurs et de boîtiers en plastique spéciaux. Grâce à sa force de fermeture réglable et à son système de moules interchangeables, elle s'adapte à une grande variété de formes de bouteilles et de contenants non standard, au-delà des bouteilles rondes classiques. Contactez CMN et fournissez-lui le dessin de votre produit afin d'étudier la faisabilité et la conception du moule pour des applications spécifiques.
Avis clients
Kim Jae-won, industrie pharmaceutique, Corée du Sud
« Nous avons fait l'acquisition de la machine de moulage par injection-soufflage ZQ135 il y a environ dix mois pour notre usine de conditionnement pharmaceutique à Incheon. La force de fermeture de 1 350 kN du système d'injection nous garantit des goulots de flacons parfaitement étanches à chaque fois. Nous produisons des flacons de comprimés en PEHD de 50 ml à raison d'environ 18 cavités par cycle, pour une production journalière avoisinant les 105 000 unités. Ce qui nous a particulièrement impressionnés, ce sont les économies d'énergie. Notre facture d'électricité a considérablement diminué par rapport à notre ancien modèle hydraulique. Les ingénieurs de CMN ont été présents sur site pendant une semaine complète lors de l'installation et ont formé l'ensemble de notre équipe. Nous recommandons sans hésiter cette machine à tous les acteurs du secteur pharmaceutique. »
Rajesh Patil, industrie cosmétique, Inde
« Nous utilisons la ZQ135 sur notre ligne de production de flacons cosmétiques à Pune depuis le début de l'année. Nous produisons des flacons en polypropylène de 30 ml et 60 ml pour des marques locales de soins de la peau, et la qualité de finition est excellente. Sans bavures ni défauts, chaque flacon est propre et prêt à être rempli. Le système servo-motorisé est beaucoup plus silencieux que notre ancienne machine hydraulique. Nos opérateurs apprécient la réduction du bruit sur la chaîne de production. Nous avons rencontré quelques difficultés initiales concernant l'alignement du moule lors de la mise en service, mais l'équipe après-vente de CMN a répondu dans les 24 heures par appel vidéo et nous a guidés pas à pas dans la procédure de réglage. Un soutien très professionnel du début à la fin. »
Mehmet Yilmaz, Industrie chimique, Turquie
« Nous avons acheté la ZQ135 l'année dernière pour la production de flacons de produits chimiques et de conteneurs de savon pour les mains dans notre usine d'Istanbul. La force de fermeture réglable de 40 à 80 tonnes est très pratique car nous changeons de format de flacon chaque semaine. Le changement de format est rapide et simple. La machine fonctionne en deux équipes par jour depuis environ huit mois sans interruption majeure. Le transport maritime de l'usine vers la Turquie a pris environ 35 jours, ce qui correspondait à nos délais prévus. L'emballage en caisse de bois était solide et la machine est arrivée en parfait état, sans aucun dommage. »
Andrei Kozlov, Industrie alimentaire, Russie
Notre entreprise a fait l'acquisition de deux presses à injecter-souffler ZQ135 pour sa division d'emballage alimentaire à Moscou. Nous produisons des flacons en PEHD de 100 ml et 250 ml pour des marques de condiments, avec 14 à 18 cavités selon la contenance. La régularité du poids et de l'épaisseur des parois est remarquable sur les deux machines, et le contrôle qualité est d'une simplicité inégalée. La documentation pourrait être améliorée ; certaines parties du manuel mériteraient une meilleure traduction. Cependant, le contenu technique est complet et les schémas des machines sont très détaillés. Globalement, nous sommes satisfaits de cet investissement et discutons déjà de l'acquisition d'une troisième machine avec CMN pour l'année prochaine.
Thabo Molefe, industrie pharmaceutique, Afrique du Sud
« Nous avons installé la ZQ135 dans notre usine de Johannesburg il y a environ six mois pour la production de flacons pharmaceutiques et de compléments alimentaires. Sa conception hygiénique, de bas en haut, a été un argument de vente majeur, car notre environnement de production doit respecter une réglementation stricte en matière d'emballage pharmaceutique. La machine produit des flacons de 30 ml avec un temps de cycle constant de 8,2 secondes. La consommation d'énergie est d'environ 12 kWh par heure pour la production de 30 ml, ce qui est nettement inférieur à celle de notre ancien équipement. CMN a même dépêché un technicien en Afrique du Sud pour la mise en service, ce que tous les fournisseurs ne sont pas prêts à faire. Ce type d'engagement fait toute la différence. »
Ricardo Santos, industrie des boissons, Brésil
« Honnêtement, j'étais sceptique au départ à l'idée de commander une machine auprès d'un nouveau fournisseur plutôt que de m'en tenir aux marques européennes que nous utilisions auparavant. Mais après avoir visité l'usine de CMN et vu la ZQ135 en production, j'ai changé d'avis. La qualité de fabrication est irréprochable, la structure du châssis, de type européen, est très stable et les performances de la machine sont conformes aux promesses. Nous l'utilisons pour des bouteilles de 500 ml à São Paulo, avec 10 cavités par cycle. Le prix de la machine chez CMN est facilement 30 à 40 % inférieur à celui des modèles européens comparables, et la qualité est à la hauteur de nos attentes. »
James Mitchell, industrie pharmaceutique, États-Unis
« Nous avons évalué plusieurs fabricants de machines IBM avant de choisir la ZQ135 de CMN Transmission pour notre usine de l'Ohio. Nos principaux critères étaient le système servo entièrement électrique, le faible niveau sonore et la possibilité d'intégration à notre ligne d'inspection visuelle et de conditionnement automatisée existante. Après neuf mois d'utilisation, je peux affirmer que la machine a pleinement répondu à nos attentes en termes de disponibilité et de qualité des flacons. Nous produisons des flacons pharmaceutiques de 60 ml pour un grand laboratoire américain, et chaque lot est inspecté avec succès. CMN a également assuré à plusieurs reprises le dépannage à distance de l'automate programmable, ce qui s'est avéré très utile pour notre équipe de maintenance. »
Carlos Garcia, Industrie chimique, Mexique
« Nous avons commandé la ZQ135 pour notre ligne de production de flacons de pesticides à Monterrey. Les contenants de pesticides nécessitent une excellente résistance chimique et des fermetures de sécurité enfant ; la précision du filetage était donc primordiale. La ZQ135 garantit une finition de col précise et constante sur nos flacons en PEHD. Depuis son installation, nous avons produit plus de 3 millions de flacons avec un taux de rebut minimal, inférieur à 0,3 %. Ses dimensions (5,5 m x 2 m x 2,4 m) s’intègrent parfaitement à notre atelier de production, et son poids de 18 tonnes permet de gérer facilement les exigences relatives aux fondations. Le dédouanement et l’expédition depuis l’usine ont été pris en charge par le partenaire logistique de CMN, et tout s’est déroulé sans problème. Une excellente machine à un prix compétitif. »
Nguyen Kim Thanh, industrie des soins personnels, Vietnam
« Nous avons fait l'acquisition de la ZQ135 pour la production de nos flacons de cosmétiques et de produits d'hygiène à Hô Chi Minh-Ville. Ce qui nous a convaincus de choisir CMN plutôt qu'un autre fournisseur de machines IBM, c'est leur approche clé en main. Ils ne se sont pas contentés de nous vendre une machine ; ils nous ont accompagnés dans la conception du moule pour notre gamme de flacons (de 10 ml à 100 ml), ont configuré le système de canaux chauds et ont formé nos opérateurs pendant deux semaines. La machine fonctionne depuis cinq mois et produit en moyenne environ 95 000 flacons par jour. Le système d'asservissement garantit une précision constante, même en fin de production. Nous sommes pleinement satisfaits et prévoyons de commander une deuxième unité pour notre nouvelle ligne de production au prochain trimestre. »
Informations complémentaires
| Édité par | Yjx |
|---|
Produits similaires
-
Machine de moulage par injection-soufflage ZQ60 (européenne)
-
Machine de moulage par injection-soufflage ZQ40 (européenne)
-
Machine de moulage par injection-soufflage ZQ110 (européenne)
-
Machine de moulage par injection-soufflage ZQ80 (européenne)
-
Machine de moulage par injection-soufflage entièrement électrique haute vitesse ZQ60HE (européenne)


