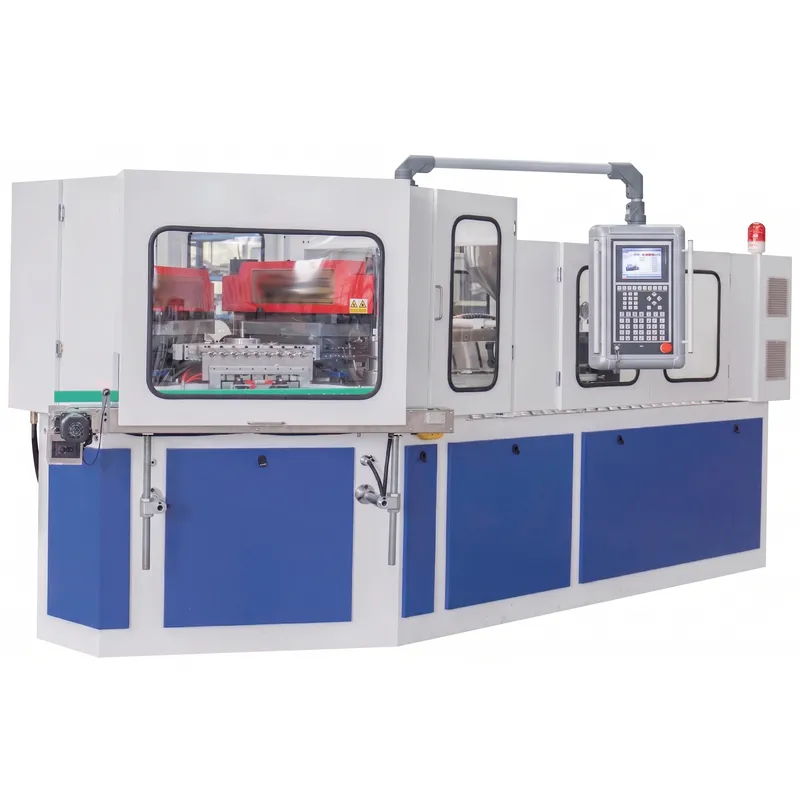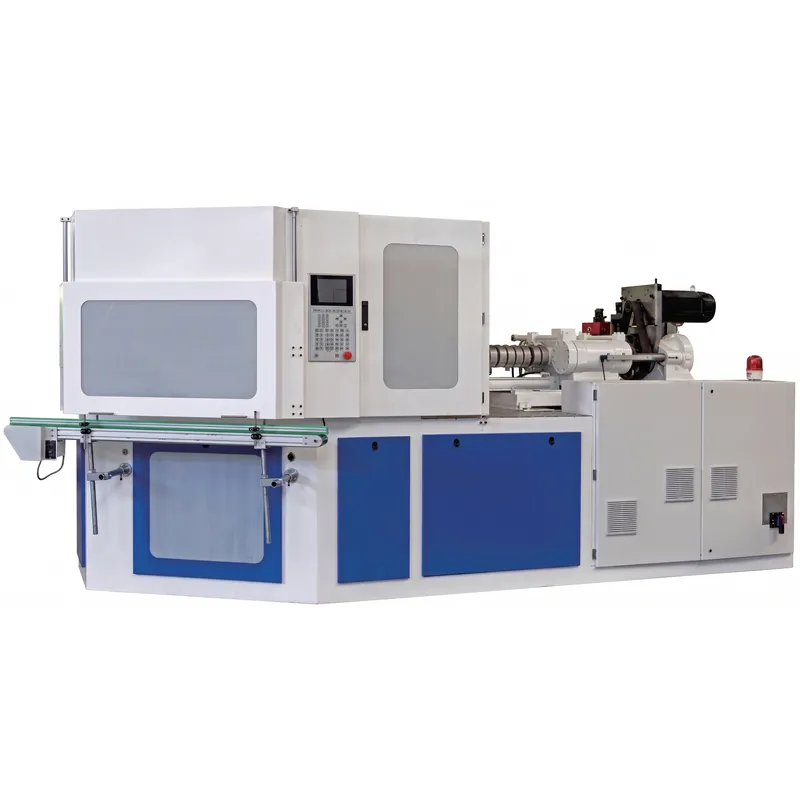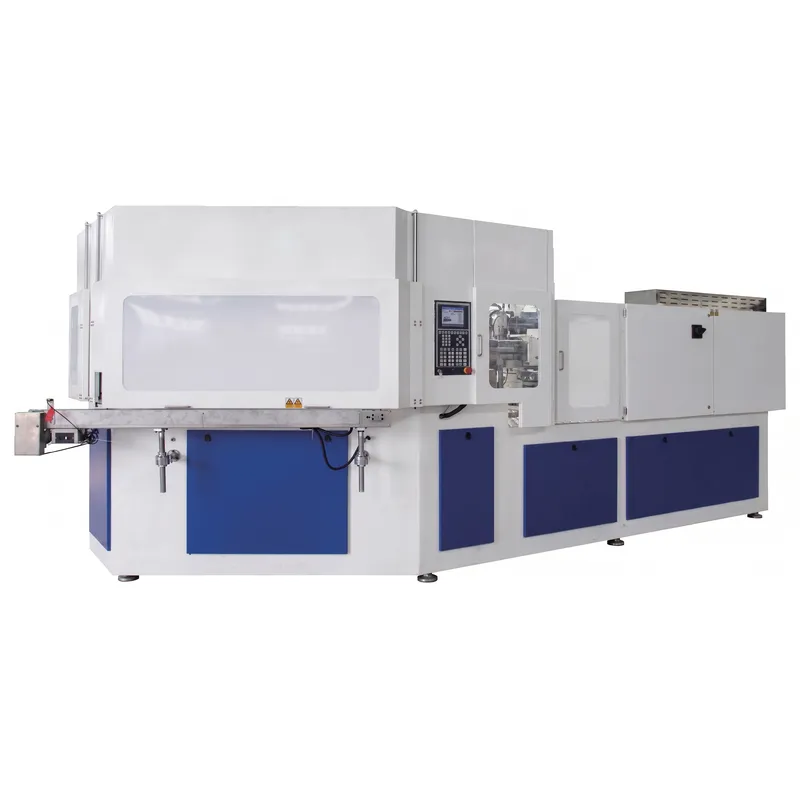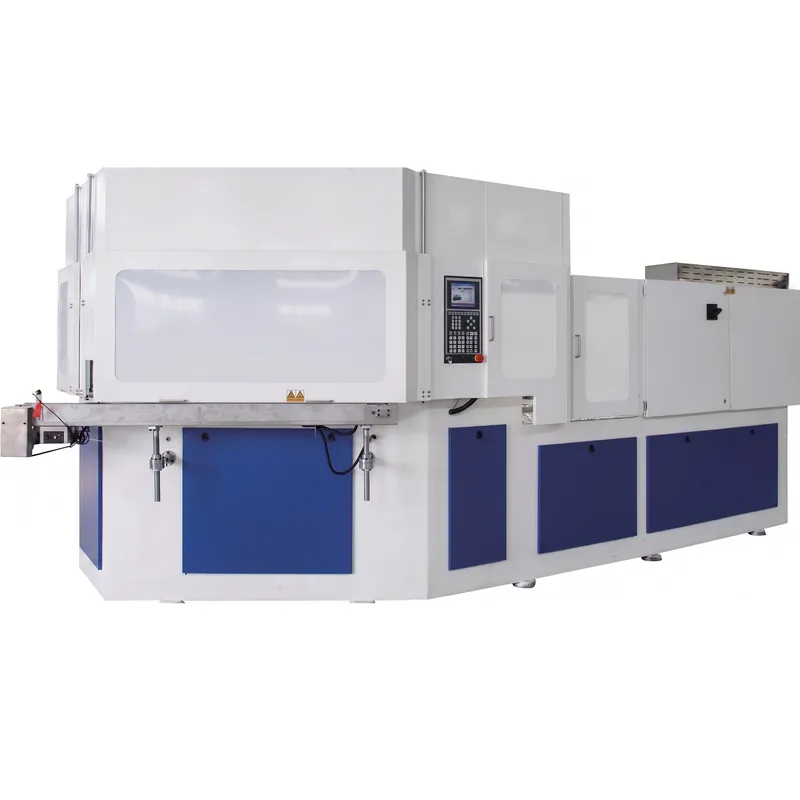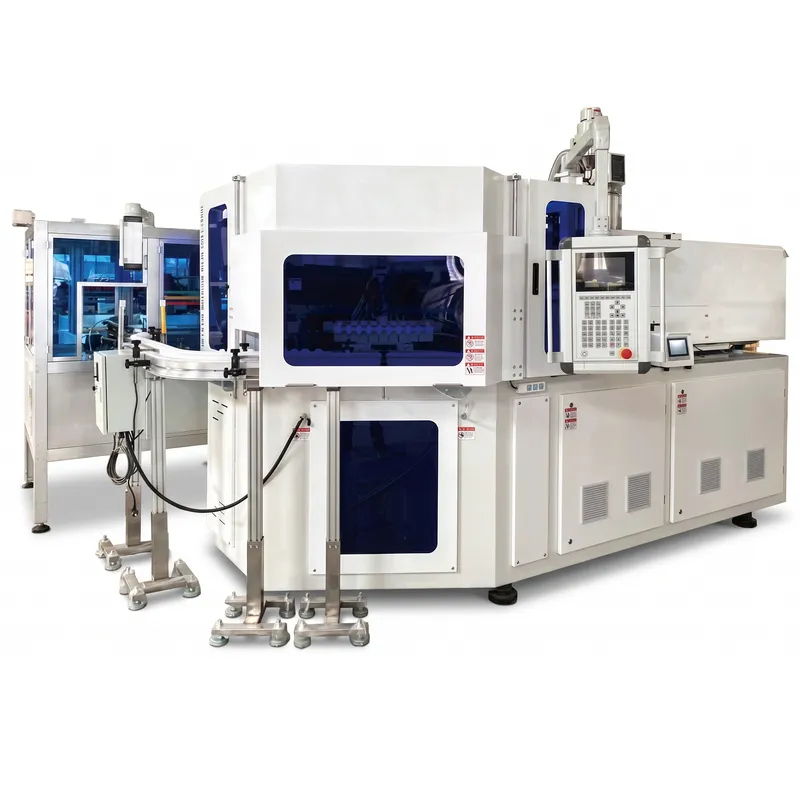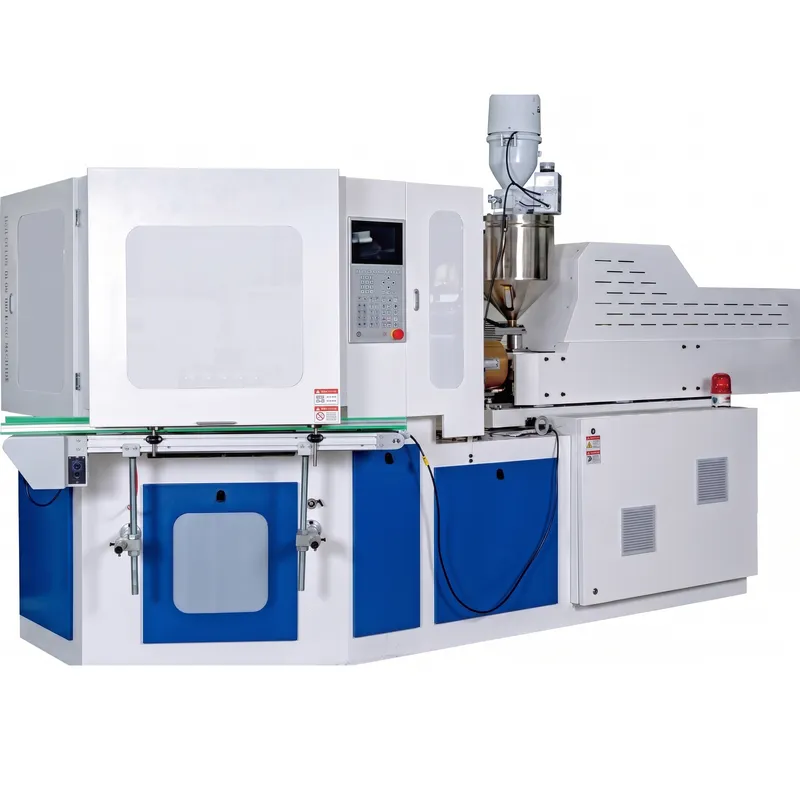
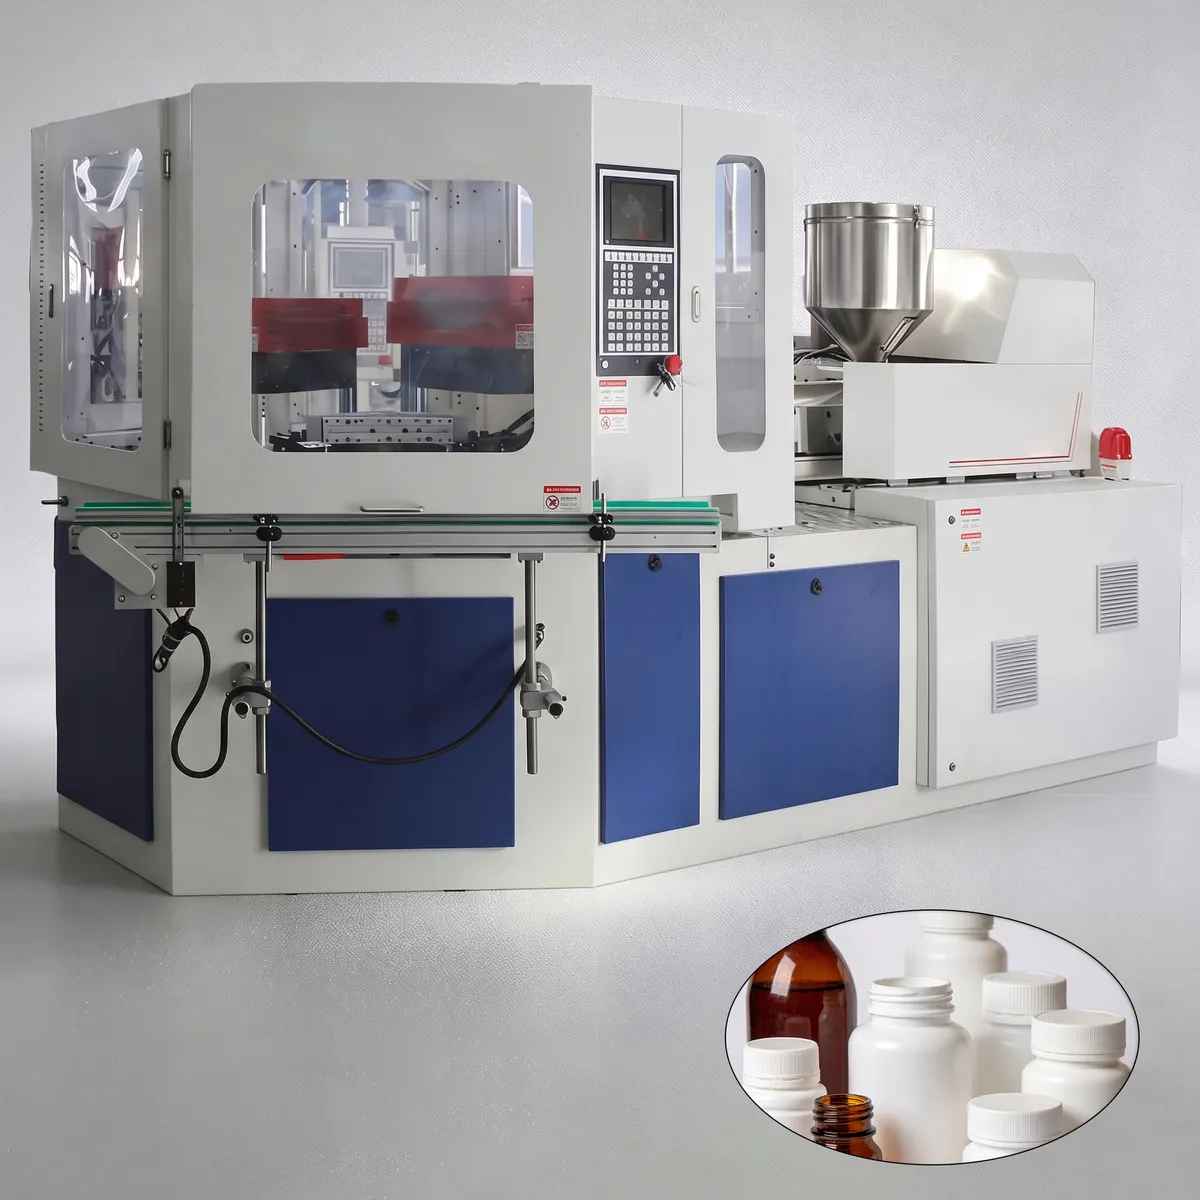
ZQ40射出ブロー成形機(欧州仕様)
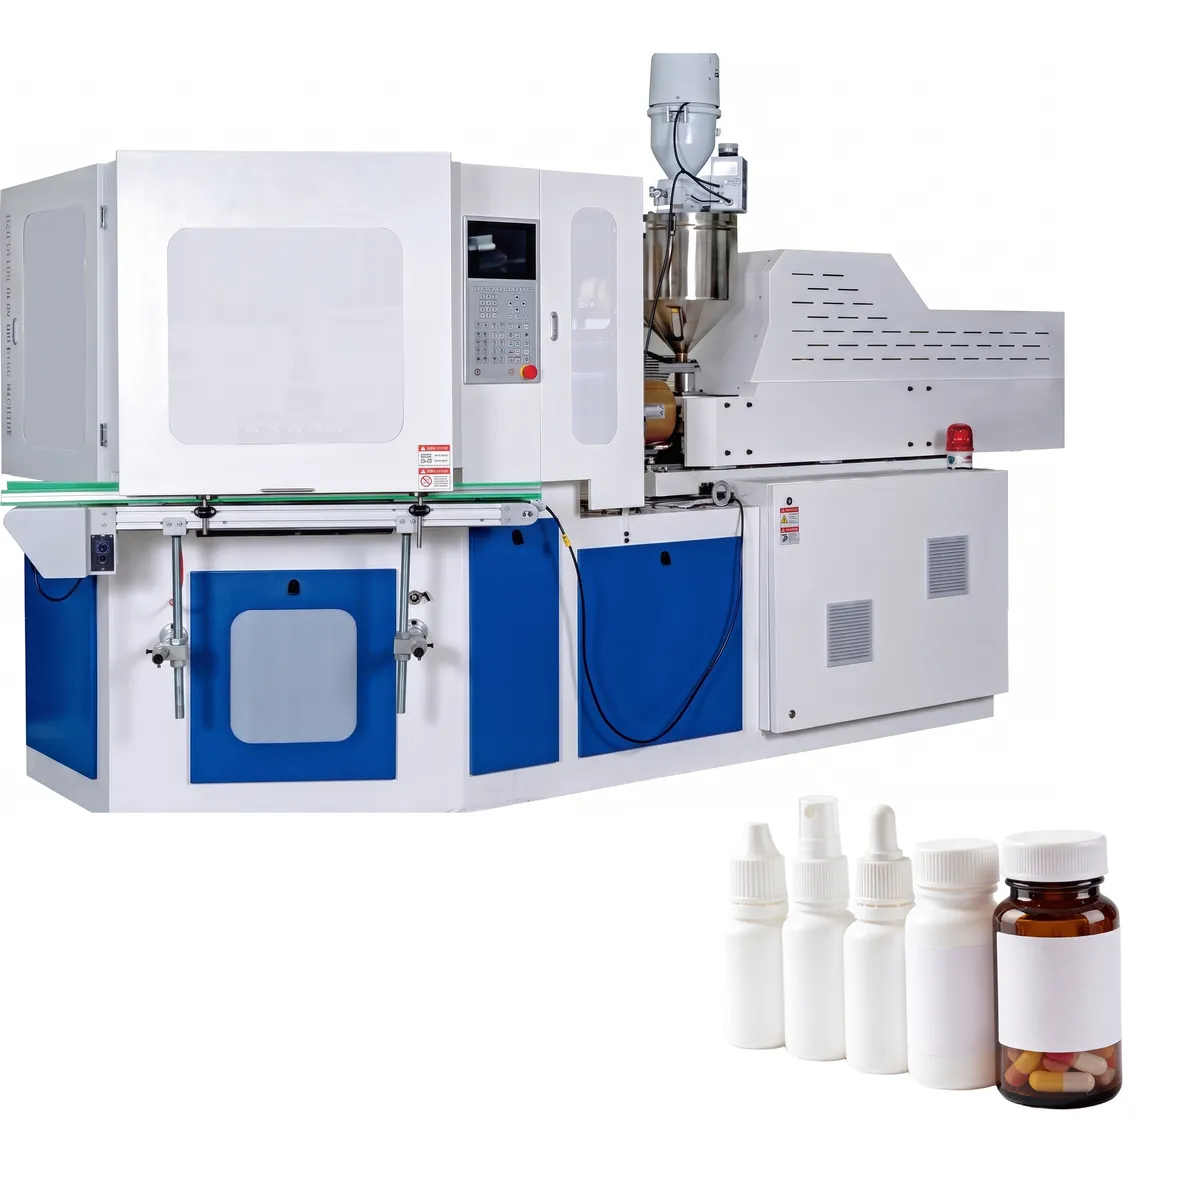
当社のZQ40射出ブロー成形機は、ヨーロッパスタイルの構造設計を全面的に採用し、長期にわたる安定稼働のための強固な基盤を築いています。市場に出回っている同種の射出ブロー成形機よりも高い20%~30%の減衰力により、ワークピースの均一な肉厚と完璧な仕上がりを実現します。標準装備のサーボ回転システムにより、精密な制御と簡単な操作が可能となり、オペレーターの習熟期間を短縮します。
ZQ40射出ブロー成形機(欧州仕様)
当社のZQ40射出ブロー成形機は、完全なヨーロッパ式構造設計を採用し、長期にわたる安定した運転のための強固な基盤を築いています。市場の同種の射出ブロー成形機よりも20%~30%高い減衰力により、ワークピースの均一な肉厚と完璧な仕上がりを保証します。標準のサーボ回転システムにより、精密な制御と簡単な操作が可能になり、オペレーターの学習曲線が短縮されます。独自の加圧クランプ構造により、ブースターシリンダーは金型の開閉に関与しないため、クランプの安定性が向上するだけでなく、業界標準と比較してエネルギー消費も10%~20%削減されます。このIBM製マシンは、最小限の欠陥で大量生産を求めるメーカーに卓越した精度を提供するように設計されています。
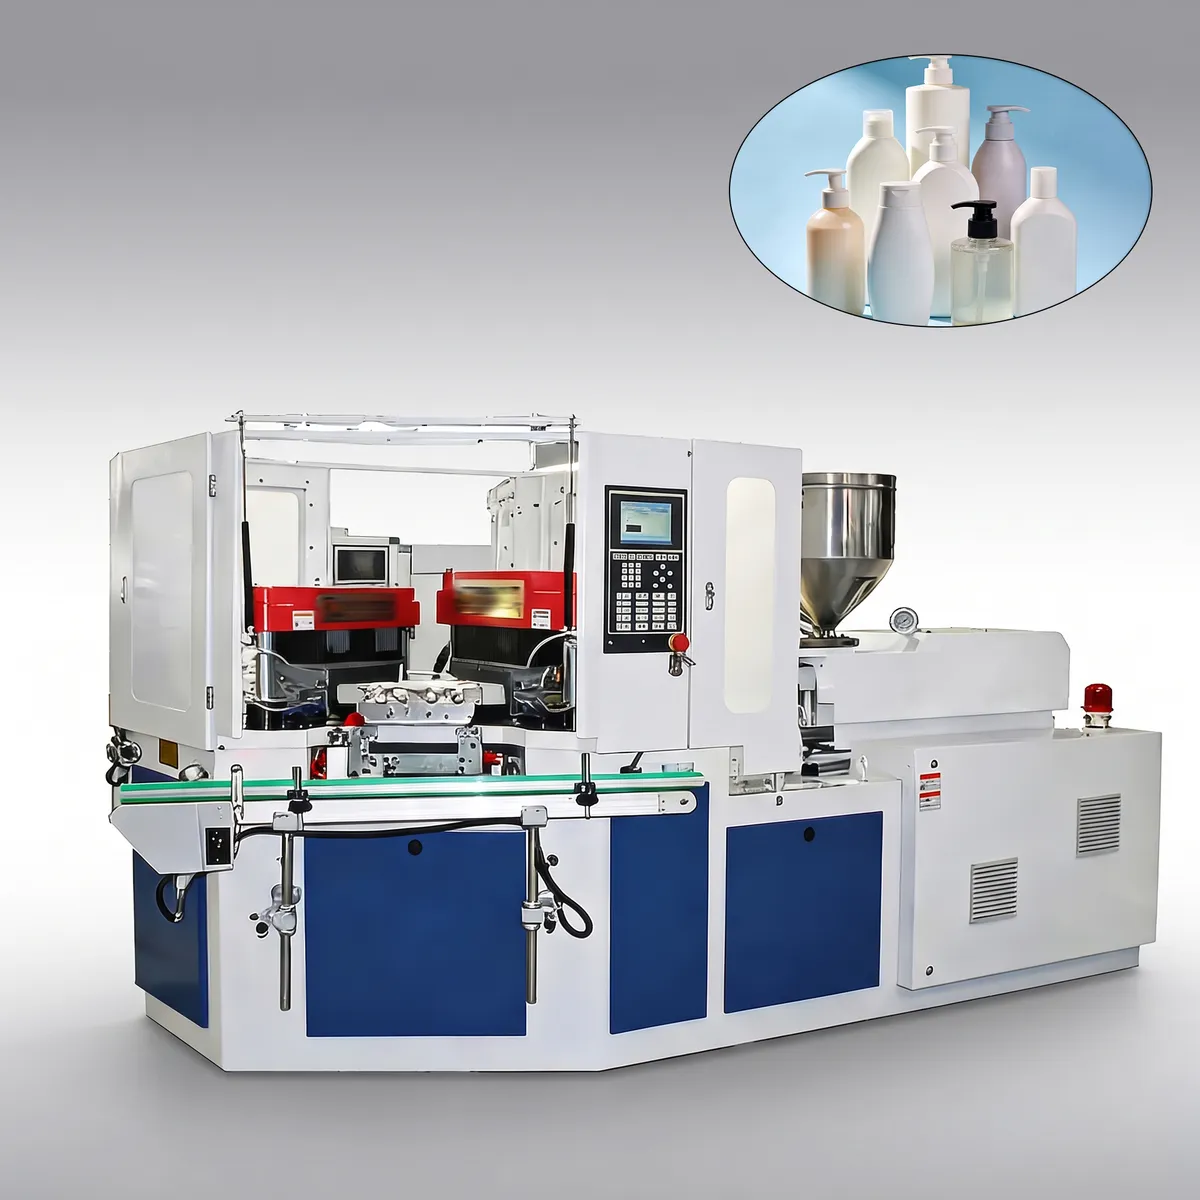
多用途な包装用途向けに設計されたZQ40プラスチック射出ブロー成形機は、医薬品ボトル製造、化粧品容器製造、食品包装、日用化学製品包装など、幅広い分野で活用されています。10mlの小型スポイトボトルから1000mlの大型容器まで、あらゆるサイズの製品に対応できる柔軟性と信頼性を備え、現代の生産ラインに求められる性能を発揮します。設置面積はわずか3.5×1.3×1.7メートル、重量は3.8トンとコンパクトな設計のため、既存の工場レイアウトにも容易に組み込むことができ、業界トップクラスの生産性とエネルギー効率を実現。世界中の射出ブロー成形機メーカーから高い評価を得ています。
金型キャビテーション(参考資料)
| おおよその容量 | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
|---|---|---|---|---|---|---|---|
| 最大キャビテーション | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
技術仕様
| アイテム | ユニット | ZQ40 |
|---|---|---|
| 注入システム | ||
| ネジ径 | んん | 40/45 |
| ネジL/D | % | 22:1 |
| 注射重量! | グラム | 190/260 |
| 火力 | キロワット | 7.5 |
| バレルゾーンの数 | 3+N | |
| 注射ストローク | んん | 120 |
| クランプシステム | ||
| 射出成形時の締め付け力 | KN | 400 |
| 注射のための開始ストローク | んん | 165 |
| Cランプの吹き付け力 | KN | 60 |
| 吹き込みのための最初のストローク | んん | 140 |
| 回転テーブルの揚程 | んん | 70 |
| 型 | ||
| 最大プラテンサイズ(長さ×幅) | んん | 480x340 |
| 金型の厚さ | んん | 180 |
| ボトルの直径 | んん | 120 |
| ボトルの高さ | んん | 220 |
| 適切なボトル高さ | んん | 1-1500 |
| ストリッピングストローク | んん | 220 |
| 油圧システム | ||
| 油圧 | 地図 | 14 |
| モーター出力 | キロワット | 11 |
| 乾燥サイクル | S | 3.5 |
| 総出力 | キロワット | 20 |
| 動作電力 | % | 52-70 |
| その他 | ||
| 圧縮空気の最小空気圧 | MPa | 0.7- 1.2 |
| 圧縮空気容量 | M³/分 | 0.7 |
| 水の流れ | メートル/時 | 3.5 |
| 冷却水圧 | MPa | 0.3-0.4 |
| 寸法(長さ×幅×高さ) | M | 3.5x1.3x1.7 |
| 正味重量 | トン | 3.8 |
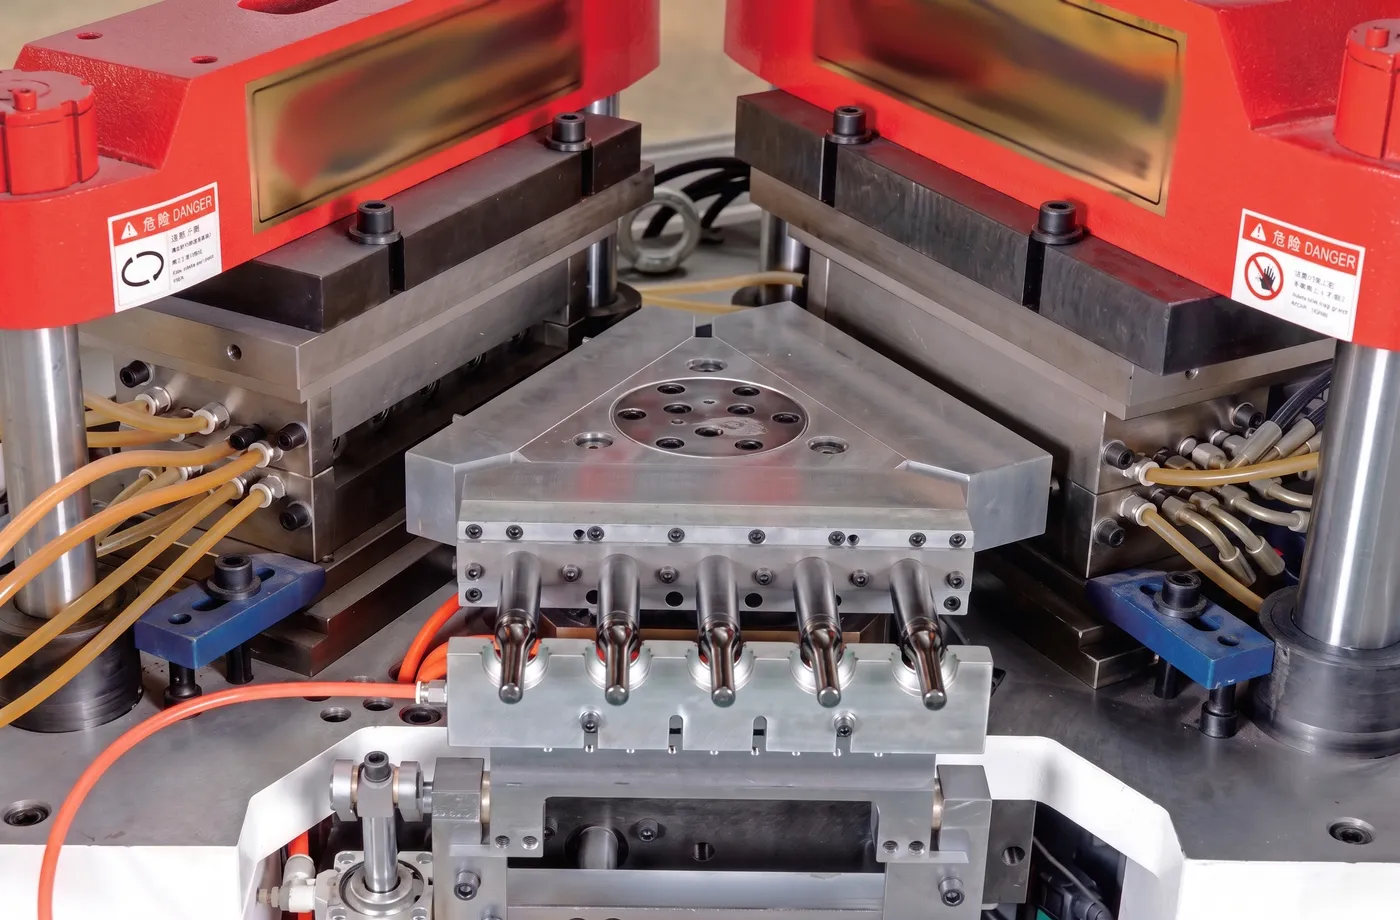
ZQ40射出ブロー成形機部品
| 1 | 原液調製/注入装置 | 2 | ホットランナー |
| 3 | コアロッド | 4 | ボトルプリフォーム |
| 5 | 射出成形金型 | 6 | 注射ステーション |
| 7 | ブローステーション | 8 | ブロー成形 |
| 9 | ストリッピングステーション |
交換可能なブランドとモデル
| CMN | 締め付け力 | ジョマール | スマ | ユニロイ | ブロマ |
| ZQ40 | 40トン | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80トン | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110トン | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
IBMマシンのねじ径
| CMN | ネジ径 | ジョマール | スマ | ブロマ |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
IBM射出成形機の重量
| CMN | 注射重量 | ジョマール | スマ | ブロマ |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
IBM製射出成形機の型締め力
| CMN | 射出成形時の型締め力 | ジョマール | スマ | ブロマ |
| ZQ40 | 400KN | 340kN | 386KN | 350kN |
| ZQ60 | 600KN | 460kN | 580kN | 500KN |
| ZQ80 | 800KN | 680kN | 720KN | 700KN |
| ZQ110 | 1100KN | 1210KN | 1200KN | 1250kN |
| ZQ135 | 1350kN | 1560kN | 1600KN |
IBMマシンの金型サイズ
| CMN | 金型サイズ | ジョマール | スマ | ブロマ |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
IBMマシンサイズ
| CMN | 金型サイズ(M) | ジョマール | スマ | ブロマ |
| ZQ40 | 3.8 × 1.3 × 1.7 | 2.72 × 1.9 × 2.75 | 3.8 × 1.5 × 2.3 | 4.05 × 1.52 × 2.55 |
| ZQ60 | 3.8 × 1.4 × 1.8 | 2.92 × 1.98 × 3.41 | 4 × 1.7 × 2.3 | 620 × 430 × 2.55 |
| ZQ80 | 4.5 × 1.6 × 2 | 3.33 × 1.94 × 3.41 | 4.5 × 2 × 2.6 | 620 × 430 × 2.55 |
| ZQ110 | 5 × 1.8 × 2.2 | 3.79 × 2.4 × 3.41 | 5 × 2.4 × 2.7 | 900 × 480 × 2.55 |
| ZQ135 | 5.5 × 2 × 2.4 | 4.22 × 2.67 × 3.58 | 6 × 2.6 × 2.7 |
注:ブランド名は、お客様が商品を選ぶ際の参考として記載しているものであり、当該ブランドの商品を販売する意図はありません。
IBM ZQ40マシンの主な特徴
1. フルサーボモーター駆動システム
この全電動射出ブロー成形機は、フルサーボモーター駆動システムを採用しており、機械のあらゆる動作において油圧オイルを一切必要としません。従来の油圧部品を排除することで、ZQ40はよりクリーンで静かで、環境に優しい生産環境を実現します。また、サーボ駆動方式により、メンテナンスの手間が大幅に軽減され、デリケートな包装用途におけるオイル汚染のリスクが低減されるとともに、成形サイクルのあらゆる段階で、よりスムーズで応答性の高い機械制御が可能になります。
2. 20% サイクルタイム短縮
従来の射出ブロー成形機と比較して、ZQ40はサイクルタイムが20%短縮されています。標準的な30mlボトルであれば、各生産サイクルはわずか8.2秒で完了し、1日あたり約105,000本のボトルを生産できます。最大生産能力は1日あたり115,000本に達します。この卓越したスループットにより、ZQ40は、厳しい供給スケジュールに対応するためにスピードと一貫性が不可欠な、医薬品や化粧品容器の大量生産に最適な射出ブロー成形機の一つとなっています。
3. 30% 高精度による省エネルギー
このIBM射出ブロー成形機は、従来モデルと比較してエネルギー消費量が約30%削減され、30mlボトル製造時で1時間あたりわずか12kWhしか消費しません。機械の動作音も大幅に低減され、より快適な作業環境を実現します。サーボシステムにアブソリュートエンコーダを内蔵したZQ40は、卓越した再現性と位置決め精度を保証します。特殊なクランプ構造により、40トンから80トンまでクランプ力を調整でき、性能を損なうことなく幅広い製品仕様に対応できます。
4. 衛生的なボトムアップ設計
ZQ40射出ブロー成形機は、ボトムアップ構造設計を採用しており、金型領域全体を潤滑油から完全に解放します。この衛生的な構造は、医薬品包装、食品容器、高品質プラスチックボトルに求められる厳格な清浄度基準を満たすように特別に設計されています。規制対象業界の製造業者にとって、このオイルフリーの金型領域は汚染リスクを排除し、製品の純度を確保するとともに、一次包装材料に関するGMPおよびFDAガイドラインで求められる検証プロセスを簡素化します。
5. 電動シリンダー駆動式噴射装置
完全カスタマイズ可能な射出ブロー成形機であるZQ40は、電動シリンダー駆動の射出ユニットを搭載し、生産サイクル全体を通して射出安定性を向上させています。この先進的な駆動機構は、従来の油圧式射出システムに取って代わり、メンテナンスコストの大幅な削減と、ショットごとの再現性の向上を実現します。電動シリンダーは、精密な圧力と速度制御を可能にし、メーカーはさまざまな材料やボトル形状に合わせて射出パラメータを微調整できます。これは、最適な肉厚分布と表面品質を実現するために不可欠です。
6. 完全自動化対応
ZQ40ブロー射出成形機のリアコンベアは、下流の自動化機器とのシームレスな統合を前提に設計されています。ボトル本体内の異物、ボトル口の充填不足、ボトル底の凹凸などを検出する目視検査システムと完全に互換性があります。また、サイドリークテスター、ラベリングマシン、自動包装装置にも接続可能で、成形から最終包装まで、あらゆる段階で人の介入を必要としない、完全無人・全自動の生産ラインを実現します。
射出ブロー成形機の動作原理
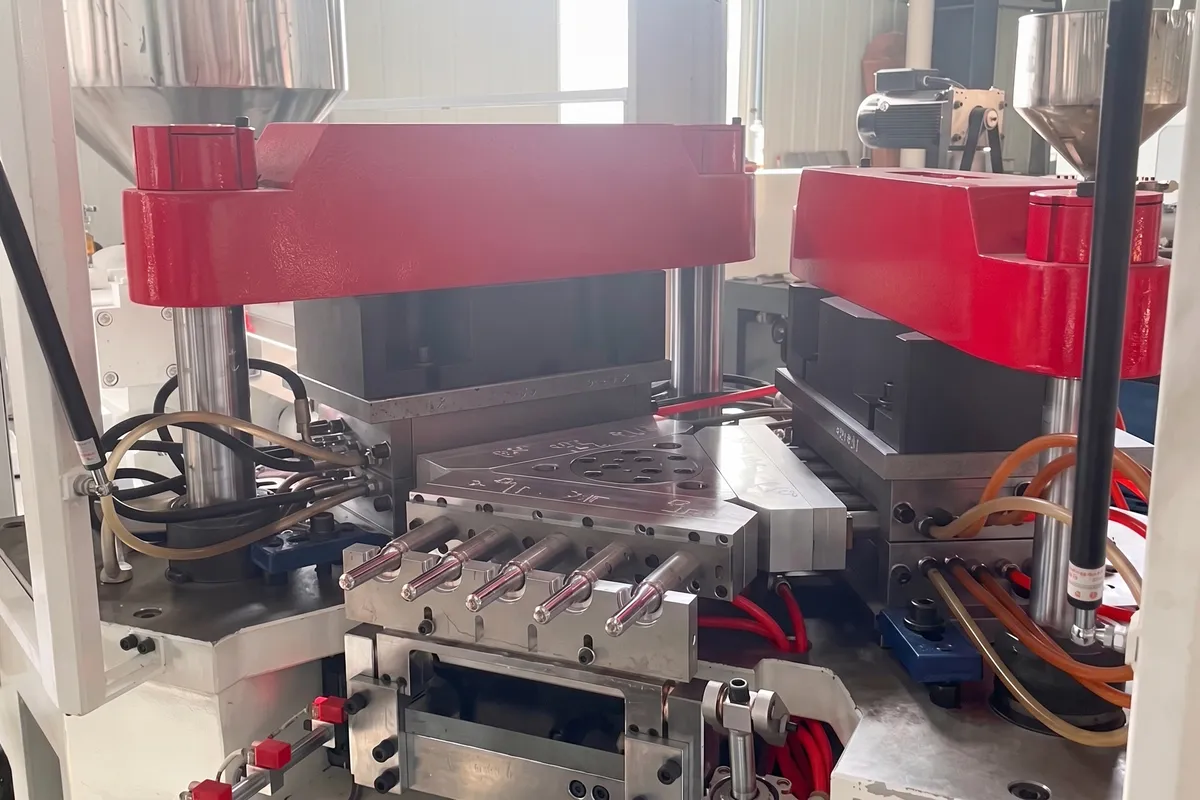
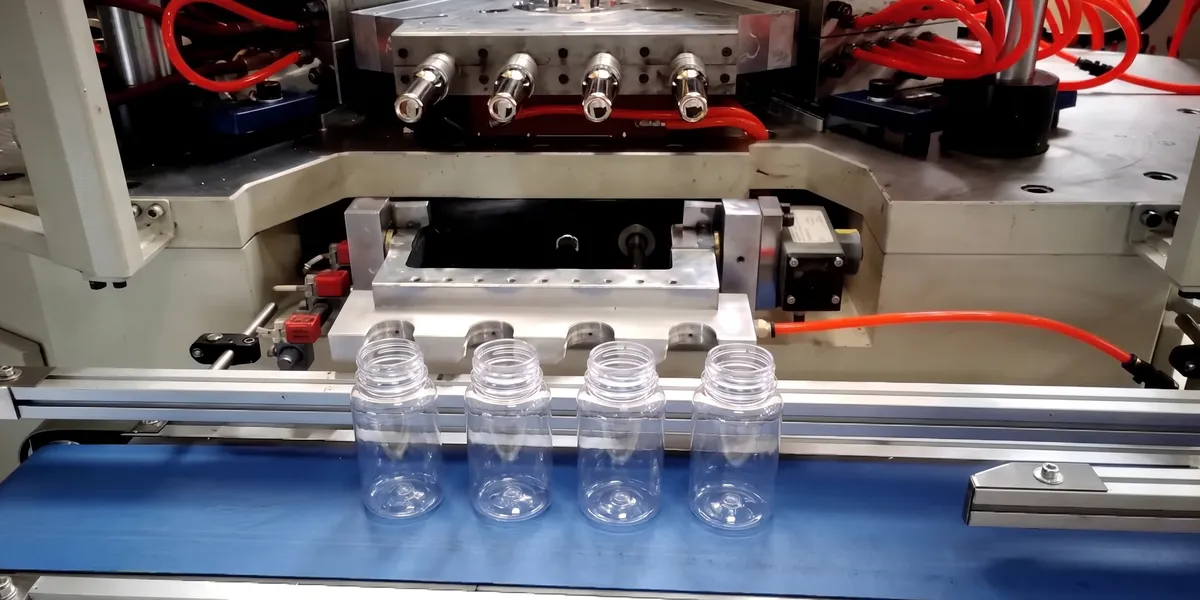
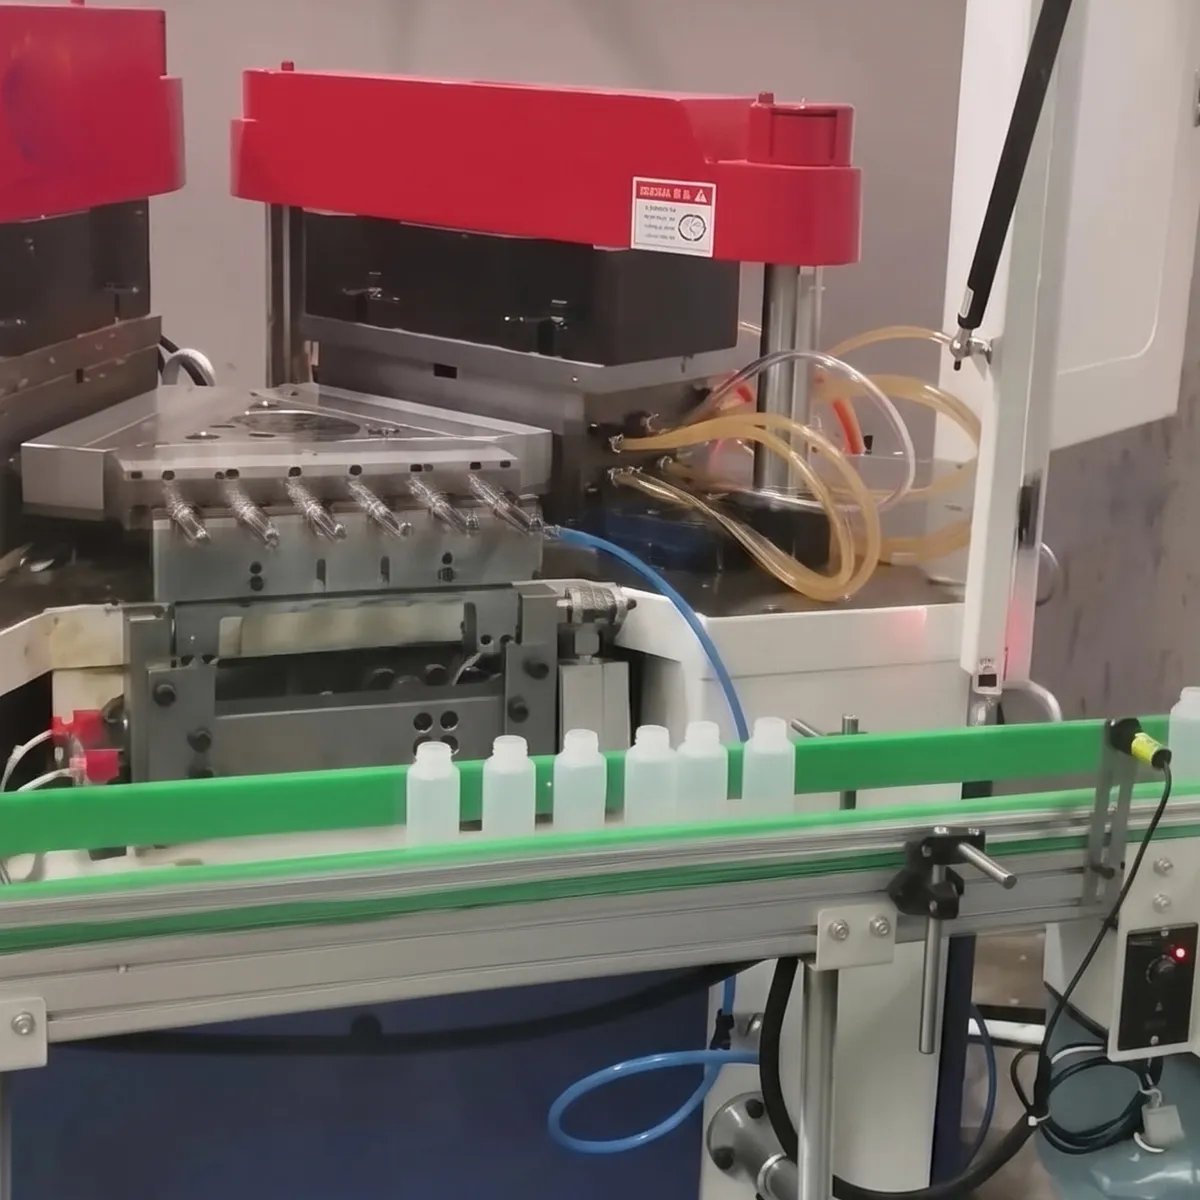
ZQ40ワンステップ射出ブロー成形機は、射出、ブロー、剥離の3つの工程を同期させた回転式プロセスを採用し、単一の連続生産サイクルで動作します。この統合的なアプローチにより、効率を最大限に高めながら無駄を最小限に抑え、商業用ボトル生産向けに利用可能な最も先進的な射出ブロー成形機の1つとなっています。
ステップ1:注入処理を実行する
プリフォーム射出成形工程では、加熱されたプラスチック原料が、精密に制御されたスクリューとバレルシステムを通して射出成形金型キャビティに注入されます。この工程では、ねじ山やシール面を含むボトルネックが、高い寸法精度で成形されます。射出成形工程は、温度、圧力、タイミングを厳密に制御することで、パリソン(プリフォーム)が正しい形状、重量、材料分布を持つようにします。プリフォームが十分に冷却・固化して形状が維持されると、金型が開き、プリフォームを載せたマンドレルが回転テーブルによってブロー成形工程へと移送され、次の製造工程へと進みます。
ステップ2:ブロー成形
ブロー成形ステーションでは、コアロッドマンドレルを通して圧縮空気が送り込まれ、加熱されたプリフォームがブロー成形キャビティの壁面に向かって外側に膨張します。ボトルの形状と最終寸法はブロー成形金型の設計によって決まり、このステーションのキャビティ数は目標とするボトルサイズによって異なります。加圧空気によってパリソンが膨張すると、軟化したプラスチックが金型の内形に正確に適合し、継ぎ目のない均一な容器本体が形成されます。ボトルの形状を固定するための短い冷却期間の後、ブロー成形金型が開き、回転テーブルがマンドレルと完成したボトルをストリッピングステーションに送ります。
ステップ3:剥離
ストリッピングステーションでは、完成したボトルがストリッピング機構によって冷却されたコアロッドから自動的に排出されます。排出されたボトルは、検査、ラベル貼り、または包装のために下流の設備へと搬送されます。重要なのは、射出ブロー成形プロセスの3つの工程(射出、ブロー、ストリッピング)がそれぞれのステーションで同時に実行されることです。1組のプリフォームが射出されている間に、別のプリフォームがボトルにブロー成形され、さらに別のプリフォームが完成したボトルからストリッピングされます。この同時実行こそが、この射出ブロー成形機の特徴である高効率、短サイクルタイム、そして最小限の材料ロスを実現する鍵となります。
アプリケーション業界
1. 化学薬品ボトル
ZQ40射出ブロー成形機は、優れた耐薬品性と均一な肉厚を備えた化学薬品ボトルを製造します。これらの容器は、漏れ防止と気密性が必要で、長期間保管しても内容物と反応しない素材を使用した、実験用試薬、洗浄剤、溶剤、その他の工業用化学薬品の保管に最適です。
2. 医薬品ボトル
医薬品包装には、最高水準の精度、清浄度、そして材料の完全性が求められます。IBM ZQ40は、バリのない口部、100%シールされたネジ山、そしてオイルフリーの成形ゾーンによる汚染リスクゼロのボトルを実現します。錠剤ボトル、液剤容器、カプセルバイアル、その他医薬品一次包装の製造に最適で、GMP(医薬品製造管理基準)に完全準拠しています。
3. 化粧品ボトル
化粧品業界にとって、表面仕上げの品質は極めて重要です。ZQ40プラスチック 射出ブロー成形機 透明度が高く、外面が滑らかで、ネック部分の寸法が正確な化粧品容器を製造します。ローションボトル、美容液容器、ファンデーションボトル、そしてブランドイメージが完璧な外観と確かな機能性に左右される高級スキンケア製品のパッケージ製造に最適です。
4. 飲料ボトル
ZQ40は、乳飲料、ジュース容器、フレーバーウォーターボトルなど、PPやHDPEといった素材から食品グレードの飲料ボトルを製造することができます。均一な肉厚と一貫した重量管理(1%以内のばらつき)により、充填、キャッピング、輸送中のボトル構造の完全性が維持され、製品ロスが削減され、サプライチェーン全体を通して店頭での魅力が保たれます。
5. 食品ボトル
この射出ブロー成形機で製造される食品包装ボトルは、厳格な安全衛生基準を満たしています。食品安全性の高いプラスチックを使用し、香辛料、ソース、蜂蜜、食用油、調味料などの容器を成形できます。ボトルの口と底にはバリや突起がなく、すべての容器が完璧な密閉性と、食品メーカーや消費者がプレミアムパッケージに求める清潔感のある外観を実現しています。
6. スポイトボトル
小型点眼ボトルは、ネック寸法とネジ部の精度において極めて高い精度が求められます。ZQ40は、5mlから30ml程度の容量で、100%シール口と厳密な寸法公差を備えた小型容器の製造に優れています。これらのボトルは、点眼液、エッセンシャルオイル、医薬品点眼薬、および投与量の正確性と汚染防止が極めて重要な精密液体分注用途に不可欠です。
7. シャンプーボトル
ZQ40射出ブロー成形機は、均一な肉厚と滑らかな表面を備えた、耐久性と外観に優れたシャンプーボトルを製造します。これらの容器は通常200mlから500mlの容量で、繰り返しの圧縮に耐え、形状を維持し、確実な密閉性能を発揮する必要があります。この機械は、HDPE、PP、およびパーソナルケア製品の包装に一般的に使用されるその他の材料を優れた結果で処理します。
8.農薬ボトル
農薬や農薬用化学物質の容器には、高い耐薬品性、漏れ防止シール、不正開封防止機能付きの蓋が求められます。この射出ブロー成形機は、厳格な農業包装規制を満たす堅牢な農薬ボトルを製造します。均一な肉厚、精密なねじ山寸法、バリのない表面仕上げにより、危険な化学物質を流通ライフサイクル全体を通して安全に保管・輸送できます。
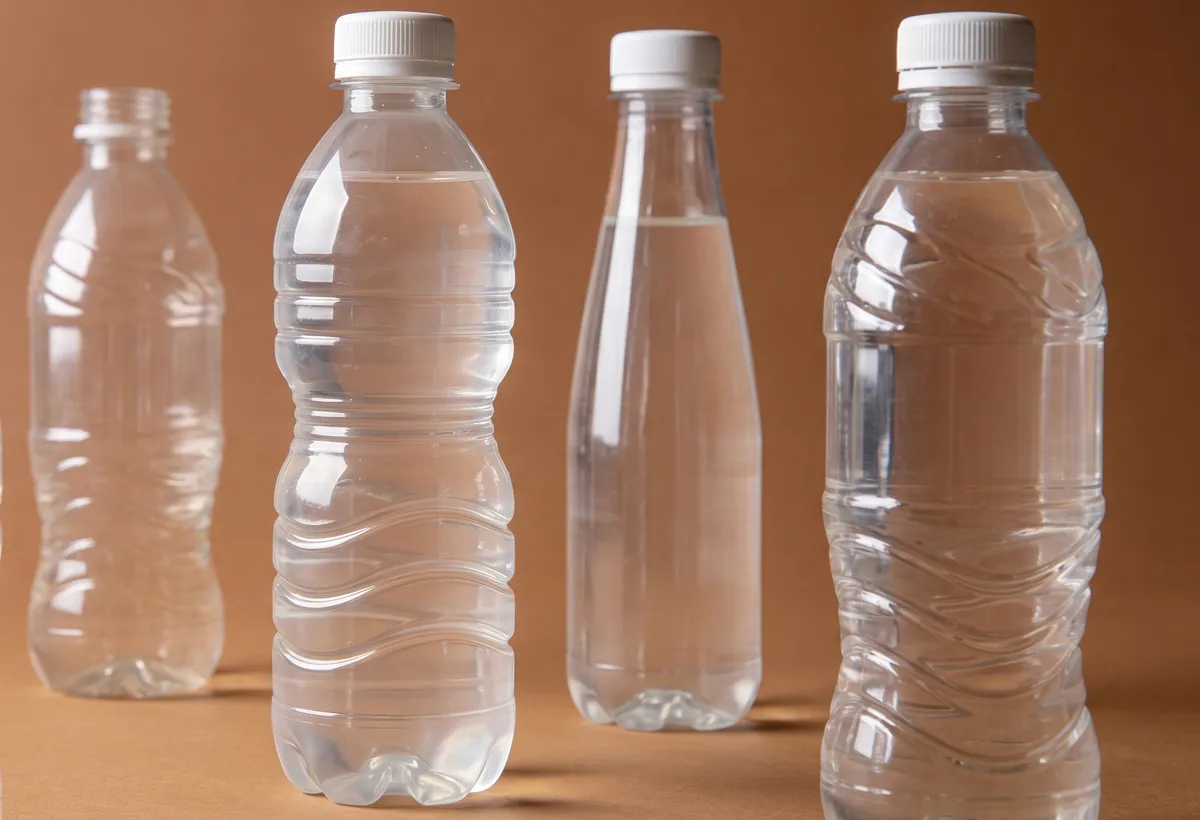 | 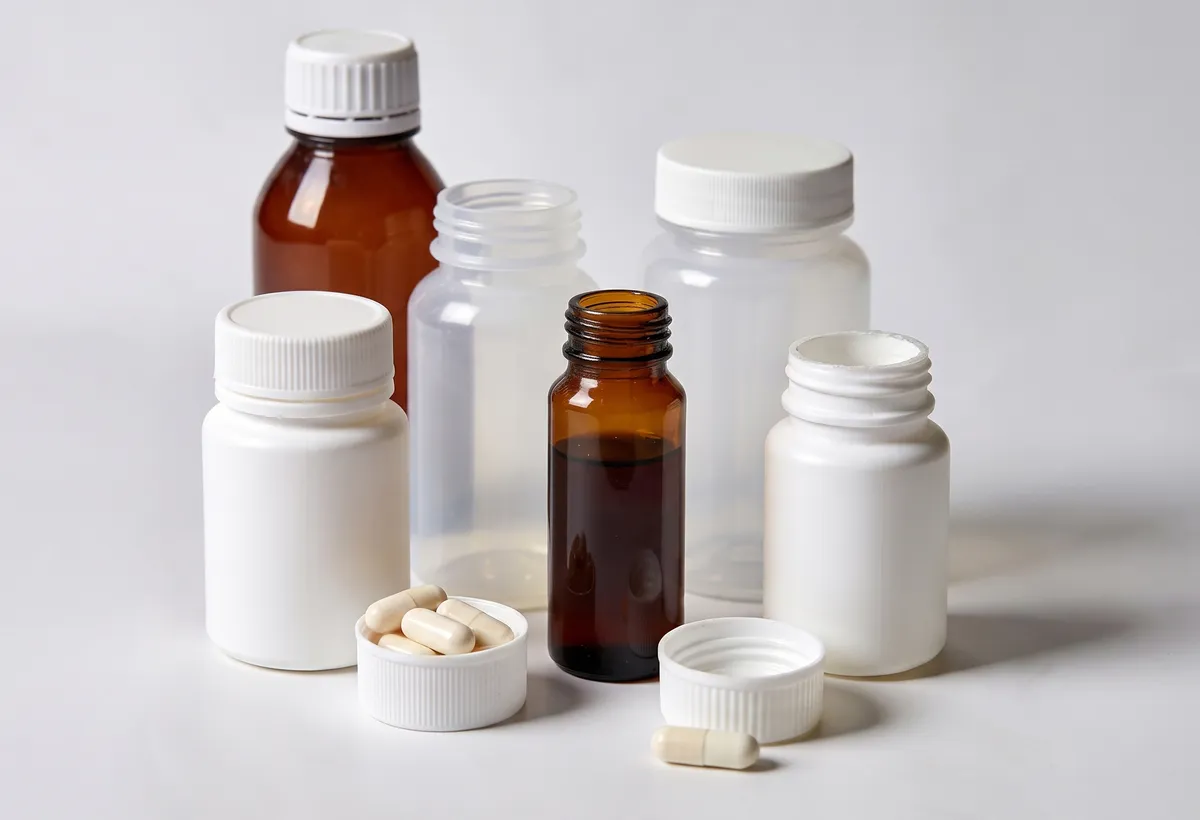 |
| 飲料ボトル | 医薬品ボトル |
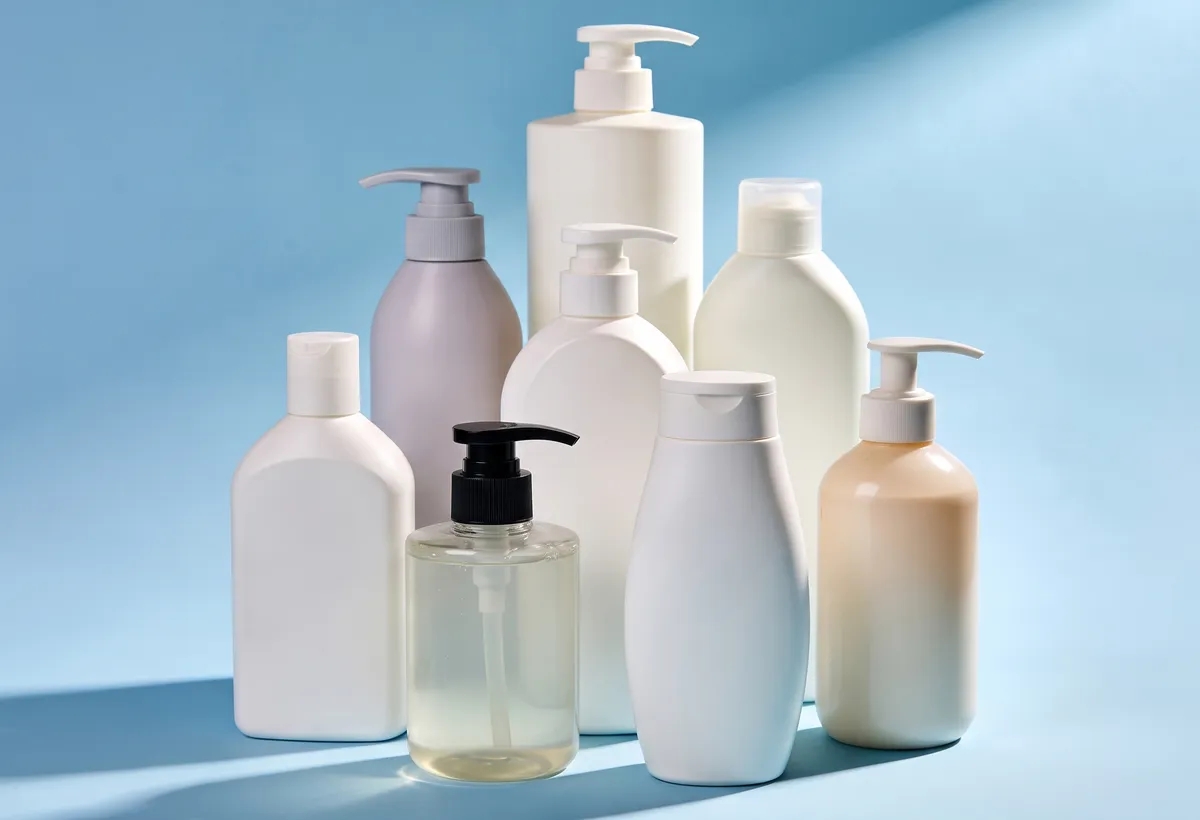 | 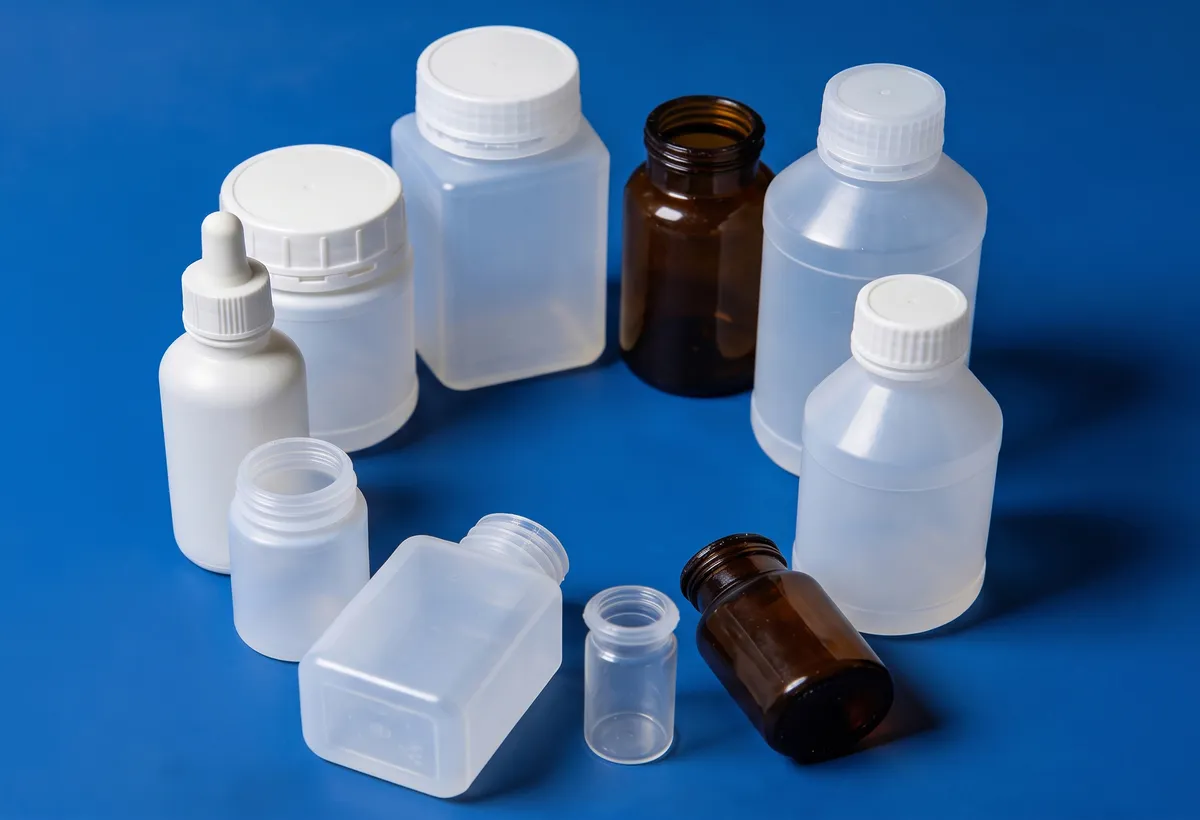 |
| シャンプーボトル | 化学薬品ボトル |
ZQ40射出ブロー成形機部品
1. 原液調製/注入装置
原料調製・射出装置は、主要な材料加工ユニットとして機能します。この装置は、ホッパー、スクリューバレルアセンブリ、および加熱エレメントを備えており、各生産サイクルにおいて、温度、圧力、および容量を精密に制御しながら、原料プラスチック樹脂を溶融、混合、射出し、金型キャビティに供給します。
2. ホットランナーシステム
最適化されたホットランナーシステムは、射出ノズルから各金型キャビティへ流れるプラスチック材料を溶融状態に保ちます。この重要な構成要素により、材料の均一な分布が確保され、キャビティ間の重量差が最小限に抑えられ、コールドランナーによる無駄が排除されるため、材料利用効率が大幅に向上します。
3. コアロッド(マンドレル)
コアロッド(マンドレルとも呼ばれる)は回転テーブルに取り付けられ、ボトルプリフォームの内部形状を形成します。効率的なコア冷却を可能にし、高速成形サイクルを促進する特殊設計構造を備えています。コアロッドは、ブロー成形時の空気通路としての役割と、ストリッピングステーションでの射出点としても機能します。
4. ボトルプリフォーム(パリソン)
ボトルプリフォーム(またはパリソン)は、射出成形工程で形成される中間製品です。これは、精密に成形されたねじ山付きのネック部と、ブロー成形時に膨張する管状の本体部から構成されています。プリフォームの品質、特に重量の均一性や肉厚の一貫性は、最終的なボトルの品質を直接左右します。
5. 射出成形
射出成形金型は、ネック部のねじ山、シール面、本体形状など、プリフォームの形状を規定します。輸入されたS136鋼合金または4Cr13ステンレス鋼で作られたこれらの精密金型は、動作特性に合わせて設計されたキャビティと特殊な冷却チャネルを備えており、あらゆる生産サイクルにおいて安定した温度制御と一貫したビレット寸法を保証します。
6. 注射ステーション
射出成形ステーションは、コアロッド周囲の金型キャビティに原料を射出する場所です。射出成形時に最大400kNの型締め力を発生させる型締め機構が内蔵されており、高圧射出下でも金型がしっかりと密閉された状態を維持します。精密な型締め制御によりバリの発生を防ぎ、欠陥のないプリフォームの製造を実現します。
7. ブローステーション
ブロー成形工程では、加熱されたプリフォームが、コアロッドを通して供給される圧縮空気によって最終的なボトル形状に膨張されます。この工程で使用されるブロー成形金型は、完成した容器の外形と表面の質感を決定します。60kNのブロー成形力と精密な空気圧制御により、各ボトルは均一な寸法と滑らかな表面仕上げを実現します。
8. ブロー成形
ブロー成形金型は、ボトル本体の形状、底部の輪郭、エンボス加工などの外形を決定する精密加工された工具です。長寿命設計のブロー成形金型は、効率的な冷却回路を備えており、成形サイクル時間を短縮しながら、正確な寸法公差と優れた表面品質をすべての成形ボトルで維持します。
9. ストリッピングステーション
ストリッピングステーションは、冷却されたコアロッドから完成したボトルが自動的に排出される最終工程です。ストリッピング機構は220mmのストロークで動作し、ボトルを変形させたり表面に損傷を与えたりすることなく、きれいにボトルを取り外します。取り外されたボトルは、後工程の処理、検査、または包装工程のために出力コンベアに搬送されます。
押出成形と射出成形の違い
押出成形の概要
押出成形は、溶融したプラスチックを金型を通して押し出すことで、プラスチック材料を連続的で均一な形状に成形し、パイプ、チューブ、シートなどの製品を製造します。この機械は連続的に稼働するため、単純な直線形状の大量生産に最適です。押出成形の用途のほとんどは、ポリプロピレン、ポリエチレン、ポリスチレンなどの熱可塑性樹脂を使用します。これらの材料は、柔軟性、耐薬品性、耐久性に優れているため、幅広い産業に適しています。
押出成形は、その効率性と汎用性の高さから、様々な産業で活用されています。例えば、太陽光発電業界ではパネルフレームに、自動車業界ではウェザーシールやガスケットの製造に用いられています。家電メーカーは省エネガスケットやハンドルに、建設業界では窓やドアに押出成形を採用しています。医療機器メーカーはチューブやカテーテルを、包装業界はフィルムやシートを製造しています。
一般的な押出成形材料
| 材料 | 主要プロパティ | アプリケーション |
|---|---|---|
| ポリプロピレン | 高い曲げ強度、耐湿性 | チューブ、内装トリム、金属交換部品 |
| ナイロン | 高い強度対重量比、耐薬品性 | 自動車エンジンのリザーバー、チューブ |
| アクリル | 透明度、光透過率、耐衝撃性 | 光学応用 |
| ポリエチレン | 柔軟性、弾力性、耐薬品性 | 包装フィルム、パイプ、容器 |
| ポリスチレン | 優れた断熱性、軽量 | 建築用断熱材 |
| ポリカーボネート | 耐衝撃性、光学的な透明度 | 自動車部品、電子機器筐体 |
| ABS | 靭性、耐摩耗性 | 電線管、家電ケース、トリム |
射出成形の概要
射出成形は、溶融したプラスチックを金型キャビティに注入することで、複雑な三次元部品を成形する技術です。このプロセスでは、幅広い熱可塑性樹脂や熱硬化性樹脂に対応できる特殊な機械を使用し、複雑な形状、厳しい公差、そして高品質な表面仕上げを備えた製品を製造します。製造業者は、高い精度と詳細な形状が求められる製品の製造に、射出成形を選択することがよくあります。
材料の選択は、製品の複雑さと性能を決定する上で重要な役割を果たします。射出成形は、窓枠やドア枠、配管設備、電気ボックス、食品包装、医療機器、防衛部品、農業用具、電子部品、家具部品など、多くの産業で利用されています。ISBMマシン(射出延伸ブロー成形機)は、射出成形の一種で、射出成形されたプリフォームを延伸・ブロー成形することで中空のプラスチック容器を最終形状に成形します。これは、射出成形が固体と中空の両方の製品を製造できる汎用性の高さを際立たせています。
押出成形と射出成形の比較
押出成形と射出成形の主な違いは、製品の形状、複雑さ、コスト、用途にあります。押出成形は、連続的で均一な形状の製品を製造できるため、パイプやフレームなどの製品に最適です。一方、射出成形は、自動車部品や医療機器などの複雑で詳細な三次元部品の製造に優れています。オーバーモールディング、インサート成形、ポリエーテルイミドやポリエーテルエーテルケトンなどの新しい熱可塑性樹脂、AIとロボットの統合といった近年の技術進歩は、これら2つの成形方法の選択をさらに明確にし、現代の製造業の進化を反映しています。
技術比較:射出成形 vs. 押出成形
| 側面 | 射出成形 | 押出成形 |
|---|---|---|
| 機械 | 金型に材料を注入するための特殊機械 | 金型を用いて材料を成形する連続プロセス |
| 溶融強度 | 複雑な形状に対応するため、溶融強度を高めています。 | 溶融強度が低く、より単純な形状に適しています。 |
| 取り扱う材料 | 幅広い種類の熱可塑性樹脂および熱硬化性樹脂 | 主に熱可塑性樹脂、特定の種類に限定 |
| 部品の複雑さ | 複雑なデザインを制作できる | シンプルで均一な形状に最適 |
| 表面仕上げ | 高品質な表面仕上げが可能 | 表面仕上げは様々で、多くの場合、洗練されていない。 |
| 生産量 | 大量生産に適しています | 連続生産に最適 |
| サイクルタイム | 冷却と凝固によるサイクル時間の延長 | サイクルタイム短縮、連続フロー |
| 工具費用 | 初期工具コストの上昇 | 工具コストの削減 |
| 廃棄物 | スプルーやランナーによる材料の無駄が増える | 一般的に材料廃棄物が少ない |
| 精度 | 高精度かつ厳しい公差が可能 | 精度は中程度だが、寸法に対する制御はやや劣る |
| 製品サイズ | 金型サイズによって制限される | より長い連続した形状を生成できます |
ZQシリーズ射出ブロー成形機用金型
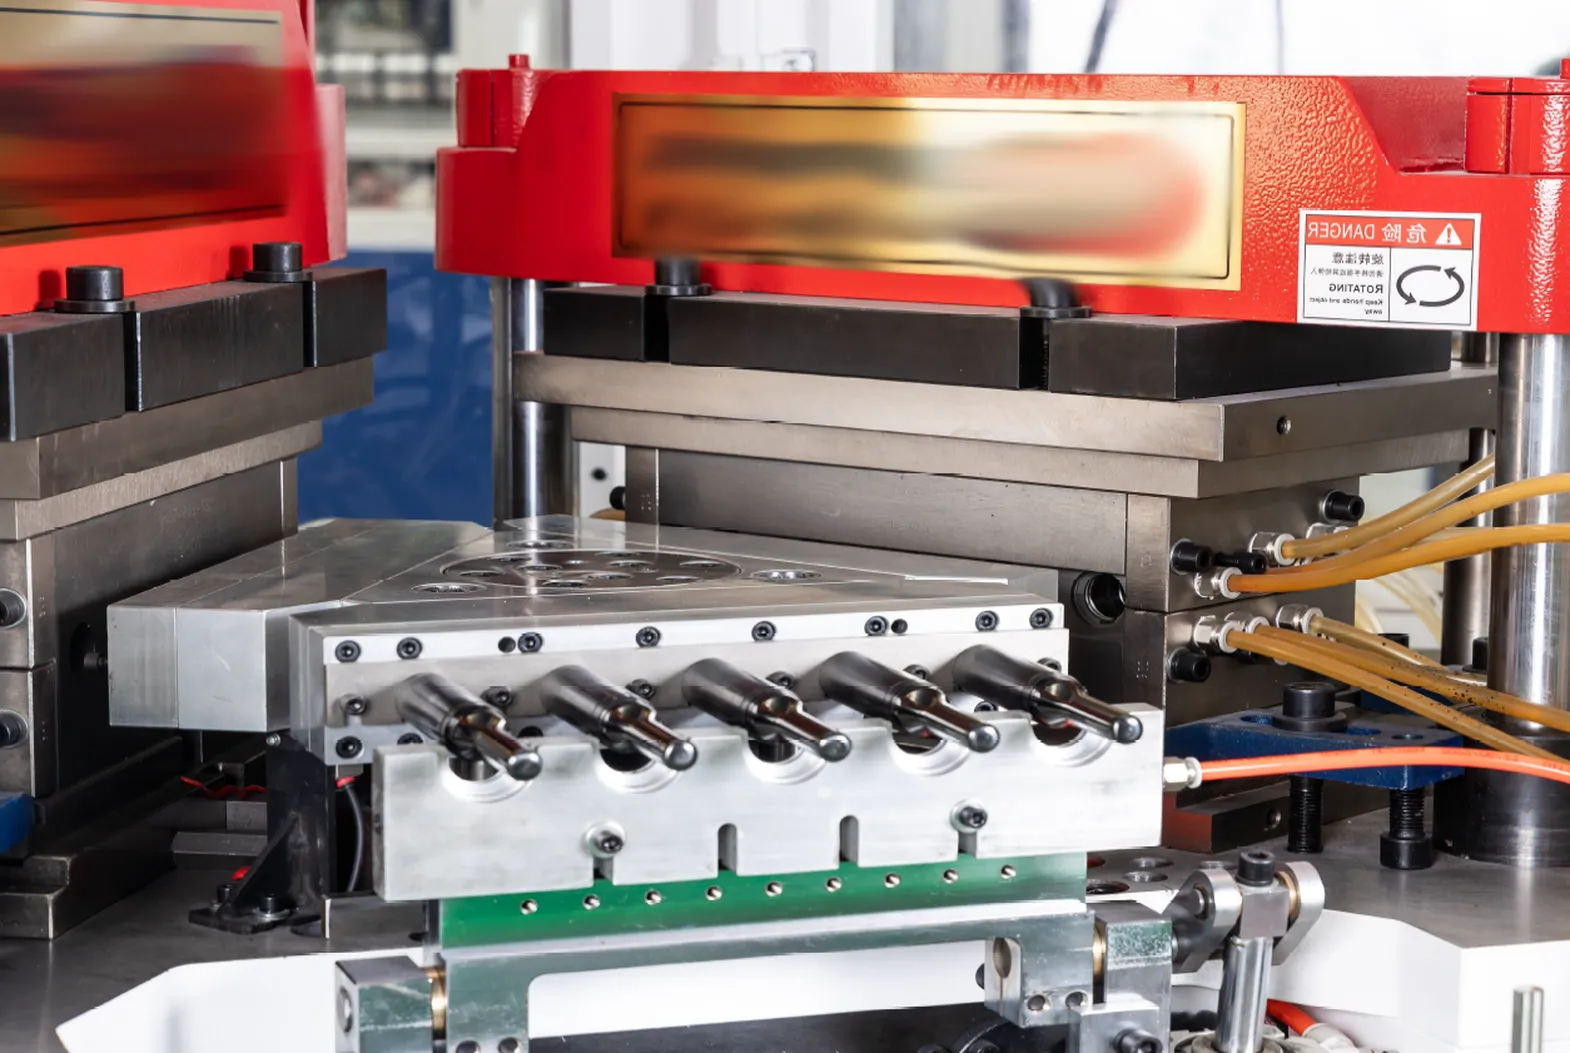
1. 活動設計に基づく空洞およびネック形状
射出成形金型は、用途に合わせて設計されたキャビティとネック部、そして特殊なオイルチャンネルレイアウトを備えています。この設計により、キャビティとネック部の構成部品を様々な製品構成に合わせて容易に交換できるだけでなく、金型全体にわたってチューブビレットの寸法精度と温度分布の安定性を確保します。交換可能な設計により、異なるボトル仕様への切り替え時のダウンタイムを削減できます。
2. 高級鋼合金金型材料
射出成形金型部品はすべて、輸入されたS136鋼合金または4Cr13ステンレス鋼から製造されています。これらの高強度で耐腐食性に優れた鋼種は、卓越した硬度、耐摩耗性、研磨性を備え、金型の耐用年数を大幅に延ばします。厳選された高品質な材料を使用することで、金型は数百万回の生産サイクルにわたって寸法精度と表面仕上げ品質を維持します。
3. 最適化されたホットランナーおよびマンドレルシステム
最適化されたホットランナーシステムは、すべてのキャビティにおいてグラム単位の重量偏差と肉厚のばらつきを最小限に抑えるよう精密に設計されています。特殊な構造のマンドレル設計と組み合わせることで、このシステムは高速な成形サイクルを維持しながら、優れたコア冷却効果を発揮します。その結果、同一サイクルで製造された個々のボトル間の重量差が最小限に抑えられた、均一なボトルが常に得られます。
4. 精密ねじと100%シール精度
この成形システムは、卓越した寸法精度でボトル口とネジ山を製造し、すべてのボトルで100%のシール信頼性を実現します。このレベルの精度は、容器の完全性が製品の安全性、保存期間、および規制遵守に直接影響する医薬品および化学薬品用途において非常に重要です。また、正確なネジ山形成により、標準的なキャップやディスペンサーアクセサリーとの互換性も確保されます。
5. 口と底にバリや無駄が一切ない
押出ブロー成形では20-40%というスクラップ材が発生しますが、ZQシリーズの射出ブロー成形機では、口部と底部にバリや無駄な部分が一切ないボトルを製造できます。これにより、後処理のトリミングが不要になり、材料費の削減、製品品質の向上、そして追加の加工工程なしで、完成したボトルをすぐに充填・包装できるというメリットが生まれます。
6. 均一なサイズ、重量、および壁厚
ZQシリーズの金型で製造されたボトルは、製品サイズ、重量、金型パーティングライン、肉厚において、個体ごとに極めて高い均一性を維持します。重量のばらつきは約1%以内に収まり、押出ブロー成形で一般的な3%のばらつきと比べて大幅に優れています。この卓越した均一性は、自動充填ライン、品質管理の遵守、そして大規模生産におけるブランド基準の維持に不可欠です。
IBMマシンの操作上の注意事項
1. 運転前安全点検
射出ブロー成形機の運転を開始する前に、オペレーターは機械、電気、空気圧システムのすべての安全点検を徹底的に行う必要があります。緊急停止ボタンが正常に機能していること、すべての安全ガードが正しく取り付けられていること、圧縮空気システムが規定の圧力(0.7~1.2 MPa)に達していること、冷却水が適切な圧力と温度で供給されていることを確認してください。運転開始前の点検結果はすべて、日々のメンテナンス記録簿に記録してください。
2. 材料の準備と予備乾燥
ホッパーに投入する前に、原材料がメーカー推奨の水分含有量まで適切に乾燥されていることを確認してください。HDPE、PP、PSなどの材料に過剰な水分が含まれていると、射出成形プロセス中に表面欠陥、気泡、肉厚の不均一が生じる可能性があります。各樹脂の種類に応じて適切な温度と時間で材料乾燥機を設定し、投入前に材料に汚染物質や異物がないか検査してください。
3. 温度ゾーン監視
バレル加熱ゾーン(3+Nゾーン)の温度を綿密に監視し、使用する材料に適した加工温度に達し、維持されていることを確認してください。温度設定が不適切な場合、溶融不良、材料の劣化、流動分布の不均一、および不良なプリフォームが発生する可能性があります。生産開始前にバレルが均一な温度に達するまで十分な保持時間を確保し、運転中は温度コントローラーの読み取り値を定期的に確認してください。
4. 金型の設置と位置合わせ
ZQ40で金型を取り付けたり交換したりする際は、射出成形金型、ブロー成形金型、およびストリッピング機構と回転テーブルの位置が正確に一致していることを確認してください。位置ずれは、金型の損傷、型締めの不均一、および不良品の発生につながります。すべての金型取り付けボルトはメーカー指定のトルクで締め付け、新しい金型構成での試運転を開始する前に、金型冷却チャンネルの接続部から漏れがないことを確認してください。
5. 定期メンテナンススケジュールの遵守
サーボモーター、回転テーブルベアリング、スクリューバレルアセンブリ、およびすべての駆動部品について、推奨される予防保守スケジュールを厳守してください。指定された間隔で指定箇所に潤滑油を塗布し、スクリューチップやチェックバルブなどの摩耗部品に劣化の兆候がないか点検し、摩耗した部品は速やかに交換してください。定期的な保守により、予期せぬダウンタイムを防ぎ、機械の精度と効率を耐用年数全体にわたって維持することができます。
6. シャットダウン手順とバレルパージ
射出ブロー成形機を停止する際は、正しいシャットダウン手順に従ってください。休止期間中は、適切なパージ剤または移行材を用いてバレルをパージし、残留樹脂を除去して炭化を防いでください。材料仕様に従ってバレル温度を徐々に下げ、機械が十分に冷却された後にのみ冷却水の供給を停止し、機械を離れる前にすべての安全ロックをかけてください。
射出ブロー成形機の一般的なトラブルシューティング
壁の厚さが不均一
完成したボトルに肉厚のムラが見られる場合は、プリフォームの温度均一性、コアロッドのアライメント、およびすべてのキャビティにおける射出圧力のバランスを確認してください。コアロッドのずれやバレルゾーンの温度の不均一性が最も一般的な原因です。ホットランナーシステムが材料を均一に分配していることを確認し、コアロッドの同心度を検査し、すべての金型キャビティに均等に充填されるように射出パラメータを調整してください。
ブロー成形不良/薄い部分
ボトルに薄い部分があったり、ブロー成形が不完全な場合、通常はブロー空気圧不足、ブロー工程前のプリフォームの冷却過多、またはパリソンの温度分布の誤りが原因です。圧縮空気供給が0.7~1.2MPaの動作範囲内にあることを確認し、射出ステーションとブローステーション間のタイミングを検証し、膨張時の材料の延伸がより均一になるようにプリフォームの温度プロファイルを調整してください。
パーティングラインのバリやバリ
金型パーティングラインに沿ってバリや余分な材料が見られる場合は、型締め力が不足しているか、金型表面が摩耗しているか、射出圧力が過剰であることを示しています。金型接合面に摩耗、異物、または損傷がないか点検してください。型締め力が適切に設定されていることを確認し(ZQ40は40~80トンの調整可能な型締め力に対応)、金型パーティング面を清掃し、機械的な点検後もバリが残る場合は、射出圧力または射出速度を下げてください。
ボトルが型や芯棒に張り付く
ボトルが金型からスムーズに取り出せない場合や、剥離ステーションでコアロッドに付着する場合は、金型表面の状態、冷却水路の温度、および剥離機構の動作を確認してください。金型温度が高すぎる、冷却時間が不十分、または剥離部品が摩耗している場合、いずれも付着の問題を引き起こす可能性があります。必要に応じて金型表面を研磨し、冷却水の流量を増やし、剥離ストロークが220mmの全長に達していることを確認してください。
ショットが少なすぎる、または充填が不十分
ショートショットは、金型キャビティに材料が完全に充填されない場合に発生します。一般的な原因としては、射出圧力不足、バレル温度の低さ、ホットランナーノズルの詰まり、ホッパーからの材料供給不足などが挙げられます。射出圧力と速度を上げ、バレルゾーンの温度を徐々に上げ、ホットランナーチャンネルを点検・清掃し、材料供給システムがホッパー内で詰まりやブリッジングを起こさずに正常に動作していることを確認してください。
表面欠陥(筋、気泡、ヒケ)
筋状の跡、気泡、ヒケなどの表面の不具合は、原材料の水分、過度のバレル温度による材料の劣化、閉じ込められた空気、または不十分な充填圧力によって発生する可能性があります。材料が十分に予備乾燥されていることを確認し、バレル温度に過熱の兆候がないかチェックし、金型の通気口が詰まっていないことを確認し、冷却中の材料の収縮を補うために保持圧力と保持時間を増やしてください。
CMNの射出ブロー成形機を選ぶ理由とは?
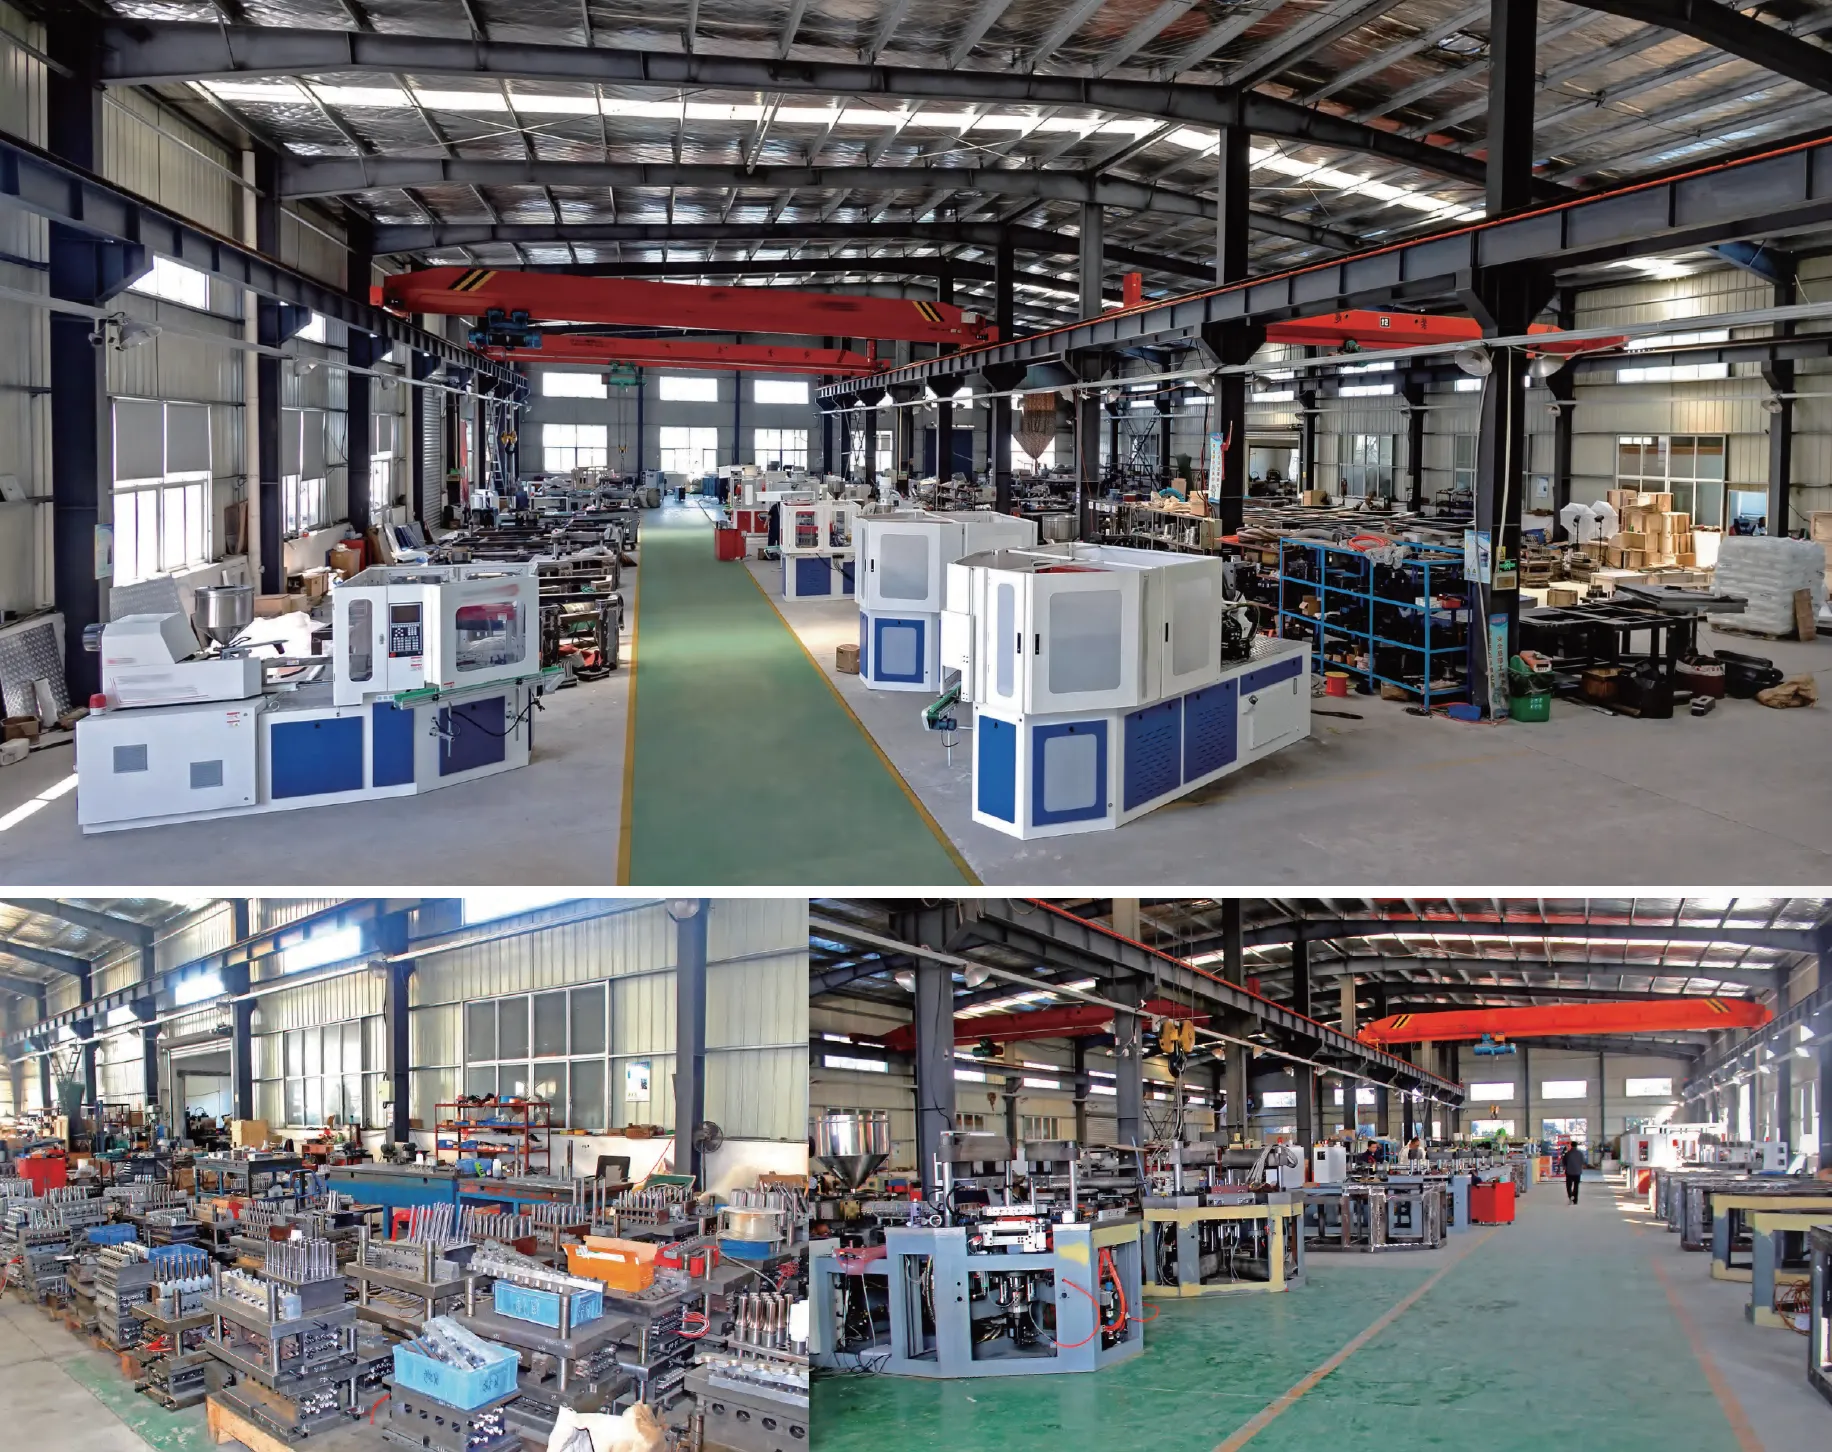
CMN Transmissionは、自動ワンステップ射出ブロー成形機および関連射出ブロー成形金型システムの研究開発、製造、販売、国際貿易を主とする、射出ブロー成形機専門メーカーです。当社の製品ラインナップは、射出ブロー成形機、押出ブロー成形機、射出延伸ブロー成形機、および各種補助機器を幅広く取り揃えています。戦略的に有利な立地と便利な交通アクセスを誇るCMN Transmissionは、アジア、ヨーロッパ、南北アメリカ、アフリカ、中東のお客様にサービスを提供しています。
CMN Transmissionは、射出ブロー成形機および射出ブロー成形金型技術を専門とする経験豊富なエンジニアと技術者を多数擁する、卓越した研究開発チームを誇ります。長年にわたる業界リーダーとしての実績で培われた豊富な理論的知識と実践的な経験に基づき、お客様に対し、詳細かつ包括的な販売前コンサルティング、販売中の技術指導、そして販売後のサポートサービスを提供いたします。初期の生産計画から機械の設置、オペレーター研修、そして継続的なメンテナンス支援まで、CMN Transmissionはお客様の長期的な製造パートナーとなることをお約束します。
当社の射出ブロー成形機は、医薬品包装、食品包装、ヘルスケア製品包装、化粧品包装、その他様々なプラスチック容器製造分野など、幅広い産業分野で活用されています。CMNの機械は、HDPE、LDPE、PP、PS(乳酸菌グレードを含む)、高透明PS、ABS、環境に優しいトウモロコシ由来の生分解性材料、EVA、PCTG、その他多くの特殊樹脂など、様々な材料を用いて1mlから1000mlまでのプラスチック製品を製造できます。この材料の多様性により、お客様の包装ニーズがどのようなものであっても、CMN Transmissionは、お客様固有の生産ニーズと品質基準を満たすソリューションを提供するための設備と専門知識を備えています。
CMN Transmissionは、自立、誠実、実用主義、革新、責任という企業理念に基づき事業を展開しています。当社は、お客様が最高品質の射出ブロー成形製品を、満足のいくエンドユーザー体験とともに生産できるよう、ワンストップのターンキープロジェクトソリューションの構築に尽力しています。射出ブロー成形機および射出延伸ブロー成形機の主要サプライヤーおよびメーカーとして、当社は先進的なヨーロッパスタイルの設計原則とコスト効率の高い製造を組み合わせ、プレミアムブランドに匹敵する性能を持つ機械を競争力のある価格で提供しています。ZQ40ユニット1台から、完全自動化された複数台の生産ラインまで、お客様のプロジェクトを成功に導くための能力とコミットメントを備えています。
よくある質問
Q:ZQ40射出ブロー成形機で製造できるボトルの最大容量はどれくらいですか?
A:ZQ40は、高さ1mlから1500mlまでのボトルを製造でき、実用容量は10mlから1000mlまでです。1000mlの場合はシングルキャビティ構成で動作しますが、10mlなどの小型ボトルは、最大スループットを実現するために1サイクルあたり最大9キャビティで製造できます。ボトルの最大直径は120mm、最大高さは220mmです。
Q:全電動式射出ブロー成形機は、油圧式モデルと比べてどうですか?
A:ZQ40のような全電動射出ブロー成形機は、作動油を一切使用しないため、エネルギー消費量を約30%削減し、騒音レベルを大幅に低減し、金型エリアの油汚染リスクをゼロにし、長期的なメンテナンスコストを削減できます。また、サーボ駆動システムにより、従来の機械で使用されている比例油圧バルブと比較して、アブソリュートエンコーダを介してより高い精度と再現性を実現します。
質問:このIBM製機械の標準的なサイクルタイムと1日の生産量はどれくらいですか?
A:標準的な30mlボトルでは、ZQ40は1サイクルあたり約8.2秒のサイクルタイムを実現し、24時間稼働で1日あたり約10万5000本のボトルを生産できます。最大生産能力は1日あたり11万5000本に達します。サイクルタイムはボトルのサイズ、材質、肉厚、使用するキャビティの数によって異なり、一般的に小型ボトルほどサイクルスピードが速くなります。
Q:ZQ40は、青木製作所製の射出ブロー成形機の代替品として使用できますか?
A:はい、ZQ40は青木製射出ブロー成形機システムをはじめとする高級ブランドの製品に代わる競争力のある製品として設計されています。400kNの射出型締め力、フルサーボ駆動、ヨーロッパスタイルの構造設計など、同等またはそれ以上の技術仕様を備えながら、より競争力のある価格を実現しています。CMN Transmissionのエンジニアリングチームは、他社製品からの切り替えを検討されているお客様の金型適合性評価や移行計画策定をサポートいたします。
Q:この射出ブロー成形機は、どのような種類のプラスチック材料を加工できますか?
A:ZQ40は、HDPE、LDPE、PP、PS、高透明PS、ABS、PCTG、EVA、環境に優しいトウモロコシ由来素材など、幅広い熱可塑性樹脂を加工できます。この機械は、これらの素材から医薬品、化粧品、食品グレードの包装ボトルを製造するのに特に適しています。3+Nバレルゾーン構成により、樹脂の種類ごとに正確な温度プロファイルを設定できるため、溶融品質と製品の一貫性を最適化できます。
Q:射出ブロー成形機と射出延伸ブロー成形機の違いは何ですか?
A:射出ブロー成形機(IBM)は、プリフォームを射出後、延伸せずにすぐにブロー成形することで、ボトルを1工程で製造します。一方、射出延伸ブロー成形機(ISBM)は、延伸工程を追加することでプラスチックを二軸方向に配向させ、強度と透明度を向上させます。これは主にPETボトルの製造に使用されます。ZQ40は、HDPE、PP、PS包装に最適化されたIBM製機械です。PET容器の製造には、PET射出ブロー成形機または単段式射出延伸ブロー成形機が推奨されます。
Q:特注の射出ブロー成形機は、通常どのくらいの価格で販売されていますか?
A:射出ブロー成形機の価格は、仕様、キャビティ数、自動化レベル、カスタマイズ要件によって異なります。CMN Transmissionは、お客様それぞれの生産ニーズに合わせた、競争力のある射出ブロー成形機の価格見積もりを提供しています。ボトル仕様、1日の生産量、材料の種類をお知らせいただければ、機械本体、金型、補助機器、設置サポートを含む詳細な見積もりをご提示いたしますので、弊社の営業チームまでお問い合わせください。
Q:ZQ40は、GMP要件を満たす医薬品ボトル製造に適していますか?
A:もちろんです。ZQ40は、医薬品包装の基準を満たすように特別に設計されています。ボトムアップ設計により、金型エリアは潤滑油が一切付着しない状態が維持され、バリのないボトル製造により粒子混入のリスクが排除されます。また、100%シールネジにより、容器の完全性が確実に保たれます。これらの特長により、ZQ40は医薬品およびヘルスケア包装業界向けの射出ブロー成形機メーカーから高い評価を得ています。
Q:CMNは射出ブロー成形機の購入者に対してどのようなアフターサービスを提供していますか?
A:CMNトランスミッションは、経験豊富なベテランエンジニアによるオンサイトでの設置・試運転、専門オペレーター向けトレーニングプログラム、24時間365日対応のサービスホットラインサポート、予防保守リマインダーサービス、ダウンタイムを最小限に抑えるための十分なスペアパーツ在庫など、包括的なアフターサービスを提供しています。また、ビデオ通話によるリモートトラブルシューティング支援も利用可能で、迅速な問題診断と解決を可能にし、射出ブロー成形機の最高の稼働性能を維持します。
Q:ZQ40が小~中規模生産に最適な射出ブロー成形機である理由は何ですか?
A:ZQ40は、コンパクトな寸法(3.5 x 1.3 x 1.7m)、低消費電力(20kW)、迅速な金型交換機能、柔軟なキャビティオプション(1~9キャビティ)を兼ね備えており、小規模から中規模の生産に最適です。40~80トンの調整可能な型締め力により、メーカーは同じ機械で異なるボトルサイズや材料の成形を行うことができ、フル電動射出ブロー成形機に求められる精度と品質基準を維持しながら、設備の稼働率を最大化できます。
お客様の声
パク・ジュンホ、工場長、韓国
「当社は約8か月前に、医薬品包装工場向けにZQ40射出ブロー成形機を購入しました。射出成形システムの400kNの型締め力により、毎回完璧に密閉されたボトル口が得られます。50mlのHDPE製錠剤ボトルを1サイクルあたり約7キャビティで成形しており、1日の生産量は9万個近くに達しています。特に感銘を受けたのは、エネルギー効率の良さです。以前使用していた油圧式モデルと比べて、電気代が大幅に削減されました。CMNのエンジニアは設置期間中、1週間現場に常駐し、当社の全従業員に徹底的なトレーニングを提供してくれました。」
ラジェシュ・パテル、インド事業部長
当社は15年以上にわたり化粧品ボトルを製造しています。複数の射出ブロー成形機メーカーを比較検討した結果、フルサーボ駆動システムとオイルフリー成形ゾーンを備えたCMN社のZQ40を選定しました。現在30mlのローションボトルを製造していますが、サイクルタイムは約束通り約8秒で、以前の設備と比べて大幅な改善となっています。表面品質も非常に優れており、化粧品ブランドのお客様からもボトルの透明度と滑らかな仕上がりに大変ご満足いただいています。納期も守られ、必要なスペアパーツも迅速に届きました。
メフメト・ユルマズ、生産監督、トルコ
「乳製品ライン向けに100mlのPPボトルを製造するため、信頼性の高いIBM製機械が必要でした。ZQ40は導入から5ヶ月が経ちましたが、その安定性は目覚ましいものです。ボトル間の重量差は1%以内に収まっており、これは自動充填ラインに必要な精度です。特に気に入っているのは、以前使用していた油圧式モデルと比べて、この機械が非常に静かなことです。サーボシステムのおかげで、作業場の騒音レベルが格段に改善されました。CMNのアフターサービスチームは、質問があるたびに迅速に対応してくれます。」
ドミトリ・ヴォルコフ、ロシア技術ディレクター
「現在、当社の工場ではZQ40を2台並べて稼働させています。1台目は1年以上稼働しており、HDPE製の60ml医薬品ボトルを製造しています。その性能に大変満足したため、3ヶ月前に2台目を注文しました。電動シリンダー駆動の射出ユニットは非常に安定しており、メンテナンスコストも以前の設備に比べて大幅に低く抑えられています。機械はコンパクトなので、既存の工場スペースに大きなレイアウト変更を加えることなく設置できます。CMNの価格設定と、得られる価値に大変満足しています。」
タボ・モレフェ、工場経営者、南アフリカ
「射出成形機を適正価格で見つけることが、私たちにとって最大の課題でした。CMN Transmission社と交渉した結果、ZQ40が性能とコストのバランスが最も優れていると判断しました。現在、250mlと500mlの化学薬品ボトルを、それぞれ2キャビティと3キャビティで成形しています。ボトルにはバリがなく、パーティングラインもきれいで、耐薬品性も優れています。機械は丁寧に梱包され、良好な状態で届きました。設置作業は、工場から来てくれたCMN社の技術者の協力を得て、約4日間で完了しました。」
カルロス・エドゥアルド・シルバ、エンジニアリングマネージャー、ブラジル
「約10か月前に老朽化した射出ブロー成形装置をZQ40に交換したところ、劇的な改善が見られました。30%のエネルギー削減効果は、光熱費の削減という形で実感できています。当社では交代制で農薬ボトルと食品ボトルを製造していますが、金型交換作業は非常に簡単です。3+Nバレルゾーン構成により、様々な樹脂の材料温度プロファイルを良好に制御できます。唯一の小さな問題は、物流上の都合で出荷が少し遅れたことですが、CMN社は常に状況を知らせてくれ、機械自体も期待以上の性能を発揮してくれました。」
マイク・ヘンダーソン、米国事業担当副社長
「複数の製薬会社から受託包装を請け負っている当社にとって、機械の信頼性は何よりも重要です。ZQ40は、7ヶ月以上にわたり、最大キャビテーション数(それぞれ9個と8個)で10mlと30mlの点眼ボトルを製造していますが、計画外のダウンタイムはゼロです。サーボシステムのアブソリュートエンコーダは、再現性の高い精度を実現し、不良率を0.3%以下に抑えています。コンベア出力部に目視検査システムとリークテスターを接続し、夜間シフト中はライン全体を無人で稼働させています。堅牢な機械と、確かなサポート体制です。」
マリア・ゴンザレス、生産監督、メキシコ
「当社の技術チームがCMN Transmission社の工場を訪問し、実際に稼働している機械を見学した後、ZQ40を選定しました。ヨーロッパスタイルのデザインと高い製造品質に納得し、この機械が最適な投資であると確信しました。乳酸菌飲料用の100ml PSボトルを製造していますが、透明度は非常に優れています。40トンから80トンまで調整可能なクランプ力は、週末に肉厚のシャンプーボトルも製造する際に非常に役立ちます。CMN社は包括的なトレーニングを提供してくれ、WhatsAppサポートは必要な時に迅速なトラブルシューティングのアドバイスを提供してくれるため、大変助かっています。」
プリヤ・シャルマ、インド担当マネージングディレクター
「CMN社を選定するにあたり、複数の射出ブロー成形機メーカーを評価しました。ZQ40は3.5m×1.3m×1.7mというコンパクトなサイズが際立っています。既存の充填ラインと並べて、当社の生産工場に完璧に収まります。当社では30mlから250mlまで様々なサイズの化粧品ボトルを製造していますが、どのサイズでも一貫して高い品質を維持しています。ボトムアップ方式は、油分混入が許されない当社の化粧品パッケージにとって大きな利点です。この機械は信頼性が高く、来年の新工場向けに2台目の発注を既に計画しています。」
追加情報
| 編集者 | Yjx |
|---|