
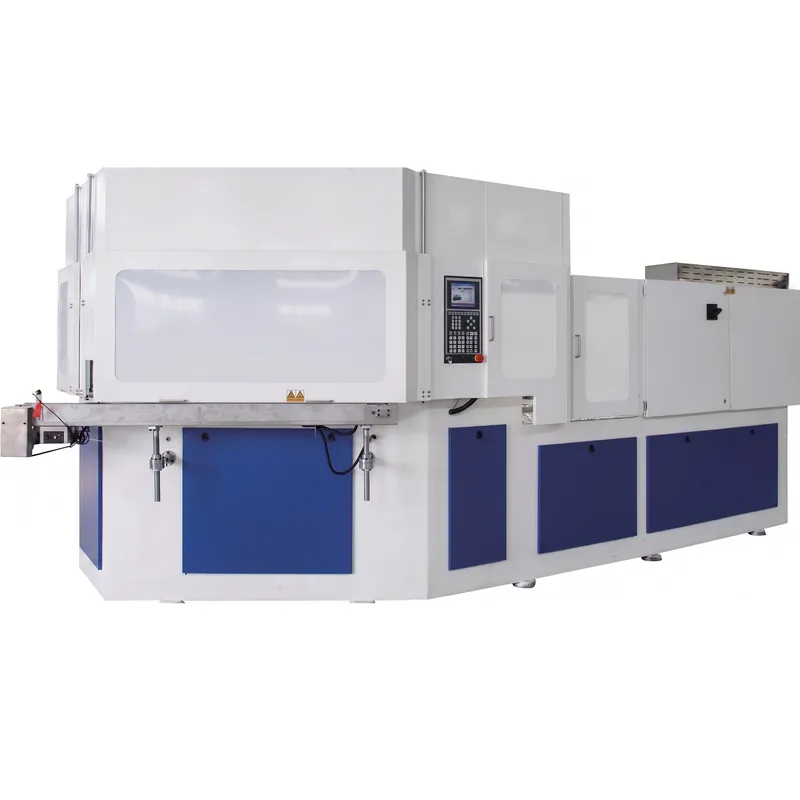
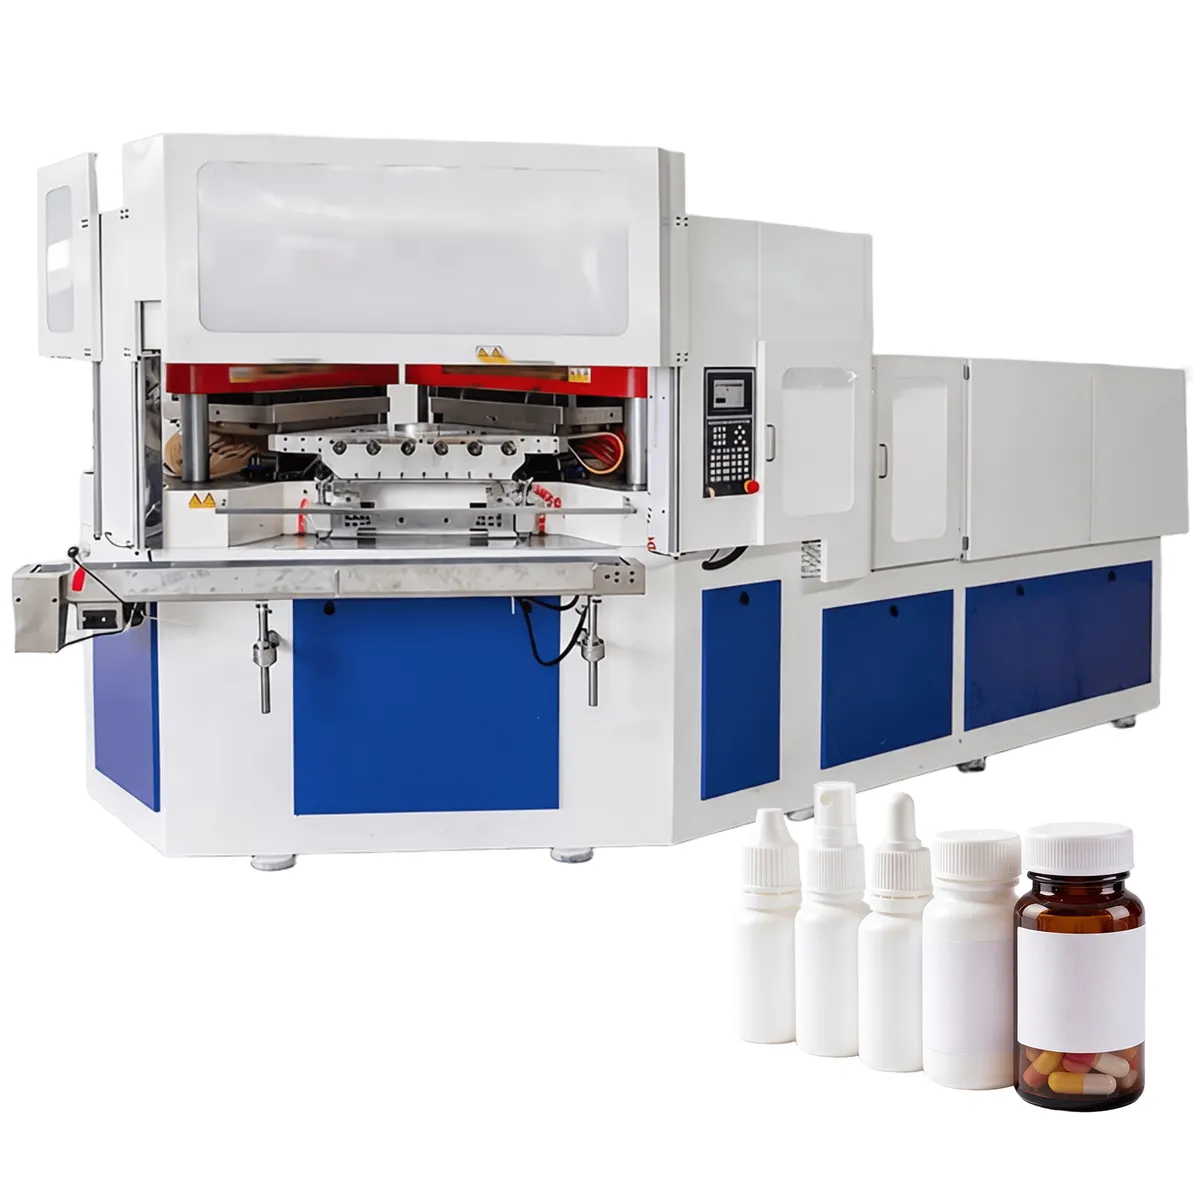
Machine de moulage par injection-soufflage ZQ110 (européenne)
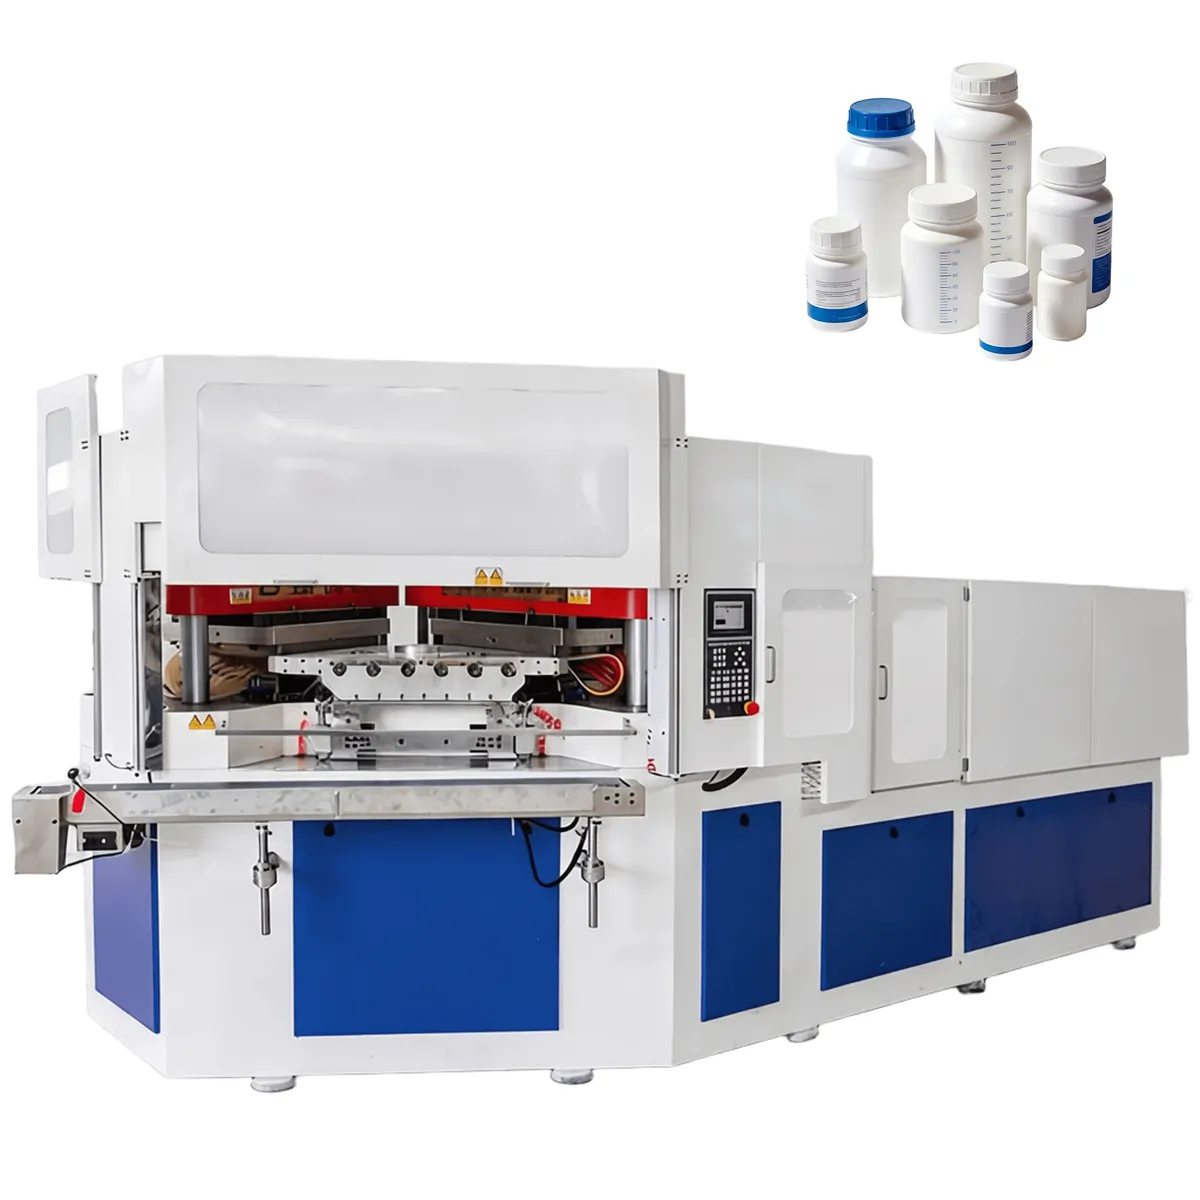
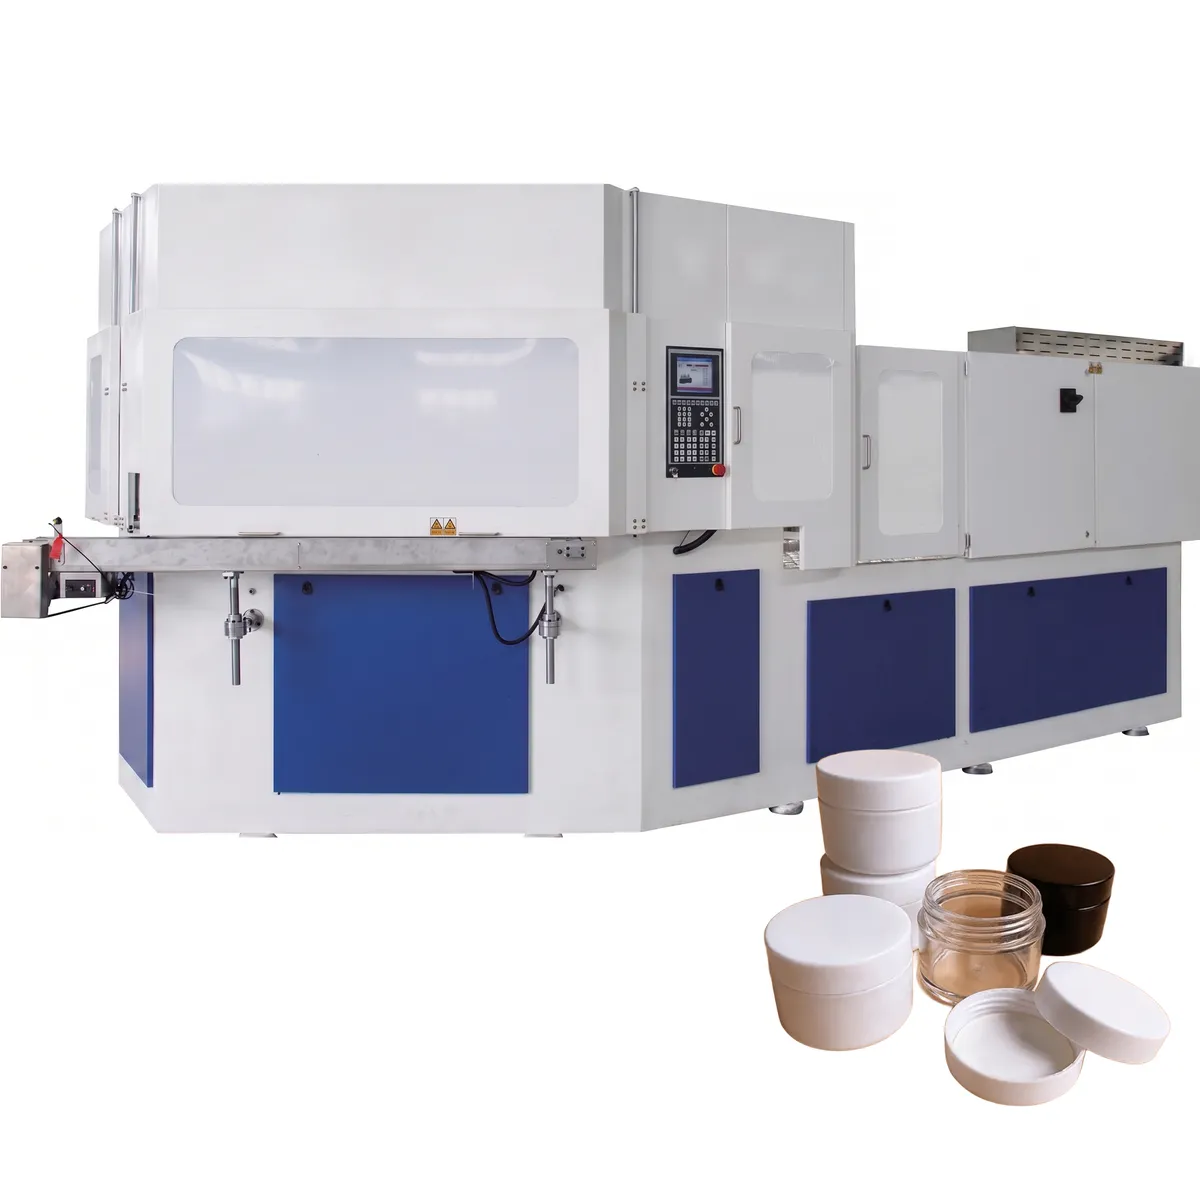
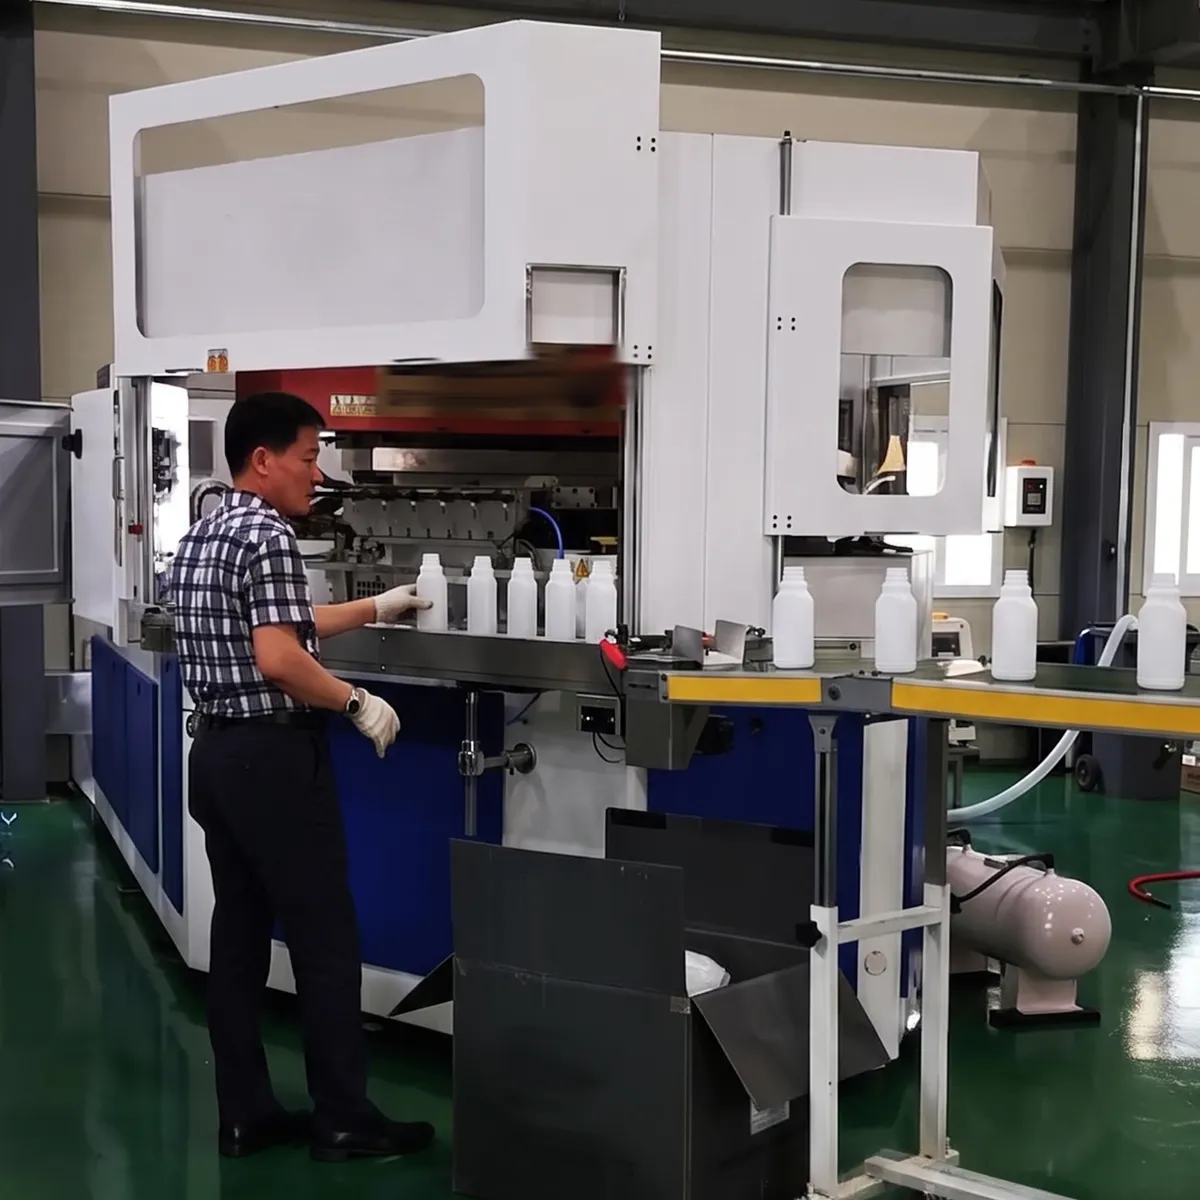
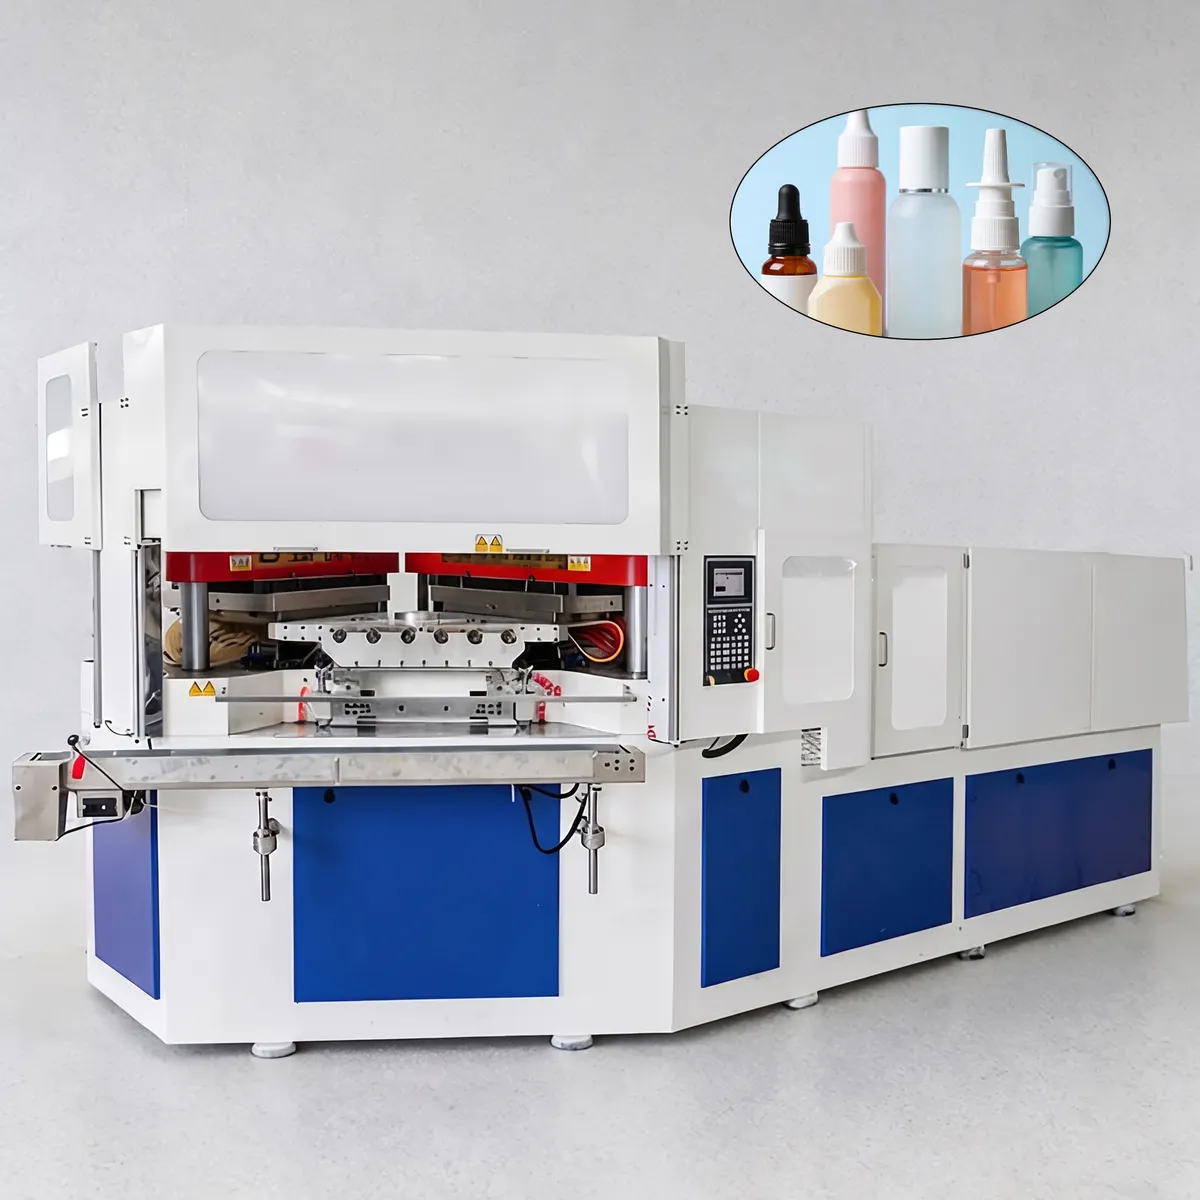
Conçue selon une structure entièrement européenne, la presse à injecter-souffler ZQ110 offre une stabilité dimensionnelle exceptionnelle, quelles que soient les conditions de production. Sa force d'amortissement surpasse de 20% à 30% celle des presses concurrentes, garantissant un traitement fiable et stable d'une large gamme de matériaux, notamment le PEHD, le PP, le PEBD, le PS et les résines spéciales. Le système de rotation servo standard assure un mouvement de tourelle fluide et constant, ainsi qu'un réglage intuitif des paramètres, la rendant accessible aux opérateurs de tous niveaux.
Machine de moulage par injection-soufflage ZQ110 (européenne)
Conçue selon une structure entièrement européenne, la machine de moulage par injection-soufflage ZQ110 offre une stabilité dimensionnelle exceptionnelle, quelles que soient les conditions de production. Sa force d'amortissement surpasse de 20% à 30% celle des machines concurrentes, garantissant un traitement fiable et stable d'une large gamme de matériaux, notamment le PEHD, le PP, le PEBD, le PS et les résines spéciales. Le système de rotation servo standard assure un mouvement de tourelle fluide et constant, ainsi qu'un réglage intuitif des paramètres, la rendant accessible aux opérateurs de tous niveaux. Que vous produisiez des emballages pharmaceutiques, des flacons cosmétiques ou des contenants alimentaires, la machine IBM ZQ110 s'adapte avec un minimum de modifications de configuration et garantit une qualité constante, poste après poste.
La structure de fermeture sous pression unique utilise un mode non participatif pour le vérin d'assistance lors de l'ouverture et de la fermeture du moule. Cette conception intelligente permet de réaliser des économies d'énergie de 101 à 201 T/min par rapport aux machines hydrauliques IBM conventionnelles, tout en maintenant une performance de fermeture robuste tout au long du cycle de production. Entièrement personnalisable, la ZQ110 est parfaitement adaptée aux lignes de production à haut volume de flacons pharmaceutiques, au conditionnement de précision de compte-gouttes cosmétiques, aux flacons de savon liquide pour les mains, à la production de flacons de pesticides et au conditionnement de boissons. La conception de sa zone de moule, de bas en haut, est exempte de toute contamination par huile de lubrification, répondant ainsi aux normes d'hygiène les plus strictes exigées par les industries réglementées du monde entier.
Cavitation du moule (à titre de référence)
| Volume approximatif | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
| Cavitation maximale | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Spécifications techniques
| Article | Unité | ZQ110 |
| DansSystème d'éjection | ||
| Diamètre de la vis | mm | 65 |
| Vis L/D | % | 22:1 |
| Poids d'injection | g | 540 |
| puissance de chauffage | KW | 20 |
| Nombre de zones de barils | 5+N | |
| coup d'injection | mm | 200 |
| Système de serrage | ||
| Force de serrage de l'injection | KN | 1100 |
| Coup d'ouverture pour injection | mm | 140 |
| Force de serrage du soufflage | KN | 150 |
| coup d'ouverture pour souffler | mm | 140 |
| Hauteur de levage de la table rotative | mm | 70 |
| Moule | ||
| Dimensions maximales du plateau (L x l) | mm | 1100x460 |
| Épaisseur du moule | mm | 280 |
| Diamètre de la bouteille | mm | 120 |
| Hauteur de la bouteille | mm | 220 |
| Hauteur de bouteille appropriée | mm | 1-2000 |
| Coup de dénudage | mm | 260 |
| Système hydraulique | ||
| Pression hydraulique | Carte | 14 |
| Puissance du moteur | KW | 22+22 |
| Cycle de séchage | S | 4 |
| Puissance totale | KW | 80 |
| Puissance de fonctionnement | % | 52-70 |
| Autres | ||
| Pression minimale de l'air comprimé | MPa | 0.7-1.2 |
| capacité d'air comprimé | M³/min | 0.7 |
| débit d'eau | M³/h | 4 |
| Pression de l'eau de refroidissement | MPa | 0.3-0.4 |
| Dimension (L x l x H) | M | 5 x 1,8 x 2,2 |
| Poids net | Tonne | 15 |
Marque et modèle remplaçables
| CMN | Force de serrage | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diamètre de la vis à métaux IBM
| CMN | Diamètre de la vis | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Poids d'injection de la machine IBM
| CMN | Poids d'injection | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Force de serrage par injection de machine IBM
| CMN | Force de serrage par injection | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Taille du moule de la machine IBM
| CMN | Taille du moule | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Taille de la machine IBM
| CMN | Taille du moule (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Remarque : Les marques sont mentionnées uniquement pour aider les clients à choisir les produits, et non pour vendre les produits de ces marques.
Caractéristiques de la machine de moulage par injection-soufflage ZQ110
1. Servo-entraînement intégral, sans huile hydraulique
La machine de moulage par injection-soufflage entièrement électrique ZQ110 utilise un système d'entraînement par servomoteurs pour chaque axe de mouvement, éliminant ainsi totalement l'huile hydraulique de l'environnement de production. Il en résulte un espace de travail plus propre, un risque de contamination réduit pour les lignes de production de flacons pharmaceutiques et alimentaires, une maintenance considérablement simplifiée en cas de fuite d'huile et un niveau sonore inférieur à celui des machines hydrauliques IBM traditionnelles. Le temps de cycle pour les flacons de 30 ml atteint 8,2 secondes, permettant une production journalière jusqu'à 115 000 flacons.
2. Réduction de la consommation d'énergie 30% avec un rendement élevé
Comparée aux presses à injecter-souffler hydrauliques classiques, la ZQ110 réduit la consommation d'énergie d'environ 301 TPL. Fonctionnant à 12 kWh par heure pour la production de flacons de 30 ml, elle offre une production journalière normale de 105 000 flacons et une capacité maximale de 115 000 flacons par jour. Son système de fermeture sous pression, associé à un vérin de surpression non actif, réduit davantage la consommation d'énergie lors des cycles d'ouverture et de fermeture, diminuant ainsi directement le coût de l'électricité par unité produite.
3. Servocodeur absolu pour une répétabilité de précision
Le système servo est équipé d'encodeurs absolus sur tous les axes de mouvement, garantissant une répétabilité et une précision élevées sur des millions de cycles. Les données de position sont conservées même après une coupure de courant, éliminant ainsi la nécessité d'une procédure de remise à zéro au redémarrage. Le ZQ110 s'avère ainsi un choix fiable et optimal. machine de moulage par injection-soufflage choix idéal pour les lignes de conditionnement pharmaceutique où la constance dimensionnelle et la fiabilité de l'étanchéité sont des exigences de conformité non négociables.
4. Force de serrage réglable de 40 à 80 tonnes
Grâce à sa structure de serrage sous pression spéciale, la ZQ110 offre une force de serrage réglable de 40 à 80 tonnes, s'adaptant ainsi à une grande variété de formats de flacons, d'épaisseurs de paroi et de types de résine sans changement de machine. Cette flexibilité en fait une presse à injecter-souffler personnalisée idéale, adaptée à des applications allant des petits flacons pharmaceutiques de 10 ml aux flacons grand public de 1 000 ml, et ce, pour des matériaux tels que le PEHD, le PP, le PEBD et le PS transparent.
5. Conception ascendante sans huile pour une hygiène optimale
La conception de la zone de moulage par le bas garantit qu'aucune huile de lubrification ne puisse entrer en contact avec la cavité du moule ou les bouteilles finies à aucun stade du cycle de production. Il s'agit d'une exigence fondamentale pour les lignes de moulage par injection-soufflage de PET destinées aux marchés de l'emballage pharmaceutique, médical, alimentaire et cosmétique haut de gamme. La ZQ110 répond aux normes d'hygiène internationales les plus strictes pour la production de bouteilles compatibles avec les salles blanches, sans nécessiter de mesures de confinement supplémentaires autour de la zone de moulage.
6. Prêt pour l'automatisation avec une intégration complète en aval
La sortie convoyeur de la ZQ110 est entièrement compatible avec les systèmes d'inspection visuelle, les testeurs d'étanchéité latérale, les étiqueteuses et les machines d'emballage automatiques. Elle constitue ainsi une véritable plateforme de moulage par injection-soufflage en une seule étape, permettant une production autonome 24 h/24. Le système de détection intégré identifie les particules étrangères, les goulots insuffisants et les fonds de bouteille irréguliers, rejetant automatiquement les unités défectueuses et garantissant la qualité de la production sans surveillance constante.
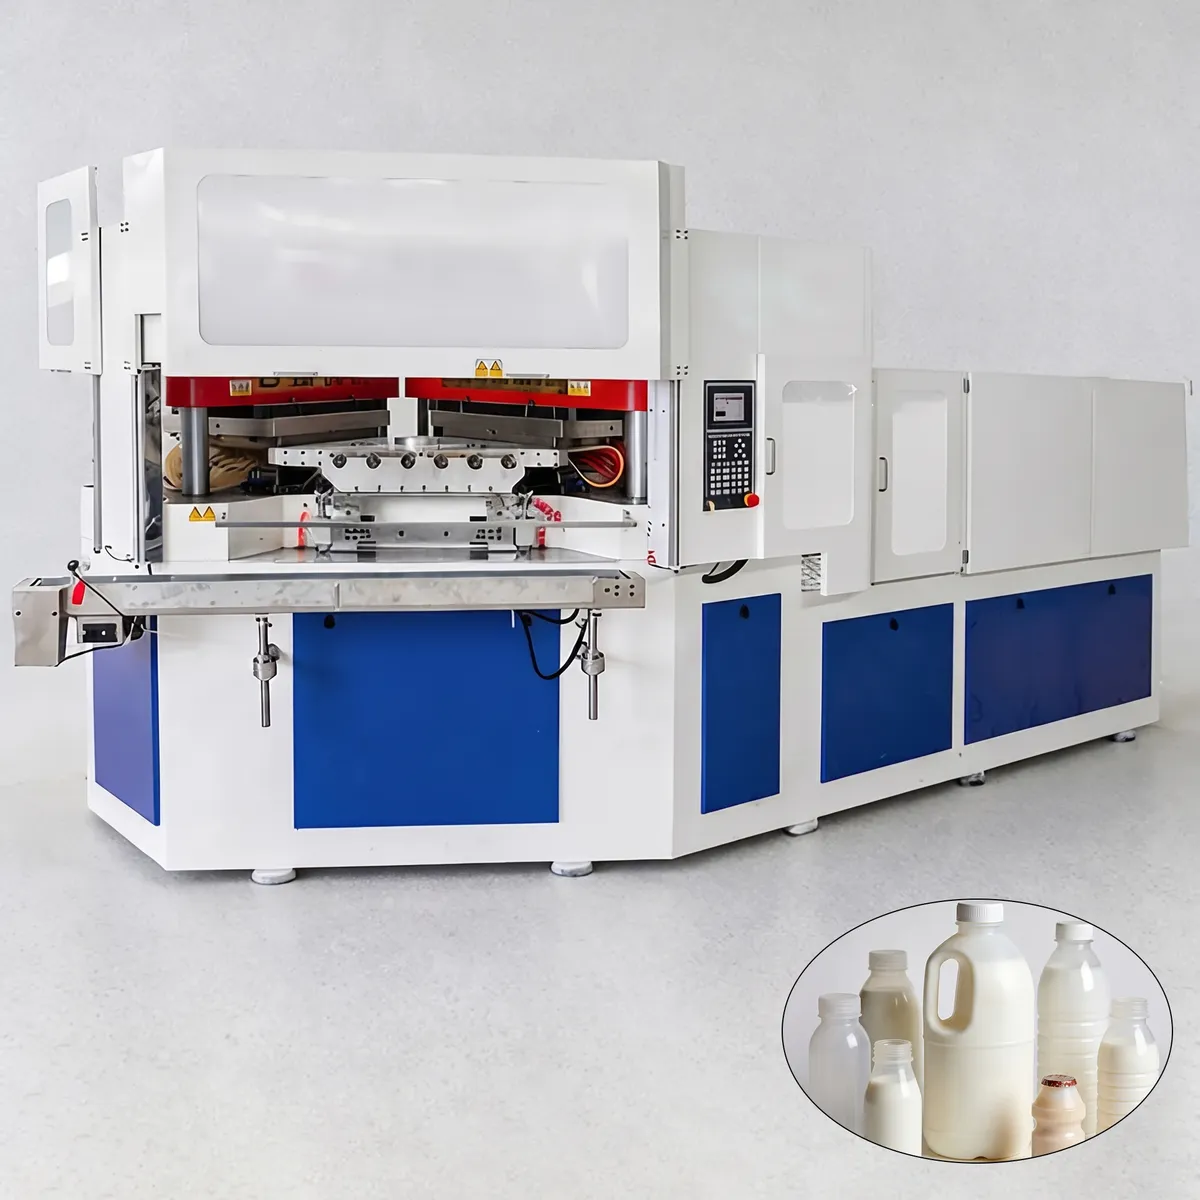
Principe de fonctionnement
La machine de moulage par injection-soufflage ZQ110 IBM fonctionne sur un cycle rotatif synchronisé à trois stations qui traite simultanément trois lots de bouteilles, maximisant le débit et minimisant le temps d'inactivité.
Étape 1. Injection de préforme
La résine plastique fondue est injectée sous pression contrôlée autour d'une tige de précision à l'intérieur de la cavité du moule d'injection. La géométrie du col de la bouteille, y compris tous les filetages, est formée avec une grande précision à ce poste. La température du cylindre, la vitesse d'injection, la pression de maintien et le temps de refroidissement sont programmables indépendamment pour chaque type de résine. Une fois que la préforme a atteint la température cible et que le col est complètement solidifié, le moule s'ouvre et la tige de précision, avec la préforme fixée, est acheminée vers le poste de soufflage par la table rotative servo-motorisée.
Étape 2. Moulage par soufflage
À la station de soufflage, le moule se referme autour de la préforme restée sur le mandrin. De l'air comprimé, injecté par le mandrin à une pression de 0,7 à 1,2 MPa, gonfle la préforme encore tiède jusqu'à ce que le plastique épouse parfaitement la surface intérieure de la cavité du moule. La forme de la bouteille, l'épaisseur de ses parois et la géométrie de son fond sont déterminées par la conception du moule et les paramètres de pression et de durée de soufflage. Après un refroidissement contrôlé à l'intérieur du moule, la bouteille finie conserve sa géométrie finale. Le moule s'ouvre ensuite et la table se repositionne à la station d'éjection.
Étape 3. Dénudage et éjection
À la station d'éjection, les bouteilles entièrement refroidies et formées sont automatiquement éjectées des barres de noyau froid grâce à une course d'éjection de 260 mm. Le col étant formé par injection lors de la première étape et le corps de la bouteille étant formé sans pincement, il n'y a ni bavures ni déchets de découpe à ce stade. Les bouteilles finies sont directement acheminées vers le convoyeur d'évacuation pour être intégrées en aval aux équipements d'inspection, de contrôle d'étanchéité, d'étiquetage et de conditionnement. Les trois stations fonctionnent simultanément et en parfaite synchronisation : l'injection, le soufflage et l'éjection se déroulent en même temps, permettant un cycle de 8,2 secondes pour les bouteilles de 30 ml.
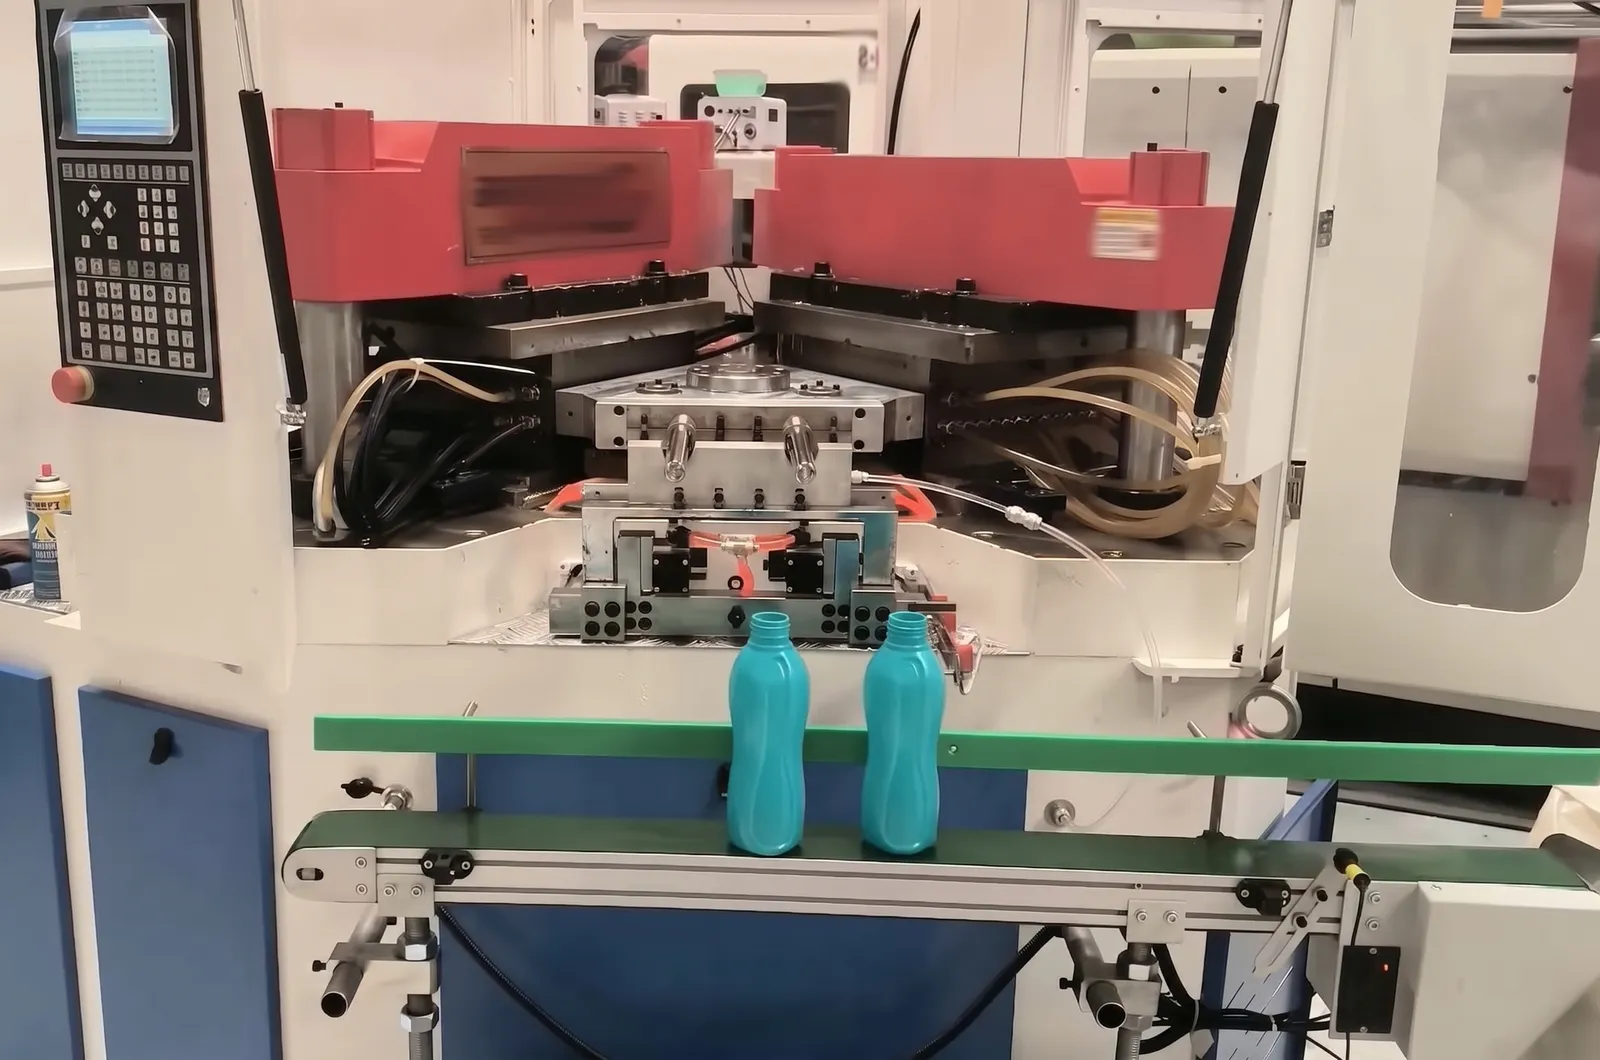
Applications des machines de moulage par injection-soufflage
1. Flacons pharmaceutiques
Le conditionnement pharmaceutique est l'application la plus exigeante d'IBM. Les flacons de pilules, de sirops, de gouttes ophtalmiques et de sprays nasaux nécessitent des filetages de col étanches 100%, une production sans contamination et une constance dimensionnelle d'un lot à l'autre conforme aux spécifications réglementaires. Grâce à sa zone de moulage sans huile, son système d'asservissement à codeur absolu et sa conception ascendante, la ZQ110 est une solution fiable pour les fabricants de machines de moulage par injection-soufflage destinées aux lignes de production de flacons pharmaceutiques conformes aux BPF dans le monde entier.
2. Bouteilles de produits chimiques
La ZQ110 produit des flacons chimiques en PEHD et PP résistants aux solvants et aux contraintes de pression. Un contrôle précis de l'épaisseur des parois et un filetage de col parfaitement étanche sont essentiels pour cette application. La machine traite des volumes de flacons de 100 ml à 1 000 ml, avec jusqu'à 12 cavités pour le format 100 ml, et contribue ainsi aux lignes de conditionnement chimique à haut volume, sans gaspillage et avec un contrôle précis du poids.
3. Flacons cosmétiques
L'emballage cosmétique exige une finition de surface impeccable, des tolérances dimensionnelles précises et la capacité de traiter des résines transparentes ou brillantes telles que le PS et le PCTG. L'injection servo-commandée de la ZQ110 garantit une épaisseur de paroi et une clarté de surface constantes pour les petits flacons de 10 ml et 30 ml, ce qui en fait une alternative idéale aux machines de moulage par injection-soufflage AOKI pour les marques recherchant une qualité de flacons cosmétiques de niveau européen à un prix compétitif.
4. Bouteilles de boissons
Pour les producteurs de boissons utilisant des bouteilles de petit format pour les boissons à base de bactéries lactiques, les boissons fonctionnelles et les emballages laitiers en PS ou PEHD, la ZQ110 offre jusqu'à 18 cavités de 30 ml et jusqu'à 20 cavités de 10 ml. Avec une cadence de production journalière de 105 000 bouteilles et une cadence maximale de 115 000 bouteilles, elle répond aux exigences des lignes d'embouteillage de boissons à haut volume, tandis que son environnement de production sans huile garantit le respect des normes de sécurité alimentaire.
5. Biberons
La fabrication de biberons pour nourrissons exige les normes d'hygiène les plus strictes du secteur. Le polypropylène (PP) est la résine de prédilection pour cette application grâce à sa résistance à la chaleur et sa conformité aux normes de sécurité alimentaire. La machine ZQ110 transforme les biberons en PP avec une épaisseur de paroi précise, un goulot parfaitement étanche et sans bavures à l'ouverture ni au fond, garantissant ainsi que chaque biberon fini réponde aux normes internationales de sécurité des produits pour nourrissons, sans retouche ni contrôle ultérieur.
6. Bouteilles de lavage des mains
Les lignes de production de flacons pour produits d'hygiène personnelle et savons pour les mains nécessitent généralement des contenants en PEHD ou PEBD de 250 à 500 ml avec un filetage de col compatible avec une pompe. La ZQ110 gère 5 à 6 cavités de 500 ml, offrant un bon compromis entre nombre de cavités et productivité pour les emballages de produits d'hygiène personnelle en moyennes séries. La force de fermeture réglable et le système de changement rapide de moule permettent aux fabricants d'emballages de produits d'hygiène personnelle de passer d'une référence de flacon à une autre avec un temps d'arrêt minimal.
7. Bouteilles alimentaires
Les bouteilles de sauce, les pots à condiments, les pots de miel et les flacons de compléments alimentaires nécessitent des résines chimiquement compatibles avec les produits alimentaires et offrant des propriétés de barrière adéquates. La machine ZQ110 transforme les bouteilles alimentaires en PEHD, PP et PS avec une géométrie de filetage précise pour les bouchons inviolables et les fermetures de sécurité enfant. Sa conception ascendante élimine tout risque de contamination par les huiles, répondant ainsi aux réglementations relatives aux matériaux en contact avec les aliments dans l'Union européenne, en Amérique du Nord et sur d'autres marchés.
8. Bouteilles de pesticides
Les flacons de pesticides et de produits agrochimiques doivent résister aux agents chimiques agressifs et être munis d'un système de fermeture sécurisé, à l'épreuve des enfants ou inviolable. Le PEHD est la résine standard pour cette application exigeante. La force de serrage par injection de 1 100 kN de la presse ZQ110 garantit le formage de préformes de flacons de pesticides à parois épaisses avec un remplissage complet de la cavité et sans retassures, tandis que le filetage étanche 100% empêche les fuites pendant le stockage et le transport, conformément à la réglementation relative aux produits agrochimiques.
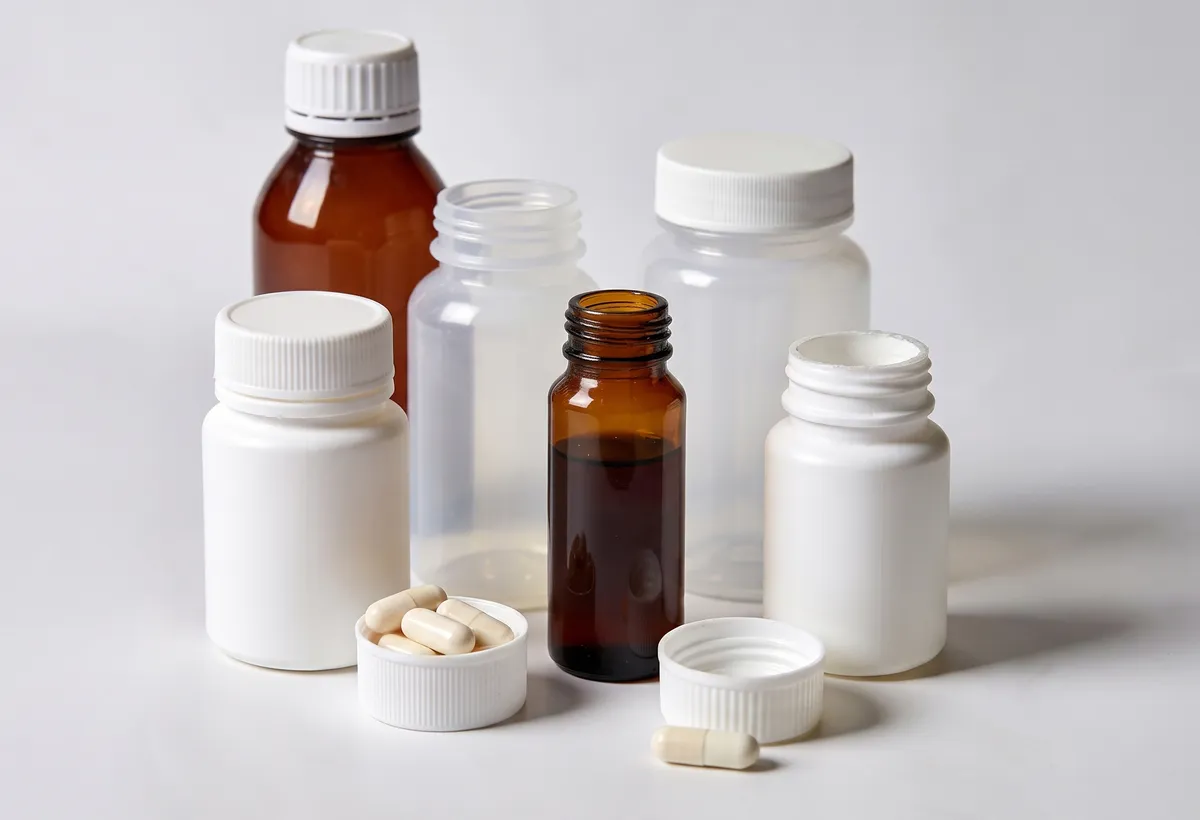 | 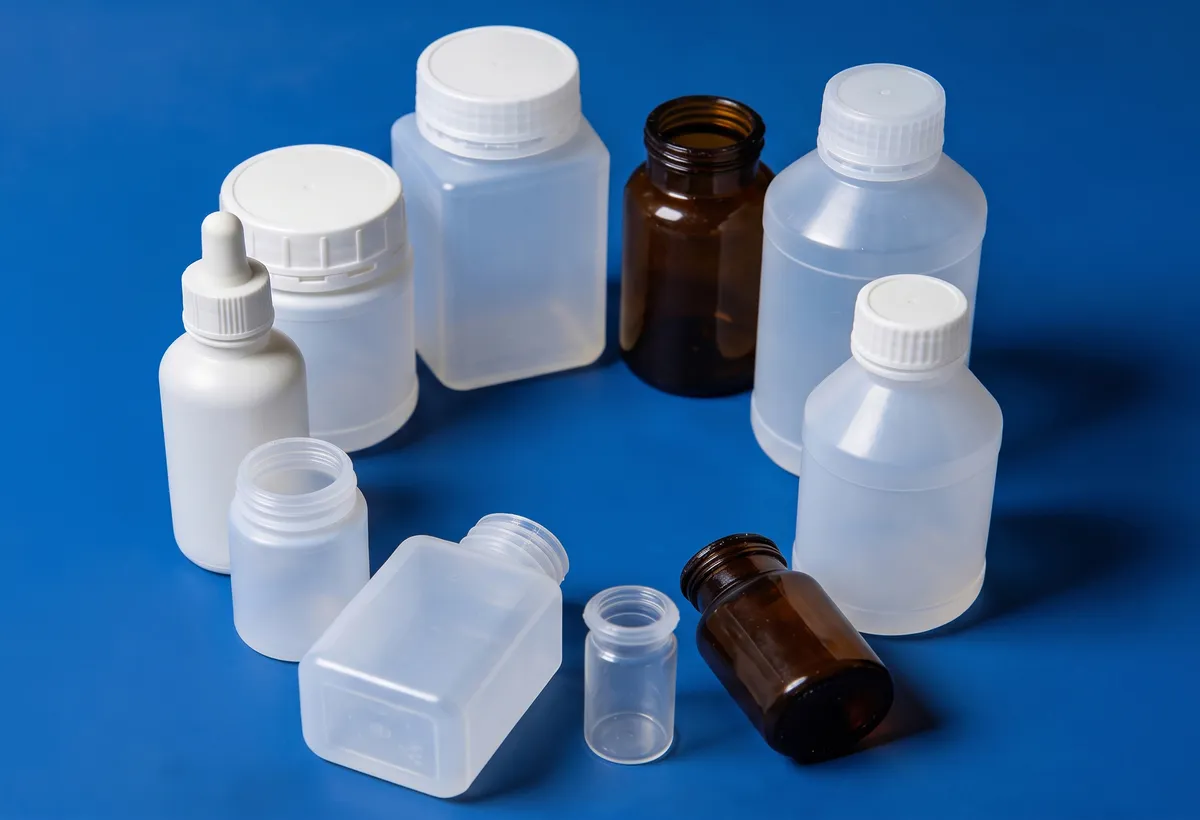 |
| Flacon pharmaceutique | Bouteille de produit chimique |
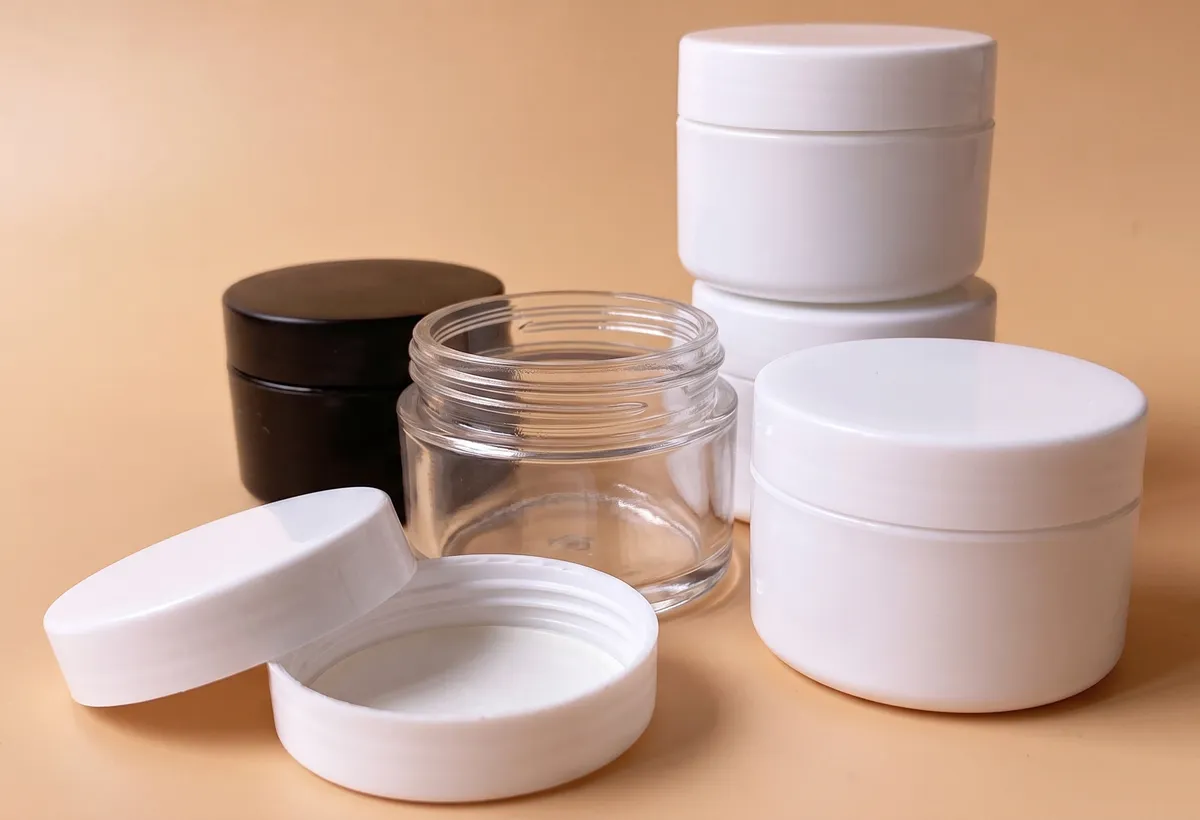 | 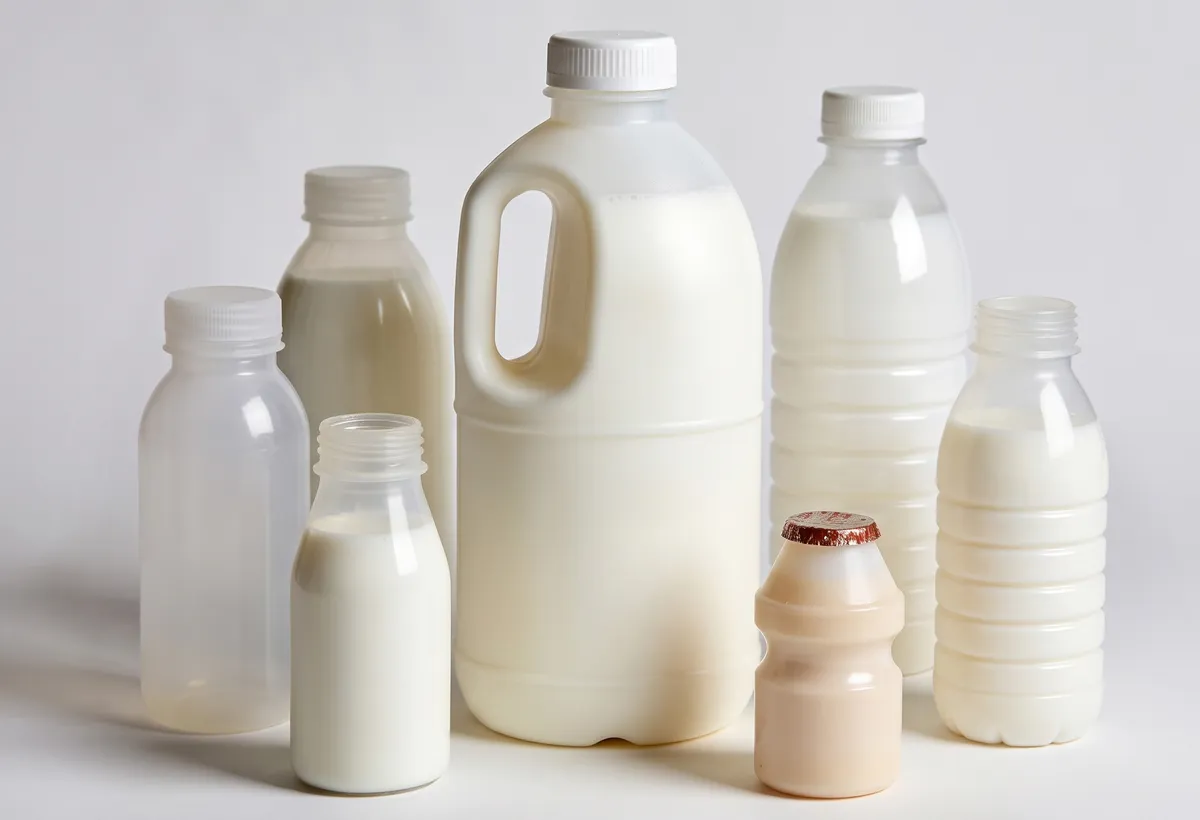 |
| Flacon cosmétique | Bouteille alimentaire |
Structure des pièces de la machine IBM ZQ110
1. Préparation de la solution mère et dispositif d'injection
L'unité de préparation de la résine comprend la trémie, la vis, le cylindre et le système d'entraînement. La vis de 65 mm de diamètre, avec un rapport L/D de 22:1, plastifie uniformément les granulés de résine et délivre 540 g de résine par cycle. Les cinq zones de chauffe du cylindre, plus N, assurent des profils de température précis pour chaque type de résine. L'unité d'injection à vérin électrique offre une stabilité d'injection supérieure et réduit considérablement la maintenance par rapport aux actionneurs hydrauliques.
2. Système à canaux chauds
Le système de canaux chauds optimisé répartit uniformément le plastique fondu dans toutes les cavités, minimisant ainsi les variations de température. Ceci réduit considérablement les écarts de poids et d'épaisseur de paroi entre les cavités, garantissant ainsi que chaque bouteille produite par un moule multicavités respecte les mêmes spécifications dimensionnelles. Un système de canaux chauds bien conçu est essentiel au bon fonctionnement des machines de moulage par injection-soufflage à grande capacité, où l'équilibre pondéral entre les cavités détermine la qualité globale de la production.
3. Tige centrale
La tige de noyau est l'élément de précision central de chaque machine IBM. Elle forme la géométrie interne de la préforme lors de l'injection, la transporte jusqu'à la station de soufflage pendant l'indexage et assure l'alimentation en air de soufflage via le canal du mandrin. La structure spéciale de la tige de noyau de la ZQ110 est conçue pour des cycles de moulage rapides et un refroidissement optimal du noyau, garantissant ainsi une température idéale de la préforme pour le soufflage avant son arrivée à la station de soufflage.
4. Préforme de bouteille
La préforme de bouteille est le produit intermédiaire formé à la station d'injection. Contrairement aux préformes de soufflage-étirage produites séparément, la préforme IBM est formée et soufflée dans une seule machine, sans jamais quitter le noyau. Ceci élimine l'énergie nécessaire au réchauffage de la préforme, simplifie la manutention et prévient toute contamination. La géométrie de la préforme détermine l'épaisseur finale de la paroi de la bouteille et doit être conçue conjointement avec le moule de soufflage pour atteindre les spécifications de poids et d'aspect souhaitées.
5. Moule d'injection
Le moule d'injection de la ZQ110 est fabriqué en acier allié S136 importé ou en acier inoxydable 4Cr13, deux matériaux choisis pour leur dureté élevée, leur résistance à la corrosion et leur longue durée de vie. La cavité et le col, conçus pour une utilisation optimale et dotés de canaux d'huile spécifiques, sont facilement interchangeables, garantissant ainsi des dimensions stables des billettes tubulaires et une répartition homogène de la température. Le moule d'injection détermine la géométrie du filetage du col, réalisé avec une précision de 100% à ce poste, sans aucun ébarbage.
6. Station d'injection
La station d'injection est l'endroit où la résine fondue plastifiée est injectée dans le moule d'injection fermé autour des noyaux. La force de fermeture de l'injecteur ZQ110, de 1 100 kN, garantit le formage de préformes en résine à parois épaisses et à haute viscosité, avec un remplissage complet de la cavité et sans bavure au niveau de la ligne de joint. La course d'injection de 200 mm permet d'utiliser une large gamme de longueurs de préformes, offrant ainsi à la machine une grande flexibilité pour la conception de bouteilles hautes jusqu'à 220 mm.
7. Station de soufflage
À la station de soufflage, le moule se referme sur la préforme avec une force de serrage de 150 kN. L'air comprimé, acheminé par la tige d'injection à la pression et au moment prédéfinis, gonfle la préforme chaude contre la paroi du moule. La course d'ouverture de 140 mm de la station de soufflage permet au moule de dégager proprement le diamètre de la bouteille, jusqu'à 120 mm, lors de son ouverture. La durée de soufflage, la pression d'air et le temps de refroidissement sont des paramètres programmables indépendamment pour chaque configuration de moule et enregistrés dans le contrôleur.
8. Moulage par soufflage
Le moule de soufflage définit la forme extérieure finale, la géométrie de l'épaule, celle de l'étiquette et le design du fond de la bouteille finie. La taille maximale du plateau (1 100 mm x 460 mm) permet d'accueillir des moules de soufflage multicavités de grande taille pour une production à haute cylindrée. Les moules de soufflage pour la ZQ110 peuvent être conçus pour des bouteilles d'un volume de 1 ml à 2 000 ml, offrant ainsi aux concepteurs d'emballages une grande liberté quant aux formats de contenants, sans nécessiter une machine différente pour chaque gamme de produits.
9. Station de décapage
La station d'égrenage constitue l'étape finale de chaque cycle. Grâce à une course d'égrenage de 260 mm, les bouteilles finies et entièrement refroidies sont détachées mécaniquement des mandrins et transférées vers le convoyeur de sortie sans aucun contact avec le corps de la bouteille, évitant ainsi tout marquage. L'absence de bavures au niveau du goulot et du fond élimine le besoin d'une opération de coupe secondaire. La station d'égrenage intègre également les équipements d'inspection visuelle et de contrôle d'étanchéité proposés en option standard sur la ZQ110.
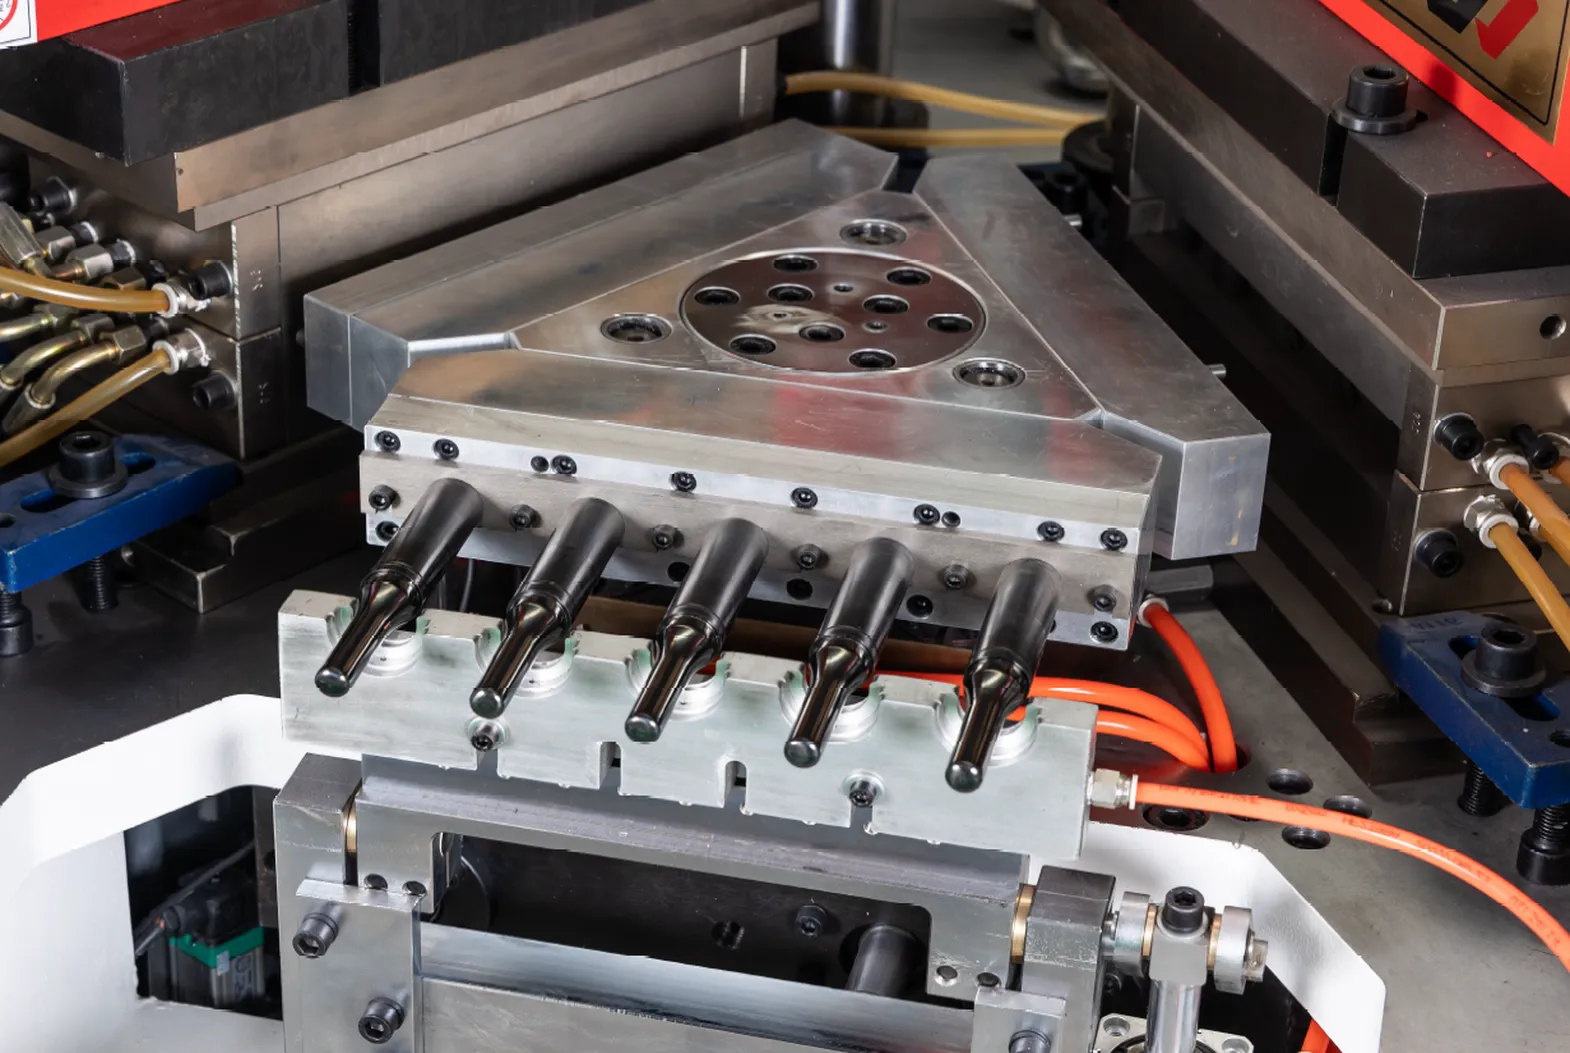
Moulage par injection-soufflage vs moulage par extrusion-soufflage
Le moulage par injection-soufflage est généralement privilégié pour les petites bouteilles de précision, tandis que le moulage par extrusion-soufflage est généralement préféré pour les contenants creux de plus grande taille. Ces deux procédés permettent de créer des contenants en plastique creux, mais la mise en forme initiale diffère considérablement. Le moulage par injection-soufflage utilise une préforme moulée par injection, tandis que le moulage par extrusion-soufflage utilise une paraison extrudée. En anglais britannique, la comparaison entre acheteurs se fait souvent sous la forme « moulage par injection-soufflage vs moulage par extrusion-soufflage ». Cette différence influe sur la précision du col, le contrôle de l'épaisseur des parois, les déchets d'ébarbage, la structure du moule, le comportement du matériau, la stabilité du cycle et le type de bouteille que chaque procédé peut produire efficacement.
Moulage par injection-soufflage (IBM)
- Injection: Du plastique fondu est injecté autour d'une tige centrale pour former une préforme précise et une finition de col.
- Souffler : La préforme est acheminée vers le poste de soufflage et est gonflée à l'intérieur du moule à bouteille.
- Décapage : La bouteille finie est retirée sans ébavurage.
Moulage par extrusion-soufflage (EBM)
- Extrusion: Le plastique fondu est extrudé vers le bas sous forme de tube creux appelé paraison.
- Serrage : Le moule se referme autour de la paraison et enlève l'excédent de matière.
- Soufflage et coupe : L'air se forme dans la bouteille, puis le bouchon doit être ébarbé après refroidissement.
IBM contrôle le goulot par moulage par injection. EBM forme la bouteille à partir d'une paraison et génère généralement des chutes de découpe.
| Choisissez le moulage par injection-soufflage lorsque vous en avez besoin | Choisissez le moulage par extrusion-soufflage lorsque vous en avez besoin |
|
|
Différences de processus entre IBM et EBM
| Caractéristique / Facteur | Moulage par injection-soufflage (IBM) | Moulage par extrusion-soufflage (EBM) |
|---|---|---|
| Formulaire de départ | préforme moulée par injection | Paraison extrudée |
| précision du cou | Extrêmement haut ; le col est pré-moulé par injection | Standard ; dépend de la fermeture du moule, de l'ébarbage et de l'étalonnage du col |
| Déchets / rebuts | Zéro flash et très peu de déchets de procédé | Génère un flash qui nécessite d'être découpé et recyclé |
| Taille optimale du conteneur | Bouteilles de précision de petite à moyenne taille | conteneurs creux de taille moyenne à grande |
| coût initial du moule | Investissement initial plus élevé pour l'outillage de précision et les barres de noyau | Réduction des coûts initiaux de moulage pour de nombreux grands conteneurs creux |
| Meilleures applications | Flacons de pilules pharmaceutiques, compte-gouttes, cosmétiques, récipients de laboratoire | Gros bidons de lait, fûts de détergent, jerricans, poignées complexes |
| Priorité à la qualité | Cohérence dimensionnelle, production propre et fiabilité d'étanchéité | Flexibilité des dimensions, rentabilité du rendement et du volume des conteneurs |
Applications courantes de bouteilles pour IBM et EBM
| Application | Meilleure adaptation | Pourquoi c'est important |
|---|---|---|
| flacons de pilules pharmaceutiques | moulage par injection-soufflage | La précision de la finition du col, la propreté de la production et la fiabilité de l'étanchéité sont généralement plus importantes qu'un faible coût d'outillage. Consultez le guide de fabrication des flacons de pilules. Pour les emballages médicaux et pharmaceutiques en particulier, consultez le comparatif des procédés d'emballage médical. |
| Flacons compte-gouttes et vaporisateurs nasaux | moulage par injection-soufflage | Le conditionnement en petites doses exige une géométrie de col précise et des dimensions constantes. Consultez notre revue des solutions pour flacons compte-gouttes pharmaceutiques. |
| pots cosmétiques et petits flacons de produits chimiques d'usage courant | moulage par injection-soufflage | La finition de surface, le contrôle dimensionnel et la réduction des déchets de découpe améliorent la qualité du produit. Découvrez les applications des machines pour flacons cosmétiques. |
| bidons, fûts et grands conteneurs | moulage par extrusion-soufflage | Les pièces de grand volume et de formes creuses flexibles sont généralement mieux adaptées aux équipements EBM. |
| grandes pièces creuses industrielles | moulage par extrusion-soufflage | L'EBM peut traiter des paraisons plus grandes et des formes de produits plus larges, même si un ébarbage est nécessaire. |
Matières premières utilisées dans IBM vs EBM
Les deux procédés peuvent être utilisés avec les plastiques d'emballage courants, mais le choix du matériau doit toujours être validé en fonction de la géométrie de la bouteille, des exigences d'étanchéité, des exigences réglementaires et de la stabilité de la production.
Les matériaux utilisés en moulage par injection-soufflage et en extrusion-soufflage comprennent le PEHD, le PP, le PEBD, le PET et le PVC. Le PEHD et le PP sont couramment utilisés dans les emballages de précision IBM. L'extrusion-soufflage est largement employée pour le PEHD, le PEBD et les grands conteneurs industriels.
Matières premières compatibles
La machine de moulage par injection-soufflage ZQ110 transforme une large gamme de résines thermoplastiques. Les matériaux les plus couramment utilisés chez IBM sont le PEHD, le PEBD, le PP et le PS, chacun étant choisi pour ses propriétés spécifiques adaptées à différents types de produits.
PEHD (polyéthylène haute densité)
Le PEHD est la résine la plus utilisée dans la production de moules à injection-soufflage et constitue le choix standard pour les flacons de détergent, les bouteilles d'eau, les conteneurs de produits chimiques et les emballages pharmaceutiques. Son excellente résistance chimique, sa stabilité dimensionnelle et sa résistance aux chocs en font le matériau de prédilection des fabricants et des acheteurs de machines à injection-soufflage dans tous les secteurs industriels réglementés. La ZQ110 transforme le PEHD avec un contrôle précis de la fluidité à chaud grâce à son système de température à cinq zones.
PEBD (polyéthylène basse densité)
Le PEBD est plus flexible que le PEHD et offre une bonne transparence, ce qui en fait la résine de choix pour les flacons souples, les contenants distributeurs souples et les emballages à compte-gouttes. L'unité d'injection à cylindre électrique de la ZQ110 assure une pression d'injection stable, même avec la viscosité relativement faible du PEBD à l'état fondu, garantissant ainsi un poids de préforme constant et une épaisseur de paroi uniforme dans toutes les cavités, notamment dans les configurations d'outillage à haute cadence.
LLDPE (polyéthylène linéaire basse densité)
Le LLDPE offre un mélange de flexibilité et de robustesse qui le rend idéal pour les applications d'emballage exigeant à la fois une intégrité structurelle et une résistance à la perforation et aux chocs. Utilisé dans les conteneurs industriels, les films d'emballage et les bouteilles spéciales, le LLDPE est transformé sur la ZQ110 avec la même stabilité d'injection servo-contrôlée que le HDPE et le LDPE, la température du cylindre et la contre-pression étant réglées selon les spécifications de la nuance.
PP (Polypropylène)
Le polypropylène (PP) est le matériau de prédilection pour les contenants alimentaires, les emballages pharmaceutiques et les biberons grâce à son excellente résistance à la chaleur, son inertie chimique et sa conformité aux normes de contact alimentaire FDA/UE. Sur la ZQ110, le PP est transformé avec un contrôle précis de la température de fusion afin de prévenir toute dégradation et de préserver la transparence des grades de PP transparents. La température de transformation élevée du PP nécessite un système de cylindres à cinq zones pour maintenir le profil de température stable indispensable à une qualité constante des préformes.
HIPS (Polystyrène choc)
Le HIPS est un matériau robuste et résistant aux chocs, idéal pour les produits nécessitant une grande durabilité lors de la manutention, du transport ou de l'utilisation. Utilisé dans les emballages de jouets, les contenants d'appareils électroménagers et certains emballages cosmétiques, le HIPS est transformé sur la ZQ110 avec une vitesse d'injection contrôlée afin d'éviter les bavures et les défauts de surface. La capacité d'injection maximale de 540 g de la machine permet de compenser la densité à l'état fondu légèrement inférieure du HIPS par rapport aux résines polyoléfines.
PS (Polystyrène)
Le PS et le PS haute transparence (grades HIPS cristallins) sont largement utilisés pour la fabrication de bouteilles de boissons contenant des bactéries lactiques, d'emballages laitiers et de flacons cosmétiques, où une transparence optique élevée est primordiale. La ZQ110 est une plateforme éprouvée pour la production de bouteilles en PS sur les marchés asiatiques et est validée pour les lignes de production de bouteilles contenant des bactéries lactiques, avec des cadences allant jusqu'à 20 alvéoles de 10 ml. Le PS exige un contrôle précis de la température du cylindre afin d'éviter sa dégradation et son jaunissement ; ce contrôle est assuré efficacement par le système multizone.
Dépannage courant des machines de moulage par injection-soufflage
1. Épaisseur de paroi irrégulière
L'épaisseur irrégulière des parois des bouteilles finies est généralement due à un déséquilibre de température dans le système de canaux chauds, à des réglages de contre-pression incorrects ou à l'usure de la surface de la tige de noyau. Commencez par vérifier que toutes les températures des zones de canaux chauds sont conformes aux spécifications et stables. Contrôlez la concentricité de la tige de noyau en mesurant l'épaisseur de paroi de la préforme selon plusieurs orientations. Ajustez la contre-pression par paliers pour optimiser l'homogénéité de la matière fondue. Si le problème persiste sur plusieurs cavités, inspectez le collecteur des canaux chauds afin de détecter toute restriction d'écoulement ou fuite thermique.
2. Bouteilles non conformes au test d'étanchéité
Les fuites de bouteilles indiquent généralement soit un filetage incomplet au niveau du col lors de l'injection, soit un défaut d'étanchéité. Inspectez l'outillage du col pour détecter toute usure, accumulation de résine ou détérioration du profil du filetage. Vérifiez que la pression d'injection et le temps de maintien sont suffisants pour un remplissage complet de la cavité au niveau du col. Assurez-vous que le bouchon utilisé correspond au filetage spécifié pour le moule. Nettoyez la ligne de joint du moule d'injection et les surfaces d'appui de l'insert du col afin d'éliminer les bavures susceptibles de déformer le filetage.
3. Variation de poids entre les cavités
Un écart de poids en grammes entre les cavités indique un problème d'équilibrage du flux dans le canal chaud. Pesez séparément les pièces produites dans chaque cavité pour identifier celles qui présentent un débit trop élevé ou trop faible. Ajustez par petits incréments les zones de chauffage du canal chaud concernées afin de diriger le flux vers ou loin des cavités affectées. Si le réglage de la température ne suffit pas, consultez le schéma d'équilibrage du flux du canal chaud fourni par le fabricant du moule pour déterminer si un réglage du limiteur de débit est nécessaire dans le collecteur.
4. Défauts de surface de la bouteille
Les marques, stries, opacités ou l'aspect peau d'orange en surface des bouteilles finies peuvent être causés par l'humidité de la résine, une température de fusion trop basse ou trop élevée, un refroidissement insuffisant du moule ou un délai d'arrivée d'air de soufflage trop court. Il est impératif de toujours sécher les résines hygroscopiques telles que le PS et l'ABS jusqu'au taux d'humidité recommandé par le fabricant avant transformation. Vérifiez les profils de température du cylindre par rapport à la fiche technique de la résine. Augmentez le débit d'eau de refroidissement du moule si la température de surface à l'éjection est trop élevée. Ajustez le délai d'arrivée d'air de soufflage par petits incréments afin de trouver la température optimale de la préforme au niveau du poste de soufflage.
5. Alarme servo ou erreur de positionnement
Les alarmes de positionnement du servomoteur sur la ZQ110 surviennent généralement suite à un blocage mécanique, une coupure de courant ou un défaut de câble d'encodeur. Grâce à l'utilisation d'encodeurs absolus, les données de position sont conservées après une coupure de courant, ce qui élimine les erreurs de retour à l'origine. Vérifiez l'absence d'obstructions physiques sur la trajectoire de la table rotative, assurez-vous que les câbles d'encodeur sont correctement connectés et consultez l'affichage du servomoteur pour rechercher un code d'erreur spécifique. La plupart des alarmes de positionnement peuvent être résolues en effaçant le défaut via l'interface du contrôleur et en effectuant un cycle de test à basse vitesse pour vérifier le bon fonctionnement mécanique avant de reprendre la vitesse de production.
6. Formation incomplète de la bouteille à la station de soufflage
Un soufflage incomplet, où la bouteille n'entre pas complètement en contact avec la paroi du moule de soufflage, est généralement dû à une pression d'air de soufflage insuffisante, une durée de soufflage trop courte, une température de préforme trop basse à son arrivée au poste de soufflage ou un joint d'étanchéité usé sur la tige de soufflage. Vérifiez d'abord la pression d'air comprimé à l'entrée de la machine ; elle doit être comprise entre 0,7 et 1,2 MPa. Augmentez la durée de soufflage dans le contrôleur et réduisez légèrement la vitesse de rotation du plateau pour favoriser la rétention de chaleur dans la préforme entre l'injection et le soufflage. Inspectez et remplacez les joints d'étanchéité de la tige de soufflage si une fuite ou une perte de pression est constatée.
Comment choisir la machine IBM adaptée ?
Évaluez la plage de volume de vos bouteilles
La ZQ110 est optimisée pour les flacons de 1 ml à 2 000 ml, avec une cavitation maximale de 20 cavités à 10 ml et de 3 à 4 cavités à 1 000 ml. Si votre production principale concerne les flacons de précision de petit volume (moins de 250 ml), la ZQ110 offre un équilibre idéal entre cavitation, force de fermeture et cadence de production. Pour les flacons de plus de 500 ml ou pour les volumes nécessitant une cavitation très élevée (supérieure à 20 cavités) pour les petits formats, nous vous invitons à consulter l'équipe technique de CMN afin d'étudier les options d'outillage sur mesure.
Adaptez la machine à votre production quotidienne cible
La ZQ110 produit entre 105 000 et 115 000 bouteilles par jour pour des formats de 30 ml avec 18 cavités. Pour des besoins de production journalière plus importants, la machine peut être mise à niveau avec 20 cavités pour des formats de 10 ml, permettant ainsi la production de bouteilles de plus petit format. Calculez votre production journalière requise en fonction de la vitesse de la ligne de remplissage et du planning des équipes, puis utilisez le tableau de référence des cavités de moule pour déterminer le nombre de cavités adapté à votre objectif de production pour le format de bouteille souhaité. Cette méthode permet d'éviter un investissement excessif en outillage tout en garantissant la capacité de production requise.
Vérifier la compatibilité de la résine
La ZQ110 transforme le PEHD, le PEBD, le PEBDL, le PP, le PS, le HIPS, le PS transparent, le PCTG, l'ABS, l'EVA et les résines écologiques à base de maïs. Avant tout achat, veuillez vérifier que la qualité de résine souhaitée est prise en charge et transmettre sa fiche technique à l'équipe technique de CMN pour la validation des paramètres de transformation. Certaines résines spéciales, comme le PCTG et certaines qualités de PS, présentent des plages de transformation étroites ; il est donc conseillé d'effectuer des essais préalables à la production afin d'optimiser les profils de température du fourreau et les rampes de vitesse d'injection sur la configuration machine que vous envisagez d'acquérir.
Évaluer les exigences de conformité de l'industrie
Les lignes de conditionnement pharmaceutique et alimentaire fonctionnent selon des cadres réglementaires tels que les BPF, les normes FDA, le règlement européen relatif aux matériaux en contact avec les aliments et les normes d'emballage spécifiques à chaque pays. La zone de moulage sans huile et la conception de production propre de la ZQ110 sont parfaitement adaptées à ces environnements réglementés. Toutefois, il est recommandé de vérifier auprès de votre équipe de conformité les caractéristiques spécifiques de la machine qui doivent être documentées dans votre dossier de qualification des équipements (IQ/OQ/PQ) et de demander la documentation technique pertinente à CMN Transmission avant de passer commande.
Prendre en compte les besoins d'intégration de l'automatisation
Si votre ligne de production nécessite un fonctionnement sans surveillance avec inspection visuelle, contrôle d'étanchéité, étiquetage ou emballage automatique, la sortie convoyeur du ZQ110 est conçue pour une intégration directe avec ces systèmes en aval. Discutez de vos besoins d'automatisation avec CMN Transmission dès la phase de planification du projet afin que l'interface électrique de la machine, ainsi que la hauteur et la vitesse de sortie du convoyeur, soient adaptées aux marques et modèles de vos équipements d'inspection et d'emballage. Vous éviterez ainsi des modifications coûteuses sur site après la livraison.
Pourquoi choisir les machines de moulage par injection-soufflage de CMN ?
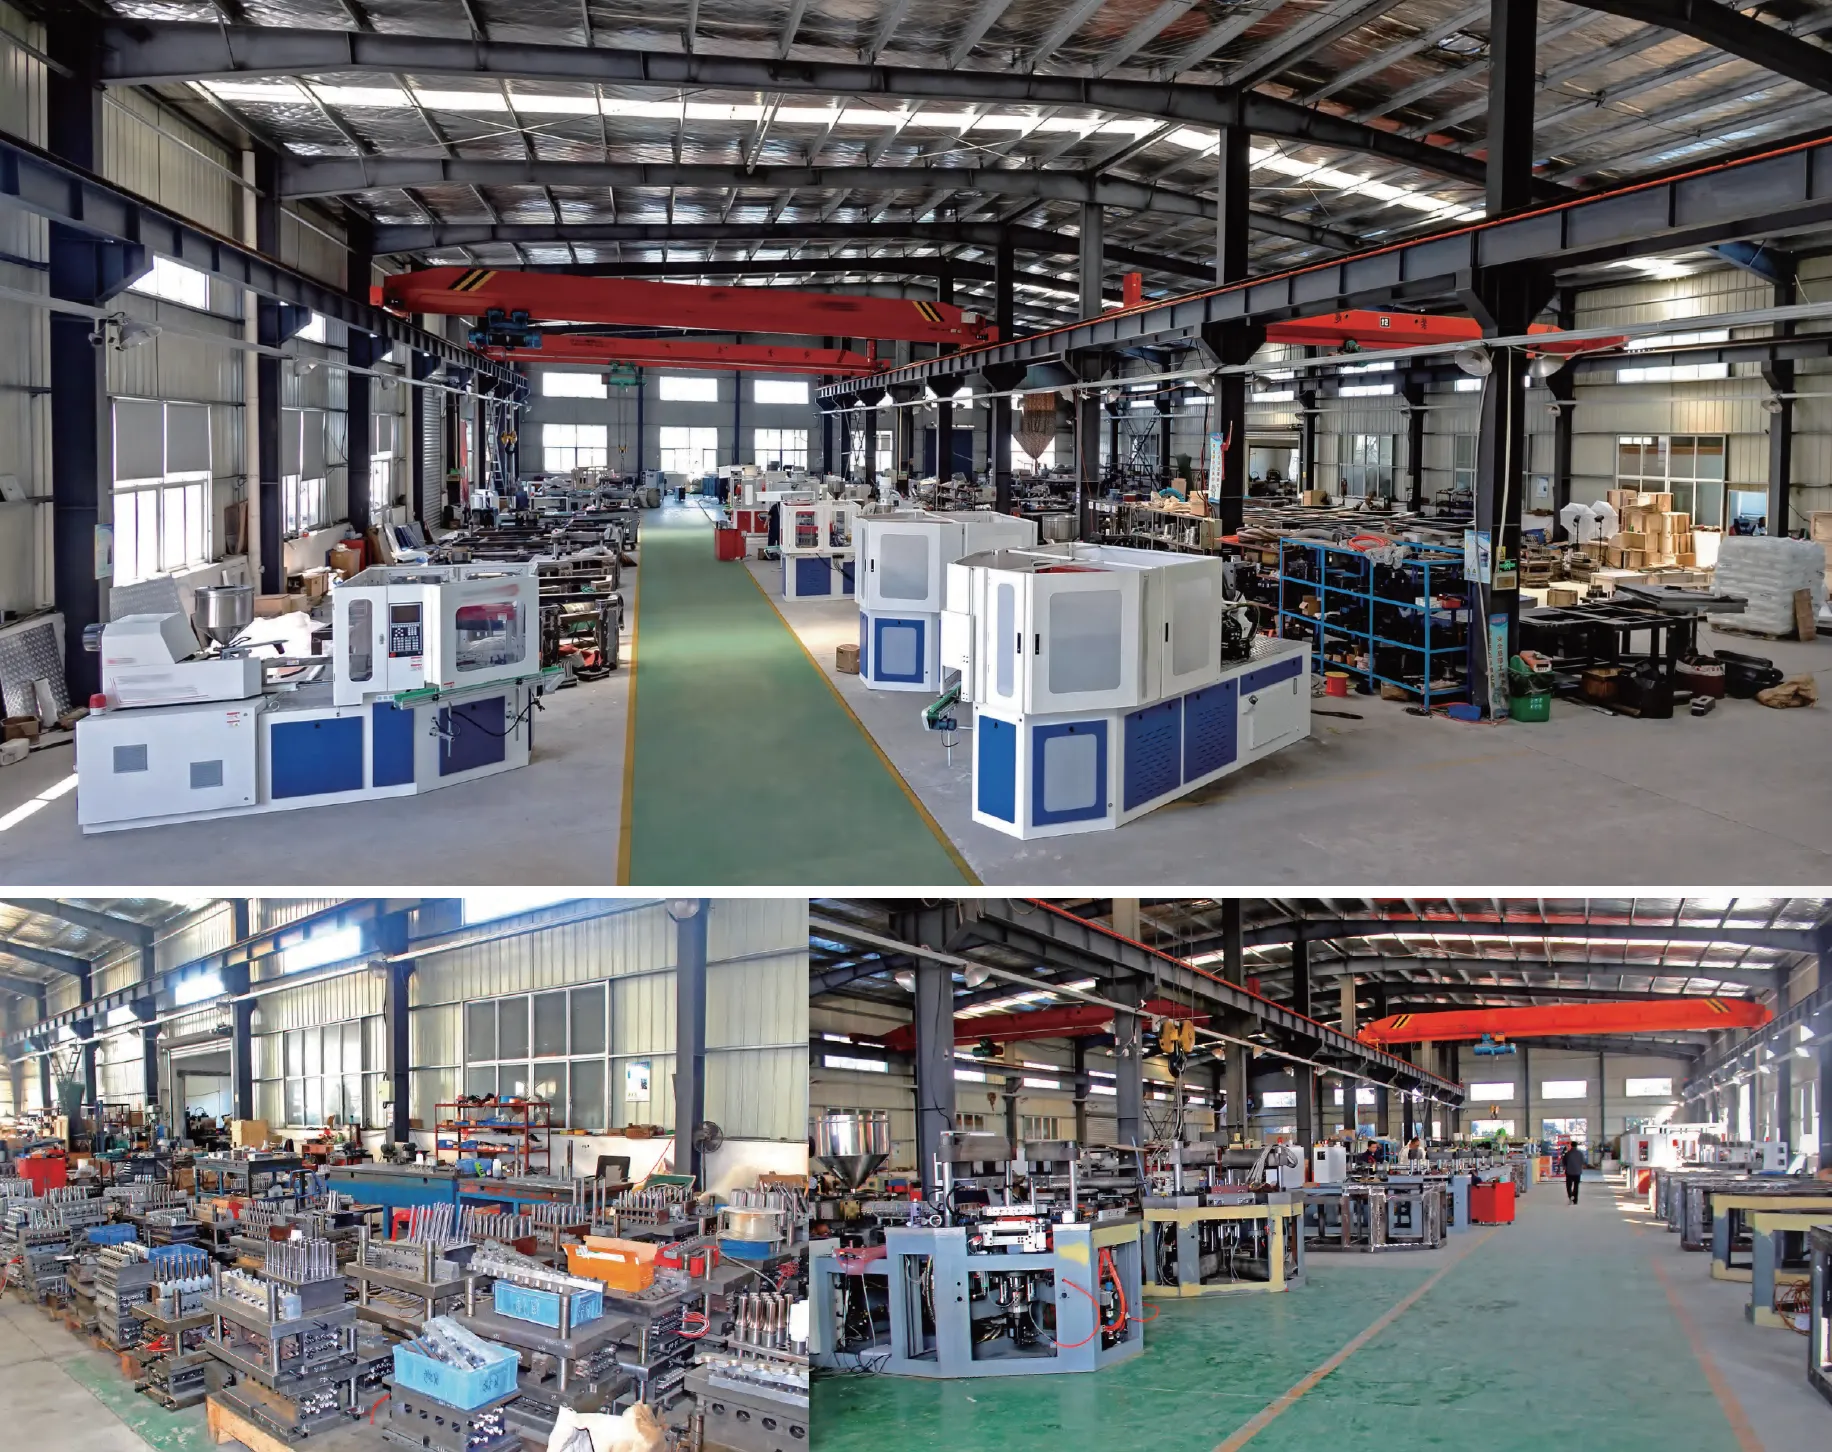
CMN Transmission est un fabricant spécialisé et un fournisseur mondial qui se consacre exclusivement à la recherche, au développement, à la production et à la commercialisation de machines de moulage par injection-soufflage automatiques en une seule étape, ainsi que des moules associés. Notre gamme de produits comprend des machines de moulage par injection-soufflage, des machines de moulage par extrusion-soufflage, des machines de moulage par injection-étirage-soufflage et les équipements auxiliaires nécessaires à la production, du laboratoire aux lignes industrielles de grande envergure.
- Expertise IBM dédiée : Contrairement aux fabricants de machines à usage général, CMN Transmission se consacre exclusivement à la technologie de moulage par injection-soufflage. Notre équipe d'ingénierie réunit des spécialistes de la conception de machines IBM, des systèmes à canaux chauds, de l'ingénierie des moules et de l'optimisation des procédés. Grâce à cette expertise pointue, nos machines et nos moules sont conçus spécifiquement pour les performances IBM, et non adaptés d'autres types de machines.
- Expérience mondiale éprouvée : Les machines de transmission CMN sont utilisées dans des sites de production en Corée, en Inde, en Turquie, en Russie, en Afrique du Sud, au Brésil, aux États-Unis, au Mexique et sur de nombreux autres marchés. Elles sont employées dans les secteurs de l'emballage pharmaceutique, de l'agroalimentaire, des cosmétiques, des soins personnels, de la chimie et de l'agriculture. Cette clientèle internationale témoigne de l'adaptabilité de la machine aux différents environnements réglementaires et conditions de production à travers le monde.
- Capacité complète de gestion de projets clés en main : CMN Transmission propose des solutions clés en main complètes, incluant la fourniture de machines, la conception et la fabrication de moules, les équipements auxiliaires, les essais de réception en usine, la logistique d'expédition, l'installation sur site, la formation des opérateurs et la mise en service. Cette approche intégrée simplifie la gestion de projet pour les acheteurs et élimine la complexité liée à l'approvisionnement en machines et moules auprès de fournisseurs distincts.
- Couverture complète de la gamme de matériaux : Les machines CMN transforment le PEHD, le PEBD, le PEBDL, le PP, le PS (y compris les qualités résistantes aux bactéries lactiques), le PS haute transparence, le HIPS, l'ABS, l'EVA, le PCTG et les matériaux biodégradables écologiques à base de maïs pour des bouteilles de 1 ml à 1 000 ml. Cette large gamme de résines et de formats permet aux acheteurs des secteurs pharmaceutique, alimentaire, cosmétique et des emballages spécialisés de répondre aux besoins d'une seule et même plateforme machine.
- Assistance avant-vente, pendant la vente et après-vente : CMN Transmission assure un accompagnement complet et réactif à chaque étape de la relation client. L'assistance avant-vente comprend l'analyse de l'application, le calcul du rendement, l'étude de compatibilité des résines et le conseil en conception de moules. Lors de l'installation, nos ingénieurs assurent la mise en service et la formation sur site. L'assistance après-vente couvre le diagnostic à distance, la fourniture de pièces détachées, le dépannage des processus et les conseils de maintenance périodique pendant toute la durée de vie de la machine.
- Leadership en matière d'efficacité énergétique et de développement durable : L'engagement de CMN envers une architecture d'entraînement servo intégrale pour la gamme de machines ZQ permet de réaliser des économies d'énergie de 20% à 30% par rapport aux machines hydrauliques IBM conventionnelles. Grâce à l'absence de consommation d'huile hydraulique, au faible niveau sonore et à la compatibilité avec les résines biodégradables, les machines CMN aident les fabricants d'emballages à atteindre leurs objectifs de développement durable tout en réduisant leurs coûts d'exploitation. Pour les acheteurs qui comparent le prix d'une machine de moulage par injection-soufflage au coût total de possession, les économies d'énergie réalisées représentent un avantage considérable sur une durée de vie standard de 10 ans.
FAQ
Q : Quelle est la différence entre une machine de moulage par injection-soufflage et une machine de moulage par injection-étirage-soufflage ?
A : Une machine de moulage par injection-soufflage (IBM) forme la préforme de la bouteille par moulage par injection, puis la souffle directement sur le même noyau sans étirage. Une machine de moulage par injection-soufflage-étirage (ISBM) ajoute une étape d'étirage mécanique : une tige d'étirage allonge la préforme axialement avant et pendant le soufflage, ce qui oriente biaxialement les chaînes polymères. L'ISBM est principalement utilisée pour les bouteilles en PET, comme les bouteilles de boissons gazeuses et d'eau, où l'orientation biaxiale offre une résistance et une étanchéité aux gaz supérieures. L'IBM est privilégiée pour les bouteilles de précision en PEHD, PP, PEBD et PS de petit volume, où l'orientation par étirage n'est ni nécessaire ni avantageuse pour la résine et la géométrie de la bouteille.
Q : La machine ZQ110 peut-elle traiter le PET pour les bouteilles de boissons standard ?
R : La ZQ110 n'est pas conçue pour la production de bouteilles PET biorientées, telles que les bouteilles de boissons gazeuses ou d'eau. Ces applications nécessitent une machine de moulage par injection-soufflage monobloc avec un système de tiges d'étirage mécaniques. La ZQ110 est optimisée pour les résines HDPE, LDPE, LLDPE, PP, PS, HIPS, PS transparent, PCTG, ABS, EVA et les résines biodégradables à base de maïs. Si votre besoin principal concerne la production de bouteilles PET pour boissons gazeuses ou d'eau, veuillez contacter CMN Transmission afin de déterminer le modèle de machine ISBM le plus adapté à votre application.
Q : La ZQ110 peut-elle remplacer une machine de moulage par injection-soufflage AOKI ?
R : Oui. La ZQ110 est fréquemment choisie pour remplacer les presses à injecter-souffler AOKI par les acheteurs recherchant des performances équivalentes, voire supérieures, à un coût total plus compétitif. La ZQ110 égale et surpasse, sur plusieurs points, les modèles AOKI comparables en termes de force de fermeture, de vitesse de cycle et de compatibilité des matériaux. Son système d'entraînement servo complet et ses économies d'énergie d'environ 30% contribuent également à réduire les coûts d'exploitation par rapport aux anciennes plateformes hydrauliques IBM. L'équipe technique de CMN peut analyser les spécifications de votre machine AOKI actuelle et confirmer sa compatibilité avec votre gamme de bouteilles et vos moules.
Q : Combien de cavités la ZQ110 peut-elle traiter pour des flacons cosmétiques de 60 ml ?
R : D'après le tableau de référence de cavitation du moule ZQ110, la cavitation maximale pour les flacons de 60 ml est de 14 cavités. Cela signifie que vous pouvez produire 14 flacons par cycle. Avec un temps de cycle d'environ 8,2 secondes pour cette taille, votre production journalière serait d'environ 147 000 flacons sur un cycle de production de 24 heures, ou d'environ 73 000 flacons sur un poste de 12 heures. La production réelle peut varier légèrement en fonction du type de résine, de l'épaisseur de la paroi du flacon et des paramètres de processus. Contactez l'équipe technique de CMN pour effectuer un calcul de production adapté à la conception spécifique de vos flacons et à votre cycle de production.
Q : Le ZQ110 nécessite-t-il de l'huile hydraulique pour fonctionner ?
R : Non. La ZQ110 est une machine de moulage par injection-soufflage entièrement électrique, utilisant des servomoteurs pour tous les axes de mouvement et un groupe d'injection à vérin électrique. Son système d'entraînement ne nécessite ni n'utilise d'huile hydraulique. Ainsi, la zone du moule et l'ensemble de la chaîne cinématique sont totalement exempts d'huile, une caractéristique essentielle pour les lignes de production de flacons pharmaceutiques, alimentaires et cosmétiques où toute contamination du produit ou de l'emballage par l'huile est inacceptable. Cette conception sans huile élimine également les opérations de maintenance liées à la vidange d'huile hydraulique, au remplacement des filtres et à la prévention des fuites.
Q : Quelles sont les tailles minimales et maximales de bouteilles que la ZQ110 peut produire ?
A : La ZQ110 peut produire des flacons d'une capacité minimale de 1 ml et maximale de 2 000 ml. Ses dimensions maximales sont de 120 mm de diamètre et 220 mm de hauteur. La machine accepte des plateaux de dimensions maximales de 1 100 mm x 460 mm et des moules d'une épaisseur maximale de 280 mm. Si votre application ne correspond pas à ces dimensions, veuillez contacter CMN Transmission afin d'étudier la possibilité d'une configuration modifiée ou d'un autre modèle de la série ZQ, mieux adapté à la géométrie de vos flacons.
Q : Le ZQ110 peut-il être connecté à un système d'inspection visuelle pour la production pharmaceutique ?
R : Oui. La sortie de convoyeur ZQ110 est conçue pour une intégration directe avec les systèmes d'inspection visuelle, les détecteurs de fuites latérales, les étiqueteuses et les équipements d'emballage automatiques, ce qui la rend idéale pour les lignes de production de flacons pharmaceutiques entièrement automatisées et sans surveillance. Le système détecte les particules étrangères à l'intérieur des flacons, les goulots insuffisants et les fonds irréguliers, et rejette automatiquement les unités défectueuses du flux de production. Si vous intégrez la ZQ110 à des équipements d'inspection ou d'emballage de marques spécifiques, veuillez communiquer les spécifications d'interface à CMN lors de votre commande afin que la hauteur de sortie, la vitesse et l'interface électrique puissent être configurées en conséquence.
Q : À quoi ressemble concrètement la consommation énergétique du ZQ110 ?
A : Pour la production de flacons de 30 ml, la ZQ110 consomme environ 12 kWh par heure en fonctionnement normal. Sa puissance installée totale est de 80 kW, mais sa consommation réelle se situe entre 521 et 701 TPL (puissance installée) en raison de la récupération d'énergie du système d'asservissement lors des phases de décélération. Cela représente une économie d'énergie d'environ 301 TPL par rapport aux machines hydrauliques IBM équivalentes de même catégorie. Sur une journée de production de 24 heures à raison de 12 kWh par heure, la consommation énergétique journalière est d'environ 288 kWh. Votre coût réel pour 1 000 flacons dépend du tarif de l'électricité en vigueur dans votre région, mais aux prix industriels habituels, les économies d'énergie permettent de réduire significativement les coûts d'exploitation sur toute la durée de vie de la machine.
Q : Comment le ZQ110 gère-t-il les changements de moules entre différents modèles de bouteilles ?
A: La ZQ110 est une machine de moulage par injection-soufflage entièrement personnalisable, disponible à la vente, qui prend en charge plusieurs configurations de moule enregistrées dans la mémoire du contrôleur. Chaque configuration de moule stocke indépendamment tous les paramètres d'injection, de soufflage et de refroidissement, ce qui permet de passer d'une recette de bouteille enregistrée à une autre en quelques minutes seulement. Le changement physique du moule sur la ZQ110 prend généralement de deux à quatre heures pour une équipe d'outillage expérimentée, incluant le démontage, l'installation, l'alignement, la purge et le chargement des paramètres. La conception optimisée de la cavité et du col du moule de la série ZQ permet de changer les composants côté cavité sans démonter l'ensemble du moule, pour les applications utilisant le même corps de bouteille avec différentes finitions de col ou types de bouchon.
Q : Quel service après-vente CMN Transmission propose-t-il pour le ZQ110 ?
A: CMN Transmission propose une assistance complète avant-vente, une mise en service sur site et un service après-vente pour toutes les machines ZQ110. Cette assistance comprend les tests de réception en usine avant expédition, l'assistance à l'installation et à la mise en service sur site, la formation des opérateurs, la configuration des paramètres de process en fonction de votre résine et de la conception de votre bouteille, ainsi qu'une assistance technique à distance continue par visioconférence, e-mail et téléphone. Un kit de pièces détachées recommandé, comprenant les consommables standard, est fourni avec chaque machine. Pour les acheteurs situés dans les régions couvertes par le réseau d'agents CMN (Corée du Sud, Inde, Turquie, Russie, Afrique du Sud, Brésil, États-Unis et Mexique), une assistance locale est également disponible pour une intervention sur site plus rapide en cas de besoin.
Avis clients
Park Ji-hoon, Industrie cosmétique, Corée
« Nous utilisons la ZQ110 sur notre ligne de production de flacons de sérum cosmétique de 30 ml depuis environ huit mois et, honnêtement, le rendement nous a impressionnés. Nous produisons environ 108 000 flacons par jour, et parfois près de 113 000 lorsque tous les réglages sont optimaux. Les économies d'énergie sont bien réelles : notre facture d'électricité a considérablement baissé par rapport à notre ancienne machine hydraulique. Le servomoteur est fluide et silencieux, et grâce aux codeurs absolus, nous n'avons jamais besoin de procéder à un retour à l'origine après une coupure de courant. La configuration sur un nouveau moule prend environ une demi-journée une fois le processus maîtrisé. Globalement, nous sommes très satisfaits. »
Rajesh Mehta, industrie pharmaceutique, Inde
« Nous avons acheté la ZQ110 pour produire des flacons pharmaceutiques de 100 ml en PEHD destinés au marché national et je peux affirmer qu'elle a pleinement répondu à nos attentes. La précision du filetage du col est exactement celle requise pour nos bouchons de sécurité enfant 100% : aucun rejet lors du test d'étanchéité. L'équipe technique de CMN nous a accompagnés lors de la configuration initiale par visioconférence et nous a permis d'atteindre une production stable trois jours seulement après la réception de la machine. Le service après-vente a toujours été réactif et efficace. Pour le prix de cette machine de moulage par injection-soufflage, la qualité est indéniable. »
Mehmet Yilmaz, Industrie chimique, Turquie
Nous sommes vraiment très satisfaits. Nous avons installé la ZQ110 il y a six mois pour remplacer notre ancienne machine AOKI et la différence est flagrante. Force de serrage, temps de cycle, consommation d'énergie : tout est meilleur. Nos opérateurs ont rapidement maîtrisé l'interface. La machine traite le PS et le PEHD sans problème. Le moule fourni par CMN avec la machine est très précis et le poids des bouteilles est très homogène d'une cavité à l'autre. Le seul souci rencontré a été une légère fuite au niveau d'un raccord d'air la première semaine. CMN nous a immédiatement envoyé une pièce de rechange et a guidé notre technicien pour la réparation par vidéo. Un tel niveau de support est rare.
Dmitri Voronov, Industrie alimentaire, Russie
« Nous produisons des contenants alimentaires en PP de 250 ml et 500 ml sur la ZQ110 depuis plus d'un an. La machine fonctionne en deux équipes par jour et sa fiabilité mécanique est irréprochable. Nous avons effectué notre première maintenance préventive à 12 mois ; rien de majeur, juste le remplacement des pièces d'usure courantes sur la station de démoulage. La production est constante, le poids des bouteilles est conforme aux spécifications et la ligne de joint du moule est très nette. Nous étions inquiets concernant le support technique compte tenu de la distance, mais l'équipe CMN répond le jour même et a pu résoudre tous les problèmes à distance jusqu'à présent. »
Sipho Ndlovu, Industrie cosmétique, Afrique du Sud
« Nous avons fait l'acquisition de la ZQ110 pour la production de flacons cosmétiques en PCTG et en PS transparent. Auparavant, nous utilisions une autre marque et rencontrions des problèmes constants de qualité de surface avec le PS transparent. La régulation de température de la ZQ110 est nettement plus stable et notre taux de rebut pour défauts de surface est passé d'environ 31 TP3T à moins de 0,51 TP3T dès le premier mois. L'ingénieur d'application de CMN a passé trois jours dans notre usine lors de l'installation et de la mise en service des moules, ce qui a grandement facilité la prise en main de la machine par notre équipe. La logistique entre l'usine et nos locaux a également été parfaitement gérée. »
Carlos Zandei, secteur des soins personnels, Brésil
« Nous avons acheté la ZQ110 pour produire des flacons de 120 ml en PEHD destinés aux produits d'hygiène personnelle. Nous sommes très satisfaits de ses performances. La consommation d'énergie est bien inférieure à nos attentes : nous économisons environ 301 TP3T sur notre facture d'électricité par rapport à notre machine précédente. La qualité des flacons est excellente, sans bavures ni fuites. L'équipement est arrivé parfaitement emballé et tous les documents d'importation ont été fournis par CMN sans aucun problème. Nous la recommandons à tout fabricant d'emballages qui envisage l'achat d'une machine de moulage par injection-soufflage. »
Kevin Brooks, industrie alimentaire, États-Unis
« Nous avons évalué trois fournisseurs de machines IBM avant de choisir CMN. La ZQ110 offrait le meilleur compromis entre force de fermeture, vitesse de cycle et efficacité énergétique dans la catégorie des machines de milieu de gamme. Nous produisons des bouteilles de 100 ml en PS pour un client fabricant de boissons contenant des bactéries lactiques, et la machine gère parfaitement le PS transparent avec ses 14 cavités. L'intégration du système d'inspection visuelle s'est faite sans difficulté : l'interface du convoyeur de sortie de la machine était compatible avec notre équipement d'inspection existant, sans aucune modification. Le délai de livraison, de la commande à la livraison, était d'environ 12 semaines, ce qui avait été clairement communiqué en amont et respecté. Un processus très professionnel. »
Jorge Villalobos, Industrie chimique, Mexique
« Nous utilisons la ZQ110 depuis neuf mois pour la production de flacons de 400 ml destinés aux produits d'entretien ménager. Le rendement journalier dépasse nos prévisions initiales : nous obtenons généralement environ 62 000 flacons par poste de 12 heures avec 8 moules. La machine est silencieuse comparée à notre ancien équipement hydraulique et la zone de moulage reste propre. L'équipe CMN nous a accompagnés lors de l'installation et de la formation de nos opérateurs durant la première semaine. La communication a été fluide en espagnol et en anglais. Nous envisageons sérieusement l'achat d'une autre machine à l'avenir. »
Anastasia Kimani, industrie pharmaceutique, Afrique du Sud
« La ZQ110 a remplacé une machine d'occasion que nous utilisions et l'amélioration de la qualité du produit a été immédiatement visible. Nous produisons des flacons pharmaceutiques en PP de 60 ml à 14 cavités et la régularité du poids entre les cavités est passée d'une variation d'environ ± 0,4 g à moins de 0,15 g grâce au moule de la série ZQ fourni avec la machine. Le taux de scellage du filetage a atteint 100% dès le premier lot. La machine a été livrée dans les délais et l'ingénieur de mise en service de CMN était compétent et méticuleux. Notre équipe qualité a pu finaliser la documentation IQ/OQ grâce au dossier technique fourni par CMN. Cinq étoiles sans hésitation. »
Informations complémentaires
| Édité par | Yjx |
|---|
Produits similaires
-
Machine de moulage par injection-soufflage ZQ60 (européenne)
-
Machine de moulage par injection-soufflage ZQ40 (européenne)
-
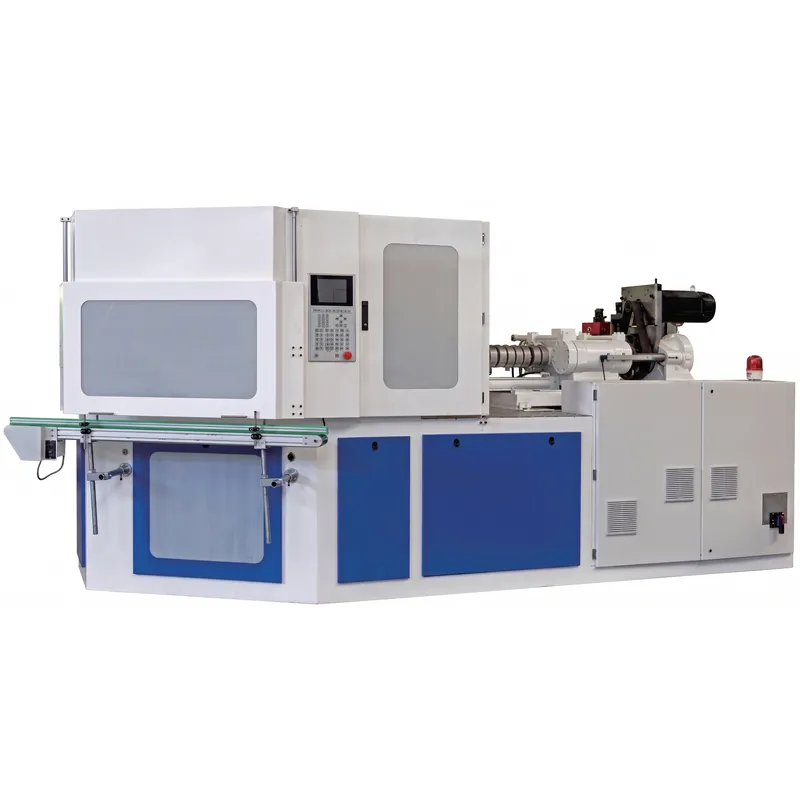
Machine de moulage par injection-soufflage ZQ80 (européenne)
-
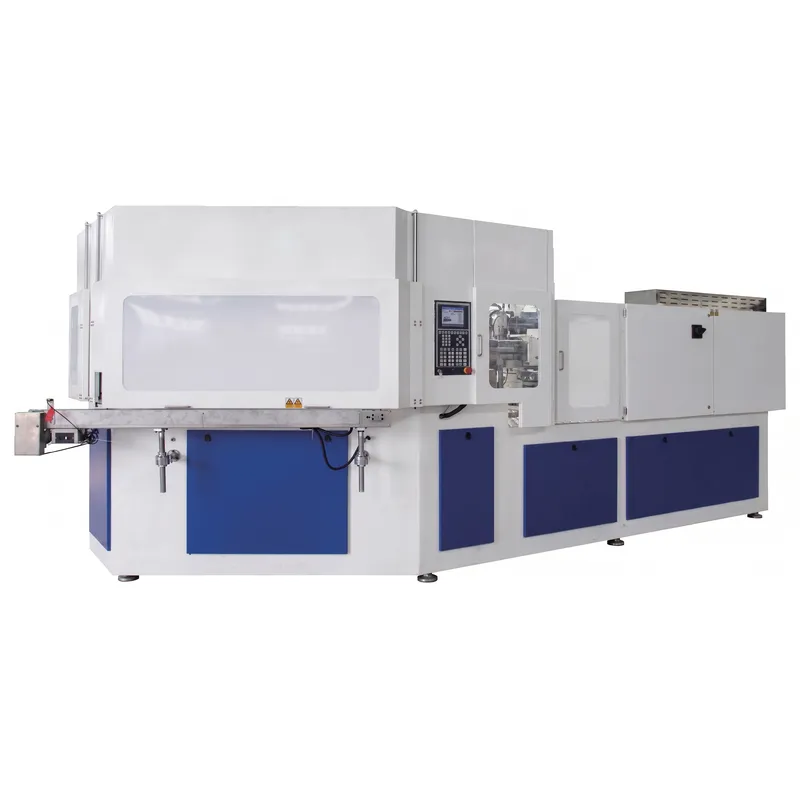
Machine de moulage par injection-soufflage ZQ135 (européenne)
-
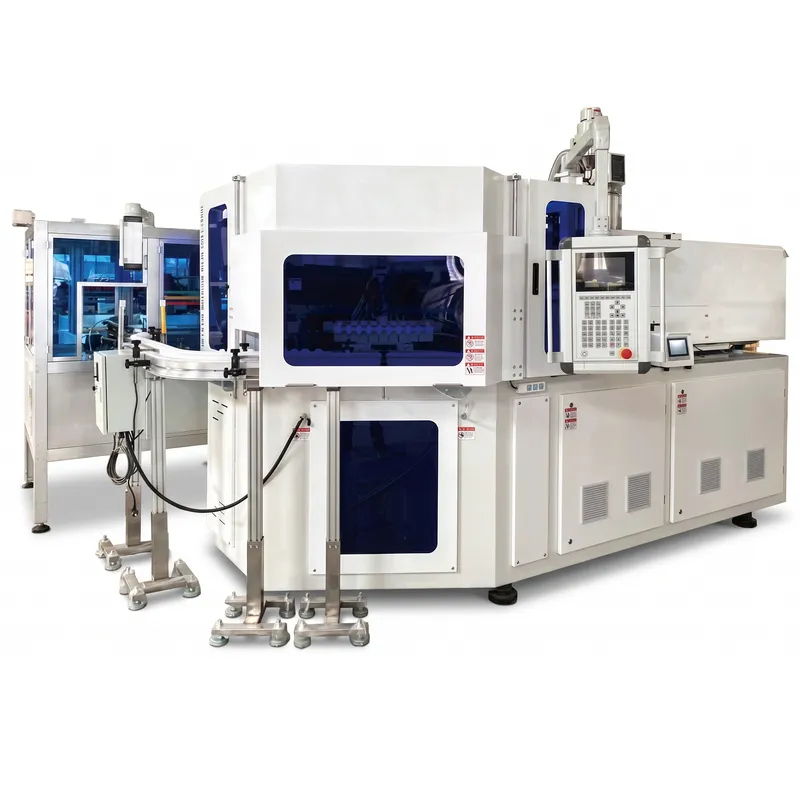
Machine de moulage par injection-soufflage entièrement électrique haute vitesse ZQ60HE (européenne)


