
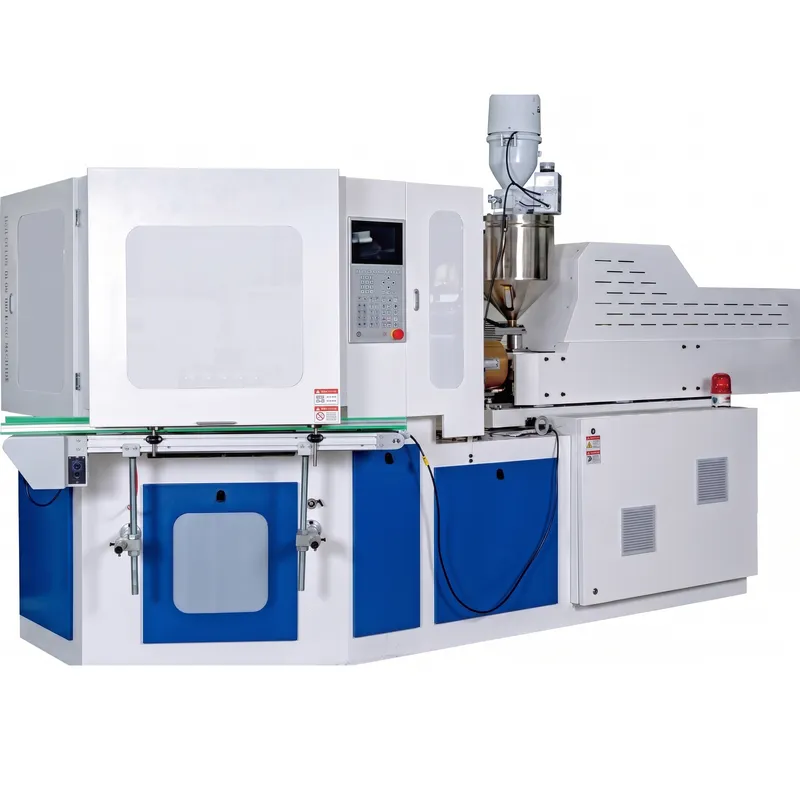
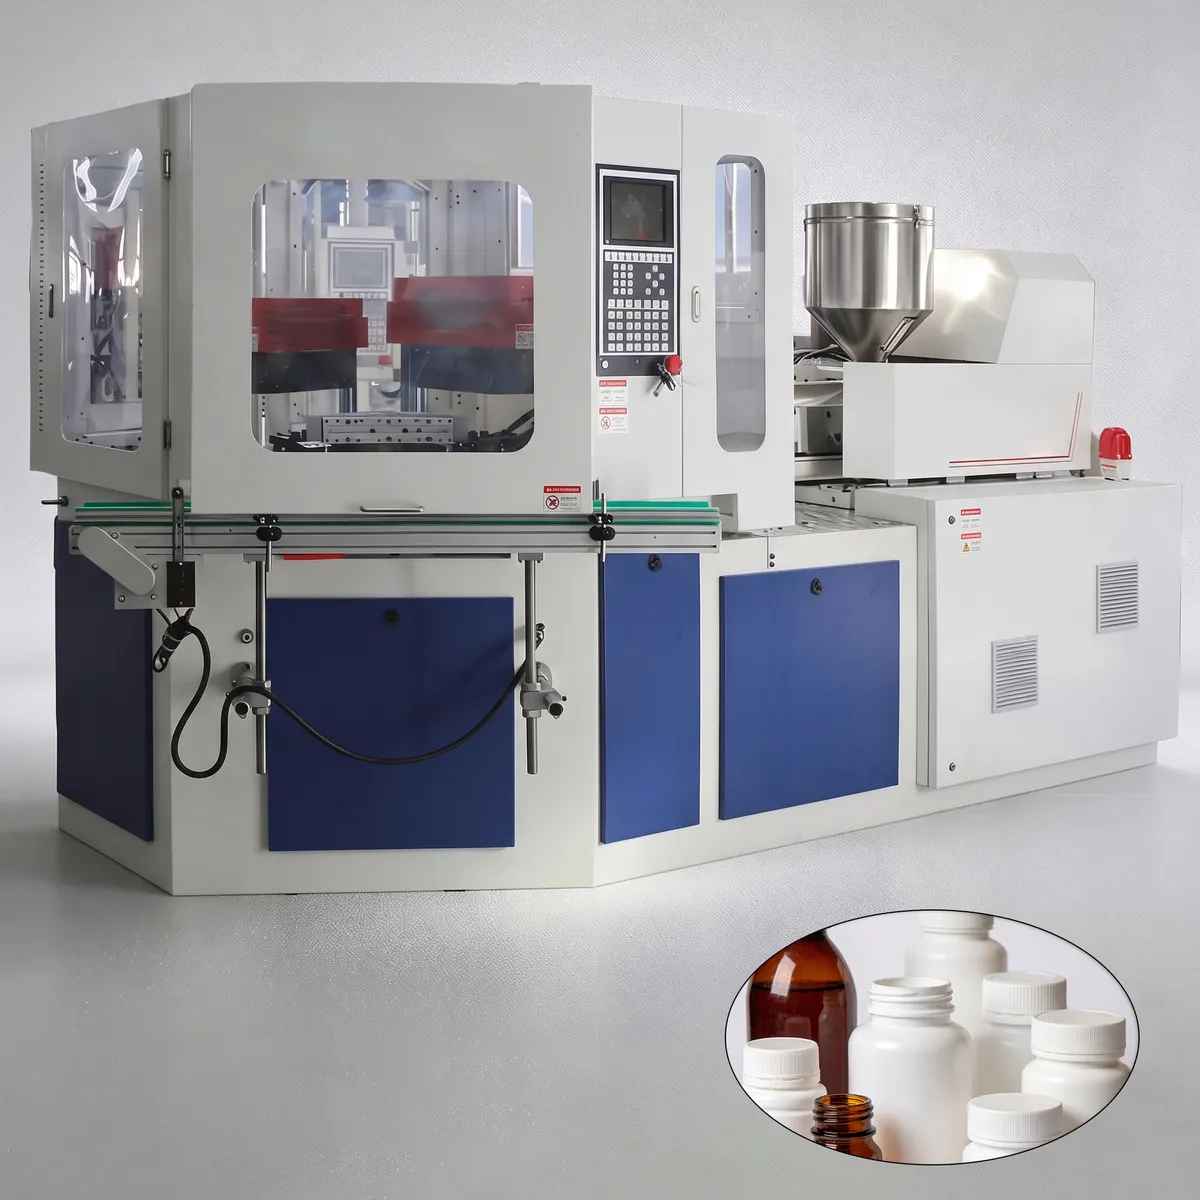
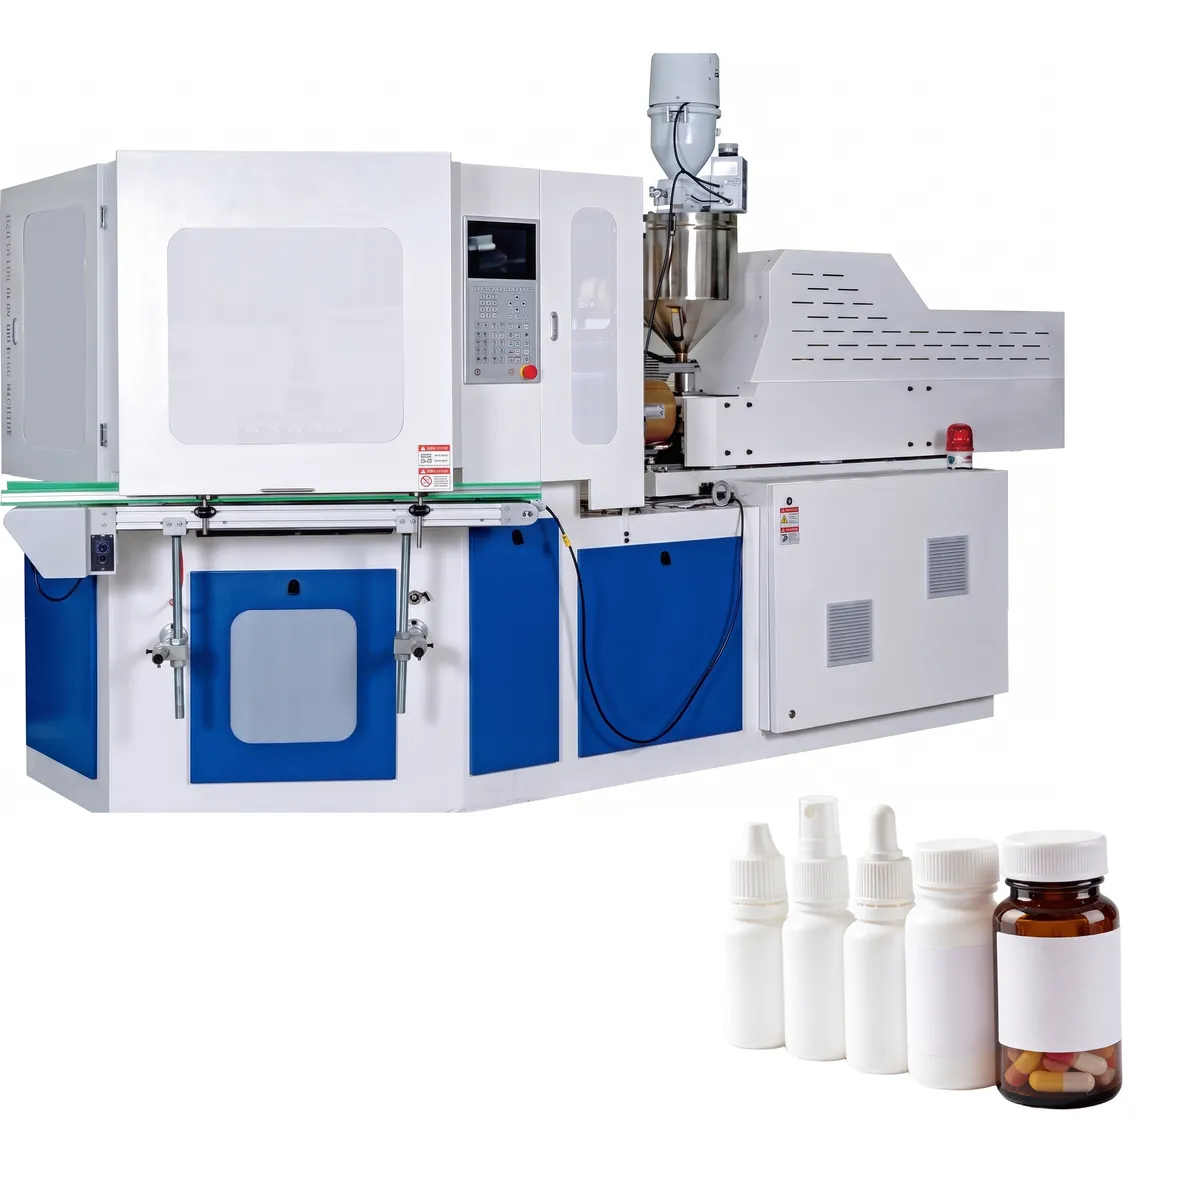
Machine de moulage par injection-soufflage ZQ40 (européenne)
Notre machine de moulage par injection-soufflage ZQ40 bénéficie d'une conception structurelle entièrement européenne, garantissant un fonctionnement stable et durable. Grâce à une force d'amortissement supérieure à celle des machines similaires du marché (20%-30%), elle assure une épaisseur de paroi uniforme et une finition impeccable des pièces. Le système de rotation servo standard permet un contrôle précis et une utilisation simplifiée, réduisant ainsi le temps d'apprentissage pour les opérateurs.
Machine de moulage par injection-soufflage ZQ40 (européenne)
Notre machine de moulage par injection-soufflage ZQ40 intègre une conception structurelle entièrement européenne, garantissant une fiabilité et une durabilité optimales. Grâce à une force d'amortissement supérieure à celle des machines similaires du marché (20%-30%), elle assure une épaisseur de paroi uniforme et une finition impeccable des pièces. Le système de rotation servo standard permet un contrôle précis et une utilisation simplifiée, réduisant ainsi le temps d'apprentissage pour les opérateurs. La structure de fermeture sous pression unique élimine le rôle du vérin d'assistance lors de l'ouverture et de la fermeture du moule, ce qui améliore la stabilité de la fermeture et réduit la consommation d'énergie (10%-20%) par rapport aux normes industrielles. Cette machine IBM est conçue pour offrir une précision exceptionnelle aux fabricants recherchant une production en grande série avec un minimum de défauts.
Conçue pour une grande variété d'applications d'emballage, la machine de moulage par injection-soufflage ZQ40 est largement utilisée dans la production de flacons pharmaceutiques, de contenants cosmétiques, d'emballages alimentaires et de produits chimiques courants. Que vous ayez besoin de produire de petits flacons compte-gouttes de 10 ml ou de grands contenants de 1 000 ml, cette machine offre la flexibilité et la fiabilité indispensables aux lignes de production modernes. Avec un encombrement réduit de seulement 3,5 x 1,3 x 1,7 mètres et un poids net de 3,8 tonnes, la ZQ40 s'intègre parfaitement aux configurations d'usine existantes tout en offrant des cadences de production et une efficacité énergétique de pointe, ce qui en fait un choix privilégié des fabricants de machines de moulage par injection-soufflage du monde entier.
Cavitation du moule (à titre de référence)
| Volume approximatif | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
|---|---|---|---|---|---|---|---|
| Cavitation maximale | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Paramètres techniques
| Article | Unité | ZQ40 |
|---|---|---|
| Système d'injection | ||
| Diamètre de la vis | mm | 40/45 |
| Vis L/D | % | 22:1 |
| Poids d'injection ! | g | 190/260 |
| puissance de chauffage | KW | 7.5 |
| Nombre de zones de barils | 3+N | |
| coup d'injection | mm | 120 |
| Système de serrage | ||
| Force de serrage de l'injection | KN | 400 |
| Coup d'ouverture pour injection | mm | 165 |
| force de serrage du soufflage | KN | 60 |
| coup d'ouverture pour souffler | mm | 140 |
| Hauteur de levage de la table rotative | mm | 70 |
| Moule | ||
| Dimensions maximales du plateau (L x l) | mm | 480x340 |
| Épaisseur du moule | mm | 180 |
| Diamètre de la bouteille | mm | 120 |
| Hauteur de la bouteille | mm | 220 |
| Hauteur de bouteille appropriée | mm | 1-1500 |
| Coup de dénudage | mm | 220 |
| Système hydraulique | ||
| Pression hydraulique | Carte | 14 |
| Puissance du moteur | KW | 11 |
| Cycle de séchage | S | 3.5 |
| Puissance totale | KW | 20 |
| Puissance de fonctionnement | % | 52-70 |
| Autres | ||
| Pression minimale de l'air comprimé | MPa | 0.7- 1.2 |
| capacité d'air comprimé | M³/min | 0.7 |
| débit d'eau | M³/h | 3.5 |
| Pression de l'eau de refroidissement | MPa | 0.3-0.4 |
| Dimension (L x l x H) | M | 3,5 x 1,3 x 1,7 |
| Poids net | Tonne | 3.8 |
Composants de la machine de moulage par injection-soufflage ZQ40
| 1 | Dispositif de préparation/injection de la solution mère | 2 | Coureur à chaud |
| 3 | Tige centrale | 4 | Préforme de bouteille |
| 5 | Moule d'injection | 6 | Station d'injection |
| 7 | Station de soufflage | 8 | Moule par soufflage |
| 9 | Station de décapage |
Marque et modèle remplaçables
| CMN | Force de serrage | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diamètre de la vis à métaux IBM
| CMN | Diamètre de la vis | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Poids d'injection de la machine IBM
| CMN | Poids d'injection | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Force de serrage par injection de machine IBM
| CMN | Force de serrage par injection | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Taille du moule de la machine IBM
| CMN | Taille du moule | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Taille de la machine IBM
| CMN | Taille du moule (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Remarque : Les marques sont mentionnées uniquement pour aider les clients à choisir les produits, et non pour vendre les produits de ces marques.
Principales caractéristiques de la machine IBM ZQ40
1. Système d'entraînement complet par servomoteur
Cette machine de moulage par injection-soufflage entièrement électrique est équipée d'un système d'entraînement par servomoteurs qui élimine totalement le besoin d'huile hydraulique pour tous les mouvements. Grâce à la suppression des composants hydrauliques traditionnels, la ZQ40 offre un environnement de production plus propre, plus silencieux et plus respectueux de l'environnement. Son architecture à servomoteurs réduit également considérablement les besoins de maintenance, diminue les risques de contamination par l'huile pour les emballages sensibles et assure un contrôle plus précis et réactif de la machine à chaque étape du cycle de moulage.
2. 20% Temps de cycle plus court
Comparée aux machines de moulage par injection-soufflage traditionnelles, la ZQ40 affiche un temps de cycle 20% plus court. Pour les flacons standard de 30 ml, chaque cycle de production est réalisé en seulement 8,2 secondes, permettant une production journalière d'environ 105 000 flacons et une capacité maximale de 115 000 flacons par jour. Ce débit exceptionnel fait de la ZQ40 l'une des meilleures options de moulage par injection-soufflage pour la production à grande échelle de contenants pharmaceutiques et cosmétiques, où la rapidité et la régularité sont essentielles au respect des délais de livraison les plus serrés.
3. 30% Économies d'énergie grâce à une haute précision
La consommation d'énergie de cette machine de moulage par injection-soufflage IBM est réduite d'environ 301 kWh par heure par rapport aux modèles conventionnels, avec une consommation de seulement 12 kWh par heure pour la production de flacons de 30 ml. La machine fonctionne avec un niveau sonore nettement inférieur, offrant ainsi un environnement de travail plus confortable. Grâce à ses codeurs absolus intégrés au système servo, la ZQ40 garantit une répétabilité et une précision de positionnement exceptionnelles. Sa structure de fermeture spéciale permet une force de fermeture réglable de 40 à 80 tonnes, s'adaptant ainsi à une large gamme de spécifications de produits sans compromettre les performances.
4. Conception hygiénique ascendante
La machine de moulage par injection-soufflage ZQ40 est dotée d'une conception structurelle ascendante qui garantit une absence totale d'huile lubrifiante dans la zone du moule. Cette architecture hygiénique est spécialement conçue pour répondre aux normes de propreté rigoureuses requises pour les emballages pharmaceutiques, les contenants alimentaires et les bouteilles en plastique de haute qualité. Pour les fabricants des secteurs réglementés, cette zone de moule sans huile élimine les risques de contamination, assure la pureté du produit et simplifie le processus de validation exigé par les BPF et les directives de la FDA pour les matériaux d'emballage primaire.
5. Unité d'injection à vérin électrique
La ZQ40, une machine de moulage par injection-soufflage entièrement personnalisable, est équipée d'un système d'injection à vérin électrique qui garantit une stabilité d'injection optimale tout au long du cycle de production. Ce mécanisme d'entraînement avancé remplace les systèmes d'injection hydrauliques traditionnels, ce qui permet de réduire considérablement les coûts de maintenance et d'obtenir une répétabilité d'injection plus constante. Le vérin électrique assure un contrôle précis de la pression et de la vitesse, permettant ainsi aux fabricants d'ajuster les paramètres d'injection en fonction des matériaux et des géométries de bouteilles, un point essentiel pour une répartition optimale de l'épaisseur des parois et une qualité de surface irréprochable.
6. Compatibilité totale avec l'automatisation
Le convoyeur arrière de la presse à injecter par soufflage ZQ40 est conçu pour une intégration optimale avec les équipements d'automatisation en aval. Il est entièrement compatible avec les systèmes d'inspection visuelle permettant de détecter les particules étrangères dans le corps de la bouteille, le manque de matière au niveau du goulot et les irrégularités du fond. La machine peut également être connectée à des testeurs d'étanchéité latérale, des étiqueteuses et des équipements d'emballage automatiques, permettant ainsi une ligne de production entièrement automatisée et sans surveillance, du moulage à l'emballage final, sans intervention humaine à aucune étape.
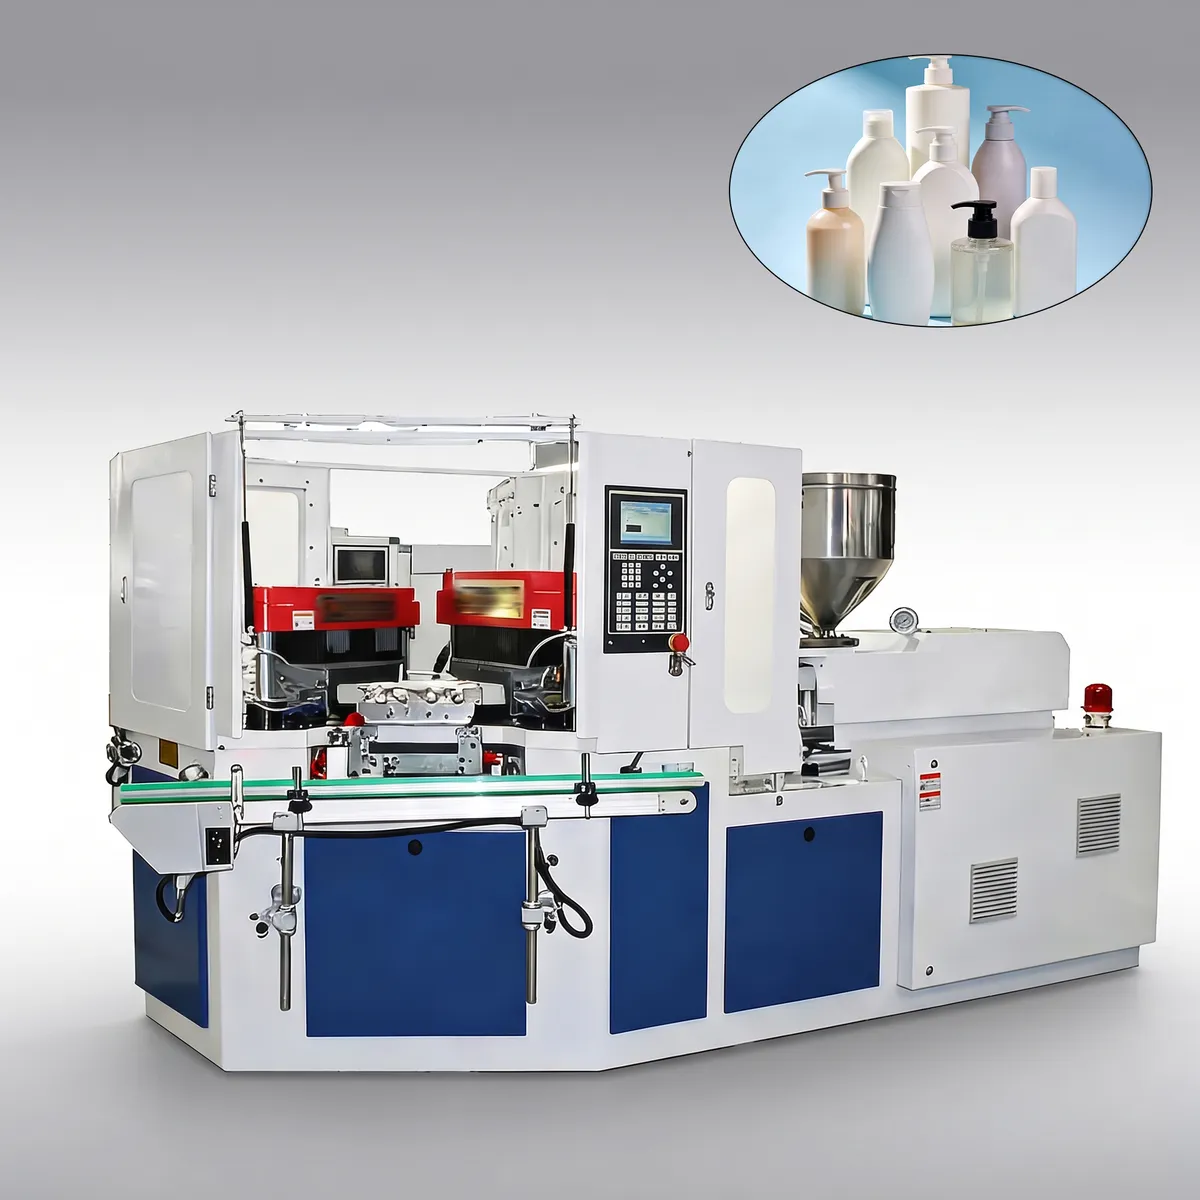
Principe de fonctionnement de la machine de moulage par injection-soufflage
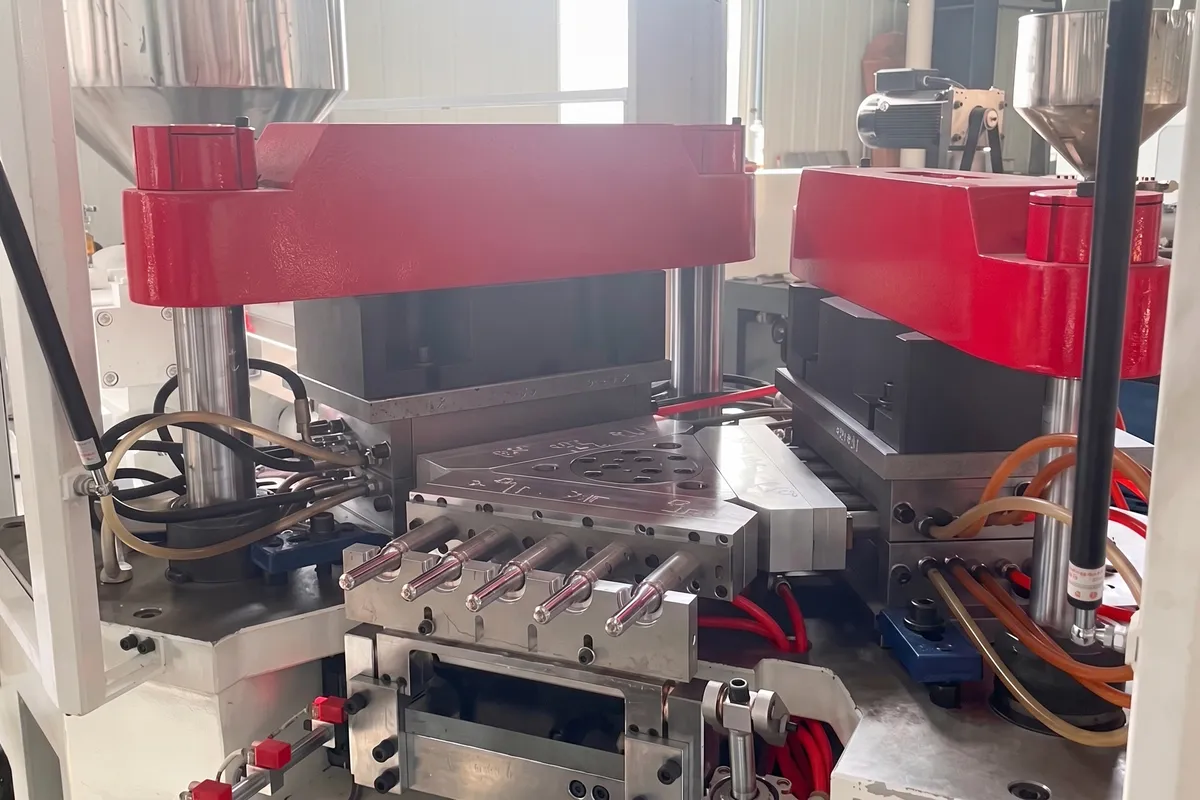
La machine de moulage par injection-soufflage en une étape ZQ40 fonctionne grâce à un processus rotatif synchronisé à trois stations qui combine injection, soufflage et démoulage en un seul cycle de production continu. Cette approche intégrée maximise l'efficacité tout en minimisant les déchets, ce qui en fait l'une des machines de moulage par injection-soufflage les plus performantes disponibles pour la production industrielle de bouteilles.
Étape 1 : Injection de préforme
Lors de l'injection de la préforme, la matière plastique brute est chauffée puis injectée dans la cavité du moule grâce à un système de vis et de piston contrôlé avec précision. Le goulot de la bouteille, incluant le filetage et les surfaces d'étanchéité, est moulé avec une grande précision dimensionnelle à ce poste. Le processus d'injection est rigoureusement contrôlé en termes de température, de pression et de durée afin de garantir que la paraison (préforme) présente la forme, le poids et la répartition de matière corrects. Une fois la préforme suffisamment refroidie et solidifiée pour conserver sa forme, le moule s'ouvre et le mandrin portant la préforme est transféré par la table rotative vers le poste de soufflage pour l'étape suivante de la production.
Étape 2 : Moulage par soufflage
À la station de soufflage, de l'air comprimé est insufflé par le mandrin à noyau pour gonfler la préforme chauffée contre les parois de la cavité du moule. La forme et les dimensions finales de la bouteille sont déterminées par la conception du moule, et le nombre de cavités à cette station dépend de la taille de bouteille souhaitée. Sous l'effet de la pression de l'air, la préforme ramollie épouse parfaitement les contours internes du moule, créant ainsi un corps de bouteille uniforme et sans joint. Après un bref refroidissement permettant de fixer la forme de la bouteille, le moule s'ouvre et la table rotative achemine le mandrin et la bouteille finie vers la station d'éjection.
Étape 3 : Décapage
À la station d'éjection, les bouteilles finies sont automatiquement éjectées des mandrins refroidis par le mécanisme d'éjection. Elles sont ensuite acheminées vers les équipements en aval pour le contrôle, l'étiquetage ou le conditionnement. Point essentiel, les trois étapes du procédé de moulage par injection-soufflage (injection, soufflage et éjection) s'effectuent simultanément à leurs stations respectives. Pendant qu'un lot de préformes est injecté, un autre est soufflé pour former les bouteilles et un troisième lot de bouteilles finies est éjecté. Ce fonctionnement simultané est la clé de la haute efficacité, des cadences de production rapides et du faible gaspillage de matière qui caractérisent cette machine de moulage par injection-soufflage.
Secteur d'application
1. Bouteilles de produits chimiques
La machine de moulage par injection-soufflage ZQ40 produit des flacons chimiques présentant une résistance chimique exceptionnelle et une épaisseur de paroi constante. Ces contenants sont idéaux pour le stockage de réactifs de laboratoire, de produits de nettoyage, de solvants et autres produits chimiques industriels nécessitant une étanchéité parfaite et des matériaux inertes, même lors d'un stockage prolongé.
2. Flacons pharmaceutiques
L'emballage pharmaceutique exige une précision, une propreté et une intégrité des matériaux irréprochables. La machine IBM ZQ40 produit des flacons aux cols sans bavures, avec filetage étanche 100% et sans risque de contamination grâce à sa zone de moulage sans huile. Elle est parfaitement adaptée à la production de flacons de comprimés, de contenants pour médicaments liquides, de flacons de capsules et autres emballages primaires pharmaceutiques, en parfaite conformité avec les BPF.
3. Flacons cosmétiques
Pour l'industrie cosmétique, la qualité de la finition de surface est primordiale. Le plastique ZQ40 machine de moulage par injection-soufflage Cette machine produit des flacons cosmétiques d'une transparence cristalline, aux surfaces extérieures lisses et au diamètre précis. Elle est idéale pour la fabrication de flacons de lotion, de sérum, de fond de teint et d'emballages de soins haut de gamme, où l'image de marque repose sur une présentation visuelle irréprochable et une fonctionnalité optimale.
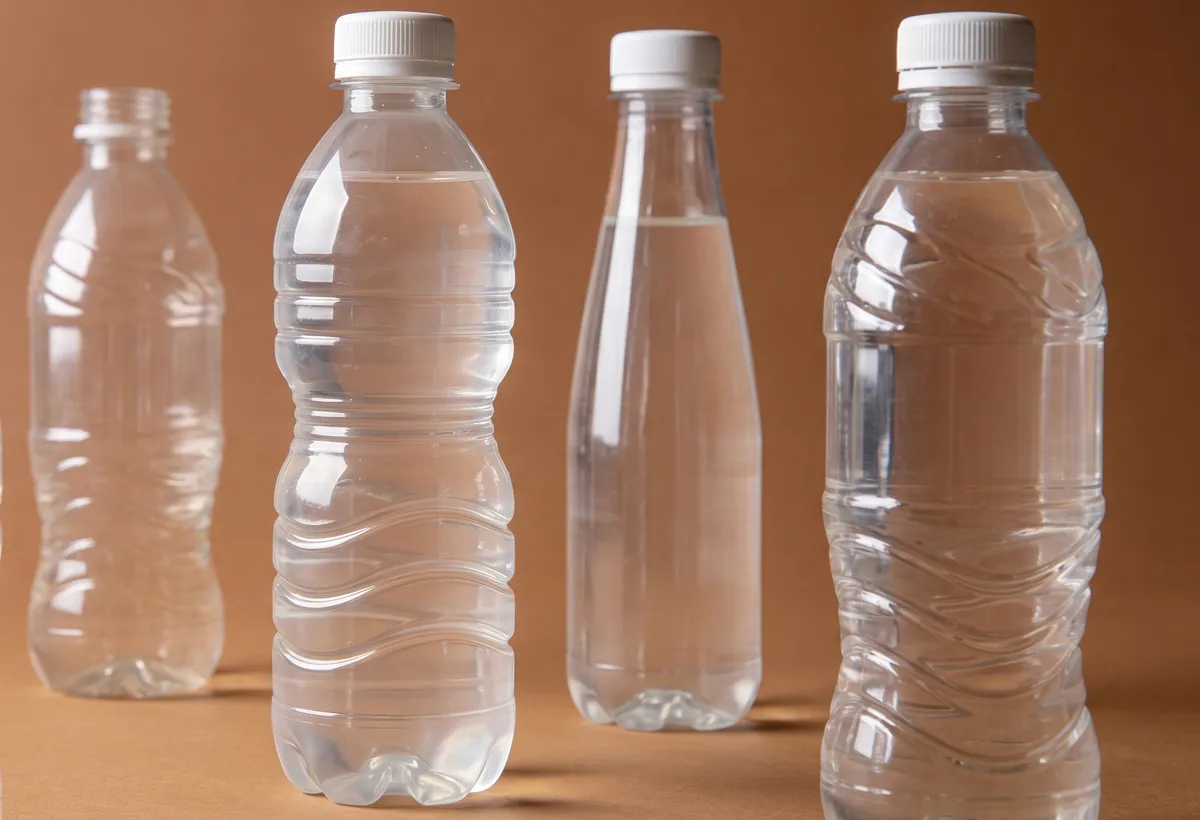
4. Bouteilles de boissons
La ZQ40 permet de produire des bouteilles de qualité alimentaire à partir de matériaux tels que le PP et le PEHD pour les boissons lactées, les jus de fruits et les eaux aromatisées. L'épaisseur de paroi uniforme et le contrôle précis du poids (variation au sein de la série 1%) garantissent l'intégrité structurelle de chaque bouteille lors du remplissage, du bouchage et du transport, réduisant ainsi les pertes de produit et préservant son attrait en rayon tout au long de la chaîne d'approvisionnement.
5. Bouteilles alimentaires
Les bouteilles d'emballage alimentaire produites par cette machine de moulage par injection-soufflage répondent aux normes de sécurité et d'hygiène les plus strictes. La machine permet de fabriquer des contenants pour épices, sauces, miel, huile de cuisson et condiments à partir de plastiques de qualité alimentaire. Sans bavures ni imperfections au niveau du goulot et du fond, chaque contenant offre une étanchéité parfaite et une présentation impeccable, qualités essentielles pour les fabricants et les consommateurs d'emballages haut de gamme.
6. Flacons compte-gouttes
Les flacons compte-gouttes de petit volume exigent une précision exceptionnelle au niveau du col et du filetage. La ZQ40 excelle dans la production de ces flacons miniatures, généralement de 5 à 30 ml, avec des ouvertures étanches 100% et des tolérances dimensionnelles rigoureuses. Ces flacons sont indispensables pour les solutions ophtalmiques, les huiles essentielles, les gouttes pharmaceutiques et les applications de dosage précis où la précision du dosage et la prévention de la contamination sont primordiales.
7. Bouteilles de shampoing
La machine de moulage par injection-soufflage ZQ40 produit des flacons de shampoing résistants et esthétiques, aux parois d'épaisseur constante et aux surfaces lisses. Ces flacons, d'une contenance généralement comprise entre 200 ml et 500 ml, doivent résister à des pressions répétées, conserver leur forme et assurer une fermeture fiable. La machine traite avec succès le PEHD, le PP et d'autres matériaux couramment utilisés dans l'emballage des produits d'hygiène et de beauté.
8. Bouteilles de pesticides
Les contenants de pesticides et de produits agrochimiques exigent une forte résistance chimique, une étanchéité parfaite et la compatibilité avec les systèmes de fermeture inviolables. Cette machine de moulage par injection-soufflage produit des flacons de pesticides robustes, conformes aux réglementations strictes en matière d'emballage agricole. L'épaisseur de paroi constante, les dimensions précises du filetage et la finition sans bavure garantissent le stockage et le transport en toute sécurité des produits chimiques dangereux tout au long de leur cycle de vie.
 | 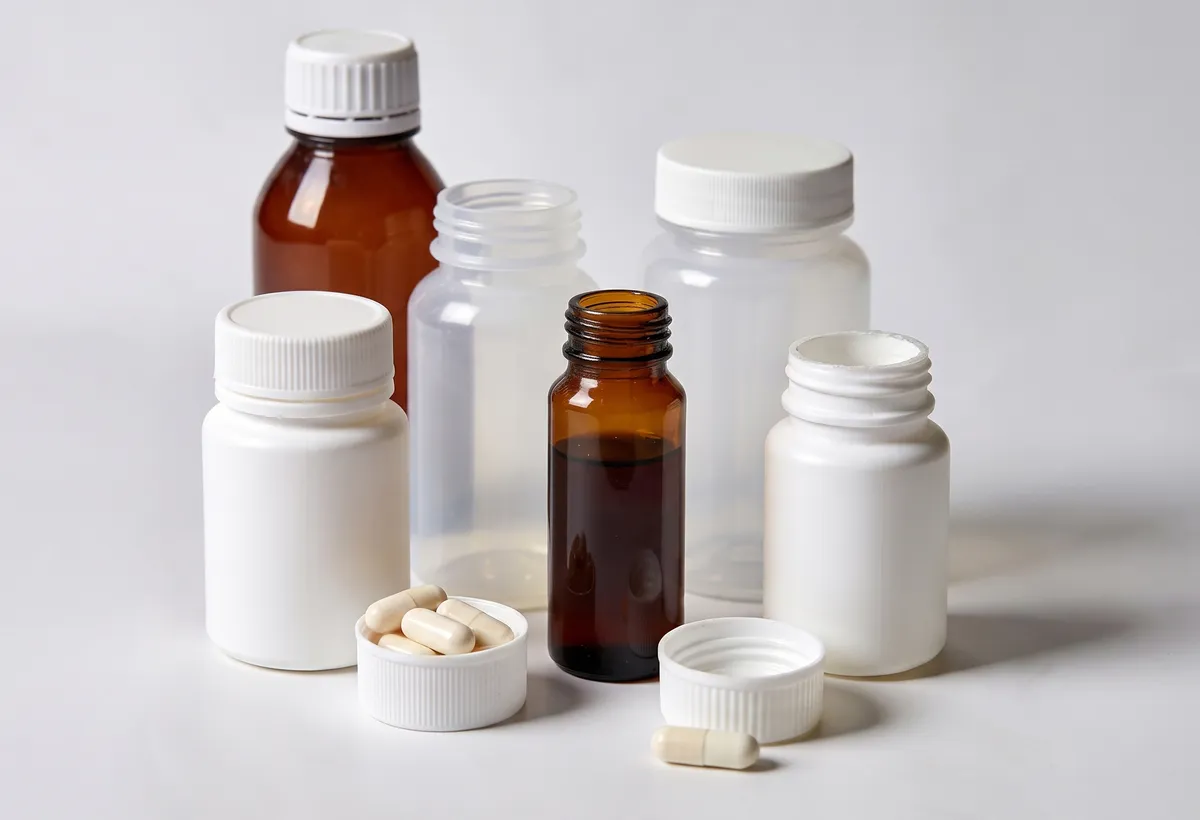 |
| Bouteille de boisson | Flacon pharmaceutique |
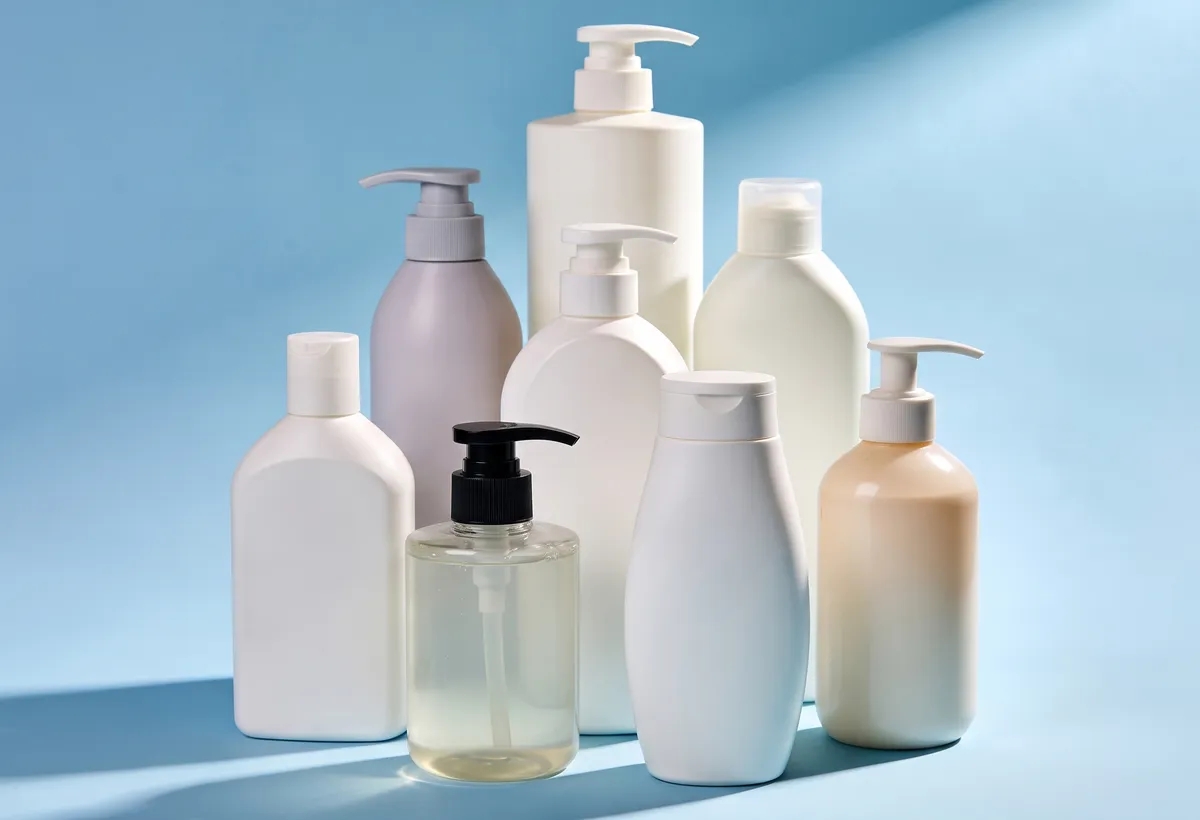 | 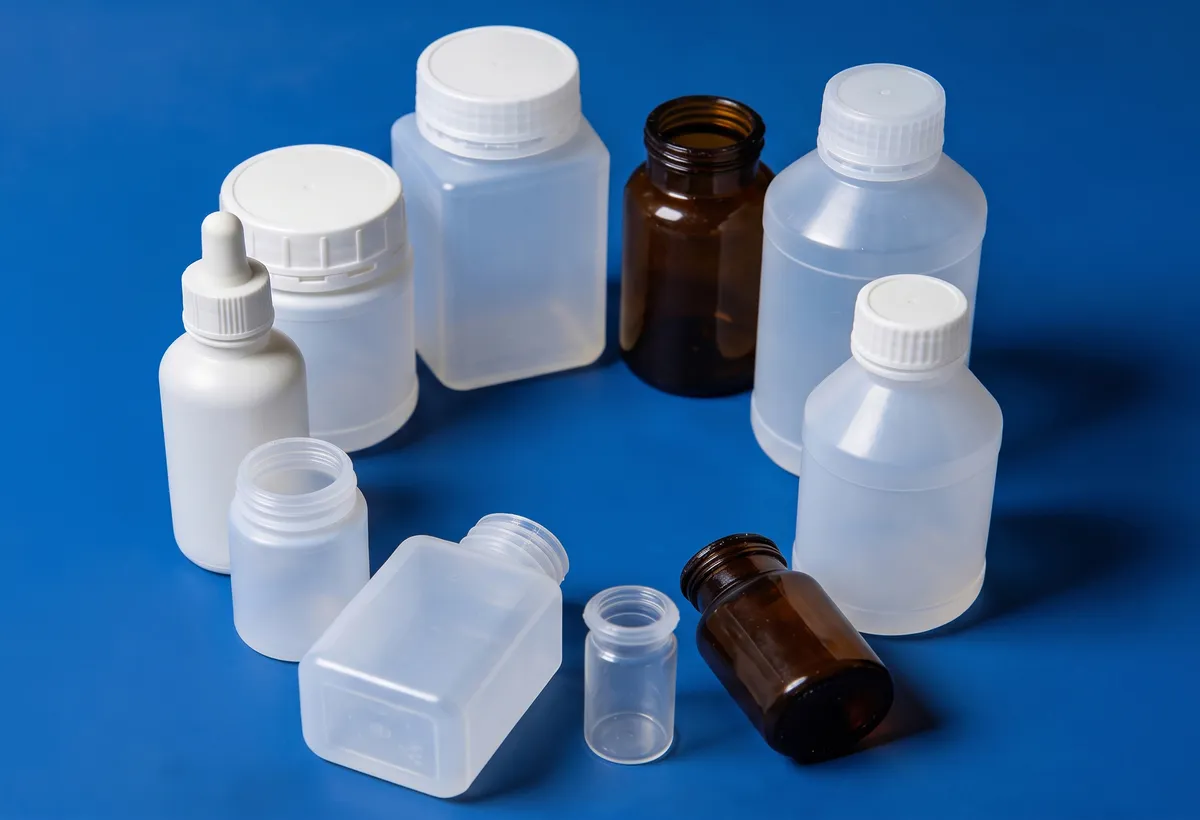 |
| Bouteille de shampoing | Bouteille de produit chimique |
Composants de la machine de moulage par injection-soufflage ZQ40
1. Préparation du stock / Dispositif d'injection
Le dispositif de préparation et d'injection de la matière première constitue l'unité de traitement principale. Il comprend la trémie, l'ensemble vis-cylindre et les éléments chauffants qui font fondre, mélangent et injectent la résine plastique brute dans la cavité du moule, avec une température, une pression et un volume précisément contrôlés pour chaque cycle de production.
2. Système à canaux chauds
Le système de canaux chauds optimisé maintient la matière plastique à l'état fondu lors de son passage de la buse d'injection à chaque cavité du moule. Ce composant essentiel garantit une distribution uniforme de la matière, minimise les variations de masse entre les cavités et élimine le gaspillage lié aux canaux froids, améliorant ainsi considérablement l'efficacité d'utilisation de la matière.
3. Tige de carottage (mandrin)
La tige de noyau, également appelée mandrin, est montée sur la table rotative et donne sa forme interne à la préforme de la bouteille. Sa structure spécialement conçue assure un refroidissement efficace du noyau et accélère le cycle de moulage. La tige de noyau sert également de canal d'air lors du soufflage et de point d'éjection à la station de démoulage.
4. Préforme de bouteille (Paraison)
La préforme, ou paraison, est le produit intermédiaire obtenu lors de l'injection. Elle se compose d'un col moulé avec précision, fileté, et d'un corps tubulaire qui sera expansé par soufflage. La qualité de la préforme, notamment l'homogénéité de son poids et la régularité de l'épaisseur de ses parois, détermine directement la qualité de la bouteille finale.
5. Moule d'injection
Le moule d'injection définit la forme de la préforme, notamment le filetage du col, les surfaces d'étanchéité et le profil du corps. Fabriqués en acier allié S136 importé ou en acier inoxydable 4Cr13, ces moules de précision comportent des cavités conçues pour une utilisation optimale et des canaux de refroidissement spécifiques qui garantissent une régulation thermique stable et des dimensions de billettes constantes à chaque cycle de production.
6. Station d'injection
La station d'injection est l'endroit où la matière première est injectée dans les cavités du moule autour des noyaux. Elle abrite le mécanisme de serrage qui exerce une force de serrage allant jusqu'à 400 kN pendant l'injection, garantissant ainsi l'étanchéité des deux moitiés du moule sous haute pression. Un contrôle précis du serrage évite les bavures et assure la production de préformes sans défaut.
7. Station de soufflage
La station de soufflage est l'endroit où la préforme chauffée est gonflée pour prendre la forme finale de la bouteille grâce à de l'air comprimé insufflé par les barres de soufflage. Le moule de soufflage de cette station définit le contour extérieur et la texture de surface du contenant fini. Avec une force de serrage de 60 kN et un contrôle précis de la pression d'air, chaque bouteille présente des dimensions constantes et une finition de surface lisse.
8. Moulage par soufflage
Le moule de soufflage est un outil usiné avec précision qui détermine la géométrie externe de la bouteille finie, notamment sa forme, le contour de son fond et les éventuels éléments en relief. Conçu pour une longue durée de vie, le moule de soufflage est doté de circuits de refroidissement performants permettant des cycles de production rapides tout en garantissant des tolérances dimensionnelles précises et une qualité de surface supérieure pour chaque bouteille moulée.
9. Station de décapage
La station d'éjection est l'étape finale où les bouteilles remplies sont automatiquement éjectées des mandrins refroidis. Le mécanisme d'éjection, avec une course de 220 mm, permet de retirer les bouteilles proprement, sans les déformer ni les endommager. Les bouteilles éjectées sont ensuite acheminées vers le convoyeur de sortie pour les étapes suivantes : traitement, contrôle ou conditionnement.
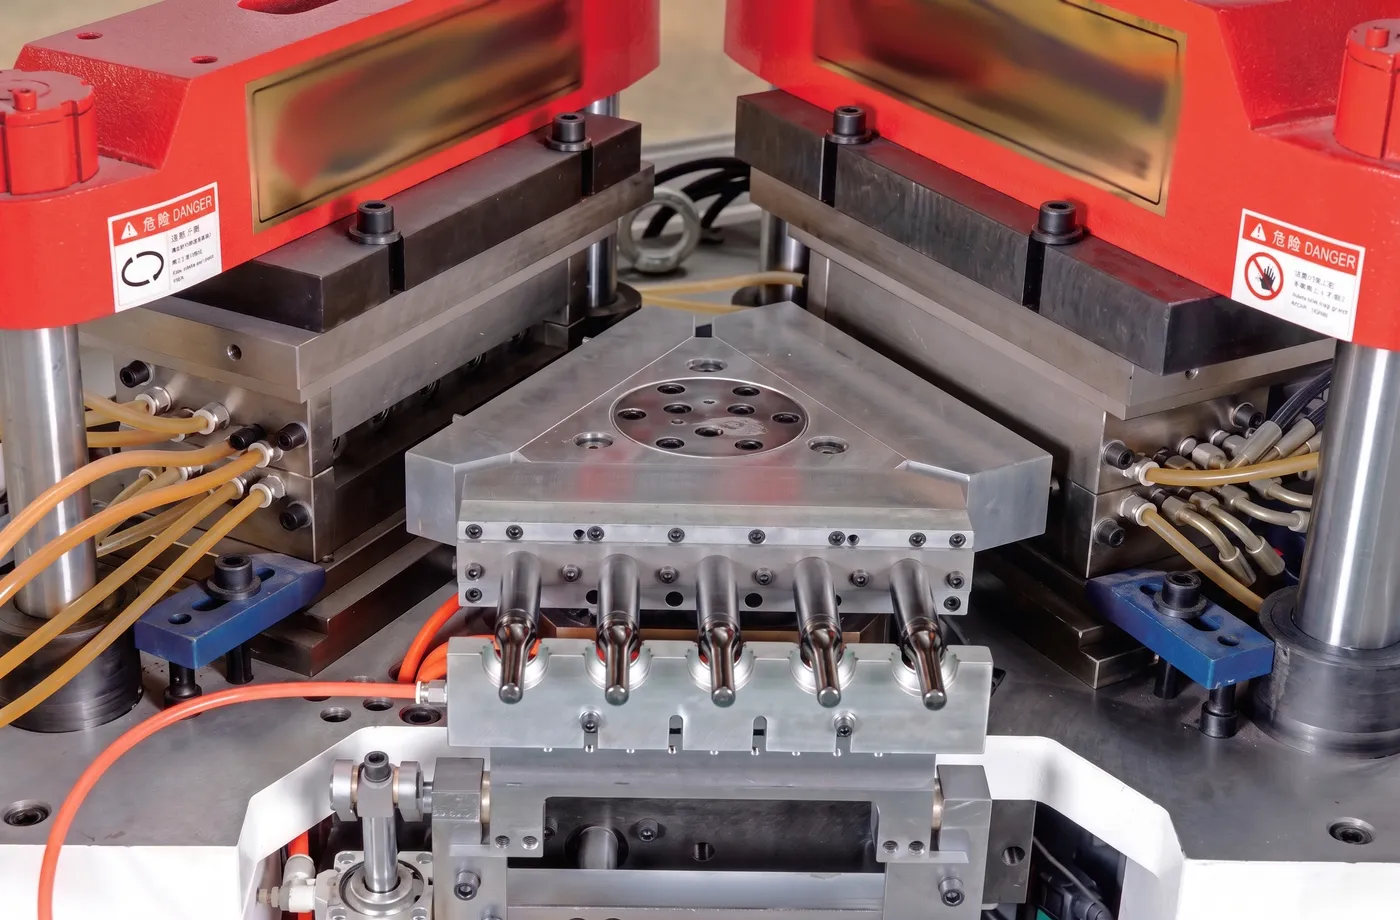
Différences entre le moulage par extrusion et le moulage par injection
Aperçu du moulage par extrusion
Le moulage par extrusion permet de donner forme à des matériaux plastiques en profils continus et uniformes en poussant du plastique fondu à travers une filière, créant ainsi des produits tels que des tuyaux, des tubes et des plaques. La machine fonctionne en continu, ce qui la rend idéale pour la production en grande série de formes simples et linéaires. La plupart des applications de moulage par extrusion utilisent des thermoplastiques comme le polypropylène, le polyéthylène et le polystyrène. Ces matériaux offrent flexibilité, résistance chimique et durabilité, des caractéristiques qui conviennent à de nombreux secteurs industriels.
De nombreux secteurs industriels tirent parti du moulage par extrusion pour son efficacité et sa polyvalence. Par exemple, l'industrie solaire l'utilise pour les cadres de panneaux, tandis que le secteur automobile produit des joints d'étanchéité. Les fabricants d'électroménagers y ont recours pour des joints et des poignées à faible consommation d'énergie, et le secteur de la construction pour les fenêtres et les portes. Les entreprises de dispositifs médicaux produisent des tubes et des cathéters, et l'industrie de l'emballage fabrique des films et des feuilles.
Matériaux courants pour le moulage par extrusion
| Matériel | Propriétés clés | Applications |
|---|---|---|
| polypropylène | Haute résistance à la flexion, résistance à l'humidité | Tubes, garnitures intérieures, pièces métalliques de rechange |
| Nylon | Rapport résistance/poids élevé, résistance chimique | Réservoirs, tubes dans les moteurs automobiles |
| Acrylique | Clarté, transmission de la lumière, résistance aux chocs | Applications optiques |
| polyéthylène | Flexibilité, résilience, résistance chimique | films d'emballage, tuyaux, conteneurs |
| polystyrène | Excellente isolation, léger | Isolation de construction |
| Polycarbonate | résistance aux chocs, clarté optique | Composants automobiles, boîtiers électroniques |
| ABS | Robustesse, résistance à l'abrasion | Tuyaux électriques, boîtiers d'électroménagers, garnitures |
Aperçu du moulage par injection
Le moulage par injection permet de créer des pièces tridimensionnelles complexes en injectant du plastique fondu dans une cavité de moule. Ce procédé utilise des machines spécialisées capables de traiter une large gamme de thermoplastiques et de thermodurcissables, et de produire des articles aux formes complexes, aux tolérances serrées et aux finitions de surface de haute qualité. Les fabricants privilégient souvent le moulage par injection pour les produits exigeant précision et détails minutieux.
Le choix des matériaux est déterminant pour la complexité et les performances d'un produit. Le moulage par injection est utilisé dans de nombreux secteurs, notamment pour la fabrication de cadres de fenêtres et de portes, d'articles de plomberie, de boîtes électriques, d'emballages alimentaires, de dispositifs médicaux, de pièces de défense, d'outils agricoles, de composants électroniques et d'éléments de mobilier. La machine ISBM (Injection Stretch Blow Molding Machine) est une technique de moulage par injection spécialisée qui permet de créer des contenants en plastique creux en étirant et en soufflant la préforme injectée jusqu'à sa forme finale. Elle illustre ainsi la capacité du moulage par injection à produire des objets pleins et creux.
Moulage par extrusion vs. moulage par injection
Les principales différences entre le moulage par extrusion et le moulage par injection concernent la forme, la complexité, le coût et les applications des produits. Le moulage par extrusion produit des profils continus et uniformes, ce qui le rend idéal pour des articles tels que les tuyaux et les châssis. Le moulage par injection excelle dans la création de pièces tridimensionnelles complexes et détaillées, comme les composants automobiles et les dispositifs médicaux. Les progrès récents, notamment le surmoulage, le moulage par insertion, les nouveaux thermoplastiques comme le polyétherimide et le polyétheréthercétone, ainsi que l'intégration de l'IA et de la robotique, ont encore influencé le choix entre ces deux méthodes, reflétant l'évolution de la production moderne.
Comparaison technique : Moulage par injection vs. Moulage par extrusion
| Aspect | Moulage par injection | Moulage par extrusion |
|---|---|---|
| Machinerie | Machines spécialisées pour l'injection de matériau dans les moules | Procédé continu utilisant une matrice pour façonner le matériau |
| Force de fusion | Résistance à la fusion plus élevée pour les formes complexes | Résistance à la fusion plus faible, convient aux profils plus simples |
| Matériaux manipulés | Large gamme de thermoplastiques et de thermodurcissables | Principalement des thermoplastiques, limités à certains types. |
| Complexité des pièces | Capable de réaliser des motifs complexes | Idéal pour les formes simples et uniformes |
| Finition de surface | Des finitions de surface de haute qualité sont possibles. | L'état de surface peut varier, et est souvent moins raffiné. |
| Volume de production | Adapté à la production en grande série | Idéal pour la production en continu |
| Temps de cycle | Durée des cycles plus longue en raison du refroidissement et de la solidification | Cycles plus courts, flux continu |
| Coûts d'outillage | Coûts d'outillage initiaux plus élevés | Coûts d'outillage réduits |
| Déchets matériels | Augmentation des déchets de matière dus aux canaux d'alimentation et aux carottes de coulée | Déchets de matériaux généralement plus faibles |
| Précision | Haute précision et tolérances serrées possibles | Précision modérée, contrôle moindre sur les dimensions |
| Taille du produit | Limité par la taille du moule | Peut produire des formes continues plus longues |
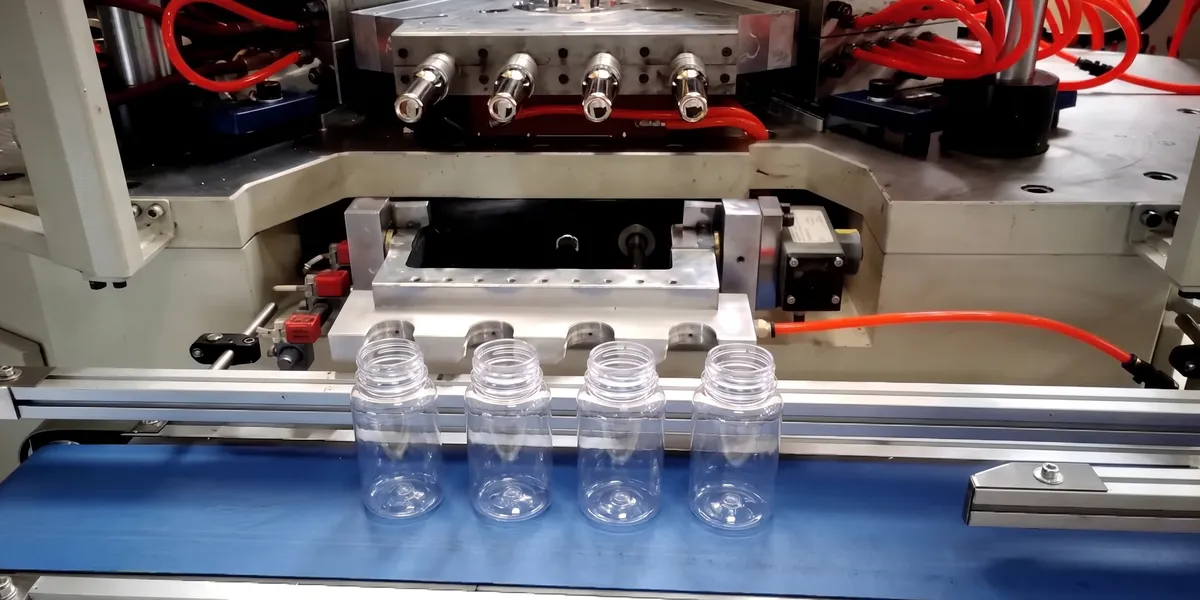
Moule pour machine de moulage par injection-soufflage série ZQ
1. Configuration de la cavité et du col conçue pour l'activité
Le moule d'injection est doté d'une cavité et d'un col conçus pour optimiser l'activité, ainsi que d'un agencement spécifique des canaux d'huile. Cette conception permet de remplacer facilement les composants de la cavité et du col pour différentes configurations de produits, tout en garantissant un dimensionnement constant des ébauches de tubes et une répartition stable de la température dans le moule. La modularité du moule réduit les temps d'arrêt lors du passage d'une spécification de bouteille à une autre.
2. Matériau de moule en alliage d'acier de qualité supérieure
Tous les composants des moules d'injection sont fabriqués à partir d'acier allié S136 importé ou d'acier inoxydable 4Cr13. Ces aciers haute résistance et résistants à la corrosion offrent une dureté, une résistance à l'usure et une aptitude au polissage exceptionnelles, prolongeant considérablement la durée de vie des moules. Le choix de matériaux de première qualité garantit le maintien de la précision dimensionnelle et de la qualité de l'état de surface des moules pendant des millions de cycles de production.
3. Système de canaux chauds et de mandrins optimisé
Le système de canaux chauds optimisé est conçu avec précision pour minimiser les variations de poids et d'épaisseur de paroi dans toutes les cavités. Associé à la conception spécifique du mandrin, ce système garantit un cycle de moulage rapide tout en assurant un refroidissement optimal du noyau. Il en résulte des bouteilles d'une uniformité constante, avec des différences de poids minimales entre les unités produites lors d'un même cycle.
4. Filetage de précision et précision du joint 100%
Le système de moulage produit des goulots et des filetages d'une précision dimensionnelle exceptionnelle, garantissant une étanchéité 100% sur chaque flacon. Ce niveau de précision est essentiel pour les applications pharmaceutiques et chimiques où l'intégrité du contenant influe directement sur la sécurité du produit, sa durée de conservation et sa conformité réglementaire. La précision du filetage assure également la compatibilité avec les bouchons et accessoires de distribution standard.
5. Zéro bavure et zéro déchet à l'embouchure et au fond
Contrairement au moulage par extrusion-soufflage qui génère des déchets de matériau 20-40%, le procédé de moulage par injection-soufflage des machines de la série ZQ produit des bouteilles parfaitement exemptes de bavures et de résidus au niveau du goulot et du fond. Ceci élimine le besoin d'ébavurage après production, réduit les coûts des matériaux, améliore la qualité du produit et garantit que chaque bouteille finie est prête pour le remplissage et le conditionnement immédiats, sans étapes de traitement supplémentaires.
6. Dimensions, poids et épaisseur de paroi constants
Chaque bouteille produite par le moule de la série ZQ présente une grande constance de dimensions, de poids, de ligne de joint et d'épaisseur de paroi. La variation de poids reste inférieure à 11 TP3T environ, contre 31 TP3T pour le moulage par extrusion-soufflage classique. Cette constance exceptionnelle est essentielle pour les lignes de remplissage automatisées, le respect des normes de contrôle qualité et le maintien des standards de la marque, même pour les grandes séries de production.
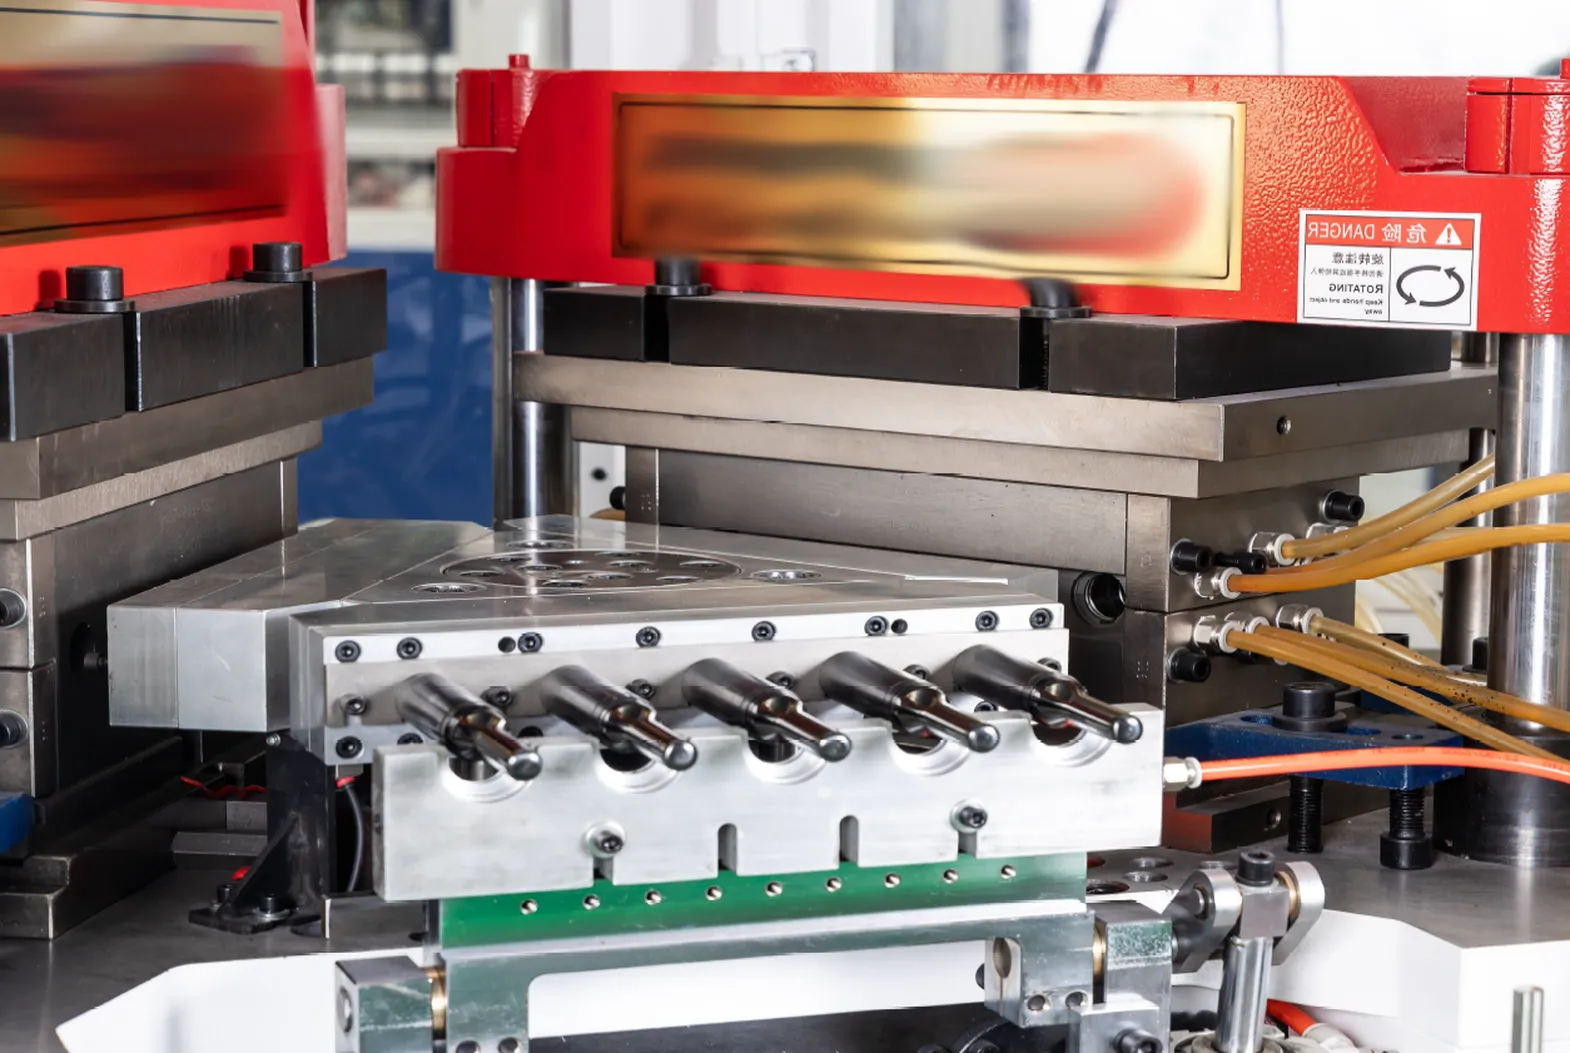
Précautions d'utilisation de la machine IBM
1. Inspection de sécurité avant mise en service
Avant de démarrer la machine de moulage par injection-soufflage, les opérateurs doivent effectuer une inspection de sécurité complète de tous les systèmes mécaniques, électriques et pneumatiques. Il convient de vérifier le bon fonctionnement des boutons d'arrêt d'urgence, la bonne installation de toutes les protections, la pression requise dans le système d'air comprimé (0,7 à 1,2 MPa) et le débit d'eau de refroidissement à la pression et à la température adéquates. Toutes les vérifications préalables au démarrage doivent être consignées dans le registre de maintenance journalier.
2. Préparation et pré-séchage des matériaux
Avant d'introduire la matière première dans la trémie, assurez-vous qu'elle soit correctement séchée jusqu'au taux d'humidité recommandé par le fabricant. Un excès d'humidité dans des matériaux comme le PEHD, le PP ou le PS peut entraîner des défauts de surface, des bulles et une épaisseur de paroi irrégulière lors de l'injection. Utilisez un séchoir réglé à la température et à la durée appropriées pour chaque type de résine et inspectez la matière avant le chargement afin de détecter toute contamination ou particule étrangère.
3. Surveillance des zones de température
Surveillez attentivement la température des zones de chauffe du cylindre (zones 3 et N) afin de garantir qu'elle atteigne et se maintienne à la température de traitement optimale pour le matériau utilisé. Un réglage incorrect de la température peut entraîner une fusion incomplète, une dégradation du matériau, une distribution irrégulière du flux et des préformes défectueuses. Prévoyez un temps de stabilisation suffisant pour que le cylindre atteigne une température uniforme avant de démarrer la production et vérifiez régulièrement les relevés du régulateur de température pendant le fonctionnement.
4. Installation et alignement du moule
Lors de l'installation ou du changement de moules sur la ZQ40, assurez-vous d'un alignement précis entre le moule d'injection, le moule de soufflage et le mécanisme d'éjection, et les positions de la table rotative. Un mauvais alignement peut endommager le moule, entraîner un serrage irrégulier et produire des pièces défectueuses. Respectez les couples de serrage préconisés par le fabricant pour toutes les vis de fixation du moule et vérifiez l'étanchéité des raccords du canal de refroidissement avant de procéder aux essais avec la nouvelle configuration d'outillage.
5. Respect du calendrier d'entretien régulier
Respectez scrupuleusement le programme d'entretien préventif recommandé pour les servomoteurs, les roulements de la table rotative, le cylindre de vis et tous les composants d'entraînement. Lubrifiez les points désignés aux intervalles spécifiés, inspectez les pièces d'usure telles que les têtes de vis et les clapets anti-retour afin de détecter tout signe de dégradation, et remplacez rapidement les composants usés. Un entretien régulier prévient les arrêts imprévus et garantit la précision et l'efficacité de la machine tout au long de sa durée de vie.
6. Procédure d'arrêt et purge du fût
Suivez la procédure d'arrêt appropriée lors de l'arrêt de la presse à injecter-souffler. Purgez le cylindre avec un composé de purge ou un matériau de transition adapté afin d'éliminer les résidus de résine et d'éviter la carbonisation pendant les périodes d'inactivité. Réduisez progressivement la température du cylindre conformément aux spécifications du matériau, coupez l'alimentation en eau de refroidissement uniquement lorsque la machine a suffisamment refroidi et enclenchez tous les verrous de sécurité avant de laisser la machine sans surveillance.
Dépannage courant des machines de moulage par injection-soufflage
Épaisseur de paroi irrégulière
Si l'épaisseur des parois des bouteilles finies est irrégulière, vérifiez l'uniformité de la température de la préforme, l'alignement des noyaux et l'équilibre de la pression d'injection dans toutes les cavités. Un mauvais alignement des noyaux ou des températures incohérentes dans la zone du cylindre sont les causes les plus fréquentes. Assurez-vous que le système de canaux chauds distribue la matière uniformément, contrôlez la concentricité des noyaux et ajustez les paramètres d'injection pour garantir un remplissage homogène de toutes les cavités du moule.
Moulage par soufflage incomplet / Zones minces
Lorsque les bouteilles présentent des zones plus fines ou un soufflage incomplet, le problème est généralement dû à une pression d'air de soufflage insuffisante, à un refroidissement excessif de la préforme avant le soufflage ou à une répartition incorrecte de la température de la paraison. Vérifiez que la pression d'air comprimé se situe dans la plage de fonctionnement de 0,7 à 1,2 MPa, contrôlez la synchronisation entre les stations d'injection et de soufflage et ajustez le profil de température de la préforme pour un étirement plus uniforme du matériau lors du gonflage.
Bavures ou irrégularités sur la ligne de séparation
La présence de bavures ou d'excédents de matière le long de la ligne de joint du moule indique une force de serrage insuffisante, des surfaces de moule usées ou une pression d'injection excessive. Inspectez les surfaces de contact du moule afin de détecter toute usure, présence de débris ou dommage. Assurez-vous que la force de serrage est correctement réglée (la ZQ40 supporte un serrage réglable de 40 à 80 tonnes), nettoyez les surfaces de joint du moule et réduisez la pression ou la vitesse d'injection si les bavures persistent après les contrôles mécaniques.
Bouteille collée au moule ou à la tige centrale
Si les bouteilles ne se démoulent pas correctement ou restent collées aux mandrins au niveau du poste d'éjection, vérifiez l'état de la surface du moule, la température du circuit de refroidissement et le fonctionnement du mécanisme d'éjection. Une température excessive du moule, un temps de refroidissement insuffisant ou des pièces d'éjection usées peuvent être à l'origine de problèmes d'adhérence. Polissez les surfaces du moule si nécessaire, augmentez le débit d'eau de refroidissement et assurez-vous que la course d'éjection atteint bien les 220 mm.
Dosage incomplet ou remplissage incomplet
Les injections incomplètes surviennent lorsque les cavités du moule ne sont pas entièrement remplies de matériau. Les causes fréquentes incluent une pression d'injection insuffisante, une température de cylindre trop basse, des buses de canaux chauds obstruées ou une alimentation en matériau insuffisante depuis la trémie. Augmentez la pression et la vitesse d'injection, augmentez progressivement la température de la zone de cylindre, inspectez et nettoyez les canaux chauds et vérifiez que le système d'alimentation en matériau fonctionne sans blocage ni obstruction dans la trémie.
Défauts de surface (traînées, bulles, retassures)
Des imperfections de surface telles que des stries, des bulles ou des retassures peuvent être dues à l'humidité de la matière première, à une température excessive du cylindre entraînant une dégradation du matériau, à la présence d'air emprisonné ou à une pression de maintien insuffisante. Assurez-vous que le matériau est parfaitement sec au préalable, vérifiez la température du cylindre afin de détecter tout signe de surchauffe, assurez-vous que les orifices de ventilation du moule sont dégagés et augmentez la pression et la durée de maintien pour compenser le retrait du matériau lors du refroidissement.
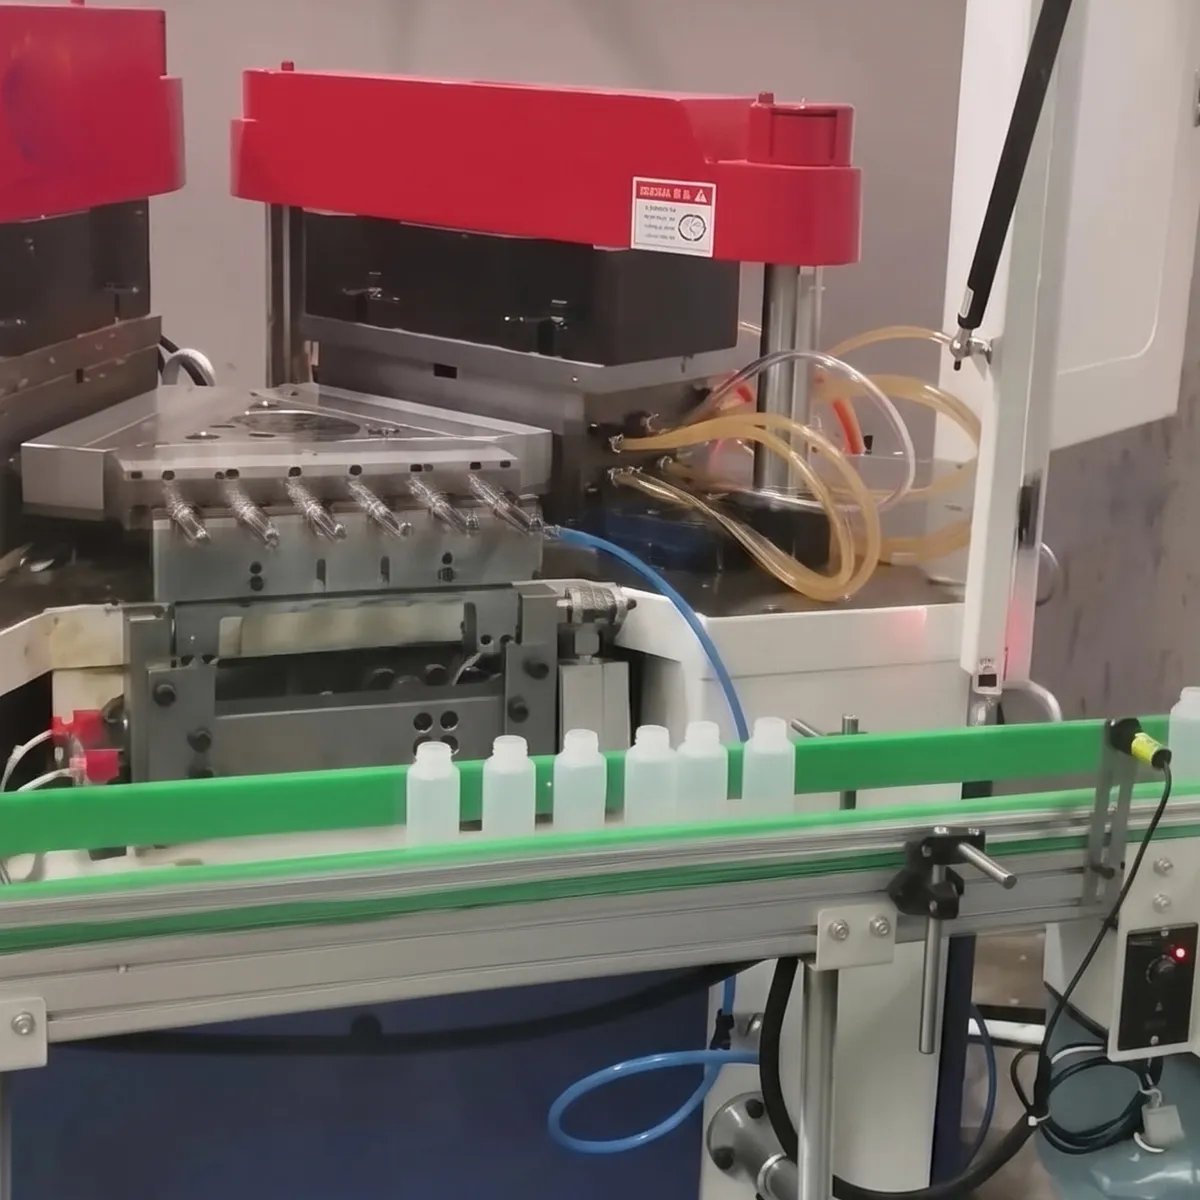
Pourquoi choisir la machine de moulage par injection-soufflage de CMN ?
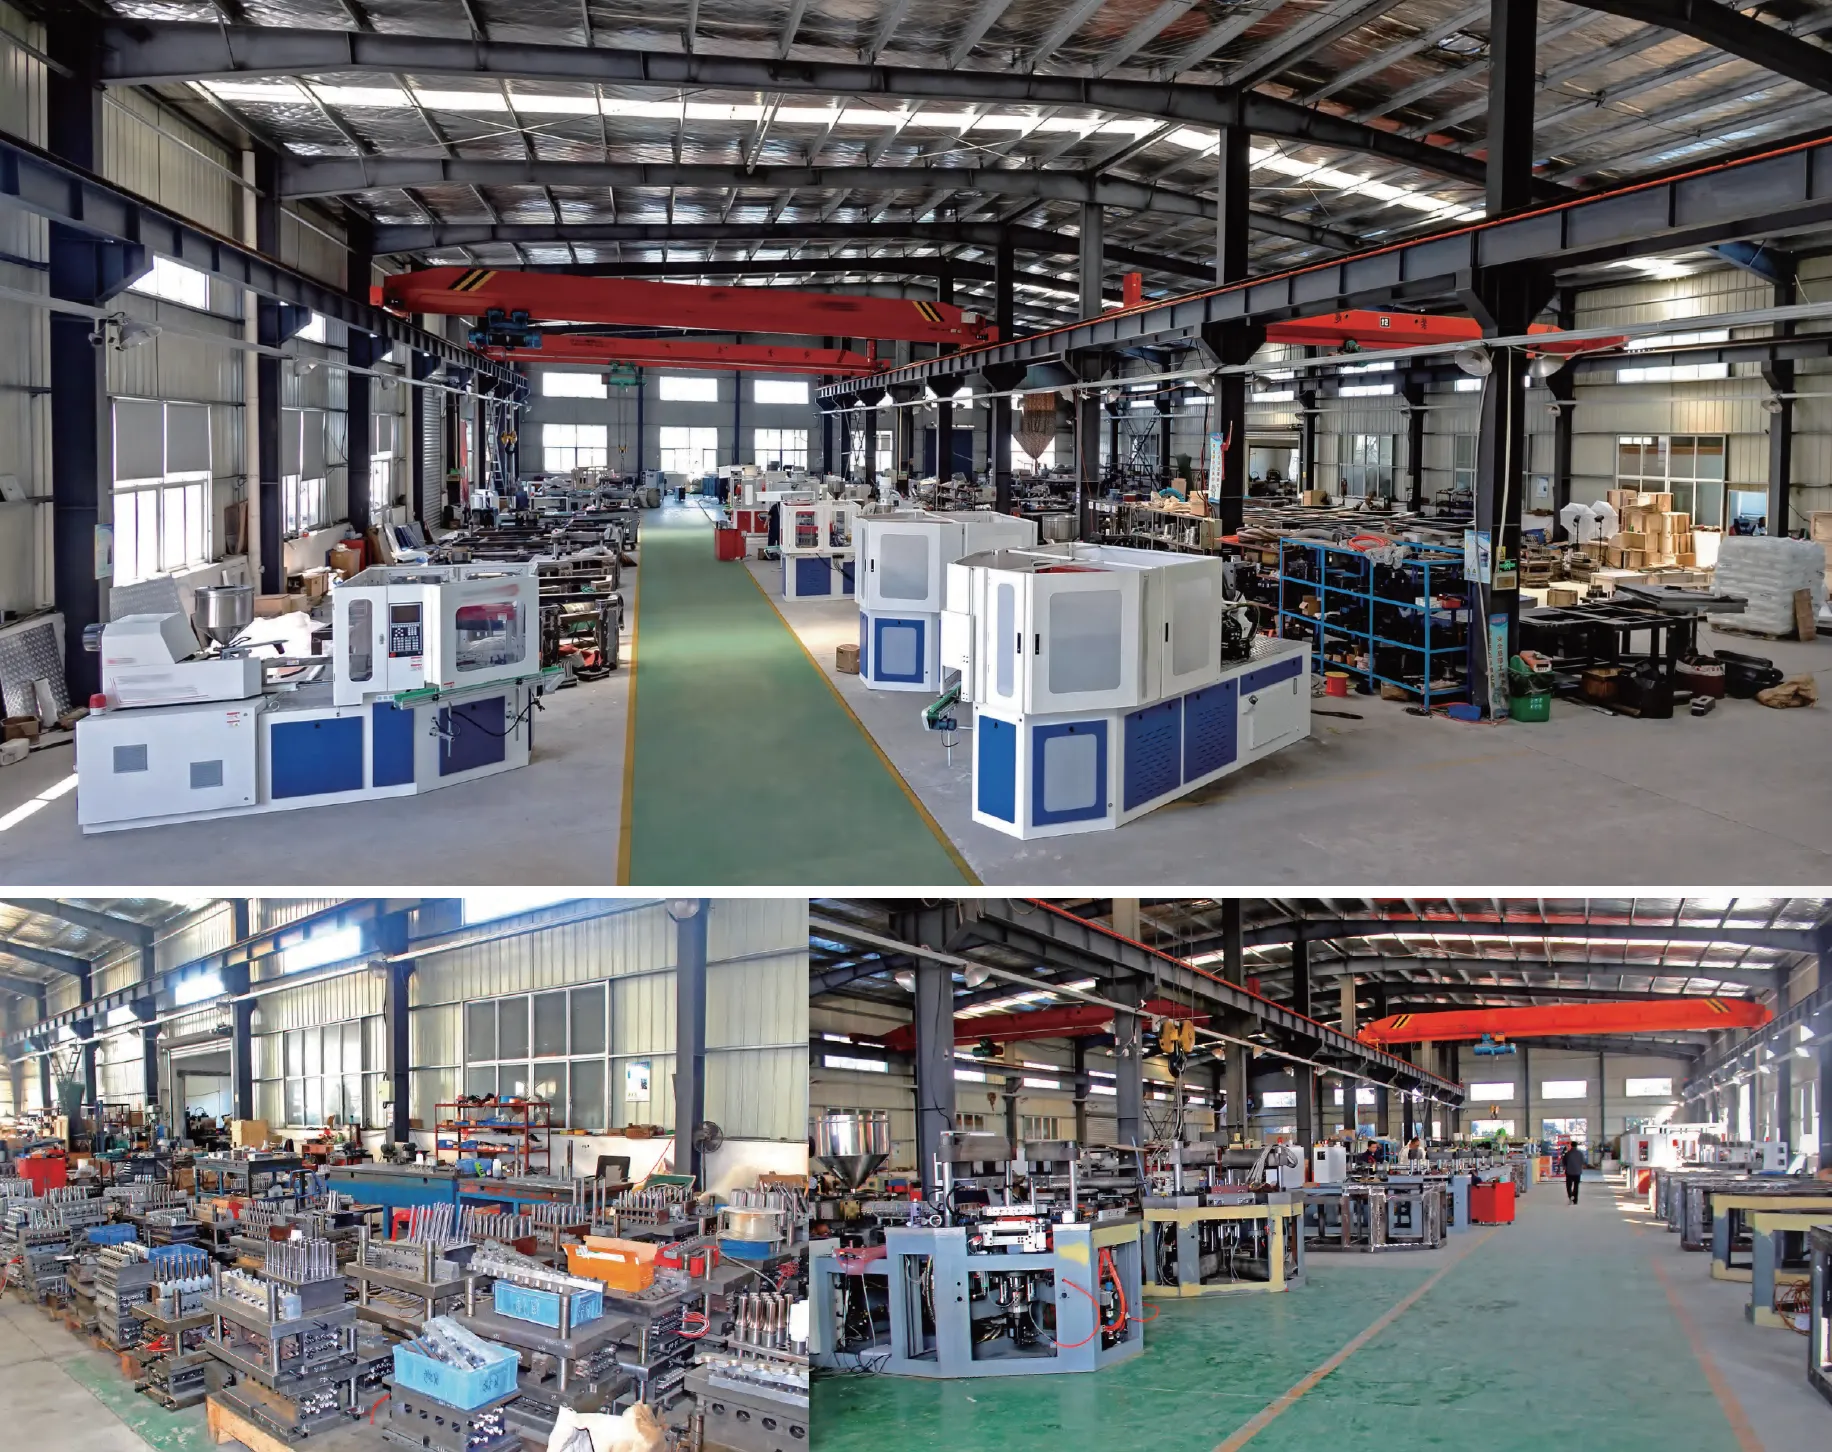
CMN Transmission est un fabricant spécialisé de machines de moulage par injection-soufflage, actif principalement dans la recherche et le développement, la production, la vente et le commerce international de machines automatiques de moulage par injection-soufflage en une seule étape et de systèmes de moules associés. Notre gamme complète de produits comprend des machines de moulage par injection-soufflage, des machines de moulage par extrusion-soufflage, des machines de moulage par injection-étirage-soufflage, ainsi qu'une gamme complète d'équipements auxiliaires. Bénéficiant d'une situation géographique stratégique et d'un accès facile aux transports, CMN Transmission dessert des clients en Asie, en Europe, en Amérique, en Afrique et au Moyen-Orient.
CMN Transmission dispose d'une équipe R&D exceptionnelle, réunissant de nombreux ingénieurs et techniciens expérimentés, spécialisés dans les machines d'injection-soufflage et la technologie des moules d'injection-soufflage. Forte d'une solide expertise théorique et d'une vaste expérience pratique acquise au fil d'années de leadership dans le secteur, notre équipe offre à ses clients des services complets et personnalisés : conseil avant-vente, assistance technique pendant la vente et service après-vente. De la planification initiale de la production à l'installation des machines, en passant par la formation des opérateurs et la maintenance, CMN Transmission s'engage à être votre partenaire de production sur le long terme.
Nos machines de moulage par injection-soufflage trouvent des applications dans de nombreux secteurs, notamment l'emballage pharmaceutique, alimentaire, de produits de santé, cosmétique et divers autres secteurs de fabrication de contenants en plastique. Les machines CMN peuvent produire des emballages plastiques de 1 ml à 1 000 ml à partir de matériaux tels que le PEHD, le PEBD, le PP, le PS (y compris de qualité résistante aux bactéries lactiques), le PS haute transparence, l'ABS, un matériau biodégradable écologique à base de maïs, l'EVA, le PCTG et de nombreuses autres résines spéciales. Cette grande variété de matériaux garantit que, quels que soient vos besoins en emballage, CMN Transmission possède l'équipement et l'expertise nécessaires pour vous fournir une solution répondant à vos exigences spécifiques de production et à vos normes de qualité.
CMN Transmission adhère à une philosophie de développement d'entreprise fondée sur l'autonomie, l'intégrité, le pragmatisme, l'innovation et la responsabilité. Nous nous engageons à concevoir des solutions clés en main complètes permettant à nos clients de fabriquer des produits d'injection-soufflage haut de gamme, d'une qualité irréprochable et offrant une expérience utilisateur optimale. Comptant parmi les principaux fournisseurs et fabricants de machines d'injection-soufflage et d'étirage-soufflage, nous associons des principes de conception européens de pointe à une fabrication rentable afin de proposer des machines rivalisant avec les marques les plus prestigieuses à un prix compétitif. Que vous ayez besoin d'une seule unité ZQ40 ou d'une ligne de production multi-machines entièrement automatisée, CMN Transmission possède les compétences et l'engagement nécessaires pour faire de votre projet une réussite.
FAQ
Q : Quel est le volume maximal de bouteilles que peut produire la machine de moulage par injection-soufflage ZQ40 ?
A : La ZQ40 peut produire des flacons d'une hauteur de 1 ml à 1 500 ml, avec une capacité de remplissage pratique de 10 ml à 1 000 ml. À 1 000 ml, la machine fonctionne en configuration monocavité, tandis que les flacons plus petits, comme ceux de 10 ml, peuvent être produits avec jusqu'à 9 cavités par cycle pour un rendement maximal. Le diamètre maximal des flacons est de 120 mm et leur hauteur maximale de 220 mm.
Q : Comment une machine de moulage par injection-soufflage entièrement électrique se compare-t-elle à un modèle hydraulique ?
A: Une machine de moulage par injection-soufflage entièrement électrique comme la ZQ40 élimine totalement l'huile hydraulique, ce qui permet de réduire la consommation d'énergie d'environ 30%, de diminuer considérablement le niveau sonore, d'éliminer tout risque de contamination par l'huile dans la zone du moule et de réduire les coûts de maintenance à long terme. Le système servo-commandé offre également une précision et une répétabilité supérieures grâce à des codeurs absolus, comparativement aux vannes hydrauliques proportionnelles utilisées dans les machines conventionnelles.
Q : Quel est le temps de cycle typique et la production journalière de cette machine IBM ?
A : Pour les flacons standard de 30 ml, la ZQ40 atteint un temps de cycle d'environ 8,2 secondes, ce qui correspond à une production journalière d'environ 105 000 flacons en 24 heures, avec une capacité maximale de 115 000 flacons par jour. Les temps de cycle varient selon la taille du flacon, le type de matériau, l'épaisseur de la paroi et le nombre de cavités utilisées ; les flacons plus petits bénéficient généralement de cycles plus rapides.
Q : La ZQ40 peut-elle être utilisée en remplacement d'une machine de moulage par injection-soufflage Aoki ?
R : Oui, la ZQ40 est conçue pour remplacer avantageusement les systèmes de moulage par injection-soufflage Aoki et autres marques haut de gamme. Elle offre des spécifications techniques comparables, voire supérieures, notamment une force de fermeture de 400 kN, une servocommande intégrale et une conception structurelle de type européen, tout en proposant un prix plus compétitif. L'équipe d'ingénierie de CMN Transmission peut accompagner les clients souhaitant évaluer la compatibilité de leurs moules et planifier la transition depuis d'autres marques.
Q : Quels types de matières plastiques cette machine de moulage par injection-soufflage peut-elle traiter ?
A: La ZQ40 peut traiter une large gamme de résines thermoplastiques, notamment le PEHD, le PEBD, le PP, le PS, le PS haute transparence, l'ABS, le PCTG, l'EVA et les matériaux écologiques à base de maïs. Cette machine est particulièrement adaptée à la production de flacons d'emballage pharmaceutiques, cosmétiques et alimentaires à partir de ces matériaux. La configuration à 3+N zones de fusion permet un profilage précis de la température pour chaque type de résine, optimisant ainsi la qualité de la fusion et l'homogénéité du produit.
Q : Quelle est la différence entre une machine de moulage par injection-soufflage et une machine de moulage par injection-étirage-soufflage ?
A: Une machine de moulage par injection-soufflage (IBM) produit des bouteilles en une seule étape en injectant une préforme et en la soufflant immédiatement sans étirage. Une machine de moulage par injection-soufflage avec étirage (ISBM) ajoute une étape d'étirage qui oriente le plastique de manière biaxiale pour une résistance et une transparence accrues ; elle est généralement utilisée pour les bouteilles en PET. La ZQ40 est une machine IBM optimisée pour les emballages en PEHD, PP et PS. Pour la production de contenants en PET, une machine de moulage par injection-soufflage PET ou une machine de moulage par injection-soufflage avec étirage en une seule étape est recommandée.
Q : Quel est le prix moyen d'une machine de moulage par injection-soufflage personnalisée ?
A: Le prix des machines de moulage par injection-soufflage varie en fonction des spécifications, du nombre de cavités, du niveau d'automatisation et des exigences de personnalisation. CMN Transmission propose des devis compétitifs adaptés aux besoins de production spécifiques de chaque client. Contactez notre équipe commerciale en précisant les spécifications de vos bouteilles, vos objectifs de production journalière et le type de matériau souhaité pour obtenir un devis détaillé incluant la machine, les moules, les équipements auxiliaires et l'assistance à l'installation.
Q : Le ZQ40 convient-il à la production de flacons pharmaceutiques conformes aux exigences des BPF ?
R : Absolument. La ZQ40 est spécialement conçue pour répondre aux normes d'emballage pharmaceutique. Sa conception ascendante garantit une zone de moulage totalement exempte d'huile de lubrification, la production de flacons sans bavures élimine les risques de contamination particulaire et le filetage étanche 100% assure une intégrité fiable du contenant. Ces caractéristiques font de la ZQ40 un choix privilégié des fabricants de machines de moulage par injection-soufflage pour les secteurs de l'emballage pharmaceutique et médical.
Q : Quel service après-vente CMN propose-t-il aux acheteurs de machines de moulage par injection-soufflage ?
A: CMN Transmission propose un service après-vente complet incluant l'installation et la mise en service sur site par des ingénieurs expérimentés, des formations professionnelles pour les opérateurs, une assistance téléphonique 24h/24 et 7j/7, des rappels de maintenance préventive et un stock de pièces détachées suffisant pour minimiser les temps d'arrêt. Une assistance au dépannage à distance par visioconférence est également disponible pour un diagnostic et une résolution rapides des problèmes, garantissant ainsi le maintien des performances optimales de vos machines de moulage par injection-soufflage.
Q : Qu'est-ce qui fait de la ZQ40 la meilleure machine de moulage par injection-soufflage pour les petites et moyennes séries de production ?
A: La ZQ40 combine des dimensions compactes (3,5 x 1,3 x 1,7 m), une faible consommation d'énergie (20 kW), une capacité de changement de moule rapide et des options de cavitation flexibles (1 à 9 cavités), ce qui la rend particulièrement adaptée aux petites et moyennes séries de production. Sa force de fermeture réglable de 40 à 80 tonnes permet aux fabricants de produire des bouteilles de différentes tailles et matériaux sur la même machine, optimisant ainsi l'utilisation de l'équipement tout en maintenant la précision et les normes de qualité attendues d'une presse à injecter-souffler entièrement électrique.
Avis clients
Park Joon-ho, directeur d'usine, Corée du Sud
« Nous avons fait l'acquisition de la machine de moulage par injection-soufflage ZQ40 il y a environ huit mois pour notre usine de conditionnement pharmaceutique. La force de fermeture de 400 kN du système d'injection nous garantit des goulots de flacons parfaitement étanches à chaque fois. Nous produisons des flacons de comprimés en PEHD de 50 ml à raison d'environ 7 cavités par cycle, pour une production journalière avoisinant les 90 000 unités. Ce qui nous a particulièrement impressionnés, ce sont les économies d'énergie. Notre facture d'électricité a considérablement diminué par rapport à notre ancien modèle hydraulique. Les ingénieurs de CMN ont été présents sur site pendant une semaine complète lors de l'installation et ont formé l'ensemble de notre équipe de manière approfondie. »
Rajesh Patel, directeur des opérations, Inde
Notre entreprise fabrique des flacons cosmétiques depuis plus de quinze ans. Après avoir comparé plusieurs fabricants de machines de moulage par injection-soufflage, nous avons choisi CMN pour la ZQ40 en raison de son système d'entraînement entièrement servo et de sa zone de moulage sans huile. Nous produisons des flacons de lotion de 30 ml et le temps de cycle est effectivement d'environ 8 secondes, comme promis, ce qui représente une amélioration significative par rapport à notre équipement précédent. La qualité de surface est exceptionnelle. Nos clients, marques de cosmétiques, sont très satisfaits de la transparence et de la finition lisse des flacons. La livraison a été effectuée dans les délais et les pièces détachées sont arrivées rapidement lorsque nous en avions besoin.
Mehmet Yilmaz, superviseur de production, Turquie
« Nous avions besoin d'une machine IBM fiable pour la production de bouteilles PP de 100 ml destinées à notre ligne de production laitière. La ZQ40 fonctionne dans notre atelier depuis cinq mois et sa régularité est remarquable. L'écart de poids entre les bouteilles reste inférieur à 11 TP3T, ce qui est exactement ce qu'il nous faut pour notre ligne de remplissage automatisée. J'apprécie particulièrement le fonctionnement silencieux de la machine par rapport à nos anciens modèles hydrauliques. Le système servo réduit considérablement le niveau sonore dans l'atelier. L'équipe d'assistance après-vente de CMN a toujours été très réactive à nos questions. »
Dmitri Volkov, directeur technique, Russie
« Nous utilisons actuellement deux machines ZQ40 côte à côte dans notre usine. La première produit des flacons pharmaceutiques de 60 ml en PEHD depuis plus d'un an, et nous en sommes tellement satisfaits que nous avons commandé une deuxième unité il y a trois mois. Le système d'injection à vérin électrique s'est avéré très stable et les coûts de maintenance sont bien inférieurs à ceux de notre ancien équipement. Les machines sont suffisamment compactes pour s'intégrer parfaitement à notre espace de production actuel sans nécessiter de modifications importantes. Nous sommes très satisfaits des prix proposés par CMN et du rapport qualité-prix. »
Thabo Molefe, propriétaire d'usine, Afrique du Sud
« Trouver une bonne machine de moulage par injection-soufflage à un prix raisonnable était notre principale préoccupation. Après avoir négocié avec CMN Transmission, nous avons estimé que la ZQ40 offrait le meilleur compromis entre performance et coût. Nous l'utilisons pour la production de flacons de produits chimiques de 250 ml et 500 ml, avec respectivement deux et trois cavités. Les flacons sont exempts de bavures, les lignes de joint sont nettes et la machine présente une excellente résistance chimique. Elle est arrivée bien emballée et en parfait état. L'installation a duré environ quatre jours grâce à l'intervention des techniciens de CMN, venus spécialement de l'usine. »
Carlos Eduardo Silva, directeur de l'ingénierie, Brésil
« Nous avons remplacé notre ancienne machine de moulage par injection-soufflage par la ZQ40 il y a environ dix mois et l'amélioration a été spectaculaire. La réduction de la consommation d'énergie du moule 30% est réelle et se traduit concrètement par une baisse de nos factures d'électricité. Nous produisons des flacons de pesticides et des bouteilles alimentaires en alternance, et le changement de moule est très simple. La configuration à 3+N zones de cylindre nous permet de contrôler précisément le profil de température des différentes résines. Le seul petit problème a été un léger retard de livraison dû à des difficultés logistiques, mais CMN nous a tenus informés tout au long du processus et la machine elle-même a dépassé nos attentes. »
Mike Henderson, vice-président des opérations, États-Unis
« En tant que sous-traitant de conditionnement pour plusieurs entreprises pharmaceutiques, la fiabilité des machines est primordiale. La ZQ40 produit pour nous des flacons compte-gouttes de 10 ml et 30 ml à cavitation maximale (9 et 8 cavités respectivement) sans aucun arrêt imprévu depuis plus de sept mois. Les codeurs absolus du système servo garantissent une précision constante, maintenant notre taux de rebut en dessous de 0,31 TP3T. Nous avons raccordé un système d'inspection visuelle et un testeur d'étanchéité à la sortie du convoyeur, et la ligne entière fonctionne sans surveillance pendant les quarts de nuit. Une machine robuste, un support technique irréprochable. »
Maria Gonzalez, superviseure de production, Mexique
« Nous avons choisi la ZQ40 de CMN Transmission après que notre équipe technique a visité leur usine et constaté la production des machines. La conception et la qualité de fabrication, typiquement européennes, nous ont convaincus qu'il s'agissait du bon investissement. Nous utilisons cette machine pour presser des bouteilles en polystyrène de 100 ml destinées à nos boissons à base de bactéries lactiques, et la transparence est excellente. La force de serrage réglable de 40 à 80 tonnes est très pratique, car nous pressons également des bouteilles de shampoing à parois plus épaisses le week-end. CMN a dispensé une formation complète et leur assistance via WhatsApp s'est avérée très utile pour obtenir rapidement des conseils de dépannage lorsque nous en avions besoin. »
Priya Sharma, directrice générale, Inde
« Nous avons évalué plusieurs fournisseurs de machines de moulage par injection-soufflage avant de choisir CMN. La ZQ40 se distingue par sa taille compacte (3,5 x 1,3 x 1,7 mètres). Elle s'intègre parfaitement dans notre atelier de production, à côté de notre ligne de remplissage existante. Nous produisons des flacons cosmétiques de différentes contenances, de 30 ml à 250 ml, et la qualité est toujours excellente. La conception ascendante est un véritable atout pour nos emballages cosmétiques, où toute contamination par de l'huile est inacceptable. La machine s'est avérée fiable et nous prévoyons déjà d'en commander une deuxième pour notre nouvelle usine l'année prochaine. »
Informations complémentaires
| Édité par | Yjx |
|---|
Produits similaires
-
Machine de moulage par injection-soufflage ZQ135 (européenne)
-
Machine de moulage par injection-soufflage ZQ110 (européenne)
-
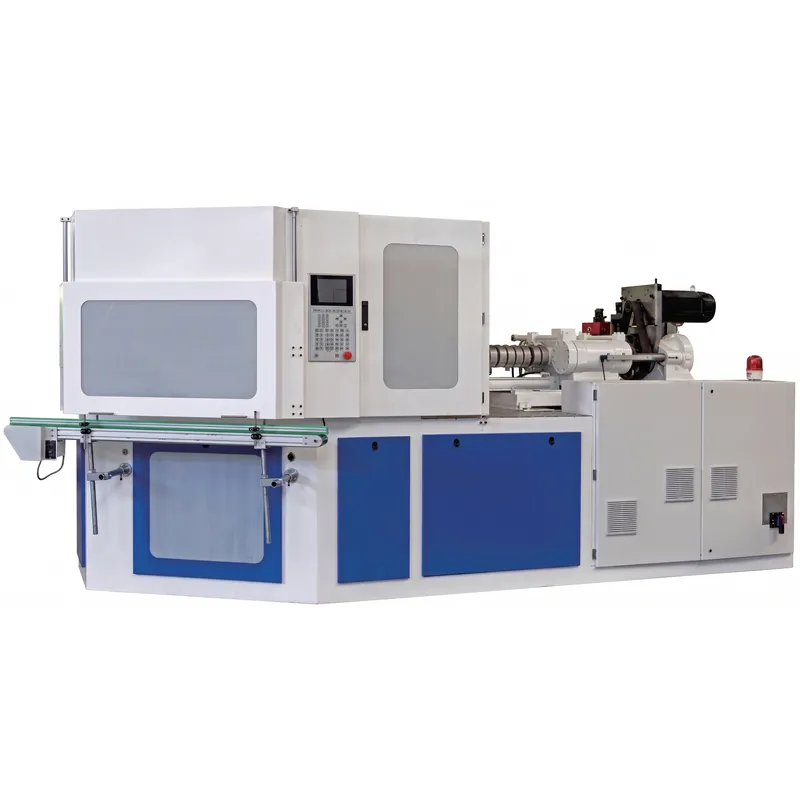
Machine de moulage par injection-soufflage ZQ80 (européenne)
-
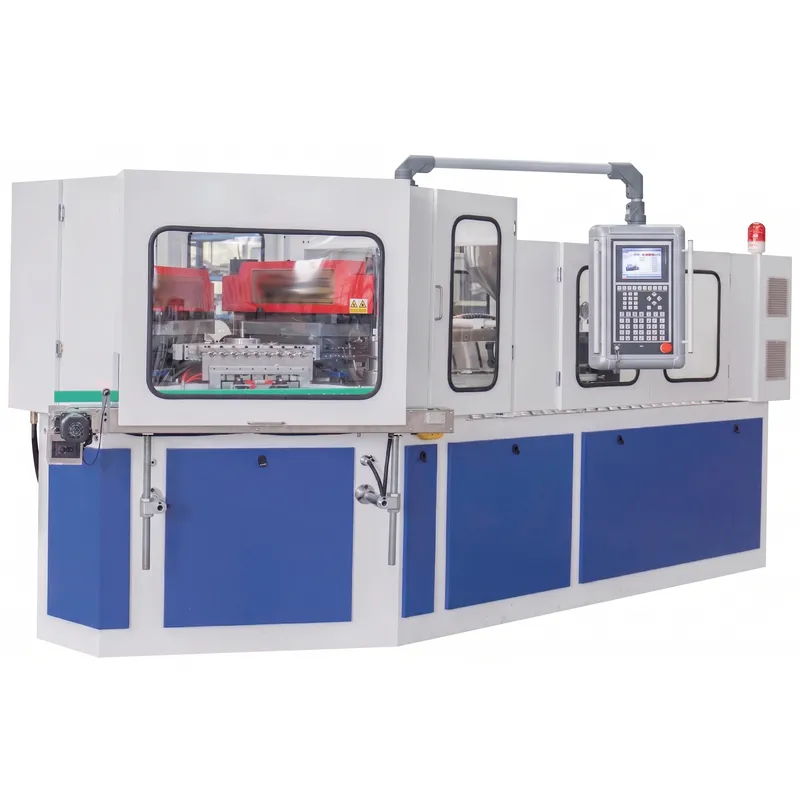
Machine de moulage par injection-soufflage ZQ60 (européenne)
-
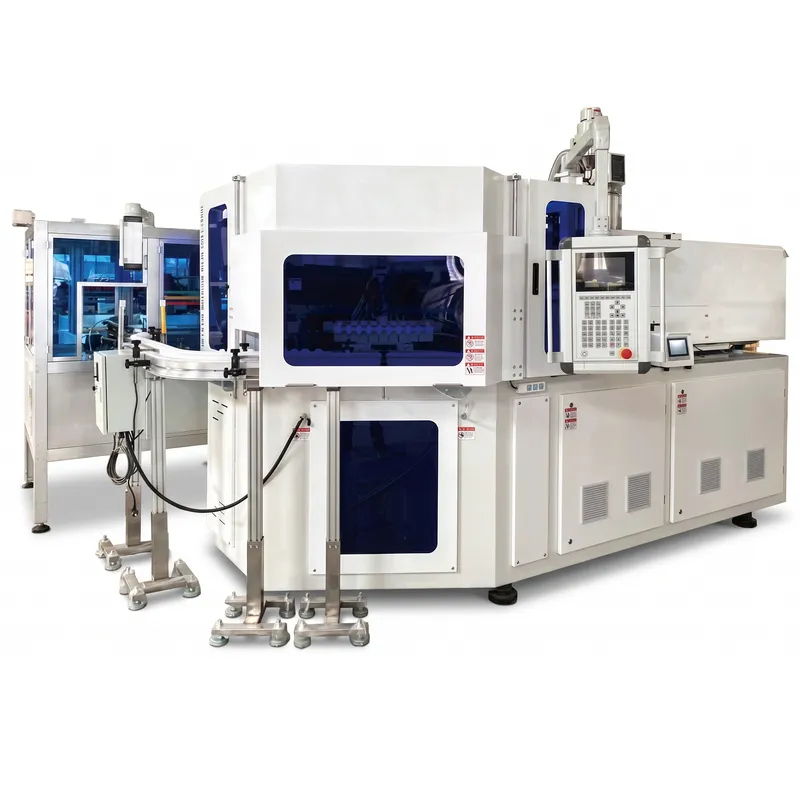
Machine de moulage par injection-soufflage entièrement électrique haute vitesse ZQ60HE (européenne)


