
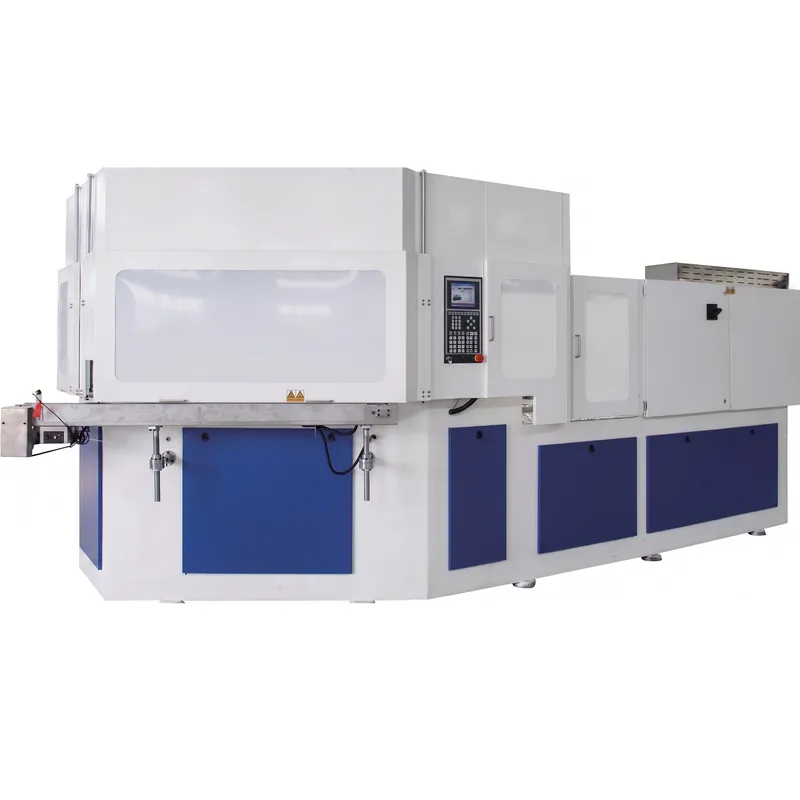
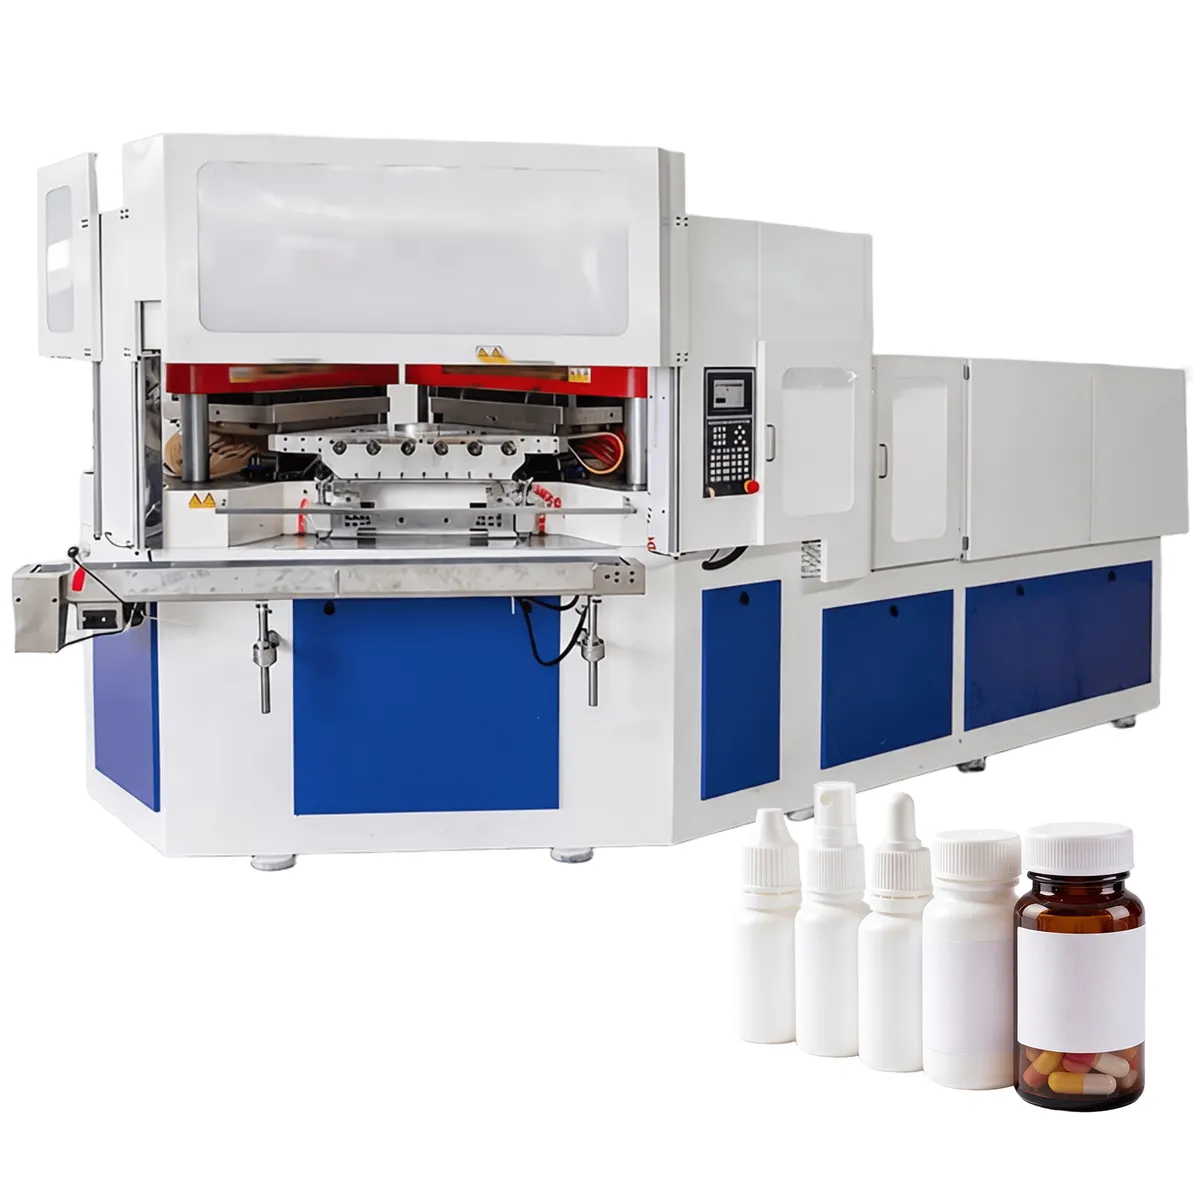
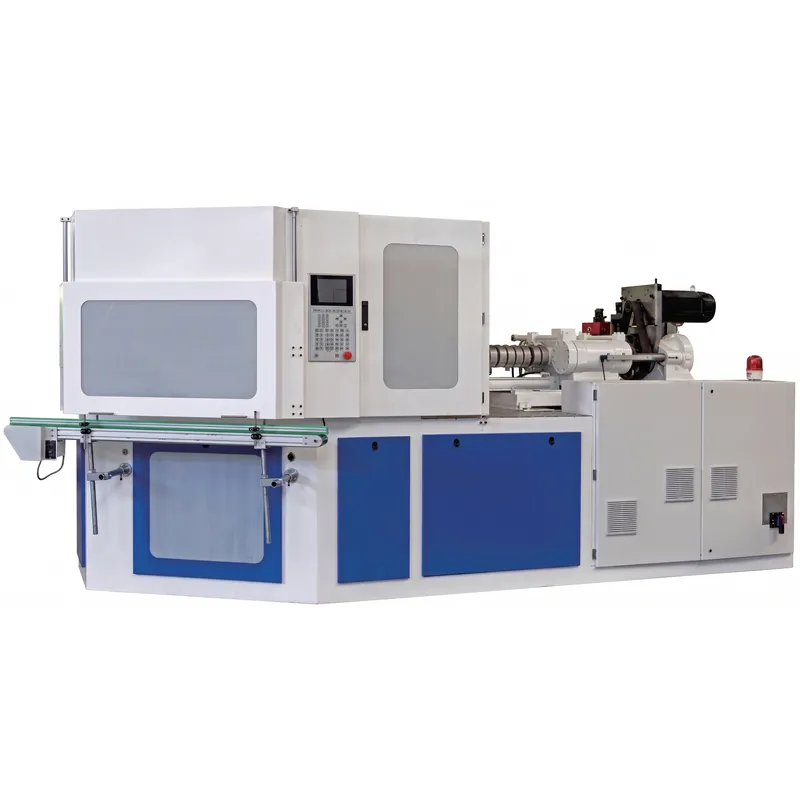
Máquina de moldeo por inyección-soplado ZQ110 (europea)
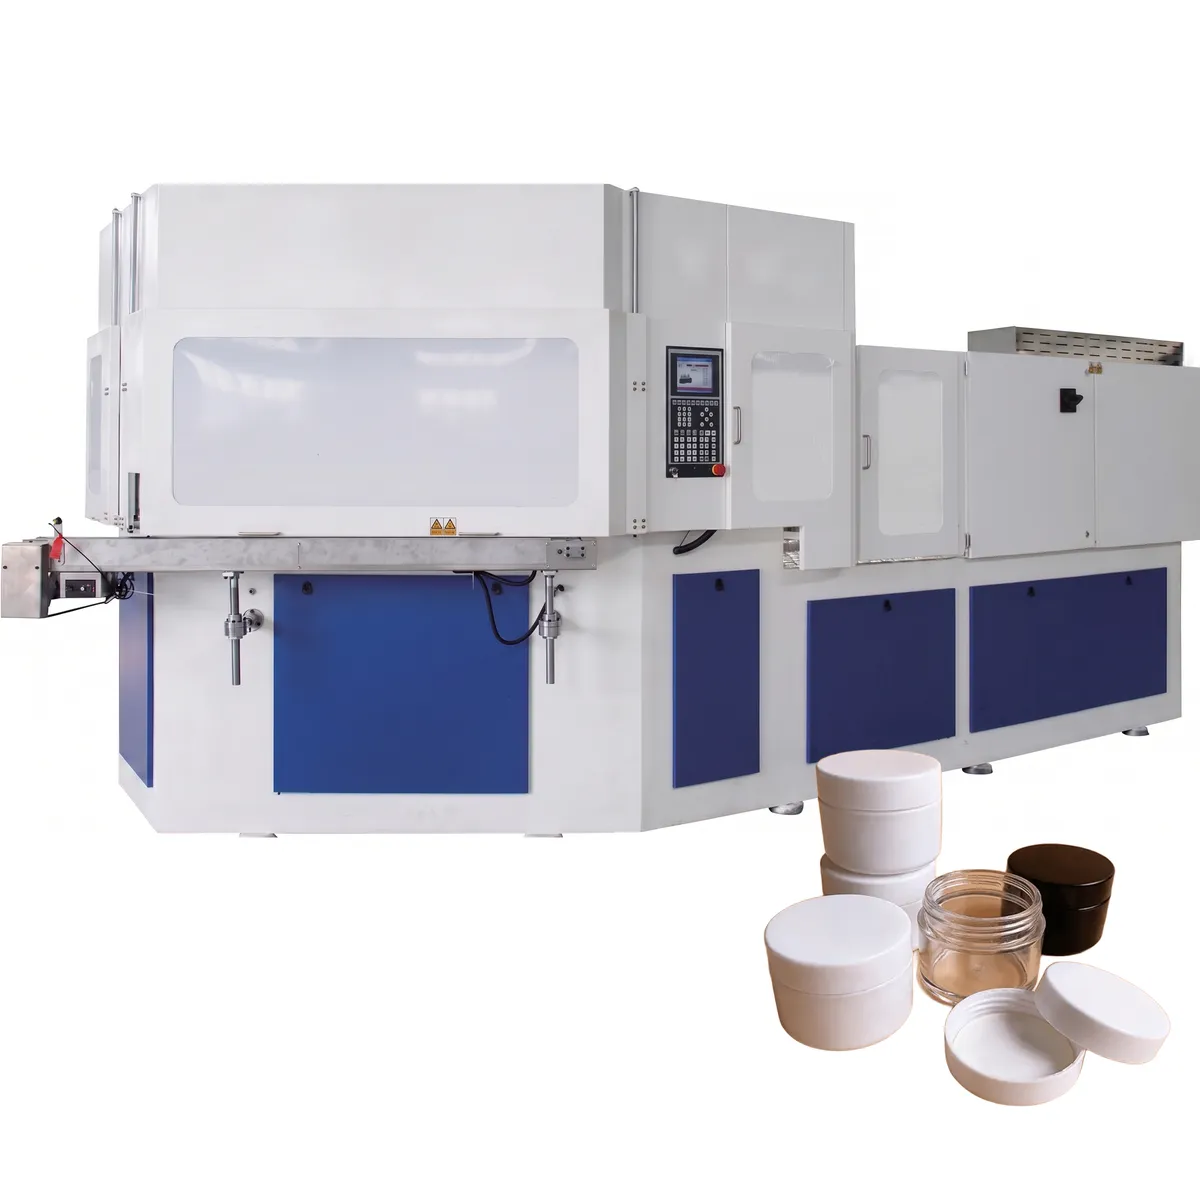
Diseñada con una estructura de estilo europeo, la máquina de moldeo por inyección-soplado ZQ110 ofrece una estabilidad dimensional excepcional en diversas condiciones de producción. Su fuerza de amortiguación supera a la de sus competidoras en 20% a 30%, lo que permite un procesamiento fiable y estable de una amplia gama de materiales, incluyendo HDPE, PP, LDPE, PS y resinas especiales. El sistema de rotación servo estándar garantiza un movimiento suave y constante de la torreta, así como un ajuste intuitivo de los parámetros, lo que la hace accesible a operarios de cualquier nivel de experiencia.
Máquina de moldeo por inyección-soplado ZQ110 (europea)
Diseñada con una estructura de estilo europeo, la máquina de moldeo por inyección-soplado ZQ110 ofrece una estabilidad dimensional excepcional en diversas condiciones de producción. Su fuerza de amortiguación supera a la de sus competidoras en 20% a 30%, lo que permite un procesamiento fiable y estable de una amplia gama de materiales, incluyendo HDPE, PP, LDPE, PS y resinas especiales. El sistema de rotación servo estándar garantiza un movimiento suave y constante de la torreta y un ajuste intuitivo de los parámetros, lo que la hace accesible a operarios de cualquier nivel de experiencia. Ya sea que se trate de envasado farmacéutico, líneas de producción de botellas cosméticas o envases para alimentos, la máquina IBM ZQ110 se adapta con cambios mínimos en la configuración y ofrece una calidad repetible turno tras turno.
La exclusiva estructura de sujeción presurizada emplea un modo no participativo para el cilindro de refuerzo durante la apertura y el cierre del molde. Este diseño inteligente logra un ahorro energético de 10% a 20% en comparación con las máquinas hidráulicas IBM convencionales, manteniendo un rendimiento de sujeción robusto durante todo el ciclo de producción. Como máquina de moldeo por inyección-soplado totalmente personalizable, la ZQ110 es igualmente adecuada para líneas de producción de alto volumen de frascos de pastillas farmacéuticas, envases de goteros cosméticos de precisión, envases de jabón de manos de uso diario, producción de frascos de pesticidas y aplicaciones de envasado de bebidas. Su diseño de área de moldeo de abajo hacia arriba está libre de contaminación por aceite lubricante, cumpliendo con los estándares de higiene más estrictos exigidos por las industrias reguladas en todo el mundo.
Cavitación del molde (para referencia)
| Volumen aproximado | 10 ml | 30 ml | 60 ml | 100 ml | 250 ml | 500 ml | 1000 ml |
| Cavitación máxima | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Especificaciones técnicas
| Artículo | Unidad | ZQ110 |
| EnSistema de inyección | ||
| Diámetro del tornillo | mm | 65 |
| Tornillo L/D | % | 22:1 |
| Peso de la inyección | gramo | 540 |
| Potencia calorífica | KW | 20 |
| Número de zona de barriles | 5+N | |
| accidente cerebrovascular por inyección | mm | 200 |
| Sistema de sujeción | ||
| Fuerza de sujeción de la inyección | KN | 1100 |
| Carrera de apertura para la inyección | mm | 140 |
| Fuerza de sujeción del soplado | KN | 150 |
| Golpe de apertura para soplar | mm | 140 |
| Altura de elevación de la mesa giratoria | mm | 70 |
| Moho | ||
| Tamaño máximo de la placa (largo x ancho) | mm | 1100x460 |
| Espesor del molde | mm | 280 |
| Diámetro de la botella | mm | 120 |
| Altura de la botella | mm | 220 |
| Altura adecuada de la botella | mm | 1-2000 |
| golpe de despojo | mm | 260 |
| Sistema hidráulico | ||
| Presión hidráulica | Mapa | 14 |
| Potencia del motor | KW | 22+22 |
| Ciclo seco | S | 4 |
| Potencia total | KW | 80 |
| Potencia operativa | % | 52-70 |
| Otros | ||
| Presión mínima de aire comprimido | MPa | 0.7-1.2 |
| capacidad de aire comprimido | M³/min | 0.7 |
| flujo de agua | M³/h | 4 |
| Presión del agua de refrigeración | MPa | 0.3-0.4 |
| Dimensiones (largo x ancho x alto) | METRO | 5x1,8x2,2 |
| Peso neto | Tonelada | 15 |
Marca y modelo reemplazables
| CMN | Fuerza de sujeción | Jomar | SUMA | Uniloy | Flora |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diámetro del tornillo de máquina IBM
| CMN | Diámetro del tornillo | Jomar | SUMA | Flora |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Peso de inyección de la máquina IBM
| CMN | Peso de inyección | Jomar | SUMA | Flora |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Fuerza de sujeción de inyección de máquina IBM
| CMN | Fuerza de sujeción por inyección | Jomar | SUMA | Flora |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 KN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Tamaño del molde de la máquina IBM
| CMN | Tamaño del molde | Jomar | SUMA | Flora |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Tamaño de máquina IBM
| CMN | Tamaño del molde (M) | Jomar | SUMA | Flora |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Nota: Las marcas se mencionan únicamente para ayudar a los clientes a elegir productos, no para vender los productos de esas marcas.
Características de la máquina de moldeo por inyección-soplado ZQ110
1. Accionamiento totalmente servo, sin aceite hidráulico.
La máquina de moldeo por inyección-soplado totalmente eléctrica ZQ110 utiliza servomotores para cada eje de movimiento, eliminando por completo el aceite hidráulico del entorno de producción. Esto se traduce en un espacio de trabajo más limpio, menor riesgo de contaminación para las líneas de embotellado de productos farmacéuticos y alimentarios, una reducción significativa en el mantenimiento por fugas de aceite y un menor nivel de ruido operativo en comparación con las máquinas hidráulicas tradicionales de IBM. El tiempo de ciclo para botellas de 30 ml alcanza los 8,2 segundos, con una producción diaria de hasta 115 000 botellas.
2. Reducción de energía 30% con alto rendimiento
En comparación con las máquinas de moldeo por soplado e inyección de plástico hidráulicas convencionales, la ZQ110 reduce el consumo de energía en aproximadamente 301 TP3T. Con un consumo de 12 kWh por hora para la producción de botellas de 30 ml, la máquina ofrece una producción diaria normal de 105 000 botellas, con una capacidad máxima de 115 000 botellas por día. La estructura de cierre presurizada con su cilindro de refuerzo no participativo reduce aún más el consumo de energía durante los ciclos de apertura y cierre, lo que disminuye directamente el costo de electricidad por unidad producida.
3. Servomotor con codificador absoluto para una repetibilidad precisa.
El sistema servo está equipado con codificadores absolutos en todos los ejes de movimiento, lo que garantiza una alta repetibilidad y precisión a lo largo de millones de ciclos. Los datos de posición nunca se pierden, incluso después de una interrupción de energía, lo que elimina la necesidad de procedimientos de recalibración al reiniciar. Esto convierte al ZQ110 en un sistema fiable y de alta calidad. máquina de moldeo por inyección-soplado Opción ideal para líneas de envasado farmacéutico donde la consistencia dimensional y la fiabilidad del sellado son requisitos de cumplimiento innegociables.
4. Fuerza de sujeción ajustable de 40 a 80 toneladas.
Una estructura de sujeción presurizada especial proporciona una fuerza de sujeción ajustable de 40 a 80 toneladas, lo que permite que la ZQ110 se adapte a una amplia variedad de tamaños de botellas, espesores de pared y tipos de resina sin necesidad de cambiar de máquina. Esta flexibilidad la convierte en una máquina de moldeo por inyección-soplado personalizada ideal para la venta, cubriendo aplicaciones desde pequeños viales farmacéuticos de 10 ml hasta botellas de consumo de 1000 ml en materiales como HDPE, PP, LDPE y PS transparente.
5. Diseño de abajo hacia arriba sin aceite para el cumplimiento de las normas de higiene.
El diseño de la zona de moldeo de abajo hacia arriba garantiza que el aceite lubricante no entre en contacto con la cavidad del molde ni con las botellas terminadas en ninguna etapa del ciclo de producción. Este es un requisito fundamental para las líneas de máquinas de moldeo por inyección-soplado de PET que abastecen a los mercados farmacéutico, médico, alimentario y de envases cosméticos de alta gama. La ZQ110 cumple con los estándares internacionales de higiene más estrictos para la producción de botellas compatibles con salas blancas, sin necesidad de medidas de contención adicionales alrededor de la zona de moldeo.
6. Preparado para la automatización con integración completa hacia abajo.
La salida de la cinta transportadora de la ZQ110 es totalmente compatible con sistemas de inspección visual, detectores de fugas laterales, etiquetadoras y equipos de envasado automático. Esto la convierte en una auténtica plataforma de moldeo por inyección-soplado de un solo paso para producción ininterrumpida las 24 horas. El sistema de detección integrado identifica partículas extrañas, material insuficiente en la boca de la botella y fondos irregulares, rechazando automáticamente las unidades defectuosas y manteniendo la calidad de producción sin necesidad de supervisión continua del operario.
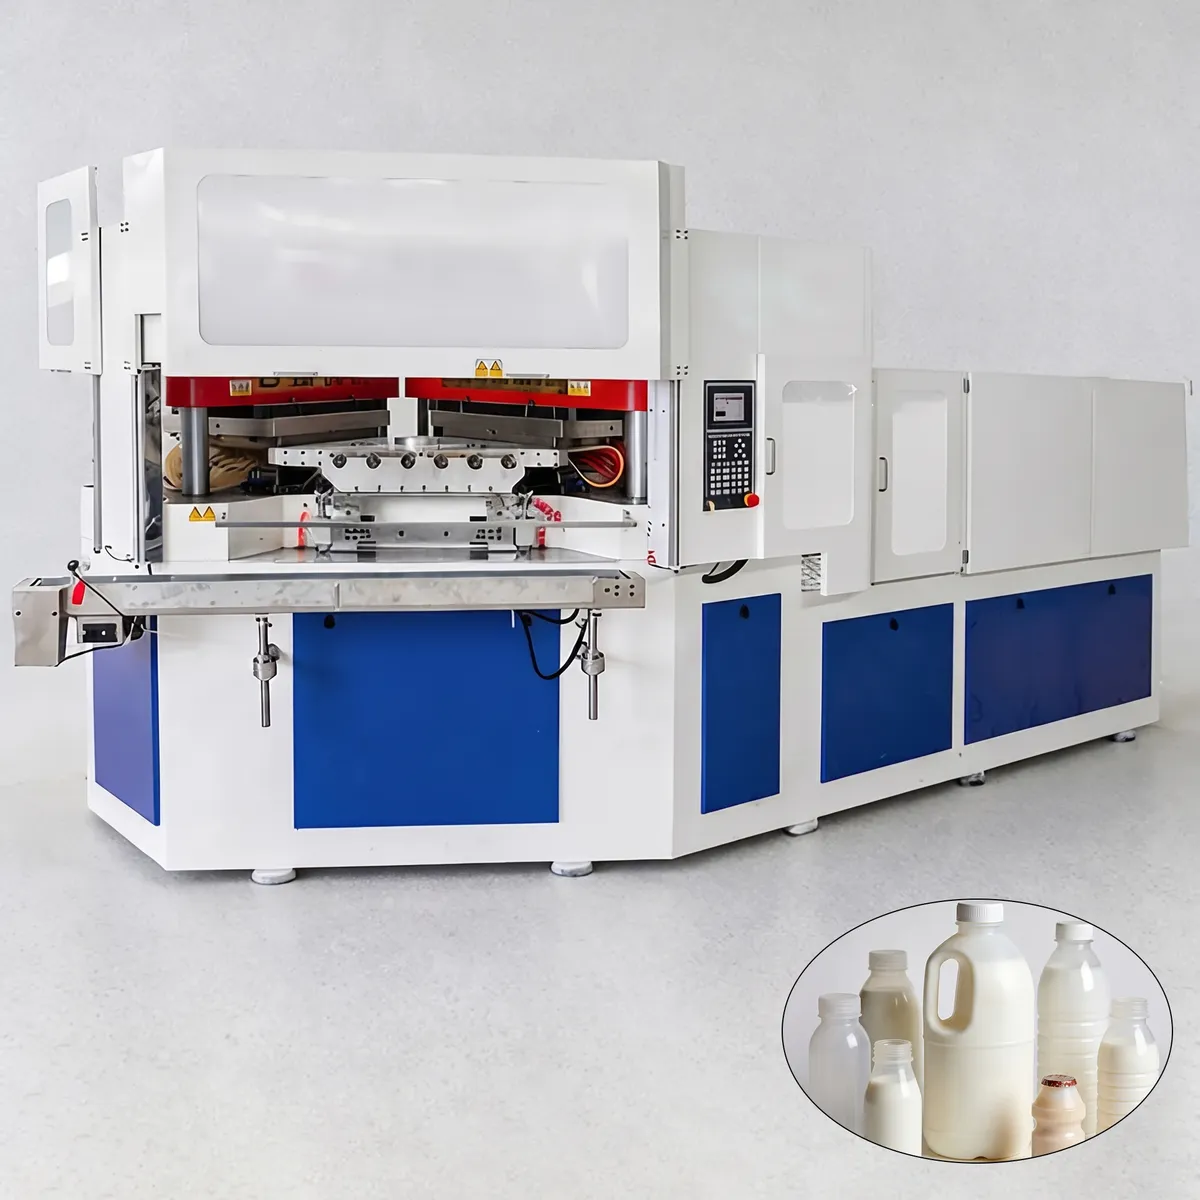
Principio de funcionamiento
La máquina de moldeo por inyección-soplado ZQ110 de IBM funciona con un ciclo rotatorio sincronizado de tres estaciones que procesa simultáneamente tres lotes de botellas, maximizando la productividad y minimizando el tiempo de inactividad.
Paso 1. Inyección de la preforma
La resina plástica fundida se inyecta a presión controlada alrededor de una varilla central de precisión dentro de la cavidad del molde de inyección. La geometría del cuello de la botella, incluyendo todas las roscas, se forma con gran precisión en esta estación. La temperatura del cilindro, la velocidad de inyección, la presión de mantenimiento y el tiempo de enfriamiento se pueden programar de forma independiente para cada tipo de resina. Una vez que la preforma alcanza la temperatura objetivo y el cuello se solidifica por completo, el molde se abre y la varilla central con la preforma adherida se desplaza hacia adelante hasta la estación de soplado mediante la mesa giratoria servoaccionada.
Paso 2. Moldeo por soplado
En la estación de soplado, el molde se cierra alrededor de la preforma que permanece en la varilla central. El aire comprimido suministrado a través del mandril a una presión de 0,7 a 1,2 MPa infla la preforma aún caliente hacia afuera hasta que el plástico entra en contacto y se adapta con precisión a la superficie interior de la cavidad del molde. La forma de la botella, la distribución del espesor de la pared y la geometría del fondo vienen determinadas por el diseño del molde y los parámetros de presión y tiempo del aire de soplado. Tras un enfriamiento controlado dentro del molde, la botella terminada conserva su geometría final. A continuación, el molde se abre y la mesa vuelve a la estación de desmoldeo.
Paso 3. Desprendimiento y expulsión
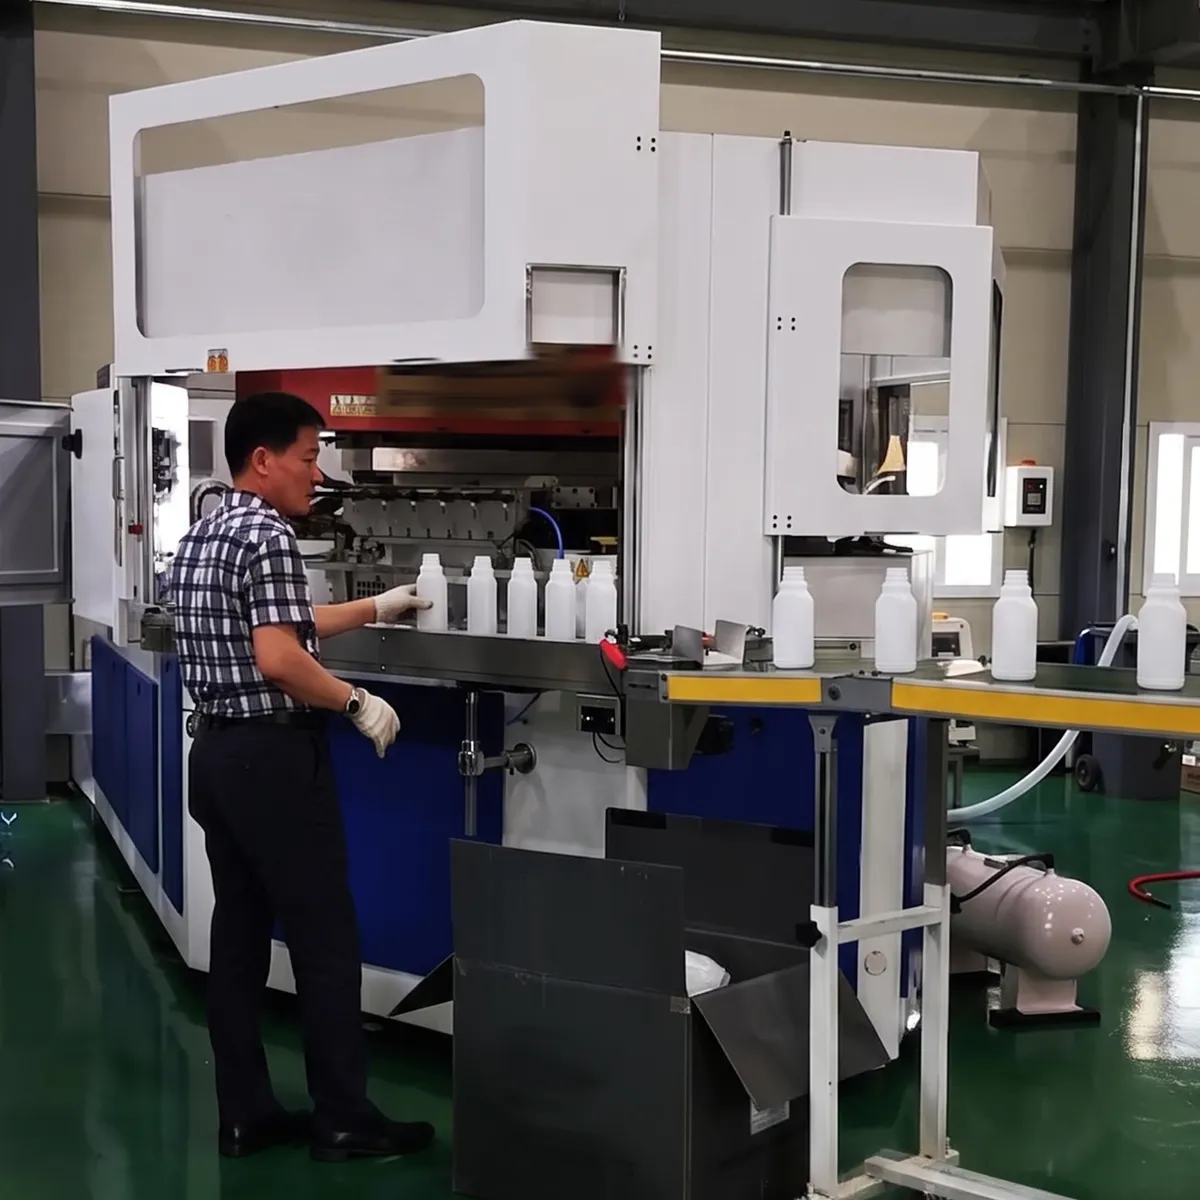
En la estación de desmoldeo, las botellas, ya enfriadas y formadas, se expulsan automáticamente de las varillas de núcleo frío mediante una carrera de desmoldeo de 260 mm. Dado que la geometría del cuello se formó por inyección durante la primera etapa y el cuerpo de la botella se formó sin compresión, no se generan rebabas ni desperdicios por recorte en esta etapa. Las botellas terminadas salen directamente a la cinta transportadora de salida para su posterior integración con los equipos de inspección, prueba de fugas, etiquetado y empaquetado. Las tres estaciones operan simultáneamente en perfecta sincronización, de modo que la inyección, el soplado y el desmoldeo se producen al mismo tiempo, logrando un tiempo de ciclo de 8,2 segundos para botellas de 30 ml.
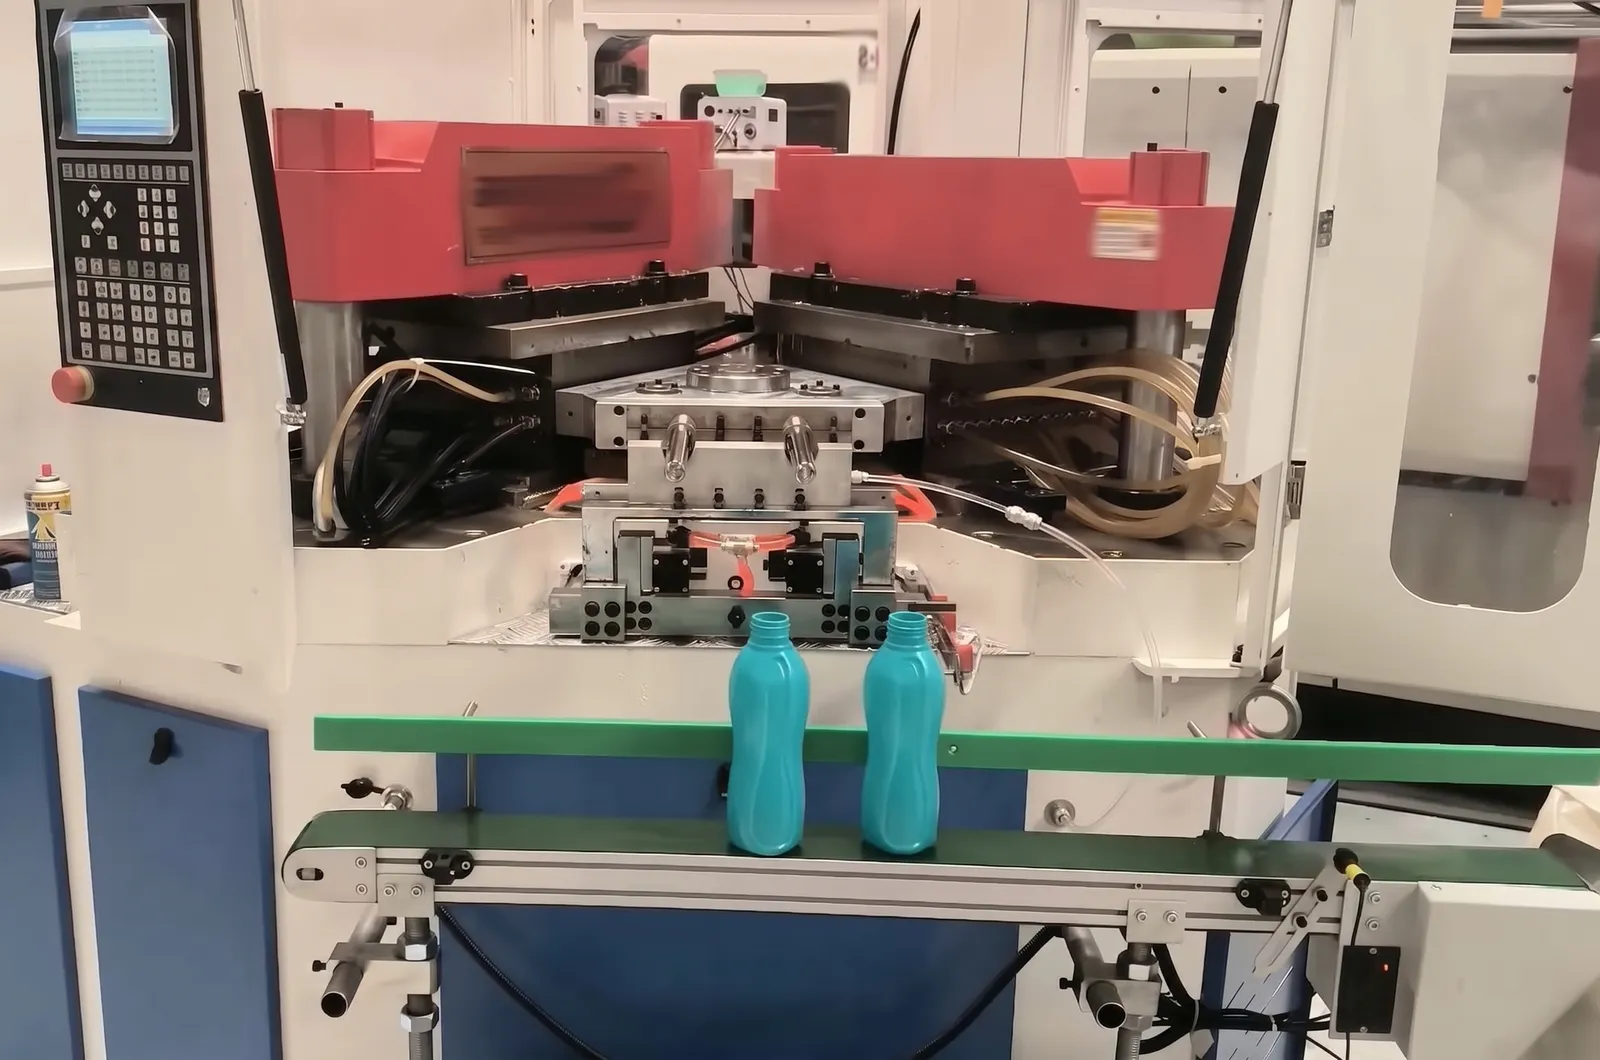
Aplicaciones de las máquinas de moldeo por inyección-soplado
1. Frascos farmacéuticos
El envasado farmacéutico es la aplicación más exigente de IBM. Los frascos de pastillas, jarabes, colirios y aerosoles nasales requieren roscas de cuello selladas 100%, producción libre de contaminación y consistencia dimensional entre lotes, con trazabilidad a las especificaciones reglamentarias. El área de molde libre de aceite, el sistema servo con codificador absoluto y el diseño de abajo hacia arriba de la ZQ110 la convierten en una solución confiable para fabricantes de máquinas de moldeo por inyección-soplado que cumplen con las normas GMP en todo el mundo.
2. Botellas de productos químicos
La ZQ110 produce botellas para productos químicos en HDPE y PP que deben resistir la exposición a disolventes y la presión. Un control preciso del espesor de la pared y una rosca del cuello completamente sellada son esenciales para esta aplicación. La máquina procesa botellas de 100 ml a 1000 ml con hasta 12 cavidades para botellas de 100 ml, lo que permite su uso en líneas de envasado de productos químicos de alto volumen con cero desperdicio y un control de peso constante.
3. Frascos de cosméticos
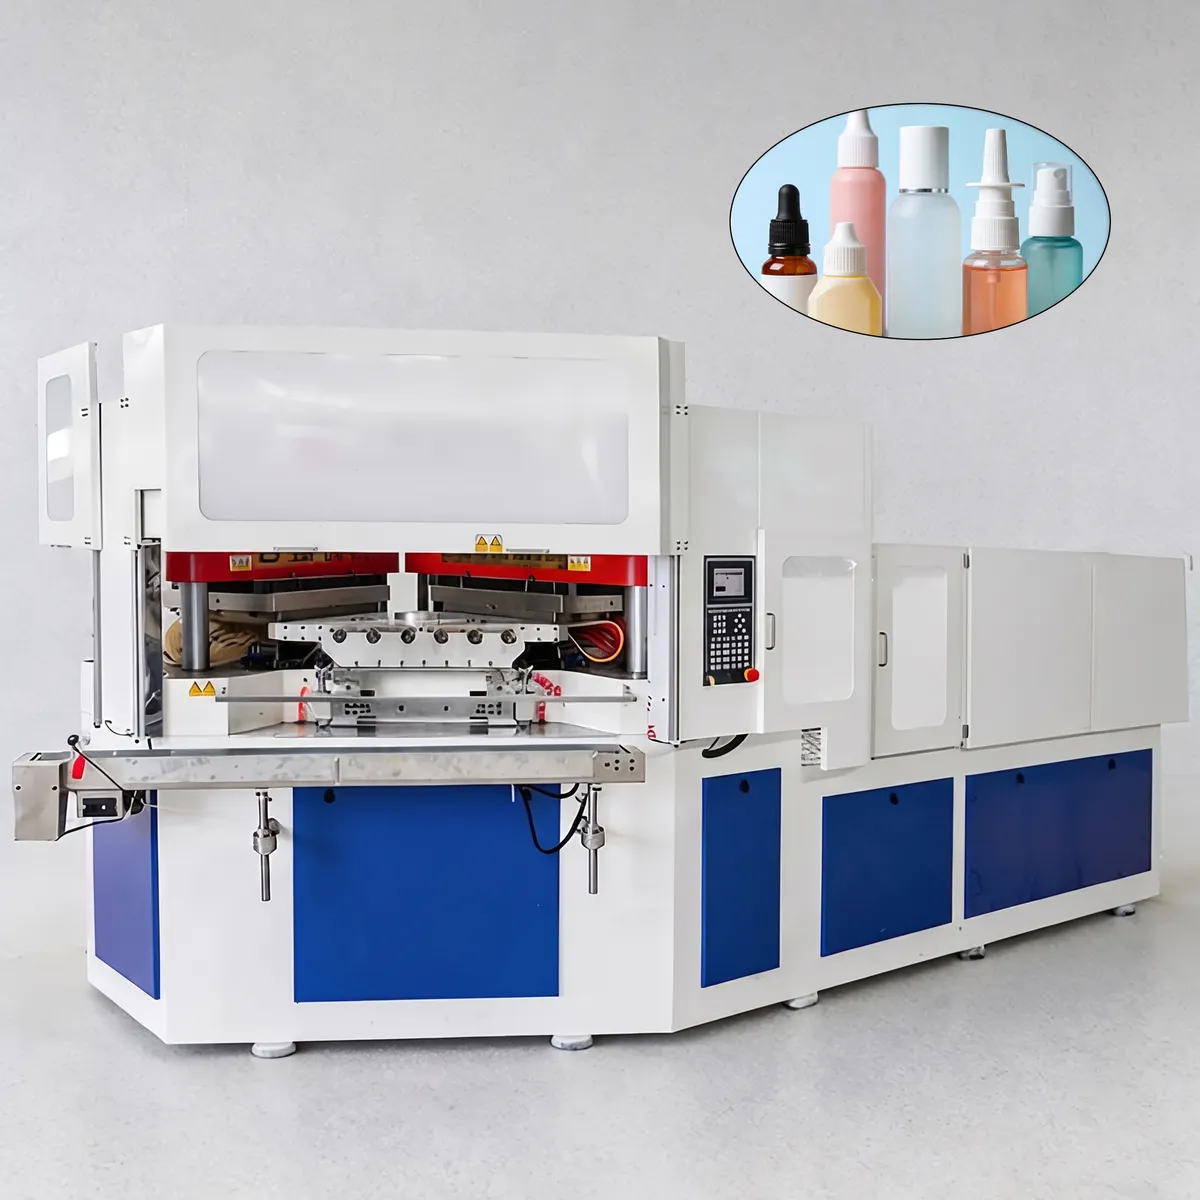
El envasado de cosméticos exige un acabado superficial de primera calidad, tolerancias dimensionales precisas y la capacidad de procesar resinas transparentes o de alto brillo como PS y PCTG. La inyección con control servo del ZQ110 garantiza un espesor de pared y una claridad superficial uniformes en viales pequeños de 10 ml y 30 ml, lo que la convierte en un sustituto directo de la máquina de moldeo por inyección-soplado de AOKI para marcas que requieren la calidad europea de los envases cosméticos a precios competitivos.
4. Botellas de bebidas
Para los productores de bebidas que utilizan botellas de pequeño formato para bebidas con bacterias lácticas, bebidas funcionales y envases lácteos de PS o HDPE, la ZQ110 ofrece hasta 18 cavidades de 30 ml y hasta 20 cavidades de 10 ml. Con una producción diaria de 105 000 botellas y un pico de 115 000, satisface las demandas de las líneas de llenado de bebidas de alto volumen, mientras que el entorno de producción libre de aceite cumple con los requisitos de seguridad alimentaria.
5. Biberones
La producción de biberones exige los estándares de higiene más estrictos de toda la industria de biberones de consumo. El PP es la resina predominante para esta aplicación debido a su resistencia al calor y su conformidad con las normas de seguridad alimentaria. La ZQ110 procesa biberones de PP con un espesor de pared preciso, una boca completamente sellada y sin rebabas en la abertura ni en la base, lo que garantiza que cada unidad terminada cumpla con los estándares internacionales de seguridad para productos infantiles sin necesidad de recortes secundarios ni retoques de inspección.
6. Botellas de jabón líquido para manos
Las líneas de envasado de productos de cuidado personal y jabón de manos suelen requerir envases de HDPE o LDPE de 250 ml a 500 ml con roscas de cuello compatibles con bombas. La ZQ110 maneja de 5 a 6 cavidades de 500 ml, ofreciendo un buen equilibrio entre cantidad de cavidades y productividad para el envasado de productos de cuidado personal de volumen medio. La fuerza de sujeción ajustable de la máquina y el cambio rápido de molde permiten a los fabricantes de envases de cuidado personal alternar entre diferentes referencias de botellas con un tiempo de inactividad mínimo.
7. Botellas de comida
Los envases de salsas, condimentos, miel y suplementos alimenticios requieren resinas compatibles químicamente con los alimentos y con propiedades de barrera adecuadas. La ZQ110 procesa botellas de alimentos de HDPE, PP y PS con una geometría de rosca precisa para tapones a prueba de manipulaciones y cierres a prueba de niños. Su diseño de abajo hacia arriba elimina el riesgo de contaminación por aceite, cumpliendo con las normativas sobre materiales en contacto con alimentos en la Unión Europea, Norteamérica y otros mercados.
8. Botellas de pesticidas
Los envases de pesticidas y agroquímicos deben resistir la exposición a productos químicos agresivos y mantener un cierre seguro a prueba de niños o con precinto de seguridad. El HDPE es la resina estándar para esta exigente aplicación. La fuerza de cierre por inyección de 1100 kN de la ZQ110 garantiza que las preformas de los envases de pesticidas de paredes gruesas se formen con un llenado completo de la cavidad y sin marcas de hundimiento, mientras que la geometría de rosca sellada 100% evita fugas durante el almacenamiento y el transporte, en cumplimiento con las normativas para productos agroquímicos.
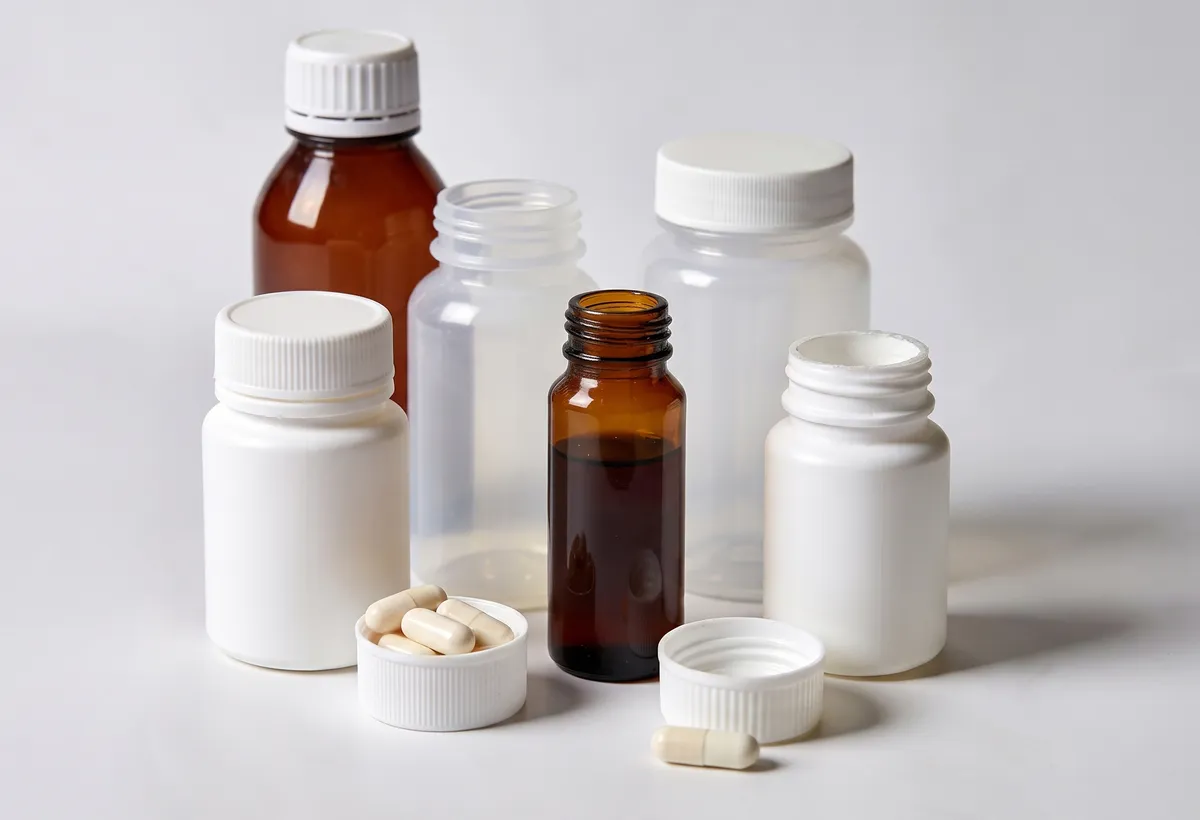 | 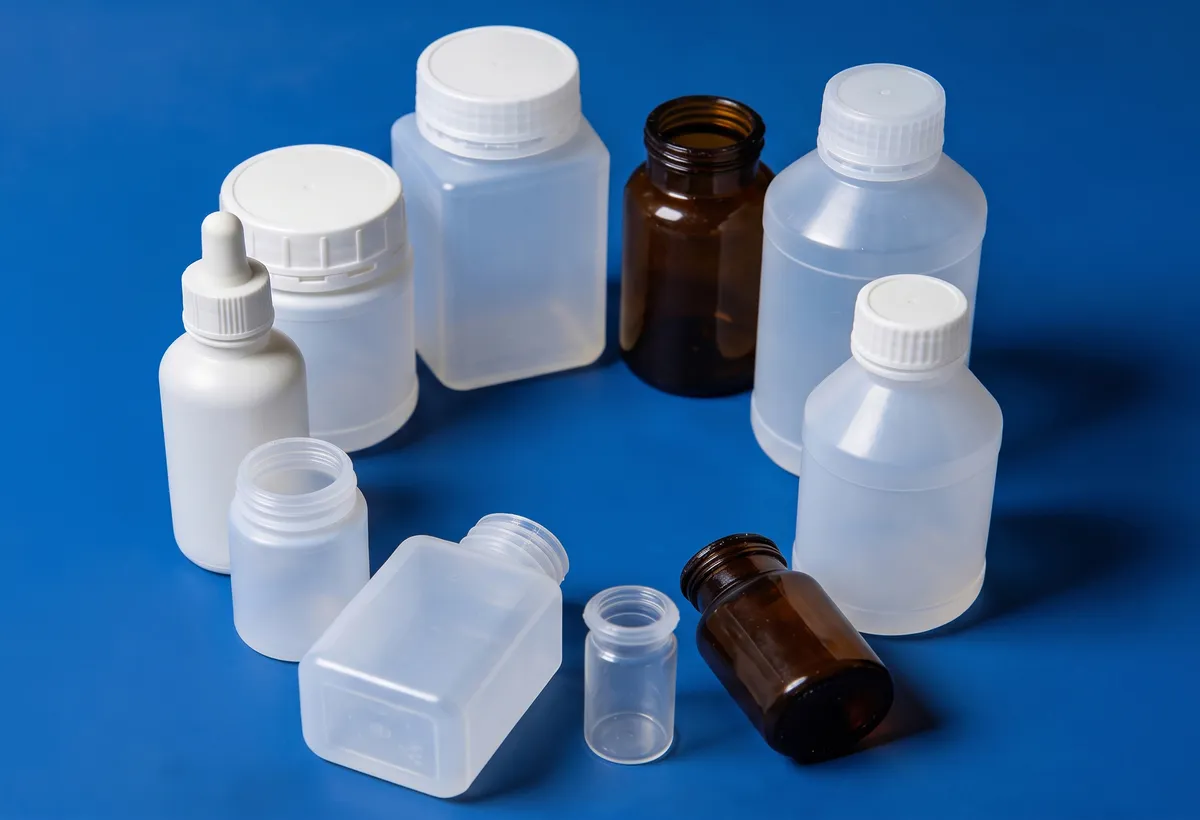 |
| Frasco farmacéutico | Botella de productos químicos |
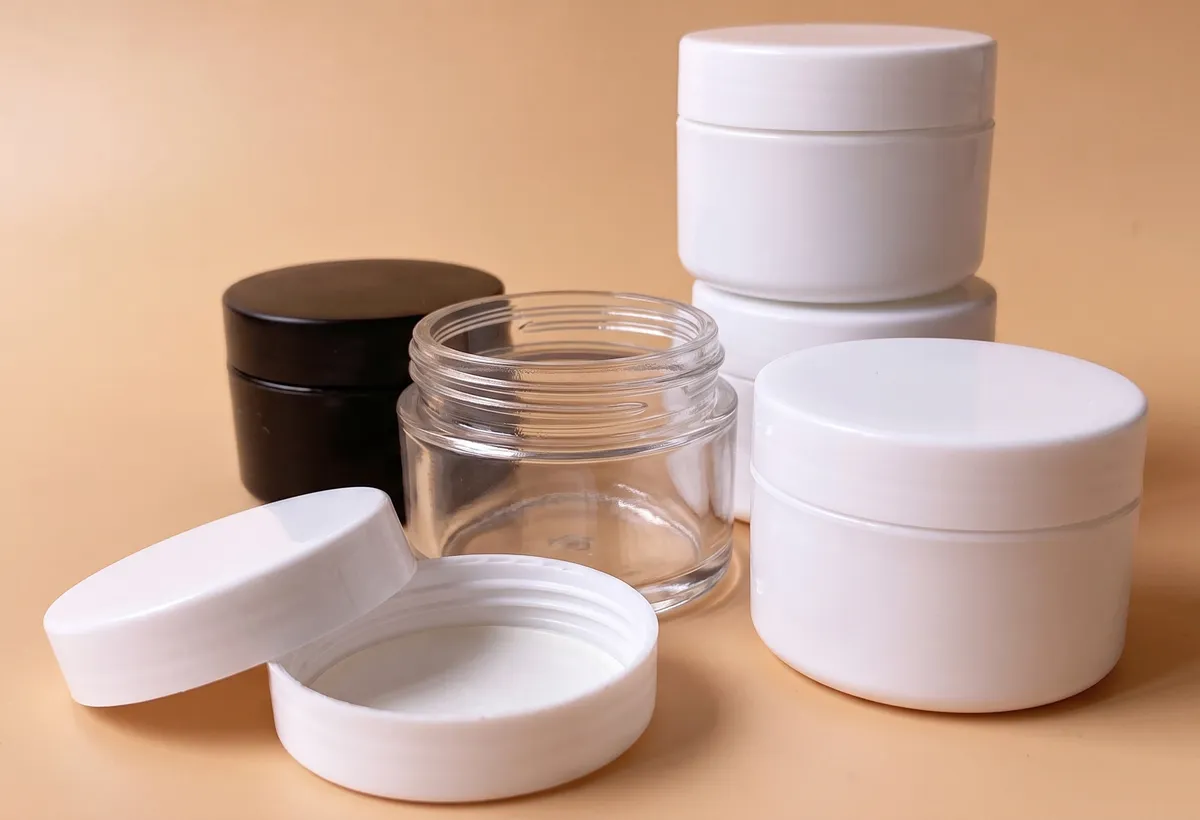 | 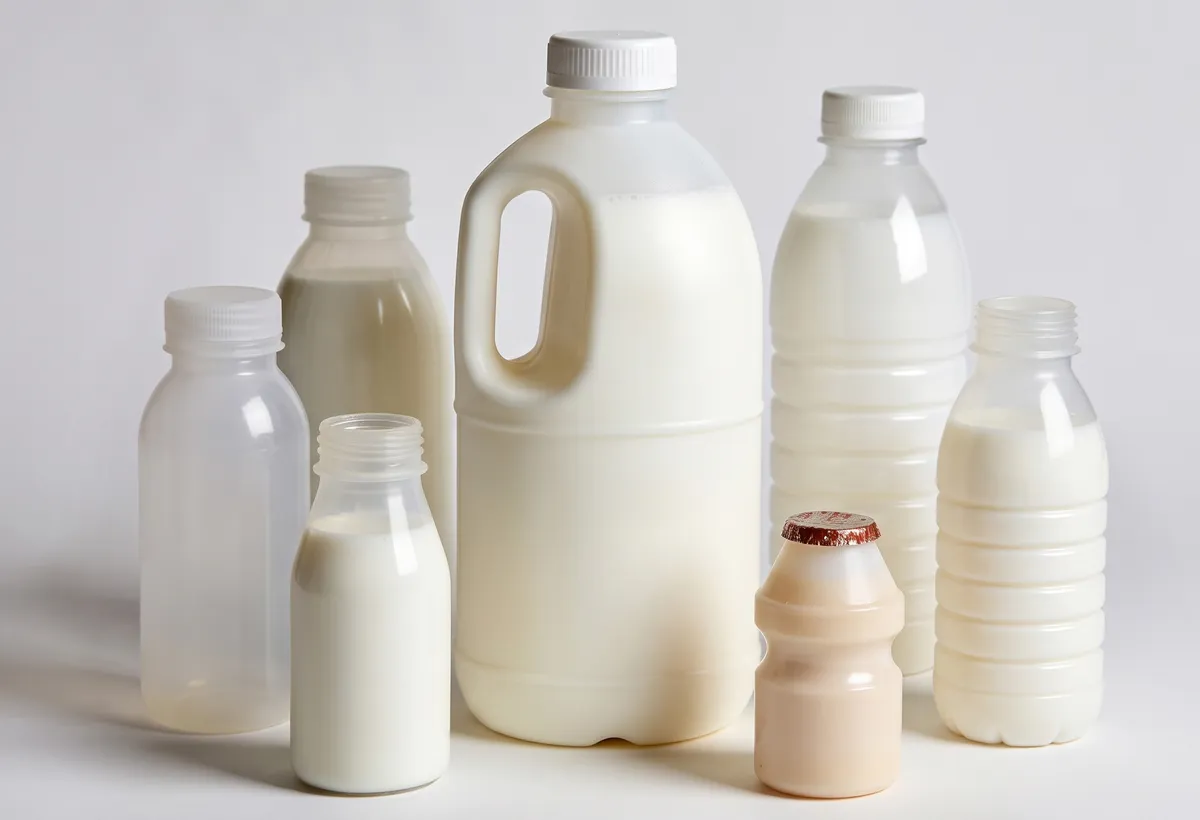 |
| Frasco de cosméticos | Botella de comida |
Estructura de piezas de la máquina IBM ZQ110
1. Dispositivo de preparación e inyección de la pasta
La unidad de preparación de la pasta consta de la tolva, el tornillo, el cilindro y el sistema de accionamiento. El tornillo de 65 mm de diámetro con una relación L/D de 22:1 plastifica los gránulos de resina de manera uniforme y suministra 540 g de peso de inyección por ciclo. Las cinco zonas de calentamiento del cilindro mantienen perfiles de temperatura precisos para cada tipo de resina. La unidad de inyección con cilindro eléctrico proporciona una estabilidad de inyección superior y reduce significativamente el mantenimiento en comparación con los actuadores de inyección hidráulicos.
2. Sistema de canal caliente
El sistema de canal caliente optimizado distribuye el plástico fundido de manera uniforme a todas las cavidades con una mínima variación de temperatura. Esto minimiza directamente la desviación de peso y la variación del espesor de pared entre las cavidades, asegurando que cada botella en un molde multicavidad cumpla con las mismas especificaciones dimensionales. Un sistema de canal caliente bien diseñado es esencial para el funcionamiento de las máquinas de moldeo por inyección-soplado de alta cavidad, donde el equilibrio de peso entre cavidades determina la calidad general de la producción.
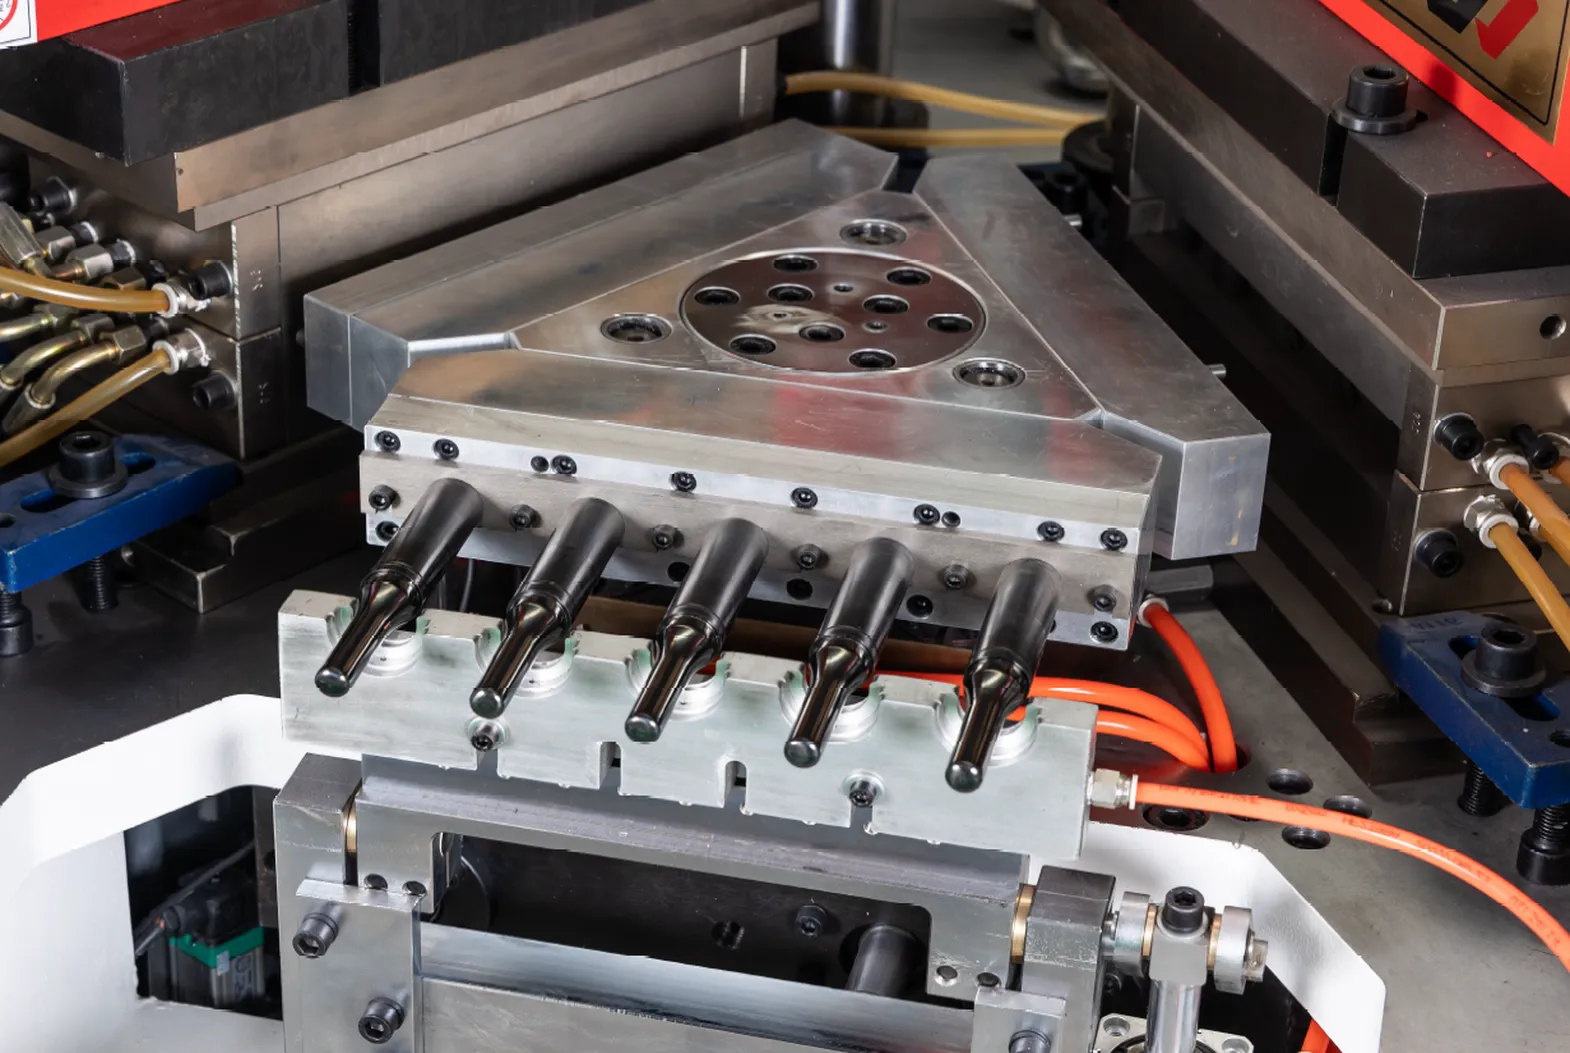
3. Varilla central
La varilla central es el componente de precisión fundamental de cada máquina IBM. Forma la geometría interna de la preforma durante la inyección, la transporta a la estación de soplado durante el proceso de indexación y suministra el aire de soplado a través del canal del mandril. La estructura especial de la varilla central de la ZQ110 está diseñada para un ciclo de moldeo rápido y una excelente eficiencia de enfriamiento del núcleo, lo que garantiza que la temperatura de la preforma esté optimizada para el moldeo por soplado antes de llegar a la estación de soplado.
4. Preforma de botella
La preforma de botella es el producto intermedio que se forma en la estación de inyección. A diferencia de las preformas de moldeo por soplado y estirado, que se producen por separado, la preforma IBM se forma y sopla en una sola máquina sin separarse nunca de la varilla central. Esto elimina la necesidad de recalentar la preforma, reduce la complejidad de la manipulación del material y evita la contaminación. La geometría de la preforma determina la distribución final del espesor de la pared de la botella y debe diseñarse en conjunto con el molde de soplado para lograr las especificaciones de peso y apariencia deseadas.
5. Moldeo por inyección
El molde de inyección de la ZQ110 está fabricado con aleación de acero S136 importada o acero inoxidable 4Cr13, ambos seleccionados por su alta dureza, resistencia a la corrosión y larga vida útil. La cavidad y el cuello, diseñados específicamente para cada actividad y con canales de aceite especialmente diseñados, se pueden cambiar fácilmente, lo que garantiza dimensiones estables del tubo y una distribución de temperatura uniforme. El molde de inyección determina la geometría de la rosca del cuello, que se forma con una precisión de 100% en esta estación sin necesidad de recorte.
6. Estación de inyección
La estación de inyección es donde se inyecta el material fundido plastificado en el molde de inyección cerrado alrededor de las varillas centrales. La fuerza de cierre de inyección de 1100 kN de la ZQ110 garantiza que incluso las preformas de resina de paredes gruesas y alta viscosidad se formen con un llenado completo de la cavidad y sin rebabas en la línea de separación. La carrera de inyección de 200 mm permite trabajar con una amplia gama de longitudes de preforma, lo que proporciona a la máquina flexibilidad para diseños de botellas altas de hasta 220 mm.
7. Estación de soplado
En la estación de soplado, el molde se cierra alrededor de la preforma con una fuerza de cierre de 150 kN. El aire comprimido, suministrado a través de la varilla central a la presión y el tiempo preestablecidos, infla la preforma caliente hacia afuera, contra la pared del molde. La carrera de apertura de 140 mm en la estación de soplado permite que el molde se abra limpiamente, incluso con botellas de hasta 120 mm de diámetro. El tiempo de soplado, la presión del aire y el tiempo de enfriamiento son parámetros programables de forma independiente para cada configuración del molde y se almacenan en el controlador.
8. Moldeo por soplado
El molde de soplado define la forma exterior final, la geometría del hombro, la geometría del panel de la etiqueta y el diseño de la base de la botella terminada. El tamaño máximo de la platina, de 1100 mm x 460 mm, permite el uso de grandes placas de moldeo por soplado multicavidad para la producción de alta cavitación. Los moldes de soplado para la ZQ110 se pueden diseñar para botellas de 1 ml a 2000 ml de volumen, lo que brinda a los diseñadores de envases una amplia libertad en cuanto a formatos de envase sin necesidad de una clase de máquina diferente para cada gama de productos.
9. Estación de despojado
La estación de desmoldeo es la etapa final de cada ciclo. Con una carrera de desmoldeo de 260 mm, las botellas terminadas y completamente enfriadas se retiran mecánicamente de las varillas de núcleo y se transfieren a la cinta transportadora de salida sin contacto con la superficie del cuerpo de la botella, evitando así marcas. Dado que IBM no produce rebabas en el cuello ni en la base de la botella, no se requiere ningún recorte adicional. La estación de desmoldeo también sirve como punto de integración para los equipos de inspección visual y prueba de fugas que la ZQ110 admite como opciones estándar posteriores.
Moldeo por inyección-soplado frente a moldeo por extrusión-soplado
El moldeo por inyección-soplado se suele elegir para botellas pequeñas de precisión; el moldeo por extrusión-soplado se suele elegir para envases huecos de mayor tamaño. Ambos procesos crean envases de plástico huecos, pero dan forma a la pieza inicial de maneras completamente diferentes. El moldeo por inyección-soplado parte de una preforma moldeada por inyección. El moldeo por extrusión-soplado parte de una preforma extruida. En inglés británico, la misma comparación para el comprador se suele escribir como "inyección-soplado vs. extrusión-soplado". Esta diferencia afecta a la precisión del cuello, el control del espesor de la pared, el desperdicio por recorte, la estructura del molde, el comportamiento del material, la estabilidad del ciclo y el tipo de botella que cada proceso puede producir de forma eficiente.
Moldeo por inyección-soplado (IBM)
- Inyección: Se inyecta plástico fundido alrededor de una varilla central para formar una preforma precisa y un acabado de cuello adecuado.
- Soplo: La preforma se traslada a la estación de soplado y se infla dentro del molde de la botella.
- Desnudando: La botella terminada se retira sin recortar las rebabas.
Moldeo por extrusión-soplado (EBM)
- Extrusión: El plástico fundido se extruye hacia abajo en forma de tubo hueco llamado preforma.
- Reprimición: El molde se cierra alrededor de la preforma y elimina el exceso de material.
- Soplar y recortar: El aire forma la botella, y luego hay que recortar la rebaba después de enfriarla.
IBM controla el cuello mediante moldeo por inyección. EBM da forma a la botella a partir de una preforma y normalmente genera residuos de recorte.
| Elija el moldeo por soplado de inyección cuando lo necesite. | Elija el moldeo por soplado de extrusión cuando necesite |
|
|
Diferencias en los procesos de IBM y EBM
| Característica / Factor | Moldeo por inyección-soplado (IBM) | Moldeo por extrusión-soplado (EBM) |
|---|---|---|
| Formulario inicial | Preforma moldeada por inyección | parsón extruido |
| Precisión del cuello | Extremadamente alto; el cuello está preformado por inyección. | Estándar; depende del cierre del molde, el recorte y la calibración del cuello. |
| material de desecho/desecho | Cero destellos y muy pocos residuos de proceso | Genera destellos que requieren recorte y reciclaje. |
| Mejor tamaño de contenedor | Botellas de precisión de tamaño pequeño a mediano | Contenedores huecos de tamaño mediano a grande |
| Costo inicial del molde | Mayor inversión inicial para herramientas de precisión y varillas de núcleo. | Menores costos iniciales de moldeo para muchos contenedores huecos grandes. |
| Mejores aplicaciones | Frascos de pastillas farmacéuticas, cuentagotas, cosméticos, recipientes de laboratorio | Grandes garrafas de leche, bidones de detergente, garrafas de gasolina, asas complejas |
| Prioridad de calidad | Consistencia dimensional, producción limpia y fiabilidad del sellado. | Flexibilidad de tamaño, producción y economía del volumen de contenedores. |
Aplicaciones comunes de Bottle para IBM y EBM
| Solicitud | Mejor ajuste | Por qué es importante |
|---|---|---|
| frascos de pastillas farmacéuticas | Moldeo por soplado e inyección | Un acabado preciso del cuello, una producción limpia y un sellado estable suelen ser más importantes que un bajo coste de utillaje. Consulte la guía de fabricación de frascos para pastillas. Para envases médicos y farmacéuticos específicos, lea la comparativa de procesos de envasado médico. |
| Frascos con gotero ocular y pulverizador nasal | Moldeo por soplado e inyección | Los envases de dosis pequeñas requieren una geometría de cuello precisa y dimensiones uniformes. Consulte las soluciones farmacéuticas para envases con gotero. |
| Tarros de cosméticos y pequeños frascos de productos químicos de uso diario. | Moldeo por soplado e inyección | El acabado superficial, el control dimensional y la reducción de los residuos de recorte mejoran la calidad del producto. Descubra las aplicaciones de las máquinas para botellas de cosméticos. |
| Bidones, tambores y contenedores grandes | Moldeo por extrusión y soplado | Los equipos EBM suelen ser más adecuados para piezas de gran volumen y formas huecas flexibles. |
| Grandes piezas huecas industriales | Moldeo por extrusión y soplado | EBM puede procesar preformas más grandes y formas de producto más anchas, aunque sea necesario recortarlas. |
Materias primas utilizadas en IBM frente a EBM
Ambos procesos pueden funcionar con plásticos de embalaje comunes, pero la elección del material siempre debe validarse en función de la geometría de la botella, los requisitos de sellado, las necesidades normativas y la estabilidad de la producción.
Los materiales utilizados en el moldeo por inyección-soplado y el moldeo por extrusión-soplado incluyen HDPE, PP, LDPE, PET y PVC. El HDPE y el PP son comunes en los envases de precisión para moldeo por inyección-soplado. El moldeo por extrusión-soplado se utiliza ampliamente para HDPE, LDPE y contenedores industriales de mayor tamaño.
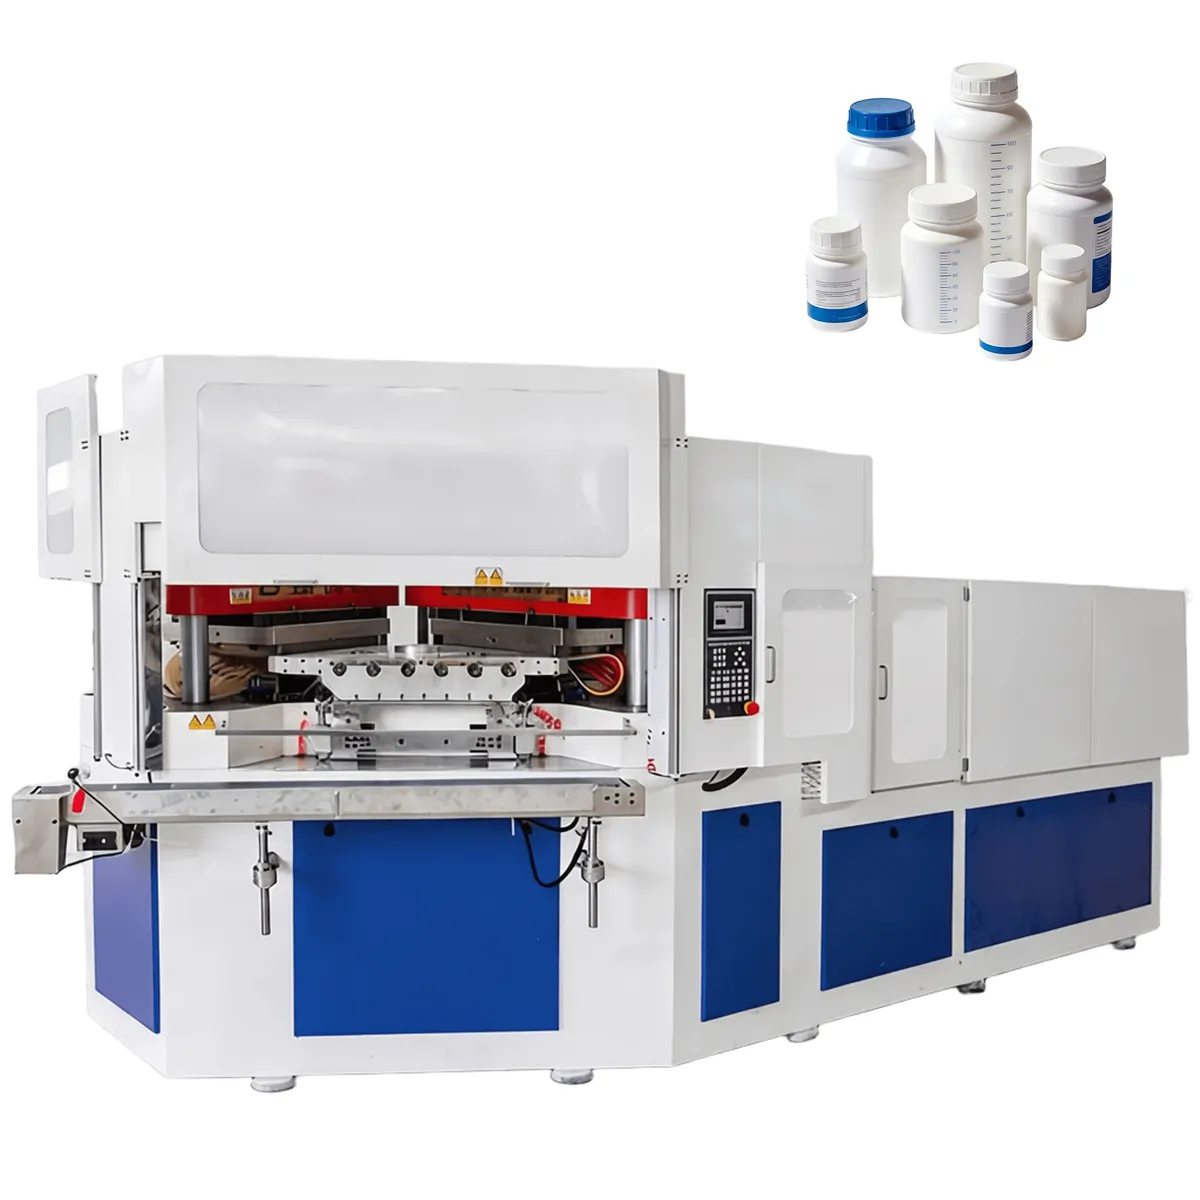
Materias primas compatibles
La máquina de moldeo por inyección-soplado ZQ110 procesa una amplia gama de resinas termoplásticas. Los materiales más comunes utilizados en IBM incluyen HDPE, LDPE, PP y PS, cada uno seleccionado por sus propiedades específicas que se adaptan a diferentes tipos de productos.
HDPE (Polietileno de Alta Densidad)
El HDPE es la resina más utilizada en la producción de IBM y la opción estándar para botellas de detergente, botellas de agua, envases de productos químicos y envases farmacéuticos. Su excelente resistencia química, estabilidad dimensional y resistencia al impacto lo convierten en la primera opción para fabricantes y compradores de máquinas de moldeo por inyección-soplado en industrias reguladas. La ZQ110 procesa HDPE con un control preciso del flujo de fusión gracias a su sistema de control de temperatura del cilindro de cinco zonas.
LDPE (Polietileno de Baja Densidad)
El LDPE es más flexible que el HDPE y ofrece una buena transparencia, lo que lo convierte en la resina preferida para botellas exprimibles, envases dispensadores flexibles y envases con gotero. La unidad de inyección de cilindro eléctrico del ZQ110 proporciona una presión de inyección estable incluso con la viscosidad de fusión relativamente baja del LDPE, lo que garantiza un peso constante de la preforma y una distribución uniforme del espesor de la pared en todas las cavidades en configuraciones de utillaje de alta cavitación.
LLDPE (Polietileno lineal de baja densidad)
El LLDPE ofrece una combinación de flexibilidad y resistencia que lo hace ideal para aplicaciones de embalaje que requieren integridad estructural y resistencia a perforaciones e impactos por caída. Utilizado en contenedores industriales, películas de embalaje y botellas especiales, el LLDPE se procesa en la ZQ110 con la misma estabilidad de inyección controlada por servomotor que el HDPE y el LDPE, con temperaturas de cilindro y contrapresión ajustadas según las especificaciones del grado.
PP (Polipropileno)
El PP es el material preferido para envases de alimentos, envases farmacéuticos y biberones debido a su excelente resistencia al calor, inercia química y cumplimiento con las normativas de contacto con alimentos de la FDA y la UE. En la ZQ110, el PP se procesa con un control preciso de la temperatura de fusión para evitar la degradación y mantener la transparencia en los grados de PP transparente. La mayor temperatura de procesamiento del PP requiere el sistema de cilindro de cinco zonas para mantener el perfil de temperatura estable necesario para una calidad de preforma uniforme.
HIPS (poliestireno de alto impacto)
El HIPS es resistente y a prueba de impactos, lo que lo hace idóneo para productos que requieren durabilidad durante su manipulación, transporte o uso por parte del consumidor. Utilizado en envases de juguetes, recipientes para electrodomésticos y algunos formatos de envases cosméticos, el HIPS se procesa en la ZQ110 con velocidad de inyección controlada para evitar salpicaduras y defectos superficiales. El peso máximo de inyección de 540 g de la máquina permite acomodar la densidad de fusión ligeramente inferior del HIPS en comparación con las resinas de poliolefina.
PS (poliestireno)
El PS y el PS de alta transparencia (grados HIPS cristalino) se utilizan ampliamente en botellas de bebidas con bacterias lácticas, envases de productos lácteos y envases de cosméticos, donde la alta claridad óptica es el requisito principal. La ZQ110 es una plataforma probada para la producción de botellas de PS en los mercados asiáticos y está validada para líneas de embotellado con bacterias lácticas con tasas de producción de hasta 20 cavidades de 10 ml. El PS requiere un control preciso de la temperatura del barril para evitar la degradación y el amarilleamiento, lo cual el sistema multizona gestiona eficazmente.
Solución de problemas comunes en máquinas de moldeo por inyección-soplado
1. Grosor de pared desigual
El espesor irregular de la pared en las botellas terminadas suele deberse a un desequilibrio de temperatura en el sistema de canal caliente, a una presión de retorno incorrecta o al desgaste de la varilla de núcleo. Primero, verifique que todas las temperaturas de la zona del canal caliente estén dentro de las especificaciones y sean estables. Compruebe la concentricidad de la varilla de núcleo midiendo el espesor de la pared de la preforma en diferentes orientaciones. Ajuste la presión de retorno gradualmente para optimizar la homogeneidad de la fusión. Si el problema persiste en varias cavidades, inspeccione el colector del canal caliente para detectar restricciones de flujo o fugas térmicas.
2. Botellas que no superan la prueba de fugas
Las fugas en las botellas suelen indicar una formación incompleta de la rosca del cuello en la estación de inyección o un defecto en la superficie de sellado. Inspeccione la herramienta del cuello para detectar desgaste, acumulación de resina o daños en el perfil de la rosca. Verifique que la presión de inyección y el tiempo de mantenimiento sean suficientes para el llenado completo de la cavidad en el área del cuello. Compruebe que el cierre utilizado coincida con el estándar de rosca especificado para el molde. Limpie la línea de separación del molde de inyección y las superficies de asiento del inserto del cuello para eliminar las rebabas que podrían deformar la geometría de la rosca.
3. Variación de peso entre cavidades
La diferencia de peso en gramos entre las cavidades indica un problema de equilibrio de flujo en el canal caliente. Pese la salida de cada cavidad por separado para identificar cuáles tienen un flujo excesivo o insuficiente. Ajuste las zonas de calentamiento del canal caliente en pequeños incrementos para desviar el flujo hacia o desde las cavidades afectadas. Si el ajuste de temperatura por sí solo no resuelve el problema, consulte el diagrama de equilibrio de flujo del canal caliente del fabricante del molde para determinar si se requiere un ajuste del restrictor de flujo en el canal colector.
4. Defectos en la superficie de la botella
Las marcas superficiales, las vetas, la opacidad o la textura de piel de naranja en las botellas terminadas pueden deberse al contenido de humedad de la resina, a una temperatura de fusión demasiado baja o demasiado alta, a una refrigeración insuficiente del molde o a un tiempo de soplado demasiado rápido. Seque siempre las resinas higroscópicas, como el PS y el ABS, hasta alcanzar el nivel de humedad recomendado por el fabricante antes del procesamiento. Verifique los perfiles de temperatura del cilindro con la ficha técnica de la resina. Aumente el caudal de agua de refrigeración del molde si la temperatura superficial en el momento de la eyección es demasiado alta. Ajuste el retardo del aire de soplado en pequeños incrementos para encontrar la temperatura óptima de la preforma en la estación de soplado.
5. Alarma del servomotor o error de posicionamiento
Las alarmas de posicionamiento del servomotor en la ZQ110 suelen producirse tras un atasco mecánico, una interrupción del suministro eléctrico o un fallo en el cable del codificador. Dado que la máquina utiliza codificadores absolutos, los datos de posición se conservan tras un ciclo de encendido/apagado, lo que elimina los errores de reposicionamiento. Compruebe si hay obstrucciones físicas en la trayectoria de la mesa giratoria, verifique que los cables del codificador estén bien conectados e inspeccione la pantalla del servomotor para detectar un código de error específico. La mayoría de las alarmas de posicionamiento se pueden solucionar borrando el fallo a través de la interfaz del controlador y realizando un ciclo de prueba a baja velocidad para verificar el libre movimiento mecánico antes de volver a la velocidad de producción.
6. Formación incompleta de la botella en la estación de soplado.
El soplado incompleto, donde la botella no entra en contacto total con la pared del molde, suele deberse a una presión de aire de soplado insuficiente, un tiempo de soplado demasiado corto, una temperatura de la preforma demasiado baja al llegar a la estación de soplado o un sello de aire de soplado desgastado en la varilla del núcleo. Primero, verifique la presión de suministro de aire comprimido en la entrada de la máquina, que debe estar dentro del rango de 0,7 a 1,2 MPa. Aumente el tiempo de aire de soplado en el controlador y reduzca ligeramente la velocidad de la mesa giratoria para permitir una mayor retención de calor en la preforma entre la inyección y el soplado. Inspeccione y reemplace los sellos de aire de soplado de la varilla del núcleo si se detecta una fuga o pérdida de presión.
Cómo elegir la máquina IBM adecuada
Evalúe su rango de volumen de botellas
La ZQ110 está optimizada para botellas de 1 ml a 2000 ml, con una cavitación máxima de 20 cavidades a 10 ml y de 3 a 4 cavidades a 1000 ml. Si su producción principal se centra en botellas de precisión de pequeño volumen (menos de 250 ml), la ZQ110 ofrece el equilibrio ideal entre cavitación, fuerza de sujeción y velocidad de producción. Para botellas de más de 500 ml o para volúmenes que requieren una cavitación muy alta (superior a 20 en tamaños pequeños), consulte las opciones de utillaje personalizado con el equipo técnico de CMN.
Seleccione la máquina que mejor se adapte a su producción diaria objetivo.
La ZQ110 produce entre 105 000 y 115 000 botellas diarias de 30 ml con 18 cavidades. Para mayores requerimientos de producción diaria, la máquina puede actualizarse a 20 cavidades de 10 ml para formatos más pequeños. Calcule la producción diaria necesaria según la velocidad de la línea de llenado y el horario de turnos, y luego utilice la tabla de referencia de cavitación del molde para determinar qué número de cavidades se ajusta a su objetivo de producción para el tamaño específico de botella. Esto evita sobredimensionar la inversión en herramientas y garantiza que se cumpla la capacidad de producción.
Verificar la compatibilidad de la resina
La ZQ110 procesa resinas de HDPE, LDPE, LLDPE, PP, PS, HIPS, PS transparente, PCTG, ABS, EVA y resinas ecológicas a base de maíz. Antes de comprar, confirme que la resina que necesita está incluida y comparta la ficha técnica con el equipo técnico de CMN para la validación de los parámetros de procesamiento. Algunas resinas especiales, como PCTG y ciertos grados de PS, tienen rangos de procesamiento estrechos, por lo que se recomienda realizar pruebas previas a la producción para optimizar los perfiles de temperatura del cilindro y las rampas de velocidad de inyección en la configuración específica de la máquina que adquirirá.
Evaluar los requisitos de cumplimiento de la industria
Las líneas de envasado farmacéutico y alimentario operan bajo marcos regulatorios que incluyen GMP, FDA, el Reglamento de Contacto con Alimentos de la UE y estándares de envasado específicos de cada país. El área de moldeo sin aceite y el diseño de producción limpia de la ZQ110 son ideales para estos entornos regulados, pero debe confirmar con su equipo de cumplimiento qué características específicas de la máquina deben documentarse en su paquete de calificación de equipo (IQ/OQ/PQ) y solicitar la documentación técnica pertinente a CMN Transmission antes de realizar su pedido.
Considere las necesidades de integración de la automatización.
Si su línea de producción requiere operación sin supervisión con inspección visual, prueba de fugas, etiquetado o empaquetado automático, la salida de la cinta transportadora del ZQ110 está diseñada para integrarse directamente con estos sistemas posteriores. Analice sus requisitos de diseño de automatización con CMN Transmission durante la fase de planificación del proyecto para que la interfaz eléctrica de la máquina, así como la altura y velocidad de salida de la cinta transportadora, se ajusten a las marcas y modelos de equipos de inspección y empaquetado que haya elegido, evitando así costosas modificaciones in situ tras la entrega.
¿Por qué elegir las máquinas de moldeo por inyección-soplado de CMN?
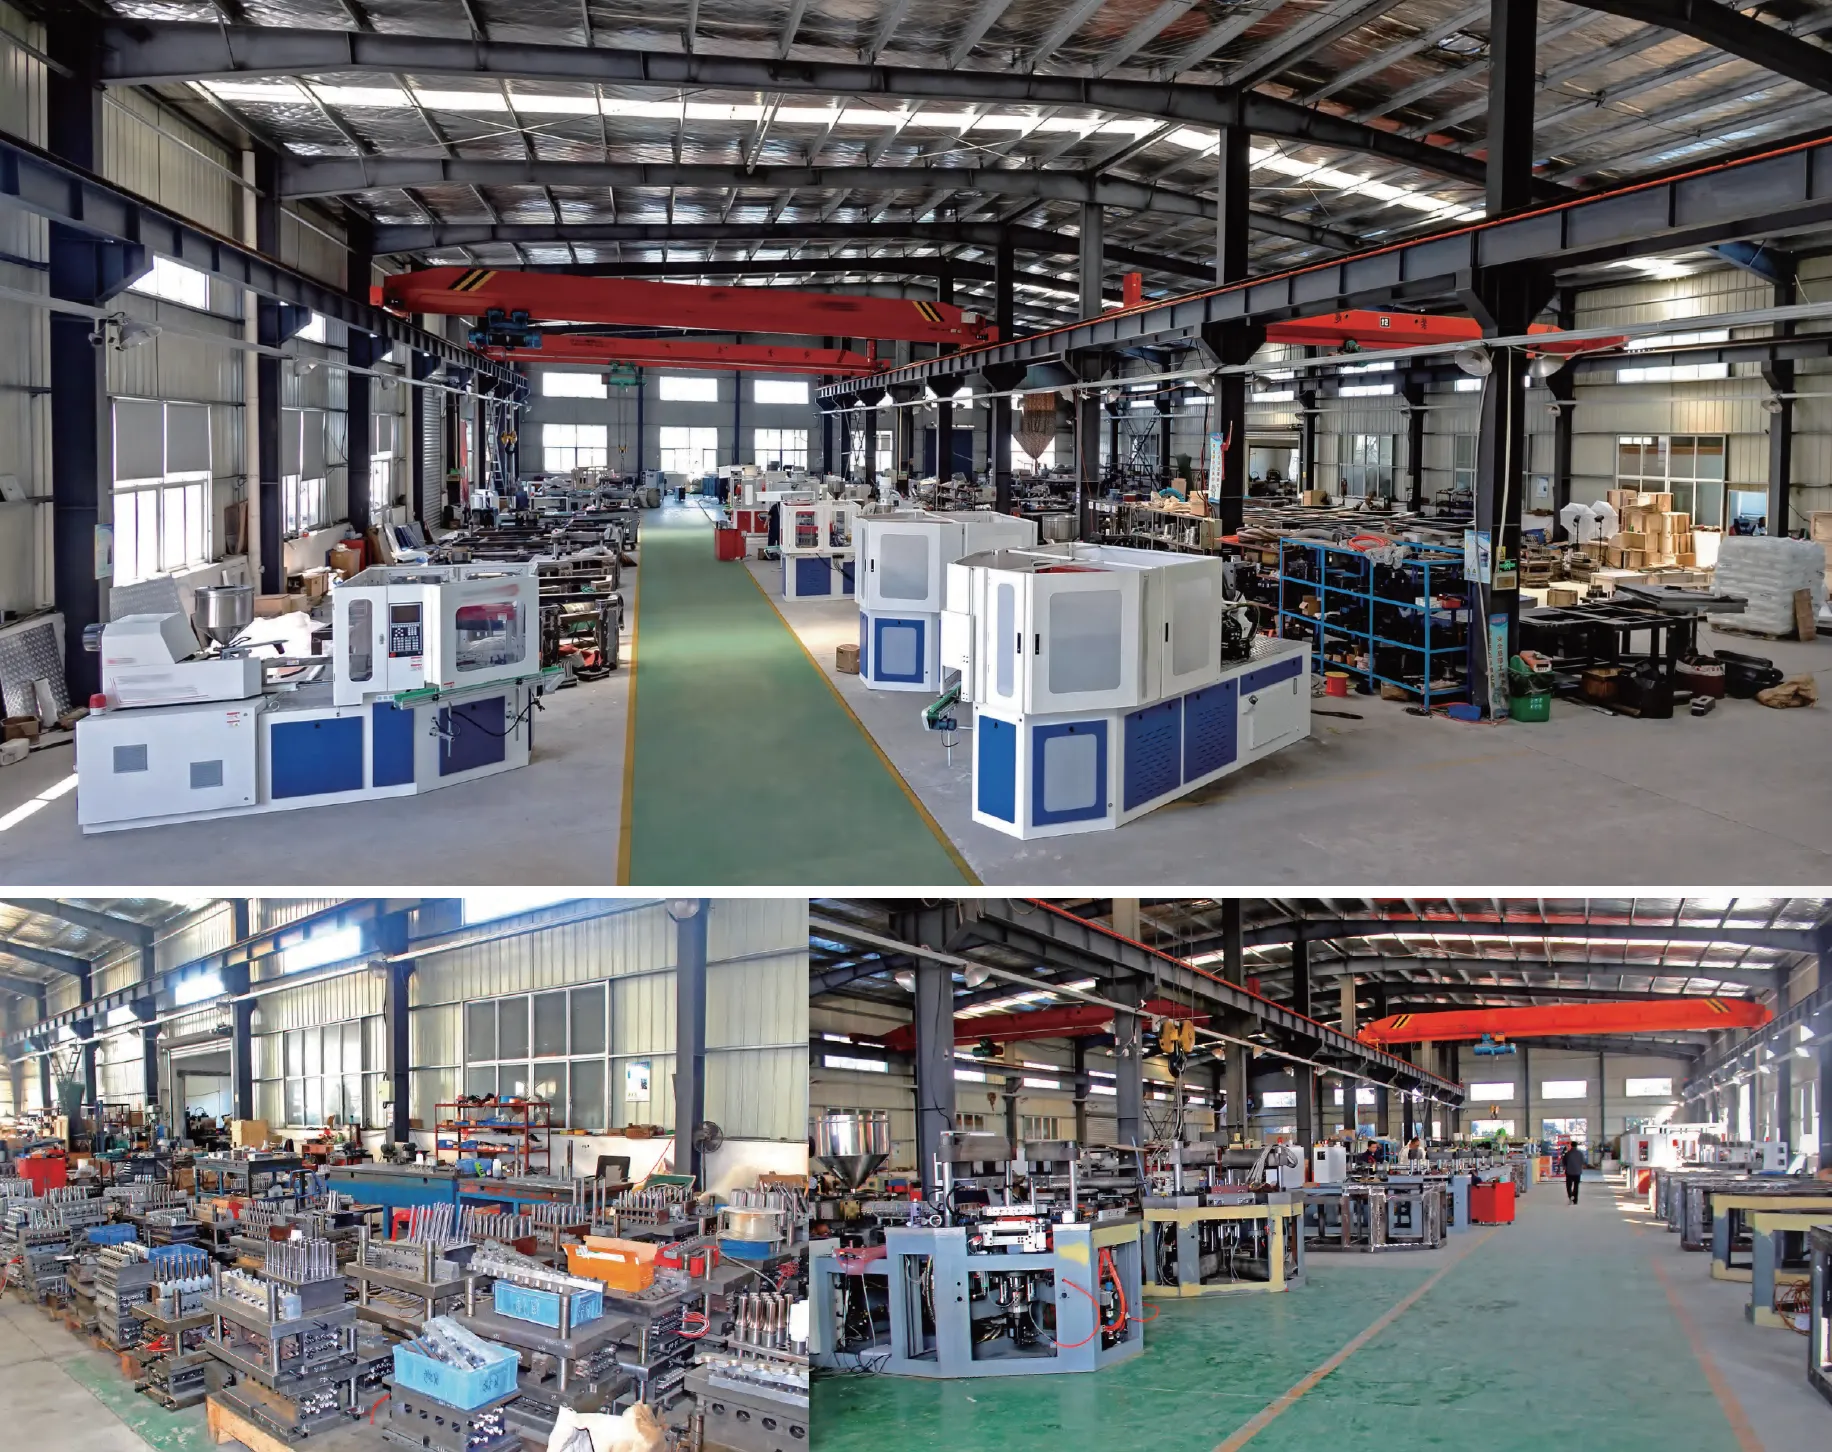
CMN Transmission es un fabricante especializado y proveedor global centrado exclusivamente en la investigación, el desarrollo, la producción y la comercialización de máquinas automáticas de moldeo por inyección-soplado de un solo paso y sus moldes auxiliares. Nuestra gama de productos abarca máquinas de moldeo por inyección-soplado, extrusión-soplado, inyección-estirado-soplado y equipos auxiliares para toda la escala de producción, desde el laboratorio hasta las líneas industriales de alto volumen.
- Experiencia especializada de IBM: A diferencia de los fabricantes de maquinaria de uso general, CMN Transmission se centra exclusivamente en la tecnología de moldeo por inyección-soplado. Nuestro equipo de ingeniería reúne a especialistas en diseño de máquinas IBM, sistemas de canal caliente, ingeniería de moldes y optimización de procesos. Esta especialización garantiza que nuestras máquinas y moldes estén diseñados específicamente para el rendimiento de IBM, sin adaptaciones de otros tipos de maquinaria.
- Trayectoria global comprobada: Las máquinas de transmisión CMN se utilizan en plantas de producción en Corea del Sur, India, Turquía, Rusia, Sudáfrica, Brasil, Estados Unidos, México y muchos otros mercados. Sus aplicaciones abarcan los sectores de envasado farmacéutico, alimentos y bebidas, cosméticos, cuidado personal, productos químicos y agricultura. Esta amplia base de clientes internacionales refleja la adaptabilidad de la máquina a diferentes normativas y condiciones de producción en todo el mundo.
- Capacidad integral para proyectos llave en mano: CMN Transmission ofrece proyectos integrales llave en mano que abarcan el suministro de maquinaria, el diseño y la fabricación de moldes, equipos auxiliares, pruebas de aceptación en fábrica, logística de envío, instalación in situ, capacitación de operadores y puesta en marcha del proceso. Esta capacidad integrada simplifica la gestión de proyectos para los compradores y elimina la complejidad de la coordinación que supone adquirir maquinaria y moldes de diferentes proveedores.
- Cobertura de toda la gama de materiales: Las máquinas CMN procesan HDPE, LDPE, LLDPE, PP, PS (incluidos los grados resistentes a bacterias lácticas), PS de alta transparencia, HIPS, ABS, EVA, PCTG y materiales biodegradables ecológicos a base de maíz para botellas de 1 ml a 1000 ml. Esta amplia gama de resinas y tamaños ofrece soluciones a compradores de diversos sectores, como el farmacéutico, alimentario, cosmético y de envasado especializado, todo ello con una única plataforma de máquinas.
- Soporte preventa, durante la venta y posventa: CMN Transmission ofrece asistencia detallada y eficaz en cada etapa de la relación con el cliente. La asistencia previa a la venta incluye análisis de la aplicación, cálculo de la producción, revisión de la compatibilidad de la resina y asesoramiento sobre el diseño del molde. Durante la instalación, nuestros ingenieros realizan la puesta en marcha y la capacitación in situ. La asistencia posventa abarca el diagnóstico remoto, el suministro de repuestos, la resolución de problemas de proceso y la orientación sobre el mantenimiento periódico durante la vida útil de la máquina.
- Liderazgo en eficiencia energética y sostenibilidad: El compromiso de CMN con la arquitectura de servoaccionamiento completo en toda la gama de máquinas ZQ ofrece un ahorro energético de 20% a 30% en comparación con las máquinas hidráulicas convencionales de IBM. Gracias a la ausencia de consumo de aceite hidráulico, su funcionamiento silencioso y su compatibilidad con resinas biodegradables, las máquinas CMN ayudan a los fabricantes de envases a cumplir sus objetivos de sostenibilidad corporativa, al tiempo que reducen los costes operativos. Para los compradores que evalúan el precio de una máquina de moldeo por inyección-soplado frente al coste total de propiedad, la ventaja del ahorro energético se multiplica significativamente a lo largo de una vida útil estándar de 10 años.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una máquina de moldeo por inyección-soplado y una máquina de moldeo por inyección-estirado-soplado?
A: Una máquina de moldeo por inyección-soplado (IBM) forma la preforma de la botella mediante moldeo por inyección y luego la sopla directamente para darle forma sobre la misma varilla central sin estirarla. Una máquina de moldeo por inyección-estirado-soplado (ISBM) añade un paso de estiramiento mecánico donde una varilla estiradora alarga la preforma axialmente antes y durante el soplado, lo que orienta biaxialmente las cadenas de polímero. La ISBM se utiliza principalmente para botellas de PET, como las de refrescos carbonatados y agua, donde la orientación biaxial proporciona una resistencia superior y un mejor rendimiento como barrera contra gases. La IBM es la preferida para botellas de precisión de pequeño volumen de HDPE, PP, LDPE y PS, donde la orientación por estiramiento no es necesaria ni beneficiosa para la resina y la geometría de la botella.
P: ¿Puede la ZQ110 procesar PET para botellas de bebidas estándar?
A: La ZQ110 no está diseñada para la producción de botellas de PET biaxialmente orientadas, como las de refrescos o agua. Para estas aplicaciones se requiere una máquina de moldeo por inyección-estirado-soplado de una sola etapa con un sistema de varilla de estiramiento mecánico. La ZQ110 está optimizada para HDPE, LDPE, LLDPE, PP, PS, HIPS, PS transparente, PCTG, ABS, EVA y resinas biodegradables a base de maíz. Si su principal necesidad es la producción de botellas de PET para bebidas carbonatadas o agua, póngase en contacto con CMN Transmission para analizar el modelo de máquina ISBM adecuado para su aplicación.
P: ¿Es la ZQ110 un sustituto adecuado para una máquina de moldeo por inyección-soplado de AOKI?
R: Sí. La ZQ110 se especifica con frecuencia como reemplazo de las máquinas de moldeo por inyección-soplado de AOKI por parte de compradores que buscan un rendimiento equivalente o superior a un costo total más competitivo. La ZQ110 iguala e incluso supera en varios parámetros la fuerza de cierre, la velocidad de ciclo y la compatibilidad de materiales de modelos de máquinas AOKI comparables. Su sistema de servoaccionamiento completo y el ahorro energético de aproximadamente 30% también reducen los costos operativos en comparación con las plataformas hidráulicas IBM más antiguas. El equipo técnico de CMN puede revisar las especificaciones de su máquina AOKI actual y confirmar la compatibilidad con su gama específica de botellas y diseños de moldes.
P: ¿Cuántas cavidades puede procesar la ZQ110 para frascos de cosméticos de 60 ml?
A: Según la tabla de referencia de cavitación del molde ZQ110, la cavitación máxima para botellas de 60 ml es de 14 cavidades. Esto significa que puede producir 14 botellas por ciclo. Con un tiempo de ciclo de aproximadamente 8,2 segundos para este tamaño, su producción diaria sería de aproximadamente 147 000 botellas en un programa de producción de 24 horas o alrededor de 73 000 botellas en un solo turno de 12 horas. La producción real puede variar ligeramente según el tipo de resina, el grosor de la pared de la botella y la configuración del proceso. Póngase en contacto con el equipo técnico de CMN para realizar un cálculo de producción para su diseño de botella específico y su programa de turnos de producción.
P: ¿El ZQ110 requiere aceite hidráulico para su funcionamiento?
R: No. La ZQ110 es una máquina de moldeo por inyección-soplado totalmente eléctrica que utiliza servomotores para todos los ejes de movimiento y una unidad de inyección de cilindros eléctricos. No requiere ni utiliza aceite hidráulico en su sistema de accionamiento. Esto la hace completamente libre de aceite en la zona del molde y en todo el tren de transmisión mecánico, lo cual es un requisito fundamental para las líneas de producción de botellas farmacéuticas, alimentarias y cosméticas, donde la contaminación por aceite del producto o del envase es inaceptable. El diseño libre de aceite también elimina las tareas de mantenimiento asociadas con el reemplazo del aceite hidráulico, el cambio de filtros y la prevención de fugas.
P: ¿Cuál es el tamaño mínimo y máximo de botella que puede producir la ZQ110?
A: La ZQ110 puede producir botellas con una capacidad de volumen mínima de 1 ml y máxima de 2000 ml. En cuanto a las dimensiones físicas, el diámetro máximo de la botella es de 120 mm y la altura máxima es de 220 mm. La máquina admite un tamaño máximo de platina de 1100 mm x 460 mm y un espesor de molde de 280 mm. Si su aplicación no se ajusta a estos parámetros dimensionales, póngase en contacto con CMN Transmission para analizar si una configuración modificada o un modelo de máquina diferente de la serie ZQ se adaptaría mejor a sus requisitos específicos de geometría de botella.
P: ¿Se puede conectar el ZQ110 a un sistema de inspección visual para la producción farmacéutica?
A: Sí. La salida de la cinta transportadora ZQ110 está diseñada para integrarse directamente con sistemas de inspección visual, detectores de fugas laterales, máquinas etiquetadoras y equipos de envasado automático, lo que la hace ideal para líneas de producción de botellas farmacéuticas totalmente automatizadas y sin supervisión. El sistema detecta partículas extrañas dentro de las botellas, material insuficiente en la boca y fondos irregulares, rechazando automáticamente las unidades defectuosas del flujo de producción. Si va a integrar la ZQ110 con marcas específicas de equipos de inspección o envasado, comparta las especificaciones de la interfaz con CMN al realizar el pedido para que la altura de salida, la velocidad y la interfaz eléctrica de la máquina se puedan configurar según corresponda.
P: ¿Cómo es el consumo de energía del ZQ110 en la práctica?
A: Para la producción de botellas de 30 ml, la ZQ110 consume aproximadamente 12 kWh por hora en funcionamiento normal. La potencia total instalada es de 80 kW, pero el consumo real de energía en funcionamiento es de 52% a 70% de capacidad instalada debido a la recuperación de energía del sistema de servoaccionamiento durante las fases de desaceleración. Esto representa un ahorro de energía de aproximadamente 30% en comparación con máquinas IBM hidráulicas equivalentes de la misma clase. Durante una jornada de producción de 24 horas a 12 kWh por hora, el consumo diario de energía es de aproximadamente 288 kWh. Su costo real por cada 1000 botellas depende de su tarifa eléctrica local, pero con los precios típicos de electricidad industrial, el ahorro de energía genera una reducción significativa de los costos operativos durante la vida útil de la máquina.
P: ¿Cómo gestiona la ZQ110 los cambios de molde entre diferentes diseños de botellas?
A: La ZQ110 es una máquina de moldeo por inyección-soplado totalmente personalizable que admite múltiples configuraciones de molde almacenadas en la memoria del controlador. Cada configuración de molde almacena de forma independiente todos los parámetros de inyección, soplado y enfriamiento, por lo que cambiar entre recetas de botellas almacenadas solo lleva unos minutos. Los cambios físicos de molde en la ZQ110 suelen tardar entre dos y cuatro horas para un equipo de utillaje experimentado, incluyendo la extracción, instalación, alineación, purga y carga de parámetros del molde. La cavidad y el cuello diseñados para la actividad del molde de la serie ZQ permiten cambiar los componentes del lado de la cavidad sin necesidad de desmontar todo el conjunto del molde para aplicaciones que utilizan el mismo cuerpo de botella con diferentes acabados de cuello o tipos de cierre.
P: ¿Qué servicio de asistencia posventa ofrece CMN Transmission con el ZQ110?
A: CMN Transmission ofrece un servicio integral de preventa, puesta en marcha in situ y soporte posventa para todas las máquinas ZQ110. El soporte incluye pruebas de aceptación en fábrica antes del envío, asistencia para la instalación y puesta en marcha in situ, capacitación del operador, configuración de parámetros de proceso para su resina y diseño de botella específicos, y soporte técnico remoto continuo por videollamada, correo electrónico y teléfono. Se incluye un kit de repuestos recomendado con cada máquina, que cubre los componentes consumibles estándar. Para los compradores en las regiones donde CMN cuenta con una red de agentes establecida, como Corea, India, Turquía, Rusia, Sudáfrica, Brasil, Estados Unidos y México, también se ofrece soporte local para una respuesta in situ más rápida cuando sea necesario.
Opiniones de los clientes
Park Ji-hoon, Industria cosmética, Corea
Llevamos unos ocho meses utilizando la ZQ110 en nuestra línea de producción de sérum cosmético de 30 ml y, sinceramente, la producción nos ha impresionado. Producimos alrededor de 108.000 botellas en un turno normal, llegando a veces a cerca de 113.000 cuando todo está perfectamente ajustado. El ahorro energético también es real: nuestra factura de electricidad se redujo notablemente en comparación con la antigua máquina hidráulica que utilizábamos. El servomotor es suave y silencioso, y los codificadores absolutos evitan que tengamos que recalibrar la máquina tras un corte de luz. La configuración en un molde nuevo lleva aproximadamente medio día una vez que se conoce el proceso. Estamos muy satisfechos en general.
Rajesh Mehta, Industria farmacéutica, India
"Compramos la ZQ110 para producir frascos farmacéuticos de HDPE de 100 ml para nuestro mercado nacional y puedo decir que ha cumplido con todas nuestras expectativas. La precisión de la rosca del cuello es exactamente la que necesitábamos para nuestros tapones a prueba de niños 100%, con una tasa de sellado óptima y sin rechazos en la prueba de fugas. El equipo técnico de CMN nos ayudó con la configuración inicial de parámetros mediante videollamada y nos permitió alcanzar una producción estable en tan solo tres días desde la llegada de la máquina. La atención posventa ha sido excelente siempre que hemos tenido alguna pregunta. Por el precio que pagamos por esta máquina de moldeo por inyección-soplado, la calidad es sin duda la esperada."
Mehmet Yilmaz, Industria Química, Turquía
Estamos muy satisfechos. Instalamos la ZQ110 hace seis meses para reemplazar nuestra antigua máquina AOKI y la diferencia es notable. La fuerza de cierre, el tiempo de ciclo y el consumo de energía son mucho mejores. Nuestros operarios aprendieron a usar la interfaz rápidamente. La máquina procesa PS y HDPE sin problemas. El molde que CMN suministró con la máquina es muy preciso y el peso de las botellas es muy uniforme entre las distintas cavidades. El único inconveniente que tuvimos fue una pequeña fuga en la conexión de aire durante la primera semana; CMN nos envió una pieza de repuesto de inmediato y guió a nuestro técnico en la reparación mediante un vídeo. Este nivel de asistencia es excepcional.
Dmitri Voronov, Industria Alimentaria, Rusia
Llevamos más de un año fabricando envases de PP para alimentos de 250 ml y 500 ml con la ZQ110. La máquina ha estado funcionando en dos turnos diarios y su fiabilidad mecánica ha sido excelente. Realizamos nuestro primer mantenimiento programado a los 12 meses; no hubo problemas importantes, solo el reemplazo de las piezas de desgaste habituales en la estación de desmoldeo. La producción es constante, el peso de las botellas cumple con las especificaciones y la línea de separación del molde en las botellas es muy limpia. Nos preocupaba el soporte técnico debido a la distancia, pero el equipo de CMN responde el mismo día y, hasta el momento, ha podido resolver todos los problemas de forma remota.
Sipho Ndlovu, Industria Cosmética, Sudáfrica
"Adquirimos la ZQ110 para la producción de botellas de cosméticos en PCTG y PS transparente. Antes de esta máquina, utilizábamos otra marca y teníamos problemas constantes con la calidad de la superficie del PS transparente. El control de temperatura de la ZQ110 es notablemente más estable y nuestra tasa de rechazo por defectos superficiales se redujo de aproximadamente 3% a menos de 0,5% en el primer mes. El ingeniero de aplicaciones de CMN visitó nuestra fábrica durante tres días para la instalación y la puesta en marcha del molde, lo que marcó una gran diferencia en la rapidez con la que nuestro equipo se familiarizó con la máquina. La logística desde la fábrica hasta nuestras instalaciones también se gestionó de forma eficiente."
Carlos Zandei, Industria del cuidado personal, Brasil
"Compramos la ZQ110 para producir botellas de HDPE de 120 ml para productos de cuidado personal. Estamos muy satisfechos con su rendimiento. El consumo de energía es mucho menor de lo que esperábamos; estamos pagando aproximadamente 301 TP3T menos en electricidad en comparación con nuestra máquina anterior. La calidad de las botellas es excelente, sin rebabas ni fugas. El equipo llegó bien embalado y CMN nos proporcionó toda la documentación de importación sin ningún problema. La recomendamos a cualquier fabricante de envases que esté evaluando máquinas de moldeo por inyección-soplado."
Kevin Brooks, Industria alimentaria, EE. UU.
Evaluamos a tres proveedores de máquinas IBM antes de elegir CMN. La ZQ110 ofrecía la mejor combinación de fuerza de cierre, velocidad de ciclo y eficiencia energética en la gama media de máquinas. Fabricamos botellas de PS de 100 ml para un cliente de bebidas con bacterias lácticas y la máquina maneja el PS transparente a la perfección con 14 cavidades. La integración del sistema de inspección visual fue sencilla; la interfaz de la cinta transportadora de salida de la máquina se adaptó a nuestro equipo de inspección existente sin necesidad de modificaciones. El plazo de entrega, desde el pedido hasta la entrega, fue de aproximadamente 12 semanas, lo cual se comunicó claramente desde el principio y se cumplió según lo previsto. Un proceso muy profesional.
Jorge Villalobos, Industria Química, México
Llevamos nueve meses utilizando la ZQ110 para la producción de botellas de 400 ml de productos de limpieza para el hogar. El rendimiento diario supera nuestras expectativas iniciales; normalmente producimos alrededor de 62 000 botellas en un turno de 12 horas con 8 cavidades. La máquina es silenciosa en comparación con nuestro equipo hidráulico anterior y la zona de moldeo se mantiene limpia. El equipo de CMN nos brindó apoyo durante la instalación y la capacitación de nuestros operarios durante la primera semana. La comunicación ha sido fluida tanto en español como en inglés. Sin duda, consideraríamos adquirir otra unidad en el futuro.
Anastasia Kimani, Industria farmacéutica, Sudáfrica
La ZQ110 reemplazó una máquina usada que teníamos en funcionamiento y la mejora en la calidad del producto fue inmediatamente visible. Producimos frascos farmacéuticos de PP de 60 ml con 14 cavidades y la consistencia del peso entre las cavidades mejoró de una variación de aproximadamente ±0,4 g a menos de 0,15 g con el molde de la serie ZQ que venía con la máquina. La tasa de sellado de rosca alcanzó 100% en el primer lote. La máquina se entregó a tiempo y el ingeniero de puesta en marcha de CMN demostró un gran conocimiento y profesionalismo. Nuestro equipo de calidad pudo completar la documentación IQ/OQ con el apoyo del archivo técnico proporcionado por CMN. Cinco estrellas sin dudarlo.
Información adicional
| Editado por | Yjx |
|---|
Productos relacionados
-
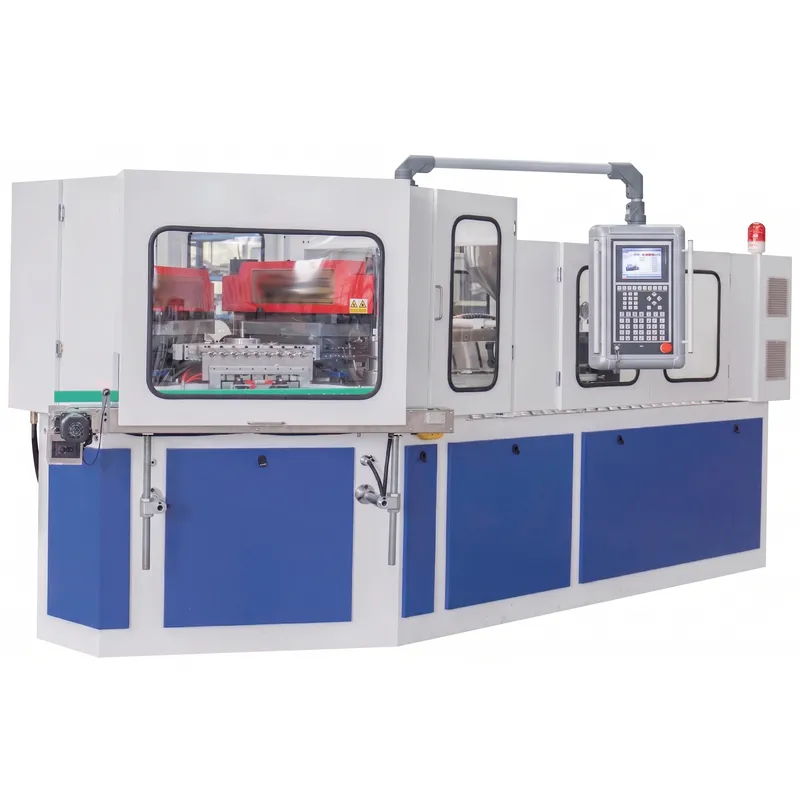
Máquina de moldeo por inyección-soplado ZQ60 (europea)
-
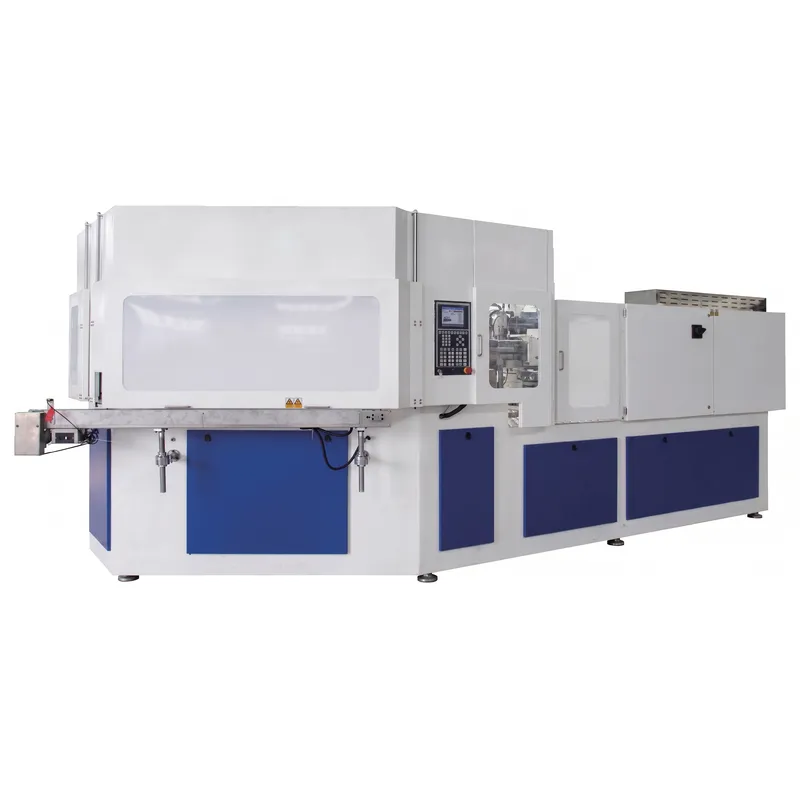
Máquina de moldeo por inyección-soplado ZQ135 (europea)
-
Máquina de moldeo por inyección-soplado ZQ80 (europea)
-
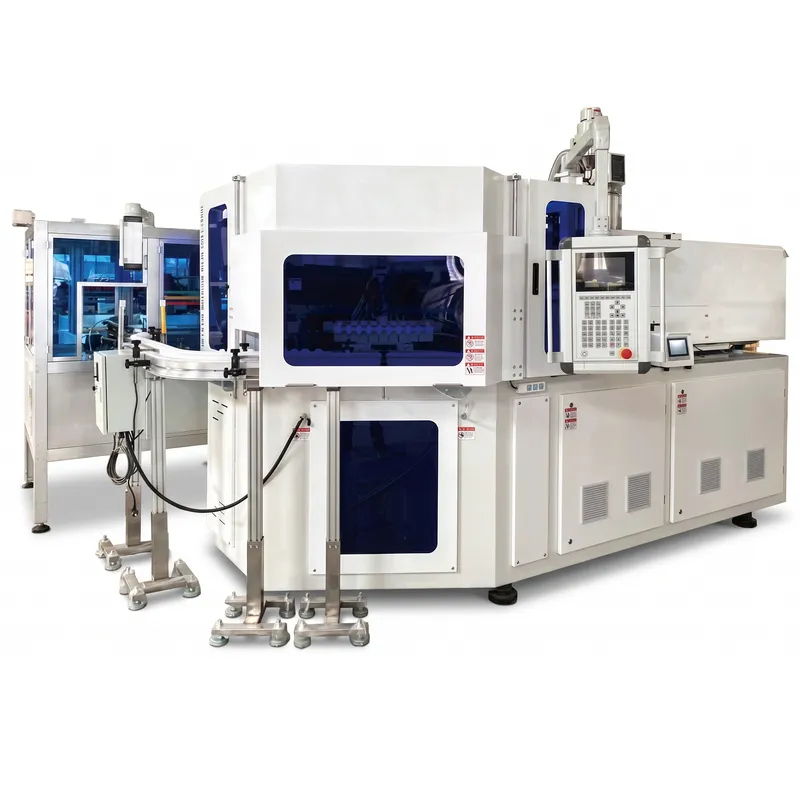
Máquina de moldeo por inyección-soplado totalmente eléctrica de alta velocidad ZQ60HE (Europea)
-
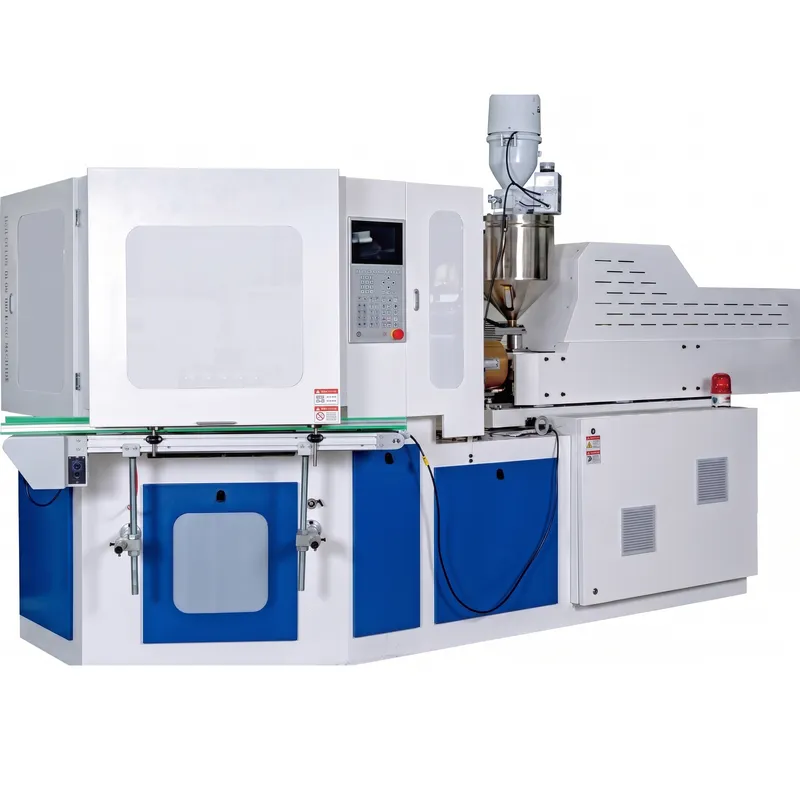
Máquina de moldeo por inyección-soplado ZQ40 (europea)


