
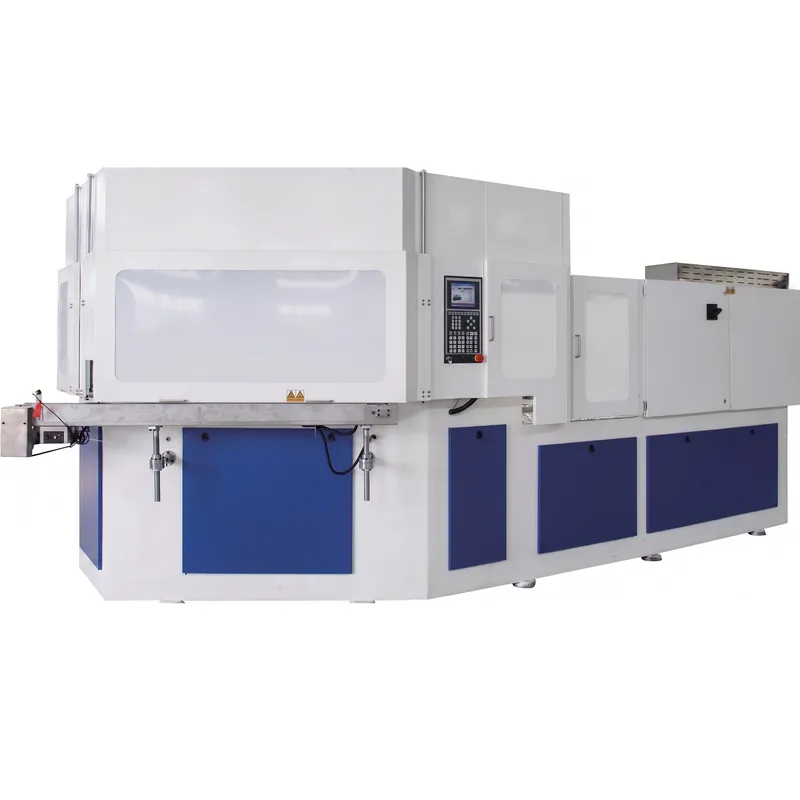
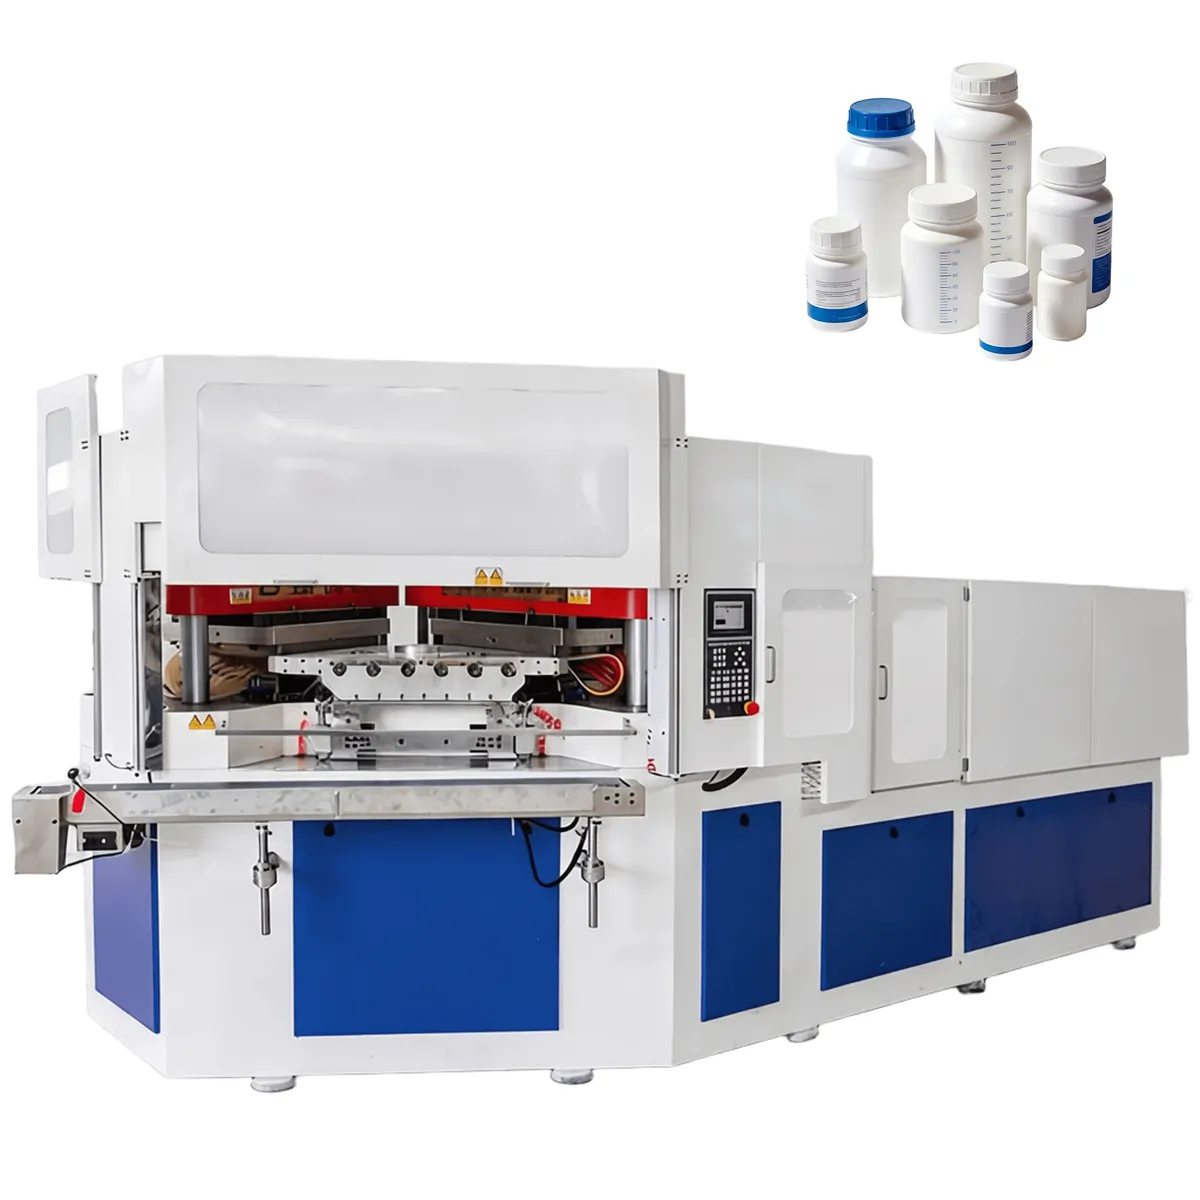
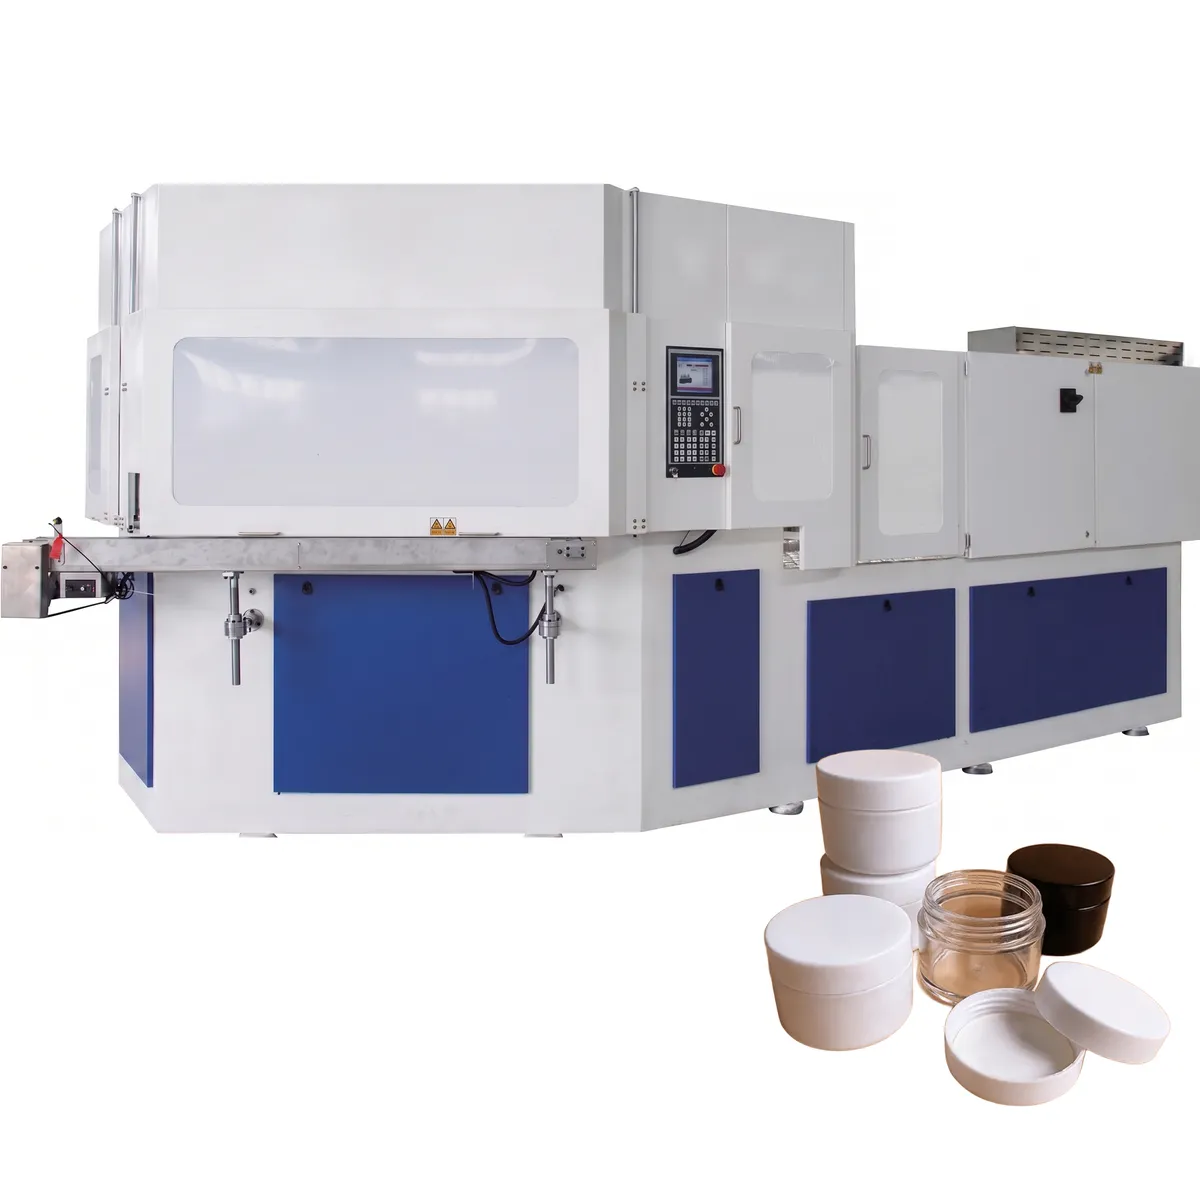
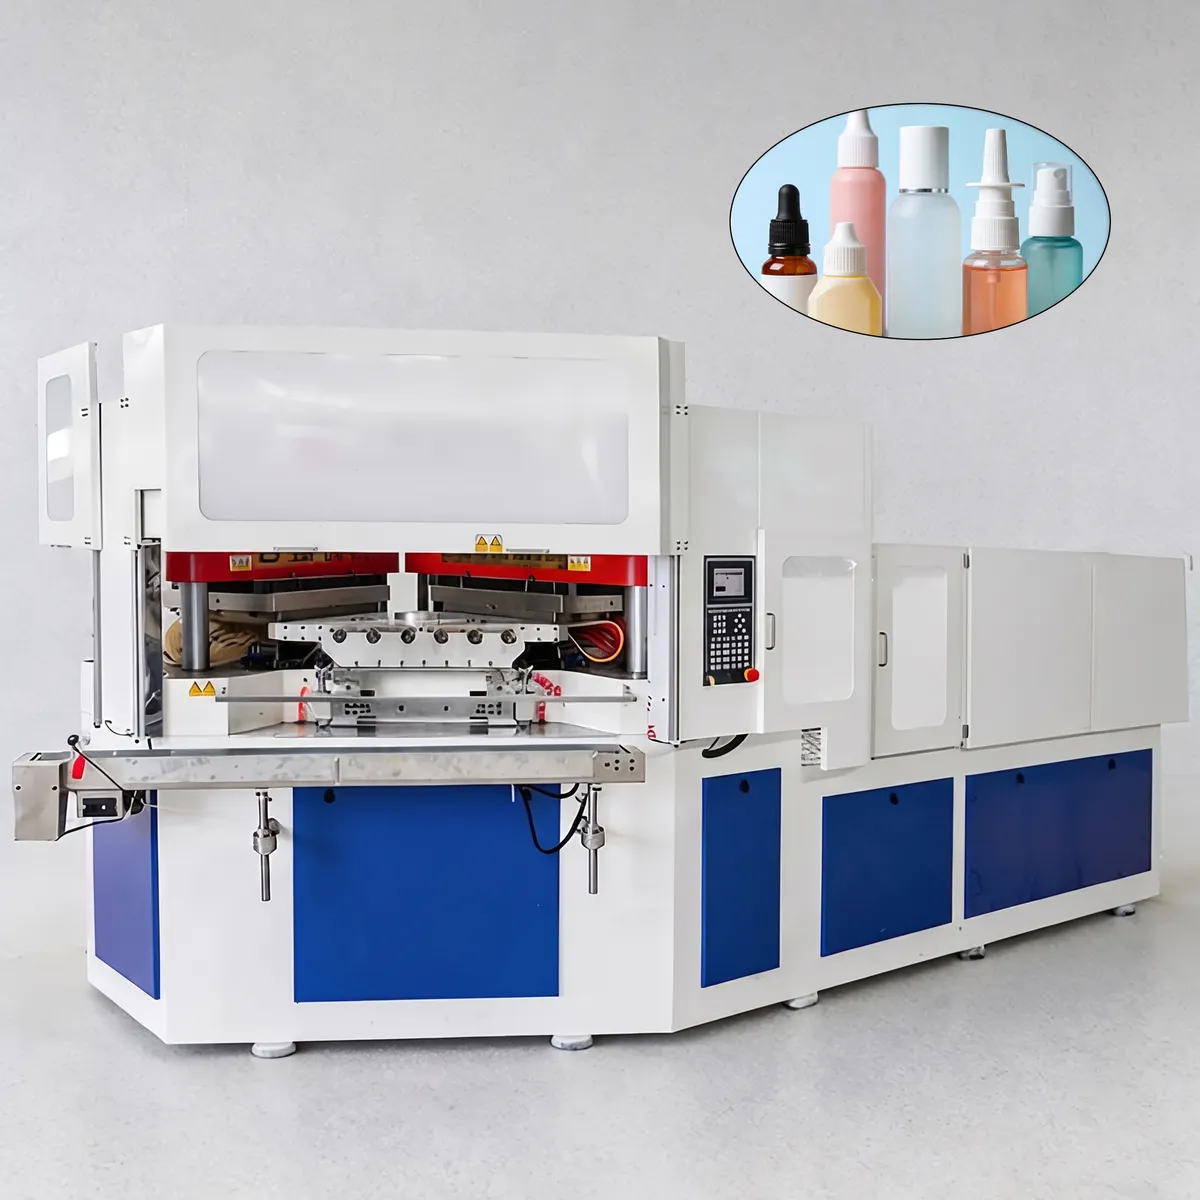
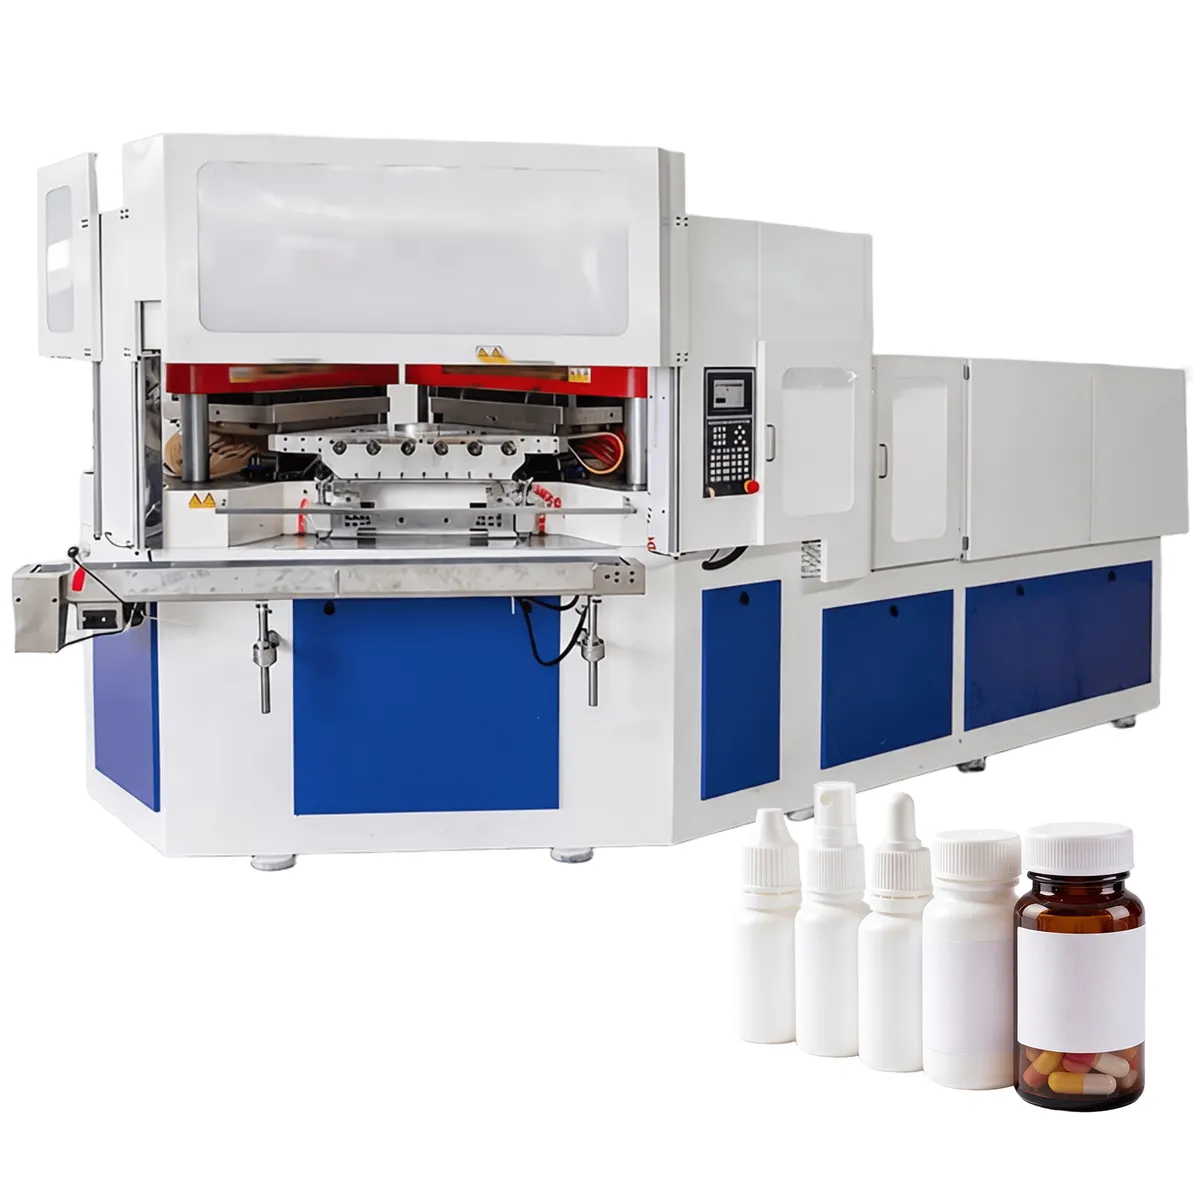
Máquina de Moldagem por Injeção e Sopro ZQ110 (Europeia)
Projetada com uma estrutura totalmente em estilo europeu, a máquina de moldagem por injeção e sopro ZQ110 oferece estabilidade dimensional excepcional em diversas condições de produção. Sua força de amortecimento supera a de seus concorrentes em 20% a 30%, permitindo o processamento confiável e estável de uma ampla gama de materiais, incluindo HDPE, PP, LDPE, PS e resinas especiais. O sistema de rotação servo padrão garante um movimento suave e consistente da torre e um ajuste intuitivo de parâmetros, tornando-a acessível a operadores de qualquer nível de habilidade.
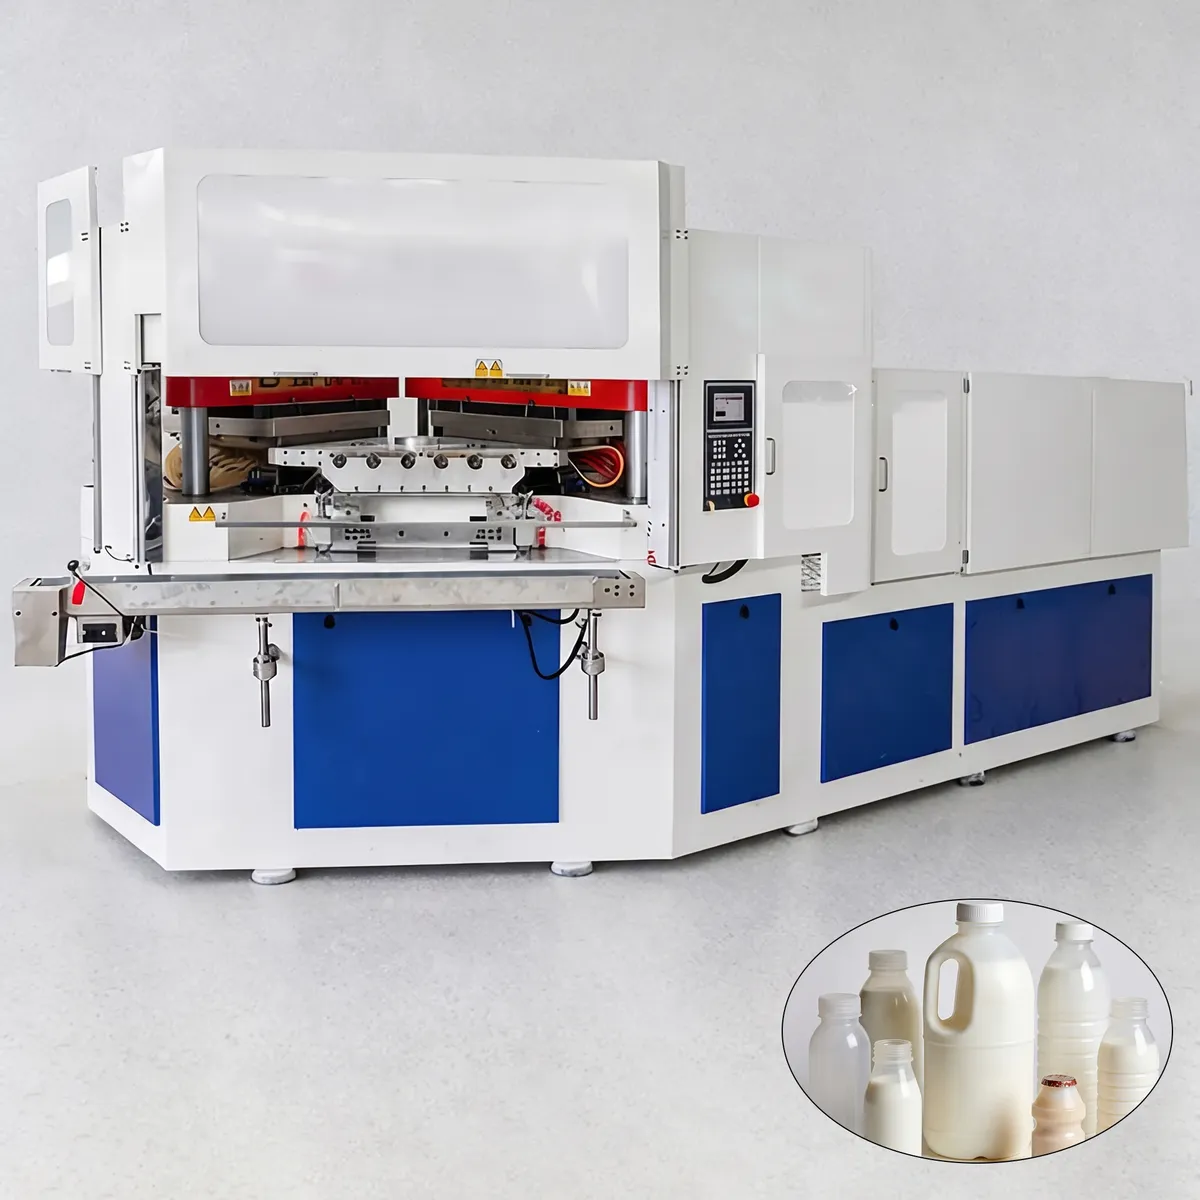
Máquina de Moldagem por Injeção e Sopro ZQ110 (Europeia)
Projetada com uma estrutura totalmente em estilo europeu, a máquina de moldagem por injeção e sopro ZQ110 oferece estabilidade dimensional excepcional em diversas condições de produção. Sua força de amortecimento supera a de seus concorrentes em 20% a 30%, permitindo o processamento confiável e estável de uma ampla gama de materiais, incluindo HDPE, PP, LDPE, PS e resinas especiais. O sistema de rotação servo padrão garante um movimento suave e consistente da torre e um ajuste intuitivo de parâmetros, tornando-a acessível a operadores de qualquer nível de habilidade. Seja para embalagens farmacêuticas, linhas de produção de frascos cosméticos ou recipientes para alimentos, a máquina IBM ZQ110 se adapta com alterações mínimas de configuração e oferece qualidade consistente turno após turno.
A estrutura de fechamento pressurizado exclusiva emprega um modo não participativo para o cilindro de reforço durante a abertura e o fechamento do molde. Este design inteligente proporciona uma economia de energia de 10% a 20% em comparação com as máquinas hidráulicas convencionais da IBM, mantendo um desempenho de fechamento robusto durante todo o ciclo de produção. Como uma máquina de moldagem por injeção e sopro totalmente personalizável, a ZQ110 é igualmente adequada para linhas de produção de frascos de comprimidos farmacêuticos de alto volume, embalagens de cosméticos com conta-gotas de precisão, recipientes para sabonete líquido de uso diário, produção de frascos para pesticidas e aplicações de embalagens de bebidas. Seu design de área de molde de baixo para cima é livre de contaminação por óleo lubrificante, atendendo aos mais rigorosos padrões de higiene exigidos por indústrias regulamentadas em todo o mundo.
Cavitação em moldes (para referência)
| Volume aproximado | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
| Cavitação máxima | 20 | 18 | 14 | 12 | 8 | 5-6 | 3-4 |
Especificações técnicas
| Item | Unidade | ZQ110 |
| EmSistema de injeção | ||
| Diâmetro do parafuso | milímetros | 65 |
| Parafuso L/D | % | 22:1 |
| Peso da injeção | g | 540 |
| Potência de aquecimento | KW | 20 |
| Número de zonas de barril | 5+N | |
| acidente vascular cerebral por injeção | milímetros | 200 |
| Sistema de fixação | ||
| Força de fechamento da injeção | KN | 1100 |
| Golpe inicial para injeção | milímetros | 140 |
| Força de fixação do sopro | KN | 150 |
| Golpe inicial para soprar | milímetros | 140 |
| Altura de elevação da mesa rotativa | milímetros | 70 |
| Mofo | ||
| Tamanho máximo do prato (C x L) | milímetros | 1100x460 |
| Espessura do molde | milímetros | 280 |
| Diâmetro da garrafa | milímetros | 120 |
| Altura da garrafa | milímetros | 220 |
| Altura adequada da garrafa | milímetros | 1-2000 |
| Golpe de despojamento | milímetros | 260 |
| Sistema hidráulico | ||
| Pressão hidráulica | Mapa | 14 |
| Potência do motor | KW | 22+22 |
| Ciclo de secagem | S | 4 |
| Potência Total | KW | 80 |
| Potência operacional | % | 52-70 |
| Outros | ||
| Pressão mínima do ar comprimido | MPa | 0.7-1.2 |
| capacidade de ar comprimido | M³/min | 0.7 |
| Fluxo de água | M³/h | 4 |
| Pressão da água de refrigeração | MPa | 0.3-0.4 |
| Dimensões (C x L x A) | M | 5x1,8x2,2 |
| Peso líquido | Tonelada | 15 |
Marca e modelo substituíveis
| CMN | Força de aperto | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diâmetro do parafuso da máquina IBM
| CMN | Diâmetro do parafuso | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Peso de injeção da máquina IBM
| CMN | Peso da Injeção | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Força de fechamento da injeção da máquina IBM
| CMN | Força de fechamento da injeção | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Tamanho do molde da máquina IBM
| CMN | Tamanho do molde | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Tamanho da máquina IBM
| CMN | Tamanho do molde (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Nota: As marcas são mencionadas apenas para ajudar os clientes a escolher os produtos, não para vender os produtos dessas marcas.
Características da máquina de moldagem por injeção e sopro ZQ110
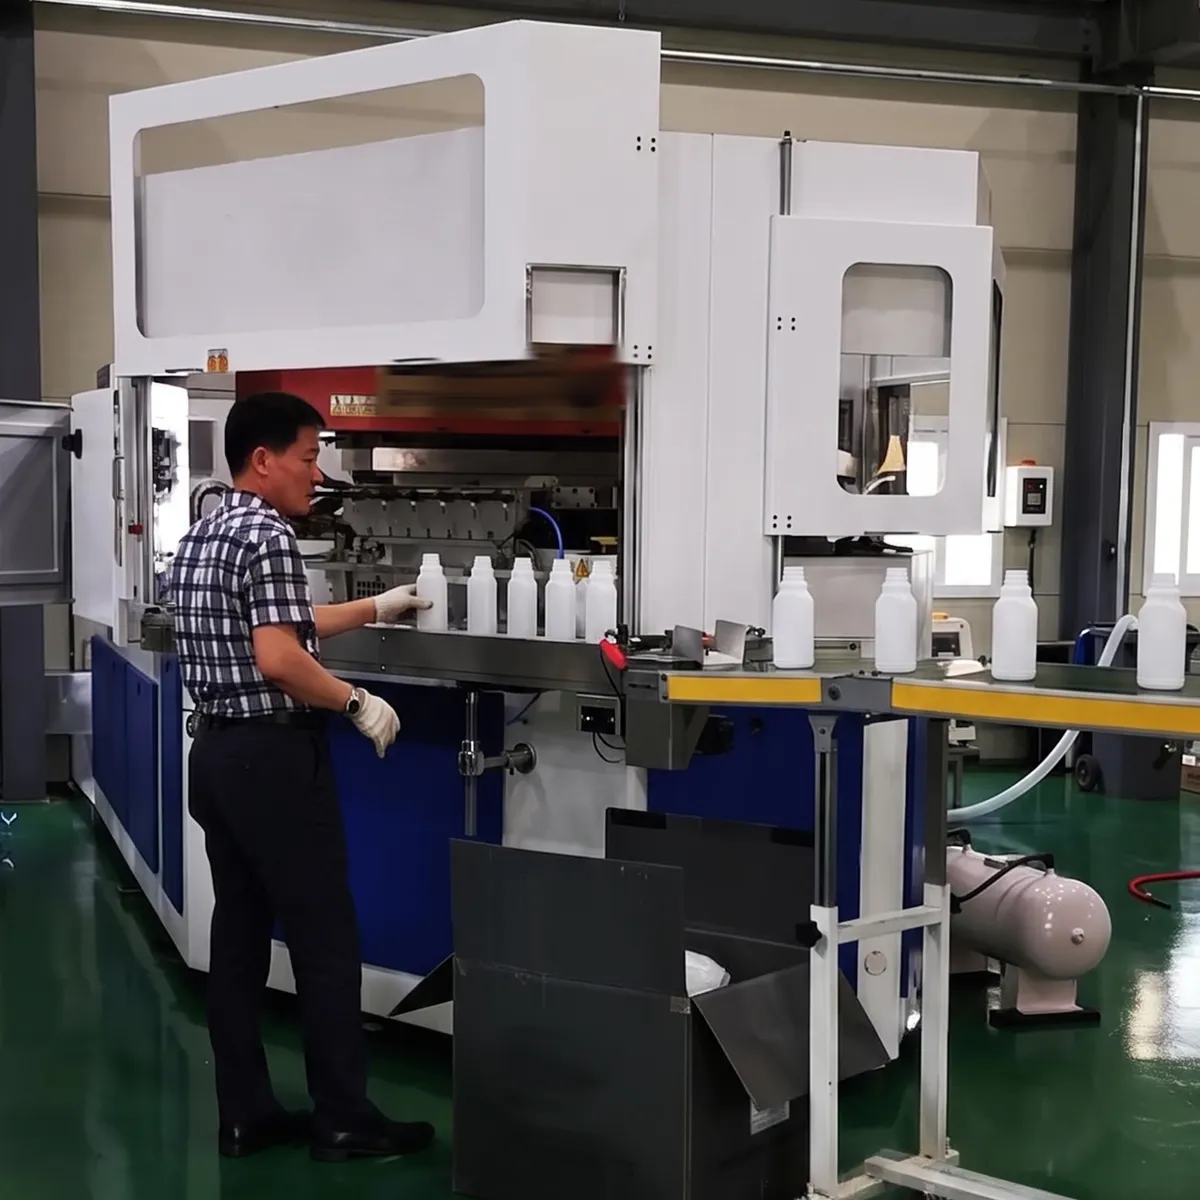
1. Servoacionamento completo, sem óleo hidráulico.
A máquina de moldagem por injeção e sopro totalmente elétrica ZQ110 utiliza acionamento por servomotor em todos os eixos de movimento, eliminando completamente o óleo hidráulico do ambiente de produção. Isso se traduz em um espaço de trabalho mais limpo, menor risco de contaminação para linhas de produção de frascos de grau farmacêutico e alimentício, redução significativa na manutenção relacionada a vazamentos de óleo e menor ruído operacional em comparação com as máquinas hidráulicas tradicionais da IBM. O tempo de ciclo para frascos de 30 ml atinge 8,2 segundos, com uma produção diária de até 115.000 frascos.
2. 30% Redução de energia com alto rendimento
Em comparação com as máquinas convencionais de moldagem por injeção e sopro de plástico hidráulicas, a ZQ110 reduz o consumo de energia em aproximadamente 301 TP/3T. Operando a 12 kWh por hora para a produção de garrafas de 30 ml, a máquina oferece uma produção diária normal de 105.000 garrafas, com uma capacidade máxima de 115.000 garrafas por dia. A estrutura de fechamento pressurizado, com seu modo de cilindro auxiliar não participativo, reduz ainda mais o consumo de energia durante os ciclos de abertura e fechamento, diminuindo diretamente o custo de eletricidade por unidade produzida.
3. Servo codificador absoluto para repetibilidade de precisão
O sistema servo é equipado com encoders absolutos em todos os eixos de movimento, garantindo alta repetibilidade e precisão ao longo de milhões de ciclos. Os dados de posição nunca são perdidos, mesmo após uma interrupção de energia, eliminando a necessidade de procedimentos de reconfiguração na reinicialização. Isso torna o ZQ110 uma opção confiável e de alta qualidade. máquina de moldagem por injeção e sopro Opção ideal para linhas de embalagem farmacêutica onde a consistência dimensional e a confiabilidade da selagem são requisitos de conformidade indispensáveis.
4. Força de aperto ajustável de 40 a 80 toneladas
Uma estrutura especial de fechamento pressurizado proporciona uma força de fechamento ajustável de 40 a 80 toneladas, permitindo que a ZQ110 se adapte a uma ampla variedade de tamanhos de frascos, espessuras de parede e tipos de resina sem a necessidade de troca de máquina. Essa flexibilidade a torna uma máquina de moldagem por injeção e sopro personalizada ideal para venda, abrangendo aplicações que vão desde pequenos frascos farmacêuticos de 10 ml até frascos de consumo de 1.000 ml, em materiais como PEAD, PP, PEBD e PS transparente.
5. Design de baixo para cima, sem óleo, para conformidade com as normas de higiene.
O design da área do molde de baixo para cima garante que nenhum óleo lubrificante entre em contato com a cavidade do molde ou com as garrafas acabadas em qualquer etapa do ciclo de produção. Este é um requisito fundamental para linhas de máquinas de moldagem por injeção e sopro de PET que atendem aos mercados de embalagens farmacêuticas, médicas, alimentícias e de cosméticos premium. A ZQ110 atende aos mais rigorosos padrões internacionais de higiene para a produção de garrafas compatíveis com salas limpas, sem a necessidade de medidas adicionais de contenção ao redor da zona do molde.
6. Pronto para automação com integração total a jusante
A saída da esteira da ZQ110 é totalmente compatível com sistemas de inspeção visual, detectores de vazamento lateral, máquinas de rotulagem e equipamentos de embalagem automática. Isso a torna uma plataforma de moldagem por injeção e sopro verdadeiramente completa, permitindo produção autônoma 24 horas por dia. O sistema de detecção integrado identifica partículas estranhas, quantidade insuficiente de material na boca do frasco e fundos irregulares, rejeitando automaticamente as unidades defeituosas e mantendo a qualidade da produção sem a necessidade de supervisão constante do operador.
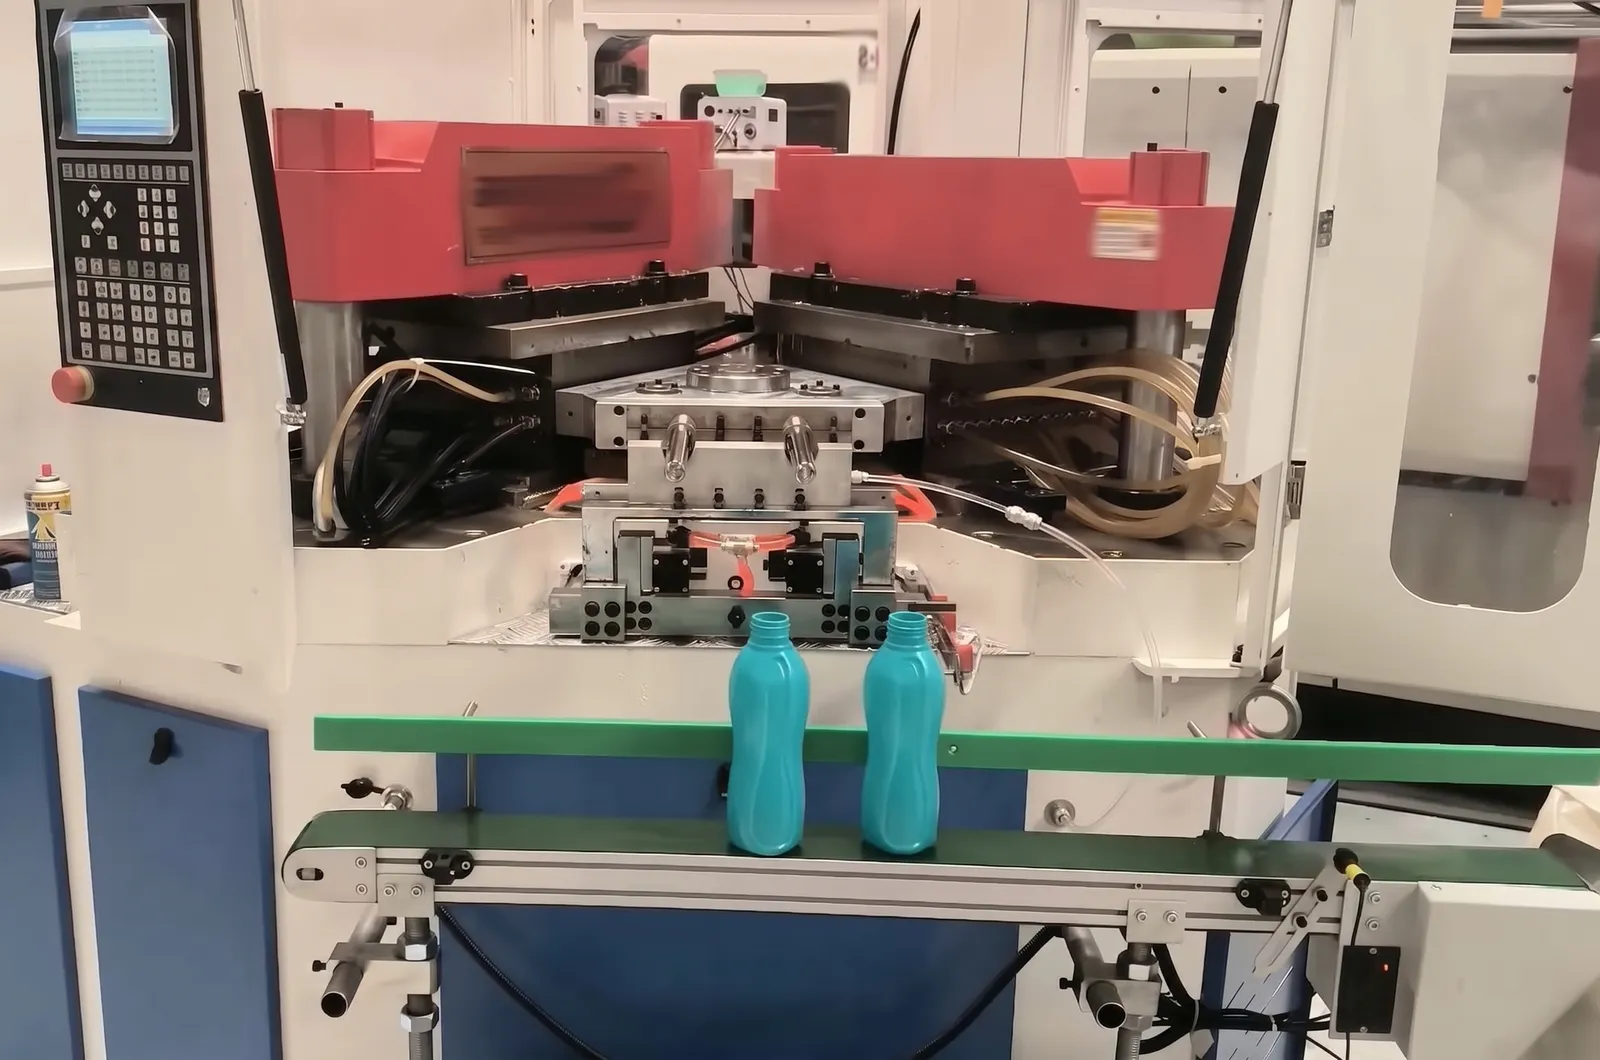
Working Principle
A máquina de moldagem por injeção e sopro ZQ110 da IBM opera em um ciclo rotativo sincronizado de três estações que processa simultaneamente três lotes de garrafas, maximizando a produção e minimizando o tempo ocioso.
Etapa 1. Injeção de pré-forma
A resina plástica fundida é injetada sob pressão controlada ao redor de um núcleo de precisão dentro da cavidade do molde de injeção. A geometria do gargalo, incluindo todas as roscas, é formada com alta precisão nesta estação. A temperatura do cilindro, a velocidade de injeção, a pressão de recalque e o tempo de resfriamento são programáveis independentemente para cada tipo de resina. Assim que a pré-forma atinge a temperatura desejada e o gargalo se solidifica completamente, o molde se abre e o núcleo com a pré-forma acoplada é avançado para a estação de sopro pela mesa rotativa servoacionada.
Etapa 2. Moldagem por sopro
Na estação de sopro, o molde se fecha ao redor da pré-forma que permanece na haste central. O ar comprimido fornecido através do mandril a uma pressão de 0,7 a 1,2 MPa infla a pré-forma, ainda quente, até que o plástico entre em contato e se conforme precisamente à superfície interna da cavidade do molde. O formato da garrafa, a distribuição da espessura da parede e a geometria do fundo são determinados pelo projeto do molde e pelos parâmetros de pressão e tempo do ar de sopro. Após o resfriamento controlado dentro do molde, a garrafa acabada mantém sua geometria final. O molde então se abre e a mesa retorna à estação de extração.
Etapa 3. Desmontagem e Ejeção
Na estação de desmoldagem, as garrafas totalmente resfriadas e moldadas são ejetadas automaticamente das hastes de núcleo frio com um curso de desmoldagem de 260 mm. Como a geometria do gargalo foi formada por injeção na primeira etapa e o corpo da garrafa foi formado sem pinçamento, não há rebarbas ou desperdício de material nesta etapa. As garrafas finalizadas saem diretamente para a esteira de saída para integração posterior com os equipamentos de inspeção, teste de vazamento, rotulagem e embalagem. As três estações operam simultaneamente em perfeita sincronia, de modo que a injeção, o sopro e a desmoldagem ocorrem ao mesmo tempo, atingindo um tempo de ciclo de 8,2 segundos para garrafas de 30 ml.
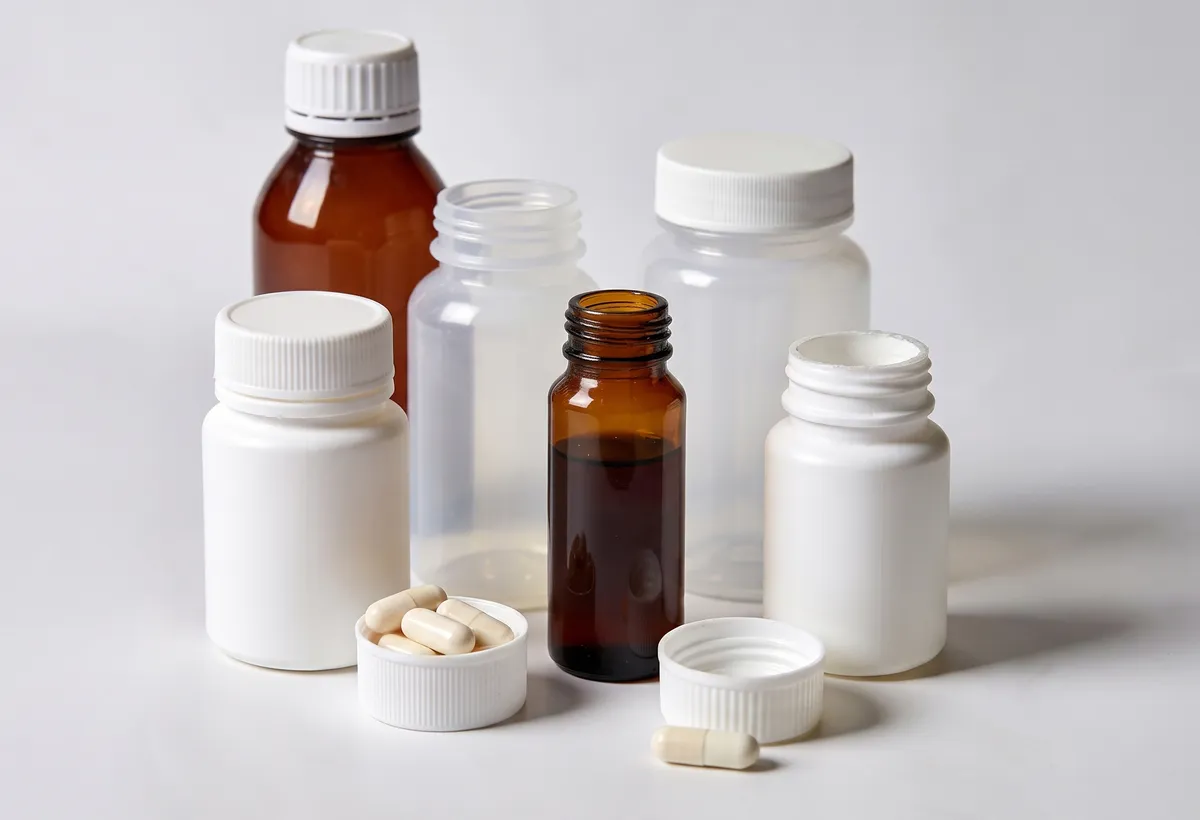
Aplicações das máquinas de moldagem por injeção e sopro
1. Frascos Farmacêuticos
A embalagem farmacêutica é a aplicação mais exigente da IBM. Frascos de comprimidos, frascos de xarope, frascos de colírio e recipientes para spray nasal requerem roscas de gargalo seladas 100%, produção livre de contaminação e consistência dimensional entre lotes rastreável às especificações regulamentares. A área de moldagem isenta de óleo da ZQ110, o sistema servo de encoder absoluto e o design bottom-up fazem dela uma solução confiável para fabricantes de máquinas de moldagem por injeção e sopro, ideal para linhas de produção de frascos farmacêuticos em conformidade com as Boas Práticas de Fabricação (BPF) em todo o mundo.
2. Frascos de produtos químicos
A ZQ110 produz frascos químicos em PEAD e PP que devem resistir à exposição a solventes e à pressão. O controle preciso da espessura da parede e uma rosca de gargalo totalmente vedada são essenciais para esta aplicação. A máquina processa volumes de frascos de 100 ml a 1.000 ml com até 12 cavidades no tamanho de 100 ml, suportando linhas de envase químico de alto volume com zero desperdício de material e controle consistente de peso.
3. Frascos de cosméticos
As embalagens cosméticas exigem um acabamento de superfície premium, tolerâncias dimensionais precisas e a capacidade de processar resinas transparentes ou de alto brilho, como PS e PCTG. A injeção servo-controlada da ZQ110 garante espessura de parede e transparência de superfície consistentes em frascos pequenos de 10 ml e 30 ml, tornando-a uma substituta direta da máquina de moldagem por injeção e sopro da AOKI para marcas que exigem a qualidade de frascos cosméticos de padrão europeu a preços competitivos no mercado de máquinas de moldagem por injeção e sopro.
4. Garrafas de bebidas
Para fabricantes de bebidas que utilizam garrafas de pequeno formato para bebidas lácteas, bebidas funcionais e embalagens para laticínios em PS ou HDPE, a ZQ110 oferece até 18 cavidades para garrafas de 30 ml e até 20 cavidades para garrafas de 10 ml. Com uma produção diária de 105.000 garrafas e um pico de 115.000, ela atende às demandas de linhas de envase de bebidas de alto volume, enquanto o ambiente de produção livre de óleo satisfaz os requisitos de segurança alimentar.
5. Mamadeiras
A produção de mamadeiras exige os mais rigorosos padrões de higiene em toda a fabricação de produtos para o consumidor. O PP é a resina dominante para essa aplicação devido à sua resistência ao calor e conformidade com as normas de segurança alimentar. A ZQ110 processa mamadeiras de PP com espessura de parede precisa, boca totalmente selada e sem rebarbas na abertura ou na base da mamadeira, garantindo que cada unidade finalizada atenda aos padrões internacionais de segurança de produtos infantis sem a necessidade de cortes ou retrabalho para inspeção.
6. Frascos de sabonete líquido para as mãos
As linhas de produção de frascos para produtos de higiene pessoal e sabonete líquido geralmente requerem recipientes de HDPE ou LDPE de 250 ml a 500 ml com rosca para bomba dosadora. A ZQ110 processa de 5 a 6 cavidades de 500 ml, oferecendo um bom equilíbrio entre número de cavidades e produtividade para embalagens de produtos de higiene pessoal em volumes médios. A força de fechamento ajustável e os recursos de troca rápida de moldes da máquina permitem que os produtores de embalagens para produtos de higiene pessoal alternem entre diferentes SKUs de frascos com tempo de inatividade mínimo.
7. Garrafas de comida
Frascos para molhos, recipientes para condimentos, potes de mel e frascos para suplementos alimentares exigem resinas quimicamente compatíveis com produtos alimentícios e que ofereçam propriedades de barreira adequadas. A ZQ110 processa frascos de HDPE, PP e PS para alimentos com geometria de rosca precisa para tampas invioláveis e fechos de segurança infantil. O design de baixo para cima elimina o risco de contaminação por óleo, atendendo às regulamentações para materiais em contato com alimentos na União Europeia, América do Norte e outros mercados.
8. Frascos de pesticidas
Os frascos de pesticidas e agroquímicos devem resistir à exposição a produtos químicos agressivos e manter um fecho seguro, à prova de crianças ou inviolável. O HDPE é a resina padrão para esta aplicação exigente. A força de injeção de 1.100 kN da ZQ110 garante que as pré-formas de frascos de pesticidas de paredes espessas sejam formadas com preenchimento completo da cavidade e sem marcas de afundamento, enquanto a geometria da rosca selada 100% impede vazamentos durante o armazenamento e transporte, em conformidade com as regulamentações de produtos agroquímicos.
 | 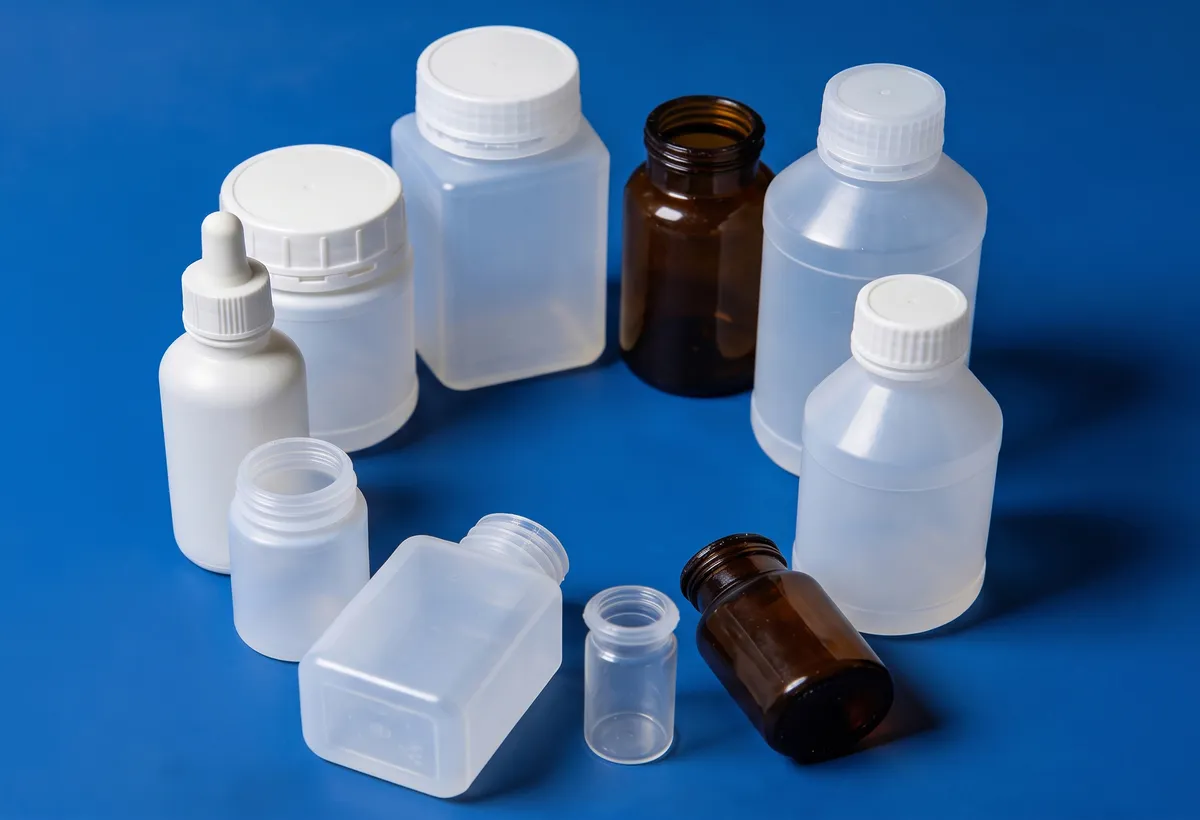 |
| Frasco farmacêutico | Frasco de produto químico |
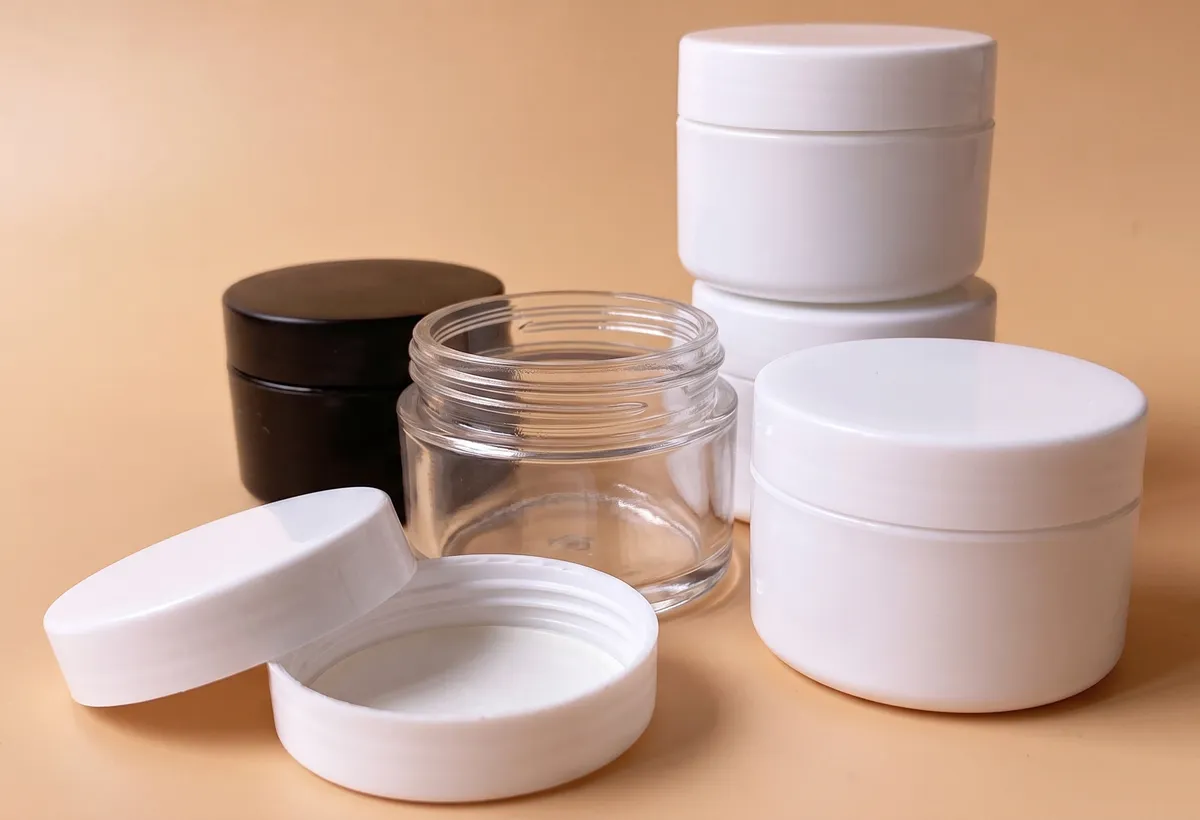 | 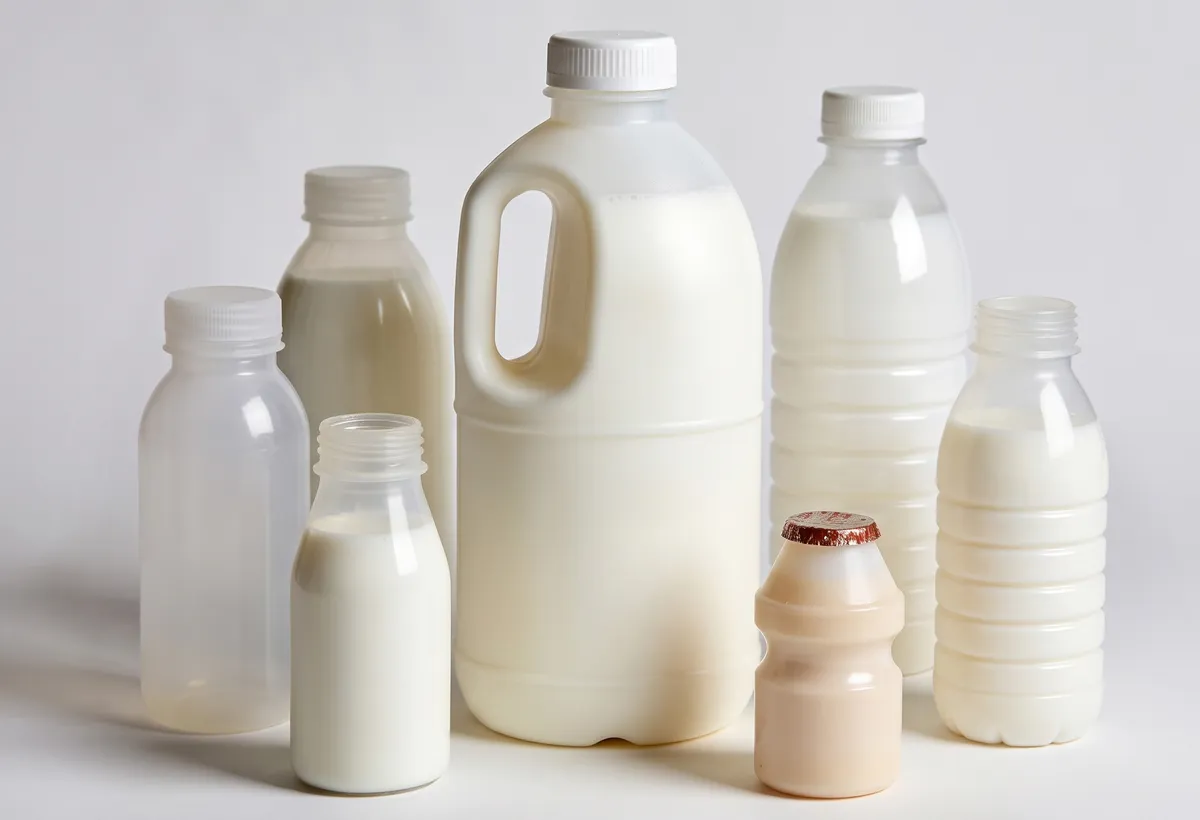 |
| Frasco cosmético | Garrafa de comida |
Estrutura de peças da máquina IBM ZQ110
1. Dispositivo para Preparação e Injeção de Soluções Estocásticas
A unidade de preparação da resina consiste na tremonha, rosca, cilindro e sistema de acionamento. A rosca de 65 mm de diâmetro, com uma relação L/D de 22:1, plastifica os grânulos de resina uniformemente e fornece 540 g de resina injetada por ciclo. As cinco zonas de aquecimento do cilindro (mais N zonas) mantêm perfis de temperatura precisos para cada tipo de resina. A unidade de injeção com cilindro elétrico proporciona estabilidade de injeção superior e reduz significativamente a manutenção em comparação com atuadores de injeção hidráulicos.
2. Sistema de canais quentes
O sistema de canais quentes otimizado distribui o plástico fundido uniformemente por todas as cavidades com mínima variação de temperatura. Isso minimiza diretamente a variação de peso em gramas e a variação da espessura da parede entre as cavidades, garantindo que cada garrafa em um molde multicavidades atenda às mesmas especificações dimensionais. Um sistema de canais quentes bem projetado é essencial para a operação de máquinas de moldagem por injeção e sopro com alto número de cavidades, onde o equilíbrio de peso entre as cavidades determina a qualidade geral da produção.
3. Haste central
A haste central é o componente de precisão essencial de todas as máquinas IBM. Ela define a geometria interna da pré-forma durante a injeção, transporta a pré-forma até a estação de sopro durante o posicionamento e fornece o ar de sopro através do canal do mandril. A estrutura especial da haste central da ZQ110 foi projetada para um ciclo de moldagem rápido e excelente eficiência de resfriamento do núcleo, garantindo que a temperatura da pré-forma seja otimizada para a moldagem por sopro antes de chegar à estação de sopro.
4. Pré-forma de garrafa
A pré-forma da garrafa é o produto intermediário formado na estação de injeção. Ao contrário das pré-formas de moldagem por sopro com estiramento, que são produzidas separadamente, a pré-forma IBM é formada e soprada em uma única máquina, sem nunca sair da barra de molde. Isso elimina a energia de reaquecimento da pré-forma, reduz a complexidade do manuseio do material e evita a contaminação. A geometria da pré-forma determina a distribuição final da espessura da parede da garrafa e deve ser projetada em conjunto com o molde de sopro para atingir as especificações de peso e aparência desejadas.
5. Molde de Injeção
O molde de injeção da ZQ110 é fabricado com liga de aço S136 importada ou aço inoxidável 4Cr13, ambos escolhidos por sua alta dureza, resistência à corrosão e longa vida útil. As seções da cavidade e do gargalo, projetadas especificamente para a operação, com canais de óleo especialmente desenvolvidos, podem ser trocadas facilmente, garantindo dimensões estáveis do tarugo do tubo e distribuição uniforme de temperatura. O molde de injeção determina a geometria da rosca do gargalo, que é formada com precisão de 100% nesta estação, sem necessidade de acabamento.
6. Posto de Injeção
Na estação de injeção, o material plastificado fundido é injetado no molde de injeção fechado ao redor das hastes do núcleo. A força de fechamento por injeção da ZQ110, de 1.100 kN, garante que até mesmo pré-formas de resina de paredes espessas e alta viscosidade sejam formadas com preenchimento completo da cavidade e sem rebarbas na linha de junção. O curso de injeção de 200 mm acomoda uma ampla gama de comprimentos de pré-formas, conferindo à máquina flexibilidade para designs de garrafas altas, com até 220 mm de altura.
7. Estação de Sopro
Na estação de sopro, o molde se fecha ao redor da pré-forma com uma força de fechamento de 150 kN. O ar comprimido, fornecido através da haste central na pressão e tempo definidos, infla a pré-forma aquecida contra a parede do molde. O curso de abertura de 140 mm da estação de sopro permite que o molde passe por garrafas com diâmetro de até 120 mm sem obstruções durante a abertura. O tempo de sopro, a pressão do ar e o tempo de resfriamento são parâmetros programáveis independentemente para cada configuração do molde, armazenados no controlador.
8. Moldagem por sopro
O molde de sopro define o formato externo final, a geometria do ombro, a geometria do painel do rótulo e o design do fundo da garrafa acabada. O tamanho máximo da placa de 1.100 mm por 460 mm acomoda grandes placas de molde de sopro multicavidades para produção de alta cavitação. Os moldes de sopro para a ZQ110 podem ser projetados para garrafas de 1 ml a 2.000 ml de volume, oferecendo aos designers de embalagens ampla liberdade para formatos de recipientes sem a necessidade de uma classe de máquina diferente para cada linha de produtos.
9. Estação de striptease
A estação de desmoldagem é a etapa final de cada ciclo. Com um curso de desmoldagem de 260 mm, as garrafas acabadas e totalmente resfriadas são removidas mecanicamente das hastes de moldagem e transferidas para a esteira de saída sem qualquer contato com a superfície do corpo da garrafa que possa deixar marcas. Como a IBM não produz rebarbas no gargalo ou na base da garrafa, não é necessária nenhuma operação de corte secundária. A estação de desmoldagem também serve como ponto de integração para os equipamentos de inspeção visual e teste de vazamento que o ZQ110 suporta como opções padrão de processamento a jusante.
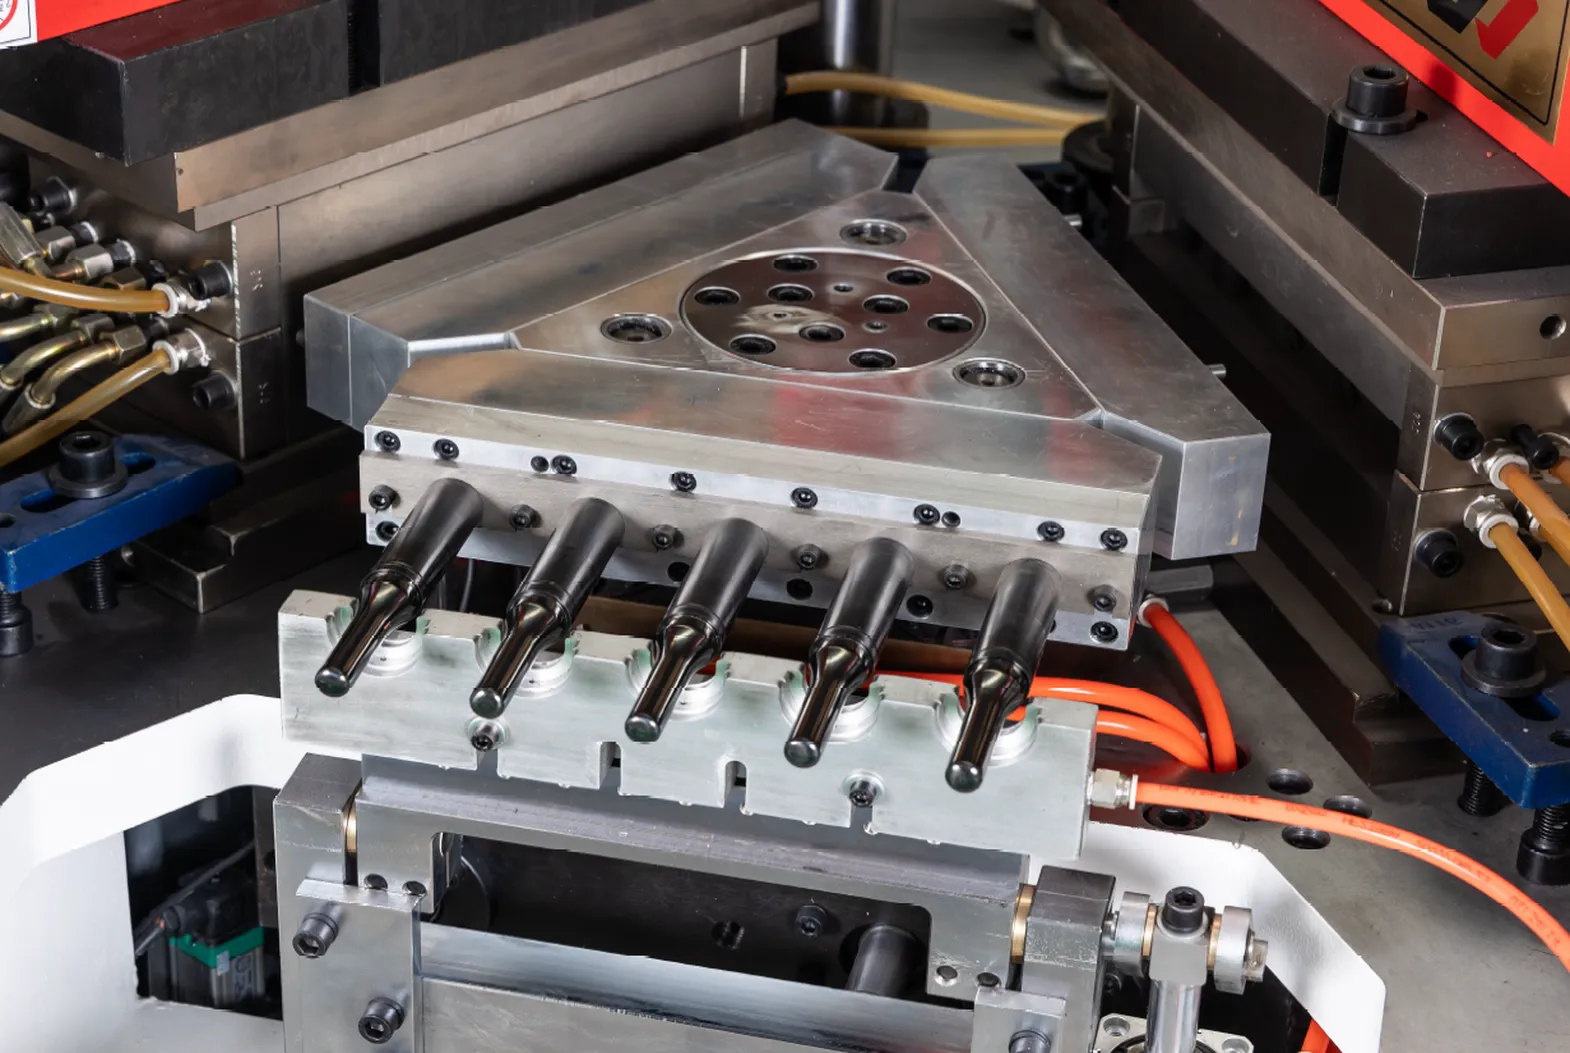
Moldagem por injeção e sopro versus moldagem por extrusão e sopro
A moldagem por injeção e sopro é geralmente escolhida para garrafas pequenas de precisão; a moldagem por extrusão e sopro é geralmente escolhida para recipientes ocos maiores. Ambos os processos criam recipientes plásticos ocos, mas formam a forma inicial de maneiras completamente diferentes. A moldagem por injeção e sopro parte de uma pré-forma moldada por injeção. A moldagem por extrusão e sopro parte de uma pré-forma extrudada. Em inglês britânico, a mesma comparação entre compradores é frequentemente escrita como "injection blow moulding vs extrusion blow moulding". Essa diferença afeta a precisão do gargalo, o controle da espessura da parede, o desperdício de material, a estrutura do molde, o comportamento do material, a estabilidade do ciclo e o tipo de garrafa que cada processo pode produzir com eficiência.
Moldagem por Injeção e Sopro (IBM)
- Injeção: O plástico fundido é injetado em torno de uma haste central para formar uma pré-forma precisa e um acabamento de gargalo.
- Sopro: A pré-forma se desloca para a estação de sopro e é inflada dentro do molde da garrafa.
- Desnudamento: A garrafa finalizada é removida sem aparar o excesso de material.
Moldagem por extrusão e sopro (EBM)
- Extrusão: O plástico fundido é extrudado para baixo na forma de um tubo oco chamado parison.
- Fixação: O molde se fecha ao redor da pré-forma e remove o excesso de material.
- Soprar e aparar: O ar se forma na garrafa, e então o excesso de material deve ser removido após o resfriamento.
A IBM controla o gargalo através da moldagem por injeção. A EBM forma a garrafa a partir de uma pré-forma e normalmente gera resíduos de aparas.
| Escolha a moldagem por injeção e sopro quando precisar | Escolha a moldagem por sopro de extrusão quando precisar |
|
|
Diferenças entre os processos da IBM e da EBM
| Característica/Fator | Moldagem por Injeção e Sopro (IBM) | Moldagem por extrusão e sopro (EBM) |
|---|---|---|
| Formulário inicial | Pré-forma moldada por injeção | Parison extrudado |
| Precisão do pescoço | Extremamente alto; o pescoço é pré-moldado por injeção. | Padrão; depende do fechamento do molde, do corte e da calibração do gargalo. |
| Sucata/rejeitos | Zero flash e baixíssimo desperdício de processo | Gera flashes que exigem corte e reciclagem. |
| Tamanho ideal do recipiente | Garrafas de precisão de pequeno a médio porte | recipientes ocos de tamanho médio a grande |
| Custo inicial do molde | Investimento inicial mais elevado para ferramentas de precisão e hastes de núcleo. | Redução dos custos iniciais de moldes para diversos recipientes ocos de grande porte. |
| Melhores aplicativos | Frascos de comprimidos farmacêuticos, conta-gotas, cosméticos, recipientes de laboratório | Grandes jarras de leite, tambores de detergente, galões, alças complexas |
| Prioridade à qualidade | Consistência dimensional, produção limpa e confiabilidade de vedação | Flexibilidade de tamanho, produção e economia de volume de contêineres |
Aplicações comuns de garrafas para IBM e EBM
| Aplicativo | Ajuste melhor | Por que isso importa |
|---|---|---|
| frascos de comprimidos farmacêuticos | moldagem por injeção e sopro | Acabamento preciso do gargalo, produção limpa e vedação estável geralmente são mais importantes do que baixo custo de ferramental. Consulte o guia de fabricação de frascos de comprimidos. Para embalagens médicas e farmacêuticas específicas, leia a comparação de processos de embalagem médica dedicada. |
| Frascos conta-gotas e sprays nasais | moldagem por injeção e sopro | A embalagem de pequenas dosagens exige geometria de gargalo precisa e dimensões consistentes. Analise as soluções farmacêuticas para conta-gotas. |
| Potes de cosméticos e pequenos frascos de produtos químicos de uso diário. | moldagem por injeção e sopro | O acabamento superficial, o controle dimensional e a redução do desperdício de aparas melhoram a qualidade do produto. Explore as aplicações de máquinas para frascos cosméticos. |
| Galões, tambores e recipientes grandes | Moldagem por sopro de extrusão | Grandes volumes e formatos ocos flexíveis geralmente são mais adequados para equipamentos EBM. |
| Grandes peças ocas industriais | Moldagem por sopro de extrusão | A tecnologia EBM consegue lidar com parisons maiores e formatos de produto mais amplos, embora seja necessário apará-los. |
Matérias-primas utilizadas na IBM versus EBM
Ambos os processos podem funcionar com plásticos de embalagem comuns, mas a escolha do material deve sempre ser validada em relação à geometria da garrafa, aos requisitos de vedação, às necessidades regulamentares e à estabilidade da produção.
Os materiais utilizados na moldagem por injeção e sopro e na moldagem por extrusão e sopro incluem PEAD, PP, PEBD, PET e PVC. O PEAD e o PP são comuns em embalagens de precisão fabricadas por IBM. A moldagem por extrusão e sopro é amplamente utilizada para PEAD, PEBD e contêineres industriais de maior porte.
Matérias-primas compatíveis
A máquina de moldagem por injeção e sopro ZQ110 processa uma ampla gama de resinas termoplásticas. Os materiais mais comuns utilizados na IBM incluem HDPE, LDPE, PP e PS, cada um escolhido por suas propriedades específicas que se adequam a diferentes tipos de produtos.
PEAD (Polietileno de Alta Densidade)
O HDPE é a resina mais utilizada na produção da IBM e é a escolha padrão para frascos de detergente, garrafas de água, recipientes para produtos químicos e embalagens farmacêuticas. Sua excelente resistência química, estabilidade dimensional e resistência ao impacto o tornam a primeira escolha para fabricantes e compradores de máquinas de moldagem por injeção e sopro em diversos setores regulamentados. A ZQ110 processa HDPE com controle consistente do fluxo de material fundido graças ao sistema de temperatura do cilindro de cinco zonas.
PEBD (Polietileno de Baixa Densidade)
O LDPE é mais flexível que o HDPE e oferece boa transparência, tornando-se a resina preferida para frascos squeeze, recipientes flexíveis para dispensação e embalagens conta-gotas. A unidade de injeção com cilindro elétrico da ZQ110 proporciona pressão de injeção estável mesmo com a viscosidade de fusão relativamente baixa do LDPE, garantindo peso consistente da pré-forma e distribuição uniforme da espessura da parede em todas as cavidades em configurações de ferramentas de alta cavitação.
LLDPE (Polietileno Linear de Baixa Densidade)
O LLDPE oferece uma combinação de flexibilidade e resistência que o torna ideal para aplicações de embalagem que exigem integridade estrutural e capacidade de resistir a perfurações ou impactos de queda. Utilizado em contêineres industriais, filmes de embalagem e aplicações em garrafas especiais, o LLDPE é processado na ZQ110 com a mesma estabilidade de injeção servo-controlada que o HDPE e o LDPE, com temperaturas do cilindro e contrapressão definidas de acordo com a especificação da classe específica.
PP (Polipropileno)
O PP é o material de escolha para recipientes de alimentos, embalagens farmacêuticas e mamadeiras devido à sua excelente resistência ao calor, inércia química e conformidade com as normas de contato com alimentos da FDA/UE. Na ZQ110, o PP é processado com controle preciso da temperatura de fusão para evitar a degradação e manter a transparência nas classes de PP transparente. A temperatura de processamento mais elevada do PP exige o sistema de cilindro de cinco zonas para manter o perfil de temperatura estável necessário para a qualidade consistente das pré-formas.
HIPS (Poliestireno de Alto Impacto)
O HIPS é forte e resistente a impactos, sendo ideal para produtos que exigem durabilidade durante o manuseio, transporte ou uso pelo consumidor. Utilizado em embalagens de brinquedos, recipientes para eletrodomésticos e algumas embalagens de cosméticos, o HIPS é processado na ZQ110 com velocidade de injeção controlada para evitar jatos e defeitos na superfície. O peso máximo de injeção de 540 g da máquina acomoda a densidade de fusão ligeiramente menor do HIPS em comparação com as resinas de poliolefina.
PS (Poliestireno)
O poliestireno (PS) e o PS de alta transparência (graus HIPS cristalinos) são amplamente utilizados em garrafas para bebidas lácteas, embalagens de laticínios e recipientes cosméticos, onde a alta transparência óptica é o principal requisito. A ZQ110 é uma plataforma comprovada para a produção de garrafas de PS nos mercados asiáticos e é validada para linhas de produção de garrafas para bebidas lácteas com taxas de produção de até 20 cavidades de 10 ml. O PS requer um controle rigoroso da temperatura do cilindro para evitar degradação e amarelamento, o que o sistema multizona gerencia com eficácia.
Solução de problemas comuns em máquinas de moldagem por injeção e sopro
1. Espessura irregular da parede
A espessura irregular das paredes das garrafas acabadas geralmente é causada por desequilíbrio de temperatura no sistema de canais quentes, configurações incorretas de contrapressão ou desgaste da superfície da haste do núcleo. Primeiro, verifique se todas as temperaturas da zona de canais quentes estão dentro das especificações e estáveis. Verifique a concentricidade da haste do núcleo medindo a espessura da parede da pré-forma em várias orientações. Ajuste a contrapressão em incrementos para otimizar a homogeneidade da massa fundida. Se o problema persistir em várias cavidades, inspecione o coletor de canais quentes em busca de restrição de fluxo ou vazamento térmico.
2. Garrafas que não passaram no teste de vazamento
Geralmente, vazamentos em garrafas indicam uma formação incompleta da rosca do gargalo na estação de injeção ou um defeito na superfície de vedação. Inspecione a ferramenta de moldagem do gargalo quanto a desgaste, acúmulo de resina ou danos ao perfil da rosca. Verifique se a pressão de injeção e o tempo de espera são suficientes para o preenchimento completo da cavidade na área do gargalo. Certifique-se de que a tampa utilizada corresponde ao padrão de rosca especificado para o molde. Limpe a linha de partição do molde de injeção e as superfícies de assentamento do inserto do gargalo para eliminar rebarbas que possam deformar a geometria da rosca.
3. Variação de peso entre cavidades
A variação de peso em gramas entre as cavidades indica um problema no equilíbrio do fluxo do canal quente. Pese as saídas de cada cavidade separadamente para identificar quais estão com fluxo excessivo ou insuficiente. Ajuste as zonas de aquecimento relevantes do canal quente em pequenos incrementos para direcionar o fluxo para as cavidades afetadas ou afastá-lo delas. Se o ajuste de temperatura por si só não resolver o problema, consulte o diagrama de equilíbrio do fluxo do canal quente fornecido pelo fabricante do molde para verificar se é necessário ajustar um restritor de fluxo no canal do coletor.
4. Defeitos na superfície da garrafa
Marcas superficiais, estrias, aspecto turvo ou textura de casca de laranja em garrafas acabadas podem ser causadas pelo teor de umidade da resina, temperatura de fusão muito baixa ou muito alta, resfriamento insuficiente do molde ou tempo de sopro de ar muito rápido. Sempre seque resinas higroscópicas, como PS e ABS, até o nível de umidade recomendado pelo fabricante antes do processamento. Verifique os perfis de temperatura do cilindro em comparação com a ficha técnica da resina. Aumente a vazão de água de resfriamento do molde se a temperatura da superfície na ejeção estiver muito alta. Ajuste o tempo de atraso do ar de sopro em pequenos incrementos para encontrar a temperatura ideal da pré-forma na estação de sopro.
5. Alarme do servo ou erro de posicionamento
Os alarmes de posicionamento do servo no ZQ110 geralmente ocorrem após um travamento mecânico, interrupção de energia ou falha no cabo do encoder. Como a máquina utiliza encoders absolutos, os dados de posição são retidos após um ciclo de energia, o que elimina erros de reposicionamento. Verifique se há obstruções físicas no percurso da mesa rotativa, certifique-se de que os cabos do encoder estejam firmemente conectados e inspecione o visor do servoacionamento em busca de um código de falha específico. A maioria dos alarmes de posicionamento pode ser resolvida apagando a falha através da interface do controlador e realizando um ciclo de teste em baixa velocidade para verificar o movimento mecânico livre antes de retornar à velocidade de produção.
6. Formação incompleta da garrafa na estação de sopro
A injeção incompleta, na qual a garrafa não entra em contato total com a parede do molde de sopro, geralmente é causada por pressão de ar insuficiente, tempo de sopro muito curto, temperatura da pré-forma muito baixa ao chegar à estação de sopro ou desgaste da vedação de ar da haste do núcleo. Primeiro, verifique a pressão de ar comprimido na entrada da máquina, que deve estar entre 0,7 e 1,2 MPa. Aumente o tempo de sopro no controlador e reduza ligeiramente a velocidade da mesa rotativa para permitir maior retenção de calor na pré-forma entre a injeção e o sopro. Inspecione e substitua as vedações de ar da haste do núcleo se forem detectados vazamentos ou perda de pressão.
Como escolher a máquina IBM certa
Avalie a faixa de volume da sua garrafa
A ZQ110 é otimizada para frascos de 1 ml a 2.000 ml, com cavitação máxima de 20 cavidades para frascos de 10 ml e de 3 a 4 cavidades para frascos de 1.000 ml. Se sua principal linha de produção for de frascos de precisão de pequeno volume, com menos de 250 ml, a ZQ110 oferece o equilíbrio ideal entre cavitação, força de fechamento e taxa de produção. Para faixas de frascos predominantemente acima de 500 ml ou para volumes que exigem cavitação muito alta, acima de 20 cavidades em tamanhos pequenos, consulte as opções de ferramentas personalizadas com a equipe técnica da CMN.
Escolha a máquina adequada à sua meta de produção diária.
A ZQ110 produz de 105.000 a 115.000 garrafas por dia para a produção de 30 ml com 18 cavidades. Para necessidades de produção diária mais elevadas, a máquina pode ser atualizada para 20 cavidades para garrafas de 10 ml, para lotes de produção de formatos menores. Calcule a sua produção diária necessária com base na velocidade da linha de enchimento e no horário de trabalho, e utilize a tabela de referência de cavitação do molde para determinar qual a quantidade de cavidades que corresponde à sua meta de produção para o tamanho específico da sua garrafa. Isto evita o investimento excessivo em ferramentas, garantindo simultaneamente que a capacidade de produção seja atingida.
Verificar compatibilidade da resina
A ZQ110 processa HDPE, LDPE, LLDPE, PP, PS, HIPS, PS transparente, PCTG, ABS, EVA e resinas ecológicas à base de milho. Antes de comprar, confirme se a resina desejada está incluída e compartilhe a ficha técnica da resina com a equipe técnica da CMN para validação dos parâmetros de processamento. Algumas resinas especiais, como PCTG e certos tipos de PS, possuem janelas de processamento estreitas, que se beneficiam de testes de pré-produção para otimizar os perfis de temperatura do cilindro e as taxas de velocidade de injeção na configuração específica da máquina que você adquirirá.
Avaliar os requisitos de conformidade do setor
As linhas de embalagem farmacêutica e alimentícia operam sob regulamentações que incluem GMP, FDA, Regulamento de Contato com Alimentos da UE e normas de embalagem específicas de cada país. A área de moldagem isenta de óleo e o design de produção limpa da ZQ110 são ideais para esses ambientes regulamentados, mas você deve confirmar com sua equipe de conformidade quais características específicas da máquina devem ser documentadas em seu pacote de qualificação de equipamentos (IQ/OQ/PQ) e solicitar a documentação técnica relevante da CMN Transmission antes de fazer seu pedido.
Considere as necessidades de integração de automação.
Se a sua linha de produção exigir operação autônoma com inspeção visual, teste de vazamento, etiquetagem ou embalagem automática, a saída da esteira transportadora do ZQ110 foi projetada para integração direta com esses sistemas subsequentes. Discuta suas necessidades de layout de automação com a CMN Transmission na fase de planejamento do projeto para que a interface elétrica da máquina e a altura e velocidade de saída da esteira transportadora possam ser especificadas de acordo com as marcas e modelos de equipamentos de inspeção e embalagem escolhidos, evitando modificações dispendiosas no local após a entrega.
Por que escolher as máquinas de moldagem por injeção e sopro da CMN?
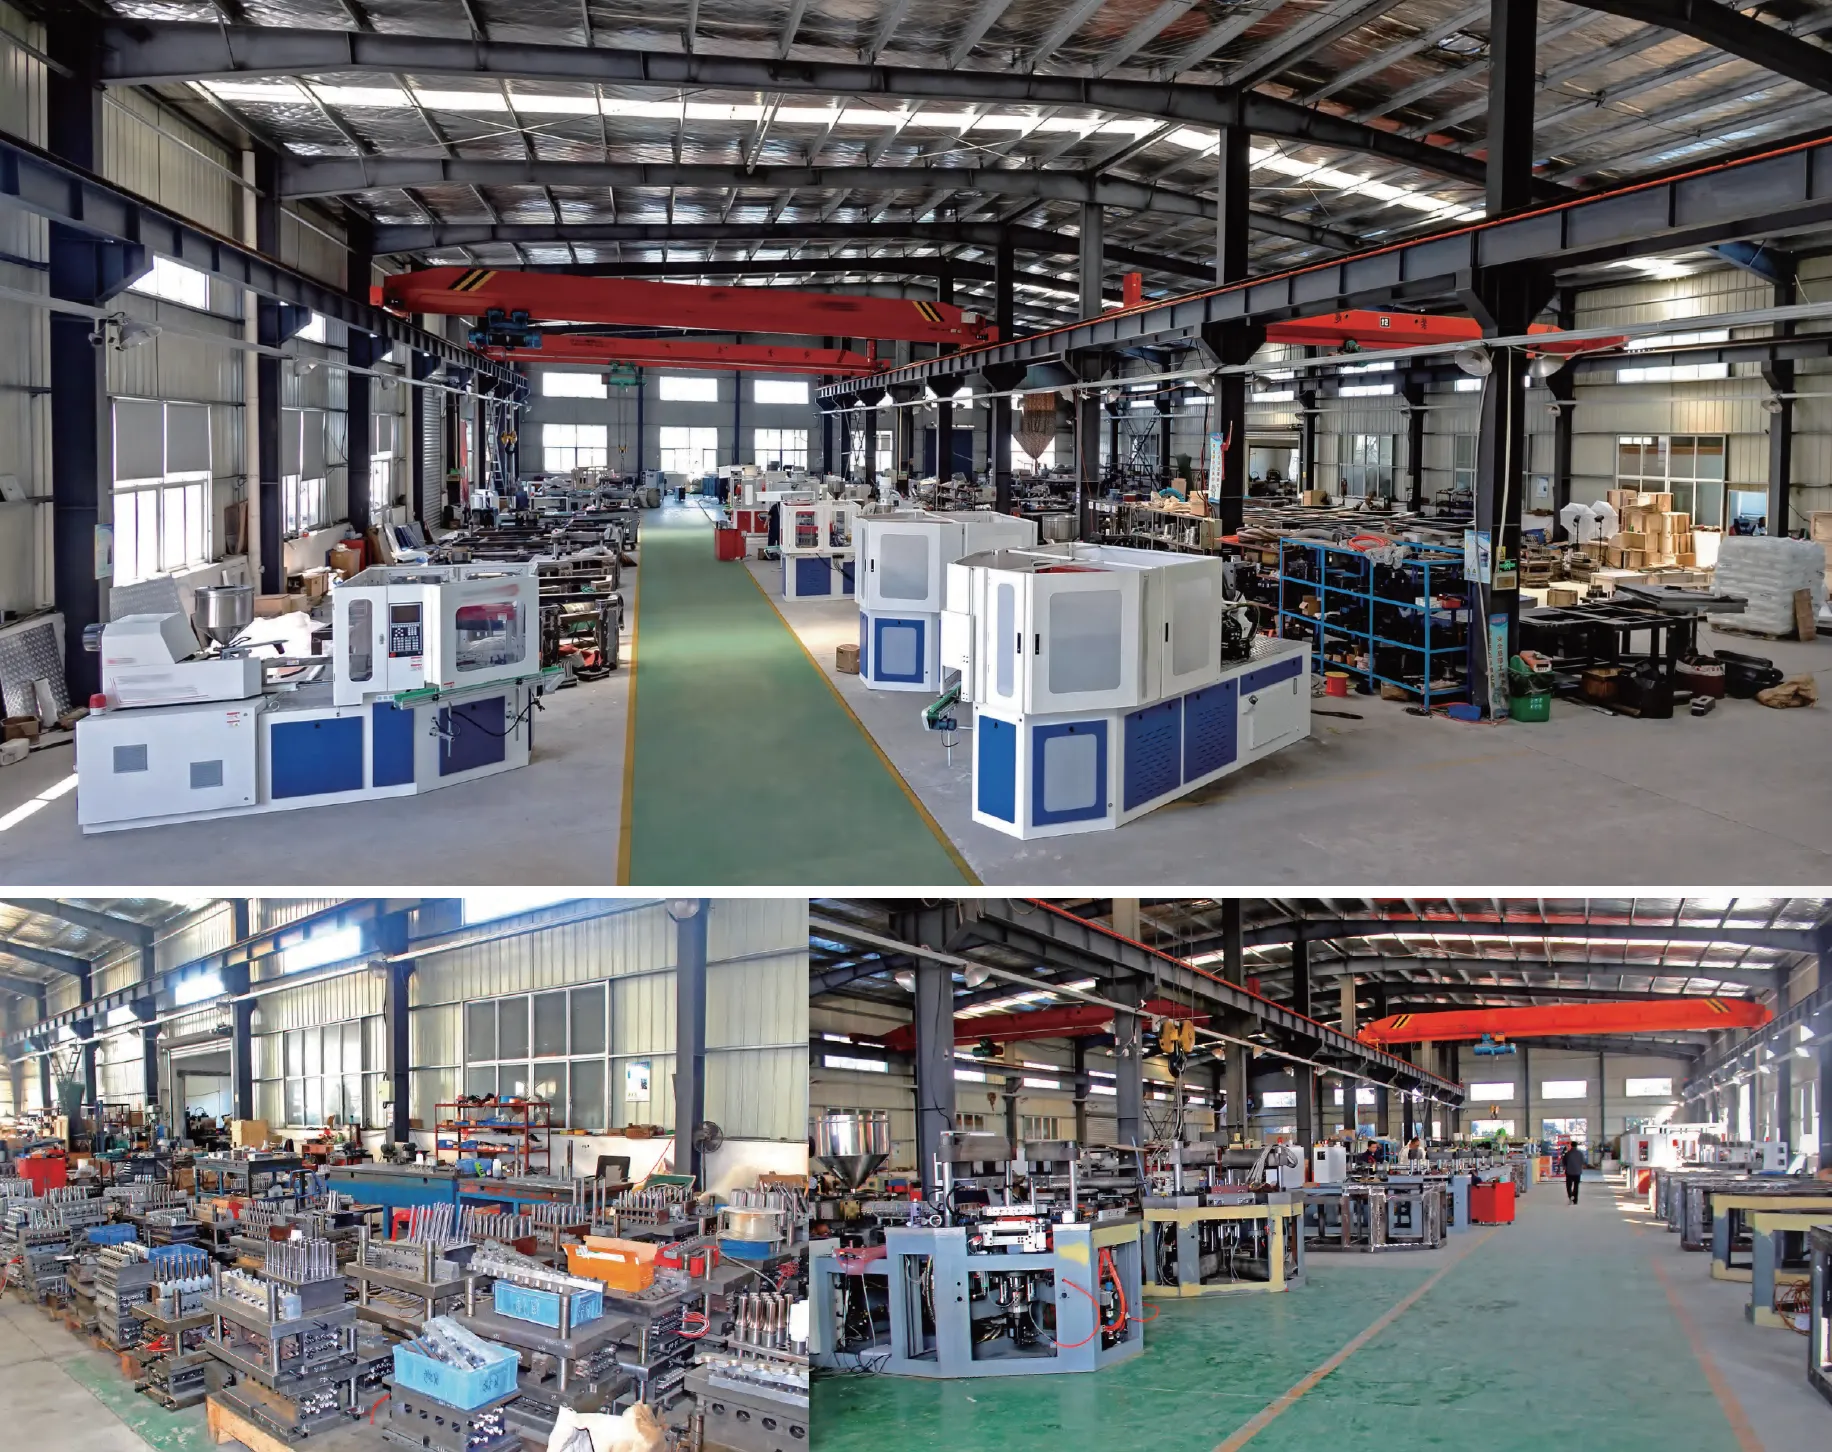
A CMN Transmission é uma fabricante especializada e fornecedora global focada exclusivamente na pesquisa, desenvolvimento, produção e comercialização de máquinas automáticas de moldagem por injeção e sopro em uma única etapa e moldes auxiliares para moldagem por injeção e sopro. Nossa linha de produtos abrange máquinas de moldagem por injeção e sopro, máquinas de moldagem por extrusão e sopro, máquinas de moldagem por injeção e estiramento e sopro, além de equipamentos auxiliares para toda a escala de produção, desde laboratórios até linhas industriais de alto volume.
- Especialistas dedicados da IBM: Diferentemente dos fabricantes de máquinas de uso geral, a CMN Transmission se concentra exclusivamente na tecnologia de moldagem por injeção e sopro. Nossa equipe de engenharia reúne especialistas em projeto de máquinas IBM, sistemas de canais quentes, engenharia de moldes e otimização de processos. Essa especialização significa que nossas máquinas e moldes são projetados especificamente para o desempenho das máquinas IBM, e não adaptados de outros tipos de máquinas.
- Histórico comprovado em nível global: As máquinas de transmissão da CMN operam em instalações de produção na Coreia, Índia, Turquia, Rússia, África do Sul, Brasil, Estados Unidos, México e muitos outros mercados. As aplicações abrangem os setores de embalagens farmacêuticas, alimentos e bebidas, cosméticos, cuidados pessoais, químicos e agrícolas. Essa base global de clientes reflete a adaptabilidade da máquina a diferentes ambientes regulatórios e condições de produção em todo o mundo.
- Capacidade de realizar projetos completos "chave na mão": A CMN Transmission oferece projetos completos "chave na mão", abrangendo o fornecimento de máquinas, projeto e fabricação de moldes, equipamentos auxiliares, testes de aceitação em fábrica, logística de transporte, instalação no local, treinamento de operadores e comissionamento de processos. Essa capacidade integrada simplifica o gerenciamento de projetos para os compradores e elimina a complexidade de coordenação da aquisição de máquinas e moldes de fornecedores separados.
- Cobertura completa da gama de materiais: As máquinas CMN processam HDPE, LDPE, LLDPE, PP, PS (incluindo graus de bactérias láticas), PS de alta transparência, HIPS, ABS, EVA, PCTG e materiais biodegradáveis à base de milho para frascos de 1 ml a 1.000 ml. Essa ampla gama de resinas e tamanhos atende às necessidades de compradores em aplicações de embalagens farmacêuticas, alimentícias, cosméticas e especiais, tudo em uma única plataforma de máquina.
- Suporte antes, durante e após a venda: A CMN Transmission oferece suporte detalhado e ágil em todas as etapas do relacionamento com o cliente. O suporte pré-venda inclui análise de aplicação, cálculo de produção, verificação de compatibilidade de resina e consultoria em projeto de moldes. Durante a instalação, nossos engenheiros realizam o comissionamento e o treinamento no local. O suporte pós-venda abrange diagnóstico remoto, fornecimento de peças de reposição, solução de problemas de processo e orientações sobre manutenção periódica durante toda a vida útil da máquina.
- Liderança em Eficiência Energética e Sustentabilidade: O compromisso da CMN com a arquitetura de servoacionamento completa em toda a linha de máquinas ZQ proporciona uma economia de energia de 20% a 30% em comparação com as máquinas hidráulicas convencionais da IBM. Combinadas com o consumo zero de óleo hidráulico, operação silenciosa e compatibilidade com resinas biodegradáveis, as máquinas da CMN ajudam os fabricantes de embalagens a atingir suas metas de sustentabilidade corporativa, reduzindo os custos operacionais. Para compradores que avaliam o preço de uma máquina de moldagem por injeção e sopro em relação ao custo total de propriedade, a vantagem da economia de energia se multiplica significativamente ao longo de uma vida útil padrão de 10 anos da máquina.
Perguntas frequentes
P: Qual a diferença entre uma máquina de moldagem por injeção e sopro e uma máquina de moldagem por injeção e estiramento e sopro?
A: Uma máquina de moldagem por injeção e sopro (IBM) forma a pré-forma da garrafa por injeção e, em seguida, a molda diretamente no mesmo núcleo, sem estiramento. Uma máquina de moldagem por injeção e sopro com estiramento (ISBM) adiciona uma etapa de estiramento mecânico, onde uma haste de estiramento alonga a pré-forma axialmente antes e durante o sopro, o que orienta biaxialmente as cadeias de polímero. A ISBM é usada principalmente para garrafas PET, como as de refrigerantes e água, onde a orientação biaxial proporciona resistência superior e melhor barreira a gases. A IBM é preferida para garrafas de precisão de pequeno volume em HDPE, PP, LDPE e PS, onde a orientação por estiramento não é necessária ou benéfica para a resina e a geometria da garrafa.
P: A ZQ110 consegue processar PET para garrafas de bebidas padrão?
A: A ZQ110 não foi projetada para a produção de garrafas PET biaxialmente orientadas, como garrafas de refrigerante ou água. Essas aplicações exigem uma máquina de moldagem por injeção e sopro de estágio único com um sistema mecânico de hastes de estiramento. A ZQ110 é otimizada para HDPE, LDPE, LLDPE, PP, PS, HIPS, PS transparente, PCTG, ABS, EVA e resinas biodegradáveis à base de milho. Se sua principal necessidade for a produção de garrafas PET para refrigerantes ou água, entre em contato com a CMN Transmission para discutir o modelo de máquina ISBM mais adequado para sua aplicação.
P: A ZQ110 é uma substituta adequada para uma máquina de moldagem por injeção e sopro da AOKI?
R: Sim. A ZQ110 é frequentemente especificada como substituta das máquinas de moldagem por injeção e sopro da AOKI por compradores que buscam desempenho equivalente ou superior a um custo total mais competitivo. A ZQ110 iguala e, em diversos parâmetros, supera a força de fechamento, a velocidade do ciclo e a compatibilidade de materiais de modelos de máquinas AOKI comparáveis. Seu sistema de servoacionamento completo e a economia de energia de aproximadamente 30% também reduzem o custo operacional em comparação com as plataformas hidráulicas IBM mais antigas. A equipe técnica da CMN pode analisar as especificações da sua máquina AOKI atual e confirmar a compatibilidade com a sua linha de garrafas e projetos de moldes específicos.
P: Quantas cavidades o ZQ110 consegue preencher com frascos de cosméticos de 60 ml?
R: De acordo com a tabela de referência de cavitação do molde para o ZQ110, a cavitação máxima para garrafas de 60 ml é de 14 cavidades. Isso significa que você pode produzir 14 garrafas por ciclo. Com um tempo de ciclo de aproximadamente 8,2 segundos nesse tamanho, sua produção diária seria de aproximadamente 147.000 garrafas em um cronograma de produção de 24 horas ou cerca de 73.000 garrafas em um único turno de 12 horas. A produção real pode variar ligeiramente dependendo do tipo de resina, da espessura da parede da garrafa e das configurações do processo. Entre em contato com a equipe técnica da CMN para realizar um cálculo de produção para o design específico da sua garrafa e o cronograma do seu turno de produção.
P: O ZQ110 requer óleo hidráulico para funcionar?
R: Não. A ZQ110 é uma máquina de moldagem por injeção e sopro totalmente elétrica que utiliza servomotores para todos os eixos de movimento e uma unidade de injeção com cilindro elétrico. Não há necessidade de óleo hidráulico no sistema de acionamento da máquina. Isso a torna completamente isenta de óleo na área do molde e em toda a transmissão mecânica, um requisito fundamental para linhas de produção de frascos farmacêuticos, alimentícios e cosméticos, onde a contaminação por óleo do produto ou da embalagem é inaceitável. O design isento de óleo também elimina as tarefas de manutenção associadas à troca de óleo hidráulico, troca de filtros e prevenção de vazamentos.
P: Qual é o tamanho mínimo e máximo de garrafa que a ZQ110 pode produzir?
A: A ZQ110 pode produzir garrafas com capacidade volumétrica de 1 ml (mínimo) até 2.000 ml (máximo). Em termos de dimensões físicas, o diâmetro máximo da garrafa é de 120 mm e a altura máxima é de 220 mm. A máquina suporta uma área máxima de platô de 1.100 mm por 460 mm e uma espessura máxima do molde de 280 mm. Se a sua aplicação não atender a esses parâmetros dimensionais, entre em contato com a CMN Transmission para discutir se uma configuração modificada ou um modelo diferente da série ZQ atenderia melhor às suas necessidades específicas de geometria de garrafa.
P: O ZQ110 pode ser conectado a um sistema de inspeção visual para produção farmacêutica?
R: Sim. A saída da esteira ZQ110 foi projetada para integração direta com sistemas de inspeção visual, detectores de vazamento lateral, máquinas de rotulagem e equipamentos de embalagem automática, tornando-a ideal para linhas de produção de frascos farmacêuticos totalmente automatizadas e sem supervisão. O sistema detecta partículas estranhas dentro dos frascos, quantidade insuficiente de material na boca e fundos irregulares, rejeitando automaticamente as unidades defeituosas da linha de produção. Caso esteja integrando a ZQ110 com marcas específicas de equipamentos de inspeção ou embalagem, compartilhe as especificações da interface com a CMN no momento do pedido para que a altura da saída da máquina, a velocidade e a interface elétrica possam ser configuradas adequadamente.
P: Como se apresenta o consumo de energia do ZQ110 na prática?
R: Para a produção de garrafas de 30 ml, a ZQ110 consome aproximadamente 12 kWh por hora em operação normal. A potência total instalada é de 80 kW, mas o consumo real de energia em operação é de 521 TP3T a 701 TP3T da capacidade instalada, devido à recuperação de energia do sistema de servoacionamento durante as fases de desaceleração. Isso representa uma economia de energia de aproximadamente 301 TP3T em comparação com máquinas hidráulicas equivalentes da IBM da mesma classe. Ao longo de um dia de produção de 24 horas, com um consumo de 12 kWh por hora, o consumo diário de energia é de aproximadamente 288 kWh. Seu custo real por 1.000 garrafas depende da tarifa de eletricidade local, mas, com preços típicos de eletricidade industrial, a economia de energia gera uma redução significativa nos custos operacionais ao longo da vida útil da máquina.
P: Como a ZQ110 lida com mudanças de molde entre diferentes designs de garrafas?
A: A ZQ110 é uma máquina de moldagem por injeção e sopro totalmente personalizável, disponível para venda, que suporta múltiplas configurações de moldes armazenadas na memória do controlador. Cada configuração de molde armazena todos os parâmetros de injeção, sopro e resfriamento de forma independente, de modo que a troca entre receitas de garrafas armazenadas leva apenas alguns minutos. As trocas físicas de moldes na ZQ110 normalmente levam de duas a quatro horas para uma equipe de ferramentaria experiente, incluindo remoção, instalação, alinhamento, purga e carregamento de parâmetros do molde. A cavidade e o gargalo projetados especificamente para cada atividade do molde da Série ZQ permitem a troca de componentes do lado da cavidade sem a necessidade de remover todo o conjunto do molde, para aplicações que utilizam o mesmo corpo de garrafa com diferentes acabamentos de gargalo ou tipos de tampa.
P: Que tipo de suporte pós-venda a CMN Transmission oferece para o ZQ110?
A: A CMN Transmission oferece suporte completo antes da venda, comissionamento no local e pós-venda para todas as máquinas ZQ110. O suporte inclui testes de aceitação em fábrica antes do envio, assistência na instalação e comissionamento no local, treinamento de operadores, configuração de parâmetros de processo para sua resina e design de frasco específicos e suporte técnico remoto contínuo por videochamada, e-mail e telefone. Um kit de peças de reposição recomendado é fornecido com cada máquina, abrangendo os componentes consumíveis padrão. Para compradores nas regiões da rede de agentes estabelecida da CMN, incluindo Coreia, Índia, Turquia, Rússia, África do Sul, Brasil, Estados Unidos e México, o suporte de agentes locais também está disponível para uma resposta mais rápida no local, quando necessário.
Avaliações de clientes
Park Ji-hoon, Indústria Cosmética, Coreia
"Estamos usando a ZQ110 em nossa linha de produção de frascos de sérum cosmético de 30 ml há cerca de oito meses e, honestamente, a produção nos surpreendeu. Estamos produzindo cerca de 108.000 frascos em um turno normal, chegando perto de 113.000 em alguns momentos, quando tudo está perfeitamente ajustado. A economia de energia também é real; nossa conta de luz caiu consideravelmente em comparação com a antiga máquina hidráulica que usávamos. O servo motor é suave e silencioso, e os encoders absolutos significam que nunca precisamos reposicionar a máquina após uma queda de energia. A configuração de um novo molde leva cerca de meio dia, depois que você se familiariza com o processo. No geral, estamos muito satisfeitos."
Rajesh Mehta, Indústria Farmacêutica, Índia
"Compramos a ZQ110 para produzir frascos farmacêuticos de HDPE de 100 ml para o mercado interno e posso afirmar que ela atendeu a todas as nossas expectativas. A precisão da rosca do gargalo é exatamente o que precisávamos para nossas tampas de segurança infantil 100%, com uma taxa de vedação perfeita e sem rejeições no teste de vazamento. A equipe técnica da CMN nos auxiliou na configuração inicial dos parâmetros por videochamada e nos permitiu alcançar uma produção estável em três dias após a chegada da máquina. O suporte pós-venda tem sido excelente sempre que tivemos dúvidas. Pelo preço que pagamos pela máquina de moldagem por injeção e sopro, a qualidade é definitivamente excepcional."
Mehmet Yilmaz, Indústria Química, Turquia
"Estamos realmente muito satisfeitos. Instalamos a ZQ110 há seis meses para substituir nossa antiga máquina AOKI e a diferença é notável. Força de fechamento, tempo de ciclo e consumo de energia, tudo melhorou. Nossos operadores aprenderam a usar a interface rapidamente. A máquina processa PS e HDPE sem problemas. O molde fornecido pela CMN com a máquina é muito preciso e o peso das garrafas é muito consistente entre as cavidades. O único problema que tivemos foi um pequeno vazamento na conexão de ar na primeira semana. A CMN enviou uma peça de reposição imediatamente e orientou nosso técnico na solução do problema por vídeo. Esse nível de suporte é raro."
Dmitri Voronov, Indústria Alimentar, Rússia
"Estamos produzindo embalagens de alimentos em PP de 250 ml e 500 ml na ZQ110 há mais de um ano. A máquina opera em dois turnos por dia e a confiabilidade mecânica tem sido excelente. Fizemos nossa primeira manutenção programada aos 12 meses, nada de grave, apenas a troca de peças de desgaste padrão na estação de extração. A produção é consistente, o peso das garrafas está dentro das especificações e a linha de junção do molde nas garrafas está muito limpa. Estávamos preocupados com o suporte técnico devido à distância, mas a equipe da CMN responde no mesmo dia e conseguiu resolver todos os problemas remotamente até agora."
Sipho Ndlovu, Indústria Cosmética, África do Sul
"Adquirimos a ZQ110 para a produção de frascos cosméticos em PCTG e PS transparente. Antes desta máquina, utilizávamos uma marca diferente e tínhamos problemas constantes de qualidade superficial com o PS transparente. O controle de temperatura da ZQ110 é visivelmente mais estável e nossa taxa de rejeição por defeitos superficiais caiu de cerca de 3% para menos de 0,5% no primeiro mês. O engenheiro de aplicação da CMN visitou nossa fábrica por três dias durante a instalação e o comissionamento dos moldes, o que fez uma grande diferença na rapidez com que nossa equipe se familiarizou com a máquina. A logística da fábrica até nossas instalações também foi muito bem gerenciada."
Carlos Zandei, Indústria de Cuidados Pessoais, Brasil
"Compramos a ZQ110 para produzir frascos de HDPE de 120 ml para produtos de higiene pessoal. Estamos muito satisfeitos com o desempenho. O consumo de energia é muito menor do que esperávamos; estamos pagando cerca de 301 TP3T a menos em eletricidade em comparação com nossa máquina anterior. A qualidade dos frascos é excelente, sem rebarbas e sem vazamentos. O equipamento chegou bem embalado e a CMN providenciou toda a documentação de importação sem complicações. Recomendamos a máquina a qualquer fabricante de embalagens que esteja avaliando máquinas de moldagem por injeção e sopro."
Kevin Brooks, Indústria Alimentícia, EUA
"Analisamos três fornecedores de máquinas IBM antes de escolher a CMN. A ZQ110 apresentou a melhor combinação de força de fechamento, velocidade de ciclo e eficiência energética na categoria de máquinas de médio porte. Processamos garrafas de PS de 100 ml para um cliente de bebidas com bactérias láticas e a máquina lida muito bem com PS transparente em suas 14 cavidades. A integração do sistema de inspeção visual foi simples; a interface da esteira de saída da máquina combinou perfeitamente com nosso equipamento de inspeção existente, sem necessidade de modificações. O prazo de entrega, do pedido à entrega final, foi de aproximadamente 12 semanas, o que foi claramente comunicado antecipadamente e cumprido dentro do prazo. Um processo muito profissional."
Jorge Villalobos, Indústria Química, México
"Estamos utilizando a ZQ110 há nove meses na produção de frascos de 400 ml para produtos de limpeza doméstica. O rendimento diário supera nossas expectativas iniciais; normalmente, produzimos cerca de 62.000 frascos em um turno de 12 horas com 8 cavidades. A máquina é silenciosa em comparação com nossos equipamentos hidráulicos anteriores e a área do molde permanece limpa. A equipe da CMN nos apoiou na instalação e no treinamento de nossos operadores durante a primeira semana. A comunicação tem sido tranquila em espanhol e inglês. Com certeza, consideraríamos adquirir outra unidade no futuro."
Anastasia Kimani, Indústria Farmacêutica, África do Sul
"A ZQ110 substituiu uma máquina usada que tínhamos em funcionamento e a melhoria na qualidade do produto foi imediatamente visível. Produzimos frascos farmacêuticos de PP de 60 ml com 14 cavidades e a consistência do peso entre as cavidades melhorou de uma variação de cerca de ± 0,4 g para menos de 0,15 g com o molde da Série ZQ que veio com a máquina. A taxa de vedação da rosca atingiu 100% no primeiro lote. A máquina foi entregue no prazo e o engenheiro de comissionamento da CMN era experiente e minucioso. Nossa equipe de qualidade conseguiu concluir a documentação de IQ/OQ com o apoio do arquivo técnico fornecido pela CMN. Cinco estrelas sem hesitação."
Informação adicional
| Editado por | Yjx |
|---|
Produtos relacionados
-
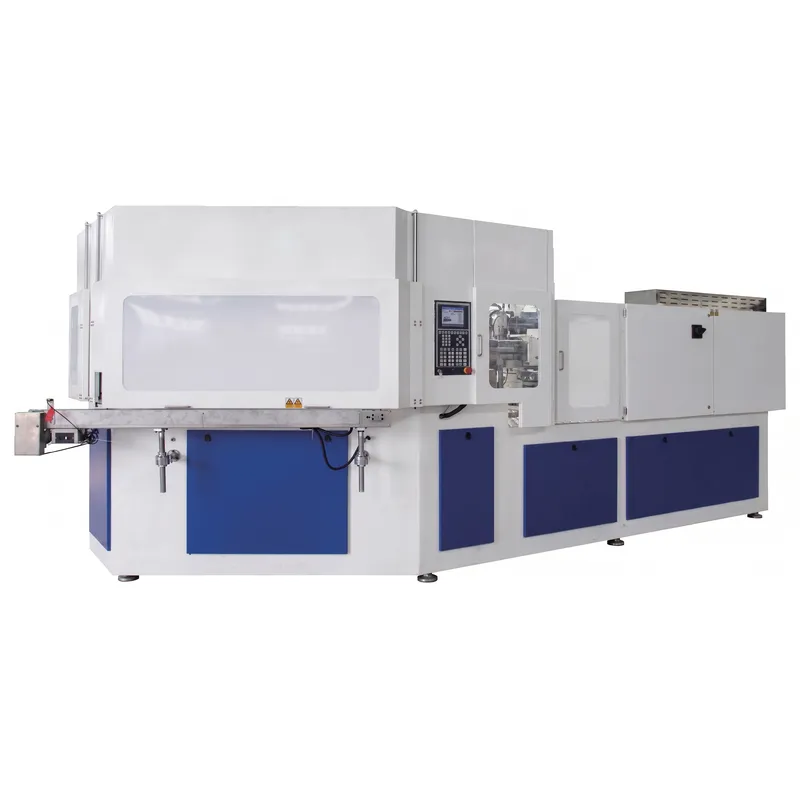
Máquina de Moldagem por Injeção e Sopro ZQ135 (Europeia)
-
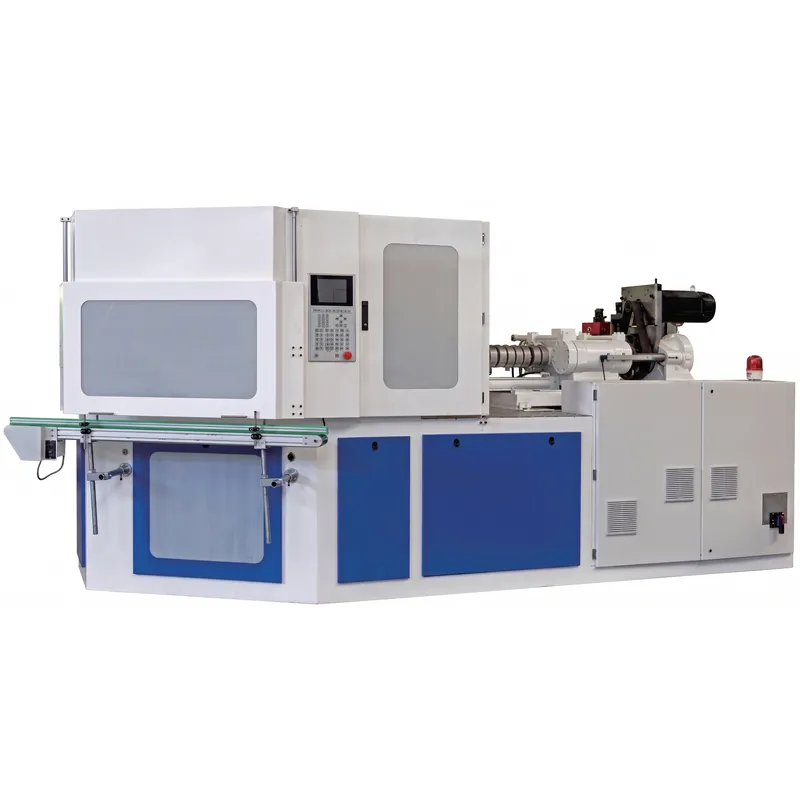
Máquina de moldagem por injeção e sopro ZQ80 (Europeia)
-
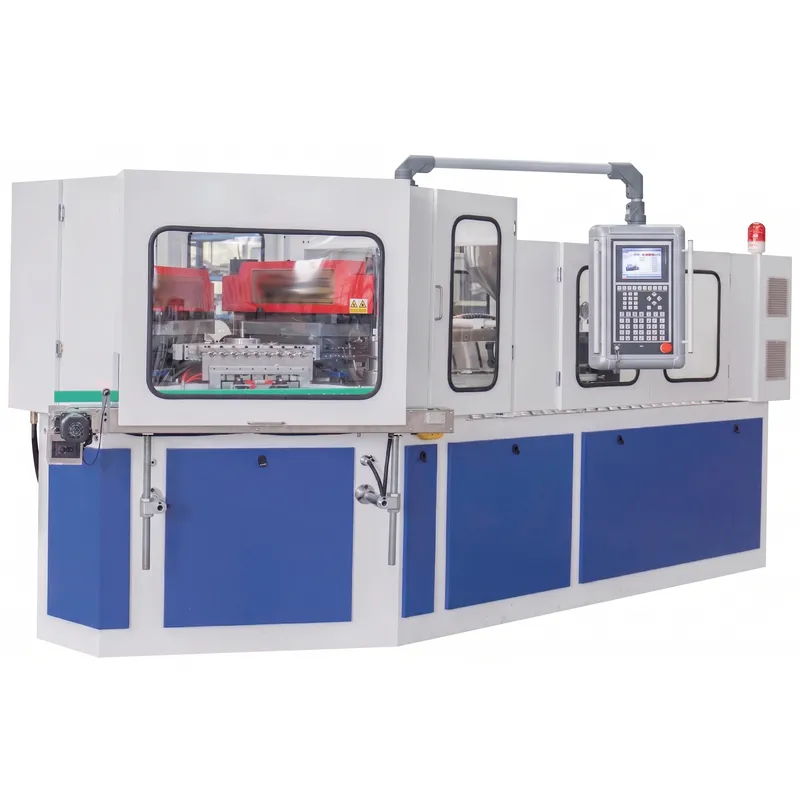
Máquina de moldagem por injeção e sopro ZQ60 (Europeia)
-
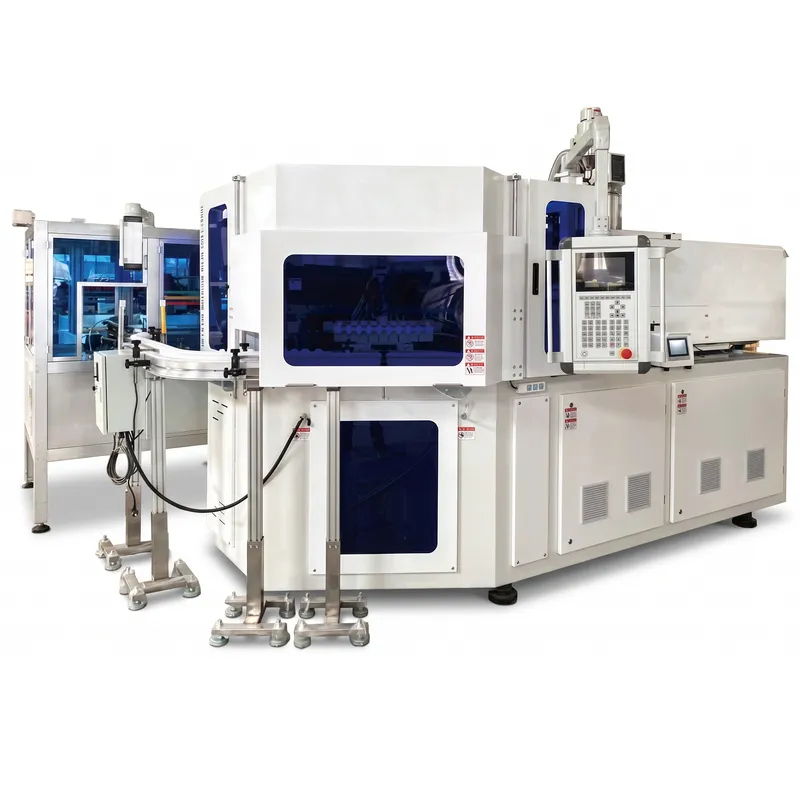
Máquina de moldagem por injeção e sopro totalmente elétrica de alta velocidade ZQ60HE (Europa)
-
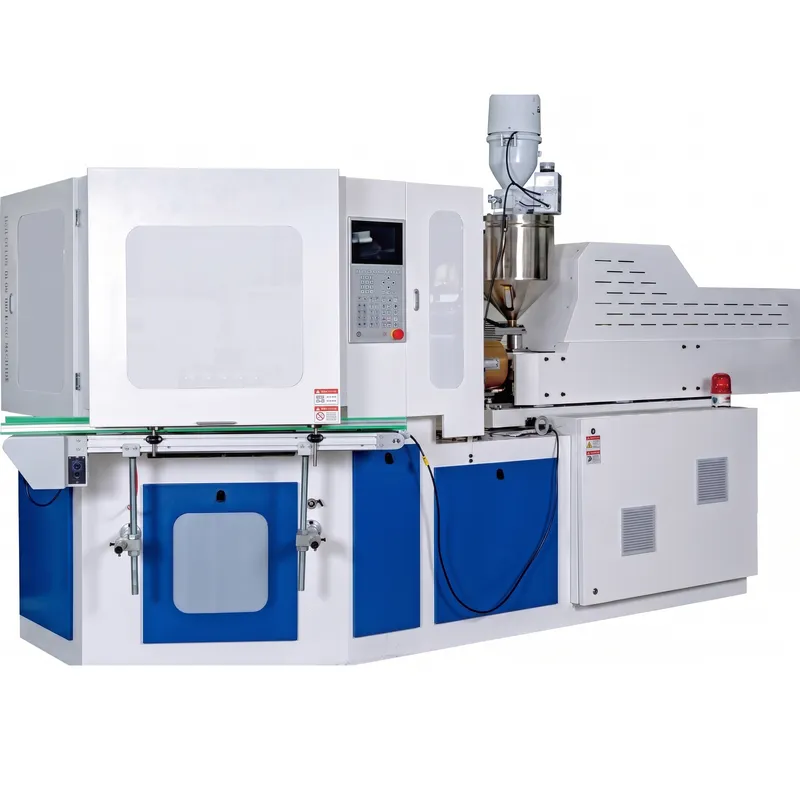
Máquina de moldagem por injeção e sopro ZQ40 (Europeia)


