
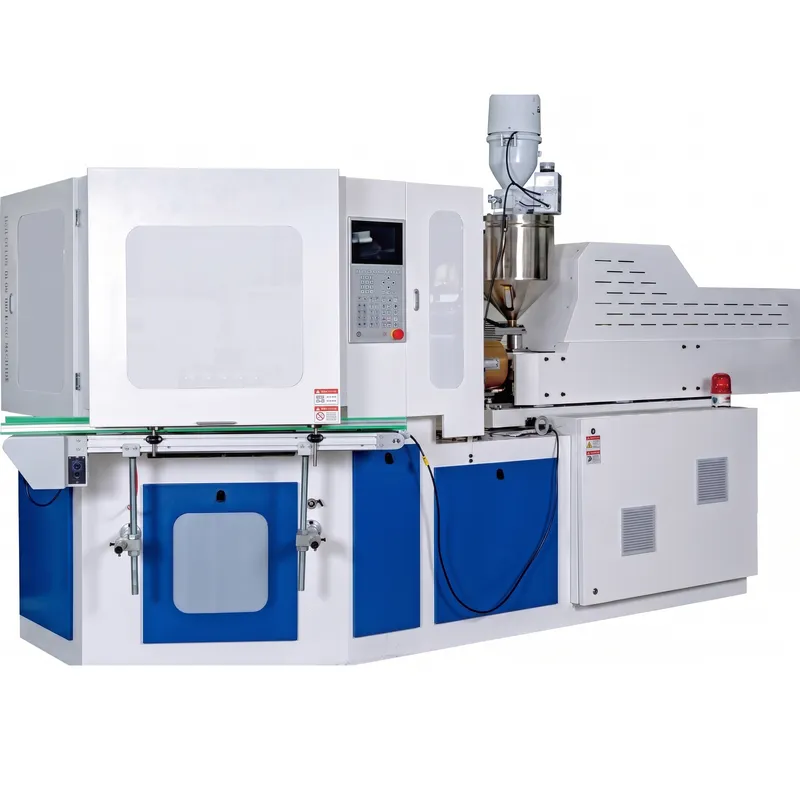
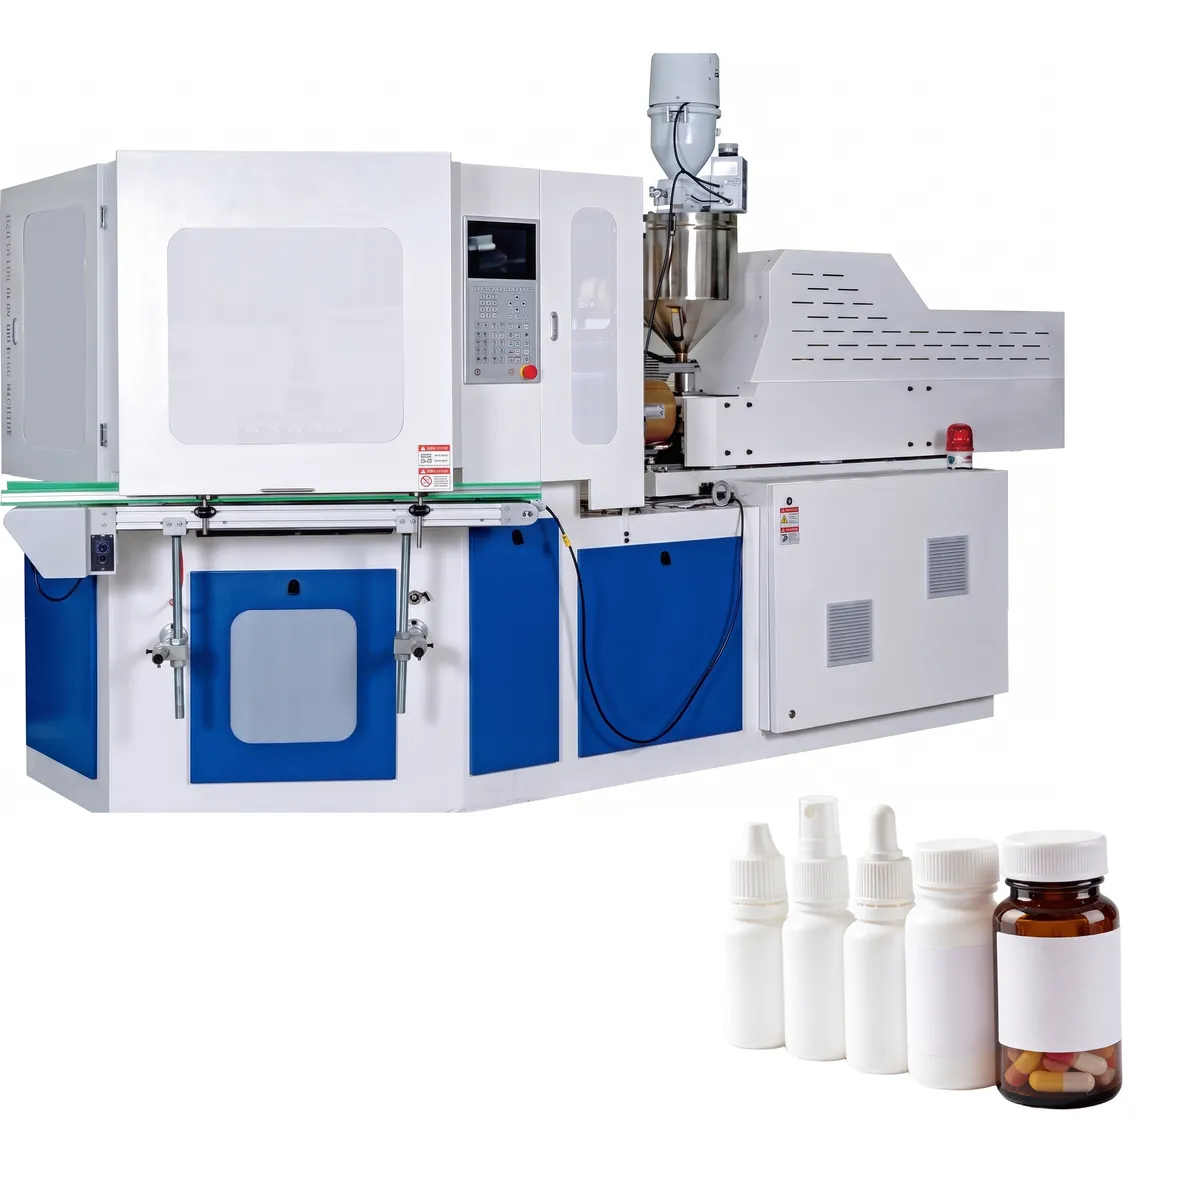
Máquina de moldagem por injeção e sopro ZQ40 (Europeia)
Nossa máquina de moldagem por injeção e sopro ZQ40 integra um design estrutural totalmente europeu, proporcionando uma base sólida para uma operação estável a longo prazo. Com uma força de amortecimento de 20% a 30% superior à de máquinas de moldagem por injeção e sopro similares no mercado, ela garante espessura de parede uniforme e acabamento impecável das peças. O sistema de rotação servo padrão permite controle preciso e operação simples, reduzindo a curva de aprendizado para os operadores.
Máquina de moldagem por injeção e sopro ZQ40 (Europeia)
Nossa máquina de moldagem por injeção e sopro ZQ40 integra um design estrutural totalmente europeu, proporcionando uma base sólida para uma operação estável a longo prazo. Com uma força de amortecimento de 20% a 30% superior à de máquinas de moldagem por injeção e sopro similares no mercado, ela garante espessura de parede uniforme e acabamento impecável das peças. O sistema de rotação servo padrão permite controle preciso e operação simples, reduzindo a curva de aprendizado para os operadores. Graças à estrutura de fechamento pressurizado exclusiva, o cilindro de reforço não participa da abertura ou fechamento do molde, o que não só melhora a estabilidade do fechamento, como também reduz o consumo de energia em 10% a 20% em comparação com os padrões da indústria. Esta máquina IBM foi projetada para oferecer precisão excepcional para fabricantes que buscam alta produção com o mínimo de defeitos.
Projetada para diversas aplicações de embalagem, a máquina de moldagem por injeção e sopro de plástico ZQ40 é amplamente utilizada na produção de frascos farmacêuticos, embalagens para cosméticos, embalagens para alimentos e embalagens para produtos químicos de uso diário. Seja para produzir pequenos frascos conta-gotas de 10 ml ou grandes recipientes de 1000 ml, esta máquina de moldagem por injeção e sopro oferece a flexibilidade e a confiabilidade exigidas pelas linhas de produção modernas. Com dimensões compactas de apenas 3,5 x 1,3 x 1,7 metros e peso líquido de 3,8 toneladas, a ZQ40 se integra perfeitamente aos layouts de fábrica existentes, oferecendo taxas de produção e eficiência energética líderes do setor, o que a torna uma das principais escolhas entre os fabricantes de máquinas de moldagem por injeção e sopro em todo o mundo.
Cavitação de molde (para referência)
| Volume aproximado | 10ml | 30ml | 60ml | 100ml | 250ml | 500ml | 1000ml |
|---|---|---|---|---|---|---|---|
| Cavitação máxima | 9 | 8 | 6 | 4 | 3 | 2 | 1 |
Parâmetros técnicos
| Item | Unidade | ZQ40 |
|---|---|---|
| Sistema de Injeção | ||
| Diâmetro do parafuso | milímetros | 40/45 |
| Parafuso L/D | % | 22:1 |
| Peso da injeção! | g | 190/260 |
| Potência de aquecimento | KW | 7.5 |
| Número de zonas de barril | 3+N | |
| acidente vascular cerebral por injeção | milímetros | 120 |
| Sistema de fixação | ||
| Força de fechamento da injeção | KN | 400 |
| Golpe inicial para injeção | milímetros | 165 |
| Força de sopro da lâmpada C | KN | 60 |
| Golpe inicial para soprar | milímetros | 140 |
| Altura de elevação da mesa rotativa | milímetros | 70 |
| Mofo | ||
| Tamanho máximo do prato (C x L) | milímetros | 480x340 |
| Espessura do molde | milímetros | 180 |
| Diâmetro da garrafa | milímetros | 120 |
| Altura da garrafa | milímetros | 220 |
| Altura adequada da garrafa | milímetros | 1-1500 |
| Golpe de despojamento | milímetros | 220 |
| Sistema hidráulico | ||
| Pressão hidráulica | Mapa | 14 |
| Potência do motor | KW | 11 |
| Ciclo de secagem | S | 3.5 |
| Potência Total | KW | 20 |
| Potência operacional | % | 52-70 |
| Outros | ||
| Pressão mínima do ar comprimido | MPa | 0.7- 1.2 |
| capacidade de ar comprimido | M³/min | 0.7 |
| Fluxo de água | M³/h | 3.5 |
| Pressão da água de refrigeração | MPa | 0.3-0.4 |
| Dimensões (C x L x A) | M | 3,5 x 1,3 x 1,7 |
| Peso líquido | Tonelada | 3.8 |
Componentes da máquina de moldagem por injeção e sopro ZQ40
| 1 | Dispositivo para Preparação/Injeção de Estoque | 2 | Corredor Quente |
| 3 | Haste central | 4 | Pré-forma de garrafa |
| 5 | Molde de Injeção | 6 | Posto de Injeção |
| 7 | Estação de Sopro | 8 | Moldagem por sopro |
| 9 | Estação de strip-tease |
Marca e modelo substituíveis
| CMN | Força de aperto | Jomar | SUMA | Uniloy | Bloma |
| ZQ40 | 40T | IBM40 | 40iB | UIB70 | IBM45 |
| ZQ60 | 60T | IBM65 | 65iB | UIB90 | IBM50 |
| ZQ80 | 80T | IBM85S | 85iB | UIB120 | IBM85 |
| ZQ110 | 110T | IBM135 | 135iB | UIB150 | IBM135 |
| ZQ135 | 135T | IBM175 | 175iB | UIB180 |
Diâmetro do parafuso da máquina IBM
| CMN | Diâmetro do parafuso | Jomar | SUMA | Bloma |
| ZQ40 | 40/45 | 35/40 | 40 | 45 |
| ZQ60 | 45/50 | 45 | 40/50 | 50 |
| ZQ80 | 55 | 55 | 50/60 | 50 |
| ZQ110 | 65 | 65 | 65/76 | 70 |
| ZQ135 | 70 | 70 | 65/76 |
Peso de injeção da máquina IBM
| CMN | Peso da Injeção | Jomar | SUMA | Bloma |
| ZQ40 | 190/260 | 180 | 169 | 180 |
| ZQ60 | 260/383 | 205 | 169/264 | 240 |
| ZQ80 | 466 | 300 | 333/480 | 310/280 |
| ZQ110 | 540 | 450/550 | 580/770 | 560 |
| ZQ135 | 650 | 450/550 | 580/770 |
Força de fechamento da injeção da máquina IBM
| CMN | Força de fechamento da injeção | Jomar | SUMA | Bloma |
| ZQ40 | 400 kN | 340 kN | 386 kN | 350 kN |
| ZQ60 | 600 kN | 460 kN | 580 kN | 500 kN |
| ZQ80 | 800 kN | 680 kN | 720 kN | 700 kN |
| ZQ110 | 1100 kN | 1210 kN | 1200 kN | 1250 kN |
| ZQ135 | 1350 kN | 1560 kN | 1600 kN |
Tamanho do molde da máquina IBM
| CMN | Tamanho do molde | Jomar | SUMA | Bloma |
| ZQ40 | 480 × 340 | 394 × 508 | 470 × 350 | 450 × 390 |
| ZQ60 | 600 × 390 | 432 × 660 | 620 × 400 | 620 × 430 |
| ZQ80 | 800 × 400 | 464 × 749 | 700 × 400 | 620 × 430 |
| ZQ110 | 1100 × 460 | 559 × 1118 | 1000 × 500 | 900 × 480 |
| ZQ135 | 1300 × 500 | 635 × 1372 | 1200 × 600 |
Tamanho da máquina IBM
| CMN | Tamanho do molde (M) | Jomar | SUMA | Bloma |
| ZQ40 | 3,8 × 1,3 × 1,7 | 2,72 × 1,9 × 2,75 | 3,8 × 1,5 × 2,3 | 4,05 × 1,52 × 2,55 |
| ZQ60 | 3,8 × 1,4 × 1,8 | 2,92 × 1,98 × 3,41 | 4 × 1,7 × 2,3 | 620 × 430 × 2,55 |
| ZQ80 | 4,5 × 1,6 × 2 | 3,33 × 1,94 × 3,41 | 4,5 × 2 × 2,6 | 620 × 430 × 2,55 |
| ZQ110 | 5 × 1,8 × 2,2 | 3,79 × 2,4 × 3,41 | 5 × 2,4 × 2,7 | 900 × 480 × 2,55 |
| ZQ135 | 5,5 × 2 × 2,4 | 4,22 × 2,67 × 3,58 | 6 × 2,6 × 2,7 |
Nota: As marcas são mencionadas apenas para ajudar os clientes a escolher os produtos, não para vender os produtos dessas marcas.
Principais características da máquina IBM ZQ40
1. Sistema completo de acionamento por servomotor
Esta máquina de moldagem por injeção e sopro totalmente elétrica adota um sistema de acionamento por servomotor que elimina completamente a necessidade de óleo hidráulico em todos os movimentos da máquina. Ao remover os componentes hidráulicos tradicionais, a ZQ40 proporciona um ambiente de produção mais limpo, silencioso e ecológico. A arquitetura servoacionada também reduz significativamente os requisitos de manutenção, diminui o risco de contaminação por óleo em aplicações de embalagens sensíveis e proporciona um controle da máquina mais suave e responsivo em todas as etapas do ciclo de moldagem.
2. 20% Tempo de ciclo mais curto
Comparada às máquinas tradicionais de moldagem por injeção e sopro, a ZQ40 apresenta um tempo de ciclo 20% mais curto. Para frascos padrão de 30 ml, cada ciclo de produção é concluído em apenas 8,2 segundos, atingindo uma produção diária de aproximadamente 105.000 frascos, com capacidade máxima de até 115.000 frascos por dia. Essa excelente produtividade torna a ZQ40 uma das melhores opções de máquinas de moldagem por injeção e sopro para a produção em larga escala de embalagens farmacêuticas e cosméticas, onde velocidade e consistência são essenciais para atender aos rigorosos prazos de entrega.
3. 30% Economia de energia com alta precisão
O consumo de energia desta máquina de moldagem por injeção e sopro da IBM é reduzido em aproximadamente 301 TP/3T em comparação com os modelos convencionais, consumindo apenas 12 kWh por hora durante a produção de garrafas de 30 ml. A máquina opera com níveis de ruído significativamente mais baixos, proporcionando um ambiente de trabalho mais confortável. Com encoders absolutos integrados ao sistema servo, a ZQ40 garante repetibilidade e precisão de posicionamento excepcionais. A estrutura de fechamento especial permite força de fechamento ajustável de 40 a 80 toneladas, atendendo a uma ampla gama de especificações de produtos sem sacrificar o desempenho.
4. Design higiênico de baixo para cima
A máquina de moldagem por injeção e sopro ZQ40 incorpora um design estrutural de baixo para cima que mantém toda a área do molde completamente livre de óleo lubrificante. Essa arquitetura higiênica foi projetada especificamente para atender aos rigorosos padrões de limpeza exigidos para embalagens farmacêuticas, recipientes para alimentos e garrafas plásticas de alta qualidade. Para fabricantes em setores regulamentados, essa zona de molde livre de óleo elimina os riscos de contaminação, garante a pureza do produto e simplifica o processo de validação exigido pelas diretrizes GMP e FDA para materiais de embalagem primária.
5. Unidade de Injeção Elétrica Acionada por Cilindro
Como uma máquina de moldagem por injeção e sopro totalmente personalizável, a ZQ40 apresenta uma unidade de injeção acionada por cilindro elétrico que proporciona maior estabilidade de injeção durante todo o ciclo de produção. Este mecanismo de acionamento avançado substitui os sistemas de injeção hidráulica tradicionais, resultando em custos de manutenção significativamente menores e repetibilidade mais consistente entre as injeções. O cilindro elétrico oferece controle preciso de pressão e velocidade, permitindo que os fabricantes ajustem os parâmetros de injeção para diferentes materiais e geometrias de garrafas, o que é essencial para obter uma distribuição ideal da espessura da parede e qualidade da superfície.
6. Compatibilidade total com automação
A esteira traseira da máquina de moldagem por injeção e sopro ZQ40 foi projetada para integração perfeita com equipamentos de automação subsequentes. É totalmente compatível com sistemas de inspeção visual para detecção de partículas estranhas no corpo da garrafa, quantidade insuficiente de material na boca e irregularidades no fundo. A máquina também pode ser conectada a testadores de vazamento lateral, rotuladoras e equipamentos de embalagem automática, possibilitando uma linha de produção totalmente automatizada e sem supervisão, desde a moldagem até a embalagem final, sem intervenção humana em nenhuma etapa.
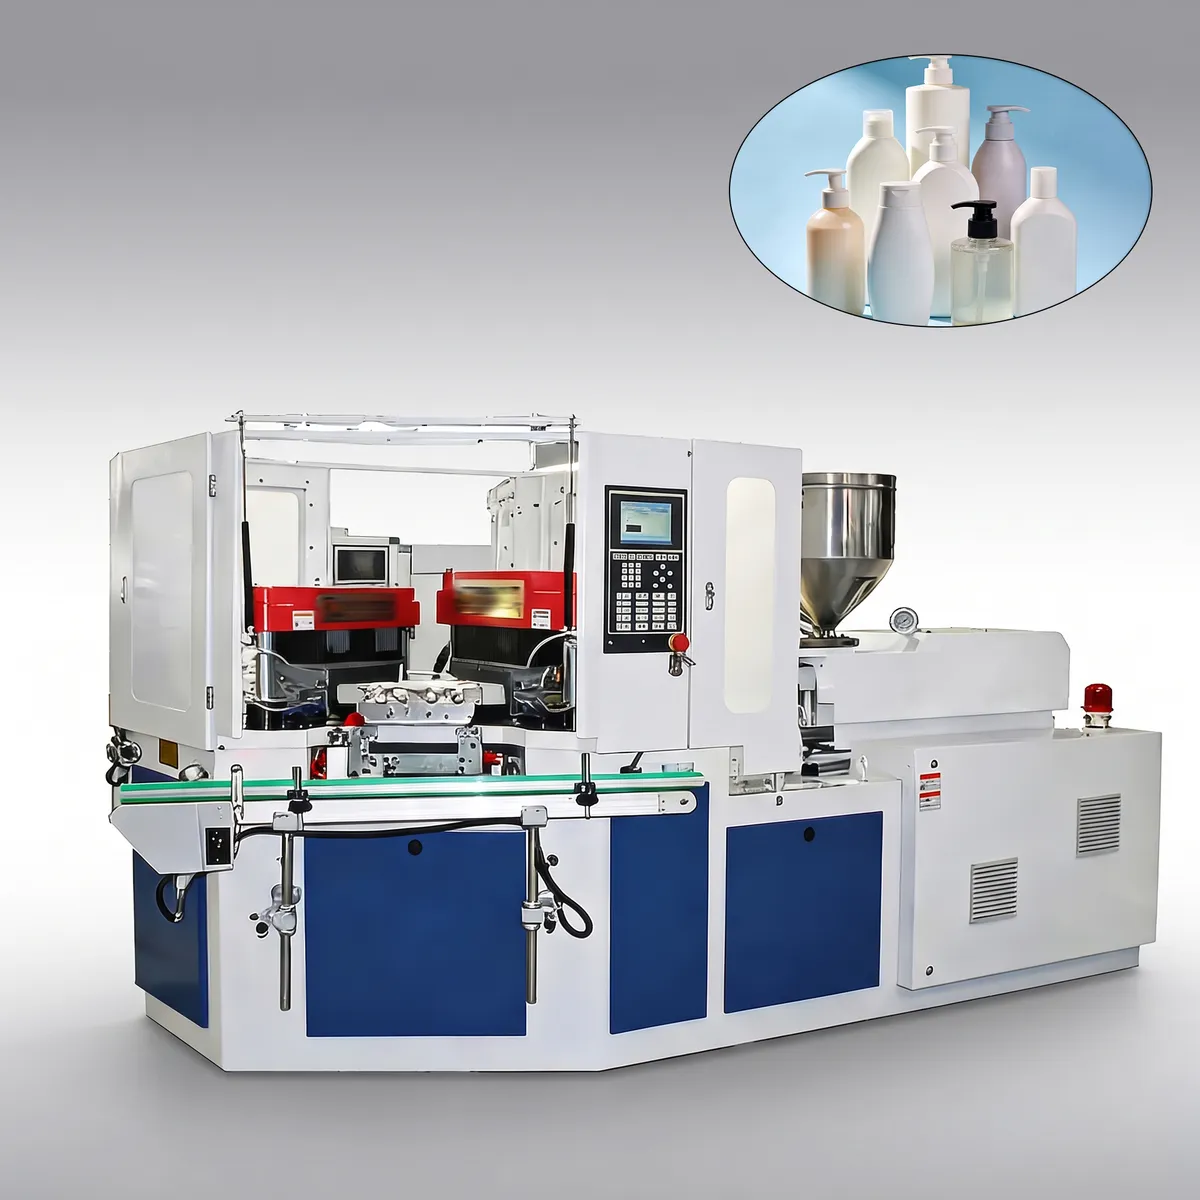
Princípio de funcionamento da máquina de moldagem por injeção e sopro
A máquina de moldagem por injeção e sopro ZQ40 opera através de um processo rotativo sincronizado de três estações que combina injeção, sopro e desmoldagem em um único ciclo de produção contínuo. Essa abordagem integrada maximiza a eficiência e minimiza o desperdício, tornando-a uma das máquinas de moldagem por injeção e sopro mais avançadas disponíveis para a produção comercial de garrafas.
Etapa 1: Injeção de pré-forma
Durante a etapa de injeção da pré-forma, a matéria-prima plástica é aquecida e injetada na cavidade do molde de injeção através de um sistema de rosca e cilindro controlado com precisão. O gargalo da garrafa, incluindo roscas e superfícies de vedação, é moldado com alta precisão dimensional nesta estação. O processo de injeção é cuidadosamente controlado em termos de temperatura, pressão e tempo para garantir que a parison (pré-forma) tenha a forma, o peso e a distribuição de material corretos. Assim que a pré-forma esfria e solidifica o suficiente para manter sua forma, o molde se abre e o mandril que a transporta é transferido pela mesa rotativa para a estação de moldagem por sopro para a próxima etapa de produção.
Etapa 2: Moldagem por sopro
Na estação de moldagem por sopro, o ar comprimido é introduzido através do mandril da haste central para inflar a pré-forma aquecida contra as paredes da cavidade do molde. O formato e as dimensões finais da garrafa são determinados pelo projeto do molde, e o número de cavidades nesta estação depende do tamanho desejado para a garrafa. À medida que o ar pressurizado expande a pré-forma, o plástico amolecido se conforma precisamente aos contornos internos do molde, criando um corpo de recipiente uniforme e sem emendas. Após um breve período de resfriamento para fixar o formato da garrafa, o molde se abre e a mesa rotativa avança o mandril com a garrafa finalizada para a estação de desmoldagem.
Etapa 3: Remoção
Na estação de desmoldagem, as garrafas finalizadas são ejetadas automaticamente das hastes de núcleo resfriadas pelo mecanismo de desmoldagem. As garrafas ejetadas são então transportadas para os equipamentos subsequentes para inspeção, rotulagem ou embalagem. Fundamentalmente, todas as três etapas do processo de moldagem por injeção e sopro (injeção, sopro e desmoldagem) operam simultaneamente em suas respectivas estações. Enquanto um conjunto de pré-formas está sendo injetado, outro conjunto está sendo soprado para formar as garrafas, e um terceiro conjunto de garrafas finalizadas está sendo desmoldado. Essa operação simultânea é a chave para a alta eficiência, os ciclos rápidos e o mínimo desperdício de material que caracterizam esta máquina de moldagem por injeção e sopro.
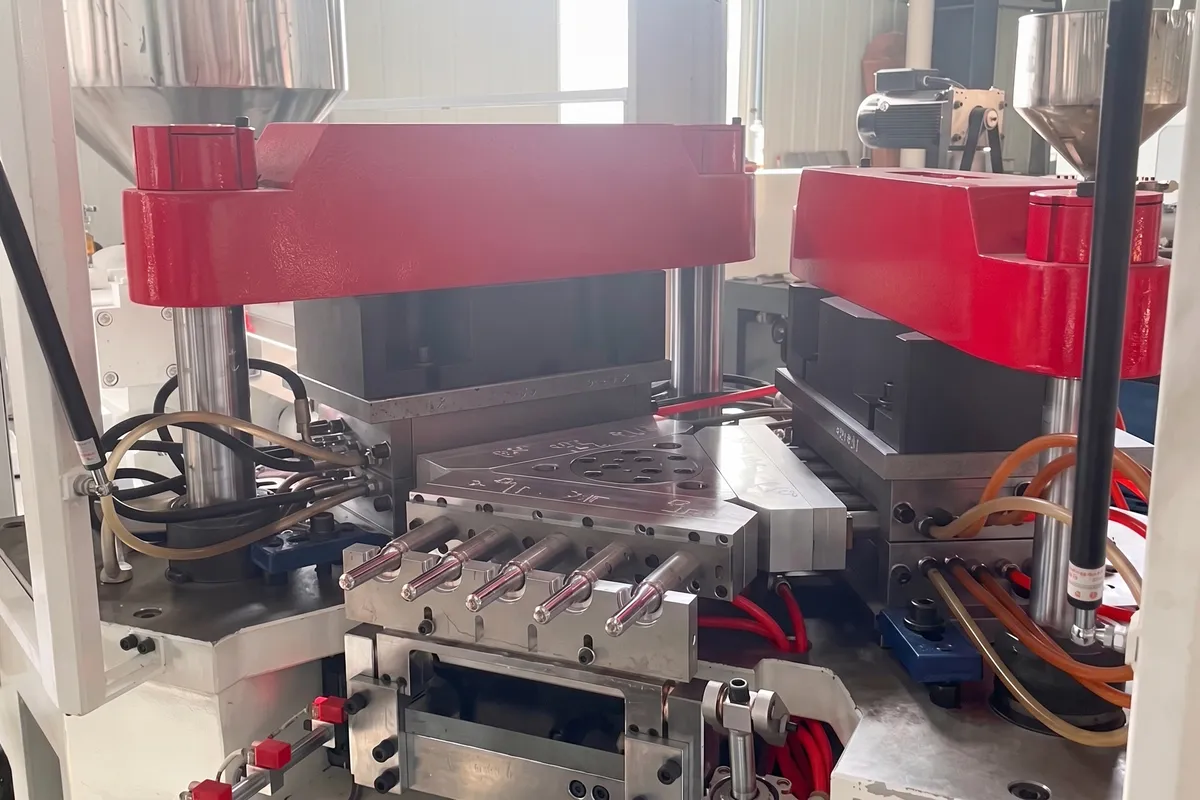
Indústria de Aplicação
1. Frascos de produtos químicos
A máquina de moldagem por injeção e sopro ZQ40 produz frascos para produtos químicos com excelente resistência química e espessura de parede consistente. Esses recipientes são ideais para armazenar reagentes de laboratório, agentes de limpeza, solventes e outros produtos químicos industriais que exigem vedação hermética e à prova de vazamentos, além de materiais que não reajam com o conteúdo durante longos períodos de armazenamento.
2. Frascos Farmacêuticos
A embalagem farmacêutica exige os mais altos padrões de precisão, limpeza e integridade do material. A máquina ZQ40 da IBM produz frascos com bocas sem rebarbas, roscas seladas 100% e risco zero de contaminação, graças à sua zona de moldagem isenta de óleo. É ideal para a produção de frascos para comprimidos, recipientes para medicamentos líquidos, frascos para cápsulas e outras embalagens primárias farmacêuticas em total conformidade com as Boas Práticas de Fabricação (BPF).
3. Frascos de cosméticos
Para a indústria cosmética, a qualidade do acabamento superficial é fundamental. O plástico ZQ40 máquina de moldagem por injeção e sopro Produz embalagens cosméticas com transparência cristalina, superfícies externas lisas e dimensões de gargalo precisas. É perfeita para a fabricação de frascos de loção, recipientes para sérum, frascos de base e embalagens premium para cuidados com a pele, onde a imagem da marca depende de uma apresentação visual impecável e funcionalidade confiável.
4. Garrafas de bebidas
A ZQ40 é capaz de produzir garrafas para bebidas com qualidade alimentar a partir de materiais como PP e HDPE para bebidas lácteas, sucos e águas aromatizadas. A espessura uniforme da parede e o controle consistente do peso (variação dentro de 1%) garantem que cada garrafa mantenha a integridade estrutural durante o envase, o fechamento e o transporte, reduzindo a perda de produto e mantendo a atratividade nas prateleiras ao longo de toda a cadeia de suprimentos.
5. Garrafas de comida
As embalagens para alimentos produzidas por esta máquina de moldagem por injeção e sopro atendem a rigorosos padrões de segurança e higiene. A máquina pode moldar recipientes para especiarias, molhos, mel, óleo de cozinha e condimentos, utilizando plásticos próprios para contato com alimentos. Sem rebarbas ou imperfeições na boca e no fundo da garrafa, cada recipiente proporciona uma vedação perfeita e uma apresentação impecável, exatamente o que fabricantes e consumidores de alimentos esperam de embalagens de alta qualidade.
6. Frascos conta-gotas
Frascos conta-gotas de pequeno volume exigem precisão excepcional nas dimensões do gargalo e na exatidão da rosca. A ZQ40 se destaca na produção desses recipientes em miniatura, geralmente na faixa de 5 ml a 30 ml, com bocas seladas 100% e tolerâncias dimensionais exatas. Esses frascos são essenciais para soluções oftálmicas, óleos essenciais, colírios farmacêuticos e aplicações de dispensação precisa de líquidos, onde a precisão da dosagem e a prevenção de contaminação são requisitos críticos.
7. Frascos de xampu
A máquina de moldagem por injeção e sopro ZQ40 produz frascos de xampu duráveis e visualmente atraentes, com espessura de parede consistente e superfícies lisas. Esses recipientes geralmente variam de 200 ml a 500 ml e devem suportar compressão repetida, manter sua forma e proporcionar um fechamento confiável. A máquina processa HDPE, PP e outros materiais comumente usados em embalagens de produtos de higiene pessoal com excelentes resultados.
8. Frascos de pesticidas
Os recipientes para pesticidas e agroquímicos exigem alta resistência química, vedação à prova de vazamentos e compatibilidade com lacres de segurança. Esta máquina de moldagem por injeção e sopro produz frascos robustos para pesticidas que atendem às rigorosas normas de embalagens agrícolas. A espessura uniforme das paredes, as dimensões precisas das roscas e o acabamento sem rebarbas garantem o armazenamento e o transporte seguros de produtos químicos perigosos durante todo o seu ciclo de distribuição.
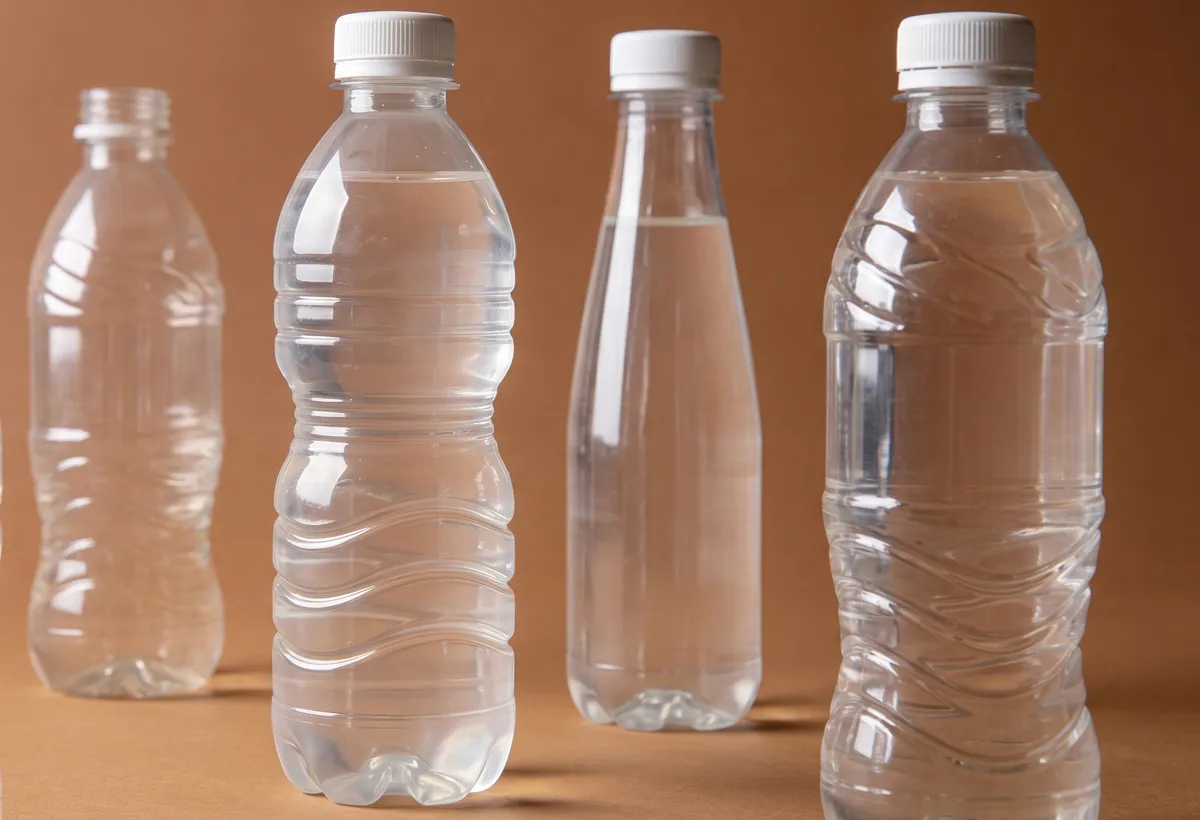 | 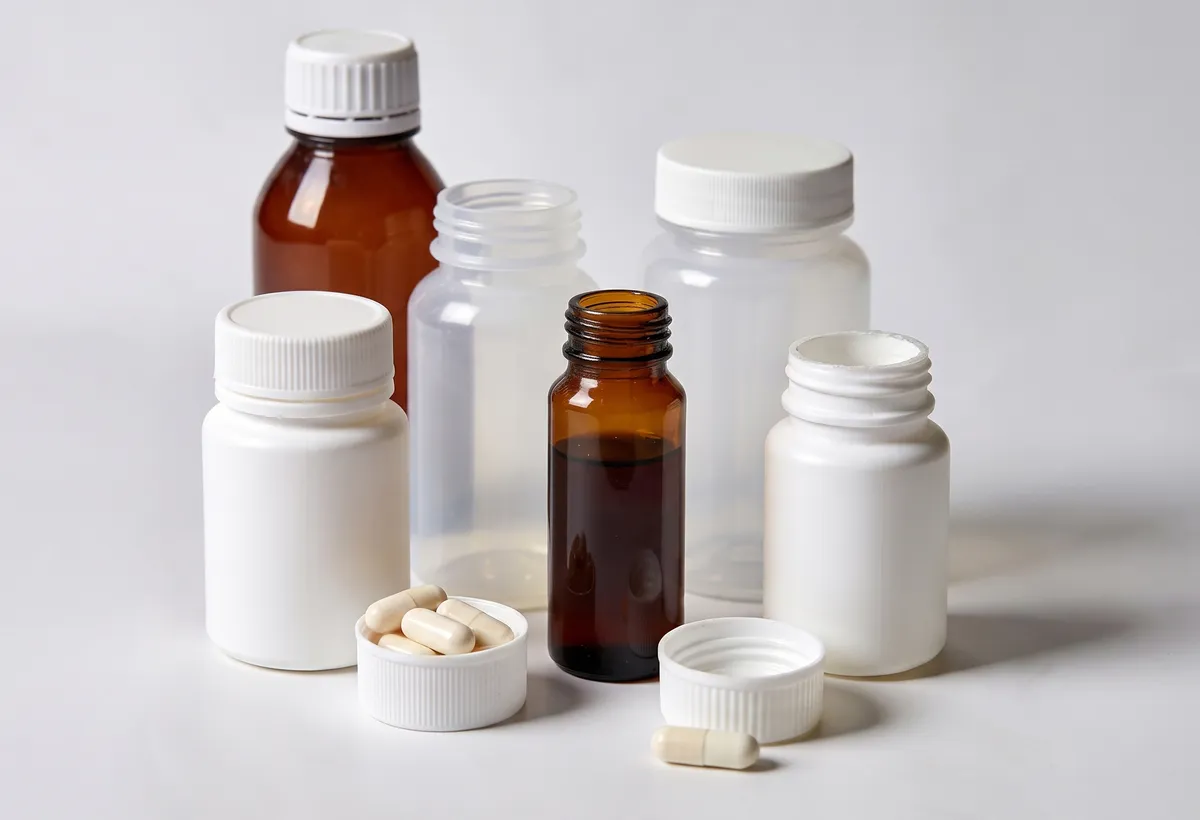 |
| Garrafa de bebida | Frasco farmacêutico |
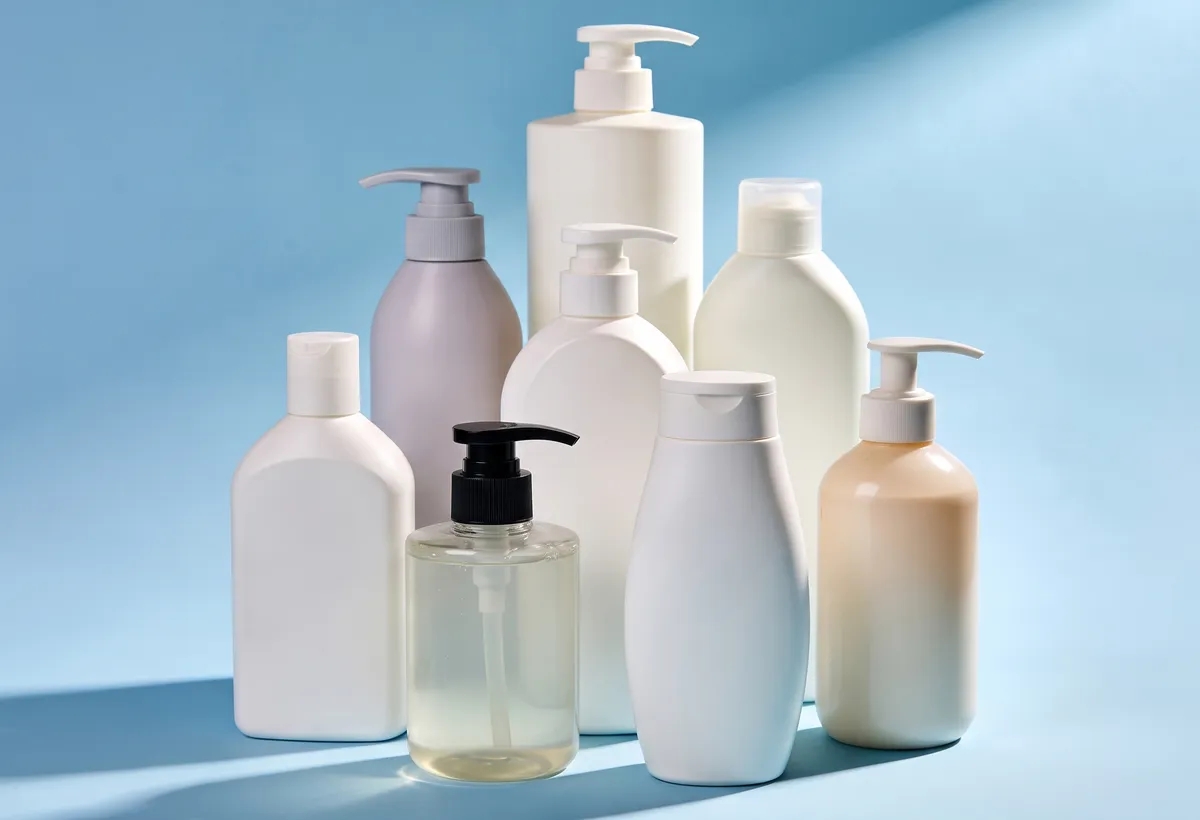 | 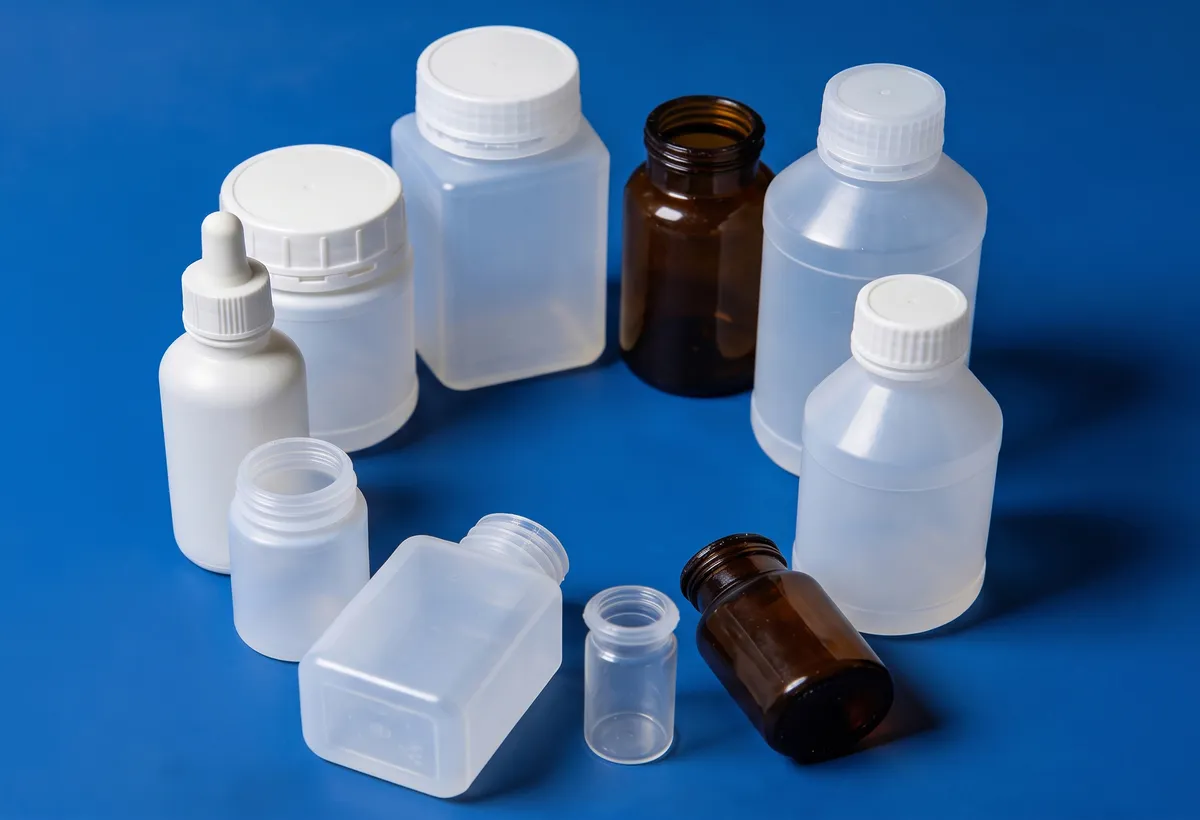 |
| Frasco de xampu | Frasco de produto químico |
Componentes da máquina de moldagem por injeção e sopro ZQ40
1. Dispositivo de Preparação/Injeção de Solução Estoque
O dispositivo de preparação e injeção de resina serve como a principal unidade de processamento de materiais. Ele inclui a tremonha, o conjunto do cilindro de rosca e os elementos de aquecimento que derretem, misturam e injetam a resina plástica bruta na cavidade do molde com temperatura, pressão e volume precisamente controlados para cada ciclo de produção.
2. Sistema de canais quentes
O sistema de canais quentes otimizado mantém o material plástico em estado fundido enquanto flui do bico de injeção para cada cavidade do molde. Este componente crítico garante a distribuição uniforme do material, minimiza a variação de peso entre as cavidades e elimina o desperdício nos canais frios, melhorando significativamente a eficiência de utilização do material.
3. Haste central (mandril)
A haste central, também conhecida como mandril, é montada na mesa rotativa e forma o formato interno da pré-forma da garrafa. Ela possui uma estrutura especialmente projetada que permite o resfriamento eficiente do núcleo e facilita o ciclo de moldagem rápido. A haste central também serve como canal de ar durante a moldagem por sopro e como ponto de ejeção na estação de desmoldagem.
4. Pré-forma de garrafa (Parison)
A pré-forma da garrafa, ou parison, é o produto intermediário formado durante a etapa de injeção. Consiste em uma seção de gargalo moldada com precisão, com roscas acabadas, e um corpo tubular que será expandido durante a moldagem por sopro. A qualidade da pré-forma, incluindo a uniformidade de peso e a consistência da espessura da parede, determina diretamente a qualidade final da garrafa.
5. Molde de Injeção
O molde de injeção define o formato da pré-forma, incluindo roscas do gargalo, superfícies de vedação e perfil do corpo. Fabricados com liga de aço S136 importada ou aço inoxidável 4Cr13, esses moldes de precisão apresentam cavidades projetadas para cada atividade e canais de resfriamento especializados que garantem controle estável de temperatura e dimensões consistentes do tarugo em todos os ciclos de produção.
6. Posto de Injeção
A estação de injeção é onde a matéria-prima é injetada nas cavidades do molde ao redor das hastes do núcleo. Ela abriga o mecanismo de fechamento que fornece até 400 kN de força de fechamento durante a injeção, garantindo que as metades do molde permaneçam hermeticamente seladas sob alta pressão de injeção. O controle preciso do fechamento evita rebarbas e garante a produção de pré-formas sem defeitos.
7. Estação de Sopro
Na estação de sopro, a pré-forma aquecida é inflada até adquirir o formato final da garrafa, utilizando ar comprimido fornecido através das hastes do núcleo. O molde de sopro nesta estação define o contorno externo e a textura da superfície do recipiente finalizado. Com uma força de fechamento de sopro de 60 kN e controle preciso da pressão do ar, cada garrafa atinge dimensões consistentes e um acabamento de superfície liso.
8. Moldagem por sopro
O molde de sopro é uma ferramenta usinada com precisão que determina a geometria externa da garrafa final, incluindo o formato do corpo, o contorno da base e quaisquer detalhes em relevo. Projetado para uma longa vida útil, o molde de sopro possui circuitos de resfriamento eficientes que permitem ciclos de produção rápidos, mantendo tolerâncias dimensionais precisas e qualidade de superfície superior em cada garrafa moldada.
9. Estação de striptease
A estação de desmoldagem é a etapa final, onde as garrafas finalizadas são ejetadas automaticamente das hastes de núcleo resfriadas. O mecanismo de desmoldagem opera com um curso de 220 mm para remover as garrafas de forma limpa, sem causar deformação ou danos à superfície. As garrafas desmoldadas são então transferidas para a esteira de saída para processamento, inspeção ou embalagem subsequentes.
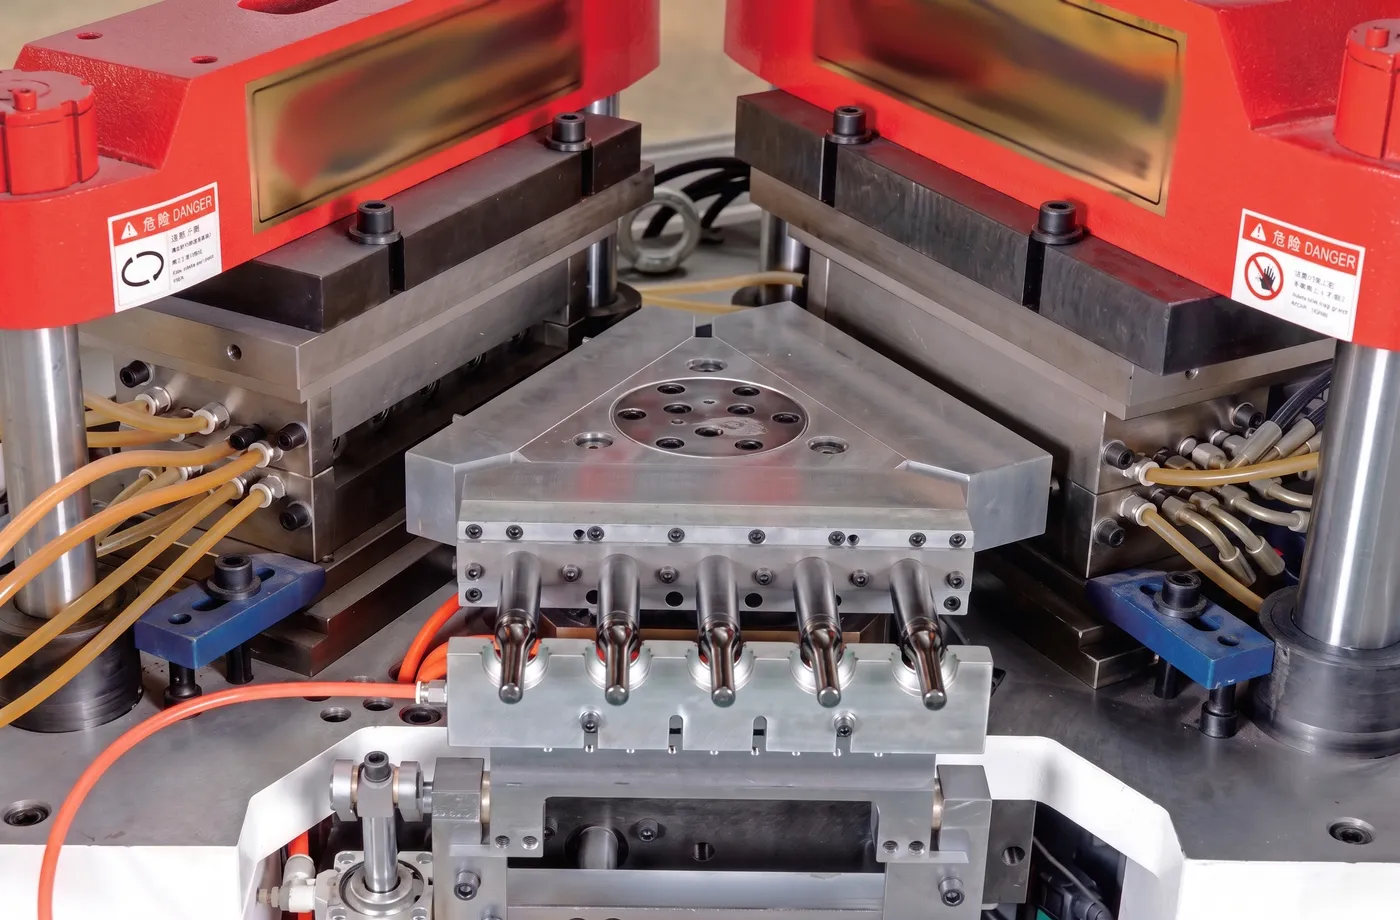
Diferenças entre moldagem por extrusão e moldagem por injeção
Visão geral da moldagem por extrusão
A moldagem por extrusão transforma materiais plásticos em perfis contínuos e uniformes, empurrando o plástico derretido através de uma matriz, formando produtos como tubos, canos e chapas. A máquina opera continuamente, tornando-a ideal para a produção em larga escala de formas simples e lineares. A maioria das aplicações de moldagem por extrusão utiliza termoplásticos como polipropileno, polietileno e poliestireno. Esses materiais oferecem flexibilidade, resistência química e durabilidade, características que atendem a uma ampla gama de indústrias.
Diversos setores industriais dependem da moldagem por extrusão devido à sua eficiência e versatilidade. Por exemplo, a indústria solar a utiliza para estruturas de painéis, enquanto o setor automotivo produz vedações e juntas. Fabricantes de eletrodomésticos usam a extrusão para juntas e puxadores com maior eficiência energética, e a indústria da construção civil a emprega para janelas e portas. Empresas de dispositivos médicos produzem tubos e cateteres, e a indústria de embalagens fabrica filmes e chapas.
Materiais comuns para moldagem por extrusão
| Material | Propriedades principais | Aplicações |
|---|---|---|
| Polipropileno | Alta resistência à flexão, resistência à umidade | Tubos, acabamento interno, substituição de metal |
| Nylon | Alta relação resistência/peso, resistência química | Reservatórios, tubos em motores automotivos |
| Acrílico | Clareza, transmissão de luz, resistência a impactos | Aplicações ópticas |
| Polietileno | Flexibilidade, resiliência, resistência química | Filmes de embalagem, tubos, recipientes |
| Poliestireno | Excelente isolamento, leve | Isolamento de construção |
| Policarbonato | Resistência a impactos, clareza óptica | Componentes automotivos, invólucros eletrônicos |
| ABS | Resistência, resistência à abrasão | Tubos elétricos, gabinetes de eletrodomésticos, acabamentos |
Visão geral da moldagem por injeção
A moldagem por injeção cria peças tridimensionais complexas através da injeção de plástico fundido em uma cavidade de molde. O processo utiliza máquinas especializadas que podem trabalhar com uma ampla gama de termoplásticos e termofixos, produzindo itens com designs intrincados, tolerâncias rigorosas e acabamentos de superfície de alta qualidade. Os fabricantes geralmente optam pela moldagem por injeção para produtos que exigem precisão e detalhes minuciosos.
A seleção de materiais desempenha um papel crucial na determinação da complexidade e do desempenho do produto. A moldagem por injeção atende a diversos setores, incluindo esquadrias de janelas e portas, acessórios hidráulicos, caixas elétricas, embalagens de alimentos, dispositivos médicos, peças para defesa, ferramentas agrícolas, componentes eletrônicos e peças de mobiliário. A máquina ISBM (Injection Stretch Blow Molding Machine) representa uma forma especializada de moldagem por injeção que cria recipientes plásticos ocos, esticando e soprando a pré-forma injetada até atingir sua forma final, destacando a adaptabilidade da moldagem por injeção para a produção de itens sólidos e ocos.
Moldagem por extrusão versus moldagem por injeção
As principais diferenças entre a moldagem por extrusão e a moldagem por injeção estão relacionadas ao formato, complexidade, custo e aplicações do produto. A moldagem por extrusão produz perfis contínuos e uniformes, sendo ideal para itens como tubos e estruturas. A moldagem por injeção se destaca na criação de peças tridimensionais complexas e detalhadas, como componentes automotivos e dispositivos médicos. Avanços recentes, incluindo sobremoldagem, moldagem com insertos, novos termoplásticos como polieterimida e poliéter éter cetona, e a integração de inteligência artificial e robótica, moldaram ainda mais a escolha entre esses dois métodos, refletindo a evolução da manufatura moderna.
Comparação técnica: Moldagem por injeção vs. Moldagem por extrusão
| Aspecto | Moldagem por Injeção | Moldagem por extrusão |
|---|---|---|
| Maquinaria | Máquinas especializadas para injeção de material em moldes. | Processo contínuo que utiliza uma matriz para moldar o material. |
| Força de fusão | Maior resistência ao derretimento para formatos complexos. | Menor resistência ao ponto de fusão, adequada para perfis mais simples. |
| Materiais Manuseados | Ampla gama de termoplásticos e termofixos | Principalmente termoplásticos, limitados a tipos específicos. |
| Complexidade da peça | Capaz de produzir desenhos complexos. | Ideal para formas mais simples e uniformes. |
| Acabamento da superfície | Acabamentos de superfície de alta qualidade são possíveis. | O acabamento da superfície pode variar, sendo frequentemente menos refinado. |
| Volume de produção | Adequado para produção em grande volume. | Ideal para produção contínua. |
| Tempo de ciclo | Ciclos mais longos devido ao resfriamento e à solidificação. | Ciclos mais curtos, fluxo contínuo |
| Custos de ferramentas | Custos iniciais de ferramentas mais elevados | Custos de ferramental mais baixos |
| Resíduos de materiais | Maior desperdício de material devido a canais de injeção e canais de distribuição. | Geralmente, menor desperdício de material |
| Precisão | Alta precisão e tolerâncias rigorosas possíveis | Precisão moderada, menor controle sobre as dimensões. |
| Tamanho do produto | Limitado pelo tamanho do molde | Pode produzir formas contínuas mais longas. |
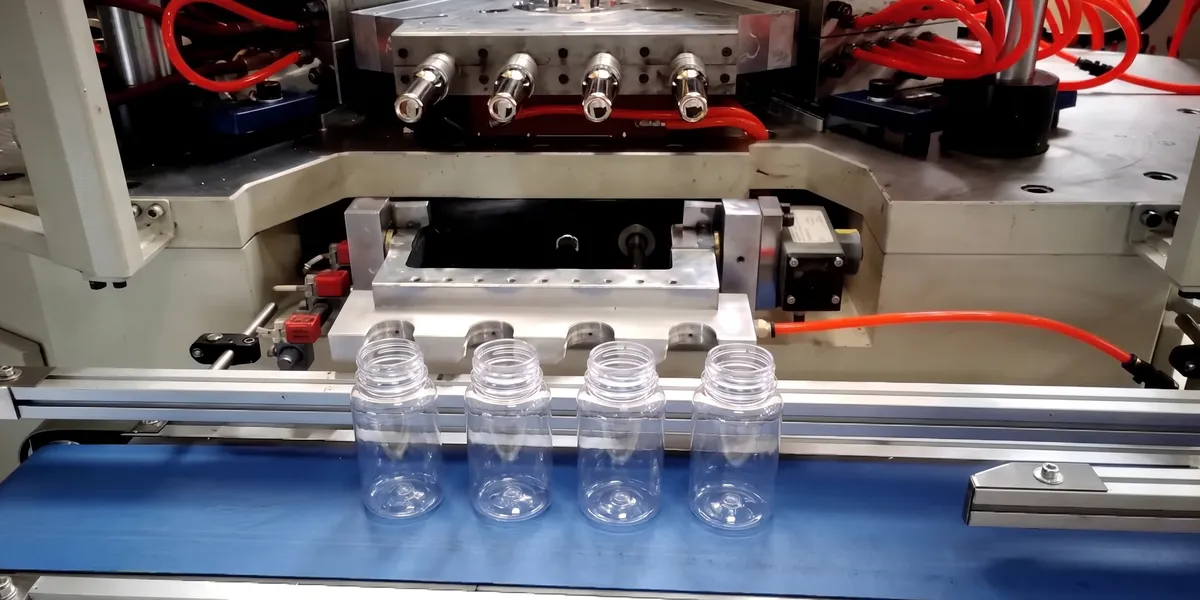
Máquina de moldagem por injeção e sopro da série ZQ
1. Configuração da cavidade e do colo projetada para a atividade
O molde de injeção apresenta uma cavidade e uma seção de gargalo com design específico para diferentes atividades, além de um layout de canal de óleo especialmente projetado. Esse design permite a troca conveniente dos componentes da cavidade e do gargalo para diferentes configurações de produto, garantindo ao mesmo tempo dimensões consistentes para o tarugo do tubo e distribuição estável de temperatura em todo o molde. O design intercambiável reduz o tempo de inatividade ao alternar entre diferentes especificações de garrafas.
2. Material de molde de liga de aço premium
Todos os componentes dos moldes de injeção são fabricados com liga de aço S136 importada ou aço inoxidável 4Cr13. Esses aços de alta resistência e anticorrosivos proporcionam dureza, resistência ao desgaste e polimento excepcionais, prolongando significativamente a vida útil do molde. A seleção de materiais de alta qualidade garante que os moldes mantenham sua precisão dimensional e qualidade de acabamento superficial por milhões de ciclos de produção.
3. Sistema otimizado de canais quentes e mandril
O sistema de canais quentes otimizado foi projetado com precisão para minimizar a variação de peso e a espessura da parede em todas as cavidades. Combinado com o design especial do mandril, este sistema mantém um ciclo de moldagem rápido, proporcionando excelente eficiência no resfriamento do núcleo. O resultado são garrafas consistentemente uniformes com mínimas diferenças de peso entre as unidades produzidas no mesmo ciclo.
4. Rosca de precisão e precisão da vedação 100%
O sistema de moldagem produz bocais e roscas de frascos com excepcional precisão dimensional, atingindo a confiabilidade de vedação 100% em cada frasco. Esse nível de precisão é crucial para aplicações farmacêuticas e químicas, onde a integridade do recipiente impacta diretamente a segurança do produto, o prazo de validade e a conformidade regulatória. A formação precisa da rosca também garante a compatibilidade com tampas e acessórios de dosagem padrão.
5. Zero rebarbas e zero desperdício na boca e no fundo
Ao contrário da moldagem por sopro por extrusão, que produz material residual 20-40%, o processo de moldagem por sopro por injeção nas máquinas da série ZQ produz garrafas sem rebarbas ou desperdício na boca e no fundo. Isso elimina a necessidade de acabamento pós-produção, reduz os custos de material, melhora a qualidade do produto e garante que cada garrafa finalizada esteja pronta para envase e embalagem imediatos, sem etapas adicionais de processamento.
6. Tamanho, peso e espessura de parede consistentes
Cada garrafa produzida pelo molde da série ZQ mantém dimensões, peso, linha de junção e espessura da parede altamente consistentes, de unidade para unidade. A variação de peso permanece em aproximadamente 1%, em comparação com a variação de 3% típica da moldagem por sopro de extrusão. Essa consistência excepcional é vital para linhas de envase automatizadas, conformidade com o controle de qualidade e manutenção dos padrões da marca em grandes lotes de produção.
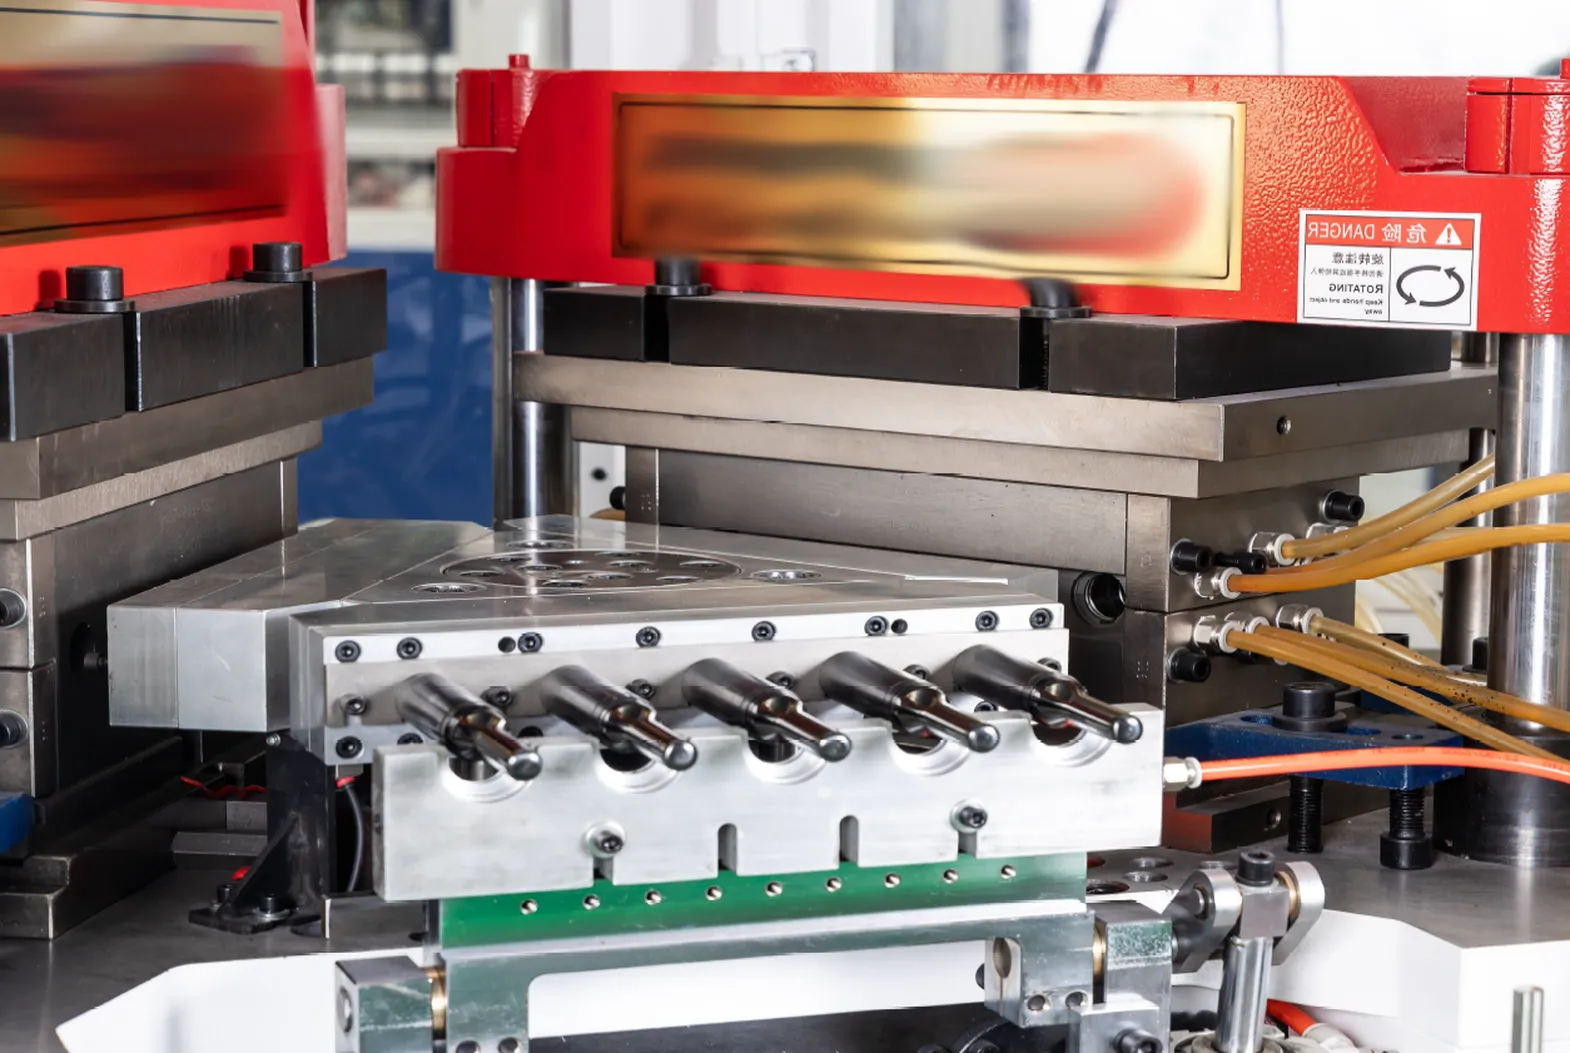
Precauções de operação para a máquina IBM
1. Inspeção de segurança pré-operacional
Antes de ligar a máquina de moldagem por injeção e sopro, os operadores devem realizar uma inspeção de segurança completa em todos os sistemas mecânicos, elétricos e pneumáticos. Verifique se os botões de parada de emergência estão funcionando, se todas as proteções de segurança estão instaladas corretamente, se o sistema de ar comprimido está na pressão necessária (0,7-1,2 MPa) e se o suprimento de água de refrigeração está fluindo na pressão e temperatura corretas. Documente todas as verificações pré-operacionais de acordo com o registro de manutenção diária.
2. Preparação e pré-secagem do material
Certifique-se de que a matéria-prima esteja devidamente seca, atingindo o teor de umidade recomendado pelo fabricante, antes de ser alimentada na tremonha. O excesso de umidade em materiais como HDPE, PP ou PS pode causar defeitos na superfície, bolhas e espessura de parede inconsistente durante o processo de injeção. Utilize um secador de materiais ajustado para a temperatura e duração corretas para cada tipo específico de resina e inspecione o material quanto à presença de contaminação ou partículas estranhas antes do carregamento.
3. Monitoramento da Zona de Temperatura
Monitore atentamente as temperaturas das zonas de aquecimento do cilindro (zonas 3+N) para garantir que atinjam e mantenham a temperatura de processamento correta para o material específico que está sendo utilizado. Configurações de temperatura inadequadas podem levar à fusão incompleta, degradação do material, distribuição irregular do fluxo e pré-formas defeituosas. Aguarde um tempo adequado para que o cilindro atinja uma temperatura uniforme antes de iniciar a produção e verifique as leituras do controlador de temperatura regularmente durante a operação.
4. Instalação e alinhamento do molde
Ao instalar ou trocar moldes na ZQ40, assegure o alinhamento preciso entre o molde de injeção, o molde de sopro e o mecanismo de extração com as posições da mesa rotativa. O desalinhamento pode causar danos ao molde, fixação irregular e produtos defeituosos. Siga as especificações de torque do fabricante para todos os parafusos de fixação do molde e verifique se as conexões do canal de refrigeração do molde estão estanques antes de iniciar os testes com a nova configuração de ferramentas.
5. Cumprimento do Cronograma de Manutenção Regular
Siga rigorosamente o cronograma de manutenção preventiva recomendado para os servomotores, rolamentos da mesa rotativa, conjunto do cilindro da rosca e todos os componentes de acionamento. Lubrifique os pontos designados nos intervalos especificados, inspecione as peças de desgaste, como pontas de rosca e válvulas de retenção, em busca de sinais de degradação e substitua os componentes desgastados imediatamente. A manutenção regular evita paradas inesperadas e garante que a máquina mantenha sua precisão e eficiência durante toda a sua vida útil.
6. Procedimento de desligamento e purga do tambor
Siga a sequência correta de desligamento ao parar a máquina de moldagem por injeção e sopro. Purgue o cilindro com o composto de purga ou material de transição apropriado para remover a resina residual e evitar a carbonização durante os períodos de inatividade. Reduza gradualmente a temperatura do cilindro de acordo com as especificações do material, desligue o fornecimento de água de refrigeração somente após a máquina ter esfriado o suficiente e acione todas as travas de segurança antes de deixar a máquina sem supervisão.
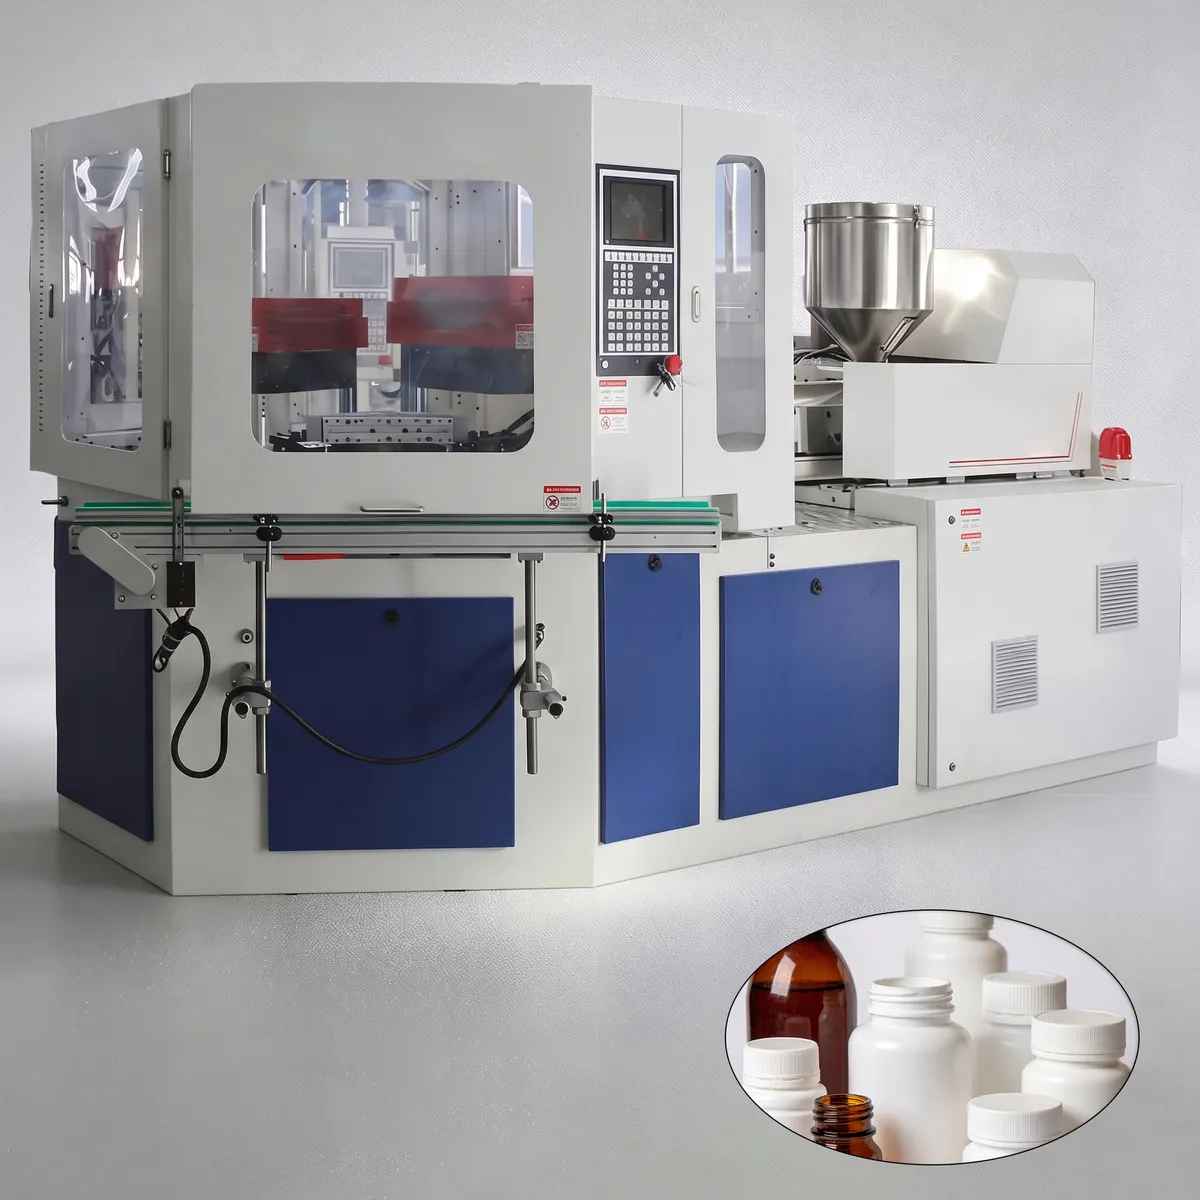
Solução de problemas comuns em máquinas de moldagem por injeção e sopro
Espessura de parede irregular
Se as garrafas acabadas apresentarem espessura de parede irregular, verifique a uniformidade da temperatura da pré-forma, o alinhamento das hastes do núcleo e o equilíbrio da pressão de injeção em todas as cavidades. Hastes do núcleo desalinhadas ou temperaturas inconsistentes na zona do cilindro são as causas mais comuns. Verifique se o sistema de canais quentes está distribuindo o material uniformemente, inspecione a concentricidade das hastes do núcleo e ajuste os parâmetros de injeção para garantir o preenchimento equilibrado em todas as cavidades do molde.
Moldagem por sopro incompleta / Pontos finos
Quando as garrafas apresentam áreas finas ou moldagem por sopro incompleta, o problema geralmente está relacionado à pressão insuficiente do ar comprimido, ao resfriamento excessivo da pré-forma antes da etapa de sopro ou à distribuição incorreta da temperatura da parison. Verifique se o suprimento de ar comprimido está dentro da faixa de operação de 0,7 a 1,2 MPa, verifique o tempo entre as estações de injeção e sopro e ajuste o perfil de temperatura da pré-forma para um estiramento mais uniforme do material durante a inflação.
Rebarbas ou saliências na linha de separação
Rebarbas ou excesso de material ao longo da linha de junção do molde indicam força de fechamento insuficiente, superfícies do molde desgastadas ou pressão de injeção excessiva. Inspecione as superfícies de contato do molde em busca de desgaste, detritos ou danos. Certifique-se de que a força de fechamento esteja ajustada corretamente (a ZQ40 suporta fechamento ajustável de 40 a 80 toneladas), limpe as superfícies de junção do molde e reduza a pressão ou a velocidade de injeção se as rebarbas persistirem após a conclusão das verificações mecânicas.
Garrafa grudada no molde ou na haste central
Se as garrafas não estiverem se soltando facilmente do molde ou estiverem aderindo às hastes do núcleo na estação de extração, verifique a condição da superfície do molde, as temperaturas do canal de resfriamento e o funcionamento do mecanismo de extração. Temperatura excessiva do molde, tempo de resfriamento insuficiente ou componentes de extração desgastados podem causar problemas de adesão. Lustre as superfícies do molde conforme necessário, aumente o fluxo de água de resfriamento e verifique se o curso de extração atinge o percurso total de 220 mm.
Injeções insuficientes ou preenchimento incompleto
Injeções incompletas ocorrem quando as cavidades do molde não são completamente preenchidas com material. As causas comuns incluem pressão de injeção insuficiente, baixa temperatura do cilindro, bicos do canal quente entupidos ou suprimento inadequado de material da tremonha. Aumente a pressão e a velocidade de injeção, eleve gradualmente a temperatura da zona do cilindro, inspecione e limpe os canais do canal quente e verifique se o sistema de alimentação de material está operando sem bloqueios ou obstruções na tremonha.
Defeitos na superfície (estrias, bolhas, marcas de afundamento)
Imperfeições na superfície, como estrias, bolhas ou marcas de afundamento, podem resultar da umidade na matéria-prima, temperatura excessiva do cilindro causando degradação do material, ar aprisionado ou pressão de compactação inadequada. Certifique-se de que o material esteja completamente pré-seco, verifique as temperaturas do cilindro quanto a sinais de superaquecimento, verifique se a ventilação no molde está desobstruída e aumente a pressão e o tempo de recozimento para compensar a contração do material durante o resfriamento.
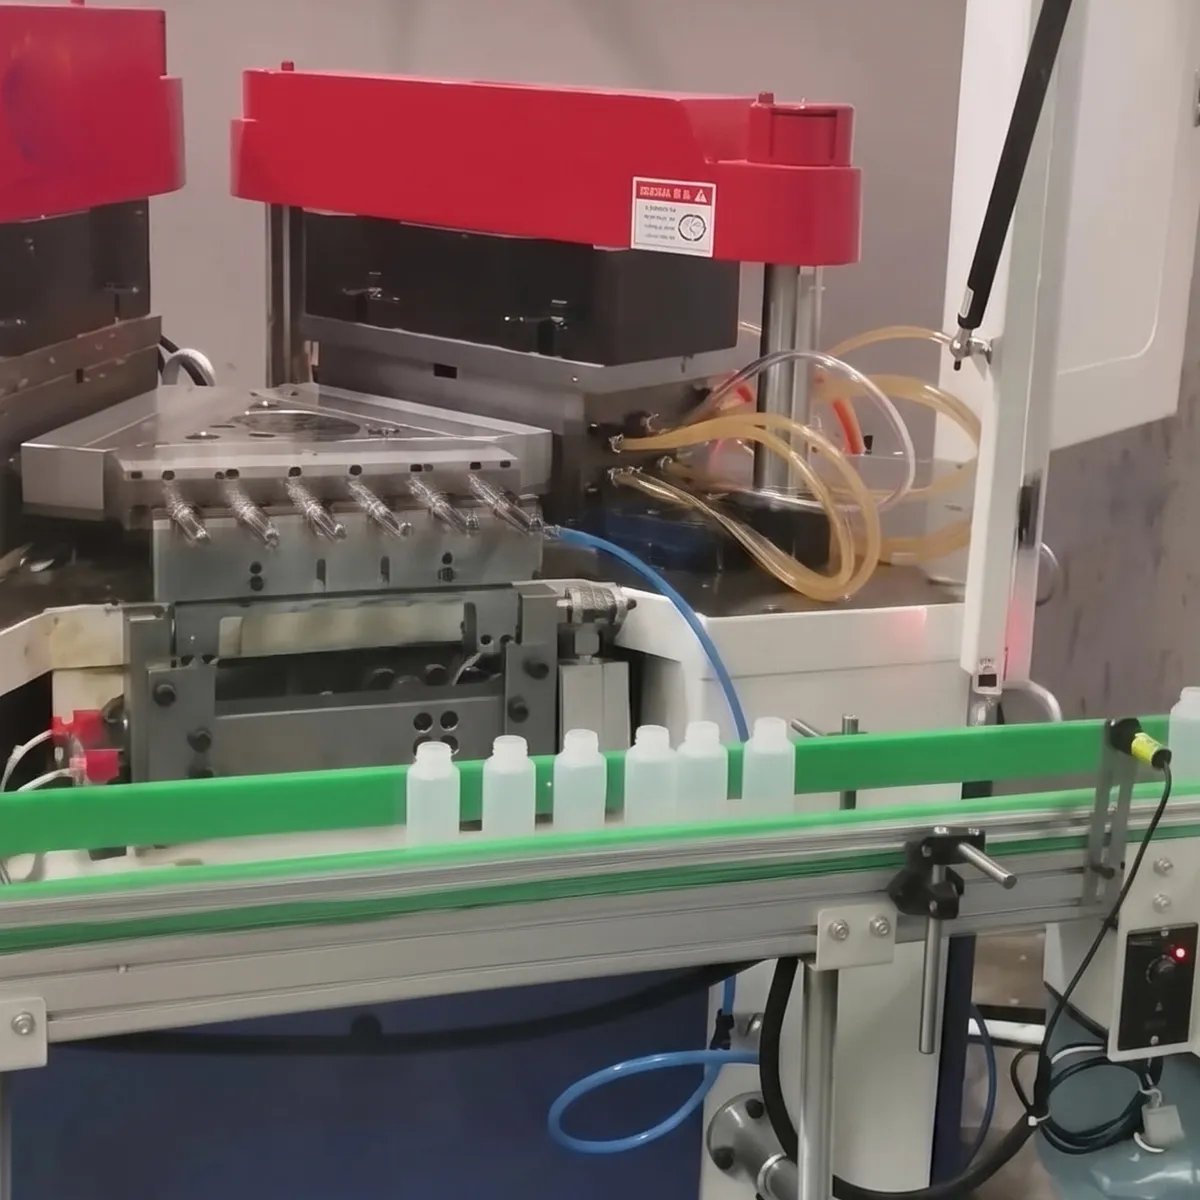
Por que escolher a máquina de moldagem por injeção e sopro da CMN?
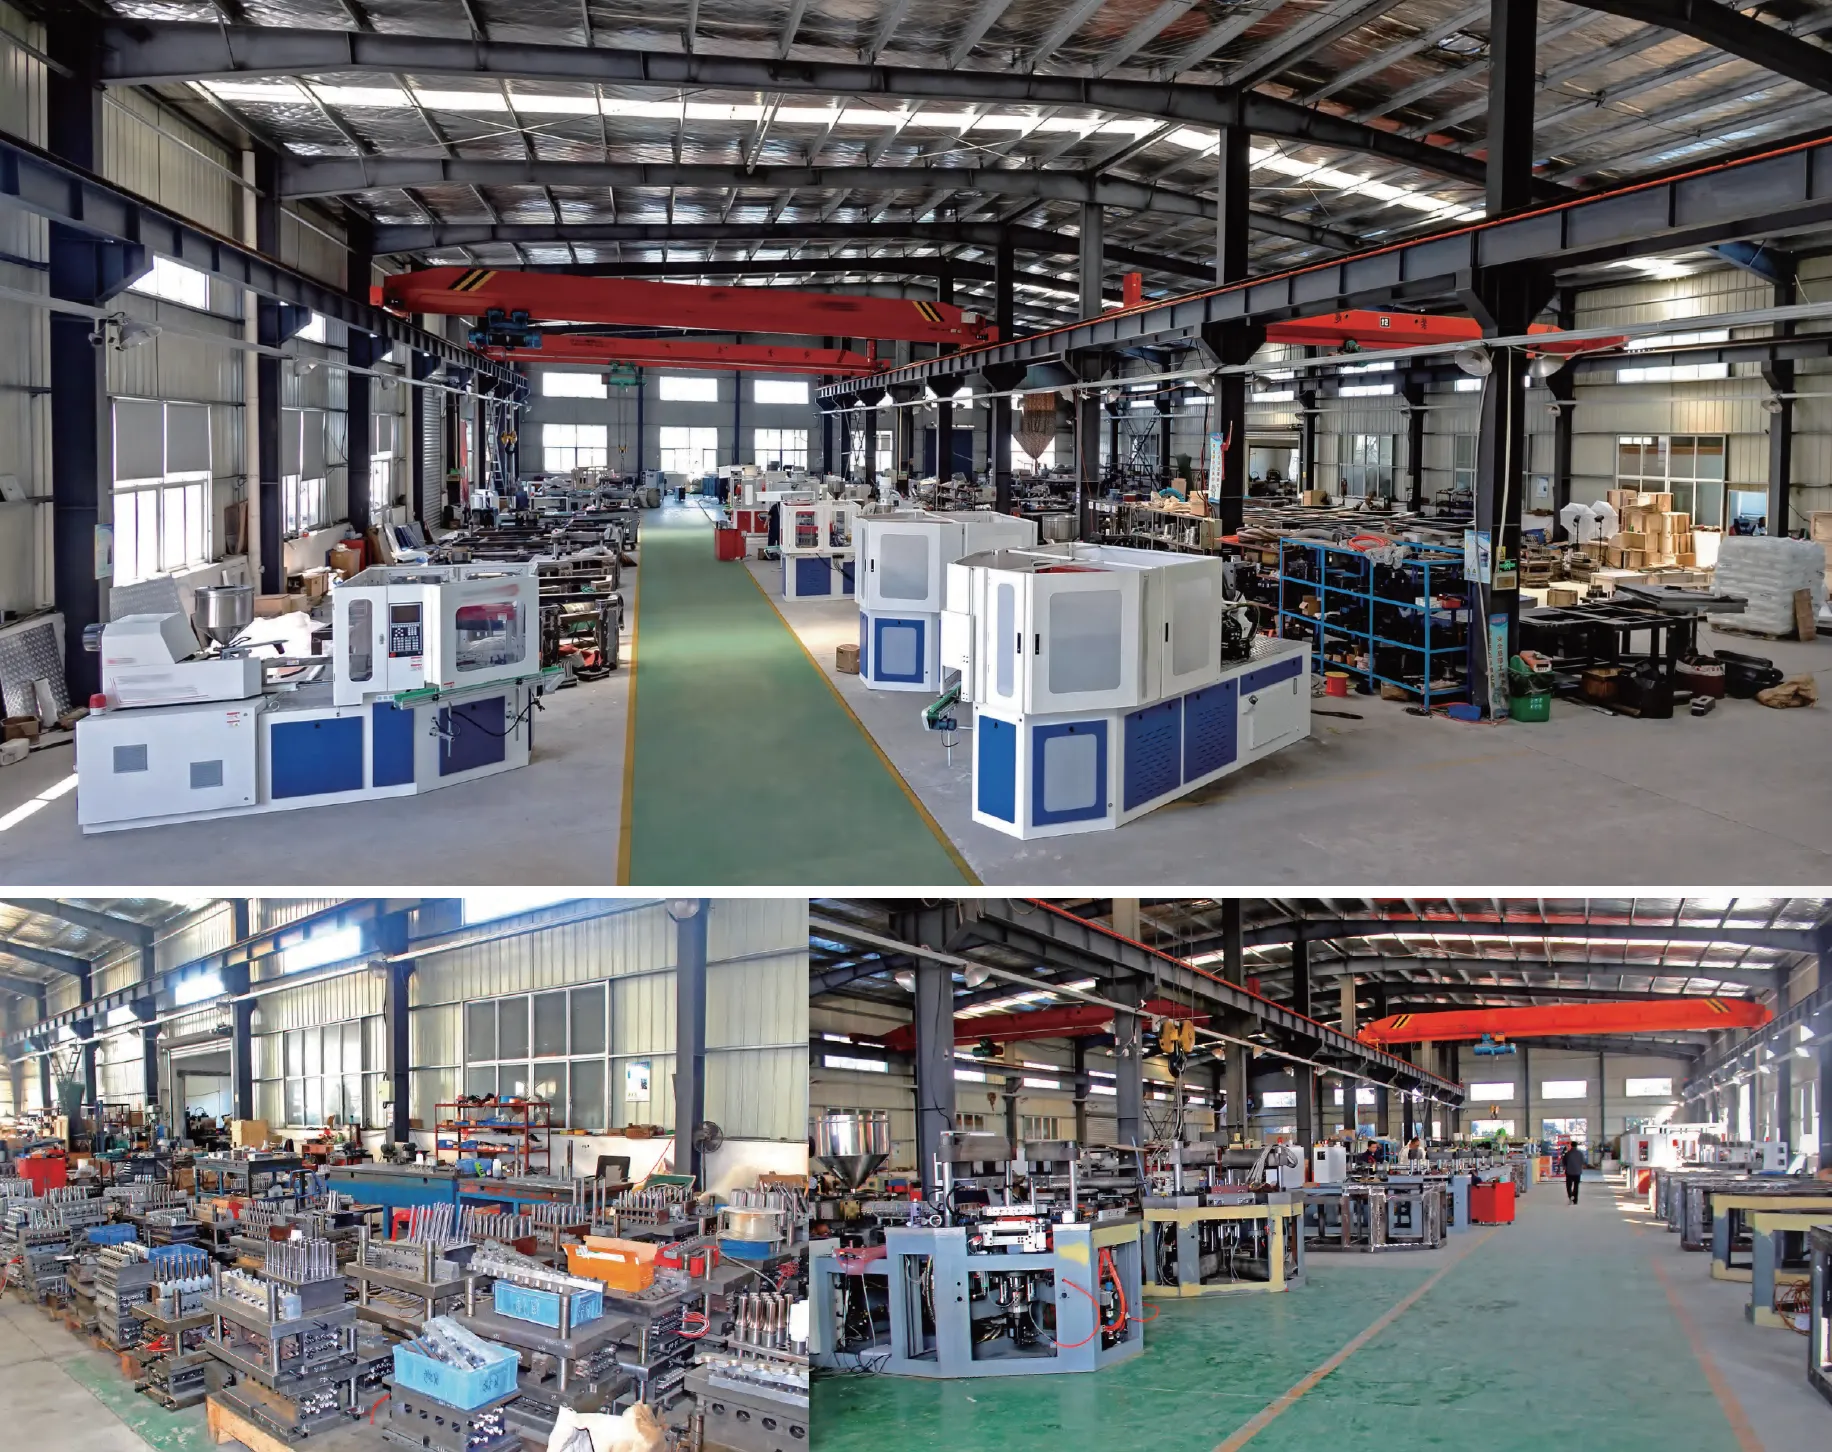
A CMN Transmission é uma fabricante especializada em máquinas de moldagem por injeção e sopro, atuando principalmente na pesquisa e desenvolvimento, produção, vendas e comércio internacional de máquinas automáticas de moldagem por injeção e sopro em uma única etapa e sistemas de moldagem por injeção e sopro complementares. Nossa linha completa de produtos inclui máquinas de moldagem por injeção e sopro, máquinas de moldagem por extrusão e sopro, máquinas de moldagem por injeção e estiramento e uma linha completa de equipamentos auxiliares. Localizada em uma posição estratégica com fácil acesso a transporte, a CMN Transmission atende clientes na Ásia, Europa, Américas, África e Oriente Médio.
A CMN Transmission orgulha-se de sua excepcional equipe de P&D, que reúne diversos profissionais experientes em engenharia e tecnologia técnica, especializados em máquinas de injeção e sopro e em moldes para injeção e sopro. Com amplo conhecimento teórico e experiência prática acumulada ao longo de anos de liderança no setor, nossa equipe oferece aos clientes consultoria detalhada e abrangente antes da venda, orientação técnica durante a venda e serviços de suporte pós-venda. Desde o planejamento inicial da produção até a instalação da máquina, treinamento de operadores e assistência contínua para manutenção, a CMN Transmission está comprometida em ser sua parceira de longo prazo na fabricação de máquinas.
Nossas máquinas de moldagem por injeção e sopro atendem a uma ampla gama de indústrias, incluindo embalagens farmacêuticas, embalagens de alimentos, embalagens de produtos para a saúde, embalagens de cosméticos e diversos outros setores de fabricação de recipientes plásticos. As máquinas da CMN podem produzir produtos plásticos de 1 ml a 1000 ml utilizando materiais como HDPE, LDPE, PP, PS (incluindo grau lático), PS de alta transparência, ABS, material biodegradável à base de milho, EVA, PCTG e muitas outras resinas especiais. Essa versatilidade de materiais garante que, quaisquer que sejam suas necessidades de embalagem, a CMN Transmission possui o equipamento e a expertise para fornecer uma solução que atenda às suas necessidades específicas de produção e padrões de qualidade.
A CMN Transmission adere à filosofia de desenvolvimento empresarial baseada em autossuficiência, integridade, pragmatismo, inovação e responsabilidade. Dedicamo-nos a construir soluções completas e integradas para projetos que permitem aos nossos clientes produzir produtos de alta qualidade por injeção e sopro, com excelência e uma experiência satisfatória para o usuário final. Como um dos principais fornecedores de máquinas de moldagem por injeção e sopro e fabricantes de máquinas de moldagem por injeção e estiramento e sopro, combinamos princípios avançados de design europeu com uma fabricação de baixo custo para entregar máquinas que rivalizam com marcas premium a um preço competitivo. Seja qual for a sua necessidade, desde uma única unidade ZQ40 até uma linha de produção com múltiplas máquinas e automação completa, a CMN Transmission tem a capacidade e o compromisso para garantir o sucesso do seu projeto.
Perguntas frequentes
P: Qual é o volume máximo de garrafa que a máquina de moldagem por injeção e sopro ZQ40 pode produzir?
A: A ZQ40 pode produzir frascos com alturas que variam de 1 ml a 1500 ml, com capacidade volumétrica prática de 10 ml a 1000 ml. Para frascos de 1000 ml, a máquina opera em configuração de cavidade única, enquanto frascos menores, como os de 10 ml, podem ser produzidos com até 9 cavidades por ciclo para máxima produtividade. O diâmetro máximo do frasco é de 120 mm e a altura máxima é de 220 mm.
P: Como se compara uma máquina de moldagem por injeção e sopro totalmente elétrica com um modelo hidráulico?
A: Uma máquina de moldagem por injeção e sopro totalmente elétrica, como a ZQ40, elimina completamente o óleo hidráulico, resultando em um consumo de energia aproximadamente 30% menor, níveis de ruído significativamente reduzidos, risco zero de contaminação por óleo na área do molde e custos de manutenção reduzidos a longo prazo. O sistema servoacionado também proporciona maior precisão e repetibilidade por meio de encoders absolutos, em comparação com as válvulas hidráulicas proporcionais usadas em máquinas convencionais.
P: Qual é o tempo de ciclo típico e a produção diária desta máquina IBM?
A: Para garrafas padrão de 30 ml, a ZQ40 atinge um tempo de ciclo de aproximadamente 8,2 segundos por ciclo, o que se traduz em uma produção diária de cerca de 105.000 garrafas em um período de 24 horas, com capacidade máxima de até 115.000 garrafas por dia. Os tempos de ciclo variam dependendo do tamanho da garrafa, do tipo de material, da espessura da parede e do número de cavidades em uso, sendo que garrafas menores geralmente apresentam velocidades de ciclo mais rápidas.
P: O modelo ZQ40 pode ser usado como substituto de uma máquina de moldagem por injeção e sopro da Aoki?
R: Sim, a ZQ40 foi projetada como uma substituta competitiva para os sistemas de máquinas de moldagem por injeção e sopro da Aoki e de outras marcas premium. Ela oferece especificações técnicas comparáveis ou superiores, incluindo uma força de fechamento de injeção de 400 kN, acionamento servo completo e design estrutural no estilo europeu, além de um preço mais competitivo. A equipe de engenharia da CMN Transmission pode auxiliar na avaliação da compatibilidade de moldes e no planejamento da transição para clientes que estão migrando de outras marcas.
P: Que tipos de materiais plásticos esta máquina de moldagem por injeção e sopro pode processar?
A: A ZQ40 pode processar uma ampla gama de resinas termoplásticas, incluindo HDPE, LDPE, PP, PS, PS de alta transparência, ABS, PCTG, EVA e materiais ecológicos à base de milho. A máquina é particularmente adequada para a produção de frascos para embalagens farmacêuticas, cosméticas e alimentícias a partir desses materiais. A configuração de zona de cilindro 3+N permite o controle preciso da temperatura para cada tipo específico de resina, otimizando a qualidade da fusão e a consistência do produto.
P: Qual a diferença entre uma máquina de moldagem por injeção e sopro e uma máquina de moldagem por injeção e estiramento e sopro?
A: Uma máquina de moldagem por injeção e sopro (IBM) produz garrafas em uma única etapa, injetando uma pré-forma e soprando-a imediatamente, sem estiramento. Uma máquina de moldagem por injeção e estiramento e sopro (ISBM) adiciona uma etapa de estiramento que orienta biaxialmente o plástico para maior resistência e transparência, sendo normalmente utilizada para garrafas PET. A ZQ40 é uma máquina IBM otimizada para embalagens de HDPE, PP e PS. Para a produção de recipientes PET, recomenda-se uma máquina de moldagem por injeção e sopro PET ou uma máquina de moldagem por injeção e estiramento e sopro em estágio único.
P: Qual é o preço médio de uma máquina de moldagem por injeção e sopro personalizada para venda?
R: O preço das máquinas de moldagem por injeção e sopro varia de acordo com as especificações, número de cavitações, nível de automação e requisitos de personalização. A CMN Transmission oferece orçamentos competitivos para máquinas de moldagem por injeção e sopro, personalizados para atender às necessidades específicas de produção de cada cliente. Entre em contato com nossa equipe de vendas, informando as especificações das garrafas desejadas, a produção diária necessária e o tipo de material, para obter um orçamento detalhado que inclua a máquina, os moldes, os equipamentos auxiliares e o suporte à instalação.
P: O ZQ40 é adequado para a produção de frascos farmacêuticos com requisitos de BPF (Boas Práticas de Fabricação)?
R: Com certeza. A ZQ40 foi projetada especificamente para atender aos padrões de embalagens farmacêuticas. Seu design de moldagem por injeção garante que a área do molde permaneça completamente livre de óleo lubrificante, a produção de frascos sem rebarbas elimina os riscos de contaminação por partículas e as roscas seladas 100% proporcionam integridade confiável ao recipiente. Esses recursos fazem da ZQ40 a escolha preferida entre os fabricantes de máquinas de moldagem por injeção e sopro que atendem aos setores de embalagens farmacêuticas e de saúde.
P: Que tipo de suporte pós-venda a CMN oferece aos compradores de máquinas de moldagem por injeção e sopro?
A: A CMN Transmission oferece um serviço pós-venda completo, incluindo instalação e comissionamento no local por engenheiros seniores experientes, programas de treinamento profissional para operadores, suporte telefônico 24 horas por dia, 7 dias por semana, lembretes de manutenção preventiva e estoque suficiente de peças de reposição para minimizar o tempo de inatividade. Assistência remota para solução de problemas via videochamada também está disponível para diagnóstico e resolução rápidos, garantindo que suas máquinas de moldagem por injeção e sopro mantenham o máximo desempenho operacional.
P: O que torna a ZQ40 a melhor máquina de moldagem por injeção e sopro para lotes de produção de pequeno a médio porte?
A: A ZQ40 combina dimensões compactas (3,5 x 1,3 x 1,7 m), baixo consumo total de energia (20 kW), capacidade de troca rápida de moldes e opções flexíveis de cavitação (de 1 a 9 cavidades), o que a torna excepcionalmente adequada para produções de pequeno a médio porte. Sua força de fechamento ajustável de 40 a 80 toneladas permite que os fabricantes trabalhem com diferentes tamanhos e materiais de garrafas na mesma máquina, maximizando a utilização do equipamento e mantendo os padrões de precisão e qualidade esperados de uma máquina de moldagem por injeção e sopro totalmente elétrica.
Avaliações de clientes
Park Joon-ho, Gerente de Fábrica, Coreia do Sul
"Adquirimos a máquina de moldagem por injeção e sopro ZQ40 há cerca de oito meses para nossa fábrica de embalagens farmacêuticas. A força de fechamento de 400 kN do sistema de injeção nos proporciona bocas de frasco perfeitamente seladas em todas as vezes. Estamos produzindo frascos de comprimidos de HDPE de 50 ml com cerca de 7 cavidades por ciclo, e a produção diária está próxima de 90.000 unidades. O que realmente nos impressionou foi a economia de energia. Nossa conta de luz caiu consideravelmente em comparação com nosso antigo modelo hidráulico. Os engenheiros da CMN estiveram presentes durante toda a semana de instalação e treinaram toda a nossa equipe de forma completa."
Rajesh Patel, Diretor de Operações, Índia
"Nossa empresa fabrica frascos cosméticos há mais de quinze anos. Depois de comparar vários fabricantes de máquinas de moldagem por injeção e sopro, escolhemos a CMN para o modelo ZQ40 devido ao sistema de acionamento servo completo e à zona de moldagem isenta de óleo. Estamos produzindo frascos de loção de 30 ml e o tempo de ciclo é realmente de cerca de 8 segundos, conforme prometido, o que representa uma melhoria significativa em relação ao nosso equipamento anterior. A qualidade da superfície é excelente. Nossos clientes de marcas de cosméticos ficaram muito satisfeitos com a transparência e o acabamento liso dos frascos. A entrega foi feita dentro do prazo e as peças de reposição chegaram rapidamente quando precisamos delas."
Mehmet Yilmaz, Supervisor de Produção, Turquia
"Precisávamos de uma máquina IBM confiável para produzir garrafas de PP de 100 ml para nossa linha de produtos lácteos. A ZQ40 está em operação em nossa fábrica há cinco meses e a consistência é notável. A variação de peso entre as garrafas permanece dentro de 1%, que é exatamente o que precisamos para nossa linha de envase automatizada. Um aspecto que aprecio particularmente é o quão silenciosa a máquina é em comparação com nossos modelos hidráulicos mais antigos. O sistema servo realmente faz uma diferença perceptível nos níveis de ruído da oficina. A equipe de suporte pós-venda da CMN tem sido muito prestativa sempre que temos dúvidas."
Dmitri Volkov, Diretor Técnico, Rússia
"Atualmente, temos duas máquinas ZQ40 operando lado a lado em nossa fábrica. A primeira está em operação há mais de um ano, produzindo frascos farmacêuticos de 60 ml em PEAD, e ficamos tão satisfeitos que encomendamos uma segunda unidade há três meses. A unidade de injeção com cilindro elétrico tem se mostrado muito estável e os custos de manutenção são muito menores do que os que tínhamos com nossos equipamentos antigos. As máquinas são compactas o suficiente para se adequarem ao espaço existente em nossa fábrica, sem grandes alterações no layout. Estamos muito satisfeitos com os preços da CMN e com o excelente custo-benefício."
Thabo Molefe, proprietário de fábrica, África do Sul
"Encontrar uma boa máquina de moldagem por injeção e sopro a um preço razoável era nossa maior preocupação. Após negociações com a CMN Transmission, concluímos que a ZQ40 oferecia o melhor equilíbrio entre desempenho e custo. Estamos utilizando-a para produzir frascos de produtos químicos de 250 ml e 500 ml, com duas e três cavidades, respectivamente. Os frascos não apresentam rebarbas, têm linhas de junção limpas e excelente resistência química. A máquina chegou bem embalada e em perfeitas condições. A instalação levou cerca de quatro dias com a ajuda dos técnicos da CMN que vieram diretamente da fábrica."
Carlos Eduardo Silva, Gerente de Engenharia, Brasil
"Substituímos nosso antigo equipamento de moldagem por injeção e sopro pela ZQ40 há cerca de dez meses e a melhoria foi drástica. A redução de energia da 30% é real e mensurável em nossas contas de luz. Produzimos frascos para pesticidas e alimentos em turnos alternados, e o processo de troca de moldes é simples. A configuração de zona do cilindro 3+N nos dá um bom controle sobre o perfil de temperatura do material para diferentes resinas. O único problema menor foi um breve atraso no envio devido à logística, mas a CMN nos manteve informados durante todo o processo e a máquina em si superou nossas expectativas."
Mike Henderson, Vice-Presidente de Operações, Estados Unidos
"Como empresa terceirizada de embalagens para diversas farmacêuticas, a confiabilidade das máquinas é fundamental para nós. A ZQ40 vem produzindo frascos conta-gotas de 10 ml e 30 ml com cavitação máxima (9 e 8 cavidades, respectivamente) sem nenhuma parada não planejada em mais de sete meses. Os encoders absolutos do sistema servo garantem precisão repetível, mantendo nossa taxa de rejeição abaixo de 0,3%. Conectamos um sistema de inspeção visual e um detector de vazamentos à saída da esteira, e toda a linha opera sem supervisão durante os turnos da noite. Máquina robusta, suporte sólido."
Maria Gonzalez, Supervisora de Produção, México
"Escolhemos a ZQ40 da CMN Transmission depois que nossa equipe técnica visitou a fábrica e viu as máquinas em produção. O design de estilo europeu e a qualidade de construção nos convenceram de que este era o investimento certo. Temos utilizado garrafas de PS de 100 ml para nossas bebidas com bactérias láticas e a transparência é excelente. A força de fechamento ajustável de 40 a 80 toneladas é muito útil, pois também utilizamos garrafas de xampu com paredes mais grossas nos fins de semana. A CMN ofereceu treinamento completo e o suporte via WhatsApp tem sido muito útil para nos dar dicas rápidas de solução de problemas quando precisamos."
Priya Sharma, Diretora-Geral, Índia
"Analisamos diversos fornecedores de máquinas de moldagem por injeção e sopro antes de escolher a CMN. A ZQ40 se destaca pelo seu tamanho compacto de 3,5 x 1,3 x 1,7 metros. Ela se encaixa perfeitamente em nosso galpão de produção, ao lado da nossa linha de envase existente. Produzimos frascos cosméticos em diversos tamanhos, de 30 ml a 250 ml, e a qualidade é consistentemente alta em todos os tamanhos. O design de baixo para cima é uma verdadeira vantagem para nossas embalagens cosméticas, onde qualquer contaminação por óleo seria inaceitável. A máquina tem se mostrado confiável e já estamos planejando encomendar uma segunda unidade para nossa nova fábrica no próximo ano."
Informação adicional
| Editado por | Yjx |
|---|
Produtos relacionados
-
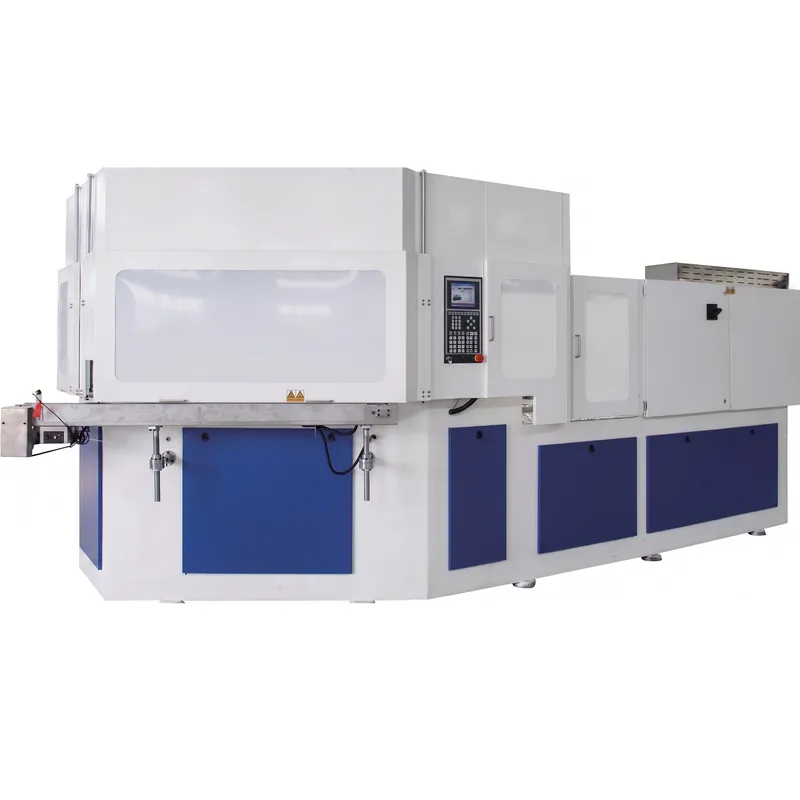
Máquina de Moldagem por Injeção e Sopro ZQ110 (Europeia)
-
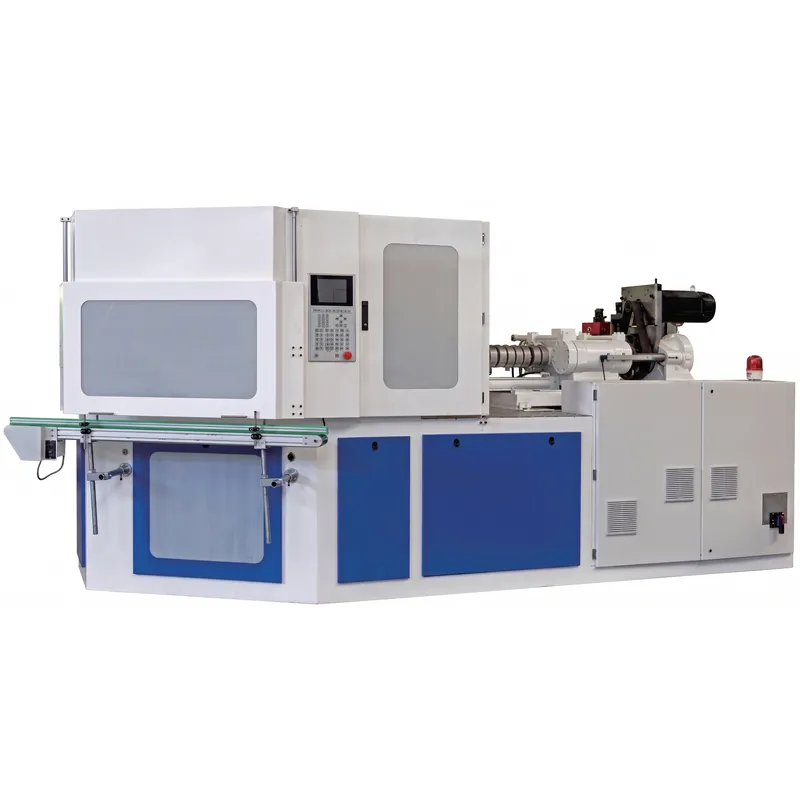
Máquina de moldagem por injeção e sopro ZQ80 (Europeia)
-
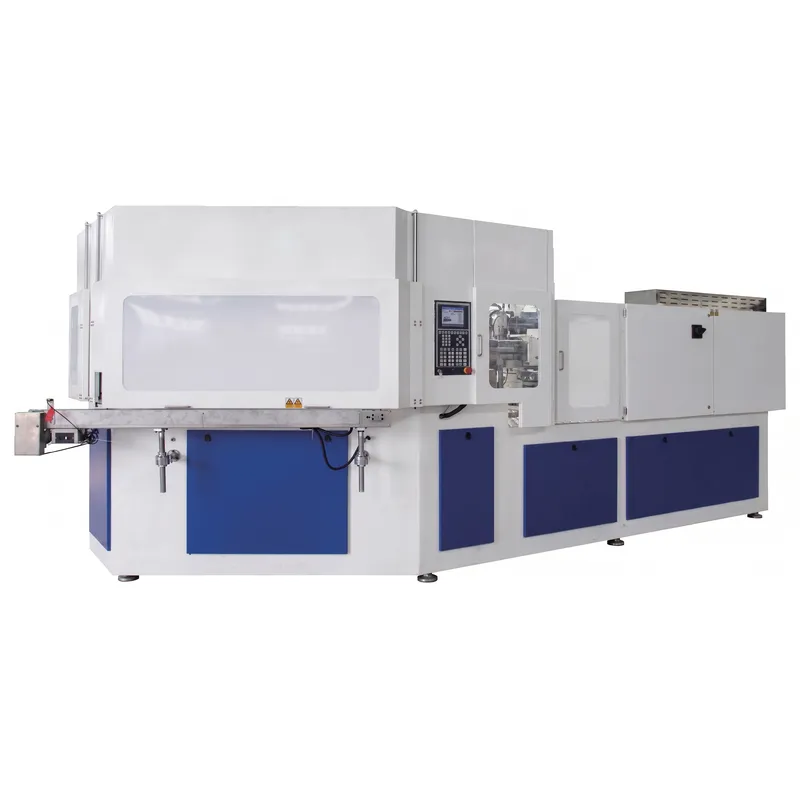
Máquina de Moldagem por Injeção e Sopro ZQ135 (Europeia)
-
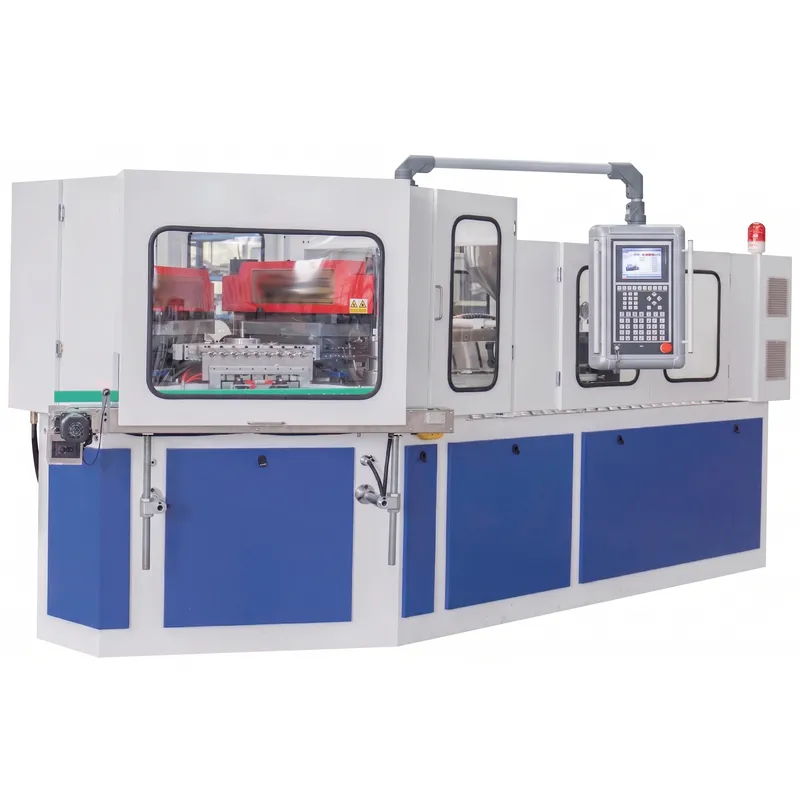
Máquina de moldagem por injeção e sopro ZQ60 (Europeia)
-
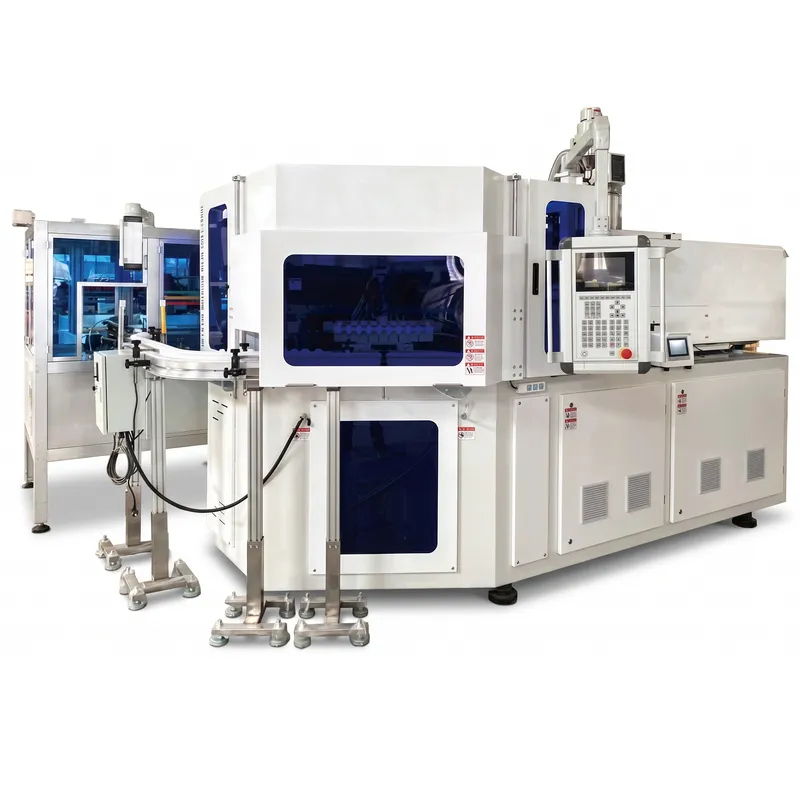
Máquina de moldagem por injeção e sopro totalmente elétrica de alta velocidade ZQ60HE (Europa)


