Máquina de Moldagem por Injeção e Sopro
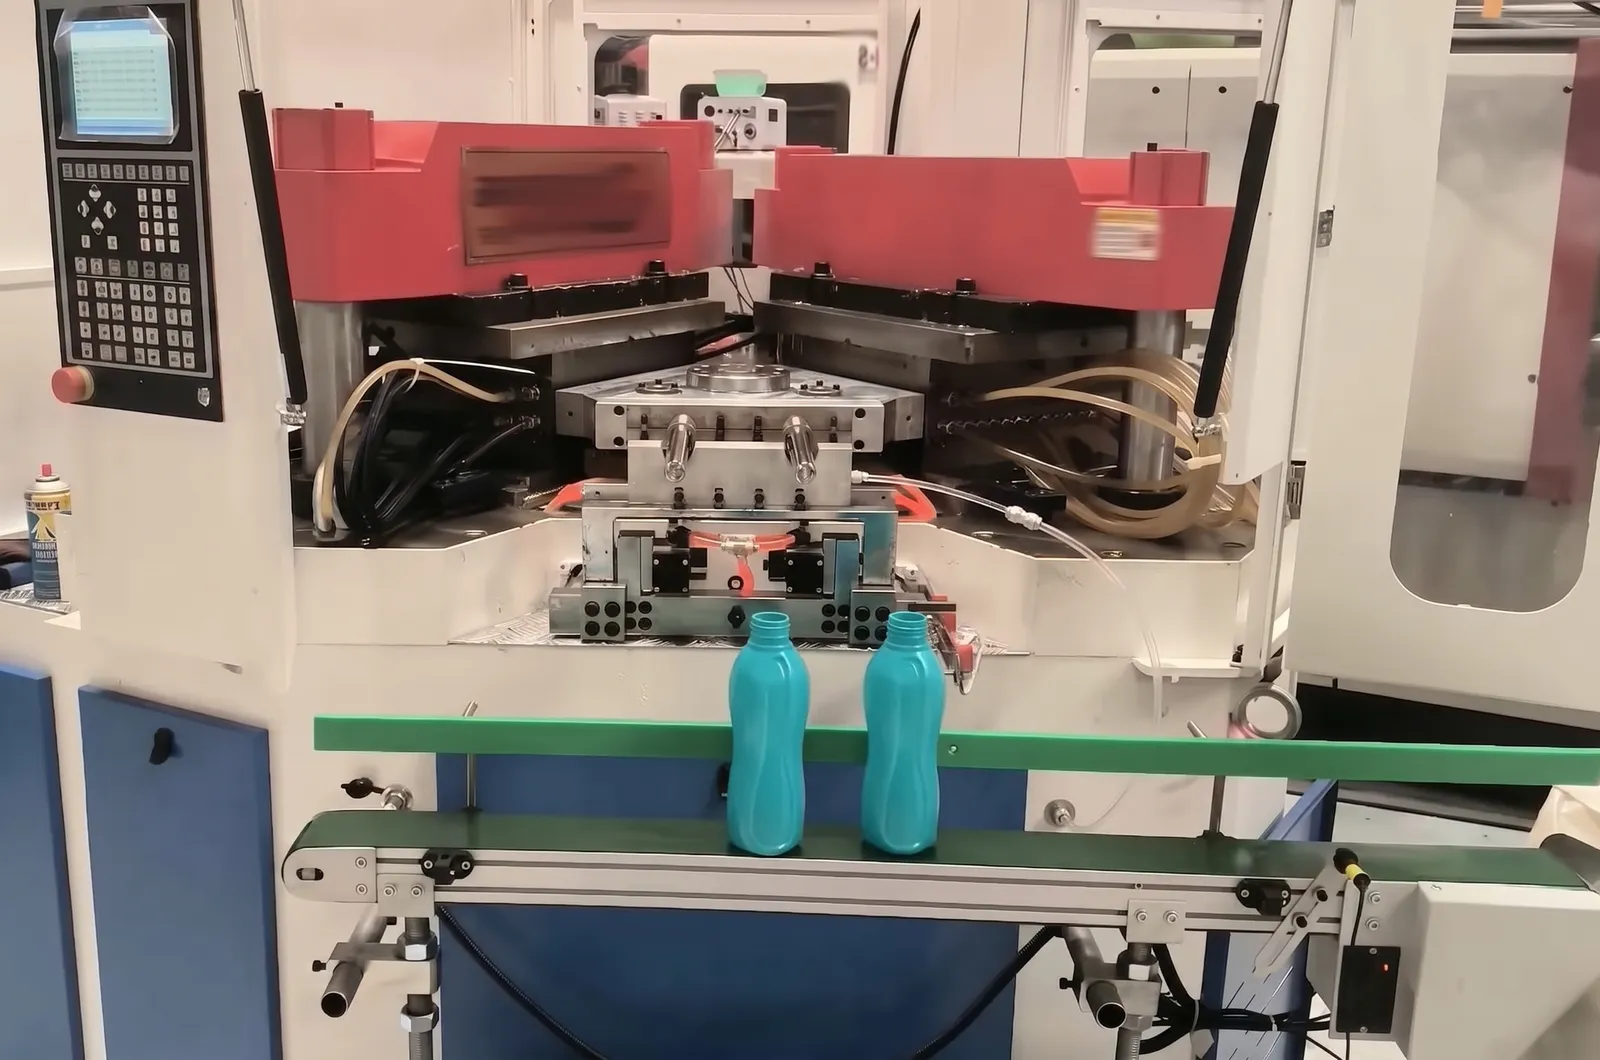
Uma máquina de moldagem por injeção e sopro, também chamada de máquina IBM, é um tipo de equipamento para fabricação de moldes plásticos que integra os processos de moldagem por injeção e sopro em uma única máquina, sendo amplamente utilizada na produção de garrafas plásticas. As máquinas IBM caracterizam-se pela alta precisão, alto nível de automação e alta eficiência. Além disso, podem atender aos requisitos de produção de garrafas plásticas com formatos complexos. Com a busca contínua por melhorias na fabricação, conservação de energia e proteção ambiental, a tecnologia das máquinas de moldagem por injeção e sopro também está em constante evolução.
Modelos de máquinas de moldagem por injeção e sopro
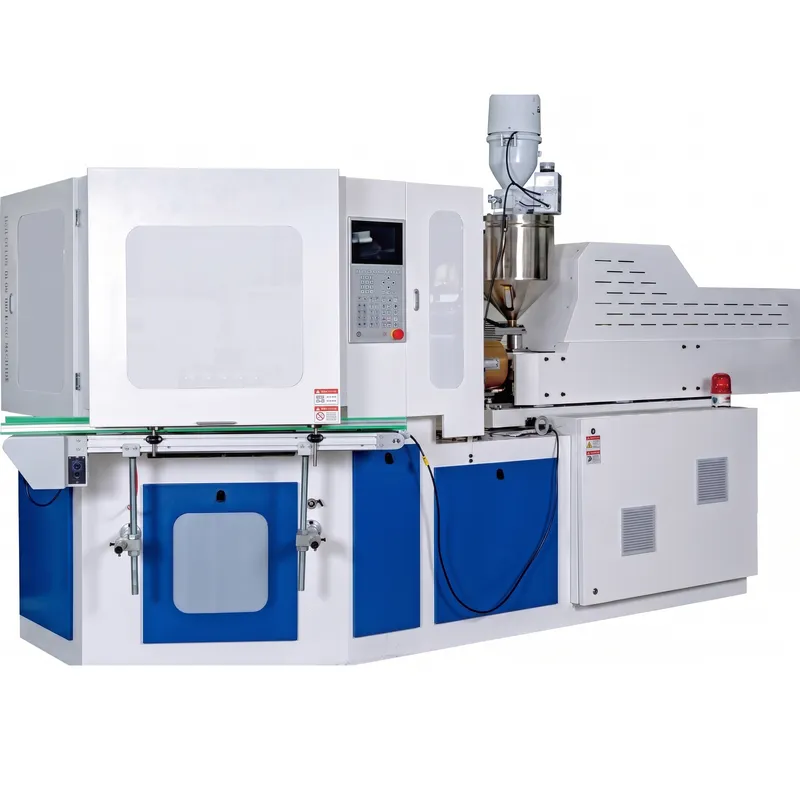
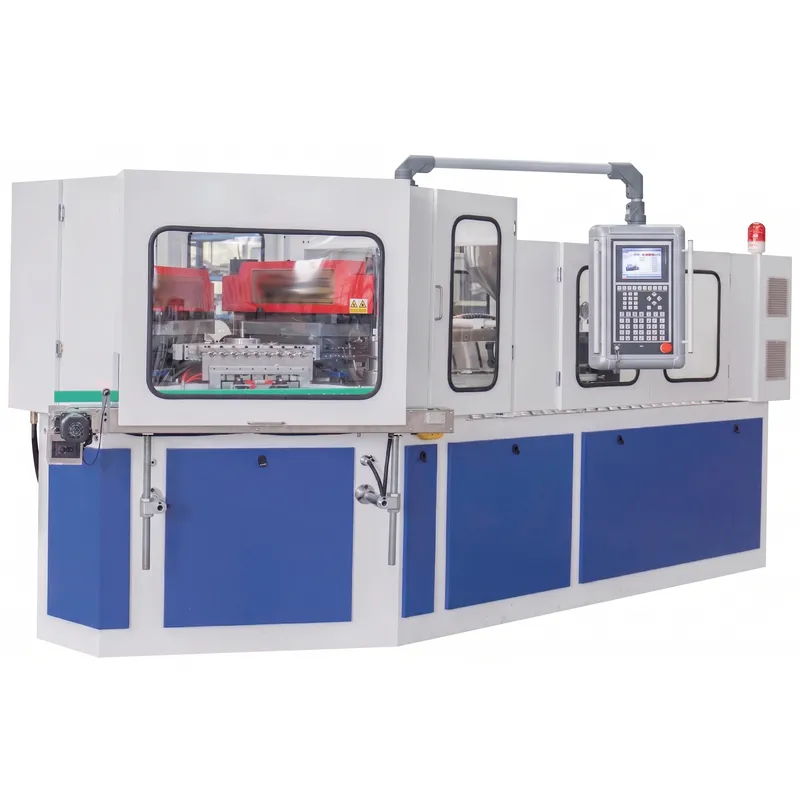
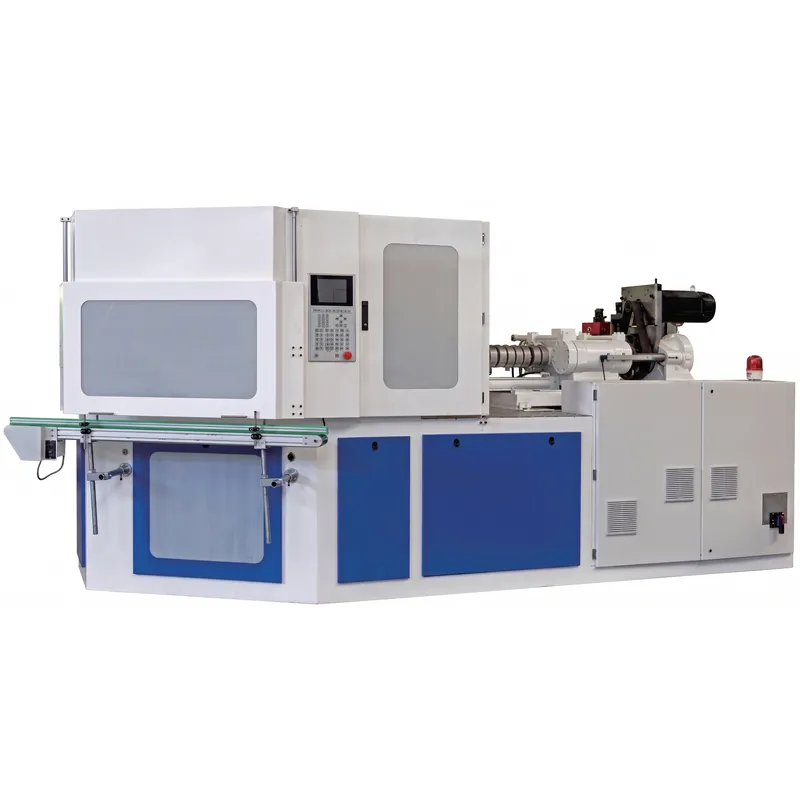
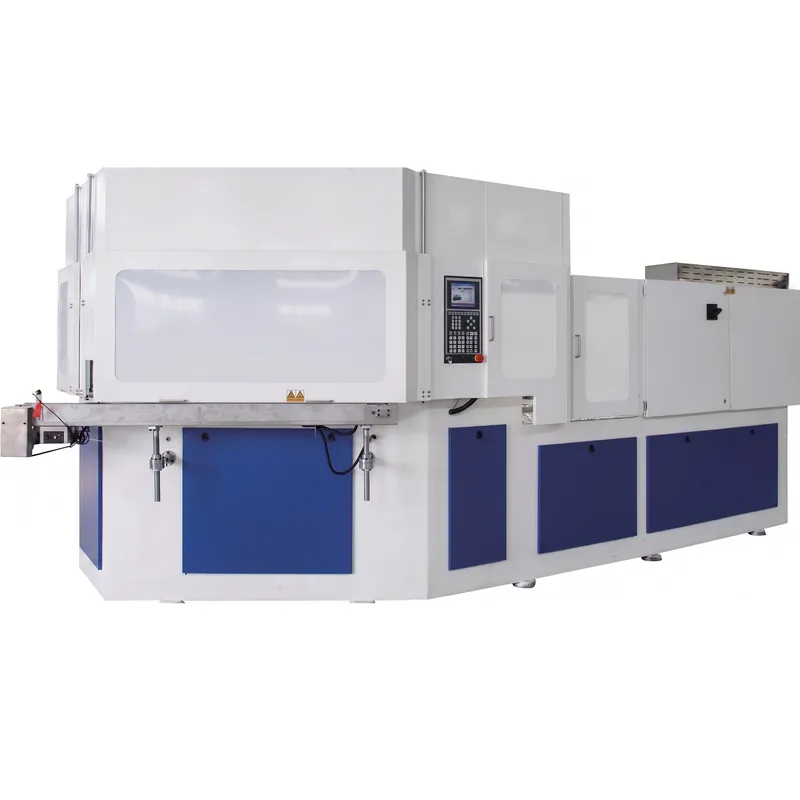
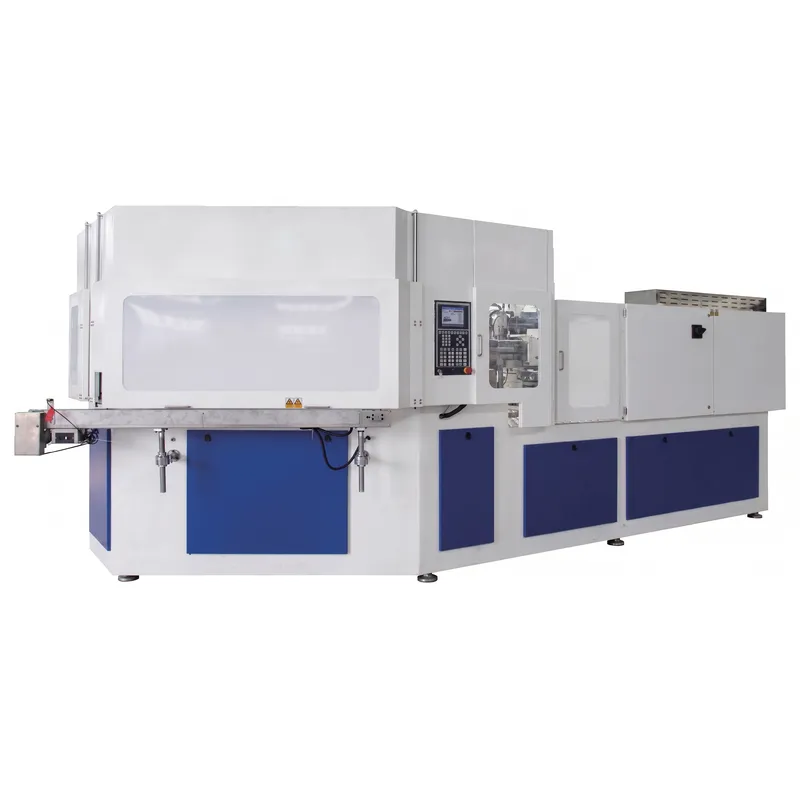
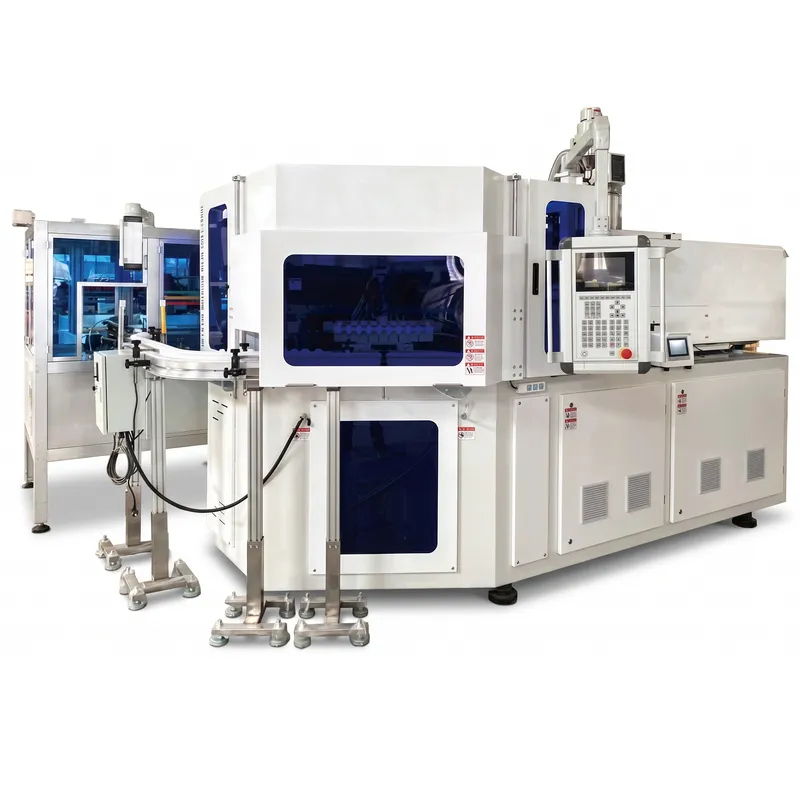
O que é uma máquina de moldagem por injeção e sopro?
A máquina de moldagem por injeção e sopro, também chamada de máquina IBM, é um tipo de equipamento para fabricação de moldes plásticos que integra os processos de moldagem por injeção e sopro em uma única máquina, sendo amplamente utilizada na produção de garrafas plásticas. As máquinas IBM caracterizam-se pela alta precisão, alto nível de automação e alta eficiência. Além disso, podem atender aos requisitos de produção de garrafas plásticas com formatos complexos. Com a contínua melhoria da fabricação, a conservação de energia e a proteção ambiental, a tecnologia da máquina de moldagem por injeção e sopro também está em constante evolução. Ela completa múltiplas etapas, como a moldagem por injeção de pré-formas, o resfriamento e a moldagem por sopro, com ejeção automática, em um único processo de moldagem, alcançando alta precisão na produção de garrafas plásticas.
Em comparação com o processo tradicional de moldagem em duas etapas, a máquina IBM apresenta vantagens significativas, como um ciclo de produção curto, boa consistência do produto final e alta precisão no gargalo da garrafa. Possui uma estrutura compacta e um alto grau de automação, tornando-se um equipamento indispensável na moderna indústria de embalagens higiênicas.
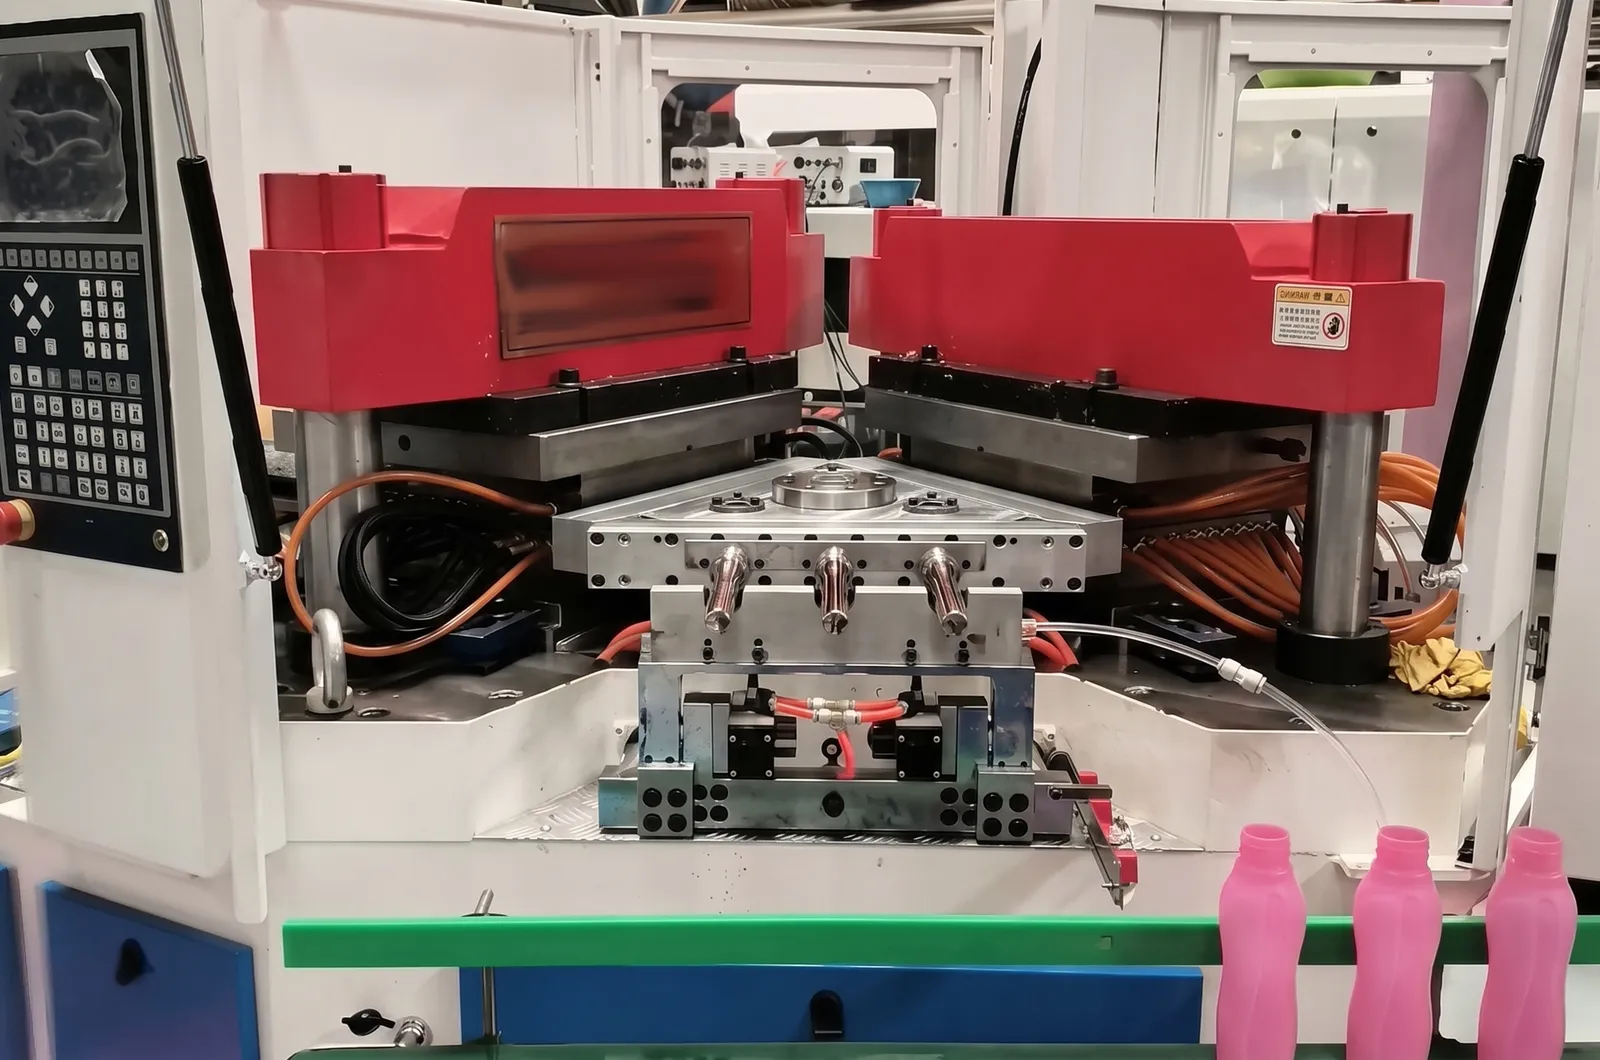
Princípio de funcionamento
1. Injeção de pré-forma
O material fundido é injetado com precisão na cavidade da pré-forma sob condições controladas de temperatura e pressão, formando com exatidão o gargalo e o acabamento roscado, respeitando as tolerâncias dimensionais exatas. Assim que o ciclo de injeção é concluído e a pré-forma esfria o suficiente, o molde se abre e o mandril, juntamente com a pré-forma moldada, é transferido suavemente para a estação de moldagem por sopro para a próxima etapa de produção.
2. Moldagem por sopro
Na estação de moldagem por sopro, ar de alta pressão é introduzido através do mandril, expandindo a pré-forma aquecida até que ela se ajuste precisamente aos contornos da cavidade do molde. O formato e a espessura da parede da garrafa são definidos nesta etapa, e o número de cavidades depende do design desejado e da produção. Após o resfriamento suficiente para estabilizar o formato final, o molde se abre e o mandril, juntamente com a garrafa totalmente formada, gira em direção à estação de desmoldagem.
3. Desmontagem (Ejeção)
Na estação de desmoldagem, as garrafas acabadas são ejetadas automaticamente e de forma limpa das hastes frias, sem intervenção manual, e então transportadas diretamente para inspeção de qualidade e embalagem. Como as três operações — injeção de pré-formas, moldagem por sopro e ejeção de garrafas — ocorrem simultaneamente em suas respectivas estações em cada ciclo da máquina, o processo de produção como um todo atinge uma eficiência excepcionalmente alta, mínimo desperdício de material e qualidade consistente do produto durante toda a operação contínua.
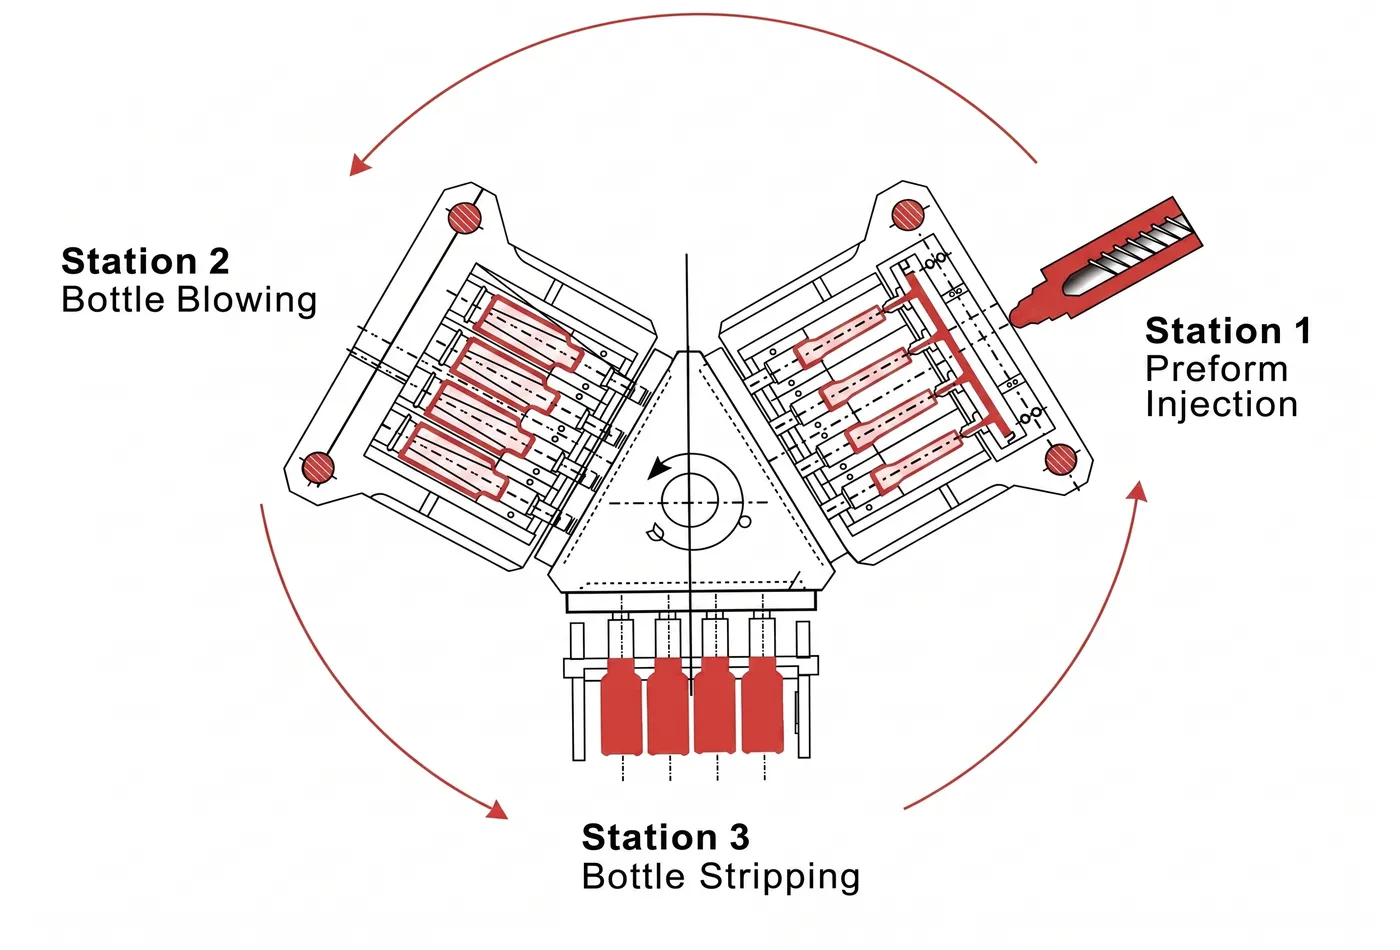
| 1 | Dispositivo para preparação/injeção de estoque | 2 | Corredor Quente |
| 3 | Haste central | 4 | Pré-forma de garrafa |
| 5 | Molde de Injeção | 6 | Posto de Injeção |
| 7 | Estação de Sopro | 8 | Moldagem por sopro |
| 9 | Estação de strip-tease |
Vantagens das máquinas IBM
1. Projeto de moldes de injeção de alta precisão
O molde de injeção é projetado com tolerâncias rigorosas, garantindo dimensões consistentes do gargalo da garrafa, coaxialidade superior e desempenho de vedação confiável em cada lote de produção. Esse nível de precisão dimensional atende diretamente aos rigorosos padrões de qualidade e segurança exigidos pelas aplicações de embalagens farmacêuticas, cosméticas e alimentícias.
2. Estrutura da mesa rotativa
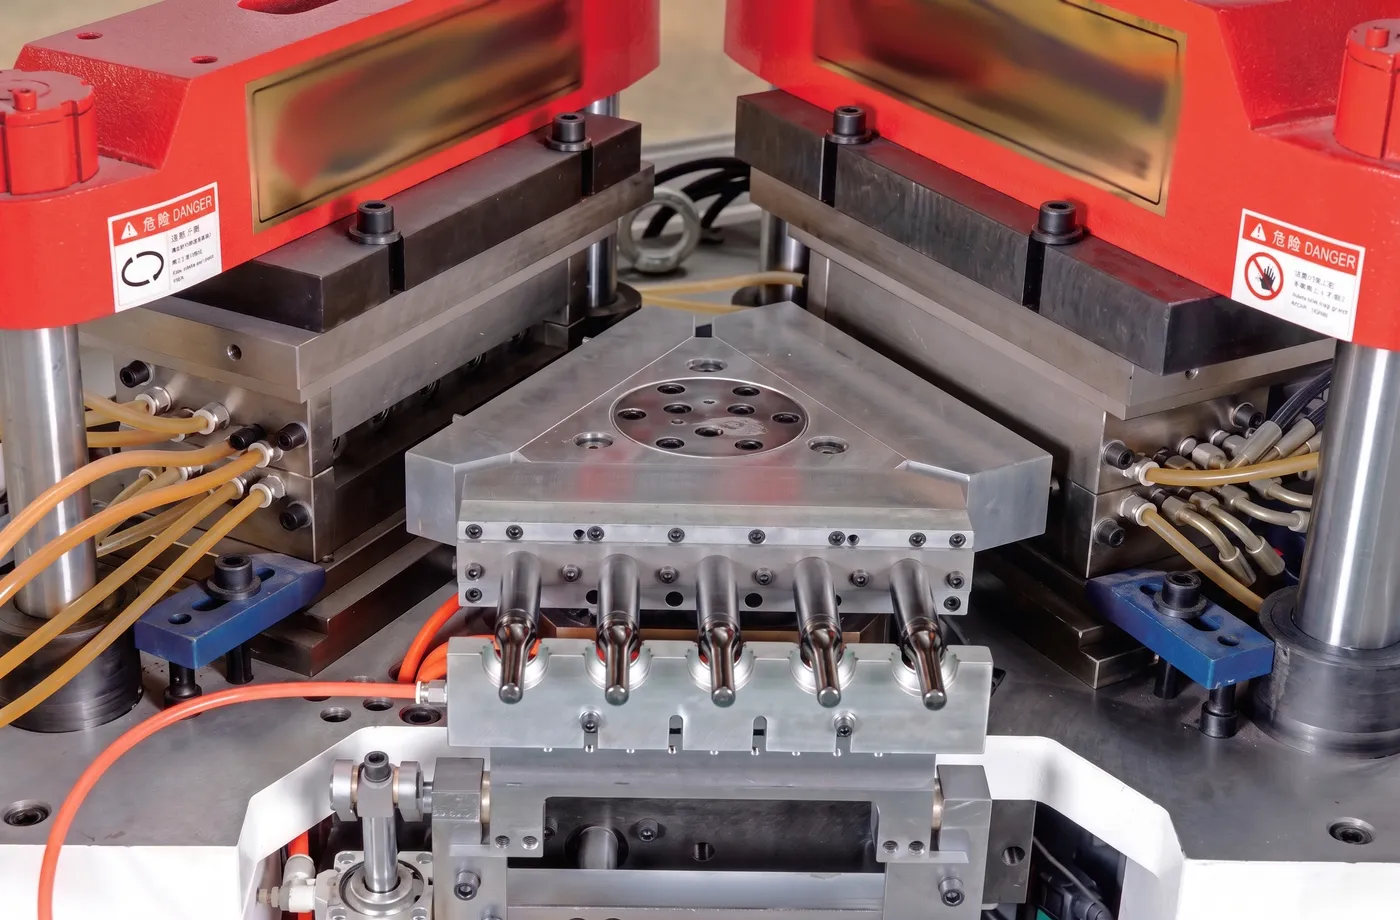
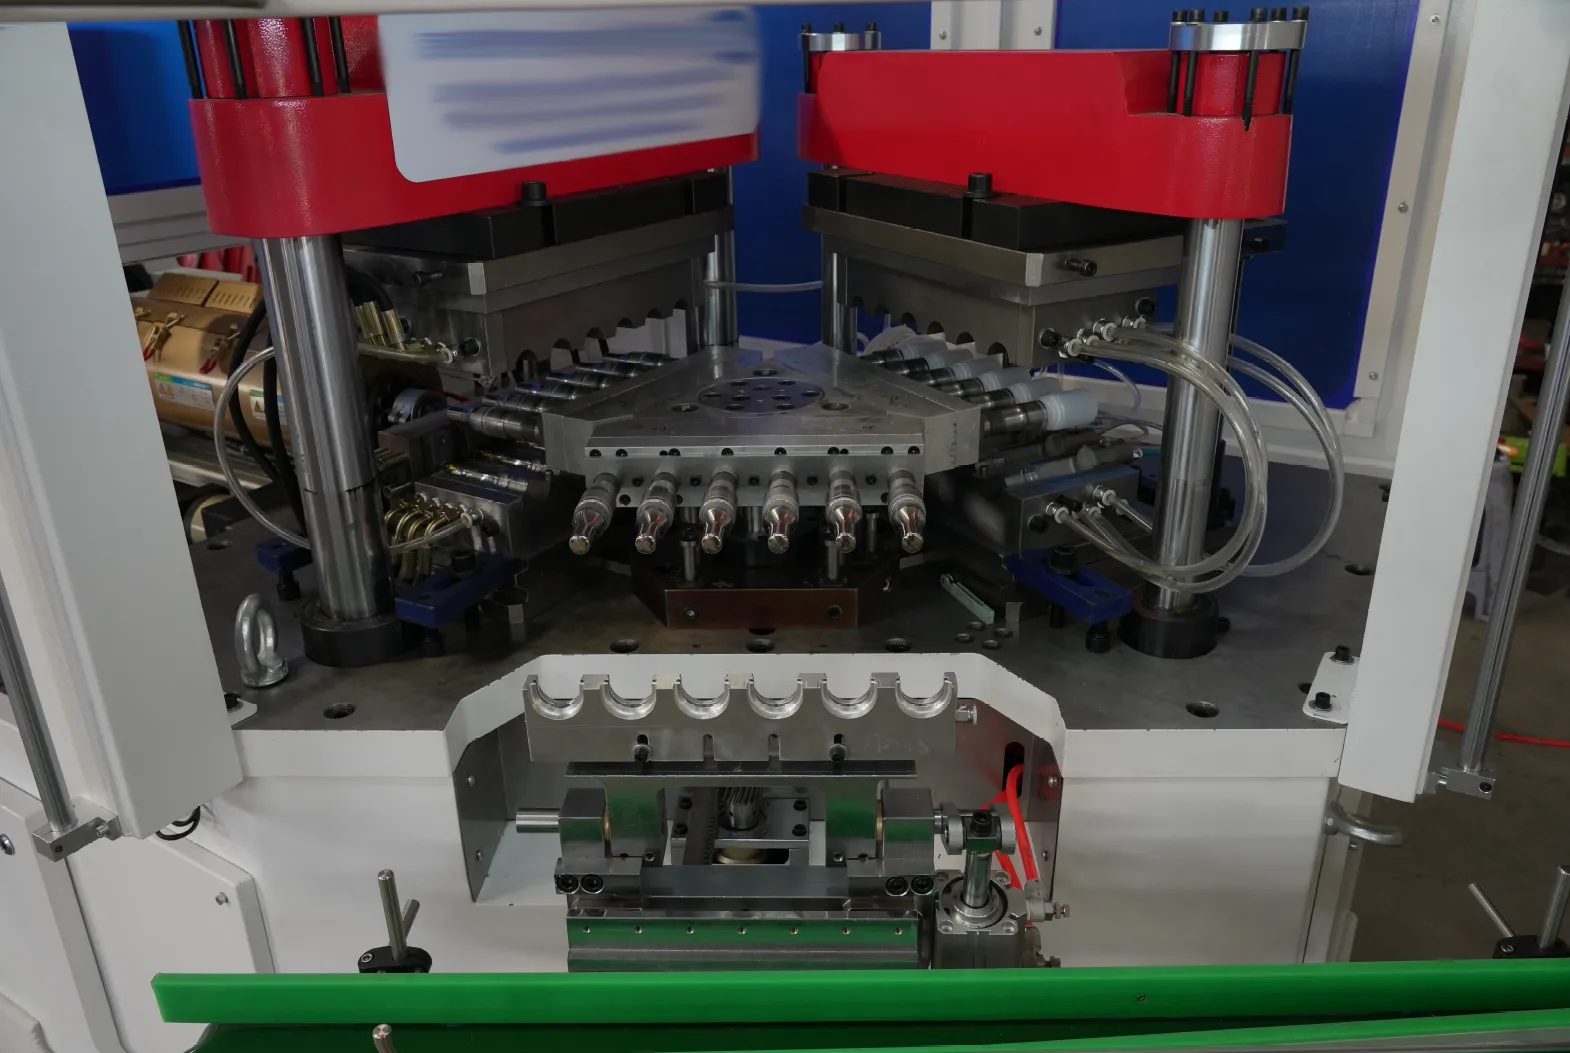
O mecanismo de mesa rotativa transfere as pré-formas de forma contínua entre as estações de injeção, sopro e ejeção em um único ciclo. Esse layout multiestação sincronizado elimina o tempo ocioso entre as operações, maximiza a produtividade e mantém um ritmo de produção estável, resultando em maior capacidade de produção sem comprometer a consistência dimensional ou a integridade das garrafas.
3. Sistema de controle PLC inteligente
Um controlador lógico programável avançado controla todas as variáveis críticas do processo, incluindo pressão de injeção, temperatura de fusão, tempo de sopro e duração do resfriamento com precisão em tempo real. Os operadores podem armazenar e recuperar receitas específicas do produto, reduzindo significativamente o tempo de troca de ferramentas e garantindo que cada lote atenda aos mesmos padrões de qualidade, independentemente do turno ou do operador.
4. Sistema de economia de energia
A máquina incorpora um design otimizado de gerenciamento térmico que mantém temperaturas uniformes e estáveis em todo o cilindro, molde e canais de resfriamento. Essa distribuição equilibrada de calor reduz os ciclos de moldagem, diminui a degradação da resina, reduz o consumo de eletricidade por unidade produzida e apoia metas de fabricação ambientalmente responsáveis sem sacrificar a velocidade de produção.
5. Dispositivo automático de desmoldagem
As garrafas são liberadas dos mandris automaticamente por meio de um mecanismo de extração específico, eliminando a necessidade de remoção manual nesta etapa. A força de ejeção controlada evita arranhões na superfície, deformações ou danos ao gargalo, reduzindo diretamente as taxas de rejeição, diminuindo a dependência de mão de obra e reduzindo os custos de produção por unidade em operações contínuas de longo prazo.
6. Ambiente de moldagem livre de poluição
A estrutura da máquina e a área do molde possuem um invólucro robusto e selado que impede fisicamente que poeira, partículas e contaminantes ambientais presentes no ar atinjam a cavidade do molde durante a produção. Esse controle de contaminação integrado é particularmente crítico para frascos farmacêuticos, frascos de colírio e recipientes médicos, onde a conformidade com os padrões de limpeza é um requisito regulamentar indispensável.
Aplicação de máquinas de moldagem por injeção e sopro
1. Alimentos e Bebidas
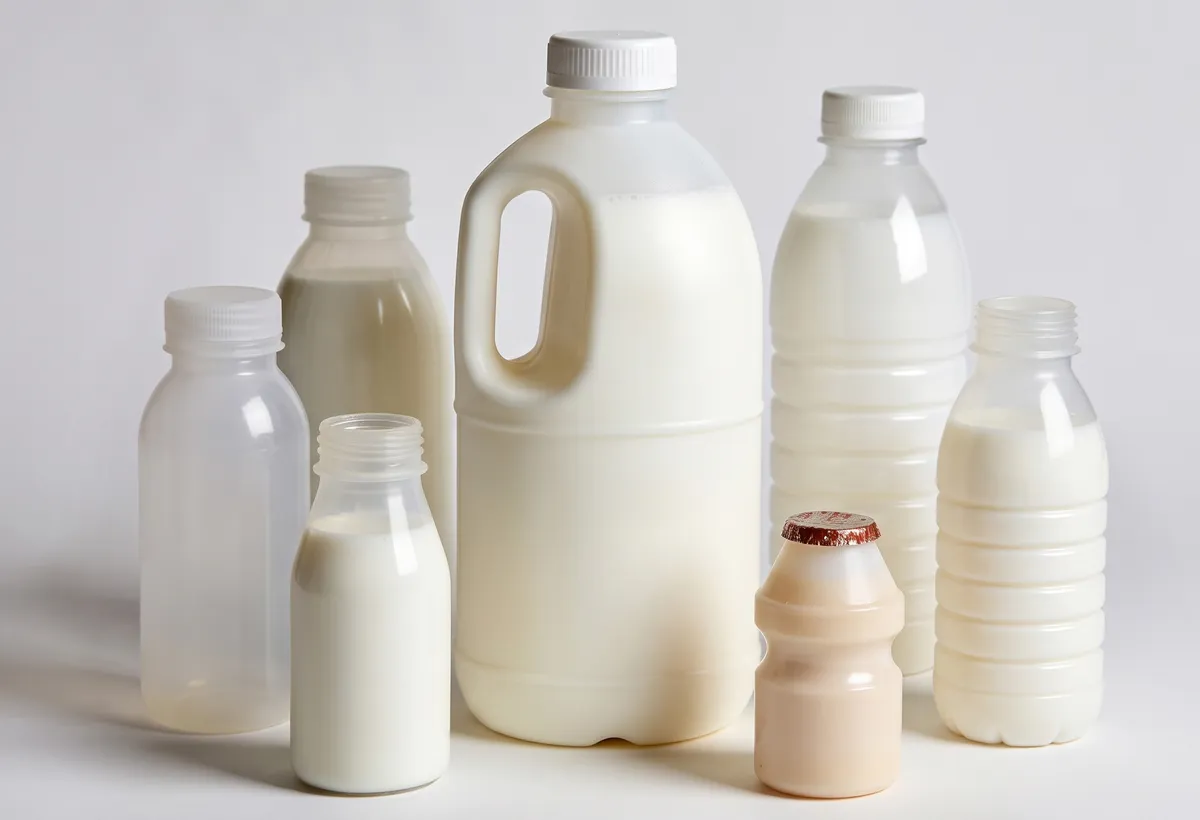
A indústria de alimentos e bebidas depende fortemente da moldagem por injeção e sopro para embalagens seguras e eficientes. Os fabricantes utilizam esse processo para criar garrafas, potes e tampas plásticas para leite, sucos, molhos e condimentos. A máquina da IBM produz embalagens para alimentos que atendem às rigorosas normas da FDA e da GMA, garantindo a segurança do consumidor.
- A moldagem por injeção e sopro permite a produção em larga escala de recipientes personalizados com qualidade consistente.
- Plásticos próprios para contato com alimentos, como PET e HDPE, oferecem durabilidade e resistência química.
- O processo cria selos herméticos, que preservam o frescor e prolongam a vida útil do produto.
- Formas complexas e tolerâncias rigorosas ajudam a manter a integridade da embalagem e a evitar vazamentos.
- Recipientes resistentes à temperatura protegem alimentos e bebidas durante o armazenamento e o transporte.
Essa tecnologia permite que a indústria de alimentos e bebidas ofereça embalagens seguras, atraentes e confiáveis para uma ampla gama de produtos.
2. Cosméticos e Cuidados Pessoais
A indústria de cosméticos e cuidados pessoais valoriza a moldagem por injeção e sopro por sua capacidade de criar embalagens visualmente atraentes e funcionais. As empresas utilizam esse processo para fabricar frascos de loção, desodorantes em bastão e potes de cosméticos. Comparada à máquina ISBM, a máquina IBM permite designs de moldes personalizados, possibilitando que as marcas diferenciem seus produtos com formatos exclusivos e ergonômicos.
Garrafa de comida
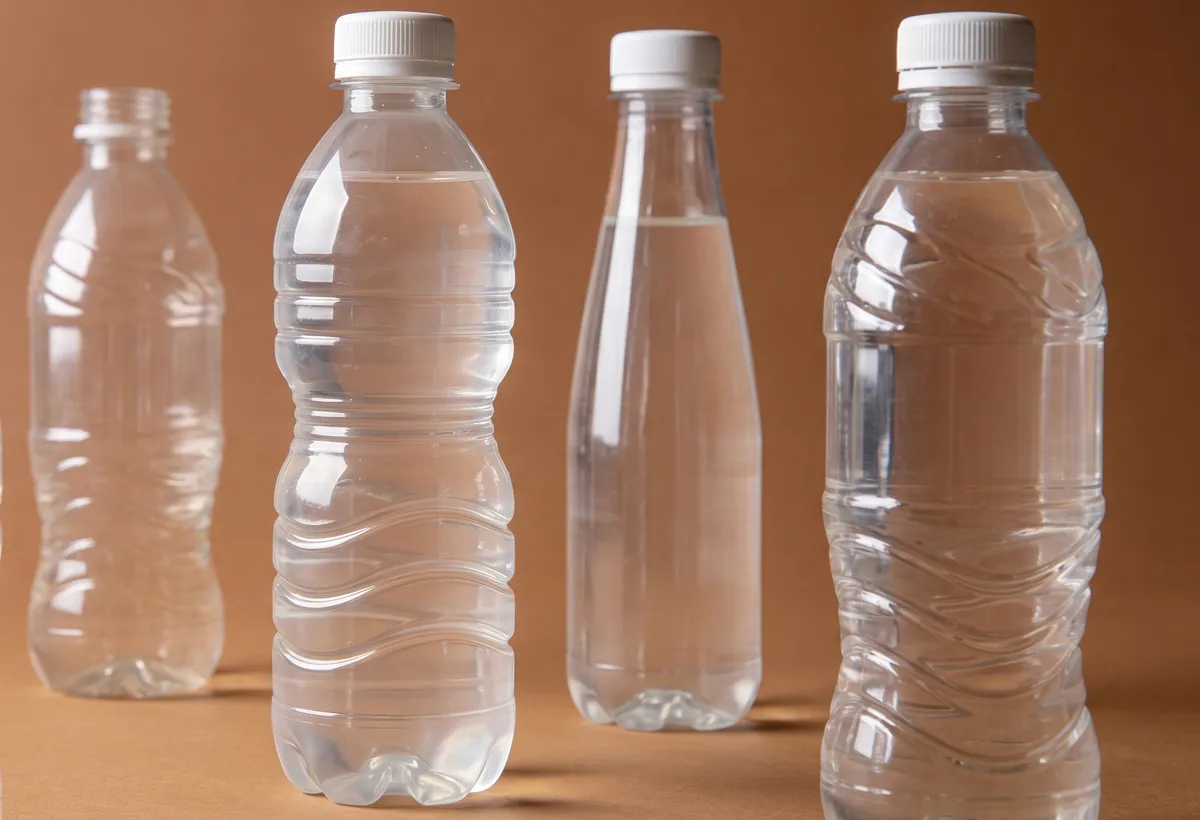
Garrafa de bebida
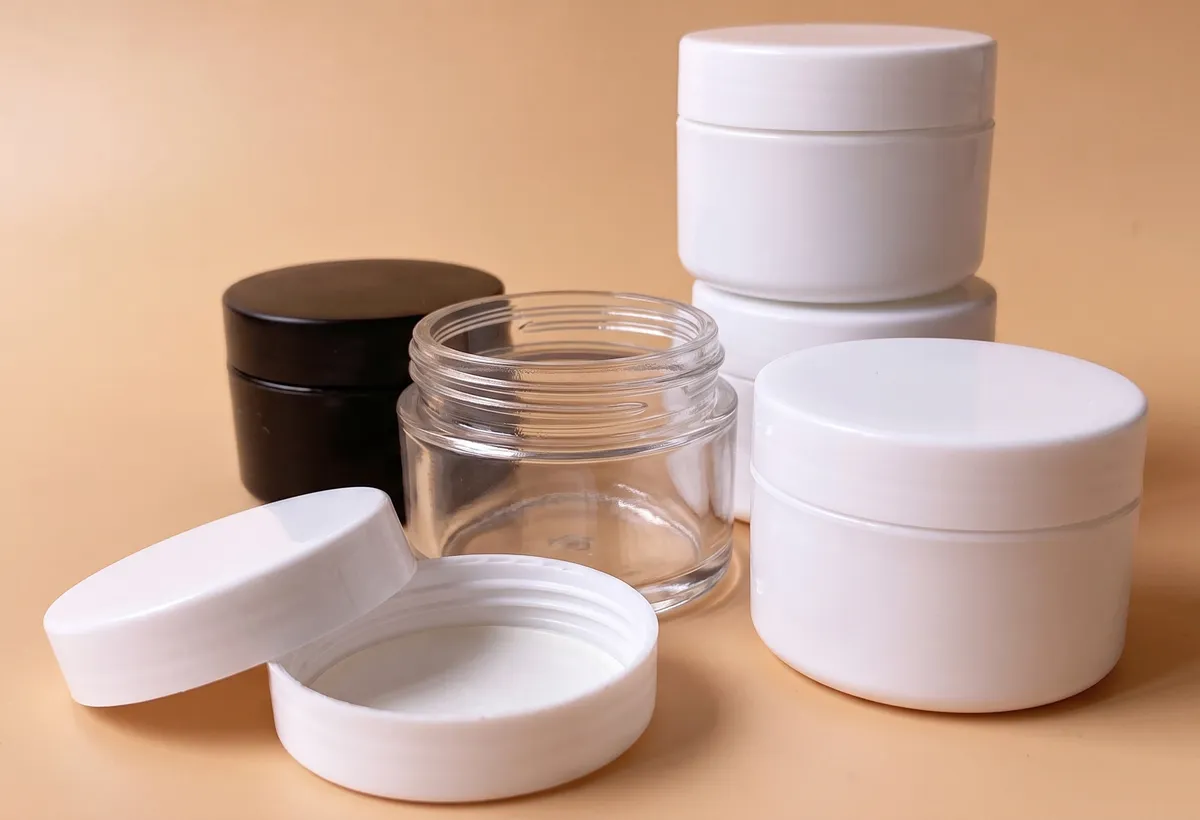
Frasco cosmético
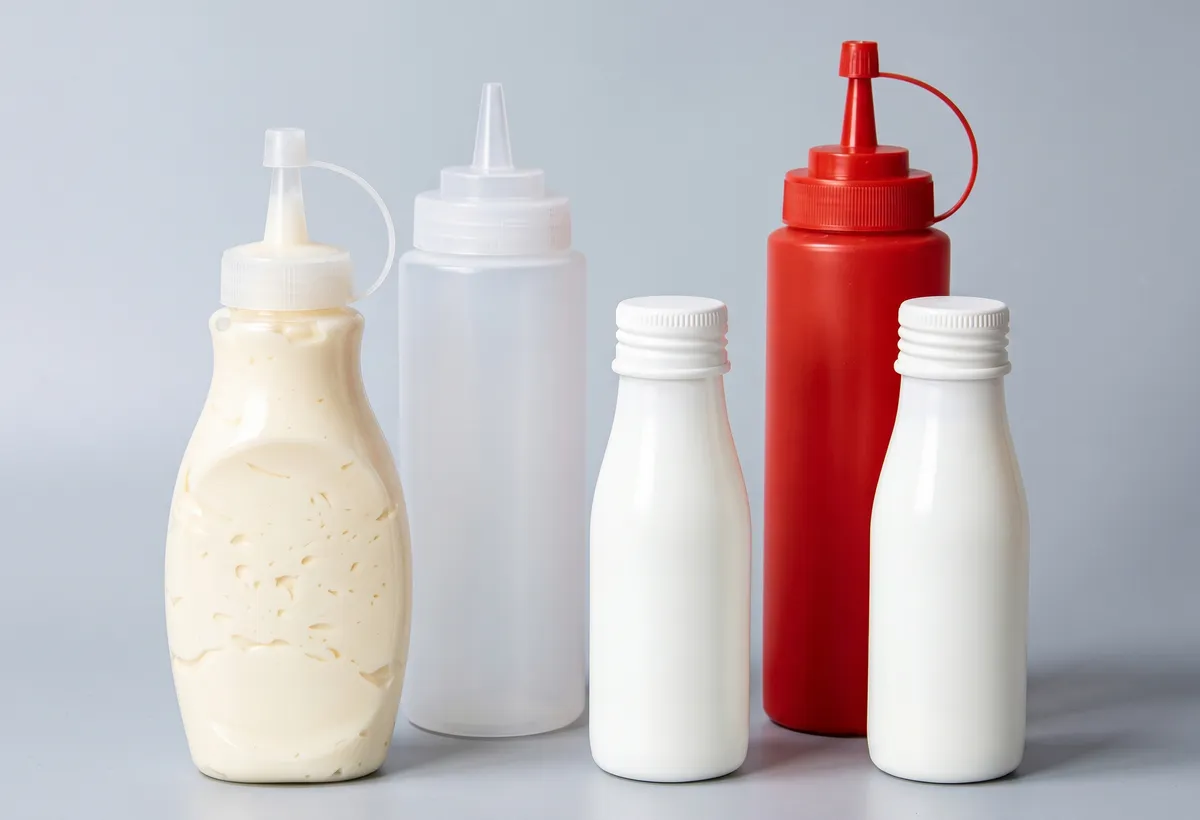
Frasco de condimento
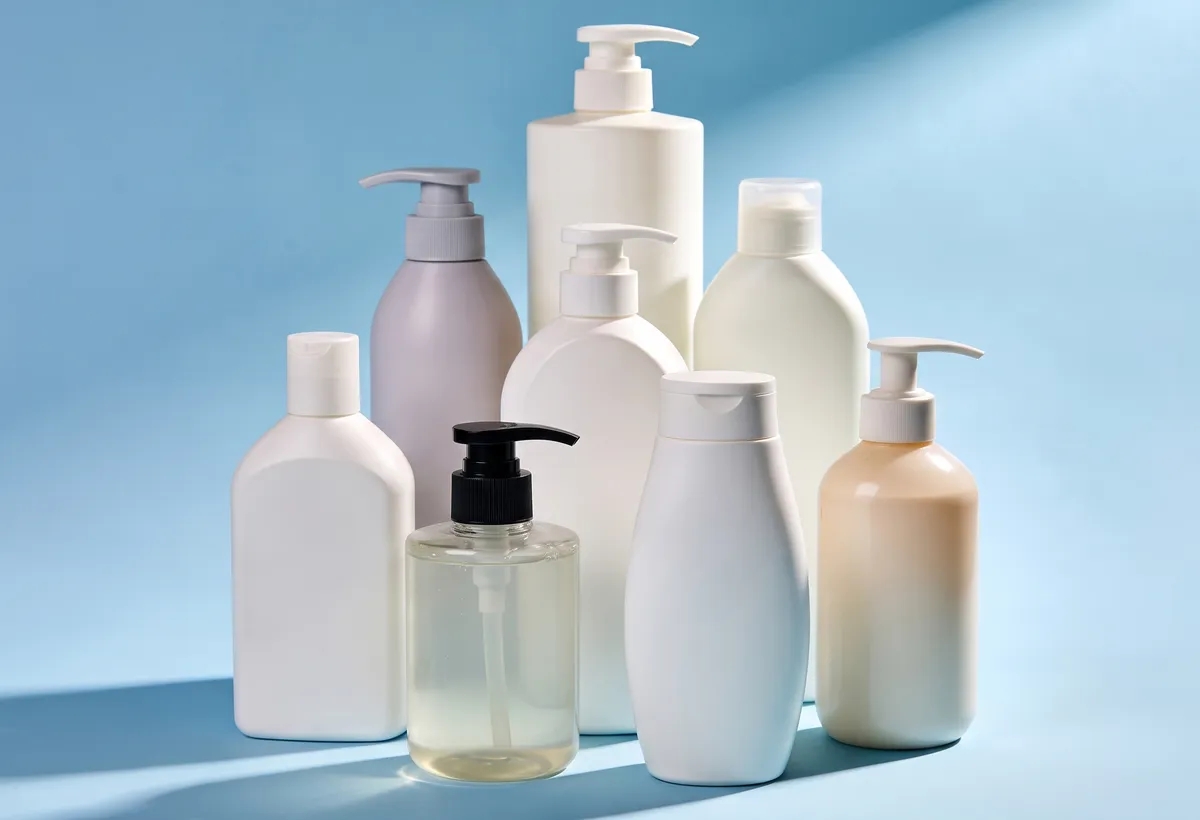
Frasco de xampu
Frasco de sabonete líquido
3. Produtos farmacêuticos
As empresas farmacêuticas dependem da moldagem por injeção e sopro (ISBM) para produzir embalagens plásticas precisas para medicamentos, xaropes e suplementos. O processo cria frascos e ampolas ISBM que atendem aos padrões regulatórios globais. Os frascos PET dominam as embalagens farmacêuticas devido à sua transparência, resistência e leveza. Essas embalagens oferecem excelente proteção contra umidade e oxigênio, preservando a estabilidade e o prazo de validade do medicamento.
Os fabricantes utilizam máquinas IBM em ambientes de salas limpas para manter a esterilidade. Sistemas automatizados de inspeção verificam cada etapa da produção, garantindo qualidade e conformidade. Tampas invioláveis e resistentes a crianças aumentam a segurança. O acabamento do gargalo moldado por injeção assegura uma vedação segura, prevenindo vazamentos e contaminação. As embalagens farmacêuticas devem passar por testes rigorosos de compatibilidade química e resistência mecânica, tornando a moldagem por injeção e sopro a opção preferida para este setor.
4. Produtos químicos
Os fabricantes de produtos químicos utilizam a moldagem por injeção e sopro para produzir componentes de embalagens, como tampas, fechos, dosadores, bombas e pulverizadores. O processo garante resistência química e segurança através da seleção de polímeros adequados, como PEAD, PEBD e PET. Esses materiais resistem a produtos químicos agressivos e às intempéries.
- A moldagem por injeção rápida permite a prototipagem e os testes de compatibilidade de forma ágil.
- As características do projeto incluem espessura de parede uniforme e mecanismos de segurança, como fechos à prova de crianças.
- O controle de qualidade envolve inspeção dimensional, teste de vazamento e verificação de materiais.
A moldagem por injeção e sopro proporciona componentes de embalagem duráveis, seguros e personalizáveis, atendendo à necessidade da indústria química por contenção confiável de produtos.
Frasco de colírio
Frasco de produto químico
Frasco farmacêutico
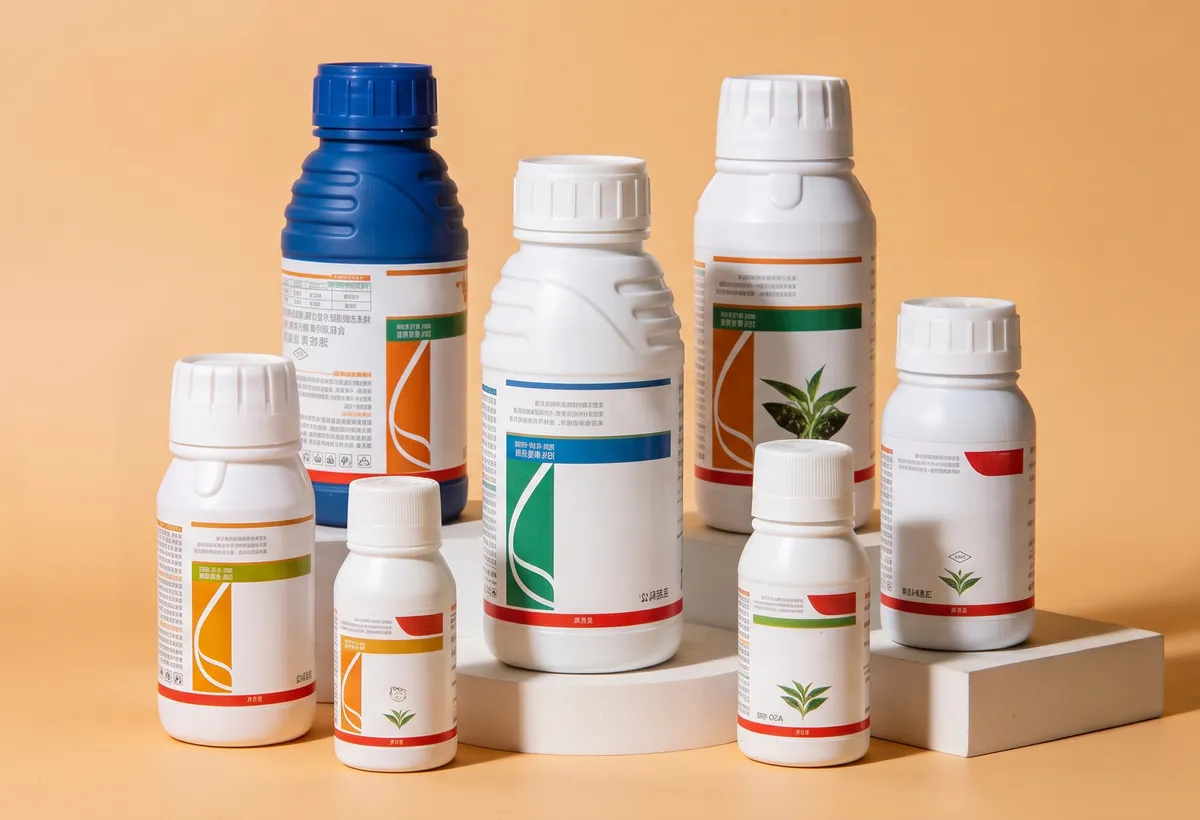
Frasco de pesticida
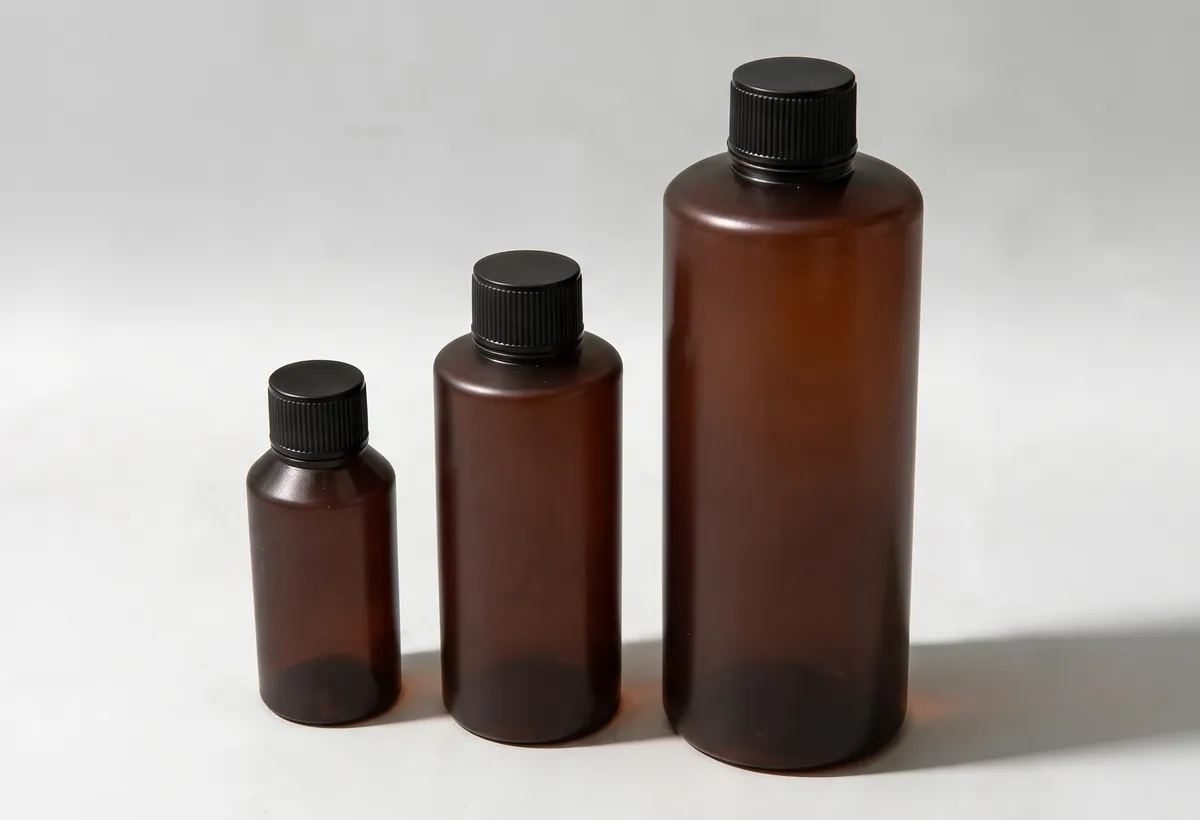
Frasco de xarope seco farmacêutico
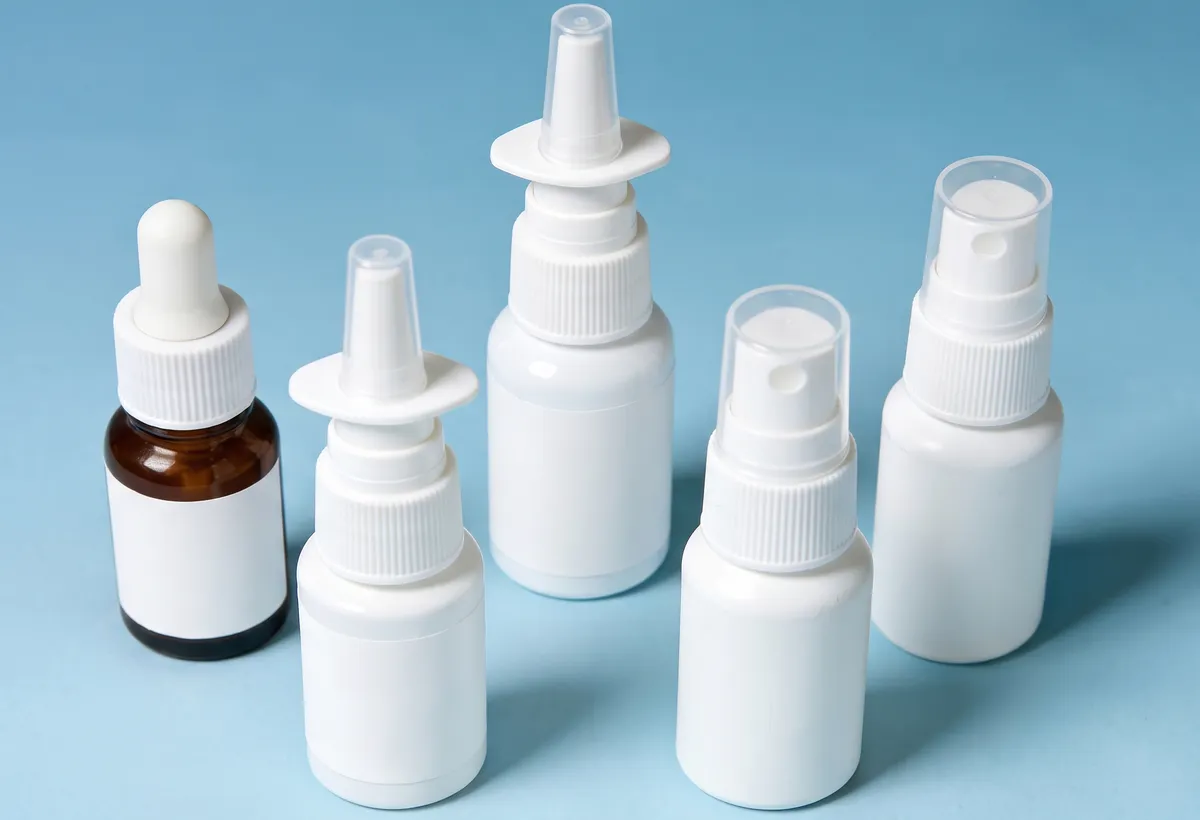
Frasco de spray medicinal
Moldagem por injeção e sopro versus moldagem por extrusão e sopro
Essa diferença afeta a precisão do gargalo, o controle da espessura da parede, o desperdício de material no corte, a estrutura do molde, o comportamento do material, a estabilidade do ciclo e o tipo de garrafa que cada processo pode produzir com eficiência.
Moldagem por Injeção e Sopro (IBM)
- Injeção: O plástico fundido é injetado em torno de uma haste central para formar uma pré-forma precisa e um acabamento de gargalo.
- Sopro: A pré-forma se desloca para a estação de sopro e é inflada dentro do molde da garrafa.
- Desnudamento: A garrafa finalizada é removida sem aparar o excesso de material.
Moldagem por extrusão e sopro (EBM)
- Extrusão: O plástico fundido é extrudado para baixo na forma de um tubo oco chamado parison.
- Fixação: O molde se fecha ao redor da pré-forma e remove o excesso de material.
- Soprar e aparar: O ar se forma na garrafa, e então o excesso de material deve ser removido após o resfriamento.
Matérias-primas utilizadas na IBM versus EBM
Ambos os processos podem funcionar com plásticos de embalagem comuns, mas a escolha do material deve sempre ser validada em relação à geometria da garrafa, aos requisitos de vedação, às necessidades regulamentares e à estabilidade da produção.
Diferenças entre os processos da IBM e da EBM
| Recurso | Moldagem por Injeção e Sopro (IBM) | Moldagem por extrusão e sopro (EBM) |
|---|---|---|
| Formulário inicial | Pré-forma moldada por injeção | Parison extrudado |
| Precisão do pescoço | Extremamente alto; o pescoço é pré-moldado por injeção. | Padrão; depende do fechamento do molde, do corte e da calibração do gargalo. |
| Sucata/rejeitos | Zero flash e baixíssimo desperdício de processo | Gera flashes que exigem corte e reciclagem. |
| Tamanho ideal do recipiente | Garrafas de precisão de pequeno a médio porte | recipientes ocos de tamanho médio a grande |
| Custo inicial do molde | Investimento inicial mais elevado para ferramentas de precisão e hastes de núcleo. | Redução dos custos iniciais de moldes para diversos recipientes ocos de grande porte. |
| Melhores aplicativos | Frascos de comprimidos farmacêuticos, conta-gotas, cosméticos, recipientes de laboratório | Grandes jarras de leite, tambores de detergente, galões, alças complexas |
| Prioridade à qualidade | Consistência dimensional, produção limpa e confiabilidade de vedação | Flexibilidade de tamanho, produção e economia de volume de contêineres |
Aplicações comuns de garrafas para IBM e EBM
| Aplicativo | Ajuste melhor | Por que isso importa |
|---|---|---|
| frascos de comprimidos farmacêuticos | moldagem por injeção e sopro | Acabamento preciso do gargalo, produção limpa e vedação estável geralmente são mais importantes do que baixo custo de ferramental. Consulte o guia de fabricação de frascos de comprimidos. Para embalagens médicas e farmacêuticas específicas, leia a comparação de processos de embalagem médica dedicada. |
| Frascos conta-gotas e sprays nasais | moldagem por injeção e sopro | A embalagem de pequenas dosagens exige geometria de gargalo precisa e dimensões consistentes. Analise as soluções farmacêuticas para conta-gotas. |
| Potes de cosméticos e pequenos frascos de produtos químicos de uso diário. | moldagem por injeção e sopro | O acabamento superficial, o controle dimensional e a redução do desperdício de aparas melhoram a qualidade do produto. Explore as aplicações de máquinas para frascos cosméticos. |
| Galões, tambores e recipientes grandes | Moldagem por sopro de extrusão | Grandes volumes e formatos ocos flexíveis geralmente são mais adequados para equipamentos EBM. |
| Grandes peças ocas industriais | Moldagem por sopro de extrusão | A tecnologia EBM consegue lidar com parisons maiores e formatos de produto mais amplos, embora seja necessário apará-los. |
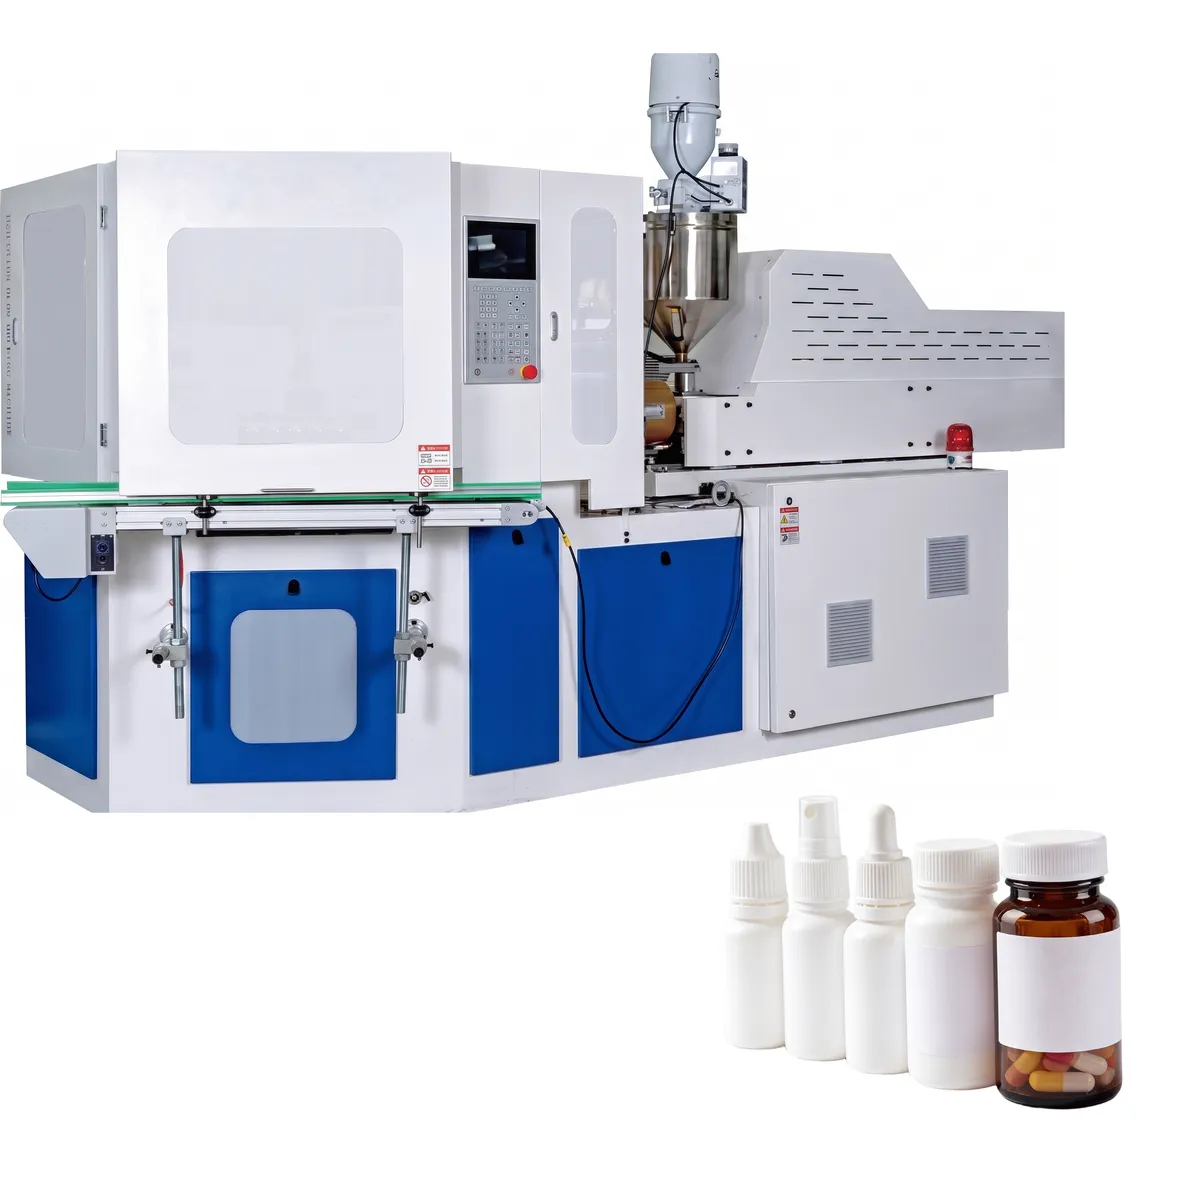
Máquina IBM
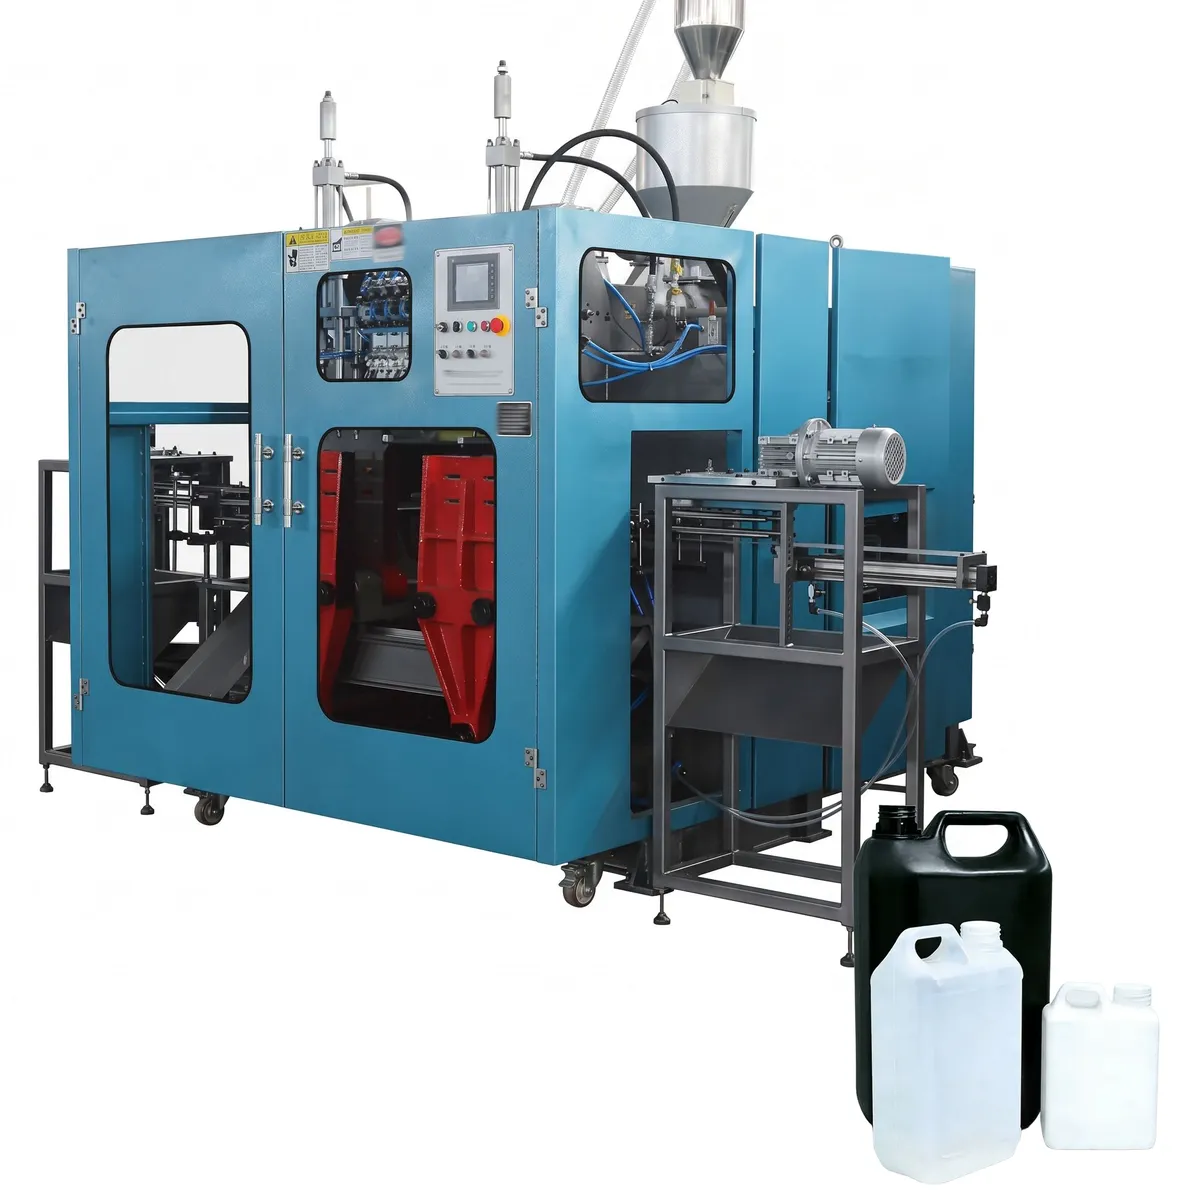
Máquina EBM
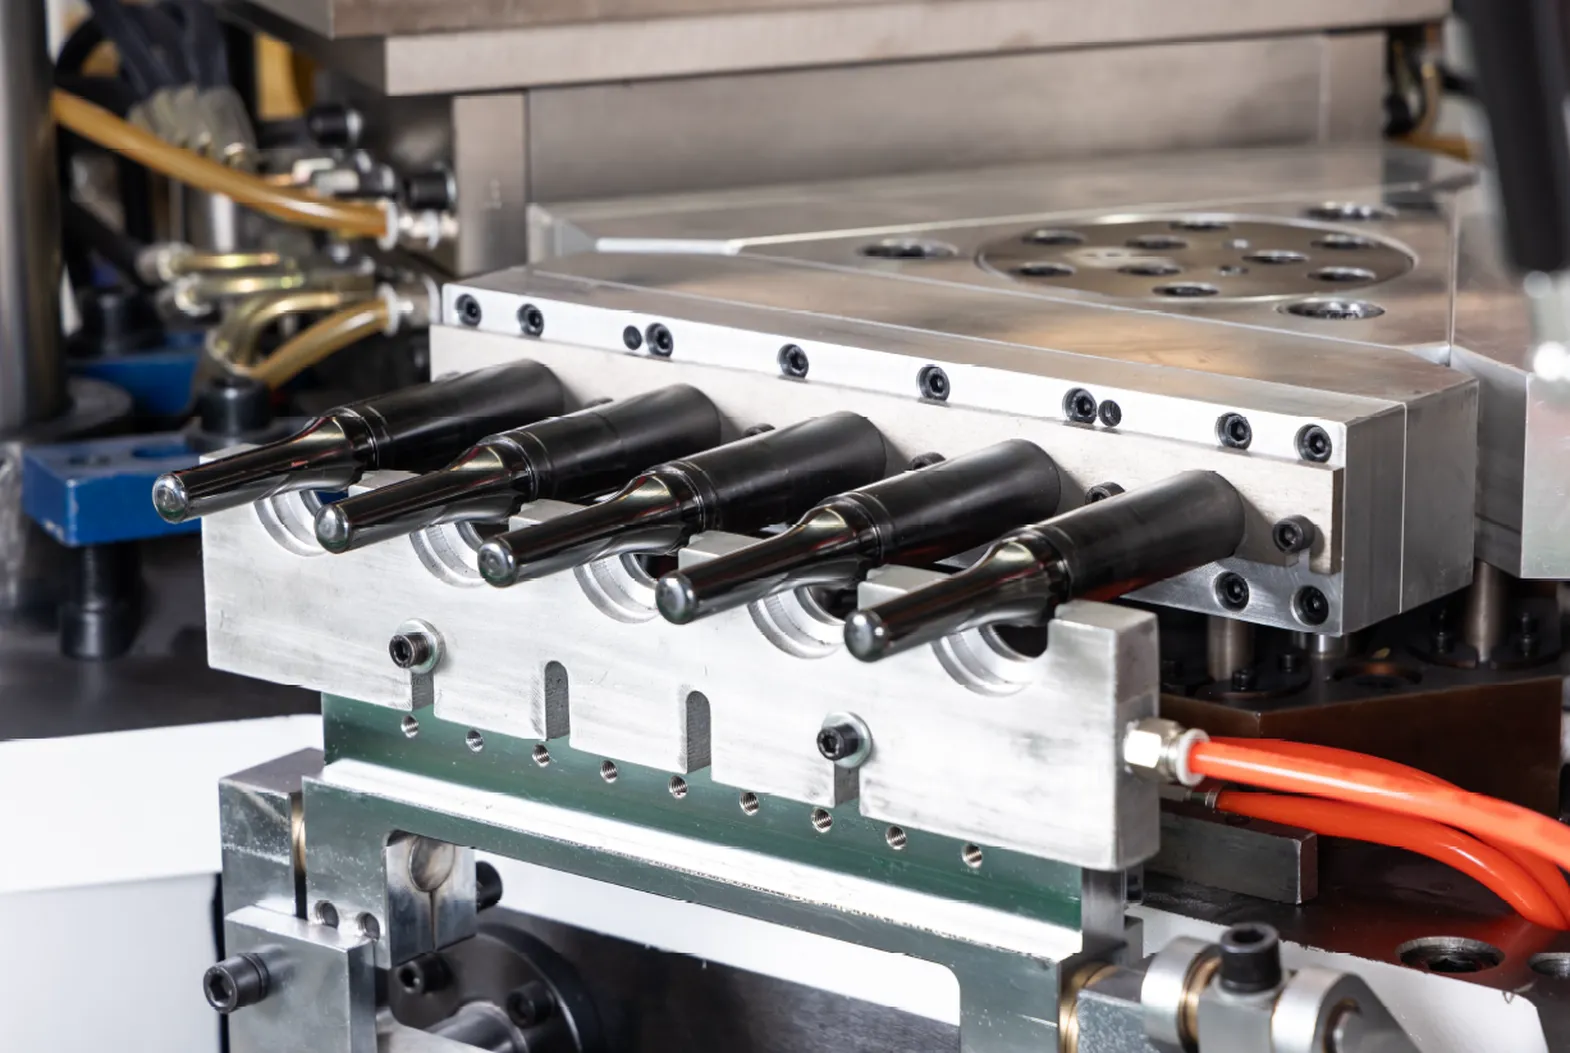
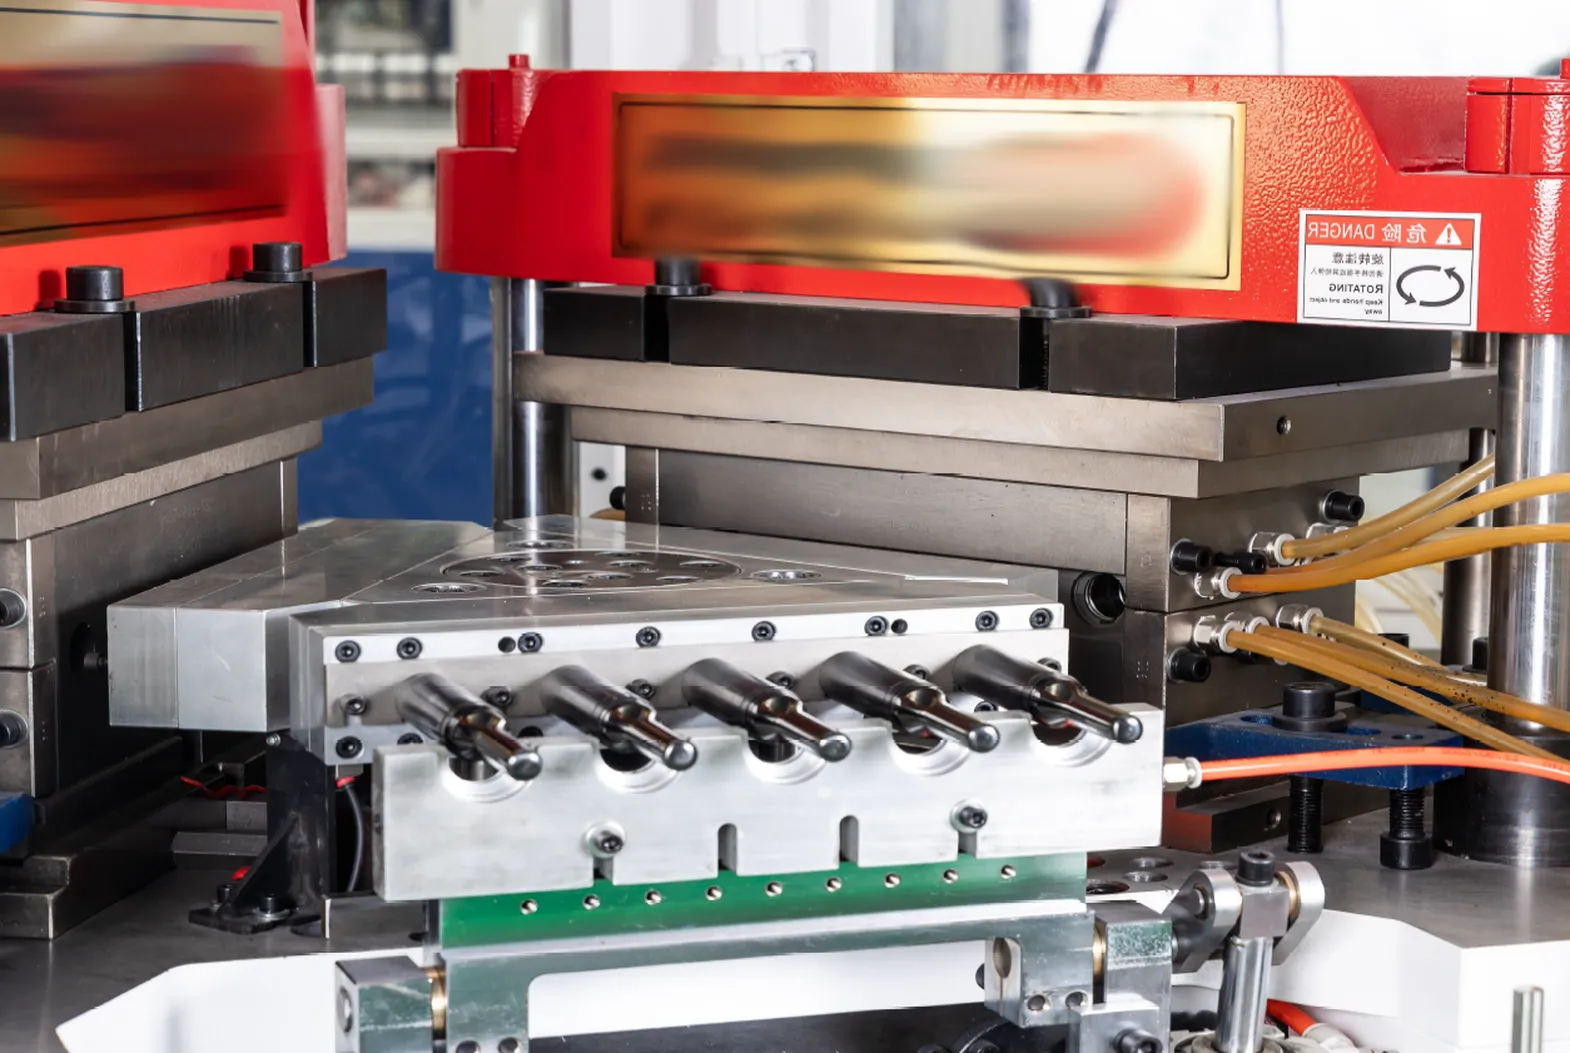
Características do molde automático da série ZQ
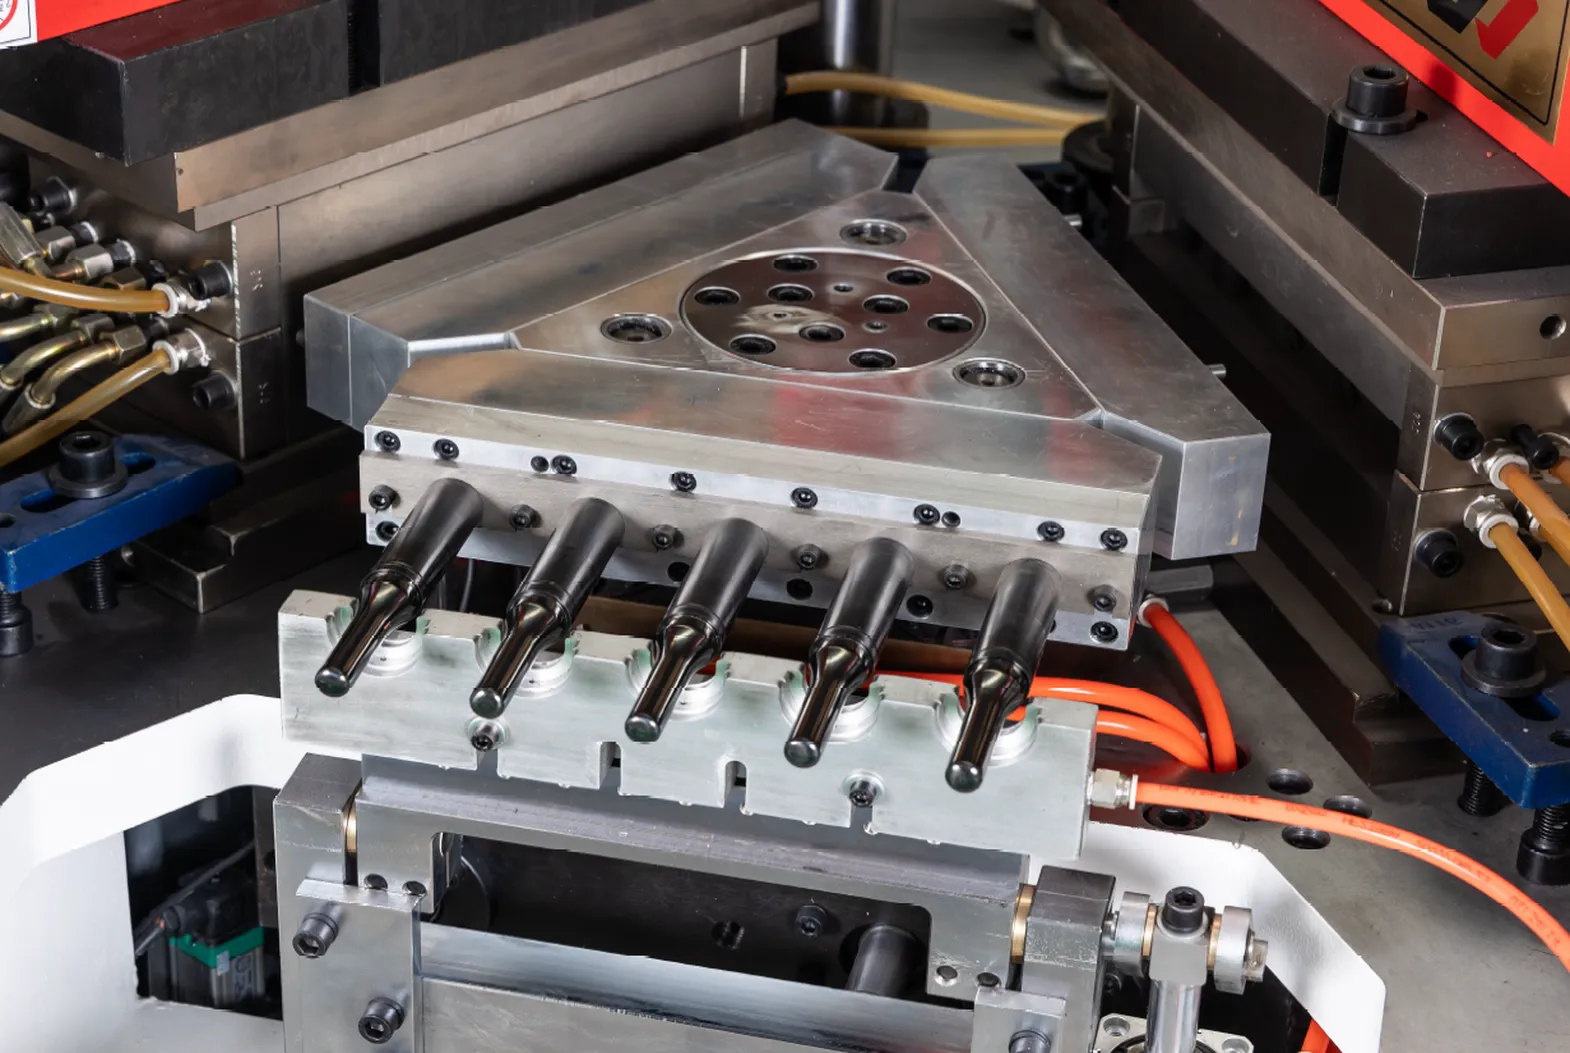
1. A atividade consistiu no projeto de uma cavidade e um gargalo para um molde de injeção, bem como um canal de óleo especialmente projetado, que pode ser alterado facilmente para garantir o tamanho do tarugo tubular e a temperatura estável.
2. O material do molde de injeção adota liga de aço S136 importada ou aço inoxidável 4Cr13. O aço de alta resistência aumenta a vida útil.
3. O sistema de canais quentes otimizado e o molde para garrafas garantem a minimização da variação de peso e da espessura da parede. A estrutura especial do mandril mantém o ciclo de moldagem rápido e um bom efeito de resfriamento do núcleo.
4. A abertura e a rosca têm dimensões precisas e são seladas com o selo 100%.
5. Não há rebarbas nem desperdício na boca e no fundo da garrafa.
6. O tamanho, o peso, a linha de molde e a espessura da garrafa do produto são consistentes.
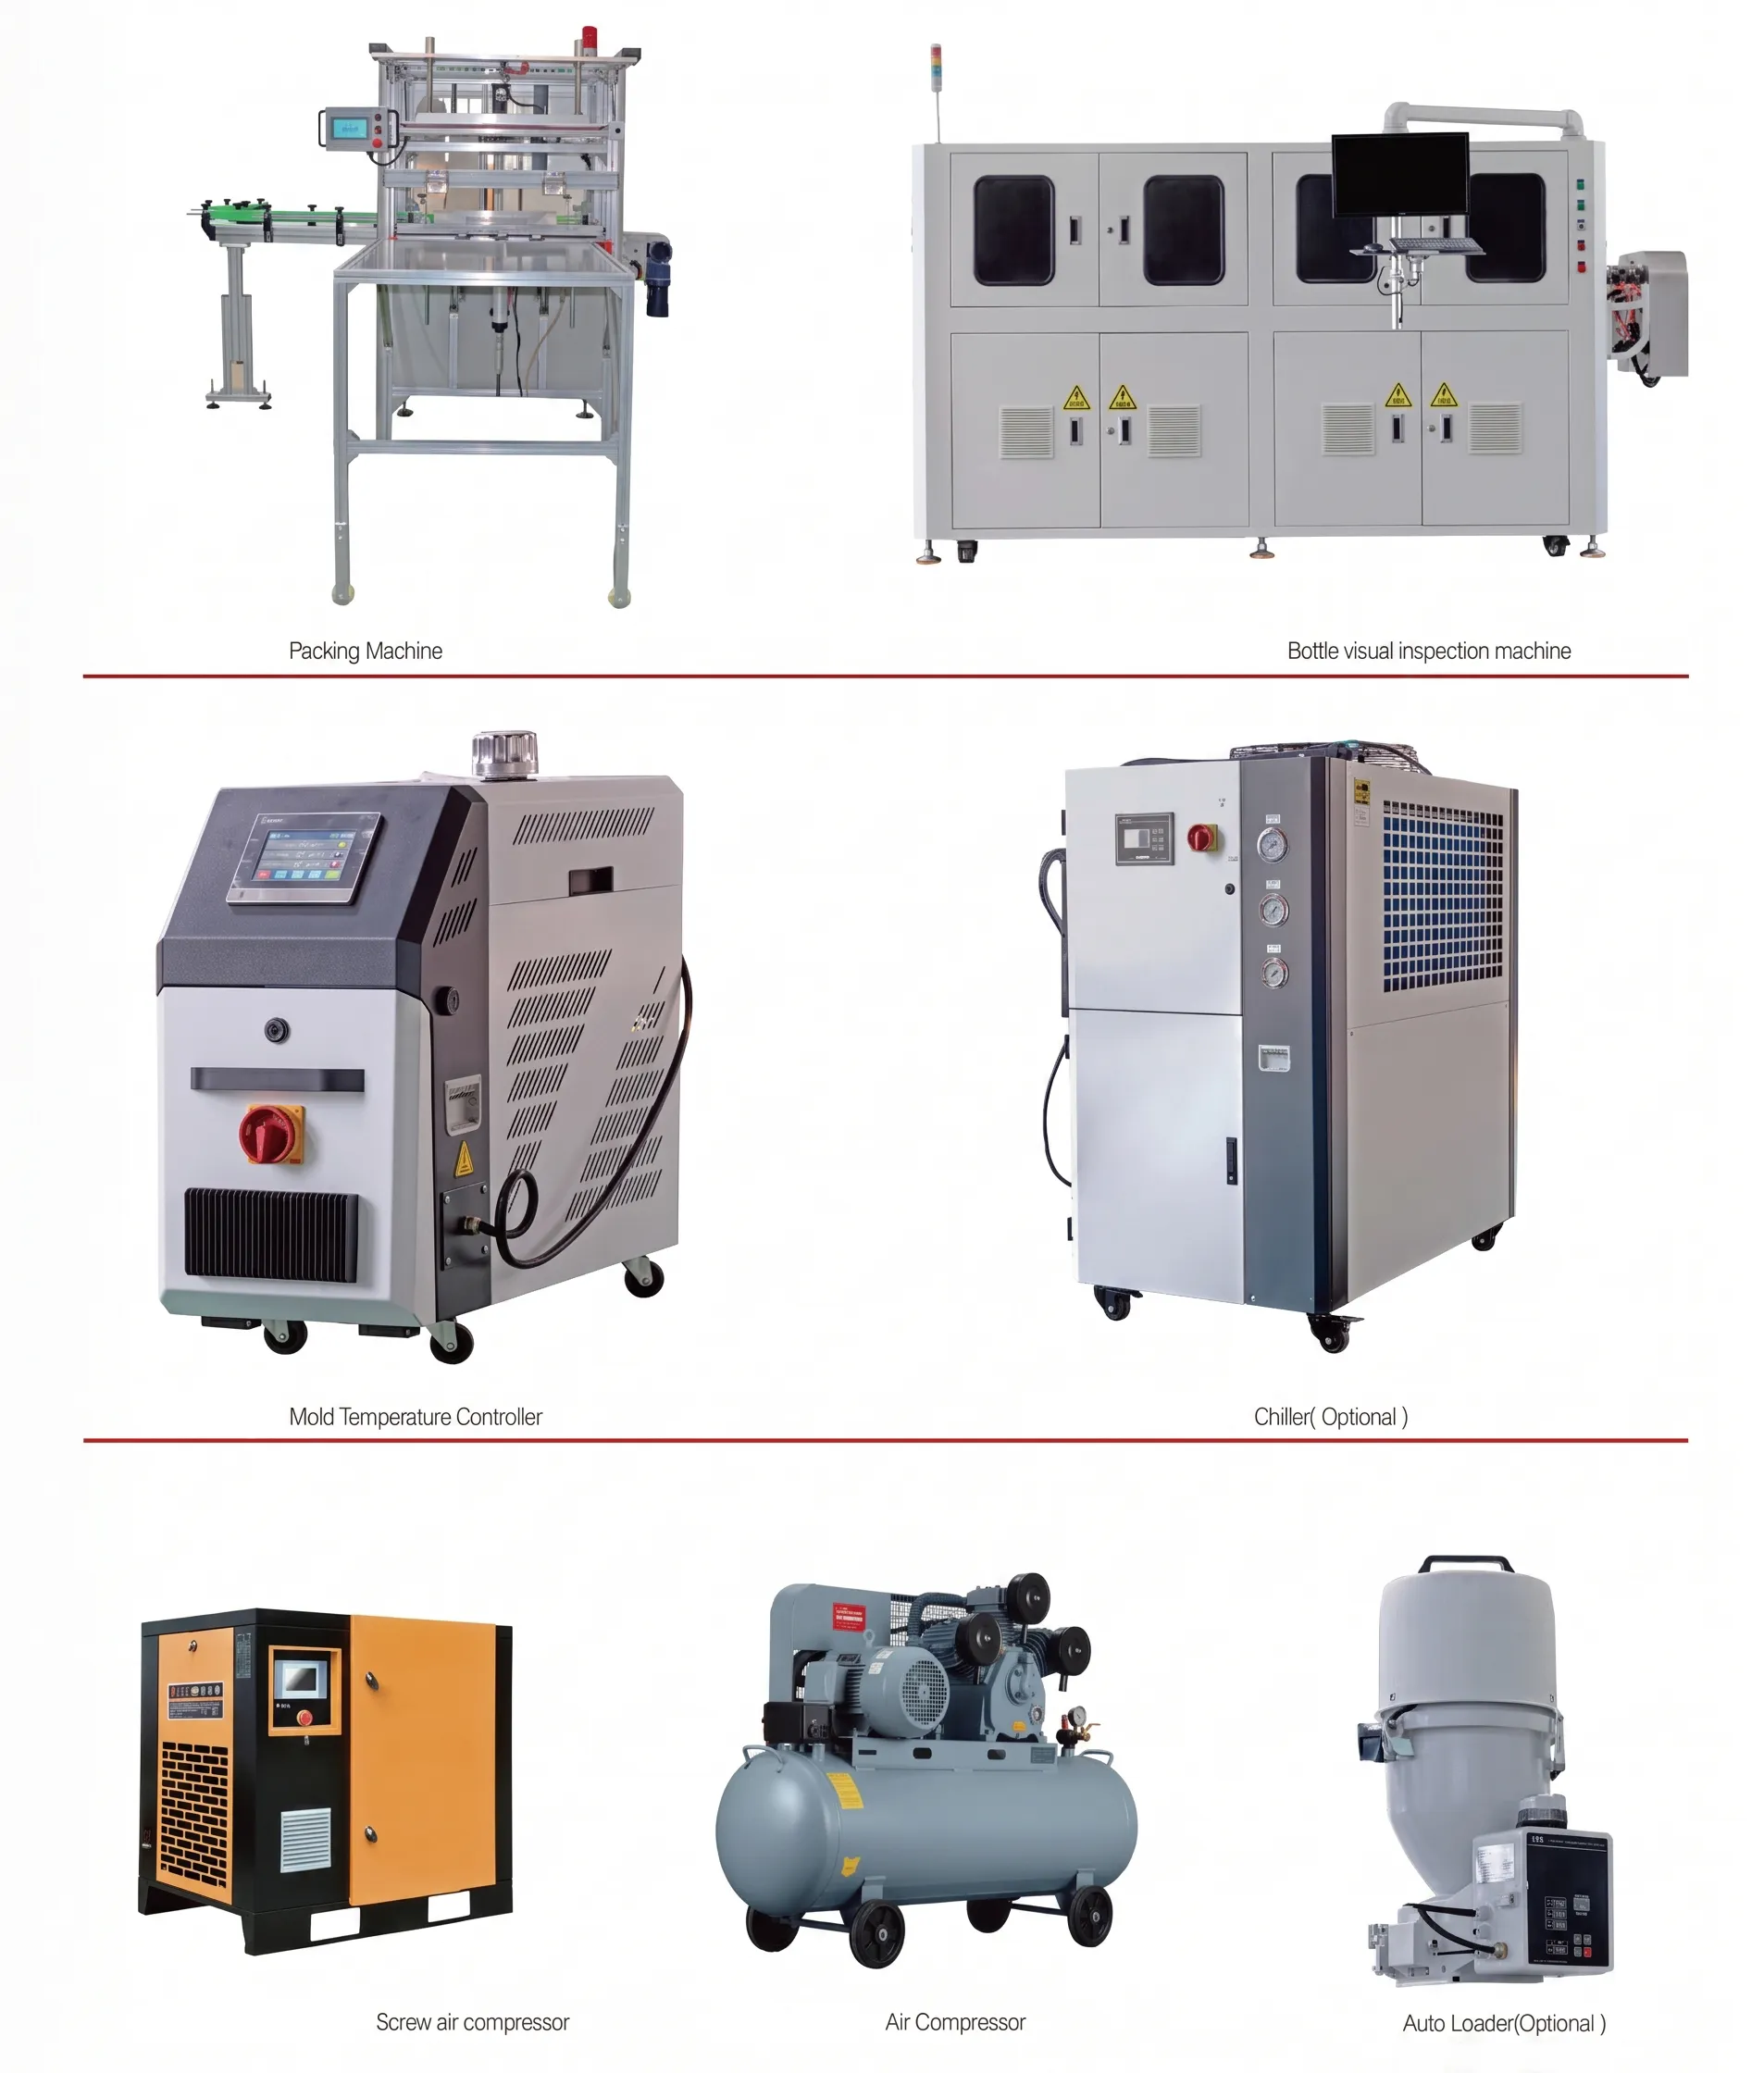
Equipamentos auxiliares