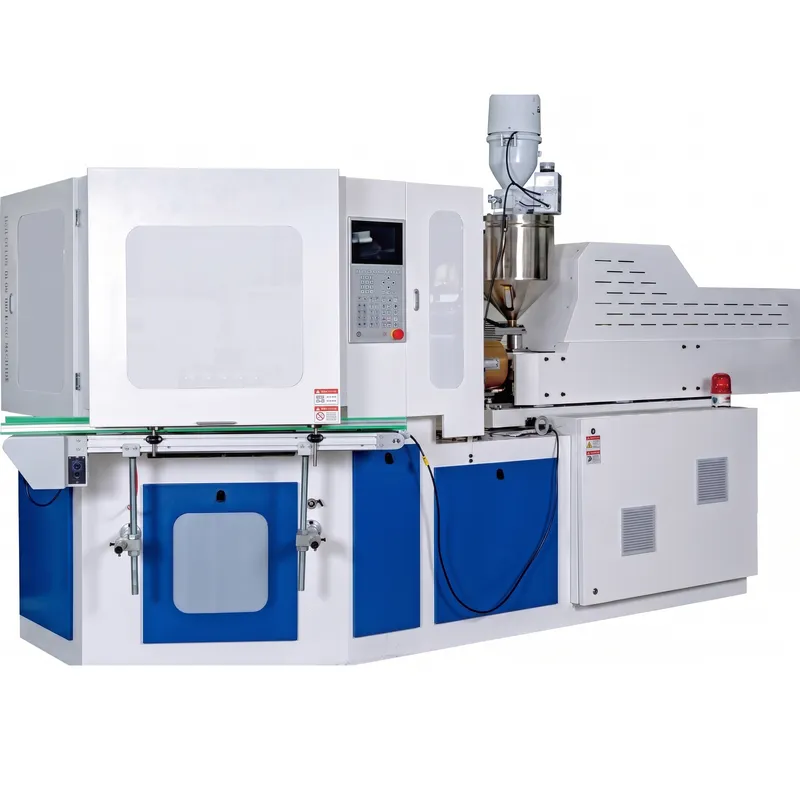
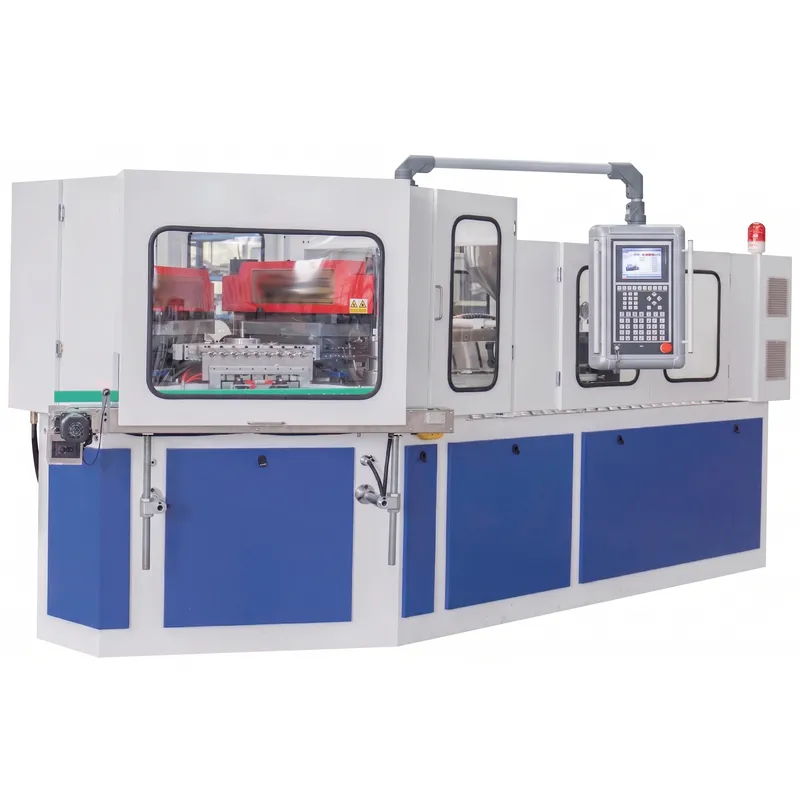
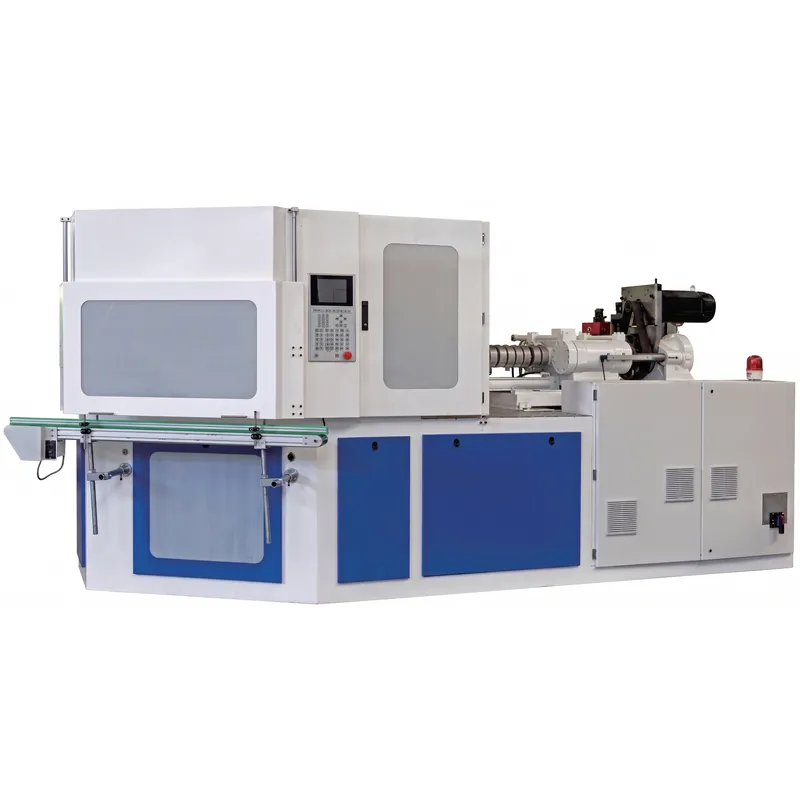
Machine de moulage par injection-soufflage
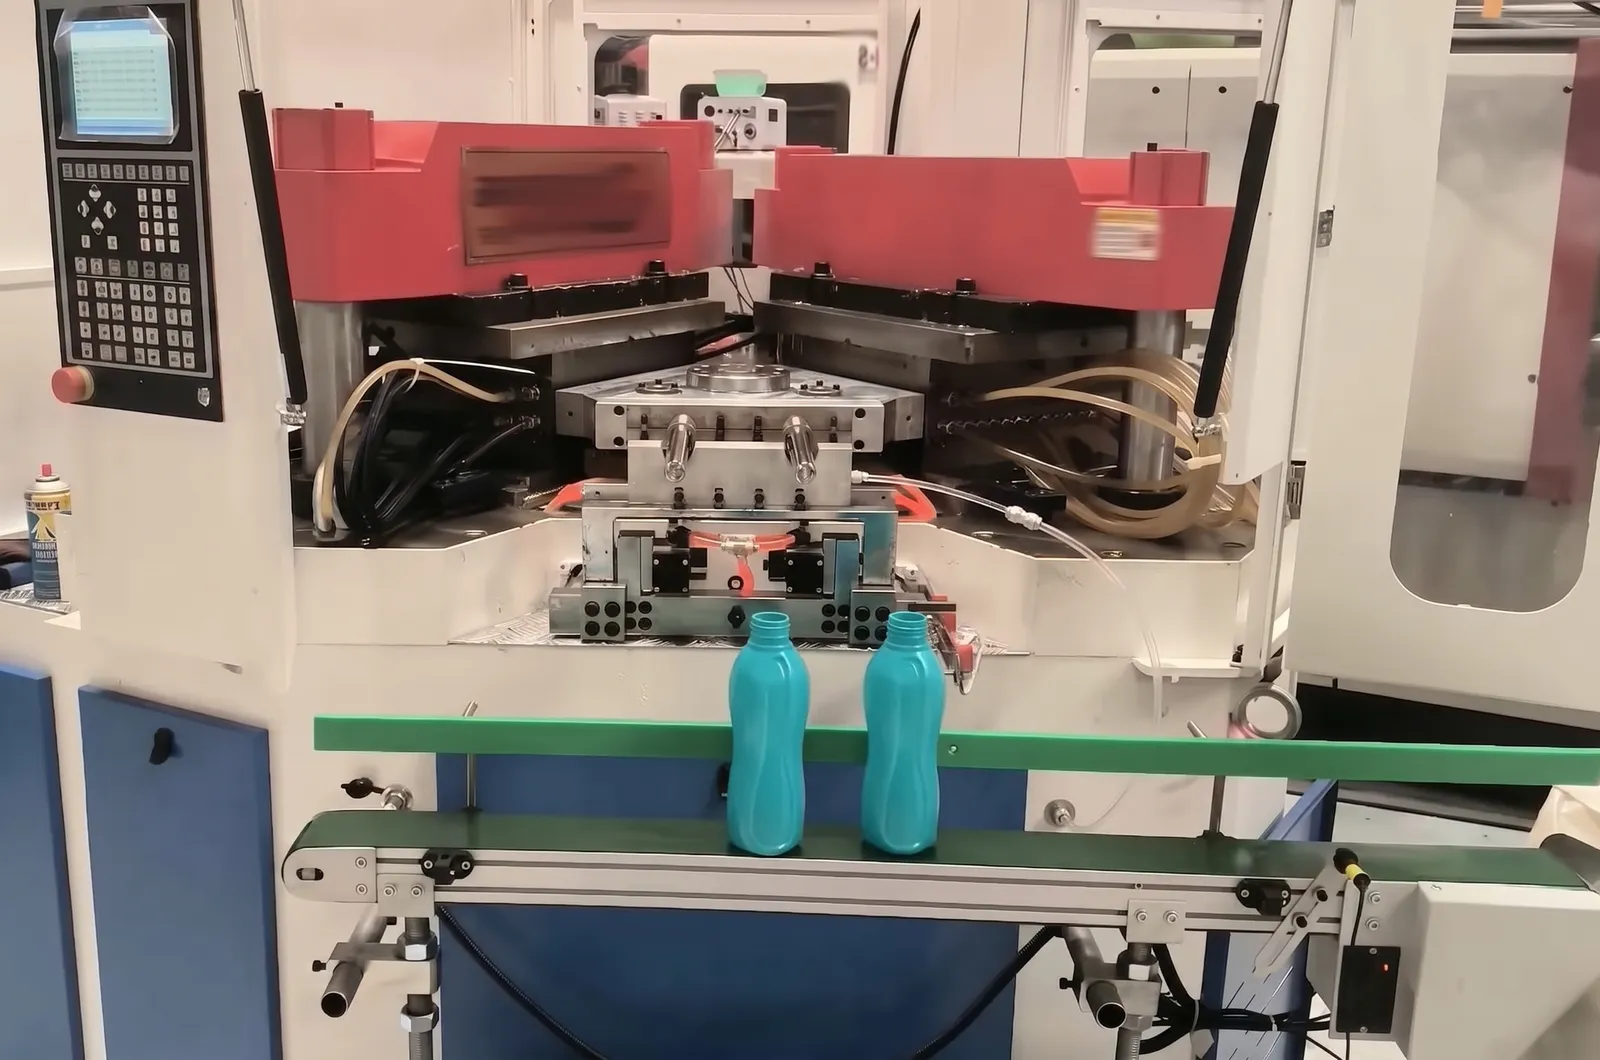
Une machine de moulage par injection-soufflage, également appelée machine IBM, est un équipement de fabrication de pièces en plastique intégrant les procédés de moulage par injection et par soufflage. Largement utilisée pour la production de bouteilles en plastique, elle se caractérise par une grande précision, un haut niveau d'automatisation et une efficacité élevée. Elle permet également de répondre aux exigences de production de bouteilles en plastique aux formes complexes. Grâce aux progrès constants réalisés en matière de fabrication, d'économie d'énergie et de protection de l'environnement, la technologie des machines de moulage par injection-soufflage est en perpétuelle évolution.
Modèles de machines de moulage par injection-soufflage
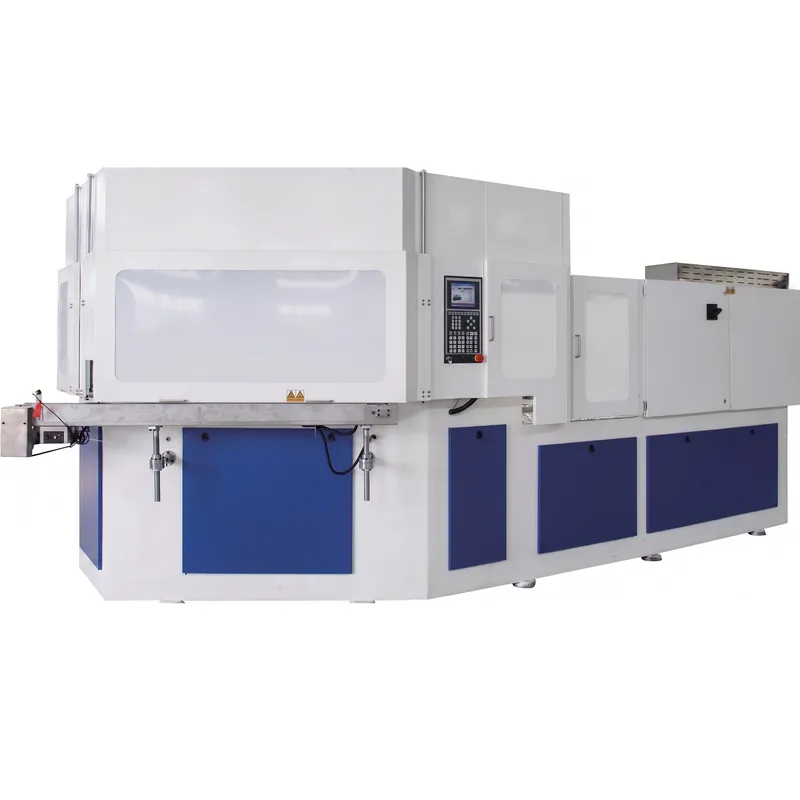
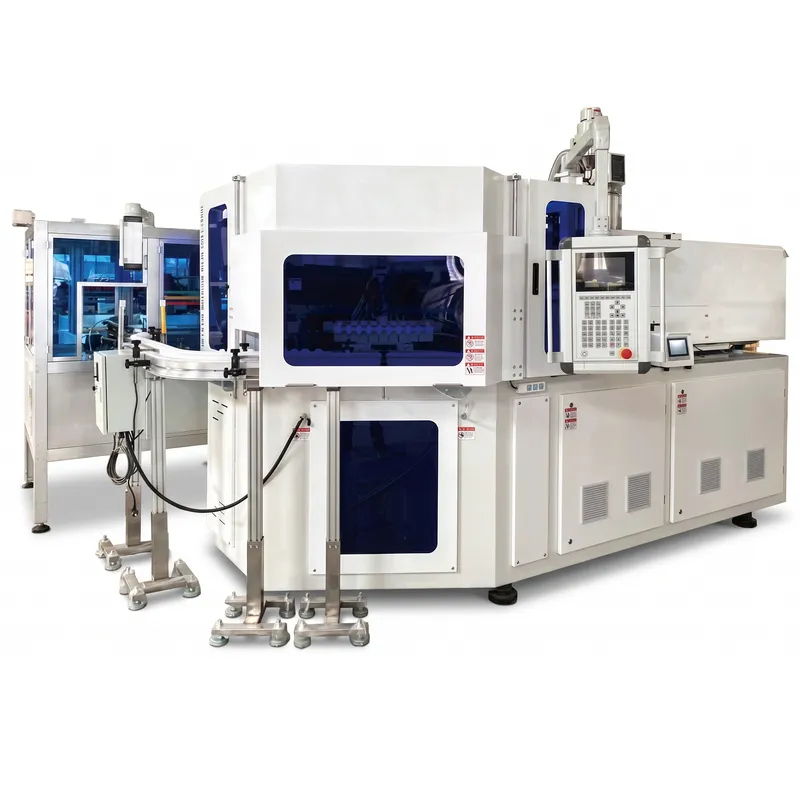
Qu'est-ce qu'une machine de moulage par injection-soufflage ?
La machine de moulage par injection-soufflage, également appelée machine IBM, est un équipement de fabrication de pièces plastiques intégrant les procédés de moulage par injection et par soufflage. Largement utilisée pour la production de bouteilles en plastique, elle se caractérise par une haute précision, une automatisation poussée et une grande efficacité. Elle permet également de répondre aux exigences de production de bouteilles aux formes complexes. Grâce aux progrès constants réalisés en matière de fabrication, d'économie d'énergie et de protection de l'environnement, la technologie de la machine de moulage par injection-soufflage évolue sans cesse. Elle réalise en une seule étape le moulage par injection des préformes, leur refroidissement, le soufflage et l'éjection automatique, garantissant ainsi une grande précision dans la fabrication des bouteilles.
Comparée au procédé de moulage traditionnel en deux étapes, la machine IBM présente des avantages significatifs : cycle de production court, grande homogénéité du produit fini et haute précision du goulot. Sa structure compacte et son haut degré d’automatisation en font un équipement indispensable dans l’industrie moderne de l’emballage propre.
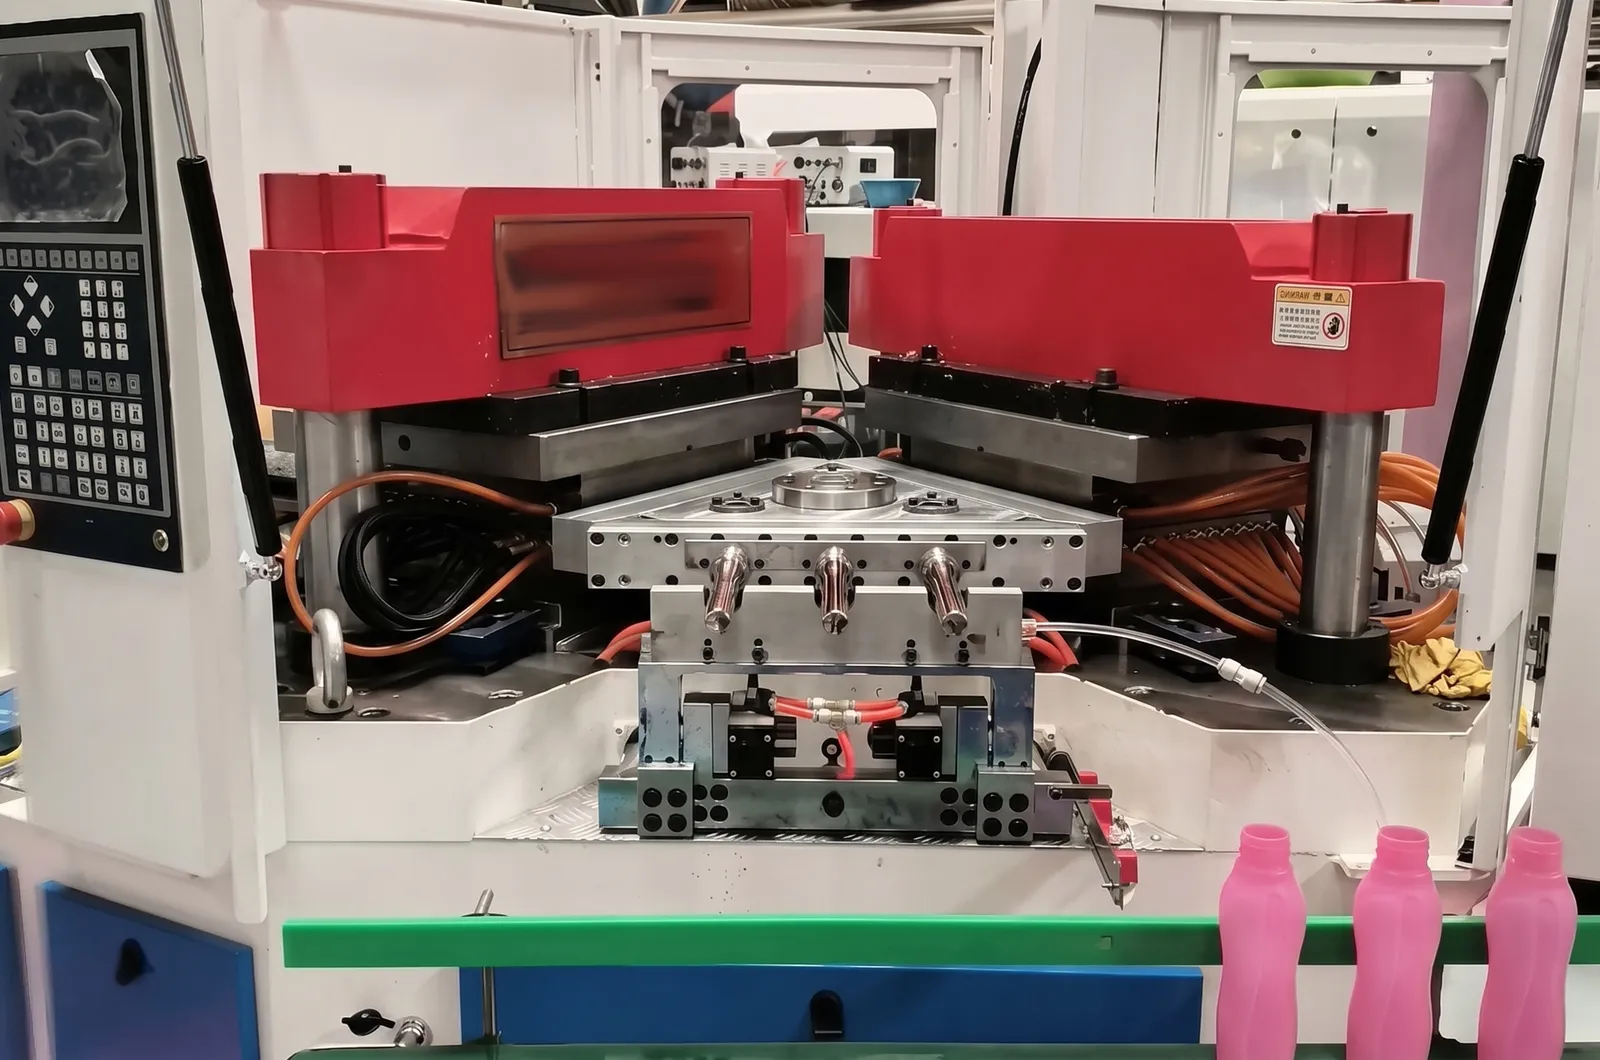
Principe de fonctionnement
1. Injection de préforme
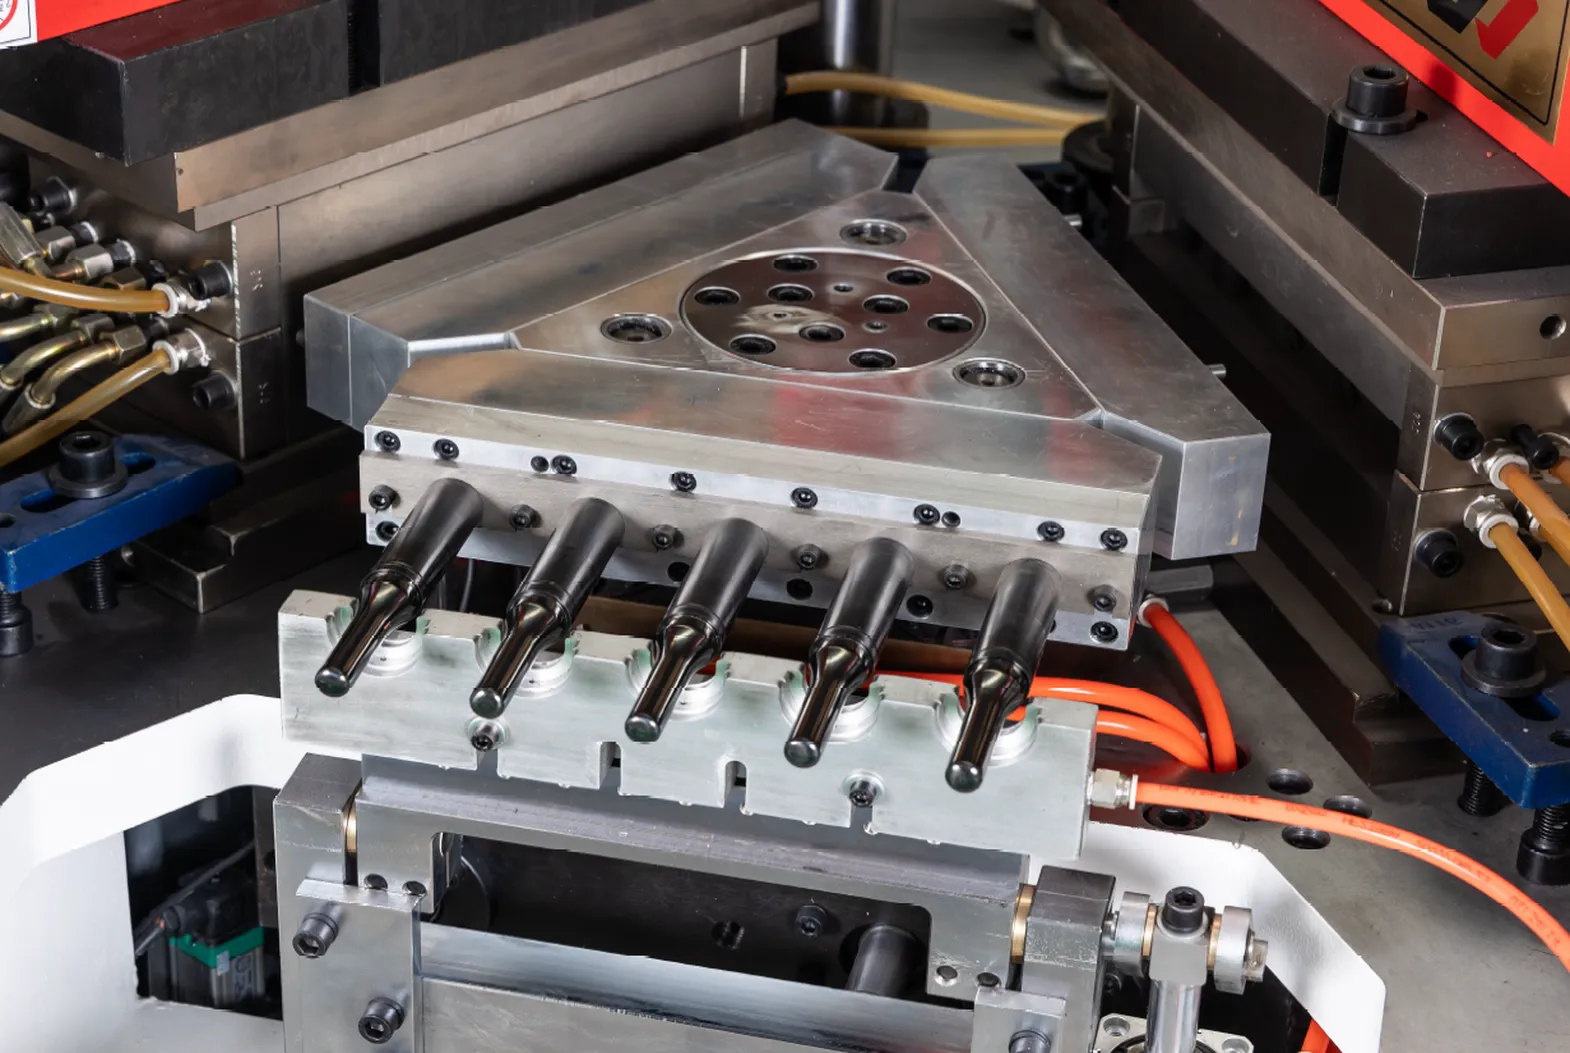
Le matériau en fusion est injecté avec précision dans la cavité de la préforme sous des conditions de température et de pression contrôlées, formant ainsi avec exactitude le goulot et le filetage, selon des tolérances dimensionnelles strictes. Une fois le cycle d'injection terminé et la préforme suffisamment refroidie, le moule s'ouvre et le mandrin, ainsi que l'ébauche de préforme, sont transférés sans encombre vers le poste de soufflage pour l'étape suivante de la production.
2. Moulage par soufflage
À la station de soufflage, de l'air comprimé est insufflé par le mandrin, ce qui dilate la préforme chauffée jusqu'à ce qu'elle épouse parfaitement les contours de la cavité du moule. La forme et l'épaisseur de la paroi de la bouteille sont déterminées à ce stade, et le nombre de cavités dépend du design souhaité et du volume de production. Après un refroidissement suffisant pour stabiliser la forme finale, le moule s'ouvre et le mandrin, avec la bouteille ainsi formée, est acheminé vers la station de démoulage.
3. Dénudation (Éjection)
À la station d'éjection, les bouteilles finies sont éjectées automatiquement et proprement des barres froides sans intervention manuelle, puis acheminées directement pour le contrôle qualité et le conditionnement. Grâce à la réalisation simultanée des trois opérations (injection, soufflage et éjection des bouteilles) à leurs stations respectives à chaque cycle machine, le processus de production global atteint une efficacité exceptionnellement élevée, un minimum de déchets de matières premières et une qualité de produit constante tout au long du fonctionnement continu.
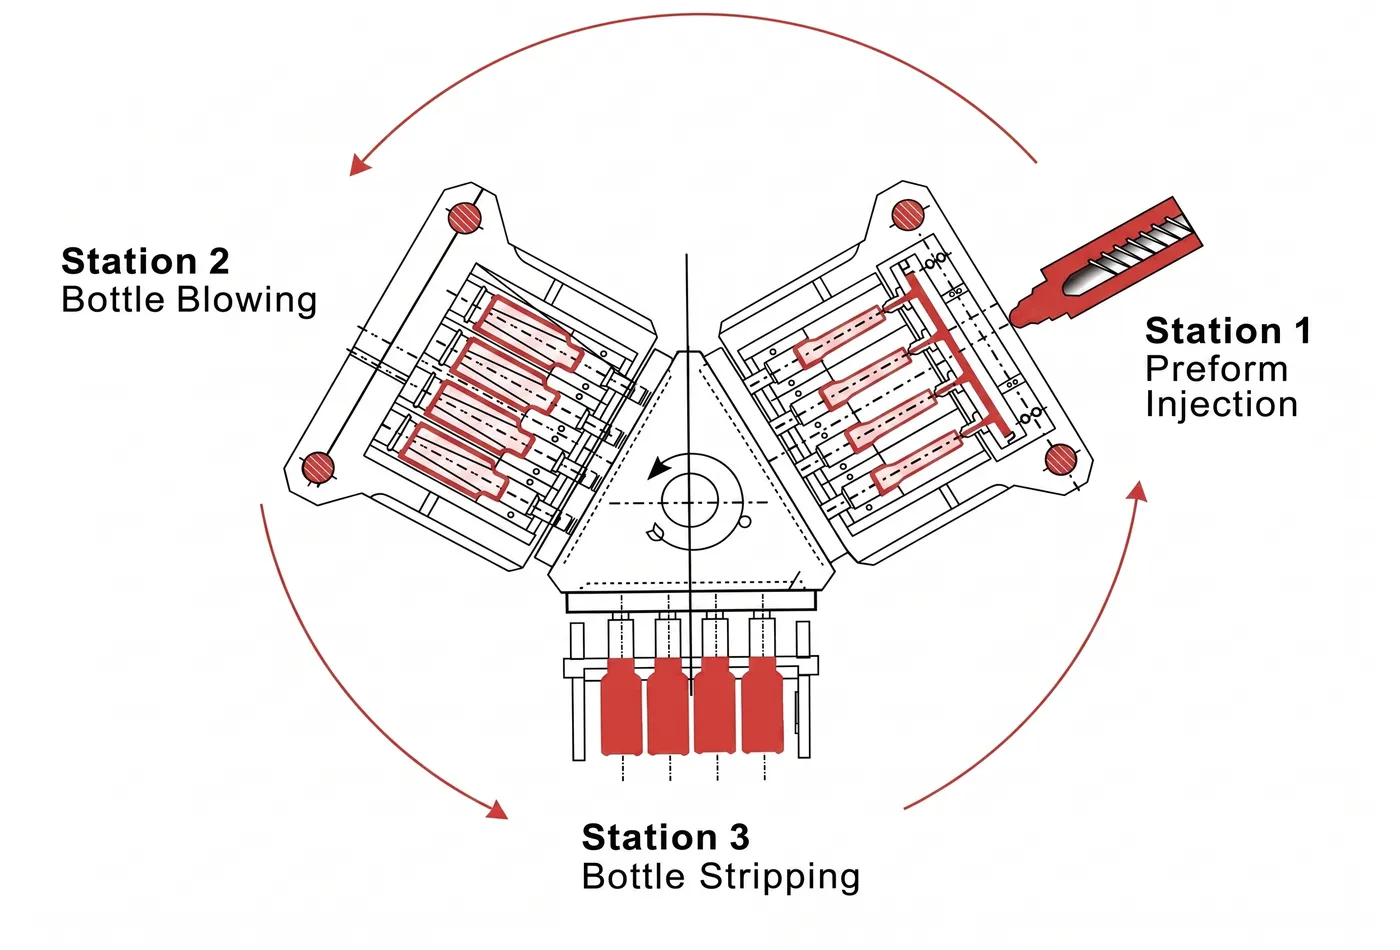
| 1 | Dispositif de préparation/injection de stock | 2 | Coureur à chaud |
| 3 | Tige centrale | 4 | Préforme de bouteille |
| 5 | Moule d'injection | 6 | Station d'injection |
| 7 | Station de soufflage | 8 | Moule par soufflage |
| 9 | Station de décapage |
Avantages des machines IBM
1. Conception de moules d'injection de haute précision
Le moule d'injection est conçu avec une précision extrême, garantissant des dimensions de goulot constantes, une coaxialité optimale et une étanchéité fiable pour chaque production. Ce niveau de précision dimensionnelle répond directement aux normes de qualité et de sécurité rigoureuses exigées par les industries pharmaceutique, cosmétique et agroalimentaire pour les emballages.
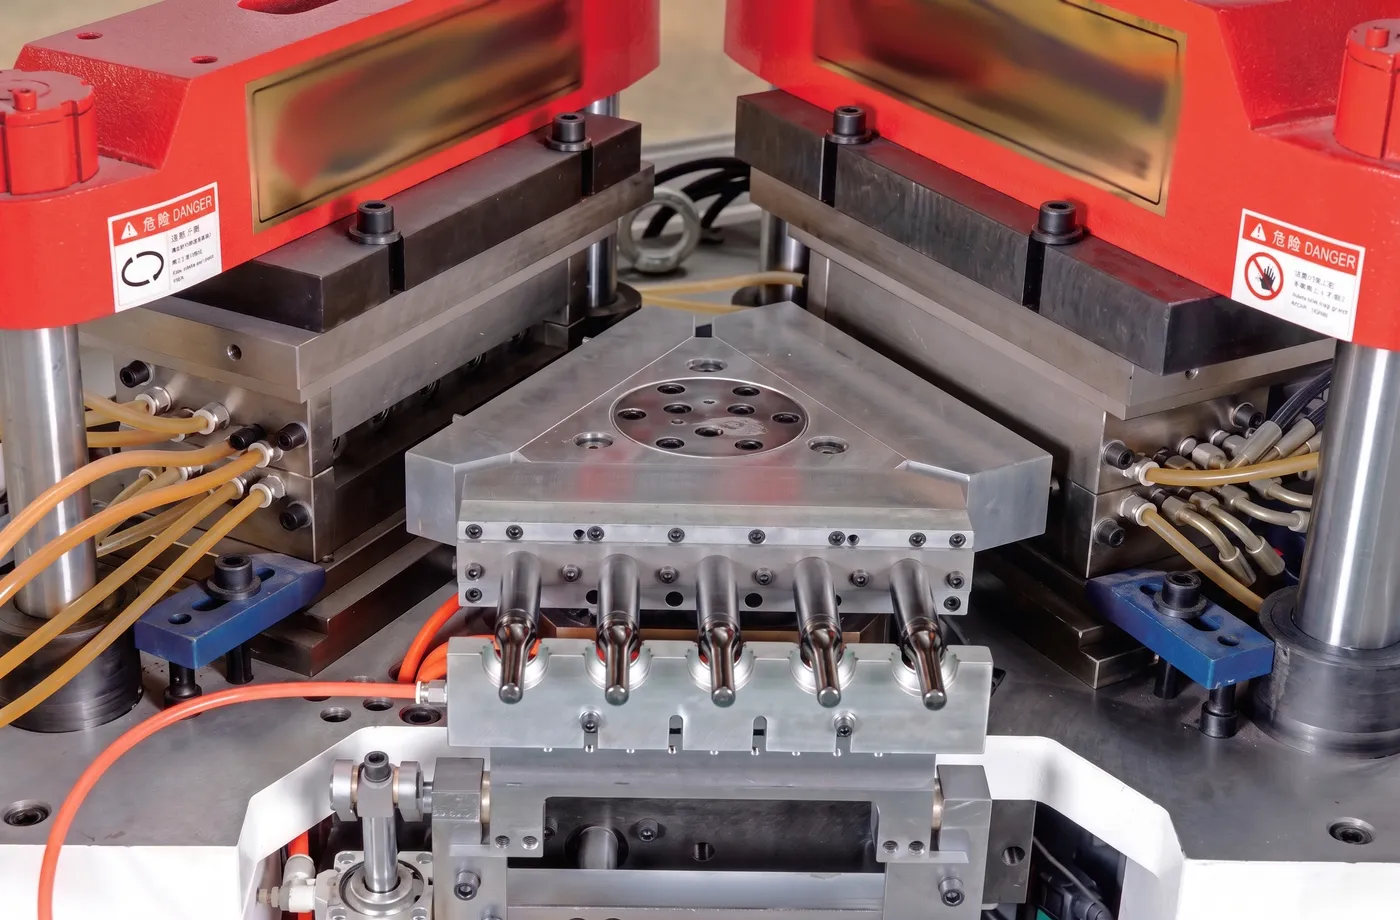
2. Structure de la table rotative
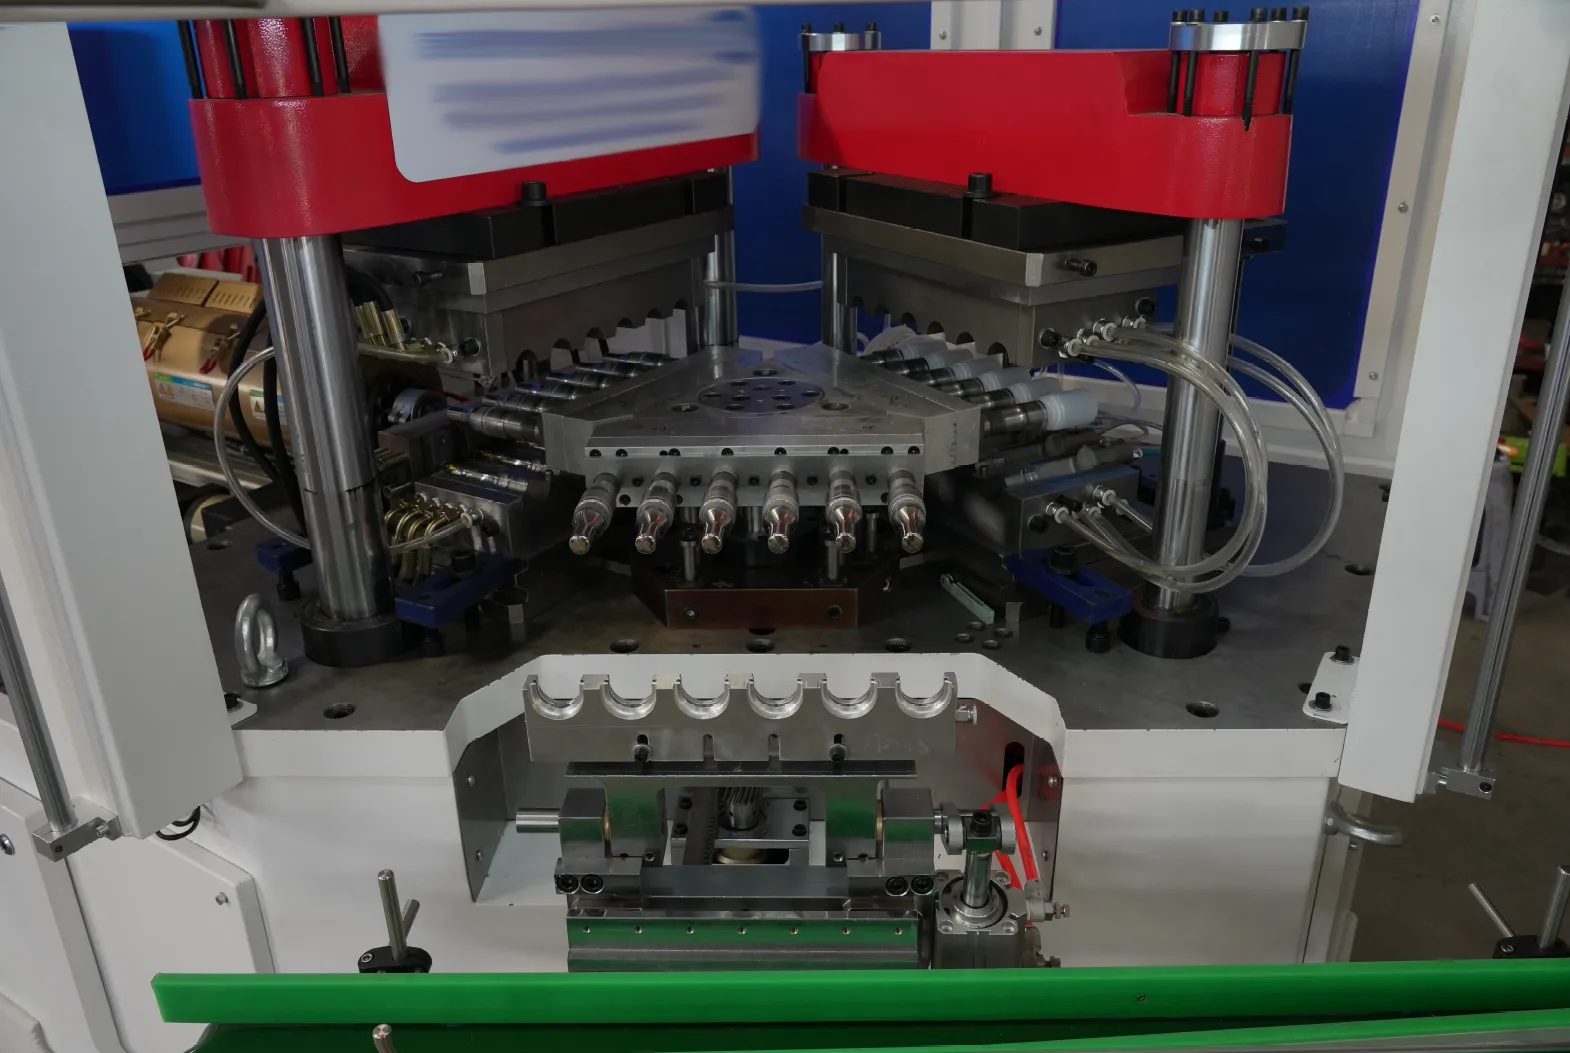
Le mécanisme de table rotative assure un transfert fluide des préformes entre les stations d'injection, de soufflage et d'éjection, au cours d'un cycle continu. Cette configuration multi-stations synchronisée élimine les temps morts entre les opérations, optimise le débit et maintient un rythme de production stable, ce qui permet d'accroître la capacité de production sans compromettre la régularité dimensionnelle ni l'intégrité des bouteilles.
3. Système de contrôle PLC intelligent
Un automate programmable de pointe contrôle avec précision en temps réel toutes les variables critiques du procédé, notamment la pression d'injection, la température de fusion, la durée de soufflage et le temps de refroidissement. Les opérateurs peuvent enregistrer et rappeler des recettes de produits spécifiques, ce qui réduit considérablement les temps de changement de production et garantit que chaque lot respecte les mêmes normes de qualité, quel que soit le poste ou l'opérateur.
4. Système d'économie d'énergie
La machine intègre un système de gestion thermique optimisé qui maintient des températures uniformes et stables dans le cylindre, le moule et les canaux de refroidissement. Cette répartition équilibrée de la chaleur raccourcit les cycles de moulage, réduit la dégradation de la résine, diminue la consommation d'électricité par unité produite et favorise une production écoresponsable sans compromettre la cadence de production.
5. Dispositif de démoulage automatique
Les bouteilles sont automatiquement détachées des mandrins grâce à un mécanisme d'éjection dédié, éliminant ainsi toute intervention manuelle à cette étape. La force d'éjection contrôlée prévient les rayures, les déformations et les dommages au niveau du goulot, réduisant ainsi directement les taux de rebut, la dépendance à la main-d'œuvre et les coûts de production unitaires sur le long terme.
6. Environnement de moulage exempt de pollution
Le bâti et la zone du moule sont dotés d'une enceinte étanche robuste qui empêche physiquement la poussière, les particules et les contaminants environnementaux en suspension dans l'air d'atteindre la cavité du moule pendant la production. Ce système intégré de contrôle de la contamination est particulièrement important pour les flacons pharmaceutiques, les flacons de collyre et les contenants médicaux, pour lesquels le respect des normes de propreté est une exigence réglementaire impérative.
Application des machines de moulage par injection-soufflage
1. Nourriture et boissons
L'industrie agroalimentaire recourt largement au moulage par injection-soufflage pour un emballage sûr et efficace. Les fabricants utilisent ce procédé pour créer des bouteilles, des pots et des bouchons en plastique pour le lait, les jus, les sauces et les condiments. La machine IBM produit des emballages alimentaires conformes aux réglementations strictes de la FDA et de la GMA, garantissant ainsi la sécurité des consommateurs.
- Le moulage par injection-soufflage permet une production en grande série de contenants personnalisés de qualité constante.
- Les plastiques de qualité alimentaire, tels que le PET et le PEHD, offrent durabilité et résistance chimique.
- Ce procédé crée des joints hermétiques, ce qui préserve la fraîcheur et prolonge la durée de conservation.
- Les formes complexes et les tolérances serrées contribuent à maintenir l'intégrité de l'emballage et à prévenir les fuites.
- Les contenants résistants à la température protègent les aliments et les boissons pendant le stockage et le transport.
Cette technologie permet à l'industrie agroalimentaire de proposer des emballages sûrs, attrayants et fiables pour une large gamme de produits.
2. Cosmétiques et soins personnels
L'industrie cosmétique et des soins personnels apprécie le moulage par injection-soufflage pour sa capacité à créer des emballages à la fois esthétiques et fonctionnels. Les entreprises utilisent ce procédé pour fabriquer des flacons de lotion, des déodorants en stick et des pots cosmétiques. Comparée à la machine ISBM, la machine IBM permet la conception de moules sur mesure, offrant ainsi aux marques la possibilité de différencier leurs produits grâce à des formes uniques et ergonomiques.
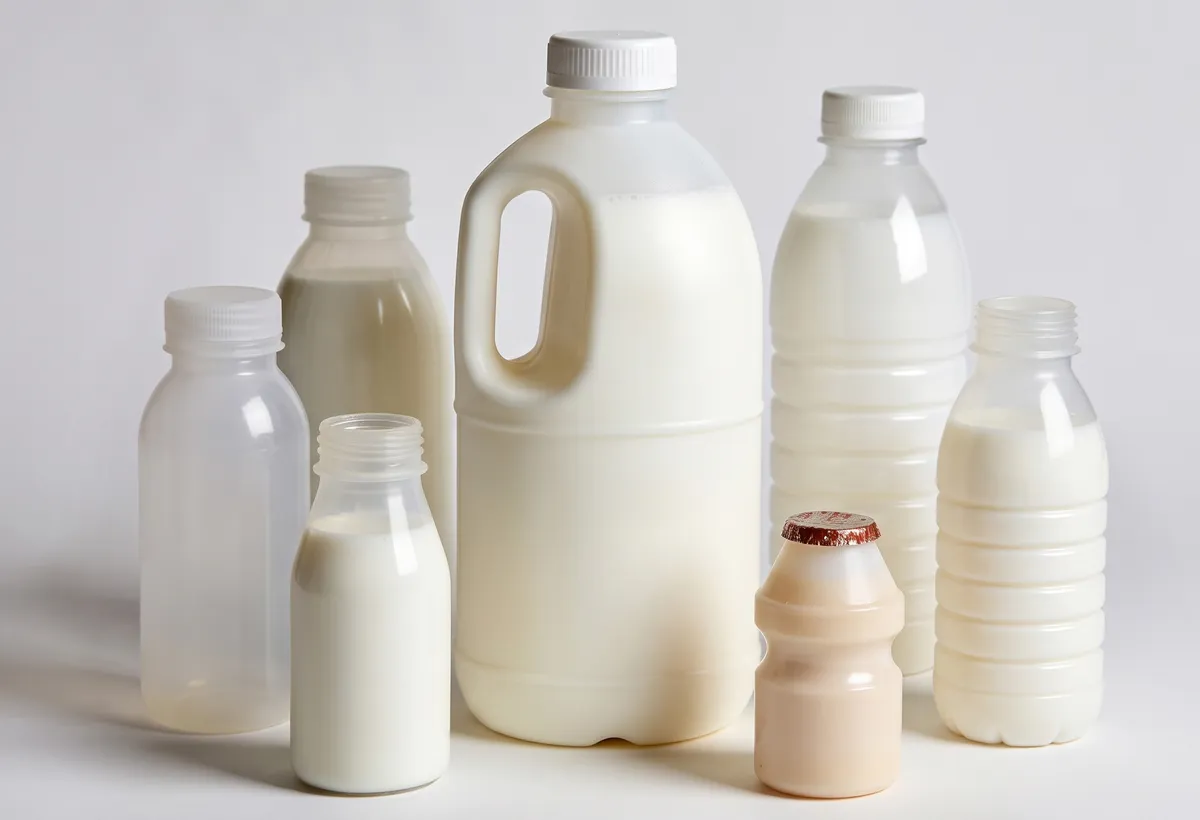
Bouteille alimentaire
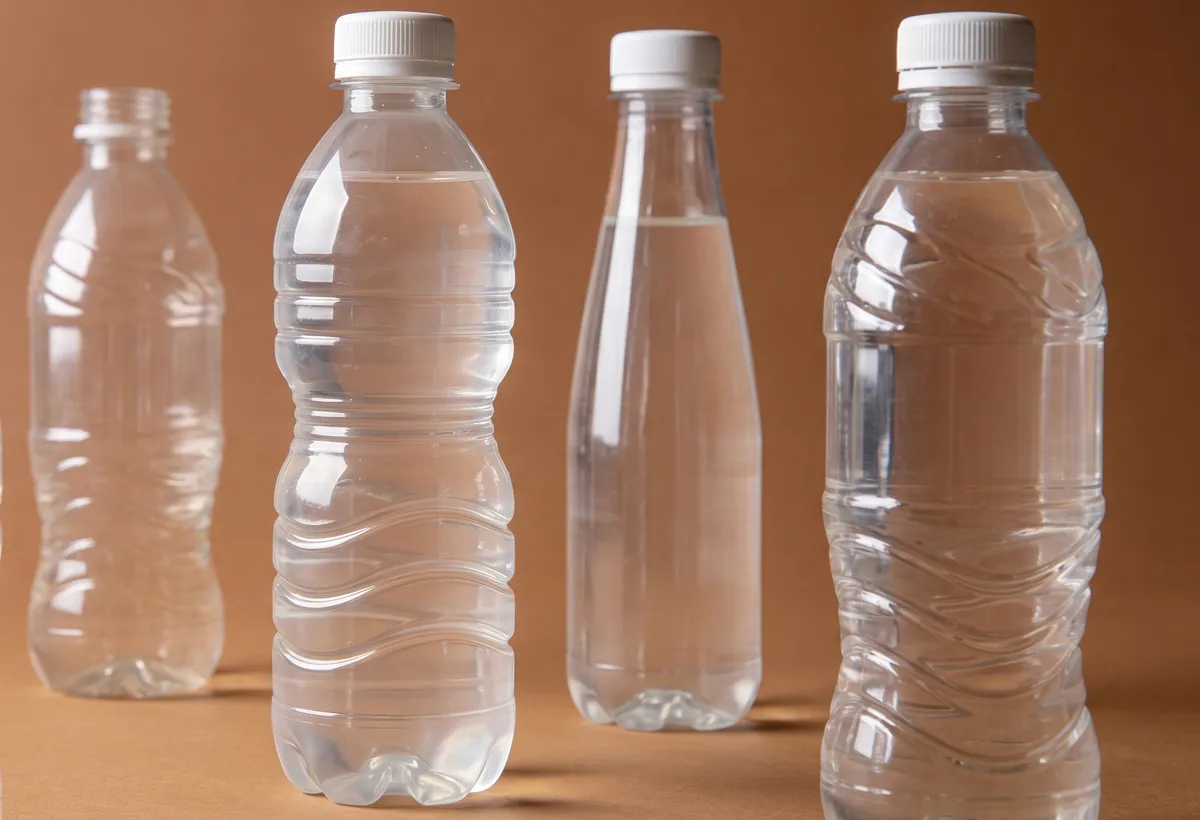
Bouteille de boisson
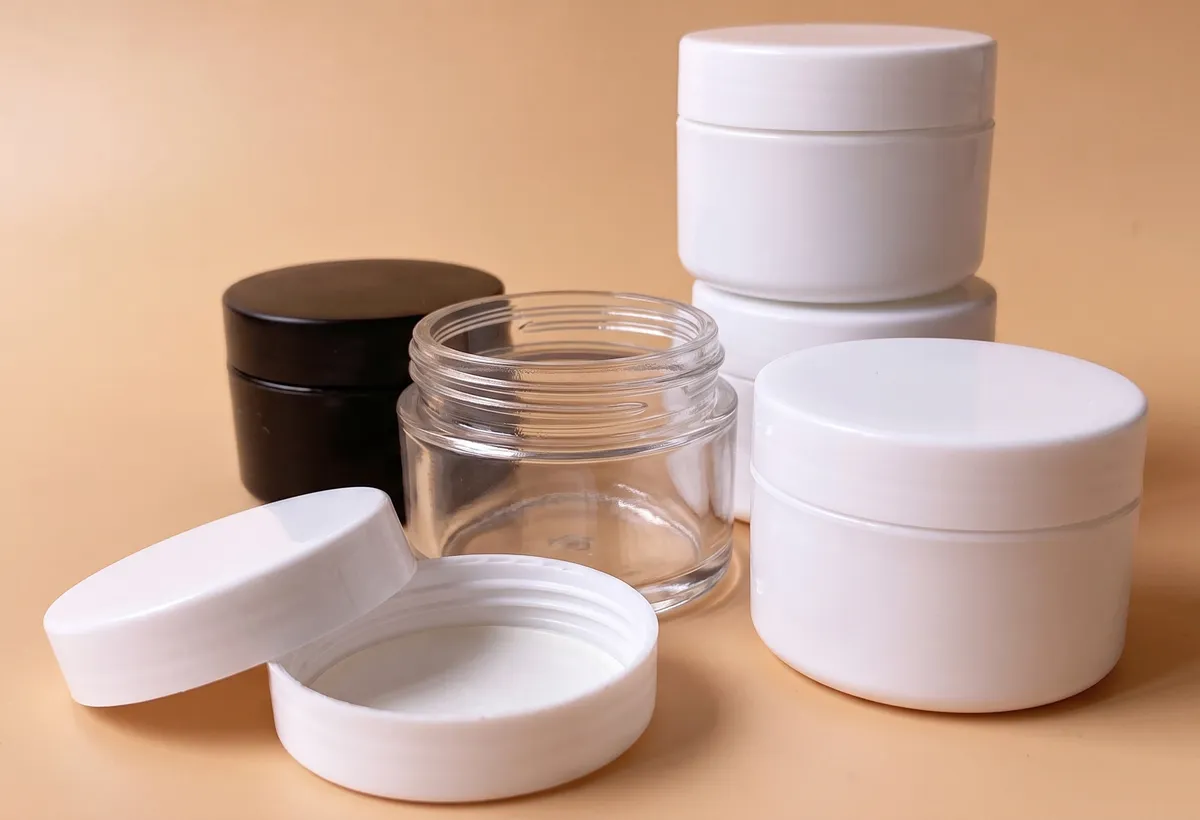
Flacon cosmétique
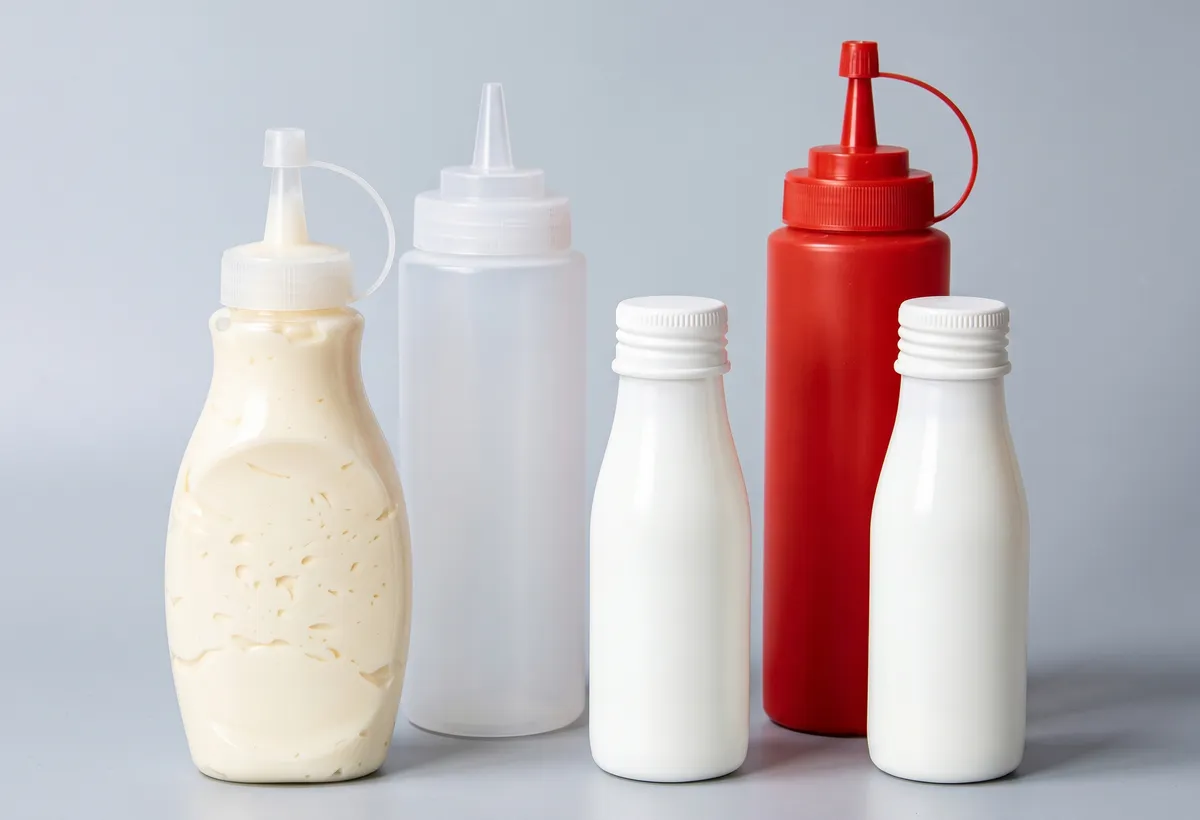
Bouteille de condiment
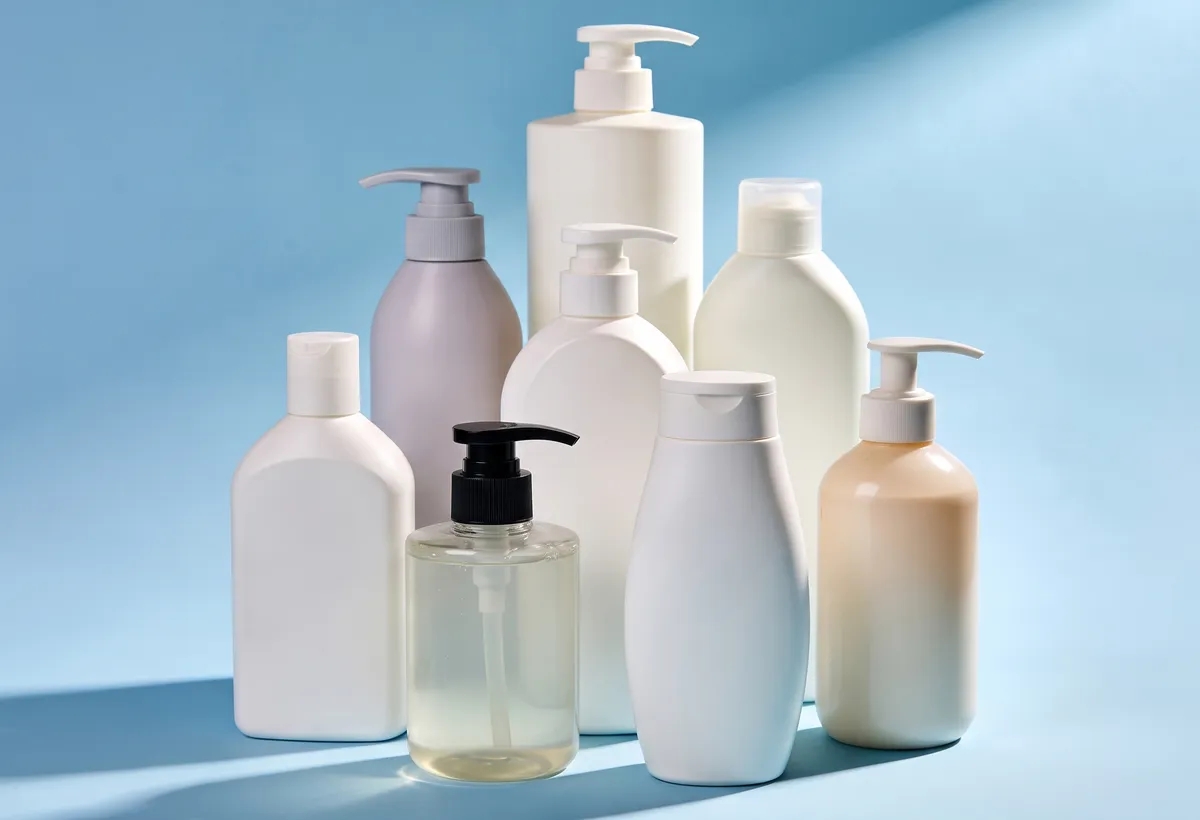
Bouteille de shampoing
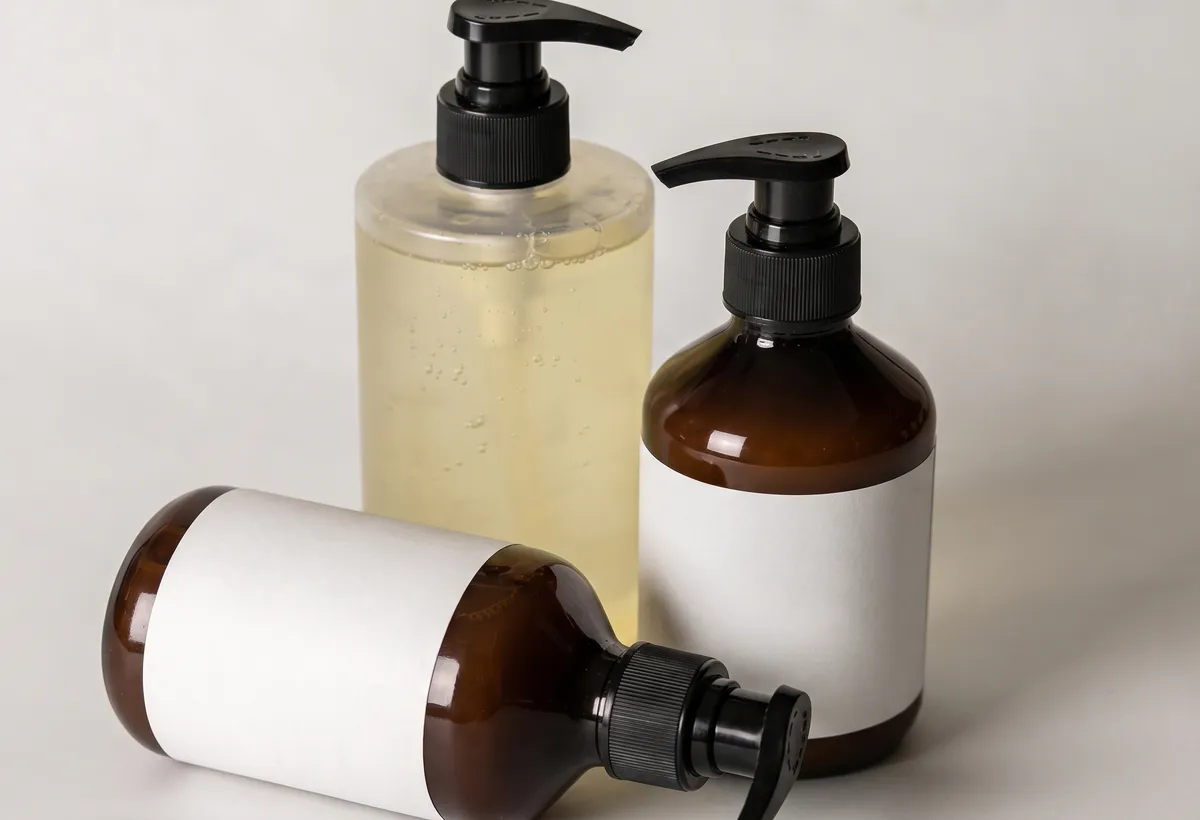
flacon de gel douche
3. Produits pharmaceutiques
Les entreprises pharmaceutiques ont recours au moulage par injection-soufflage pour produire des contenants en plastique de précision destinés aux médicaments, sirops et compléments alimentaires. Ce procédé permet de fabriquer des flacons et des bouteilles conformes aux normes réglementaires internationales. Les bouteilles en PET dominent le secteur de l'emballage pharmaceutique grâce à leur transparence, leur résistance et leur légèreté. Ces contenants offrent une excellente protection contre l'humidité et l'oxygène, préservant ainsi la stabilité et la durée de conservation des médicaments.
Les fabricants utilisent des machines IBM en salles blanches pour garantir la stérilité. Des systèmes d'inspection automatisés contrôlent la qualité et la conformité à chaque étape de la production. Des fermetures inviolables et à l'épreuve des enfants renforcent la sécurité. La finition du col moulée par injection assure une étanchéité parfaite, prévenant les fuites et la contamination. Les emballages pharmaceutiques doivent réussir des tests rigoureux de compatibilité chimique et de résistance mécanique, ce qui fait du moulage par injection-soufflage la méthode de choix pour ce secteur.
4. Produits chimiques
Les fabricants de produits chimiques utilisent le moulage par injection-soufflage pour produire des composants d'emballage tels que bouchons, fermetures, doseurs, pompes et pulvérisateurs. Ce procédé garantit la résistance chimique et la sécurité grâce à la sélection de polymères appropriés comme le PEHD, le PEBD et le PET. Ces matériaux résistent aux produits chimiques agressifs et aux contraintes environnementales.
- Le moulage par injection rapide permet un prototypage rapide et des tests de compatibilité.
- Les caractéristiques de conception comprennent une épaisseur de paroi uniforme et des mécanismes de sécurité tels que des fermetures à l'épreuve des enfants.
- Le contrôle qualité comprend l'inspection dimensionnelle, les tests d'étanchéité et la vérification des matériaux.
Le moulage par injection-soufflage permet de produire des composants d'emballage durables, sûrs et personnalisables, répondant ainsi aux besoins de l'industrie chimique en matière de confinement fiable des produits.
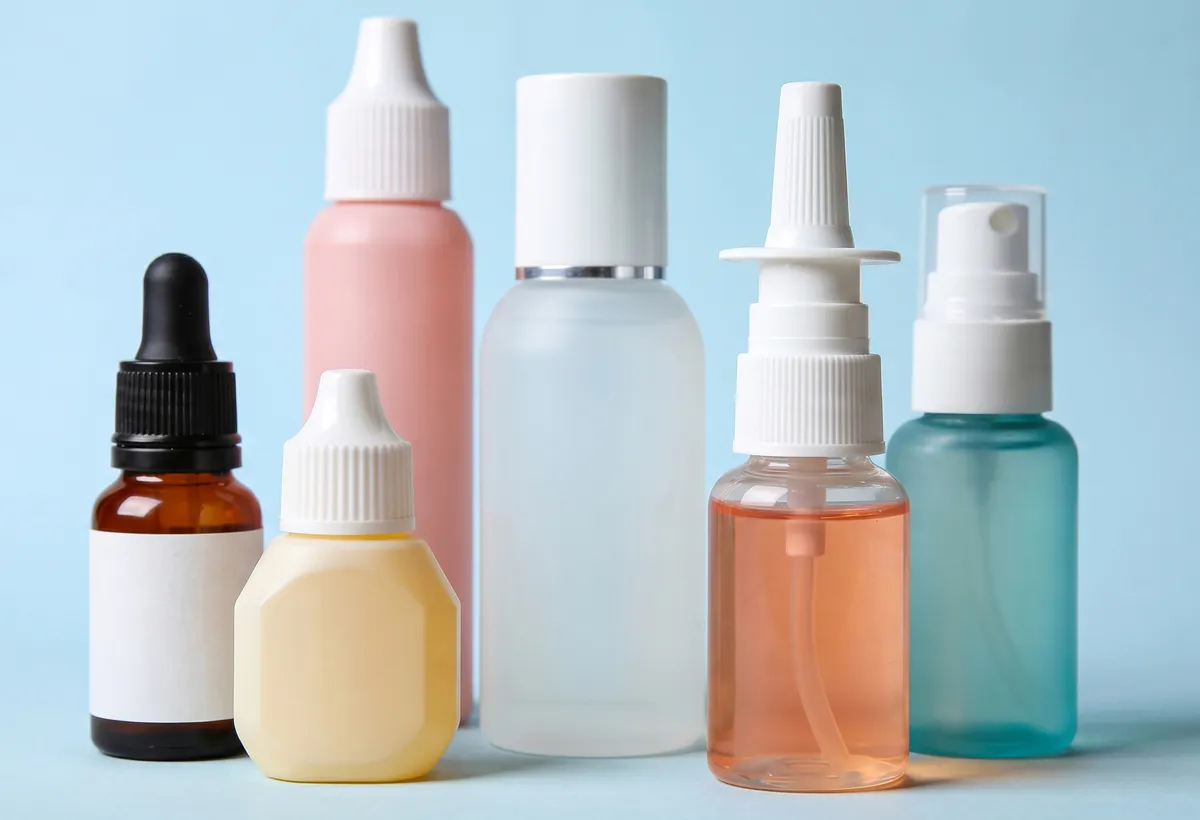
Flacon de gouttes oculaires
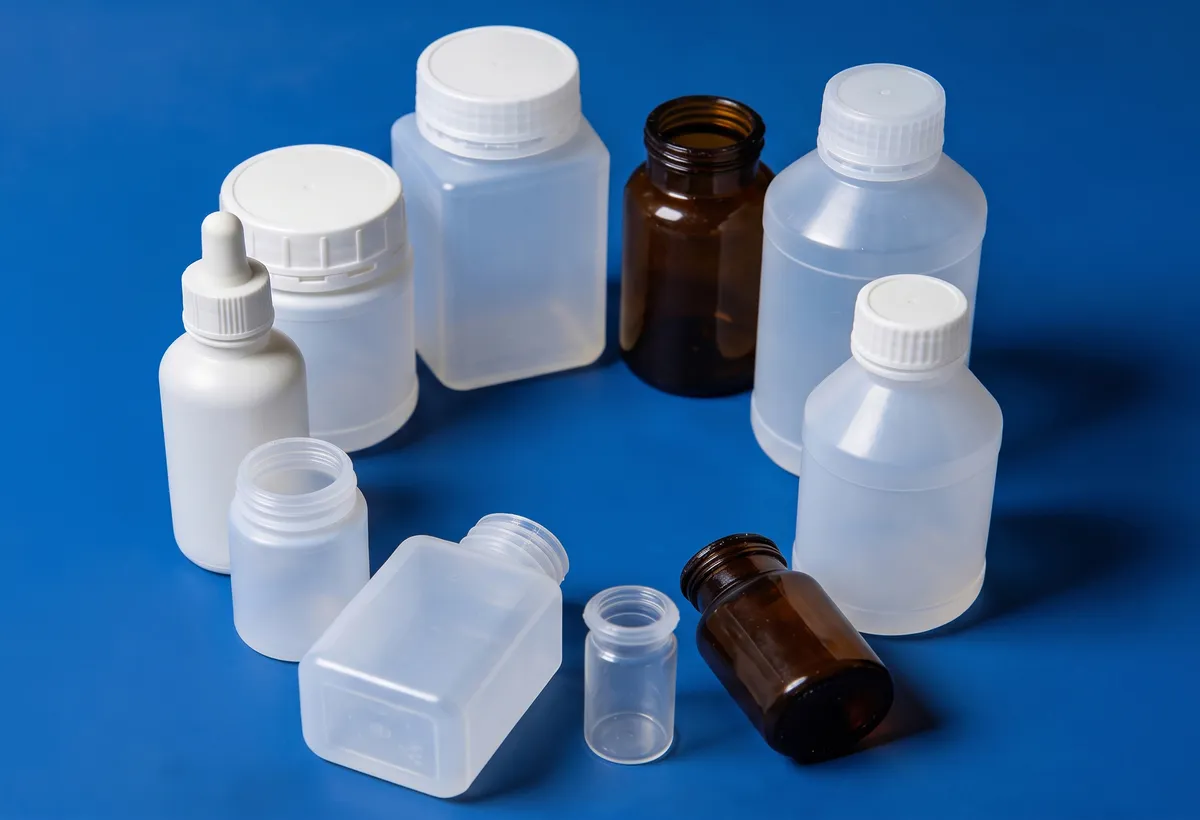
Bouteille de produit chimique
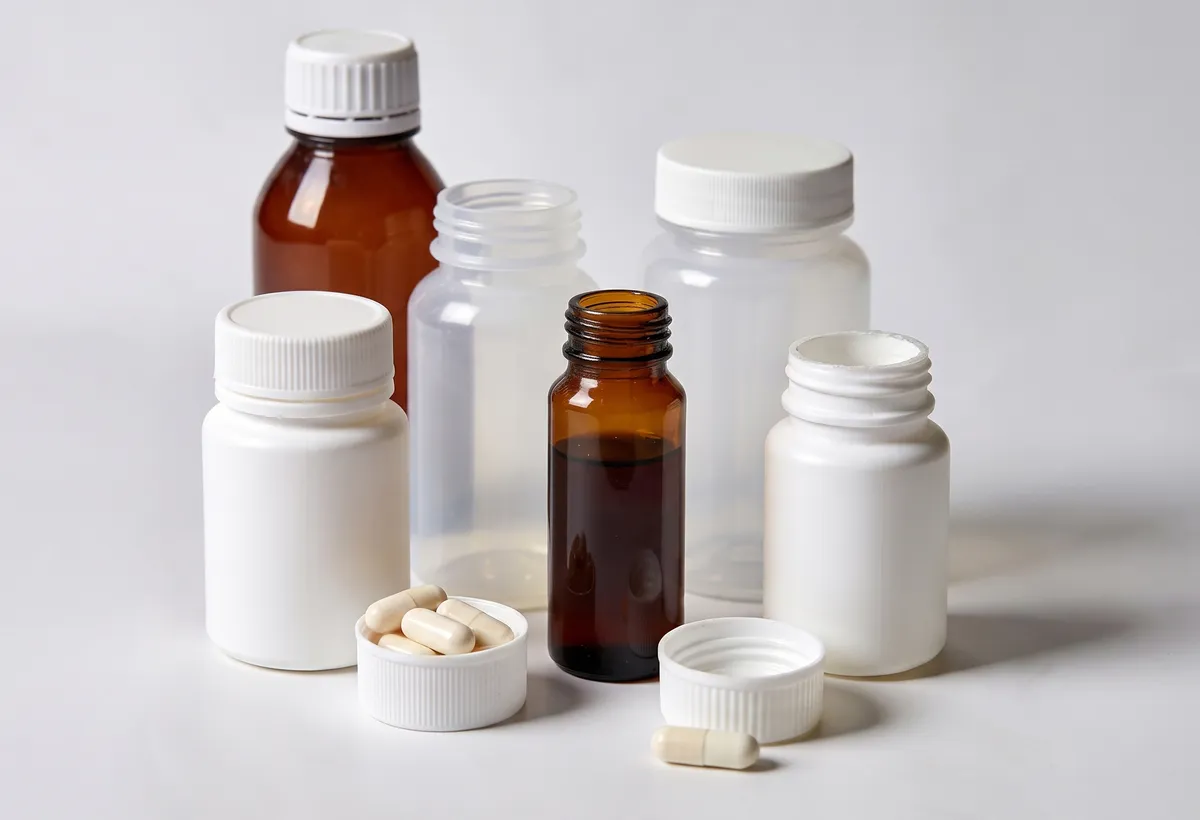
Flacon pharmaceutique
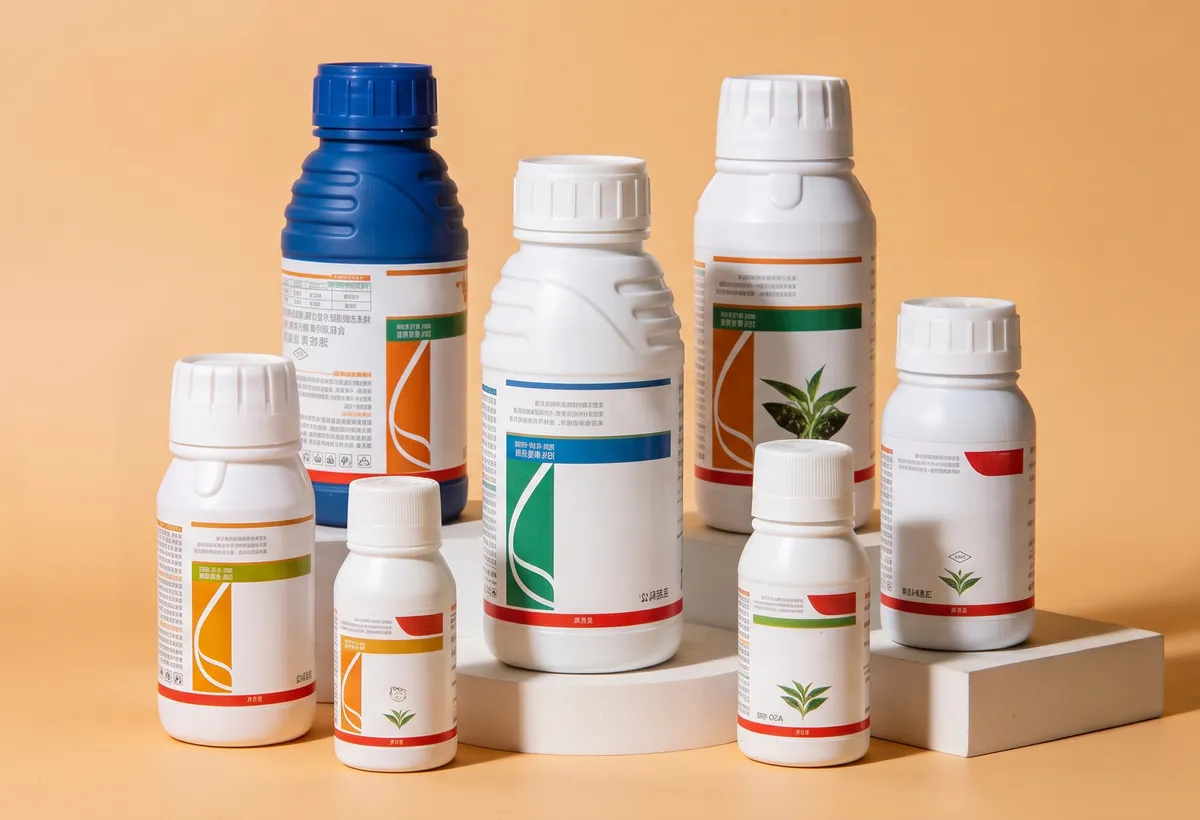
Bouteille de pesticide
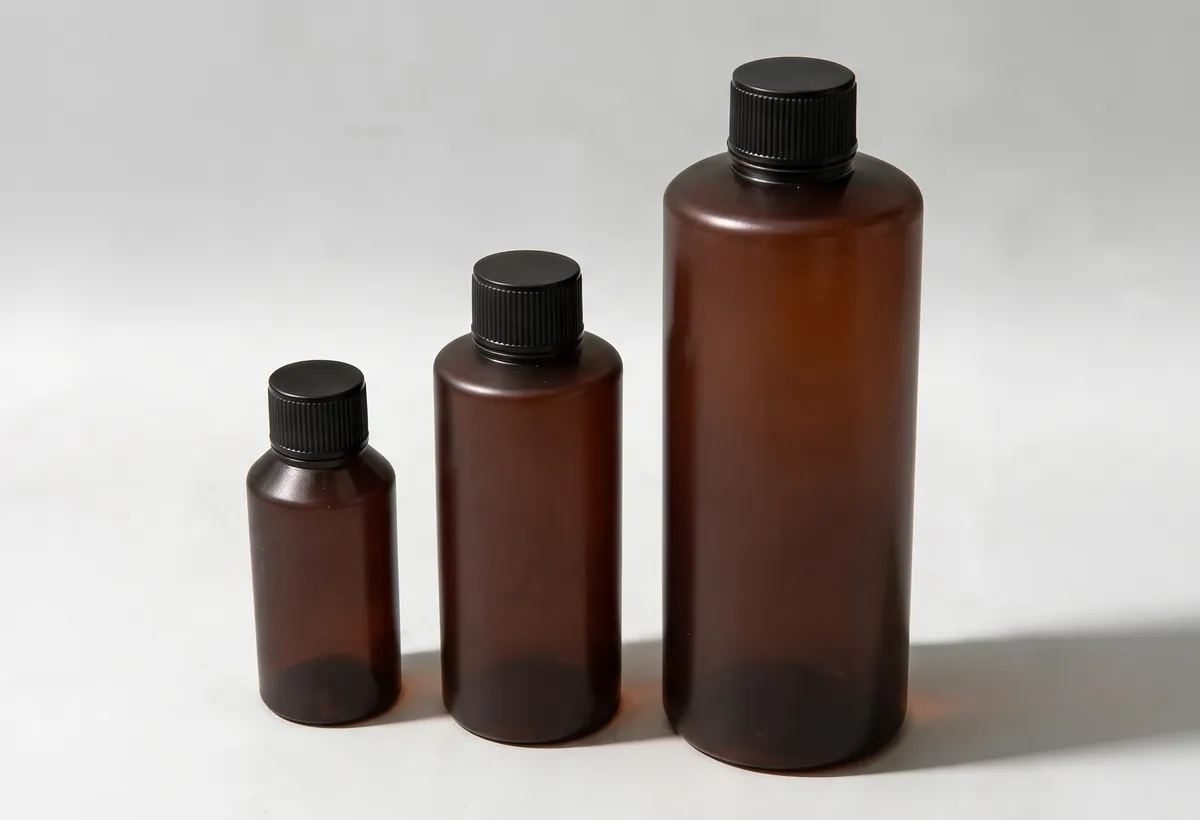
Flacon de sirop sec pharmaceutique
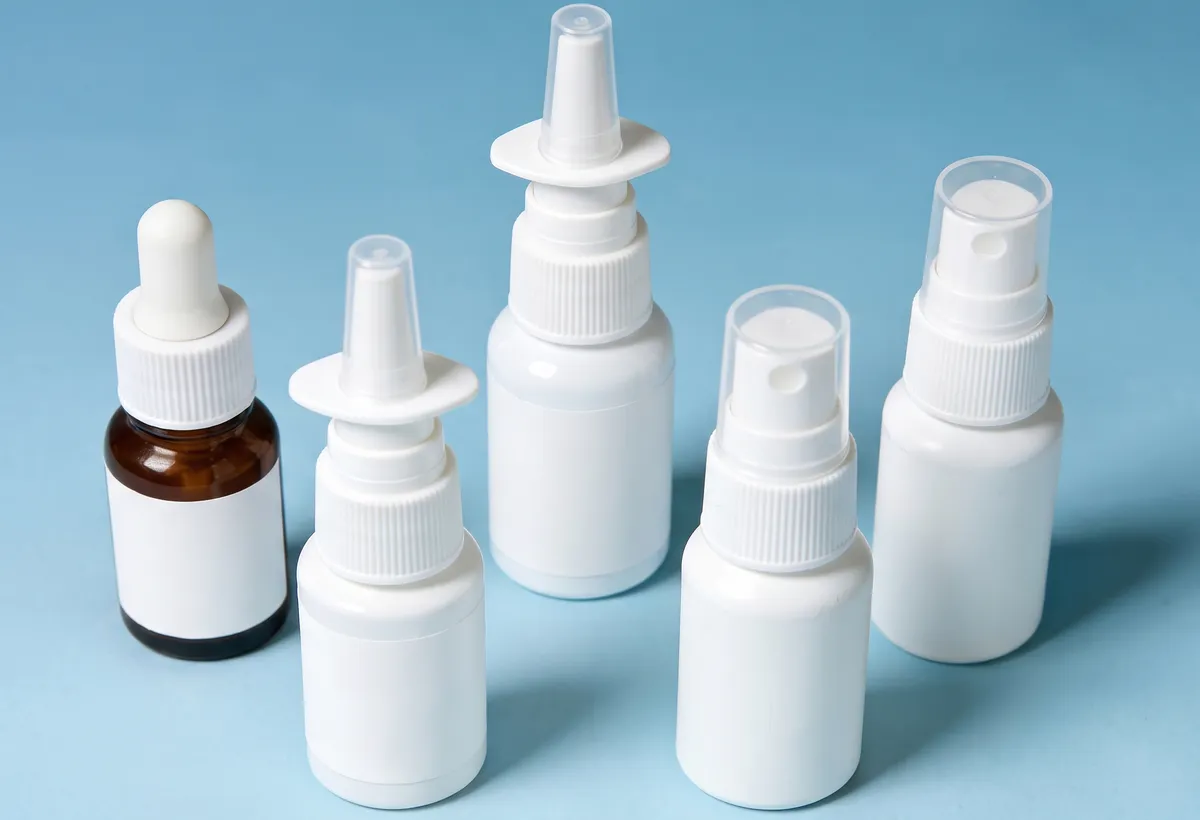
Flacon pulvérisateur médicinal
Moulage par injection-soufflage vs moulage par extrusion-soufflage
Cette différence influe sur la précision du col, le contrôle de l'épaisseur de la paroi, les déchets de découpe, la structure du moule, le comportement du matériau, la stabilité du cycle et le type de bouteille que chaque processus peut produire efficacement.
Moulage par injection-soufflage (IBM)
- Injection: Du plastique fondu est injecté autour d'une tige centrale pour former une préforme précise et une finition de col.
- Souffler : La préforme est acheminée vers le poste de soufflage et est gonflée à l'intérieur du moule à bouteille.
- Décapage : La bouteille finie est retirée sans ébavurage.
Moulage par extrusion-soufflage (EBM)
- Extrusion: Le plastique fondu est extrudé vers le bas sous forme de tube creux appelé paraison.
- Serrage : Le moule se referme autour de la paraison et enlève l'excédent de matière.
- Soufflage et coupe : L'air se forme dans la bouteille, puis le bouchon doit être ébarbé après refroidissement.
Matières premières utilisées dans IBM vs EBM
Les deux procédés peuvent être utilisés avec les plastiques d'emballage courants, mais le choix du matériau doit toujours être validé en fonction de la géométrie de la bouteille, des exigences d'étanchéité, des exigences réglementaires et de la stabilité de la production.
Différences entre les processus IBM et EBM
| Fonctionnalité | Moulage par injection-soufflage (IBM) | Moulage par extrusion-soufflage (EBM) |
|---|---|---|
| Formulaire de départ | préforme moulée par injection | Paraison extrudée |
| précision du cou | Extrêmement haut ; le col est pré-moulé par injection | Standard ; dépend de la fermeture du moule, de l'ébarbage et de l'étalonnage du col |
| Déchets / rebuts | Zéro flash et très peu de déchets de procédé | Génère un flash qui nécessite d'être découpé et recyclé |
| Taille optimale du conteneur | Bouteilles de précision de petite à moyenne taille | conteneurs creux de taille moyenne à grande |
| coût initial du moule | Investissement initial plus élevé pour l'outillage de précision et les barres de noyau | Réduction des coûts initiaux de moulage pour de nombreux grands conteneurs creux |
| Meilleures applications | Flacons de pilules pharmaceutiques, compte-gouttes, cosmétiques, récipients de laboratoire | Gros bidons de lait, fûts de détergent, jerricans, poignées complexes |
| Priorité à la qualité | Cohérence dimensionnelle, production propre et fiabilité d'étanchéité | Flexibilité des dimensions, rentabilité du rendement et du volume des conteneurs |
Applications courantes de bouteilles pour IBM et EBM
| Application | Meilleure adaptation | Pourquoi c'est important |
|---|---|---|
| flacons de pilules pharmaceutiques | moulage par injection-soufflage | La précision de la finition du col, la propreté de la production et la fiabilité de l'étanchéité sont généralement plus importantes qu'un faible coût d'outillage. Consultez le guide de fabrication des flacons de pilules. Pour les emballages médicaux et pharmaceutiques en particulier, consultez le comparatif des procédés d'emballage médical. |
| Flacons compte-gouttes et vaporisateurs nasaux | moulage par injection-soufflage | Le conditionnement en petites doses exige une géométrie de col précise et des dimensions constantes. Consultez notre revue des solutions pour flacons compte-gouttes pharmaceutiques. |
| pots cosmétiques et petits flacons de produits chimiques d'usage courant | moulage par injection-soufflage | La finition de surface, le contrôle dimensionnel et la réduction des déchets de découpe améliorent la qualité du produit. Découvrez les applications des machines pour flacons cosmétiques. |
| bidons, fûts et grands conteneurs | moulage par extrusion-soufflage | Les pièces de grand volume et de formes creuses flexibles sont généralement mieux adaptées aux équipements EBM. |
| grandes pièces creuses industrielles | moulage par extrusion-soufflage | L'EBM peut traiter des paraisons plus grandes et des formes de produits plus larges, même si un ébarbage est nécessaire. |
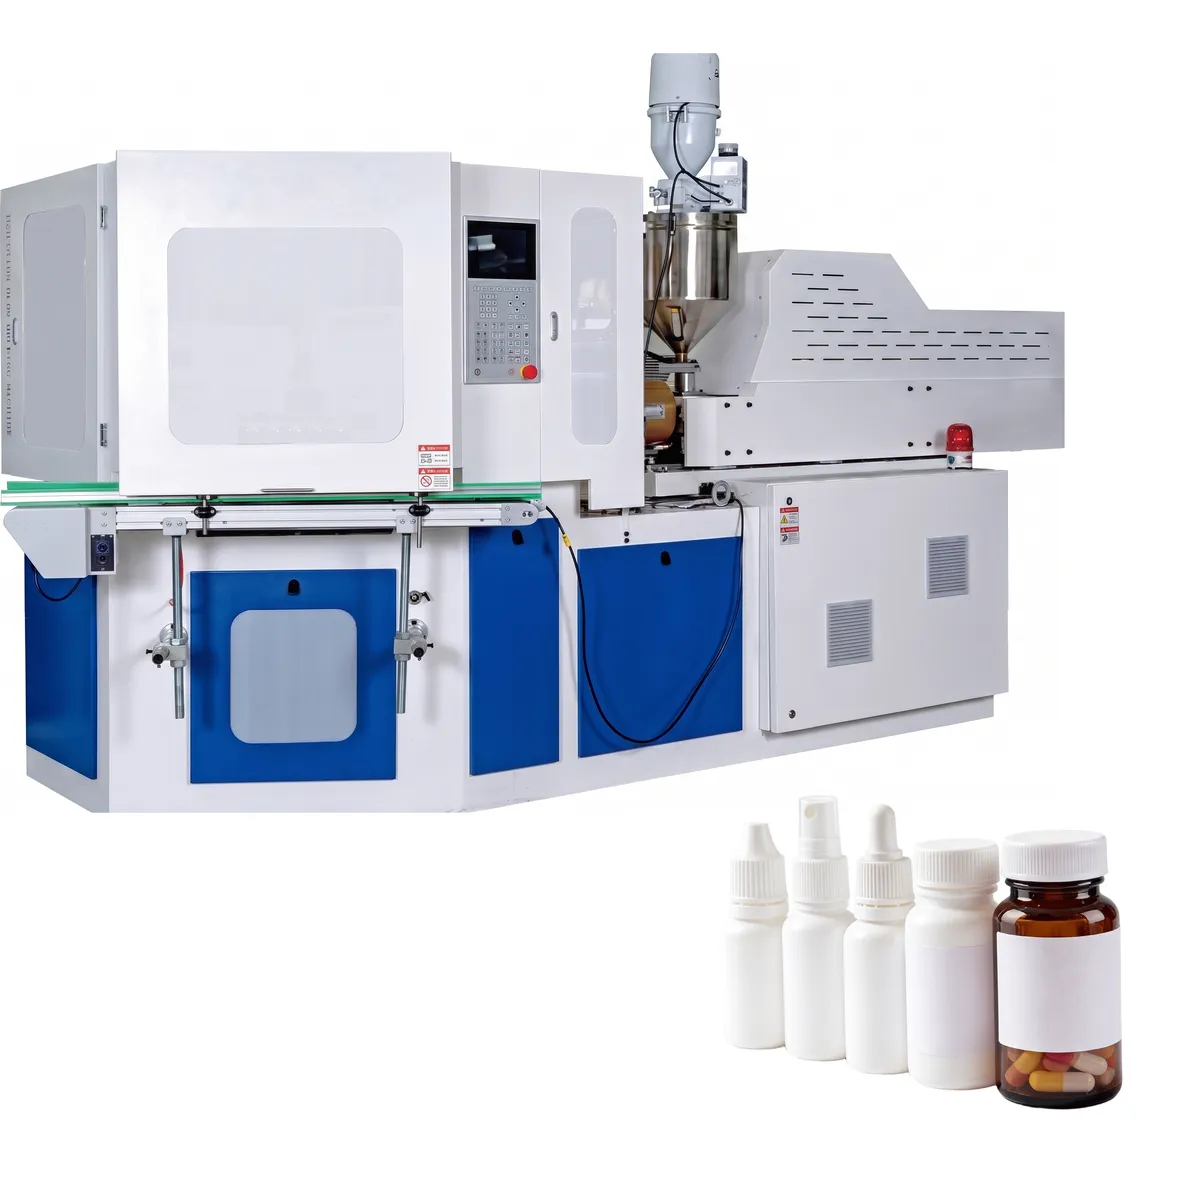
Machine IBM
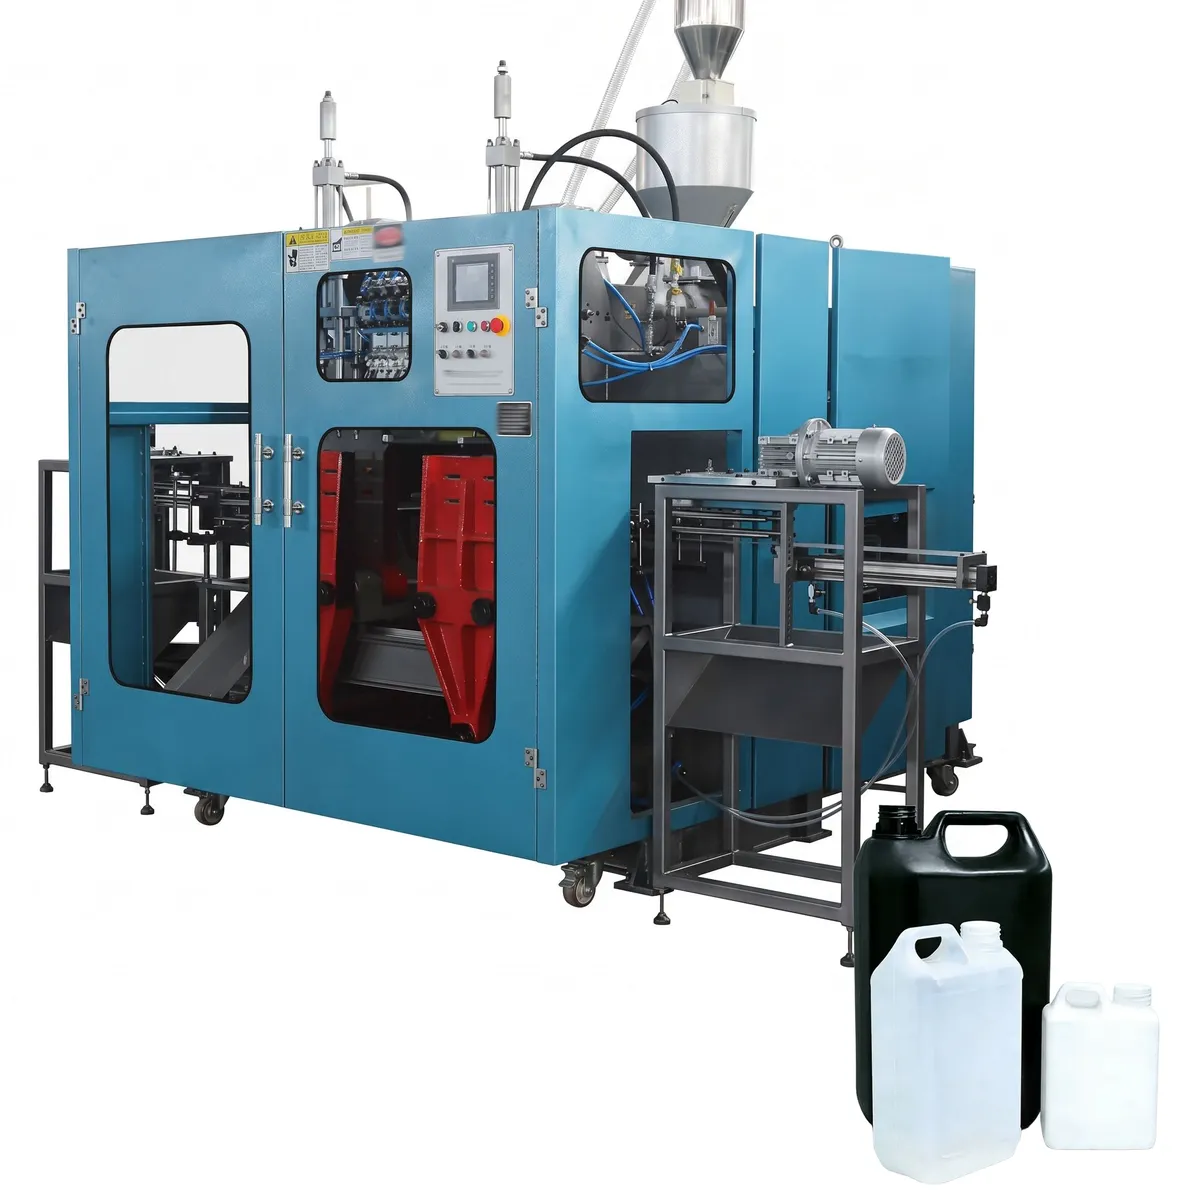
Machine EBM
Caractéristiques des moules automatiques de la série ZQ
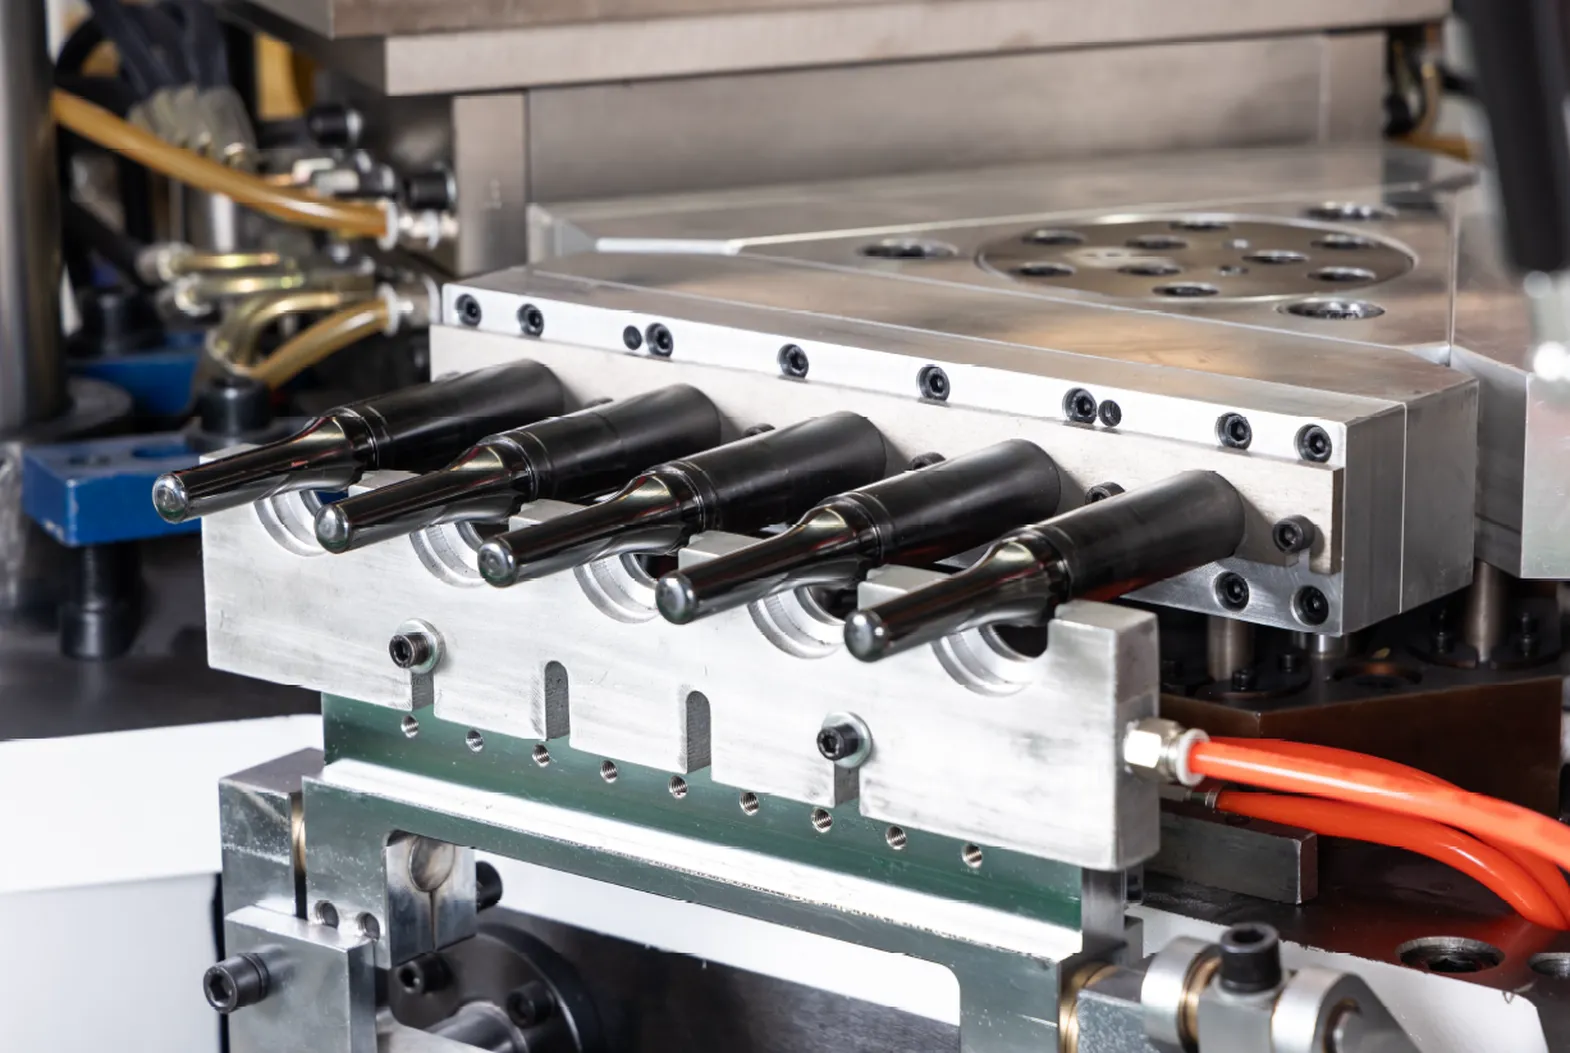
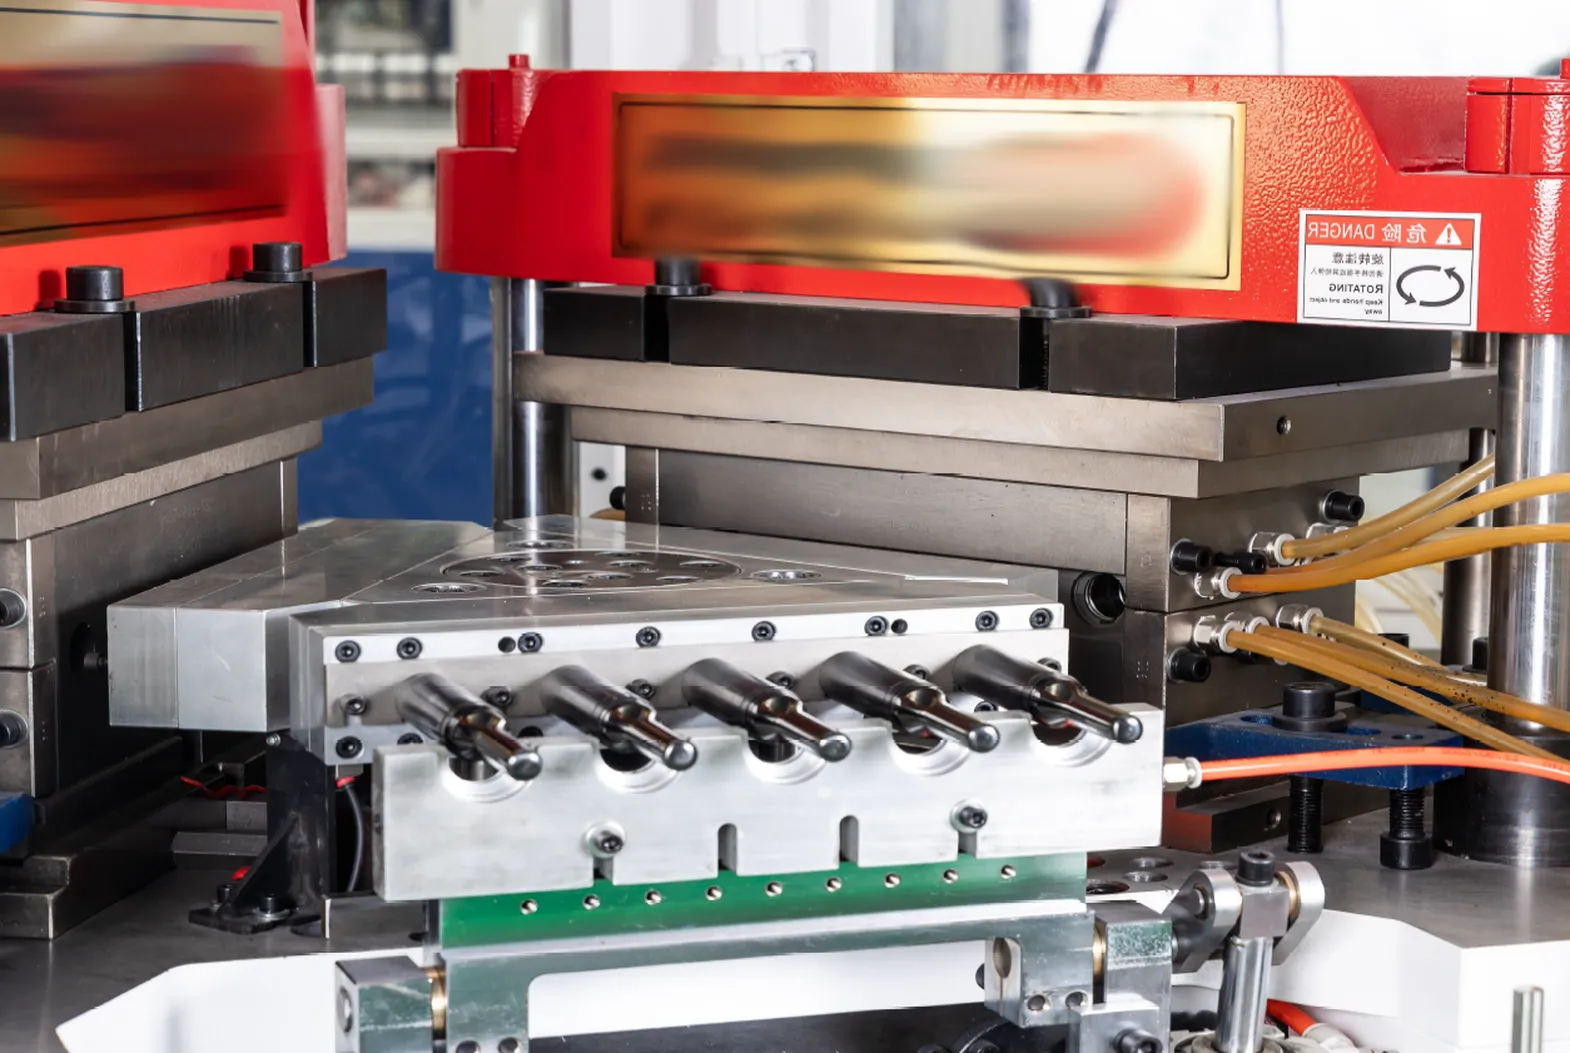
1. L'activité a permis de concevoir une cavité et un col de moule d'injection ainsi qu'un circuit d'huile spécialement conçu, qui peut être facilement modifié pour garantir la taille du billette tubulaire et une température stable.
2. Le matériau du moule d'injection est un acier allié S136 importé ou un acier inoxydable 4Cr13. L'acier à haute résistance augmente la durée de vie.
3. Le système de canaux chauds optimisé et l'embryon de bouteille garantissent une minimisation des écarts de poids et d'épaisseur de paroi. La structure spéciale du mandrin assure un cycle de moulage rapide et un refroidissement efficace du noyau.
4. L'ouverture et le filetage sont de taille précise et étanches 100%.
5. Il n'y a ni bavures ni déchets sur le goulot et le fond de la bouteille.
6. La taille du produit, son poids, la ligne de moulage et l'épaisseur de la bouteille sont constants.
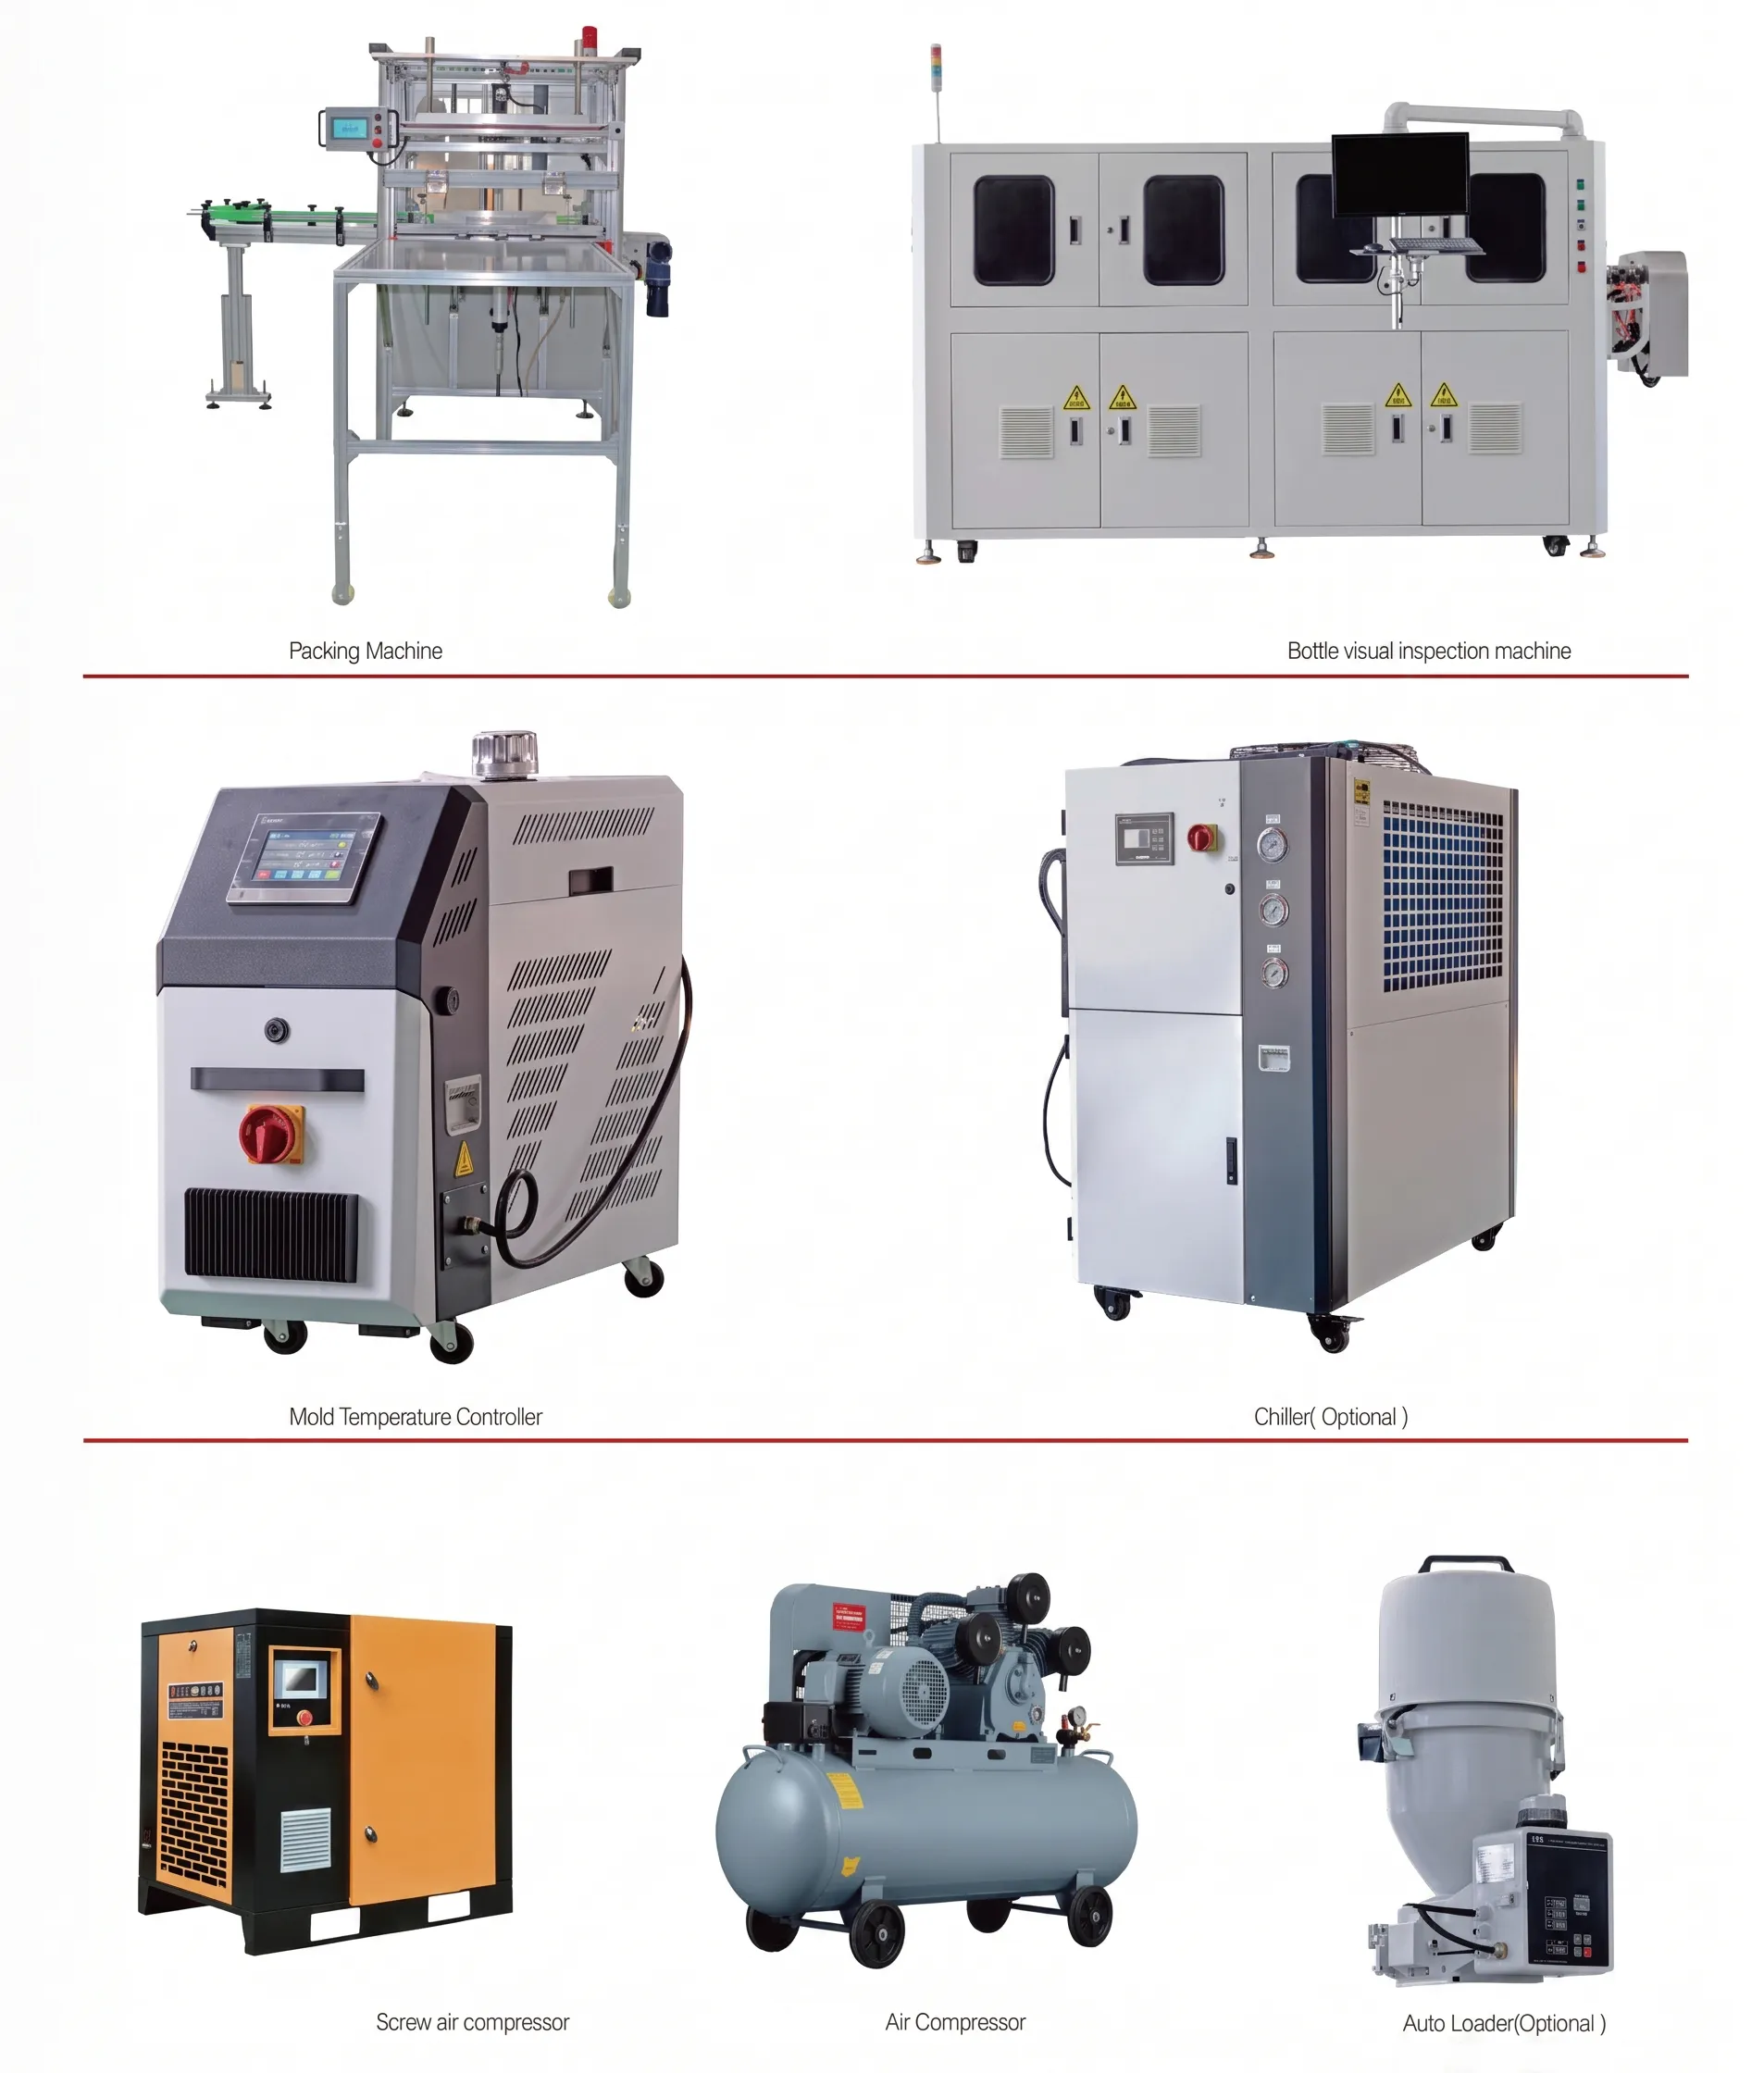
Équipement auxiliaire