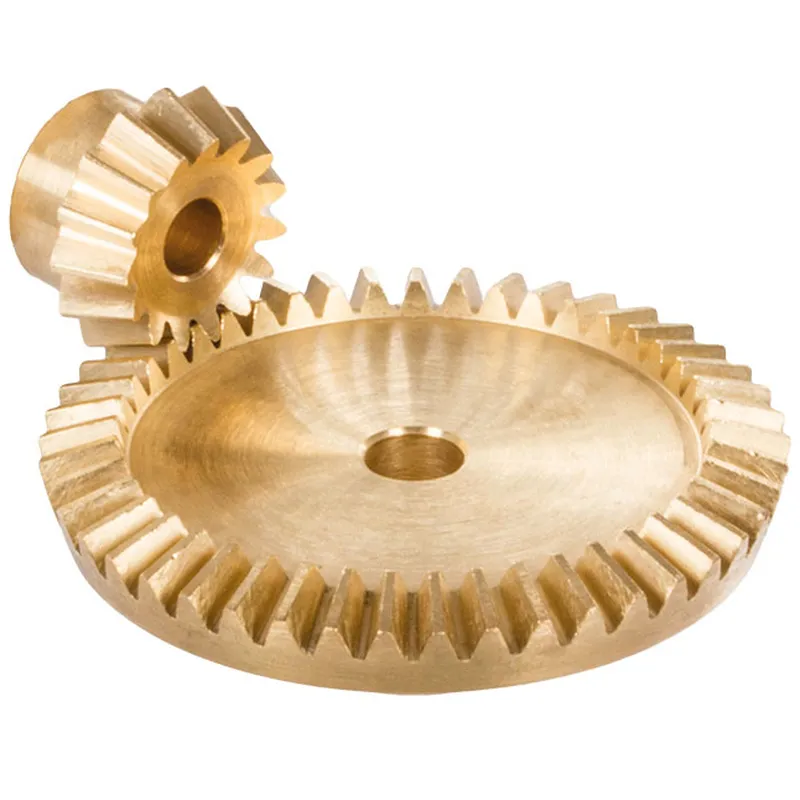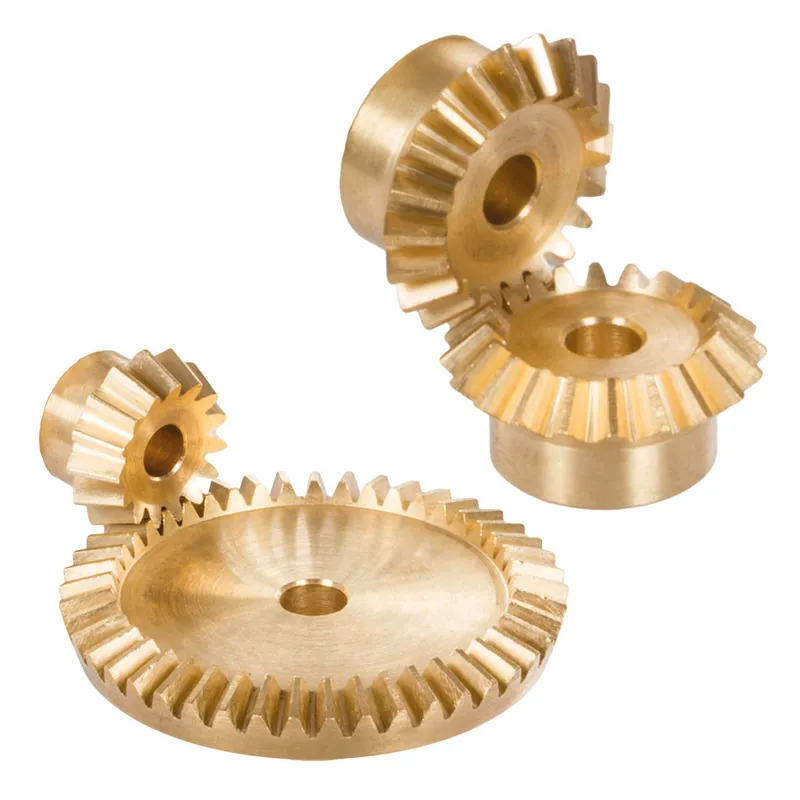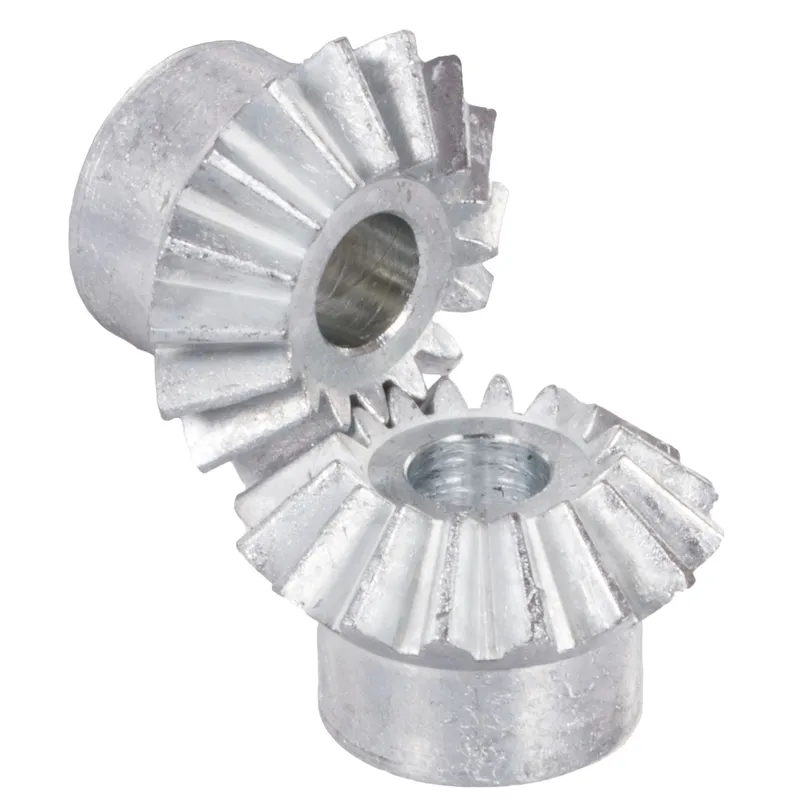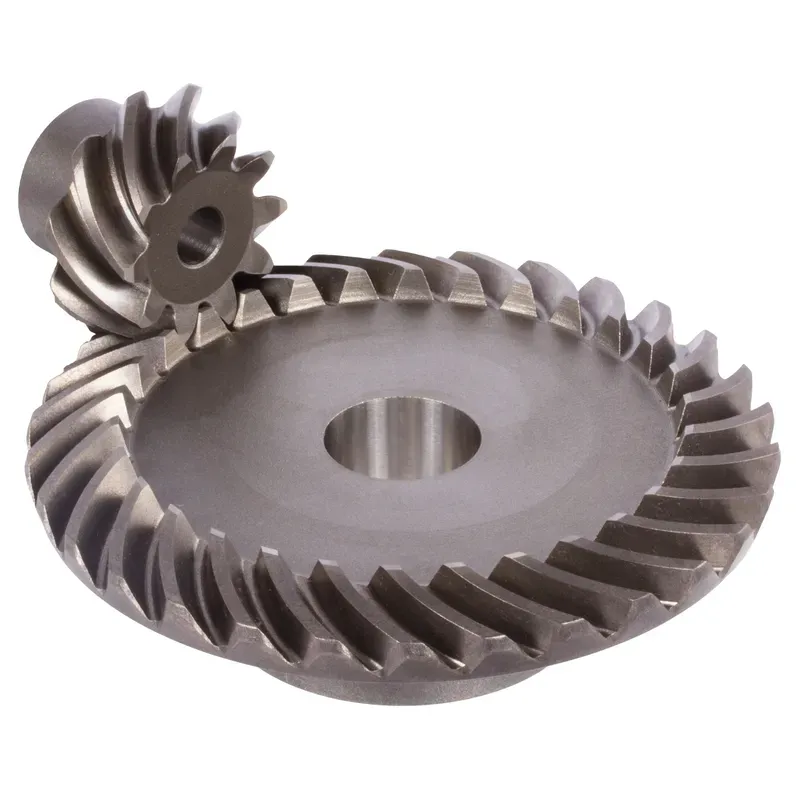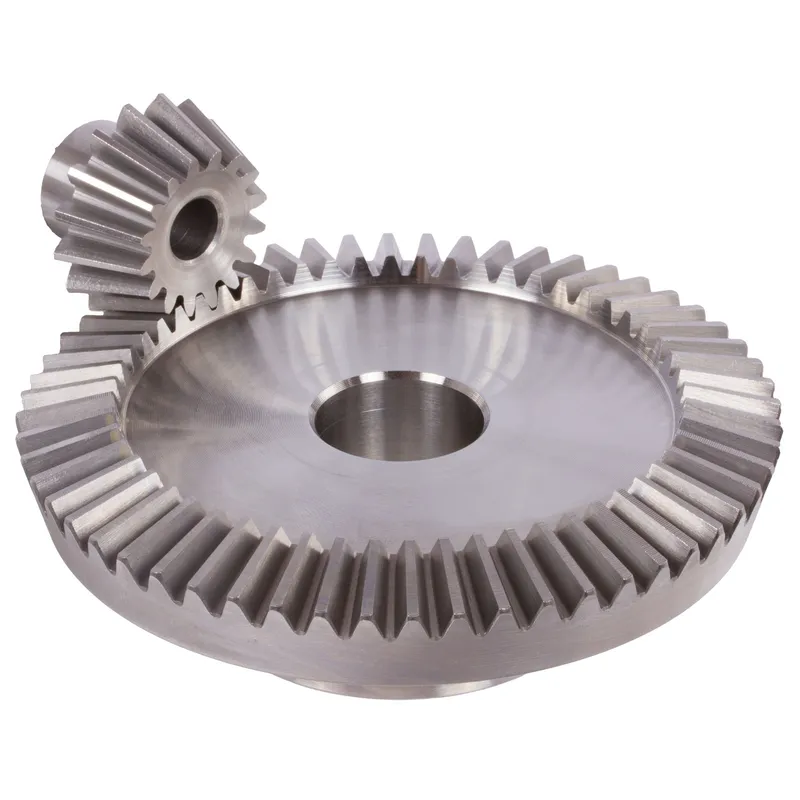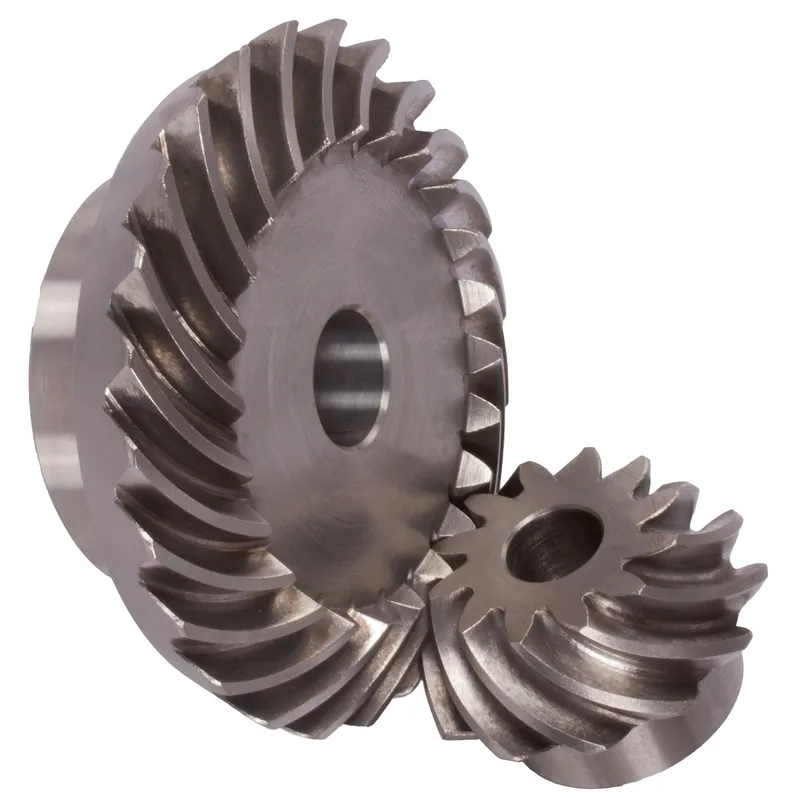
钢制螺旋锥齿轮,传动比 1:1,螺旋齿系统
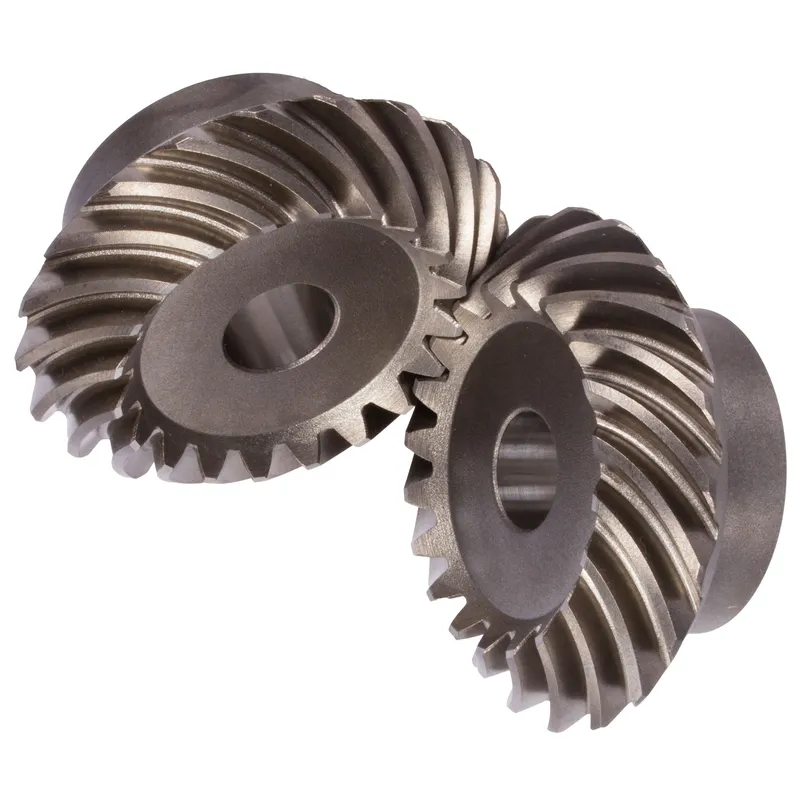
1:1 传动比的钢制螺旋锥齿轮采用螺旋齿形设计,用于在相交轴之间传递动力,通常相交轴呈 90 度角,且两个齿轮的转速相等。螺旋齿形设计具有弧形斜齿,齿尖呈螺旋角(通常约为 35°),与直齿锥齿轮相比,可确保渐进啮合、运行更平稳、承载能力更高。
1:1 传动比的钢制螺旋锥齿轮采用螺旋齿形设计,用于在相交轴之间传递动力,通常相交轴呈 90 度角,且两个齿轮的转速相等。螺旋齿形设计采用弧形斜齿,并以螺旋角(通常约为 35°)排列,与直齿锥齿轮相比,可确保渐进啮合、更平稳的运行和更高的承载能力。这降低了噪音、振动和冲击应力,使其成为汽车差速器、机器人和工业机械等高速重载应用的理想选择。
这些螺旋锥齿轮由碳钢或合金钢制成,经过热处理以提高耐用性和精度,1:1 的传动比表示小齿轮和大齿轮的齿数相同,通常被称为斜接齿轮。它们的效率范围为 96-98%,但由于会产生轴向推力,因此需要坚固的轴承。
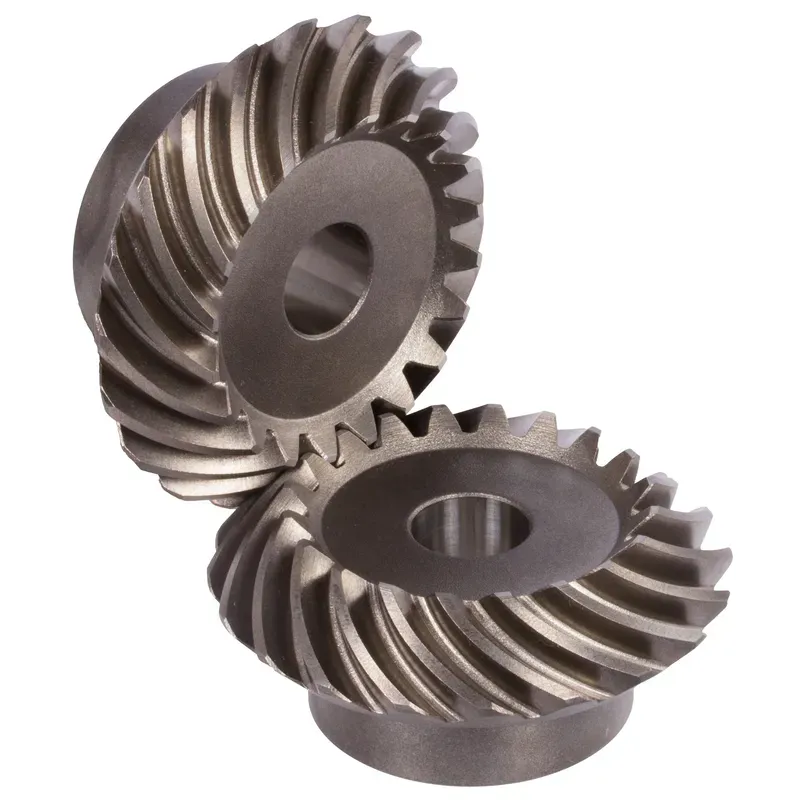
钢制螺旋锥齿轮,传动比 1:1
|
 |
| 模块 | 数字 牙齿 |
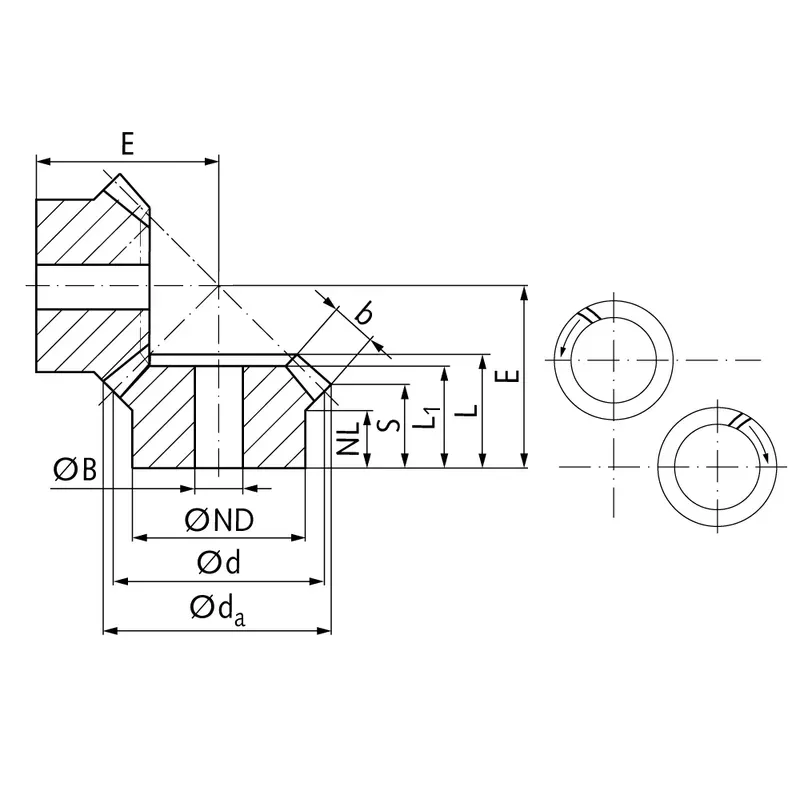
d一个 | d | ND | 荷兰 | L1 | L | S1) | b | BH7 | E | 扭矩* | 重量 |
| 毫米 | 毫米 | 毫米 | 毫米 | 毫米 | 毫米 | 毫米 | 毫米 | 毫米 | 毫米 | 纳厘米 | 克 | ||
| 0,6 | 16 | 15,8 | 15,5 | 10 | 4,5 | 9 | 10,0 | 7,7 | 3,3 | 5 | 15 | 0,64 | 12 |
| 0,6 | 20 | 16,9 | 16,5 | 12 | 6,5 | 11 | 12,0 | 9,2 | 4 | 5 | 17 | 1,27 | 19 |
| 0,6 | 25 | 23,3 | 22,5 | 19 | 7,2 | 12 | 13,4 | 9,2 | 6 | 6 | 20 | 2,1 | 50 |
| 0,6 | 30 | 27,8 | 27 | 22 | 7 | 13 | 14,9 | 9,9 | 7 | 8 | 23 | 3,0 | 75 |
| 0,6 | 35 | 32,3 | 31,5 | 25 | 7,2 | 15 | 16,3 | 10,6 | 8 | 8 | 26 | 3,5 | 116 |
| 1 | 16 | 25,4 | 24 | 17 | 7,5 | 13,5 | 15,95 | 11,7 | 6 | 6 | 23 | 2,5 | 55 |
| 1 | 20 | 31,4 | 30 | 25 | 8,4 | 15 | 17,3 | 11,7 | 8 | 8 | 26 | 6,3 | 112 |
| 1 | 25 | 38,9 | 37,5 | 25 | 8 | 16 | 19,0 | 11,9 | 10 | 10 | 30 | 10,0 | 155 |
| 1 | 30 | 46,4 | 45 | 30 | 8 | 19 | 21,7 | 13,2 | 12 | 10 | 35 | 14,3 | 278 |
| 1,3 | 20 | 41,8 | 40 | 30 | 7,3 | 19 | 20,7 | 12,9 | 11 | 10 | 32 | 14,8 | 222 |
| 1,3 | 25 | 51,8 | 50 | 30 | 8 | 19 | 21,8 | 11,9 | 14 | 10 | 36 | 18,5 | 326 |
| 1,3 | 30 | 61,8 | 60 | 35 | 8 | 21 | 24,2 | 12,9 | 16 | 12 | 42 | 31,5 | 530 |
| 1,5 | 18 | 41,7 | 39,6 | 30 | 8 | 17 | 20,3 | 13,2 | 10 | 10 | 32 | 15,9 | 209 |
| 1,5 | 24 | 54,9 | 52,8 | 35 | 8 | 20 | 22,6 | 12,7 | 14 | 10 | 38 | 21,2 | 408 |
| 1,5 | 28 | 63,7 | 61,6 | 40 | 8 | 20 | 23,2 | 13,3 | 14 | 12 | 43 | 34,5 | 576 |
| 2,2881 | 21 | 71,5 | 70 | 45 | 15 | 28 | 32,22 | 22,5 | 15 | 16 | 55 | 70 | 973 |
| 2,236 | 24 | 79,0 | 78 | 45 | 15 | 29 | 32,48 | 23,7 | 14 | 16 | 60 | 73 | 1200 |
| 2 | 26 | 82,0 | 80 | 55 | 20 | 35 | 37,73 | 26,8 | 16 | 16 | 65 | 42 | 1581 |
| 2,5 | 19 | 90,0 | 88 | 56 | 18 | 34 | 36,91 | 23,5 | 20 | 20 | 65 | 185 | 1700 |
| 2,5 | 24 | 98,0 | 96 | 54 | 16 | 32 | 37,2 | 24,5 | 19 | 20 | 70 | 188 | 2000 |
| 3 | 21 | 103,0 | 100 | 68 | 17 | 36 | 43,4 | 27,7 | 23 | 25 | 75 | 240 | 2600 |
| 3 | 24 | 115,0 | 112 | 64 | 18 | 34 | 41,7 | 26,7 | 22 | 25 | 80 | 260 | 2800 |
| 3,5 | 24 | 131,0 | 128 | 72 | 20 | 38 | 46,15 | 29,5 | 25 | 30 | 90 | 396 | 4200 |
| 3,5 | 26 | 144,0 | 140 | 85 | 30 | 57 | 62,3 | 43,0 | 28 | 30 | 110 | 238 | 7300 |
钢制螺旋锥齿轮设计特点
- 螺旋齿几何形状
齿轮齿形呈螺旋状,螺旋角通常约为35度。这种设计确保齿轮啮合平稳,从而实现更顺畅的动力传输。与直齿锥齿轮相比,它能显著降低噪音和振动。螺旋形状还能增强载荷在多个齿上的分布。 - 1:1 齿轮比
小齿轮和大齿轮的齿数相同,因此转速也相同。这种齿轮被称为斜齿轮,非常适合需要精确90度动力传递的应用。这种传动比可以确保相交轴之间扭矩的一致性,而不会出现转速变化。 - 高强度钢结构
这些钢制螺旋锥齿轮采用碳钢或合金钢制成,并经过渗碳或感应淬火等热处理工艺,从而提高表面硬度和芯部韧性。这种材料选择确保了齿轮在高负载下的耐用性和在严苛工业环境中的耐磨性。 - 精准牙齿接触
螺旋齿经过高精度加工,确保最佳接触模式。这最大限度地减少了齿隙,提高了效率,典型值为 96-98%。良好的齿接触可减少摩擦损失和发热,从而延长高速应用中钢制锥齿轮的使用寿命。 - 轴向推力管理
螺旋锥齿轮由于其倾斜的齿形会产生轴向推力。这需要坚固的推力轴承来有效承受这些力。该设计通过集成轴承支撑系统来保持对准并防止过早磨损或失效,从而解决了这个问题。 - 紧凑型锥形设计
锥形设计可实现相交轴(通常为90度角)之间的高效动力传输。这种紧凑型设计节省了机械布局空间。它非常适合汽车差速器、机器人和航空航天等对尺寸要求极高的应用领域。
钢制螺旋锥齿轮制造工艺
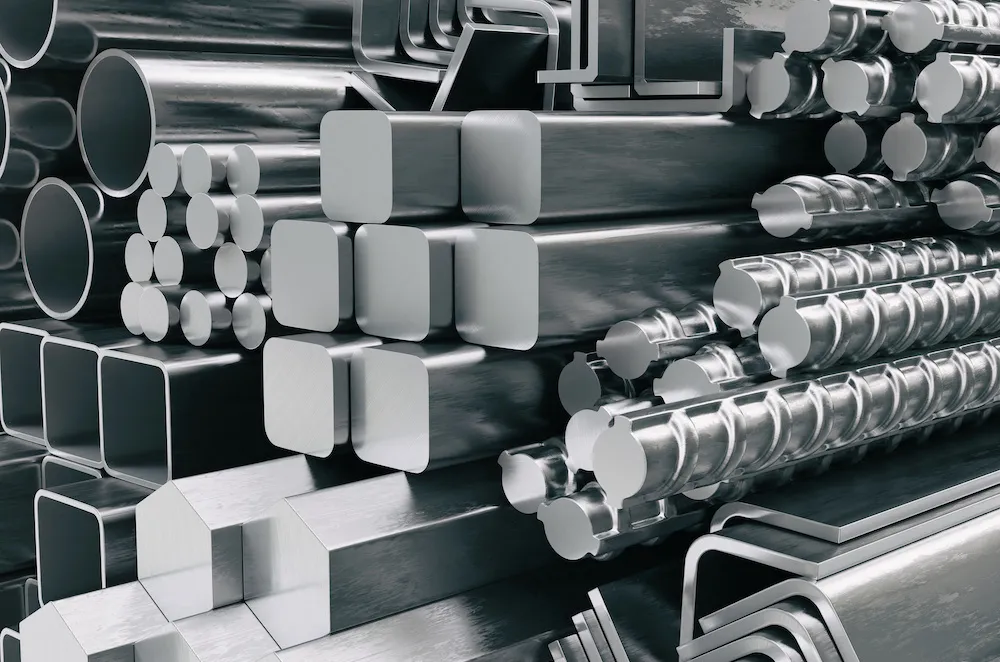
第一步:材料准备
制造过程始于选择优质材料(通常是钢材),以确保齿轮在严苛条件下达到所需的强度、耐用性和耐磨性。
步骤二:切割
选定的材料用锯子或其他切割工具切割成更小、更易于处理的小块。这一步骤为生产周期中的后续加工和成型工序准备原材料。
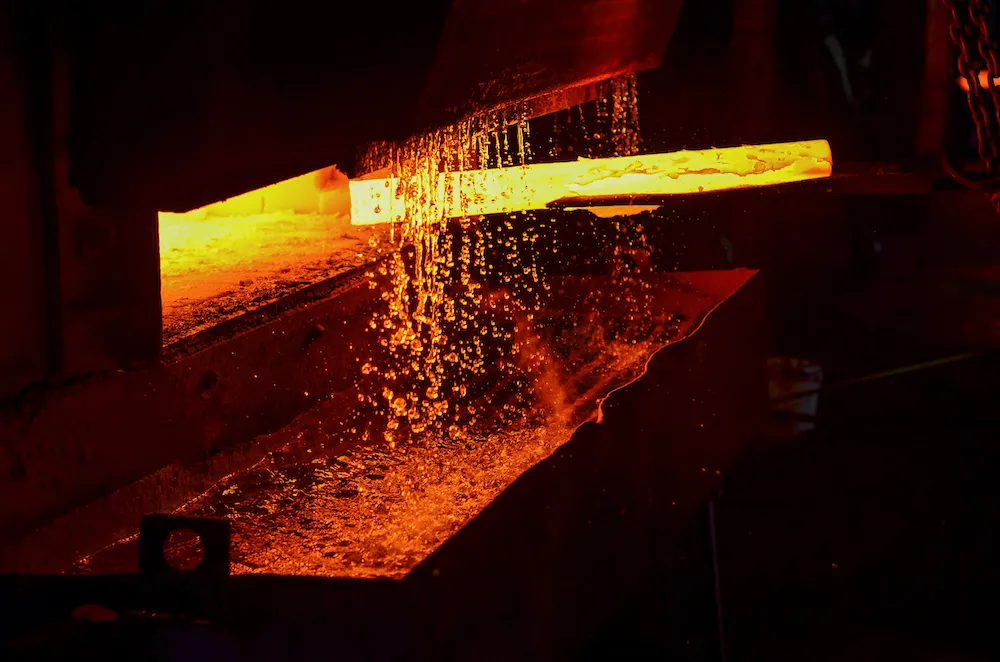
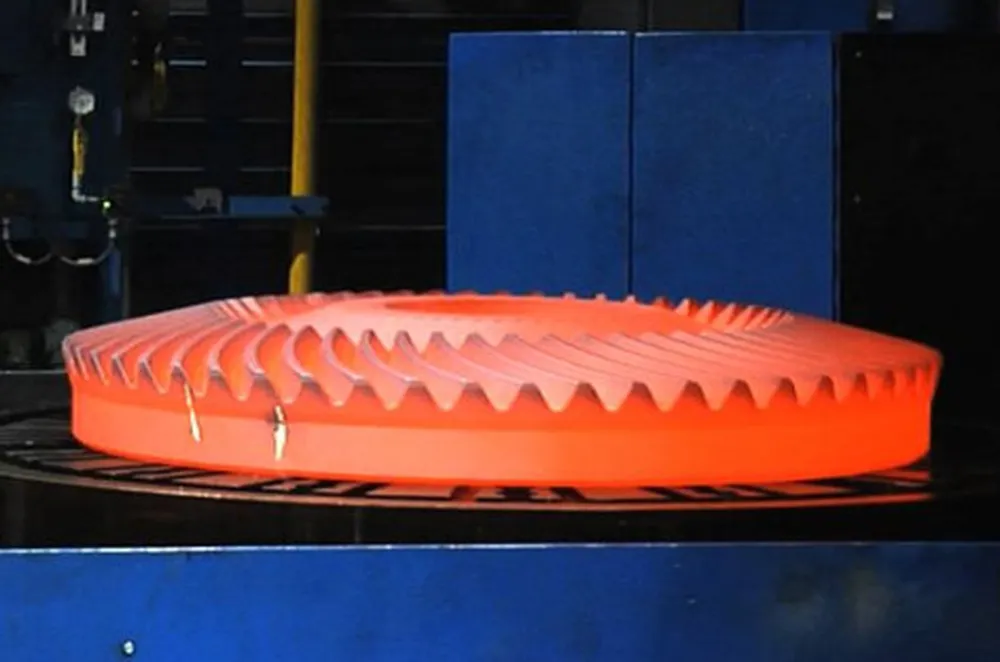
步骤 3:热处理
切割后的材料需经过热处理,以提高其机械性能,例如硬度和韧性。此工艺确保齿轮能够承受重载并抵抗变形。
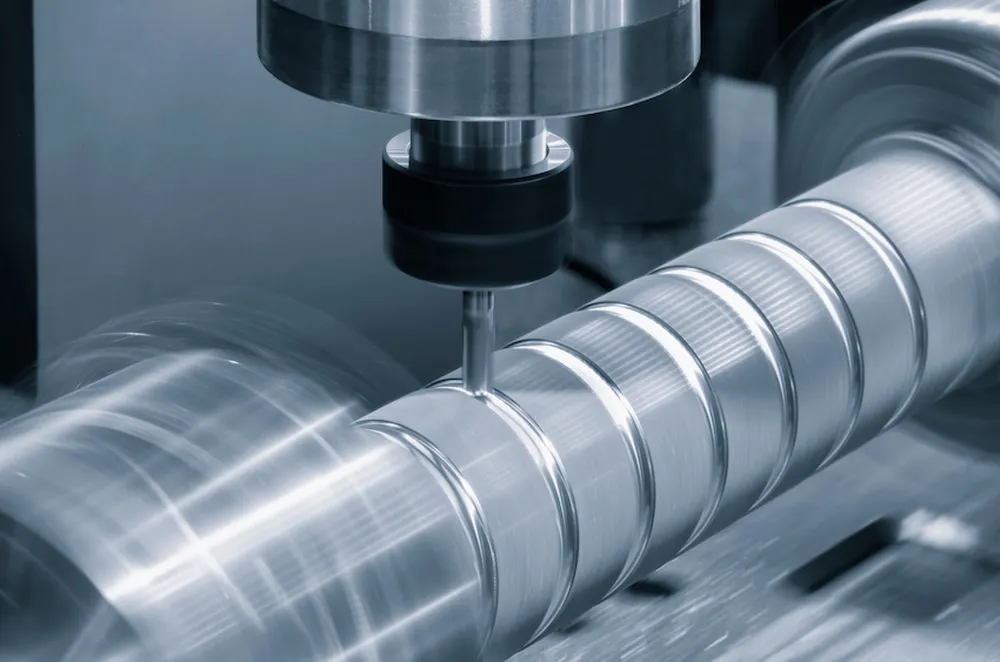
第四步:车床加工
经热处理后的材料用车床加工成所需的圆柱形。这一步骤确保齿轮毛坯对称,为后续的精密齿形切削做好准备。
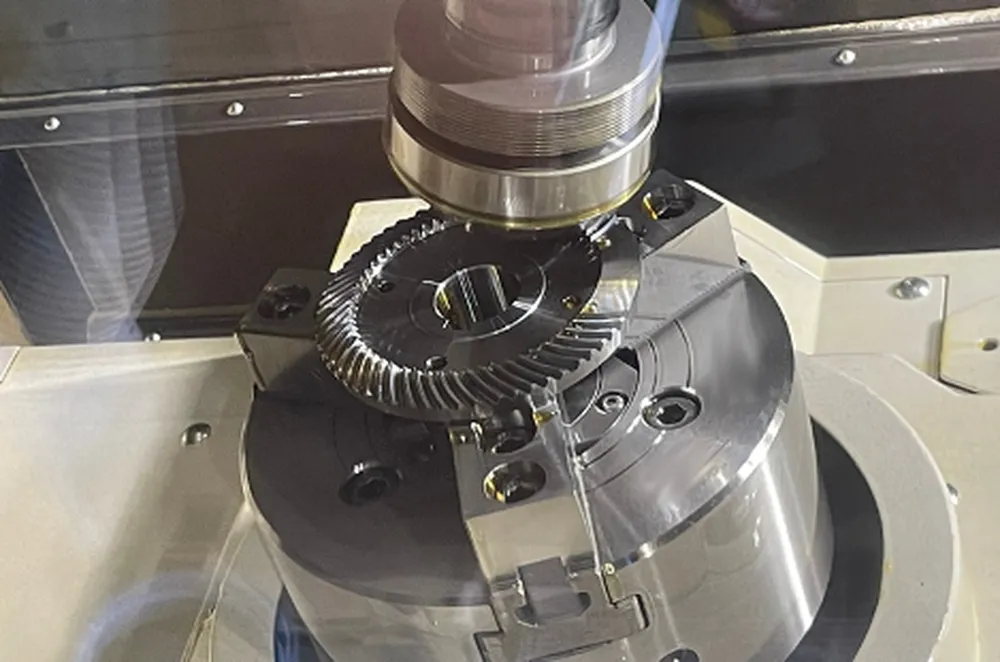
步骤五:齿轮切削
齿轮齿的加工需要使用专用齿轮切削机床。螺旋锥齿轮齿的螺旋形状在此阶段以高精度形成。
步骤 6:扩孔
诸如键槽或花键之类的内部结构是用拉削刀具加工出来的。该工艺通过去除材料来形成精确的内部结构,从而确保正确的装配和功能性。
步骤 7:高频渗碳
齿轮经过渗碳处理,该工艺会在其表面添加碳元素。然后采用高频加热来硬化表面,从而提高耐磨性并保持齿轮芯的韧性。
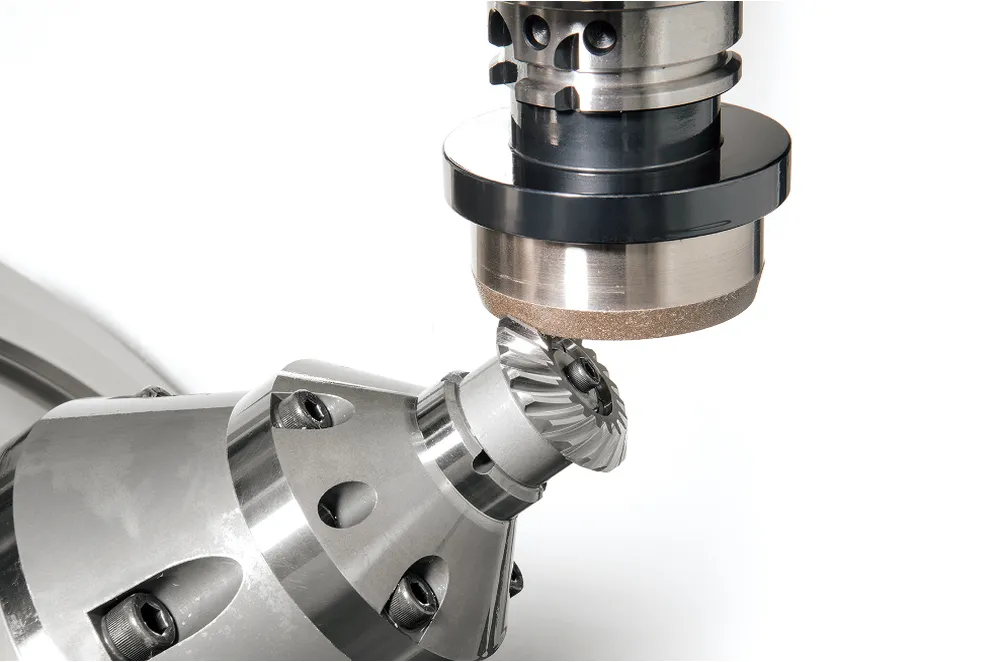
步骤 8:齿轮研磨
专用磨床用于对齿轮齿进行精细磨削。这一步骤确保齿形光滑、尺寸精确,并实现最佳啮合,从而实现安静高效的运行。
步骤 9:检查
成品齿轮会经过严格的尺寸精度、对准度和质量检验。采用先进的测量工具,确保齿轮符合设计规范,并在应用中可靠运行。
 |
 |
 |
 |
 |
 |
钢制螺旋锥齿轮的应用
- 汽车差速器
钢制螺旋锥齿轮是车辆差速器中的关键部件,它以90度角将动力从传动轴传递到车桥。其平稳的啮合和高承载能力确保了在各种扭矩条件下都能可靠运行,从而增强车辆的稳定性和牵引力。 - 工业机械
这些螺旋齿轮广泛应用于铣床和输送机等重型机械中,用于在相交轴之间实现精确的动力传递。其耐用性和高扭矩承受能力使其适用于严苛的工业环境下的连续运行。 - 航空航天系统
在飞机和直升机中,钢制锥齿轮驱动着旋翼系统等关键部件。其紧凑的设计和高效率确保了在狭小空间内可靠的动力传输。齿轮的强度足以承受极端条件,从而保证了航空航天应用中的安全性和性能。 - 机器人与自动化
螺旋锥齿轮可实现机械臂和自动化系统中的精确运动控制。其平稳的运转和极低的齿隙确保了精准的定位。1:1 的传动比保证了运动同步,这对于制造和装配线上需要高精度的任务至关重要。 - 船舶推进
这些齿轮用于船舶齿轮系统中,将发动机的动力传递至螺旋桨。它们能够承受高扭矩并具有抗腐蚀性(经处理后),确保在恶劣的海洋环境中可靠运行,从而支持船舶的高效作业和操控性能。 - 电动工具
钢制螺旋锥齿轮是角磨机和电钻等电动工具不可或缺的部件。其紧凑的设计和高效的性能确保了手持式设备中动力的有效传输。齿轮的耐用性保证了在长时间高强度使用下性能的稳定性。
 |
 |
| 汽车行业用锥齿轮 | 机器人用锥齿轮 |
 |
 |
| 船舶工业用锥齿轮 | 电动工具用锥齿轮 |
其他信息
| 编辑 | Yjx |
|---|